ఎక్స్ట్రూడర్ స్క్రూ భాగాలు: వేర్ రెసిస్టెన్స్ కోసం ప్రెసిషన్ ఇంజనీరింగ్ చేయబడింది, తుప్పు రక్షణ & సరైన పనితీరు
తో 22 ఎక్స్ట్రూడర్ స్క్రూ కాంపోనెంట్ డిజైన్లో సంవత్సరాల ప్రత్యేక నైపుణ్యం, వస్తు శాస్త్రం, మరియు పారిశ్రామిక వెలికితీత అప్లికేషన్లు, నేను సహకరించాను 450+ ప్లాస్టిక్స్ అంతటా తయారీదారులు, రసాయన, మరియు స్క్రూ పనితీరును ఆప్టిమైజ్ చేయడానికి ఫుడ్ ప్రాసెసింగ్ పరిశ్రమలు-డౌన్టైమ్ను తగ్గించడం 40% మరియు హై-వేర్ అప్లికేషన్ల కోసం స్క్రూ సర్వీస్ లైఫ్ను 2-3x పొడిగించడం. స్క్రూ భాగం ఏదైనా ఎక్స్ట్రూడర్ సిస్టమ్ యొక్క గుండె, మెటీరియల్ ప్రాసెసింగ్ సామర్థ్యాన్ని నేరుగా ప్రభావితం చేస్తుంది, ఉత్పత్తి నాణ్యత, మరియు కార్యాచరణ ఖర్చులు. ఎక్సలెన్స్ స్క్రూ భాగాలు మెటీరియల్ సైన్స్పై దృష్టి సారించి రూపొందించబడ్డాయి, రేఖాగణిత ఖచ్చితత్వం, మరియు అప్లికేషన్-నిర్దిష్ట డిజైన్, ప్రామాణిక ప్లాస్టిక్ సమ్మేళనం నుండి తినివేయు రసాయన ప్రాసెసింగ్ మరియు అధిక-ఉష్ణోగ్రత ఆహార ఉత్పత్తి వరకు వెలికితీత ప్రక్రియలకు వాటిని బంగారు ప్రమాణంగా చేస్తుంది.
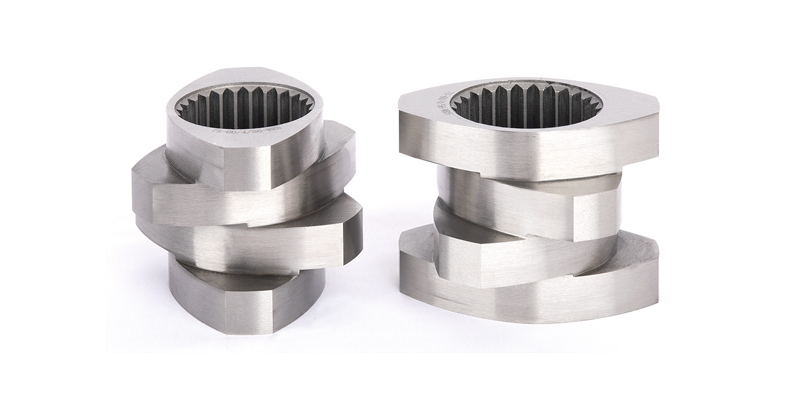
స్క్రూ భాగాలు: కోర్ డిజైన్ & ఫంక్షనల్ ప్రయోజనాలు
స్క్రూ భాగం ఎక్స్ట్రూడర్లో కీలకమైన భాగం. దుస్తులు నిరోధకత మరియు తుప్పు నిరోధకత దాని సేవ జీవితానికి ముఖ్యమైన సూచికలు. ఎక్సలెన్స్ వివిధ ఆపరేటింగ్ పరిస్థితులు మరియు ఆర్థిక పరిగణనలకు అనుగుణంగా వివిధ పదార్థాలను అందిస్తుంది. వెలికితీత వ్యవస్థలలో, స్క్రూ దుస్తులు మరియు తుప్పు ఖాతా కోసం 60% ప్రణాళిక లేని పనికిరాని సమయం మరియు 30% నిర్వహణ ఖర్చులు-మెటీరియల్ ఎంపిక మరియు డిజైన్ ఖచ్చితత్వాన్ని ఖర్చు-సమర్థవంతమైన ఉత్పత్తి కోసం చర్చించలేని విధంగా చేయడం. ఎక్సలెన్స్ స్క్రూ భాగాలు ప్రీమియం మెటీరియల్ల కలయిక ద్వారా ఈ సవాళ్లను పరిష్కరిస్తాయి, ఆప్టిమైజ్ చేసిన జ్యామితి, మరియు కస్టమ్ ఇంజనీరింగ్, కఠినమైన ప్రాసెసింగ్ వాతావరణంలో కూడా సుదీర్ఘ సేవా జీవితాన్ని నిర్ధారిస్తుంది (ఉదా, నిండిన ప్లాస్టిక్స్, తినివేయు రసాయనాలు, అధిక-ఉష్ణోగ్రత పాలిమర్లు).
ఎక్సలెన్స్ యొక్క ప్రామాణిక స్క్రూ భాగం ఒక గాడి లోతు నిష్పత్తిని కలిగి ఉంటుంది (D0/మంగళ) యొక్క 1.55, ఇది టార్క్ను పరిగణనలోకి తీసుకుంటే సరైన విలువ, ఉచిత వాల్యూమ్, వేగం, మరియు వ్యాప్తి మరియు మిక్సింగ్ ప్రభావాలు. గాడి లోతు నిష్పత్తి (బయటి స్క్రూ వ్యాసం యొక్క నిష్పత్తిగా నిర్వచించబడింది (D0) లోపలి మూల వ్యాసానికి (నుండి)) నాలుగు కీలక ఎక్స్ట్రాషన్ పనితీరు కారకాలను బ్యాలెన్స్ చేసే క్లిష్టమైన రేఖాగణిత పరామితి:
- టార్క్ కెపాసిటీ: ఎ 1.55 నిష్పత్తి ఎక్స్ట్రూడర్ డ్రైవ్ సిస్టమ్ నుండి మెటీరియల్కి టార్క్ బదిలీని పెంచుతుంది, అధిక-స్నిగ్ధత పదార్థాలతో కూడా స్క్రూ స్టాలింగ్ను నిరోధించడం (ఉదా, నిండిన PVC సమ్మేళనాలు, PEEK వంటి ఇంజనీరింగ్ ప్లాస్టిక్లు).
- ఉచిత వాల్యూమ్: ది 1.55 నిష్పత్తి పదార్థం ద్రవీభవన మరియు డీగ్యాసింగ్ కోసం తగినంత ఉచిత వాల్యూమ్ను అందిస్తుంది, వేడి-సెన్సిటివ్ పదార్థాలలో వేడెక్కడం మరియు క్షీణత ప్రమాదాన్ని తగ్గించడం (ఉదా, వైద్య-గ్రేడ్ TPU, LDPE).
- భ్రమణ వేగం: హై-స్పీడ్ ఎక్స్ట్రాషన్ కోసం ఆప్టిమైజ్ చేయబడింది (వరకు 1200 rpm) నిర్మాణ సమగ్రతను రాజీ పడకుండా-అధిక-నిర్గమాంశ ఉత్పత్తి మార్గాలకు కీలకం (ఉదా, పైప్/ప్రొఫైల్ ఎక్స్ట్రాషన్).
- చెదరగొట్టడం & మిక్సింగ్ ప్రభావాలు: సంకలితాల ఏకరీతి పంపిణీని నిర్ధారిస్తుంది (మాస్టర్బ్యాచ్లు, పూరకాలు, స్టెబిలైజర్లు) కణ స్థాయిలో, స్ట్రీకింగ్ తొలగించడం, సమూహము, లేదా పూర్తయిన ఉత్పత్తులలో అస్థిరమైన యాంత్రిక లక్షణాలు.
వివిధ అనువర్తనాల కోసం, ఎక్సలెన్స్ గాడి లోతు నిష్పత్తిని కూడా స్వేచ్ఛగా ఎంచుకోవచ్చు (D0/మంగళ) నుండి 1.4 కు 1.8, నిర్దిష్ట మెటీరియల్ మరియు ఉత్పత్తి అవసరాలకు సరిపోయేలా స్క్రూ పనితీరు యొక్క ఖచ్చితమైన ట్యూనింగ్ను అనుమతిస్తుంది:
- 1.4 నిష్పత్తి: అధిక టార్క్ అనువర్తనాల కోసం (ఉదా, తో అత్యంత నిండిన సమ్మేళనాలు 60% కాల్షియం కార్బోనేట్/టాల్క్ ఫిల్లర్) - ఉచిత వాల్యూమ్ కంటే నిర్మాణ బలానికి ప్రాధాన్యత ఇస్తుంది.
- 1.6-1.8 నిష్పత్తి: తక్కువ స్నిగ్ధత పదార్థాల కోసం (ఉదా, ఫిల్మ్-గ్రేడ్ PE/PP, ద్రావకం ఆధారిత పాలిమర్లు) - ద్రవీభవన/డీగ్యాసింగ్ కోసం ఉచిత వాల్యూమ్ను గరిష్టం చేస్తుంది మరియు కోత వేడిని తగ్గిస్తుంది.
డిస్పర్షన్కు సంబంధించి కొన్ని మెటీరియల్ అప్లికేషన్ల ప్రత్యేక అవసరాల కారణంగా, కలపడం, కత్తిరించడం, మరియు అంతర్గత తాపన, ఎక్సలెన్స్ వివిధ అప్లికేషన్ల కోసం ప్రత్యేక నిర్మాణాలతో స్క్రూ భాగాలను కూడా అనుకూలీకరిస్తుంది, తద్వారా వ్యాప్తి చెందకుండా అంతర్గత వేడిని తగ్గించడం, కలపడం, మరియు మకా ప్రభావాలు. అంతర్గత తాపన (స్క్రూ మరియు మెటీరియల్ మధ్య అధిక కోత వలన) ఉష్ణ-సెన్సిటివ్ పాలిమర్లలో పదార్థ క్షీణతకు ప్రధాన కారణం (ఉదా, PVC, PET, మెడికల్-గ్రేడ్ ABS). ఎక్సలెన్స్ యొక్క కస్టమ్ స్క్రూ డిజైన్లు దీనిని పరిష్కరిస్తాయి:
- మిక్సింగ్ ఎలిమెంట్స్: హెలికల్ స్టాటిక్ మిక్సర్లు, పైనాపిల్ మిక్సర్లు, మరియు మడాక్ మిక్సర్లు స్క్రూ ఫ్లైట్లో షీర్ ఫోర్స్లను సమానంగా పంపిణీ చేయడానికి అనుసంధానించబడ్డాయి, ద్వారా స్థానికీకరించిన వేడిని తగ్గించడం 20-30%.
- వేరియబుల్ పిచ్ విమానాలు: మెటీరియల్ని క్రమంగా కుదించే టాపర్డ్ పిచ్ విభాగాలు, ఆకస్మిక కోత శక్తులు మరియు ఉష్ణ ఉత్పత్తిని తగ్గించడం.
- బారియర్ ఫ్లైట్ డిజైన్స్: ఘన మరియు కరిగిన పదార్థ దశలను వేరు చేస్తుంది, హై-షీర్ మిక్సింగ్-ఇంజనీరింగ్ ప్లాస్టిక్లకు కీలకం-ముందు పూర్తిగా ద్రవీభవనానికి భరోసా (PC, PA, PBT).
- తక్కువ-షీర్ ఫ్లైట్ ప్రొఫైల్లు: ఉష్ణోగ్రత-సెన్సిటివ్ పదార్థాల కోసం (ఉదా, బయోప్లాస్టిక్స్, ఫార్మాస్యూటికల్ ఎక్సిపియెంట్స్) - కోత వేడిని తగ్గిస్తుంది <5సెట్ ఎక్స్ట్రాషన్ ఉష్ణోగ్రత కంటే °C.
ఈ అనుకూల డిజైన్లు సొసైటీ ఆఫ్ ప్లాస్టిక్స్ ఇంజనీర్స్ ద్వారా థర్డ్-పార్టీ టెస్టింగ్లో ధృవీకరించబడ్డాయి (SPE), చూపిస్తూ a 40% పదార్థ క్షీణత తగ్గింపు (MFR నిలుపుదల ద్వారా కొలుస్తారు) వేడి-సెన్సిటివ్ పాలిమర్ల కోసం ప్రామాణిక స్క్రూ డిజైన్లతో పోలిస్తే.
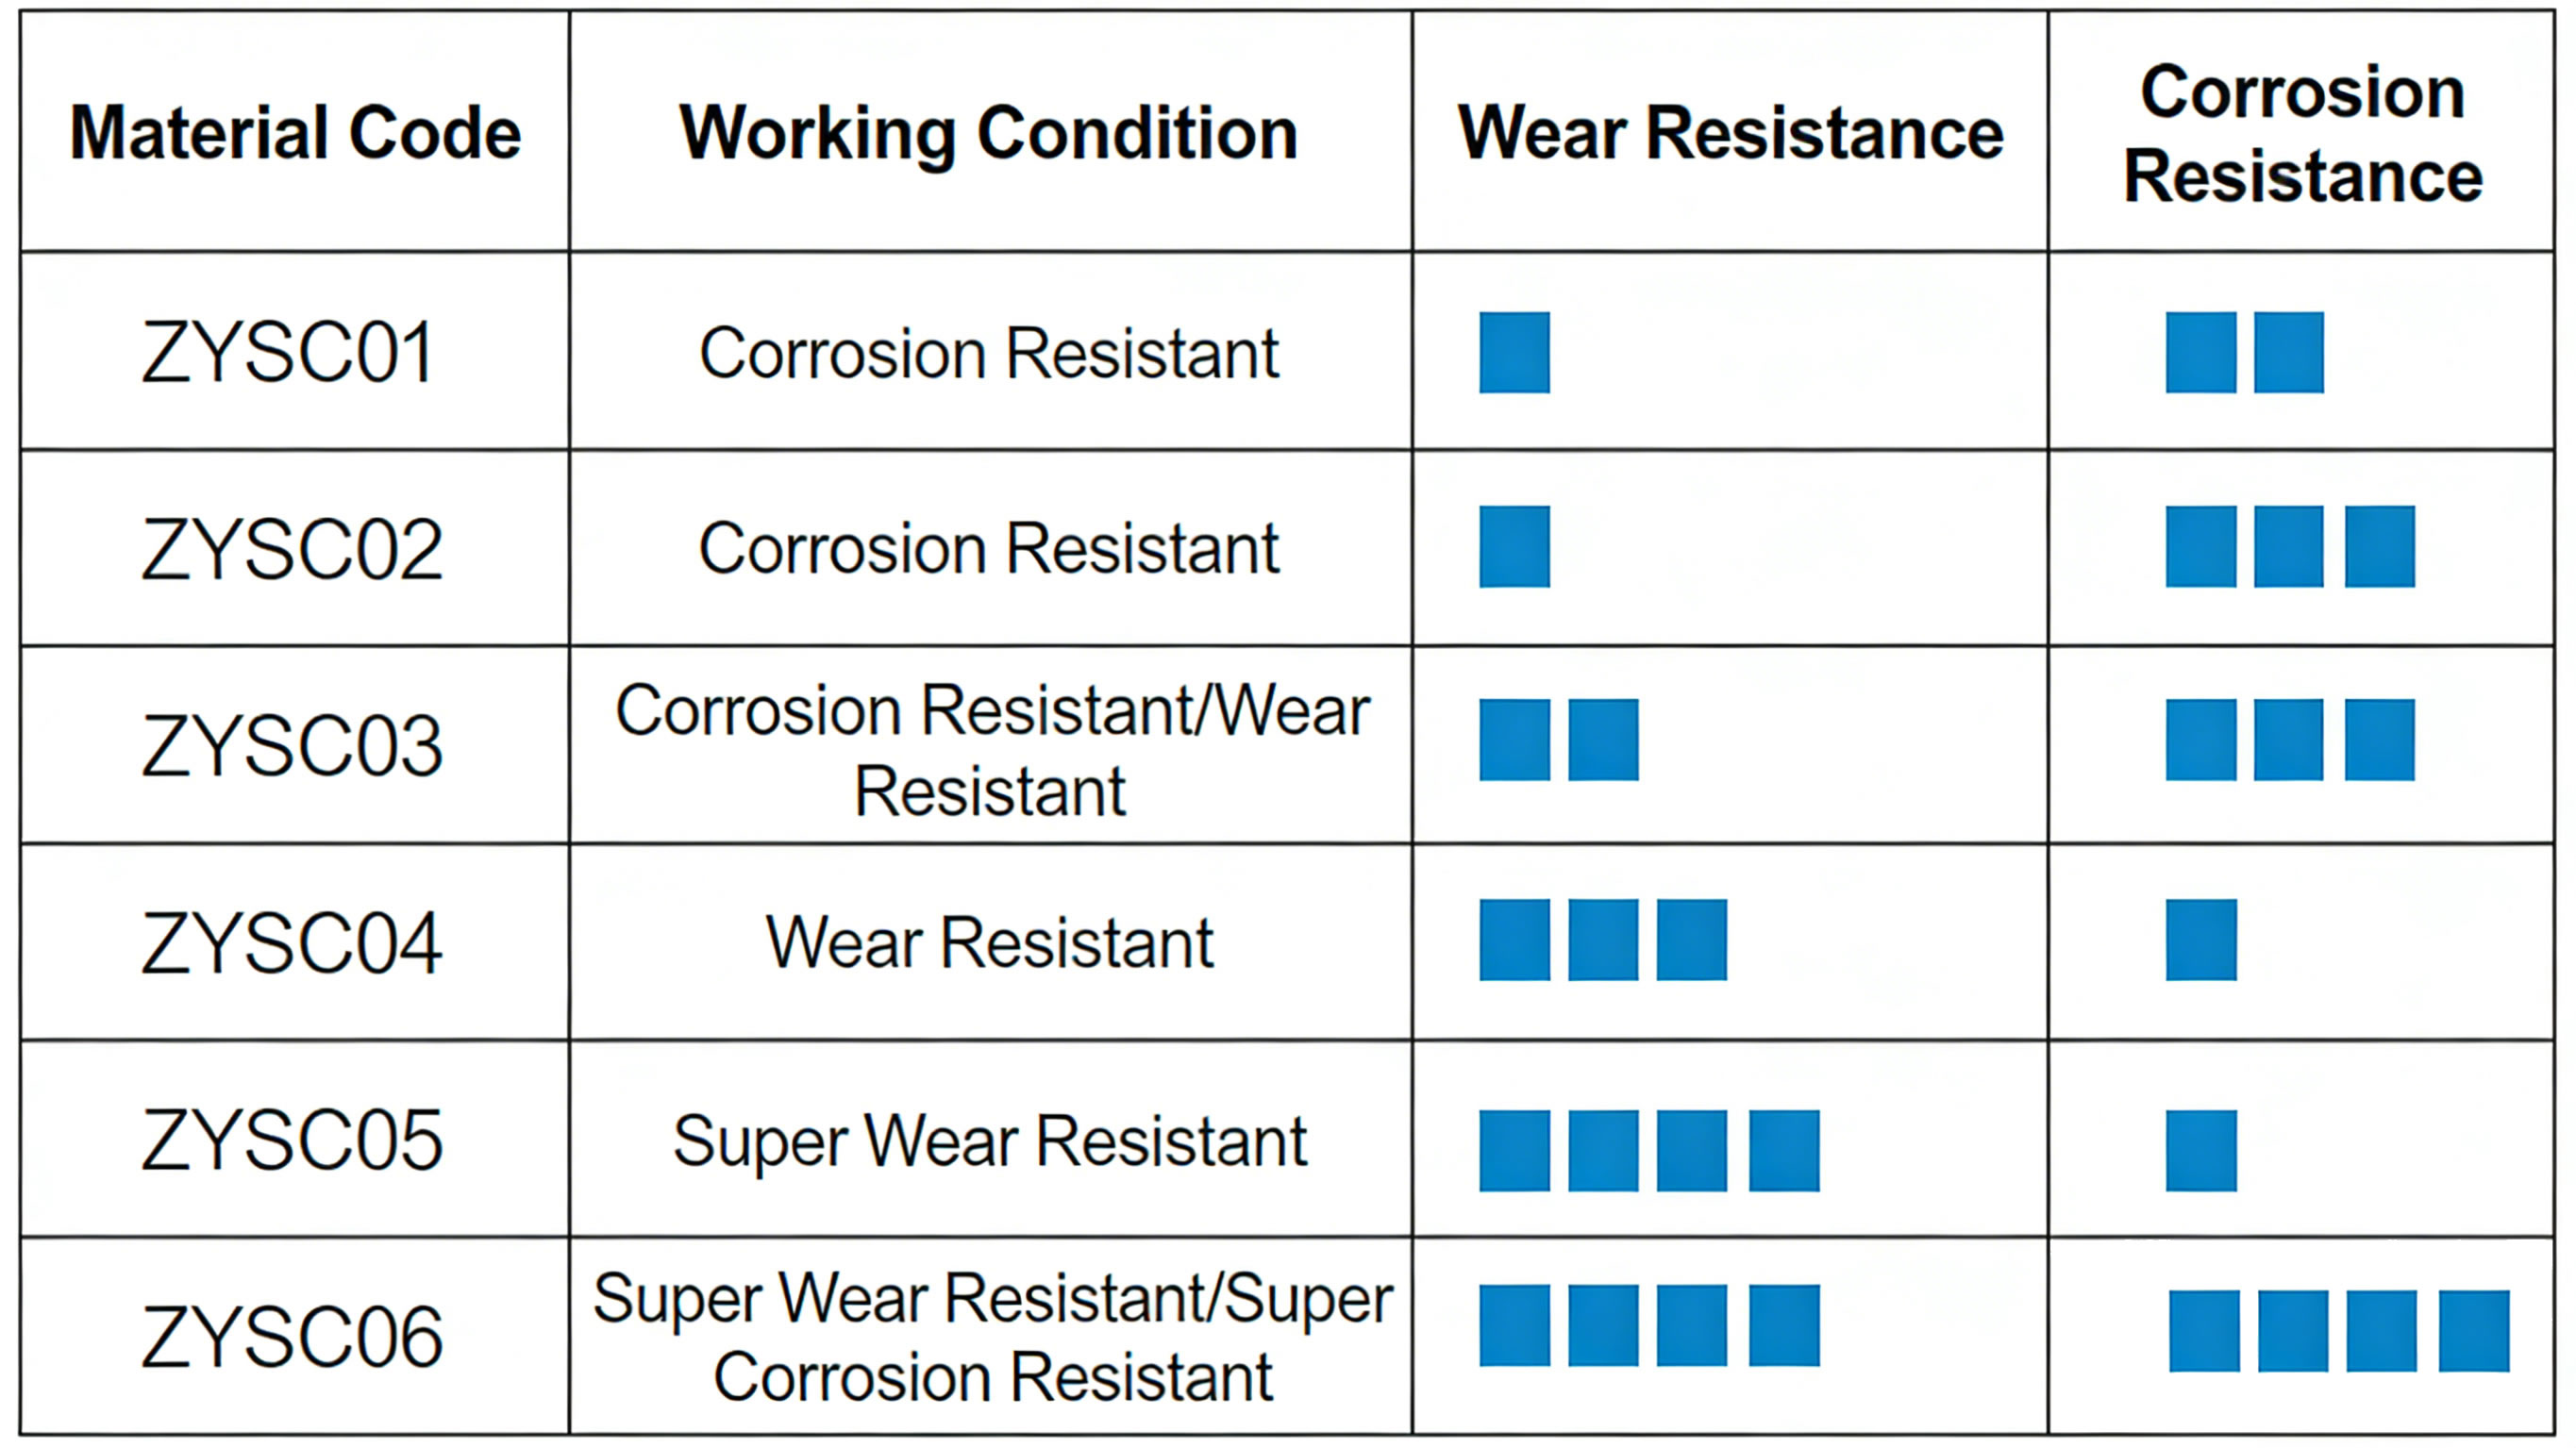
ఎక్స్ట్రూడర్ స్క్రూ కాంపోనెంట్స్ కోసం మెటీరియల్స్: ఆపరేటింగ్ పరిస్థితులకు అనుగుణంగా
ఎక్సలెన్స్ స్క్రూ భాగాలు అధిక-పనితీరు గల పదార్థాల శ్రేణి నుండి తయారు చేయబడ్డాయి, దుస్తులు నిరోధకత ఆధారంగా ఎంపిక చేయబడింది, తుప్పు నిరోధకత, ఉష్ణోగ్రత సహనం, మరియు ఖర్చు-ప్రభావం. నుండి సరైన పదార్థం ఎంపిక స్క్రూ సేవ జీవితం విస్తరించింది 3-6 నెలలు (ప్రామాణిక ఉక్కు) కు 1-5 సంవత్సరాలు (ప్రీమియం పదార్థాలు), అప్లికేషన్ ఆధారంగా:
- హై-స్పీడ్ టూల్ స్టీల్: W6Mo5Cr4V2
- కీ లక్షణాలు: HRC వరకు గట్టిదనం 62-65, అద్భుతమైన దుస్తులు నిరోధకత, అధిక-ఉష్ణోగ్రత బలం (600°C వరకు), మరియు మంచి దృఢత్వం (చిప్పింగ్/క్రాకింగ్ను నిరోధిస్తుంది).
- ఆప్టిమల్ అప్లికేషన్స్: హై-వేర్ ఎక్స్ట్రాషన్ ప్రక్రియలు (కాల్షియం కార్బోనేట్/టాల్క్/గ్లాస్ ఫైబర్తో నిండిన ప్లాస్టిక్లు, రాపిడి కలుషితాలతో రీసైకిల్ చేసిన ప్లాస్టిక్స్, రబ్బరు సమ్మేళనం).
- సేవా జీవితం: 18-24 నెలల కోసం 24/7 తో ఆపరేషన్ 50% నిండిన PVC సమ్మేళనాలు (3నైట్రైడ్ స్టీల్ కంటే x పొడవు).
- ఆర్థిక ప్రయోజనం: అధిక ముందస్తు ఖర్చు ($800-$1,500 మీటరుకు) ద్వారా ఆఫ్సెట్ 70% భర్తీ ఫ్రీక్వెన్సీ మరియు పనికిరాని సమయంలో తగ్గింపు.
- నైట్రైడెడ్ స్టీల్: 38CrMoAl
- కీ లక్షణాలు: HRC వరకు ఉపరితల కాఠిన్యం 58-60 (నైట్రైడ్ పొర 0.5-0.8mm మందం), మంచి అలసట నిరోధకత, మితమైన తుప్పు నిరోధకత, మరియు ఖర్చు-ప్రభావం.
- ఆప్టిమల్ అప్లికేషన్స్: ప్రామాణిక వెలికితీత ప్రక్రియలు (వర్జిన్ PE/PP/ABS, తక్కువ పూరక సమ్మేళనాలు <20%, కాని తినివేయు పదార్థాలు).
- సేవా జీవితం: 6-12 నెలల కోసం 24/7 వర్జిన్ PE/PPతో ఆపరేషన్ (సాధారణ ప్రయోజన వెలికితీత కోసం పరిశ్రమ ప్రమాణం).
- ఆర్థిక ప్రయోజనం: తక్కువ ముందస్తు ఖర్చు ($300-$600 మీటరుకు) - చిన్న-బ్యాచ్ ఉత్పత్తి లేదా తక్కువ-వాల్యూమ్ ఎక్స్ట్రాషన్ లైన్లకు అనువైనది.
- స్టెయిన్లెస్ స్టీల్: 316ఎల్, C276, మొదలైనవి.
- కీ లక్షణాలు: అసాధారణమైన తుప్పు నిరోధకత (316ఎల్: తేలికపాటి ఆమ్లాలు/క్షారాలకు నిరోధకతను కలిగి ఉంటుంది; C276: క్లోరిన్ వంటి కఠినమైన రసాయనాలకు నిరోధకతను కలిగి ఉంటుంది, సల్ఫ్యూరిక్ ఆమ్లం, మరియు హాలోజనేటెడ్ ద్రావకాలు), ఆహార-గ్రేడ్ సమ్మతి (316L FDAని కలుస్తుంది 21 CFR 177.1520), మరియు అధిక-ఉష్ణోగ్రత స్థిరత్వం (C276 కోసం 800°C వరకు).
- ఆప్టిమల్ అప్లికేషన్స్: తినివేయు పదార్థం ప్రాసెసింగ్ (రసాయన వెలికితీత, ఆమ్ల స్టెబిలైజర్లతో PVC), ఆహారం/పానీయాల ప్యాకేజింగ్ వెలికితీత (FDA-కంప్లైంట్), వైద్య పరికరం వెలికితీత (జీవ అనుకూల పదార్థాలు).
- సేవా జీవితం: 2-5 రసాయన వెలికితీత కోసం సంవత్సరాలు (తుప్పు సంబంధిత దుస్తులు లేవు), 12-18 ఫుడ్-గ్రేడ్ ఎక్స్ట్రాషన్ కోసం నెలలు.
- వర్తింపు: 316L అనేది ఫుడ్-కాంటాక్ట్ అప్లికేషన్ల కోసం FDA/USDA కంప్లైంట్; C276 పేలుడు రసాయన పరిసరాల కోసం ATEX- ధృవీకరించబడింది.
- హాట్ ఐసోస్టాటిక్ నొక్కడం (HIP) పదార్థాలు
- కీ లక్షణాలు: HIP ప్రాసెసింగ్ పదార్థంలోని అంతర్గత సచ్ఛిద్రతను తొలగిస్తుంది (సాంద్రత >99.9%), అల్ట్రా-హై వేర్ రెసిస్టెన్స్ ఫలితంగా (2x W6Mo5Cr4V2 కంటే ఎక్కువ), అసాధారణమైన తుప్పు నిరోధకత, మరియు స్క్రూ అంతటా ఏకరీతి యాంత్రిక లక్షణాలు.
- ఆప్టిమల్ అప్లికేషన్స్: ఎక్స్ట్రీమ్ ఆపరేటింగ్ పరిస్థితులు (రాపిడి సిరామిక్-నిండిన పాలిమర్లు, PEEK/PEI వంటి అధిక-ఉష్ణోగ్రత ఇంజనీరింగ్ ప్లాస్టిక్లు, తినివేయు రసాయన వెలికితీత).
- సేవా జీవితం: 3-5 సంవత్సరాలు 24/7 సిరామిక్-నిండిన PEEKతో ఆపరేషన్ (ఏదైనా స్క్రూ మెటీరియల్ యొక్క సుదీర్ఘ సేవా జీవితం).
- ఆర్థిక ప్రయోజనం: ప్రీమియం ముందస్తు ఖర్చు ($1,800-$3,000 మీటరుకు) - ROI సాధించింది 12-18 అధిక-వాల్యూమ్ కోసం నెలలు, అధిక దుస్తులు ఉత్పత్తి లైన్లు.
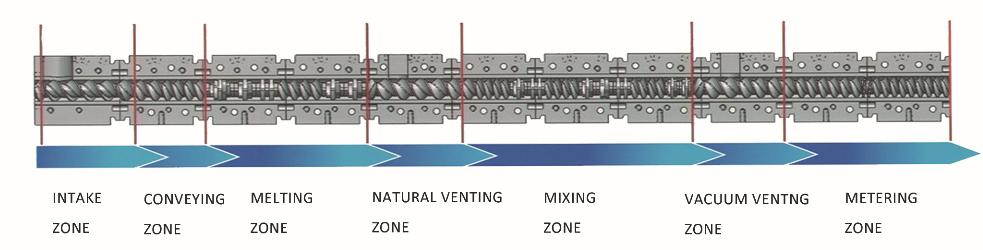
అప్లికేషన్-నిర్దిష్ట స్క్రూ కాంపోనెంట్ డిజైన్లు
1. ప్లాస్టిక్ కాంపౌండింగ్ స్క్రూ భాగాలు
ప్లాస్టిక్ సమ్మేళనం కోసం (మాస్టర్ బ్యాచ్ ఉత్పత్తి, నిండిన పాలిమర్ ఎక్స్ట్రాషన్, రీసైకిల్ ప్లాస్టిక్ రీప్రాసెసింగ్), ఎక్సలెన్స్ యొక్క స్క్రూ భాగాలు వ్యాప్తిని పెంచడానికి మరియు దుస్తులు తగ్గించడానికి రూపొందించబడ్డాయి:
- గాడి లోతు నిష్పత్తి: 1.55 (ప్రమాణం) లేదా 1.4 (అధిక పూరక సమ్మేళనాలు >40%).
- మెటీరియల్: W6Mo5Cr4V2 (అధిక పూరకం) లేదా 38CrMoAl (తక్కువ పూరకం).
- కస్టమ్ ఫీచర్లు: ఇంటిగ్రేటెడ్ మిక్సింగ్ పిన్స్, అవరోధ విమానాలు, మరియు పూరక సమీకరణ మరియు పదార్థ క్షీణతను నిరోధించడానికి కోత తగ్గింపు మండలాలు.
- పనితీరు డేటా: 98% సంకలిత వ్యాప్తి ఏకరూపత (SPE పరీక్ష ద్వారా ధృవీకరించబడింది), 40% జెనరిక్ కాంపౌండింగ్ స్క్రూలతో పోలిస్తే స్క్రూ వేర్లో తగ్గింపు.
2. రసాయన & తినివేయు మెటీరియల్ స్క్రూ భాగాలు
రసాయన వెలికితీత కోసం (ద్రావకం ఆధారిత పాలిమర్లు, తినివేయు సంకలనాలు, రసాయన మాస్టర్బ్యాచ్లు), తుప్పు నిరోధకతకు ప్రాధాన్యత ఇవ్వబడుతుంది:
- గాడి లోతు నిష్పత్తి: 1.6-1.8 (ద్రావకం బాష్పీభవనం కోసం ఉచిత వాల్యూమ్ను పెంచుతుంది).
- మెటీరియల్: C276 (కఠినమైన రసాయనాలు) లేదా 316L (తేలికపాటి తినివేయు పదార్థాలు).
- కస్టమ్ ఫీచర్లు: మృదువైన మెరుగుపెట్టిన విమాన ఉపరితలాలు (రా ≤ 0.8μm) పదార్థం సంశ్లేషణ నిరోధించడానికి, రసాయన లీకేజీని తొలగించడానికి సీలు చేసిన స్క్రూ ముగుస్తుంది.
- వర్తింపు: పేలుడు రసాయన పరిసరాల కోసం ATEX- ధృవీకరించబడింది, EU రసాయన నిబంధనలకు రీచ్-కంప్లైంట్.
3. ఆహారం & మెడికల్-గ్రేడ్ స్క్రూ భాగాలు
ఆహార ప్యాకేజింగ్ మరియు వైద్య పరికరం వెలికితీత కోసం, పరిశుభ్రత మరియు జీవ అనుకూలత కీలకం:
- గాడి లోతు నిష్పత్తి: 1.55 (మిక్సింగ్ మరియు తక్కువ కోత బ్యాలెన్స్ చేస్తుంది).
- మెటీరియల్: 316L స్టెయిన్లెస్ స్టీల్ (FDA/USDA కంప్లైంట్).
- కస్టమ్ ఫీచర్లు: సులభమైన-క్లీన్ డిజైన్ (బ్యాక్టీరియా పెరుగుదలకు డెడ్ జోన్లు లేవు), మెరుగుపెట్టిన ఉపరితలాలు (రా ≤ 0.4μm), మరియు విషరహిత కందెనలు (ఆహార-గ్రేడ్).
- వర్తింపు: FDA 21 CFR 177.1520 (ఆహార పరిచయం), ISO 10993 (వైద్య పరికరం జీవ అనుకూలత).
4. అధిక-ఉష్ణోగ్రత ఇంజనీరింగ్ ప్లాస్టిక్ స్క్రూ భాగాలు
ఇంజనీరింగ్ ప్లాస్టిక్స్ కోసం (పీక్, PEI, గ్లాస్ ఫైబర్తో PA66), అధిక-ఉష్ణోగ్రత బలం మరియు దుస్తులు నిరోధకత కీలకం:
- గాడి లోతు నిష్పత్తి: 1.4-1.55 (అధిక స్నిగ్ధత కోసం అధిక టార్క్ కరుగుతుంది).
- మెటీరియల్: HIP-ప్రాసెస్ చేయబడిన W6Mo5Cr4V2 లేదా C276 (అధిక-ఉష్ణోగ్రత స్థిరత్వం).
- కస్టమ్ ఫీచర్లు: స్క్రూ కోర్లో శీతలీకరణ ఛానెల్లు (ద్వారా అంతర్గత వేడిని తగ్గిస్తుంది 25%), దుస్తులు-నిరోధక పూత (టంగ్స్టన్ కార్బైడ్) విమాన చిట్కాలపై.
- పనితీరు డేటా: 400 ° C వద్ద డైమెన్షనల్ స్థిరత్వాన్ని నిర్వహిస్తుంది, యొక్క సేవ జీవితం 3+ గ్లాస్ ఫైబర్ నిండిన PEEK ఎక్స్ట్రాషన్ కోసం సంవత్సరాలు.
సాంకేతిక లక్షణాలు & నాణ్యత నియంత్రణ
1. డైమెన్షనల్ టాలరెన్సెస్
ఎక్సలెన్స్ స్క్రూ భాగాలు కఠినమైన ISOకి తయారు చేయబడ్డాయి 9001:2015 నాణ్యత ప్రమాణాలు, యొక్క డైమెన్షనల్ టాలరెన్స్లతో:
- బయటి వ్యాసం (D0): ± 0.02మి.మీ (బారెల్ ఫిట్ కోసం కీలకం).
- మూల వ్యాసం (నుండి): ± 0.03మి.మీ (స్థిరమైన గాడి లోతు నిష్పత్తిని నిర్ధారిస్తుంది).
- ఫ్లైట్ పిచ్: ± 0.05mm (ఏకరీతి పదార్థం పురోగతి).
- నిటారుగా: ≤0.01mm/m (బారెల్ దుస్తులు మరియు మెటీరియల్ లీకేజీని నిరోధిస్తుంది).
అన్ని స్క్రూలు CNC కోఆర్డినేట్ కొలిచే యంత్రాలను ఉపయోగించి తనిఖీ చేయబడతాయి (CMM) రవాణాకు ముందు సహనాన్ని ధృవీకరించడానికి.
2. ఉపరితల చికిత్స ఎంపికలు
పనితీరును మెరుగుపరచడానికి, ఎక్సలెన్స్ స్క్రూ భాగాల కోసం ఐచ్ఛిక ఉపరితల చికిత్సలను అందిస్తుంది:
- నైట్రిడింగ్: 38CrMoAl స్టీల్ కోసం (ప్రమాణం) - HRCకి ఉపరితల కాఠిన్యాన్ని పెంచుతుంది 58-60.
- టంగ్స్టన్ కార్బైడ్ పూత: W6Mo5Cr4V2 స్టీల్ కోసం - దుస్తులు నిరోధకతను పెంచుతుంది 50% రాపిడి పదార్థాల కోసం.
- PTFE పూత: 316L ఉక్కు కోసం - పదార్థ సంశ్లేషణను తగ్గిస్తుంది (TPE/TPU వంటి అంటుకునే పదార్థాలకు అనువైనది).
- ఎలెక్ట్రోపాలిషింగ్: 316L/C276 స్టీల్ కోసం - తుప్పు నిరోధకత మరియు పరిశుభ్రతను మెరుగుపరుస్తుంది (ఆహారం/వైద్య అనువర్తనాలు).
3. నాణ్యత నియంత్రణ ప్రక్రియ
ప్రతి ఎక్సలెన్స్ స్క్రూ భాగం 7-దశల నాణ్యత నియంత్రణ ప్రక్రియకు లోనవుతుంది:
- ముడి పదార్థాల తనిఖీ (మెటీరియల్ గ్రేడ్ మరియు లక్షణాల కోసం విశ్లేషణ ధృవీకరణ సర్టిఫికేట్).
- నిజ-సమయ డైమెన్షనల్ మానిటరింగ్తో CNC మ్యాచింగ్.
- వేడి చికిత్స (టూల్ స్టీల్ కోసం చల్లార్చడం/నిగ్రహించడం, 38CrMoAl కోసం నైట్రైడింగ్) కాఠిన్యం పరీక్షతో.
- ఉపరితల చికిత్స (వర్తిస్తే) సంశ్లేషణ పరీక్షతో.
- CMM డైమెన్షనల్ తనిఖీ (పూర్తి సహనం ధృవీకరణ).
- డైనమిక్ బ్యాలెన్స్ టెస్టింగ్ (ISO 1940-1:2016) - కంపన వ్యాప్తి <0.1mm at max operating speed.
- Final visual inspection and certification (పదార్థం గుర్తించదగినది, dimensional report, hardness report).
All quality control data is retained for 10 సంవత్సరాలు, ensuring full traceability for regulatory compliance (IATF 16949 ఆటోమోటివ్ కోసం, FDA for medical).
కేస్ స్టడీ: HIP Material Screws Reduce Downtime for Ceramic-Filled PEEK Extrusion (USA)
A US aerospace component manufacturer was facing frequent screw failures (every 3 నెలలు) when extruding ceramic-filled PEEK (30% alumina filler) for aircraft parts:
- అసలు సవాళ్లు:
- W6Mo5Cr4V2 screws wore out rapidly (flight tip wear >1mm in 3 నెలలు) due to ceramic abrasion.
- Unplanned downtime (8 hours per screw replacement) – lost production of $15,000 per downtime event.
- Inconsistent part dimensions (due to increasing screw clearance) – 15% స్క్రాప్ రేటు.
- Excellence Solution: Custom HIP-processed W6Mo5Cr4V2 screw components with tungsten carbide coating, groove depth ratio 1.4 (అధిక టార్క్), and barrier flight design.
- ఇన్స్టాలేషన్ తర్వాత ఫలితాలు:
- Screw service life extended to 36 నెలలు (12అసలు స్క్రూల కంటే x పొడవు).
- ప్రణాళిక లేని పనికిరాని సమయం తగ్గింది 92% (1 డౌన్టైమ్ ఈవెంట్ ప్రతి 3 సంవత్సరాలు vs. 4 సంవత్సరానికి).
- స్క్రాప్ రేటు తగ్గించబడింది 1% (కనిష్ట స్క్రూ దుస్తులు కారణంగా స్థిరమైన భాగం కొలతలు).
- యొక్క వార్షిక ఖర్చు ఆదా $180,000 (పనికిరాని సమయం + పదార్థం + స్క్రూ భర్తీ ఖర్చులు).
- ROI సాధించింది 8 నెలలు (స్క్రూ ఖర్చు $2,800 vs. వార్షిక పొదుపు $180,000).
ప్లాంట్ ఇంజినీరింగ్ మేనేజర్ వ్యాఖ్యానించారు: “ఎక్సలెన్స్ యొక్క HIP మెటీరియల్ స్క్రూలు మా PEEK ఎక్స్ట్రాషన్ ప్రక్రియను మార్చాయి. మేము ఇకపై ప్రణాళిక లేని పనికిరాని సమయం గురించి చింతించము, మరియు మా పార్ట్ క్వాలిటీ ఏరోస్పేస్ ఇండస్ట్రీ టైట్ టాలరెన్స్లకు అనుగుణంగా మెరుగుపడింది (± 0.01మి.మీ). ఇది మాకు భద్రత కల్పించింది 2 సంవత్సరానికి $2M విలువైన కొత్త ఏరోస్పేస్ ఒప్పందాలు."
సంస్థాపన, నిర్వహణ & భర్తీ మార్గదర్శకాలు
1. స్క్రూ ఇన్స్టాలేషన్ ఉత్తమ పద్ధతులు
సరైన సంస్థాపన సరైన పనితీరును నిర్ధారిస్తుంది మరియు అకాల దుస్తులు నిరోధిస్తుంది:
- ఎక్స్ట్రూడర్ బారెల్ను పూర్తిగా శుభ్రం చేయండి (పాత పదార్థాల అవశేషాలను తొలగించండి) కొత్త స్క్రూను ఇన్స్టాల్ చేసే ముందు - బారెల్ క్లీనింగ్ రాడ్ మరియు ఫుడ్-గ్రేడ్ క్లీనింగ్ ఏజెంట్ని ఉపయోగించండి (ఆహారం/వైద్య అనువర్తనాల కోసం FDA-కంప్లైంట్).
- దుస్తులు కోసం బారెల్ను తనిఖీ చేయండి (బారెల్ లోపలి వ్యాసాన్ని కొలవండి) - క్లియరెన్స్ ఉంటే బారెల్ స్థానంలో >0.5మి.మీ (అధిక క్లియరెన్స్ మెటీరియల్ బ్యాక్ఫ్లో మరియు పేలవమైన మిక్సింగ్కు కారణమవుతుంది).
- ట్రైనింగ్ ఫిక్చర్ ఉపయోగించి స్క్రూను ఇన్స్టాల్ చేయండి (విమానాలను వదలడం లేదా గోకడం నివారించండి) - తయారీదారు స్పెసిఫికేషన్లకు స్క్రూ కలపడం టార్క్ చేయండి (సాధారణంగా 300-500 Nm).
- స్క్రూ అమరికను తనిఖీ చేయండి (డయల్ సూచిక ఉపయోగించి) – రనౌట్ ఉండాలి <0.02స్క్రూ చిట్కా వద్ద mm.
- డ్రై రన్ చేయండి (పదార్థం లేదు) తక్కువ వేగంతో (50 rpm) కోసం 10 నిమిషాలు - అసాధారణ శబ్దం / కంపనం కోసం తనిఖీ చేయండి (తప్పుగా అమర్చడాన్ని సూచిస్తుంది).
ఎక్సలెన్స్ అన్ని స్క్రూ మోడల్ల కోసం ఫోటోలు మరియు టార్క్ స్పెసిఫికేషన్లతో వివరణాత్మక ఇన్స్టాలేషన్ మాన్యువల్ను అందిస్తుంది.
2. స్క్రూ భాగాల కోసం నివారణ నిర్వహణ
రెగ్యులర్ నిర్వహణ స్క్రూ జీవితాన్ని పొడిగిస్తుంది మరియు పనితీరును నిర్వహిస్తుంది:
- రోజువారీ నిర్వహణ:
- ఉత్పత్తి తర్వాత స్క్రూ శుభ్రం చేయండి (శుభ్రపరిచే సమ్మేళనంతో ప్రక్షాళన చేయండి) పదార్థ అవశేషాలను తొలగించడానికి (కార్బొనైజేషన్ మరియు తుప్పు నిరోధిస్తుంది).
- దుస్తులు/నష్టం కోసం స్క్రూ చిట్కా మరియు మిక్సింగ్ మూలకాలను తనిఖీ చేయండి (ప్రక్షాళన సమయంలో దృశ్య తనిఖీ).
- నెలవారీ నిర్వహణ:
- స్క్రూ ఫ్లైట్ క్లియరెన్స్ను కొలవండి (బారెల్ లోపలి వ్యాసం - స్క్రూ బయటి వ్యాసం) - దుస్తులు ధరను ట్రాక్ చేయడానికి డేటాను రికార్డ్ చేయండి.
- లూబ్రికేట్ స్క్రూ కలపడం (అధిక-ఉష్ణోగ్రత గ్రీజు ఉపయోగించండి, అవసరమైతే FDA-కంప్లైంట్).
- డెడ్ జోన్లలో మెటీరియల్ నిర్మాణం కోసం తనిఖీ చేయండి (మిక్సింగ్ అంశాలు, అవరోధ విమానాలు) - ఇత్తడి బ్రష్తో శుభ్రం చేయండి (విమాన ఉపరితలాలను గోకడం నివారించండి).
- త్రైమాసిక నిర్వహణ:
- పూర్తి తనిఖీ కోసం స్క్రూని తొలగించండి (విమాన మందాన్ని కొలవండి, తుప్పు / పగుళ్లు కోసం తనిఖీ చేయండి).
- విమాన చిట్కాలపై పోలిష్ మైనర్ దుస్తులు (400-గ్రిట్ ఇసుక అట్టను ఉపయోగించడం) డైమెన్షనల్ ఖచ్చితత్వాన్ని పునరుద్ధరించడానికి.
- దుస్తులు కోసం బారెల్ లైనర్ను తనిఖీ చేయండి (replace if necessary to maintain optimal clearance).
3. Screw Replacement Criteria
Replace screw components when:
- Flight tip wear >1మి.మీ (causes poor mixing and inconsistent output).
- Corrosion pitting >0.5mm deep (risk of material contamination and structural failure).
- Cracks in flights or core (safety hazard – risk of screw breakage during operation).
- Screw clearance >0.8మి.మీ (material backflow reduces extruder efficiency by >20%).
- Material degradation (MFR variation >10%) – indicates poor mixing due to worn flights.
Excellence offers a screw inspection service (on-site or lab-based) to assess wear and recommend replacement timing.
FAQs About Excellence Extruder Screw Components
ప్ర: Can Excellence customize screw components for non-standard extruder sizes (ఉదా, 65మి.మీ, 90mm వ్యాసం)?
ఎ: అవును. Excellence manufactures screw components for all standard extruder diameters (15mm to 200mm) and custom diameters (per customer drawings). We also produce twin-screw components (సహ-భ్రమణం మరియు ఎదురు తిరిగే) for compounding extruders, with pitch sizes from 10mm to 100mm.
ప్ర: What is the lead time for custom screw components (పదార్థం ఎంపిక + groove depth ratio + specialized design)?
ఎ: Standard screw components (38CrMoAl, 1.55 groove depth ratio) యొక్క ప్రధాన సమయాన్ని కలిగి ఉంటాయి 2-3 వారాలు. అనుకూల భాగాలు (HIP materials, specialized groove depth ratio, మిక్సింగ్ అంశాలు) అవసరం 4-6 వారాలు. వేగవంతమైన ఉత్పత్తి (1-2 weeks for standard, 3 weeks for custom) అదనంగా అందుబాటులో ఉంది 25% రుసుము.
ప్ర: Does Excellence provide material testing reports for screw components?
ఎ: అవును. All screw components come with a material certificate (certificate of analysis – COA) verifying material grade, కాఠిన్యం, and chemical composition. For HIP materials, we also provide HIP processing reports (సాంద్రత, porosity) and non-destructive testing (NDT) నివేదికలు (ultrasonic testing for internal defects).
ప్ర: How do I select the right material for my extrusion application?
ఎ: Excellence’s technical team provides a free material selection guide based on:
- మెటీరియల్ రకం (కన్య/రీసైకిల్, filled/unfilled, corrosive/non-corrosive).
- Extrusion temperature (high-temperature engineering plastics vs. standard polymers).
- Production volume (24/7 operation vs. batch production).
- బడ్జెట్ (upfront cost vs. యాజమాన్యం యొక్క మొత్తం ఖర్చు).
We also offer a trial program (30-day test of a sample screw) for new customers to validate performance before full purchase.
ప్ర: What warranty is provided for Excellence screw components?
ఎ: Standard warranty: 12 months for 38CrMoAl and 316L screws, 24 months for W6Mo5Cr4V2 and HIP material screws (covers manufacturing defects and premature wear <0.5mm in the first year). Extended warranty (36 నెలలు) అదనంగా అందుబాటులో ఉంది 15% రుసుము, including annual wear inspections.
For over two decades, Excellence’s extruder screw components have set the industry standard for wear resistance, తుప్పు రక్షణ, and application-specific performance. Whether you’re extruding standard PE/PP, తినివేయు రసాయనాలు, food-grade polymers, or high-temperature engineering plastics, మా స్క్రూలు సమయ వ్యవధిని పెంచడానికి రూపొందించబడ్డాయి, ఖర్చులు తగ్గిస్తాయి, మరియు ఉత్పత్తి నాణ్యతను మెరుగుపరచండి. మీ ఎక్స్ట్రాషన్ ప్రాసెస్ అవసరాలకు అనుగుణంగా ఉచిత స్క్రూ డిజైన్ కన్సల్టేషన్ మరియు కోట్ను అభ్యర్థించడానికి ఈరోజే మా సాంకేతిక బృందాన్ని సంప్రదించండి.

