Twin Screw Extruder Elements Factory: Den definitiva B2B-handelsguiden för tillverkare, Leverantörer & Grossistköpare i
Den globala marknaden för dubbelskruvextruderelement upplever betydande fart när plastkompoundering, livsmedelsbearbetning, farmaceutisk, och kemisk industri expanderar över Nordamerika och Europa. För B2B-köpare som söker en pålitlig tvillingskruvextruderelement fabrik, förstå tillverkningslandskapet, handelspolitik, logistikkorridorer, och det är viktigt att hitta bästa praxis. Den här guiden ger en djupgående analys av ekosystemet för extruderelement med dubbla skruvar—täcker ledande tillverkare, utvärdering av grossistleverantörer, handelsdynamik, tariffhänsyn, och genomförbara prognoser för Q3–Q4. Oavsett om du är en tillverkare i Tyskland, en plastprocessor i Ohio, eller ett handelsföretag som köper skruvelement i stor skala, denna resurs utrustar dig med intelligens för att fatta säkra upphandlingsbeslut.
Förstå Twin Screw Extruder Elements: Kärnkomponenter och industriella tillämpningar
Tvillingskruvextruderelement är de modulära byggstenarna som sätts in på axlarna på samroterande eller motroterande dubbelskruvsextruderare. Dessa element—inklusive transportelement, knådningsblock, blanda element, och omvända flygelement—bestämma skjuvningen, uppehållstid, och genomströmningsegenskaper för extruderingsprocessen. En specialiserad tvillingskruvextruderelement fabrik tillverkar dessa komponenter av verktygsstål (till exempel, W6Mo5Cr4V2, 38CrMoAlA) eller pulvermetallurgiska legeringar med snäva toleranser, typiskt ±0.01 mm på evolventprofilen.
Nyckelapplikationssektorer som driver efterfrågan inkluderar:
- Plastblandning: Masterbatch produktion, polymerblandning, fyllda och förstärkta föreningar (glasfiber, kolfiber, mineralfyllmedel).
- Livsmedelsbearbetning: Snackextrudering, djurfoder, texturerat vegetabiliskt protein (TVP), och spannmålsproduktion.
- Läkemedel: Smältextrudering för system för läkemedelstillförsel—ett snabbt växande segment i EU och USA.
- Kemisk bearbetning: Reaktiv extrudering, devolatilisering, och kontinuerlig blandning av lim, tätningsmedel, och beläggningar.
- Återvinning: Mekanisk återvinning av post-consumer plast, en sektor som förstärks av EU:s regler för cirkulär ekonomi och amerikanska EPA-initiativ.
Dubbelskruvextruder Enligt uppgifter från Grand View Research (2024), den globala marknaden för dubbelskruvextruder värderades till cirka USD 1.2 miljarder och förväntas växa med en CAGR på 5.2% genom 2030. Bytes- och uppgraderingscykeln för skruvelement—som är slitdelar—genererar en återkommande eftermarknad som uppskattas till 30–40% av det totala marknadsvärdet för extrudern, vilket gör fabrikssegmentet för extruderelementen med dubbelskruvar till en kritisk nod för försörjningskedjan. Leverantör av blandningsutrustning
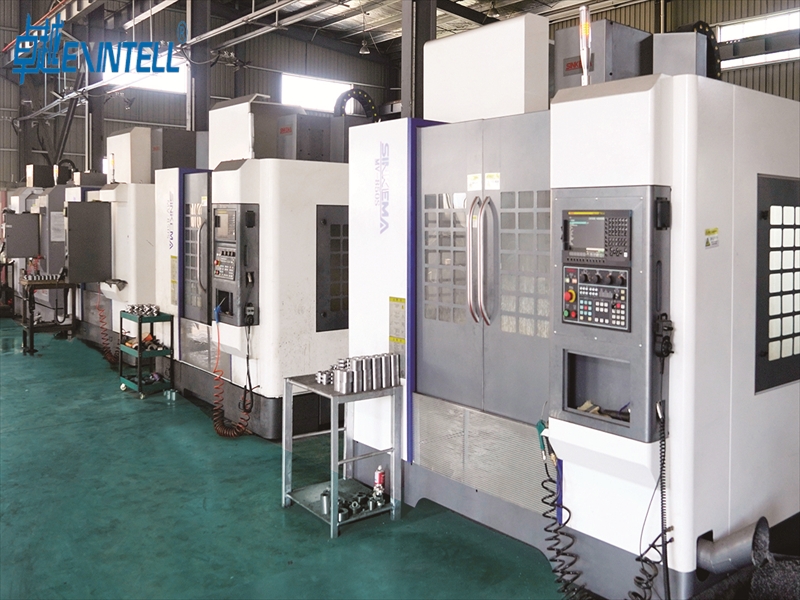
Industriell tillverkningsanläggning med CNC-maskiner som producerar precisionsmetallkomponenter för extruderingsutrustning
The Global Twin Screw Extruder Elements Factory Landscape: Vem gör vad och var
Tillverkningsbasen för extruderelement med dubbelskruv är koncentrerad till flera nyckelregioner, var och en med tydliga konkurrensfördelar:
Kina: Volymledaren
Kina är värd för det största antalet fabriker för extruderelement med dubbelskruv, främst samlat i Nanjing (Jiangsu-provinsen), which is often called the "Extruder Capital" av världen. Nanjing-baserade fabriker som Nanjing Jieya Extrusion Equipment Co., Nanjing Haisi Extrusion Equipment Co., och Nanjing Kerke Extrusion Equipment Co. leverera skruvelement globalt. Kinesiska fabriker erbjuder konkurrenskraftiga priser—ofta 40–60% lägre än europeiska OEM-ekvivalenter—samtidigt som kvaliteten matchar allt mer genom investeringar i CNC-slipcentra (till exempel, Garderob i Niles, Reishauer) och metallurgiska testlabb. För grossistköpare, Kina är fortfarande det primära ursprunget för kostnadseffektiva inköp, stora beställningar.
Tyskland: Precisionsriktmärket
Pince A Extruder Tyskland är hem för de ursprungliga OEM-tillverkare för extruder med dubbelskruv—Coperion (Stuttgart), KraussMaffei extrudering (Hannover), och Leistritz (Nürnberg). Dessa företag tillverkar egenutvecklade skruvelement med de snästa toleranserna och förstklassig metallurgi. Tysktillverkade element kräver prispremier på 2–4× over Chinese equivalents but are preferred for critical applications in pharmaceuticals, högpresterande polymerer, and food-contact extrusion where traceability and certification (FDA, EU 1935/2004) are mandatory.
USA: Growing Domestic Capacity
US-based manufacturers like Entek (Lebanon, Oregon), Century Extrusion (Traverse City, Michigan), and CPM Extrusion Group supply both OEM and aftermarket screw elements. The reshoring trend, amplified by Section 301 tariffs on Chinese machinery components and the CHIPS and Science Act's broader manufacturing incentives, is encouraging domestic capacity expansion. Dock, US factories still represent a small fraction of global output.
Browse our complete catalog of twin screw extruder elements engineered for Coperion, Leistritz, JSW, and Berstorff shaft profiles. Twin Screw Extruder Machine Tillverkare
Trade Policy and Its Impact on Twin Screw Extruder Elements Sourcing
The transatlantic trade relationship between the United States and the European Union is the world's largest bilateral commercial partnership, med handel med varor och tjänster som överstiger USD 1.3 biljoner årligen enligt Kontoret för USA:s handelsrepresentant (USTR) (2024 data). For B2B buyers of twin screw extruder elements, several policy dimensions are directly relevant:
Tariff Structure
Twin screw extruder elements typically fall under HS Code 8477.90 (parts of machinery for working rubber or plastics). The US MFN (Mest gynnad nation) tariff rate for HS 8477.90 is 3.1% for imports from EU member states. EU imports from the US face a comparable rate of 2.7% under the EU Common Customs Tariff. These relatively low tariff rates facilitate bilateral trade in extruder components.
Dock, when sourcing from China, US importers face an additional 25% Avsnitt 301 tariff on HS 8477.90 goods, imposed since 2018 and maintained through. This tariff differential has reshaped sourcing strategies: some Extruder grossist US compounders now source screw elements from EU factories (särskilt Tyskland och Italien) för att undvika Kinatullarna, medan andra absorberar kostnaden på grund av den betydande basprisfördelen med kinesiska element. Grossist Lab Extruders
EU:s kolgränsjusteringsmekanism (CBAM)
The EU's CBAM, som gick in i sin övergångsfas i oktober 2023 och kommer att vara i full drift senast 2026, gäller import av stål och aluminium—nyckelråvaror för tillverkning av skruvelement. En fabrik för extruderelement för dubbelskruvar som exporterar till EU kommer att behöva rapportera inbäddade koldioxidutsläpp, och så småningom köpa CBAM-certifikat. Denna förordning, dokumenterad av Europeiska kommissionen – Skatte- och tullunion, tillför komplexitet och potentiella kostnader för tillverkare utanför EU, särskilt de i regioner med kolintensiv stålproduktion.
Handels- och teknikrådet (TTC)
TTC, etablerat i 2021, har arbetsgrupper för resiliens i leveranskedjan och standardanpassning. För industriella maskinkomponenter som skruvelement, the TTC's efforts to harmonize technical standards (till exempel, materialcertifieringar, dimensionstoleranser) skulle kunna minska icke-tariffära hinder och underlätta gränsöverskridande upphandling. De International Trade Administration (ITA) ger regelbundna uppdateringar om TTC-framsteg.

Flygfoto över en stor europeisk hamn med containerfartyg och logistikinfrastruktur som stödjer internationell B2B-handel
B2B-handelsmöjligheter för Twin Screw Extruder Elements på amerikanska och EU-marknader
Konvergensen av flera makrotrender skapar betydande B2B-möjligheter för fabriker för dubbelskruvextruderelement som betjänar USA och EU:
Möjlighet 1: Mandat för plaståtervinning
Dispermat mixer The EU's Packaging and Packaging Waste Regulation (PPWR), antagen i 2024, föreskriver minsta möjliga återvunnet innehåll i plastförpackningar—30% av 2030 och 65% av 2040. I USA, stater som Kalifornien (SB 54), New Jersey, och Oregon har antagit utökat producentansvar (EPR) lagar med krav på återvunnet innehåll. Mekanisk återvinning Extruder med enkel skruv förlitar sig starkt på dubbelskruvextrudrar för återkompoundering, och slitagehastigheten på skruvelement som bearbetar återvunnet råmaterial (som innehåller föroreningar, fyllmedel, och blandade polymerer) är 2–3× högre än jungfrulig materialbearbetning. Detta påskyndar utbytescykeln och ökar efterfrågan på slitstarka skruvelement från specialiserade fabriker.
Möjlighet 2: Farmaceutisk Hot-Melt Extrusion
FDA och EMA har godkänt ett ökande antal läkemedelsprodukter som tillverkas via smältextrudering (HME). Enligt a 2024 recension i International Journal of Pharmaceutics, över 30 kommersiella läkemedelsprodukter använder nu HME-teknik. Skruvelement av farmaceutisk kvalitet kräver specialiserade ytbehandlingar (till exempel, elektropolering till Ra ≤ 0.4 µm), materialcertifieringar (316L rostfritt stål eller Hastelloy), och fullständig spårbarhetsdokumentation. Denna nisch med hög marginal gynnar fabriker med ISO 13485 eller motsvarande kvalitetssystem.
Möjlighet 3: Elfordon (EV) Batterimaterial
Tvillingskruvextrudrar används i allt större utsträckning för kontinuerlig blandning av katod- och anoduppslamningar vid produktion av litiumjonbatterier—a process called "dry electrode" tillverkning. Med EU:s batteriförordning (2023) och US Inflation Reduction Act (IRA) driva på massiva investeringar i inhemsk batteriproduktion, efterfrågan på specialiserade skruvelement (korrosionsbeständig, design med högt vridmoment) dyker upp som en ny tillväxtvektor. Blender Extrude A Curve
Utmaning 1: Kvalitetsverifiering i stor skala
B2B-köpare som köper från utländska tvillingskruvextruderelementfabriker står inför utmaningar med kvalitetsverifiering. Måttnoggrannhet, metallurgisk sammansättning, och värmebehandlingens konsistens kan variera mellan satser. Begränsningsstrategier inkluderar krav på materialtestcertifikat (I 10204 3.1), genomföra inspektioner före leverans via tredjepartsbyråer (SGS, Bureau Veritas), och begära provelement för passningstestning innan man förbinder sig till volymbeställningar.
Utmaning 2: Immateriella rättigheter
OEM skruvelementdesigner är ofta proprietära, med specifika involutprofiler, spetsvinklar, och flyggeometrier. Eftermarknadsfabriker som bakåtkonstruerar dessa konstruktioner verkar i en laglig gråzon. B2B-köpare bör säkerställa att deras leverantör har legitima designrättigheter eller producerar enligt öppet publicerade specifikationer för att undvika risker för intrång i IP, speciellt vid import till USA (där ITC-sektionen 337 utredningar kan blockera intrång i varor vid gränsen).
Lär dig mer om vår kvalitetskontrollprocess för dubbelskruvextruderelement och hur vi säkerställer enhetlighet från batch-till-batch.
Geografiska och policyfördelar som möjliggör B2B-handel med extruderkomponenter
The US and EU benefit from several structural advantages that facilitate B2B trade in industrial components like twin screw extruder elements:
Logistics infrastructure: The transatlantic shipping corridor is among the world's most efficient. Stora hamnar—Rotterdam (Europe's largest), Hamburg, Antwerp-Bruges on the EU side; Los Angeles/Long Beach, Savann, and Newark on the US side—offer frequent sailings with transit times of 10–18 dagar. Containerized shipping costs for machinery parts have normalized post-pandemic, with spot rates on the Asia-Europe and Asia-US routes declining 70–80% från 2022 peaks according to the Drewry World Container Index (maj ).
Regulatory alignment: Both the US and EU maintain robust industrial standards ecosystems. Screw elements manufactured to DIN, ISO, or ASTM standards are broadly interchangeable in specification language, reducing technical barriers. The mutual recognition of calibration certificates (ILAC MRA) och testlaboratorieackrediteringar (ISO/IEC 17025) effektiviserar den gränsöverskridande kvalitetssäkringen ytterligare.
Handelsfinansiering och betalningssäkerhet: transaktioner drar nytta av mogna handelsfinansieringsinstrument—remburser, dokumentära samlingar, och handelskreditförsäkring (Euler Hermes, Coface, Efter att ha upptäckt)—som minskar motpartsrisken. Detta är en betydande fördel jämfört med inköp från regioner med mindre utvecklad finansiell infrastruktur.
Frihandelszoner och tullager: Både USA (Program för utrikeshandelszoner, administreras av ITA) och EU (Frizoner enligt unionens tullkodex) tillåta importörer att skjuta upp eller minska tullarna på komponenter som finns i lager, förbättra kassaflödet för distributörer som lagerför skruvelement för snabb leverans.
Modernt lagerlogistikcenter med organiserade lagerhyllor för industriell B2B-komponentdistribution
Fallstudie: How B2B Enterprises Succeed in the Twin Screw Extruder Elements Market
Fall 1: A Nanjing-Based Factory Expanding into the EU Aftermarket
A mid-sized twin screw extruder elements factory in Nanjing, employing approximately 120 workers and operating 15 CNC profile grinding machines, recognized that its domestic market was becoming saturated with price competition. I 2023, the company pivoted to target the European aftermarket by:
- Obtaining ISO 9001:2015 certification and investing in a coordinate measuring machine (CMM) for 100% dimensional inspection.
- Developing screw element profiles compatible with Coperion ZSK, Leistritz ZSE, and Berstorff ZE series extruders—the three most common platforms in European compounding plants.
- Partnering with a logistics provider to offer DDP (Levereras tullbetald) pricing to EU customers, simplifying the procurement process.
- Attending K Fair (Düsseldorf, October cycle) and Chinaplas to build direct relationships with European compounders.
Inom 18 månader, the factory grew its EU revenue from near-zero to approximately 25% of total sales, with key accounts in Germany, Polen, och Italien. The company's success hinged on matching OEM dimensional accuracy while offering 45–55% cost savings and 4-week lead times (mot. 8–12 weeks from OEMs).
Fall 2: A US Distributor Building a Dual-Source Supply Chain
A specialty industrial distributor based in Houston, Texas, serving the US Gulf Coast petrochemical corridor, historically sourced screw elements exclusively from a single German OEM. When lead times extended to 16 weeks during the 2021–2022 supply chain crisis, the distributor nearly lost key accounts. In response, the company:
- Qualified a second source—a Chinese twin screw extruder elements factory—for standard conveying and kneading elements (cirka 70% of demand by volume).
- Underhöll den tyska OEM-relationen för specialiserade element (till exempel, av farmaceutisk kvalitet, höglegerade kompositioner) där certifiering och spårbarhet motiverade premien.
- Etablerade ett tullager i en amerikansk utrikeshandelszon nära hamnen i Houston, håller 90 dagars säkerhetslager av snabbrörliga elementstorlekar.
- Implementerade ett digitalt lagerhanteringssystem som tillåter kunder att kontrollera lagertillgänglighet och göra beställningar online.
Denna strategi med dubbla källor reducerade genomsnittliga ledtider till 3–5 dagar för lagerförda varor och 4–6 veckor för anpassade beställningar, samtidigt som upphandlingskostnaderna minskas med cirka 30% på standardelement. The distributor's revenue grew 40% år över år in 2024, according to the company's published case study.
Fall 3: En italiensk tillverkare som utnyttjar nischexpertis
Ett familjeägt företag för precisionsbearbetning nära Brescia, Italien—en region känd för metallbearbetning—övergått från allmän CNC-bearbetning till specialiserad produktion av dubbelskruvextruderelement i 2019. Företaget särskiljde sig genom:
- Fokuserar uteslutande på högpresterande legeringar: PM (pulvermetallurgi) verktygsstål, volframkarbidkompositer, och nickelbaserade superlegeringar för korrosiva applikationer.
- Erbjuder intern PVD (Fysisk ångavsättning) beläggningstjänster (TiAlN, CrN) för att förlänga elementets livslängd med 3–5×.
- Tillhandahåller ingenjörskonsultation—analysera kunder' extruderingsprocesser och rekommendera optimerade skruvkonfigurationer.
Av 2024, företaget hade byggt upp en kundbas som spänner över 14 EU-länder och exporterade till USA, befallande priser jämförbara med tyska OEM-tillverkare men med snabbare hantering (3–4 veckor vs. 8–12 veckor). Det här fallet illustrerar hur en fabrik med dubbelskruvextruderelement kan konkurrera på värde snarare än pris.
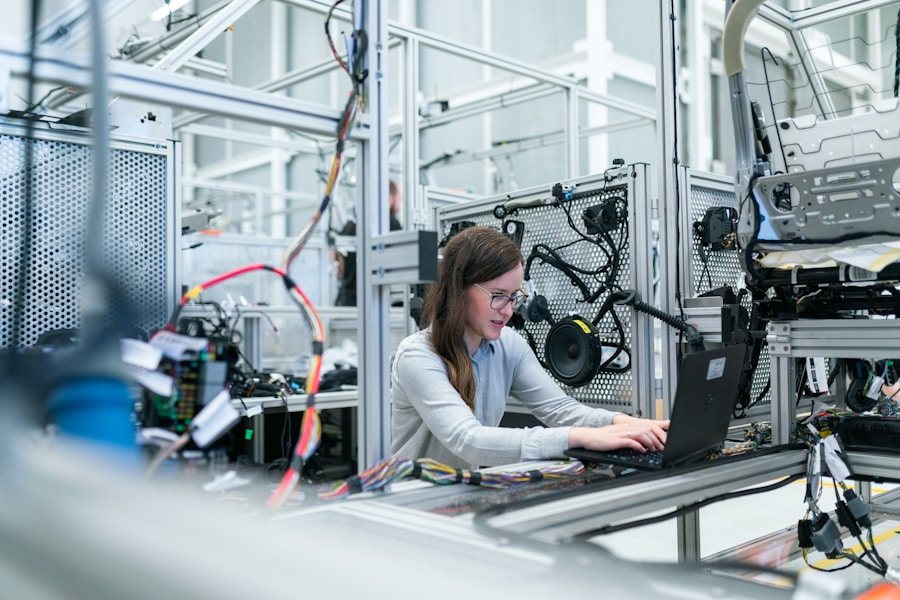
Ingenjör som inspekterar precisionsbearbetade metallkomponenter i en modern tillverkningsanläggning med kvalitetskontrollutrustning
Handelsprognoser för Twin Screw Extruder Elements: Q3–Q4 Outlook
Baserat på aktuella marknadssignaler, politikutvecklingen, och branschdata, Följande trender förväntas forma fabrikssektorn för dubbelskruvextruderelement under nästa 1–2 månader och sent:
Prognos 1: Tariffvolatiliteten kommer att bestå
USA:s handelspolitiska miljö är fortfarande dynamisk. Från och med mitten av, Avsnitt 301 tullar på kinesiska maskinkomponenter (25%) förbli i kraft, och det finns ingen indikation på en nära förestående minskning. Dessutom, den amerikanska administrationen har signalerat potentiella justeringar av tullsatserna på EU:s stål och aluminium under avsnitt 232, vilket indirekt kan påverka prissättningen av skruvelement om råvarukostnaderna förändras. B2B-köpare bör bygga in tariffscenarioplanering i sina upphandlingsmodeller. De USA:s tull- och gränsskydd (CBP) CROSS rulings databas är den auktoritativa källan för HS klassificering vägledning.
Prognos 2: EU CBAM-efterlevnad kommer att bli en konkurrenskraftig differentiator
Eftersom EU CBAM övergår från krav på endast rapportering till köp av certifikat (2026), fabriker för dubbelskruvextruderelement som kan demonstrera lågkolhaltiga stålkällor och tillhandahålla verifierade utsläppsdata kommer att få en konkurrensfördel på EU-marknaden. Fabriker i länder med rena elnät (till exempel, Skandinavien, Frankrike) eller de som använder en ljusbågsugn (EAF) stål kommer att gynnas. Kinesiska fabriker som förlitar sig på masugnsstål kan drabbas av CBAM-tillägg motsvarande 5–15% av produktvärdet, delvis urholka deras prisfördelar.
Prognos 3: Konsolidering i eftermarknadssegmentet
Eftermarknaden för extruderelement med dubbelskruv är fragmenterad, med hundratals små fabriker globalt. Branschanalytiker förväntar sig konsolidering genom M&En aktivitet, som större spelare (till exempel, Coperion/Hillenbrand, CPM/IDEX) strävar efter att fånga eftermarknadsintäkter och mindre fabriker möter marginalpress. B2B-köpare bör övervaka leverantörernas finansiella stabilitet och överväga långsiktiga leveransavtal med välkapitaliserade fabriker.
Prognos 4: Digital upphandling kommer att accelerera
B2B e-handelsplattformar (Alibaba, ThomasNet, Europages) används alltmer för initial leverantörsupptäckt i skruvelementutrymmet. Dock, trenden går mot konfiguratorbaserad beställning—där köpare väljer extrudermodell, axeldiameter, elementtyp, och material online, få omedelbar prissättning, och gör beställningar digitalt. Fabriker som investerar i digital försäljningsinfrastruktur kommer att ta en växande andel av marknaden, särskilt bland medelstora tillverkare som saknar dedikerade inköpsteam.
Prognos 5: Återvinningsdriven efterfrågeökning
Med EU PPWR implementering tidslinjen accelererar och stora varumärkesägare (Krypa in, Unilever, P&G) förplikta sig till mål för återvunnet innehåll, den installerade basen av återvinningssträngsprutmaskiner i Europa förväntas växa med 15–20% årligen genom 2027, per Plaståtervinningsföretag Europa uppskattningar. Varje ny extruderinstallation representerar en återkommande möjlighet att byta skruvelement, och den nötande naturen hos återvunnet råmaterial säkerställer hög utbytesfrekvens.
Industriell plaståtervinningsanläggning med extruderingsmaskiner som bearbetar material efter konsument
Materialvetenskap och slitageskydd: Säkerställa prestanda och operatörssäkerhet
Prestandan och livslängden hos extruderelement med dubbelskruv bestäms i grunden av materialval och ytteknik. För B2B-köpare, att förstå dessa faktorer är avgörande för att optimera den totala ägandekostnaden och säkerställa säker, tillförlitlig verksamhet. Twin-Screw Extruders Factory
Basmaterialalternativ
A professional twin screw extruder elements factory typically offers multiple material grades:
- Nitrerat stål (38CrMoAlA): The workhorse material for general-purpose compounding. Nitriding creates a hard surface layer (900–1100 HV) while maintaining a tough core. Cost-effective for non-abrasive applications.
- Tool steel (W6Mo5Cr4V2 / AISI M2): High-speed steel offering superior wear resistance for moderately abrasive compounds (kalciumkarbonat, talc-filled polymers). Hardness after heat treatment: 62–65 HRC.
- Pulvermetallurgi (PM) stål (CPM 9V, CPM 10V): Produced by hot isostatic pressing, PM steels offer uniform carbide distribution and exceptional abrasion resistance—3–5× the wear life of conventional tool steels. Preferred for glass fiber-reinforced compounds.
- Nickel-based alloys (Hastelloy C-276, Inconel 625): For corrosive applications—processing fluoropolymers, PVC with aggressive stabilizer packages, or reactive extrusion with acidic byproducts.
- Tungsten carbide composites (HIP-clad): The ultimate wear solution for highly abrasive applications. Tungsten carbide particles in a metallic matrix provide hardness exceeding 1500 HV. Used in recycling applications where contaminated feedstock causes extreme wear.
Surface Treatment Technologies
Beyond base material selection, surface treatments extend element life and improve process performance:
- PVD coatings (TiN, TiAlN, CrN): Thin-film coatings (2–5 µm) applied at low temperatures, preserving substrate properties. TiAlN coatings offer oxidation resistance to 800°C, suitable for high-temperature engineering polymer processing.
- Plasma nitriding: A controlled nitriding process producing a uniform, deep hardened layer without the "white layer" defects common in gas nitriding. Preferred for food-contact applications where surface integrity is critical.
- Kromplätering (hard chrome): Traditional surface treatment offering good corrosion resistance and moderate wear protection. Being phased out in the EU due to REACH restrictions on hexavalent chromium (Cr6+), with HVOF (High Velocity Oxy-Fuel) thermal spray coatings emerging as the replacement.
- Laser cladding: Additive manufacturing technique depositing wear-resistant alloy layers (Stellite, Colmonoy) on element surfaces. Enables localized reinforcement of high-wear zones (till exempel, kneading block tips) without treating the entire element.
Operator Safety Considerations
While twin screw extruder elements themselves are internal components, their condition directly impacts operational safety:
- Worn elements increase energy consumption: Degraded screw profiles reduce pumping efficiency, requiring higher motor torque and increasing energy costs by 10–25%. Monitoring specific energy consumption (kWh/kg) is a key indicator for element replacement timing.
- Metal contamination risk: Severely worn elements can shed metal particles into the product stream—a critical concern in food and pharmaceutical applications. Regular element inspection and proactive replacement prevent contamination events that could trigger product recalls.
- Shaft damage prevention: Worn elements with loose fits on the shaft can cause fretting corrosion and shaft damage. Shaft replacement costs 10–50× the cost of a single element, making timely element replacement a cost-effective maintenance strategy.
- Process stability: Consistent element geometry ensures stable melt temperature, tryck, and output rate. Worn elements cause process variability, leading to off-spec product and potential safety issues in downstream operations (till exempel, inconsistent wall thickness in extruded pipe).
A responsible twin screw extruder elements factory provides detailed wear guidelines, recommended replacement intervals based on application type, and technical support for screw configuration Extruded Pvc Type A optimering. B2B buyers should evaluate suppliers not just on element price, but on the total value proposition including technical service, wear data, and application engineering support.
Plastic Extrusion Companies Manufacturer Access our screw element wear and replacement guide for detailed maintenance recommendations by application type.

Close-up of precision-engineered metal components showing surface treatment and quality finishing for industrial applications
Selecting the Right Twin Screw Extruder Elements Factory: A B2B Buyer's Checklist
For procurement professionals evaluating a twin screw extruder elements factory, the following criteria should guide supplier selection:
- Profile compatibility: Confirm the factory can produce elements matching your specific extruder shaft profile (spline geometry, OD/ID dimensions). Request sample elements for fit-testing.
- Material certifications: Require EN 10204 Typ 3.1 material test certificates for every batch. För applikationer i kontakt med livsmedel, verifiera FDA 21 CFR or EU 1935/2004 efterlevnad.
- Dimensional inspection capability: The factory should operate calibrated CMMs (coordinate measuring machines) and provide inspection reports with each shipment. Request Cpk data for critical dimensions.
- Heat treatment control: Verify the factory has in-house or certified heat treatment facilities with temperature uniformity surveys (per AMS 2750 eller motsvarande).
- Minimum order quantity (MOQ) flexibilitet: Wholesale buyers need volume pricing, but also the ability to order small quantities of specialized elements. Evaluate the factory's MOQ policy across its product range.
- Lead time reliability: Request historical on-time delivery data. A factory with 95%+ OTD (leverans i tid) performance demonstrates operational discipline.
- Technical support: The best factories offer screw design consultation, wear analysis, and process optimization support—not just component supply.
- Trade compliance: För gränsöverskridande upphandling, verify the factory's experience with export documentation, HS classification, and destination-country regulatory requirements.
Request a quote from our factory and receive a detailed proposal including material options, ledtider, and volume pricing within 24 timmar.
Logistics and Shipping Best Practices for Twin Screw Extruder Elements
Twin screw extruder elements are dense, precision-machined metal components that require careful handling during international shipping:
- Förpackning: Individual elements should be wrapped in VCI (Vapor Corrosion Inhibitor) paper or film, then placed in compartmentalized wooden crates. Kneading blocks and mixing elements with protruding features require custom foam inserts to prevent contact damage.
- Shipping mode: For standard orders, LCL (Less than Container Load) ocean freight is cost-effective. For urgent orders or high-value pharmaceutical-grade elements, air freight is justified. A typical set of screw elements for a 40mm–90mm extruder weighs 50–300 kg, making air freight feasible.
- Incoterms: B2B buyers should negotiate FOB (Gratis ombord) or CIF (Kosta, Försäkring, Frakt) terms for ocean shipments. DDP (Levereras tullbetald) simplifies the process for buyers unfamiliar with import procedures but typically costs 5–10% more.
- Försäkring: Marine cargo insurance (Institute Cargo Clauses A—all risks) is recommended for precision components. The cost is typically 0.3–0.5% of declared value.
- Customs documentation: Ensure the commercial invoice includes accurate HS codes (8477.90.XX), material composition, country of origin, and unit values. Incorrect documentation causes customs delays and potential penalty assessments.
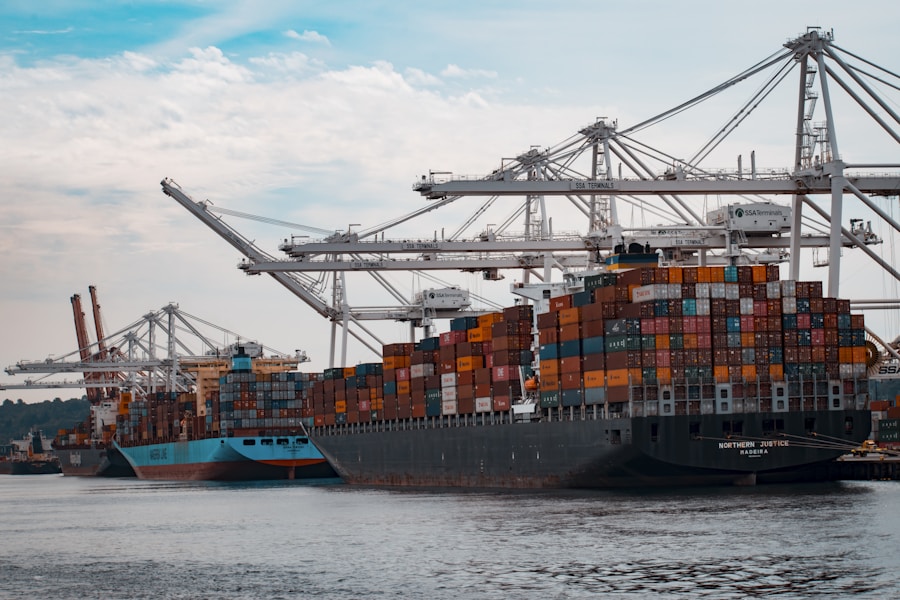
Container port with cargo ships and cranes facilitating global B2B trade logistics for industrial components
Industry Standards and Certifications Relevant to Twin Screw Extruder Elements
Twin Screw Extruder Elements Partihandel: Komplett B2B Sourcing Guide för… · Twin Screw Extruder Växellåda Tillverkare Handelsanalys, Marknadstrender… · Twin Screw Extruder Gearbox Leverantör: Complete B2B Sourcing Guide for T…