Komponentët e vidhave të ekstruderit: Precision i krijuar për rezistencë ndaj konsumit, Mbrojtja nga korrozioni & Performanca optimale
Me 22 vite ekspertizë të specializuar në projektimin e komponentëve të vidhave të ekstruderit, shkenca materiale, dhe aplikimet e nxjerrjes industriale, Unë kam bashkëpunuar me 450+ prodhuesit në të gjithë plastikës, kimike, dhe industritë e përpunimit të ushqimit për të optimizuar performancën e vidave—duke reduktuar kohën e ndërprerjes me 40% dhe zgjatjen e jetës së shërbimit të vidhave me 2-3 herë për aplikime me konsum të lartë. Komponenti i vidhos është zemra e çdo sistemi ekstruder, duke ndikuar drejtpërdrejt në efikasitetin e përpunimit të materialit, cilësinë e produktit, dhe kostot operative. Komponentët e vidhave të Excellence janë projektuar me fokus në shkencën e materialit, saktësi gjeometrike, dhe dizajn specifik për aplikacionin, duke i bërë ato standardin e artë për proceset e nxjerrjes duke filluar nga përbërja standarde e plastikës deri tek përpunimi kimik gërryes dhe prodhimi i ushqimit në temperaturë të lartë.
Komponentët e vidhave: Dizajni bërthamë & Përparësitë Funksionale
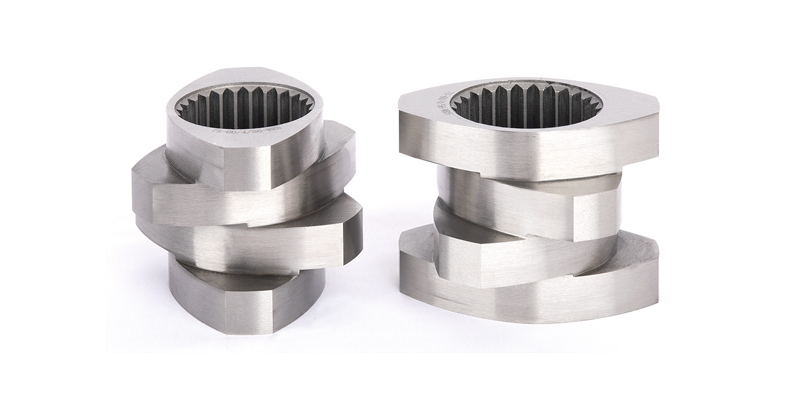
Komponenti i vidhos është një pjesë thelbësore e ekstruderit. Rezistenca ndaj konsumit dhe rezistenca ndaj korrozionit janë tregues të rëndësishëm të jetës së tij të shërbimit. Excellence ofron materiale të ndryshme për t'iu përshtatur kushteve të ndryshme të funksionimit dhe konsideratave ekonomike. Në sistemet e nxjerrjes, konsumimi i vidhave dhe llogaria e korrozionit 60% e joproduktive të paplanifikuara dhe 30% e kostove të mirëmbajtjes—duke e bërë zgjedhjen e materialit dhe saktësinë e projektimit të panegociueshme për prodhim me kosto efektive. Komponentët e vidhave të Excellence trajtojnë këto sfida përmes një kombinimi të materialeve premium, gjeometri e optimizuar, dhe inxhinieri me porosi, duke siguruar jetëgjatësi shërbimi edhe në mjediset më të vështira të përpunimit (p.sh., plastika e mbushur, kimikate gërryese, polimere me temperaturë të lartë).
Komponenti standard i vidhos i Excellence ka një raport të thellësisë së brazdës (D0/Mart) e 1.55, e cila është vlera optimale duke marrë parasysh momentin rrotullues, vëllim i lirë, shpejtësia, dhe efektet e dispersionit dhe përzierjes. Raporti i thellësisë së brazdës (përcaktuar si raporti i diametrit të jashtëm të vidës (D0) në diametrin e brendshëm të rrënjës (Nga)) është një parametër gjeometrik kritik që balancon katër faktorë kyç të performancës së nxjerrjes:
- Kapaciteti i çift rrotullues: A 1.55 raporti maksimizon transferimin e çift rrotullues nga sistemi i lëvizjes së ekstruderit tek materiali, parandalimi i bllokimit të vidave edhe me materiale me viskozitet të lartë (p.sh., komponimet e mbushura PVC, plastika inxhinierike si PEEK).
- Vëllimi falas: Të 1.55 raporti siguron vëllim të mjaftueshëm të lirë për shkrirjen dhe degazimin e materialit, duke reduktuar rrezikun e mbinxehjes dhe degradimit në materialet e ndjeshme ndaj nxehtësisë (p.sh., TPU e shkallës mjekësore, LDPE).
- Shpejtësia e rrotullimit: Optimizuar për nxjerrje me shpejtësi të lartë (deri në 1200 rpm) pa kompromentuar integritetin strukturor - kritike për linjat e prodhimit me fuqi të lartë (p.sh., nxjerrja e tubit/profilit).
- Dispersion & Efektet e Përzierjes: Siguron shpërndarje uniforme të aditivëve (masterbatches, mbushëse, stabilizues) në nivelin e grimcave, eliminimi i vijave, grumbullim, ose vetitë mekanike jokonsistente në produktet e gatshme.
Për aplikime të ndryshme, Përsosmëria gjithashtu mund të zgjedhë lirshëm një raport të thellësisë së brazdës (D0/Mart) nga 1.4 te 1.8, duke lejuar akordim të saktë të performancës së vidhave për t'iu përshtatur kërkesave specifike të materialit dhe prodhimit:
- 1.4 Raporti: Për aplikime me çift rrotullues të lartë (p.sh., komponimet shumë të mbushura me 60% mbushës karbonat kalciumi/talk) – i jep përparësi forcës strukturore mbi vëllimin e lirë.
- 1.6-1.8 Raporti: Për materiale me viskozitet të ulët (p.sh., PE/PP e shkallës së filmit, polimere me bazë tretës) – maksimizon volumin e lirë për shkrirje/degazrim dhe redukton ngrohjen me prerje.
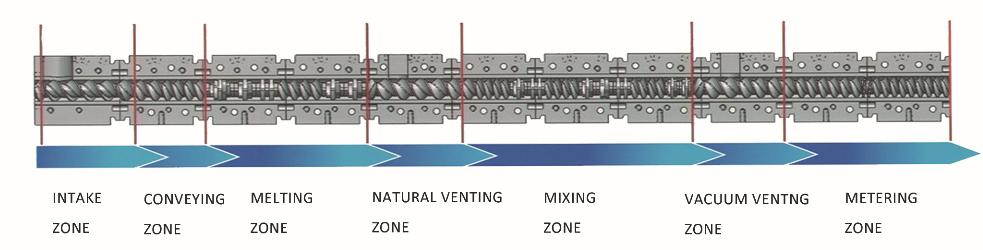
Për shkak të kërkesave të veçanta të disa aplikacioneve materiale në lidhje me dispersionin, përzierjen, qethje, dhe ngrohje te brendshme, Excellence gjithashtu personalizon komponentët e vidhave me struktura të specializuara për aplikime të ndryshme, duke reduktuar kështu ngrohjen e brendshme pa kompromentuar shpërndarjen, përzierjen, dhe efektet prerëse. Ngrohje e brendshme (shkaktuar nga prerja e tepërt midis vidës dhe materialit) është një shkak kryesor i degradimit të materialit në polimerët e ndjeshëm ndaj nxehtësisë (p.sh., PVC, PET, ABS e shkallës mjekësore). Modelet e personalizuara të vidave të Excellence e adresojnë këtë:
- Përzierja e Elementeve: Përzierësit statikë spirale, miksera ananasi, dhe miksera Maddock të integruar në fluturimin me vidë për të shpërndarë forcat e prerjes në mënyrë të barabartë, reduktimi i ngrohjes së lokalizuar nga 20-30%.
- Fluturime të ndryshueshme Pitch: Seksione me katran të ngushtuar që ngjesh gradualisht materialin, duke minimizuar forcat e papritura të prerjes dhe gjenerimin e nxehtësisë.
- Dizajni i fluturimit me pengesa: Ndan fazat e materialit të ngurtë dhe të shkrirë, sigurimi i shkrirjes së plotë përpara përzierjes me prerje të lartë - kritike për plastikën inxhinierike (PC, PA, PBT).
- Profilet e fluturimit me prerje të ulët: Për materialet e ndjeshme ndaj temperaturës (p.sh., bioplastika, eksipientët farmaceutikë) – redukton ngrohjen me prerje në <5°C mbi temperaturën e caktuar të nxjerrjes.
Këto dizajne me porosi janë vërtetuar në testimin e palëve të treta nga Shoqëria e Inxhinierëve të Plastikës (SPE), duke treguar a 40% reduktimi i degradimit të materialit (matur me mbajtjen MFR) krahasuar me modelet standarde të vidhave për polimerët e ndjeshëm ndaj nxehtësisë.
Materialet për komponentët e vidhave të ekstruderit: Përshtatur me kushtet e funksionimit
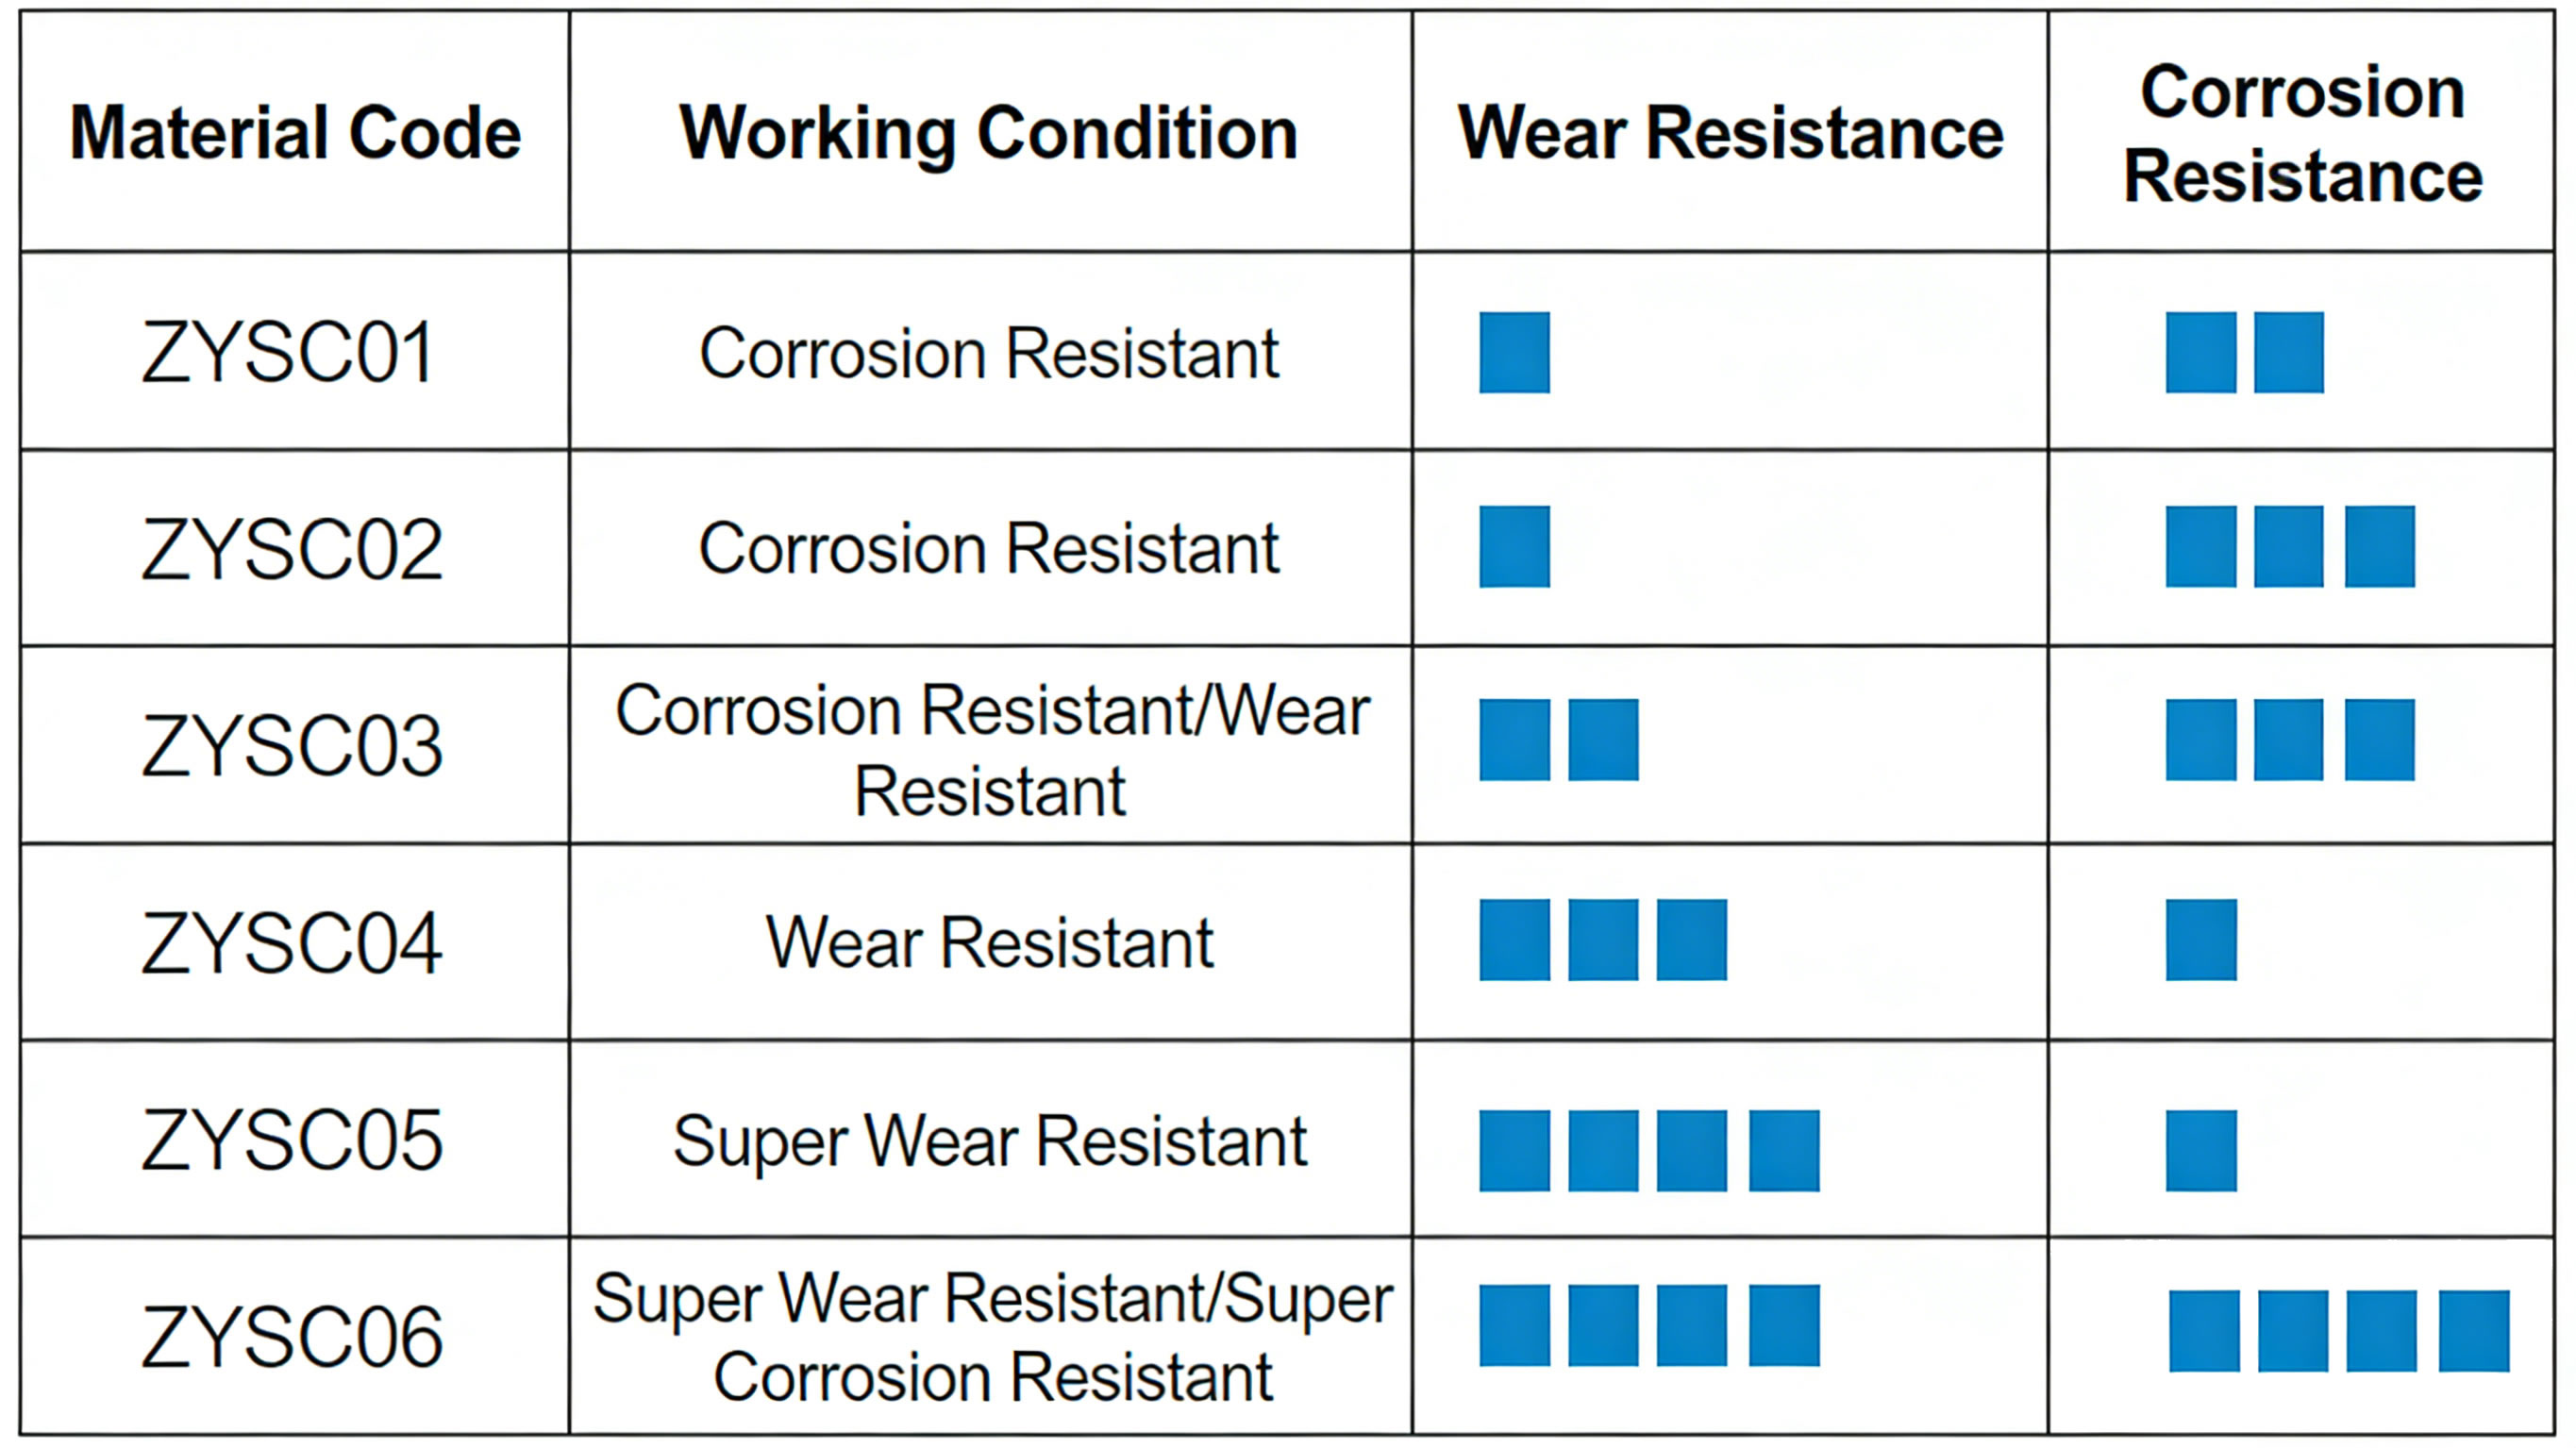
Komponentët e vidhave të Excellence janë prodhuar nga një sërë materialesh me performancë të lartë, zgjedhur në bazë të rezistencës ndaj konsumit, rezistenca ndaj korrozionit, toleranca ndaj temperaturës, dhe kosto-efektiviteti. Zgjedhja e duhur e materialit zgjat jetën e shërbimit të vidhave 3-6 muaj (çeliku standard) te 1-5 vjet (materiale premium), në varësi të aplikimit:
- Çeliku i veglave me shpejtësi të lartë: W6Mo5Cr4V2
- Vetitë kryesore: Fortësia deri në HRC 62-65, rezistencë e shkëlqyer ndaj konsumit, forca në temperaturë të lartë (deri në 600°C), dhe rezistencë e mirë (i reziston copëtimit/çarjes).
- Aplikacionet optimale: Proceset e nxjerrjes me konsum të lartë (plastika e mbushur me karbonat kalciumi/talk/fibër qelqi, plastika e ricikluar me ndotës abraziv, përbërja e gomës).
- Jeta e shërbimit: 18-24 muaj për 24/7 operacion me 50% komponimet e mbushura PVC (3x më i gjatë se çeliku i azotuar).
- Përfitimi ekonomik: Kosto më e lartë paraprake ($800-$1,500 për metër) kompensuar nga 70% zvogëlimi i frekuencës së zëvendësimit dhe kohës së ndërprerjes.
- Çeliku i azotuar: 38CrMoAl
- Vetitë kryesore: Fortësia e sipërfaqes deri në HRC 58-60 (shtresë e nitriduar me trashësi 0,5-0,8 mm), rezistencë e mirë ndaj lodhjes, rezistencë e moderuar ndaj korrozionit, dhe kosto-efektiviteti.
- Aplikacionet optimale: Proceset standarde të nxjerrjes (PE/PP/ABS e virgjër, komponimet me mbushje të ulët <20%, materiale jo korrozive).
- Jeta e shërbimit: 6-12 muaj për 24/7 operim me PE/PP të virgjër (standardi i industrisë për nxjerrje me qëllim të përgjithshëm).
- Përfitimi ekonomik: Kosto e ulët paraprake ($300-$600 për metër) – ideale për prodhimin e grupeve të vogla ose linjat e nxjerrjes me volum të ulët.
- Çelik inox: 316L, C276, etj.
- Vetitë kryesore: Rezistencë e jashtëzakonshme ndaj korrozionit (316L: rezistente ndaj acideve/bazave të buta; C276: rezistent ndaj kimikateve të ashpra si klori, acid sulfurik, dhe tretës të halogjenuar), pajtueshmëria me kategorinë ushqimore (316L takon FDA 21 CFR 177.1520), dhe qëndrueshmëri në temperaturë të lartë (deri në 800°C për C276).
- Aplikacionet optimale: Përpunimi i materialit gërryes (nxjerrje kimike, PVC me stabilizues acid), nxjerrje e paketimit të ushqimit/pijeve (Në përputhje me FDA), nxjerrje pajisje mjekësore (materiale biokompatibile).
- Jeta e shërbimit: 2-5 vjet për nxjerrjen kimike (nuk ka konsum të lidhur me korrozionin), 12-18 muaj për nxjerrjen në shkallë ushqimore.
- Pajtueshmëria: 316L është në përputhje me FDA/USDA për aplikacionet e kontaktit me ushqimin; C276 është i certifikuar nga ATEX për mjedise kimike shpërthyese.
- Presioni izostatik i nxehtë (HIPI) materialeve
- Vetitë kryesore: Përpunimi HIP eliminon porozitetin e brendshëm në material (dendësia >99.9%), duke rezultuar në rezistencë ultra të lartë ndaj konsumit (2x më i lartë se W6Mo5Cr4V2), rezistencë e jashtëzakonshme ndaj korrozionit, dhe vetitë mekanike uniforme në të gjithë vidhën.
- Aplikacionet optimale: Kushtet ekstreme të funksionimit (polimere gërryese të mbushura me qeramikë, plastika inxhinierike me temperaturë të lartë si PEEK/PEI, ekstrudimi kimik gërryes).
- Jeta e shërbimit: 3-5 vite për 24/7 funksionimi me PEEK të mbushur me qeramikë (jetëgjatësia më e gjatë e shërbimit të çdo materiali vidë).
- Përfitimi ekonomik: Kosto paraprake premium ($1,800-$3,000 për metër) – ROI e arritur në 12-18 muaj për volum të lartë, linja prodhimi me konsum të lartë.
Modelet e komponentëve të vidhave specifike për aplikim
1. Komponentët e vidave përzierëse plastike
Për përzierjen e plastikës (prodhimi masterbatch, ekstrudimi i polimerit të mbushur, ripërpunimi i plastikës së ricikluar), Komponentët e vidhave të Excellence janë projektuar për të maksimizuar shpërndarjen dhe për të minimizuar konsumin:
- Raporti i thellësisë së brazdës: 1.55 (standarde) ose 1.4 (komponimet me mbushje të lartë >40%).
- Materiali: W6Mo5Cr4V2 (mbushës i lartë) ose 38CrMoAl (mbushës i ulët).
- Karakteristikat e personalizuara: Kunjat e përziera të integruara, fluturimet me pengesa, dhe zonat e reduktimit të prerjes për të parandaluar grumbullimin e mbushësit dhe degradimin e materialit.
- Të dhënat e performancës: 98% uniformiteti i dispersionit të aditivëve (verifikuar nga testimi SPE), 40% reduktim i konsumit të vidhave në krahasim me vidhat gjenerike të përbërjes.
2. Kimike & Komponentët e vidhave të materialit korroziv
Për nxjerrjen kimike (polimere me bazë tretës, aditivët gërryes, masterbatches kimike), Rezistenca ndaj korrozionit është me përparësi:
- Raporti i thellësisë së brazdës: 1.6-1.8 (maksimizon volumin e lirë për avullimin e tretësit).
- Materiali: C276 (kimikate të ashpra) ose 316 litra (gërryes të lehtë).
- Karakteristikat e personalizuara: Sipërfaqe fluturimi të lëmuara të lëmuara (Ra ≤ 0,8μm) për të parandaluar ngjitjen e materialit, skajet e vidave të mbyllura për të eliminuar rrjedhjet kimike.
- Pajtueshmëria: ATEX-certifikuar për mjedise kimike shpërthyese, Në përputhje me REACH për rregulloret kimike të BE-së.
3. Ushqimi & Komponentët e vidhave të shkallës mjekësore
Për paketimin e ushqimit dhe nxjerrjen e pajisjeve mjekësore, higjiena dhe biokompatibiliteti janë kritike:
- Raporti i thellësisë së brazdës: 1.55 (balancon përzierjen dhe prerjen e ulët).
- Materiali: 316L çelik inox (Në përputhje me FDA/USDA).
- Karakteristikat e personalizuara: Dizajn lehtësisht i pastër (nuk ka zona të vdekura për rritjen e baktereve), sipërfaqet e lëmuara (Ra ≤ 0,4μm), dhe lubrifikantë jo toksikë (ushqimore).
- Pajtueshmëria: FDA 21 CFR 177.1520 (ushqim-kontakt), ISO 10993 (biokompatibiliteti i pajisjeve mjekësore).
4. Komponentët e vidave plastike inxhinierike me temperaturë të lartë
Për plastikë inxhinierike (SHIKONI, PEI, PA66 me fibra xhami), Forca në temperaturë të lartë dhe rezistenca ndaj konsumit janë thelbësore:
- Raporti i thellësisë së brazdës: 1.4-1.55 (çift rrotullues i lartë për shkrirjet me viskozitet të lartë).
- Materiali: W6Mo5Cr4V2 ose C276 i përpunuar me HIP (qëndrueshmëri në temperaturë të lartë).
- Karakteristikat e personalizuara: Kanalet e ftohjes në bërthamën e vidës (redukton ngrohjen e brendshme duke 25%), veshje rezistente ndaj konsumit (karabit tungsteni) mbi këshillat e fluturimit.
- Të dhënat e performancës: Ruan qëndrueshmëri dimensionale në 400°C, jeta e shërbimit të 3+ vjet për nxjerrjen PEEK të mbushur me fibra xhami.
Specifikimet Teknike & Kontrolli i cilësisë
1. Tolerancat Dimensionale
Komponentët e vidhave të Excellence janë prodhuar në ISO strikte 9001:2015 standardet e cilësisë, me toleranca dimensionale të:
- Diametri i jashtëm (D0): ±0,02 mm (kritike për përshtatjen e fuçisë).
- Diametri i rrënjës (Nga): ±0.03 mm (siguron raport të qëndrueshëm të thellësisë së brazdës).
- Pika e fluturimit: ±0,05 mm (avancim uniform i materialit).
- Drejtësia: ≤0.01mm/m (parandalon konsumimin e fuçisë dhe rrjedhjen e materialit).
All screws are inspected using CNC coordinate measuring machines (CMM) për të verifikuar tolerancat përpara dërgesës.
2. Opsionet e trajtimit sipërfaqësor
Për të rritur performancën, Excellence ofron trajtime opsionale sipërfaqësore për komponentët e vidhave:
- Azotimi: Për çelik 38CrMoAl (standarde) – rrit fortësinë e sipërfaqes në HRC 58-60.
- Veshje karabit tungsteni: Për çelikun W6Mo5Cr4V2 – rrit rezistencën ndaj konsumit me 50% për materialet gërryese.
- Veshje PTFE: Për çelik 316L – zvogëlon ngjitjen e materialit (ideale për materiale ngjitëse si TPE/TPU).
- Elektropolizim: Për çelikun 316L/C276 – përmirëson rezistencën ndaj korrozionit dhe higjienën (aplikime ushqimore/mjekësore).
3. Procesi i kontrollit të cilësisë
Çdo komponent i vidhos Excellence i nënshtrohet një procesi kontrolli cilësie me 7 hapa:
- Inspektimi i lëndës së parë (certifikatën e verifikimit të analizës për klasën dhe vetitë e materialit).
- Përpunimi CNC me monitorim dimensionale në kohë reale.
- Trajtimi termik (shuarje/kalitje për çelikun e veglave, nitriding për 38CrMoAl) me testimin e fortësisë.
- Trajtimi i sipërfaqes (nëse është e aplikueshme) me testimin e ngjitjes.
- Inspektimi dimensional CMM (verifikimi i plotë i tolerancës).
- Testimi i ekuilibrit dinamik (ISO 1940-1:2016) – amplituda e vibrimit <0.1mm me shpejtësinë maksimale të funksionimit.
- Inspektimi dhe certifikimi përfundimtar vizual (gjurmueshmëria e materialit, raport dimensional, raporti i fortësisë).
Të gjitha të dhënat e kontrollit të cilësisë ruhen për 10 vjet, duke siguruar gjurmueshmëri të plotë për pajtueshmërinë rregullatore (IATF 16949 për automobila, FDA për mjekësi).
Rast Studimi: Vidhat e materialit HIP reduktojnë kohën e ndërprerjes për nxjerrjen PEEK të mbushur me qeramikë (SHBA)
Një prodhues amerikan i komponentëve të hapësirës ajrore po përballej me dështime të shpeshta të vidhave (çdo 3 muaj) kur ekstrudoni PEEK të mbushur me qeramikë (30% mbushës alumini) për pjesët e avionit:
- Sfidat origjinale:
- Vidhat W6Mo5Cr4V2 u lodhën me shpejtësi (veshja e majës së fluturimit >1mm në 3 muaj) për shkak të gërryerjes së qeramikës.
- Joproduktive të paplanifikuara (8 orë për zëvendësim të vidës) – humbja e prodhimit të $15,000 për ngjarje joproduktive.
- Dimensionet e pjesës jokonsistente (për shkak të rritjes së hapësirës së vidës) - 15% norma e skrapit.
- Zgjidhja e Ekselencës: Komponentët e vidhave W6Mo5Cr4V2 të përpunuara me porosi HIP me veshje karabit tungsteni, raporti i thellësisë së brazdës 1.4 (çift rrotullues i lartë), dhe dizajni i fluturimit me pengesa.
- Rezultatet pas instalimit:
- Jeta e shërbimit të vidës është zgjatur në 36 muaj (12x më të gjata se vidhat origjinale).
- Koha e paplanifikuar e joproduktive është zvogëluar me 92% (1 ngjarje joproduktive për 3 vjet vs. 4 në vit).
- Norma e skrapit u reduktua në 1% (dimensionet e qëndrueshme të pjesëve për shkak të konsumit minimal të vidhave).
- Kursimet vjetore të kostos së $180,000 (kohë joproduktive + material + kostot e zëvendësimit të vidhave).
- ROI e arritur në 8 muaj (kostoja e vidhave $2,800 vs. kursime vjetore $180,000).
Komentoi menaxheri i inxhinierisë së uzinës: “Vidat e materialit HIP të Excellence kanë transformuar procesin tonë të nxjerrjes PEEK. Ne nuk shqetësohemi më për pushimet e paplanifikuara, dhe cilësia e pjesës sonë është përmirësuar për të përmbushur tolerancat e ngushta të industrisë së hapësirës ajrore (±0,01 mm). Kjo na ka lejuar të sigurojmë 2 kontrata të reja të hapësirës ajrore me vlerë 2 milion dollarë në vit."
Instalimi, Mirëmbajtja & Udhëzimet e zëvendësimit
1. Praktikat më të mira të instalimit të vidhave
Instalimi i duhur siguron performancë optimale dhe parandalon konsumimin e parakohshëm:
- Pastroni tytën e ekstruderit tërësisht (hiqni mbetjet e materialit të vjetër) përpara se të instaloni vidën e re – përdorni një shufër pastrimi të fuçisë dhe një agjent pastrimi të kategorisë ushqimore (Në përputhje me FDA për aplikime ushqimore/mjekësore).
- Inspektoni fuçinë për konsum (matja e diametrit të brendshëm të fuçisë) – zëvendësoni fuçinë nëse është e hapur >0.5mm (pastrimi i tepërt shkakton kthim prapa të materialit dhe përzierje të dobët).
- Instaloni vidën duke përdorur një pajisje ngritëse (shmangni rënien ose gërvishtjen e fluturimeve) – rrotulloni bashkimin e vidhos sipas specifikimeve të prodhuesit (në mënyrë tipike 300-500 Nm).
- Kontrolloni shtrirjen e vidhave (duke përdorur një tregues numri) – ikja duhet të jetë <0.02mm në majën e vidës.
- Kryeni një vrap të thatë (asnjë material) me shpejtësi të ulët (50 rpm) për 10 minuta – kontrolloni për zhurmë/dridhje jonormale (tregon mospërputhje).
Excellence ofron një manual instalimi të detajuar me foto dhe specifikime të çift rrotullues për të gjitha modelet e vidhave.
2. Mirëmbajtje parandaluese për komponentët me vidë
Mirëmbajtja e rregullt zgjat jetën e vidës dhe ruan performancën:
- Mirëmbajtja Ditore:
- Pastroni vidën pas prodhimit (spastrim me përbërje pastrimi) për të hequr mbetjet materiale (parandalon karbonizimin dhe korrozionin).
- Inspektoni majën e vidës dhe elementët e përzierjes për konsum/dëmtim (kontrolli vizual gjatë pastrimit).
- Mirëmbajtja mujore:
- Matni hapësirën e fluturimit me vidë (Diametri i brendshëm i fuçisë - diametri i jashtëm i vidës) – regjistroni të dhëna për të ndjekur shkallën e konsumimit.
- Lubrifikoni bashkimin e vidhave (përdorni yndyrë me temperaturë të lartë, Në përputhje me FDA nëse është e nevojshme).
- Kontrolloni për grumbullimin e materialit në zonat e vdekura (elementet e përzierjes, fluturimet me pengesa) – pastroni me furçë bronzi (shmangni gërvishtjet e sipërfaqeve të fluturimit).
- Mirëmbajtja tremujore:
- Hiqni vidën për inspektim të plotë (matni trashësinë e fluturimit, kontrolloni për korrozion/plasaritje).
- Veshje të vogla polake në këshilla fluturimi (duke përdorur letër zmerile me 400 grimca) për të rivendosur saktësinë e dimensioneve.
- Inspektoni astarin e fuçisë për konsum (zëvendësoni nëse është e nevojshme për të ruajtur pastrimin optimal).
3. Kriteret e ndërrimit të vidhave
Zëvendësoni komponentët e vidave kur:
- Veshja e majës së fluturimit >1mm (shkakton përzierje të dobët dhe prodhim jo konsistent).
- Gropa korrozioni >0.5mm e thellë (rreziku i kontaminimit të materialit dhe dështimit strukturor).
- Çarje në fluturime ose në bërthamë (rrezik sigurie – rreziku i thyerjes së vidës gjatë funksionimit).
- Hapësira e vidës >0.8mm (kthimi i materialit redukton efikasitetin e ekstruderit duke >20%).
- Degradimi i materialit (Variacioni MFR >10%) – tregon përzierje të dobët për shkak të fluturimeve të konsumuara.
Excellence ofron një shërbim inspektimi me vida (në vend ose në laborator) për të vlerësuar konsumin dhe për të rekomanduar kohën e zëvendësimit.
Pyetjet e shpeshta në lidhje me komponentët e vidave të ekstruderit të ekselencës
P: Mund Excellence të personalizojë komponentët e vidhave për madhësi jo standarde të ekstruderit (p.sh., 65mm, 90mm diametër)?
A: po. Excellence prodhon komponentë vidhash për të gjithë diametrat standardë të ekstruderit (15mm deri në 200 mm) dhe diametra me porosi (për vizatimet e klientit). Ne gjithashtu prodhojmë komponentë me dy vida (bashkërrotullues dhe kundërrotullues) për ekstruderët e përbërjes, me madhësi hapësire nga 10 mm në 100 mm.
P: Cila është koha e prodhimit për komponentët me vida me porosi (përzgjedhja e materialit + raporti i thellësisë së brazdës + dizajn të specializuar)?
A: Standard screw components (38CrMoAl, 1.55 raporti i thellësisë së brazdës) kanë një kohë të çojë të 2-3 javë. Custom components (HIP materials, specialized groove depth ratio, elementet e përzierjes) kërkojnë 4-6 javë. Prodhimi i përshpejtuar (1-2 weeks for standard, 3 weeks for custom) është në dispozicion për një shtesë 25% tarifë.
P: Does Excellence provide material testing reports for screw components?
A: po. All screw components come with a material certificate (certificate of analysis – COA) verifying material grade, fortësi, and chemical composition. For HIP materials, we also provide HIP processing reports (dendësia, porosity) and non-destructive testing (NDT) raporton (ultrasonic testing for internal defects).
P: How do I select the right material for my extrusion application?
A: Excellence’s technical team provides a free material selection guide based on:
- Lloji i materialit (e virgjër/ricikluar, filled/unfilled, corrosive/non-corrosive).
- Extrusion temperature (high-temperature engineering plastics vs. standard polymers).
- Production volume (24/7 operation vs. batch production).
- Buxheti (upfront cost vs. kostoja totale e pronësisë).
We also offer a trial program (30-day test of a sample screw) for new customers to validate performance before full purchase.
P: What warranty is provided for Excellence screw components?
A: Garancia standarde: 12 months for 38CrMoAl and 316L screws, 24 months for W6Mo5Cr4V2 and HIP material screws (covers manufacturing defects and premature wear <0.5mm in the first year). Extended warranty (36 muaj) është në dispozicion për një shtesë 15% tarifë, including annual wear inspections.
For over two decades, Excellence’s extruder screw components have set the industry standard for wear resistance, corrosion protection, and application-specific performance. Whether you’re extruding standard PE/PP, kimikate gërryese, food-grade polymers, or high-temperature engineering plastics, our screws are engineered to maximize uptime, zvogëloni kostot, and improve product quality. Contact our technical team today to request a free screw design consultation and quote tailored to your extrusion process requirements.

