Компоненты шнека экструдера: Прецизионная конструкция для обеспечения износостойкости, Защита от коррозии & Оптимальная производительность
С 22 многолетний опыт разработки компонентов шнеков экструдеров, материаловедение, и промышленное применение экструзии, Я сотрудничал с 450+ производители пластика, химический, и пищевой промышленности для оптимизации производительности шнеков, сокращая время простоя за счет 40% и продление срока службы винтов в 2-3 раза для применений с высокой степенью износа.. Шнековый компонент является сердцем любой экструдерной системы., напрямую влияет на эффективность обработки материалов, качество продукции, и эксплуатационные расходы. Винтовые компоненты Excellence разработаны с упором на материаловедение., геометрическая точность, и дизайн для конкретного применения, что делает их золотым стандартом для процессов экструзии, начиная от стандартных рецептур пластика и заканчивая коррозионной химической обработкой и высокотемпературным производством продуктов питания..
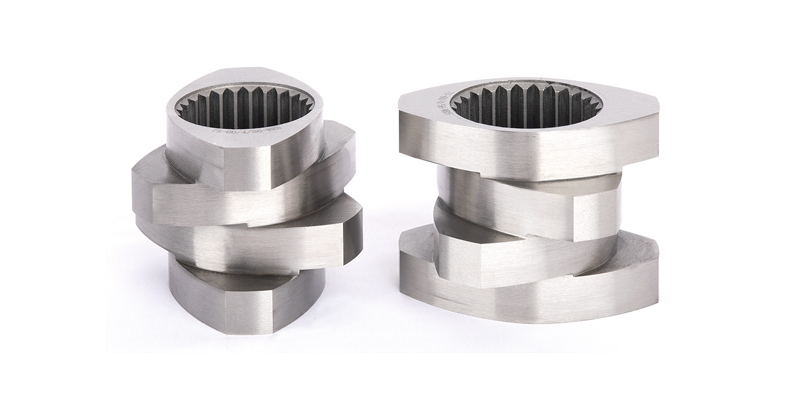
Винтовые компоненты: Основной дизайн & Функциональные преимущества
Шнековый компонент является важной частью экструдера.. Износостойкость и коррозионная стойкость являются важными показателями его срока службы.. Компания Excellence предлагает различные материалы для различных условий эксплуатации и экономических соображений.. В экструзионных системах, Износ винтов и коррозия являются причиной 60% незапланированных простоев и 30% затрат на техническое обслуживание — выбор материалов и точность конструкции не подлежат обсуждению для экономически эффективного производства. Винтовые компоненты Excellence решают эти проблемы благодаря сочетанию материалов премиум-класса., оптимизированная геометрия, и индивидуальное проектирование, обеспечение длительного срока службы даже в самых суровых условиях обработки (например, наполненный пластик, коррозионные химикаты, высокотемпературные полимеры).
Стандартный винтовой компонент Excellence имеет определенную глубину канавки. (Д0/Вт) из 1.55, что является оптимальным значением с учетом крутящего момента, свободный объем, скорость, эффекты дисперсии и смешивания. Соотношение глубины канавки (определяется как отношение внешнего диаметра винта (Д0) к внутреннему диаметру корня (От)) является критическим геометрическим параметром, который уравновешивает четыре ключевых фактора производительности экструзии.:
- Крутящий момент: А 1.55 передаточное отношение максимизирует передачу крутящего момента от системы привода экструдера к материалу, предотвращение остановки шнека даже при работе с материалами высокой вязкости (например, наполненные ПВХ компаунды, инженерные пластмассы, такие как PEEK).
- Свободный объем: The 1.55 такое соотношение обеспечивает достаточный свободный объем для плавления и дегазации материала., снижение риска перегрева и деградации термочувствительных материалов (например, медицинский ТПУ, ПВД).
- Скорость вращения: Оптимизирован для высокоскоростной экструзии. (до 1200 об/мин) без ущерба для структурной целостности, что критически важно для высокопроизводительных производственных линий. (например, экструзия труб/профилей).
- Дисперсия & Смешение эффектов: Обеспечивает равномерное распределение добавок. (мастербатчи, наполнители, стабилизаторы) на уровне частиц, устранение полосатости, агломерация, или непостоянные механические свойства готовой продукции.
Для различных приложений, Excellence также может свободно выбирать соотношение глубины канавки. (Д0/Вт) от 1.4 к 1.8, позволяет точно настроить производительность шнека в соответствии с конкретными требованиями к материалу и производству.:
- 1.4 Соотношение: Для применений с высоким крутящим моментом (например, высоконаполненные соединения с 60% наполнитель карбонат кальция/тальк) – приоритет прочности конструкции над свободным объемом.
- 1.6-1.8 Соотношение: Для маловязких материалов (например, пленочный ПЭ/ПП, полимеры на основе растворителей) – максимально увеличивает свободный объем для плавления/дегазации и снижает сдвиговый нагрев.
Из-за особых требований к дисперсии некоторых материалов., смешивание, стрижка, и внутренний обогрев, Excellence также адаптирует винтовые компоненты со специальной структурой для различных применений., тем самым уменьшая внутренний нагрев без ущерба для дисперсии, смешивание, и эффекты сдвига. Внутреннее отопление (вызвано чрезмерным сдвигом между винтом и материалом) является основной причиной деградации материалов термочувствительных полимеров. (например, ПВХ, ДОМАШНИЙ ПИТОМЕЦ, медицинский АБС). Специальные конструкции винтов Excellence решают эту проблему за счет:
- Смешивание элементов: Спиральные статические смесители, миксеры для ананасов, и смесители Maddock, встроенные в шнек для равномерного распределения сдвиговых усилий., уменьшение локализованного нагрева за счет 20-30%.
- Полеты с переменным шагом: Секции с коническим шагом, которые постепенно сжимают материал, минимизация внезапных сил сдвига и выделения тепла.
- Конструкции барьерных полетов: Разделяет твердые и расплавленные фазы материала., обеспечение полного плавления перед смешиванием с высоким усилием сдвига, что критически важно для конструкционных пластиков. (ПК, Пенсильвания, ПБТ).
- Профили полета с низким сдвигом: Для термочувствительных материалов (например, биопластики, фармацевтические вспомогательные вещества) – уменьшает сдвиговый нагрев до <5°C выше заданной температуры экструзии.
Эти нестандартные конструкции были проверены в ходе стороннего тестирования Обществом инженеров по пластмассам. (SPE), показывая 40% снижение деградации материала (измеряется по удержанию MFR) по сравнению со стандартными конструкциями винтов для термочувствительных полимеров.
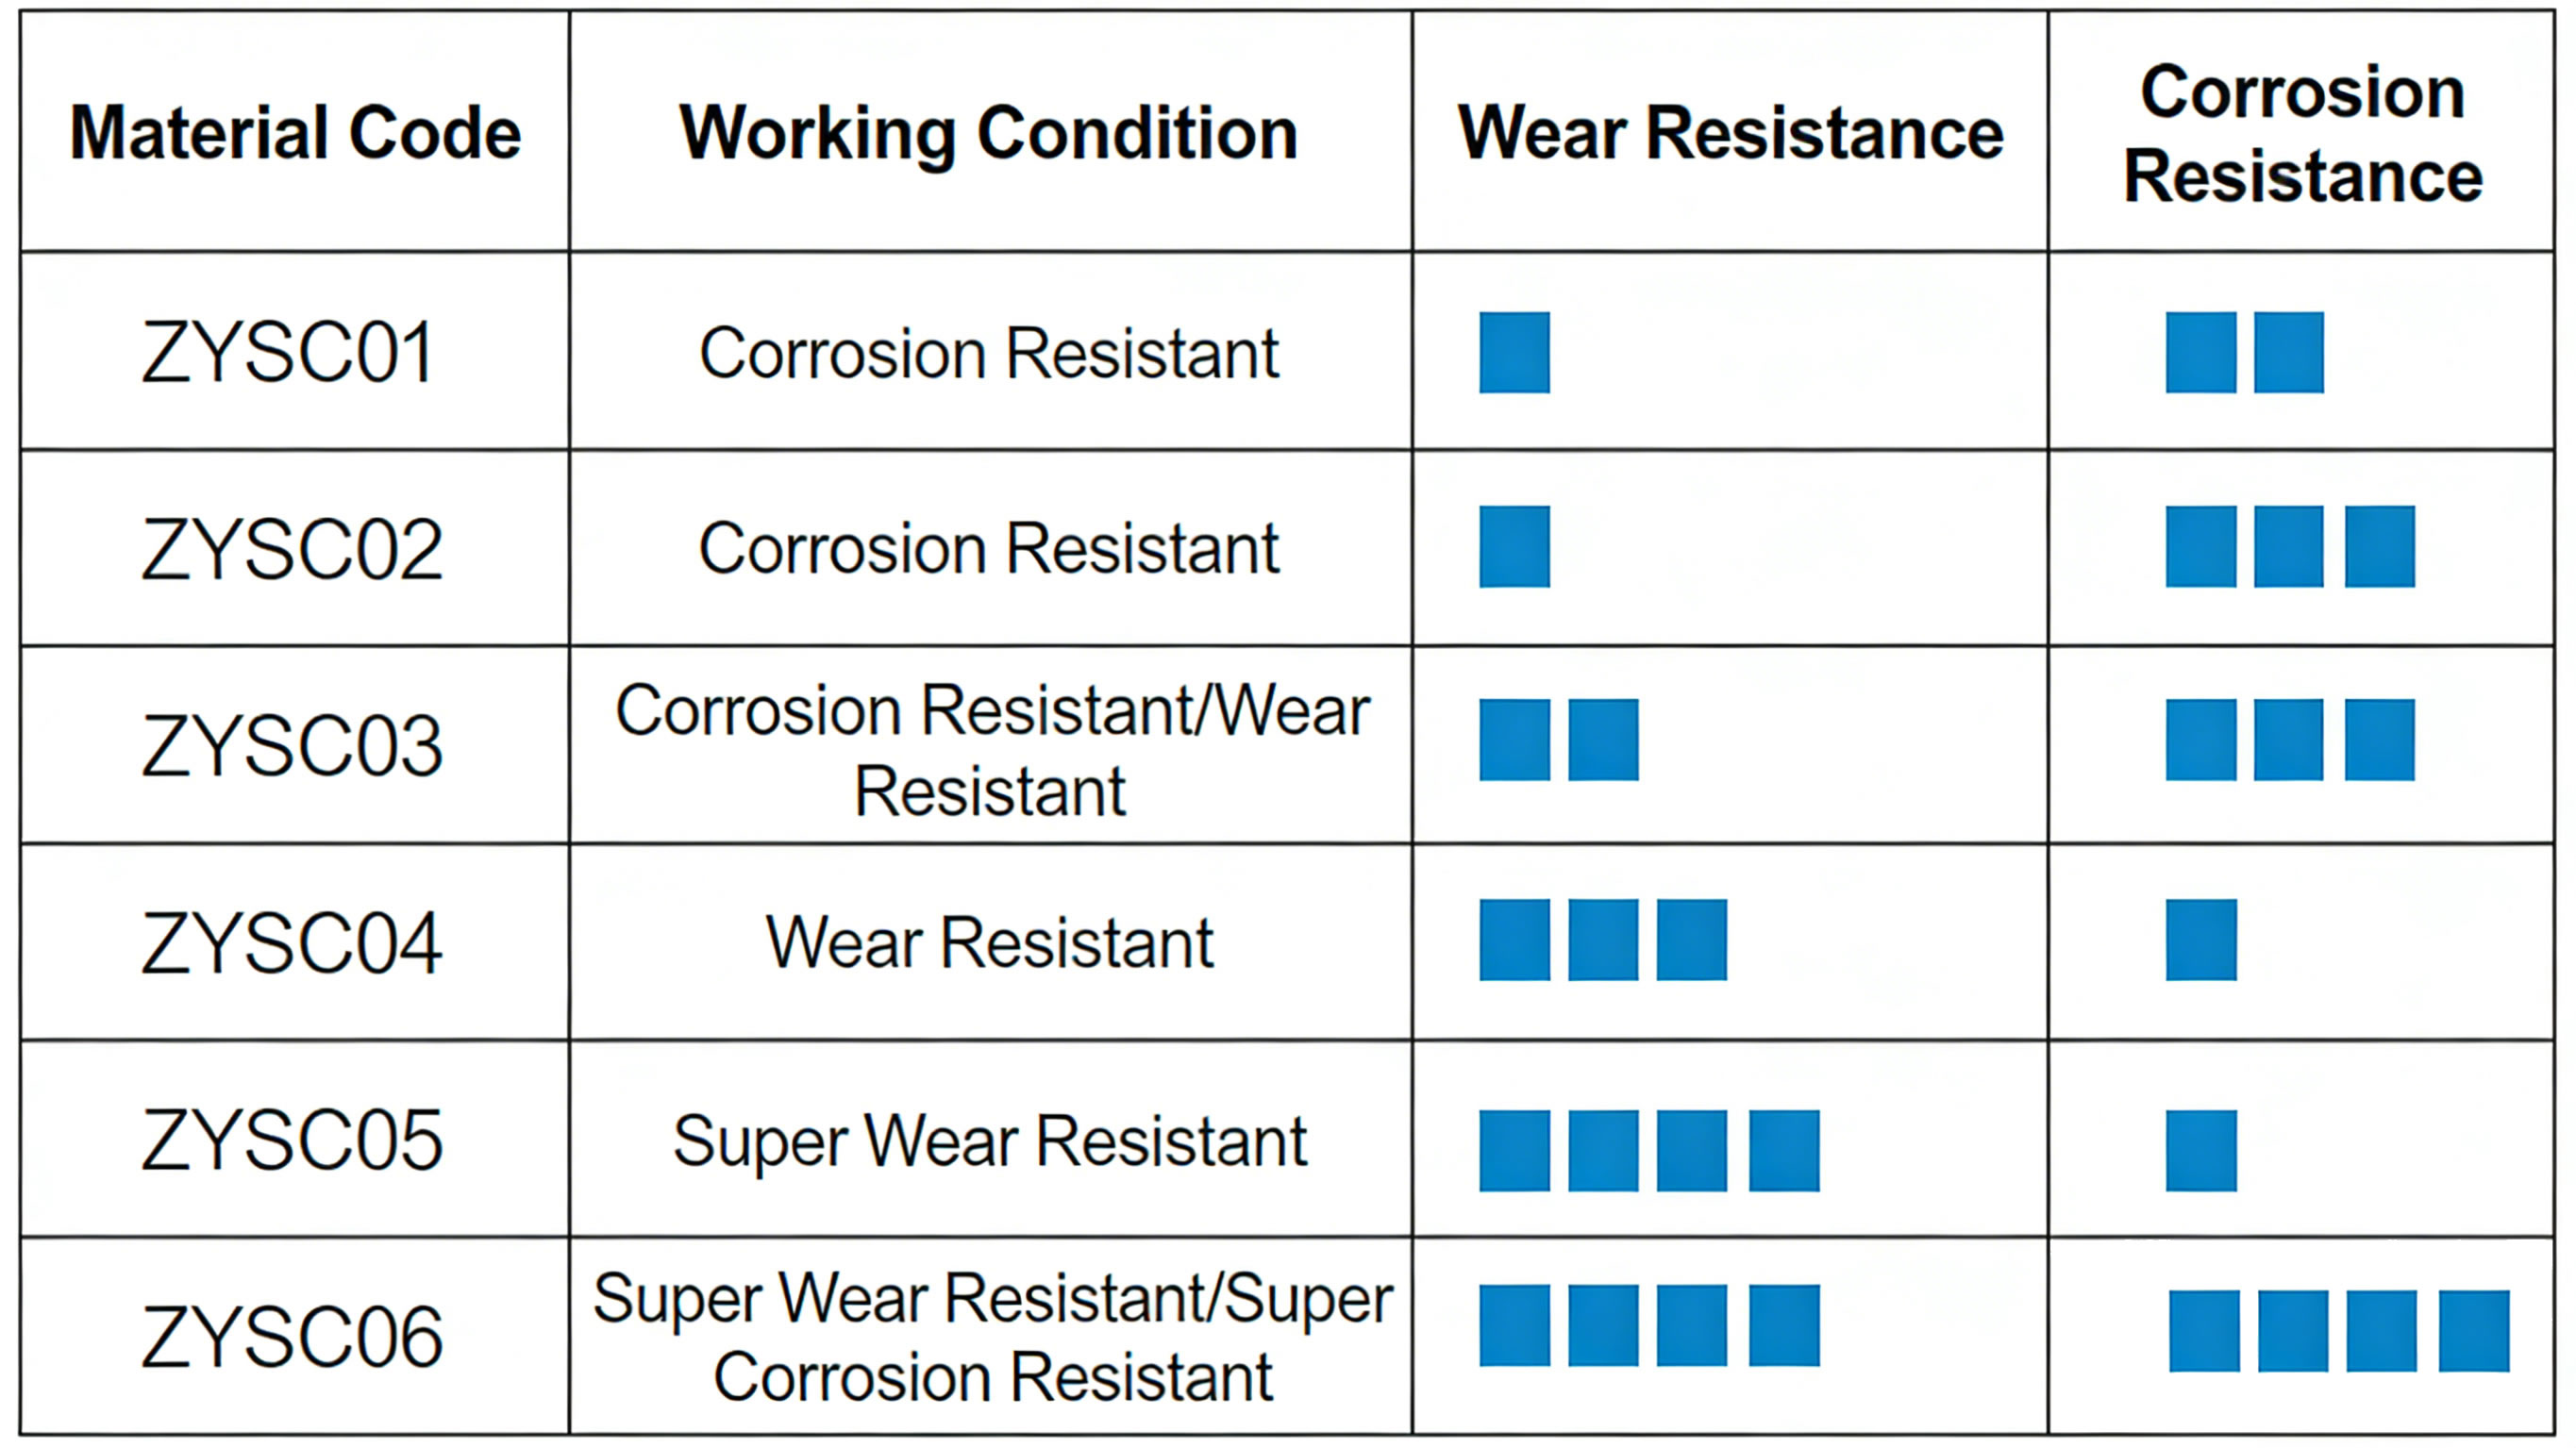
Материалы для компонентов шнека экструдера: Адаптировано к условиям эксплуатации
Винтовые компоненты Excellence изготавливаются из целого ряда высокопроизводительных материалов., выбирается по износостойкости, коррозионная стойкость, температурная устойчивость, и экономическая эффективность. Правильный выбор материала продлевает срок службы винта с 3-6 месяцы (стандартная сталь) к 1-5 годы (Премиальные материалы), в зависимости от приложения:
- Быстрорежущая инструментальная сталь: W6Mo5Cr4V2
- Ключевые свойства: Твердость до HRC 62-65, отличная износостойкость, высокотемпературная прочность (до 600°С), и хорошая прочность (устойчив к сколам/трещинам).
- Оптимальные приложения: Высокоизносные процессы экструзии (пластик, наполненный карбонатом кальция/тальком/стекловолокном, переработанный пластик с абразивными загрязнениями, резиновая смесь).
- Срок службы: 18-24 месяцев для 24/7 операция с 50% наполненные ПВХ компаунды (3x длиннее, чем у азотированной стали).
- Экономическая выгода: Более высокая первоначальная стоимость ($800-$1,500 за метр) компенсируется 70% сокращение частоты замены и времени простоя.
- Азотированная сталь: 38ХромМоАль
- Ключевые свойства: Твердость поверхности до HRC 58-60 (азотированный слой толщиной 0,5-0,8мм), хорошая усталостная устойчивость, умеренная коррозионная стойкость, и экономическая эффективность.
- Оптимальные приложения: Стандартные процессы экструзии (чистый ПЭ/ПП/АБС, составы с низким содержанием наполнителей <20%, некоррозионные материалы).
- Срок службы: 6-12 месяцев для 24/7 работа с чистым ПЭ/ПП (отраслевой стандарт для экструзии общего назначения).
- Экономическая выгода: Низкая первоначальная стоимость ($300-$600 за метр) – идеально подходит для мелкосерийного производства или малообъемных экструзионных линий.
- Нержавеющая сталь: 316л, C276, и т. д..
- Ключевые свойства: Исключительная устойчивость к коррозии (316л: устойчив к слабым кислотам/основаниям; C276: устойчив к агрессивным химическим веществам, таким как хлор, серная кислота, и галогенированные растворители), соответствие пищевым стандартам (316L соответствует FDA 21 CFR 177.1520), и высокотемпературная стабильность (до 800°C для C276).
- Оптимальные приложения: Коррозионная обработка материалов (химическая экструзия, ПВХ с кислотными стабилизаторами), экструзия упаковки для продуктов питания/напитков (Соответствует FDA), экструзия медицинского оборудования (биосовместимые материалы).
- Срок службы: 2-5 лет для химической экструзии (отсутствие коррозионного износа), 12-18 месяцев для пищевой экструзии.
- Согласие: 316L соответствует требованиям FDA/USDA для применений, контактирующих с пищевыми продуктами.; C276 сертифицирован ATEX для взрывоопасных химических сред..
- Горячее изостатическое прессование (БЕДРО) материалы
- Ключевые свойства: Обработка HIP устраняет внутреннюю пористость материала. (плотность >99.9%), что обеспечивает сверхвысокую износостойкость (2х выше, чем W6Mo5Cr4V2), исключительная устойчивость к коррозии, и однородные механические свойства по всему винту.
- Оптимальные приложения: Экстремальные условия эксплуатации (абразивные полимеры с керамическим наполнением, высокотемпературные конструкционные пластики, такие как PEEK/PEI, коррозионная химическая экструзия).
- Срок службы: 3-5 лет для 24/7 работа с ПЭЭК с керамическим наполнением (самый длительный срок службы среди винтовых материалов).
- Экономическая выгода: Первоначальная стоимость премиум-класса ($1,800-$3,000 за метр) – Окупаемость инвестиций достигнута в 12-18 месяцев для больших объемов, высокоизнашиваемые производственные линии.
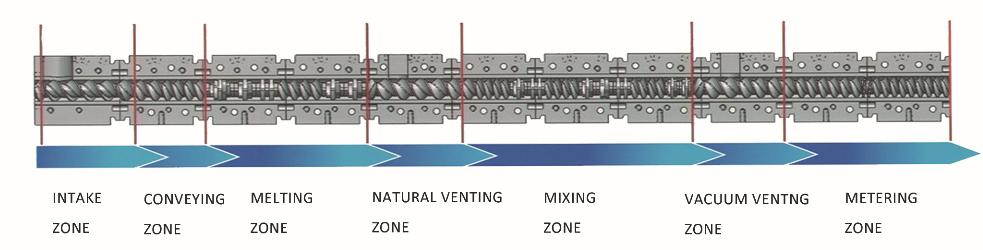
Конструкции винтовых компонентов для конкретного применения
1. Компоненты пластиковых винтовых смесей
Для пластиковой рецептуры (производство маточной смеси, экструзия наполненного полимера, переработка переработанного пластика), Винтовые компоненты Excellence спроектированы таким образом, чтобы максимизировать рассеивание и минимизировать износ.:
- Соотношение глубины канавки: 1.55 (стандартный) или 1.4 (соединения с высоким содержанием наполнителей >40%).
- Материал: W6Mo5Cr4V2 (с высоким наполнителем) или 38CrMoAl (с низким содержанием наполнителя).
- Пользовательские функции: Встроенные штифты для смешивания, барьерные полеты, и зоны уменьшения сдвига для предотвращения агломерации наполнителя и разрушения материала..
- Данные о производительности: 98% однородность дисперсии добавок (проверено тестированием SPE), 40% снижение износа винтов по сравнению с обычными винтами для компаундирования.
2. Химическая & Компоненты винтов из коррозионно-активных материалов
Для химической экструзии (полимеры на основе растворителей, коррозионные добавки, химические маточные смеси), устойчивость к коррозии имеет приоритет:
- Соотношение глубины канавки: 1.6-1.8 (максимизирует свободный объем для испарения растворителя).
- Материал: C276 (агрессивные химикаты) или 316Л (мягкие коррозионные вещества).
- Пользовательские функции: Гладкие полированные поверхности полета (Ра ≤ 0,8 мкм) для предотвращения прилипания материала, герметичные концы винтов для предотвращения утечки химикатов.
- Согласие: Сертифицирован ATEX для взрывоопасных химических сред., Соответствует REACH химическим нормам ЕС.
3. Еда & Медицинские винтовые компоненты
Для упаковки пищевых продуктов и экструзии медицинского оборудования, гигиена и биосовместимость имеют решающее значение:
- Соотношение глубины канавки: 1.55 (балансирует смешивание и низкий сдвиг).
- Материал: 316л нержавеющая сталь (Соответствует FDA/USDA).
- Пользовательские функции: Легко очищаемый дизайн (нет мертвых зон для роста бактерий), полированные поверхности (Ра ≤ 0,4 мкм), и нетоксичные смазочные материалы (пищевой).
- Согласие: FDA 21 CFR 177.1520 (контакт с пищевыми продуктами), ИСО 10993 (биосовместимость медицинского оборудования).
4. Высокотемпературные пластиковые винтовые компоненты
Для инженерных пластиков (ПЭК, ПЭИ, PA66 со стекловолокном), Ключевыми факторами являются жаропрочность и износостойкость.:
- Соотношение глубины канавки: 1.4-1.55 (высокий крутящий момент для высоковязких расплавов).
- Материал: HIP-обработка W6Mo5Cr4V2 или C276 (высокотемпературная стабильность).
- Пользовательские функции: Каналы охлаждения в сердечнике винта (уменьшает внутренний нагрев за счет 25%), износостойкое покрытие (карбид вольфрама) о советах по полетам.
- Данные о производительности: Сохраняет стабильность размеров при температуре 400°C., срок службы 3+ лет для экструзии PEEK с наполнением стекловолокном.
Технические характеристики & Контроль качества
1. Размерные допуски
Винтовые компоненты Excellence производятся в соответствии со строгими стандартами ISO. 9001:2015 стандарты качества, с размерными допусками:
- Внешний диаметр (Д0): ±0,02 мм (критично для посадки ствола).
- Диаметр корня (От): ±0,03 мм (обеспечивает постоянное соотношение глубины канавок).
- Шаг полета: ±0,05 мм (равномерное продвижение материала).
- Прямолинейность: ≤0,01 мм/м (предотвращает износ ствола и утечку материала).
Все винты проверяются на координатно-измерительных машинах с ЧПУ. (ШМ) для проверки допусков перед отправкой.
2. Варианты обработки поверхности
Для повышения производительности, Excellence предлагает дополнительную обработку поверхности винтовых компонентов.:
- Азотирование: Для стали 38CrMoAl (стандартный) – увеличивает твердость поверхности до HRC 58-60.
- Покрытие из карбида вольфрама: Для стали W6Mo5Cr4V2 – повышает износостойкость на 50% для абразивных материалов.
- ПТФЭ покрытие: Для стали 316L – уменьшает прилипание материала. (идеально подходит для липких материалов, таких как ТПЭ/ТПУ.).
- Электрополировка: Для стали 316L/C276 – улучшает коррозионную стойкость и гигиену. (пищевое/медицинское применение).
3. Процесс контроля качества
Каждый винтовой компонент Excellence проходит 7-ступенчатый контроль качества.:
- Проверка сырья (сертификат проверки анализа на марку и свойства материала).
- Обработка на станке с ЧПУ с контролем размеров в реальном времени.
- Термическая обработка (закалка/отпуск инструментальной стали, азотирование для 38CrMoAl) с испытанием на твердость.
- Обработка поверхности (если применимо) с испытанием на адгезию.
- Проверка размеров КИМ (полная проверка допуска).
- Динамическое тестирование баланса (ИСО 1940-1:2016) – амплитуда вибрации <0.1мм при максимальной рабочей скорости.
- Окончательный визуальный осмотр и сертификация (отслеживаемость материалов, отчет о размерах, отчет о твердости).
Все данные контроля качества сохраняются для 10 годы, обеспечение полной прослеживаемости соответствия нормативным требованиям (МАТФ 16949 для автомобилей, FDA для медицины).
Тематическое исследование: Винты для материала HIP сокращают время простоя при экструзии PEEK с керамическим наполнением (США)
Американский производитель компонентов для аэрокосмической отрасли сталкивался с частыми поломками винтов (каждый 3 месяцы) при экструзии ПЭЭК с керамическим наполнителем (30% глиноземный наполнитель) для авиационных частей:
- Оригинальные испытания:
- Винты W6Mo5Cr4V2 быстро изнашивались. (износ наконечника полета >1мм дюйм 3 месяцы) из-за истирания керамики.
- Незапланированные простои (8 часов на замену винта) – потери производства $15,000 за событие простоя.
- Несоответствующие размеры детали (из-за увеличения зазора винта) – 15% процент лома.
- Превосходное решение: Изготовленные на заказ детали винтов W6Mo5Cr4V2, обработанные HIP, с покрытием из карбида вольфрама, соотношение глубины канавки 1.4 (высокий крутящий момент), и конструкция барьерного полета.
- Результаты после установки:
- Срок службы винта увеличен до 36 месяцы (12x длиннее оригинальных винтов).
- Время незапланированных простоев сокращено на 92% (1 событие простоя за 3 годы против. 4 в год).
- Уровень брака снижен до 1% (постоянные размеры деталей благодаря минимальному износу винтов).
- Ежегодная экономия средств $180,000 (время простоя + материал + стоимость замены винта).
- Окупаемость инвестиций достигнута в 8 месяцы (стоимость винта $2,800 против. ежегодная экономия $180,000).
Прокомментировал технический директор завода: «Шнеки Excellence для материала HIP изменили наш процесс экструзии PEEK.. Мы больше не беспокоимся о незапланированных простоях, и качество наших деталей улучшилось, чтобы соответствовать жестким допускам аэрокосмической промышленности. (±0,01 мм). Это позволило нам обезопасить 2 новые аэрокосмические контракты на сумму 2 миллиона долларов в год».
Установка, Обслуживание & Рекомендации по замене
1. Рекомендации по установке винтов
Правильная установка обеспечивает оптимальную производительность и предотвращает преждевременный износ.:
- Тщательно очистите цилиндр экструдера. (удалить остатки старого материала) перед установкой нового винта используйте шомпол для чистки ствола и пищевое чистящее средство. (Соответствует FDA для пищевых/медицинских применений).
- Осмотр ствола на предмет износа (измерить внутренний диаметр ствола) — заменить ствол, если зазор >0.5мм (чрезмерный зазор приводит к обратному потоку материала и плохому перемешиванию).
- Установите винт с помощью подъемного приспособления (не роняйте и не царапайте полеты) – затяните резьбовую муфту в соответствии со спецификациями производителя. (обычно 300-500 Нм).
- Проверьте выравнивание винтов (с помощью циферблатного индикатора) - биение должно быть <0.02мм на кончике винта.
- Выполните пробный прогон (нет материала) на низкой скорости (50 об/мин) для 10 минут – проверьте наличие ненормального шума/вибрации. (указывает на несоосность).
Excellence provides a detailed installation manual with photos and torque specifications for all screw models.
2. Preventive Maintenance for Screw Components
Regular maintenance extends screw life and maintains performance:
- Ежедневное обслуживание:
- Clean the screw after production (purge with cleaning compound) to remove material residue (prevents carbonization and corrosion).
- Inspect screw tip and mixing elements for wear/damage (visual check during purge).
- Ежемесячное обслуживание:
- Measure screw flight clearance (barrel inner diameter – screw outer diameter) – record data to track wear rate.
- Lubricate screw coupling (use high-temperature grease, Соответствует FDA при необходимости).
- Check for material buildup in dead zones (смешивающие элементы, барьерные полеты) – clean with a brass brush (avoid scratching flight surfaces).
- Quarterly Maintenance:
- Remove the screw for full inspection (measure flight thickness, проверить на наличие коррозии/трещин).
- Полировка незначительных потертостей на наконечниках лётных наконечников (используя наждачную бумагу с зернистостью 400) восстановить точность размеров.
- Осмотрите гильзу ствола на предмет износа (замените при необходимости для поддержания оптимального зазора).
3. Критерии замены винтов
Заменяйте винтовые компоненты, если:
- Износ наконечника рейки >1мм (вызывает плохое смешивание и непостоянный результат).
- Питтинговая коррозия >0.5мм глубиной (риск загрязнения материала и разрушения конструкции).
- Трещины в звеньях или сердцевине (угроза безопасности – риск поломки винта во время работы).
- Зазор винта >0.8мм (Обратный поток материала снижает эффективность экструдера за счет >20%).
- Деградация материала (Вариант MFR >10%) – указывает на плохое перемешивание из-за изношенных скребков.
Excellence предлагает услугу проверки винтов (на месте или в лаборатории) для оценки износа и рекомендации сроков замены.
Часто задаваемые вопросы о шнековых компонентах экструдера Excellence
вопрос: Can Excellence customize screw components for non-standard extruder sizes (например, 65мм, 90диаметр мм)?
А: Да. Excellence manufactures screw components for all standard extruder diameters (15mm to 200mm) and custom diameters (per customer drawings). We also produce twin-screw components (вращающиеся в одном направлении и в противоположном направлении) for compounding extruders, with pitch sizes from 10mm to 100mm.
вопрос: What is the lead time for custom screw components (выбор материала + соотношение глубины канавки + specialized design)?
А: Standard screw components (38ХромМоАль, 1.55 соотношение глубины канавки) иметь время выполнения 2-3 недели. Custom components (HIP materials, specialized groove depth ratio, смешивающие элементы) требовать 4-6 недели. Ускоренное производство (1-2 weeks for standard, 3 weeks for custom) доступен за дополнительную плату 25% платеж.
вопрос: Does Excellence provide material testing reports for screw components?
А: Да. All screw components come with a material certificate (certificate of analysis – COA) verifying material grade, твердость, and chemical composition. For HIP materials, we also provide HIP processing reports (плотность, porosity) and non-destructive testing (NDT) reports (ultrasonic testing for internal defects).
вопрос: How do I select the right material for my extrusion application?
А: Excellence’s technical team provides a free material selection guide based on:
- Material type (virgin/recycled, filled/unfilled, corrosive/non-corrosive).
- Extrusion temperature (high-temperature engineering plastics vs. standard polymers).
- Production volume (24/7 operation vs. batch production).
- Бюджет (upfront cost vs. общая стоимость владения).
We also offer a trial program (30-day test of a sample screw) for new customers to validate performance before full purchase.
вопрос: What warranty is provided for Excellence screw components?
А: Standard warranty: 12 months for 38CrMoAl and 316L screws, 24 months for W6Mo5Cr4V2 and HIP material screws (covers manufacturing defects and premature wear <0.5mm in the first year). Extended warranty (36 месяцы) доступен за дополнительную плату 15% платеж, including annual wear inspections.
For over two decades, Excellence’s extruder screw components have set the industry standard for wear resistance, corrosion protection, and application-specific performance. Whether you’re extruding standard PE/PP, коррозионные химикаты, food-grade polymers, or high-temperature engineering plastics, our screws are engineered to maximize uptime, сократить расходы, and improve product quality. Contact our technical team today to request a free screw design consultation and quote tailored to your extrusion process requirements.

