

Производитель двухшнековых цилиндров экструдера: Окончательный источник B2B & Торговое руководство для
Мировой рынок двухшнековых экструдеров находится на крутой траектории роста.. Стоимость примерно в долларах США. 9.7 миллиард в 2024, прогнозируется, что сектор достигнет 13,2 долларов США.–14.8 миллиард на 2030, расширяется со среднегодовыми темпами роста (Среднегодовой темп роста) из 5,2–7.1% по данным нескольких отраслевых исследовательских фирм, включая Grand View Research и Mordor Intelligence.. В основе каждого двухшнекового экструдера лежит цилиндр. — прецизионный цилиндр, который, вместе с зацепляющимися винтовыми элементами, определяет качество вывода, пропускная способность, и долговечность машины. Для покупателей B2B по всей Европе, Северная Америка, и развивающиеся рынки, выбор правильного производитель двухшнековых экструдеров это не просто решение о закупке; это стратегические инвестиции, которые формируют экономику производства на долгие годы вперед..
Это руководство знакомит профессиональных покупателей с текущим состоянием индустрии производства двухшнековых стволов., торговая политика, влияющая на трансграничные поставки, достижения материаловедения, практические примеры, и действенные прогнозы на ближайшие месяцы. Являетесь ли вы OEM-интегратором, Производитель пластиковых компаундов ищет замену изнашиваемым деталям, или торговая компания, строящая цепочку поставок для двухвинтовые ствольные сборки, Информация ниже предназначена для улучшения вашей стратегии поиска поставщиков..

Промышленное производство по производству прецизионных металлических компонентов для экструзионного оборудования
Понимание цилиндра двухшнекового экструдера: Основные компоненты и функции
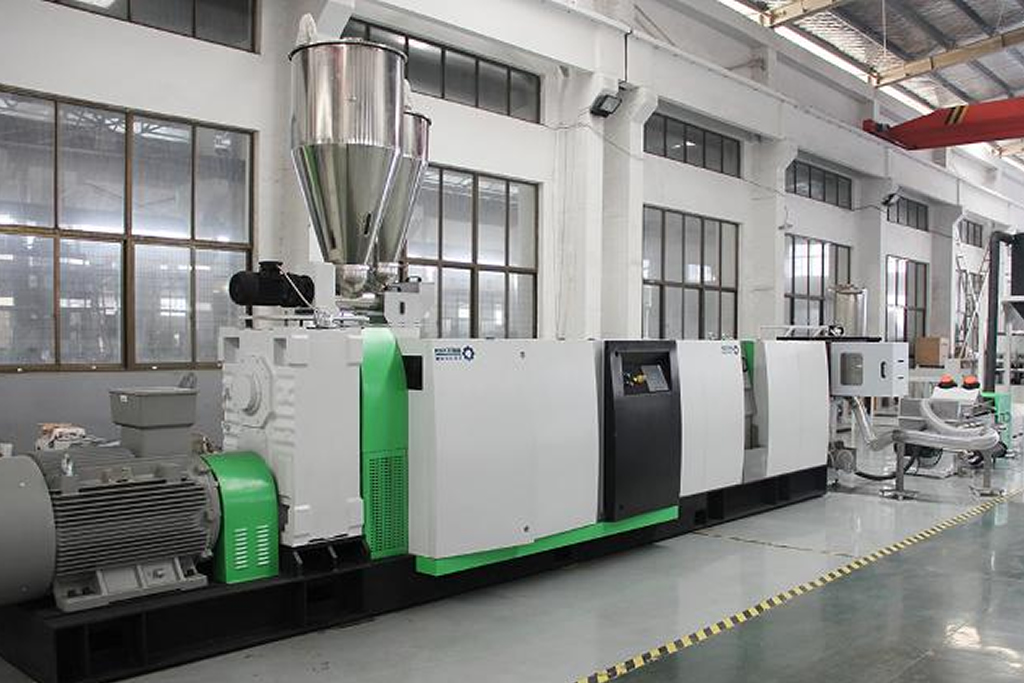
Цилиндр двухшнекового экструдера представляет собой корпус с толстыми стенками., сегментированный или монолитный цилиндр, предназначенный для установки двух винтов, вращающихся в одном или противоположном направлении.. The barrel's inner surface must withstand extreme abrasion, коррозия, и термоциклирование — условия, которые существенно различаются в зависимости от обрабатываемого материала, от инженерных пластиков, наполненных стекловолокном, до пищевых крахмалов. Экструзионная машина для пластиковых стержней
Ключевые функциональные зоны типичного двухшнекового ствола включают в себя::
- Зона подачи — куда поступает сырье; Канал ствола часто гладкий или имеет легкие бороздки для контроля скорости всасывания..
- Зона плавления/пластификации — высокий сдвиг и сжатие; гильзы ствола здесь подвергаются наиболее агрессивному износу.
- Зона смешивания/замеса — распределительное и дисперсионное смешивание; точность контроля температуры ствола имеет решающее значение.
- Зона дозирования/разгрузки — постоянная подача давления расплава; допуски отверстия затягиваются до ±0.02 мм в премиальных бочках.
Ствол обычно изготавливается из нитрального сплава 135М., 38ХромМоАлА, или подложки из инструментальной стали, затем обрабатывается газовым азотированием, биметаллическое центробежное литье, или ХИП (горячее изостатическое прессование) плакирование для достижения твердости поверхности 58–72 HRC в зависимости от применения. Понимание этих основ помогает покупателям B2B точно определять требования при привлечении клиентов. поставщик двухшнековых цилиндров экструдеров.
Глобальный рыночный ландшафт для производителей двухшнековых стволов в
Рынок двухшнекового экструзионного оборудования Плод Апус 2 Экструдер формируется под действием нескольких сближающихся сил в:
Требования к переработке пластика. The European Union's revised Packaging and Packaging Waste Regulation (ППВР), завершено в конце 2024, требует, чтобы государства-члены ударили 55% переработка пластиковой упаковки 2030. Линии механической переработки в основном используют двухшнековые экструдеры для смешивания переработанных смол с добавками., рост спроса на замену стволов. США. EPA's updated National Recycling Strategy similarly incentivizes domestic recycling infrastructure, создание параллельного спроса в Северной Америке.
Электромобиль (ЕВ) рост цепочки поставок. Сепараторные пленки для аккумуляторов, термоинтерфейсные материалы, и легкие полимерные композиты для компонентов электромобилей перерабатываются на двухшнековых экструдерах.. Данные BloombergNEF показывают, что мировые продажи электромобилей превосходят 20 миллионов единиц в, и каждая новая линия компаундирования требует высокопроизводительных цилиндров, рассчитанных на абразивные керамические наполнители..
Пищевая и фармацевтическая экструзия. Экструзия горячего расплава (HME) для доставки лекарств и двухшнековой варочной экструзии для растительных белков расширяются сегменты. Для этих применений требуются материалы корпуса, соответствующие требованиям FDA/ЕС. — обычно вкладыши из нержавеющей стали или накладки из сплава на основе никеля — подталкивание производителей к диверсификации своих продуктовых линеек.
Основные производственные кластеры двухшнековых стволов включают Чжоушань и Цзинцзян в Китае., которые в совокупности составляют около 45–50% мировой добычи баррелей по объему; Рурский регион и Баден-Вюртемберг в Германии., дом для производителей OEM-бочек премиум-класса; и Брешия, Италия, традиционный центр технологии биметаллических стволов. В Индии также растут новые мощности. (Гуджарат, Махараштра) и Турция.

Глобальный морской порт с контейнеровозами, представляющими международную торговую логистику B2B для запчастей промышленного оборудования.
Торговая политика, влияющая на трансграничные закупки баррелей:, и дальше
Одношнековый экструдер оптом B2B-покупатели, закупающие двухшнековые стволы на международном уровне, должны ориентироваться во все более сложной среде торговой политики в: Пластиковые профили для ворот
Тарифная ситуация в США. По состоянию на начало, Соединенные Штаты поддерживают раздел 301 тарифы на широкий спектр промышленных товаров китайского происхождения. Двухшнековые стволы, отнесенные к категории HTS 8477.90 (части машин по переработке пластмасс) столкнуться с 25% Адвалорная пошлина при импорте из Китая. Пересмотр тарифов эпохи Байдена, продолжился при нынешней администрации, сохранил эти ставки на месте. Кроме того, Раздел 232 тарифы на сталь и алюминий (25% и 10% соответственно) может применяться к импорту бочкового сырья, дополнительное ценовое давление на производителей, закупающих стальную подложку по всему миру. В апреле, были объявлены новые взаимные тарифные меры, ориентированные на дополнительные категории, создавая дополнительную неопределенность для специалистов по планированию цепочки поставок (источник: Управление международной торговли).
Инструменты торговой защиты ЕС. The European Commission's anti-dumping framework continues to scrutinize Chinese steel and machinery components. Хотя двухшнековые стволы не подпадают под действие специальных антидемпинговых пошлин., the EU's Carbon Border Adjustment Mechanism (КБАМ), вступает в переходную фазу, потребует от импортеров сообщать о внедренном углероде в сталелитейную продукцию, начиная с 2026. Производители бочек с проверенными низкоуглеродными производственными процессами получат конкурентное преимущество на рынке ЕС. (источник: Генеральный директор Европейской комиссии по торговле).
Соглашения о свободной торговле. Агентство по охране окружающей среды ЕС-Япония, КПТПП, и соглашения RCEP предлагают льготный тарифный режим для соответствующих деталей машинного оборудования.. Покупатели в подписанте Производители пластиковых экструдеров Производитель страны могут сократить затраты на землю в 3 раза.–8% за счет закупок у производителей в странах-партнерах и обеспечения надлежащей документации о правилах происхождения..
Экспортный контроль и соображения двойного использования. Высокоточное оборудование для изготовления стволов (Глубокорасточные станки с ЧПУ, например) может подпадать под списки экспортного контроля двойного назначения в определенных юрисдикциях. Хотя сами готовые бочки редко ограничиваются, покупатели должны проверять соответствие требованиям конечного использования при закупках для оборонных или смежных с ядерной сферой приложений..
Возможности B2B-торговли в секторе двухшнековых стволов
Пересечение растущего спроса на экструзионную продукцию и меняющейся торговой политики создает отличные возможности для участников B2B.:
Запасные части послепродажного обслуживания. Срок службы двухвинтового ствола обычно составляет 8000–15,000 время работы в зависимости от абразивности обрабатываемого материала. При установленной базе двухшнековых экструдеров, превышающей 120,000 единицы по всему миру (оценка от Coperion, КрауссМаффей, и данные о добыче Leistritz), вторичный рынок сменных стволов и шнековых элементов стоит 1,8 доллара США.–2.4 миллиард ежегодных возможностей. Дистрибьюторы и торговые компании, которые могут предложить быструю доставку совместимых стволов для основных OEM-платформ. — Коперион ЗСК, Лейстриц ZSE, KraussMaffei ZE, ДЖСВ ТЕКС, Машины серии Нанкин — захватывать повторяющиеся потоки доходов.
Изготовленные по индивидуальному заказу бочки для нишевых применений. По мере того, как экструзия переходит в современные материалы (композиты из углеродного волокна, суспензии аккумуляторных электродов, биоразлагаемые полимеры), стандартные азотированные стволы часто не оправдывают ожиданий. Производители, предлагающие решения для конкретных приложений — вкладыши из карбида вольфрама для высокоабразивных смесей, Накладки из хастеллоя для коррозионной обработки фторполимеров, сегментированные цилиндры с независимыми каналами охлаждения для чувствительных к температуре фармацевтических применений — управляйте ценами премиум-класса и занимайте защищенные позиции на рынке..

Ниаршоринг и диверсификация цепочек поставок. Стратегии устойчивости цепочки поставок после пандемии побуждают европейских и американских OEM-производителей диверсифицировать поставки бочек за пределы Китая.. Турция, Индия, и восточноевропейские производители (Польша, Чешская Республика) are gaining share as "China+1" альтернативы. Посредники B2B, обеспечивающие гарантированное качество поставок от этих новых поставщиков, заполняют ценный пробел на рынке..
Платформы цифровых закупок. Алибаба, Сделано в Китае, и GlobalSources остаются доминирующими для первоначального выявления поставщиков., но специализированные B2B-платформы и сайты прямых производителей с подробными техническими характеристиками, 3модели D, профессиональные покупатели все чаще предпочитают инструменты котировок в режиме реального времени.. Производители, инвестирующие в инфраструктуру цифровых продаж, видят 20–35% более высокие коэффициенты конверсии запросов в заказы согласно 2024 Исследование McKinsey в сфере B2B-коммерции.
Проблемы, с которыми сталкиваются B2B-покупатели и производители
Наряду с возможностями, торговля двухвинтовыми стволами сталкивается с реальными препятствиями:
Стабильность качества. Разрыв между премиальными европейскими/японскими баррелями и более дешевыми альтернативами может быть значительным.. Концентричность отверстия, качество адгезии лайнера, однородность термообработки, и проверка металлургического состава остаются болевыми точками. Покупатели сообщают, что 10–15% бочек, полученных от непроверенных поставщиков, не прошли входной контроль качества, согласно 2024 Исследование Plastics Technology среди переработчиков Северной Америки.
Проблемы интеллектуальной собственности. OEM-конструкции стволов — профили отверстий, схемы каналов охлаждения, геометрия сегментированного интерфейса ствола — являются собственностью. Производители вторичного рынка должны тщательно ориентироваться в границах интеллектуальной собственности., and buyers should verify that suppliers have legitimate engineering capabilities rather than simply copying OEM drawings.
Логистика и сроки выполнения. A standard segmented twin screw barrel set weighs 500–3,000 kg depending on extruder size. Shipping costs have stabilized from 2021–2022 peaks but remain 30–40% above pre-pandemic levels on Asia-Europe and Asia-North America routes. Lead times for custom bimetallic barrels range from 6–12 недели, requiring buyers to plan procurement cycles well in advance.
Raw material price volatility. Nickel, cobalt, вольфрам, and molybdenum — key alloying elements in barrel liner materials — have experienced 15–25% price swings over the past 12 месяцы. Manufacturers without hedging strategies or long-term supply agreements pass this volatility to buyers, complicating budget planning.
Material Science and Manufacturing Technology: What Defines a Top-Tier Barrel Manufacturer
Техническая дифференциация среди производители двухшнековых экструдеров сводятся к материалам и процессам: Завод по переработке пластиковых гранул
Азотированные стволы. Газовое азотирование стали 38CrMoAlA или SACM645 дает 0,5–0.7 мм закаленный корпус (900–1100 ВН). Это самое экономичное лечение, подходит для обработки неабразивных полимеров, таких как полиэтилен, ПП, и PS. Ведущие производители достигают однородности азотирования в пределах ±50 HV по всей длине ствола — метрика, которая отделяет надежных поставщиков от непостоянных.
Биметаллические бочки. Центробежное литье из чугуна (Фе-Б), на основе никеля (By-Cr-B-Si), или вкладыши из сплава на основе кобальта внутри 4140/4340 стальной корпус доставляет 2–5x срок службы азотированных стволов. Критическим фактором качества является целостность соединения лайнера с подложкой.; ультразвуковой контроль должен показать нулевое расслоение поперек 100% поверхности отверстия. Ведущие производители Чжоушань, Китай, и Брешия, Италия, усовершенствовали этот процесс на протяжении десятилетий.
Порошковая металлургия (ПМ) и вкладыши HIP. Для самых требовательных приложений — обработка стеклонаполненного PA66, ППС с минеральным наполнением, или соединения аккумуляторных электродов с керамическим наполнением — Вкладыши из инструментальной стали или карбида вольфрама с применением HIP обеспечивают твердость, превышающую 65 HRC с превосходной прочностью. Над этой технологией доминирует горстка европейских и японских специалистов., со стволом стоит 3–5x выше, чем у стандартных биметаллических вариантов.

Прецизионная обработка. Обработка отверстия до Ra 0.4 μм или лучше, концентричность внутри 0.03 мм при длине ствола, превышающей 3 метры, и допуск H7 на соединениях сегментов ствола к стволу требуют станков для глубокого растачивания отверстий., Хонинговальное оборудование с ЧПУ, и строгие измерения в ходе процесса. Производители инвестируют в координатно-измерительные машины (ШМ) и лазерная калибровка отверстий демонстрируют приверженность качеству, которое B2B-покупатели должны проверять во время заводских аудитов..
Обработка поверхности и покрытия. Хромирование, PVD/CVD-покрытия, и накладки термического напыления (ХВОФ карбид вольфрама) являются дополнительными обработками, продлевающими срок службы ствола в конкретных условиях применения.. A knowledgeable manufacturer recommends the optimal treatment based on the buyer's processing conditions rather than defaulting to the cheapest option.
Географические и политические преимущества в торговле бочками B2B
География и торговая политика создают четкие коридоры поиска, которые используют умные покупатели B2B.:
Китай в Европу по железной дороге. Железнодорожный экспресс Китай-Европа (КРЕ) сеть теперь работает на 15,000 поездки ежегодно, с транзитным временем 15–18 дней против 30–35 дни на море. Для срочных заказов на баррель, Железнодорожные перевозки предлагают золотую середину между затратами на воздушную и морскую доставку.. Ключевые отправные точки — Может, Чэнду, Xi'an — подключиться к Гамбургу, Дуйсбург, и Мадрид.
Турция как прибрежный хаб для покупателей из ЕС. Turkey's customs union with the EU eliminates duties on most industrial goods, включая детали машин. Турецкие производители бочек в Стамбуле и Коджаэли предлагают 2–3 еженедельная доставка в Западную Европу по конкурентным ценам, делает Турцию привлекательной альтернативой для производителей компаундов и OEM-производителей из ЕС, стремящихся к устойчивости цепочки поставок.
India's production-linked incentive (БОЛЕЕ) схема. India's PLI program for capital goods and specialty steel incentivizes domestic barrel manufacturing. Для покупателей, обслуживающих рынок Индийского субконтинента., закупки у индийских производителей позволяют избежать импортных пошлин в размере 7,5.–15% и получает выгоду от повышения стандартов качества, поскольку индийские производители инвестируют в оборудование европейского уровня..
Соглашение между США, Мексикой и Канадой (USMCA). Бочки, произведенные в Мексике с достаточным содержанием североамериканского сырья, имеют право на беспошлинный ввоз в США и Канаду.. Несколько китайских и тайваньских производителей бочек создали или изучают возможности производства в Мексике для беспошлинного обслуживания рынка Северной Америки..
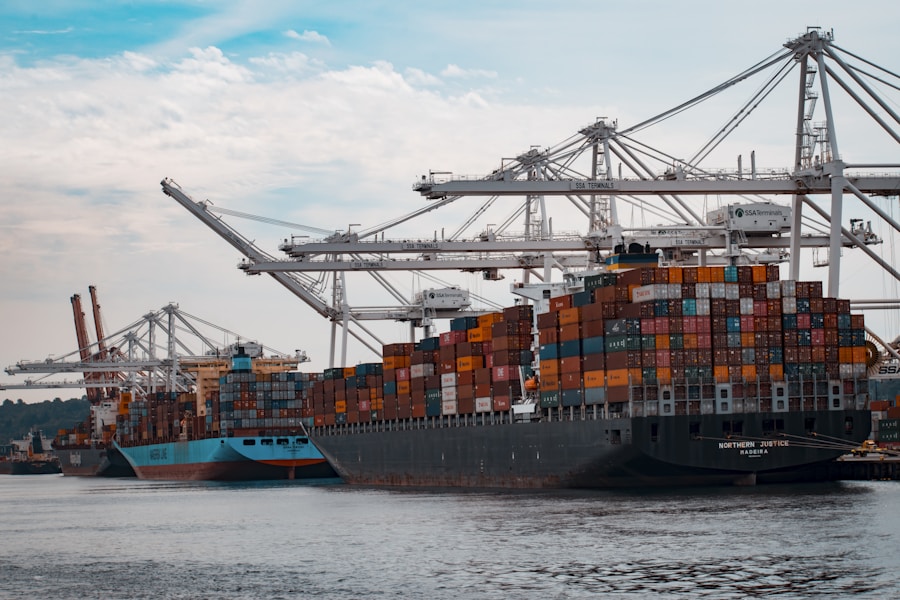
Грузовые контейнеры в крупном международном торговом порту, представляющие трансграничную B2B-логистику промышленного оборудования
Тематические исследования Поиск баррелей на практике
Случай 1: Европейский производитель компаундов сокращает время простоя на 40% со стратегией двойного источника.
Работает средний немецкий завод по производству пластиковых компаундов. 12 двухшнековые экструдерные линии (Коперион ЗСК 58 и ЗСК 92 платформы) исторически все запасные стволы были получены от одного китайского производителя.. В 2023, проблема с качеством партии биметаллических стволов — недостаточная толщина гильзы в зоне повышенного износа — вызвал незапланированный простой стоимостью примерно евро 180,000. Компания реализовала стратегию двойного источника: первичная поставка от производителя из Чжоушаня, имеющего сертификат ISO 9001:2015 и сертификация PED, и вторичные поставки от турецкого производителя для срочных заказов. К, сообщает компания 40% сокращение внеплановых простоев, связанных с бочками, и 12% более низкая средняя стоимость закупок баррелей за счет конкурентных торгов между двумя поставщиками. Ключевой урок: квалификация двух поставщиков со строгими протоколами входного контроля (ультразвуковой контроль, картирование твердости, проверка размеров) обеспечивает как экономическую выгоду, так и надежность.
Случай 2: Американский производитель пищевой экструзии разрабатывает запатентованную спецификацию бочки совместно с китайским производителем.
A Wisconsin-based manufacturer of twin screw food extruders needed barrels with FDA-compliant stainless steel liners capable of withstanding the abrasive, corrosive environment of high-moisture pet food extrusion. Standard catalog barrels from domestic suppliers were priced at USD 28,000–35,000 per set with 10–14 сроки выполнения работ на неделе. The company partnered with a Jingjiang, Китай, manufacturer to co-develop a barrel using 316L stainless liner centrifugally cast into a 4140 shell, with custom cooling channel geometry. After a 6-month qualification process including on-site factory audits and trial barrel testing, the company achieved 35% cost reduction with equivalent performance. Annual procurement now exceeds USD 1.2 миллион, with barrels shipped via ocean freight to the Port of Chicago. Раздел 301 tariffs add 25% to landed cost, but the net savings versus domestic sourcing remain significant at approximately 15–18%.
Случай 3: Indian recycling startup scales with modular barrel system.
A Mumbai-based plastics recycling startup processing post-consumer PET bottle flakes needed to scale from a single 52mm twin screw line to four lines within 18 месяцы. Capital constraints made purchasing complete new extruders impractical. Instead, the company sourced modular segmented barrel systems from a Guangzhou manufacturer, designed to retrofit onto locally assembled extruder frames. The segmented design allowed individual barrel sections to be replaced as they wore, reducing ongoing maintenance costs by an estimated 25% compared to monolithic barrel replacement. The manufacturer provided detailed engineering drawings and remote technical support for installation, demonstrating the value of manufacturer-buyer collaboration in emerging market contexts. Одношнековый экструдер
Гарантия качества: What B2B Buyers Should Demand from Barrel Manufacturers
Professional procurement of twin screw barrels requires a structured quality assurance framework:
- Material certificates: Mill test reports (MTR) for barrel substrate steel and liner alloy, traceable to specific heat numbers. Verify chemical composition against specification (например, ASTM A322 for 4140 сталь, ОТ 1.8519 for 38CrMoAlA).
- Hardness testing: Rockwell or Vickers hardness measurements at minimum 5 points along barrel length, on both liner surface and substrate. Request hardness mapping reports.
- Dimensional inspection: Bore diameter, концентричность, прямолинейность, и качество поверхности (Ра) measurements using calibrated instruments. CMM reports for critical interface dimensions.
- Non-destructive testing (NDT): Ultrasonic testing for liner bond integrity (100% bore coverage), magnetic particle inspection for surface cracks, and dye penetrant testing for barrel segment sealing surfaces.
- Сертификаты: ИСО 9001:2015 (управление качеством), ИСО 14001 (экологический менеджмент), and where applicable, PED 2014/68/EU (Pressure Equipment Directive) for barrels operating under pressure in EU jurisdictions.
Buyers should conduct factory audits — either in person or via third-party inspection agencies (СГС, Бюро Веритас, ТЮВ) — прежде чем совершать объемные заказы. The cost of a factory audit (USD 1,500–3,000) is trivial compared to the cost of receiving non-conforming barrels.
Quality control inspection of industrial metal components using precision measurement instruments
Forecasting Twin Screw Barrel Trade Trends: Июнь–Август
На основе текущих рыночных сигналов, развитие политики, и отраслевые данные, the following trends are expected to shape the twin screw barrel B2B trade over the next one to two months:
Tariff uncertainty drives pre-buying. The April announcement of expanded US reciprocal tariffs has triggered a wave of pre-buying among North American distributors and OEMs. Barrel manufacturers in China report order backlogs extending to 10–14 недели, up from the typical 6–8 недели. Buyers who have not yet placed orders for Q3 delivery should expect longer lead times and consider expedited shipping options.
Cr10 Max Extruder Raw material costs stabilize. After a volatile Q1, nickel prices have settled in the USD 15,500–16,500/tonne range on the LME, and tungsten APT prices are holding at USD 325–340/MTU. This stabilization should translate to more predictable barrel pricing through the summer, though manufacturers may attempt to retain Q1 price increases. Buyers should negotiate based on current raw material indices rather than accepting legacy pricing.
Chinaplas aftereffects. Чинаплас, held in Shenzhen in April, showcased several barrel manufacturers' new product lines including segmented barrels with integrated sensor ports for Industry 4.0 monitoring, and next-generation PM-HIP liners with claimed 30% longer wear life. Expect these innovations to enter commercial availability in Q3–Q4, giving early-adopter buyers a competitive advantage in processing efficiency.
Lab Scale Extruder Manufacturer EU CBAM reporting drives supplier qualification. As the EU CBAM transitional phase progresses, European importers of steel-intensive products including extruder barrels are beginning to request carbon footprint data from manufacturers. Suppliers who can provide verified emissions data (Scope 1, 2, и 3) will be preferred. Chinese manufacturers with renewable energy-powered facilities (increasingly common in Zhejiang and Jiangsu provinces) are positioning themselves favorably.
Recycling infrastructure investment accelerates. Программы государственного финансирования — the EU's Circular Economy Action Plan, the US EPA's Solid Waste Infrastructure for Recycling (SWIFR) гранты — высвобождают капитал для новых линий по переработке отходов в середине. Для каждой новой линии механической переработки обычно требуется 2–4 двухшнековые экструдеры, перевод на прямой спрос на баррель. Производители и дистрибьюторы, ориентированные на сектор переработки, должны соответствующим образом подготовить инвентаризацию..
Индия становится альтернативой поставщикам. Индийские производители бочек приняли участие в выставке Plastivision India (январь) со значительно улучшенным качеством продукции. Несколько производителей из Ахмедабада и Пуны добились качества биметаллического ствола, сравнимого с китайскими производителями среднего уровня на 10%.–15% более низкие цены, driven by lower labor costs and India's growing specialty steel production capacity. Для покупателей, обслуживающих Южную Азию, Ближний Восток, и африканские рынки, Indian sourcing deserves serious evaluation.
Workplace Safety in Extrusion Environments: Protecting Operators from the Ground Up
While the focus of this guide is on barrel sourcing, responsible B2B trade in extrusion machinery must address the operational environment where these barrels are installed. Twin screw extrusion facilities present specific workplace hazards — высокие температуры (barrel surfaces reach 200–400°С), обработка тяжелых компонентов (barrel segments weigh 50–300 кг каждый), molten polymer spills, and floor surfaces contaminated with processing oils and pellet dust. Foot injuries are among the most common and preventable workplace incidents in plastics processing plants.
The case for safety footwear in extrusion facilities. По данным США. Бюро статистики труда (БЛС), травмы стоп составляют около 60,000 травмы на рабочем месте ежегодно в США, при этом производственная среда составляет непропорционально большую долю. The European Agency for Safety and Health at Work (ЕС-OSHA) сообщает об аналогичных закономерностях в странах-членах ЕС. In extrusion facilities specifically, К основным опасностям для ног относятся:
- Размозжение от упавших сегментов ствола, винтовые элементы, или компоненты штампа во время операций технического обслуживания и замены.
- Ожоги от контакта с горячими поверхностями ствола., расплавленный полимер капает, или сборки с нагреваемыми матрицами.
- Колотые травмы металлической стружкой, сломанные наконечники винтов, или фрагменты гильзы ствола с острыми краями.
- Травмы от скольжения на полах, загрязненных технологическими маслами., вода из систем охлаждения, или рассыпанные полимерные гранулы.
- Опасность поражения электрическим током из-за проводки ленты нагревателя ствола во время технического обслуживания.
Стандарты и спецификации защитной обуви. B2B-покупатели экструзионного оборудования должны обеспечить свои возможности — и их клиенты' удобства — оснащены соответствующей защитной обувью, соответствующей признанным стандартам.:
- АСТМ Ф2413 (стандарт США): Устанавливает требования к защитной обуви, включая ударопрочность. (я/75 — 75 защита от ударов фут-фунтов), сопротивление сжатию (С/75 — 2,500 фунты сжатия), плюсневая защита (Мт/75), и электрическая опасность (ЭХ) рейтинги.
- В ИСО 20345 (стандарт США): Defines safety footwear classes from SB (базовая защита пальцев ног, 200J-удар) через S5 (защита пальцев ног + закрытый каблук + антистатический + поглощение энергии + водонепроницаемость + сопротивление проникновению + рифленая подошва). Для экструзионной среды, S3 or S5 rated footwear is recommended.
- Композитный палец против. стальной носок: Современные композитные подноски. (стекловолокно, углеродное волокно, или кевлар) offer equivalent protection to steel at 30–40% меньший вес, с дополнительным преимуществом теплоизоляции — important in extrusion environments where floor temperatures near barrel heating zones can be elevated.
Sprite Extruder Bltouch Mount Термостойкие подошвы. Standard rubber outsoles degrade at sustained contact temperatures above 150°С. Extrusion facility safety footwear Crality Dual Gear Extruder should feature nitrile rubber or Viton-compound outsoles rated for 300°C contact resistance, protecting against accidental stepping on hot polymer drips or near barrel heating zones.
Anti-fatigue and ergonomic considerations. Extrusion operators and maintenance technicians often work 8–12 hour shifts on concrete floors. Safety footwear with energy-return midsoles (PU or EVA foam), поддержка арки, и влагоотводящая подкладка снижает количество несчастных случаев, связанных с усталостью. — фактор, который менеджеры по безопасности все чаще признают как способствующий общим показателям безопасности на рабочем месте..

Окупаемость программ по защитной обуви. По оценкам Национального совета безопасности, средняя стоимость травмы стопы на рабочем месте в США составляет доллары США. 9,600 в прямых затратах (медицинский, рабочие' компенсация) и 29 000 долларов США–42,000 в общих затратах, включая потерю производительности, замена рабочей силы, и административные расходы. Качественная пара защитных ботинок стоит 80 долларов США.–250. Для объекта с 50 операторы экструзии, Комплексная программа по защитной обуви стоит 4000 долларов США.–12,500 ежегодно — небольшая часть стоимости одной серьезной травмы стопы. Европейские данные EU-OSHA показывают сопоставимую экономику., с дополнительным нормативным императивом Рамочной директивы ЕС 89/391/EEC, требующей от работодателей бесплатно предоставлять работникам соответствующие СИЗ..
Интеграция с протоколами обслуживания стволов. B2B barrel manufacturers and suppliers can add value by including safety recommendations in their technical documentation. Barrel installation and removal procedures should specify required PPE including safety footwear class, reinforcing a culture of safety that