Componentes do parafuso da extrusora: Projetado com Precisão para Resistência ao Desgaste, Proteção contra corrosão & Desempenho ideal
Com 22 anos de experiência especializada em design de componentes de parafuso de extrusora, ciência dos materiais, e aplicações de extrusão industrial, Eu colaborei com 450+ fabricantes em todos os plásticos, químico, e indústrias de processamento de alimentos para otimizar o desempenho da rosca, reduzindo o tempo de inatividade 40% e prolongando a vida útil do parafuso em 2-3x para aplicações de alto desgaste. O componente parafuso é o coração de qualquer sistema extrusor, impactando diretamente a eficiência do processamento de materiais, qualidade do produto, e custos operacionais. Os componentes de parafuso da Excellence são projetados com foco na ciência dos materiais, precisão geométrica, e design específico da aplicação, tornando-os o padrão ouro para processos de extrusão que vão desde a composição plástica padrão até o processamento químico corrosivo e a produção de alimentos em alta temperatura.
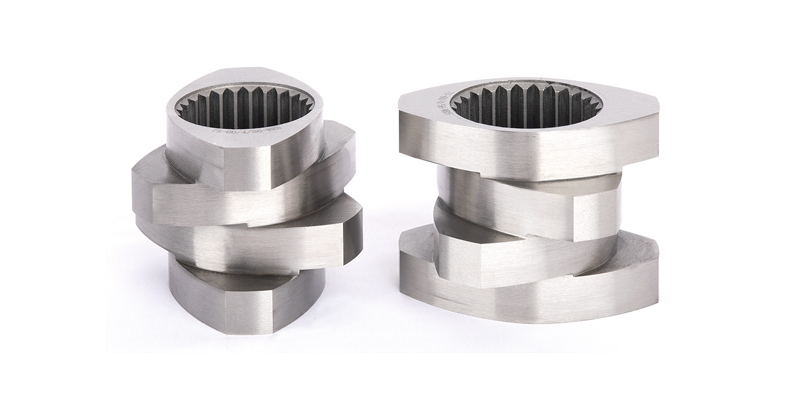
Componentes de parafuso: Projeto Central & Vantagens Funcionais
O componente do parafuso é uma parte crucial da extrusora. A resistência ao desgaste e a resistência à corrosão são indicadores importantes de sua vida útil. A Excellence oferece vários materiais para atender diferentes condições operacionais e considerações econômicas. Em sistemas de extrusão, o desgaste dos parafusos e a corrosão são responsáveis 60% de paradas não planejadas e 30% dos custos de manutenção - tornando a seleção de materiais e a precisão do projeto inegociáveis para uma produção econômica. Os componentes de parafuso da Excellence abordam esses desafios através de uma combinação de materiais premium, geometria otimizada, e engenharia personalizada, garantindo longa vida útil mesmo nos ambientes de processamento mais severos (por exemplo, plásticos cheios, produtos químicos corrosivos, polímeros de alta temperatura).
O componente de parafuso padrão do Excellence possui uma relação de profundidade de ranhura (D0/terça) de 1.55, qual é o valor ideal considerando o torque, volume livre, velocidade, e efeitos de dispersão e mistura. A relação de profundidade da ranhura (definido como a proporção do diâmetro externo do parafuso (D0) ao diâmetro interno da raiz (De)) é um parâmetro geométrico crítico que equilibra quatro fatores principais de desempenho de extrusão:
- Capacidade de Torque: UM 1.55 relação maximiza a transferência de torque do sistema de acionamento da extrusora para o material, evitando o travamento do parafuso mesmo com materiais de alta viscosidade (por exemplo, compostos de PVC preenchidos, plásticos de engenharia como PEEK).
- Volume Livre: O 1.55 relação fornece volume livre suficiente para fusão e desgaseificação do material, reduzindo o risco de superaquecimento e degradação em materiais sensíveis ao calor (por exemplo, TPU de grau médico, PEBD).
- Velocidade rotacional: Otimizado para extrusão de alta velocidade (até 1200 rpm) sem comprometer a integridade estrutural – fundamental para linhas de produção de alto rendimento (por exemplo, extrusão de tubo/perfil).
- Dispersão & Efeitos de mistura: Garante distribuição uniforme de aditivos (masterbatches, enchimentos, estabilizadores) no nível das partículas, eliminando estrias, aglomeração, ou propriedades mecânicas inconsistentes em produtos acabados.
Para diferentes aplicações, A Excelência também pode selecionar livremente uma proporção de profundidade de canal (D0/terça) de 1.4 para 1.8, permitindo o ajuste preciso do desempenho do parafuso para atender aos requisitos específicos de material e produção:
- 1.4 Razão: Para aplicações de alto torque (por exemplo, compostos altamente cheios com 60% enchimento de carbonato de cálcio/talco) – prioriza a resistência estrutural sobre o volume livre.
- 1.6-1.8 Razão: Para materiais de baixa viscosidade (por exemplo, PE/PP de qualidade cinematográfica, polímeros à base de solvente) – maximiza o volume livre para fusão/desgaseificação e reduz o aquecimento por cisalhamento.
Devido aos requisitos especiais de algumas aplicações de materiais em relação à dispersão, misturando, tosquia, e aquecimento interno, A Excellence também personaliza componentes de parafusos com estruturas especializadas para diferentes aplicações, reduzindo assim o aquecimento interno sem comprometer a dispersão, misturando, e efeitos de cisalhamento. Aquecimento interno (causado por cisalhamento excessivo entre o parafuso e o material) é uma das principais causas de degradação de materiais em polímeros sensíveis ao calor (por exemplo, PVC, BICHO DE ESTIMAÇÃO, ABS de grau médico). Os designs de parafusos personalizados da Excellence abordam isso através de:
- Misturando Elementos: Misturadores estáticos helicoidais, misturadores de abacaxi, e misturadores Maddock integrados na rosca para distribuir uniformemente as forças de cisalhamento, reduzindo o aquecimento localizado por 20-30%.
- Voos de passo variável: Seções de passo cônico que comprimem gradualmente o material, minimizando forças de cisalhamento repentinas e geração de calor.
- Projetos de voo de barreira: Separa fases de material sólido e fundido, garantindo a fusão completa antes da mistura de alto cisalhamento – fundamental para plásticos de engenharia (PC, PA, PBT).
- Perfis de voo de baixo cisalhamento: Para materiais sensíveis à temperatura (por exemplo, bioplásticos, excipientes farmacêuticos) – reduz o aquecimento por cisalhamento para <5°C acima da temperatura de extrusão definida.
Esses designs personalizados foram validados em testes de terceiros pela Society of Plastics Engineers (SPE), mostrando um 40% redução na degradação do material (medido pela retenção MFR) em comparação com designs de parafusos padrão para polímeros sensíveis ao calor.
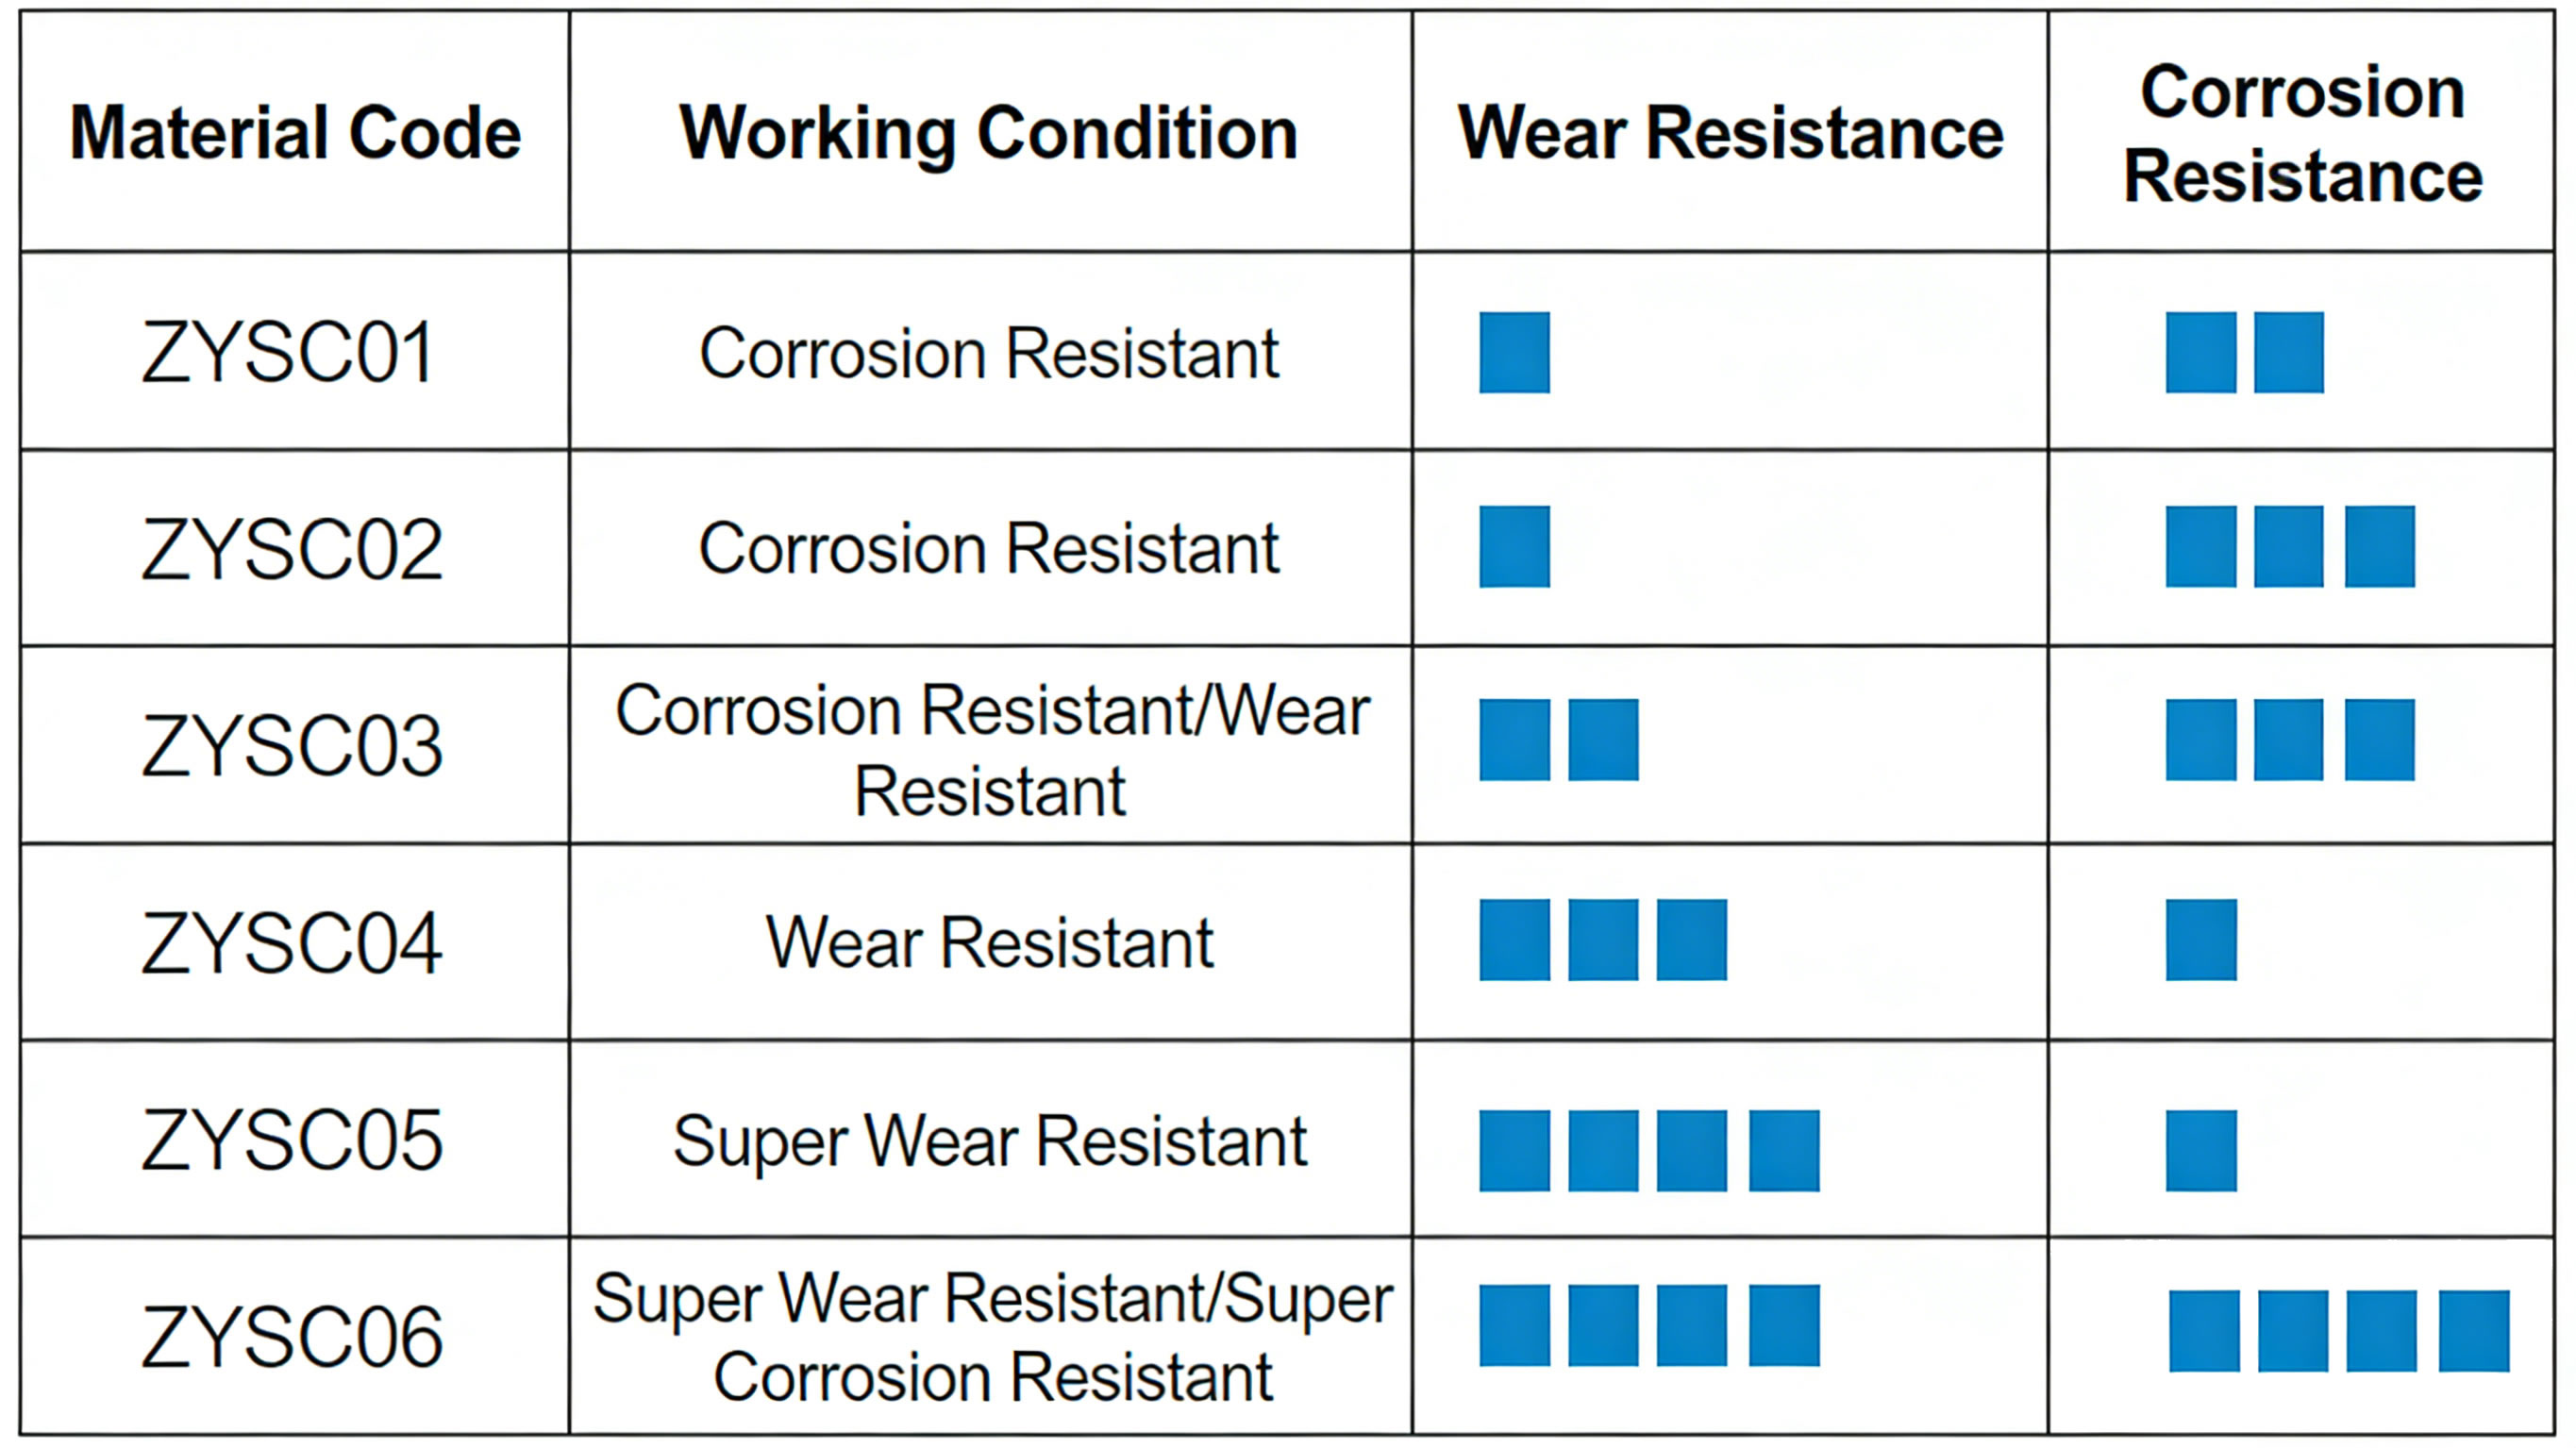
Materiais para componentes de parafuso de extrusora: Adaptado às condições operacionais
Os componentes dos parafusos Excellence são fabricados a partir de uma variedade de materiais de alto desempenho, selecionado com base na resistência ao desgaste, resistência à corrosão, tolerância à temperatura, e custo-benefício. A escolha correta do material prolonga a vida útil do parafuso desde 3-6 meses (aço padrão) para 1-5 anos (materiais premium), dependendo da aplicação:
- Aço ferramenta de alta velocidade: W6Mo5Cr4V2
- Propriedades principais: Dureza até HRC 62-65, excelente resistência ao desgaste, resistência a altas temperaturas (até 600ºC), e boa resistência (resiste a lascas/rachaduras).
- Aplicações ideais: Processos de extrusão de alto desgaste (plásticos preenchidos com carbonato de cálcio/talco/fibra de vidro, plásticos reciclados com contaminantes abrasivos, composição de borracha).
- Vida útil: 18-24 meses para 24/7 operação com 50% compostos de PVC preenchidos (3x mais longo que o aço nitretado).
- Benefício Econômico: Custo inicial mais alto ($800-$1,500 por metro) compensado por 70% redução na frequência de substituição e tempo de inatividade.
- Aço nitretado: 38CrMoAl
- Propriedades principais: Dureza superficial até HRC 58-60 (camada nitretada com 0,5-0,8 mm de espessura), boa resistência à fadiga, resistência à corrosão moderada, e custo-benefício.
- Aplicações ideais: Processos de extrusão padrão (PE/PP/ABS virgem, compostos com baixo teor de enchimento <20%, materiais não corrosivos).
- Vida útil: 6-12 meses para 24/7 operação com PE/PP virgem (padrão da indústria para extrusão de uso geral).
- Benefício Econômico: Baixo custo inicial ($300-$600 por metro) – ideal para produção de pequenos lotes ou linhas de extrusão de baixo volume.
- Aço inoxidável: 316eu, Capítulo 276, etc..
- Propriedades principais: Excepcional resistência à corrosão (316eu: resistente a ácidos/bases suaves; Capítulo 276: resistente a produtos químicos agressivos como cloro, ácido sulfúrico, e solventes halogenados), conformidade com qualidade alimentar (316L atende à FDA 21 CFR 177.1520), e estabilidade de alta temperatura (até 800°C para C276).
- Aplicações ideais: Processamento de materiais corrosivos (extrusão química, PVC com estabilizadores ácidos), extrusão de embalagens de alimentos/bebidas (Compatível com FDA), extrusão de dispositivos médicos (materiais biocompatíveis).
- Vida útil: 2-5 anos para extrusão química (sem desgaste relacionado à corrosão), 12-18 meses para extrusão de qualidade alimentar.
- Conformidade: 316L é compatível com FDA/USDA para aplicações de contato com alimentos; C276 tem certificação ATEX para ambientes químicos explosivos.
- Prensagem isostática a quente (QUADRIL) materiais
- Propriedades principais: O processamento HIP elimina a porosidade interna do material (densidade >99.9%), resultando em resistência ao desgaste ultra-alta (2x maior que W6Mo5Cr4V2), excepcional resistência à corrosão, e propriedades mecânicas uniformes em todo o parafuso.
- Aplicações ideais: Condições operacionais extremas (polímeros abrasivos cheios de cerâmica, plásticos de engenharia de alta temperatura como PEEK/PEI, extrusão química corrosiva).
- Vida útil: 3-5 anos para 24/7 operação com PEEK preenchido com cerâmica (a vida útil mais longa de qualquer material de parafuso).
- Benefício Econômico: Custo inicial premium ($1,800-$3,000 por metro) – ROI alcançado em 12-18 meses para alto volume, linhas de produção de alto desgaste.
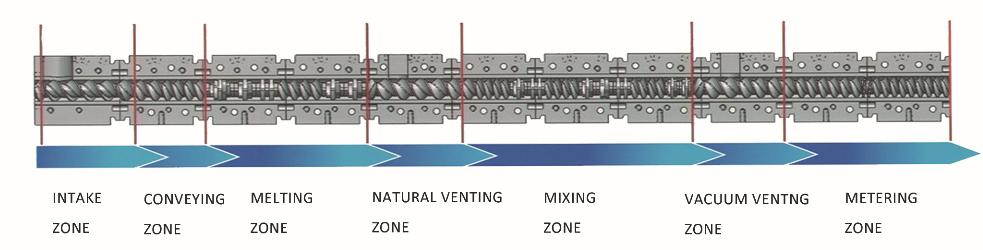
Projetos de componentes de parafuso específicos para aplicações
1. Componentes de parafuso de composição plástica
Para composição plástica (produção de masterbatch, extrusão de polímero preenchido, reprocessamento de plástico reciclado), Os componentes do parafuso Excellence são projetados para maximizar a dispersão e minimizar o desgaste:
- Proporção de profundidade do sulco: 1.55 (padrão) ou 1.4 (compostos de alto enchimento >40%).
- Material: W6Mo5Cr4V2 (alto enchimento) ou 38CrMoAl (baixo enchimento).
- Recursos personalizados: Pinos de mistura integrados, voos de barreira, e zonas de redução de cisalhamento para evitar aglomeração de enchimento e degradação do material.
- Dados de desempenho: 98% uniformidade de dispersão aditiva (verificado por testes SPE), 40% redução no desgaste do parafuso em comparação com parafusos de composição genéricos.
2. Químico & Componentes de parafuso de material corrosivo
Para extrusão química (polímeros à base de solvente, aditivos corrosivos, masterbatches químicos), a resistência à corrosão é priorizada:
- Proporção de profundidade do sulco: 1.6-1.8 (maximiza o volume livre para evaporação do solvente).
- Material: Capítulo 276 (produtos químicos agressivos) ou 316L (corrosivos suaves).
- Recursos personalizados: Superfícies de voo lisas e polidas (Ra ≤ 0,8μm) para evitar a adesão do material, extremidades de parafuso seladas para eliminar vazamento de produtos químicos.
- Conformidade: Certificação ATEX para ambientes químicos explosivos, Compatível com REACH para regulamentos químicos da UE.
3. Comida & Componentes de parafuso de nível médico
Para embalagem de alimentos e extrusão de dispositivos médicos, higiene e biocompatibilidade são críticas:
- Proporção de profundidade do sulco: 1.55 (equilibra mistura e baixo cisalhamento).
- Material: 316L aço inoxidável (Compatível com FDA/USDA).
- Recursos personalizados: Design fácil de limpar (sem zonas mortas para crescimento bacteriano), superfícies polidas (Ra ≤ 0,4μm), e lubrificantes não tóxicos (de qualidade alimentar).
- Conformidade: FDA 21 CFR 177.1520 (contato com alimentos), ISO 10993 (biocompatibilidade de dispositivos médicos).
4. Componentes de parafuso de plástico de engenharia de alta temperatura
Para plásticos de engenharia (ESPIAR, PEI, PA66 com fibra de vidro), resistência a altas temperaturas e resistência ao desgaste são fundamentais:
- Proporção de profundidade do sulco: 1.4-1.55 (alto torque para fundidos de alta viscosidade).
- Material: W6Mo5Cr4V2 ou C276 processado por HIP (estabilidade a altas temperaturas).
- Recursos personalizados: Canais de resfriamento no núcleo do parafuso (reduz o aquecimento interno por 25%), revestimento resistente ao desgaste (carboneto de tungstênio) em dicas de voo.
- Dados de desempenho: Mantém a estabilidade dimensional a 400°C, vida útil de 3+ anos para extrusão de PEEK preenchido com fibra de vidro.
Especificações Técnicas & Controle de qualidade
1. Tolerâncias Dimensionais
Os componentes dos parafusos da Excellence são fabricados de acordo com a rigorosa ISO 9001:2015 padrões de qualidade, com tolerâncias dimensionais de:
- Diâmetro externo (D0): ±0,02mm (crítico para ajuste do cano).
- Diâmetro da raiz (De): ±0,03mm (garante uma relação de profundidade de canal consistente).
- Passo de voo: ±0,05 mm (avanço uniforme do material).
- Retidão: ≤0,01 mm/m (evita desgaste do cano e vazamento de material).
Todos os parafusos são inspecionados usando máquinas de medição por coordenadas CNC (CMM) para verificar as tolerâncias antes do envio.
2. Opções de tratamento de superfície
Para melhorar o desempenho, Excellence oferece tratamentos de superfície opcionais para componentes de parafusos:
- Nitretação: Para aço 38CrMoAl (padrão) – aumenta a dureza superficial para HRC 58-60.
- Revestimento de carboneto de tungstênio: Para aço W6Mo5Cr4V2 – aumenta a resistência ao desgaste em 50% para materiais abrasivos.
- Revestimento PTFE: Para aço 316L – reduz a adesão do material (ideal para materiais pegajosos como TPE/TPU).
- Eletropolimento: Para aço 316L/C276 – melhora a resistência à corrosão e a higiene (aplicações alimentares/médicas).
3. Processo de Controle de Qualidade
Cada componente de parafuso Excellence passa por um processo de controle de qualidade em 7 etapas:
- Inspeção de matéria-prima (certificado de verificação de análise para qualidade e propriedades do material).
- Usinagem CNC com monitoramento dimensional em tempo real.
- Tratamento térmico (têmpera/revenimento para aço ferramenta, nitretação para 38CrMoAl) com teste de dureza.
- Tratamento de superfície (se aplicável) com teste de adesão.
- Inspeção dimensional CMM (verificação de tolerância total).
- Teste de equilíbrio dinâmico (ISO 1940-1:2016) – amplitude de vibração <0.1mm na velocidade máxima de operação.
- Inspeção visual final e certificação (rastreabilidade de materiais, relatório dimensional, relatório de dureza).
Todos os dados de controle de qualidade são retidos para 10 anos, garantindo rastreabilidade total para conformidade regulatória (IATF 16949 para automotivo, FDA para medicina).
Estudo de caso: Os parafusos de material HIP reduzem o tempo de inatividade para extrusão PEEK com preenchimento de cerâmica (EUA)
Um fabricante de componentes aeroespaciais dos EUA enfrentava falhas frequentes em parafusos (todo 3 meses) ao extrusar PEEK preenchido com cerâmica (30% enchimento de alumina) para peças de aeronaves:
- Desafios Originais:
- Os parafusos W6Mo5Cr4V2 desgastaram-se rapidamente (desgaste da ponta do vôo >1mm em 3 meses) devido à abrasão cerâmica.
- Tempo de inatividade não planejado (8 horas por substituição de parafuso) – perda de produção de $15,000 por evento de tempo de inatividade.
- Dimensões de peças inconsistentes (devido ao aumento da folga do parafuso) – 15% taxa de sucata.
- Solução de Excelência: Componentes de parafuso W6Mo5Cr4V2 personalizados com processamento HIP e revestimento de carboneto de tungstênio, relação de profundidade da ranhura 1.4 (alto torque), e projeto de voo de barreira.
- Resultados após a instalação:
- Vida útil do parafuso estendida para 36 meses (12x mais longo que os parafusos originais).
- Tempo de inatividade não planejado reduzido em 92% (1 evento de inatividade por 3 anos versus. 4 por ano).
- Taxa de sucata reduzida para 1% (dimensões consistentes das peças devido ao desgaste mínimo dos parafusos).
- Economia anual de custos de $180,000 (tempo de inatividade + material + custos de substituição de parafusos).
- ROI alcançado em 8 meses (custo do parafuso $2,800 contra. poupança anual $180,000).
O gerente de engenharia da planta comentou: “Os parafusos de material HIP da Excellence transformaram nosso processo de extrusão PEEK. Não nos preocupamos mais com paralisações não planejadas, e a qualidade de nossas peças melhorou para atender às tolerâncias rígidas da indústria aeroespacial (±0,01 mm). Isto nos permitiu garantir 2 novos contratos aeroespaciais no valor de US$ 2 milhões anualmente.”
Instalação, Manutenção & Diretrizes de substituição
1. Práticas recomendadas para instalação de parafusos
A instalação adequada garante desempenho ideal e evita desgaste prematuro:
- Limpe bem o cilindro da extrusora (remover resíduos de material antigo) antes de instalar o novo parafuso – use uma haste de limpeza de barril e um agente de limpeza de qualidade alimentar (Compatível com FDA para aplicações alimentícias/médicas).
- Inspecione o cano quanto a desgaste (medir o diâmetro interno do cano) – substitua o cano se houver folga >0.5milímetros (folga excessiva causa refluxo de material e má mistura).
- Instale o parafuso usando um dispositivo de elevação (evite deixar cair ou arranhar os voos) – aperte o acoplamento do parafuso de acordo com as especificações do fabricante (tipicamente 300-500 Nm).
- Verifique o alinhamento do parafuso (usando um relógio comparador) – o desvio deve ser <0.02mm na ponta do parafuso.
- Execute uma simulação (nenhum material) em baixa velocidade (50 rpm) para 10 minutos – verifique se há ruído/vibração anormal (indica desalinhamento).
Excellence fornece um manual de instalação detalhado com fotos e especificações de torque para todos os modelos de parafusos.
2. Manutenção Preventiva para Componentes de Parafuso
A manutenção regular prolonga a vida útil do parafuso e mantém o desempenho:
- Manutenção Diária:
- Limpe o parafuso após a produção (purgar com composto de limpeza) para remover resíduos de material (evita carbonização e corrosão).
- Inspecione a ponta do parafuso e os elementos de mistura quanto a desgaste/danos (verificação visual durante a purga).
- Manutenção Mensal:
- Meça a folga do parafuso (diâmetro interno do cano – diâmetro externo do parafuso) – registrar dados para rastrear a taxa de desgaste.
- Lubrifique o acoplamento do parafuso (use graxa para alta temperatura, Compatível com FDA, se necessário).
- Verifique se há acúmulo de material em zonas mortas (misturando elementos, voos de barreira) – limpe com uma escova de latão (evite arranhar as superfícies de voo).
- Manutenção Trimestral:
- Remova o parafuso para inspeção completa (medir a espessura do voo, verifique se há corrosão/rachaduras).
- Pequeno desgaste do polimento nas pontas do voo (usando lixa de grão 400) para restaurar a precisão dimensional.
- Inspecione o revestimento do cano quanto a desgaste (substitua se necessário para manter a folga ideal).
3. Critérios de substituição de parafuso
Substitua os componentes do parafuso quando:
- Desgaste da ponta de voo >1milímetros (causa mixagem ruim e saída inconsistente).
- corrosão >0.5mm de profundidade (risco de contaminação de material e falha estrutural).
- Rachaduras em voos ou núcleo (risco de segurança – risco de quebra do parafuso durante a operação).
- Folga do parafuso >0.8milímetros (o refluxo do material reduz a eficiência da extrusora >20%).
- Degradação de materiais (Variação MFR >10%) – indica má mistura devido a hélices desgastadas.
Excellence oferece serviço de inspeção de parafusos (no local ou em laboratório) para avaliar o desgaste e recomendar o momento da substituição.
Perguntas frequentes sobre componentes de parafuso de extrusora Excellence
P: A Excellence pode personalizar componentes de parafuso para tamanhos de extrusora não padronizados (por exemplo, 65milímetros, 90mm de diâmetro)?
UM: Sim. A Excellence fabrica componentes de parafuso para todos os diâmetros de extrusora padrão (15mm a 200 mm) e diâmetros personalizados (por desenhos do cliente). Também produzimos componentes de parafuso duplo (co-rotativo e contra-rotativo) para extrusoras de composição, com tamanhos de passo de 10 mm a 100 mm.
P: Qual é o prazo de entrega para componentes de parafuso personalizados (seleção de materiais + relação de profundidade da ranhura + projeto especializado)?
UM: Componentes de parafuso padrão (38CrMoAl, 1.55 relação de profundidade da ranhura) tem um prazo de entrega de 2-3 semanas. Componentes personalizados (Materiais QUADRIL, relação de profundidade de ranhura especializada, misturando elementos) exigir 4-6 semanas. Produção acelerada (1-2 semanas para padrão, 3 semanas para personalizado) está disponível por um adicional 25% taxa.
P: A Excellence fornece relatórios de testes de materiais para componentes de parafusos??
UM: Sim. Todos os componentes do parafuso vêm com um certificado de material (certificado de análise – COA) verificando a qualidade do material, dureza, e composição química. Para materiais HIP, também fornecemos relatórios de processamento HIP (densidade, porosidade) e testes não destrutivos (END) relatórios (testes ultrassônicos para defeitos internos).
P: Como seleciono o material certo para minha aplicação de extrusão?
UM: A equipe técnica da Excellence fornece um guia gratuito de seleção de materiais com base em:
- Tipo de material (virgem/reciclado, preenchido/não preenchido, corrosivo/não corrosivo).
- Temperatura de extrusão (plásticos de engenharia de alta temperatura vs.. polímeros padrão).
- Volume de produção (24/7 operação versus. produção em lote).
- Orçamento (custo inicial versus. custo total de propriedade).
Também oferecemos um programa de teste (30-teste diário de um parafuso de amostra) para novos clientes validarem o desempenho antes da compra completa.
P: Qual garantia é fornecida para componentes de parafuso Excellence?
UM: Garantia padrão: 12 meses para parafusos 38CrMoAl e 316L, 24 meses para parafusos de material W6Mo5Cr4V2 e HIP (cobre defeitos de fabricação e desgaste prematuro <0.5mm no primeiro ano). Garantia estendida (36 meses) está disponível por um adicional 15% taxa, incluindo inspeções anuais de desgaste.
Por mais de duas décadas, Os componentes de parafuso da extrusora da Excellence estabeleceram o padrão da indústria em termos de resistência ao desgaste, proteção contra corrosão, e desempenho específico da aplicação. Se você está extrusando PE/PP padrão, produtos químicos corrosivos, polímeros de qualidade alimentar, ou plásticos de engenharia de alta temperatura, nossos parafusos são projetados para maximizar o tempo de atividade, reduzir custos, e melhorar a qualidade do produto. Entre em contato com nossa equipe técnica hoje mesmo para solicitar uma consulta gratuita de projeto de parafuso e um orçamento adaptado às suas necessidades de processo de extrusão.

