Fabricante de elementos extrusores de parafuso duplo: Análise comercial B2B completa e guia de sourcing global para
O mercado global de elementos extrusores de dupla rosca está passando por uma transformação significativa à medida que o comércio B2B entre os Estados Unidos, União Europeia, e os centros de produção da Ásia-Pacífico se intensificam. Elementos extrusores de parafuso duplo — incluindo segmentos de parafuso, amassar blocos, forros de barril, e misturando elementos — são componentes críticos na composição de plásticos, processamento de alimentos, fabricação farmacêutica, e engenharia química. À medida que cresce a demanda por compostos poliméricos de alto desempenho e materiais avançados, fonte da direita fabricante de elementos extrusores de parafuso duplo tornou-se uma prioridade estratégica para processadores em todo o mundo. Este artigo fornece uma análise aprofundada do cenário comercial atual, ecossistema de fornecedores, oportunidades de mercado, e orientação prática para compradores B2B que buscam fornecedores de elementos de extrusora de parafuso duplo e fábricas.
Current State of the Twin Screw Extruder Elements Industry
O mercado de extrusoras de dupla rosca foi avaliado em aproximadamente USD 1.2 bilhão em 2024 e está projetado para atingir USD 1.7 bilhão por 2030, crescendo em um CAGR de cerca de 5.8%, according to data published by Grand View Research and MarketsandMarkets in their 2024 industry reports. The replacement parts and elements segment — covering screw elements, barris, eixos, and wear-resistant components — represents a substantial share of aftermarket revenue, estimated at 30–40% of total extruder lifecycle spending.
Key drivers include:
- Rising demand for engineering plastics and polymer compounds in automotive lightweighting and EV battery separator production
- Growth in masterbatch and color concentrate manufacturing across Southeast Asia and Eastern Europe
- Increasing adoption of twin screw extrusion in pharmaceutical hot-melt extrusion (HME) applications
- Sustainability mandates pushing recyclers toward twin screw systems for post-consumer resin (PCR) composição
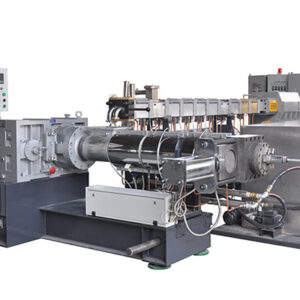
Major OEM extruder brands — Copérion (Alemanha), Krauss Maffei (Alemanha), Leistritz (Alemanha), JSW (Japão), e fabricantes chineses baseados em Nanjing — todos contam com elementos de parafuso projetados com precisão. No entanto, o mercado de reposição e terceiros fabricante de elementos extrusores de parafuso duplo segmento cresceu rapidamente, oferecendo alternativas econômicas com metalurgia e tolerâncias comparáveis. Fonte: Pesquisa Grand View, 2024; Mercados e Mercados, 2024. Extrusora de parafuso duplo paralelo
Instalação de fabricação industrial com componentes metálicos de precisão representando a produção de elementos de extrusora de rosca dupla
Panorama da política comercial que afeta componentes industriais
The transatlantic trade relationship between the United States and the European Union remains the world's largest bilateral commercial partnership, com o comércio total de bens e serviços excedendo USD 1.3 trilhões anualmente, conforme relatado pelos EUA. Census Bureau e Eurostat no início. Para componentes de máquinas industriais, como elementos de extrusora de rosca dupla, vários desenvolvimentos políticos nos últimos dois meses são particularmente relevantes:
Ambiente Tarifário (abril–Junho ): Os EUA. administration's tariff actions in early have created significant uncertainty for industrial component trade. Seção 301 tarifas sobre produtos de origem chinesa permanecem em vigor, com componentes de máquinas enfrentando tarefas de 25%. The EU's Carbon Border Adjustment Mechanism (CBAM) a fase de transição continua a exigir que os importadores reportem as emissões incorporadas em determinados bens, embora a maioria dos componentes da extrusora estejam fora do escopo atual do CBAM (que cobre o aço, alumínio, cimento, fertilizantes, eletricidade, e hidrogênio). No entanto, insumos de matéria-prima — particularmente aço ferramenta e carboneto de tungstênio usados na fabricação de elementos de parafuso — são indiretamente afetados. Fonte: Administração de Comércio Internacional (ITA), .
Instrumentos de defesa comercial da UE: The European Commission's Directorate-General for Trade has maintained anti-dumping duties on certain steel products from China, que afeta a estrutura de custos dos elementos extrusores de origem chinesa que entram no mercado da UE. This creates opportunities for manufacturers in India, Peru, and domestic EU producers. Fonte: EU Trade DG, .
Conselho de Comércio e Tecnologia (TTC): While the TTC has focused primarily on semiconductors and AI, its supply chain resilience workstream has implications for critical industrial equipment sourcing, encouraging diversification away from single-source dependencies.
Global Supplier Ecosystem: Where Twin Screw Extruder Elements Are Manufactured
The twin screw extruder elements factory landscape is geographically concentrated in several key regions:
China (Nanquim, Zhangjiagang, Kunshan Clusters)
China dominates global production volume for aftermarket twin screw extruder elements. The Nanjing cluster alone hosts over 50 manufacturers specializing in screw elements, barris, and complete screw configurations. Key advantages include competitive pricing (typically 40–60% below European OEM pricing), rapid prototyping capabilities, and extensive material options including nitrided steel, ligas bimetálicas, PM-HIP (powder metallurgy hot isostatic pressing) materiais, and tungsten carbide coatings. Notable manufacturers include Nanjing Kerke Extrusion Equipment, Nanjing Haisi Extrusion Equipment, and Jiangsu Xinda Tech. Chinese manufacturers have invested heavily in CNC grinding, máquinas de medição por coordenadas (CMM), and metallurgical testing to meet European and American quality standards.
Germany and Western Europe
Germany remains the technology leader, with companies like Coperion, Leistritz, and specialized element producers offering premium-grade components with tight tolerances (tipicamente ±0.01milímetros) and advanced metallurgies. European manufacturers emphasize traceability, material certification (EM 10204 3.1 certificates), and long-term dimensional stability. Pricing is at the premium end, but total cost of ownership can be competitive for high-wear applications.
Índia e Turquia (Emerging Suppliers)
India's twin screw extruder elements manufacturing sector is growing, com empresas em Ahmedabad e Pune oferecendo preços médios com melhoria de qualidade. A Turquia emergiu como uma opção de nearshoring para os compradores da UE que procuram prazos de entrega mais curtos do que a China, com custos mais baixos do que a Europa Ocidental.
Porto marítimo global com navios porta-contêineres representando logística comercial internacional B2B para componentes industriais
Oportunidades comerciais B2B no mercado de elementos extrusores de parafuso duplo
Para compradores B2B — incluindo compostos de plástico, processadores de alimentos, fabricantes farmacêuticos, e OEMs de extrusoras — várias oportunidades significativas surgiram em:
1. Diversificação da Cadeia de Abastecimento: The ongoing US-China trade tensions and tariff uncertainties have accelerated "China+1" estratégias de fornecimento. B2B buyers are actively seeking qualified twin screw extruder elements suppliers in alternative geographies. This creates opportunities for manufacturers in India, Vietnã, and Turkey to capture market share, while established Chinese manufacturers are responding by setting up warehousing in the US and EU to offer local stock with faster delivery.
2. Aftermarket Growth: As the installed base of twin screw extruders grows globally — estimated at over 50,000 active machines worldwide — the demand for replacement elements, wear parts, and upgrade kits continues to expand. Third-party manufacturers offering OEM-equivalent quality at 30–50% lower cost are well-positioned. B2B e-commerce platforms like Alibaba, Feito na china, and GlobalSources have made it easier for buyers to identify and qualify twin screw extruder elements wholesale suppliers.
3. Material Innovation: Advanced metallurgies are creating differentiation opportunities. PM-HIP (Prensagem isostática a quente para metalurgia do pó) elementos de parafuso oferecem 3–5x vida útil mais longa em comparação com o convencional Extrusora de dois estágios aço nitretado em aplicações abrasivas (fibra de vidro, enchimentos minerais). Os fabricantes que investem nessas tecnologias podem obter preços premium e, ao mesmo tempo, oferecer menor custo total de propriedade aos compradores. Fabricante de máquina extrusora
4. Personalização e suporte de engenharia: Os compradores B2B exigem cada vez mais não apenas componentes, mas também suporte para design de configuração de parafusos. Fabricantes que oferecem serviços de design de parafusos apoiados por simulação (usando ferramentas como Ludovic ou software proprietário) juntamente com a fabricação de elementos estão capturando pedidos de maior valor.
Desafios enfrentados por compradores e fabricantes B2B
Apesar das oportunidades, vários desafios persistem no comércio de elementos extrusores de dupla rosca:
Verificação de qualidade: A lacuna entre a qualidade metalúrgica reivindicada e a real continua a ser uma preocupação significativa, especialmente ao adquirir de novos fornecedores. Buyers report issues with inconsistent hardness (HRC variations exceeding specifications), poor surface finish on spline profiles, and dimensional deviations that cause premature wear or processing instability. Mitigation strategies include requiring third-party inspection (GV, Bureau Veritas), requesting material test certificates, and ordering trial quantities before committing to volume purchases.
Preocupações com Propriedade Intelectual: OEM extruder manufacturers have proprietary screw element geometries protected by patents. Third-party manufacturers must navigate IP boundaries carefully, offering compatible but non-infringing designs. This is particularly relevant for self-wiping profile geometries and specialized mixing element designs.
Logística e prazos de entrega: Sea freight from China to the US West Coast takes 14–21 dias, with additional inland transit. EU-bound shipments via the Suez Canal route take 28–35 dias. O frete aéreo está disponível para pedidos urgentes, mas aumenta o custo em 5–8x. As interrupções no transporte marítimo do Mar Vermelho no final 2024 e cedo causou atrasos significativos e aumentos de custos nas rotas Ásia-Europa, empurrando alguns compradores para fornecedores europeus ou turcos. Fonte: Jornal do Comércio, .
Riscos cambiais e de pagamento: As transações B2B neste setor normalmente envolvem transferências eletrônicas (T/T) com 30% depósito e 70% saldo em relação aos documentos de envio ou L/C à vista para pedidos maiores. Flutuações cambiais entre USD, EUR, e o CNY podem impactar os custos de entrega em 3–8% ao longo de um ciclo de aquisição.
Centro de usinagem CNC de precisão que produz componentes metálicos semelhantes ao processo de fabricação de elementos de extrusora de rosca dupla
Vantagens geográficas e políticas no comércio
O corredor comercial oferece vantagens distintas para compradores B2B de componentes industriais:
Alinhamento Regulatório: Tanto os EUA como a UE mantêm padrões elevados de segurança de equipamentos industriais e conformidade de materiais. Componentes fabricados de acordo com os padrões da UE (Marcação CE, ATEX para atmosferas explosivas) são geralmente aceitos no mercado dos EUA com certificação adicional mínima. Esta compatibilidade regulatória reduz os custos de conformidade para os fabricantes que atendem ambos os mercados.
Infraestrutura Portuária: Principais portos, incluindo Rotterdam (Europe's largest), Hamburgo, Antuérpia-Bruges, Los Angeles/Long Beach, e Savannah fornecem manuseio eficiente de componentes industriais em contêineres. Rotterdam's Europoort complex handles over 14 million TEUs annually and offers direct connections to Europe's inland waterway network, permitindo distribuição econômica para clusters de produção na Alemanha, Bélgica, e a Holanda. Fonte: Autoridade do Porto de Roterdã, 2024.
Zonas Francas e Entrepostos Alfandegados: Tanto os EUA (Zonas de Comércio Exterior) and EU (Zonas Francas) oferecer mecanismos de diferimento e redução de impostos que beneficiem os importadores de componentes de extrusoras. Os fabricantes que estabelecem armazéns alfandegados nos principais mercados podem oferecer disponibilidade de estoque local e, ao mesmo tempo, otimizar o pagamento de impostos.
Infraestrutura de financiamento comercial: Os sistemas bancários maduros tanto nos EUA como na UE fornecem instrumentos de financiamento comercial fiáveis, incluindo cartas de crédito, seguro de crédito à exportação (através de agências como Euler Hermes, Banco EXIM), e programas de financiamento da cadeia de abastecimento que reduzem o risco de pagamento tanto para compradores como para vendedores.
Sucesso de estudos de caso no mercado de elementos extrusores
Estudo de caso 1: Fabricante Chinês Estabelecendo Distribuição na UE
Um fabricante de elementos extrusores de parafuso duplo com sede em Nanjing, com receita anual de aproximadamente USD 15 million recognized that European buyers were hesitant to order directly from China due to long lead times and quality concerns. Em 2023, the company established a warehouse in Duisburg, Alemanha — Europe's largest inland port and a key logistics hub on the Belt and Road rail corridor. By maintaining stock of 200+ common screw element Pelletizing Factory specifications (for Coperion ZSK, Leistritz ZSE, and KraussMaffei ZE series compatibility), they reduced delivery time from 35–45 days to 3–5 business days for EU customers. The company invested in EN 10204 3.1 material certification for all stocked items and hired a German-speaking technical sales engineer. Result: EU revenue grew 180% em 18 meses, with key accounts including compounders in Germany, Itália, e Polônia.
Estudo de caso 2: US Compounder Implementing Dual-Source Strategy
A mid-size plastics compounder in Texas operating 12 twin screw extruder lines (mistura de máquinas Coperion e Leistritz) estava gastando aproximadamente USD 400,000 anualmente em elementos de substituição OEM. Depois de qualificar dois fornecedores alternativos — um em Nanquim, China, e um em Ahmedabad, Índia — a empresa reduziu seu gasto anual para dólares americanos 220,000 mantendo a qualidade do processamento. O processo de qualificação envolvido: Extrusora de pellets de plástico (1) solicitando elementos de amostra com certificados de material completos, (2) conduzindo testes independentes de dureza e dimensionais em um laboratório metalúrgico local, (3) executando testes de produção de 500 horas em linhas não críticas, e (4) expandindo gradualmente para todas as linhas 6 meses. A abordagem de fonte dupla também proporcionou resiliência à cadeia de abastecimento quando o fornecedor chinês sofreu um atraso de três semanas no envio devido ao congestionamento do porto..
Estudo de caso 3: OEM Europeu em Parceria com Fabricante de Elementos Especializados
Um OEM de extrusora europeu de nível intermediário com sede na Itália, produzindo aproximadamente 80 twin screw extruder lines annually, transitioned from in-house screw element production to a partnership model with a specialized manufacturer. By outsourcing element production to a dedicated facility with advanced CNC grinding capabilities and PM-HIP material processing, the OEM reduced its manufacturing footprint, improved element quality consistency, and shortened delivery times for custom screw configurations. The partnership model allowed the OEM to focus on machine design, conjunto, and customer application engineering while the element manufacturer handled the metallurgy-intensive production. This approach is increasingly common in the industry, conforme relatado por Plásticos hoje, 2024.
Business professionals in a B2B trade negotiation meeting discussing industrial component sourcing strategies
Trade Show and Industry Event Landscape
B2B buyers and manufacturers of twin screw extruder elements connect at several key industry events:
- Feira K (Dusseldorf, Alemanha): The world's largest plastics trade show, realizada trienalmente (próxima edição: outubro ). All major extruder OEMs and many element manufacturers exhibit. Essential for supplier discovery and technology benchmarking.
- NOME (Orlando, EUA): North America's largest plastics show, realizada trienalmente. O 2024 edition attracted over 50,000 visitors and featured extensive extrusion technology exhibits.
- Chinaplas (Shenzhen/Shanghai, alternating): Asia's largest plastics show, with strong representation from Chinese extruder element manufacturers. The edition in Shenzhen featured over 4,000 exhibitors.
- Fakuma (Friedrichshafen, Alemanha): Annual European plastics show with strong extrusion technology focus, scheduled for October.
These events provide opportunities for hands-on quality assessment, face-to-face negotiation, and relationship building that are critical in the B2B industrial components trade. Fonte: Messe Dusseldorf, .
Material Science and Technical Considerations for Buyers
Selecting the right twin screw extruder elements manufacturer requires understanding the technical specifications that impact performance and longevity:
Common Metallurgies for Screw Elements
- Nitrided Steel (por exemplo, 1.8550 / 34CrAlNi7): The standard material for general-purpose compounding. Surface hardness of 900–1100 Alta tensão, nitriding depth of 0.3–0.7milímetros. Cost-effective but limited wear life in abrasive applications.
- Through-Hardened Tool Steel (por exemplo, D2, CPM-9V): Higher bulk hardness (58–62 CDH) provides better resistance to abrasive wear from glass fiber and mineral fillers.
- PM-HIP Materials (por exemplo, CPM-10V, Vancron 40): Powder metallurgy steels processed by hot isostatic pressing offer exceptional wear resistance (3–5x nitrided steel) with good toughness. Increasingly specified for high-fill compounds and recycling applications.
- Tungsten Carbide (WC/Co): A melhor opção resistente ao desgaste para aplicações extremamente abrasivas. Normalmente aplicado como revestimento ou usado na forma sólida para tipos de elementos específicos. O custo é 5–10x nitrided steel.
- Revestimentos Stellite e Colmonoy: Ligas de revestimento duro à base de cobalto e níquel aplicadas por soldagem ou spray térmico para aplicações resistentes à corrosão em processamento químico e farmacêutico.
Os compradores devem solicitar certificados de teste de material (composição química, perfis de dureza, imagens de microestrutura) e especificar critérios de aceitação em pedidos de compra. Fabricantes respeitáveis acolhem bem esses requisitos, pois demonstram compromisso com a qualidade.
Equipamentos avançados de testes metalúrgicos e controle de qualidade usados na fabricação de precisão de componentes industriais
Segurança no Trabalho: Protegendo Trabalhadores em Ambientes de Fabricação de Extrusão
A indústria de extrusão de parafuso duplo apresenta desafios significativos de segurança no local de trabalho que os operadores B2B devem enfrentar. Instalações de extrusão envolvem maquinaria pesada, altas temperaturas (as temperaturas do barril normalmente variam de 150°C a 350°C), equipamento rotativo, e manuseio de matérias-primas, incluindo cargas abrasivas e aditivos químicos. Segurança do trabalhador — especialmente proteção para os pés — é um requisito operacional crítico.
Por que calçados de segurança são essenciais em plantas de extrusão
Os ambientes de fabricação de extrusão expõem os trabalhadores a vários riscos de lesões nos pés:
- Impacto de objetos pesados: Elementos extrusores de parafuso duplo — segmentos de parafuso individuais, seções de barril, e placas de morrer — pode pesar de 2 kg a mais 50 kg. Um elemento de parafuso ou segmento de cilindro caído pode causar ferimentos graves por esmagamento em pés desprotegidos. OSHA relata que lesões nos pés são responsáveis por aproximadamente 60,000 lesões no local de trabalho anualmente na indústria dos EUA, com uma média de 7 dias de trabalho perdidos por incidente. Fonte: OSHA, 2024.
- Riscos de compressão: Durante a montagem e manutenção da extrusora, trabalhadores posicionam componentes pesados usando pontes rolantes e guinchos. O desalinhamento ou falha do equipamento pode resultar em lesões por compressão nos pés posicionados próximos à área de montagem.
- Riscos de punção: As instalações de extrusão geralmente possuem aparas de metal, fragmentos de elemento de parafuso quebrado, arame, e fixadores no chão. O calçado padrão não oferece proteção contra perfurações causadas por esses objetos pontiagudos.
- Riscos térmicos: Gotejamentos de polímero fundido, material de purga a quente, e o contato com superfícies aquecidas do cano pode causar queimaduras graves. Calçados de segurança resistentes ao calor com sola adequada são essenciais para trabalhadores que operam perto da matriz de extrusão e equipamentos a jusante.
- Riscos de escorregamento: Pelotas de polímero, processamento de óleos, e solventes de limpeza criam condições de piso escorregadio. Calçado de segurança antiderrapante com sola com classificação SRC (testado em telha cerâmica com lauril sulfato de sódio e aço com glicerol) reduz significativamente incidentes de escorregões e quedas.
- Riscos elétricos: Motores de acionamento de extrusora, bandas de aquecimento, e sistemas de controle apresentam riscos de choque elétrico. ESD (dissipativo eletrostático) ou EH (perigo elétrico) calçado de segurança classificado fornece uma camada adicional de proteção.
Padrões e certificações para calçados de segurança
Os compradores B2B que compram calçados de segurança para trabalhadores de instalações de extrusão devem compreender os padrões aplicáveis:
- EM ISO 20345 (Padrão da UE): Define calçado de segurança com proteção na biqueira capaz de suportar impacto de 200J e compressão de 15kN. As aulas incluem S1 (antiestático, absorção de energia no calcanhar), S1P (adiciona resistência à perfuração), S3 (adiciona resistência à água e sola perfilada), e o mais novo S5 (bota impermeável com resistência a perfurações).
- ASTM F2413 (Padrão dos EUA): Especifica requisitos de desempenho para calçados de proteção, incluindo resistência ao impacto (eu/75 = 75 pés-lbs), resistência à compressão (C/75 = 2,500 libras), proteção metatarsal (MT/75), e proteção contra riscos elétricos (EH).
- Composto vs.. Biqueiras de aço: O calçado de segurança moderno utiliza cada vez mais materiais compostos (fibra de vidro, fibra de carbono, ou Kevlar) biqueiras em vez de aço. Os dedos compostos são mais leves (30–40% redução de peso), não metálico (sem transferência a frio, adequado para aeroporto), e atender aos mesmos padrões de impacto/compressão. For extrusion plant environments where workers stand for 8–12 turnos de hora, the weight reduction significantly improves comfort and reduces fatigue.
B2B Sourcing of Safety Footwear for Industrial Operations
For B2B operators managing extrusion facilities, safety footwear procurement should be approached strategically:
Volume Purchasing: Facilities with 50+ workers can negotiate significant volume discounts (typically 15–30% below retail) by working directly with safety footwear manufacturers or authorized distributors. Annual replacement programs ensure workers always have footwear in good condition.
Application-Specific Selection: Different roles within an extrusion plant require different protection levels. Machine operators working near the extruder barrel need heat-resistant soles (HRO rated to 300°C calor de contato). Técnicos de manutenção exigem proteção metatarsiana e resistência a perfurações. O pessoal do armazém que manuseia matérias-primas e produtos acabados precisa de proteção contra impactos e solas antiderrapantes. Uma abordagem de especificação em camadas otimiza a proteção e o custo.
Conforto e Conformidade: O calçado de segurança mais protector é inútil se os trabalhadores se recusarem a usá-lo. Calçados de segurança modernos de fabricantes como Uvex, Segurança Puma, Timberland PRO, Asa Vermelha, e KEEN Utility combina proteção com recursos de conforto de calçados esportivos, incluindo entressolas em EVA, forros que absorvem a umidade, e palmilhas ergonômicas. Investir em calçados de segurança confortáveis melhora as taxas de conformidade dos típicos 70–80% acabar 95%, reduzindo diretamente incidentes com lesões.
Custo total de propriedade: Calçado de segurança premium custando US$ 120–180 por par com vida útil de 12 meses é mais econômico do que opções de orçamento de US$ 40–60 que requerem substituição a cada 4–6 meses. O custo total incluindo aquisição, encaixe, e o descarte favorece produtos de qualidade. Adicionalmente, cada lesão evitada no pé economiza cerca de US$ 9.000–15,000 em custos médicos diretos e perda de produtividade, de acordo com o Conselho Nacional de Segurança. Fonte: Conselho Nacional de Segurança, 2024.
Fábrica completa de sistemas de extrusão Botas de segurança industrial com biqueira de aço usadas em ambientes de fabricação e extrusão Parafuso Extrusor Amazon
Tendências comerciais futuras: O que esperar do próximo 1-2 Meses (Julho–Agosto )
Com base nos indicadores atuais do mercado, desenvolvimentos políticos, e sinais da indústria, várias tendências provavelmente moldarão o comércio de elementos de extrusora de rosca dupla no curto prazo:
1. A incerteza tarifária impulsionará a construção de estoques: Com a contínua volatilidade da política tarifária dos EUA, Espera-se que os compradores B2B aumentem os níveis de estoque de segurança de componentes críticos da extrusora. Os fabricantes com capacidade de armazenamento nos EUA e na UE verão um aumento na demanda. Fabricantes chineses que oferecem DDP (Entregue com Imposto Pago) os preços para destinos nos EUA ganharão vantagem competitiva ao absorver a complexidade tarifária para os compradores.
2. Os requisitos de sustentabilidade irão se intensificar: Os compradores da UE solicitam cada vez mais dados sobre a pegada de carbono dos componentes adquiridos. Os requisitos de relatórios do CBAM, embora ainda não abranja diretamente os componentes das máquinas, estão criando uma cultura de transparência nas emissões que se estende pelas cadeias de abastecimento. Fabricantes que fornecem EPD (Declarações Ambientais de Produtos) ou os cálculos da pegada de carbono para seus produtos se diferenciarão. The recycling sector's growth — impulsionado pelos regulamentos de embalagens da UE que obrigam 30% conteúdo reciclado por 2030 — aumentará a demanda por elementos de parafuso resistentes ao desgaste, otimizados para o processamento de fluxos de resíduos pós-consumo contaminados.
3Radiador Extrusor D 3. As compras digitais serão aceleradas: As plataformas B2B estão se tornando mais sofisticadas no manuseio de componentes técnicos industriais. Espere ver mais fabricantes de elementos de extrusora de rosca dupla oferecendo configuradores on-line onde os compradores podem selecionar o tipo de elemento, tamanho, material, e quantidade com preços instantâneos. Isso reduz o ciclo tradicional de cotação-negociação-pedido de 1–2 semanas para minutos, particularmente para especificações padrão.
4. Momento de nearshoring na Europa: A combinação de interrupções no transporte marítimo no Mar Vermelho, aumento dos custos trabalhistas chineses, e regulamentos de devida diligência da cadeia de abastecimento da UE (a Diretiva de Due Diligence de Sustentabilidade Corporativa, eficaz 2026) continuará a empurrar os compradores europeus para a Turquia, Leste Europeu, e fornecedores indianos. Turkey's proximity to EU markets (3–5 envio diário para os principais portos da UE) e a sua união aduaneira com a UE tornam-no particularmente atraente. Extrusora de aquecedor elétrico
5. Consolidation Among Manufacturers: The twin screw extruder elements manufacturing sector remains fragmented, particularly in China. Expect continued consolidation as larger manufacturers acquire smaller competitors to gain capacity, technology, and customer relationships. This consolidation will ultimately benefit B2B buyers through improved quality consistency and financial stability of suppliers.
Aluminum Extruders Tennessee 6. Advanced Coating Technologies: PVD (Deposição Física de Vapor) and CVD (Chemical Vapor Deposition) coatings for screw elements are moving from laboratory to commercial availability. These coatings — including TiAlN, CrN, and DLC (Diamond-Like Carbon) — can extend element life by 2–4x Tornado Extruder Kit in specific applications. Manufacturers investing in coating capabilities will capture premium market segments. Fonte: Plásticos hoje, ; ITA Market Intelligence, .

Modern warehouse and logistics facility for B2B industrial component distribution and wholesale operations
Practical Sourcing Guide: How to Select a Twin Screw Extruder Elements Manufacturer
Underwater Pelletizer Supplier For B2B buyers evaluating potential suppliers, a estrutura a seguir fornece uma abordagem estruturada:
Etapa 1: Define Technical Requirements
Document your extruder model, element specifications (OD, ID, comprimento, profile type), material requirements, quantity, and delivery schedule. Include tolerance requirements and surface finish specifications. The more precise your specification, the more accurate and comparable the quotes you receive.
Etapa 2: Identify Potential Suppliers
Use multiple channels platforms (Alibaba, Feito na china, ThomasNet for US suppliers, Europages for EU suppliers), trade show exhibitor lists (K Show, Chinaplas, NOME), industry referrals, and direct Google searches for "twin screw extruder elements factory" with geographic qualifiers.
Etapa 3: Initial Qualification
Request company profiles, production capability presentations, customer reference lists, and quality certifications (ISO 9001 mínimo, ISO 14001 preferred). Evaluate response time and communication quality as indicators of service capability.
Etapa 4: Sample and Test
Order sample elements (typically 2–5 pedaços) with full material certificates. Conduct independent testing: dimensional inspection (CMM measurement), teste de dureza (surface and cross-section), and if possible, metallographic examination. Compare results against specifications and OEM benchmarks.
Etapa 5: Trial Production Run
Install qualified sample elements on a non-critical extruder line and run for a defined period (typically 500–1000 horas). Monitor processing parameters, qualidade do produto, and element wear. Document results for comparison with incumbent supplier performance.
Etapa 6: Negotiate and Formalize
Based on successful trials, negotiate pricing (consider volume tiers, annual contracts, and consignment stock arrangements), condições de pagamento, warranty conditions, and quality assurance protocols. Formalize the relationship with a supply agreement that includes quality specifications, requisitos de entrega, e mecanismos de resolução de disputas.
Perguntas frequentes (Perguntas frequentes)
- What materials are commonly used for twin screw extruder elements?
- The most common materials include nitrided steel (34CrAlNi7/1.8550), through-hardened tool steels (D2, CPM-9V), powder metallurgy HIP materials (CPM-10V, Vancron 40), and tungsten carbide for extreme wear applications. Material selection depends on the processed material's abrasiveness, corrosiveness, and processing temperature. A qualified manufacturer will recommend the optimal metallurgy based on your specific application.
- What is the typical lead time for custom twin screw extruder elements?
- Lead times vary by manufacturer and order complexity. Chinese manufacturers typically quote 3–5 weeks for standard specifications and 5–8 weeks for custom or PM-HIP materials. Citação de fabricantes europeus 4–8 semanas para padrão e 8–12 semanas para materiais especializados. Os fabricantes que mantêm estoque em armazém de tamanhos comuns podem enviar dentro de 1–5