Ekstruder skruekomponenter: Presisjonskonstruert for slitestyrke, Korrosjonsbeskyttelse & Optimal ytelse
Med 22 år med spesialisert ekspertise innen design av ekstruderskruekomponenter, materialvitenskap, og industrielle ekstruderingsapplikasjoner, jeg har samarbeidet med 450+ produsenter på tvers av plast, kjemisk, og næringsmiddelindustrien for å optimalisere skruytelsen – redusere nedetiden med 40% og forlenger skruens levetid med 2-3x for bruk med høy slitasje. Skruekomponenten er hjertet i ethvert ekstrudersystem, direkte innvirkning på materialbehandlingseffektiviteten, produktkvalitet, og driftskostnader. Excellences skruekomponenter er konstruert med fokus på materialvitenskap, geometrisk presisjon, og applikasjonsspesifikk design, gjør dem til gullstandarden for ekstruderingsprosesser som spenner fra standard plastblandinger til korrosiv kjemisk prosessering og høytemperatur matproduksjon.
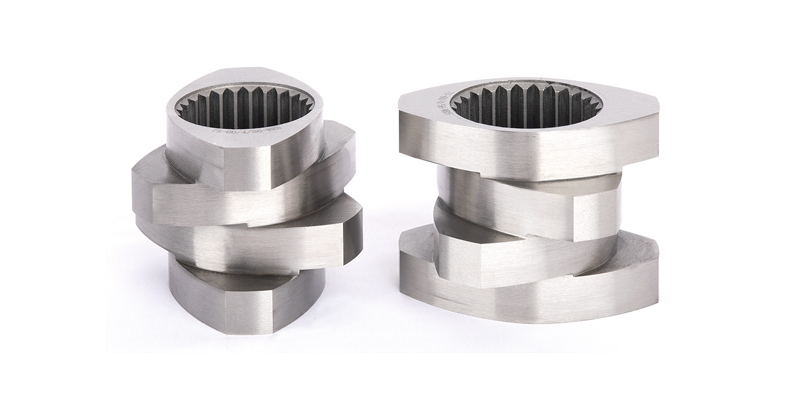
Skruekomponenter: Kjernedesign & Funksjonelle fordeler
Skruekomponenten er en avgjørende del av ekstruderen. Slitasjebestandighet og korrosjonsbestandighet er viktige indikatorer på levetiden. Excellence tilbyr ulike materialer for å passe ulike driftsforhold og økonomiske hensyn. I ekstruderingssystemer, skrueslitasje og korrosjon står for 60% av uplanlagt nedetid og 30% av vedlikeholdskostnader – noe som gjør materialvalg og designpresisjon uomsettelig for kostnadseffektiv produksjon. Excellences skruekomponenter løser disse utfordringene gjennom en kombinasjon av førsteklasses materialer, optimalisert geometri, og spesialdesign, sikrer lang levetid selv i de tøffeste prosessmiljøene (f.eks., fylt plast, etsende kjemikalier, høytemperaturpolymerer).
Excellences standard skruekomponent har et spordybdeforhold (D0/tirs) av 1.55, som er den optimale verdien med tanke på dreiemoment, gratis volum, fart, og dispersjons- og blandingseffekter. Spordybdeforholdet (definert som forholdet mellom ytre skruediameter (D0) til indre rotdiameter (Fra)) er en kritisk geometrisk parameter som balanserer fire viktige ekstruderingsytelsesfaktorer:
- Dreiemomentkapasitet: EN 1.55 forhold maksimerer dreiemomentoverføringen fra ekstruderens drivsystem til materialet, forhindrer skruestopp selv med høyviskositetsmaterialer (f.eks., fylte PVC-blandinger, ingeniørplast som PEEK).
- Gratis volum: De 1.55 forhold gir tilstrekkelig fritt volum for materialsmelting og avgassing, reduserer risikoen for overoppheting og nedbrytning i varmefølsomme materialer (f.eks., TPU av medisinsk kvalitet, LDPE).
- Rotasjonshastighet: Optimalisert for høyhastighets ekstrudering (opp til 1200 rpm) uten at det går på bekostning av strukturell integritet – kritisk for produksjonslinjer med høy gjennomstrømning (f.eks., rør-/profilekstrudering).
- Spredning & Blandingseffekter: Sikrer jevn fordeling av tilsetningsstoffer (masterbatcher, fyllstoffer, stabilisatorer) på partikkelnivå, eliminere striping, agglomerasjon, eller inkonsekvente mekaniske egenskaper i ferdige produkter.
For forskjellige bruksområder, Excellence kan også fritt velge et spordybdeforhold (D0/tirs) fra 1.4 til 1.8, tillater presis justering av skruytelsen for å matche spesifikke material- og produksjonskrav:
- 1.4 Forhold: For applikasjoner med høyt dreiemoment (f.eks., høyt fylte forbindelser med 60% kalsiumkarbonat/talkfyllstoff) – prioriterer strukturell styrke fremfor fritt volum.
- 1.6-1.8 Forhold: For materialer med lav viskositet (f.eks., film-grade PE/PP, løsemiddelbaserte polymerer) – maksimerer fritt volum for smelting/avgassing og reduserer skjæroppvarming.
På grunn av de spesielle kravene til enkelte materialapplikasjoner angående dispersjon, blanding, klipping, og intern oppvarming, Excellence tilpasser også skruekomponenter med spesialiserte strukturer for ulike bruksområder, og reduserer dermed intern oppvarming uten at det går på bekostning av spredning, blanding, og skjæreffekter. Innvendig oppvarming (forårsaket av overdreven skjærkraft mellom skruen og materialet) er en viktig årsak til materialnedbrytning i varmefølsomme polymerer (f.eks., PVC, KJÆLEDYR, ABS av medisinsk kvalitet). Excellences tilpassede skruedesign løser dette gjennom:
- Blanding av elementer: Spiralformede statiske blandere, ananas miksere, og Maddock miksere integrert i skruen for å fordele skjærkreftene jevnt, redusere lokalisert oppvarming ved 20-30%.
- Flyreiser med variabel pitch: Avsmalnende pitch-seksjoner som gradvis komprimerer materialet, minimerer plutselige skjærkrefter og varmeutvikling.
- Barrier Flight Designs: Skiller faste og smeltede materialfaser, sikre fullstendig smelting før blanding med høy skjærkraft – kritisk for ingeniørplast (PC, PA, PBT).
- Flyprofiler med lav skjærkraft: For temperaturfølsomme materialer (f.eks., bioplast, farmasøytiske hjelpestoffer) – reduserer skjærvarme til <5°C over innstilt ekstruderingstemperatur.
Disse tilpassede designene har blitt validert i tredjepartstesting av Society of Plastics Engineers (SPE), viser en 40% reduksjon i materialnedbrytning (målt ved MFR-retensjon) sammenlignet med standard skruedesign for varmefølsomme polymerer.
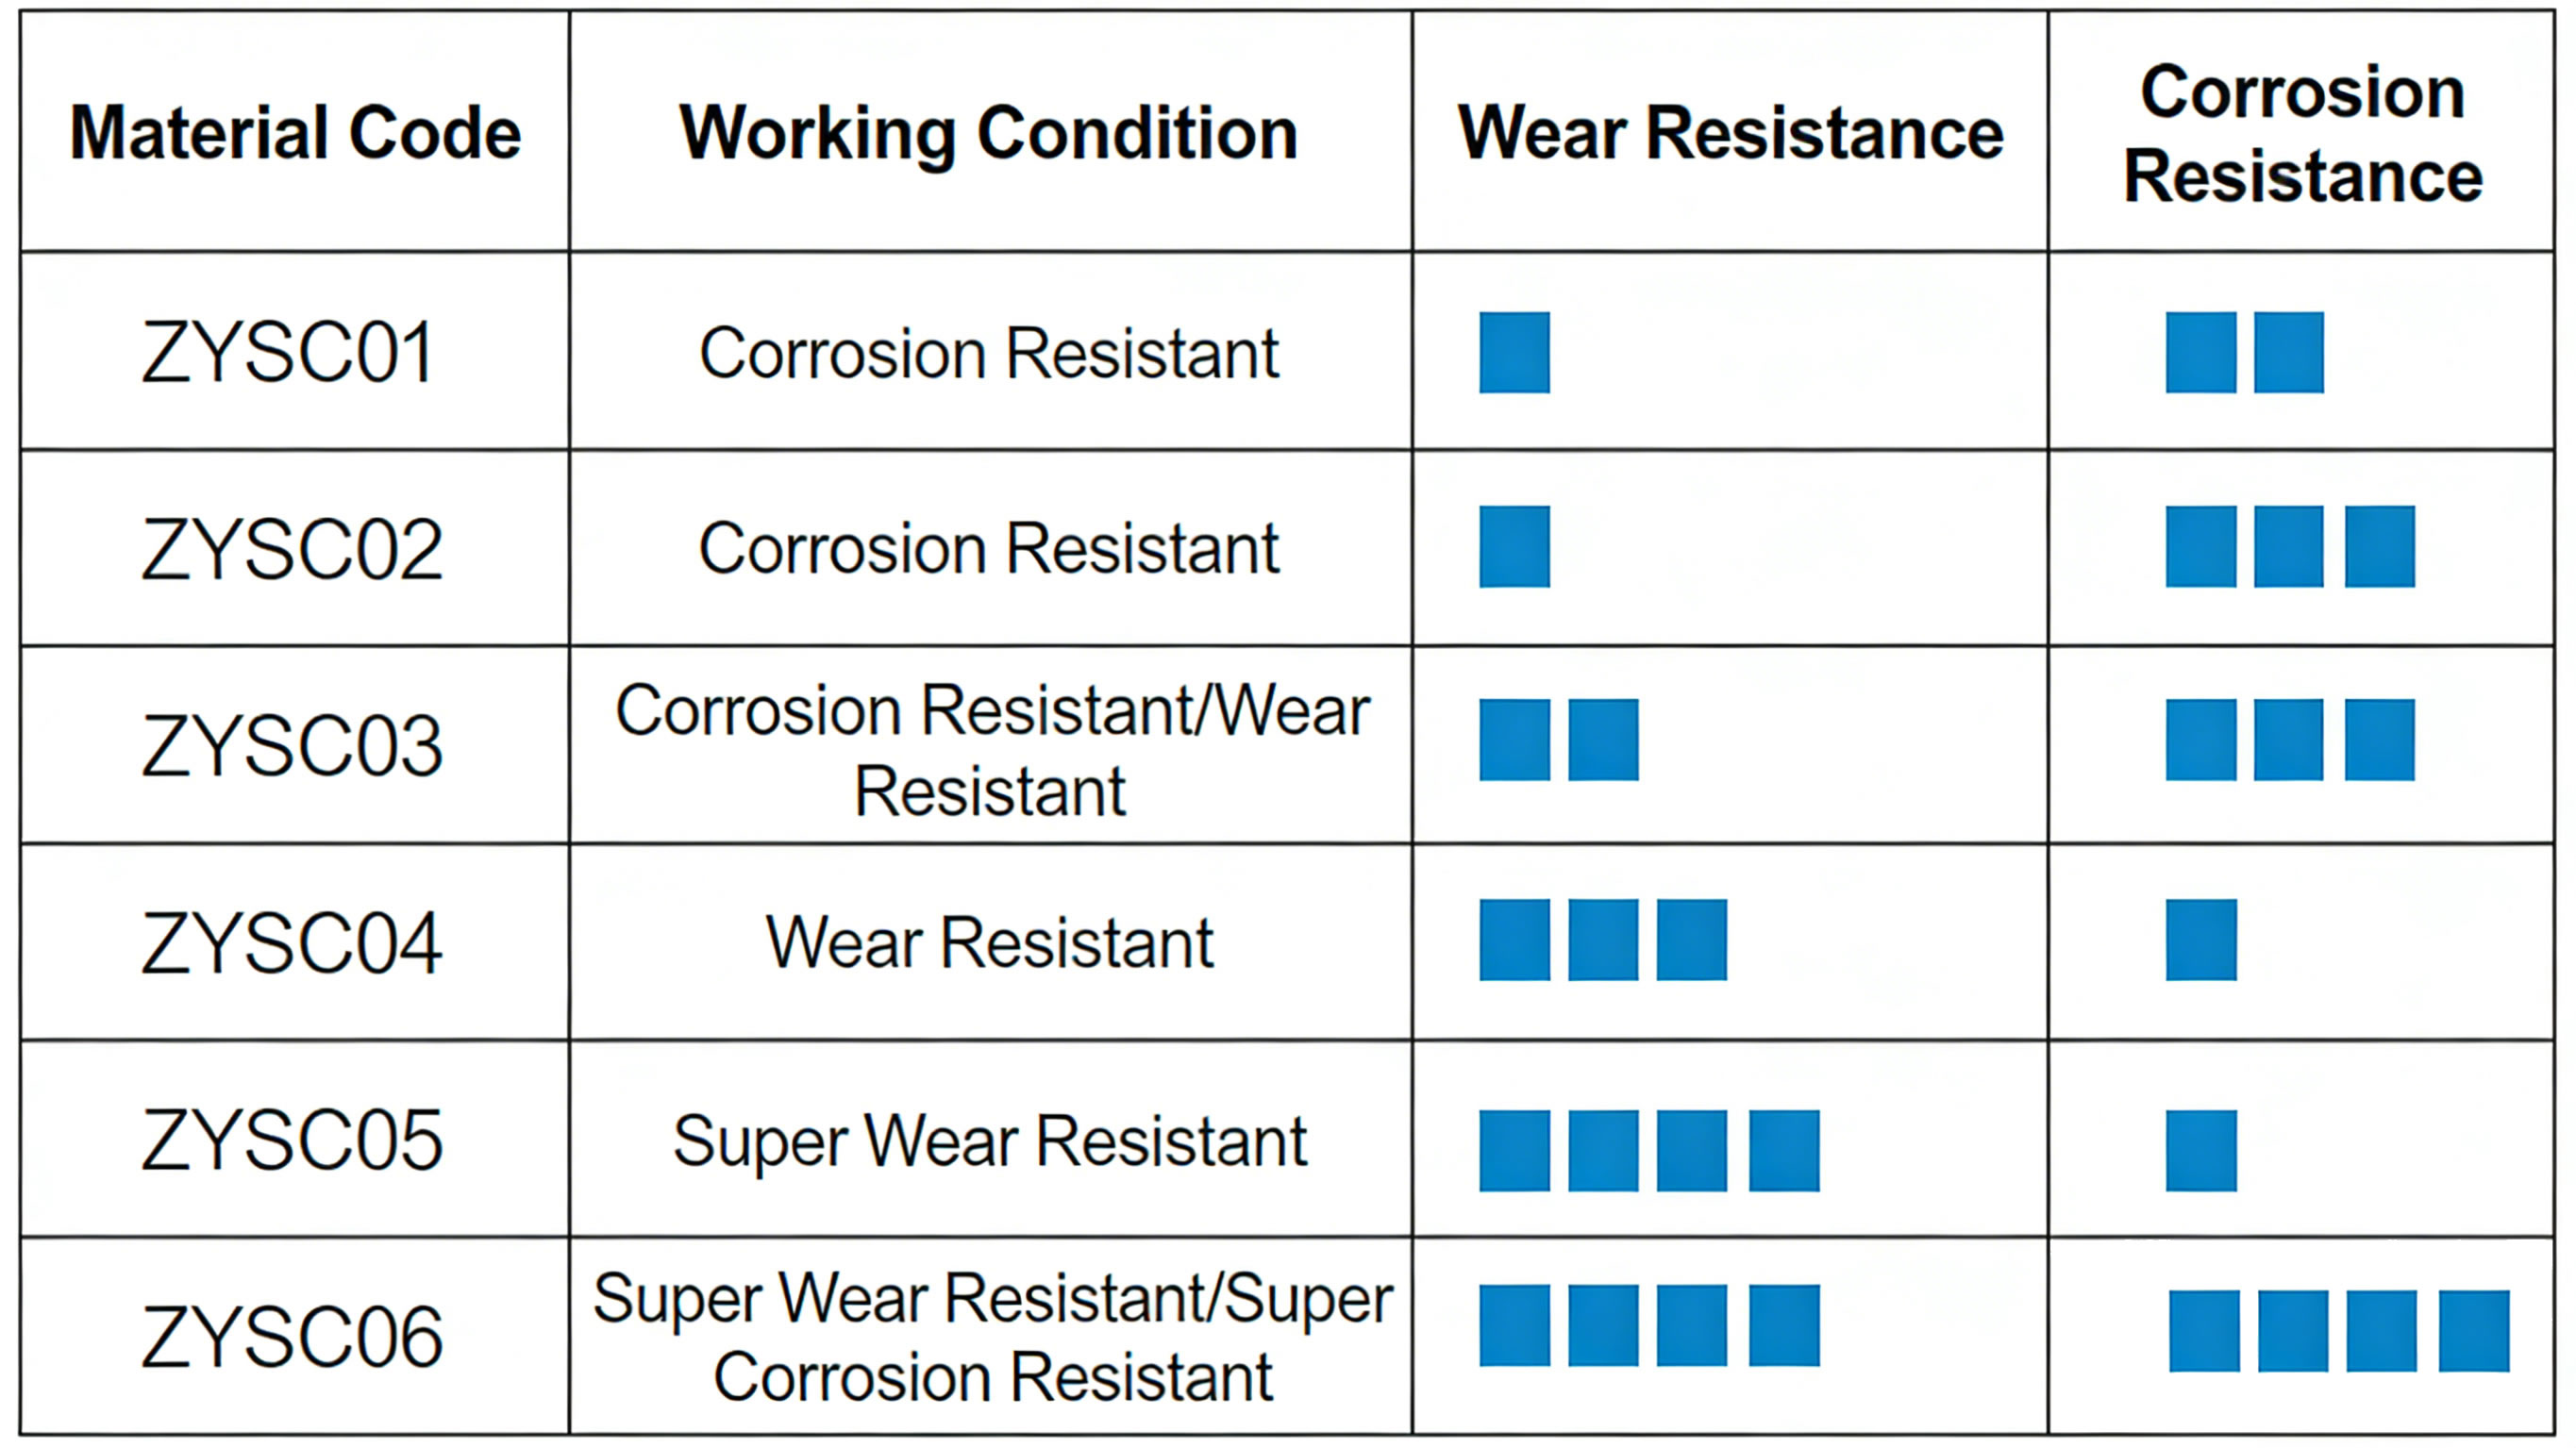
Materialer for ekstruder-skruekomponenter: Skreddersydd til driftsforhold
Excellences skruekomponenter er produsert av en rekke materialer med høy ytelse, valgt ut fra slitestyrke, korrosjonsbestandighet, temperaturtoleranse, og kostnadseffektivitet. Riktig materialvalg forlenger skruens levetid fra 3-6 måneder (standard stål) til 1-5 år (premium materialer), avhengig av applikasjonen:
- Høyhastighets verktøystål: W6Mo5Cr4V2
- Nøkkelegenskaper: Hardhet opp til HRC 62-65, utmerket slitestyrke, høy temperatur styrke (opptil 600°C), og god seighet (motstår flising/sprekker).
- Optimale applikasjoner: Ekstrusjonsprosesser med høy slitasje (fylt plast med kalsiumkarbonat/talk/glassfiber, resirkulert plast med slipende forurensninger, gummiblanding).
- Levetid: 18-24 måneder for 24/7 drift med 50% fylte PVC-blandinger (3x lengre enn nitrert stål).
- Økonomisk fordel: Høyere forhåndskostnad ($800-$1,500 per meter) oppveid av 70% reduksjon i utskiftingsfrekvens og nedetid.
- Nitreret stål: 38CrMoAl
- Nøkkelegenskaper: Overflatehardhet opp til HRC 58-60 (nitrert lag 0,5-0,8 mm tykt), god tretthetsmotstand, moderat korrosjonsbestandighet, og kostnadseffektivitet.
- Optimale applikasjoner: Standard ekstruderingsprosesser (jomfruelig PE/PP/ABS, forbindelser med lite fyllstoff <20%, ikke-korrosive materialer).
- Levetid: 6-12 måneder for 24/7 drift med jomfruelig PE/PP (industristandard for generell ekstrudering).
- Økonomisk fordel: Lav forhåndskostnad ($300-$600 per meter) – ideell for produksjon av små partier eller lavvolums ekstruderingslinjer.
- Rustfritt stål: 316L, C276, osv.
- Nøkkelegenskaper: Eksepsjonell korrosjonsbestandighet (316L: motstandsdyktig mot milde syrer/baser; C276: motstandsdyktig mot sterke kjemikalier som klor, svovelsyre, og halogenerte løsningsmidler), samsvar med matkvalitet (316L møter FDA 21 CFR 177.1520), og høy temperatur stabilitet (opp til 800°C for C276).
- Optimale applikasjoner: Korrosivt materiale behandling (kjemisk ekstrudering, PVC med sure stabilisatorer), ekstrudering av mat-/drikkeemballasje (FDA-kompatibel), ekstrudering av medisinsk utstyr (biokompatible materialer).
- Levetid: 2-5 år for kjemisk ekstrudering (ingen korrosjonsrelatert slitasje), 12-18 måneder for ekstrudering av næringsmiddelkvalitet.
- Overholdelse: 316L er FDA/USDA-kompatibel for applikasjoner i kontakt med mat; C276 er ATEX-sertifisert for eksplosive kjemiske miljøer.
- Varm isostatisk pressing (HOFTE) materialer
- Nøkkelegenskaper: HIP-behandling eliminerer intern porøsitet i materialet (tetthet >99.9%), som resulterer i ekstremt høy slitestyrke (2x høyere enn W6Mo5Cr4V2), eksepsjonell korrosjonsbestandighet, og jevne mekaniske egenskaper gjennom hele skruen.
- Optimale applikasjoner: Ekstreme driftsforhold (slipende keramikkfylte polymerer, høytemperatur ingeniørplast som PEEK/PEI, etsende kjemisk ekstrudering).
- Levetid: 3-5 år for 24/7 drift med keramikkfylt PEEK (den lengste levetiden til noe skruemateriale).
- Økonomisk fordel: Premium forhåndskostnad ($1,800-$3,000 per meter) – ROI oppnådd i 12-18 måneder for høyt volum, produksjonslinjer med høy slitasje.
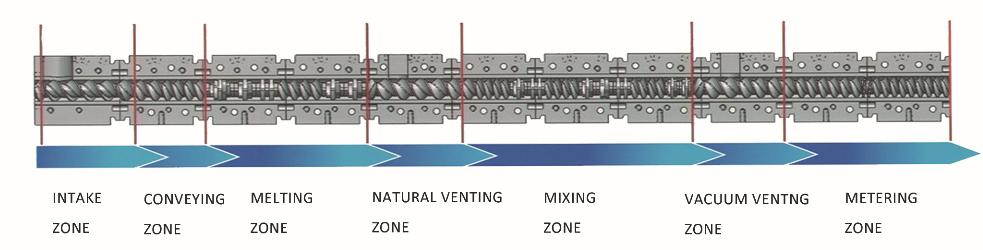
Applikasjonsspesifikke skruekomponentdesign
1. Plastkompounderende skruekomponenter
For plastblanding (masterbatch produksjon, fylt polymerekstrudering, gjenvinning av resirkulert plast), Excellences skruekomponenter er konstruert for å maksimere spredning og minimalisere slitasje:
- Rilledybdeforhold: 1.55 (standard) eller 1.4 (høyfyllstoffer >40%).
- Materiale: W6Mo5Cr4V2 (høy fyllstoff) eller 38CrMoAl (lite fyllstoff).
- Egendefinerte funksjoner: Integrerte blandepinner, barriereflyvninger, og skjærreduksjonssoner for å forhindre agglomerering av fyllstoff og materialnedbrytning.
- Ytelsesdata: 98% ensartethet i additivspredning (verifisert av SPE-testing), 40% reduksjon i skrueslitasje sammenlignet med generiske blandingsskruer.
2. Kjemisk & Etsende materiale Skruekomponenter
For kjemisk ekstrudering (løsemiddelbaserte polymerer, etsende tilsetningsstoffer, kjemiske masterbatcher), korrosjonsbestandighet er prioritert:
- Rilledybdeforhold: 1.6-1.8 (maksimerer fritt volum for løsningsmiddelfordampning).
- Materiale: C276 (sterke kjemikalier) eller 316L (milde etsende stoffer).
- Egendefinerte funksjoner: Glatte polerte flyflater (Ra ≤ 0,8μm) for å hindre at materialet fester seg, forseglede skrueender for å eliminere kjemisk lekkasje.
- Overholdelse: ATEX-sertifisert for eksplosive kjemiske miljøer, REACH-kompatibel for EUs kjemikalieforskrifter.
3. Mat & Skruekomponenter av medisinsk kvalitet
For matemballasje og ekstrudering av medisinsk utstyr, hygiene og biokompatibilitet er avgjørende:
- Rilledybdeforhold: 1.55 (balanserer blanding og lav skjærkraft).
- Materiale: 316L rustfritt stål (FDA/USDA-kompatibel).
- Egendefinerte funksjoner: Enkelt å rengjøre design (ingen døde soner for bakterievekst), polerte overflater (Ra ≤ 0,4μm), og ikke-giftige smøremidler (matkvalitet).
- Overholdelse: FDA 21 CFR 177.1520 (matkontakt), ISO 10993 (biokompatibilitet for medisinsk utstyr).
4. Høytemperatur tekniske plastskruekomponenter
For ingeniørplast (KIT, PEI, PA66 med glassfiber), Høytemperaturstyrke og slitestyrke er nøkkelen:
- Rilledybdeforhold: 1.4-1.55 (høyt dreiemoment for smelter med høy viskositet).
- Materiale: HIP-behandlet W6Mo5Cr4V2 eller C276 (høy temperatur stabilitet).
- Egendefinerte funksjoner: Kjølekanaler i skruekjernen (reduserer intern oppvarming med 25%), slitesterk belegg (wolframkarbid) på flytips.
- Ytelsesdata: Opprettholder dimensjonsstabilitet ved 400°C, levetid på 3+ år for glassfiberfylt PEEK-ekstrudering.
Tekniske spesifikasjoner & Kvalitetskontroll
1. Dimensjonstoleranser
Excellences skruekomponenter er produsert etter streng ISO 9001:2015 kvalitetsstandarder, med dimensjonstoleranser på:
- Ytre diameter (D0): ±0,02 mm (kritisk for fattilpasning).
- Rotdiameter (Fra): ±0,03 mm (sikrer konsistent rilledybdeforhold).
- Flyplass: ±0,05 mm (enhetlig materiell fremgang).
- Retthet: ≤0,01 mm/m (forhindrer tønneslitasje og materiallekkasje).
Alle skruer inspiseres ved hjelp av CNC-koordinatmålemaskiner (CMM) for å verifisere toleranser før forsendelse.
2. Alternativer for overflatebehandling
For å forbedre ytelsen, Excellence tilbyr valgfrie overflatebehandlinger for skruekomponenter:
- Nitrering: For 38CrMoAl stål (standard) – øker overflatehardheten til HRC 58-60.
- Wolframkarbidbelegg: For W6Mo5Cr4V2 stål – øker slitestyrken med 50% for slipende materialer.
- PTFE belegg: For 316L stål – reduserer materialvedheft (ideell for klebrige materialer som TPE/TPU).
- Elektropolering: For 316L/C276 stål – forbedrer korrosjonsbestandigheten og hygienen (mat/medisinske bruksområder).
3. Kvalitetskontrollprosess
Hver Excellence-skruekomponent gjennomgår en 7-trinns kvalitetskontrollprosess:
- Råvareinspeksjon (sertifikat for analyseverifisering for materialkvalitet og egenskaper).
- CNC-bearbeiding med dimensjonsovervåking i sanntid.
- Varmebehandling (bråkjøling/tempering for verktøystål, nitrering for 38CrMoAl) med hardhetstesting.
- Overflatebehandling (hvis aktuelt) med adhesjonstesting.
- CMM dimensjonal inspeksjon (full toleranseverifisering).
- Dynamisk balansetesting (ISO 1940-1:2016) – vibrasjonsamplitude <0.1mm ved maks driftshastighet.
- Endelig visuell inspeksjon og sertifisering (materialsporbarhet, dimensjonal rapport, hardhetsrapport).
Alle kvalitetskontrolldata beholdes for 10 år, sikre full sporbarhet for overholdelse av regelverk (IATF 16949 for bilindustrien, FDA for medisinsk).
Kasusstudie: HIP-materialeskruer reduserer nedetid for keramikkfylt PEEK-ekstrudering (USA)
En amerikansk produsent av romfartskomponenter sto overfor hyppige skruefeil (hver eneste 3 måneder) ved ekstrudering av keramikkfylt PEEK (30% alumina fyllstoff) for flydeler:
- Originale utfordringer:
- W6Mo5Cr4V2-skruene ble raskt utslitt (flyspiss slitasje >1mm inn 3 måneder) på grunn av keramisk slitasje.
- Uplanlagt nedetid (8 timer per skruebytte) – tapt produksjon av $15,000 per nedetidshendelse.
- Inkonsekvente deldimensjoner (på grunn av økende skrueklaring) – 15% skrothastighet.
- Utmerket løsning: Tilpassede HIP-behandlede W6Mo5Cr4V2 skruekomponenter med wolframkarbidbelegg, spordybdeforhold 1.4 (høyt dreiemoment), og barriereflydesign.
- Resultater etter installasjon:
- Skruens levetid forlenget til 36 måneder (12x lengre enn originalskruer).
- Uplanlagt nedetid redusert med 92% (1 nedetidshendelse pr 3 år vs. 4 per år).
- Skraprate redusert til 1% (konsekvente deldimensjoner på grunn av minimal skrueslitasje).
- Årlige kostnadsbesparelser på $180,000 (nedetid + materiale + utskiftingskostnader for skruer).
- ROI oppnådd i 8 måneder (skruekostnad $2,800 vs. årlige besparelser $180,000).
Anleggsingeniøren kommenterte: "Excellence sine HIP-materialskruer har forvandlet vår PEEK-ekstruderingsprosess. Vi bekymrer oss ikke lenger for uplanlagt nedetid, og kvaliteten på delene våre er forbedret for å møte trange toleranser for luftfartsindustrien (±0,01 mm). Dette har gitt oss mulighet til å sikre oss 2 nye romfartskontrakter verdt 2 millioner dollar årlig."
Installasjon, Vedlikehold & Retningslinjer for utskifting
1. Beste praksis for skruinstallasjon
Riktig installasjon sikrer optimal ytelse og forhindrer for tidlig slitasje:
- Rengjør ekstruderrøret grundig (fjerne gamle materialrester) before installing the new screw – use a barrel cleaning rod and food-grade cleaning agent (FDA-compliant for food/medical applications).
- Inspect the barrel for wear (measure barrel inner diameter) – replace barrel if clearance >0.5mm (excessive clearance causes material backflow and poor mixing).
- Install the screw using a lifting fixture (avoid dropping or scratching the flights) – torque the screw coupling to manufacturer specifications (typisk 300-500 Nm).
- Check screw alignment (using a dial indicator) – runout should be <0.02mm at the screw tip.
- Perform a dry run (no material) at low speed (50 rpm) til 10 minutes – check for abnormal noise/vibration (indicates misalignment).
Excellence provides a detailed installation manual with photos and torque specifications for all screw models.
2. Preventive Maintenance for Screw Components
Regelmessig vedlikehold forlenger skruens levetid og opprettholder ytelsen:
- Daglig vedlikehold:
- Rengjør skruen etter produksjon (rens med rengjøringsmiddel) for å fjerne materialrester (forhindrer karbonisering og korrosjon).
- Inspiser skruespissen og blandeelementene for slitasje/skader (visuell kontroll under rensing).
- Månedlig vedlikehold:
- Mål skruens flyklaring (tønnens indre diameter – skruens ytre diameter) – ta opp data for å spore slitasjehastighet.
- Smør skrukoblingen (bruk høytemperaturfett, FDA-kompatibel om nødvendig).
- Se etter materialansamlinger i dødsoner (blande elementer, barriereflyvninger) – rengjør med en messingbørste (unngå å skrape flyflater).
- Kvartalsvis vedlikehold:
- Fjern skruen for full inspeksjon (måle flytykkelse, se etter korrosjon/sprekker).
- Liten polsk slitasje på flytuppene (bruke 400-korn sandpapir) for å gjenopprette dimensjonsnøyaktigheten.
- Inspiser tønneforingen for slitasje (replace if necessary to maintain optimal clearance).
3. Screw Replacement Criteria
Replace screw components when:
- Flight tip wear >1mm (causes poor mixing and inconsistent output).
- Corrosion pitting >0.5mm deep (risk of material contamination and structural failure).
- Cracks in flights or core (safety hazard – risk of screw breakage during operation).
- Screw clearance >0.8mm (material backflow reduces extruder efficiency by >20%).
- Material degradation (MFR variation >10%) – indicates poor mixing due to worn flights.
Excellence offers a screw inspection service (on-site or lab-based) to assess wear and recommend replacement timing.
FAQs About Excellence Extruder Screw Components
Q: Can Excellence customize screw components for non-standard extruder sizes (f.eks., 65mm, 90mm diameter)?
EN: Ja. Excellence manufactures screw components for all standard extruder diameters (15mm to 200mm) and custom diameters (per customer drawings). Vi produserer også twin-skrue komponenter (samroterende og motroterende) for blanding av ekstrudere, med stigningsstørrelser fra 10 mm til 100 mm.
Q: Hva er ledetiden for tilpassede skruekomponenter (materialvalg + spordybdeforhold + spesialisert design)?
EN: Standard skruekomponenter (38CrMoAl, 1.55 spordybdeforhold) har en ledetid på 2-3 uker. Tilpassede komponenter (HIP materialer, spesialisert rilledybdeforhold, blande elementer) krever 4-6 uker. Fremskyndet produksjon (1-2 uker for standard, 3 uker for tilpasset) er tilgjengelig for en ekstra 25% avgift.
Q: Leverer Excellence materialtestingsrapporter for skruekomponenter?
EN: Ja. Alle skruekomponenter leveres med materialsertifikat (analysesertifikat – COA) verifisere materialkvalitet, hardhet, og kjemisk sammensetning. For HIP materialer, vi tilbyr også HIP-behandlingsrapporter (tetthet, porøsitet) og ikke-destruktiv testing (NDT) rapporter (ultralydtesting for indre defekter).
Q: Hvordan velger jeg riktig materiale for min ekstruderingsapplikasjon?
EN: Excellences tekniske team gir en gratis materialvalgguide basert på:
- Materialtype (virgin/resirkulert, fylt/ufylt, etsende/ikke-etsende).
- Ekstrusjonstemperatur (high-temperature engineering plastics vs. standard polymers).
- Production volume (24/7 operation vs. batch production).
- Budsjett (upfront cost vs. totale eierkostnader).
We also offer a trial program (30-day test of a sample screw) for new customers to validate performance before full purchase.
Q: What warranty is provided for Excellence screw components?
EN: Standard garanti: 12 months for 38CrMoAl and 316L screws, 24 months for W6Mo5Cr4V2 and HIP material screws (covers manufacturing defects and premature wear <0.5mm in the first year). Extended warranty (36 måneder) er tilgjengelig for en ekstra 15% avgift, including annual wear inspections.
For over two decades, Excellence’s extruder screw components have set the industry standard for wear resistance, corrosion protection, and application-specific performance. Whether you’re extruding standard PE/PP, etsende kjemikalier, food-grade polymers, or high-temperature engineering plastics, our screws are engineered to maximize uptime, redusere kostnadene, and improve product quality. Kontakt vårt tekniske team i dag for å be om en gratis konsultasjon med skruedesign og et tilbud skreddersydd til dine ekstruderingsprosesskrav.

