

Viktige takeaways
- Etter min erfaring, de smarteste grossistbeslutningene starter med å matche maskinklassen til råstoffet: enkeltskrueekstrudere håndterer enkel PVC, HDPE, og polypropylenprofiler, dobbeltskrueekstrudere passer sammensatte og krevende polymerer, og dedikerte plastresirkuleringsekstrudere eksisterer som en særskilt klasse for gjenvunnet plastflak (kilde: ThoYu, 2024).
- Jeg vurderer alltid spesifikasjoner før pris. Kjernetall som L/D-forholdet, antall fatsoner, girkassereduksjonsforhold, servicefaktor, og motorhestekrefter forteller deg mye mer om reell kapasitet enn en overskriftseffekt. Til referanse, en brukt Davis Standard 9-tommers ekstruderpar a 32:1 L/D-forhold og 7-soners løp med en 900 HP DC motor (kilde: Aaron Utstyrsliste).
- Fabrikkdirekte priser fra Kina-baserte produsenter er genuint konkurransedyktig for nytt utstyr (kilde: ThoYu, 2024), men jeg veier det opp mot et fullstendig total eierkostnadsbilde som inkluderer importavgifter, sjøfrakt, rigging, installasjon, og tilgang til ettersalgsstøtte.
- Jeg behandler nye, brukt, og importert som tre separate innkjøpsspor, hver med sine egne avveininger. Bruktmarkedet har modnet, merkespesifikke oppføringer for enkeltskrueekstrudere (kilde: Aaron utstyr), som gjør det til en levedyktig vei når jeg kan verifisere tilstand og slitasje.
- Leverandørkontroll og betalingsbeskyttelse betyr like mye som spesifikasjonsarket. Før du forplikter deg, Jeg bekrefter minimum bestillingsantall, ledetider, garantivilkår, og reservedeler tilgjengelig, og jeg strukturerer betalinger for å beskytte mot manglende levering.
- Grunnleggende prosesser styrer sjekkene mine: råstoff kommer inn gjennom en traktmater i pulver, pellet, eller granulatform, blir smeltet av elektriske varmerør, og homogeniseres gjennom skrueskjæring før ekstruderingsdysen danner en kontinuerlig tverrsnittsprofil (kilder: ThoYu; Amade-Tech).
- Jeg bekrefter termisk styring på forhånd. Tønner med flere soner kombinerer vanligvis elektrisk oppvarming med vannkjøling med lukket sløyfe (kilde: Aaron Utstyrsspes), og pålitelig smeltetemperaturkontroll er det som holder produksjonen dimensjonalt konsistent på tvers av rørene, rør, filmer, brett, og flasker.
- Skruekonfigurasjon og tilpasset dyseverktøy definerer hva en linje faktisk kan lage, så jeg ser på disse mot produktmiksen min i stedet for å kjøpe generisk kapasitet. For R&D eller små løp, en ekstruder i laboratorieskala bygget for kontinuerlig ensartet tverrsnittsutgang er ofte det rette inngangspunktet (kilde: Amade-Tech).
Hva er en plastekstruderingsmaskin og hvordan fungerer den?
Når jeg vurderer enhver polymerbearbeidingsmaskin, Jeg starter med den samme mentale modellen: en ekstruder er et kontrollert smelte- og formingssystem. Solid plast går i den ene enden, og en kontinuerlig, ensartet tverrsnitt profil kommer ut den andre. Alt mellom disse to punktene handler om å påføre varme og mekanisk skjærkraft til riktig hastighet. Å forstå at flyten er det som skiller en trygg kjøper fra noen som gjetter på spesifikasjonsark, og det former direkte hvordan jeg nærmer meg en Plast ekstruderingsmaskin engros kjøpe.
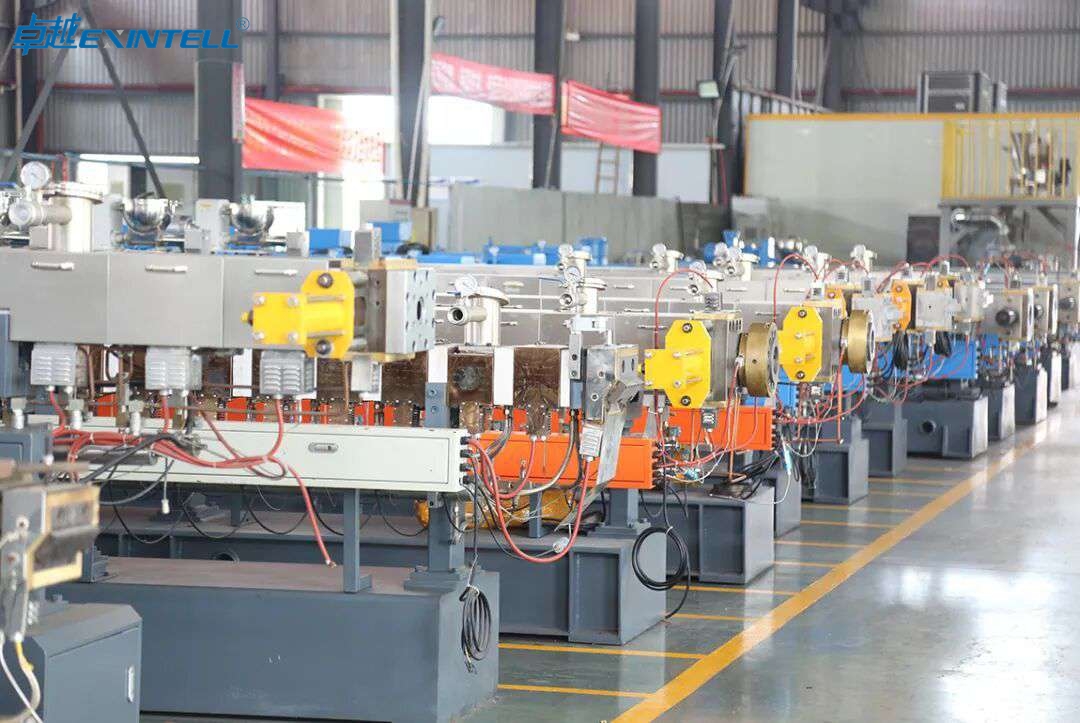
Kjernesmelteprosessen
Inne i maskinen, solid plast transporteres fremover med en roterende skrue mens elektriske varmerør pakker fatet i flere soner. Plasten smelter gjennom en kombinasjon av den eksterne varmen og den indre skjæringen som genereres når skruen tvinger materialet mot tønneveggen. I følge ThoYu, plast i en ekstruder smeltes av elektriske varmerør og omdannes til en jevn smelte gjennom skrueekstrudering og skjærvirkning (ThoYu, 2024). Den doble mekanismen, ledende varme pluss mekanisk friksjon, er grunnen til at skruegeometri er like viktig som tønnetemperatur.
Smeltetemperaturkontroll er den delen jeg gransker mest i ethvert sitat. Tønner med flere soner kobler vanligvis elektrisk oppvarming med vannkjøling med lukket sløyfe for å holde hver sone innenfor et smalt bånd (Aaron Utstyrsspesifikasjon). Hvis et fat ikke kan avkjøles like nøyaktig som det varmes opp, du mister evnen til å kjøre varmefølsomme harpikser rent.
Råstoffskjemaer du kan kjøre
Materialet du mater former maskinen du kjøper. I praksis ser jeg fire vanlige råstoffformer:
- Pellets — standarden for virgin harpiks, lett å måle og smelte
- Granulat — litt grovere, vanlig i sammensatte linjer
- Pulver — typisk for PVC-tørrblandinger og arbeid i laboratorieskala
- Resirkulert flak — gjenvunnet materiale med variabel bulkdensitet
Amade-Tech bemerker at laboratoriemaskiner for plastekstrudering behandler råstoff i pulver, pellet, eller granulatform for å produsere kontinuerlige polymerprodukter med jevnt tverrsnitt (Amade-Tech, 2024). En traktmontert mateskrue leverer deretter råvaren jevnt inn i fatet (ThoYu, 2024). Selv fôring er ikke en liten detalj; inkonsekvent traktlevering viser seg som bølgelinjer og dimensjonsdrift i den ferdige profilen.
Hvordan formen former produksjonen
Ekstrusjonsdysen er det siste verktøyet smelten passerer gjennom, og den definerer produkttverrsnittet. Rør, rør, filmer, brett, og alle flasker kommer fra samme fat med forskjellige dyser (Amade-Tech, 2024). Fordi dysen produserer en kontinuerlig tverrsnittsprofil, én maskin kan betjene flere produktlinjer hvis du investerer i tilpasset formverktøy. Denne verktøyfleksibiliteten er en grunn til at jeg behandler lagerbeholdningen som en del av den totale kjøpsbeslutningen i stedet for en ettertanke.
Kjernekomponenter jeg inspiserer på hver maskin
Enten jeg vurderer en industriell ekstruder til salgs eller en brukt enhet, Jeg går gjennom den samme sjekklisten for komponenter:
- Tønne — den oppvarmede sylinderen, ideelt multisone med lukket sløyfekjøling
- Skru — hjertet av smelting og formidling; skruekonfigurasjon bestemmer utskriftskvaliteten
- Motor — ekstrudermotorens hestekrefter setter gjennomstrømningstaket ditt
- Girkasse — reduksjonsforholdet og servicefaktoren definerer brukbart dreiemoment
- Kontroller — smeltetemperaturkontroll og sonestyring
- Dø — det profildannende verktøyet
To spesifikasjoner forankrer denne evalueringen. Først, L/D-forholdet, tønnelengden delt på skruens diameter, forteller meg hvor lang oppholdstid smelten får; en brukt Davis Standard 9-tommers ekstruder (Modell 80IN80HT) innebygd 2001 parene a 32:1 L/D-forhold med en 7-soners løp og en 900 HP DC motor (Aaron Utstyrsliste). Sekund, girkassereduksjonsforholdet og servicefaktoren definerer dreiemomentet; industrielle enheter viser vanligvis forhold som f.eks 10.15:1 med en servicefaktor på 1.5 (Aaron utstyr). Disse tallene oversettes direkte til hvor hardt du kan presse viskøse materialer som HDPE eller fylte forbindelser uten å stoppe opp.
Hvorfor kjøpe plastekstruderingsmaskiner engros?
Grossistruten er der anskaffelsesstrategien tjener sitt hold. Etter min erfaring, forskjellen mellom detaljhandel og fabrikk-direkte kjøp er sjelden en liten prosentandel; det omformer økonomien til en hel ekstruderingslinje. Nedenfor bryter jeg ned de fire grunnene til at jeg konsekvent anbefaler å kjøpe bulkekstruderingsutstyr gjennom grossistkanaler.
Kostnadsbesparelser på bulk- og fabrikkdirekte bestillinger
Fabrikkdirekte priser fjerner lagene med distributørmerking som øker prisen på en plastekstrudermaskin. Kina-baserte produsenter, for eksempel, tilby fabrikk-direkte engrospriser på plastekstrudere (ThoYu, 2024), som er grunnen til at så mye prisrelatert søkehensikt peker mot utenlandske leverandører. Når jeg sammenligner en enkelt detaljhandelsenhet med en bulkbestilling fra en grossistmaskinleverandør, kostnaden per maskin synker vanligvis nok til å endre tilbakebetalingsberegningen for hele prosjektet. Når det er sagt, fabrikkdirekte priser lønner seg bare når du tar for de totale eierkostnadene, et gap jeg tar opp senere i denne veiledningen.
Tilgang til OEM- og ODM-tilpasning
Grossistforhold åpner døren for OEM- og ODM-tilpasning som detaljhandelskanaler sjelden tilbyr. I stedet for å godta en lagerkonfigurasjon, Jeg kan spesifisere skrulengde, tønnesoner, kontrollpakker, og tilpasset formverktøy tilpasset produktet mitt. For alle som kjører en spesialisert kontinuerlig tverrsnittsprofil, dette er det sterkeste argumentet for å kjøpe direkte fra en ekstruderingsmaskinprodusent i stedet for en forhandler.
Bedre vilkår for verktøy og reservedeler
Die og reservedeler samtalen er der engros vilkår stille sammen i din favør. Å forhandle verktøy og en reservedelspakke i den opprinnelige bestillingen slår nesten alltid anskaffelse av dem stykkevis senere. Jeg behandler sliteartikler, skruer, varmebånd, og tønneforinger, som en del av den første kontrakten, og jeg presser på for skriftlige støtteforpliktelser etter salg. Sterk ettersalgsstøtte er det som holder en linje i gang; uten det, en billig maskin blir en dyr flaskehals.
Skalere produksjonskapasiteten effektivt
Endelig, engrosinnkjøp lar meg skalere ekstruderkapasitet uten å gjenta hele anskaffelsessyklusen hver gang. Standardisering på én leverandørs plattform betyr konsistente reservedeler, kjente kontroller, og repeterbar operatøropplæring på tvers av flere maskiner. Når etterspørselen vokser, å legge til en andre eller tredje identisk enhet er mye smidigere enn å integrere utstyr som ikke stemmer overens fra forskjellige leverandører.
Typer plastekstrudere: Enkelskrue vs tvillingskrue
Å velge mellom en enkeltskrueekstruder og en dobbelskrueekstruder er den mest konsekvensmessige tekniske avgjørelsen i et engroskjøp. Jeg rammer det enkelt inn: enkeltskruemaskiner formidler og smelter effektivt, mens tvillingskruemaskiner blandes og blandes. Få denne matchen riktig og resten av spesifikasjonen faller på plass.
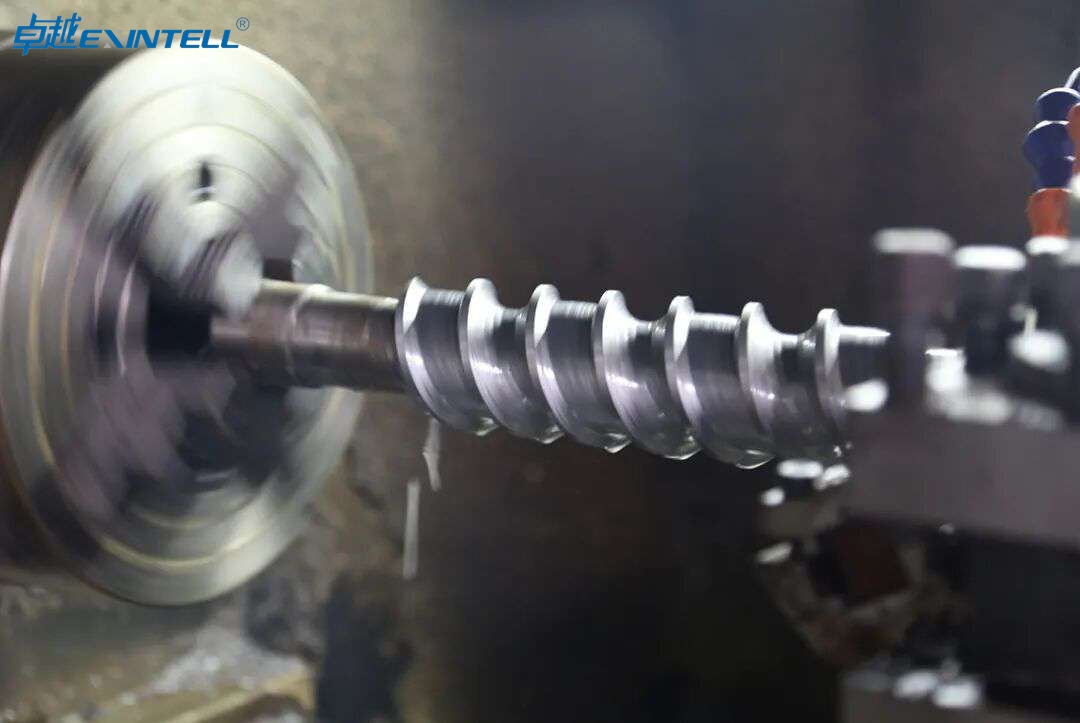
Enkelskrueekstrudere
Enkelskrueekstruderen er arbeidshesten for standardprofiler til en lavere kostnad. Den utmerker seg ved å smelte jomfruelig harpiks og skyve den gjennom en dyse med jevn utgang, som gjør den ideell for rør, rør, og enkle kontinuerlige profiler. Det er også den vanligste kategorien for brukt utstyr, med merkespesifikke videresalgsoppføringer allment tilgjengelig (Aaron utstyr). Hvis produktlinjen din kjører konsistente materialer som HDPE eller polypropylen gjennom en fast dyse, en enkeltskruemaskin gir vanligvis best verdi per produksjonsenhet.
Ekstrudere med to skruer
Ekstruderen med dobbelskruer tjener sine høyere kostnader gjennom blandeevne. To sammengripende skruer genererer den fordelende og dispersive blandingen som trengs for blanding, legge til fyllstoffer, fargestoffer, og stabilisatorer, og for bearbeiding av resirkulerte materialer med variable egenskaper. Når jeg jobber med resirkulerte plastflak eller varmefølsomme ingeniørpolymerer som PEEK, tvillingskruens overlegne kontroll over skjær- og oppholdstid er avgjørende. Det er verdt å merke seg at resirkuleringsekstrudere er en distinkt maskinklasse bygget spesielt for gjenvunnet råstoff (ThoYu, 2024), og mange av disse linjene er avhengige av tvillingskruer av akkurat denne grunnen.
Utgangshastighet og materialkompatibilitet
De to typene divergerer kraftig når det gjelder produksjonsatferd og materialtilpasning. Enkeltskrueutgang er i stor grad en funksjon av skruhastighet og motorhestekrefter, gjør det forutsigbart for en enkelt harpiks. Utgang med dobbelskruer er mer fleksibel på tvers av formuleringer, men er ofte optimert for blandingskvalitet i stedet for rå gjennomstrømning. Materialer som PVC-tørrblandinger og resirkulerte flak drar nytte av dobbelskruehåndtering, mens en ren enkelt harpiks kjører økonomisk på en enkelt skrue.
Enkelskrue vs tvillingskrue: Sammenligningstabell
|
Faktor |
Enkelskrue ekstruder |
Ekstruder med to skruer |
|---|---|---|
|
Primær styrke |
Smelting og transport av standardprofiler |
Blanding, sammensetning, og devolatilisering |
|
Relativ kostnad |
Senke |
Høyere |
|
Beste materialer |
HDPE, polypropylen, enkelt jomfruharpiks |
PVC tørrblandinger, resirkulert flak, fylte eller PEEK-forbindelser |
|
Blandingskvalitet |
Begrenset |
Glimrende (distributive og dispersive) |
|
Typiske produkter |
Rør, rør, enkle profiler |
Forbindelser, masterbatch, resirkulert pellet |
|
Tilgjengelighet på bruktmarkedet |
Bred, merkevarespesifikke oppføringer vanlige |
Smalere, mer spesialisert |
|
Ideell kjøper |
Fast produktlinje, kostnadsfokusert |
Resirkulering, tilpassede formuleringer, R&D |
|
Faktor |
Enkelskrue ekstruder |
Ekstruder med to skruer |
|---|---|---|
|
Primær styrke |
Smelting og transport av standardprofiler |
Blanding, sammensetning, og devolatilisering |
|
Relativ kostnad |
Senke |
Høyere |
|
Beste materialer |
HDPE, polypropylen, enkelt jomfruharpiks |
PVC tørrblandinger, resirkulert flak, fylte eller PEEK-forbindelser |
|
Blandingskvalitet |
Begrenset |
Glimrende (distributive og dispersive) |
|
Typiske produkter |
Rør, rør, enkle profiler |
Forbindelser, masterbatch, resirkulert pellet |
|
Tilgjengelighet på bruktmarkedet |
Bred, merkevarespesifikke oppføringer vanlige |
Smalere, mer spesialisert |
|
Ideell kjøper |
Fast produktlinje, kostnadsfokusert |
Resirkulering, tilpassede formuleringer, R&D |
Matche typen til produktlinjen din
Min beslutningsregel er grei. Hvis jeg ekstruderer et konsistent materiale til en stabil profil, Jeg velger en enkeltskruemaskin og legger besparelsene på tilpasset formverktøy og reservedeler. Hvis prosessen min involverer sammensetning, fargeendringer, eller en plastresirkuleringsekstruder som håndterer gjenvunnet råmateriale, Jeg spesifiserer en dobbelskrueplattform og aksepterer den høyere prisen som kostnaden for prosesskontroll. For kjøpere som veier en ekstruder i laboratorieskala for produktutvikling, samme logikk gjelder ved mindre utgang: match skruetype til om du beviser en formulering (tvilling) eller en profil (enkelt). Forankring skrubeslutningen til din faktiske produktlinje, heller enn å oppgi pris alene, er det som gjør at et engroskjøp lønner seg over hele levetiden. Du kan gjennomgå konfigurasjoner i den virkelige verden på leverandør- og videresalgsoppføringer, for eksempel Aaron Equipments brukte enkeltskruebeholdning og ThoYus engrosekstrudersider for å se hvordan disse spesifikasjonene fremstår i praksis.
Hvor mye koster en plastekstruderingsmaskin?
Når kunder spør meg om ett enkelt nummer, Jeg forteller dem det ærlige svaret: en plastekstruderingsmaskin koster alt fra noen få tusen dollar til godt over en million, og spredningen handler utelukkende om skala. Min erfaring er å kjøpe utstyr på tvers av tre nivåer, prisbåndene brytes rent langs produksjonskapasiteten, skruekonfigurasjon, og automatiseringsnivået du trenger. Før du ber om et tilbud, det hjelper å vite hvilket lag du faktisk tilhører, fordi en ekstruder i laboratorieskala og en produksjonslinje for industriell ekstrudering ikke er det samme kjøpet med en annen prislapp. De er forskjellige maskiner. Lett resirkulerbar plastemballasje
Prisklasser etter skala: Lab, Liten, og industri
Jeg grupperer kjøpere i tre praktiske kategorier. Ekstrudere i laboratorieskala er kompakte, benketopp eller gulvenheter bygget for R&D, sammensatte forsøk, og materialkarakterisering. De behandler råstoff i pulver, pellet, eller granulatform for å produsere kontinuerlige polymerprodukter med et jevnt tverrsnitt (Amade-Tech). Små kommersielle enheter håndterer lavvolumproduksjon, prototyping kjører, og nisjeprofilarbeid. Industrielle maskiner driver full ekstruderte produksjonslinjer for rør, film, borde, og flaskeutgang hele døgnet.
Her er hvordan tallene vanligvis lander basert på sitater jeg har samlet inn og offentlige oppføringer. Behandle disse som planleggingsområder, ikke faste priser, siden skruekonfigurasjon og verktøy endrer dem betydelig.
| Nivå | Typisk utgang | Skruetype | Ny prisklasse (USD) | Brukt prisklasse (USD) |
|---|---|---|---|---|
| Ekstruder i laboratorieskala | Opptil ~5 kg/t | Enkel eller dobbel skrue | $8,000 – $45,000 | $4,000 – $25,000 |
| Liten reklame | ~20 – 150 kg/time | Enkelskrue ekstruder | $30,000 – $120,000 | $12,000 – $60,000 |
| Industrilinje | 300 kg/time og oppover | Enkel eller dobbel skrue ekstruder | $150,000 – $1,000,000+ | $50,000 – $400,000 |
Den øvre enden av industribåndet reflekterer komplette linjer med nedstrømsutstyr, for eksempel haul-offs, kjøletanker, og opprullere, pluss avansert smeltetemperaturkontroll. Et bart ekstruderhode koster langt mindre enn en nøkkelferdig linje, så bekreft alltid hva tilbudet faktisk inneholder før du sammenligner leverandører.
Hva sitter bak klistremerkeprisen
Fire variabler flytter tallet mer enn noe annet. Kapasiteten er den åpenbare: gjennomstrømningsvekter med tønnediameter og motorhestekrefter, og begge legger til kostnad. Merke er viktig, fordi en maskin fra en etablert ekstruderingsmaskinprodusent har en premie knyttet til pålitelighet og tilgjengelighet av deler. Tilstand deler hele markedet i nytt og brukt, som jeg dekker i detalj nedenfor. Og verktøy er den stille budsjett-buster. En tilpasset form for en bestemt kontinuerlig tverrsnittsprofil kan legge til titusenvis av dollar, og det er ofte sitert separat fra selve maskinen.
Skjulte kostnader utover tilbudet
Kjøpesummen er sjelden den totale eierkostnaden, og det er her jeg ser at førstegangskjøpere blir brent. Utover maskinen, budsjett for disse linjeelementene:
- Tilpasset formverktøy for hver produktprofil du planlegger å kjøre.
- Montering og rigging for tunge industrienheter, som ofte krever kranservice og forsterket gulv.
- Oppgraderinger av elektriske og verktøy å levere motorer med høye hestekrefter og kjølesystemer med lukket sløyfe.
- Frakt og, for import, plikter som jeg bryter ned i logistikkdelen av denne veiledningen.
- Reserve slitedeler som erstatningsskruer, fat, og varmebånd.
- Igangkjøring og operatøropplæring, spesielt for automatiserte kontrollsystemer.
Min tommelfingerregel: legge til 15 til 30 prosent til maskinprisen for å estimere det ferdig installerte, produksjonsklar kostnad. Å hoppe over denne matematikken er den vanligste planleggingsfeilen jeg møter.
Plast ekstruderingsmaskin engrospris: Hva driver det?
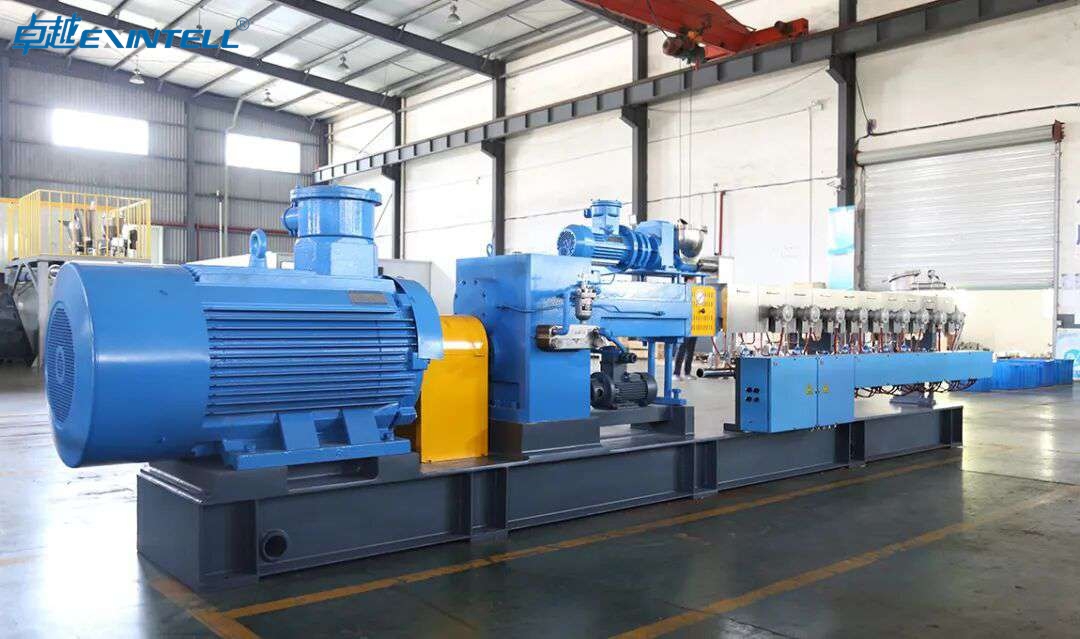
Engrosprising følger samme logikk som detaljhandel, men med mer rom for å forhandle og flere variabler å granske. Når jeg vurderer en fabrikk-direkte ekstruderpris, enten fra en innenlandsk forhandler eller en Kina-basert leverandør som tilbyr engrospriser (ThoYu), Jeg jobber gjennom en konsekvent sjekkliste med spesifikasjoner. Hver av dem har en direkte kostnadslinje, og ved å forstå dem kan du sammenligne sitater på like vilkår i stedet for å gjette.
Skrue og tønnespesifikasjoner
Skruen og tønnen er hjertet i maskinen, og de definerer både kapasitet og pris. Den viktigste spesifikasjonen er L/D-forholdet, lengde-til-diameter-forholdet til skruen. Et høyere L/D-forhold gir bedre blanding og jevn smelte, som betyr noe for krevende polymerer. Til referanse, en brukt Davis Standard 9-tommers ekstruder (Modell 80IN80HT) løper en 32:1 L/D-forhold med 7-soners løp (Aaron Utstyrsliste). Flere soner betyr finere smeltetemperaturkontroll, siden plast smeltes av elektriske varmerør og omdannes til en jevn smelte gjennom skrueskjæring (ThoYu).
Skruekonfigurasjon avgjør også maskinklassen. En enkeltskrueekstruder er arbeidshesten for enkle profiler og er den vanligste kategorien for brukt utstyr (Aaron utstyr). En dobbelskrueekstruder koster mer, men utmerker seg ved sammensetning, blande tilsetningsstoffer, og behandle resirkulert plastflak. Hvis du kjører PVC, HDPE, eller polypropylen i volum, skrugeometrien skal passe til harpiksen; PEEK og andre høyytelsespolymerer presser deg mot spesialiserte, høyere kostnadskonfigurasjoner. Produsent av doble skruekstrudere
Motor og girkasse hestekrefter
Ekstrudermotorhestekrefter er en direkte proxy for gjennomstrømning og, derfor, pris. Den samme Davis Standard-enheten parer sin tønne med en 900 HP DC motor (Aaron Utstyrsliste), som forteller deg at den ble bygget for tung industriproduksjon. Girkassen omsetter motorkraft til brukbart dreiemoment ved skruen. Reduksjonsforhold som f.eks 10.15:1 kombinert med en servicefaktor rundt 1.5 definere hvor mye dreiemoment maskinen trygt kan levere under belastning (Aaron utstyr). Når jeg sammenligner to maskiner med samme pris, en høyere servicefaktor signaliserer større takhøyde for holdbarhet, som er verdt å betale for på utstyr du planlegger å kjøre hardt.
Automatisering og kontrollsystemer
Kontrollsystemer skiller en grunnleggende maskin fra en moderne. Manuelle temperaturskiver og enkle releer holder prisen nede, men krever dyktige operatører og produserer mer skrap. PLS-drevne systemer med tønnekjøling med lukket sløyfe, oppbevaring av oppskrifter, og datalogging koster mer på forhånd, men betaler tilbake gjennom konsistens og mindre avfall. En traktmater med en traktmontert mateskrue som leverer råstoff jevnt inn i tønnen (ThoYu) er standard, men gravimetrisk mating og automatisert blanding øker kostnadene og presisjonen. For operasjoner med høyt volum, Jeg anser automatisering som en verdidriver i stedet for en luksus.
Sertifiseringer og opprinnelse
Opprinnelse og sertifisering former både pris og risiko. Innenlandske og europeiske maskiner krever høyere priser, dels for byggekvalitet og dels for støttenærhet. Fabrikkdirekte priser fra Kina-baserte produsenter (ThoYu) kan kutte maskinkostnadene betydelig, men du bør verifisere CE-merking, UL-samsvar for det amerikanske markedet, og dokumentert elektrisk sikkerhet før forpliktelse. Jeg ber alltid om sertifiseringsdokumenter skriftlig, fordi ettermontering av en usertifisert maskin for å oppfylle amerikansk elektrisk kode sletter besparelsene som gjorde import attraktiv i utgangspunktet.
Nye kontra brukte plastekstruderingsmaskiner
Dette er den avgjørelsen jeg blir spurt om mest, og svaret mitt er alltid det samme: det avhenger av din risikotoleranse og din tidslinje. Brukt ekstruderingsutstyr kan halvere kapitalkostnadene eller mer, men besparelsene kommer med reell eksponering. Nye maskiner koster mer og har ofte lengre ledetider, men de kommer med garantier, gjeldende kontroller, og forutsigbar ytelse. La meg legge ut begge sider slik jeg ville gjort for en klient.
Kapitalsparing vs risiko på brukte enheter
Den økonomiske saken for brukt utstyr er sterk. Som pristabellen ovenfor viser, en brukt industrienhet kan kjøre 40 til 60 prosent under ny, frigjøre kapital til verktøy og nedstrømsutstyr. For en oppstart eller en butikk som tester en ny produktlinje, den forskjellen kan være hele forretningssaken. Risikoen er at en polymerbearbeidingsmaskin har slitasjekomponenter, skruer og fat nedbrytes, varmebånd svikter, og motorer mister effektivitet, og disse problemene er ikke alltid synlige i et oppføringsbilde. Besparelsene er reelle, og det samme er muligheten for å kjøpe andres problem.
Inspeksjonstilstand, Timer, og byggeår
Jeg kjøper aldri brukt utstyr usett, og jeg anbefaler at du ikke gjør det heller. Mine inspeksjonsprioriteringer, i rekkefølge:
- Skrue og tønneslitasje: måle klaringer hvis mulig. For stor klaring dreper produksjon og smeltekvalitet, og et erstatningsskrue- og tønnesett er dyrt.
- Byggeår og driftstider: en maskin innebygd 2001, som Davis Standard-eksemplet, kan fortsatt være utmerket hvis vedlikeholdt, men du trenger tjenestejournaler for å bedømme.
- Varme- og kjølesystemer: bekreft at alle tønnesoner varmer opp riktig og at vannkjøling med lukket sløyfe holder temperaturen.
- Motor og girkasse tilstand: lytt etter lagerstøy og se etter oljelekkasjer og girkassespill.
- Kontrollpanel funksjon: verifiser at hver sone leser og kontrollerer nøyaktig, siden eldre kontroller kan mangle reservedeler.
Når det er mulig, insister på en drevet demonstrasjon som kjører faktisk Plastpelletprodusenter materiale. En kald maskin skjuler de fleste problemene sine.
Garanti- og støttegap på brukt utstyr
Støttegapet er kostnaden som ikke vises på fakturaen. Nye maskiner fra en ekstruderingsmaskinprodusent inkluderer vanligvis garantidekning, igangkjøringshjelp, og tilgang til ettersalgsstøtte. Brukte enheter selges vanligvis som de er, så du eier hver feil fra dag én. Før jeg kjøper brukt, Jeg bekrefter to ting: at reservedeler fortsatt er tilgjengelige for den modellen, og at en servicetekniker som er kjent med merket kan nås. En billig maskin uten deler rørledning er et ansvar, ikke et røverkjøp.
Videresalgsverdihensyn
Endelig, tenk på utgangen før du går inn. Maskiner fra anerkjente merker holder verdien langt bedre på annenhåndsmarkedet, som er nøyaktig grunnen til at merkespesifikke videresalgsoppføringer gir en jevn etterspørsel (Aaron utstyr). Hvis det er noen sjanse, vil du endre størrelse eller avslutte innen noen få år, kjøpe en velkjent enkeltskrueekstruder, selv til en premie, beskytter kapitalen din på vei ut. Etter min erfaring, videresalgsstyrke er den mest oversett faktoren i debatten om nytt kontra brukt, og det tipser ofte en grenseavgjørelse mot det etablerte merket.
Min bunnlinje: kjøp nytt når oppetiden er kritisk, støttesaker, og du planlegger å kjøre maskinen i et tiår. Kjøp brukt når kapitalen er knapp, du har teknisk kapasitet til å inspisere og vedlikeholde utstyret, og du holder deg til anerkjente merker med levering av levende deler. Uansett, regne ut de totale eierkostnadene først, fordi tilbudet bare er begynnelsen på forbruket.
Kilder: Aaron utstyr, Brukte enkeltskrueekstrudere; ThoYu, Engrospris Kina plastekstruder; Amade-Tech, Lab plastekstruderingsmaskin.
Hvor finner du brukte plastekstruderingsmaskiner engros
Når jeg henter utstyr på et stramt kapitalbudsjett, bruktmarkedet er vanligvis mitt første stopp. En godt vedlikeholdt bruktekstruder kan levere 80 til 90 prosent av levetiden til en ny enhet til en brøkdel av kostnaden, forutsatt at du vet hvordan du leser en oppføring og bekrefter tilstanden før du overfører midler. Utfordringen er ikke å finne maskiner. Det skiller et ekte røverkjøp fra et utrangert ansvar.
Markedsplasser og forhandlere verdt å vite
De fleste av mine brukte kjøp har kommet gjennom etablerte forhandlernettverk i stedet for åpne klassifiserte oppføringer. Spesialiserte forhandlere som Aaron Equipment opprettholder roterende lagerbeholdning av enkeltskrue- og dobbeltskrueekstrudere, og de fotograferer, tag, og tester ofte hver enhet før den listes opp. At undersøkelsen betyr noe. En forhandler med en fysisk hage og et rykte som skal beskyttes, gir meg en utvei som et anonymt markedsplassinnlegg aldri vil. Jeg krysssjekker fortsatt auksjonshus og bransjespesifikke listetavler, men jeg behandler en anerkjent forhandler som basislinjen for brukt ekstruderingsutstyr.
Lese en oppføring som en ingeniør
En brukt oppføring er et spesifikasjonsark i forkledning, og tre tall forteller meg det meste jeg trenger å vite før jeg ringer. Tenk på et ekte eksempel: en brukt Davis Standard 9-tommers ekstruder (Modell 80IN80HT) innebygd 2001, annonsert med en 32:1 L/D-forhold, en 7-soners tønne, og a 900 HP DC motor (kilde: Aaron Utstyrsliste).
- L/D-forhold. Tønnelengde-til-diameter-forholdet styrer oppholdstid og blanding. EN 32:1 forhold passer krevende arbeid med smeltehomogenitet; kortere forhold rundt 24:1 håndtere enklere profiler. Hvis polymeren din trenger grundig smelting, ikke kjøp kort.
- Tønnesoner. Syv uavhengig kontrollerte varmesoner gir meg granulær smeltetemperaturkontroll over hele fatlengden. Flere soner betyr finere termisk innstilling, som er kritisk for varmefølsomme harpikser.
- Motor hestekrefter. EN 900 HP-stasjonen signaliserer en produksjonsmaskin med høy gjennomstrømning, ikke et laboratorieverktøy. Motor HP skalerer omtrent med utgangskapasitet, så match den til mållinjehastigheten din i stedet for å kjøpe mer driv enn terningen din kan bruke.
Listene viser også girkassereduksjonsforholdet og servicefaktoren, som sammen definerer brukbart dreiemoment. EN 10.15:1 reduksjon med en 1.5 servicefaktor, for eksempel, forteller meg at drivverket har takhøyde for vedvarende drift (kilde: Aaron utstyr). Jeg leser disse tallene som et holdbarhetssignal, ikke en fotnote.
Merker som holder verdi på videresalgsmarkedet
Merkets omdømme følger en maskin inn i dets andre liv. Davis Standard, etter min erfaring, befaler en premie på videresalgsmarkedet nettopp fordi deler, skruer, og servicedokumentasjon forblir tilgjengelig år etter produksjon. Den likviditeten kutter begge veier: Jeg betaler mer på forhånd, men jeg kommer meg mer når jeg selger videre, og jeg bruker mindre tid på å lete etter en ny ekstruderskruekonfigurasjon eller tønneforing. Når jeg sammenligner to lignende brukte enheter, et støttet merke vinner nesten alltid på totale eierkostnader selv til en høyere klistremerkepris.
Bekreft tilstanden før du forplikter deg
Jeg kjøper aldri en brukt ekstruder på fotografier alene. Min sjekkliste før kjøp går gjennom slitasjepunktene som stille tapper ytelsen:
- Skrue og tønneslitasje. Be om boremålinger. Slitte klaringer forringer ytelsen og trykkstabiliteten, og rekondisjonering av et fat er dyrt.
- Varmeapparat og termoelementhelse. Bekreft at hver sone når og holder settpunktet. Døde soner på en flersones tønne er et rødt flagg.
- Driv og girkasse. Lytt etter lagerstøy og se etter oljelekkasjer. En sviktende girkasse kan koste like mye som maskinen.
- Kjølesystem. Mange industrienheter bruker elektrisk oppvarming med vannkjøling med lukket sløyfe (kilde: Aaron Utstyrsspes). Kontroller at kjølekretsen er intakt og fri for kalk.
- Kjør test. Når det er mulig, Jeg insisterer på en drevet demonstrasjon under belastning, ikke bare en kald snurr.
Hvis en selger motsetter seg en inspeksjon eller en kjøretest, jeg går. Besparelsene på en brukt polymerbearbeidingsmaskin fordamper i det øyeblikket du må bygge om en drivlinje.
Små og laboratorie-skala plastekstruderingsmaskiner
Ikke alle kjøpere trenger en 900 HP monster. En stor del av søkeinteressen rundt dette søkeordet peker mot små og nærme-maskiner, og det følger med det jeg ser i praksis: R&D-lag, universiteter, og startups trenger kompakte ekstrudere som passer til en laboratoriebenk og kjører på standard strøm. Disse maskinene bytter gjennomstrøm for fleksibilitet, og for riktig bruk er det akkurat den handelen du ønsker.
Hva Lab-Scale-maskiner faktisk gjør
En ekstruder i laboratorieskala behandler råstoff i pulver, pellet, eller granulatform for å produsere kontinuerlige polymerprodukter med et jevnt tverrsnitt (kilde: Amade-Tech). Kjernefysikken er identisk med produksjonsutstyr: en traktmater leverer råstoff jevnt inn i fatet, elektriske varmerør smelter polymeren, og skruen skjærer og homogeniserer den til en jevn smelte før ekstruderingsdysen former utgangen (kilde: ThoYu). Forskjellen er skala, ikke prinsipp, som er det som gjør laboratoriemaskiner så nyttige for prosessutvikling. Det du lærer på benkskala overføres til produksjon.
Typiske produkter og brukstilfeller
Jeg strekker meg etter en enhet i laboratorieskala i tre situasjoner:
- R&D og formulering. Tester nye harpiksblandinger, tilsetningsstoffer, eller resirkulert plastflak uten å forplikte seg til en produksjonslinje.
- Prototyping. Produserer prøvefilmer, rør, og små profiler for kundegodkjenning eller verktøyvalidering.
- Lavvolum produksjon. Å betjene nisjemarkeder der etterspørselen ikke rettferdiggjør en full ekstruderingslinje.
Disse maskinene håndterer lett vanlige termoplaster som PVC, HDPE, og polypropylen, og høyere spesifiserte enheter utvides til tekniske polymerer som PEEK når tønnen og skruen er vurdert for de høye smeltetemperaturene.
Fotavtrykk og strømkrav
Den praktiske appellen til en laboratorieekstruder er at den bor i et vanlig rom. Mange benkeenheter trekker enfaset eller lett trefaset strøm og opptar et fotavtrykk målt i noen få kvadratmeter, kontra den dedikerte bukten og den tunge trefasetjenesten en produksjonsekstruder krever. Før du kjøper, Jeg bekrefter to ting: den elektriske tjenesten anlegget mitt kan levere, og om kjølebehovet er luft eller vann. Å få verktøyene feil er den vanligste årsaken til at en liten maskin står stille etter levering.
Å vite når du skal oppgradere til produksjonsskala
En laboratoriemaskin har tak, og gjenkjenne det tidlig sparer penger. Jeg planlegger hoppet til produksjonsskala når vedvarende ordrevolum overgår maskinens ekstruderkapasitet, når jeg kjører flere skift bare for å følge med, eller når kostnaden per enhet på den lille linjen overstiger det en produksjonsekstruder ville levert. Signalet er økonomisk, ikke følelsesmessig: når laboratorieenheten blir flaskehalsen i stedet for verktøyet, det er på tide å skalere. Jeg beholder vanligvis laboratoriemaskinen uansett, omplassert for R&D fungerer det gjør best.
Lab-Scale vs produksjonsekstrudere på et øyeblikk
| Attributt | Lab / Småskala ekstruder | Produksjonsekstruder |
|---|---|---|
| Primær bruk | R&D, prototyping, kjøringer med lavt volum | Kontinuerlig kommersiell produksjon |
| Typisk motor | Fraksjonert til ~20 HK | 50 til 900+ HP (f.eks., 900 HP Davis Standard) |
| L/D-forhold | ~20:1 til 25:1 | 24:1 til 32:1 |
| Tønnesoner | 2 til 4 | 5 til 7+ |
| Strømtjeneste | Enfase / lett 3-fase | Tung 3-fase |
| Fotspor | Benketopp til kompakt gulvenhet | Dedikert produksjonsrom |
| Produksjon | Gram til lav kg/time | Hundrevis av kg/t |
Tall for produksjonskolonnen gjenspeiler spesifikasjonsområdet sett i oppføringer som Davis Standard 80IN80HT (kilde: Aaron utstyr); Laboratorieskalaserier gjenspeiler typiske benkenhetskonfigurasjoner.
Kjøpe plastekstruderingsmaskiner engros i USA
Søkehensikten rundt dette søkeordet lener seg sterkt mot USA og nær meg-søk, og det gjenspeiler en reell anskaffelsesbeslutning hver amerikanske kjøper står overfor: kjøpe innenlands eller importere. Fabrikkdirekte priser fra utenlandske produsenter er virkelig attraktive, og jeg har kjøpt importert utstyr når tallene rettferdiggjorde det. Men klistremerkeprisen er bare én linje i hovedboken. Her er hvordan jeg veier det innenlandske alternativet.
Saken for innenlandske forhandlere
Å kjøpe fra en USA-basert forhandler eller produsent gir meg tre fordeler som sjelden vises på et spesifikasjonsark, men som alltid vises i operasjoner:
- Raskere ledetider. En maskin på et hjemlig verft sendes på dager, ikke ukene med sjøtransport og fortolling en import krever. Når en linje er nede, at hastigheten er verdt ekte penger.
- Enklere service og deler. Innenriksstøtte betyr teknikere i samme tidssone, lagerførte reservedeler, og ingen internasjonal frakt på en erstatningsgirkasse eller -tønne. Ettersalgsstøtte er den mest undervurderte faktoren i ekstrudereierskap.
- Overholdelse av standarder. Amerikanske maskiner er vanligvis bygget eller sertifisert i henhold til UL og NEC elektriske krav. Denne overholdelse forenkler installasjonen, tilfredsstiller forsikringsselskapene, og passerer inspeksjon uten ettermontering en usertifisert import kan trenge.
Samsvar er ikke valgfritt
Jeg vil være direkte om dette fordi det slår ut førstegangsimportører. En ekstruder som ikke er UL-listet eller NEC-kompatibel kan mislykkes i en elektrisk inspeksjon av anlegget, ugyldig forsikringsdekning, og skape OSHA-eksponering. Ettermontering av en importert maskin for å oppfylle amerikanske standarder, omkoblingskontroller, bytte ut varmeovner, legge til sertifiserte sikkerhetslåser, kan forbruke mye av pengene du sparte på kjøpesummen. Før jeg importerer, Jeg bekrefter nøyaktig hvilken sertifisering enheten har og hva det vil koste å lukke ethvert gap.
Kostnadsavveininger: Innenlandsk vs importert
Kina-baserte produsenter tilbyr fabrikk-direkte engrospriser på plastekstrudere (kilde: ThoYu), og for høyt volum standardisert utstyr kan prisen være overbevisende. Men kostnadene ved en import inkluderer frakt, forsikring, importavgifter, tollmekling, og innlandstransport, ingen av disse fremgår av den oppgitte maskinprisen. Legg på lengre ledetider, potensiell språk- og tidssonefriksjon på støtte, og eventuell ettermontering av samsvar, og gapet blir betraktelig mindre. Min tommelfingerregel: Jeg modellerer totale eierkostnader over de første tre årene, ikke kjøpesummen, før du bestemmer deg. På det grunnlaget, innenlands vinner ofte på utstyr jeg trenger raskt service, mens import kan vinne for planlagte kapasitetstillegg der ledetid ikke haster.
Hvordan jeg veterinærer en grossistleverandør
Enten innenlands eller utenlands, Jeg kjører alle grossistleverandører av maskiner gjennom samme port før jeg forplikter meg til kapital. Jeg bekrefter minimumsbestillingsmengden og om den passer til mitt faktiske behov, be om referanser fra kjøpere som kjører samme maskinklasse, bekrefte sertifiseringer skriftlig i stedet for å ta et katalogkrav for pålydende, og strukturere betaling med beskyttelse, iscenesatte milepælsbetalinger eller en deponeringsordning i stedet for en full wire mot et løfte. Spesielt for import, Jeg avklarer Incoterms slik at jeg vet nøyaktig hvor selgerens ansvar slutter og mitt begynner. En leverandør som svarer tydelig på disse spørsmålene er en jeg kan bygge et forhold til; en som avleder er en jeg gir videre.
Finn grossistleverandører nær deg
Når jeg starter et innkjøpsprosjekt for bulkekstruderingsutstyr, Jeg kartlegger leverandører i konsentriske sirkler: lokale, regional, deretter globalt. Nærhet har reell verdi som sjelden vises på et tilbud, og jeg har lært meg å veie det bevisst før jeg jager det laveste tallet.
Lokale kontra regionale kildefordeler
En leverandør innen få timer’ drive lar meg gå rundt på gulvet, se en maskin kjøre harpiksen min, og håndhilser på servicelederen som tar telefonen kl 2 er. under et line-down arrangement. Regionale leverandører utvider utvalget av tilgjengelig inventar og spesialisering mens de holder innenlandske garantivilkår og kjent betalingsbeskyttelse intakt. Etter min erfaring, jo nærmere selgeren, jo kortere gjennomsnittlig tid til reparasjon, og for en enkeltskrueekstruder som kjører kontinuerlig tverrsnittsprofilarbeid, nedetid er utgiften som stille dverger kjøpesummen.
Installasjon og service nærhet
Rigging, utjevning, ledninger a 900 HP DC-stasjon, og idriftsettelse av et 7-soners fat med kjøling med lukket sløyfe går jevnere når teknikeren er lokal. En brukt Davis Standard 9-tommers ekstruder (Modell 80IN80HT) med en 32:1 L/D-forhold og 900 Motorsykkel HP, innebygd 2001, er et seriøst jern å installere og slå inn (kilde: Aaron Utstyrsliste). Jeg vil ha folk som kjenner den maskinen innen rekkevidde for justering av smeltetemperaturkontroll og skruekonfigurasjonsjusteringer i løpet av de første produksjonsukene.
Fagmesser og industrikataloger
To kanaler viser konsekvent troverdige leverandører for meg. Fagmesser som NPE: The Plastics Show og Fakuma setter dusinvis av ekstruderingsmaskinprodusenter i en hall, hvor jeg kan sammenligne en dobbeltskrueekstruder mot en enkelt skrue side ved side og samle ekte spesifikasjonsark. For strukturert søk, Jeg støtter meg på Thomasnet og markedsplassene for brukt utstyr som Aaron Equipment, som opprettholder merkespesifikke videresalgsoppføringer for enkeltskrueekstrudere (kilde: Aaron utstyr). Kataloger er en startliste, ikke en dom, så jeg følger alltid opp med et plantebesøk eller videogjennomgang.
Kina vs amerikanske leverandører: Veier avveiningene
Avgjørelsen jeg møter oftest er fabrikkdirekte priser fra utlandet versus tjenestetettheten til en innenlandsk partner. Ingen av dem vinner direkte. Riktig samtale avhenger av volumet ditt, din interne vedlikeholdsevne, og hvor mye ledetidsrisiko produksjonsplanen din kan absorbere.
Balanserer lokal pris med globale opsjoner
Kina-baserte produsenter tilbyr fabrikk-direkte engrospriser på plastekstrudere, og at gapet kan være betydelig på sammenlignbare spesifikasjoner (kilde: ThoYu). amerikanske leverandører, og brukt husholdningsutstyr, tett deler av dette gapet når du tar hensyn til frakt, plikter, og kostnadene ved å koordinere støtte på tvers av tidssoner. Jeg behandler klistremerkeprisen som ett input til de totale eierkostnadene, ikke det avgjørende tallet.
Ledetid og forsendelseshensyn
Innenlands brukt utstyr kan sendes på dager; en ny oversjøisk ekstruderingslinje kjører vanligvis på en bygg-pluss-hav-frakt-tidslinje målt i måneder. Havtransport, havnehåndtering, og innlandsdraasje legger alle til uker og variasjon. Hvis prosjektet ditt har en vanskelig lanseringsdato, den tidsplanrisikoen fortjener en linje i modellen din sammen med prisfordelen.
Støtte, Deler, og språklogistikk
Det er her jeg har sett kjøpere undervurdere friksjonen. Tidssone forskyvninger strekke feilsøkingssykluser, reservegirkasse og skruekomponenter kan sendes internasjonalt, og kvaliteten på teknisk dokumentasjon varierer. Før du forplikter deg til utlandet, Jeg bekrefter engelskspråklige manualer, en navngitt støttekontakt, og en lagerført eller fremskyndet delekanal for slitasjegjenstander som skruer, fat, og varmebånd.
Kina vs US Sourcing på et øyeblikk
| Faktor | Utenlands (f.eks., Kina) fabrikk-direkte | amerikansk leverandør / innenlands brukt |
|---|---|---|
| Enhetspris | Laveste, fabrikk-direkte engros (kilde: ThoYu) | Høyere ny; konkurransedyktig på brukt inventar (kilde: Aaron utstyr) |
| Ledetid | Bygg pluss sjøfrakt, typisk måneder | Dager til uker for lagerførte enheter |
| Landet kostnad | Legg til frakt, plikter, draasje | Legg til innenlands frakt og rigging |
| Service nærhet | Fjernkontroll, avhengig av tidssone | På stedet eller regionalt |
| Tilgjengelighet av deler | Internasjonal frakt, planlegge fremover | Innenlandsk lager, raskere behandling |
| Dokumentasjon & språk | Bekreft engelske manualer og støtte | Støtte for morsmål |
Min tommelfingerregel: høyt volum med et dyktig vedlikeholdsteam favoriserer utenlands fabrikk-direkte; stramme tidslinjer eller slank bemanning favoriserer innenlands. Merk at SERP-etterspørselen etter dette søkeordet fordeler seg jevnt mellom produsenten, e-handel, og informasjonsinnhold på omtrentlig 33.3% hver (kilde: SERP analyse, 2025), og kjøpersøk grupperer seg rundt pris, “nær meg,” “USA,” og “brukt” hensikter (kilde: SERP/PAA-data, 2025) — en rettferdig refleksjon av hvor blandet ekte kjøpsatferd er.
Hvordan velge en produsent av plastekstruderingsmaskiner
Når jeg har en shortlist, Jeg kjører alle kandidater gjennom samme undersøkelsessekvens. Målet er å skille en ekte polymerbearbeidingsmaskinpartner fra en megler som vil forsvinne etter at bankoverføringen er klar.
Kvalitetssikring og fabrikkverifisering
Jeg bekrefter fabrikken før jeg bekrefter prisen. For utenlandske leverandører betyr det en live video-gjennomgang eller en tredjepartsinspeksjon av produksjonsgulvet, sveisekvalitet på ekstruderrøret, og bevis de faktisk bygger fremfor å selge videre. Jeg ber om å få se en maskin som kjører råstoff i pulver, pellet, eller granulatform for å bekrefte at de håndterer kontinuerlig polymerproduksjon slik markedsføringen deres hevder (kilde: Amade-Tech). Å se varmerørene og skruskjæringen smelte ekte harpiks til en jevn strøm forteller meg mer enn noen brosjyre (kilde: ThoYu).
Track Record og Referansekunder
Jeg ber om tre referansekunder som kjører lignende materialer, om det er PVC-rør, HDPE-profil, polypropylen ark, eller en krevende ingeniørpolymer som PEEK. En produsent med en dokumentert historikk i din spesifikke applikasjon har allerede løst problemene du er i ferd med å støte på. Hvis en leverandør ikke kan produsere referanser, Jeg behandler det som et signal, ikke en forglemmelse.
Tilpasning og applikasjonskompetanse
De beste produsentene snakker flytende om skruekonfigurasjon, L/D-forhold valg, og tilpasset formverktøy for din eksakte profil. Ekstrudere produserer et bredt spekter av kontinuerlige produkter, inkludert rør, rør, filmer, brett, og flasker (kilde: Amade-Tech), og hver krever forskjellig verktøy og termisk oppsett. Jeg undersøker hvordan de dimensjonerer girkassereduksjonsforholdet og servicefaktoren til mine dreiemomentbehov, ved å trekke på publiserte industrielle eksempler som f.eks 10.15:1 forhold ved a 1.5 servicefaktor (kilde: Aaron utstyr). En leverandør som kan diskutere om en enkeltskrue eller dobbelskrueekstruder passer til min resirkulerte plastflakråvare, og hvordan traktmateren leverer materiale jevnt, har fått en nærmere titt.
Ettersalgsstøtte og reservedeler
Jeg legger støttevilkårene skriftlig før kjøp: responstidsforpliktelser, igangsettingshjelp, operatøropplæring, og garantert tilgjengelighet av slitedeler som skruer, fat, og varmeelementer. For en plastresirkuleringsekstruder eller en hvilken som helst linje som kjører slipende gjenvunnet materiale, forsyning av slitedeler er ikke valgfritt, det er forskjellen mellom en produktiv eiendel og dyrt skrot. Jeg bekrefter spesifikt ledetider på disse delene, siden det er det som styrer oppetiden i den virkelige verden.
Sertifiseringer og kvalitetssystemer
Endelig, Jeg sjekker papirene som signaliserer en disiplinert operasjon. ISO 9001 indikerer et fungerende kvalitetsstyringssystem, og CE-merking har betydning hvis utstyret kommer inn i eller passerer europeiske jurisdiksjoner. For en amerikansk installasjon bekrefter jeg at den elektriske konstruksjonen kan oppfylle UL og NFPA 79 forventninger, siden a 900 HP DC-stasjon med flersones elektrisk oppvarming og vannkjøling med lukket sløyfe (kilde: Aaron Utstyrsspes) må tilfredsstille min lokale inspektør og min forsikringsgiver. Sertifiseringer garanterer ikke kvalitet alene, men deres fravær korrelerer vanligvis med hjørner kuttet andre steder.
Vetting-kilder jeg kommer tilbake for å inkludere ThoYu for fabrikkdirekte engrossammenheng (ThoYu engrosoppføring) og Aaron-utstyr for brukte enkeltskrueekstruderstandarder (Aaron Equipment brukte ekstrudere).
Dekodingsnøkkelspesifikasjoner før du kjøper
Hvert engrostilbud jeg vurderer viser en vegg med spesifikasjoner, og de fleste kjøpere jeg coacher, fester seg på prisen før de forstår hva disse tallene faktisk gir. Etter min erfaring, fire tall forteller deg mer om maskinens reelle kapasitet enn overskriftens produksjonshastighet gjør: L/D-forholdet, antall varme- og kjølesoner, skruens diameter, og motor-til-girkasse-parringen. Les disse riktig, og du kan forutsi smeltekvaliteten, energitrekk, og utgangstak før maskinen noen gang sendes.
L/D-forhold og dens innvirkning på smelting og blanding
L/D-forholdet uttrykker skruens effektive lengde delt på diameteren, og det styrer hvor mye oppholdstid polymeren får inne i fatet. En lengre L/D gir smelten større avstand til homogenisering, som betyr noe når du kjører temperaturfølsomme eller høyt fylte forbindelser. Til referanse, en brukt Davis Standard 9-tommers ekstruder (Modell 80IN80HT) Jeg analyserte lister a 32:1 L/D-forhold (kilde: Aaron Utstyrsliste), som sitter i den høyere enden for enkeltskruemaskiner og signaliserer sterk smelte- og blandehøyde.
Som en grov guide, jeg spanderer 24:1 til 26:1 som tilstrekkelig for enkle råvareharpikser, 28:1 til 32:1 som sweet spot for konsekvent blanding og ventilering, og noe lenger som spesialområde for krevende forbindelser. En enkeltskrueekstruder bygget for grunnleggende profilarbeid trenger sjelden samme lengde som ett resirkulert plastflak med variabel bulkdensitet. Hvis en leverandør ikke kan fortelle deg L/D-forholdet, det er et signal om at oppføringen er tynn på tekniske detaljer.
Antall varme- og kjølesoner
Tønner med flere soner lar deg iscenesette temperaturprofilen fra matstrupe til dør, og flere soner betyr bedre kontroll over smeltetemperaturen. Davis Standard-enheten referert til ovenfor bruker et 7-soners fat (kilde: Aaron Utstyrsspes), som gir en operatør granulær kontroll over lengden på skruen. Plast i en ekstruder smeltes ved hjelp av elektriske varmerør og omdannes til en jevn smelte gjennom skrueskjæring (kilde: ThoYu), så sonetellingen former direkte hvor jevn overgangen skjer.
Avkjøling er den andre halvdelen av ligningen. Tønner med flere soner kobler vanligvis elektrisk oppvarming med vannkjøling med lukket sløyfe (kilde: Aaron Utstyrsspes), som trekker varmen ut igjen når skjær- eller prosessfeedback skyver en sone over settpunktet. Når jeg veterinærer en maskin, Jeg bekrefter både antall varmesoner og om kjøling er luft eller vann med lukket kretsløp. Vannkjøling reagerer raskere og holder tettere smeltetemperaturkontroll, som lønner seg på presisjonsprodukter.
Skruediameter og utgangshastighet
Skruediameter er den sterkeste prediktoren for gjennomstrømning. Utgang skalerer omtrent med kuben av diameteren, så et beskjedent hopp i skruestørrelse gir et stort hopp i kilo i timen. Dette forholdet er grunnen til at en 9-tommers maskin som Davis Standard-eksemplet har en 900 HP DC motor (kilde: Aaron Utstyrsliste) — massen av materiale som beveger seg gjennom en skrue med stor diameter krever proporsjonalt mer drivkraft.
Når du sammenligner engrostilbud, normaliser alltid produksjonen mot diameter og harpikstype. En sitert utgang av, si, 300 kg/time betyr lite uten å vite om det ble målt på filmharpiks med lav tetthet eller en stiv PVC-blanding. Jeg ber leverandørene oppgi harpiksen, smeltetemperatur, og skruhastigheten som brukes for deres nominelle ytelse, så sammenligne like med like.
Motor HP og girkasse reduksjonsforhold
Motoren og girkassen fungerer som et matchet par. Motorhestekrefter angir tilgjengelig kraft, mens girkassereduksjonsforholdet konverterer høyhastighets, motorutgang med lavt dreiemoment til lavhastighet, rotasjon med høyt dreiemoment skruen trenger. Industrielle ekstrudere publiserer både forholdet og en servicefaktor - for eksempel, en 10.15:1 reduksjon med en 1.5 servicefaktor (kilde: Aaron utstyr) — og den servicefaktoren forteller deg hvor mye margin drivverket bærer over nominell belastning.
Jeg behandler servicefaktoren som en holdbarhetsindikator. En girkasse vurdert 1.5 er designet for å absorbere støtbelastninger og kontinuerlig drift uten for tidlig slitasje, som er akkurat det du vil ha på en maskin som kjører flere skift. En traktmontert mateskrue leverer råstoffet jevnt inn i fatet (kilde: ThoYu), og at jevn mating holder dreiemomentbehovet forutsigbart, slik at girkassen fungerer innenfor den nominelle konvolutten.
Tilpass maskinkapasitet til produksjonsvolumet ditt
Spesifikasjoner betyr bare når du knytter dem til din faktiske etterspørsel. De dyreste feilene jeg ser i engrosinnkjøp kommer fra størrelsesbeslutninger, ikke fra å velge et dårlig merke. Nettmarkedsplass for plastresirkulering Kjøp for liten og du vil kjøre linjen flatt ut uten pute for vekst; kjøp for stort, og du vil bære ledig kapital, høyere energiregninger, og oppstartsskrap på hvert kort løp.
Estimere gjennomstrømningsbehov
Begynn med målet ditt for ferdigproduktvolum, jobb deretter bakover. Jeg beregner nødvendig produksjon i kilo per time ved å ta månedlig etterspørsel, dividere med realistiske driftstimer, og legge til et godtgjørelse for skrot og bytte. En nyttig fornuftssjekk: hvis du trenger 40,000 kg per måned og kjøre et enkelt skift på ca 160 produktive timer, du trenger omtrent 250 kg/time vedvarende produksjon, og jeg ville størrelse for 300 kg/t for å gi takhøyde.
Råstoffformen påvirker også denne matematikken. Laboratorie- og produksjonsekstrudere behandler råstoff i pulver, pellet, eller granulatform for kontinuerlige polymerprodukter med jevnt tverrsnitt (kilde: Amade-Tech), og bulkdensiteten varierer nok mellom disse formene til at den samme skruen kan levere merkbart forskjellig massegjennomstrømning. Bekreft den nominelle produksjonen din mot råstoffet du faktisk vil kjøre.
Unngå Under- og overdimensjonering
Underdimensjonering tvinger maskinen til å kjøre med maksimal skruhastighet konstant, som øker smeltetemperaturen, akselererer slitasjen, og etterlater null margin for etterspørselstopper. Overdimensjonering er mer subtil, men ekte: en overdimensjonert ekstruder som kjøres med lav hastighet kan gi dårlig blanding og ustabil produksjon, og du betaler for motor- og varmekapasitet du aldri bruker. Min regel er å målrette en maskin som treffer den høyeste etterspørselen din på omtrentlig 75 til 85 prosent av dens nominelle kapasitet, som holder det effektivt, kontrollerbart bånd.
Planlegging for fremtidig vekst
Grossistmaskiner er en flerårig forpliktelse, så jeg planlegger dimensjonering mot en etterspørselsprognose for to til tre år, ikke dagens bestillinger. Når det er sagt, å kjøpe langt foran etterspørselen binder opp kapital du kan bruke andre steder. En middelvei jeg ofte anbefaler: størrelse ekstruderen for vekst på kort sikt, men bekreft at ekstruderingsproduksjonslinjens nedstrømsutstyr og leverandørens skrue- og dysealternativer kan skaleres, så du oppgraderer verktøy i stedet for å erstatte hele linjen.
Batch vs kontinuerlig produksjon
Ekstrudering er iboende en kontinuerlig prosess - ekstrudere produserer kontinuerlige profiler inkludert rør, rør, filmer, brett, og flasker (kilde: Amade-Tech) – så det batch-versus-kontinuerlige spørsmålet handler egentlig om hvordan forretningsplanene dine fungerer. Hvis du kjører lange stabile jobber, en større kontinuerlig linje maksimerer effektiviteten. Hvis du kjører mange korte jobber med hyppige material- og fargeskift, prioriter rask omstilling og rask termisk respons fremfor rå størrelse, fordi tapene dine kommer fra overganger, ikke fra topplinjehastighet.
| Produksjonsprofil | Typisk skruediameter | Veiledende utgang | Foreslått L/D | Best passform |
|---|---|---|---|---|
| Lab / R&D og små løp | 20–45 mm | Opptil ~50 kg/t | 24:1–28:1 | Prøvetaking, liten batch, PEEK-prøver |
| Liten reklame | 50–75 mm | ~80–250 kg/t | 26:1–30:1 | Profiler, lite rør, spesialfilm |
| Midtvolum produksjon | 90–120 mm | ~300–600 kg/t | 28:1–32:1 | HDPE rør, ark, kontinuerlig profil |
| Høyt volum / tung industri | 150 mm og oppover | 600 kg/time og over | 30:1–32:1+ | Store rørledninger, pall, resirkulert flak |
Jeg behandler disse områdene som en startramme for leverandørsamtaler, ikke faste regler. Faktisk produksjon avhenger alltid av harpiks, smeltetemperaturkontroll, og skruekonfigurasjon, så jeg verifiserer hver figur mot en leverandørs testede data for mitt spesifikke materiale.
Ekstrudere for spesifikke produkter: Rør, Film, Ark, Pall
Ekstruderen er bare smeltemotoren. Det som definerer det ferdige produktet ditt er ekstruderingsdysen og nedstrømslinjen bygget rundt den. Når jeg vurderer en engrospakke, Jeg ser på dysen og verktøyet like nøye som selve maskinen, fordi det er der produktkvalitet og applikasjonspassform faktisk bestemmes.
Rør- og rørekstruderingslinjer
Rør- og rørledninger parer ekstruderen med en ringformet dyse, en vakuumkalibrerings- og kjøletank, et stopp, og en kutter eller spole. For PVC- og HDPE-rør, dimensjonsstabilitet og veggkonsentrisitet er alt, så tett smeltetemperaturkontroll og jevn utgang betyr mer enn topphastighet. Jeg bekrefter at formen er tilpasset mitt måldiameterområde og at kalibreringsverktøyet er inkludert eller tydelig oppgitt, siden ombygging av verktøy for en ny rørstørrelse er en gjentakende kostnad kjøpere ofte overser.
Konfigurasjoner av film og arkmatriser
Film og ark deler ekstruderingsgrunnlaget, men divergerer ved dysen. Blåst film bruker en ringformet dyse med en luftring og tårn; støpt film og ark bruker en flat T-dyse eller kleshengerform som mater en chill-roll eller tre-rull stabel. Her dominerer polypropylen og polyetylen, og dysebredde pluss leppejustering angir tykkelsestoleransen din. Ved sammenligning av tilbud, Jeg spør spesifikt hvilken formkonfigurasjon som er inkludert og om leppen er manuelt eller automatisk justerbar, fordi det avgjør hvor tett du kan holde måleren over nettet.
Pall- og profilapplikasjoner
Pall- og tungprofilproduksjon er der store maskiner og resirkulert råstoff møtes. Kinesiske produsenter tilbyr fabrikk-direkte engrospriser på plastekstrudere bygget for palleproduksjon (kilde: ThoYu, ThoYu pallekstruder), og disse linjene kjører ofte gjenvunnet materiale. Resirkuleringsekstrudere er en distinkt maskinklasse designet for gjenvunnet plastråstoff (kilde: ThoYu), så hvis du planlegger å behandle resirkulerte plastflak, Jeg anbefaler på det sterkeste å kjøpe en maskin konstruert for det i stedet for å tilpasse en ekstruder av jomfruharpiks - fôrdelen, utlufting, og sliteflater bygges annerledes.
Tilpassede dyse- og verktøyalternativer
Tilpasset dyseverktøy er det som gjør en ekstruder for generell bruk til en maskin som lager akkurat ditt produkt. Enten du trenger et skreddersydd profiltverrsnitt, en bestemt rørveggstruktur, eller en bestemt arkbredde, Jeg bekrefter tre ting med leverandøren på forhånd: ledetid for tilpasset verktøy, om verktøydesign er internt eller underleverandør, og kostnadene for fremtidige dørendringer. En dyktig ekstruderingsmaskinprodusent vil sitere verktøy som en tydelig linjepost og stå bak dimensjonal ytelse, som også forteller deg noe om ettersalgsstøtten du vil motta når linjen er i gang.
For kjøpere som utforsker bruktmarkedet, enkeltskrueekstrudere er en veletablert videresalgskategori med merkespesifikke oppføringer (kilde: Aaron utstyr). Når jeg vurderer brukt utstyr til et spesifikt produkt, Jeg bekrefter alltid at det finnes kompatible dyser og kalibreringsverktøy for applikasjonen min, siden en røverkjøpsmaskin uten vei til riktig verktøy ikke er et røverkjøp i det hele tatt.
Behandling av resirkulert plast med engrosekstrudere
Når jeg vurderer en engrosekstruder for en resirkuleringsoperasjon, Jeg tar utgangspunkt i en annen premiss enn jeg ville gjort for bearbeiding av jomfruharpiks. Gjenvunnet råstoff er inkonsekvent, forurenset, og termisk følsomme, så maskinen må kompensere for materiell variasjon som en jomfrulinje aldri ser. Resirkuleringsekstrudere er en distinkt maskinklasse bygget for gjenvunnet plastråstoff (kilde: ThoYu, 2025), og å behandle dem som utskiftbare med standard profilekstrudere er en av de dyrere feilene jeg har sett kjøpere gjøre.
Resirkuleringsekstrudere og materialforberedelse
Ekstruderen i seg selv er bare ett trinn i en lengre kjede. Før resirkulerte plastflak når traktmateren, det går vanligvis gjennom vask, tørking, og størrelsesreduksjon. En traktmontert mateskrue leverer råstoffet jevnt inn i fatet (kilde: ThoYu, 2025), og selv det trinnet blir vanskeligere når tilførselen er uregelmessige flak i stedet for jevne pellets. Etter min erfaring, kvaliteten på oppstrøms forberedelse avgjør om ekstruderen går stabilt eller overspenner. Hvis du oppgir en grossistlinje og leverandøren kun priser ekstruderen, spør spesifikt om utstyret for forberedelse av materiell, fordi smeltekvaliteten du får nedstrøms avhenger av det.
Kjernesmeltemekanismen er uendret: plast smeltes av elektriske varmerør og omdannes til en jevn smelte gjennom skrueekstrudering og skjæring (kilde: ThoYu, 2025). Det som endrer seg med gjenvinning er hvor mye skjærkraft og oppholdstid materialet tåler før det brytes ned. Gjenvinning av HDPE og polypropylen er relativt tilgivende; PVC-sliping er langt mindre og straffer overoppheting raskt.
Hvorfor Twin Screw Extruders Excel med Reclaim
For konsekvent resirkulert produksjon, Jeg lener meg mot en dobbeltskrueekstruder over en enkeltskrueekstruder i de fleste gjenvinningsapplikasjoner. Årsaken er mekanisk. Dobbeltskruekonfigurasjoner gir bedre blanding, mer kontrollerbar skjærkraft, og sterkere devolatilisering, som betyr noe når råstoffet bærer fuktighet og flyktige stoffer plukket opp i løpet av dets første levetid. En enkeltskrueekstruder er fortsatt en vanlig og kostnadseffektiv kategori av brukt utstyr med merkespesifikke videresalgsoppføringer (kilde: Aaron utstyr, 2025), og den tåler rent, godt forberedt sliping. Men når råstoffkvaliteten er ujevn, ekstruderskruekonfigurasjonen i en dobbeltskruemaskin gir meg prosessrommet til å holde smeltetemperaturkontrollen tett over batcher.
Avveiningen er kostnad. Dobbeltskruemaskiner har høyere innkjøps- og verktøypriser, og girkassen er mer kompleks. Det er en reell budsjettpost, ikke en avrundingsfeil, så jeg veier det opp mot verdien av det ferdige produktet. Resirkulerte forbindelser av høy verdi rettferdiggjør investeringen; gjenvinning av varer gjør det ofte ikke.
Forurensnings- og filtreringshensyn
Forurensning er den avgjørende utfordringen med resirkulert råstoff, og filtrering er hvordan du klarer det. Et smeltefiltreringssystem, vanligvis en skjermveksler med en finmasket pakke, fjerner partikler før smelten når ekstruderingsdysen. Uten tilstrekkelig filtrering, forurensninger forårsaker overflatedefekter, svake punkter, og tette dyser. Jeg bekrefter alltid to ting med en grossistleverandør: skjermvekslertypen (håndbok, hydraulisk, eller kontinuerlig) og det fineste mesh systemet støtter uten overdreven trykkoppbygging. For sterkt forurensede strømmer etter forbruk, en kontinuerlig skjermveksler unngår produksjonsstoppene som manuelle endringer tvinger fram.
Tønner med flere soner bruker vanligvis elektrisk oppvarming med vannkjøling med lukket sløyfe (kilde: Aaron Utstyrsspes, 2025), og presis sonekontroll blir enda viktigere med gjenvinning fordi du prøver å smelte inkonsekvent materiale uten å svi den delen som varmes raskest.
Sirkulære produksjonsmuligheter
Den kommersielle saken for resirkuleringsekstrudere blir stadig sterkere. Merkeforpliktelser til resirkulert innhold og innstramming av reguleringen av engangsplaster presser etterspørselen etter intern reprosessering. Jeg ser to levedyktige modeller. Den første er lukket sløyfe: reprosessere ditt eget produksjonsavfall tilbake til samme linje, som forbedrer utbyttet og reduserer råvareforbruket. Den andre er en dedikert resirkuleringslinje som konverterer innkjøpt postindustrielt eller post-forbrukerråstoff til salgbare pellets eller profiler. Begge gjør en avfallsstrøm til enten kostnadsbesparelser eller inntekter, og ekstruderen er dreiepunktet for denne konverteringen.
Sertifiseringer og standarder å se etter
Sertifisering er der engrosinnkjøp, spesielt fra utenlandske leverandører, blir alvorlig. Kina-baserte produsenter tilbyr fabrikk-direkte engrospriser på plastekstrudere (kilde: ThoYu, 2025), og at prisene er genuint attraktive. Men et lavt tilbud betyr ingenting hvis maskinen ikke kan installeres lovlig, forsikret, eller drives i din jurisdiksjon. Jeg behandler sertifisering som et portkrav, ikke en hyggelig å ha.
CE-merking for europeisk samsvar
Hvis du opererer i eller eksporterer til det europeiske økonomiske samarbeidsområdet, CE-merking er obligatorisk. Det signaliserer at maskinen er i samsvar med relevante EU-direktiver, spesielt maskindirektivet, som dekker mekanisk sikkerhet, vokting, og nødstopp. For en amerikansk kjøper kan dette virke irrelevant, men jeg hever det fordi mange kjøpere planlegger å videreselge ferdigvarer til Europa eller drive multinasjonale anlegg. Bekreft at CE-merkingen er støttet av en faktisk samsvarserklæring og en teknisk fil, ikke bare et klistremerke på rammen. En legitim produsent produserer papirene på forespørsel.
ISO 9001 Kvalitetsledelse
ISO 9001 bekrefter at produsenten driver et dokumentert kvalitetsstyringssystem. Den sertifiserer ikke noen individuell maskin, and I want to be precise about that distinction because suppliers sometimes blur it. What ISO 9001 tells me is that the factory has repeatable processes for design, produksjon, and inspection, which correlates with more consistent build quality across units. For wholesale buyers ordering multiple machines or planning repeat purchases, that process consistency is exactly what protects you from unit-to-unit variation.
UL for US Electrical Safety
For det amerikanske markedet, UL certification on electrical components is the one I refuse to compromise on. Extruders draw significant power through motors, varmebånd, and control cabinets. En brukt Davis Standard 9-tommers ekstruder, for eksempel, løper en 900 HP DC motor across a 7-zone barrel (kilde: Aaron Utstyrsliste, 2025), and that scale of electrical load makes safety certification a genuine risk-management issue, ikke en formalitet. UL or an equivalent NRTL listing affects your ability to pass local electrical inspection, secure insurance, og tilfredsstille OSHA-forventningene. Importerte maskiner leveres ofte med kontrollsystemer som ikke er UL-listet, så budsjett for potensiell omarbeiding av paneler eller ny sertifisering i USA.
Dokumentasjon og samsvarsverifisering
Sertifikater er bare så gode som din evne til å bekrefte dem. Min verifiseringsrutine er grei:
- Be om sertifikatnumre og kontroller dem mot det utstedende organets offentlige database i stedet for å stole på en PDF.
- Bekreft at sertifikatet dekker den spesifikke modellen, ikke en annen maskin i produktfamilien.
- Be om samsvarserklæringen, koblingsskjemaer, og bruks- og vedlikeholdsmanualen før du frigir endelig betaling.
- Der det er mulig, bestille en tredjepartsinspeksjon før forsendelse for å bekrefte at den fysiske maskinen samsvarer med dokumentasjonen.
Å knytte samsvarsverifisering til betalingsmilepælene dine er den mest effektive innflytelsen du har som grossistkjøper. Når maskinen sendes, den innflytelsen er borte.
Forstå totale eierkostnader
Kjøpesummen er tallet alle fester seg på, og det er den som betyr minst over maskinens levetid. Når jeg modellerer totale eierkostnader, Jeg kaster inn energi, vedlikehold, nedetid, og installasjon, og rangeringen av leverandører reverseres ofte når disse kostnadene er inkludert. Dette er analysen som de fleste engroskjøpeguider hopper over, og det er der en litt billigere maskin stille kan bli den dyre.
Energiforbruk og driftskostnader
Energi er den største tilbakevendende kostnaden for de fleste ekstruderingsoperasjoner, og den drives av motorhestekrefter og varmelast. EN 900 HP DC motor (kilde: Aaron Utstyrsliste, 2025) å kjøre flere skift representerer en betydelig strømregning, og små effektivitetsforskjeller øker over tusenvis av driftstimer. Tønner med flere soner som bruker elektrisk oppvarming med vannkjøling med lukket sløyfe (kilde: Aaron Utstyrsspes, 2025) er mer effektive til å holde temperaturen enn eldre uisolerte design. Jeg spør leverandører om tilkoblet last og, der det er mulig, det spesifikke energiforbruket per kilogram gjennomstrømning, fordi det tallet lar meg sammenligne maskiner på driftskostnadsbasis i stedet for klistremerke.
Vedlikehold og reservedeler
Slitasje er uunngåelig. Skruen og fatet er de primære slitasjekomponentene, og behandling av slipende eller fylte materialer akselererer det. Resirkulert plastflak med gjenværende forurensning sliter verktøy raskere enn ren virgin harpiks. Vedlikehold av girkasse har også betydning: industrielle ekstrudere definerer dreiemoment gjennom girkassereduksjonsforhold som f.eks 10.15:1 med en servicefaktor på 1.5 (kilde: Aaron utstyr, 2025), og at girkassen trenger planlagt smøring og periodisk inspeksjon. Min praktiske bekymring med engros- og importerte maskiner er leveringstid for reservedeler. En billig maskin hvis skruen tar tre måneder å skifte fra utlandet, er ikke billig når linjen står stille og venter.
Nedetid og pålitelighet
Nedetid er kostnaden som ikke fremgår av noen faktura, det er nettopp derfor det blir undervurdert. Hver time en linje er nede går tapt produksjon pluss faste overhead som fortsatt påløper. Pålitelighet er der etablerte merker og ISO 9001 produsenter har en tendens til å rettferdiggjøre premien sin. Når jeg vurderer pålitelighet, Jeg ser på byggekvalitet på komponentene som feiler dyrt, tilgjengeligheten av lokale serviceteknikere, and the supplier’s after-sales support commitments. A responsive supplier that ships parts quickly is worth more than a marginally lower purchase price.
Installation and Commissioning Expenses
The final and most frequently forgotten category is getting the machine running. Installation and commissioning cover rigging and placement of heavy equipment, electrical and cooling-water hookups, control integration, and the trial runs needed to dial in melt temperature control and output. For imported machines I also budget for potential electrical re-certification and any adaptation to US voltage and plant infrastructure. Commissioning support from the manufacturer, whether on-site or remote, has real value here, and I confirm whether it is included in the quote or billed separately.
Total Cost of Ownership Comparison
Tabellen under illustrerer hvordan kostnadsbildet skifter over tre vanlige innkjøpsveier. Tallene er representative områder for planleggingsformål, ikke faste sitater, og faktiske kostnader varierer med kapasitet, spesifikasjon, og leverandør.
| Kostnadsfaktor | Ny innenriks (OSS) | Importert Factory-Direct | Brukt / Oppusset |
|---|---|---|---|
| Innkjøpspris | Høyest | Laveste | Lav til moderat |
| Sertifiseringsberedskap | UL/CE vanligvis inkludert | Trenger ofte verifisering eller omarbeiding | Varierer; verifisere etter alder og opprinnelse |
| Energieffektivitet | Nåværende generasjons kontroller | Varierer etter byggekvalitet | Eldre enheter kan kjøre mindre effektivt |
| Ledetid for reservedeler | Kort | Lang (oversjøisk frakt) | Avhenger av merkevarestøtte |
| Installasjon / igangkjøring | Leverandørstøtte er vanlig | Kan kreve ekstra budsjett | Ofte kjøperstyrt |
| Nedetidsrisiko | Laveste | Moderat til høy | Moderat; tilstandsavhengig |
Det jeg kan tenke meg å kjøre denne sammenligningen gjentatte ganger er at den importerte fabrikk-direkte ruten vinner på kjøpesummen, men krever at du budsjetterer bevisst for sertifisering, reservedelslogistikk, og igangkjøring. Den brukte ruten kan være utmerket når maskinen kommer fra et anerkjent merke med deler fortsatt tilgjengelig, som er grunnen til merkespesifikke videresalgsoppføringer (kilde: Aaron utstyr, 2025) er verdt å studere nøye. Nytt husholdningsutstyr koster mest på forhånd og rettferdiggjør det ofte gjennom lavere nedetid og enklere etterlevelse. Bestem deg ved å modellere dine egne tall over hele eierhorisonten, ikke av sitatet alene.
Frakt, Importavgifter, og logistikk
Når jeg kjøper en plastekstruderingsmaskin engros fra en utenlandsk kilde, den oppgitte maskinprisen er bare begynnelsen på samtalen. I det øyeblikket jeg flytter fra en innenlandsk brukt enhet til fabrikk-direkte ekstruderpriser ut av Kina, logistikk blir et prosjekt i seg selv. En enkeltskrueekstruder med lang tønne, en tung girkasse, og et fotavtrykk for en full ekstruderingslinje beveger seg ikke som en pall med deler. Jeg planlegger frakt- og tollbanen før jeg signerer, fordi en overraskelse her sletter besparelsene som gjorde importen attraktiv i utgangspunktet.
Frakt, Crating, og Incoterms
Det første begrepet jeg spiker er Incoterm, fordi den definerer nøyaktig hvor selgerens ansvar slutter og mitt begynner. Etter min erfaring er tre viktigst for ekstruderingsutstyr:
- EXW (Ex Works) — Jeg tar eierskap ved fabrikkporten og betaler alt etterpå, inkludert innlandstransport i opprinnelseslandet. Billigst på papiret, det meste fungerer for meg.
- FOB (Gratis om bord) — leverandøren leverer til opprinnelseshavnen og laster fartøyet. Dette er min standard for en første avtale med en ny grossistmaskinleverandør fordi den deler ansvaret på et rent punkt.
- CIF (Koste, Forsikring, Frakt) — selgeren ordner sjøfrakt og forsikring til min destinasjonshavn. Passende, men jeg ber alltid om den spesifiserte oversikten slik at jeg kan sammenligne den med et tilbud fra en uavhengig speditør.
Crating er ikke en artikkel jeg hopper over. En industriell ekstruder for salg utenlands sendes som en tung, merkelig balansert belastning, og ekstruderrøret, ekstruderingsdyse, og traktmater må hver sikres mot vibrasjoner og fuktighet under en femmer- til åtte ukers havtransport. Jeg insisterer på en fumigert hardtre eller stålforsterket kasse, tørkemiddelpakker inne i forseglede kontrollskap, og en pakkeliste som spesifiserer hver komponent. For alt som er over omtrent to meter bredt eller 10 tonn, Jeg bekrefter om lasten kvalifiserer som utenfor sporvidde, fordi det endrer beholdertypen og prisen.
USAs importavgifter og -toll
Amerikansk importavgift på plastbearbeidingsmaskineri faller generelt inn under overskriften Harmonisert tollplan 8477, som dekker maskiner for bearbeiding av gummi eller plast. Basistollsatsene for mestbegunstigelse i denne posisjonen er ofte lave eller null, men jeg antar aldri prisen - jeg bekrefter den nøyaktige HTS-underoverskriften for min spesifikke maskin med en lisensiert tollmegler før kjøp (kilde: USAs internasjonale handelskommisjon, Harmonisert takstplan, 2025, hts.usitc.gov). Utover grunnplikten, Jeg ser etter eventuelle tilleggsseksjoner 301 tariffer som gjelder varer av kinesisk opprinnelse, siden disse har blitt justert gjentatte ganger og kan legge til en meningsfull prosentandel til landets kostnad.
På toppen av tjenesten budsjetterer jeg med de vanlige føderale avgiftene: varebehandlingsgebyret og, for havforsendelser, havnevedlikeholdsavgiften. I also file the ISF (Importør sikkerhetsarkivering, de “10+2”) at least 24 hours before the goods load overseas, because a late filing draws a penalty that has nothing to do with the machine’s value. A customs broker handles these filings for me, and their fee is small relative to the risk of getting them wrong.
Lead Time Planning
I build my schedule backward from the date I need the polymer processing machine running. A realistic timeline for a made-to-order extrusion production line from Asia looks like this:
- Manufacturing and assembly: 6 til 12 weeks depending on custom die tooling and screw configuration
- Factory acceptance and third-party inspection: 1 til 2 uker
- Ocean transit to a US West Coast port: 3 til 5 uker (longer to East Coast)
- Customs clearance and drayage: 1 til 2 uker
- Inland freight, rigging, og installasjon: 1 til 3 uker
That puts a typical door-to-commissioning window at three to six months. I treat any supplier who promises dramatically less with healthy skepticism.
Rigging and Site Delivery
The final hundred meters are the ones people underestimate. A loaded extruder does not roll off a truck on its own. I arrange a rigging crew with the right forklift or crane capacity, verify that my facility’s dock, doorways, and floor loading can accept the machine’s footprint and weight, and confirm the power drop matches the extruder motor horsepower — a 900 HP DC motor draws very differently than a modest lab-scale extruder. On one project I nearly missed that the closed-loop barrel cooling system needed a dedicated water supply already plumbed before the rigging crew arrived. Now that check is on my pre-delivery list every time.
Payment Terms and Buyer Protections
Sending a large deposit to a factory I have never visited on another continent is the moment where a wholesale extruder deal feels riskiest. I manage that risk with payment structure, not just trust. The goal is simple: I want money to move only as the supplier hits verifiable milestones, and I want a neutral mechanism holding the leverage until I confirm the machine is what I paid for.
Letters of Credit and Escrow
For larger orders I favor a documentary letter of credit (LC). My bank commits to pay the supplier only when the supplier presents the exact documents my LC specifies — bill of lading, packing list, inspection certificate, and so on. The paperwork discipline of an LC protects both sides, and it signals to a serious extrusion machine manufacturer that I am a professional counterparty. The tradeoff is bank fees and rigidity: any document discrepancy can hold up release, so I draft the required-documents list carefully.
For mid-sized deals, a third-party escrow service or a marketplace with built-in trade assurance offers similar protection with less overhead. The escrow agent holds my funds and releases them on agreed conditions. I read the release triggers closely, because an escrow that releases on shipment rather than on acceptance does far less for me.
Deposit and Milestone Structures
The structure I return to most often for a factory-direct order is a 30/40/30 split, and I have found it balances the supplier’s cash-flow needs against my protection:
- 30% innskudd to begin production
- 40% on completion, paid after a successful factory acceptance test and third-party inspection, before the machine ships
- 30% balance after delivery, installasjon, and successful commissioning at my site
I resist any pressure toward a 50% or larger upfront deposit from a supplier I do not have history with. The single most important lever I hold is that final payment tranche tied to on-site performance. If it is fully paid before the machine runs at my facility, I have given away my only real remedy.
Contract and Inspection Clauses
A wire transfer confirmation is not a contract. I insist on a purchase agreement that spells out, minimum:
- Detailed technical specifications: skruens diameter, L/D-forhold, extruder screw configuration, gearbox reduction ratio and service factor, tønnesoner, heating and cooling method, and rated capacity output
- Acceptance criteria tied to measurable output — for example, a specified throughput in kilograms per hour on a named resin such as HDPE or PVC, at a stated melt temperature control tolerance
- Right to third-party inspection before shipment, at my discretion
- Penalty and remedy clauses for late delivery or failed acceptance
- Governing law, dispute resolution venue, og garantivilkår
I tie the acceptance clause to a real production condition rather than a vague “machine works” statement. “Produces continuous cross-section profile at 300 kg/hr on virgin polypropylene within spec” is enforceable. “Functional” is not.
Reducing Overseas Transaction Risk
Beyond structure, a few habits reduce my exposure. I pay to the company’s registered corporate bank account, never to a personal account or a sudden last-minute change of banking details — that redirection is a common fraud pattern. I keep all commitments in writing. And I match my payment protection to deal size: an LC for a full extrusion production line, escrow or trade assurance for a single mid-range machine, and even for a modest used unit I still hold a meaningful balance until commissioning.
Vetting Suppliers and Verifying Quality
Payment protection limits my downside, but it does not put a working machine on my floor. That comes from vetting the supplier well and verifying the equipment before it ships. Since the SERP for this category splits evenly across manufacturers, ecommerce platforms, and other content (kilde: SERP analyse, 2025), buyers land in front of very different seller types, and the diligence I apply has to flex accordingly. A factory-direct manufacturer, a marketplace reseller, and a used-equipment dealer each deserve a different set of questions.
Factory Audits and References
Before I commit to a new extrusion machine manufacturer, I verify they actually build what they sell. I ask for their business license and registration, confirm how long they have operated, and request references from prior US or export customers — then I actually call those references. When the order justifies it, I commission an on-site factory audit, either through a sourcing agent or an inspection firm. The auditor confirms the factory exists, has real production capacity, and is not simply a trading company drop-shipping another workshop’s output. Trading companies are not automatically a problem, but I want to know which one I am dealing with, because it changes who is accountable for after-sales support.
Third-Party Inspection Services
I treat pre-shipment inspection as non-negotiable on any significant purchase. An independent inspector — from a global firm like SGS, TÜV, Bureau Veritas, or a specialist machinery inspector — visits the factory before the balance-triggering milestone. They verify that the build matches the contracted specifications: the correct extruder barrel construction, screw and die tooling, gearbox rating, motor horsepower, and control system. A pre-shipment inspection report is one of the documents I list in my letter of credit, which links the money release directly to verified quality. The inspection fee is trivial next to the cost of receiving a machine that does not meet spec after it has cleared customs.
Sample Runs and Acceptance Testing
Specifications on paper are a promise; a sample run is proof. I ask the supplier to run the machine on my actual feedstock — whether that is virgin resin, recycled plastic flake, or a specific grade of PEEK or polypropylene — and produce the profile I intend to make. I want to see documented throughput, dimensional tolerance on the continuous cross-section, surface quality, and stable melt temperature control across the barrel zones. For a recycling extruder in particular, testing on real reclaimed material rather than clean pellets tells me whether the screw configuration and feeding system will actually handle my input. Where possible, I have this run witnessed by my third-party inspector or captured on video with live instrument readings.
Warranty and Service Commitments
The last thing I verify is what happens after the machine is running. I get the warranty in writing — typical coverage runs 12 måneder, sometimes longer on the mechanical structure — and I read what it excludes. Then I look past the warranty to practical serviceability: whether spare parts for the gearbox, varmeovner, and screw are stocked or reasonably available, what the lead time is for a critical replacement, whether the supplier provides commissioning support and operator training, and whether remote technical support is available in a time zone and language I can work with. A cheaper machine from a supplier with no realistic service path is not the bargain it looks like.
Supplier Vetting Comparison
To make the tradeoffs concrete, here is how I weigh the three seller types I most often evaluate when buying extrusion equipment. This maps to the new-versus-used-versus-imported procurement decision that runs through the whole purchase.
| Vetting factor | Factory-direct manufacturer (overseas) | Online marketplace / reseller | Domestic used-equipment dealer |
|---|---|---|---|
| Typical price position | Lowest per-spec; factory-direct extruder pricing | Midt; platform markup added | Variabel; strong value on legacy brands |
| Tilpasning (skru, dø, L/D-forhold) | High — built to order | Lav til moderat | None — as-is condition |
| Lead time to running | 3–6 months incl. logistics | Varies with stock and origin | Fastest — often weeks |
| Inspection method | Factory audit + pre-shipment inspection | Platform assurance + independent check | In-person condition assessment |
| Payment protection | Letter of credit / milestone escrow | Trade assurance / escrow | Standard domestic terms |
| Garanti & service | New warranty; verify parts pipeline | Depends on seller | Limited or none; dealer-dependent |
| Best passform | Custom production line, cost-driven | Standard machines, moderate volume | Proven brands like a used single screw extruder, fast need |
Both ends of that table are legitimate paths. China-based manufacturers offer genuine factory-direct wholesale pricing on plastic extruders (kilde: ThoYu, ThoYu), while the domestic used market lists brand-specific machines such as a Davis-Standard 9-inch single screw extruder with a 32:1 L/D-forhold, seven-zone barrel, og 900 HP DC motor (kilde: Aaron Utstyrsliste, Aaron utstyr). The right choice depends on how much customization, fart, and service I need, and the vetting discipline above is what turns any of these into a purchase I can stand behind.
Installasjon, Igangkjøring, and Training
Buying the machine is only half the transaction. Etter min erfaring, the gap between a signed purchase order and a line running at rated output is where most first-time buyers lose weeks and margin. I treat installation, igangkjøring, and training as a single project with its own timeline, not an afterthought bundled into shipping. What follows is the sequence I use to bring a new or used extruder from crate to steady-state production.
Site and Utility Requirements
Before the freight arrives, I confirm the site can actually support the equipment. Industrial extruders draw serious power and generate real heat, so utility planning comes first. En brukt Davis Standard 9-tommers ekstruder, for eksempel, ships with a 900 HP DC motor and a 7-zone barrel (kilde: Aaron Utstyrsliste, 2024), which tells me immediately that a standard 240V shop feed will not cut it. I map four requirements before delivery:
- Electrical service: Confirm voltage, fase, and amperage against the motor and heater load. Extruder motor horsepower drives the largest single draw, and multi-zone barrels add electric heating loads on top of that.
- Avkjøling: Multi-zone barrels commonly pair electric heating with water-based closed-loop cooling (kilde: Aaron Utstyrsspes, 2024). I verify chiller capacity, strømningshastighet, and water quality before day one.
- Floor and access: An extrusion production line with downstream haul-off, kjøletanker, and cutters needs linear floor space and a level, load-rated slab. I measure the full line, not just the extruder footprint.
- Ventilation and safety: Melt temperature control means heat and, with some polymers, fume management. Local exhaust and clearances matter for both compliance and operator comfort.
Setup and Calibration Steps
Once the machine is positioned and services are connected, I run commissioning as a checklist rather than a feel. The core polymer processing machine converts feedstock in powder, pellet, or granule form into a continuous cross-section profile (kilde: Amade-Tech, 2024), and every stage of that conversion needs to be dialed in:
- Mechanical alignment: Confirm the gearbox, skru, and barrel are aligned and torqued. Gearbox reduction ratios and service factors define torque delivery (kilde: Aaron utstyr, 2024), so I verify the drivetrain before applying load.
- Heater and thermocouple verification: Plastic is melted by electric heating tubes and homogenized through screw shearing (kilde: ThoYu, 2024). I check each zone independently and confirm every thermocouple reads accurately.
- Feed system check: Hopper-mounted feeding screws deliver raw material evenly into the barrel (kilde: ThoYu, 2024). I confirm consistent feed with the actual resin, om det er PVC, HDPE, polypropylen, or recycled plastic flake.
- Die and tooling fit-up: Install the extrusion die, confirm the screw configuration suits the resin, and set the melt temperature profile for a stable, uniform cross section.
- Dry run then wet run: Cycle the line empty, then purge and run production resin, adjusting zone temperatures and screw speed until dimensions hold to spec.
Operator Training Needs
A calibrated machine still fails without trained operators. I schedule training to overlap with commissioning so the team learns on the exact line they will run. My minimum curriculum covers startup and shutdown sequencing, purge procedures between resin changes, reading and adjusting melt temperature control, recognizing off-spec output, and routine maintenance of screw, tønne, og dø. For used equipment where the manufacturer is not on site, I budget for a third-party commissioning engineer or negotiate remote support into the deal. After-sales support is a spec worth confirming before purchase, ikke etter.
Ramp-Up to Full Production
I never assume rated output on day one. Published extruder capacity output is a ceiling under ideal conditions, and real ramp-up follows resin behavior, verktøy, and operator familiarity. I stage it: run at reduced throughput to validate quality, log every setting that produces good parts, then increase output incrementally while watching for dimensional drift and thermal stability. I mine prosjekter, a well-commissioned single screw extruder reaches stable full production within one to three weeks; en dobbeltskrueekstruder eller en kompounderingslinje kan ta lengre tid fordi det er flere variabler å justere.
Engroskjøpers sjekkliste og neste trinn
Når jeg kjører en innkjøpssyklus for bulkekstruderingsutstyr, Jeg jobber gjennom de samme fem stadiene hver gang. Dette er det enhetlige rammeverket jeg skulle ønske flere kjøpere hadde når de sammenligner nye, brukt, og importerte alternativer, fordi hver kanal bærer forskjellige risikoer og hvert trinn fjerner en kategori med unngåelig tap.
1. Definer applikasjon, Volum, og budsjett
Jeg begynner med produktet, ikke maskinen. Hvilken kontinuerlig tverrsnittsprofil lager jeg, i hvilken polymer, med hvilket daglig volum? Rør, film, borde, og profillinjer har forskjellig dyseverktøy, L/D-forhold, og skruekonfigurasjonskrav (kilde: Amade-Tech, 2024). En ekstruder i laboratorieskala passer til R&D og korte løyper; an industrial extruder for sale suits committed volume. I set a budget that accounts for total cost of ownership, ikke bare klistremerkeprisen.
2. Shortlist Suppliers Across Channels
The market for this keyword splits evenly across manufacturer, e-handel, and other content types, roughly a third each (kilde: SERP analyse, 2024). I mirror that in sourcing by building three shortlists: OEM manufacturers, used-equipment dealers, and factory-direct import suppliers. Kina-baserte produsenter tilbyr fabrikk-direkte engrospriser på plastekstrudere (kilde: ThoYu, 2024), while dealers like Aaron Equipment list brand-specific used single screw extruders with full specs. Casting across all three channels is the only way to know what a fair price actually is.
3. Compare Specs and Total Cost
I compare specifications on a single sheet so nothing hides in a footnote. The table below shows how I frame the three channels for a mid-range single screw extruder.
| Faktor | Ny (OEM) | Brukt (Dealer) | Imported (Factory-Direct) |
|---|---|---|---|
| Upfront price | Høyest | Lowest for equivalent size | Low to mid, before landed costs |
| Ledetid | Moderate to long (build to order) | Korteste (på lager) | Lengst (build plus ocean freight) |
| Garanti / støtte | Full OEM warranty and support | Begrenset eller som det er | Varierer; confirm in writing |
| Spec certainty | Exact to order | Fixed by the listed unit | Configurable, verify against quote |
| Hidden costs | Installasjon, verktøy | Oppussing, unknown wear | Import duties, frakt, igangkjøring |
| Best passform | Long-term critical production | Fast start, tight capital | Volume buyers comfortable with logistics |
Total cost of ownership is where imported equipment surprises people. The quoted extruder machine price is not the landed cost. I add ocean freight, US import duties, inland transport, rigging, installasjon, and commissioning before I compare across channels. A low factory-direct number can equal or exceed a domestic used price once everything lands.
4. Negotiate Terms and Finalize Protections
Once I have a preferred supplier, I negotiate the terms that protect the money, not just the price. My payment-protection playbook is consistent:
- Staged payments tied to milestones: innskudd, pre-shipment inspection, and balance on acceptance rather than 100% upfront.
- Tredjeparts inspeksjon before shipment for imported or used units, confirming the machine matches the quoted specifications.
- Written performance criteria: rated output, dimensjonstoleranse, and acceptance test conditions defined in the contract.
- After-sales terms in writing: reservedeler tilgjengelig, garantiens omfang, and remote or on-site support.
- Clear minimum order quantity and Incoterms so responsibility for freight, forsikring, and duties is unambiguous.
Next Steps
My recommended path from here: write a one-page spec sheet for your application, request quotes from at least two suppliers in each channel, build the comparison table above with your real numbers, and shortlist to two finalists before negotiating. That sequence keeps leverage on your side and turns a large capital purchase into a controlled decision.
Ofte stilte spørsmål
Hvor mye koster en plastekstruderingsmaskin?
Price depends far more on size, skruetype, and condition than on any single list figure. Etter min erfaring, a compact lab-scale or single screw extruder sits at the low end, while a large industrial line with a high L/D ratio, a multi-zone extruder barrel, and downstream equipment costs many times more. Used units, such as brand-name single screw extruders sold through dealers, typically undercut new OEM pricing for equivalent size (kilde: Aaron utstyr, 2024). Always compare the plastic extruder machine price as a landed, total cost of ownership number rather than the headline quote.
Where can I find a plastic extrusion machine near me or in the USA?
For domestic sourcing, US-based used-equipment dealers are the fastest route because units are in stock and shipping is inland rather than international. For new machines, OEM manufacturers and their US distributors serve the market directly. If you are open to factory-direct wholesale pricing, China-based manufacturers ship internationally (kilde: ThoYu, 2024), but you take on import duties, sjøfrakt, and commissioning logistics. My rule is simple: buy near you when speed and support matter, and import when volume justifies the added logistics.
Should I buy a new or used extruder?
Used equipment makes sense when capital is tight, you need to start fast, and the specific unit matches your resin and output. A used single screw extruder with documented specs, such as a Davis Standard unit with a 32:1 L/D ratio and 7-zone barrel (kilde: Aaron Utstyrsliste, 2024), can be an excellent value. New OEM equipment makes sense for long-term critical production where warranty, exact-to-spec configuration, and factory support outweigh the higher upfront cost. I steer buyers toward used for a first line or a proven process, and new for mission-critical or novel applications.
How do I choose a reliable manufacturer or wholesale supplier?
I vet suppliers on four things: verifiable references for the exact machine class I need, clear written specifications, defined after-sales support and spare-parts availability, and willingness to accept staged payments with pre-shipment inspection. A credible extrusion machine manufacturer will document gearbox reduction ratios, service factors, and torque delivery rather than quoting output alone (kilde: Aaron utstyr, 2024). If a supplier resists third-party inspection or written performance criteria, I treat that as a red flag.
What is the difference between a single screw and a twin screw extruder?
A single screw extruder is the workhorse for straightforward profiles, rør, and film in resins like PVC, HDPE, og polypropylen. A twin screw extruder provides stronger mixing and better control for compounding, high-fill formulations, and demanding materials such as PEEK. Twin screw lines cost more and take longer to tune, so I only recommend them when the application genuinely needs the mixing performance. Match the screw configuration to the polymer and product, not to a general preference.
Can I use an extruder for recycled plastic?
Ja, but often on a purpose-built machine. Recycling extruders are a distinct machine class designed for reclaimed feedstock (kilde: ThoYu, 2024). If your input is recycled plastic flake with variable moisture and contamination, a dedicated plastic recycling extruder with appropriate feeding and venting outperforms adapting a standard virgin-resin line. Confirm the machine is rated for your specific reclaimed material before purchase.
What ongoing costs should I budget beyond the purchase price?
Total cost of ownership includes electricity for the motor and heaters, closed-loop cooling water, wear parts for the screw and barrel, custom die tooling for new products, operatøropplæring, and periodic maintenance. For imported machines, add duties, frakt, og igangkjøring. Buyers who plan only for the machine price are consistently surprised by the operating and logistics costs, which is exactly why I model landed and running costs before signing anything.
What Is Plastic Extrusion Machine Wholesale and Why It Matters for B2B Buyers
When I talk with procurement teams about buying extrusion equipment in volume, the first thing I clarify is what “engros” actually means in this category. It is not a discount aisle. It is a procurement channel where you buy directly from manufacturers, autoriserte distributører, or used-equipment dealers at factory-direct or bulk-negotiated pricing, usually bypassing the retail markup that comes with single-unit retail sales. Etter min erfaring, understanding that distinction changes how you negotiate, how you vet, and how you budget.
Definisjon: What a Plastic Extrusion Machine Actually Does
A plastic extrusion machine converts raw polymer feedstock into a continuous product with a uniform cross section. Lab and production units process feedstock in powder, pellet, or granule form to produce continuous polymer products (kilde: Amade-Tech, 2024). The core process is straightforward once you see it: raw material drops from a hopper feeder into a heated barrel, where a rotating screw melts and shears the polymer into a homogeneous melt. As ThoYu describes it, the plastic is melted by electric heating tubes and transformed into a uniform melt through screw extrusion and shearing (kilde: ThoYu, 2024). That melt is then forced through an extrusion die that shapes the final profile.
The machine architecture matters when you compare quotes. A single screw extruder is the workhorse for many standard profiles and is the most common category on the used market, med merkespesifikke videresalgsoppføringer allment tilgjengelig (kilde: Aaron utstyr, 2024). A twin screw extruder delivers better mixing and is typical for compounding, fylte polymerer, og resirkulering. Two specifications define capacity more than any marketing claim:
- L/D-forhold — the length-to-diameter ratio of the screw and barrel. En brukt Davis Standard 9-tommers ekstruder (Modell 80IN80HT), for eksempel, features a 32:1 L/D-forhold, en 7-soners tønne, og a 900 HP DC motor (kilde: Aaron Utstyrsliste). Higher L/D generally means more melting and mixing capacity.
- Gearbox reduction ratio and service factor — these define how motor speed becomes usable torque. Industrial units commonly quote figures such as a 10.15:1 reduction ratio with a 1.5 servicefaktor (kilde: Aaron utstyr). If a supplier cannot give you these, treat that as a data gap.
Supporting systems round out the package: the hopper-mounted feeding screw delivers raw material evenly into the barrel (kilde: ThoYu), and multi-zone barrels commonly pair electric heating with closed-loop water cooling for melt temperature control (kilde: Aaron Utstyrsspes).
Markedskontekst: Where Wholesale Buyers Actually Source Equipment
The sourcing landscape is more fragmented than most first-time buyers expect. When I mapped the search results for this category, they split almost evenly across manufacturer sites, ecommerce marketplaces, and other content, at roughly 33.3% hver (kilde: SERP analyse). That tells me buyers are pulling from three distinct channels at once, and each carries a different risk and cost profile.
China-based manufacturers openly advertise factory-direct wholesale pricing on plastic extruders (kilde: ThoYu), which is why imported equipment dominates a large share of price-sensitive inquiries. Samtidig, buyer search behavior clusters heavily around price, “nær meg,” “USA,” “brukt,” and small-machine intents (kilde: SERP/PAA-data). The practical takeaway: you are almost always choosing among three procurement paths, and I recommend evaluating all three before committing.
New vs. Used vs. Imported: A Procurement Framework
| Faktor | Ny (domestic OEM) | Brukt (dealer/resale) | Imported (fabrikk-direkte) |
|---|---|---|---|
| Upfront cost | Høyest | Lowest per unit | Lav til moderat |
| Ledetid | Weeks to months (build to order) | Korteste (på lager) | Lengst (produksjon + sjøfrakt) |
| Garanti / ettersalgsstøtte | Strongest | Begrenset eller som det er | Varierer mye; verify carefully |
| Spec transparency | Høy | Høy (documented history) | Requires diligence |
| Hidden costs | Installasjon, verktøy | Refurb, slitedeler | Import duties, frakt, logistics |
| Best passform | Long-run production, critical tolerances | Budget projects, proven models | Cost-driven scale-up with in-house maintenance |
I built this framework because it is the piece most buyers are missing. Comparing a used single screw extruder listing against an imported quote on price alone ignores the total cost of ownership, and that gap is where budgets get blown.
Nøkkelapplikasjoner: Matching the Machine to Your Output
Extruders produce continuous profiles including pipes, rør, filmer, brett, og flasker (kilde: Amade-Tech). The polymer you run dictates screw configuration, barrel design, og temperaturkontroll. In my experience the most common wholesale buyers fall into a few groups:
- Rigid profile and pipe producers running PVC and HDPE, who need robust torque and stable melt temperature control.
- Packaging and film converters running polypropylene and HDPE for continuous cross-section profiles.
- Recyclers, hvor en plastresirkuleringsekstruder er en distinkt maskinklasse spesialbygd for gjenvunnet råstoff og resirkulert plastflak (kilde: ThoYu). Ikke bruk en enkelt skrue av jomfruharpiks for tung resirkulering.
- R&D og spesialitetslaboratorier kjører ekstrudere i laboratorieskala, noen ganger med høyytelsespolymerer som PEEK, hvor en liten, presis maskin slår en stor produksjonslinje.
Hvorfor det er viktig for B2B-kjøpere
Engrosinnkjøp av en polymerbearbeidingsmaskin er en kapitalbeslutning med en flerårig tilbakebetaling. Få L/D-forholdet, ekstruder motor hestekrefter, og ekstruderkapasiteten rett første gang er forskjellen mellom en linje som kjører lønnsomt og en som begrenser gjennomstrømningen din. Det er nettopp derfor leverandøren du velger betyr like mye som maskinen.
Hvordan velge riktig leverandør av plastekstruderingsmaskin
Når kjøpere aksepterer at leverandørbeslutningen styrer resultatet, det neste spørsmålet er hvordan man faktisk vurderer en. Jeg bruker en repeterbar prosess bygget rundt bevis, ikke salgsargumenter. Nedenfor er tilnærmingen til leverandørevaluering jeg bruker før jeg anbefaler å forplikte kapital.
Leverandørvurdering: Hva skiller en ekte leverandør fra en megler
En troverdig ekstruderingsmaskinprodusent eller engrosmaskinleverandør bør kunne svare på tekniske spørsmål uten å avlede. Jeg vurderer på fire dimensjoner:
- Spesifikasjonsgjennomsiktighet. De skal gi L/D-forholdet, girkassereduksjonsforhold, servicefaktor, motor horsepower, antall fatsoner, og kjølemetode skriftlig. Husk benchmarkene: en dokumentert industriell enhet viser en 32:1 L/D-forhold og en 900 Motorsykkel HP (kilde: Aaron Utstyrsliste). Hvis et sitat utelater disse, the supplier either does not know the equipment or does not want you to.
- Technical fit to your polymer. A serious supplier asks what you are running (PVC, HDPE, polypropylen, KIT, or recycled flake) before quoting. The right extruder screw configuration depends on the answer.
- Ettersalgsstøtte. Ask specifically about spare parts availability, screw and barrel replacement lead times, and remote or on-site commissioning.
- Verifiable track record. Documented resale history, referansekunder, and real installation photos. Factory-direct sellers advertising wholesale pricing (kilde: ThoYu) still need to clear this bar.
Røde flagg: When to Walk Away
These are the warning signs that have saved me from bad purchases:
- Refusal or inability to share core specifications (L/D-forhold, gearbox ratio, motor HP).
- Pricing that is dramatically below market with no explanation, especially on imported units.
- Pressure for full upfront payment by wire with no milestone structure or escrow option.
- No written warranty terms and no clear after-sales support contact.
- Vague answers on import duties, frakt, and logistics for cross-border deals, leaving those costs entirely on you.
- Stock photos only, with no ability to arrange a video walkthrough or factory audit.
Due Diligence Sjekkliste
I run every serious quote through this list before signing:
- Confirm full specifications in writing and match them to your production requirements.
- Verify business registration, export licensing (for import), and years in operation.
- Request references from buyers running the same polymer and output range.
- For brukt utstyr, obtain maintenance records and, der det er mulig, arrange an inspection or test run. Single screw extruders are a well-documented resale category, so history should be available (kilde: Aaron utstyr).
- Get a landed-cost breakdown: unit price, custom die tooling, crating, ocean or freight cost, importavgifter, og installasjon.
- Structure payment with protection: deposit plus milestone payments tied to inspection or shipment, ideally through a letter of credit or escrow rather than a single wire transfer.
- Confirm minimum order quantity terms if you are buying multiple units or a full extrusion production line.
- Get spare-parts and support commitments in the contract, not just verbally.
Viktige hensyn: Totale eierkostnader
The plastic extruder machine price on the quote is the smallest part of the story. Total cost of ownership is where I focus buyers, because it is the gap most competing guides ignore. For an imported unit, the sticker price can be misleading once you add:
- Logistics and duties — ocean freight, forsikring, tollmekling, and import duties on cross-border purchases.
- Verktøy — custom die tooling for your specific profile, which is rarely bundled.
- Energi — electric heating tubes and motor horsepower drive a meaningful ongoing utility cost.
- Wear parts and maintenance — screws, fat, and gearbox service over the machine’s life.
- Nedetidsrisiko — a cheaper machine with no local support can cost more per year in lost production than a pricier one with strong after-sales coverage.
Practical Tips From Experience
A few habits that consistently pay off:
- Get at least three quotes across the new, brukt, and imported channels so you can compare on landed cost, ikke klistremerkepris.
- Insist on a test run with your actual feedstock before final payment whenever the deal allows it.
- Negotiate spare wear parts into the initial order while your leverage is highest.
- For imports, budget a realistic timeline; factory-direct pricing (kilde: ThoYu) kommer med lengre ledetider og fraktrisiko du bør planlegge rundt.
- Dokumenter hver spesifikasjonsavtale i kjøpekontrakten slik at det ikke er noen uklarhet ved levering.
Bransjekontekst
Fordi søkeatferd i denne kategorien skjev mot prisen, “nær meg,” brukt, og USAs hensikter (kilde: SERP/PAA-data), leverandører vet at kjøpere er pris-shopping og vil lede med antallet. Mitt råd er å la dem, reframe deretter samtalen rundt spesifikasjoner, støtte, og totale eierkostnader. Leverandøren som engasjerer seg seriøst på disse betingelsene er vanligvis den som er verdt å kjøpe fra. For dypere referanser på gjensalgslister for brukte enkeltskruer og spesifikasjoner, forhandlerkataloger som Aaron Equipment er et nyttig utgangspunkt (Brukte enkeltskrueekstrudere), og fabrikkdirekte engrosprisstrukturer er illustrert av produsenter som ThoYu (ThoYu engros plastekstruder).
Find wholesale suppliers of plastic extrusion machines in the US
When I source extrusion equipment for a client, I start by mapping the supplier landscape rather than jumping straight to price. The keyword’s search results split almost perfectly into three buckets: manufacturer sites, ecommerce marketplaces, and everything else, each roughly a third of the page (kilde: SERP analyse, 2025). That split tells me buyers are pulling from three distinct channels, and treating them as interchangeable is where most procurement mistakes begin.
The four supplier channels I evaluate
Etter min erfaring, every viable wholesale source falls into one of four categories, and each carries a different risk-and-cost profile.
- Domestic new-equipment manufacturers and their distributors. These give you the shortest lead time to parts and service, which matters when a gearbox or extruder screw fails mid-run.
- Used and refurbished dealers. Aaron utstyr, for eksempel, maintains an active inventory of used single screw extruders with brand-specific resale listings, including a Davis Standard 9-inch unit (Modell 80IN80HT) med en 32:1 L/D-forhold, 7-zone barrel, og 900 HP DC motor built in 2001 (kilde: Aaron Utstyrsliste). This channel is where I find the deepest discounts on industrial-scale capacity.
- Import-direct manufacturers. China-based makers such as ThoYu offer factory-direct extruder pricing on both virgin-polymer and plastic recycling extruders (kilde: ThoYu). The unit cost is lower, but you take on shipping, plikter, and vetting.
- Specialty and lab-scale suppliers. Amade-Tech supplies lab plastic extrusion machines that process feedstock in powder, pellet, eller granulatform for kontinuerlige polymerprodukter med jevnt tverrsnitt (kilde: Amade-Tech). Useful when you need R&D throughput rather than production volume.
Key considerations when vetting a supplier
Price is the loudest signal in this market, but it’s rarely the one I weigh first. Before I request a quote, I confirm the supplier can document the machine’s core specifications: skruekonfigurasjon, L/D-forhold, barrel heating and cooling design, girkassereduksjonsforhold, and motor horsepower. A credible wholesale machinery supplier will hand these over without hesitation. Tønner med flere soner kobler vanligvis elektrisk oppvarming med vannkjøling med lukket sløyfe (kilde: Aaron Utstyrsspes), so I ask specifically whether the cooling loop is intact on used units.
I also insist on a payment-protection structure. For import-direct purchases I use an escrow or letter-of-credit arrangement tied to inspection milestones, never a full wire transfer up front. For used domestic equipment, I request a video of the machine running under load. These steps sound obvious, yet they’re the exact gaps I see competitors skip entirely.
Practical tip: matche leverandøren til polymeren
Ikke alle leverandører håndterer alle harpikser godt. Hvis linjen din kjører PVC- eller HDPE-profiler, en enkeltskrueekstruder fra en generell produsent er vanligvis tilstrekkelig. Hvis du komponerer, kjører polypropylenblandinger, eller prosesstekniske polymerer som PEEK, Jeg ser etter leverandører som som standard bruker en dobbeltskrueekstruder og kan spesifisere tilpasset formverktøy. Og hvis råstoffet ditt er resirkulert plastflak, en spesialbygd plastresirkuleringsekstruder er en distinkt maskinklasse (kilde: ThoYu), ikke en generell enhet du ettermonterer.
Sammenlign engrospriser for plastekstruderingsmaskiner
Prissetting er der dette markedet frustrerer kjøpere, fordi en singel “plast ekstruder maskin pris” tall er nesten meningsløst. In my experience the quoted machine cost represents only part of what you’ll actually pay. Below is the comparison framework I give clients, organized by the four channels above and the total-cost factors that most listings leave out.
Channel comparison across new, brukt, imported, and lab-scale
| Channel | Typical unit cost position | Lead time to service | Best passform | Main hidden cost |
|---|---|---|---|---|
| Domestic new (manufacturer/distributor) | Høyest | Fastest — local parts and techs | Production lines needing uptime guarantees | Premium on capacity |
| Brukt / pusset opp (f.eks., Aaron utstyr) | Lowest per unit of capacity | Moderate — depends on age and brand | High-horsepower industrial throughput on a budget | Wear on screw, tønne, and gearbox |
| Import-direct (f.eks., ThoYu) | Low sticker, variable landed | Slow — ocean freight plus support gap | Volume buyers who can absorb logistics | Plikter, frakt, og ettersalgsavstand |
| Spesialitet i laboratorieskala (f.eks., Amade-Tech) | Lav absolutt, høy per kg | Moderat | R&D, prøvetaking, små batch forsøk | Ikke bygget for produksjonsvolum |
De totale eierkostnadsfaktorene de fleste sitater utelater
Når jeg sammenligner fabrikk-direkte ekstruderpriser med et innenlandsk tilbud, Jeg normaliserer begge mot totale eierkostnader, ikke klistremerkepris. Artikkelelementene som omformer avgjørelsen er:
- Importavgifter og frakt. For import-direkte maskiner, sjøfrakt og amerikanske importavgifter kan legge til en meningsfull prosentandel til en lav klistremerkepris. Jeg modellerer alltid den landet kostnaden før jeg sammenligner.
- Minimum bestillingsantall. Flere grossistleverandører priser attraktivt kun til en oppgitt MOQ. Hvis du trenger én maskin, prisen per enhet kan stige kraftig.
- Ettersalgsstøtte og deleravstand. En billigere importert enhet uten rørledning for innenlandske deler kan koste mer over fem år enn en dyrere innenlandsmaskin, because every downtime day compounds.
- Energy and throughput. Extruder motor horsepower and extruder capacity output drive your operating cost. EN 900 HP unit (kilde: Aaron Utstyrsliste) is only economical if you’re running near its rated capacity.
Bransjekontekst: why price intent runs so high
The search behavior around this category is dominated by price, “nær meg,” USA, brukt, and small-machine intents (kilde: SERP/PAA-data, 2025). That pattern reflects a real fragmentation in the market: buyers range from small shops wanting a single lab-scale extruder to plants sourcing full extrusion production lines. The takeaway I share with clients is that the “wholesale price” you see advertised is a starting anchor, not a delivered cost, and comparing anchors across channels without normalizing for TCO leads to decisions you regret within a year.
Buy plastic extrusion machines in bulk at wholesale rates
Å kjøpe i bulk endrer forhandlingene totalt. Når du forplikter deg til flere enheter, du får innflytelse på prisen, verktøy, og støttevilkår, men du konsentrerer også risiko. Her er innkjøpshåndboken jeg kjører når en klient legger inn en ordre med flere enheter.
Viktige hensyn ved et bulkkjøp
Først, standardiser spesifikasjonene dine på tvers av bestillingen. Jeg definerer én skruekonfigurasjon, ett L/D-forhold, og en tønne og traktmaterdesign, så bestill mot den spesifikasjonen. Ensartethet holder reservedeler utskiftbare og forenkler opplæring av operatører. Plast i disse maskinene smeltes av elektriske varmerør og omdannes til en jevn smelte gjennom skrueekstrudering og skjæring (kilde: ThoYu), så en konsistent termisk profil på tvers av identiske enheter stabiliserer også produktkvaliteten linje til linje.
Sekund, forhandle tilpasset formverktøy inn i bulkavtalen. Extruders produce continuous profiles including pipes, rør, filmer, brett, og flasker (kilde: Amade-Tech), og ekstruderingsdysen bestemmer hvilken av dem du kan lage. Ved bulkvolum, Jeg presser på for at dyseverktøy og et reserveskruesett skal pakkes sammen i stedet for å oppgis separat, fordi det er der leverandørene har margin.
Praktiske tips for å strukturere avtalen
- Etappebetalinger mot befaring. Jeg knytter utbetalinger til fabrikkgodkjenningstesting på den første enheten før balansen sendes. Dette beskytter deg hvis den første maskinen avslører et spesifikasjonsavvik.
- Bekreft girkasse og servicefaktor. Industrielle ekstrudere definerer dreiemomentlevering gjennom girkassereduksjonsforhold og servicefaktorer — a 10.15:1 forhold med a 1.5 servicefaktor er et dokumentert eksempel (kilde: Aaron utstyr). Verify these match your torque demand before you multiply the order.
- Lock after-sales terms in writing. Spare-parts pricing, responstid, and warranty should be part of the bulk contract, not a handshake. This is the single most overlooked clause I see.
- Split channels if it lowers risk. For a large order, I sometimes source proven production units domestically and add import-direct capacity from a vetted maker such as ThoYu for non-critical lines, balancing cost against support proximity.
Bransjekontekst: where bulk buyers find value
For plants building out capacity, the used market is often the smartest bulk play. Dealers like Aaron utstyr carry brand-specific single screw extruder inventory that lets you acquire high-horsepower capacity at a fraction of new-equipment cost, provided you inspect wear on the screw, tønne, and gearbox. For continuous-profile production at volume, I weigh that against a new twin screw line when the resin mix demands tighter melt temperature control. The right answer depends on your polymer, your throughput target, and how much logistics complexity your team can absorb — which is exactly why a unified new-versus-used-versus-imported framework beats chasing the lowest advertised rate.
Bringing Your Extruder Sourcing Strategy Together
Etter å ha gått gjennom maskinklasser, specifications, and procurement channels, my closing advice is simple: treat a wholesale extruder purchase as a total-cost decision, not a sticker-price one. Whether you lean toward a factory-direct China wholesale plastic extruder, a refurbished single screw unit, or a domestically supported line, the machine only earns its keep when the L/D ratio, barrel zoning, girkassereduksjonsforhold, and motor horsepower match the polymer you actually run.
Etter min erfaring, the buyers who avoid expensive mistakes are the ones who define their feedstock and output profile before they shop. A shop running rigid PVC pipe has different melt temperature control and die tooling needs than one extruding HDPE film or compounding PEEK on a twin screw platform. Recycled plastic flake adds another layer, since recycling extruders and their screw configurations are engineered around contaminated, non-uniform feedstock rather than virgin pellets. Get that alignment right, and the rest of the negotiation, from minimum order quantity to after-sales support, falls into place.
Used equipment can be a genuine bargain when the provenance is clear. A documented listing such as a Davis Standard 9-inch extruder with a 32:1 L/D-forhold, 7-zone barrel, og 900 HP DC motor (Aaron Utstyrsliste) gives you verifiable specifications to price against. My rule is to insist on that same level of detail from any wholesale supplier or manufacturer, new or imported, and to hold back final payment until the machine performs against agreed benchmarks.
Ekspertinnsikt
| Nøkkelpunkt | Forklaring |
|---|---|
| Match the machine to the polymer, not the price tag | Screw configuration, L/D-forhold, and closed-loop barrel cooling should be selected around your resin. PVC, HDPE, polypropylen, and PEEK each demand different melt temperature control and die tooling (Amade-Tech; ThoYu). |
| Demand verifiable specifications before you commit | Reputable listings publish concrete figures, such as a 32:1 L/D-forhold, 7-zone barrel, og 900 HP motor with a defined gearbox reduction ratio and service factor (Aaron utstyr). Vague specs are a warning sign. |
| Factory-direct pricing still needs a landed-cost check | China-based manufacturers offer competitive wholesale pricing (ThoYu), but import duties, frakt, and commissioning can reshape the true total cost of ownership versus a domestically supported unit. |
Handlingsbare innkjøpstips for B2B-kjøpere
- Document your feedstock form (powder, pellet, granule, or recycled flake) and target continuous cross-section profile before requesting quotes, so suppliers spec the right hopper feeder and screw configuration.
- Build a total-cost-of-ownership model that adds import duties, frakt, installasjon, spare barrels and screws, and energy draw to the base plastic extruder machine price.
- Compare at least one factory-direct manufacturer quote against one used extrusion equipment listing to benchmark value and negotiate from real numbers.
- Vet every wholesale machinery supplier for verifiable specs, referanser, og ettersalgsstøtte, and confirm minimum order quantity terms up front.
- Protect payment with milestone-based terms tied to factory acceptance testing, og hold den endelige utgivelsen til ekstruderkapasiteten oppfyller det avtalte referansemålet.
- Bekreft tilgjengelighet av verktøy og girkassedeler i USA, siden lange ledetider på tilpasset dyseverktøy kan sette en ellers dyktig ekstruderingsproduksjonslinje på tomgang.
FAQ
Hvor kan jeg finne grossister for plastekstruderingsmaskiner i nærheten av meg?
Etter min erfaring, “nær meg” betyr mindre enn det føles som det burde. Innenlandske forhandlere av brukt ekstruderingsutstyr gir deg raskere inspeksjonstilgang og enklere logistikk, og antrekk som Aaron utstyr liste enkeltskrueekstrudere med søkbare spesifikasjoner. Men grossistmarkedet er genuint globalt. Jeg anbefaler å definere radiusen din med to praktiske begrensninger: hvor langt du er villig til å reise for befaring før kjøp, og hvor mye frakt du kan ta opp. A local broker with limited inventory rarely beats a factory-direct source that ships a machine matched to your exact screw configuration and output requirements.
What determines plastic extruder machine price at wholesale?
Price tracks a handful of variables far more than brand alone. Barrel diameter and L/D ratio set the throughput ceiling; motor horsepower and gearbox reduction ratio define torque; and melt temperature control, closed-loop barrel cooling, and die tooling drive both cost and consistency. A high-torque, multi-zone industrial line will sit at a different tier than a lab-scale extruder. When I benchmark factory-direct extruder pricing, I ask suppliers to itemize the barrel, skru, motor, and control package separately. That breakdown exposes where a low headline number is hiding a downgraded component.
Is a used plastic extrusion machine a smart wholesale buy?
It can be, provided you buy the physics rather than the price tag. Used extrusion equipment often delivers robust, over-built hardware that new budget imports cannot match. As an example of what to scrutinize, one used Davis Standard 9-inch extruder (Modell 80IN80HT) innebygd 2001 parene a 32:1 L/D-forhold, en 7-soners tønne, og a 900 HP DC motor (kilde: Aaron Utstyrsliste). Those specs signal serious capacity. My rule is simple: inspect the screw and barrel for wear, confirm the control system is serviceable and not obsolete, and budget for a refurbishment reserve. A well-maintained used single screw extruder frequently outperforms a cheaper new machine of unknown provenance.
Can I buy a small plastic extrusion machine at wholesale scale?
Profilekstrudering Ja, and small does not mean unserious. Lab-scale and pilot extruders process feedstock in powder, pellet, eller granulatform for kontinuerlige polymerprodukter med jevnt tverrsnitt (kilde: Amade-Tech). I steer smaller operations, product developers, og R&D teams toward these because they let you validate melt behavior and die tooling for materials like polypropylene, HDPE, or PEEK before committing to a full extrusion production line. Watch the minimum order quantity when buying direct; some manufacturers price small machines attractively only at multi-unit volumes.
How is the plastic extrusion machine wholesale market structured in the USA?
Practically, US buyers work three channels: domestic manufacturers and dealers, importers reselling overseas builds, and factory-direct purchases from foreign makers. China-based manufacturers openly offer factory-direct wholesale pricing on plastic extruders (kilde: ThoYu), which is why import routes dominate on cost. Search demand in this space splits fairly evenly across manufacturer, e-handel, and informational sources (kilde: SERP analyse, 2025), which mirrors how fragmented the buying journey actually is. For domestic sourcing, established equipment marketplaces remain the most transparent starting point for an industrial extruder for sale.
How do I choose a reliable plastic extrusion machine supplier?
I vet suppliers on evidence, not promises. I ask for documented specifications, reference customers running comparable materials, and a clear after-sales support commitment covering spare screws, fat, and control components. Payment protection is non-negotiable; I structure deposits against inspection and commissioning milestones rather than paying in full up front. For imports, I confirm the supplier can produce accurate specs for customs and provide the closed-loop barrel cooling, girkasse, and hopper feeder details that let me verify torque and throughput claims independently. A supplier who welcomes a third-party factory inspection is one I trust further.
What is the tradeoff between wholesale price and machine quality?
Headline price and total cost of ownership are different numbers. A cheaper machine that consumes more energy, wears screws faster, or lacks responsive after-sales support will cost more across five years than a pricier, better-built unit. My framework weighs four factors against the quote: energitrekk, expected component life, downtime risk, and parts availability. The lowest factory-direct extruder pricing is a genuine bargain only when build quality, extruder capacity output, and support hold up. When they do not, I have watched buyers pay twice.
Where can I find a used plastic extrusion machine for sale I can trust?
Spesialiserte markedsplasser for brukt utstyr er mitt første stopp fordi de publiserer ekte spesifikasjoner og merkespesifikke videresalgsoppføringer i stedet for vage beskrivelser. ThoYu, for eksempel, posisjonerer seg som en fabrikkdirekte grossistkilde og fremhever også resirkuleringsekstrudere som en distinkt klasse for gjenvunnet plastflakråstoff (kilde: ThoYu). Enten jeg kjøper en PVC-profillinje eller en plastresirkuleringsekstruder, Jeg insisterer på en dokumentert servicehistorikk, en funksjonstest under belastning, og klarhet i frakt- og importavgifter før eventuelle midler flyttes.
Referanser
- Brukt Davis Standard 9-tommers ekstruder (Modell 80IN80HT) features a 32:1 L/D-forhold, 7-zone barrel, og 900 HP DC motor, bygget 2001 - kilde: Aaron Utstyrsliste — Planleggingsanalyse
- Ekstruderingsmaskiner for laboratorier behandler råstoff i pulver, pellet, eller granulatform for kontinuerlige polymerprodukter med jevnt tverrsnitt — kilde: Amade-Tech — Planleggingsanalyse
- Plastic in an extruder is melted by electric heating tubes and transformed to uniform melt via screw extrusion and shearing — source: ThoYu — Planleggingsanalyse
- Extruders produce continuous profiles including pipes, rør, filmer, brett, and bottles — source: Amade-Tech — Planleggingsanalyse
- Multi-zone barrels commonly use electric heating with water (lukket sløyfe) cooling — source: Aaron Utstyrsspes — Planleggingsanalyse
- Gearbox reduction ratios (f.eks., 10.15:1) and service factors (1.5) define torque delivery in industrial extruders — source: Aaron utstyr — Planleggingsanalyse
- Hopper-mounted feeding screws deliver raw material evenly into the barrel — source: ThoYu — Planleggingsanalyse
- China-based manufacturers offer factory-direct wholesale pricing on plastic extruders — source: ThoYu — Planleggingsanalyse
- Recycling extruders are a distinct machine class for reclaimed plastic feedstock — source: ThoYu — Planleggingsanalyse
- Single screw extruders are a common used-equipment category with brand-specific resale listings — source: Aaron utstyr — Planleggingsanalyse