

Viktige takeaways
- Plastekstrudering smelter rå harpiks og danner den til en kontinuerlig profil med fast tverrsnitt, som gjør den godt egnet til lang, høyvolumsproduksjon (SeaGate plastikk, 2024).
- Når jeg vurderer en plastprofilprodusent, Jeg skilles tilpasset ekstrudering, som har en engangsinvestering i form og verktøy, fra lagerekstruderte former som hopper over den forhåndskostnaden (Thomasnet leverandørveiledning, 2024).
- Materialvalg driver alt nedstrøms: Jeg matcher applikasjonen til riktig polymer, om det er PVC for rør og profiler, ABS eller polykarbonat for slagstyrke, HDPE og LDPE for kjemikaliebestandighet, polypropylen for levende hengsler, akryl (PMMA) for klarhet, eller nylon av teknisk kvalitet (PA) og PEEK for krevende deler.
- PVC er blant de mest ekstruderte plastene i verden, felles på tvers av profiler, rør, og rør, som er grunnen til at mange leverandører oppgir det som en standardfunksjon (Plastindustriforeningen, 2023).
- Ekstruderingstoleranser går løsere enn sprøytestøping på grunn av materialkrymping og kontinuerlig forming, så jeg planlegger toleranser tidlig i stedet for å anta presisjon i formstøpte deler (Protolabs, 2023).
- Jeg behandler ISO 9001 som et grunnlinjesignal for et modent kvalitetsstyringssystem, ikke en garanti, og par den med en sjekkliste for betongkontroll som dekker kapasitet, co-ekstruderingsevne, og ledetid (ISO, 2015).
- For lokasjonshensikt, innkjøp fra en innenlandsk plastprodusent kan redusere totale kostnader ved å kutte frakt, plikt, og lagerkostnader, et poeng verdt å veie mot enhetsprisen alene (Reshoring Initiative, 2023).
- Termoplast som brukes i ekstrudering er resirkulerbar, og gjenbruk av sliping forbedrer materialeffektiviteten, som jeg tar med i både kostnads- og bærekraftsamtaler (US EPA, 2023).
- Påstander som “størst” eller “beste” fabrikk betyr lite uten kontekst, så jeg måler leverandører på verktøykostnad, MOQ, rask omløpsproduksjon, og påvist prototype-til-produksjon-støtte i stedet.
Hva plastekstruderingsselskaper og -fabrikker faktisk gjør
Når jeg vurderer en leverandør for en kunde, Jeg starter med å presisere hva ordet “ekstrudering” faktisk beskriver på butikkgulvet. Plastekstrudering smelter rå plastmateriale og danner det til en kontinuerlig profil med fast tverrsnitt (SeaGate plastikk, 2024). Den eneste setningen har mye vekt: prosessen er kontinuerlig i stedet for shot-by-shot, og geometrien er definert av et todimensjonalt tverrsnitt som går i hele lengden av delen. Derfor passer den så godt til lange produksjonsserier og høyvolumsproduksjon, og det er en virkelig annen disiplin fra sprøytestøping eller maskinering.
I praksis, “harpiksekstrudering” er motoren bak tre brede produksjonsfamilier jeg ser etterspurt oftest:
- Profiler — custom plastic profiles with a defined cross-section, from simple channels and edge trims to complex multi-lumen shapes. This is where profile extrusion and co-extrusion really shine.
- Slange — runde, oval, and multi-lumen tube used in medical, fluid handling, and pneumatic applications, sourced from a specialized plastic tubing supplier.
- Ark — plastic sheet extrusion for panels, foringer, and thermoforming stock, produced through a flat die and roll stack.
Produsenter, Fabrikker, and Distributors Are Not the Same
Buyers often use these terms interchangeably, and that costs them time. Here is how I separate them:
- EN manufacturer or factory owns the extrusion lines, cuts its own dies, and controls the process from resin to finished part. This is who you want for custom tooling, tight process control, or engineering-grade plastics.
- EN distributor or reseller lagerfører og sender standardformer, men kjører vanligvis ikke linjen. Flott for lagerekstruderte former og raske etterbestillinger, mindre for spesialarbeid.
- EN fabrikatør kan kjøpe aksjeprofiler og maskin, sveis, eller sett dem sammen til ferdige tjenester for plastproduksjon.
Når jeg søker på Thomasnet, Jeg filtrerer bevisst, fordi disse katalogene viser og kategoriserer amerikanske plastekstruderingsprodusenter etter kapasitet og region (Thomasnet, 2024). Det kapasitetsfilteret er det som forteller deg om du snakker med en ekte plastprofilprodusent eller en mellommann.
Hvorfor kjøpere søker etter “Fabrikk” Istedenfor “Leverandør”
Etter min erfaring, skiftet mot “fabrikk” språk signaliserer intensjon. Kjøpere som skriver den vil ha en kilde med intern kontroll over formdesign og verktøy, transparente MOQ-samtaler, og muligheten til å skalere fra prototype til produksjon. Det gjenspeiler også gjenopprettingspress: innenlandsk innkjøp kan redusere totale kostnader ved å redusere frakten, plikt, og lagerkostnader (Reshoring Initiative, 2023), og den amerikanske plastindustrien er fortsatt en viktig bidragsyter til innenlandsk produksjon og sysselsetting (Plastindustriforeningen, 2023). Søker etter en innenlandsk plastprodusent, i stedet for en generisk leverandør, er ofte en bevisst risiko-og-kostnadsbeslutning.
Hvordan plastekstruderingsprosessen fungerer, Trinn for trinn

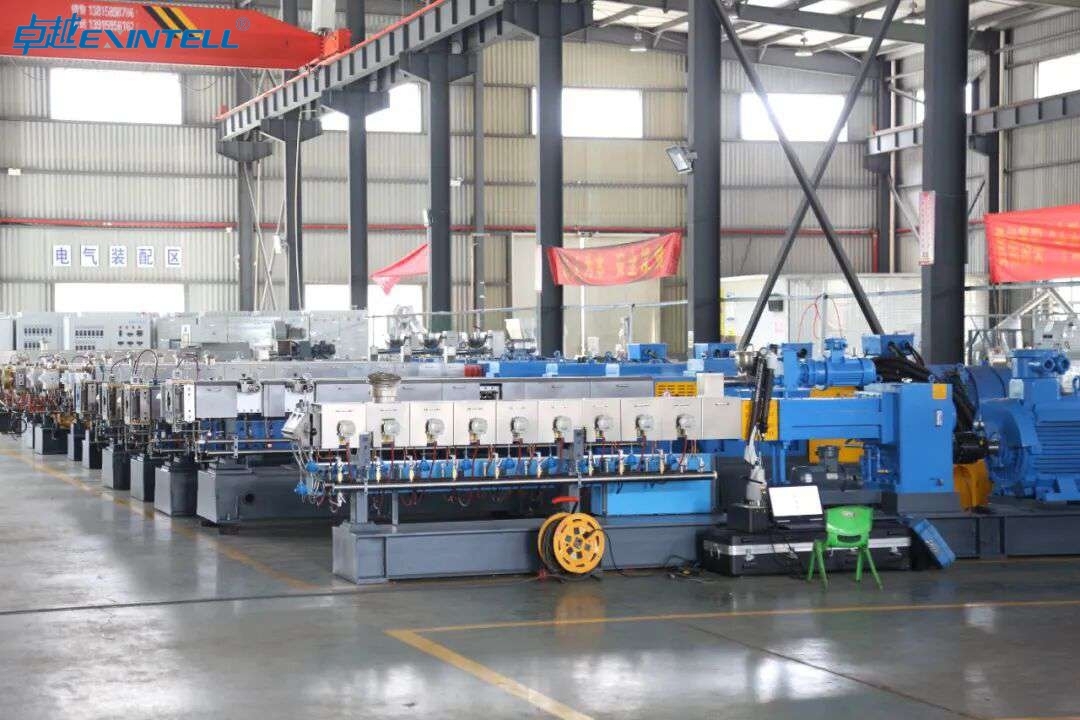
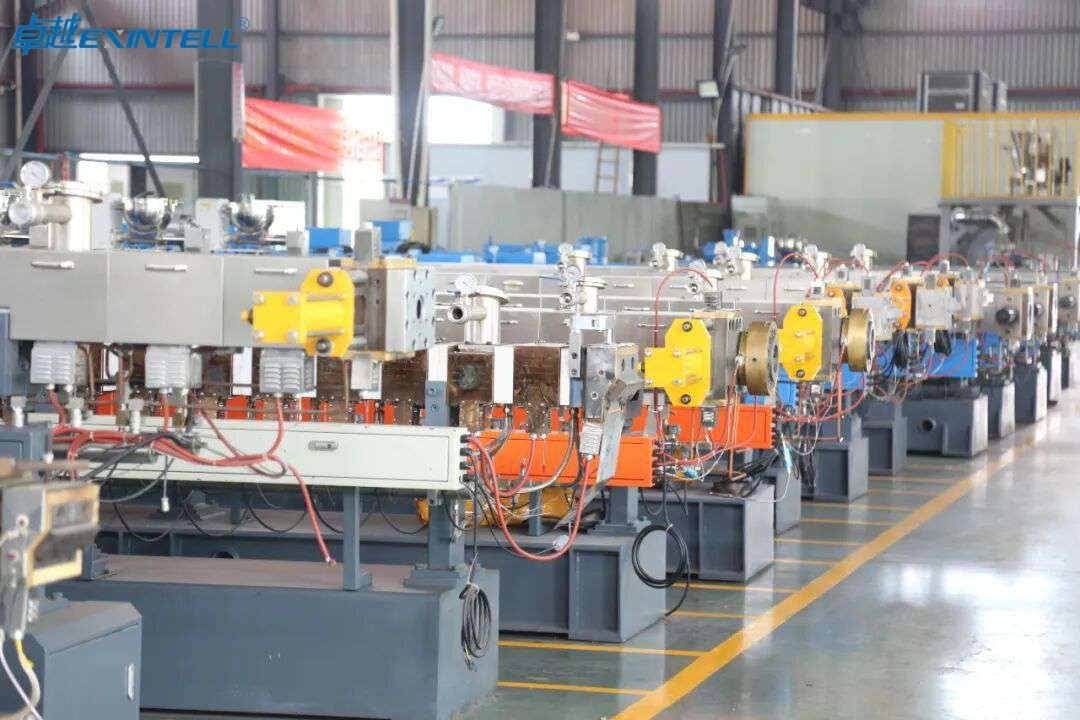
Å forstå mekanikken hjelper deg å stille bedre spørsmål og lese et sitat nøyaktig. Twin Screw Extruder Produsent Produsent Jeg leder klienter gjennom fem stadier av den kontinuerlige ekstruderingsprosessen.
1. Råstofffôring og smelting i fatet
Termoplastiske pellets - vanligvis PVC, ABS, HDPE, LDPE, eller polypropylen - gå inn i en trakt og slipp ned i en oppvarmet tønne med en roterende skrue. Kombinasjonen av tønnevarmere og skrueskjær smelter harpiksen til en homogen smeltet strøm. Materialvalg er viktig her: PVC er blant de mest ekstruderte plastene i verden, ofte brukt i profiler, rør, og rør (Plastindustriforeningen), mens polykarbonat, akryl (PMMA), nylon (PA), og PEEK serverer mer krevende, applikasjoner av ingeniørgrad. Resirkulert maling kan ofte blandes inn igjen, og termoplast som brukes i ekstrudering er resirkulerbare, så gjenbruk av gjenmaling forbedrer materialeffektiviteten (US EPA, 2023).
2. Tvinge smeltet plast gjennom en tilpasset form
Smelten skyves gjennom en dyse som definerer profiltverrsnittet. Dette er kjernen i prosessen og grunnen til at skreddersydd arbeid har verktøykostnader. Et ko-ekstruderingsoppsett bruker mer enn én ekstruder som mater en enkelt dyse, lar deg kombinere materialer – et stivt underlag med en myk TPE/TPU-forseglingsleppe, for eksempel, eller et farget topplag over en billigere kjerne.
3. Avkjøling, Dimensjonering, og kontinuerlig take-off
Forlater terningen, den myke profilen passerer gjennom et kjøle- og dimensjoneringssystem - vanligvis et vannbad eller vakuumbeholder - som låser i dimensjoner. En take-off (avtrekker) tegner profilen med kontrollert hastighet. Fordi delen dannes kontinuerlig og materialet krymper når det avkjøles, ekstruderingstoleranser er generelt løsere enn sprøytestøping (Protolabs, 2023). Jeg satte den forventningen tidlig, slik at klienter spesifiserer realistiske toleranser i stedet for å betale for presisjon, prosessen kan ikke holde økonomisk.
4. Skjæring til lengde og sekundær fabrikasjon
En in-line sag eller kniv kutter den kontinuerlige produksjonen til lengden. Derfra, sekundære operasjoner — boring, stansing, hakk, printing, eller montering — gjør ekstruderte plastdeler til ferdige komponenter. Dette er broen mellom rå profil og en brukbar leveranse, og det er der hurtig-omløpsproduksjon enten vinnes eller tapes.
Egendefinerte vs lager plastekstruderinger: Hvilken trenger du?
Dette er den avgjørelsen jeg blir spurt om mest, og det ærlige svaret er: det avhenger av volum, geometri, og tidslinje. La meg bryte ned hver vei.
Når lagerprofiler er det riktige valget
Lagre ekstruderte former — standard stang, rør, kanal, vinkel, og ark — unngå verktøykostnader helt og send raskt. Hvis en katalogprofil passer til søknaden din innenfor akseptabel toleranse, å kjøpe aksjer er nesten alltid billigere, raskere rute. Jeg styrer kunder her for prototyper, lave volumer, og enhver del der et standard tverrsnitt gjør jobben.
Når tilpasset verktøy og profiler er berettiget
Tilpasset ekstrudering krever vanligvis en engangsinvestering i verktøy og dyse, mens lagerprofiler unngår denne kostnaden (bransjeinnkjøpsveiledning). Denne kostnaden er rettferdiggjort når geometrien din er proprietær, når et tilpasset tverrsnitt eliminerer nedstrømsmontering, eller når det årlige volumet er høyt nok til å amortisere verktøyet. Over en viss løpestørrelse, besparelsene per fot for en spesialbygd terning oppveier forhåndsforbruket.
Den hybride tilnærmingen: Standard profiler, Egendefinerte deler
Min favoritt mellomvei blir ofte oversett. Standard ekstruderte profiler og rør kan lages til kostnadseffektive tilpassede deler med rask behandlingstid (SeaGate plastikk, 2024). Du hopper over dørinvesteringen, bruk deretter kutting, maskinering, og montering for å oppnå en tilpasset leveranse. For mange mellomvolumsprogrammer, denne hybriden slår både ren lager og full custom på totalkostnad.
Sammenligning av kostnader og ledetid
Her er hvordan de tre tilnærmingene generelt sammenlignes. Behandle disse som retningsplanleggingsområder, ikke anførselstegn — faktiske tall avhenger av materiale, geometri, og volum.
|
Faktor |
Aksjeprofiler |
Hybrid (Fabrisert standard) |
Full tilpasset ekstrudering |
|---|---|---|---|
|
Forhåndskostnad for verktøy |
Ingen |
Ingen for lav (bare inventar) |
Engangs investering |
|
Typisk ledetid |
Korteste (ofte på lager) |
Kort til moderat |
Lengst (dø bygge + første artikkel) |
|
Minimumsbestilling (MOQ) |
Lav |
Lav til moderat |
Høyere (å amortisere verktøy) |
|
Geometri fleksibilitet |
Kun katalogformer |
Standard form + maskinering |
Fullt skreddersydd tverrsnitt |
|
Best passform |
Prototyper, lavt volum |
Midt volum, mild tilpasning |
Høyt volum, proprietære profiler |
|
Faktor |
Aksjeprofiler |
Hybrid (Fabrisert standard) |
Full tilpasset ekstrudering |
|---|---|---|---|
|
Forhåndskostnad for verktøy |
Ingen |
Ingen for lav (bare inventar) |
Engangs investering |
|
Typisk ledetid |
Korteste (ofte på lager) |
Kort til moderat |
Lengst (dø bygge + første artikkel) |
|
Minimumsbestilling (MOQ) |
Lav |
Lav til moderat |
Høyere (å amortisere verktøy) |
|
Geometri fleksibilitet |
Kun katalogformer |
Standard form + maskinering |
Fullt skreddersydd tverrsnitt |
|
Best passform |
Prototyper, lavt volum |
Midt volum, mild tilpasning |
Høyt volum, proprietære profiler |
Uansett hvilken vei du velger, Jeg anbefaler å bekrefte at butikken kjører et dokumentert kvalitetssystem - ISO 9001 er den internasjonalt anerkjente standarden for kvalitetsstyringssystemer brukt på tvers av produksjon (ISO, 2015) og er fortsatt den mest brukte referansen i plastsektoren. For en praktisk titt på hvordan lager og tilpassede tilbud ligger side om side, finner jeg SeaGate plastikk’ tilpasset ekstruderingsoversikt et nyttig referansepunkt.
Typer av plastekstruderingsprofiler og -produkter

Når jeg vurderer et prosjekt for ekstrudering, Jeg starter med tverrsnittet, fordi geometrien til den ferdige delen dikterer nesten alt nedstrøms: formdesignet, materialvalget, og til slutt prisen du betaler. Plastekstrudering smelter rå harpiks og danner den til en kontinuerlig profil med fast tverrsnitt (SeaGate plastikk, 2024). Det eneste prinsippet produserer en overraskende bred katalog av former, så det hjelper å gruppere dem etter kompleksitet og funksjon.
Solide profiler, Hule profiler, og komplekse geometrier
Solide profiler er bransjens arbeidshester: stenger, barer, kanting, og trim uten indre tomrom. De er de enkleste å verktøye og de mest tilgivende når det gjelder toleranse, Derfor anbefaler jeg dem for førstegangskjøpere som tester et design. Hule profiler introduserer interne kanaler, and they demand more sophisticated dies with mandrels or pins to hold the cavity open as the melt cools. Complex geometries combine multiple walls, undercuts, and thin-to-thick transitions in a single cross-section, and this is where die design and tooling expertise separates a capable plastic profile manufacturer from an average one. Etter min erfaring, uneven wall thickness is the most common cause of warping, so I press suppliers early on how they plan to balance material flow across the profile.
Tubing and Multi-Lumen Extrusions
Tubing is a specialized subset of hollow extrusion, and it spans everything from simple single-bore tube to multi-lumen designs with several parallel channels running the length of the part. Medical device and analytical instrument buyers lean on multi-lumen extrusions to carry fluids, ledninger, and sensors through one compact profile. A dependable plastic tubing supplier will hold tight concentricity and inner-diameter tolerances, though I always remind clients that extrusion tolerances are generally looser than injection molding because of material shrinkage and continuous forming (Protolabs Design Resources, 2023). Plan your fit and clearance around that reality rather than fighting it.
Co-ekstrudering og multi-materiale profiler
Co-extrusion runs two or more resins through a shared die to produce a single profile with distinct material zones. I use it when a part needs conflicting properties at once, such as a rigid PVC structural body with a soft TPE/TPU gasket lip, or a weatherable cap layer over a lower-cost substrate. It eliminates secondary assembly and bonding steps, som er en meningsfull kostnadsbesparelse i volum. Avveiningen er verktøykompleksitet, så jeg reserverer co-ekstrudering for design der fordelen med flere materialer klart rettferdiggjør den ekstra dyseinvesteringen.
Vanlige industriapplikasjoner for hver type
Ulike geometrier graviterer mot forskjellige sektorer, og å matche dem tidlig holder innkjøpssamtaler fokusert.
- Solide profiler: detaljhyllekant, møbelbeslag, sel, og gjerdekomponenter.
- Hule profiler: vindu og dørkarmer, LED lyskanaler, og konstruksjonskledning.
- Slange og multi-lumen: medisinske katetre, væskeoverføringslinjer, og pneumatisk slange.
- Ko-ekstruderte profiler: værstripping, kjølepakninger, og dual-durometer håndtak.
- Ekstrudering av ark: skilting, termoformingsmasse, og beskyttelsespaneler.
Fordi plastekstrudering er en kontinuerlig, prosess med høyt volum, den passer spesielt godt til lange produksjonsløp, and standard extruded profiles and tubes can be fabricated into cost-effective custom parts with quick turnaround (SeaGate plastikk, 2024). If your annual demand is steady and measured in the tens of thousands of feet, extrusion economics work strongly in your favor.
Vanlige materialer som brukes i plastekstrudering
Material selection is the decision I see buyers underestimate most often. The resin governs mechanical strength, kjemisk motstand, temperaturområde, koste, and even how tight a tolerance the extruder can realistically hold. I group extrusion resins into three tiers, then work with clients to move up only as far as the application genuinely demands.
Vareharpikser: PVC, Polyetylen, and Polypropylene
Commodity resins cover the majority of extruded volume, og med god grunn. PVC er blant de mest ekstruderte plastene i verden, common in profiles, rør, og rør (Plastindustriforeningen). It offers rigidity, værbarhet, og lav kostnad, og den tar farge og overflatefinish godt. Polyetylen finnes i to kjente kvaliteter: HDPE for stiv, kjemisk motstandsdyktige profiler og LDPE der fleksibilitet er viktig. Polypropylen balanserer kjemisk motstand med et godt styrke-til-vekt-forhold og ytelse for levende hengsler. Når en klient spør om harpiksekstrudering for et høyt volum, kostnadssensitiv del, det er nesten alltid der jeg begynner.
Ingeniørharpikser: ABS, Polykarbonat, Nylon, og akryl
Engineering-grade plast øker i mekanisk og termisk ytelse. ABS gir slagstyrke og ren finish for forbruker- og kabinettdeler. Polykarbonat gir høy slagfasthet og optisk klarhet, som gjør den til en stift for belysningslinser og sikkerhetsglass. Nylon (PA) tilbyr slitestyrke og seighet for mekaniske komponenter og kabelhåndtering. Akryl (PMMA) provides excellent clarity and UV stability for display and signage profiles. I move buyers into this tier when commodity resins cannot meet load, varme, or clarity requirements, and I make sure they price the resin premium against the performance gain before committing.
High-Performance Materials Like PEEK
At the top sits a small group of high-performance polymers, with PEEK as the reference point. PEEK withstands continuous high temperatures, aggressive kjemikalier, and demanding mechanical loads, which is why it shows up in aerospace, medisinsk, and semiconductor applications. The material cost is substantial, so I only specify it when the operating environment leaves no cheaper option. Not every plastic profile manufacturer processes PEEK, so capability screening matters more at this level.
Matching Material Properties to Application Requirements
Mitt utvalgsrammeverk er bevisst enkelt: definer det ikke-omsettelige kravet først, velg deretter den billigste harpiksen som fjerner den. Tabellen nedenfor oppsummerer hvordan jeg veier de vanlige alternativene for ekstruderte plastdeler.
| Materiale | Nivå | Nøkkelstyrker | Relativ kostnad | Typiske applikasjoner |
|---|---|---|---|---|
| PVC | Vare | Stiv, værbestandig, lav kostnad | $ | Profiler, rør, trimme |
| HDPE / LDPE | Vare | Kjemisk motstand; stiv eller fleksibel | $ | Slange, foringer, kanalføring |
| Polypropylen | Vare | Kjemisk motstand, levende hengsler | $ | Væskehåndtering, hengsler |
| ABS | Engineering | Slagstyrke, ren finish | $$ | Vedlegg, forbrukerdeler |
| Polykarbonat | Engineering | Slagfasthet, klarhet | $$ | Linser, sikkerhetsglass |
| Nylon (PA) | Engineering | Slitasjemotstand, seighet | $$ | Mekanisk, kabelføringer |
| Akryl (PMMA) | Engineering | Klarhet, UV-stabilitet | $$ | Skilting, viser |
| KIT | Høy ytelse | Varme, kjemisk, og belastningsmotstand | $$$$ | Luftfart, medisinsk, halvleder |
Ett effektivitetspoeng verdt å ta opp med enhver leverandør: termoplast som brukes i ekstrudering er resirkulerbar, og gjenbruk av sliping forbedrer materialeffektiviteten (US Environmental Protection Agency, 2023). Å spørre hvordan en fabrikk håndterer sliping forteller meg noe om både kostnadsdisiplinen og bærekraftspraksisen deres.
Plastekstruderingsprodusenter i USA
For mange av kjøperne anbefaler jeg, innkjøpsspørsmålet er ikke bare “hvem kan ekstrudere denne profilen” men “hvem kan ekstrudere det her.” Innenlandsk sourcing har gått fra en preferanse til en strategisk beslutning, og det fortjener et klarøyt blikk i stedet for refleksiv patriotisme.
Hvorfor USA-basert innkjøp er viktig for mange kjøpere
Den økonomiske saken er sterkere enn den først ser ut til. Reshoring og innenlands sourcing kan redusere totale kostnader ved å redusere frakten, plikt, og lagerkostnader (Reshoring Initiative, 2023). Når jeg kjører en totalkostnadssammenligning i stedet for en enhetsprissammenligning, Offshore-besparelser krymper ofte når jeg legger til sjøfrakt, tariffer, sikkerhetslager, og arbeidskapitalen bundet i lange transitttider. For en innenlandsk plastprodusent som betjener en amerikansk kunde, ledetider målt i uker i stedet for måneder betyr også mindre risiko hvis et design endres midt i programmet.
Regionale produksjonsknutepunkter over hele landet
USAs ekstruderingskapasitet er ikke jevnt fordelt, og å kjenne kartet øker hastigheten på innkjøp. The Great Lakes og Upper Midwest konsentrerer profil- og rørekstrudere for generell bruk nær etterspørselen fra biler og industri. Nordøst har en tett klynge av medisinske og presisjonsrørspesialister. Sørøst har vokst raskt rundt byggeprodukter og emballasje. West Coast og Southwest serverer elektronikk, romfart, og forbrukermarkeder. Leverandørkataloger som Thomasnet lister opp og kategoriserer amerikanske plastekstruderingsprodusenter etter kapasitet og region (Thomasnet, 2024), det er der jeg vanligvis bygger en første shortlist før jeg ringer.
Innenlandsk kvalitet, Kommunikasjon, og IP-fordeler
Utenfor kostnadene, tre praktiske fordeler trekker stadig kjøpere hjem. Først, kvalitetssystemer er lettere å verifisere personlig; ISO 9001 er den internasjonalt anerkjente standarden for kvalitetsstyringssystemer brukt på tvers av produksjon (International Organization for Standardization, 2015), and I can audit a domestic supplier’s implementation without an international trip. Sekund, time-zone-aligned communication shortens the feedback loop from prototype to production, which matters when a die needs a mid-run adjustment. Tredje, intellectual property protection is more enforceable under US jurisdiction, a real concern when a custom profile is a competitive differentiator. I treat these as the differences that a spreadsheet alone will miss.
How US Factories Serve Diverse Industries
American extruders span the full range of contract manufacturing, from stock extruded shapes shipped from inventory to fully custom die programs. Custom extrusion typically requires a one-time tooling or die investment, while stock profiles avoid that cost, so I match the sourcing path to how unique the geometry really needs to be. Den amerikanske plastindustrien er fortsatt en viktig bidragsyter til innenlandsk produksjon og sysselsetting (Plastindustriforeningen, 2023), og denne dybden betyr at en kjøper vanligvis kan finne en partner for plastproduksjon som passer til deres volum, fra prototype til produksjon. For en bred oversikt over tilpassede funksjoner, Jeg peker ofte klienter på oversikter som f.eks skreddersydde plastekstruderingsprodusenter å kalibrere forventningene før du ber om tilbud.
Hvordan finne plastekstruderingsfirmaer i nærheten av deg
Når jeg begynner på et innkjøpsprosjekt, geografi er en av de første variablene jeg veier. Plassering former fraktkostnad, kommunikasjonskadens, og hvor raskt jeg kan iterere fra prototype til produksjon. Når det er sagt, Nærhet er kun verdifull når den nærliggende leverandøren faktisk kan gjøre jobben. Etter min erfaring, den smarteste tilnærmingen behandler “nær meg” som et filter, ikke en beslutning.
Hvorfor lokale kilder ofte lønner seg
A domestic plastics manufacturer close to your facility gives you three concrete advantages. Først, shorter shipping distances lower freight and lead-time risk, which matters for bulky extruded plastic parts and long profiles that ship as oversized freight. Sekund, local partners make on-site visits practical, and I have caught more process issues in a two-hour plant walkthrough than in weeks of email. Tredje, proximity accelerates iteration: when a die needs a tweak, a supplier a few hours away can turn samples faster than one across an ocean.
The financial case reaches beyond the unit price. According to the Reshoring Initiative (2023), innenlandsk innkjøp kan redusere totale kostnader ved å redusere frakten, plikt, og lagerkostnader. The domestic base is substantial, også; Plastindustriforeningen (2023) reports that the US plastics industry is a major contributor to domestic manufacturing shipments and employment, som betyr at kvalifisert kapasitet for harpiksekstrudering vanligvis er innen rekkevidde.
Hvor jeg ser: Kataloger, Foreninger, og henvisninger
Å bygge en første liste over kandidater, Jeg bruker tre komplementære kanaler:
- Leverandørkataloger. Thomasnet (2024) lister opp og kategoriserer amerikanske plastekstruderingsprodusenter etter kapasitet og region, som gjør det enkelt å filtrere etter materiale, behandle, og plassering.
- Næringsforeninger. Medlemskap i organer som Plastics Industry Association signaliserer et firma som investerer i standarder og bransjeengasjement.
- Henvisninger. En anbefaling fra en ingeniør som har drevet produksjon med en plastprofilprodusent veier mer enn noen markedsføringsside, fordi det gjenspeiler levert ytelse.
Jeg behandler katalogen som et utgangspunkt for en plastrørleverandør eller profilbutikk, valider deretter hvert navn mot ekte referanser før det får en plass på kortlisten min.
Balanserer nærhet mot kapasitet og pris
Avstand er en tiebreaker, ikke et trumfkort. Hvis en butikk i nærheten ikke kan holde toleransene dine, kjør harpiksen din, eller møte volumet ditt, bekvemmeligheten er verdiløs. Jeg setter kapasitet og kvalitet først, deretter pris, deretter plassering. En fabrikkleverandør av plastekstruderingsfirmaer to stater unna med den riktige co-ekstruderingslinjen og en velprøvd ISO 9001 systemet vil vanligvis tjene meg bedre enn en nærmere butikk som mangler disse egenskapene.
Når lokalt ikke er det beste alternativet
Noen ganger er ikke den rette partneren i nærheten. Spesialisert arbeid innen plast som PEEK, polykarbonat, eller nylon (PA) kan bare gjøres godt av en håndfull butikker nasjonalt. Høyvolums produksjonsprogrammer kan rettferdiggjøre fraktøkonomi som favoriserer en fjern, mer automatisert anlegg. Og når du trenger funksjoner som ekstrudering av plastplater kombinert med in-line fabrikasjon, tilpasningen av prosessen betyr mer enn kjørelengden. I disse tilfellene utvider jeg søkeradiusen og lener meg på videoanleggomvisninger og tredjepartsrevisjoner for å lukke avstandsgapet.
Forstå de største plastekstruderingsselskapene
Kjøpere trekker ofte mot de største navnene, forutsatt at skala garanterer et bedre resultat. Skala gir reelle fordeler, men det har også avveininger. Forstår hva “størst” betyr faktisk hjelper meg å matche en leverandørs fotavtrykk til programmet mitt i stedet for et rykte.
Hva skala betyr for kapasitet og pålitelighet
Ekstrudering er en kontinuerlig, høyvolumsprosess godt egnet for lange produksjonsserier, og store fabrikker er bygget rundt den virkeligheten. Flere ekstruderingslinjer betyr høyere gjennomstrømning, redundans hvis en linje går ned, og evnen til å absorbere etterspørselstopper. Skala korrelerer vanligvis med modne kvalitetssystemer også; ISO 9001, den internasjonalt anerkjente standarden for kvalitetsstyringssystemer brukt på tvers av produksjon (International Organization for Standardization, 2015), er nesten bordinnsats blant store anlegg. Denne modenheten omsettes til mer konsistente ekstruderte plastdeler over lange løp.
Avveiningene mellom store fabrikker vs. Spesialiserte butikker
Større er ikke automatisk bedre. Store planter optimerer for volum, som kan bety høyere minimumsbestillingsmengder, mindre fleksibilitet på små tilpassede kjøringer, og langsommere respons på prototypearbeid. En spesialisert butikk kan utmerke seg med trange toleranse tilpassede plastprofiler, uvanlige harpikser, eller rask omløpsproduksjon som et høyvolumsanlegg behandler som en plage. Tabellen nedenfor oppsummerer hvordan jeg veier de to.
| Faktor | Storskala fabrikk | Spesialisert butikk |
|---|---|---|
| Kapasitet | Høy; flere linjer, redundans | Begrenset; færre linjer |
| Minimum bestillingsantall | Ofte høy | Vanligvis fleksibel |
| Prototype hastighet | Langsommere; volumfokusert planlegging | Raskere; smidig oppsett |
| Materialspekter | Brede råvareharpikser (PVC, HDPE, LDPE, PP) | Ofte ingeniørgrad (KIT, PC, PA) |
| Pris per enhet i volum | Senke | Høyere |
| Best passform | Lange produksjonsserier | Skikk, lavt til middels volum, komplekse profiler |
Når høyvolumskapasitet er avgjørende
Det er programmer hvor jeg ikke vil gå på akkord med skala. Kontinuerlig, langsiktig etterspørsel etter standardiserte profiler, rør, eller rør i råvareharpiks er det naturlige hjemmet til en stor fabrikk. PVC er blant de mest ekstruderte plastene i verden, ofte brukt i profiler, rør, og rør, og innkjøp av det i volum belønner økonomien et stort anlegg gir. Hvis prognosen din krever millioner av fot med et stabilt profiltverrsnitt, Høyvolumskapasitet går fra hyggelig å ha til viktig.
Slik bekrefter du påkrevd skala og kapasitet
Påstander på et nettsted er ikke bevis. Før jeg godtar en “størst” eller “høyeste kapasitet” krav, Jeg bekrefter det med konkrete spørsmål:
- Hvor mange ekstruderingslinjer er i drift, og hva er dysediameterområdet på hver?
- Hva er dagens utnyttelse, og hvor mye ledig kapasitet som finnes for programmet mitt?
- Kan du dele gjennomstrømningstall (lbs/time eller fot/dag) for en sammenlignbar profil?
- Hvilken redundans finnes hvis en linje svikter midtveis?
- Hvilke sertifiseringer, som ISO 9001, er aktuelle, og får jeg se sertifikatet?
Jeg parer disse svarene med en planteomvisning eller revisjon. Fysiske bevis på løpende linjer, bemanning, and inventory tells me far more than any capacity figure quoted in a brochure.
How to Identify the Best Plastic Extrusion Factory for Your Project
“Beste” is one of the most misused words in supplier marketing. I praksis, the best plastic extrusion companies factory manufacturer is the one that best fits your specific requirements, not the one with the loudest claim. I define the term relative to my project, then score candidates against that definition.
Definere “Beste” I forhold til dine spesifikke behov
Before comparing suppliers, I document what my project actually demands: the resin (si, ABS for impact resistance, akryl (PMMA) for optisk klarhet, or TPE/TPU for flexibility), the tolerance band, the volume, the timeline, and the level of engineering support I need for die design and tooling. Ekstruderingstoleranser er generelt løsere enn sprøytestøping på grunn av materialkrymping og kontinuerlig forming (Protolabs Design Resources, 2023), så jeg bekrefter tidlig at en kandidat kan oppfylle mine dimensjonskrav i stedet for å anta at den kan. En butikk som er ideell for et høyt volum HDPE-rør kan være feil valg for en tett-toleranse polykarbonatprofil.
Veiekvalitet, Koste, Fart, og støtte
Hver innkjøpsbeslutning balanserer fire spaker, og å forbedre den ene presser ofte en annen:
- Kvalitet. Dokumenterte kvalitetssystemer, inspeksjon underveis, og materialsporbarhet. ISO 9001 er den mest utbredte kvalitetsstyringsstandarden på tvers av produksjonssektorer, inkludert plast.
- Koste. Ikke bare enhetspris. Tilpasset ekstrudering krever vanligvis en engangsinvestering i verktøy og dyse, mens lagerekstruderte former unngår den kostnaden, så jeg modellerer totalkostnaden inkludert verktøy og MOQ.
- Fart. Standard ekstruderte profiler og rør kan lages til kostnadseffektive tilpassede deler med rask behandlingstid (SeaGate plastikk, 2024), men ledetidene varierer mye mellom butikker.
- Støtte. Engineering input on profile cross-section and material selection can prevent costly redesigns as you move from prototype to production.
Sustainability increasingly enters the equation as well. Termoplast som brukes i ekstrudering er resirkulerbar, og gjenbruk av sliping forbedrer materialeffektiviteten (US Environmental Protection Agency, 2023), which can reduce both cost and waste when a supplier manages it responsibly.
Reading Past “Beste” Marketing Claims
Superlatives are easy to print and hard to prove. When I see “beste,” “leading,” eller “premier,” I translate the claim into a testable question. Instead of accepting “best quality,” I ask for defect rates and inspection records. Istedenfor “fastest,” I ask for typical lead times on my specific part. Istedenfor “most experienced,” I ask for references in my industry. Marketing language that cannot survive a follow-up question does not influence my shortlist.
Building a Shortlist Scoring Method
To keep the comparison objective, I use a weighted scoring model. I list my criteria, assign each a weight that reflects its importance to the project, score every candidate from 1 til 5, and multiply. The weights shift by project; a prototype program might weight speed and engineering support heavily, while a mature production program weights cost and capacity.
- List criteria: quality systems, materiell evne, toleranse, kapasitet, ledetid, verktøykostnad, ingeniørstøtte, og plassering.
- Assign weights that total 100 prosent, reflecting your priorities.
- Score each supplier 1 til 5 on every criterion, using verified evidence rather than marketing claims.
- Calculate weighted totals and rank the candidates.
- Validate the top two with reference calls and, ideelt sett, a plant visit before committing.
This structured method has consistently steered me toward the partner that fits the work, whether that turns out to be a large plant, a nimble specialist, or a domestic shop just down the road. For a deeper look at how custom extrusion capabilities map to applications, ressurser som f.eks SeaGate plastikk’ tilpasset ekstruderingsoversikt er en nyttig referanse når du avgrenser dine egne kriterier.
Nøkkelevner å evaluere i et plastekstruderingsfirma
Når jeg veterinærer en plastprofilprodusent, jeg ser
Toleranser og presisjon i ekstruderte deler
Når jeg vurderer en plastprofilprodusent, toleranser er det første stedet jeg ser etter en realitetssjekk. Ekstrudering er en kontinuerlig formingsprosess, så den oppfører seg annerledes enn støping. Som Protolabs bemerker, ekstruderingstoleranser er generelt løsere enn sprøytestøping fordi materialkrymping og kontinuerlig forming fører til variasjon som en lukket form ikke (Protolabs Design Resources, 2023). Å sette forventninger her tidlig sparer både penger og omarbeid senere.
Typiske oppnåelige toleranser etter materiale og profil
Etter min erfaring, oppnåelig presisjon avhenger sterkt av harpiksen og geometrien til profiltverrsnittet. Stiv plast av ingeniørkvalitet har trangere dimensjoner enn myke eller halvkrystallinske materialer, og enkle former holder tettere enn komplekse hule profiler. Områdene nedenfor gjenspeiler ofte siterte kommersielle ekstruderingsevner for tilpassede plastprofiler; alltid bekrefte mot leverandørens publiserte standarder for din spesifikke del.
| Materiale | Dimensjonsstabilitet | Typisk toleransetendens | Merknader for å spesifisere |
|---|---|---|---|
| Stiv PVC | Høy | Strammere, godt kontrollert | Bredt ekstrudert; forutsigbar i profiler og rør |
| ABS | Høy | Tett på stive profiler | Bra for strukturelle ekstruderte plastdeler |
| Polykarbonat | Høy | Fast, lav krympe | Optiske og støtklassifiserte applikasjoner |
| Akryl (PMMA) | Høy | Fast, men sprø ved tynne vegger | Ark og klare profiler |
| Nylon (PA) | Moderat | Løsere; fuktfølsom | Ta hensyn til fuktopptak etter ekstrudering |
| HDPE / LDPE | Moderat til lavt | Løsere; høyere krympe | Forvent bredere bånd på vegg og OD |
| Polypropylen | Moderat | Løsere; semi-krystallinsk krympe | Tillat sjenerøs toleranse på kritiske dimminger |
| KIT | Høy | Fast, men spesialisert | Høytemp ingeniørkjøring; høyere kostnad |
| TPE / TPU | Lav | Løsest; fleksibel utvinning | Myke profiler deformeres under måling |
Faktorer som påvirker dimensjonsstabilitet
Flere variabler beveger en del innenfor eller utenfor toleransebåndet. Ensartethet i veggtykkelse er viktigst: tykke og tynne seksjoner i samme profil avkjøles med forskjellige hastigheter og deformeres. Halvkrystallinske harpikser som polypropylen og HDPE krymper mer enn amorfe harpikser som polykarbonat og akryl, så terningen må kuttes for å kompensere. Jeg ser også etter haul-off hastighet, smeltetemperatur, og kjølebadkontroll, siden drift i noen av disse viser seg som dimensjonal variasjon over lang tid. For hygroskopiske materialer som nylon, moisture absorbed after extrusion can change dimensions days later, which is why I ask how a supplier conditions and stores finished stock.
Specifying Tolerances in Your Drawings
The cleanest way to control cost is to tolerance only what functionally matters. I call out critical dimensions explicitly, apply a reasonable general tolerance block to everything else, and reference the datum features that mate with other components. Where a flexible TPE or TPU profile is involved, I specify the measurement method and fixture, because a soft part measures differently under light pressure than at rest. Å være spesifikk om hvilke overflater som er kosmetiske versus funksjonelle, lar en partner for plastproduksjonstjenester sette opp linjen intelligent i stedet for å overbygge til et teppepresisjonskrav.
Balanserer presisjon mot kostnader
Strammere toleranser øker kostnadene gjennom lavere linjehastigheter, mer skrot, lagt til inspeksjon, og noen ganger sekundær dimensjonering eller maskinering. I praksis, Jeg behandler presisjon som en skive i stedet for en bryter: Jeg holder de to eller tre dimensjonene som driver passform og funksjon tett og slapper av resten. Denne tilnærmingen holder harpiksekstrudering økonomisk samtidig som den leverer deler som monteres riktig. Når et design virkelig trenger presisjon på støpenivå på hver funksjon, det er et signal om at delen kanskje ikke er en god ekstruderingskandidat, og jeg går tilbake til prosessvalget før jeg forplikter meg til verktøy.
Minimum Order Quantities and Lead Times
MOQs og ledetider er der forskjellen mellom lagerekstruderte former og ekte spesialarbeid blir konkret. Tilpasset ekstrudering krever vanligvis en engangsinvestering i verktøy i en dyse, mens lagerprofiler unngår den kostnaden helt, per felles bransjeinnkjøpsveiledning. Det eneste faktum driver det meste av bestillingsøkonomien, så jeg planlegger rundt det fra starten av.
Typiske MOQ-områder for lager vs. tilpasset
Lagerprofiler og rør kan ofte kjøpes i små kvanta, noen ganger ved foten eller i enkeltbokser, fordi leverandøren allerede driver dem. Som SeaGate Plastics påpeker, standard ekstruderte profiler og rør kan lages til kostnadseffektive tilpassede deler med rask behandlingstid, som er en praktisk fordel når volumene er beskjedne (SeaGate plastikk, 2024). Egendefinerte profiler er forskjellige. Fordi linjen må settes opp, purged, and stabilized before good parts come off, suppliers set a minimum run to amortize that setup. I commonly see custom MOQs expressed in pounds of resin or in linear footage rather than piece count, and the threshold rises with more exotic engineering-grade plastics.
How Lead Times Vary With Tooling and Volume
For a new custom profile, the die is the pacing item. Tooling design, kutting, and first-article trials typically dominate the initial schedule, and I budget several weeks for die design and tooling before any production parts exist. Once the die is proven, repeat orders move quickly because the tooling is on the shelf. Higher volumes actually help here: extrusion is a continuous, høyvolumsprosess godt egnet for lange produksjonsserier, so once a line is dialed in, adding footage is efficient rather than disruptive.
Quick-Turnaround Options and Expedited Runs
Når en tidslinje er stram, Jeg ser på tre spaker. Først, bruk lagerprofiler eller standardrør som kan sendes fra lager og kuttes eller tilvirkes i lengde. Sekund, spør om en eksisterende dyse er nær nok til å modifisere i stedet for å kutte en ny. Tredje, be om en fremskyndet plass, som mange leverandører tilbyr for en premie ved å prioritere linjetid. Rask produksjon er realistisk for standardformer; for virkelig ny tilpasset geometri, verktøytrinnet setter fortsatt grunnlaget for hvor fort du kan gå.
Planlegging av prosjekttidslinjen
Jeg jobber bakover fra den nødvendige leveringsdatoen og legger til eksplisitte buffere for formdesign, godkjenning av første artikkel, og eventuelle sekundære operasjoner. Å flytte fra prototype til produksjon går jevnere når jeg låser profiltverrsnittet tidlig, fordi sene geometriendringer betyr å kutte terningen og tilbakestille klokken. Å justere MOQ med reell årlig etterspørsel er også viktig: å bestille en effektiv kjørestørrelse en gang slår å betale gjentatte installasjonskostnader på små, hyppige tilpassede bestillinger.
Kostnadsdrivere i prissetting av plastekstrudering
Å forstå hva som faktisk driver et sitat lar meg forhandle fra bevis i stedet for instinkt. Ekstruderingspriser deles inn i en håndfull spaker, og å vite hvilken som dominerer for en gitt del forteller meg hvor besparelsene bor.
Materialvalg og harpikspriser
Harpiks er vanligvis den største tilbakevendende kostnaden, og det varierer mye etter klasse. Råvarer som PVC, polypropylen, HDPE, og LDPE sitter i den lave enden; PVC in particular is among the most widely extruded plastics globally and is well supported across suppliers. Engineering-grade plastics such as polycarbonate, nylon, and especially PEEK command higher prices and can require specialized processing. One efficiency I always ask about is regrind: termoplast som brukes i ekstrudering er resirkulerbar, og gjenbruk av sliping forbedrer materialeffektiviteten, which can lower material cost on non-critical parts (US Environmental Protection Agency, 2023). Choosing the least expensive resin that meets the application requirement is the single highest-leverage decision in material selection.
Verktøy, Oppsett, and Run Volume
Custom work carries a one-time die cost that stock profiles avoid. That tooling charge is fixed, so it amortizes across the run: the more footage I order, the lower the per-part tooling burden. Setup time and line stabilization add cost to every job regardless of size, which is exactly why small custom orders feel expensive per piece. Ko-ekstrudering, which combines two materials in one profile, adds tooling and process complexity and therefore cost, but it can eliminate secondary assembly, so I weigh the tradeoff on total value rather than tooling alone.
Secondary Operations and Finishing
Anything that happens after the profile leaves the die adds cost: cutting to length, boring, hakk, printing, hole punching, tight-tolerance sizing, og emballasje. Individually these are minor, but they stack quickly on high piece counts. I decide deliberately which operations belong in-line with the extrusion and which are genuinely needed, because each added step also adds handling and inspection. Where a feature can be designed into the profile cross-section instead of machined afterward, I do that, siden å danne en funksjon er nesten gratis sammenlignet med en nedstrøms operasjon.
Innenlandske vs offshore kostnadssammenligninger
Overskriftspris favoriserer ofte offshore, men jeg vurderer den totale landkostnaden. Reshoring Initiative bemerker at innenlandsk sourcing kan redusere totale kostnader ved å redusere frakten, plikt, og lagerkostnader (Reshoring Initiative, 2023), og disse faktorene er lett å undervurdere når man sammenligner enhetspriser alene. Å jobbe med en innenlandsk plastprodusent forkorter også ledetidene, forenkler kommunikasjonen, og reduserer lagerbufferen jeg må holde mot lang sjøtransport. Den amerikanske plastindustrien er en betydelig bidragsyter til innenlandsk produksjon og sysselsetting (Plastindustriforeningen, 2023), så den innenlandske leverandørbasen for både lager- og tilpassede profiler er dyp. Min tommelfingerregel: for høyt volum, lavblandingsvareprofiler, offshore kan vinne på pris; for responsiv, høyere blanding, eller ingeniørarbeid, innenlandsk kontraktsproduksjon vinner vanligvis på totale kostnader og risiko. For en fyldigere titt på tilpassede funksjoner, Jeg peker kjøpere på spesialtilpassede plastekstruderingsprodusenter som SeaGate Plastics som referansepunkt for omfang og tjenester.
Spørsmål å stille før du velger en fabrikk
Når jeg veterinærer en plastprofilprodusent, Jeg behandler den første samtalen som et strukturert intervju i stedet for en salgssamtale. Målet er å skille butikker som genuint kan levere min del fra de som rett og slett ønsker bestillingen. Over år med innkjøp av ekstruderte plastdeler, Jeg har funnet ut at en håndfull spisse spørsmål dekker mesteparten av risikoen før en enkelt dollar skifter eier. Nedenfor er sjekklisten jeg faktisk bruker.
Kapasitet, Sertifiseringer, og materialkompetanse
I start by asking what the factory runs today, not what it claims it can run. Continuous extrusion is a high-volume manufacturing process, so I want to know line count, typical run lengths, and whether they have headroom for my volume without displacing existing customers. On the quality side, I ask directly about certification. ISO 9001 er den internasjonalt anerkjente standarden for kvalitetsstyringssystemer brukt på tvers av produksjon (International Organization for Standardization, 2015), and while certification is not a guarantee of good parts, its absence tells me the shop may lack documented process controls.
Material expertise is the third leg. A capable resin extrusion supplier should speak fluently about the polymers relevant to my application, om det er PVC og HDPE for konstruksjonsprofiler, ABS og polykarbonat for skap, polypropylen og LDPE for emballasje og slanger, eller plast som nylon (PA) og PEEK for krevende miljøer. PVC er blant de mest ekstruderte plastene i verden, ofte brukt i profiler, rør, og rør (Plastindustriforeningen). Hvis jeg trenger fleksible seksjoner, Jeg bekrefter erfaring med TPE/TPU, og hvis min del krever en stiv kjerne med myk eller værbestandig hud, Jeg spør om de tilbyr co-ekstrudering. Lab Ekstruder engros
Prototyping og designstøtte tilgjengelig
Jeg spør om fabrikken tilbyr designkonsultasjon før verktøy kuttes. De beste partnerne for plastproduksjonstjenester vil vurdere tverrsnittet mitt for ekstruderbarhet, flagg tynne vegger eller skarpe hjørner som fanger opp stress, og foreslå materialerstatninger som reduserer kostnadene uten å skade ytelsen. Jeg bekrefter også at de kan produsere en representativ prototype i stedet for å peke meg rett til en produksjonsform.
Ledetider, MOQs, og leveringsspor
Her blir jeg spesifikk. Jeg ber om standard ledetider på både verktøy og produksjon, minimum bestillingsmengde, og hvordan MOQ skalerer med material- og profilkompleksitet. Tilpasset ekstrudering krever vanligvis en engangsinvestering i verktøy for dysen, mens lagerekstruderte former unngår den kostnaden helt (bransjeinnkjøpsveiledning). Hvis volumene mine er beskjedne, standard ekstruderte profiler og rør kan lages til kostnadseffektive tilpassede deler med rask behandlingstid (SeaGate plastikk, 2024), så jeg spør alltid hvilke lagerprofiler de har. Ved levering, Jeg vil ha resultatdata i tide, ikke adjektiver.
Referanser og bransjeerfaring
Endelig, I ask for references in my industry. En butikk som jevnlig betjener medisinsk, bilindustrien, eller byggevarekunder har allerede navigert etter toleransene og dokumentasjonen som sektorene krever. Jeg ringer referansene og stiller to spørsmål: did the parts meet spec on the first production run, and how did the supplier handle the problem when something went wrong?
From Prototype to Production: How the Process Unfolds
Når jeg har valgt leverandør, veien fra en tegning til ekstruderte plastdeler som kan sendes følger en forutsigbar sekvens. Å forstå hvert trinn hjelper meg med å sette realistiske tidslinjer internt og fange opp problemer mens de fortsatt er billige å fikse.
Innlevering av tegninger og designkonsultasjon
Jeg begynner med å sende en dimensjonert tegning av profiltverrsnittet, sammen med målmaterialet, farge, toleransekrav, og sluttbruksmiljø. Det er her design-for-produksjon-konsultasjon tjener sitt behold. Fordi ekstruderingstoleranser generelt er løsere enn sprøytestøping på grunn av materialkrymping og kontinuerlig forming (Protolabs Design Resources, 2023), en god ingeniør vil hjelpe meg med å plassere kritiske dimensjoner der prosessen pålitelig kan holde dem og slappe av de som ikke betyr noe.
Prøve- og prototypevalidering
Deretter kommer en prøve eller prototype. Avhengig av butikken, dette kan trekkes fra en myk eller midlertidig dyse, eller matchet fra eksisterende lagerekstruderte former. Jeg bruker dette stadiet for å validere passform, fleksibilitet, overflatefinish, og materiell oppførsel i min faktiske montering. Å fange opp et veggtykkelsesproblem på en prototype koster meg en revisjon; Å fange den etter at produksjonsformen er kuttet koster meg verktøyet.
Verktøygodkjenning og inspeksjon av første artikkel
Ekstruder dobbel skrue Etter at jeg har godkjent designet, fabrikken kutter produksjonsformen. Dysedesignet og verktøytrinnet er den største engangskostnaden i tilpasset ekstrudering, så jeg gjennomgår verktøytegningen nøye før jeg melder meg av. Når terningen renner, Jeg trenger en inspeksjon av første artikkel: en dokumentert måling av den første utgangen mot tegningen min. Jeg slipper ikke full produksjon før den første artikkelen har passert.
Ramper til full produksjon
Med den første artikkelen godkjent, linjen ramper til full produksjon. Plastekstrudering er en kontinuerlig, høyvolumsprosess godt egnet for lange produksjonsserier (Oversikt over SPI/Plastindustriforeningen), så enhetskostnadene synker vanligvis når volumet stiger. Jeg bekrefter kvalitetsplanen for pågående kjøringer, inkludert prøvetakingsfrekvens og kriteriene for å holde eller kassere materiale som ikke er spesifisert. Termoplast som brukes i ekstrudering er resirkulerbar, og gjenbruk av sliping forbedrer materialeffektiviteten (US Environmental Protection Agency, 2023), så jeg tydeliggjør også butikkens retningslinjer for sliping når utseende eller mekaniske egenskaper er kritiske.
Innenlandsk vs utenlandsk ekstruderingsinnkjøp
En av de viktigste avgjørelsene jeg tar er hvor jeg skal kilde. Instinktet er å sammenligne enhetspris, men etter min erfaring er dette tallet alene misvisende. Det som betyr noe er total landkostnad og de operasjonelle realitetene som prisen skjuler.
Betraktninger om kostnader vs. totale landede kostnader
Utenlandske leverandører oppgir ofte en lavere stykkpris, men jeg legger til frakt, plikter, tollbehandling, og lagerkostnadene for større sikkerhetslager og lengre transport. Reshoring og innenlands sourcing kan redusere totale kostnader ved å redusere frakten, plikt, og lagerkostnader (Reshoring Initiative, 2023). En gang bygger jeg en modell med full landpris, gapet mellom en innenlandsk plastprodusent og en utenlandsk plastprodusent blir vanligvis mindre, og noen ganger reverserer.
Ledetid, Frakt, og kommunikasjonsfaktorer
Innenlands sourcing forkorter forsyningskjeden min og forenkler kommunikasjon på tvers av tidssoner og språk, som betyr mest når jeg trenger rask produksjon eller raske designendringer. Oversjøisk innkjøp kan passe stabil, høyvolumsprogrammer der designet er frosset og ledetid ikke er en begrensning.
Kvalitetskontroll og IP-beskyttelse
Nærhet gjør revisjoner på stedet og gjennomgang av første artikkel langt enklere, og innenlandske kontrakter tilbyr generelt sterkere, mer håndhevbar beskyttelse av intellektuell eiendom for en proprietær formdesign. Når profilen min representerer ekte designinvestering, at beskyttelsen veier tungt.
Når hvert alternativ gir mening
Den amerikanske plastindustrien er en viktig bidragsyter til innenlandsk produksjon og sysselsetting (Plastindustriforeningen, 2023), og kataloger som Thomasnet lister opp og kategoriserer amerikanske plastekstruderingsprodusenter etter kapasitet og region (Thomasnet, 2024), som gjør lokale kilder praktisk å forske på. Tabellen nedenfor oppsummerer hvordan jeg veier de to banene.
| Faktor | Innenlandske kilder | Oversjøiske kilder |
|---|---|---|
| Enhetspris | Høyere stykkpris | Ofte lavere stykkpris |
| Totale landingskostnader | Lavere frakt, plikt, og bærekostnad | Lagt til frakt, plikt, og lagerkostnad |
| Ledetid | Kortere, mer responsiv | Lengre, transittavhengig |
| Kommunikasjon | Samme tidssone og språk | Tidssone og språkgap |
| Kvalitetsrevisjoner | Praktiske besøk på stedet | Fjernt eller kostbart å revidere |
| IP beskyttelse | Sterkere, mer håndhevbare | Variabel håndheving |
| Best passform | Egendefinerte profiler, raske endringer, proprietært verktøy | Frosne design, veldig høyt volum, prisdrevne programmer |
I praksis, Jeg lener meg innenlands for tilpassede plastprofiler som involverer proprietært verktøy, utviklende design, eller korte ledetider, og jeg vurderer oversjøisk kontraktsproduksjon kun for moden, stabil, høyvolumsdeler der landed-cost-matematikken klart favoriserer det. For et utgangspunkt på muligheter og aksjetilbud, ressurser som SeaGate plastikk er en nyttig referanse når du skal finne en innenlandsk partner.
Bærekraft og resirkulerbarhet i ekstrudering
When I evaluate a plastic extrusion companies factory today, sustainability is no longer a soft preference tucked into the back of a proposal. It sits alongside price, ledetid, and quality as a core selection criterion. The good news is that extrusion is inherently well suited to responsible material use, and the suppliers I trust have built that advantage into their operations rather than treating it as an afterthought.
Recyclable Thermoplastics and Scrap Reuse
Most of the polymers I specify for extruded plastic parts are thermoplastics, som betyr at de kan omsmeltes og omdannes flere ganger uten fullstendig tap av egenskaper. Ifølge US Environmental Protection Agency (2023), termoplast som brukes i ekstrudering er resirkulerbar, og gjenbruk av sliping forbedrer materialeffektiviteten. Den eneste egenskapen skiller dem fra herdeplaster og gir kjøpere reell innflytelse på både kostnader og miljøfotavtrykk.
I praksis, denne resirkulerbarheten dekker de vanlige harpiksene du vil møte på tvers av sitater. PVC, HDPE, LDPE, og polypropylen er blant arbeidshestene innen profilekstrudering og plastrør, og hver gjenvinner godt når de håndteres riktig. Engineering-grade plast som ABS, Polykarbonat, Nylon (PA), og akryl (PMMA) tåler også kontrollert sliping, selv om jeg holder dem til tettere blandingsforhold fordi egenskapene deres betyr mer i krevende bruksområder. Høyytelsesmaterialer som PEEK og fleksibel TPE/TPU sitter i den spesialiserte enden, der gjenbruk krever mer nøye prosesskontroll.
Remaling og materialeffektivitetspraksis
Den kontinuerlige ekstruderingsprosessen genererer forutsigbart skrap: oppstartsrensing, trim fra profiltverrsnittsjusteringer, og off-spec kjører under dyseskift. En dyktig plastprofilprodusent fanger dette materialet, granulerer det til ommaling, og gjenintroduserer det med en definert prosentandel tilbake i virgin harpiks. Jeg ber alltid om detaljene fordi detaljene avslører hvor disiplinert en operasjon egentlig er.
- Hvilken ettermalingsprosent blander du inn i standardproduksjon, og endrer det seg for kosmetiske kontra strukturelle deler?
- Hvordan skiller du harpikstyper for å forhindre krysskontaminering under harpiksekstrudering?
- Kan du dokumentere materialsporbarhet fra råharpiks til ferdig profil?
- Tilbyr du alternativer for postindustrielt resirkulert innhold når applikasjonen min tillater det?
Co-extrusion deserves a mention here. By combining a virgin outer layer with a regrind or recycled core, some suppliers deliver the surface quality I need while lowering virgin material consumption. Det er en praktisk måte å forene krav til utseende med bærekraftsmål på samme del.
Velge miljøansvarlige leverandører
Etter min erfaring, en innenlandsk plastprodusent har ofte en bærekraftsfordel som ikke har noe med markedsføring å gjøre. Reshoring-initiativet (2023) bemerker at innenlandsk innkjøp kan redusere totale kostnader ved å redusere frakten, plikt, og lagerkostnader, og kortere forsyningskjeder betyr også lavere transportutslipp. Når jeg sammenligner en nærliggende amerikansk fabrikk med utenlandske alternativer, de miljømessige og logistiske fordelene forsterker ofte hverandre.
Utover geografi, Jeg ser etter leverandører hvis kvalitetssystemer formaliserer avfallsreduksjon. ISO 9001, beskrevet av International Organization for Standardization (2015) som den internasjonalt anerkjente standarden for kvalitetsstyringssystemer, krever ikke bærekraft i seg selv, men butikker som opprettholder det har en tendens til å kjøre strammere prosesser med mindre skrot og bedre materialansvar.
Regulatoriske og kjøpers bærekraftsforventninger
Mine nedstrømskunder spør i økende grad om resirkulert innhold, kjemisk samsvar, og resirkulerbarhet før de vil godkjenne en del. Det trykket flyter rett tilbake til hvordan jeg skriver spesifikasjoner. Jeg behandler nå bærekraftsdokumentasjon som en del av leveransen, ikke en bonus. Når en leverandør kan gi meg materialsertifiseringer, slipe politikk, og resirkulerbarhetsdata uten å nøle, det signaliserer en partner klar for hvor markedet er på vei fremfor hvor det har vært.
Ta din endelige avgjørelse og be om et tilbud
Når jeg har valgt kandidater, avgjørelsen kommer ned til å matche hver leverandørs reelle kapasitet mot prosjektets ikke-omsettelige ting. Ekstrusjonsmarkedet belønner spesialisering, så målet er ikke å finne den største eller mest dekorerte fabrikken, men den hvis styrker stemmer overens med min del, volumene mine, og min tidslinje.
Konsolidere dine evalueringskriterier
Jeg samler funnene mine til et enkelt målkort, så jeg sammenligner leverandører på samme vilkår. Påstander som “størst” eller “beste” betyr lite isolert sett; en stor plastekstruderingsfabrikk som er innstilt for høyvolums vareprofiler kan passe feil for et lavt volum, tett toleranse ingeniørdel, og omvendt. Tabellen nedenfor viser vektingen jeg vanligvis bruker, selv om jeg justerer det til prioriteringene til hvert program.
| Vurderingskriterium | Hva jeg ser etter | Typisk vekt |
|---|---|---|
| Materiell evne | Erfaring med harpiksen min (PVC, HDPE, Polykarbonat, osv.) og co-ekstrudering om nødvendig | Høy |
| Verktøy og formdesign | Intern formdesign, verktøyets ledetid, revisjonsstøtte | Høy |
| Kvalitetssystem | ISO 9001 sertifisering og dokumenterte prosesskontroller | Høy |
| Volumtilpasning | Justering av MOQ og kapasitet med min årlige etterspørsel | Medium |
| Ledetid | Realistisk verktøy pluss produksjonsplan, alternativer for rask behandling | Medium |
| Sted | Innenlandske innkjøpsfordeler, frakt, og reaksjonsevne | Medium |
| Bærekraft | Omslip praksis, resirkulert innhold, materialsporbarhet | Rising |
Forbereder en klar tilbudsforespørsel-pakke
Kvaliteten på tilbudene jeg mottar er direkte proporsjonal med kvaliteten på forespørselen jeg sender. En vag forespørsel produserer polstret, forsiktig prissetting; en komplett RFQ produserer skarpe, sammenlignbare tall. Ekstrudering har spesifikke kostnadsdrivere en leverandør må se på forhånd, hovedsakelig engangsinvesteringen i verktøy for tilpassede profiler, som bransjeinnkjøpsveiledning bekrefter unngås bare når du bruker lagerekstruderte former.
Hvilken informasjon skal inkluderes for nøyaktige tilbud
Jeg sørger for at hver tilbudspakke svarer på spørsmålene en leverandør av plastproduksjonstjenester ellers vil måtte stille, fordi hver frem og tilbake legger dager til tidslinjen.
- En dimensjonert tegning av profiltverrsnittet med toleranser. Fordi ekstruderingstoleranser generelt er løsere enn sprøytestøping på grunn av materialkrymping og kontinuerlig forming, per Protolabs (2023), Jeg flagger hvilke dimensjoner som er kritiske og hvilke som kan flyte.
- Materialspesifikasjon, inkludert harpikstype, karakter, farge, og eventuell UV, flamme, eller krav til matkontakt.
- Årlig volum og bestillingsfrekvens, pluss forventet dellengde og kutttoleranser.
- Enten jeg trenger tilpasset verktøy eller kan bruke en lagerprofil, og om sekundære operasjoner som skjæring, stansing, eller utskrift gjelder.
- Målpris, nødvendig leveringsdato, og destinasjon for nøyaktighet i landede kostnader.
- Søknads- og bransjekontekst, som hjelper leverandøren med å anbefale riktig materiale og prosess.
Neste trinn for å starte prosjektet ditt
Med resultatkortet fylt ut og tilbudsforespørselen klar, Jeg sender den til to eller tre velmatchede leverandører i stedet for å sprenge et dusin. Jeg ber om en prøve eller inspeksjon av første artikkel før jeg forplikter meg til full produksjon, og jeg bekrefter vilkårene for eierskap av verktøy skriftlig. Å gå fra prototype til produksjon har dette bevisst reddet meg fra kostbare overraskelser. Kataloger som Thomasnet (2024), som viser og kategoriserer amerikanske plastekstruderingsprodusenter etter kapasitet og region, forbli et nyttig utgangspunkt når jeg trenger å utvide feltet, og spesialtilpassede ekstrudere som SeaGate plastikk illustrere hvordan lagerprofiler og rør kan lages til kostnadseffektive tilpassede deler.
Ofte stilte spørsmål
These are the questions buyers ask me most often when they are sourcing an extrusion partner. I have kept the answers concise and practical so you can act on them quickly.
How do I find a plastic extrusion companies factory near me or in the USA?
Start with capability, then filter by geography. I search supplier directories such as Thomasnet (2024) that categorize US plastic extrusion manufacturers by region and process, then cross-check each candidate’s material and volume fit. Choosing a domestic plastics manufacturer often pays off beyond convenience: Reshoring-initiativet (2023) reports that domestic sourcing can lower freight, plikt, og lagerkostnader, reducing total landed cost.
How much does custom plastic extrusion cost?
There are two cost layers. Custom profiles require a one-time tooling and die investment, after which per-part pricing depends on resin, veggtykkelse, output rate, og volum. Stock extruded shapes skip the tooling charge entirely, which is why I default to them when a standard profile meets the requirement. Fordi ekstrudering er en kontinuerlig, prosess med høyt volum, unit costs typically fall as run length increases.
What is the difference between custom and stock extruded profiles?
Stock profiles are standard cross-sections a plastic profile manufacturer already produces, so they carry no tooling cost and short lead times, though the shape is fixed. Custom extrusion gives me a die designed to my exact profile cross-section, which is worth the tooling investment when the geometry, funksjon, or branding demands it. SeaGate plastikk (2024) also notes that standard profiles and tubes can be fabricated into cost-effective custom parts, a useful middle path when a full custom die is not justified.
How do I choose the right material for my extruded part?
I match the resin to the application. PVC is among the most widely extruded plastics for profiles, rør, og rør. HDPE, LDPE, and Polypropylene serve well in chemical-resistant and flexible applications. When I need clarity, slagstyrke, or heat resistance, I move to engineering-grade plastics such as Polycarbonate, ABS, Akryl (PMMA), or Nylon (PA), and I reserve PEEK for extreme thermal and mechanical demands. Sharing your application and environment with the supplier is the fastest route to the right recommendation.
What certifications should a quality extrusion supplier hold?
ISO 9001 is my baseline. The International Organization for Standardization (2015) describes it as the internationally recognized standard for quality management systems used across manufacturing, and it is the most widely adopted quality standard in the plastics sector. Depending on your industry, you may also require food-contact, medisinsk, or flame-rating compliance, so confirm those specifics against your application.
What mistakes should I avoid when sourcing an extrusion partner?
The most common ones I see are chasing “størst” eller “beste” claims without checking fit, sending incomplete drawings that produce inflated quotes, and underestimating tooling lead time. I also caution against ignoring MOQ alignment; en fabrikk bygget for høyvolumproduksjon er kanskje ikke velkommen til lavvolumsarbeid, og en liten butikk kan slite med skalaen din. Match leverandøren til jobben i stedet for omdømmet.
Hva er de neste trinnene når jeg har valgt leverandør?
Send en fullstendig tilbudsforespørsel, be om en prøve eller inspeksjon av første artikkel, bekrefte verktøyets eierskap skriftlig, og bli enige om en realistisk tidsplan som skiller verktøytid fra produksjonstid. Å validere delen før full produksjon er den mest pålitelige måten jeg har funnet på å gå fra prototype til produksjon uten kostbar omarbeiding.
Hva er en fabrikk for plastekstruderingsselskaper og hvorfor det er viktig for B2B-kjøpere
Når jeg vurderer en plastekstruderingsfabrikk for en kunde, Jeg starter med selve prosessen, fordi prosessen definerer hva en leverandør kan og ikke kan gjøre for deg. Plastekstrudering smelter rå plastmateriale og danner det til en kontinuerlig profil med fast tverrsnitt (SeaGate plastikk, 2024). Den eneste setningen har flere kjøpsimplikasjoner enn de fleste kjøpere er klar over: de “fast tverrsnitt” er grunnen til at ekstrudering utmerker seg lenge, ensartede former som rør, trimme, og kanaler, og det er også grunnen til at du ikke kan forvente den samme komplekse tredimensjonale geometrien du ville fått fra støping.
Definisjon: Hva du faktisk kjøper
Rent praktisk, en plastekstruderingsfabrikk skyver myknet harpiks gjennom en formet dyse for å produsere gjenstander som tilpassede plastprofiler, plastrør, og plastfolie. Fordi dette er en kontinuerlig ekstruderingsprosess, den fungerer bra for produksjon av store volum og lange produksjonsserier i stedet for engangskomponenter. De to kategoriene ber jeg kjøpere om å skille tidlig Leverandør av ekstruderingsplast er lagerekstruderte former, som er ferdige og unngår verktøy, og tilpassede ekstruderte plastdeler, som krever en dyse designet til ditt tverrsnitt. Standard ekstruderte profiler og rør kan også fremstilles til kostnadseffektive tilpassede deler med rask produksjon (SeaGate plastikk, 2024), som er en nyttig mellomvei når en fullstendig tilpasset terning ikke er berettiget.
Markedskontekst
Den amerikanske plastindustrien er en viktig bidragsyter til innenlandsk produksjon og sysselsetting (Plastindustriforeningen, 2023), så du henter ikke fra en nisjehandel. Den skalaen er viktig for kjøperne: det betyr reell konkurranse blant leverandørene, redundans hvis én plastprofilprodusent ikke kan overholde ledetiden, og en moden base av kontraktsproduksjon og plastproduksjonstjenester. Det betyr også påstander om å være “størst” eller “beste” fabrikken er markedsføring stenografi, ikke verifiserte rangeringer. Jeg behandler disse etikettene som oppfordringer til å spørre om faktisk linjekapasitet, sertifiseringer, og referere kunder i stedet for som bevis.
Nøkkelapplikasjoner og materialer
Materialvalg styrer det meste av resultatet, så jeg tilordner harpiksen til applikasjonen før jeg kortlister noen leverandør. Vanlige valg jeg ser på tvers av prosjekter inkluderer:
- PVC — blant de mest ekstruderte plastene i verden, common in profiles, rør, og rør (Plastindustriforeningen).
- HDPE og LDPE - holdbar, kjemisk resistente polyetylener som brukes til rør, foringer, og industrielle profiler.
- Polypropylen - lett og tretthetsbestandig, ofte valgt for levende hengsler og kjemikaliehåndtering.
- ABS og polykarbonat — slagfaste alternativer for strukturell trim og innkapslinger; polykarbonat gir optisk klarhet og varmebestandighet.
- Akryl (PMMA) — klarhet og værbestandighet for linser, viser, og belysningsprofiler.
- Nylon (PA) og PEEK — plast av ingeniørkvalitet for slitasje, temperatur, and mechanical demands; PEEK is the high-performance choice for aerospace and medical.
- TPE/TPU — flexible elastomers for seals, pakninger, og grep, often produced through co-extrusion with a rigid substrate.
Co-extrusion deserves special attention because it lets a factory combine two materials in one profile, for example a rigid PVC body with a soft TPE sealing lip. If your part needs both stiffness and flexibility, bekrefte at leverandøren kjører ekte co-ekstrudering i stedet for sekundær montering.
Hvorfor dette er viktig for B2B-kjøpere
Å forstå prosessen endrer hvordan du skriver en forespørsel om tilbud. Ekstruderingstoleranser er generelt løsere enn sprøytestøping på grunn av materialkrymping og kontinuerlig forming (Protolabs, 2023), så spesifisering av sprøytestøping-tette toleranser på en ekstrudert profil vil enten øke prisen din eller utløse en runde med oppklarende spørsmål som forsinker tilbudet. Om bærekraft, termoplast som brukes i ekstrudering er resirkulerbar, og gjenbruk av sliping forbedrer materialeffektiviteten (US EPA, 2023), som gir deg en legitim løftestang for både kostnads- og miljømål når du diskuterer ettermalingsprosent med en leverandør.
Hvordan velge riktig leverandør av plastekstruderingsfirmaer
Å velge leverandør er der jeg ser de mest unngåelige feilene, vanligvis fordi kjøpere sammenligner på enhetspris alene og ignorerer kostnadsdriverne som skjuler seg bak dette tallet. Nedenfor er rammeverket jeg bruker, bygget rundt evalueringskriterier, røde flagg, og en due diligence-sjekkliste du kan løfte direkte inn i innkjøpsprosessen.
Leverandørvurderingskriterier
Jeg scorer kandidater mot fem dimensjoner i stedet for et enkelt sitat:
- Kompetansematch. Kjører fabrikken rutinemessig din harpiks og profilstørrelse? En leverandør av plastrør som er optimert for medisinske slanger med liten diameter, er ikke den samme butikken som en som kjører stor arkitektonisk profilekstrudering.
- Kvalitetssystemer. ISO 9001 er den internasjonalt anerkjente standarden for kvalitetsstyringssystemer brukt på tvers av produksjon (ISO, 2015) og er fortsatt den mest utbredte kvalitetsstandarden i plastsektoren. Sertifisering er ingen garanti for gode deler, men fraværet forteller meg å grave dypere inn i inspeksjonspraksis.
- Verktøy og formdesign. Spør hvem som eier terningen, hvor lang tid matrisdesign og verktøy tar, og hva som skjer med verktøyet hvis du går. Ownership terms are frequently buried in fine print.
- Lead time and capacity. Confirm whether quoted lead times reflect current backlog or ideal conditions. Quick-turnaround production claims should be tied to a specific committed date.
- Financial and operational stability. A supplier that becomes your sole source for a critical profile is a risk if it is financially fragile.
Forstå kostnadsdriverne
Åpenhet i kostnadsstrukturen skiller en sterk plastprofilprodusent fra en ugjennomsiktig. Tre drivere bestemmer totalprisen din, og jeg ber leverandørene om å skille dem ut eksplisitt:
| Kostnadsdriver | Lagre ekstruderte former | Tilpassede ekstruderte profiler |
|---|---|---|
| Verktøy / dø investering | Ingen – profilen eksisterer allerede | Engangs-matriskostnad kreves før første kjøring (bransjeinnkjøpsveiledning, Thomasnet leverandørveiledninger) |
| Minimum bestillingsantall (MOQ) | Lav; kjøp etter lengden | Høyere; knyttet til oppsett og materialbytte |
| Ledetid | Kort — ofte hyllelager | Lengre; inkluderer formfabrikasjon og godkjenning av første artikkel |
| Pris per enhet i volum | Rettet av katalog | Senk ved høyt volum når verktøyet er amortisert |
| Best passform | Prototyping, lavt volum, standard tverrsnitt | Proprietær geometri, høyvolumsproduksjon, prototype til produksjonsoppskalering |
Tilpasset ekstrudering krever vanligvis en engangsinvestering i verktøy, mens lagerprofiler unngår denne kostnaden (bransjeinnkjøpsveiledning). Etter min erfaring, kjøpere som planlegger å skalere fra prototype til produksjon bør sitere den tilpassede formen tidlig selv om de starter med lagerformer, slik at den amortiserte prisen per enhet er synlig før volumet øker.
Røde flagg jeg ser etter
- Nekter å dele ISO eller tilsvarende kvalitetsdokumentasjon, eller vage svar om inspeksjonsfrekvens.
- Sitater uten verktøylinje, som vanligvis betyr at kostnaden dukker opp senere eller terningen er underdimensjonert.
- Uvillighet til å gi referanser i din bransje eller prøvedeler.
- Toleranser lovet på papir som er strammere enn hva kontinuerlig ekstrudering realistisk sett har - et tegn på at leverandøren kan overselge.
- “Størst” eller “beste” krav uten kapasitetsdata, sertifiseringer, eller kundebevis bak dem.
Due Diligence Sjekkliste
Før jeg forplikter meg til en fabrikkleverandør for plastekstruderingsselskaper, Jeg bekrefter hvert punkt nedenfor skriftlig:
- Holder du ISO 9001 eller tilsvarende, og kan jeg se sertifikatet og omfanget?
- Hvilke harpikser kjører du i produksjonen, og kan du håndtere materialet mitt - PVC, ABS, polykarbonat, HDPE, LDPE, polypropylen, eller en ingeniørgrad?
- Hvilke toleranser garanterer du for dette profiltverrsnittet, og hvordan måles de?
- Hva koster verktøyet, ledetid, og MOQ, og hvem som eier terningen?
- Tilbyr du co-ekstrudering og sekundær fabrikasjon internt?
- Hvor mange prosent av maling brukes, og hvordan påvirker det sertifisering og utseende?
- Kan du gi første artikkel inspeksjonsrapporter og materialsertifiseringer?
- Hva er din realistiske engasjerte ledetid gitt gjeldende etterslep?
Finn plastekstruderingsselskaper og -fabrikker i USA
Buyers frequently search for a plastic extrusion factory “nær meg” eller “in the USA,” and the location question is more strategic than it first appears. Domestic sourcing is not only about proximity; it changes your total landed cost and your supply-chain risk profile.
Where to Start Your Search
Thomas supplier directories list and categorize US plastic extrusion manufacturers by capability and region (Thomasnet, 2024), which makes them a practical first filter when you want to build a shortlist by material, behandle, or state. I pair directory research with capability-specific sources such as custom plastic extrusion manufacturer references to understand what a given shop actually produces before I reach out. The goal at this stage is a shortlist of five to eight candidates whose capabilities genuinely match your resin and profile, not a long list of names. Plastekstruderingsselskaper
Key Considerations for Domestic Sourcing
Reshoring og innenlands sourcing kan redusere totale kostnader ved å redusere frakten, plikt, og lagerkostnader (Reshoring Initiative, 2023). For extruded parts, which are often bulky and low in value density, freight is a meaningful line item, so a domestic plastics manufacturer closer to your assembly point can offset a higher unit price. I weigh three factors:
- Totale landingskostnader, ikke enhetspris. Legg til frakt, plikt, and the carrying cost of the safety stock you need to cover long overseas transit.
- Kommunikasjon og design iterasjon. Innenriks tidssonejustering øker hastigheten på formdesign og verktøyrevisjoner under prototype-til-produksjonsfasen.
- Tilfør motstandskraft. Kortere linjer reduserer eksponeringen for havneforsinkelser og langvarige sjokk.
Tolking “Størst” og “Beste” Fabrikkkrav
Stedssøk dukker ofte opp superlativer, og jeg behandler dem skeptisk. “Størst” forteller deg ingenting om hvorvidt en fabrikk driver materialet ditt eller holder toleransene dine. I stedet, Jeg konverterer vage påstander til verifiserbare spørsmål: Hvor mange ekstruderingslinjer driver harpiksfamilien min? Hva er din leveringshastighet til rett tid? Hvilke sertifiseringer har du? En mindre butikk som spesialiserer seg på profilen din er ofte en bedre partner enn en stor som jobben din er en ettertanke for.
Praktiske tips og bransjekontekst
Noen få vaner har konsekvent spart kundene mine for tid og penger. Først, request stock extruded shapes for early validation before investing in a custom die — it lets you test fit and function cheaply. Sekund, share a dimensioned drawing with realistic extrusion tolerances up front so quotes are comparable. Tredje, confirm the supplier’s regrind policy, since recyclable thermoplastics and regrind reuse improve material efficiency (US EPA, 2023) but can affect appearance on cosmetic parts. Endelig, remember that plastic extrusion is a continuous, høyvolumsprosess godt egnet for lange produksjonsserier, so it rewards buyers who can consolidate demand and forecast accurately. Within the mature US plastics manufacturing base (Plastindustriforeningen, 2023), you have room to be selective — use it, and let a structured checklist rather than a headline claim decide your Plastic Extrusion Companies Factory supplier.
Locate a plastic extrusion factory near my location
Når kjøpere spør meg hvordan man finner en plastekstruderingsfabrikk i nærheten, Jeg minner dem om det “nær meg” er virkelig stenografi for to mål: kortere godsfelt og enklere kommunikasjon. Ekstrudering smelter rå plastmateriale og danner det til en kontinuerlig profil med fast tverrsnitt (SeaGate plastikk, 2024), og fordi den kontinuerlige ekstruderingsprosessen kjører med høyt volum, det ferdige produktet er ofte klumpete og fraktfølsomt. Etter min erfaring, kostnadene ved å flytte ekstruderte plastdeler over hele landet kan i det stille tære på prisfordelen til en fjern leverandør, så plassering er virkelig viktig.
Nøkkelhensyn for lokal innkjøp
Jeg starter alle lokale søk ved å matche evne til geografi i stedet for nærhet alene. En plastprofilprodusent to stater unna med riktig formdesign og verktøy slår nesten alltid en nærmere butikk som ikke kan holde profilens tverrsnitt. Jeg vurderer tre ting i rekkefølge: materialene de kjører (PVC, ABS, polykarbonat, HDPE, LDPE, polypropylen, akryl, og harpikser av teknisk kvalitet som nylon eller PEEK), prosessene de tilbyr (profilekstrudering, ekstrudering av plastplater, rør, og co-ekstrudering), og deres kvalitetssystemer. ISO 9001 er den internasjonalt anerkjente standarden for kvalitetsstyringssystemer brukt på tvers av produksjon (ISO, 2015), så jeg behandler sertifisering som et grunnlinjefilter, ikke en bonus.
Praktiske tips for å finne og veterinære en fabrikk
Thomasnet-leverandørkataloger viser og kategoriserer amerikanske plastekstruderingsprodusenter etter kapasitet og region (Thomasnet, 2024), som gjør dem til et pålitelig utgangspunkt for en stedsbasert shortlist. Derfra, Jeg kvalifiserer hver kandidat med et konsistent sett med spørsmål før jeg noen gang ber om et tilbud.
Min lokale leverandør-sjekkliste
- Hvilken harpiks ekstruderer du internt, og kan du kjøre sliping for materialeffektivitet?
- Tilbyr du co-ekstrudering eller dual-durometer profiler hvis min del trenger et mykt berørings- eller barrierelag?
- Hvilke toleranser kan du holde, og hvordan dokumenterer du dem?
- Er du ISO 9001 sertifisert, og kan du dele et nylig revisjonssammendrag?
- Hva er din typiske ledetid fra godkjent dyse til første artikkel?
- Tilbyr du plastproduksjonstjenester (kutting, stansing, boring) så jeg mottar ferdige deler, ikke bare lagerlengder?
Bransjekontekst
Innenlandsk nærhet er mer strategisk enn det ser ut til. Reshoring og innenlands sourcing kan redusere totale kostnader ved å redusere frakten, plikt, og lagerkostnader (Reshoring Initiative, 2023). Fordi den amerikanske plastindustrien er en stor bidragsyter til innenlandsk produksjon og sysselsetting (Plastindustriforeningen, 2023), de fleste regioner har en levedyktig innenlandsk plastprodusent innenfor en rimelig fraktradius. Jeg forteller kjøperne det “nær meg” bør bety nær nok til å kontrollere landingskostnader og ledetid, which is often a regional rather than a strictly local decision.
Identify the largest plastic extrusion companies in the US
Buyers frequently ask me to point them to the “størst” plastekstruderingsselskaper, and my first move is always to define what “størst” means for their project. Size can describe revenue, plant footprint, number of extrusion lines, or annual resin throughput, and those metrics do not always move together. A plastic extrusion companies factory supplier with enormous pipe capacity may be the wrong fit for a low-volume acrylic profile, so I interpret scale through the lens of the specific job.
Key considerations when “størst” saker
Scale earns its keep on long production runs. Plastekstrudering er en kontinuerlig, høyvolumsprosess godt egnet for lange produksjonsserier, so the largest producers shine when you need millions of feet of PVC profile or HDPE pipe on a predictable schedule. PVC er blant de mest ekstruderte plastene i verden, ofte brukt i profiler, rør, og rør, det er grunnen til at de største aktørene har en tendens til å konsentrere kapasiteten der. Hvis programmet ditt er høyt volum og standardisert, en stor plastprofilprodusent tilbyr redundans, bufferbeholdning, og prisinnflytelse. Hvis programmet ditt er lite eller svært tilpasset, den samme skalaen kan føre til høyere minimumskrav og mindre fleksibilitet.
Praktiske tips for å vurdere skalakrav
Jeg tar aldri en markedsføringspåstand om “størst” pålydende. I stedet, Jeg ber om konkrete indikatorer: antall ekstruderingslinjer etter størrelsesklasse, harpikser kjøres på volum, og splittelsen mellom lagerekstruderte former og spesialarbeid. Et stort firma som siterer et grossistprogram bør være i stand til å vise rask produksjonskapasitet, sekundære plastproduksjonstjenester, og en dokumentert MOQ-struktur. Tabellen nedenfor oppsummerer hvordan jeg veier store kontra spesialiserte leverandører.
Large versus specialized extrusion suppliers
| Faktor | Largest producers | Specialized suppliers |
|---|---|---|
| Best passform | Høyt volum, standardized runs (rør, PVC-profil) | Custom plastic profiles, engineering-grade resins |
| Minimum bestillingsantall | Higher MOQ to justify line time | Lower MOQ, more flexible |
| Verktøykostnad | Amortized across large volumes | One-time die cost more visible per unit |
| Ledetid | Predictable, buffered by capacity | Variabel, project-dependent |
| Materialspekter | Commodity resins (PVC, HDPE, LDPE, PP) | Specialty resins (PC, PMMA, PA, KIT, TPE/TPU) |
| Ko-ekstrudering | Common on standard lines | Often available for niche multi-layer parts |
Bransjekontekst
The largest US extruders are anchored in commodity, freight-heavy products where continuous, high-volume manufacturing rewards efficiency. Custom extrusion typically requires a one-time tooling or die investment, mens lagerprofiler unngår denne kostnaden, so large producers often lead with catalogs of stock extruded shapes. I remind buyers that “størst” is a useful signal for reliability and capacity, but it is not a proxy for quality or fit. The right size is the one that matches your volume, materiale, and tolerance needs.
Discover the best-rated plastic extrusion manufacturers
“Best-rated” is the claim I scrutinize most, because ratings can reflect genuine performance or simply strong marketing. Etter min erfaring, the manufacturers worth shortlisting are the ones that make their quality measurable. I look past star counts and testimonials for evidence I can verify: sertifiseringer, documented tolerances, materialsporbarhet, and a track record of moving projects from prototype to production without surprises.
Key considerations for judging quality
Quality management is the foundation. ISO 9001 is the most widely adopted quality management standard, used across manufacturing sectors including plastics, so I treat it as table stakes for a best-rated plastic extrusion companies factory manufacturer. Utover sertifisering, I assess how a supplier handles tolerances. Ekstruderingstoleranser er generelt løsere enn sprøytestøping på grunn av materialkrymping og kontinuerlig forming (Protolabs, 2023), og de beste produsentene forklarer den virkeligheten på forhånd i stedet for å lovende. En butikk som gir meg realistiske toleranseområder og en klar inspeksjonsplan tjener mer tillit enn en som oppgir tall den ikke kan holde.
Praktiske tips for å velge den best rangerte leverandøren
Jeg bruker et materialvalgsrammeverk knyttet til applikasjonen. Harpiksen driver produsenten, ikke omvendt.
- PVC - profiler, rør, og rør der kostnad og stivhet betyr noe.
- ABS og polykarbonat — slagfaste deler; polykarbonat gir klarhet og varmetoleranse.
- HDPE og LDPE — kjemisk motstand og fleksibilitet for rør og foringer.
- Polypropylen — lette deler som trenger tretthet og kjemisk motstand.
- Akryl (PMMA) — optisk klarhet for belysning og visningsprofiler.
- Nylon (PA) og PEEK — deler av teknisk kvalitet under mekanisk eller termisk påkjenning.
- TPE/TPU — fleksible tetninger og pakninger, ofte via co-ekstrudering.
Når materialet er satt, Jeg bekrefter at leverandøren tilbyr matchingsprosessen, om det er profilekstrudering, ekstrudering av plastplater, eller harpiksekstrudering med co-ekstrudering for flerlagsdeler. Standard ekstruderte profiler og rør kan lages til kostnadseffektive tilpassede deler med rask behandlingstid (SeaGate plastikk, 2024), så jeg favoriserer produsenter som kobler ekstrudering med egen fabrikasjon og prototype-til-produksjon-støtte. For et fungerende eksempel på tilpassede muligheter og aksjeprofilalternativer, Jeg peker kjøpere på referanser som f.eks SeaGate plastikk.
Bransjekontekst
De best rangerte produsentene konkurrerer i økende grad på bærekraft ved siden av kvalitet. Termoplast som brukes i ekstrudering er resirkulerbar, og gjenbruk av sliping forbedrer materialeffektiviteten (US EPA, 2023), så jeg spør toppkandidatene hvordan de klarer skrap og ettersliping. En produsent som dokumenterer sitt kvalitetssystem, oppgir ærlige toleranser, og kjører en effektiv materialløkke pleier å være “best rangerte” av grunner som holder stand under et plantebesøk. Det er standarden jeg bruker, and it is the one I recommend every buyer use before committing to a contract manufacturing partner.
Understand how the plastic extrusion manufacturing process works
Når jeg vurderer en plastprofilprodusent, I start by making sure the buyer understands what actually happens on the shop floor. Plastekstrudering smelter rå plastmateriale og danner det til en kontinuerlig profil med fast tverrsnitt (SeaGate plastikk, 2024). That single sentence carries most of what you need to know: the process is continuous, the cross-section is constant along the length, and the shape is defined by tooling rather than by a closed mold.
The core stages of the continuous extrusion process
I praksis, I describe the workflow in five stages. Først, resin pellets are fed into a hopper. Sekund, a heated barrel with a rotating screw melts and pressurizes the material, which is why practitioners often call it resin extrusion. Tredje, the molten polymer is forced through a die that establishes the profile cross-section. Fjerde, the extrudate is cooled in a water bath or air rack so it holds its geometry. Fifth, pullers draw the part at a steady rate before a saw or cutter sizes it. Because nothing stops between stages, the method is genuinely a continuous extrusion process rather than a cycle-by-cycle one.
Why tolerances differ from injection molding
One point I raise early with engineering teams: extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming (Protolabs Design Resources, 2023). This is not a defect. It reflects the physics of pulling a hot polymer through open tooling and cooling it under tension. If your extruded plastic parts need tight dimensional control on a specific feature, planlegge for sekundær maskinering eller spesifisere den funksjonen som et fabrikasjonstrinn i stedet for å forvente at formen alene skal holde den.
Samekstrudering og profilekstruderingsvarianter
Profilekstrudering dekker de tilpassede tverrsnittene de fleste kjøpere bilder: kanaler, pakninger, trimmer, og strukturelle former. Ko-ekstrudering kjører to eller flere materialer gjennom dysen på en gang, som lar deg kombinere, for eksempel, et stivt PVC-hus med en fleksibel TPE/TPU-forseglingsleppe i en enkelt omgang. Jeg finner at co-ekstrudering er der en dyktig fabrikk tjener sin rate, fordi det fjerner et nedstrøms monteringstrinn og forbedrer tetningsytelsen. Ekstrudering og rør av plastplater bruker de samme grunnelementene med forskjellige dyse- og nedstrømsoppsett.
Bransjekontekst og materialeffektivitet
Ekstrudering passer høyvolumproduksjon fordi det i seg selv er en kontinuerlig, høyvolumsprosess godt egnet for lange produksjonsserier. Når en terning er slått inn, output scales with line speed and run time. It also has a reasonable sustainability story: termoplast som brukes i ekstrudering er resirkulerbar, og gjenbruk av sliping forbedrer materialeffektiviteten (US EPA, 2023). Etter min erfaring, asking a supplier how they handle regrind tells you a lot about both their cost discipline and their process control.
Compare custom vs stock plastic extrusion suppliers
The most consequential sourcing decision I help buyers make is custom versus stock. It drives your tooling cost, minimum bestillingsantall, and lead time all at once. The right answer depends on how closely a standard shape fits your application and how much volume you expect to run.
What separates the two paths
Tilpasset ekstrudering krever vanligvis en engangsinvestering i verktøy og dyse, mens lagerprofiler unngår denne kostnaden. Standard ekstruderte profiler og rør kan lages til kostnadseffektive tilpassede deler med rask behandlingstid (SeaGate plastikk, 2024). So there is a middle path many buyers miss: start from a stock extruded shape and fabricate it, fange en del av tilpasningsfordelen uten å betale for en ny terning.
Kostførere å modellere før du ber om et tilbud
Når jeg bygger en innkjøpsmodell, Jeg skiller tre sjåfører slik at tallene forblir ærlige:
- Die design og verktøy: en engangskostnad på spesialarbeid, vanligvis amortisert over din første ordre eller to.
- MOQ: tilpassede linjer har høyere minimumskrav for å rettferdiggjøre oppsett og tømme materiale; lagerformer kan sendes i små mengder.
- Ledetid: lager sendes raskt; tilpasset legger til fabrikasjon av dyse og godkjenning av første artikkel før produksjonen starter.
Sammenligningstabell: tilpasset vs lagerekstrudering
| Faktor | Egendefinert profilekstrudering | Lagre ekstruderte former |
|---|---|---|
| Verktøykostnad | Det kreves engangsinvestering | Ingen |
| Minimum bestillingsantall | Høyere, å amortisere oppsettet | Lav, ofte kuttet i lengde |
| Ledetid | Lengre (dø bygge + første artikkel) | Rask produksjon |
| Dimensjonal passform | Nøyaktig tverrsnitt til spes | Nærmeste standard, mer produksjon |
| Best for | Vedvarende volum, unik geometri | Prototyper, lavt volum, tilnærmet passende behov |
| Enhetspris i skala | Senk når verktøyet er amortisert | Høyere per enhet for tung tilpasning |
En kontrollsjekkliste for begge veier
Enten du forfølger en tilpasset plastprofilprodusent eller en lagerleverandør av plastrør, Jeg stiller de samme kjernespørsmålene. Er butikken sertifisert etter ISO 9001, den internasjonalt anerkjente standarden for kvalitetsstyringssystemer brukt på tvers av produksjon (ISO, 2015)? ISO 9001 er den mest utbredte kvalitetsstyringsstandarden på tvers av produksjonssektorer, inkludert plast, så fraværet er verdt en direkte samtale. Utover sertifisering, spør jeg:
- Hvilke harpikser kjører du internt, og kan du håndtere plast som polykarbonat, nylon (PA), eller PEEK?
- Tilbyr du co-ekstrudering og nedstrøms plastproduksjonstjenester?
- Hvordan dokumenterer du toleranser og første artikkelkontroll?
- Hva er din sanne MOQ, og hvordan avskrives verktøy på den første ordren?
- Kan du støtte overgangen fra prototype til produksjon uten omverktøy?
Plasseringshensikt: i nærheten av meg og i USA
Kjøpere søker ofte etter en leverandør av plastekstruderingsfirmaer “nær meg” or a domestic plastics manufacturer in the USA. Two resources help here. Thomas supplier directories list and categorize US plastic extrusion manufacturers by capability and region (Thomasnet, 2024), which is a practical starting point for shortlisting. And the case for domestic sourcing is more than convenience: reshoring and domestic sourcing can reduce total landed cost by lowering freight, plikt, og lagerkostnader (Reshoring Initiative, 2023). jeg spanderer “størst” og “beste” factory claims with skepticism; capability fit for your specific resin, toleranse, and volume matters far more than a superlative on a homepage.
Learn what products can be made through plastic extrusion
Extrusion produces a broader range of products than most buyers expect, and the material you choose shapes both what is possible and what it costs. I organize my recommendations around a material selection framework tied to application and industry rather than a generic parts list.
Vanlige ekstruderte produktkategorier
Arbeidshestens utganger er tilpassede plastprofiler, rør, ark, kanaler, trimmer, pakninger, og strukturelle former. Alt med et konsistent profiltverrsnitt langs lengden er en kandidat. PVC er blant de mest ekstruderte plastene i verden, ofte brukt i profiler, rør, og rør (Plastindustriforeningen). Denne utbredelsen er grunnen til at så mange lagerekstruderte former først er tilgjengelige i PVC.
Materialvalg rammeverk
Her er hvordan jeg matcher harpiks til behov på tvers av polymerene du vil møte oftest:
- PVC: økonomisk, stiv eller fleksibel, sterk for profiler, rør, og rør.
- ABS: tøff og slagfast, vanlig i hus og trimmer.
- Polykarbonat: høy slagstyrke og klarhet for glass og vern.
- HDPE og LDPE: kjemisk resistente polyolefiner for rør, foringer, og lavkostprofiler; HDPE gir mer stivhet, LDPE mer fleksibilitet.
- Polypropylen: lys, kjemisk motstandsdyktig, og tretthetstolerant for levende hengsler og profiler.
- Akryl (PMMA): optisk klarhet for display- og lysprofiler.
- Nylon (PA): slitestyrke og styrke for mekaniske deler.
- KIT: høy temperatur, chemically robust engineering-grade plastic for demanding aerospace and medical work.
- TPE/TPU: flexible elastomers ideal for seals and soft-touch co-extruded lips.
Industry applications
Construction relies on PVC and ABS profiles for window frames, trimmer, and edging. Medical and lab work uses acrylic, polypropylen, and PEEK tubing and channels. Electronics and appliances draw on polycarbonate and ABS housings. Industrial and fluid-handling lines lean on HDPE and nylon. Mapping your industry to these resins early keeps the quoting conversation focused and avoids specifying an over-engineered material you do not need.
Practical tips for moving from concept to production
Etter min erfaring, three habits keep extrusion projects on schedule. Først, prototype from stock shapes where the geometry allows, then commit to custom tooling only after the design is validated, som beskytter din investering. Sekund, spesifiser toleranser etter funksjon i stedet for å teppestramming av hele profilen, siden det respekterer prosessen og kontrollerer kostnadene. Tredje, bekrefte at leverandøren din kan frakte delen fra prototype til produksjon på samme linje, så oppskalering tvinger ikke frem et nytt sitat. Håndteres på denne måten, ekstrudering leverer tilpassede deler økonomisk, med den raske omløpet som gjør prosessen attraktiv i utgangspunktet.
For en dypere titt på å lage kostnadseffektive tilpassede deler fra standard- og tilpassede profiler, Jeg peker kjøpere på SeaGate plastikk’ ekstruderingsoversikt.
Samle strategien din for ekstrudering
Etter å ha gått gjennom evner, materialer, og vurderingskriterier, gjennomgangslinjen jeg stadig vender tilbake til er dette: å velge blant plastekstruderingsfirmaer og fabrikker handler mindre om å finne “størst” eller “beste” navn og mer om å matche en leverandørs virkelige styrker til din spesifikke del, volum, og tidslinje. En kontinuerlig, høyvolums produksjonsprosess belønner lange produksjonsserier, men den samme butikken som utmerker seg med en million lineære fot PVC-profil er kanskje ikke partneren jeg vil ha for en PEEK-prototype med lite volum. Etter min erfaring, kjøpere som definerer problemet nøyaktig før de ber om tilbud, får skarpere priser og færre overraskelser nedstrøms.
Materialvalg står i sentrum for enhver god beslutning. Om applikasjonen krever stiv PVC eller ABS i strukturelle profiler, polykarbonat eller akryl (PMMA) for optisk klarhet, HDPE og LDPE for kjemikaliebestandighet, polypropylen for levende hengsler, nylon (PA) for sliteflater, eller TPE/TPU for fleksible tetninger, harpiksen driver verktøyet, toleranser, og kostnad. Ekstrudering smelter rå plast og former den til en sammenhengende profil med fast tverrsnitt (SeaGate plastikk, 2024), and standard extruded profiles and tubes can be fabricated into cost-effective custom parts with quick turnaround (SeaGate plastikk, 2024). Den kombinasjonen av lagerformer og tilpasset profilekstrudering, noen ganger sammenkoblet med co-ekstrudering for multi-material geometri, er det som gjør prosessen så allsidig fra prototype til produksjon.
På den kommersielle siden, Jeg skiller alltid engangskostnader og gjentakende kostnader. Tilpasset ekstrudering har vanligvis en engangsinvestering i verktøy og dyse, mens aksjeprofiler unngår det, slik at design- og verktøybeslutningen former hele forretningssaken. Innenlands sourcing fortjener også en ny titt: reshoring and domestic sourcing can reduce total landed cost by lowering freight, plikt, og lagerkostnader (Reshoring Initiative, 2023), som ofte reduserer gapet som offshore enhetspriser ser ut til å åpne. Og fordi termoplast som brukes i ekstrudering er resirkulerbar og gjenbruk forbedrer materialeffektiviteten (OSS. EPA, 2023), en kvalitetsfokusert innenlandsk plastprodusent kan støtte både kostnads- og bærekraftsmål på en gang.
Kvalitetssystemer er det siste filteret jeg bruker. ISO 9001 er den internasjonalt anerkjente standarden for kvalitetsstyringssystemer brukt på tvers av produksjon (ISO, 2015), and it remains the most widely adopted benchmark I look for when comparing a custom plastic extrusion manufacturer against its peers. Pair that with realistic expectations on precision, since extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming (Protolabs, 2023), and you have a grounded framework for evaluating any plastic profile manufacturer or plastic tubing supplier.
Ekspertinnsikt
| Nøkkelpunkt | Forklaring |
|---|---|
| Match process to volume, not to reputation | Continuous extrusion is a high-volume process best suited to long production runs, so I weigh a factory’s real strengths against my order size rather than chasing “størst” eller “beste” claims. |
| Separate tooling from unit price | Custom profiles require a one-time die investment while stock extruded shapes avoid it; understanding this split keeps the true cost of custom plastic profiles from hiding inside a quoted per-foot rate. |
| Verify quality before precision expectations | ISO 9001 sertifisering (ISO, 2015) signals a managed process, and I set tolerance expectations knowing extrusion runs looser than injection molding (Protolabs, 2023). |
Handlingsbare innkjøpstips for B2B-kjøpere
- Define the part before you shop. Document the profile cross-section, harpiks (PVC, ABS, polykarbonat, HDPE, polypropylen, or an engineering-grade plastic), årlig volum, and target tolerance so every plastic extrusion companies factory supplier quotes against the same brief.
- Ask for tooling, MOQ, and lead-time numbers separately. Request the die cost, minimum bestillingsantall, and quoted lead time as distinct line items to compare custom extrusion and stock profiles on equal footing.
- Confirm the quality system in writing. Ask for a current ISO 9001 certificate and the inspection points used on extruded plastic parts, rather than accepting a general quality claim.
- Weigh domestic sourcing on total landed cost. Compare a domestic plastics manufacturer against offshore options using freight, plikt, og lagerkostnader, ikke enhetspris alene (Reshoring Initiative, 2023).
- Test the relationship with a small run. Move from prototype to production in stages so you validate quick-turnaround performance and communication before committing to high-volume manufacturing.
- Use supplier directories as a starting list, ikke en shortlist. Kataloger som Thomasnet (2024) help you locate regional plastic fabrication services, but I still vet capability, materialer, and certification directly with each shop.
FAQ
How do I find plastic extrusion companies or a factory near me?
When I evaluate location intent, I start by mapping suppliers against my shipping lanes rather than pure geographic proximity. A plastic profile manufacturer two states away with the right die design and tooling capability often beats a closer shop that lacks my resin. I use supplier directories that list and categorize US plastic extrusion manufacturers by capability and region to build a shortlist, then verify with a plant visit or video walkthrough. Thomas directories are a practical starting point for this (Thomasnet, 2024, thomasnet.com). Etter min erfaring, “nær meg” should mean short, predictable lead times and low freight, not just a nearby ZIP code.
What should I look for in plastic extrusion manufacturers in the USA?
For domestic sourcing, Jeg veier tre ting: certified quality, material breadth, and total landed cost. A domestic plastics manufacturer can reduce total landed cost by lowering freight, plikt, og lagerkostnader (Reshoring Initiative, 2023, reshorenow.org), som ofte reduserer gapet med offshore-tilbud når du tar for deg hele bildet. Den amerikanske plastindustrien er også en stor bidragsyter til innenlandsk produksjon og sysselsetting (Plastindustriforeningen, 2023), så leverandørbasen er dyp. Jeg bekrefter at de kjører harpiksene jeg trenger, fra råvarekvaliteter som PVC, HDPE, LDPE, og polypropylen til plast av teknisk kvalitet som polykarbonat, nylon (PA), og PEEK.
Hvordan velger jeg riktig plastekstruderingsleverandør for prosjektet mitt?
Jeg behandler leverandørvalg som en sjekkliste, ikke en gut call. De konkrete spørsmålene stiller jeg alle kandidater:
- Holder du ISO 9001 sertifisering, den internasjonalt anerkjente standarden for kvalitetsstyringssystemer (ISO, 2015)?
- Hvilke harpikser og profiler kjører du i produksjonen, og tilbyr du co-ekstrudering?
- Hvilke toleranser har du, og hvordan håndterer du profiltverrsnittsvalidering?
- Hva er din minste bestillingsmengde (MOQ), verktøyets ledetid, og produksjonstid?
- Kan du støtte hele veien fra prototype til produksjon og rask produksjon for etterbestilling?
Industrielle plastekstruderingsdeler Den største feilen jeg ser kjøpere gjør er å velge enhetspris alene og ignorere verktøykostnadene, MOQ, og ledetidsrisiko. Disse sjåførene avgjør vanligvis om et program faktisk er lønnsomt.
Hva er forskjellen mellom tilpassede og lagerprofiler av plast?
Lagerekstruderte former er standardprofiler og rør en leverandør allerede produserer, så du hopper over verktøy og kjøper hyllevare. Tilpasset ekstrudering krever en engangsinvestering i verktøy og dyse for å lage ditt unike profiltverrsnitt. Avveiningen er grei: lagerprofiler i plast minimerer forhåndskostnader og ledetid, mens tilpassede plastprofiler passer til din eksakte geometri. Spesielt, standard ekstruderte profiler og rør kan lages til kostnadseffektive tilpassede deler med rask behandlingstid (SeaGate plastikk, 2024, seagateplastics.com), så jeg prototyper ofte med aksjeformer før jeg forplikter meg til en die.
Hvordan skal jeg lese “størst” og “beste” plast ekstruderingsfabrikken krav?
Jeg leser disse etikettene med sunn skepsis. “Størst” reflekterer vanligvis kapasitet eller inntekt, som betyr noe for produksjon av høyt volum, men som ikke forteller meg noe om passform for et lavt volum, stram toleranse jobb. “Beste” er subjektiv markedsføring med mindre den er støttet av sertifiseringer, referanser, og kapasitetsdata. Min regel: rangere leverandører opp mot mine egne krav, ikke mot en generisk superlativ. Det største plastekstruderingsfirmaet på en liste kan være feil kontraktsprodusent for en spesialitet akryl (PMMA) eller TPE/TPU-del, mens en mellomstor spesialist nagler det.
Hva er plastekstruderingsprofiler, og hvordan lages de?
En profil er en sammenhengende form med et fast tverrsnitt. Plastekstrudering smelter rå plastmateriale og danner det til en kontinuerlig profil med fast tverrsnitt (SeaGate plastikk, 2024). Fordi det er en kontinuerlig formingsprosess, harpiksekstrudering er godt egnet for lange produksjonsserier og høyvolumsproduksjon. Den støtter også ekstrudering og rør av plastplater. En ting jeg alltid planlegger rundt: extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming (Protolabs Design Resources, 2023), så jeg satte toleranseforventninger tidlig med plastrørleverandøren eller profilbutikken.
Hvilket plastmateriale skal jeg velge for mine ekstruderte deler?
Jeg forankrer materialvalg til søknaden, ikke vane. PVC er blant de mest ekstruderte plastene globalt og er vanlig i profiler, rør, og rør. For slagkraft og utseende, Jeg ser på ABS eller polykarbonat; for kjemisk motstand og levende hengsler, polypropylen; for utendørs og klarhet, akryl (PMMA); og for krevende termiske eller slitasjeforhold, nylon (PA) eller PEEK. Jeg bekrefter også resirkulerbarhet på forhånd, siden termoplast som brukes i ekstrudering er resirkulerbar og gjenbruk av gjenmaling forbedrer materialeffektiviteten (US EPA, 2023). Å matche harpiks til servicemiljøet forhindrer de kostbare redesignene jeg har sett spore av ellers solide programmer.
Hva driver kostnadene for ekstruderte plastdeler?
Tre spaker flytter prisen mer enn noe annet. Først, verktøy: en tilpasset terning er en engangsinvestering som aksjeprofiler unngår helt. Sekund, MOQ og kjørelengde, siden ekstrudering belønner volum og enhetskostnadene synker etter hvert som kvantitetene øker. Tredje, materialkvalitet, hvor plast og spesialharpikser av teknisk kvalitet koster langt over råvarealternativene. Når jeg ber om et tilbud, Jeg ber leverandører bryte ut verktøy, pris per enhet, og sekundære plastproduksjonstjenester separat slik at jeg kan sammenligne tilbud på like vilkår og identifisere hvor den reelle kostnaden bor.
Referanser
- Plastekstrudering smelter rå plastmateriale og danner det til en kontinuerlig profil med fast tverrsnitt. — SeaGate plastikk (2024)
- Standard ekstruderte profiler og rør kan lages til kostnadseffektive tilpassede deler med rask behandlingstid. — SeaGate plastikk (2024)
- ISO 9001 er den internasjonalt anerkjente standarden for kvalitetsstyringssystemer brukt på tvers av produksjon. — International Organization for Standardization (2015)
- Den amerikanske plastindustrien er en viktig bidragsyter til innenlandsk produksjon og sysselsetting. — Plastindustriforeningen (2023)
- Reshoring og innenlands sourcing kan redusere totale kostnader ved å redusere frakten, plikt, og lagerkostnader. — Reshoring Initiative (2023)
- Ekstruderingstoleranser er generelt løsere enn sprøytestøping på grunn av materialkrymping og kontinuerlig forming. — Protolabs Design Resources (2023)
- Termoplast som brukes i ekstrudering er resirkulerbar, og gjenbruk av sliping forbedrer materialeffektiviteten. — US Environmental Protection Agency (2023)
- Thomas leverandørkataloger viser og kategoriserer amerikanske plastekstruderingsprodusenter etter kapasitet og region. — Thomasnet (2024)
- Plastekstrudering er en kontinuerlig, høyvolumsprosess godt egnet for lange produksjonsserier, per generelle industriproduksjonsreferanser (Oversikt over SPI/Plastindustriforeningen). — Planleggingsanalyse
- PVC er blant de mest ekstruderte plastene i verden, ofte brukt i profiler, rør, og rør (Plastindustriforeningen). — Planleggingsanalyse