Hvordan plastekstruderingsmaskiner fungerer trinn for trinn
Innholdsfortegnelse
Hvordan plastekstruderingsmaskiner fungerer trinn for trinn
Du bruker en Ekstruderingsmaskin av plast å lage plast til lange former. Maskinen skyver plasten gjennom en dyse. Denne prosessen har noen få hovedtrinn:
Gjør maskinen klar ved å laste og varme den. Kontroller hvordan plasten beveger seg gjennom maskinen.
Løs problemer for å holde alt i orden.
Om 53% av plastprodusenter bruker ekstruderingsmaskiner, så å kjenne hvert trinn viser hvorfor det er viktig.
Viktige takeaways
Lær om hoveddelene av en plastekstrudering maskin. Hver del hjelper til med å gjøre rå plast til ferdige varer.
Velg beste plasten for prosjektet ditt. Plasttypen endrer hvordan den smelter og beveger seg. Dette påvirker hvor bra sluttproduktet er.
Følg nøye med på fôrings- og smeltetrinnene. Hold fuktighet og temperatur på riktig nivå. Dette stopper problemer som bobler og svake punkter.
Kontroller trykket under ekstrudering. God trykkkontroll holder formen og størrelsen riktig. Dette sikrer at plastproduktene er av høy kvalitet.
Bruk kvalitetskontroller på hvert trinn. Regelmessige kontroller hjelper deg med å finne problemer tidlig. Dette sørger for at produktene er sterke og ser bra ut.
Oversikt over plastekstruderingsmaskin
Nøkkelkomponenter
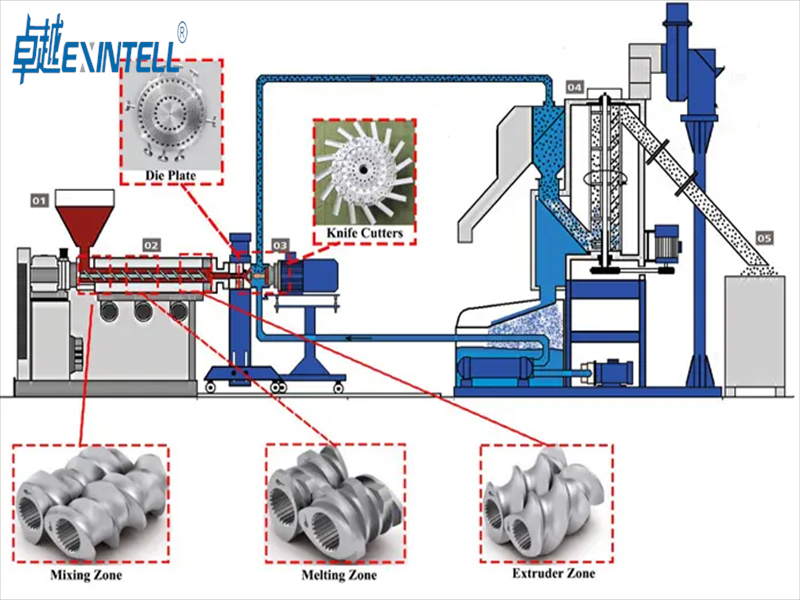
Når du ser på en plastekstruderingsmaskin, du ser mange viktige deler. Hver del hjelper til med å endre rå plast til ferdige varer. Beholderen holder plasten før prosessen starter. Tønnen og varmeovnene smelter plasten slik at den lett kan bevege seg. Skruen skyver den smeltede plasten fremover. Dysen former plasten til det du ønsker. Kjølemekanismer hjelper plasten med å holde formen etter at den forlater formen.
Tupp: Kontroller alltid disse delene for skade eller slitasje før du starter maskinen.
Kjøler ned plasten med luftkjølere eller kjøletanker.
Metal Die
Former den smeltede plasten til den endelige formen.
EN plastekstruder maskinen sørger for at plasten beveger seg gjennom hver del i riktig rekkefølge. Hvis du holder maskinen ren og tar vare på den, du vil ha færre problemer når du lager ting.
Typer av råvarer
Du kan velge blant mange typer plast for ekstrudering. Mesteparten av tiden, du bruker pellets, granulat, flak, eller pulver. De vanligste plastene er:
Polyvinylklorid (PVC)
Polyetylen (LDPE og HDPE)
Polypropylen (PP)
Polystyren (PS)
Akrylnitril Butadien Styren (ABS)
Nylon (Polyamid)
Polykarbonat (PC)
Polyetylentereftalat (KJÆLEDYR)
Plasten du velger endrer hvordan den smelter, flyter, og avkjøles. LDPE og HDPE er fleksible og sterke. Polypropylen har et høyt smeltepunkt og brytes ikke lett. PVC er tøft og godt til å bygge ting. Polystyren er stivt og brukes til emballasje. ABS ser bra ut og føles glatt. Nylon er veldig sterkt. Polykarbonat blir ikke skadet av varme eller riper. PET er best for mat- og drikkeflasker.
Note: Plasten du velger påvirker hvordan den beveger seg under ekstrudering. Gode materialer hjelper til med å stoppe oppbygging i formen og holde sluttproduktet fri for defekter.
Du må velge riktig plast for prosjektet ditt. Tilsetningsstoffer kan gjøre plasten sterkere eller beskytte den mot sollys. Hvis du forbereder materialene godt, plasten vil flyte jevnt og produktene vil være av høy kvalitet.
Ekstruderingsprosesstrinn
Fôring & Smelting
Du starter ekstruderingsprosessen ved å mate rå plast inn i ekstruderen. Beholderen holder plasten, som kan være i form av pellets, granulat, eller pulver. Mens du laster materialet, du må sørge for at den er tørr og fri for fuktighet. Hvis du hopper over dette trinnet, du kan se bobler eller svake punkter i sluttproduktet. Plasten beveger seg fra beholderen inn i tønnen, hvor varmeovner begynner å varme den opp.
Smeltetrinnet er svært viktig for kvaliteten på den ekstruderte plasten. Du vil at plasten skal smelte jevnt slik at det ferdige produktet ser glatt og sterkt ut. Her er noen viktige punkter å huske:
Fuktighetskontroll er viktig fordi rester av vann kan forårsake bobler eller til og med bryte ned plasten.
Riktig blanding av tilsetningsstoffer sikrer at plasten har riktig farge og styrke.
Du må stille inn riktig temperatur for den typen plast du bruker. Hver plast smelter ved en annen temperatur. Tabellen nedenfor viser de typiske smeltetemperaturområdene for vanlig plast:
Plast type
Smeltetemperaturområde (°C)
HDPE
120–130
LDPE
105–115
Polykarbonat (PC)
230–260
Polypropylen (PP)
130–170
KIT
320–350
KJÆLEDYR
250–260
ABS
105–115
Nylon (PA)
190–350
Polystyren (PS)
omkring 120
Hvis du kontrollerer fôrings- og smeltetrinnene, du vil få en jevn flyt av smeltet plast. Dette hjelper ekstruderingsprosessen til å løpe uten problemer og gir deg et bedre sluttprodukt.
Skru & Barrel Action
Når plasten begynner å smelte, skruen inne i løpet begynner å snu. Skruen er hjertet i ekstruderen. Det flytter plasten fremover, blander det, og hjelper den med å smelte helt. Skruen og tønnen jobber sammen for å sørge for at plasten varmes jevnt opp og flyter jevnt.
Du kan tenke på at skruen har tre hovedjobber:
Den flytter den solide plasten fra beholderen mot varmeovnene.
Den smelter plasten ved å presse den mot den varme tønnen.
Den pumper den smeltede plasten fremover slik at den kan formes.
Utformingen av skruen og fatet påvirker hvor godt plasten blandes og smelter. Noen skruer har spesielle soner for mating, smelting, og blanding. Denne designen hjelper deg med å få en jevn strøm av smeltet plast. For eksempel, i en leketøysfabrikk, skruen og tønnen bidrar til å gjøre glatt, perfekte deler for actionfigurer. I en telefondekselfabrikk, de bidrar til å skape skinnende, feilfrie saker hver gang.
Du må også stille inn riktig skruhastighet. Høyhastighets ekstrudere kan smelte mer plast på en gang, men de trenger lengre smelteseksjoner og spesialdesign. Noen maskiner kan kjøre i hastigheter opp til 1500 rpm og produsere tusenvis av pund plast i timen. Hvis du bruker riktig skruhastighet og design, du vil få en stødig, høykvalitets utgang fra ekstruderingsprosessen.
Trykk & Smelting
Når den smeltede plasten beveger seg gjennom ekstruderen, trykket bygges opp inne i tønnen. Dette trykket er svært viktig for profilekstruderingsprosessen. Det hjelper å presse den smeltede plasten gjennom formen og gir produktet sin form.
I overgangssonen, trykket stiger og en smeltefilm dannes, som er kritisk for å sette i gang smelteprosessen. I målesonen, stabilt trykk er nødvendig for å sikre at materialet er fullstendig smeltet og homogenisert, kjører konsistent ytelse.
Du styrer trykket ved å justere skruhastigheten. En trykksensor måler trykket inne i ekstruderen. Hvis trykket blir for høyt eller for lavt, maskinen endrer skruhastigheten for å holde alt stabilt. Dette holder den smeltede plasten på riktig temperatur og flyt.
Du må følge nøye med på trykket under ekstruderingsprosessen. God trykkkontroll hjelper deg med å få riktig form, størrelse, og overflatefinish for plastproduktene dine. Det holder også profilekstruderingsprosessen jevn og sikker.
Forming og avkjøling
Die Shaping
Du fører den smeltede plasten gjennom dysen på slutten av ekstruderen. Dysen former plasten til den formen du ønsker. Formen og størrelsen på formen bestemme det endelige utseendet til ekstruderingen. Hvis du trenger en enkel tube, du bruker en standard die. For komplekse profiler, du velger en spesiell terning med unik geometri. Landets lengde, som er avstanden fra dørinngangen til utgangen, bidrar til å holde formen og jevnheten til den ekstruderte plasten. Du må sørge for at formen passer til dine produktbehov. Hvis du velger riktig dø, du får et jevnt og jevnt resultat.
Dysen spiller en stor rolle i ekstruderingsprosessen. Den kontrollerer flyten og formen til plasten når den forlater ekstruderen.
Kjølemetoder
Etter at plasten forlater formen, du avkjøler den raskt for å beholde formen. Avkjøling hindrer plasten i å deformeres. Du kan bruke luftkjølere eller vannbad. Vannbad fungerer godt for de fleste ekstruderlinjer fordi de avkjøler plasten raskt og jevnt. Luftkjøling er bra for produkter som trenger en mykere berøring. Du må kontrollere kjølehastigheten. Hvis du avkjøler plasten for fort, det kan sprekke. Hvis du avkjøler den for sakte, det kan deformeres. Avkjøling er et nøkkeltrinn i ekstruderingsprosess.
Kjølemetode
Hvordan det fungerer
Best for
Vannbad
Dykker ned ekstrudat
Rør, rør, profiler
Luftkjøler
Blåser kjølig luft
Ark, filmer
Dimensjonering for konsistens
du bruker dimensjoneringsutstyr rett etter terningen for å beholde formen og størrelsen på den ekstruderte plasten. Kalibreringsenheter, som vakuum eller vannkjølte verktøy, bidra til å stabilisere produktet. Disse enhetene slutter å vri seg og sørger for at ekstruderingen din oppfyller nøyaktige mål. You must check the size often. Real-time monitoring of temperature and pressure helps you keep tight tolerances. If you work in industries like automotive or medical, you need high precision. Small changes in the extrusion process can cause defects or waste. For some materials, you can reach tolerances as tight as+/-.001″. Softer plastics may need broader tolerances.
Achieving tight tolerances is crucial in plastic extrusion.
Calibration tools and cooling baths control solidification rates.
Precision matters in automotive, medisinsk, and construction products.
Small variations can lead to defects and wasted materials.
Consistent sizing keeps your extruder running smoothly and helps you produce high-quality plastic products every time.
Cutting and Finishing in Plastic Extrusion Machinery
Skjæreteknikker
Når du bruker plastekstruderingsmaskineri, du må kutte plasten etter at den er avkjølt. Kutting skjer når plasten forlater ekstruderen og er solid. Det er forskjellige måter å kutte plasten på. Roterende skjæring bruker et spinnende blad for å kutte plasten. Stasjonær skjæring bruker et blad som ikke beveger seg. Måten du skjærer på, endrer hvor pene kuttene dine er og hvor mye plast du kaster bort. Noen maskiner bruker laser- eller ultralydskjæring for svært nøyaktige kutt og mindre avfall.
Roterende og stasjonær skjæring endrer hvor ryddig og bortkastet prosessen er.
Laser og ultralydskjæring gir veldig rene kanter og stramme størrelser.
Avkjøling av plasten før skjæring er viktig. Hvis du avkjøler det raskt, utsiden ser bedre ut, men innsiden kan bli stresset. Langsom avkjøling hjelper formen forbli den samme.
Luftkjøling eller vannbad gjør plasten hard før du kutter den.
Du former plasten med en dyse, avkjøl det, og klipp den deretter til riktig størrelse. Hele denne prosessen endrer hvordan produktet ditt blir. Hvis du trenger veldig nøyaktige størrelser, du trenger kanskje spesialverktøy eller andre måter å kutte på.
Overflatebehandling
Etter at du har kuttet plasten, du kan få det til å se ut og fungere bedre. Overflatebehandling hjelper produktene dine til å se pene ut og vare lenger. Det er mange måter å fullføre overflaten på, og hver og en gjør noe spesielt.
Du kan lage deler i spesielle farger eller til og med bruke mer enn én farge på et produkt.
Ko-ekstrudering / tri-ekstrudering
Du kombinerer lag av forskjellig plast for spesielle egenskaper i én profil.
Hakk og boring
Du legger til hull eller former etter ekstrudering.
Plastliming og taping
Du fester deler med lim eller tape under eller etter prosessen.
Stansing
Du lager utskjæringer eller spesielle former for å matche designet ditt.
Plastforming
Du bøyer eller former plasten ved hjelp av varme eller trykk.
Varmesveising
Du slår sammen plastbiter med varme og trykk for sterke sammenstillinger.
Overflatebehandling gjør produktene dine glatte og fine å ta på. Det gjør dem også sterkere og lettere å rengjøre. God finish holder fargene lyse og hjelper produktene dine å vare lenger.
Tupp: Å velge riktig overflatefinish kan hjelpe plastproduktene dine til å se flotte ut og oppfylle tøffe regler.
Kvalitetskontroll
Du må sjekke produktene dine ved hvert trinn når du bruker ekstrudering. Kvalitetskontrollen starter med den rå plasten. Du ser på plasten før den går inn i maskinen for å være sikker på at den er ren og sterk. Mens maskinen går, du ser på temperaturen, trykk, og fart for å holde ting stødig. Etter at du har kuttet og fullført plasten, du sjekker sluttproduktet for farge, størrelse, og styrke.
Du sjekker plasten for renhet og kvalitet før ekstrudering.
Overvåking under ekstrudering
Du sporer temperaturen, trykk, og hastighet for jevn utgang.
Sluttproduktinspeksjoner
Du ser etter farge, størrelse, og styrke i den ferdige plasten.
Noen problemer du kan se er dø hovne opp, vridning, grove overflater, fargeendringer, skitne flekker, ujevne størrelser, bobler, krymper, smeltebrudd, og dø linjer. Ved å sjekke hvert trinn, du sørger for at fabrikken din lager sterke og pene produkter hver gang.
Hvis du vet hva som skjer på hvert trinn, du kan løse problemer raskere. Du kan også gjøre produktene dine bedre. Opplæring av operatører og bruk av gode vaner hjelper deg å få mer ut av plasten ekstruderingsmaskin. Hvis du vil fikse feil eller gjøre ting bedre, se på disse trinnene for å få hjelp.
FAQ
Hva er hovedformålet med en plastekstruderingsmaskin?
Du bruker en plastekstruderingsmaskin til å forme rå plast til lange former. Disse formene kan være rør, rør, eller ark. Maskinen smelter plasten. Så skyver den den gjennom en terning. Dette skaper den ønskede formen.
Hvordan velger du riktig plast for ekstrudering?
Du velger plasten basert på produktets behov. For eksempel, bruk PVC til rør. Bruk PET til flasker. Sjekk smeltepunktet og styrken. Tilsetningsstoffer kan forbedre fargen, fleksibilitet, eller UV-motstand.
Hvorfor har den ekstruderte plasten noen ganger bobler eller grove flekker?
Bobler eller grove flekker betyr ofte at plasten hadde fuktighet. Det kan også bety at det ikke smeltet jevnt. Du bør tørke råvaren. Still inn riktig temperatur også. Dette hjelper deg å få en jevn, sterkt produkt.
Kan du resirkulere plast med ekstruderingsmaskin?
Ja, du kan resirkulere plast ved hjelp av en ekstruderingsmaskin. Du mater rengjort, strimlet plastavfall inn i beholderen. Maskinen smelter og omformer den til nye produkter. Dette reduserer avfall og sparer ressurser.
Hvordan holder du ekstruderingsprosessen sikker?
Du holder prosessen trygg ved å sjekke temperaturer, trykk, og maskindeler ofte. Bruk verneutstyr og bruk verneutstyr. Følg alltid maskinens sikkerhetsinstruksjoner. Dette bidrar til å forhindre ulykker.