

Fabrikant van extruders met dubbele schroeven: De definitieve B2B-sourcing & Handelsgids voor
De mondiale markt voor dubbelschroefsextruders maakt een steile groei door. Gewaardeerd op ongeveer USD 9.7 miljard binnen 2024, de sector zal naar verwachting $13,2 bereiken–14.8 miljard door 2030, groeit met een samengesteld jaarlijks groeipercentage (CAGR) van 5.2–7.1% volgens meerdere industriële onderzoeksbureaus, waaronder Grand View Research en Mordor Intelligence. Het hart van elke extruder met dubbele schroef is de cilinder — de nauwkeurig ontworpen cilinder die, samen met in elkaar grijpende schroefelementen, bepaalt de uitvoerkwaliteit, doorvoer, en levensduur van de machine. Voor B2B-kopers in heel Europa, Noord-Amerika, en opkomende markten, het goede kiezen extruder fabrikant met dubbele schroefcilinder is niet louter een aanbestedingsbeslissing; het is een strategische investering die de productie-economie voor de komende jaren vorm zal geven.
Deze gids leidt professionele kopers door de huidige stand van zaken in de productie-industrie van dubbelschroefvaten, handelsbeleid dat van invloed is op grensoverschrijdende inkoop, de materiële wetenschap gaat vooruit, casestudies uit de echte wereld, en bruikbare voorspellingen voor de komende maanden. Of u nu een OEM-integrator bent, een kunststofmenger die op zoek is naar vervangende slijtageonderdelen, of een handelsbedrijf dat een supply chain voor bouwt vatconstructies met dubbele schroef, de onderstaande informatie is bedoeld om uw inkoopstrategie aan te scherpen.

Industriële productiefaciliteit die metalen precisieonderdelen voor extrusiemachines produceert
Inzicht in de dubbelschroefsextrudercilinder: Kerncomponenten en functies
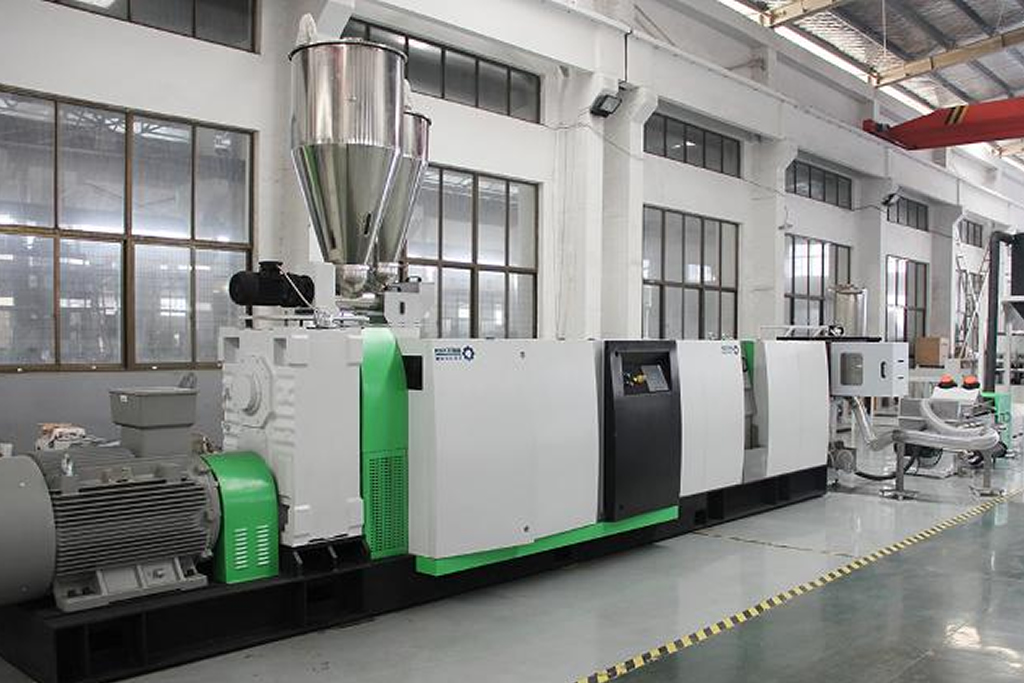
Een extrudercilinder met dubbele schroef is zwaarwandig, gesegmenteerde of monolithische cilinder, geboord om twee meedraaiende of tegendraaiende schroeven te accepteren. The barrel's inner surface must withstand extreme abrasion, corrosie, en thermische cycli — omstandigheden die dramatisch variëren afhankelijk van het verwerkte materiaal, van met glasvezel gevulde technische kunststoffen tot zetmeel van voedingskwaliteit. Extrusiemachine voor kunststof staven
Belangrijke functionele zones binnen een typische dubbelschroefsloop zijn onder meer::
- Voederzone — waar grondstoffen binnenkomen; De cilinderboring is vaak glad of licht gegroefd om de inlaatsnelheid te regelen.
- Smelt-/plastificeringszone — hoge schuifkracht en compressie; loopvoeringen worden hier geconfronteerd met de meest agressieve slijtage.
- Meng-/kneedzone — distributieve en dispersieve menging; De nauwkeurigheid van de vattemperatuurregeling is van cruciaal belang.
- Meet-/loszone — consistente levering van smeltdruk; boringtoleranties worden vastgedraaid ±0.02 mm in premium vaten.
De loop is doorgaans vervaardigd uit nitralloy 135M, 38CrMoAlA, of gereedschapsstaalsubstraten, vervolgens behandeld via gasnitreren, bimetaal centrifugaal gieten, of HIP (Heet isostatisch persen) bekleding om een oppervlaktehardheid van 58 te bereiken–72 HRC afhankelijk van de toepassing. Door deze basisprincipes te begrijpen, kunnen B2B-kopers de vereisten nauwkeurig specificeren wanneer ze een contract aangaan extruder dubbele schroef vat leverancier.
Wereldwijd marktlandschap voor fabrikanten van dubbelschroefvaten in
De markt voor extrusiemachines met dubbele schroef is dat wel Foetus Apus 2 Extruder gevormd door verschillende convergerende krachten:
Mandaten voor recycling van kunststoffen. The European Union's revised Packaging and Packaging Waste Regulation (PPWR), laat afgerond 2024, vereist dat de lidstaten toeslaan 55% recycling van plastic verpakkingen door 2030. Mechanische recyclinglijnen zijn voor het overgrote deel afhankelijk van dubbelschroefsextruders voor het compounderen van gerecycleerde harsen met additieven, waardoor de vraag naar vatvervanging stijgt. De VS. EPA's updated National Recycling Strategy similarly incentivizes domestic recycling infrastructure, het creëren van een parallelle vraag in Noord-Amerika.
Elektrisch voertuig (EV) groei van de toeleveringsketen. Scheidingsfilms voor batterijen, thermische interfacematerialen, en lichtgewicht polymeercomposieten voor EV-componenten worden verwerkt op dubbelschroefsextruders. Uit gegevens van BloombergNEF blijkt dat de wereldwijde verkoop van elektrische auto’s de boventoon voert 20 miljoen eenheden binnen, en elke nieuwe compoundinglijn vereist hoogwaardige vaten die geschikt zijn voor schurende keramische vulstoffen.
Voedsel- en farmaceutische extrusie. Hotmelt-extrusie (HME) voor medicijnafgifte en dubbelschroefs-kookextrusie voor plantaardige eiwitten breiden de segmenten uit. Deze toepassingen vereisen FDA/EU-conforme vatmaterialen — meestal roestvrijstalen voeringen of overlays van nikkellegeringen — fabrikanten ertoe aanzetten hun productlijnen te diversifiëren.
Belangrijke productieclusters voor vaten met dubbele schroef zijn onder meer Zhoushan en Jingjiang in China, die samen goed zijn voor naar schatting 45–50% van de mondiale productie van vaten, uitgedrukt in volume; de regio’s Ruhr en Baden-Württemberg in Duitsland, de thuisbasis van premium OEM-vatenproducenten; en Brescia, Italië, een traditionele hub voor bimetaalvattechnologie. Ook in India groeit de opkomende capaciteit (Gujarat, Maharashtra) en Turkije.

Mondiale scheepvaarthaven met containerschepen die de internationale B2B-handelslogistiek voor industriële machineonderdelen vertegenwoordigen
Handelsbeleid dat van invloed is op de grensoverschrijdende inkoop van vaten:, en verder
Groothandel in extruders met enkele schroef B2B-kopers die internationaal dubbelschroefsvaten inkopen, moeten hun weg vinden in een steeds complexer wordende handelsbeleidsomgeving: Kunststof extrusies voor poorten
Amerikaans tarieflandschap. Vanaf vroeg, de Verenigde Staten handhaven Section 301 tarieven op een breed scala aan industriële goederen van Chinese oorsprong. Vaten met dubbele schroef geclassificeerd onder HTS 8477.90 (onderdelen van kunststofverwerkingsmachines) gezicht een 25% ad valorem-recht bij import uit China. De tariefherziening uit het Biden-tijdperk, voortgezet onder het huidige bestuur, heeft deze tarieven gehandhaafd. Aanvullend, Sectie 232 staal- en aluminiumtarieven (25% En 10% respectievelijk) kan van toepassing zijn op de invoer van grondstoffen in vaten, waardoor de kostendruk toeneemt voor fabrikanten die wereldwijd substraatstaal inkopen. In april, er werden nieuwe wederzijdse tariefmaatregelen aangekondigd die gericht waren op aanvullende categorieën, het creëren van verdere onzekerheid voor supply chain planners (bron: Internationale Handelsadministratie).
Handelsbeschermingsinstrumenten van de EU. The European Commission's anti-dumping framework continues to scrutinize Chinese steel and machinery components. Terwijl vaten met dubbele schroef niet onderworpen zijn aan specifieke antidumpingrechten, the EU's Carbon Border Adjustment Mechanism (CBAM), zijn overgangsfase ingaat, zal van importeurs eisen dat zij ingebedde koolstof in staalintensieve producten melden 2026. Vatenfabrikanten met geverifieerde koolstofarme productieprocessen zullen een concurrentievoordeel verwerven op de EU-markt (bron: DG Handel van de Europese Commissie).
Vrijhandelsovereenkomsten. De EPA tussen de EU en Japan, CPTPP, en RCEP-overeenkomsten bieden een preferentiële tariefbehandeling voor in aanmerking komende machineonderdelen. Kopers ondertekenaar Fabrikant van kunststofextruders landen kunnen de landkosten met 3 verminderen–8% door in te kopen bij fabrikanten in partnerlanden en te zorgen voor de juiste documentatie over de oorsprongsregels.
Exportcontroles en overwegingen voor tweeërlei gebruik. Apparatuur voor de productie van vaten met hoge precisie (CNC-diepgatboormachines, bijvoorbeeld) kunnen in bepaalde rechtsgebieden onder de exportcontrolelijsten voor tweeërlei gebruik vallen. Terwijl afgewerkte vaten zelf zelden aan beperkingen onderhevig zijn, Kopers moeten de naleving van het eindgebruik verifiëren bij het inkopen voor defensie of aan kernenergie gerelateerde toepassingen.
B2B-handelsmogelijkheden in de Twin Screw Barrel-sector
Het kruispunt van de stijgende vraag naar extrusie en het evoluerende handelsbeleid creëert duidelijke kansen voor B2B-deelnemers:
Vervangingsonderdelen aftermarket. Een vat met dubbele schroef heeft doorgaans een levensduur van 8.000–15,000 bedrijfsuren afhankelijk van de abrasiviteit van het verwerkte materiaal. Met een groter geïnstalleerd aantal dubbelschroefsextruders 120,000 eenheden wereldwijd (geschat op basis van Coperion, KraussMaffei, en productiegegevens van Leistritz), de aftermarket voor vervangende lopen en schroefelementen vertegenwoordigt een bedrag van $1,8–2.4 miljard jaarlijkse kansen. Distributeurs en handelsbedrijven die snelle levering van compatibele vaten voor grote OEM-platforms kunnen aanbieden — Coperion ZSK, Leistritz ZSE, KraussMaffei ZE, JSW-TEX, Machines uit de Nanjing-serie — terugkerende inkomstenstromen vastleggen.
Op maat gemaakte vaten voor nichetoepassingen. Terwijl extrusie zich verplaatst naar geavanceerde materialen (koolstofvezelcomposieten, slurries van batterijelektroden, biologisch afbreekbare polymeren), standaard genitreerde vaten schieten vaak tekort. Fabrikanten die toepassingsspecifieke oplossingen aanbieden — wolfraamcarbide voeringen voor zeer schurende verbindingen, Hastelloy-overlays voor de verwerking van corrosieve fluorpolymeren, gesegmenteerde vaten met onafhankelijke koelkanalen voor temperatuurgevoelige farmaceutische toepassingen — voer premiumprijzen uit en bouw verdedigbare marktposities op.

Nearshoring en diversificatie van de toeleveringsketen. Post-pandemische veerkrachtstrategieën voor de toeleveringsketen zetten Europese en Amerikaanse OEM’s ertoe aan om de inkoop van vaten buiten China te diversifiëren. Kalkoen, Indië, en Oost-Europese fabrikanten (Polen, Tsjechische Republiek) are gaining share as "China+1" alternatieven. B2B-tussenpersonen die kwaliteitsgegarandeerde inkoop bij deze opkomende leveranciers faciliteren, vullen een waardevol gat in de markt.
Digitale inkoopplatforms. Alibaba, Gemaakt in China, en GlobalSources blijven dominant bij de eerste ontdekking van leveranciers, maar gespecialiseerde B2B-platforms en directe websites van fabrikanten met gedetailleerde technische specificaties, 3D-modellen, en realtime offertetools krijgen steeds meer de voorkeur van professionele kopers. Fabrikanten die investeren in digitale verkoopinfrastructuur, zie 20–35% hogere conversiepercentages van aanvraag tot bestelling volgens a 2024 McKinsey B2B-commerce-onderzoek.
Uitdagingen voor B2B-kopers en -fabrikanten
Naast kansen, de handel in dubbelschroefs vaten heeft te maken met echte tegenwind:
Consistentie van kwaliteit. De kloof tussen hoogwaardige Europese/Japanse vaten en goedkopere alternatieven kan aanzienlijk zijn. Boring concentriciteit, kwaliteit van de hechting van de voering, uniformiteit van de warmtebehandeling, en verificatie van de metallurgische samenstelling blijven pijnpunten. Kopers melden dat 10–15% van de vaten afkomstig van niet-doorgelichte leveranciers voldoet niet aan de inkomende kwaliteitscontrole, volgens een 2024 Plastics Technology-onderzoek onder Noord-Amerikaanse verwerkers.
Bezorgdheid over intellectueel eigendom. OEM-vatontwerpen — boor profielen, koelkanaalindelingen, gesegmenteerde loopinterfacegeometrieën — zijn eigendom. Fabrikanten van aftermarket-producten moeten zorgvuldig over de grenzen van hun intellectuele eigendom heen navigeren, en kopers moeten verifiëren dat leveranciers over legitieme technische capaciteiten beschikken, in plaats van eenvoudigweg OEM-tekeningen te kopiëren.
Logistiek en doorlooptijden. Een standaard gesegmenteerde vatenset met dubbele schroef weegt 500–3,000 kg afhankelijk van de extrudergrootte. De verzendkosten zijn vanaf 2021 gestabiliseerd–2022 piekt maar blijft 30–40% boven het niveau van vóór de pandemie op de routes Azië-Europa en Azië-Noord-Amerika. De doorlooptijden voor op maat gemaakte bimetaalvaten variëren van 6–12 weken, waarbij kopers de inkoopcycli ruim van tevoren moeten plannen.
Volatiliteit van de grondstoffenprijzen. Nikkel, kobalt, wolfraam, en molybdeen — belangrijkste legeringselementen in materialen van de cilindervoering — heb meegemaakt 15–25% prijsschommelingen in het verleden 12 maanden. Fabrikanten zonder hedgingstrategieën of langetermijnleveringsovereenkomsten geven deze volatiliteit door aan kopers, bemoeilijkt de begrotingsplanning.
Materiaalkunde en productietechnologie: Wat definieert een vatfabrikant van het hoogste niveau
Het technische onderscheid tussen fabrikanten van extruder-dubbelschroefvaten komen neer op materialen en processen: Fabriek voor gerecyclede plastic pellets
Genitreerde vaten. Gasnitreren van 38CrMoAlA- of SACM645-staal levert een 0,5–0.7 mm geharde kast (900–1100 HV). Dit is de meest kosteneffectieve behandeling, geschikt voor het verwerken van niet-schurende polymeren zoals PE, PP, en PS. Topfabrikanten bereiken binnenin nitreringsuniformiteit ±50 HV over de volledige looplengte — een maatstaf die betrouwbare leveranciers onderscheidt van inconsistente leveranciers.
Bimetaalvaten. Centrifugaal gieten op ijzerbasis (Fe-B), op nikkelbasis (Door-Cr-B-Si), of op kobalt gebaseerde voeringen in a 4140/4340 stalen schaal levert 2–5x de levensduur van genitreerde vaten. De kritische kwaliteitsfactor is de integriteit van de verbinding tussen voering en substraat; ultrasoon onderzoek zou nul delaminatie moeten aantonen 100% van het booroppervlak. Toonaangevende fabrikanten in Zhoushan, China, en Brescia, Italië, hebben dit proces decennialang verfijnd.
Poedermetallurgie (P.M) en HIP-liners. Voor de meest veeleisende toepassingen — verwerking van glasvezelgevuld PA66, mineraalgevulde PPS, of met keramiek geladen batterijelektrodeverbindingen — HIP-toegepaste gereedschapsstalen of wolfraamcarbide voeringen bieden een hardheid die hoger is 65 HRC met superieure taaiheid. Deze technologie wordt gedomineerd door een handvol Europese en Japanse specialisten, met vatkosten 3–5x hoger dan standaard bimetaalopties.

Precisiebewerking. Boring afwerking naar Ra 0.4 μm of beter, concentriciteit binnen 0.03 mm over vatlengtes groter dan 3 meter, en de H7-tolerantie op ton-tot-ton-segmentinterfaces vereisen diepgatboormachines, CNC-honingapparatuur, en rigoureuze metingen tijdens het proces. Fabrikanten investeren in coördinatenmeetmachines (CMM) en laserboringmetingen tonen toewijding aan kwaliteit aan die B2B-kopers moeten verifiëren tijdens fabrieksaudits.
Oppervlaktebehandelingen en coatings. Verchromen, PVD/CVD-coatings, en thermische spray-overlays (HVOF wolfraamcarbide) zijn aanvullende behandelingen die de levensduur van het vat verlengen bij specifieke toepassingen. A knowledgeable manufacturer recommends the optimal treatment based on the buyer's processing conditions rather than defaulting to the cheapest option.
Geografische en beleidsvoordelen in B2B-vatenhandel
Geografie en handelsbeleid creëren afzonderlijke inkoopcorridors die slimme B2B-kopers exploiteren:
China naar Europa via spoor. De China-Europa Spoorwegexpress (CRE) netwerk werkt nu over 15,000 reizen per jaar, met transittijden van 15–18 dagen versus 30–35 dagen over zee. Voor tijdgevoelige vatbestellingen, Het goederenvervoer per spoor biedt een middenweg tussen de kosten voor lucht- en zeevervoer. Belangrijkste vertrekpunten — Kunnen, Chengdu, Xi'an — verbinden met Hamburg, Duisburg, en Madrid.
Turkije als nearshore hub voor EU-kopers. Turkey's customs union with the EU eliminates duties on most industrial goods, inclusief machineonderdelen. Turkse vatenfabrikanten in Istanbul en Kocaeli bieden er 2 aan–3 wekelijkse levering naar West-Europa tegen concurrerende prijzen, waardoor Turkije een aantrekkelijk alternatief wordt voor in de EU gevestigde compounders en OEM’s die op zoek zijn naar veerkracht in de toeleveringsketen.
India's production-linked incentive (MEER) schema. India's PLI program for capital goods and specialty steel incentivizes domestic barrel manufacturing. Voor kopers die de Indiase subcontinentmarkt bedienen, inkoop bij Indiase fabrikanten vermijdt invoerrechten van 7,5–15% en profiteert van betere kwaliteitsnormen nu Indiase producenten investeren in apparatuur van Europese kwaliteit.
Overeenkomst tussen de VS, Mexico en Canada (USMCA). Vaten vervaardigd in Mexico met voldoende Noord-Amerikaanse inhoud komen in aanmerking voor belastingvrije toegang tot de VS en Canada. Verschillende Chinese en Taiwanese vatenfabrikanten hebben Mexicaanse productiefaciliteiten opgericht of onderzoeken deze om de Noord-Amerikaanse markt tariefvrij te bedienen.
Vrachtcontainers in een grote internationale handelshaven die grensoverschrijdende B2B-logistiek voor industriële apparatuur vertegenwoordigen
Casestudies Vatinkoop in de praktijk
Geval 1: Europese compounder vermindert stilstand met 40% met een dual-sourcestrategie.
Een middelgrote Duitse kunststofcompounder actief 12 dubbelschroefsextruderlijnen (Coperion ZSK 58 en ZSK 92 platforms) historisch gezien alle vervangende vaten afkomstig van één enkele Chinese fabrikant. In 2023, een kwaliteitsprobleem met een partij bimetaalvaten — onvoldoende dikte van de voering in de slijtgevoelige zone — veroorzaakte ongeplande stilstand die naar schatting EUR kostte 180,000. Het bedrijf implementeerde een dual-sourcestrategie: primaire levering van een in Zhoushan gevestigde fabrikant met ISO 9001:2015 en PED-certificering, en secundaire levering van een Turkse producent voor dringende bestellingen. Door, meldt het bedrijf 40% vermindering van ongeplande vatgerelateerde stilstand en 12% lagere gemiddelde aanschafkosten voor vaten door concurrerende biedingen tussen de twee leveranciers. De belangrijkste les: het kwalificeren van twee leveranciers met strenge inkomende inspectieprotocollen (ultrasoon testen, hardheid in kaart brengen, dimensionale verificatie) levert zowel kosten- als betrouwbaarheidsvoordelen op.
Geval 2: Amerikaanse OEM voor voedselextrusie ontwikkelt eigen vatspecificaties met de Chinese fabrikant.
Een in Wisconsin gevestigde fabrikant van voedselextruders met dubbele schroef had vaten nodig met FDA-conforme roestvrijstalen voeringen die bestand waren tegen het schurende materiaal., corrosieve omgeving van extrusie van voedsel voor huisdieren met een hoog vochtgehalte. Standaardcatalogusvaten van binnenlandse leveranciers kostten 28.000 dollar–35,000 per setje van 10–14 week levertijden. Het bedrijf werkte samen met een Jingjiang, China, fabrikant om samen een vat te ontwikkelen met behulp van 316L roestvrijstalen voering, centrifugaal gegoten in een 4140 schelp, met aangepaste koelkanaalgeometrie. Na een kwalificatieproces van zes maanden, inclusief fabrieksaudits ter plaatse en proefvattesten, het bedrijf heeft bereikt 35% kostenreductie bij gelijkwaardige prestaties. De jaarlijkse inkoop overschrijdt nu de USD 1.2 miljoen, met vaten die via zeevracht naar de haven van Chicago worden verscheept. Sectie 301 tarieven toevoegen 25% aan landkosten, maar de nettobesparingen ten opzichte van binnenlandse inkoop blijven met ongeveer 15 aanzienlijk–18%.
Geval 3: Indiase recyclingstartupweegschaal met modulair vatsysteem.
Een in Mumbai gevestigde start-up voor plasticrecycling die post-consumptie-PET-flessenvlokken verwerkt, moest opschalen van een enkele dubbele schroeflijn van 52 mm naar vier lijnen binnenin. 18 maanden. Kapitaalbeperkingen maakten de aanschaf van compleet nieuwe extruders onpraktisch. In plaats van, het bedrijf kocht modulaire gesegmenteerde vatsystemen van een fabrikant in Guangzhou, ontworpen om achteraf te monteren op lokaal geassembleerde extruderframes. Door het gesegmenteerde ontwerp konden individuele loopsecties worden vervangen naarmate ze droegen, waardoor de lopende onderhoudskosten naar schatting worden verlaagd 25% vergeleken met monolithische vatvervanging. De fabrikant leverde gedetailleerde technische tekeningen en technische ondersteuning op afstand voor de installatie, het aantonen van de waarde van samenwerking tussen fabrikant en koper in opkomende markten. Extruder met enkele schroef
Kwaliteitsborging: Wat B2B-kopers van vatenfabrikanten moeten eisen
De professionele aanschaf van dubbelschroefsvaten vereist een gestructureerd kader voor kwaliteitsborging:
- Materiaalcertificaten: Testrapporten van molens (MTR) voor vatsubstraatstaal en voeringlegering, herleidbaar tot specifieke tochtigheidsnummers. Controleer de chemische samenstelling aan de hand van de specificatie (bijv., ASTM A322 voor 4140 staal, VAN 1.8519 voor 38CrMoAlA).
- Hardheid testen: Minimaal Rockwell- of Vickers-hardheidsmetingen 5 punten langs de lengte van de loop, op zowel het voeringoppervlak als het substraat. Hardheidskarteringsrapporten opvragen.
- Dimensionale inspectie: Boring diameter, concentriciteit, rechtheid, en oppervlakteafwerking (Ra) metingen met gekalibreerde instrumenten. CMM-rapporten voor kritische interfacedimensies.
- Niet-destructief onderzoek (NDT): Ultrasoon testen op integriteit van de linerverbinding (100% boring dekking), magnetische deeltjesinspectie op oppervlaktescheuren, en kleurpenetratietesten voor afdichtingsoppervlakken van cilindersegmenten.
- Certificeringen: ISO 9001:2015 (kwaliteitsbeheer), ISO 14001 (milieubeheer), en waar van toepassing, PED 2014/68/EU (Richtlijn drukapparatuur) voor vaten die onder druk staan in EU-rechtsgebieden.
Kopers moeten fabrieksaudits uitvoeren — hetzij persoonlijk, hetzij via externe inspectiebureaus (SGS, Bureau Veritas, TÜV) — voordat u zich engageert voor volumebestellingen. De kosten van een fabrieksaudit (1.500 dollar–3,000) is triviaal vergeleken met de kosten voor het ontvangen van niet-conforme vaten.
Kwaliteitscontrole van industriële metalen componenten met behulp van precisiemeetinstrumenten
Voorspelling van handelstrends met dubbele schroefvaten: juni–augustus
Gebaseerd op huidige marktsignalen, beleidsontwikkelingen, en branchegegevens, Verwacht wordt dat de volgende trends de komende één tot twee maanden de B2B-handel met dubbele schroefcilinders zullen bepalen:
Tariefonzekerheid stimuleert vooraankopen. De aankondiging in april van uitgebreide Amerikaanse wederzijdse tarieven heeft geleid tot een golf van vooraankopen onder Noord-Amerikaanse distributeurs en OEM's. Vatfabrikanten in China melden dat de orderachterstanden oplopen tot 10–14 weken, hoger dan de typische 6–8 weken. Kopers die nog geen bestellingen voor Q3-levering hebben geplaatst, kunnen langere doorlooptijden verwachten en versnelde verzendopties overwegen.
Cr10 Max-extruder Grondstofkosten stabiliseren. Na een volatiel Q1, De nikkelprijzen zijn op $15.500 gezakt–16,500/tonbereik op de LME, en wolfraam APT-prijzen blijven op $325–340/PERSOON. Deze stabilisatie zou zich gedurende de zomer moeten vertalen in een voorspelbaardere prijsstelling voor vaten, Hoewel fabrikanten kunnen proberen de prijsstijgingen in het eerste kwartaal vast te houden. Kopers moeten onderhandelen op basis van de huidige grondstoffenindexen in plaats van oude prijzen te accepteren.
Nawerkingen van Chinaplas. Chinaplas, gehouden in Shenzhen in april, toonde verschillende vatfabrikanten' nieuwe productlijnen, waaronder gesegmenteerde vaten met geïntegreerde sensorpoorten voor de industrie 4.0 toezicht houden, en PM-HIP-voeringen van de volgende generatie met geclaimd 30% langere levensduur. Verwacht dat deze innovaties in het derde kwartaal commercieel verkrijgbaar zullen zijn–Q4, Dit geeft early adopter-kopers een concurrentievoordeel op het gebied van verwerkingsefficiëntie.
Fabrikant van extruders op laboratoriumschaal EU CBAM-rapportage stimuleert de kwalificatie van leveranciers. Naarmate de EU CBAM-overgangsfase vordert, Europese importeurs van staalintensieve producten, waaronder extrudervaten, beginnen fabrikanten om gegevens over de CO2-voetafdruk te vragen. Leveranciers die geverifieerde emissiegegevens kunnen verstrekken (Domein 1, 2, En 3) zal de voorkeur hebben. Chinese fabrikanten met faciliteiten op hernieuwbare energie (komt steeds vaker voor in de provincies Zhejiang en Jiangsu) positioneren zich gunstig.
Investeringen in recyclinginfrastructuur versnellen. Financieringsprogramma's van de overheid — the EU's Circular Economy Action Plan, the US EPA's Solid Waste Infrastructure for Recycling (SWIFR) subsidies — maken halverwege het jaar kapitaal vrij voor nieuwe recyclinglijnen. Voor elke nieuwe mechanische recyclinglijn zijn er doorgaans twee nodig–4 extruders met dubbele schroef, zich vertalen in de directe vraag naar vaten. Fabrikanten en distributeurs die zich richten op de recyclingsector moeten dienovereenkomstig een inventaris opstellen.
India komt naar voren als inkoopalternatief. Indiase vatenfabrikanten exposeerden op Plastivision India (Januari) met een aanzienlijk verbeterde productkwaliteit. Verschillende in Ahmedabad en Pune gevestigde fabrikanten hebben een bimetaalvatkwaliteit bereikt die vergelijkbaar is met die van middelgrote Chinese producenten op 10–15% lagere prijzen, driven by lower labor costs and India's growing specialty steel production capacity. Voor kopers die Zuid-Azië bedienen, Midden-Oosten, en Afrikaanse markten, De Indiase inkoop verdient een serieuze evaluatie.
Veiligheid op de werkplek in extrusieomgevingen: Operators vanaf de grond beschermen
Terwijl de focus van deze gids ligt op de inkoop van vaten, Verantwoorde B2B-handel in extrusiemachines moet zich richten op de operationele omgeving waar deze vaten worden geïnstalleerd. Extrusiefaciliteiten met dubbele schroef brengen specifieke gevaren op de werkplek met zich mee — hoge temperaturen (vatoppervlakken bereiken 200–400°C), behandeling van zware componenten (vatsegmenten wegen 50–300 kg per stuk), gesmolten polymeer gemorst, en vloeroppervlakken die verontreinigd zijn met procesoliën en pelletstof. Voetblessures behoren tot de meest voorkomende en te voorkomen incidenten op de werkplek in kunststofverwerkingsfabrieken.
Het pleidooi voor veiligheidsschoenen in extrusiefaciliteiten. Volgens de VS. Bureau voor Arbeidsstatistieken (BLS), voetblessures zijn verantwoordelijk voor ongeveer 60,000 jaarlijks letsel op de werkplek in de Verenigde Staten, waarbij productieomgevingen een onevenredig groot aandeel vertegenwoordigen. Het Europees Agentschap voor veiligheid en gezondheid op het werk (EU-OSHA) rapporteert vergelijkbare patronen in de EU-lidstaten. Specifiek in extrusiefaciliteiten, de belangrijkste voetgevaren omvatten:
- Verpletterende verwondingen door vallende loopsegmenten, schroef elementen, of sterven componenten tijdens onderhouds- en omschakelingswerkzaamheden.
- Brandwonden door contact met hete vatoppervlakken, gesmolten polymeer druppelt, of verwarmde matrijsconstructies.
- Lekwonden door metaalspaanders, gebroken schroefpunten, of scherpgerande fragmenten van de loopvoering.
- Slipverwondingen op vloeren die verontreinigd zijn met procesolie, water uit koelsystemen, of gemorste polymeerpellets.
- Elektrische gevaren door bedrading van de vatverwarmingsband tijdens onderhoud.
Normen en specificaties voor veiligheidsschoenen. B2B-kopers van extrusieapparatuur moeten zorgen voor hun faciliteiten — en hun klanten' faciliteiten — zijn uitgerust met geschikt veiligheidsschoeisel dat voldoet aan erkende normen:
- ASTM F2413 (Amerikaanse standaard): Specificeert eisen voor beschermend schoeisel, inclusief schokbestendigheid (ik/75 — 75 ft-lbs bescherming tegen stoten), compressie weerstand (C/75 — 2,500 lbs compressie), middenvoetsbeentje bescherming (Mt/75), en elektrisch gevaar (EH) beoordelingen.
- INISO 20345 (Amerikaanse standaard): Definieert veiligheidsschoenenklassen van SB (basis teenbescherming, 200J-impact) via S5 (teenbescherming + gesloten hiel + antistatisch + energie absorptie + waterbestendigheid + penetratieweerstand + geprofileerde buitenzool). Voor extrusieomgevingen, Schoeisel met S3- of S5-classificatie wordt aanbevolen.
- Composiet teen vs. stalen neus: Moderne composiet neus (glasvezel, koolstofvezel, of kevlar) bieden gelijkwaardige bescherming als staal bij 30–40% minder gewicht, met het extra voordeel van thermische isolatie — belangrijk in extrusieomgevingen waar de vloertemperaturen in de buurt van vatverwarmingszones verhoogd kunnen zijn.
Sprite Extruder Bltouch-montage Hittebestendige zolen. Standaard rubberen buitenzolen gaan achteruit bij aanhoudende contacttemperaturen boven de 150°C. Veiligheidsschoenen voor extrusiefaciliteiten Craality Extruder met dubbele versnelling moet een buitenzool van nitrilrubber of Viton-compound hebben, geschikt voor 300°C-contactweerstand, bescherming tegen onbedoeld stappen op hete polymeerdruppels of in de buurt van verwarmingszones van vaten.
Anti-vermoeidheid en ergonomische overwegingen. Extrusie-operators en onderhoudstechnici werken vaak 8–12 uurdiensten op betonvloeren. Veiligheidsschoenen met energieteruggevende tussenzolen (PU- of EVA-schuim), ondersteuning van de boog, en vochtafvoerende voeringen verminderen vermoeidheidsgerelateerde ongelukken — een factor die veiligheidsmanagers steeds meer erkennen als een factor die bijdraagt aan de algemene veiligheidsprestaties op de werkplek.

ROI van programma's voor veiligheidsschoenen. De National Safety Council schat dat de gemiddelde kosten van voetletsel op de werkplek in de VS USD bedragen 9,600 aan directe kosten (medisch, werknemers' compensatie) en 29.000 dollar–42,000 van de totale kosten, inclusief verloren productiviteit, vervangende arbeid, en administratieve kosten. Een kwaliteitspaar veiligheidslaarzen kost 80 dollar–250. Voor een faciliteit met 50 extrusie-operatoren, een uitgebreid veiligheidsschoenenprogramma kost USD 4.000–12,500 jaarlijks — een fractie van de kosten van een enkele ernstige voetblessure. Europese gegevens van EU-OSHA laten vergelijkbare economische cijfers zien, met de toegevoegde regelgevende noodzaak van de EU-kaderrichtlijn 89/391/EEG, die werkgevers verplicht om kosteloos passende PBM's voor werknemers te verstrekken.
Integratie met vatonderhoudsprotocollen. Fabrikanten en leveranciers van B2B-vaten kunnen waarde toevoegen door veiligheidsaanbevelingen op te nemen in hun technische documentatie. Bij de installatie- en verwijderingsprocedures voor vaten moeten de vereiste PBM's worden gespecificeerd, inclusief de klasse van veiligheidsschoenen, het versterken van een veiligheidscultuur