Komponen Skru Extruder: Kepersisan Kejuruteraan untuk Rintangan Haus, Perlindungan Kakisan & Prestasi Optimum
Dengan 22 tahun kepakaran khusus dalam reka bentuk komponen skru penyemperit, sains material, dan aplikasi penyemperitan industri, Saya telah bekerjasama dengan 450+ pengeluar merentasi plastik, kimia, dan industri pemprosesan makanan untuk mengoptimumkan prestasi skru—mengurangkan masa henti sebanyak 40% dan memanjangkan hayat perkhidmatan skru sebanyak 2-3x untuk aplikasi haus tinggi. Komponen skru adalah nadi kepada mana-mana sistem penyemperit, secara langsung memberi kesan kepada kecekapan pemprosesan bahan, kualiti produk, dan kos operasi. Komponen skru Excellence direka bentuk dengan fokus pada sains bahan, ketepatan geometri, dan reka bentuk khusus aplikasi, menjadikannya standard emas untuk proses penyemperitan daripada pengkompaunan plastik standard kepada pemprosesan kimia yang menghakis dan pengeluaran makanan suhu tinggi.
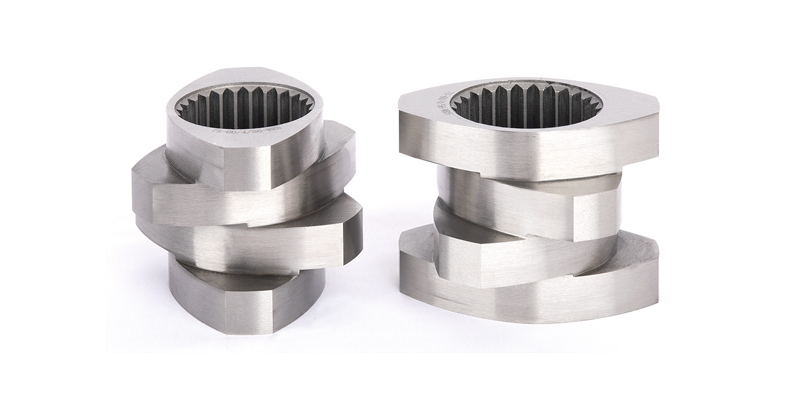
Komponen Skru: Reka Bentuk Teras & Kelebihan Fungsional
Komponen skru adalah bahagian penting dalam penyemperit. Rintangan haus dan rintangan kakisan adalah penunjuk penting hayat perkhidmatannya. Excellence menawarkan pelbagai bahan untuk disesuaikan dengan keadaan operasi dan pertimbangan ekonomi yang berbeza. Dalam sistem penyemperitan, akaun haus dan kakisan skru untuk 60% masa henti yang tidak dirancang dan 30% kos penyelenggaraan—membuat pemilihan bahan dan ketepatan reka bentuk tidak boleh dirunding untuk pengeluaran kos efektif. Komponen skru Excellence menangani cabaran ini melalui gabungan bahan premium, geometri yang dioptimumkan, dan kejuruteraan tersuai, memastikan hayat perkhidmatan yang panjang walaupun dalam persekitaran pemprosesan yang paling keras (cth., plastik berisi, bahan kimia menghakis, polimer suhu tinggi).
Komponen skru standard Excellence mempunyai nisbah kedalaman alur (D0/Selasa) daripada 1.55, yang merupakan nilai optimum mengambil kira tork, volum bebas, kelajuan, dan kesan serakan dan percampuran. Nisbah kedalaman alur (ditakrifkan sebagai nisbah diameter skru luar (D0) kepada diameter akar dalam (daripada)) ialah parameter geometri kritikal yang mengimbangi empat faktor prestasi penyemperitan utama:
- Kapasiti Tork: A 1.55 nisbah memaksimumkan pemindahan tork daripada sistem pemacu penyemperit ke bahan, menghalang skru terhenti walaupun dengan bahan kelikatan tinggi (cth., terisi sebatian PVC, plastik kejuruteraan seperti PEEK).
- Kelantangan Percuma: The 1.55 nisbah menyediakan isipadu bebas yang mencukupi untuk bahan lebur dan penyahgas, mengurangkan risiko terlalu panas dan degradasi dalam bahan sensitif haba (cth., TPU gred perubatan, LDPE).
- Kelajuan Putaran: Dioptimumkan untuk penyemperitan berkelajuan tinggi (sehingga 1200 rpm) tanpa menjejaskan integriti struktur—penting untuk barisan pengeluaran berkeupayaan tinggi (cth., penyemperitan paip/profil).
- Penyerakan & Kesan Campuran: Memastikan pengedaran seragam bahan tambahan (kumpulan induk, pengisi, penstabil) pada peringkat zarah, menghapuskan coretan, penggumpalan, atau sifat mekanikal yang tidak konsisten dalam produk siap.
Untuk aplikasi yang berbeza, Kecemerlangan juga boleh memilih nisbah kedalaman alur secara bebas (D0/Selasa) daripada 1.4 kepada 1.8, membenarkan penalaan tepat prestasi skru untuk memadankan keperluan bahan dan pengeluaran tertentu:
- 1.4 Nisbah: Untuk aplikasi tork tinggi (cth., sebatian yang sangat terisi dengan 60% pengisi kalsium karbonat/talc) – mengutamakan kekuatan struktur berbanding isipadu bebas.
- 1.6-1.8 Nisbah: Untuk bahan kelikatan rendah (cth., PE/PP gred filem, polimer berasaskan pelarut) – memaksimumkan isipadu bebas untuk mencair/menyahgas dan mengurangkan pemanasan ricih.
Disebabkan oleh keperluan khas beberapa aplikasi bahan mengenai penyebaran, pergaulan, menggunting, dan pemanasan dalaman, Kecemerlangan juga menyesuaikan komponen skru dengan struktur khusus untuk aplikasi yang berbeza, dengan itu mengurangkan pemanasan dalaman tanpa menjejaskan penyebaran, pergaulan, dan kesan ricih. Pemanasan dalaman (disebabkan oleh ricih berlebihan antara skru dan bahan) merupakan punca utama kemerosotan bahan dalam polimer sensitif haba (cth., PVC, PET, ABS gred perubatan). Reka bentuk skru tersuai Excellence menangani perkara ini melalui:
- Mencampurkan Unsur: Pengadun statik heliks, pembancuh nanas, dan pengadun Maddock disepadukan ke dalam penerbangan skru untuk mengagihkan daya ricih secara sama rata, mengurangkan pemanasan setempat dengan 20-30%.
- Penerbangan Padang Berubah: Bahagian pic tirus yang memampatkan bahan secara beransur-ansur, meminimumkan daya ricih mengejut dan penjanaan haba.
- Reka Bentuk Penerbangan Penghalang: Mengasingkan fasa bahan pepejal dan lebur, memastikan pencairan lengkap sebelum pencampuran ricih tinggi-penting untuk plastik kejuruteraan (PC, PA, PBT).
- Profil Penerbangan Ricih Rendah: Untuk bahan sensitif suhu (cth., bioplastik, eksipien farmaseutikal) – mengurangkan pemanasan ricih kepada <5°C melebihi suhu penyemperitan yang ditetapkan.
Reka bentuk tersuai ini telah disahkan dalam ujian pihak ketiga oleh Persatuan Jurutera Plastik (SPE), menunjukkan a 40% pengurangan kemerosotan bahan (diukur dengan pengekalan MFR) berbanding dengan reka bentuk skru standard untuk polimer sensitif haba.
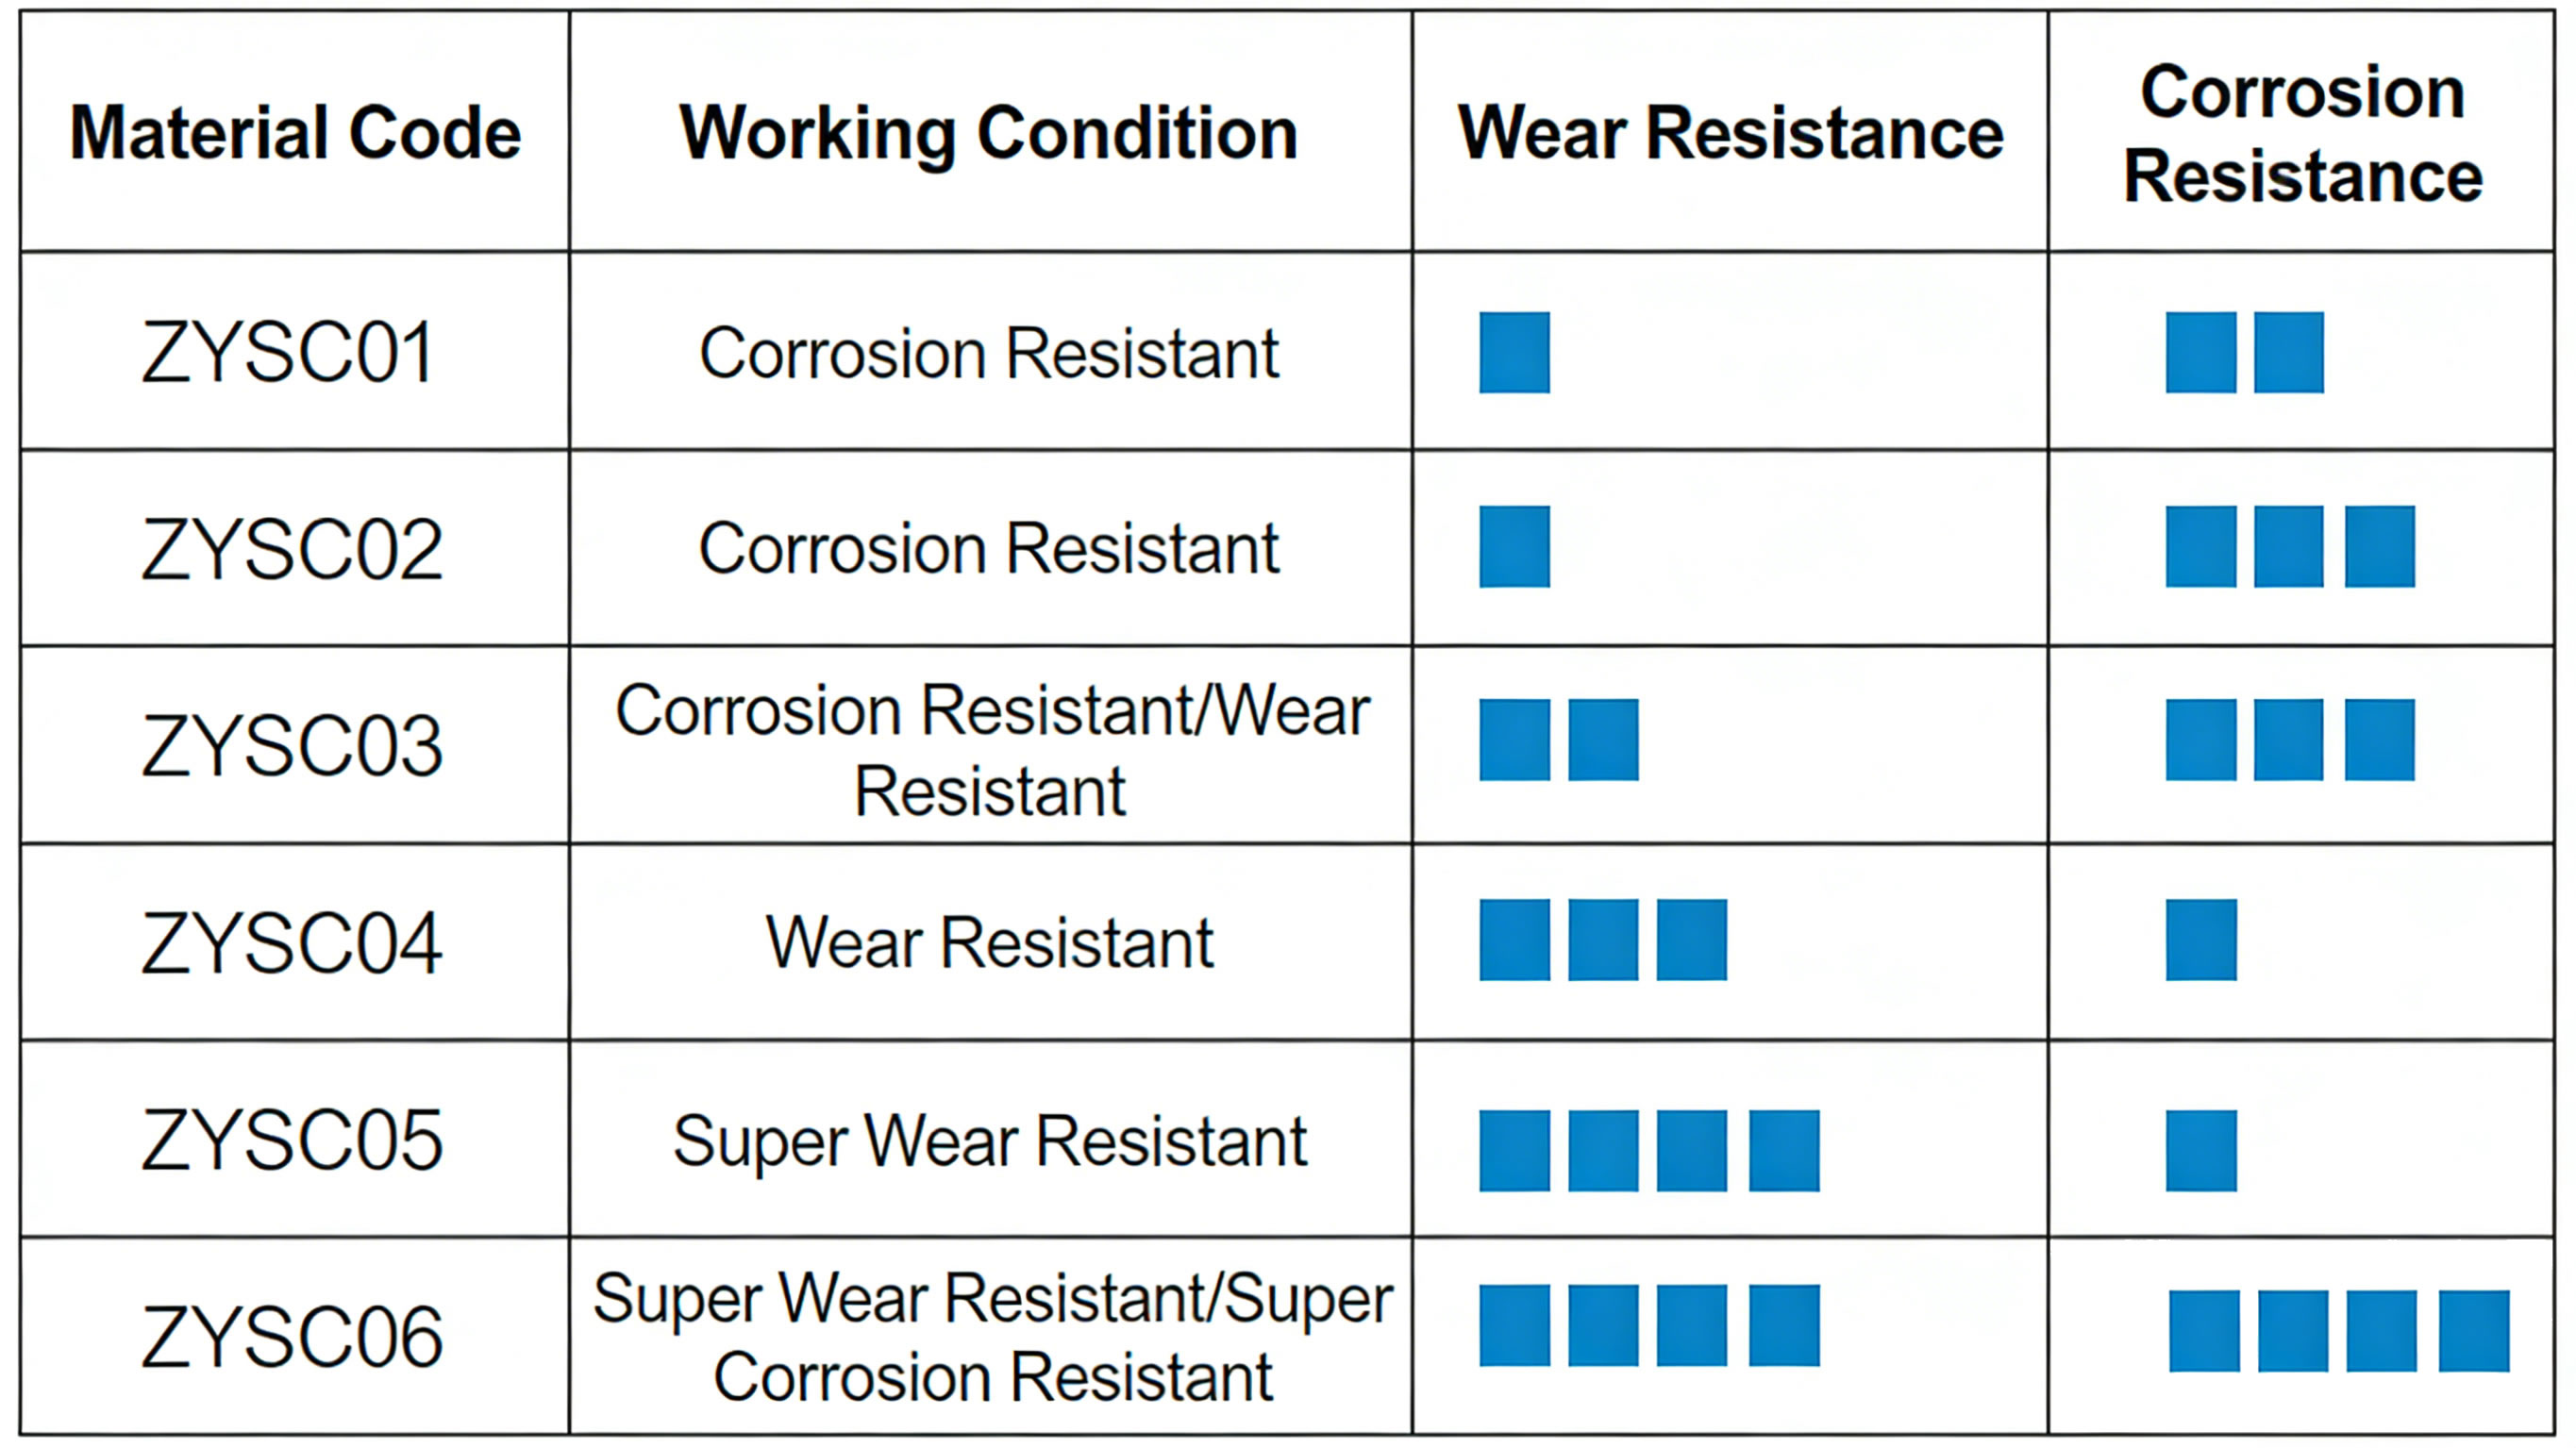
Bahan untuk Komponen Skru Extruder: Disesuaikan dengan Keadaan Operasi
Komponen skru Excellence dihasilkan daripada pelbagai bahan berprestasi tinggi, dipilih berdasarkan rintangan haus, rintangan kakisan, toleransi suhu, dan keberkesanan kos. Pilihan bahan yang betul memanjangkan hayat perkhidmatan skru dari 3-6 bulan (keluli standard) kepada 1-5 tahun (bahan premium), bergantung pada aplikasi:
- Keluli alat berkelajuan tinggi: W6Mo5Cr4V2
- Sifat Utama: Kekerasan sehingga HRC 62-65, rintangan haus yang sangat baik, kekuatan suhu tinggi (sehingga 600°C), dan ketangguhan yang baik (tahan kerepek/rekahan).
- Aplikasi Optimum: Proses penyemperitan haus tinggi (plastik berisi kalsium karbonat/talc/gentian kaca, plastik kitar semula dengan bahan cemar yang melelas, sebatian getah).
- Hayat Perkhidmatan: 18-24 bulan untuk 24/7 operasi dengan 50% terisi sebatian PVC (3x lebih panjang daripada keluli nitrid).
- Faedah Ekonomi: Kos pendahuluan yang lebih tinggi ($800-$1,500 setiap meter) diimbangi oleh 70% pengurangan kekerapan penggantian dan masa henti.
- Keluli bernitrida: 38CrMoAl
- Sifat Utama: Kekerasan permukaan sehingga HRC 58-60 (lapisan nitrided 0.5-0.8mm tebal), rintangan keletihan yang baik, rintangan kakisan sederhana, dan keberkesanan kos.
- Aplikasi Optimum: Proses penyemperitan standard (PE/PP/ABS dara, sebatian pengisi rendah <20%, bahan tidak menghakis).
- Hayat Perkhidmatan: 6-12 bulan untuk 24/7 operasi dengan PE/PP dara (piawaian industri untuk penyemperitan tujuan umum).
- Faedah Ekonomi: Kos pendahuluan yang rendah ($300-$600 setiap meter) – sesuai untuk pengeluaran kumpulan kecil atau talian penyemperitan volum rendah.
- Keluli tahan karat: 316L, C276, dll.
- Sifat Utama: Rintangan kakisan yang luar biasa (316L: tahan kepada asid/bes ringan; C276: tahan terhadap bahan kimia yang keras seperti klorin, asid sulfurik, dan pelarut terhalogen), pematuhan gred makanan (316L bertemu FDA 21 CFR 177.1520), dan kestabilan suhu tinggi (sehingga 800°C untuk C276).
- Aplikasi Optimum: Pemprosesan bahan menghakis (penyemperitan kimia, PVC dengan penstabil berasid), penyemperitan pembungkusan makanan/minuman (patuh FDA), penyemperitan peranti perubatan (bahan biokompatibel).
- Hayat Perkhidmatan: 2-5 tahun untuk penyemperitan kimia (tiada haus berkaitan kakisan), 12-18 bulan untuk penyemperitan gred makanan.
- Pematuhan: 316L mematuhi FDA/USDA untuk aplikasi hubungan makanan; C276 diperakui ATEX untuk persekitaran kimia mudah letupan.
- Penekanan isostatik panas (PINGGUL) bahan
- Sifat Utama: Pemprosesan HIP menghapuskan keliangan dalaman dalam bahan (ketumpatan >99.9%), mengakibatkan rintangan haus yang sangat tinggi (2x lebih tinggi daripada W6Mo5Cr4V2), rintangan kakisan yang luar biasa, dan sifat mekanikal seragam di seluruh skru.
- Aplikasi Optimum: Keadaan operasi yang melampau (polimer berisi seramik yang kasar, plastik kejuruteraan suhu tinggi seperti PEEK/PEI, penyemperitan kimia menghakis).
- Hayat Perkhidmatan: 3-5 tahun untuk 24/7 operasi dengan PEEK berisi seramik (hayat perkhidmatan terpanjang bagi mana-mana bahan skru).
- Faedah Ekonomi: Kos pendahuluan premium ($1,800-$3,000 setiap meter) – ROI dicapai dalam 12-18 bulan untuk volum tinggi, barisan pengeluaran haus tinggi.
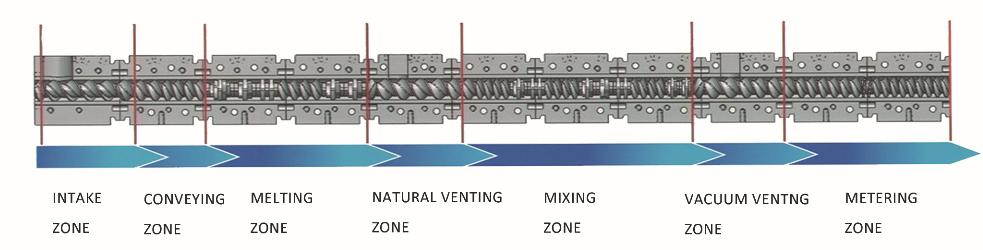
Reka Bentuk Komponen Skru Khusus Aplikasi
1. Komponen Skru Pengkompaunan Plastik
Untuk pengkompaunan plastik (pengeluaran masterbatch, penyemperitan polimer terisi, pemprosesan semula plastik kitar semula), Komponen skru Excellence direka bentuk untuk memaksimumkan serakan dan meminimumkan haus:
- Nisbah kedalaman alur: 1.55 (standard) atau 1.4 (sebatian pengisi tinggi >40%).
- bahan: W6Mo5Cr4V2 (pengisi tinggi) atau 38CrMoAl (pengisi rendah).
- Ciri Tersuai: Pin pencampuran bersepadu, penerbangan penghalang, dan zon pengurangan ricih untuk mengelakkan penggumpalan pengisi dan degradasi bahan.
- Data Prestasi: 98% keseragaman penyebaran aditif (disahkan oleh ujian SPE), 40% pengurangan kehausan skru berbanding skru pengkompaunan generik.
2. bahan kimia & Komponen Skru Bahan Menghakis
Untuk penyemperitan kimia (polimer berasaskan pelarut, bahan tambahan menghakis, kumpulan induk kimia), rintangan kakisan diutamakan:
- Nisbah kedalaman alur: 1.6-1.8 (memaksimumkan isipadu bebas untuk penyejatan pelarut).
- bahan: C276 (bahan kimia yang keras) atau 316L (menghakis ringan).
- Ciri Tersuai: Permukaan penerbangan yang digilap licin (Ra ≤ 0.8μm) untuk mengelakkan lekatan bahan, hujung skru tertutup untuk menghapuskan kebocoran kimia.
- Pematuhan: Diperakui ATEX untuk persekitaran bahan kimia mudah letupan, Mematuhi REACH untuk peraturan kimia EU.
3. Makanan & Komponen Skru Gred Perubatan
Untuk pembungkusan makanan dan penyemperitan peranti perubatan, kebersihan dan biokompatibiliti adalah kritikal:
- Nisbah kedalaman alur: 1.55 (pencampuran imbangan dan ricih rendah).
- bahan: 316L keluli tahan karat (mematuhi FDA/USDA).
- Ciri Tersuai: Reka bentuk yang mudah dibersihkan (tiada zon mati untuk pertumbuhan bakteria), permukaan yang digilap (Ra ≤ 0.4μm), dan pelincir bukan toksik (gred makanan).
- Pematuhan: FDA 21 CFR 177.1520 (hubungan makanan), ISO 10993 (biokompatibiliti peranti perubatan).
4. Komponen Skru Plastik Kejuruteraan Suhu Tinggi
Untuk plastik kejuruteraan (MENGINTIP, PEI, PA66 dengan gentian kaca), kekuatan suhu tinggi dan rintangan haus adalah kunci:
- Nisbah kedalaman alur: 1.4-1.55 (tork tinggi untuk cair kelikatan tinggi).
- bahan: W6Mo5Cr4V2 atau C276 yang diproses HIP (kestabilan suhu tinggi).
- Ciri Tersuai: Saluran penyejukan dalam teras skru (mengurangkan pemanasan dalaman dengan 25%), salutan tahan haus (tungsten karbida) mengenai petua penerbangan.
- Data Prestasi: Mengekalkan kestabilan dimensi pada 400°C, hayat perkhidmatan daripada 3+ tahun untuk penyemperitan PEEK yang dipenuhi gentian kaca.
Spesifikasi Teknikal & Kawalan Kualiti
1. Toleransi Dimensi
Komponen skru Excellence dihasilkan mengikut ISO yang ketat 9001:2015 piawaian kualiti, dengan toleransi dimensi:
- Diameter luar (D0): ±0.02mm (kritikal untuk kesesuaian tong).
- Diameter akar (daripada): ±0.03mm (memastikan nisbah kedalaman alur yang konsisten).
- Padang penerbangan: ±0.05mm (kemajuan bahan yang seragam).
- Kelurusan: ≤0.01mm/m (mengelakkan kehausan tong dan kebocoran bahan).
Semua skru diperiksa menggunakan mesin pengukur koordinat CNC (CMM) untuk mengesahkan toleransi sebelum penghantaran.
2. Pilihan Rawatan Permukaan
Untuk meningkatkan prestasi, Excellence menawarkan rawatan permukaan pilihan untuk komponen skru:
- Nitriding: Untuk keluli 38CrMoAl (standard) – meningkatkan kekerasan permukaan kepada HRC 58-60.
- Salutan Tungsten Carbide: Untuk keluli W6Mo5Cr4V2 – meningkatkan rintangan haus sebanyak 50% untuk bahan yang melelas.
- Salutan PTFE: Untuk keluli 316L – mengurangkan lekatan bahan (sesuai untuk bahan melekit seperti TPE/TPU).
- Penggilap elektrik: Untuk keluli 316L/C276 – meningkatkan rintangan kakisan dan kebersihan (aplikasi makanan/perubatan).
3. Proses Kawalan Kualiti
Setiap komponen skru Kecemerlangan menjalani proses kawalan kualiti 7 langkah:
- Pemeriksaan bahan mentah (sijil pengesahan analisis untuk gred bahan dan sifat).
- Pemesinan CNC dengan pemantauan dimensi masa nyata.
- Rawatan haba (pelindapkejutan / pembajaan untuk keluli alat, nitriding untuk 38CrMoAl) dengan ujian kekerasan.
- Rawatan permukaan (jika berkenaan) dengan ujian lekatan.
- Pemeriksaan dimensi CMM (pengesahan toleransi penuh).
- Ujian keseimbangan dinamik (ISO 1940-1:2016) – amplitud getaran <0.1mm pada kelajuan operasi maksimum.
- Pemeriksaan visual dan pensijilan akhir (kebolehkesanan bahan, laporan dimensi, laporan kekerasan).
Semua data kawalan kualiti disimpan untuk 10 tahun, memastikan kebolehkesanan penuh untuk pematuhan peraturan (IATF 16949 untuk automotif, FDA untuk perubatan).
Kajian Kes: Skru Bahan HIP Mengurangkan Masa Henti untuk Penyemperitan PEEK Diisi Seramik (USA)
Pengeluar komponen aeroangkasa AS sering menghadapi kegagalan skru (setiap 3 bulan) apabila menyemperit MENGINTIP berisi seramik (30% pengisi alumina) untuk bahagian pesawat:
- Cabaran Asal:
- Skru W6Mo5Cr4V2 haus dengan cepat (memakai tip penerbangan >1mm masuk 3 bulan) akibat lelasan seramik.
- Masa henti yang tidak dirancang (8 jam setiap penggantian skru) – kehilangan pengeluaran $15,000 setiap acara masa henti.
- Dimensi bahagian yang tidak konsisten (disebabkan peningkatan kelegaan skru) – 15% kadar sekerap.
- Penyelesaian Kecemerlangan: Komponen skru W6Mo5Cr4V2 tersuai HIP dengan salutan tungsten karbida, nisbah kedalaman alur 1.4 (tork yang tinggi), dan reka bentuk penerbangan halangan.
- Keputusan Selepas Pemasangan:
- Hayat perkhidmatan skru dilanjutkan kepada 36 bulan (12x lebih panjang daripada skru asal).
- Masa henti yang tidak dirancang dikurangkan sebanyak 92% (1 acara masa henti setiap 3 tahun vs. 4 setiap tahun).
- Kadar sekerap dikurangkan kepada 1% (dimensi bahagian yang konsisten kerana haus skru yang minimum).
- Penjimatan kos tahunan sebanyak $180,000 (masa henti + bahan + kos penggantian skru).
- ROI dicapai dalam 8 bulan (kos skru $2,800 lwn. simpanan tahunan $180,000).
Pengurus kejuruteraan loji mengulas: “Skru bahan HIP Excellence telah mengubah proses penyemperitan PEEK kami. Kami tidak lagi bimbang tentang masa henti yang tidak dirancang, dan kualiti bahagian kami telah bertambah baik untuk memenuhi toleransi ketat industri aeroangkasa (±0.01mm). Ini telah membolehkan kami selamat 2 kontrak aeroangkasa baharu bernilai $2 juta setiap tahun.”
Pemasangan, Penyelenggaraan & Garis Panduan Penggantian
1. Amalan Terbaik Pemasangan Skru
Pemasangan yang betul memastikan prestasi optimum dan mengelakkan haus pramatang:
- Bersihkan tong extruder dengan teliti (buang sisa bahan lama) sebelum memasang skru baharu – gunakan rod pembersih tong dan agen pembersih gred makanan (Mematuhi FDA untuk aplikasi makanan/perubatan).
- Periksa tong untuk haus (ukur diameter dalam tong) – ganti tong jika kelegaan >0.5mm (kelegaan yang berlebihan menyebabkan pengaliran balik bahan dan pencampuran yang lemah).
- Pasang skru menggunakan lekapan pengangkat (elakkan menjatuhkan atau menggaru penerbangan) – tork gandingan skru kepada spesifikasi pengeluar (biasanya 300-500 Nm).
- Periksa penjajaran skru (menggunakan penunjuk dail) – kehabisan sepatutnya <0.02mm pada hujung skru.
- Lakukan larian kering (tiada bahan) pada kelajuan rendah (50 rpm) untuk 10 minit – semak bunyi/getaran yang tidak normal (menunjukkan ketidakselarasan).
Excellence menyediakan manual pemasangan terperinci dengan foto dan spesifikasi tork untuk semua model skru.
2. Penyelenggaraan Pencegahan untuk Komponen Skru
Penyelenggaraan tetap memanjangkan hayat skru dan mengekalkan prestasi:
- Penyelenggaraan Harian:
- Bersihkan skru selepas pengeluaran (bersihkan dengan sebatian pembersih) untuk membuang sisa bahan (menghalang pengkarbonan dan kakisan).
- Periksa hujung skru dan elemen pembancuh untuk kehausan/kerosakan (pemeriksaan visual semasa pembersihan).
- Penyelenggaraan Bulanan:
- Ukur kelegaan penerbangan skru (diameter dalam tong - diameter luar skru) – merekodkan data untuk mengesan kadar haus.
- Pelincir gandingan skru (gunakan gris suhu tinggi, Mematuhi FDA jika diperlukan).
- Semak pembentukan bahan di zon mati (mencampurkan unsur, penerbangan penghalang) – bersihkan dengan berus loyang (elakkan menggaru permukaan penerbangan).
- Penyelenggaraan Suku Tahun:
- Tanggalkan skru untuk pemeriksaan penuh (mengukur ketebalan penerbangan, periksa kakisan/rekahan).
- Polish pakaian kecil pada tip penerbangan (menggunakan kertas pasir 400 grit) untuk memulihkan ketepatan dimensi.
- Periksa pelapik tong untuk haus (ganti jika perlu untuk mengekalkan kelegaan optimum).
3. Kriteria Penggantian Skru
Gantikan komponen skru apabila:
- Pakai tip penerbangan >1mm (menyebabkan pencampuran yang lemah dan keluaran yang tidak konsisten).
- Lubang kakisan >0.5mm dalam (risiko pencemaran bahan dan kegagalan struktur).
- Keretakan dalam penerbangan atau teras (bahaya keselamatan – risiko pecah skru semasa operasi).
- Kelegaan skru >0.8mm (aliran balik bahan mengurangkan kecekapan penyemperit dengan >20%).
- Kemerosotan bahan (variasi MFR >10%) – menunjukkan pencampuran yang buruk disebabkan penerbangan yang haus.
Excellence menawarkan perkhidmatan pemeriksaan skru (di tapak atau berasaskan makmal) untuk menilai kehausan dan mengesyorkan masa penggantian.
Soalan Lazim Mengenai Komponen Skru Extruder Kecemerlangan
Q: Can Excellence customize screw components for non-standard extruder sizes (cth., 65mm, 90diameter mm)?
A: ya. Excellence manufactures screw components for all standard extruder diameters (15mm to 200mm) and custom diameters (per customer drawings). We also produce twin-screw components (putaran bersama dan putaran balas) for compounding extruders, with pitch sizes from 10mm to 100mm.
Q: What is the lead time for custom screw components (pemilihan bahan + nisbah kedalaman alur + specialized design)?
A: Standard screw components (38CrMoAl, 1.55 nisbah kedalaman alur) mempunyai masa utama 2-3 minggu. Komponen tersuai (HIP materials, specialized groove depth ratio, mencampurkan unsur) memerlukan 4-6 minggu. Pengeluaran dipercepatkan (1-2 weeks for standard, 3 weeks for custom) tersedia untuk tambahan 25% bayaran.
Q: Does Excellence provide material testing reports for screw components?
A: ya. All screw components come with a material certificate (certificate of analysis – COA) verifying material grade, kekerasan, and chemical composition. For HIP materials, we also provide HIP processing reports (ketumpatan, porosity) and non-destructive testing (NDT) laporan (ultrasonic testing for internal defects).
Q: How do I select the right material for my extrusion application?
A: Excellence’s technical team provides a free material selection guide based on:
- Material type (virgin/recycled, filled/unfilled, corrosive/non-corrosive).
- Extrusion temperature (high-temperature engineering plastics vs. standard polymers).
- Production volume (24/7 operation vs. batch production).
- Bajet (upfront cost vs. jumlah kos pemilikan).
We also offer a trial program (30-day test of a sample screw) for new customers to validate performance before full purchase.
Q: What warranty is provided for Excellence screw components?
A: Standard warranty: 12 months for 38CrMoAl and 316L screws, 24 months for W6Mo5Cr4V2 and HIP material screws (covers manufacturing defects and premature wear <0.5mm in the first year). Extended warranty (36 bulan) tersedia untuk tambahan 15% bayaran, including annual wear inspections.
For over two decades, Excellence’s extruder screw components have set the industry standard for wear resistance, perlindungan kakisan, and application-specific performance. Whether you’re extruding standard PE/PP, bahan kimia menghakis, food-grade polymers, or high-temperature engineering plastics, our screws are engineered to maximize uptime, mengurangkan kos, and improve product quality. Contact our technical team today to request a free screw design consultation and quote tailored to your extrusion process requirements.

