

Key Takeaways
- Plastmasas ekstrūzija izkausē neapstrādātus sveķus un veido tos nepārtrauktā profilā ar fiksētu šķērsgriezumu, kas padara to labi piemērotu gariem, liela apjoma ražošanas sērijas (SeaGate plastmasa, 2024).
- Kad es novērtēju plastmasas profilu ražotāju, Es šķiros pielāgota ekstrūzija, kas veic vienreizēju die un instrumentu ieguldījumu, no krājumā esošām ekstrudētām formām, kas izlaiž šīs sākotnējās izmaksas (Thomasnet piegādātāja norādījumi, 2024).
- Materiālu izvēle virza visu uz leju: Es saskaņoju pieteikumu ar pareizo polimēru, vai tas ir PVC caurulēm un profiliem, ABS vai polikarbonāts triecienizturībai, HDPE un LDPE ķīmiskai izturībai, polipropilēns dzīvām eņģēm, akrils (PMMA) skaidrības labad, vai inženierijas kvalitātes neilons (PA) un PEEK prasīgām detaļām.
- PVC ir viena no visplašāk ekstrudētajām plastmasām pasaulē, izplatīts dažādos profilos, caurule, un caurules, tāpēc daudzi piegādātāji to norāda kā noklusējuma iespēju (Plastmasas rūpniecības asociācija, 2023).
- Ekstrūzijas pielaides ir mazākas nekā iesmidzināšana materiāla saraušanās un nepārtrauktas formēšanas dēļ, tāpēc es plānoju pielaides agri, nevis pieņemu, ka veidņu daļa ir precizitāte (Protolaboratorijas, 2023).
- Es ārstēju ISO 9001 kā bāzes signāls nobriedušai kvalitātes vadības sistēmai, nav garantija, un savienojiet to ar konkrētu pārbaudes kontrolsarakstu, kas aptver jaudu, koekstrūzijas iespēja, un izpildes laiks (ISO, 2015).
- Par atrašanās vietas nolūku, Iepirkšana no vietējā plastmasas ražotāja var samazināt kopējās izkraušanas izmaksas, samazinot kravu pārvadājumus, pienākums, un inventāra uzskaites izmaksas, punkts, kuru ir vērts izsvērt tikai ar vienības cenu (Atjaunošanas iniciatīva, 2023).
- Ekstrūzijai izmantotā termoplastika ir pārstrādājama, un atkārtota slīpēšanas atkārtota izmantošana uzlabo materiālu efektivitāti, ko es ņemu vērā sarunās par izmaksām un ilgtspējību (ASV EPA, 2023).
- Pretenzijas patīk “lielākais” vai “labākais” rūpnīca bez konteksta nozīmē maz, tāpēc es salīdzinu piegādātājus ar instrumentu izmaksām, MOQ, ātra ražošana, un tā vietā pierādīts atbalsts no prototipa līdz ražošanai.
Ko patiesībā dara plastmasas ekstrūzijas uzņēmumi un rūpnīcas
Kad es novērtēju piegādātāju klientam, Sākšu ar skaidrojumu, kas tas ir par vārdu “ekstrūzija” faktiski apraksta veikala stāvā. Plastmasas ekstrūzija izkausē neapstrādātu plastmasas materiālu un veido to nepārtrauktā profilā ar fiksētu šķērsgriezumu (SeaGate plastmasa, 2024). Šim vienam teikumam ir liels svars: process ir nepārtraukts, nevis pa vienam, un ģeometriju nosaka divdimensiju šķērsgriezums, kas iet visā daļas garumā. Tāpēc tas ir tik labi piemērots ilgām ražošanas sērijām un liela apjoma ražošanai, un tā ir patiesi atšķirīga disciplīna no iesmidzināšanas vai apstrādes.
Praksē, “sveķu ekstrūzija” ir dzinējs aiz trīs plašām jaudas grupām, kuras es redzu pieprasītas visbiežāk:
- Profili — pielāgoti plastmasas profili ar noteiktu šķērsgriezumu, no vienkāršiem kanāliem un malu apdari līdz sarežģītām vairāku lūmenu formām. Šeit patiešām spīd profila ekstrūzija un koektrūzija.
- Caurules - apaļš, ovāls, un daudzlūmenu caurule, ko izmanto medicīnā, šķidruma apstrāde, un pneimatiskie pielietojumi, iegādāts no specializēta plastmasas cauruļu piegādātāja.
- Lapa — plastmasas lokšņu ekstrūzija paneļiem, starplikas, un termoformēšanas izejvielas, ražots, izmantojot plakanu presformu un ruļļu kaudzīti.
Ražotāji, Rūpnīcas, un izplatītāji nav viens un tas pats
Pircēji bieži lieto šos terminus savstarpēji aizstājot, un tas viņiem maksā laiku. Lūk, kā es tos atdalu:
- A ražotājs vai rūpnīca pieder ekstrūzijas līnijas, griež pats savus mirst, un kontrolē procesu no sveķiem līdz gatavai daļai. Šis ir tas, ko vēlaties pielāgot pielāgotiem instrumentiem, stingra procesa kontrole, vai inženiertehniskai plastmasai.
- A izplatītājs vai tālākpārdevējs krājumi un piegādāti standarta formas, bet parasti nevada līniju. Lieliski piemērots ekstrudētām formām un ātrai atkārtotai pasūtīšanai, mazāk par pasūtījuma darbiem.
- A izgatavotājs var iegādāties akciju profilus un mašīnu, metināt, vai apkopot tos gatavās plastmasas ražošanas pakalpojumu piegādēs.
Kad es meklēju Thomasnet, Es filtrēju apzināti, jo šajos katalogos ir uzskaitīti un klasificēti ASV plastmasas ekstrūzijas ražotāji pēc iespējām un reģiona (Thomasnet, 2024). Šis iespēju filtrs norāda, vai jūs runājat ar īstu plastmasas profilu ražotāju vai starpnieku.
Kāpēc pircēji meklē “Rūpnīca” Tā vietā “Piegādātājs”
Pēc manas pieredzes, pāreja virzienā uz “rūpnīca” valoda signalizē par nodomu. Pircēji, kas to raksta, vēlas avotu ar iekšēju kontroli pār presformu dizainu un instrumentiem, caurspīdīgas MOQ sarunas, un spēja mērogot no prototipa līdz ražošanai. Tas atspoguļo arī atjaunojošo spiedienu: Vietējā piegāde var samazināt kopējās izkraušanas izmaksas, samazinot kravu pārvadājumus, pienākums, un inventāra uzskaites izmaksas (Atjaunošanas iniciatīva, 2023), un ASV plastmasas rūpniecība joprojām ir galvenais iekšzemes ražošanas sūtījumu un nodarbinātības veicinātājs (Plastmasas rūpniecības asociācija, 2023). Meklē vietējo plastmasas ražotāju, nevis vispārējs piegādātājs, bieži vien ir apzināts riska un izmaksu lēmums.
Kā darbojas plastmasas ekstrūzijas process, Soli pa solim

Mehānikas izpratne palīdz uzdot labākus jautājumus un precīzi izlasīt citātu. Divu skrūvju ekstrūderu ražotāju ražotājs Es iepazīstināju klientus ar pieciem nepārtrauktas ekstrūzijas procesa posmiem.
1. Izejvielu barošana un kausēšana mucā
Termoplastiskās granulas — parasti PVC, ABS, HDPE, LDPE, vai polipropilēns — ievadiet piltuvē un ar rotējošu skrūvi iemetiet uzkarsētā mucā. Mucas sildītāju un skrūvju bīdes kombinācija izkausē sveķus viendabīgā kausētā plūsmā. Šeit svarīga ir materiāla izvēle: PVC ir viena no visplašāk ekstrudētajām plastmasām pasaulē, parasti izmanto profilos, caurule, un caurules (Plastmasas rūpniecības asociācija), savukārt polikarbonāts, akrils (PMMA), neilons (PA), un PEEK kalpo prasīgākiem, inženierijas līmeņa lietojumprogrammas. Pārstrādātu slīpēšanu bieži var atkal sajaukt, un ekstrūzijai izmantotā termoplastika ir pārstrādājama, tāpēc atkārtota slīpēšana uzlabo materiālu efektivitāti (ASV EPA, 2023).
2. Izkausētas plastmasas izspiešana caur pielāgotu veidni
Kausējums tiek izspiests caur veidni, kas nosaka profila šķērsgriezumu. Šī ir procesa būtība, un iemesls, kāpēc pasūtījuma darbs rada instrumentu izmaksas. Koekstrūzijas iestatījumos izmanto vairāk nekā vienu ekstrūderi, kas baro vienu presformu, ļaujot kombinēt materiālus — stingru pamatni ar mīkstu TPE/TPU blīvējuma lūpu, piemēram, vai krāsainu vāciņu slāni virs zemākas cenas kodola.
3. Dzesēšana, Izmēru noteikšana, un nepārtraukta pacelšanās
Atstājot kauliņu, mīkstais profils iziet cauri dzesēšanas un izmēru noteikšanas sistēmai — parasti ūdens vannai vai vakuuma izmēra noteikšanas tvertnei —, kas fiksē izmērus. Pacelšanās (izvilkējs) zīmē profilu ar kontrolētu ātrumu. Jo detaļa veidojas nepārtraukti un materiāls atdziestot saraujas, ekstrūzijas pielaides parasti ir brīvākas nekā iesmidzināšanas formēšanai (Protolaboratorijas, 2023). Es izvirzīju šīs cerības agri, lai klienti noteiktu reālas pielaides, nevis maksātu par precizitāti, ko process nevar ekonomiski noturēt.
4. Griešana pēc garuma un otrreizējā ražošana
Līnijas zāģis vai nazis sagriež nepārtraukto izvadi līdz garumam. No turienes, sekundārās darbības — urbšana, štancēšana, iecirtums, drukāšana, vai montāža — ekstrudētas plastmasas daļas pārvērš gatavās detaļās. Tas ir tilts starp neapstrādātu profilu un izmantojamu rezultātu, un tur tiek vai nu uzvarēta, vai zaudēta ātras darbības ražošana.
Pielāgotas un noliktavas plastmasas ekstrūzijas: Kas jums ir nepieciešams?
Šis ir lēmums, par kuru man jautā visvairāk, un godīga atbilde ir: tas ir atkarīgs no skaļuma, ģeometrija, un laika skala. Ļaujiet man nojaukt katru ceļu.
Kad īstā izvēle ir noliktavu profili
Krājuma ekstrudētas formas — standarta stienis, caurule, kanālu, leņķis, un loksnes — pilnībā izvairieties no aprīkojuma izmaksām un ātri nosūtiet. Ja kataloga profils atbilst jūsu lietojumam pieņemamās pielaides robežās, akciju pirkšana gandrīz vienmēr ir lētāka, ātrāks maršruts. Es virzu klientus šeit prototipiem, zemi apjomi, un jebkura daļa, kur standarta šķērsgriezums veic darbu.
Kad pielāgoti instrumenti un profili ir pamatoti
Pielāgotai ekstrūzijai parasti ir nepieciešami vienreizēji instrumenti un instrumenti, kamēr akciju profili izvairās no šīm izmaksām (nozares piegādes vadlīnijas). Šīs presformas izmaksas ir pamatotas, ja jūsu ģeometrija ir patentēta, kad pielāgots šķērsgriezums novērš pakārtoto montāžu, vai ja gada apjoms ir pietiekami liels, lai amortizētu instrumentu. Virs noteikta skrējiena lieluma, ietaupījumi uz vienu pēdu, ko rada mērķtiecīgi konstruēta veidne, pārsniedz sākotnējos izdevumus.
Hibrīda pieeja: Standarta profili, Pielāgotas daļas
Mans iecienītākais vidusceļš bieži tiek ignorēts. Standarta ekstrudētos profilus un caurules var izgatavot rentablās pielāgotās daļās ar ātru apgriešanu (SeaGate plastmasa, 2024). Jūs izlaižat ieguldījumus, pēc tam izmantojiet griešanu, mehāniskā apstrāde, un montāža, lai sasniegtu pielāgotu piegādi. Daudzām vidēja apjoma programmām, šis hibrīds pārspēj gan tīro krājumu, gan pilnībā pielāgotu kopējo izmaksu līmeni.
Izmaksu un izpildes laika salīdzinājums
Lūk, kā šīs trīs pieejas parasti salīdzina. Uztveriet tos kā virziena plānošanas diapazonus, nevis pēdiņas — faktiskie skaitļi ir atkarīgi no materiāla, ģeometrija, un apjoms.
|
Faktors |
Krājumu profili |
Hibrīds (Izgatavots standarts) |
Pilna pielāgota ekstrūzija |
|---|---|---|---|
|
Sākotnējās instrumentu izmaksas |
Nav |
Neviena līdz zemam (tikai armatūra) |
Vienreizējs ieguldījums |
|
Tipisks izpildes laiks |
Īsākais (bieži noliktavā) |
Īss līdz mērens |
Garākais (mirst būvēt + pirmais raksts) |
|
Minimālais pasūtījums (MOQ) |
Zems |
Zems līdz mērens |
Augstāks (instrumentu amortizācijai) |
|
Ģeometrijas elastība |
Tikai kataloga formas |
Standarta forma + mehāniskā apstrāde |
Pilnībā pēc pasūtījuma izgatavots šķērsgriezums |
|
Vislabāk piemērots |
Prototipi, zems skaļums |
Vidējs skaļums, viegla pielāgošana |
Liels skaļums, patentēti profili |
|
Faktors |
Krājumu profili |
Hibrīds (Izgatavots standarts) |
Pilna pielāgota ekstrūzija |
|---|---|---|---|
|
Sākotnējās instrumentu izmaksas |
Nav |
Neviena līdz zemam (tikai armatūra) |
Vienreizējs ieguldījums |
|
Tipisks izpildes laiks |
Īsākais (bieži noliktavā) |
Īss līdz mērens |
Garākais (mirst būvēt + pirmais raksts) |
|
Minimālais pasūtījums (MOQ) |
Zems |
Zems līdz mērens |
Augstāks (instrumentu amortizācijai) |
|
Ģeometrijas elastība |
Tikai kataloga formas |
Standarta forma + mehāniskā apstrāde |
Pilnībā pēc pasūtījuma izgatavots šķērsgriezums |
|
Vislabāk piemērots |
Prototipi, zems skaļums |
Vidējs skaļums, viegla pielāgošana |
Liels skaļums, patentēti profili |
Neatkarīgi no tā, kuru ceļu izvēlaties, Es iesaku pārliecināties, ka veikalā darbojas dokumentēta kvalitātes sistēma — ISO 9001 ir starptautiski atzīts kvalitātes vadības sistēmu standarts, ko izmanto visā ražošanā (ISO, 2015) un joprojām ir visplašāk pieņemtais etalons plastmasas nozarē. Lai praktiski apskatītu, kā krājumi un pielāgotie piedāvājumi atrodas blakus, es atrodu SeaGate plastmasa’ pielāgota ekstrūzijas pārskats noderīgs atskaites punkts.
Plastmasas ekstrūzijas profilu un izstrādājumu veidi

Kad es novērtēju projektu ekstrūzijai, Sākšu ar šķērsgriezumu, jo gatavās daļas ģeometrija nosaka gandrīz visu lejup pa straumi: presformas dizains, materiāla izvēle, un galu galā cena, ko maksāsit. Plastmasas ekstrūzija izkausē neapstrādātus sveķus un veido tos nepārtrauktā profilā ar fiksētu šķērsgriezumu (SeaGate plastmasa, 2024). Šis vienīgais princips rada pārsteidzoši plašu formu katalogu, tāpēc tas palīdz tos grupēt pēc sarežģītības un funkcijām.
Cietie profili, Dobi profili, un kompleksās ģeometrijas
Cietie profili ir nozares darba zirgi: stieņi, bāri, apmales, un apdari bez iekšējiem tukšumiem. Tie ir visvieglāk apstrādājami un vispiedodošākie attiecībā uz toleranci, Tāpēc es iesaku tos pircējiem, kas pirmo reizi testē dizainu. Dobi profili ievieš iekšējos kanālus, un viņi pieprasa sarežģītākas formas ar stieņiem vai tapām, lai noturētu dobumu atvērtu, kad kausējums atdziest.. Sarežģītas ģeometrijas apvieno vairākas sienas, zemie samazinājumi, un pārejas no plānas līdz biezai vienā šķērsgriezumā, un tieši šeit zināšanas par veidņu dizainu un instrumentiem atšķir spējīgu plastmasas profilu ražotāju no vidusmēra. Pēc manas pieredzes, nevienmērīgs sienu biezums ir visizplatītākais deformācijas cēlonis, tāpēc es jau sākumā uzspiežu piegādātājiem, kā viņi plāno līdzsvarot materiālu plūsmu visā profilā.
Caurules un vairāku lūmenu ekstrūzijas
Caurules ir specializēta dobās ekstrūzijas apakškopa, un tas aptver visu, sākot no vienkāršas viena urbuma caurules līdz vairāku lūmenu konstrukcijām ar vairākiem paralēliem kanāliem, kas stiepjas visā detaļas garumā. Medicīnas ierīču un analītisko instrumentu pircēji šķidrumu pārvadāšanai paļaujas uz vairāku lūmenu ekstrūzijas ierīcēm, vadi, un sensori caur vienu kompaktu profilu. Uzticams plastmasas cauruļu piegādātājs nodrošinās stingru koncentriskumu un iekšējā diametra pielaides, lai gan es vienmēr atgādinu klientiem, ka ekstrūzijas pielaides parasti ir brīvākas nekā iesmidzināšana materiāla saraušanās un nepārtrauktas formēšanas dēļ (Protolabs dizaina resursi, 2023). Plānojiet savu piemērotību šai realitātei, nevis cīnieties ar to.
Koekstrūzijas un vairāku materiālu profili
Koekstrūzija izlaiž divus vai vairākus sveķus caur kopīgu presformu, lai izveidotu vienu profilu ar atšķirīgām materiāla zonām. Es to izmantoju, ja daļai uzreiz ir vajadzīgas pretrunīgas īpašības, piemēram, stingrs PVC konstrukcijas korpuss ar mīkstu TPE/TPU blīvējuma lūpu, vai laika apstākļiem izturīgs vāciņa slānis virs zemākas cenas substrāta. Tas novērš sekundāros montāžas un līmēšanas posmus, kas ir nozīmīgs izmaksu ietaupījums apjoma ziņā. Kompromiss ir instrumentu sarežģītība, tāpēc es rezervēju koekstrūziju dizainparaugiem, kuros daudzu materiālu ieguvums nepārprotami attaisno papildu ieguldījumus.
Katram tipam izplatīti pielietojumi nozarē
Dažādas ģeometrijas virzās uz dažādiem sektoriem, un to savlaicīga saskaņošana ļauj koncentrēties uz sarunām.
- Cietie profili: mazumtirdzniecības plauktu apmales, mēbeļu apdare, plombas, un žogu sastāvdaļas.
- Dobi profili: logu un durvju rāmji, LED gaismas kanāli, un strukturālo apšuvumu.
- Caurules un daudzlūmeni: medicīniskie katetri, šķidruma pārvades līnijas, un pneimatiskās caurules.
- Koekstrudēti profili: laikapstākļu noņemšana, saldēšanas blīves, un divu durometru rokturi.
- Lokšņu ekstrūzija: izkārtnes, termoformēšana, un aizsargpaneļi.
Tā kā plastmasas ekstrūzija ir nepārtraukta, liela apjoma process, tas ir īpaši piemērots ilgām ražošanas gaitām, un standarta ekstrudētos profilus un caurules var izgatavot rentablās pielāgotās daļās ar ātru apgriešanu (SeaGate plastmasa, 2024). Ja jūsu gada pieprasījums ir stabils un mērāms desmitos tūkstošu pēdu, ekstrūzijas ekonomika spēcīgi strādā jūsu labā.
Parastie materiāli, ko izmanto plastmasas ekstrūzijai
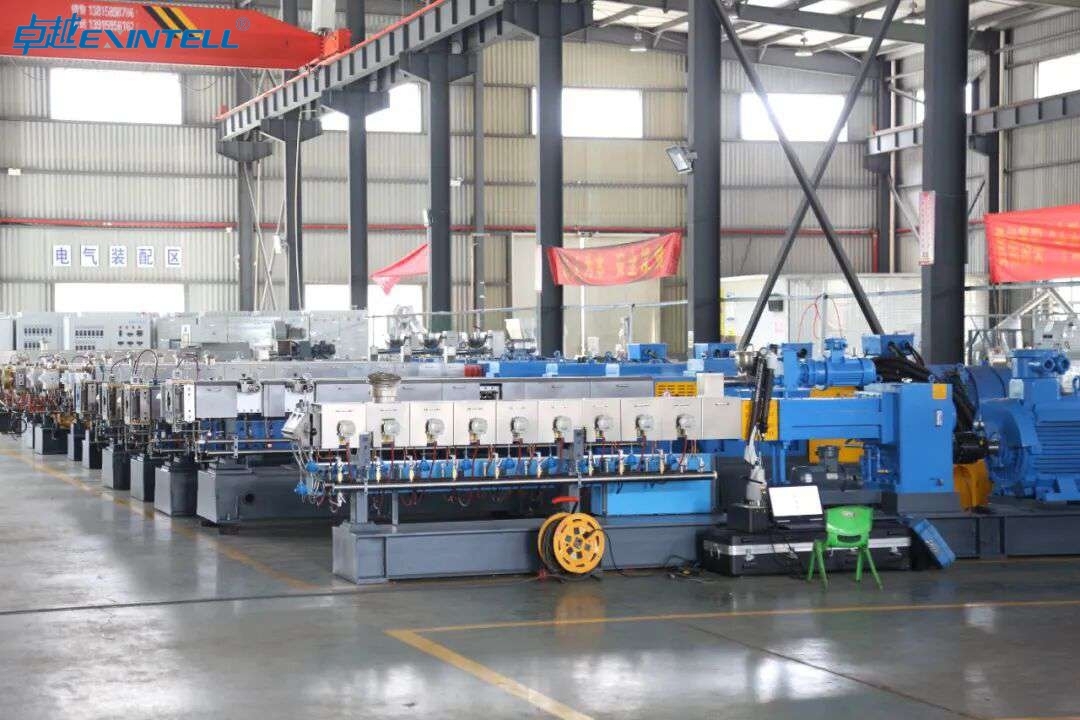
Materiālu izvēle ir lēmums, kuru pircēji visbiežāk nenovērtē. Sveķi regulē mehānisko izturību, ķīmiskā izturība, temperatūras diapazons, izmaksas, un pat to, cik stingru pielaidi ekstrūderis var reāli noturēt. Es sagrupēju ekstrūzijas sveķus trīs līmeņos, pēc tam strādājiet ar klientiem, lai virzītos uz augšu tikai tik tālu, cik lietojumprogramma patiešām pieprasa.
Preču sveķi: PVC, Polietilēns, un polipropilēns
Preču sveķi aptver lielāko daļu ekstrudētā tilpuma, un laba iemesla dēļ. PVC ir viena no visplašāk ekstrudētajām plastmasām pasaulē, izplatīts profilos, caurule, un caurules (Plastmasas rūpniecības asociācija). Tas piedāvā stingrību, laika apstākļu spēja, un zemas izmaksas, un tas labi uzņem krāsu un virsmas apdari. Polietilēns parādās divās pazīstamās kategorijās: HDPE stīvam, ķīmiski izturīgi profili un LDPE, kur elastība ir svarīga. Polipropilēns līdzsvaro ķīmisko izturību ar labu stiprības un svara attiecību un dzīvās eņģes veiktspēju. Kad klients jautā par sveķu ekstrūziju lielam apjomam, izmaksu ziņā jutīga daļa, gandrīz vienmēr es sāku ar to.
Inženiertehniskie sveķi: ABS, Polikarbonāts, Neilons, un akrils
Inženiertehniskās kvalitātes plastmasa uzlabo mehānisko un termisko veiktspēju. ABS nodrošina triecienizturību un tīru apdari patērētāju un korpusa daļām. Polikarbonāts nodrošina augstu triecienizturību un optisko skaidrību, kas padara to par pamatu apgaismojuma lēcām un drošības stiklojumam. Neilons (PA) piedāvā nodilumizturību un stingrību mehāniskām sastāvdaļām un kabeļu vadībai. Akrils (PMMA) nodrošina izcilu skaidrību un UV stabilitāti displeja un izkārtņu profiliem. Es pārceļu pircējus uz šo līmeni, ja preču sveķi nevar izturēt slodzi, karstums, vai skaidrības prasības, un es pārliecinos, ka viņi nosaka sveķu piemaksu pret veiktspējas pieaugumu pirms apņemšanās.
Augstas veiktspējas materiāli, piemēram, PEEK
Augšpusē atrodas neliela augstas veiktspējas polimēru grupa, ar PEEK kā atskaites punktu. PEEK iztur nepārtraukti augstas temperatūras, agresīvas ķīmiskas vielas, un prasīgas mehāniskās slodzes, tāpēc tas parādās kosmosā, medicīnas, un pusvadītāju lietojumi. Materiālu izmaksas ir ievērojamas, tāpēc es to precizēju tikai tad, kad darbības vide neatstāj lētāku iespēju. Ne katrs plastmasas profilu ražotājs apstrādā PEEK, tāpēc spēju pārbaudei šajā līmenī ir lielāka nozīme.
Materiāla īpašību atbilstība pielietojuma prasībām
Mana atlases sistēma ir apzināti vienkārša: vispirms definējiet neapspriežamo prasību, pēc tam izvēlieties lētākos sveķus, kas tos attīra. Tālāk esošajā tabulā ir apkopots, kā es nosveru ekstrudēto plastmasas detaļu izplatītākās iespējas.
| Materiāls | Līmenis | Galvenās stiprās puses | Relatīvās izmaksas | Tipiski pielietojumi |
|---|---|---|---|---|
| PVC | Prece | Stingrs, laikapstākļiem izturīgs, zemas izmaksas | $ | Profili, caurule, apgriezt |
| HDPE / LDPE | Prece | Ķīmiskā izturība; stīvs vai elastīgs | $ | Caurules, starplikas, kanāli |
| Polipropilēns | Prece | Ķīmiskā izturība, dzīvās eņģes | $ | Šķidruma apstrāde, eņģes |
| ABS | Inženierzinātnes | Trieciena stiprums, tīra apdare | $$ | Korpusi, patēriņa daļas |
| Polikarbonāts | Inženierzinātnes | Triecienizturība, skaidrība | $$ | Lēcas, drošības stiklojums |
| Neilons (PA) | Inženierzinātnes | Nodilumizturība, stingrība | $$ | Mehāniski, kabeļu vadotnes |
| Akrils (PMMA) | Inženierzinātnes | Skaidrība, UV stabilitāte | $$ | Apzīmējumi, displeji |
| PEEK | Augstas veiktspējas | Siltums, ķīmiska, un slodzes pretestība | $$$$ | Aviācija, medicīnas, pusvadītājs |
Viens efektivitātes punkts, par kuru ir vērts pievērsties jebkuram piegādātājam: ekstrūzijai izmantotā termoplastika ir pārstrādājama, un atkārtota slīpēšanas atkārtota izmantošana uzlabo materiālu efektivitāti (ASV Vides aizsardzības aģentūra, 2023). Jautājums par to, kā rūpnīca apstrādā atkārtotu slīpēšanu, man kaut ko var pateikt gan par to izmaksu disciplīnu, gan ilgtspējības praksi..
Plastmasas ekstrūzijas ražotāji ASV
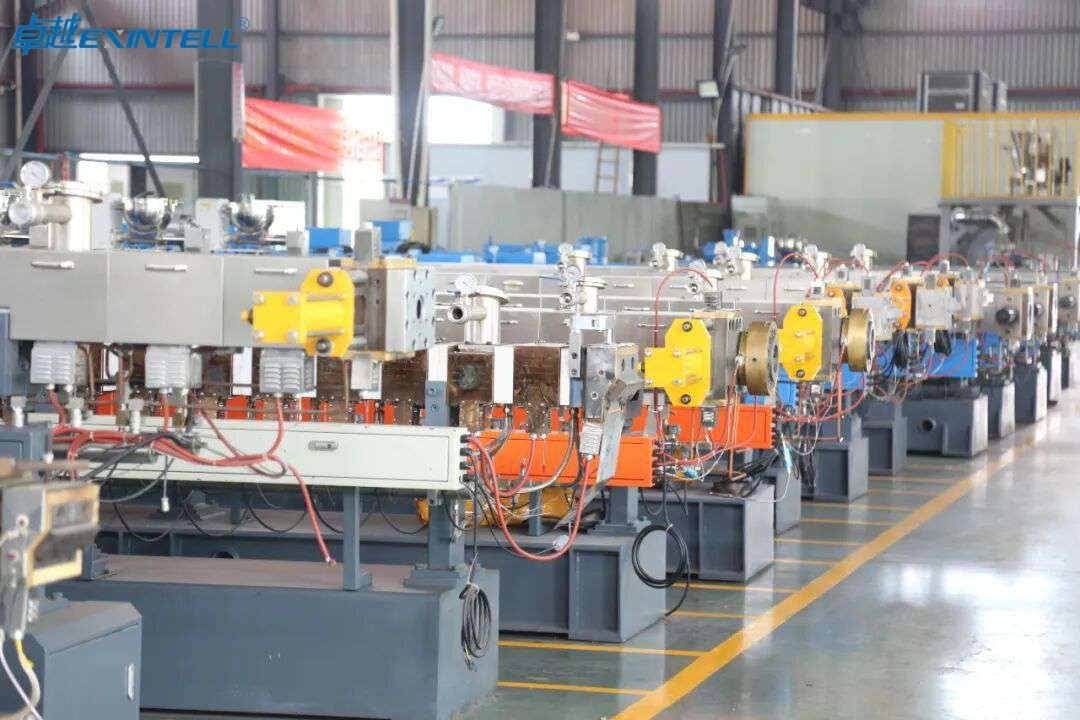
Daudziem pircējiem es iesaku, jautājums par ieguvi ir ne tikai “kurš var izspiest šo profilu” bet “kurš to te var izspiest.” Vietējā piegāde ir pārgājusi no priekšroka uz stratēģisku lēmumu, un tas ir pelnījis skaidrāku skatienu, nevis refleksīvu patriotismu.
Kāpēc daudziem pircējiem ir svarīga informācija no ASV
Finanšu situācija ir spēcīgāka, nekā šķiet pirmajā brīdī. Atkārtota pārvietošana un vietējā piegāde var samazināt kopējās izkraušanas izmaksas, samazinot kravu pārvadājumus, pienākums, un inventāra uzskaites izmaksas (Atjaunošanas iniciatīva, 2023). Kad es veicu kopējo izmaksu, nevis vienības cenas salīdzinājumu, ārzonas ietaupījumi bieži sarūk, kad pievienoju jūras kravu pārvadājumus, tarifi, drošības krājumi, un apgrozāmais kapitāls, kas saistīts ar ilgu tranzīta laiku. Vietējam plastmasas ražotājam, kas apkalpo ASV klientu, izpildes laiks, ko mēra nedēļās, nevis mēnešos, arī nozīmē mazāku risku, ja dizains tiek mainīts programmas vidū.
Reģionālie ražošanas centri visā valstī
ASV ekstrūzijas jauda nav vienmērīgi sadalīta, un kartes pārzināšana paātrina avotu meklēšanu. Lielie ezeri un Augšrietumu daļa koncentrē vispārējas nozīmes profilu un cauruļu ekstrūderus automobiļu un rūpniecības pieprasījuma tuvumā. Ziemeļaustrumos ir blīvs medicīnas un precīzo cauruļu speciālistu kopums. Dienvidaustrumi ir strauji attīstījušies ap būvizstrādājumiem un iepakojumu. Rietumkrasts un Dienvidrietums apkalpo elektroniku, aviācija, un patēriņa tirgiem. Piegādātāju katalogi, piemēram, Thomasnet, uzskaita un klasificē ASV plastmasas ekstrūzijas ražotājus pēc iespējām un reģiona (Thomasnet, 2024), kur es parasti izveidoju pirmo izlases sarakstu pirms zvanu veikšanas.
Iekšzemes kvalitāte, Komunikācija, un IP priekšrocības
Pārsniedzot izmaksas, trīs praktiskas priekšrocības turpina piesaistīt pircējus mājās. Pirmkārt, kvalitātes sistēmas ir vieglāk pārbaudīt klātienē; ISO 9001 ir starptautiski atzīts kvalitātes vadības sistēmu standarts, ko izmanto visā ražošanā (Starptautiskā standartizācijas organizācija, 2015), un es varu pārbaudīt vietējā piegādātāja ieviešanu bez starptautiska brauciena. Otrkārt, Laika joslai saskaņota komunikācija saīsina atgriezeniskās saites cilpu no prototipa līdz ražošanai, kam ir nozīme, ja stangai ir nepieciešama vidusposma regulēšana. Trešais, intelektuālā īpašuma aizsardzība ir vairāk izpildāma ASV jurisdikcijā, patiesas bažas, ja pielāgots profils ir konkurences atšķirības faktors. Es tās uztveru kā atšķirības, kuras izklājlapā vien nepamanīs.
Kā ASV rūpnīcas apkalpo dažādas nozares
Amerikāņu ekstrūderi aptver visu līgumražošanas klāstu, no krājumu ekstrudētām formām, kas tiek piegādātas no inventāra līdz pilnībā pielāgotām presēšanas programmām. Pielāgotai ekstrūzijai parasti ir nepieciešams vienreizējs instruments vai instruments, while stock profiles avoid that cost, so I match the sourcing path to how unique the geometry really needs to be. The US plastics industry remains a major contributor to domestic manufacturing shipments and employment (Plastmasas rūpniecības asociācija, 2023), and that depth means a buyer can usually find a plastic fabrication services partner suited to their volume, from prototype to production. For a broad view of custom capabilities, I often point clients to overviews such as custom plastic extrusion manufacturers to calibrate expectations before requesting quotes.
Kā pie jums atrast plastmasas ekstrūzijas uzņēmumus
When I begin a sourcing project, geography is one of the first variables I weigh. Location shapes freight cost, komunikācijas kadence, un cik ātri es varu pāriet no prototipa līdz ražošanai. Tā teikts, tuvums ir vērtīgs tikai tad, ja tuvumā esošais piegādātājs faktiski var veikt darbu. Pēc manas pieredzes, gudrākā pieeja ārstē “pie manis” kā filtrs, nav lēmums.
Kāpēc vietējie avoti bieži atmaksājas
Vietējais plastmasas ražotājs, kas atrodas tuvu jūsu uzņēmumam, sniedz jums trīs konkrētas priekšrocības. Pirmkārt, īsāki piegādes attālumi, mazāks kravas un piegādes laika risks, kas ir svarīgi lielgabarīta ekstrudētas plastmasas detaļām un gariem profiliem, kas tiek nosūtīti kā negabarīta krava. Otrkārt, vietējie partneri veic praktiskus apmeklējumus uz vietas, un divu stundu ilgā rūpnīcas pārskatā esmu uztvēris vairāk procesa problēmu nekā nedēļu e-pastā. Trešais, tuvums paātrina iterāciju: kad kauliņu vajag pielabot, piegādātājs dažu stundu attālumā var pagriezt paraugus ātrāk nekā viens pāri okeānam.
Finanšu lieta sniedzas tālāk par vienības cenu. Saskaņā ar Reshoring Initiative (2023), Vietējā piegāde var samazināt kopējās izkraušanas izmaksas, samazinot kravu pārvadājumus, pienākums, un inventāra uzskaites izmaksas. Iekšzemes bāze ir ievērojama, arī; Plastmasas rūpniecības asociācija (2023) ziņo, ka ASV plastmasas rūpniecība ir galvenais vietējais ražošanas sūtījumu un nodarbinātības veicinātājs, kas nozīmē, ka kvalificēta jauda sveķu ekstrūzijai parasti ir sasniedzama.
Kur es skatos: Katalogi, Asociācijas, un Ieteikumi
Lai izveidotu sākotnējo kandidātu sarakstu, Es izmantoju trīs papildu kanālus:
- Piegādātāju katalogi. Thomasnet (2024) uzskaita un klasificē ASV plastmasas ekstrūzijas ražotājus pēc iespējām un reģiona, kas ļauj vienkārši filtrēt pēc materiāla, process, un atrašanās vieta.
- Tirdzniecības asociācijas. Dalība tādās struktūrās kā Plastmasas rūpniecības asociācija liecina par uzņēmumu, kas iegulda standartos un nozares iesaistē.
- Ieteikumi. A recommendation from an engineer who has run production with a plastic profile manufacturer carries more weight than any marketing page, because it reflects delivered performance.
I treat the directory as a starting point for a plastic tubing supplier or profile shop, then validate each name against real references before it earns a spot on my shortlist.
Balancing Proximity Against Capability and Price
Distance is a tiebreaker, not a trump card. If a nearby shop cannot hold your tolerances, run your resin, or meet your volume, the convenience is worthless. I rank capability and quality first, tad cena, then location. A plastic extrusion companies factory supplier two states away with the right co-extrusion line and a proven ISO 9001 system will usually serve me better than a closer shop lacking those capabilities.
Kad vietējais nav labākais risinājums
Dažreiz īstais partneris nav tuvumā. Specializēts darbs inženiertehniskās plastmasas, piemēram, PEEK, jomā, polikarbonāts, vai neilons (PA) to var labi paveikt tikai daži veikali valstī. Liela apjoma ražošanas programmas var attaisnot kuģniecības ekonomiku, kas dod priekšroku tālu, automatizētāka iekārta. Un, kad jums ir nepieciešamas tādas iespējas kā plastmasas lokšņu ekstrūzija apvienojumā ar ražošanas līniju, procesa atbilstība ir svarīgāka par nobraukumu. Šādos gadījumos es paplašinu meklēšanas rādiusu un paļaujos uz augu video tūrēm un trešo pušu auditiem, lai novērstu attāluma atstarpi..
Izpratne par lielākajiem plastmasas ekstrūzijas uzņēmumiem
Pircēji bieži vien tiecas pēc lielākajiem nosaukumiem, pieņemot, ka mērogs garantē labāku rezultātu. Mērogs sniedz patiesas priekšrocības, bet tas rada arī kompromisus. Saprotot ko “lielākais” patiesībā nozīmē, ka palīdz man pielāgot piegādātāja nospiedumu manai programmai, nevis reputācijai.
Ko mērogs nozīmē jaudai un uzticamībai
Ekstrūzija ir nepārtraukta, liela apjoma process, kas labi piemērots ilgām ražošanas sērijām, un ap šo realitāti tiek būvētas lielas rūpnīcas. Vairāk ekstrūzijas līniju nozīmē lielāku caurlaidspēju, atlaišana, ja viena rinda samazinās, un spēja absorbēt pieprasījuma kāpumus. Mērogs parasti korelē arī ar nobriedušām kvalitātes sistēmām; ISO 9001, starptautiski atzīts kvalitātes vadības sistēmu standarts, ko izmanto visā ražošanā (Starptautiskā standartizācijas organizācija, 2015), ir gandrīz galda likmes starp lieliem augiem. Šis briedums nozīmē konsekventākas ekstrudētas plastmasas daļas ilgā laikā.
Lielo rūpnīcu kompromisi vs. Specializētie veikali
Lielāks automātiski nav labāks. Lielie augi optimizē apjomu, kas var nozīmēt lielāku minimālo pasūtījuma daudzumu, mazāka elastība nelielos pielāgotos braucienos, un lēnāka reakcija uz prototipu darbu. Specializēts veikals var izcelties ar stingriem pielāgotiem plastmasas profiliem, neparasti sveķi, vai ātra ražošana, ko liela apjoma ražotne uzskata par traucēkli. Zemāk esošajā tabulā ir apkopots, kā es nosveru abus.
| Faktors | Liela mēroga rūpnīca | Specializētais veikals |
|---|---|---|
| Jauda | Augsts; vairākas rindas, atlaišana | Ierobežots; mazāk rindu |
| Minimālais pasūtījuma daudzums | Bieži augsts | Parasti elastīgs |
| Prototipa ātrums | Lēnāk; uz apjomu orientēta plānošana | Ātrāk; veikls iestatījums |
| Materiālu klāsts | Plašie preču sveķi (PVC, HDPE, LDPE, PP) | Bieži vien inženiertehniskā līmeņa (PEEK, PC, PA) |
| Cena par vienību pēc tilpuma | Nolaist | Augstāks |
| Vislabāk piemērots | Ilgi ražošanas periodi | Pielāgots, no zema līdz vidējam skaļumam, sarežģīti profili |
Kad liela apjoma iespēja ir būtiska
Ir programmas, kurās es nepiekāpšos mērogā. Nepārtraukta, ilgtermiņa pieprasījums pēc standartizētiem profiliem, caurule, vai caurules preču sveķos ir lielas rūpnīcas dabiskā mājvieta. PVC ir viena no visplašāk ekstrudētajām plastmasām pasaulē, parasti izmanto profilos, caurule, un caurules, un, iegādājoties to lielā apjomā, tiek atalgota ekonomija, ko nodrošina liela rūpnīca. Ja jūsu prognoze prasa miljoniem pēdu stabila profila šķērsgriezuma, liela apjoma iespējas pāriet no patīkamas uz būtisku.
Kā pārbaudīt pieprasīto mērogu un ietilpību
Apgalvojumi vietnē nav pierādījumi. Pirms es pieņemu a “lielākais” vai “augstākā jauda” prasība, Es to apstiprinu ar konkrētiem jautājumiem:
- Cik ekstrūzijas līniju darbojas, un kāds ir katras veidnes diametra diapazons?
- Kas ir pašreizējā izmantošana, un cik daudz brīvas jaudas ir manai programmai?
- Vai varat dalīties ar caurlaides skaitļiem (mārciņas stundā vai pēdas dienā) salīdzināmam profilam?
- Kāda dublēšana pastāv, ja līnijas darbības laikā neizdodas?
- Kādi sertifikāti, piemēram, ISO 9001, ir aktuāli, un vai es varu redzēt sertifikātu?
Es šīs atbildes savienoju ar augu apskati vai auditu. Fiziski pierādījumi par skriešanas līnijām, personāla komplektēšana, un inventārs man pasaka daudz vairāk nekā jebkurš brošūrā norādītais kapacitātes rādītājs.
Kā noteikt jūsu projektam labāko plastmasas ekstrūzijas rūpnīcu
“Labākais” ir viens no visvairāk nepareizi lietotajiem vārdiem piegādātāju mārketingā. Praksē, Labākais plastmasas ekstrūzijas uzņēmumu rūpnīcas ražotājs ir tas, kas vislabāk atbilst jūsu īpašajām prasībām, nevis tas, kuram ir skaļākā pretenzija. Es definēju terminu saistībā ar manu projektu, pēc tam novērtējiet kandidātus atbilstoši šai definīcijai.
Definēšana “Labākais” Atbilstoši jūsu īpašajām vajadzībām
Pirms piegādātāju salīdzināšanas, Es dokumentēju to, ko patiesībā prasa mans projekts: sveķi (saki, ABS triecienizturībai, akrils (PMMA) optiskai skaidrībai, vai TPE/TPU elastībai), tolerances josla, skaļumu, laika skala, un inženiertehniskā atbalsta līmenis, kas man nepieciešams veidņu projektēšanai un instrumentiem. Ekstrūzijas pielaides parasti ir brīvākas nekā iesmidzināšana materiāla saraušanās un nepārtrauktas formēšanas dēļ (Protolabs dizaina resursi, 2023), tāpēc es jau laikus apstiprinu, ka kandidāts var izpildīt manas prasības attiecībā uz izmēriem, nevis pieņemu, ka tas atbilst. Veikals, kas ir ideāli piemērots liela apjoma HDPE cauruļu izvadīšanai, var būt nepareiza izvēle šauras pielaides polikarbonāta profilam.
Svēršanas kvalitāte, Izmaksas, Ātrums, un Atbalsts
Katrs lēmums par piegādi līdzsvaro četras sviras, un viena uzlabošana bieži rada spiedienu uz otru:
- Kvalitāte. Dokumentētas kvalitātes sistēmas, procesa pārbaude, un materiālu izsekojamība. ISO 9001 ir visplašāk pieņemtais kvalitātes vadības standarts visās ražošanas nozarēs, tostarp plastmasas ražošanā.
- Izmaksas. Ne tikai vienības cena. Pielāgotai ekstrūzijai parasti ir nepieciešami vienreizēji instrumenti un instrumenti, savukārt ekstrudētās formas izvairās no šīm izmaksām, tāpēc es modelēju kopējās izmaksas, ieskaitot instrumentus un MOQ.
- Ātrums. Standarta ekstrudētos profilus un caurules var izgatavot rentablās pielāgotās daļās ar ātru apgriešanu (SeaGate plastmasa, 2024), taču izpildes laiks dažādos veikalos ir ļoti atšķirīgs.
- Atbalsts. Inženierijas ieguldījums profila šķērsgriezumā un materiālu izvēlē var novērst dārgu pārprojektēšanu, pārejot no prototipa uz ražošanu.
Arī ilgtspējība arvien vairāk tiek iekļauta vienādojumā. Ekstrūzijai izmantotā termoplastika ir pārstrādājama, un atkārtota slīpēšanas atkārtota izmantošana uzlabo materiālu efektivitāti (ASV Vides aizsardzības aģentūra, 2023), kas var samazināt gan izmaksas, gan atkritumus, ja piegādātājs to apsaimnieko atbildīgi.
Pagātnes lasīšana “Labākais” Mārketinga apgalvojumi
Augstākās pakāpes ir viegli izdrukāt un grūti pierādīt. Kad es redzu “labākais,” “vadošais,” vai “premjers,” Es pārtulkoju prasību pārbaudāmā jautājumā. Tā vietā, lai pieņemtu “labākā kvalitāte,” Es lūdzu defektu rādītājus un apskates ierakstus. Tā vietā “ātrākais,” Es lūdzu tipisku izpildes laiku manai konkrētajai daļai. Tā vietā “vispieredzējušākais,” Es lūdzu atsauksmes savā nozarē. Mārketinga valoda, kas nevar izturēt papildu jautājumu, neietekmē manu atlasīto sarakstu.
Izlases saraksta vērtēšanas metodes izveide
Lai saglabātu salīdzināšanas mērķi, Es izmantoju svērto vērtēšanas modeli. Es uzskaitu savus kritērijus, piešķiriet katram svaru, kas atspoguļo tā nozīmi projektā, punktu katrs kandidāts no 1 uz 5, un reizināt. Svari mainās atkarībā no projekta; Prototipa programma var ievērojami samazināt ātrumu un inženiertehnisko atbalstu, kamēr nobriedusi ražošanas programma sver izmaksas un jaudu.
- Uzskaitiet kritērijus: kvalitātes sistēmas, materiālās spējas, tolerance, jaudu, izpildes laiks, instrumentu izmaksas, inženiertehniskais atbalsts, un atrašanās vieta.
- Piešķirt svarus ka kopā 100 procentiem, atspoguļojot jūsu prioritātes.
- Novērtējiet katru piegādātāju 1 uz 5 pēc katra kritērija, izmantojot pārbaudītus pierādījumus, nevis mārketinga apgalvojumus.
- Aprēķiniet svērtās kopsummas un sarindojiet kandidātus.
- Apstipriniet divus labākos ar uzziņu zvaniem un, ideālā gadījumā, rūpnīcas apmeklējums pirms apņemšanās.
This structured method has consistently steered me toward the partner that fits the work, whether that turns out to be a large plant, a nimble specialist, or a domestic shop just down the road. For a deeper look at how custom extrusion capabilities map to applications, resources such as SeaGate plastmasa’ pielāgota ekstrūzijas pārskats are a useful reference as you refine your own criteria.
Key Capabilities to Evaluate in a Plastic Extrusion Company
When I vet a plastic profile manufacturer, I look
Tolerances and Precision in Extruded Parts
Kad es novērtēju plastmasas profilu ražotāju, tolerances are the first place I look for a reality check. Ekstrūzija ir nepārtraukts formēšanas process, so it behaves differently from molding. As Protolabs notes, ekstrūzijas pielaides parasti ir brīvākas nekā iesmidzināšana, jo materiāla saraušanās un nepārtraukta formēšana rada mainīgumu, ko slēgtā veidnē neizraisa. (Protolabs dizaina resursi, 2023). Agri nospraužot cerības, ietaupīsiet gan naudu, gan vēlāk strādājiet.
Tipiskas sasniedzamās pielaides pēc materiāla un profila
Pēc manas pieredzes, sasniedzamā precizitāte lielā mērā ir atkarīga no sveķiem un profila šķērsgriezuma ģeometrijas. Cietām inženiertehniskām plastmasām ir stingrāki izmēri nekā mīkstiem vai daļēji kristāliskiem materiāliem, un vienkāršas formas turas ciešāk nekā sarežģīti dobie profili. Tālāk norādītie diapazoni atspoguļo plaši izplatītas komerciālas ekstrūzijas iespējas pielāgotiem plastmasas profiliem; vienmēr apstipriniet atbilstību jūsu piegādātāja publicētajiem standartiem jūsu konkrētajai daļai.
| Materiāls | Izmēru stabilitāte | Tipiska tolerances tendence | Piezīmes precizēšanai |
|---|---|---|---|
| Ciets PVC | Augsts | Stingrāk, labi kontrolēts | Plaši izspiests; paredzams profilos un caurulēs |
| ABS | Augsts | Cieši uz cietiem profiliem | Piemērots strukturālām ekstrudētām plastmasas daļām |
| Polikarbonāts | Augsts | Stingri, zems saraušanās | Optiski un triecienizturīgi lietojumi |
| Akrils (PMMA) | Augsts | Stingri, bet trausls pie plānām sienām | Loksnes un skaidri profili |
| Neilons (PA) | Mērens | Brīvāks; mitrumjutīgs | Uzskaita mitruma uzņemšanu pēc ekstrūzijas |
| HDPE / LDPE | Vidēji zems | Brīvāks; lielāks saraušanās | Gaidiet platākas joslas uz sienas un OD |
| Polipropilēns | Mērens | Brīvāks; puskristālisks saraušanās | Pieļaujiet lielu pielaidi kritiskajiem aptumšošanas rādītājiem |
| PEEK | Augsts | Stingri, bet specializēts | Augstas temperatūras inženierijas darbi; augstākas izmaksas |
| TPE / TPU | Zems | Brīvākais; elastīga atveseļošanās | Mērīšanas laikā mīkstie profili deformējas |
Faktori, kas ietekmē izmēru stabilitāti
Vairāki mainīgie pārvieto daļu tās pielaides joslā vai ārpus tās. Sienu biezuma vienmērīgums ir vissvarīgākais: biezas un plānas sekcijas vienā profilā atdzesē ar dažādu ātrumu un deformējas. Puskristāliski sveķi, piemēram, polipropilēns un HDPE, saraujas vairāk nekā amorfie, piemēram, polikarbonāts un akrils, tāpēc matrica ir jāsagriež, lai kompensētu. Es arī vēroju izvilkšanas ātrumu, kušanas temperatūra, un dzesēšanas vannas kontrole, jo dreifs jebkurā no tiem parādās kā izmēru variācijas ilgtermiņā. Higroskopiskiem materiāliem, piemēram, neilonam, pēc ekstrūzijas absorbētais mitrums var mainīt izmērus pēc dažām dienām, tāpēc es jautāju, kā piegādātājs kondicionē un uzglabā gatavus krājumus.
Pielaides norādīšana zīmējumos
Tīrākais veids, kā kontrolēt izmaksas, ir pieļaut tikai to, kas ir svarīgi funkcionāli. Es skaidri nosaucu kritiskās dimensijas, visam pārējam piemēro saprātīgu vispārējo pielaides bloku, un atsauce uz atskaites elementiem, kas sakrīt ar citiem komponentiem. Ja ir iesaistīts elastīgs TPE vai TPU profils, Es precizēju mērīšanas metodi un armatūru, jo mīkstā daļa mēra savādāk zem neliela spiediena nekā miera stāvoklī. Konkrēts par to, kuras virsmas ir kosmētiskas vai funkcionālas, plastmasas ražošanas pakalpojumu partneris var gudri izveidot līniju, nevis pārbūvēt, lai izpildītu vispārīgas precizitātes prasības..
Precizitāte pret izmaksām
Stingrākas pielaides palielina izmaksas, jo līnijas ātrums ir mazāks, vairāk lūžņu, pievienota pārbaude, un dažreiz sekundāro izmēru vai mehānisko apstrādi. Praksē, Precizitāti es uztveru kā ciparnīcu, nevis slēdzi: Es cieši noturu divas vai trīs dimensijas, kas ir piemērotas un darbojas, un atslābinu pārējo. Šī pieeja nodrošina sveķu ekstrūzijas ekonomiskumu, vienlaikus nodrošinot pareizi samontētas detaļas. When a design genuinely needs molding-level precision on every feature, that is a signal the part may not be a good extrusion candidate, and I revisit the process choice before committing to tooling.
Minimum Order Quantities and Lead Times
MOQs and lead times are where the difference between stock extruded shapes and true custom work becomes concrete. Custom extrusion typically requires a one-time tooling investment in a die, while stock profiles avoid that cost entirely, per common industry sourcing guidance. That single fact drives most of the ordering economics, so I plan around it from the start.
Typical MOQ Ranges for Stock vs Custom
Stock profiles and tubing can often be bought in small quantities, dažreiz ar kājām vai atsevišķās kastēs, jo piegādātājs tos jau vada. Kā norāda SeaGate Plastics, standarta ekstrudētos profilus un caurules var izgatavot rentablās pielāgotās daļās ar ātru apgriešanu, kas ir praktiska priekšrocība, ja apjomi ir pieticīgi (SeaGate plastmasa, 2024). Pielāgotie profili ir atšķirīgi. Jo līnija ir jāuzstāda, iztīrīts, un stabilizējas, pirms nokrīt labās daļas, piegādātāji nosaka minimālo laiku, lai amortizētu šo iestatījumu. Es parasti redzu pielāgotus MOQ, kas izteikti sveķu mārciņās vai lineāros kadros, nevis gabalu skaitā, un slieksnis paceļas ar eksotiskāku inženiertehniskās kvalitātes plastmasu.
Kā izpildes laiks atšķiras atkarībā no instrumentiem un apjoma
Jaunam pielāgotam profilam, kauliņš ir pacing vienība. Instrumentu dizains, griešana, un pirmā raksta izmēģinājumi parasti dominē sākotnējā grafikā, un es ieplānoju vairākas nedēļas presformu projektēšanai un instrumentiem, pirms ir pieejamas ražošanas daļas. Kad mirst ir pierādīts, atkārtoti pasūtījumi tiek ātri pārvietoti, jo instrumenti atrodas plauktā. Šeit faktiski palīdz lielāki apjomi: ekstrūzija ir nepārtraukta, liela apjoma process, kas labi piemērots ilgām ražošanas sērijām, tātad, kad līnija ir sastādīta, kadru pievienošana ir efektīva, nevis traucējoša.
Ātras darbības iespējas un paātrinātas darbības
Kad laika skala ir saspringta, Es paskatos uz trim svirām. Pirmkārt, izmantojiet noliktavas profilus vai standarta caurules, kuras var nosūtīt no krājumiem un ko var sagriezt vai izgatavot pēc garuma. Otrkārt, jautājiet, vai esošais matrica ir pietiekami tuvu, lai pārveidotu, nevis grieztu jaunu. Trešais, pieprasīt paātrinātu slotu, ko daudzi piegādātāji piedāvā par piemaksu, piešķirot prioritāti līnijas laikam. Ātra aprites ražošana ir reāla standarta formām; patiesi jaunai pielāgotai ģeometrijai, the tooling step still sets the floor on how fast you can go.
Planning Your Project Timeline
I work backward from the required delivery date and add explicit buffers for die design, first-article approval, and any secondary operations. Moving from prototype to production is smoother when I lock the profile cross-section early, because late geometry changes mean recutting the die and resetting the clock. Aligning MOQ with real annual demand also matters: ordering an efficient run size once beats paying repeated setup charges on small, frequent custom orders.
Cost Drivers in Plastic Extrusion Pricing
Understanding what actually drives a quote lets me negotiate from evidence rather than instinct. Extrusion pricing breaks down into a handful of levers, and knowing which one dominates for a given part tells me where the savings live.
Material Selection and Resin Pricing
Resin is usually the largest recurring cost, and it varies widely by grade. Commodity materials like PVC, polipropilēns, HDPE, and LDPE sit at the low end; PVC in particular is among the most widely extruded plastics globally and is well supported across suppliers. Engineering-grade plastics such as polycarbonate, neilons, and especially PEEK command higher prices and can require specialized processing. One efficiency I always ask about is regrind: ekstrūzijai izmantotā termoplastika ir pārstrādājama, un atkārtota slīpēšanas atkārtota izmantošana uzlabo materiālu efektivitāti, which can lower material cost on non-critical parts (ASV Vides aizsardzības aģentūra, 2023). Choosing the least expensive resin that meets the application requirement is the single highest-leverage decision in material selection.
Instrumenti, Iestatīšana, and Run Volume
Custom work carries a one-time die cost that stock profiles avoid. That tooling charge is fixed, so it amortizes across the run: the more footage I order, the lower the per-part tooling burden. Setup time and line stabilization add cost to every job regardless of size, which is exactly why small custom orders feel expensive per piece. Koektrūzija, which combines two materials in one profile, adds tooling and process complexity and therefore cost, but it can eliminate secondary assembly, so I weigh the tradeoff on total value rather than tooling alone.
Secondary Operations and Finishing
Anything that happens after the profile leaves the die adds cost: cutting to length, urbšana, iecirtums, drukāšana, caurumu štancēšana, tight-tolerance sizing, un iepakojums. Individually these are minor, but they stack quickly on high piece counts. I decide deliberately which operations belong in-line with the extrusion and which are genuinely needed, because each added step also adds handling and inspection. Where a feature can be designed into the profile cross-section instead of machined afterward, I do that, since forming a feature is nearly free compared with a downstream operation.
Domestic vs Offshore Cost Comparisons
Headline piece price often favors offshore, but I evaluate total landed cost. The Reshoring Initiative notes that domestic sourcing can reduce total landed cost by lowering freight, pienākums, un inventāra uzskaites izmaksas (Atjaunošanas iniciatīva, 2023), and those factors are easy to underestimate when comparing unit prices alone. Working with a domestic plastics manufacturer also shortens lead times, simplifies communication, and reduces the inventory buffer I have to hold against long ocean transit. The US plastics industry is a substantial contributor to domestic manufacturing shipments and employment (Plastmasas rūpniecības asociācija, 2023), so the domestic supplier base for both stock and custom profiles is deep. Mans īkšķis: for high-volume, low-mix commodity profiles, offshore can win on price; for responsive, higher-mix, or engineering-grade work, domestic contract manufacturing usually wins on total cost and risk. For a fuller look at custom capabilities, I point buyers to custom plastic extrusion manufacturers such as SeaGate Plastics as a reference point for scope and services.
Questions to Ask Before Choosing a Factory
When I vet a plastic profile manufacturer, I treat the first conversation as a structured interview rather than a sales call. The goal is to separate shops that can genuinely deliver my part from those that simply want the order. Over years of sourcing extruded plastic parts, I have found that a handful of pointed questions surface most of the risk before a single dollar changes hands. Below is the checklist I actually use.
Jauda, Sertifikāti, and Material Expertise
I start by asking what the factory runs today, not what it claims it can run. Continuous extrusion is a high-volume manufacturing process, so I want to know line count, typical run lengths, and whether they have headroom for my volume without displacing existing customers. On the quality side, I ask directly about certification. ISO 9001 ir starptautiski atzīts kvalitātes vadības sistēmu standarts, ko izmanto visā ražošanā (Starptautiskā standartizācijas organizācija, 2015), and while certification is not a guarantee of good parts, its absence tells me the shop may lack documented process controls.
Material expertise is the third leg. A capable resin extrusion supplier should speak fluently about the polymers relevant to my application, whether that is PVC and HDPE for construction profiles, ABS and polycarbonate for enclosures, polypropylene and LDPE for packaging and tubing, or engineering-grade plastics like nylon (PA) and PEEK for demanding environments. PVC ir viena no visplašāk ekstrudētajām plastmasām pasaulē, parasti izmanto profilos, caurule, un caurules (Plastmasas rūpniecības asociācija). If I need flexible sections, I confirm experience with TPE/TPU, and if my part demands a rigid core with a soft-touch or weather-resistant skin, I ask whether they offer co-extrusion. Laboratorijas ekstrūderu vairumtirdzniecība
Prototyping and Design Support Availability
I ask whether the factory offers design consultation before tooling is cut. The best plastic fabrication services partners will review my cross-section for extrudability, flag thin walls or sharp corners that trap stress, and suggest material substitutions that lower cost without hurting performance. I also confirm they can produce a representative prototype rather than pointing me straight to a production die.
Izpildes laiki, MOQ, and Delivery Track Record
Here I get specific. I ask for standard lead times on both tooling and production, the minimum order quantity, and how MOQ scales with material and profile complexity. Custom extrusion typically requires a one-time tooling investment for the die, while stock extruded shapes avoid that cost entirely (nozares piegādes vadlīnijas). If my volumes are modest, standarta ekstrudētos profilus un caurules var izgatavot rentablās pielāgotās daļās ar ātru apgriešanu (SeaGate plastmasa, 2024), so I always ask what stock profiles they carry. On delivery, I want on-time performance data, not adjectives.
References and Industry Experience
Beidzot, Es lūdzu atsauksmes savā nozarē. A shop that regularly serves medical, automobiļu rūpniecība, or building-products customers has already navigated the tolerances and documentation those sectors demand. I call the references and ask two questions: did the parts meet spec on the first production run, and how did the supplier handle the problem when something went wrong?
From Prototype to Production: How the Process Unfolds
Once I have chosen a supplier, the path from a drawing to shippable extruded plastic parts follows a predictable sequence. Understanding each stage helps me set realistic timelines internally and catch problems while they are still cheap to fix.
Submitting Drawings and Design Consultation
I begin by sending a dimensioned drawing of the profile cross-section, along with the target material, krāsa, tolerance requirements, and end-use environment. This is where design-for-manufacturing consultation earns its keep. Because extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming (Protolabs dizaina resursi, 2023), a good engineer will help me place critical dimensions where the process can reliably hold them and relax the ones that do not matter.
Sample and Prototype Validation
Next comes a sample or prototype. Depending on the shop, this may be pulled from a soft or temporary die, or matched from existing stock extruded shapes. I use this stage to validate fit, elastība, virsmas apdare, and material behavior in my actual assembly. Catching a wall-thickness issue on a prototype costs me a revision; catching it after the production die is cut costs me the tooling.
Tooling Approval and First-Article Inspection
Extruder Twin Screw After I approve the design, the factory cuts the production die. The die design and tooling step is the largest one-time cost in custom extrusion, so I review the tooling drawing carefully before signing off. Once the die runs, I require a first-article inspection: a documented measurement of the initial output against my drawing. I do not release full production until the first article passes.
Ramping to Full Production
With the first article approved, the line ramps to full production. Plastic extrusion is a continuous, liela apjoma process, kas labi piemērots ilgām ražošanas sērijām (SPI/Plastics Industry Association overview), so unit costs typically drop as volume climbs. I confirm the quality plan for ongoing runs, including sampling frequency and the criteria for holding or scrapping out-of-spec material. Ekstrūzijai izmantotā termoplastika ir pārstrādājama, un atkārtota slīpēšanas atkārtota izmantošana uzlabo materiālu efektivitāti (ASV Vides aizsardzības aģentūra, 2023), so I also clarify the shop’s regrind policy when appearance or mechanical properties are critical.
Domestic vs Overseas Extrusion Sourcing
One of the most consequential decisions I make is where to source. The instinct is to compare unit price, but in my experience that number alone is misleading. What matters is total landed cost and the operational realities that price hides.
Cost vs Total Landed Cost Considerations
Overseas suppliers often quote a lower piece price, but I add freight, pienākumus, customs handling, and the inventory carrying cost of larger safety stock and longer transit. Atkārtota pārvietošana un vietējā piegāde var samazināt kopējās izkraušanas izmaksas, samazinot kravu pārvadājumus, pienākums, un inventāra uzskaites izmaksas (Atjaunošanas iniciatīva, 2023). Once I build a full landed-cost model, the gap between a domestic plastics manufacturer and an overseas one usually narrows, and sometimes reverses.
Izpildes laiks, Piegāde, and Communication Factors
Domestic sourcing shortens my supply chain and simplifies communication across time zones and languages, which matters most when I need quick-turnaround production or fast design changes. Overseas sourcing can suit stable, high-volume programs where the design is frozen and lead time is not a constraint.
Quality Control and IP Protection
Proximity makes on-site audits and first-article reviews far easier, and domestic contracts generally offer stronger, more enforceable intellectual property protection for a proprietary die design. When my profile represents real design investment, that protection weighs heavily.
When Each Option Makes Sense
The US plastics industry is a major contributor to domestic manufacturing shipments and employment (Plastmasas rūpniecības asociācija, 2023), and directories such as Thomasnet list and categorize US plastic extrusion manufacturers by capability and region (Thomasnet, 2024), which makes local sourcing practical to research. The table below summarizes how I weigh the two paths.
| Faktors | Domestic Sourcing | Overseas Sourcing |
|---|---|---|
| Unit price | Higher piece price | Often lower piece price |
| Kopējās zemes izmaksas | Lower freight, pienākums, and carrying cost | Added freight, pienākums, and inventory cost |
| Izpildes laiks | Īsāks, more responsive | Ilgāk, transit-dependent |
| Komunikācija | Same time zone and language | Time-zone and language gaps |
| Quality audits | On-site visits practical | Remote or costly to audit |
| IP aizsardzība | Spēcīgāka, more enforceable | Variable enforcement |
| Vislabāk piemērots | Pielāgoti profili, fast changes, proprietary tooling | Frozen designs, very high volume, price-driven programs |
Praksē, I lean domestic for custom plastic profiles that involve proprietary tooling, evolving designs, or short lead times, and I consider overseas contract manufacturing only for mature, stabils, high-volume parts where the landed-cost math clearly favors it. For a starting point on capabilities and stock offerings, resources like SeaGate plastmasa are a useful reference when scoping a domestic partner.
Sustainability and Recyclability in Extrusion
When I evaluate a plastic extrusion companies factory today, sustainability is no longer a soft preference tucked into the back of a proposal. It sits alongside price, izpildes laiks, and quality as a core selection criterion. The good news is that extrusion is inherently well suited to responsible material use, and the suppliers I trust have built that advantage into their operations rather than treating it as an afterthought.
Pārstrādājama termoplastika un lūžņu atkārtota izmantošana
Lielākā daļa polimēru, ko norādīju ekstrudētām plastmasas daļām, ir termoplastiski, kas nozīmē, ka tos var pārkausēt un pārveidot vairākas reizes, pilnībā nezaudējot īpašības. Saskaņā ar ASV Vides aizsardzības aģentūras datiem (2023), ekstrūzijai izmantotā termoplastika ir pārstrādājama, un atkārtota slīpēšanas atkārtota izmantošana uzlabo materiālu efektivitāti. Šī vienīgā īpašība tos atdala no termoreaktīviem un sniedz pircējiem reālu ietekmi gan uz izmaksām, gan uz vidi.
Praksē, šī pārstrādājamība aptver parastos sveķus, ar kuriem jūs saskaraties citās citās. PVC, HDPE, LDPE, un polipropilēns ir vieni no profila ekstrūzijas un plastmasas cauruļu darba zirgiem, un katrs labi atgūst, ja ar to pareizi rīkojas. Inženiertehniskās plastmasas, piemēram, ABS, Polikarbonāts, Neilons (PA), un akrils (PMMA) arī panes kontrolētu pārgriešanu, lai gan es tos pieturēju pie stingrākām maisījuma attiecībām, jo to īpašībām ir lielāka nozīme prasīgos lietojumos. High-performance materials like PEEK and flexible TPE/TPU sit at the specialized end, where reuse requires more careful process control.
Regrind and Material Efficiency Practices
The continuous extrusion process generates predictable scrap: startup purge, trim from profile cross-section adjustments, and off-spec runs during die changeovers. A capable plastic profile manufacturer captures this material, granulates it into regrind, and reintroduces it at a defined percentage back into virgin resin. I always ask for the specifics because the details reveal how disciplined an operation really is.
- What regrind percentage do you blend into standard production, and does it change for cosmetic versus structural parts?
- How do you segregate resin types to prevent cross-contamination during resin extrusion?
- Can you document material traceability from raw resin through finished profile?
- Do you offer post-industrial recycled content options when my application allows it?
Co-extrusion deserves a mention here. By combining a virgin outer layer with a regrind or recycled core, some suppliers deliver the surface quality I need while lowering virgin material consumption. It is a practical way to reconcile appearance requirements with sustainability goals on the same part.
Choosing Environmentally Responsible Suppliers
Pēc manas pieredzes, a domestic plastics manufacturer often carries a sustainability advantage that has nothing to do with marketing. The Reshoring Initiative (2023) notes that domestic sourcing can reduce total landed cost by lowering freight, pienākums, un inventāra uzskaites izmaksas, and shorter supply chains also mean lower transport emissions. When I compare a nearby US factory against overseas alternatives, the environmental and logistical benefits frequently reinforce each other.
Beyond geography, I look for suppliers whose quality systems formalize waste reduction. ISO 9001, described by the International Organization for Standardization (2015) as the internationally recognized standard for quality management systems, does not mandate sustainability by itself, but shops that maintain it tend to run tighter processes with less scrap and better material accountability.
Regulatory and Buyer Sustainability Expectations
My downstream customers increasingly ask about recycled content, chemical compliance, and end-of-life recyclability before they will approve a part. That pressure flows straight back to how I write specifications. I now treat sustainability documentation as part of the deliverable, not a bonus. When a supplier can hand me material certifications, regrind policies, and recyclability data without hesitation, it signals a partner ready for where the market is heading rather than where it has been.
Making Your Final Decision and Requesting a Quote
Once I have shortlisted candidates, the decision comes down to matching each supplier’s real capabilities against my project’s non-negotiables. The extrusion market rewards specialization, so the goal is not finding the largest or most decorated factory but the one whose strengths line up with my part, my volumes, and my timeline.
Consolidating Your Evaluation Criteria
I bring my findings together into a single scorecard so I am comparing suppliers on the same terms. Pretenzijas patīk “lielākais” vai “labākais” mean little in isolation; a large plastic extrusion companies factory tuned for high-volume commodity profiles may be the wrong fit for a low-volume, tight-tolerance engineering part, un otrādi. The table below shows the weighting I typically apply, though I adjust it to the priorities of each program.
| Evaluation Criterion | Ko es meklēju | Typical Weight |
|---|---|---|
| Material capability | Experience with my resin (PVC, HDPE, Polikarbonāts, utt.) and co-extrusion if needed | Augsts |
| Tooling and die design | In-house die design, tooling lead time, revision support | Augsts |
| Quality system | ISO 9001 certification and documented process controls | Augsts |
| Volume fit | Alignment of MOQ and capacity with my annual demand | Vidēja |
| Izpildes laiks | Realistic tooling plus production schedule, quick-turnaround options | Vidēja |
| Atrašanās vieta | Domestic sourcing benefits, kravas, and responsiveness | Vidēja |
| Ilgtspējība | Regrind practices, pārstrādāts saturs, materiāla izsekojamība | Rising |
Preparing a Clear RFQ Package
The quality of the quotes I receive is directly proportional to the quality of the request I send. A vague inquiry produces padded, cautious pricing; a complete RFQ produces sharp, comparable numbers. Extrusion carries specific cost drivers a supplier needs to see up front, chiefly the one-time tooling investment for custom profiles, which industry sourcing guidance confirms is avoided only when you use stock extruded shapes.
What Information to Include for Accurate Quotes
I make sure every RFQ package answers the questions a plastic fabrication services provider will otherwise have to ask, because each back-and-forth adds days to the timeline.
- A dimensioned drawing of the profile cross-section with tolerances. Because extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming, per Protolabs (2023), I flag which dimensions are critical and which can float.
- Material specification, including resin type, grade, krāsa, and any UV, flame, or food-contact requirements.
- Annual volume and order frequency, plus expected part length and cut tolerances.
- Whether I need custom tooling or can use a stock profile, and whether secondary operations such as cutting, štancēšana, or printing apply.
- Target price, required delivery date, and destination for landed-cost accuracy.
- Application and industry context, which helps the supplier recommend the right material and process.
Next Steps to Start Your Project
With the scorecard filled in and the RFQ ready, I send it to two or three well-matched suppliers rather than blasting a dozen. I ask for a sample or first-article inspection before committing to full production, and I confirm the tooling ownership terms in writing. Moving from prototype to production this deliberately has consistently saved me from costly surprises. Directories such as Thomasnet (2024), which list and categorize US plastic extrusion manufacturers by capability and region, remain a useful starting point when I need to widen the field, and specialist custom extruders like SeaGate plastmasa illustrate how stock profiles and tubes can be fabricated into cost-effective custom parts.
Bieži uzdotie jautājumi
These are the questions buyers ask me most often when they are sourcing an extrusion partner. I have kept the answers concise and practical so you can act on them quickly.
How do I find a plastic extrusion companies factory near me or in the USA?
Start with capability, then filter by geography. I search supplier directories such as Thomasnet (2024) that categorize US plastic extrusion manufacturers by region and process, then cross-check each candidate’s material and volume fit. Choosing a domestic plastics manufacturer often pays off beyond convenience: the Reshoring Initiative (2023) reports that domestic sourcing can lower freight, pienākums, un inventāra uzskaites izmaksas, reducing total landed cost.
How much does custom plastic extrusion cost?
There are two cost layers. Custom profiles require a one-time tooling and die investment, after which per-part pricing depends on resin, sienas biezums, izvades ātrums, un apjoms. Stock extruded shapes skip the tooling charge entirely, which is why I default to them when a standard profile meets the requirement. Because extrusion is a continuous, liela apjoma process, unit costs typically fall as run length increases.
What is the difference between custom and stock extruded profiles?
Stock profiles are standard cross-sections a plastic profile manufacturer already produces, so they carry no tooling cost and short lead times, though the shape is fixed. Custom extrusion gives me a die designed to my exact profile cross-section, which is worth the tooling investment when the geometry, funkciju, or branding demands it. SeaGate plastmasa (2024) also notes that standard profiles and tubes can be fabricated into cost-effective custom parts, a useful middle path when a full custom die is not justified.
How do I choose the right material for my extruded part?
I match the resin to the application. PVC is among the most widely extruded plastics for profiles, caurule, un caurules. HDPE, LDPE, and Polypropylene serve well in chemical-resistant and flexible applications. When I need clarity, triecienizturība, or heat resistance, I move to engineering-grade plastics such as Polycarbonate, ABS, Akrils (PMMA), or Nylon (PA), and I reserve PEEK for extreme thermal and mechanical demands. Sharing your application and environment with the supplier is the fastest route to the right recommendation.
What certifications should a quality extrusion supplier hold?
ISO 9001 is my baseline. The International Organization for Standardization (2015) describes it as the internationally recognized standard for quality management systems used across manufacturing, and it is the most widely adopted quality standard in the plastics sector. Depending on your industry, you may also require food-contact, medicīnas, or flame-rating compliance, so confirm those specifics against your application.
What mistakes should I avoid when sourcing an extrusion partner?
The most common ones I see are chasing “lielākais” vai “labākais” claims without checking fit, sending incomplete drawings that produce inflated quotes, and underestimating tooling lead time. I also caution against ignoring MOQ alignment; a factory built for high-volume manufacturing may not welcome low-volume work, and a small shop may struggle with your scale. Match the supplier to the job rather than the reputation.
What are the next steps once I have chosen a supplier?
Send a complete RFQ, request a sample or first-article inspection, confirm tooling ownership in writing, and agree on a realistic schedule that separates tooling time from production time. Validating the part before full production is the single most reliable way I have found to move from prototype to production without expensive rework.
What Is a Plastic Extrusion Companies Factory and Why It Matters for B2B Buyers
When I evaluate a plastic extrusion companies factory for a client, Sākšu ar pašu procesu, because the process defines what a supplier can and cannot do for you. Plastmasas ekstrūzija izkausē neapstrādātu plastmasas materiālu un veido to nepārtrauktā profilā ar fiksētu šķērsgriezumu (SeaGate plastmasa, 2024). That single sentence carries more purchasing implications than most buyers realize: uz “fiksēts šķērsgriezums” is why extrusion excels at long, uniform shapes like tubing, apgriezt, un kanāliem, and it is also why you cannot expect the same complex three-dimensional geometry you would get from molding.
Definīcija: What You Are Actually Buying
Praktiskā ziņā, a plastic extrusion factory pushes softened resin through a shaped die to produce items such as custom plastic profiles, plastmasas caurules, and plastic sheet. Because this is a continuous extrusion process, it runs well for high-volume manufacturing and long production runs rather than one-off complex parts. The two categories I ask buyers to distinguish early Extrusion Plastic Manufacturing Supplier are stock extruded shapes, which are ready-made and avoid tooling, and custom extruded plastic parts, which require a die designed to your cross-section. Standard extruded profiles and tubes can also be fabricated into cost-effective custom parts with quick-turnaround production (SeaGate plastmasa, 2024), which is a useful middle path when a full custom die is not justified.
Market Context
The US plastics industry is a major contributor to domestic manufacturing shipments and employment (Plastmasas rūpniecības asociācija, 2023), so you are not sourcing from a niche trade. That scale matters for buyers: it means real competition among suppliers, redundancy if one plastic profile manufacturer cannot meet lead time, and a mature base of contract manufacturing and plastic fabrication services. It also means claims of being the “lielākais” vai “labākais” factory are marketing shorthand, not verified rankings. I treat those labels as prompts to ask about actual line capacity, sertifikāti, and reference customers rather than as evidence.
Key Applications and Materials
Material selection drives most of the outcome, so I map the resin to the application before shortlisting any supplier. Common choices I see across projects include:
- PVC — among the most widely extruded plastics globally, izplatīts profilos, caurule, un caurules (Plastmasas rūpniecības asociācija).
- HDPE and LDPE — durable, chemically resistant polyethylenes used for tubing, starplikas, and industrial profiles.
- Polipropilēns — lightweight and fatigue-resistant, frequently chosen for living hinges and chemical handling.
- ABS and Polycarbonate — impact-resistant options for structural trim and enclosures; polycarbonate adds optical clarity and heat resistance.
- Akrils (PMMA) — clarity and weatherability for lenses, displeji, and lighting profiles.
- Neilons (PA) un PEEK — engineering-grade plastics for wear, temperatūra, and mechanical demands; PEEK is the high-performance choice for aerospace and medical.
- TPE/TPU — flexible elastomers for seals, blīves, and grips, often produced through co-extrusion with a rigid substrate.
Co-extrusion deserves special attention because it lets a factory combine two materials in one profile, for example a rigid PVC body with a soft TPE sealing lip. If your part needs both stiffness and flexibility, confirm the supplier runs true co-extrusion rather than secondary assembly.
Why This Matters for B2B Buyers
Understanding the process changes how you write a request for quote. Ekstrūzijas pielaides parasti ir brīvākas nekā iesmidzināšana materiāla saraušanās un nepārtrauktas formēšanas dēļ (Protolaboratorijas, 2023), so specifying injection-molding-tight tolerances on an extruded profile will either inflate your price or trigger a round of clarifying questions that delays the quote. On sustainability, ekstrūzijai izmantotā termoplastika ir pārstrādājama, un atkārtota slīpēšanas atkārtota izmantošana uzlabo materiālu efektivitāti (ASV EPA, 2023), which gives you a legitimate lever for both cost and environmental goals when you discuss regrind percentages with a supplier.
How to Choose the Right Plastic Extrusion Companies Factory Supplier
Choosing a supplier is where I see the most avoidable mistakes, usually because buyers compare on unit price alone and ignore the cost drivers hiding behind that number. Below is the framework I use, built around evaluation criteria, red flags, and a due diligence checklist you can lift directly into your sourcing process.
Pārdevēja vērtēšanas kritēriji
I score candidates against five dimensions rather than a single quote:
- Capability match. Does the factory routinely run your resin and profile size? A plastic tubing supplier optimized for small-diameter medical tubing is not the same shop as one running large architectural profile extrusion.
- Quality systems. ISO 9001 ir starptautiski atzīts kvalitātes vadības sistēmu standarts, ko izmanto visā ražošanā (ISO, 2015) and remains the most widely adopted quality standard in the plastics sector. Certification is not a guarantee of good parts, but its absence tells me to dig deeper into inspection practices.
- Tooling and die design. Ask who owns the die, how long die design and tooling take, and what happens to the tool if you leave. Ownership terms are frequently buried in fine print.
- Lead time and capacity. Confirm whether quoted lead times reflect current backlog or ideal conditions. Quick-turnaround production claims should be tied to a specific committed date.
- Financial and operational stability. A supplier that becomes your sole source for a critical profile is a risk if it is financially fragile.
Understanding the Cost Drivers
Transparency on cost structure separates a strong plastic profile manufacturer from an opaque one. Three drivers determine your total price, and I ask suppliers to break them out explicitly:
| Izmaksu dzinulis | Stock extruded shapes | Custom extruded profiles |
|---|---|---|
| Instrumenti / die investment | None — profile already exists | One-time die cost required before first run (nozares piegādes vadlīnijas, Thomasnet supplier guides) |
| Minimālais pasūtījuma daudzums (MOQ) | Zems; buy by the length | Augstāks; tied to setup and material changeover |
| Izpildes laiks | Short — often shelf stock | Ilgāk; includes die fabrication and first-article approval |
| Per-unit price at volume | Fixed by catalog | Lower at high volume once tooling is amortized |
| Vislabāk piemērots | Prototipu veidošana, zems skaļums, standard cross-sections | Proprietary geometry, high-volume manufacturing, prototype to production scale-up |
Custom extrusion typically requires a one-time tooling investment, kamēr akciju profili izvairās no šīm izmaksām (nozares piegādes vadlīnijas). Pēc manas pieredzes, buyers who plan to scale from prototype to production should quote the custom die early even if they start with stock shapes, so the amortized per-unit price is visible before volumes ramp.
Red Flags I Watch For
- Refusal to share ISO or equivalent quality documentation, or vague answers about inspection frequency.
- Quotes with no tooling line item, which usually means the cost reappears later or the die is undersized.
- Unwillingness to provide references in your industry or sample parts.
- Tolerances promised on paper that are tighter than what continuous extrusion realistically holds — a sign the supplier may be overselling.
- “Largest” vai “labākais” claims with no capacity data, sertifikāti, or customer evidence behind them.
Due Diligence Checklist
Before I commit to a Plastic Extrusion Companies Factory supplier, I confirm every item below in writing:
- Do you hold ISO 9001 or an equivalent, and can I see the certificate and scope?
- Which resins do you run in production, and can you handle my material — PVC, ABS, polikarbonāts, HDPE, LDPE, polipropilēns, or an engineering grade?
- What tolerances do you guarantee for this profile cross-section, and how are they measured?
- What is the tooling cost, izpildes laiks, and MOQ, and who owns the die?
- Do you offer co-extrusion and secondary fabrication in-house?
- What percentage of regrind is used, and how does that affect certification and appearance?
- Can you provide first-article inspection reports and material certifications?
- What is your realistic committed lead time given current backlog?
Find Plastic Extrusion Companies and Factories in the United States
Buyers frequently search for a plastic extrusion factory “pie manis” vai “in the USA,” and the location question is more strategic than it first appears. Domestic sourcing is not only about proximity; it changes your total landed cost and your supply-chain risk profile.
Where to Start Your Search
Thomas supplier directories list and categorize US plastic extrusion manufacturers by capability and region (Thomasnet, 2024), which makes them a practical first filter when you want to build a shortlist by material, process, or state. I pair directory research with capability-specific sources such as custom plastic extrusion manufacturer references to understand what a given shop actually produces before I reach out. The goal at this stage is a shortlist of five to eight candidates whose capabilities genuinely match your resin and profile, not a long list of names. Plastmasas ekstrūzijas uzņēmumi
Key Considerations for Domestic Sourcing
Atkārtota pārvietošana un vietējā piegāde var samazināt kopējās izkraušanas izmaksas, samazinot kravu pārvadājumus, pienākums, un inventāra uzskaites izmaksas (Atjaunošanas iniciatīva, 2023). For extruded parts, which are often bulky and low in value density, freight is a meaningful line item, so a domestic plastics manufacturer closer to your assembly point can offset a higher unit price. I weigh three factors:
- Kopējās zemes izmaksas, nevis vienības cena. Add freight, pienākums, and the carrying cost of the safety stock you need to cover long overseas transit.
- Communication and design iteration. Domestic time-zone alignment speeds up die design and tooling revisions during the prototype-to-production phase.
- Supply resilience. Shorter lines reduce exposure to port delays and long lead-time shocks.
Interpreting “Largest” un “Labākais” Factory Claims
Location searches often surface superlatives, and I treat them skeptically. “Largest” tells you nothing about whether a factory runs your material or holds your tolerances. Tā vietā, I convert vague claims into verifiable questions: How many extrusion lines run my resin family? What is your on-time delivery rate? Which certifications do you hold? A smaller shop that specializes in your profile is frequently a better partner than a large one for which your job is an afterthought.
Practical Tips and Industry Context
A few habits have consistently saved my clients time and money. Pirmkārt, request stock extruded shapes for early validation before investing in a custom die — it lets you test fit and function cheaply. Otrkārt, share a dimensioned drawing with realistic extrusion tolerances up front so quotes are comparable. Trešais, confirm the supplier’s regrind policy, since recyclable thermoplastics and regrind reuse improve material efficiency (ASV EPA, 2023) but can affect appearance on cosmetic parts. Beidzot, remember that plastic extrusion is a continuous, liela apjoma process, kas labi piemērots ilgām ražošanas sērijām, so it rewards buyers who can consolidate demand and forecast accurately. Within the mature US plastics manufacturing base (Plastmasas rūpniecības asociācija, 2023), you have room to be selective — use it, and let a structured checklist rather than a headline claim decide your Plastic Extrusion Companies Factory supplier.
Locate a plastic extrusion factory near my location
When buyers ask me how to find a plastic extrusion factory nearby, I remind them that “pie manis” is really shorthand for two goals: shorter freight lanes and easier communication. Extrusion melts raw plastic material and forms it into a continuous profile with a fixed cross-section (SeaGate plastmasa, 2024), and because that continuous extrusion process runs at high volume, the finished product is often bulky and freight-sensitive. Pēc manas pieredzes, the cost of moving extruded plastic parts across the country can quietly erode the price advantage of a distant supplier, so location genuinely matters.
Key considerations for local sourcing
I start every local search by matching capability to geography rather than proximity alone. A plastic profile manufacturer two states away with the right die design and tooling almost always beats a closer shop that cannot hold your profile cross-section. I evaluate three things in order: the materials they run (PVC, ABS, polikarbonāts, HDPE, LDPE, polipropilēns, akrils, and engineering-grade resins such as nylon or PEEK), the processes they offer (profila ekstrūzija, plastmasas lokšņu ekstrūzija, caurules, un koektrūzija), and their quality systems. ISO 9001 ir starptautiski atzīts kvalitātes vadības sistēmu standarts, ko izmanto visā ražošanā (ISO, 2015), so I treat certification as a baseline filter, not a bonus.
Practical tips to find and vet a factory
Thomasnet supplier directories list and categorize US plastic extrusion manufacturers by capability and region (Thomasnet, 2024), which makes them a reliable starting point for a location-based shortlist. No turienes, I qualify each candidate with a consistent set of questions before I ever request a quote.
My local supplier vetting checklist
- Which resins do you extrude in-house, and can you run regrind for material efficiency?
- Do you offer co-extrusion or dual-durometer profiles if my part needs a soft-touch or barrier layer?
- What tolerances can you hold, and how do you document them?
- Vai tu esi ISO 9001 sertificēts, and can you share a recent audit summary?
- What is your typical lead time from approved die to first article?
- Do you provide plastic fabrication services (griešana, štancēšana, urbšana) so I receive finished parts, not just stock lengths?
Industry context
Domestic proximity is more strategic than it looks. Atkārtota pārvietošana un vietējā piegāde var samazināt kopējās izkraušanas izmaksas, samazinot kravu pārvadājumus, pienākums, un inventāra uzskaites izmaksas (Atjaunošanas iniciatīva, 2023). Because the US plastics industry is a major contributor to domestic manufacturing shipments and employment (Plastmasas rūpniecības asociācija, 2023), most regions have a viable domestic plastics manufacturer within a reasonable freight radius. I tell buyers that “pie manis” should mean near enough to control landed cost and lead time, which is often a regional rather than a strictly local decision.
Identify the largest plastic extrusion companies in the US
Buyers frequently ask me to point them to the “lielākais” plastmasas ekstrūzijas uzņēmumi, and my first move is always to define what “lielākais” means for their project. Size can describe revenue, plant footprint, number of extrusion lines, or annual resin throughput, and those metrics do not always move together. A plastic extrusion companies factory supplier with enormous pipe capacity may be the wrong fit for a low-volume acrylic profile, so I interpret scale through the lens of the specific job.
Key considerations when “lielākais” matters
Scale earns its keep on long production runs. Plastic extrusion is a continuous, liela apjoma process, kas labi piemērots ilgām ražošanas sērijām, so the largest producers shine when you need millions of feet of PVC profile or HDPE pipe on a predictable schedule. PVC ir viena no visplašāk ekstrudētajām plastmasām pasaulē, parasti izmanto profilos, caurule, un caurules, which is why the biggest players tend to concentrate capacity there. If your program is high-volume and standardized, a large plastic profile manufacturer offers redundancy, buffer inventory, and pricing leverage. If your program is small or highly custom, that same scale can translate into higher minimums and less flexibility.
Practical tips for evaluating scale claims
I never take a marketing claim of “lielākais” at face value. Tā vietā, I ask for concrete indicators: number of extrusion lines by size class, resins run at volume, and the split between stock extruded shapes and custom work. A large firm quoting a wholesale program should be able to show quick-turnaround production capacity, secondary plastic fabrication services, and a documented MOQ structure. The table below summarizes how I weigh large versus specialized suppliers.
Lielie salīdzinājumā ar specializētajiem ekstrūzijas piegādātājiem
| Faktors | Lielākie ražotāji | Specializētie piegādātāji |
|---|---|---|
| Vislabāk piemērots | Liela apjoma, standartizēti skrējieni (caurule, PVC profils) | Pielāgoti plastmasas profili, inženiertehniskie sveķi |
| Minimālais pasūtījuma daudzums | Augstāks MOQ, lai attaisnotu līnijas laiku | Zemāks MOQ, elastīgāks |
| Instrumentu izmaksas | Amortizēts lielos apjomos | Vienreizēja matrica maksā vairāk redzamā vienībā |
| Izpildes laiks | Paredzams, buferizēta ar ietilpību | Mainīgs, atkarīgi no projekta |
| Materiālu klāsts | Preču sveķi (PVC, HDPE, LDPE, PP) | Speciālie sveķi (PC, PMMA, PA, PEEK, TPE/TPU) |
| Koektrūzija | Izplatīts standarta līnijās | Bieži pieejams nišas daudzslāņu daļām |
Industry context
Lielākie ASV ekstrūderi ir noenkuroti precēm, kravas smagie produkti, ja nepārtraukti, liela apjoma ražošana atlīdzina efektivitāti. Pielāgotai ekstrūzijai parasti ir nepieciešams vienreizējs instruments vai instruments, kamēr akciju profili izvairās no šīm izmaksām, tāpēc lielie ražotāji bieži vien vada ekstrudētu formu katalogus. Pircējiem to atgādinu “lielākais” ir noderīgs signāls uzticamībai un jaudai, bet tas nav kvalitātes vai piemērotības aizstājējs. Pareizais izmērs ir tas, kas atbilst jūsu skaļumam, materiāls, un tolerances vajadzības.
Discover the best-rated plastic extrusion manufacturers
“Best-rated” is the claim I scrutinize most, because ratings can reflect genuine performance or simply strong marketing. Pēc manas pieredzes, the manufacturers worth shortlisting are the ones that make their quality measurable. I look past star counts and testimonials for evidence I can verify: sertifikāti, documented tolerances, materiāla izsekojamība, and a track record of moving projects from prototype to production without surprises.
Key considerations for judging quality
Quality management is the foundation. ISO 9001 is the most widely adopted quality management standard, used across manufacturing sectors including plastics, so I treat it as table stakes for a best-rated plastic extrusion companies factory manufacturer. Beyond certification, I assess how a supplier handles tolerances. Ekstrūzijas pielaides parasti ir brīvākas nekā iesmidzināšana materiāla saraušanās un nepārtrauktas formēšanas dēļ (Protolaboratorijas, 2023), and the best manufacturers explain that reality up front rather than overpromising. A shop that gives me realistic tolerance ranges and a clear inspection plan earns more trust than one quoting numbers it cannot hold.
Practical tips for choosing the best-rated supplier
I use a material selection framework tied to the application. The resin drives the manufacturer, nevis otrādi.
- PVC — profiles, caurule, and tubing where cost and rigidity matter.
- ABS un polikarbonāts — impact-resistant parts; polycarbonate adds clarity and heat tolerance.
- HDPE and LDPE — chemical resistance and flexibility for tubing and liners.
- Polipropilēns — lightweight parts needing fatigue and chemical resistance.
- Akrils (PMMA) — optical clarity for lighting and display profiles.
- Neilons (PA) un PEEK — engineering-grade parts under mechanical or thermal stress.
- TPE/TPU — flexible seals and gaskets, often via co-extrusion.
Once the material is set, I confirm the supplier offers the matching process, vai tā ir profila ekstrūzija, plastmasas lokšņu ekstrūzija, or resin extrusion with co-extrusion for multi-layer parts. Standarta ekstrudētos profilus un caurules var izgatavot rentablās pielāgotās daļās ar ātru apgriešanu (SeaGate plastmasa, 2024), so I favor manufacturers that pair extrusion with in-house fabrication and prototype-to-production support. For a working example of custom capability and stock profile options, I point buyers to references such as SeaGate plastmasa.
Industry context
The best-rated manufacturers increasingly compete on sustainability alongside quality. Ekstrūzijai izmantotā termoplastika ir pārstrādājama, un atkārtota slīpēšanas atkārtota izmantošana uzlabo materiālu efektivitāti (ASV EPA, 2023), so I ask top candidates how they manage scrap and regrind. A manufacturer that documents its quality system, states honest tolerances, and runs an efficient material loop tends to be “best-rated” for reasons that hold up under a plant visit. That is the standard I apply, and it is the one I recommend every buyer use before committing to a contract manufacturing partner.
Understand how the plastic extrusion manufacturing process works
Kad es novērtēju plastmasas profilu ražotāju, I start by making sure the buyer understands what actually happens on the shop floor. Plastmasas ekstrūzija izkausē neapstrādātu plastmasas materiālu un veido to nepārtrauktā profilā ar fiksētu šķērsgriezumu (SeaGate plastmasa, 2024). That single sentence carries most of what you need to know: the process is continuous, the cross-section is constant along the length, and the shape is defined by tooling rather than by a closed mold.
The core stages of the continuous extrusion process
Praksē, I describe the workflow in five stages. Pirmkārt, resin pellets are fed into a hopper. Otrkārt, a heated barrel with a rotating screw melts and pressurizes the material, which is why practitioners often call it resin extrusion. Trešais, the molten polymer is forced through a die that establishes the profile cross-section. Ceturtais, the extrudate is cooled in a water bath or air rack so it holds its geometry. Piektais, pullers draw the part at a steady rate before a saw or cutter sizes it. Because nothing stops between stages, the method is genuinely a continuous extrusion process rather than a cycle-by-cycle one.
Why tolerances differ from injection molding
One point I raise early with engineering teams: extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming (Protolabs dizaina resursi, 2023). This is not a defect. It reflects the physics of pulling a hot polymer through open tooling and cooling it under tension. If your extruded plastic parts need tight dimensional control on a specific feature, plan for secondary machining or specify that feature as a fabrication step rather than expecting the die alone to hold it.
Co-extrusion and profile extrusion variants
Profile extrusion covers the custom cross-sections most buyers picture: kanāliem, blīves, apgriež, un strukturālās formas. Co-extrusion runs two or more materials through the die at once, which lets you combine, piemēram, a rigid PVC body with a flexible TPE/TPU sealing lip in a single pass. I find co-extrusion is where a capable factory earns its rate, because it removes a downstream assembly step and improves seal performance. Plastic sheet extrusion and tubing use the same fundamentals with different die and downstream setups.
Industry context and material efficiency
Extrusion suits high-volume manufacturing because it is inherently a continuous, liela apjoma process, kas labi piemērots ilgām ražošanas sērijām. Once a die is dialed in, output scales with line speed and run time. It also has a reasonable sustainability story: ekstrūzijai izmantotā termoplastika ir pārstrādājama, un atkārtota slīpēšanas atkārtota izmantošana uzlabo materiālu efektivitāti (ASV EPA, 2023). Pēc manas pieredzes, asking a supplier how they handle regrind tells you a lot about both their cost discipline and their process control.
Compare custom vs stock plastic extrusion suppliers
The most consequential sourcing decision I help buyers make is custom versus stock. It drives your tooling cost, minimālais pasūtījuma daudzums, and lead time all at once. The right answer depends on how closely a standard shape fits your application and how much volume you expect to run.
What separates the two paths
Pielāgotai ekstrūzijai parasti ir nepieciešami vienreizēji instrumenti un instrumenti, kamēr akciju profili izvairās no šīm izmaksām. Standarta ekstrudētos profilus un caurules var izgatavot rentablās pielāgotās daļās ar ātru apgriešanu (SeaGate plastmasa, 2024). So there is a middle path many buyers miss: start from a stock extruded shape and fabricate it, capturing part of the customization benefit without paying for a new die.
Cost drivers to model before you request a quote
When I build a sourcing model, I separate three drivers so the numbers stay honest:
- Die design and tooling: a one-time cost on custom work, typically amortized across your first order or two.
- MOQ: custom lines carry higher minimums to justify setup and purge material; stock shapes can ship in small quantities.
- Izpildes laiks: stock ships quickly; custom adds die fabrication and first-article approval before production begins.
Comparison table: custom vs stock extrusion
| Faktors | Pielāgota profila ekstrūzija | Stock extruded shapes |
|---|---|---|
| Instrumentu izmaksas | One-time die investment required | Nav |
| Minimālais pasūtījuma daudzums | Augstāks, to amortize setup | Zems, often cut-to-length |
| Izpildes laiks | Ilgāk (mirst būvēt + pirmais raksts) | Quick-turnaround production |
| Dimensional fit | Exact cross-section to spec | Nearest standard, plus fabrication |
| Best for | Sustained volume, unique geometry | Prototipi, zems skaļums, near-fit needs |
| Unit price at scale | Lower once tooling is amortized | Higher per unit for heavy customization |
A vetting checklist for either path
Whether you pursue a custom plastic profile manufacturer or a stock plastic tubing supplier, I ask the same core questions. Is the shop certified to ISO 9001, starptautiski atzīts kvalitātes vadības sistēmu standarts, ko izmanto visā ražošanā (ISO, 2015)? ISO 9001 ir visplašāk pieņemtais kvalitātes vadības standarts visās ražošanas nozarēs, tostarp plastmasas ražošanā, so its absence is worth a direct conversation. Beyond certification, I ask:
- Which resins do you run in-house, and can you handle engineering-grade plastics like polycarbonate, neilons (PA), vai PEEK?
- Do you offer co-extrusion and downstream plastic fabrication services?
- How do you document tolerances and first-article inspection?
- What is your true MOQ, and how is tooling amortized on the initial order?
- Can you support the move from prototype to production without re-tooling?
Location intent: near me and in the USA
Buyers frequently search for a Plastic Extrusion Companies Factory supplier “pie manis” or a domestic plastics manufacturer in the USA. Two resources help here. Thomas supplier directories list and categorize US plastic extrusion manufacturers by capability and region (Thomasnet, 2024), which is a practical starting point for shortlisting. And the case for domestic sourcing is more than convenience: reshoring and domestic sourcing can reduce total landed cost by lowering freight, pienākums, un inventāra uzskaites izmaksas (Atjaunošanas iniciatīva, 2023). I treat “lielākais” un “labākais” factory claims with skepticism; capability fit for your specific resin, tolerance, and volume matters far more than a superlative on a homepage.
Learn what products can be made through plastic extrusion
Extrusion produces a broader range of products than most buyers expect, and the material you choose shapes both what is possible and what it costs. I organize my recommendations around a material selection framework tied to application and industry rather than a generic parts list.
Common extruded product categories
The workhorse outputs are custom plastic profiles, caurules, lapa, kanāliem, apgriež, blīves, un strukturālās formas. Anything with a consistent profile cross-section along its length is a candidate. PVC ir viena no visplašāk ekstrudētajām plastmasām pasaulē, parasti izmanto profilos, caurule, un caurules (Plastmasas rūpniecības asociācija). That prevalence is why so many stock extruded shapes are available in PVC first.
Material selection framework
Here is how I match resins to needs across the polymers you will encounter most often:
- PVC: ekonomisks, rigid or flexible, strong for profiles, caurule, un caurules.
- ABS: tough and impact-resistant, common in housings and trims.
- Polikarbonāts: high impact strength and clarity for glazing and guards.
- HDPE and LDPE: chemically resistant polyolefins for tubing, starplikas, and low-cost profiles; HDPE brings more rigidity, LDPE more flexibility.
- Polipropilēns: light, ķīmiski izturīgs, and fatigue-tolerant for living hinges and profiles.
- Akrils (PMMA): optical clarity for display and lighting profiles.
- Neilons (PA): wear resistance and strength for mechanical parts.
- PEEK: high-temperature, chemically robust engineering-grade plastic for demanding aerospace and medical work.
- TPE/TPU: flexible elastomers ideal for seals and soft-touch co-extruded lips.
Industry applications
Construction relies on PVC and ABS profiles for window frames, apgriež, and edging. Medical and lab work uses acrylic, polipropilēns, and PEEK tubing and channels. Electronics and appliances draw on polycarbonate and ABS housings. Industrial and fluid-handling lines lean on HDPE and nylon. Savu nozari savlaicīgi samērojot ar šiem sveķiem, tiek koncentrēta citēšanas saruna un netiek norādīts pārlieku izstrādāts materiāls, kas jums nav vajadzīgs.
Praktiski padomi, kā pāriet no koncepcijas uz ražošanu
Pēc manas pieredzes, Trīs ieradumi nodrošina ekstrūzijas projektu grafiku. Pirmkārt, prototips no krājuma formām, kur to atļauj ģeometrija, pēc tam apņemieties izmantot pielāgotus instrumentus tikai pēc tam, kad dizains ir apstiprināts, kas aizsargā jūsu ieguldījumu. Otrkārt, norādiet pielaides pēc pazīmēm, nevis nostipriniet visu profilu, jo tas respektē procesu un kontrolē izmaksas. Trešais, apstipriniet, ka jūsu piegādātājs var nogādāt daļu no prototipa līdz ražošanai tajā pašā līnijā, tāpēc mēroga palielināšana neliek atkārtot citātu. Apstrādāts šādā veidā, ekstrūzija piegādā pielāgotas detaļas ekonomiski, ar ātro pavērsienu, kas vispirms padara procesu pievilcīgu.
For a deeper look at fabricating cost-effective custom parts from standard and custom profiles, I point buyers to SeaGate plastmasa’ extrusion overview.
Bringing Your Extrusion Sourcing Strategy Together
After walking through capabilities, materiāliem, and vetting criteria, the through-line I keep returning to is this: choosing among plastic extrusion companies and factories is less about finding the “lielākais” vai “labākais” name and more about matching a supplier’s real strengths to your specific part, apjoms, un laika skala. A continuous, high-volume manufacturing process rewards long production runs, but the same shop that excels at a million linear feet of PVC profile may not be the partner I want for a low-volume PEEK prototype. Pēc manas pieredzes, buyers who define the problem precisely before they request quotes get sharper pricing and fewer surprises downstream.
Materiālu izvēle ir katra laba lēmuma centrā. Neatkarīgi no tā, vai lietojumam ir nepieciešams stingrs PVC vai ABS konstrukcijas profilos, polikarbonāts vai akrils (PMMA) optiskai skaidrībai, HDPE un LDPE ķīmiskai izturībai, polipropilēns dzīvām eņģēm, neilons (PA) nodiluma virsmām, vai TPE/TPU elastīgām blīvēm, sveķi vada instrumentus, pielaides, un izmaksas. Ekstrūzija izkausē neapstrādātu plastmasu un veido to nepārtrauktā profilā ar fiksētu šķērsgriezumu (SeaGate plastmasa, 2024), un standarta ekstrudētos profilus un caurules var izgatavot rentablās pielāgotās daļās ar ātru apgriešanu (SeaGate plastmasa, 2024). Šī krājumu formu un pielāgota profila ekstrūzijas kombinācija, dažkārt pārī ar koekstrūziju vairāku materiālu ģeometrijai, Tas padara procesu tik daudzpusīgu no prototipa līdz ražošanai.
No komerciālās puses, Vienmēr nodalu vienreizējās un periodiskās izmaksas. Pielāgota ekstrūzija parasti ietver vienreizēju ieguldījumu instrumentos un presformās, kamēr akciju profili no tā izvairās, tāpēc lēmums par veidņu dizainu un instrumentiem veido visu biznesa situāciju. Iekšzemes piegāde ir pelnījusi arī otru ieskatu: reshoring and domestic sourcing can reduce total landed cost by lowering freight, pienākums, un inventāra uzskaites izmaksas (Atjaunošanas iniciatīva, 2023), kas bieži sašaurina plaisu, ko, šķiet, paver ārzonas vienības cenu noteikšana. Un tā kā ekstrūzijas procesā izmantotā termoplastika ir pārstrādājama, un atkārtota slīpēšana uzlabo materiālu efektivitāti (ASV. EPA, 2023), uz kvalitāti vērsts iekšzemes plastmasas ražotājs var vienlaikus atbalstīt gan izmaksu, gan ilgtspējības mērķus.
Kvalitātes sistēmas ir pēdējais filtrs, ko izmantoju. ISO 9001 ir starptautiski atzīts kvalitātes vadības sistēmu standarts, ko izmanto visā ražošanā (ISO, 2015), un tas joprojām ir visplašāk izmantotais etalons, ko meklēju, salīdzinot a pielāgots plastmasas ekstrūzijas ražotājs pret saviem vienaudžiem. Savienojiet to ar reālām cerībām uz precizitāti, jo ekstrūzijas pielaides parasti ir brīvākas nekā ar iesmidzināšanu materiāla saraušanās un nepārtrauktas formēšanas dēļ (Protolaboratorijas, 2023), un jums ir iezemēta sistēma jebkura plastmasas profila ražotāja vai plastmasas cauruļu piegādātāja novērtēšanai.
Ekspertu ieskats
| Galvenais punkts | Paskaidrojums |
|---|---|
| Saskaņojiet procesu ar apjomu, nevis uz reputāciju | Continuous extrusion is a high-volume process best suited to long production runs, so I weigh a factory’s real strengths against my order size rather than chasing “lielākais” vai “labākais” claims. |
| Separate tooling from unit price | Custom profiles require a one-time die investment while stock extruded shapes avoid it; understanding this split keeps the true cost of custom plastic profiles from hiding inside a quoted per-foot rate. |
| Verify quality before precision expectations | ISO 9001 sertifikācija (ISO, 2015) signals a managed process, and I set tolerance expectations knowing extrusion runs looser than injection molding (Protolaboratorijas, 2023). |
Actionable Sourcing Tips for B2B Buyers
- Define the part before you shop. Document the profile cross-section, sveķi (PVC, ABS, polikarbonāts, HDPE, polipropilēns, or an engineering-grade plastic), gada apjoms, and target tolerance so every plastic extrusion companies factory supplier quotes against the same brief.
- Ask for tooling, MOQ, and lead-time numbers separately. Request the die cost, minimālais pasūtījuma daudzums, and quoted lead time as distinct line items to compare custom extrusion and stock profiles on equal footing.
- Confirm the quality system in writing. Ask for a current ISO 9001 certificate and the inspection points used on extruded plastic parts, rather than accepting a general quality claim.
- Weigh domestic sourcing on total landed cost. Compare a domestic plastics manufacturer against offshore options using freight, pienākums, un inventāra uzskaites izmaksas, ne tikai vienības cena (Atjaunošanas iniciatīva, 2023).
- Test the relationship with a small run. Move from prototype to production in stages so you validate quick-turnaround performance and communication before committing to high-volume manufacturing.
- Use supplier directories as a starting list, nav izlases saraksts. Directories such as Thomasnet (2024) help you locate regional plastic fabrication services, but I still vet capability, materiāliem, and certification directly with each shop.
FAQ
How do I find plastic extrusion companies or a factory near me?
When I evaluate location intent, I start by mapping suppliers against my shipping lanes rather than pure geographic proximity. A plastic profile manufacturer two states away with the right die design and tooling capability often beats a closer shop that lacks my resin. I use supplier directories that list and categorize US plastic extrusion manufacturers by capability and region to build a shortlist, then verify with a plant visit or video walkthrough. Thomas directories are a practical starting point for this (Thomasnet, 2024, thomasnet.com). Pēc manas pieredzes, “pie manis” should mean short, predictable lead times and low freight, not just a nearby ZIP code.
What should I look for in plastic extrusion manufacturers in the USA?
For domestic sourcing, I weigh three things: certified quality, material breadth, and total landed cost. A domestic plastics manufacturer can reduce total landed cost by lowering freight, pienākums, un inventāra uzskaites izmaksas (Atjaunošanas iniciatīva, 2023, reshorenow.org), which often narrows the gap with offshore quotes once you account for the full picture. The US plastics industry is also a major contributor to domestic manufacturing shipments and employment (Plastmasas rūpniecības asociācija, 2023), so the supplier base is deep. I confirm they run the resins I need, from commodity grades like PVC, HDPE, LDPE, and polypropylene to engineering-grade plastics such as polycarbonate, neilons (PA), un PEEK.
How do I choose the right plastic extrusion supplier for my project?
I treat supplier selection as a vetting checklist, not a gut call. The concrete questions I ask every candidate:
- Do you hold ISO 9001 sertifikācija, the internationally recognized standard for quality management systems (ISO, 2015)?
- Which resins and profiles do you run in production, and do you offer co-extrusion?
- What are your tolerances, and how do you handle profile cross-section validation?
- What is your minimum order quantity (MOQ), tooling lead time, and production lead time?
- Can you support the full path from prototype to production and quick-turnaround production for reorders?
Industrial Plastic Extrusion Parts The biggest mistake I see buyers make is choosing on unit price alone and ignoring tooling cost, MOQ, and lead-time risk. Those drivers usually decide whether a program is actually profitable.
What is the difference between custom and stock plastic extrusions?
Stock extruded shapes are standard profiles and tubes a supplier already produces, so you skip tooling and buy off the shelf. Custom extrusion requires a one-time tooling and die investment to create your unique profile cross-section. Kompromiss ir vienkāršs: stock plastic extrusions minimize upfront cost and lead time, while custom plastic profiles fit your exact geometry. Īpaši, standarta ekstrudētos profilus un caurules var izgatavot rentablās pielāgotās daļās ar ātru apgriešanu (SeaGate plastmasa, 2024, seagateplastics.com), so I often prototype with stock shapes before committing to a die.
How should I read “lielākais” un “labākais” plastic extrusion factory claims?
I read those labels with healthy skepticism. “Largest” usually reflects capacity or revenue, which matters for high-volume manufacturing but tells me nothing about fit for a low-volume, tight-tolerance job. “Labākais” is subjective marketing unless it is backed by certifications, atsauces, and capability data. Mans likums: rank suppliers against my own requirements, not against a generic superlative. The largest plastic extrusion company on a list may be the wrong contract manufacturing partner for a specialty acrylic (PMMA) or TPE/TPU part, while a mid-size specialist nails it.
What are plastic extrusion profiles, and how are they made?
A profile is a continuous shape with a fixed cross-section. Plastmasas ekstrūzija izkausē neapstrādātu plastmasas materiālu un veido to nepārtrauktā profilā ar fiksētu šķērsgriezumu (SeaGate plastmasa, 2024). Because it is a continuous forming process, resin extrusion is well suited to long production runs and high-volume manufacturing. It also supports plastic sheet extrusion and tubing. One thing I always plan around: extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming (Protolabs dizaina resursi, 2023), so I set tolerance expectations early with the plastic tubing supplier or profile shop.
Which plastic material should I choose for my extruded parts?
I anchor material selection to the application, not habit. PVC is among the most widely extruded plastics globally and is common in profiles, caurule, un caurules. For impact and appearance, I look at ABS or polycarbonate; for chemical resistance and living hinges, polipropilēns; for outdoor and clarity, akrils (PMMA); and for demanding thermal or wear conditions, neilons (PA) vai PEEK. I also confirm recyclability up front, since thermoplastics used in extrusion are recyclable and regrind reuse improves material efficiency (ASV EPA, 2023). Matching resin to service environment prevents the costly redesigns I have watched derail otherwise solid programs.
What drives the cost of extruded plastic parts?
Three levers move price more than anything else. Pirmkārt, instrumenti: a custom die is a one-time investment that stock profiles avoid entirely. Otrkārt, MOQ and run length, since extrusion rewards volume and unit cost drops as quantities rise. Trešais, materiāla pakāpe, where engineering-grade plastics and specialty resins cost well above commodity options. When I request a quote, Es lūdzu piegādātājus izjaukt instrumentus, cena par vienību, un sekundārās plastmasas ražošanas pakalpojumus atsevišķi, lai es varētu salīdzināt piedāvājumus ar vienādiem nosacījumiem un noteikt, kur maksā reālās izmaksas.
Atsauces
- Plastmasas ekstrūzija izkausē neapstrādātu plastmasas materiālu un veido to nepārtrauktā profilā ar fiksētu šķērsgriezumu. — SeaGate plastmasa (2024)
- Standarta ekstrudētos profilus un caurules var izgatavot rentablās pielāgotās daļās ar ātru apgriešanu. — SeaGate plastmasa (2024)
- ISO 9001 ir starptautiski atzīts kvalitātes vadības sistēmu standarts, ko izmanto visā ražošanā. — Starptautiskā standartizācijas organizācija (2015)
- The US plastics industry is a major contributor to domestic manufacturing shipments and employment. — Plastmasas rūpniecības asociācija (2023)
- Atkārtota pārvietošana un vietējā piegāde var samazināt kopējās izkraušanas izmaksas, samazinot kravu pārvadājumus, pienākums, un inventāra uzturēšanas izmaksas. — Atjaunošanas iniciatīva (2023)
- Ekstrūzijas pielaides parasti ir brīvākas nekā iesmidzināšana materiāla saraušanās un nepārtrauktas formēšanas dēļ. — Protolabs dizaina resursi (2023)
- Ekstrūzijai izmantotā termoplastika ir pārstrādājama, un atkārtota slīpēšanas atkārtota izmantošana uzlabo materiālu efektivitāti. — ASV Vides aizsardzības aģentūra (2023)
- Thomas piegādātāju katalogos ir uzskaitīti un klasificēti ASV plastmasas ekstrūzijas ražotāji pēc iespējām un reģiona. — Thomasnet (2024)
- Plastic extrusion is a continuous, liela apjoma process, kas labi piemērots ilgām ražošanas sērijām, pēc vispārīgām rūpniecības atsaucēm (SPI/Plastics Industry Association overview). — plānošanas analīze
- PVC ir viena no visplašāk ekstrudētajām plastmasām pasaulē, parasti izmanto profilos, caurule, un caurules (Plastmasas rūpniecības asociācija). — plānošanas analīze