

Schlëssel Takeaways
- Plastiksextrusioun schmëlzt Rohharz a formt et zu engem kontinuéierleche Profil mat engem fixen Querschnitt, wat mécht et gutt ugepasst ze laang, héich-Volumen Produktioun leeft (SeaGate Plastik, 2024).
- Wann ech e Plastik Profil Fabrikant beschwéiert, Ech trennen Benotzerdefinéiert extrusion, déi eng eemoleg Stierf- an Toolinvestitioun dréit, aus stock extrudéiert Formen déi dës Upfront Käschten iwwersprangen (Thomasnet Fournisseur Orientatioun, 2024).
- D'Materialwahl féiert alles downstream: Ech passen d'Applikatioun op de richtege Polymer, ob dat PVC fir Päif a Profiler ass, ABS oder Polycarbonat fir Schlagstäerkt, HDPE an LDPE fir chemesch Resistenz, polypropylene fir liewen hinges, acrylic (PMMA) fir Kloerheet, oder Ingenieur-Schouljoer Nylon (PA) an PEEK fir exigent Deeler.
- PVC gehéiert zu de meescht extrudéierte Plastik weltwäit, gemeinsam iwwer Profiler, Päif, an tubing, dofir lëschte vill Fournisseuren et als Standardfäegkeet (Plastik Industrie Association, 2023).
- Extrusiounstoleranze lafe méi locker wéi Sprëtzformen wéinst Materialschrumpfung a kontinuéierlecher Form, also plangen ech Toleranzen fréi anstatt d'Prezisioun vu geformte Deeler unzehuelen (Protolabs, 2023).
- Ech behandelen ISO 9001 als Basissignal vun engem reife Qualitéitsmanagementsystem, keng Garantie, a koppel et mat enger konkreter Vetting Checklëscht déi Kapazitéit deckt, Co-Extrusiounsfäegkeet, an Leedung Zäit (ISO, 2015).
- Fir Standuert Absicht, Sourcing vun engem hausgemaachte Plastikhersteller kann d'Gesamtlandkäschte reduzéieren andeems d'Fracht ofschneiden, Pflicht, an Inventar Droen Käschten, e Punkt, dee Wäert eleng géint Eenheetspräis ugewannt gëtt (Reshoring Initiative, 2023).
- Thermoplastik benotzt an der Extrusioun sinn recycléierbar, a regrind Wiederverwendung verbessert Material Effizienz, déi ech souwuel Käschten an Nohaltegkeet Gespréicher Faktor (US EPA, 2023).
- Fuerderungen wéi “gréissten” oder “beschte” Fabréck bedeit wéineg ouni Kontext, also benchmark ech Liwweranten op Tooling Käschten, MOQ, séier Produktioun, a bewisen Prototyp-zu-Produktioun Ënnerstëtzung amplaz.
Wat Plastiksextrusiounsfirmen a Fabriken tatsächlech maachen
Wann ech e Fournisseur fir e Client bewäerten, Ech fänken un ze klären wat d'Wuert “extrusion” beschreift eigentlech op de Buttek Stack. Plastiksextrusioun schmëlzt Roh Plastikmaterial a formt et zu engem kontinuéierleche Profil mat engem fixen Querschnitt (SeaGate Plastik, 2024). Deen eenzege Saz huet vill Gewiicht: de Prozess ass kontinuéierlech anstatt shot-by-shot, an d'Geometrie gëtt vun engem zweedimensionalen Querschnitt definéiert, deen déi ganz Längt vum Deel leeft. Dofir passt et sou gutt fir laang Produktiounslafen an héichvolumen Fabrikatioun, an et ass eng wierklech aner Disziplin vu Sprëtzformen oder Bearbechtung.
An der Praxis, “resin extrusion” ass de Motor hannert dräi breet Ausgangsfamilljen déi ech am meeschte gefrot gesinn:
- Profiler - Benotzerdefinéiert Plastiksprofiler mat engem definéierte Querschnitt, vun einfache Kanäl a Kantentrimmen bis komplex Multi-Lumen Formen. Dëst ass wou Profilextrusioun a Co-Extrusioun wierklech blénken.
- Tubing — ronn, oval, a Multi-Lumen Röhre benotzt an der medizinescher, Flesseggassystem Ëmgank, a pneumatesch Uwendungen, aus engem spezialiséierte Plastikschlauchliwwerer kritt.
- Blat - Plastiksplackextrusioun fir Paneele, liners, an thermoforming Stock, produzéiert duerch eng flaach stierwen a Rouleau Stack.
Hiersteller, Fabriken, an Distributeuren sinn net déiselwecht
Keefer benotzen dës Begrëffer dacks austauschbar, an dat kascht hinnen Zäit. Hei ass wéi ech se trennen:
- A Hiersteller oder Fabréck besëtzt d'Extrusiounslinnen, schneit seng eege Stierwen, a kontrolléiert de Prozess vum Harz bis zum fäerdegen Deel. Dëst ass wien Dir wëllt fir personaliséiert Tooling, enk Prozess Kontroll, oder Ingenieur-Schouljoer Plastik.
- A Distributeur oder Reseller Aktien a Schëffer Standardformen, awer typesch net d'Linn lafen. Super fir stockextrudéiert Formen a séier nei Bestellungen, manner fir Mooss Aarbecht.
- A Fabrikateur kann Stock Profiler an Maschinn kafen, Schweess, oder versammele se an fäerdeg Plastik Fabrikatioun Servicer Liwwerungen.
Wann ech Thomasnet sichen, Ech filteren bewosst, well dës Verzeichnisser Lëscht a kategoriséieren US Plastiksextrusioun Hiersteller no Kapazitéit a Regioun (Thomasnet, 2024). Dëse Kapazitéitsfilter ass wat Iech seet ob Dir mat engem richtege Plastikprofilhersteller oder e Mëttelmann schwätzt.
Firwat Keefer Sich no “Fabréck” Amplaz “Fournisseur”
A menger Erfahrung, der Verréckelung Richtung “Fabréck” Sprooch Signaler Absicht. Keefer déi et tippen wëllen eng Quell mat interner Kontroll iwwer Stierfdesign an Tooling, transparent MOQ Gespréicher, an d'Fäegkeet fir vum Prototyp op d'Produktioun ze skaléieren. Et reflektéiert och den Drock op de Réck: Haussourcing kann d'Gesamtlandkäschte reduzéieren andeems d'Fracht erofgeet, Pflicht, an Inventar Droen Käschten (Reshoring Initiative, 2023), an d'US Plastiksindustrie bleift e wichtege Bäitrag zu Gewalt Fabrikatioun Liwwerungen a Beschäftegung (Plastik Industrie Association, 2023). Sich no engem Haus Plastik Hiersteller, anstatt e generesche Fournisseur, ass dacks eng bewosst Risiko-a-Käschte-Entscheedung.
Wéi de Plastik Extrusioun Prozess Wierker, Schrëtt fir Schrëtt

D'Mechanik ze verstoen hëlleft Iech besser Froen ze stellen an en Zitat korrekt ze liesen. Zwilling Screw Extruder Hiersteller Fabrikant Ech Spadséiergank Clienten duerch fënnef Etappe vun der kontinuéierlech extrusion Prozess.
1. Matière première Füttern a Schmelzen am Faass
Thermoplastesch Pellets - allgemeng PVC, ABS, HDPE, LDPE, oder Polypropylen - gitt an en Hopper a fällt an eng erhëtzt Faass mat enger rotéierender Schraube. D'Kombinatioun vu Fassheizungen a Schraubescher schmëlzt den Harz an e homogene geschmoltenem Stroum. D'Materialwahl ass hei wichteg: PVC gehéiert zu de meescht extrudéierte Plastik weltwäit, allgemeng an Profiler benotzt, Päif, an tubing (Plastik Industrie Association), iwwerdeems polycarbonate, acrylic (PMMA), nylon (PA), an PEEK déngen méi exigent, Ingenieursgrad Uwendungen. Recycléiert Schleifen kënnen dacks erëm gemëscht ginn, an Thermoplastik, déi an der Extrusioun benotzt ginn, si recycléierbar, sou d'Wiederverwendung vun der neier Schleif verbessert d'Materialeffizienz (US EPA, 2023).
2. Forcing geschmollte Plastik Duerch e Benotzerdefinéiert Die
D'Schmelz gëtt duerch e Stierf gedréckt, deen de Profil Querschnitt definéiert. Dëst ass d'Häerz vum Prozess an de Grond datt personaliséiert Aarbecht Tooling Käschten droen. E Co-Extrusiouns-Setup benotzt méi wéi een Extruder deen en eenzegen Stierf fiddert, erlaabt Iech Materialien ze kombinéieren - e steife Substrat mat enger mëller TPE / TPU Dichtungslipp, zum Beispill, oder eng faarweg Cap Layer iwwer engem niddereg-Käschten Kär.
3. Ofkillung, Gréisst, a kontinuéierlech Take-Off
Verloossen de Stierf, de mëlle Profil passéiert duerch e Kill- a Gréisstsystem - normalerweis e Waasserbad oder Vakuum-Gréisst Tank - deen an Dimensiounen gespaart ass. E Start (zéier) zitt de Profil mat enger kontrolléierter Geschwindegkeet. Well den Deel gëtt kontinuéierlech geformt an d'Material schrumpft wéi et ofkillt, extrusion Toleranzen sinn allgemeng loose wéi Sprëtz molding (Protolabs, 2023). Ech setzen dës Erwaardung fréi sou datt d'Clienten realistesch Toleranzen spezifizéieren anstatt fir Präzisioun ze bezuelen, de Prozess kann net wirtschaftlech halen.
4. Ausschneiden op Längt a Secondaire Fabrikatioun
Eng In-Line Saw oder Messer schneid de kontinuéierlechen Ausgang op d'Längt. Vun do aus, Secondaire Operatiounen - Bueraarbechten, punchen, notching, Dréckerei, oder Assemblée - verwandelt extruded Plastik Deeler an fäerdeg Komponente. Dëst ass d'Bréck tëscht rauem Profil an engem benotzbaren Liwwerung, an et ass wou séier-Turnround Produktioun entweder gewonnen oder verluer.
Benotzerdefinéiert vs Stock Plastik Extrusions: Wat Braucht Dir?
Dëst ass d'Entscheedung iwwer déi ech am meeschte gefrot ginn, an déi éierlech Äntwert ass: et hänkt vum Volume of, Geometrie, an Timeline. Loosst mech all Wee ofbriechen.
Wann Off-the-Shelf Aktieprofile déi richteg Wiel sinn
Stock extrudéiert Formen - Standard Staang, Rouer, Kanal, Wénkel, a Blat - Vermeit Toolkäschte ganz a verschéckt séier. Wann e Katalogprofil passt Är Demande bannent akzeptabel Toleranz, Aktien kafen ass bal ëmmer méi bëlleg, méi séier Streck. Ech steieren Clienten hei fir Prototypen, niddereg Bänn, an all Deel wou e Standard Querschnitt d'Aarbecht mécht.
Wann Benotzerdefinéiert Tooling a Profiler gerechtfäerdegt sinn
Benotzerdefinéiert Extrusioun erfuerdert typesch eng eemoleg Tooling a stierwen Investitioun, iwwerdeems Stock Profiler dës Käschten vermeiden (Industrie Sourcing Leedung). Dës Stierfkäschte si gerechtfäerdegt wann Är Geometrie propriétaire ass, wann eng Mooss Kräiz-Sektioun eliminéiert downstream Assemblée, oder wann alljährlechen Volume héich genuch ass d'Tool amortiséiert. Iwwer eng gewëssen Lafgréisst, d'Per-Fouss Erspuernisser vun engem Zweck gebaute Stierwen iwwerwannen d'Upfront Ausgaben.
D'Hybrid Approche: Standard Profiler, Benotzerdefinéiert Parts
Mäi Liiblingsmëttelwee gëtt dacks iwwersinn. Standard extrudéiert Profiler a Réier kënnen a kosteneffizient personaliséiert Deeler mat schnelle Wendung fabrizéiert ginn (SeaGate Plastik, 2024). Dir spréngt d'Investitioun iwwer, dann benotzen opzedeelen, machining, a Versammlung fir e personaliséierte Liwwerung z'erreechen. Fir vill Mëtt-Volumen Programmer, Dësen Hybrid schléit souwuel reng Stock a voll Benotzerdefinéiert op Gesamtkäschten.
Käschte a Lead-Time Verglach
Hei ass wéi déi dräi Approche allgemeng vergläichen. Behandelt dës als Direktiounsplanungsbereich, net Zitater - tatsächlech Zuelen hänkt vum Material of, Geometrie, a Volumen.
|
Faktor |
Stock Profiler |
Hybrid (Fabrikéiert Standard) |
Voll Benotzerdefinéiert Extrusioun |
|---|---|---|---|
|
Upfront Tooling Käschten |
Keen |
Keen ze niddreg (nëmmen Ariichtungen) |
Eemol stierwen Investitioun |
|
Typesch Lead Zäit |
Kuerzst (oft op Stock) |
Kuerz bis mëttelméisseg |
Längsten (stierwen bauen + éischten Artikel) |
|
Minimum Bestellung (MOQ) |
Niddereg |
Niddreg bis mëttelméisseg |
Méi héich (Tooling amortiséieren) |
|
Geometrie Flexibilitéit |
Katalog Formen nëmmen |
Standard Form + machining |
Voll ugepasste Querschnitt |
|
Beschte fit |
Prototypen, niddereg Volumen |
Mëtt Volumen, mëll Personnalisatioun |
Héich Volumen, propriétaire Profiler |
|
Faktor |
Stock Profiler |
Hybrid (Fabrikéiert Standard) |
Voll Benotzerdefinéiert Extrusioun |
|---|---|---|---|
|
Upfront Tooling Käschten |
Keen |
Keen ze niddreg (nëmmen Ariichtungen) |
Eemol stierwen Investitioun |
|
Typesch Lead Zäit |
Kuerzst (oft op Stock) |
Kuerz bis mëttelméisseg |
Längsten (stierwen bauen + éischten Artikel) |
|
Minimum Bestellung (MOQ) |
Niddereg |
Niddreg bis mëttelméisseg |
Méi héich (Tooling amortiséieren) |
|
Geometrie Flexibilitéit |
Katalog Formen nëmmen |
Standard Form + machining |
Voll ugepasste Querschnitt |
|
Beschte fit |
Prototypen, niddereg Volumen |
Mëtt Volumen, mëll Personnalisatioun |
Héich Volumen, propriétaire Profiler |
Egal wéi ee Wee Dir wielt, Ech recommandéieren ze bestätegen datt de Buttek en dokumentéierte Qualitéitssystem leeft - ISO 9001 ass den international unerkannten Standard fir Qualitéitsmanagementsystemer, déi an der Fabrikatioun benotzt ginn (ISO, 2015) a bleift am meeschte verbreet ugeholl Benchmark am Plastiksektor. Fir e praktesche Bléck op wéi Aktie a personaliséiert Offeren niewentenee sëtzen, Ech fannen SeaGate Plastik’ Benotzerdefinéiert extrusion Iwwersiicht engem nëtzlechen Referenzpunkt.
Zorte vu Plastik extrusion Profiler a Produkter

Wann ech e Projet fir extrusion bewäerten, Ech fänken un mam Querschnitt, well d'Geometrie vum fäerdegen Deel diktéiert bal alles downstream: den Design vum Stierf, d'Materialwahl, a schlussendlech de Präis deen Dir bezuelt. Plastiksextrusioun schmëlzt Rohharz a formt et zu engem kontinuéierleche Profil mat engem fixen Querschnitt (SeaGate Plastik, 2024). Dat eenzegt Prinzip produzéiert en iwwerraschend breede Katalog vu Formen, also hëlleft et hinnen no Komplexitéit a Funktioun ze gruppéieren.
Solid Profiler, Huel Profiler, a komplexe Geometrien
Solid Profiler sinn d'Aarbechtspäerd vun der Industrie: Stongen, Baren, Kanten, an Trimmen ouni intern Void. Si sinn am einfachsten ze Tool an am meeschte verzeien iwwer Toleranz, dofir recommandéieren ech se fir éischte Kéier Keefer en Design ze testen. Huel Profiler aféieren intern Channels, a si fuerdere méi raffinéiert Stierwen mat Dornen oder Pins fir d'Kavitéit oppen ze halen wéi d'Schmelz ofkillt. Komplex Geometrie kombinéiere verschidde Maueren, ënnerzegoen, an dënn-ze-décke Iwwergäng an engem eenzege Querschnitt, an dat ass wou stierwen Design an Tooling Expertise engem kapabel Plastik Profil Fabrikant beschwéiert trennt vun engem Duerchschnëtt. A menger Erfahrung, ongläiche Wanddicke ass déi heefegst Ursaach vu Verrécklung, also ech Press Fournisseuren fréi wéi se plangen Material Flux iwwer de Profil Gläichgewiicht.
Tubing a Multi-Lumen Extrusiounen
Tubing ass e spezialiséierten Ënnerdeel vun Huel Extrusioun, an et spant alles vun einfachen Eenbore Röhre bis Multi-Lumen Designs mat verschiddene parallele Kanäl déi d'Längt vum Deel lafen. Medizinesch Geräter an analytesch Instrument Keefer hänken op Multi-Lumen-Extrusioune fir Flëssegkeeten ze droen, Drot, a Sensoren duerch ee kompakt Profil. En zouverléissege Plastiksrohrliwwerer hält enk Konzentrizitéit an banneschten Duerchmiesser Toleranzen, Och wann ech Clienten ëmmer drun erënneren datt d'Extrusiounstoleranzen allgemeng méi locker sinn wéi d'Injektiounsformen wéinst Materialschrumpfung a kontinuéierlecher Form (Protolabs Design Ressourcen, 2023). Plan Är Fit an Erléisung ronderëm dës Realitéit anstatt et ze kämpfen.
Co-Extrusioun a Multi-Material Profiler
Co-Extrusioun leeft zwee oder méi Harz duerch e gemeinsame Stierf fir en eenzege Profil mat ënnerschiddleche Materialzonen ze produzéieren. Ech benotzen et wann en Deel op eemol konfliktend Eegeschafte brauch, wéi e steife PVC strukturelle Kierper mat enger mëller TPE / TPU Dichtungslip, oder eng weatherable Cap Schicht iwwer e méi bëlleg Substrat. Et eliminéiert sekundär Montage- a Bindungsschrëtt, wat e sënnvollen Käschtespuer am Volume ass. Den Ofkommes ass d'Komplexitéit vum Tool, also reservéieren ech Co-Extrusioun fir Designen wou de Multi-Material Benefice kloer déi zousätzlech Stierf Investitioun berechtegt.
Gemeinsam Industrie Uwendungen fir all Typ
Verschidde Geometrie gravitéieren op verschidde Secteuren, a passenden hinnen fréi hält sourcing Gespréicher konzentréiert.
- Solid Profiler: Retail Regal Rand, Miwwelen Trimm, Sigel, an Fechter Komponente.
- Huel Profiler: Fënster an Dier Rummen, LED Luucht Channels, a strukturell Verkleedung.
- Tubing a Multi-Lumen: medezinesch katheter, Flëssegkeetstransfer Linnen, an pneumatesch Schlauch.
- Co-extrudéiert Profiler: Wiederstreifen, Frigoen Dichtungen, an Dual-Durometer Handle.
- Blat extrusion: Schëlder, thermoforming Stock, a Schutzpanelen.
Well Plastik extrusion ass eng kontinuéierlech, héich-Volumen Prozess, et passt laang Produktioun leeft besonnesch gutt, a Standard extrudéiert Profiler a Réier kënnen a kosteneffizient personaliséiert Deeler mat schnelle Wendung fabrizéiert ginn (SeaGate Plastik, 2024). Wann Är jährlech Nofro stänneg ass a gemooss an Zéngdausende vu Féiss, extrusion Wirtschaft Aarbecht staark an Ärer Gonschten.
Gemeinsam Materialien déi a Plastiksextrusioun benotzt ginn
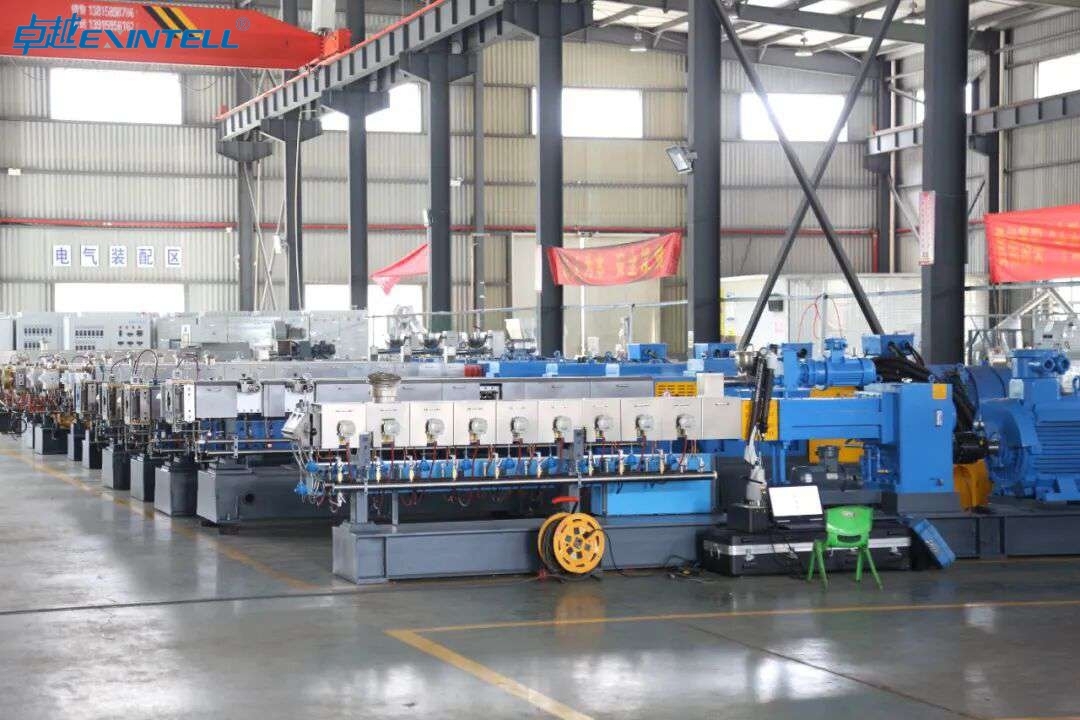
D'Materialwahl ass d'Entscheedung déi ech gesinn datt Keefer am meeschten ënnerschätzen. De Harz regéiert d'mechanesch Kraaft, chemesch Resistenz, Temperaturbereich, kascht, an esouguer wéi eng Toleranz den Extruder realistesch kann halen. Ech Grupp extrusion resins an dräi Stäck, schafft dann mat Clienten fir nëmmen eropzegoen sou wäit wéi d'Applikatioun wierklech verlaangt.
Commodity Resins: PVC, Polyethylen, an Polypropylen
Commodity Resins deckt d'Majoritéit vum extrudéierte Volumen, an aus guddem Grond. PVC gehéiert zu de meescht extrudéierte Plastik weltwäit, gemeinsam an Profiler, Päif, an tubing (Plastik Industrie Association). Et bitt Steifheit, weatherability, an niddreg Käschten, an et hëlt Faarf an Uewerfläch gutt. Polyethylen erschéngt an zwee vertraute Graden: HDPE fir steiwe, chemesch resistente Profiler an LDPE wou Flexibilitéit wichteg ass. Polypropylene balancéiert chemesch Resistenz mat engem gudde Kraaft-zu-Gewiicht Verhältnis a Liewen-Scharnier Leeschtung. Wann e Client freet iwwer Harzextrusioun fir en héije Volumen, Käschten-sensibel Deel, dat ass bal ëmmer wou ech ufänken.
Engineering Resins: ABS, Polycarbonat, Nylon, an Acryl
Engineering-grade Plastik geet erop a mechanesch an thermesch Leeschtung. ABS liwwert Impaktstäerkt a propper Finishen fir Konsumenten an Uschlossdeeler. Polycarbonat bréngt héich Impakt Resistenz an optesch Kloerheet, wat mécht et e Heft fir Beliichtung Lënsen a Sécherheet Verglasung. Nylon (PA) bitt Verschleißbeständegkeet an Zähegkeet fir mechanesch Komponenten a Kabelmanagement. Acryl (PMMA) bitt excellent Kloerheet an UV Stabilitéit fir Affichage a Schëlder Profiler. Ech réckelen Keefer an dës Tierm wann Commodity Resins net d'Laascht entspriechen, Hëtzt, oder Kloerheet Ufuerderunge, an ech vergewësseren datt se d'Harzpremie géint de Leeschtungsgewënn präisginn ier se engagéieren.
High-Performance Materialien Wéi PEEK
Um Top sëtzt eng kleng Grupp vun héich-Performance Polymer, mat PEEK als Referenzpunkt. PEEK toleréiert kontinuéierlech héich Temperaturen, aggressiv Chemikalien, an exigent mechanesch Luede, dofir weist et sech an der Raumfaart, medezinesch, an semiconductor Uwendungen. D'Materialkäschte si wesentlech, also spezifizéieren ech et nëmmen wann d'Operatiounsëmfeld keng méi bëlleg Optioun léisst. Net all Plastikprofilhersteller veraarbecht PEEK, sou datt d'Fäegkeet Screening méi wichteg ass op dësem Niveau.
Passende Materialeigenschaften op d'Applikatioun Ufuerderunge
Meng Auswiel Kader ass bewosst einfach: definéieren déi net verhandelbar Ufuerderung als éischt, wielt dann de mannst deier resin datt et kläert. D'Tabell hei drënner resüméiert wéi ech déi gemeinsam Optioune fir extrudéiert Plastiksdeeler weien.
| Material | Tier | Schlëssel Stäerkten | Relativ Käschten | Typesch Uwendungen |
|---|---|---|---|---|
| PVC | Commodity | Steif, Wiederkonditiounen, niddreg Käschten | $ | Profiler, Päif, trimmen |
| HDPE / LDPE | Commodity | Chemesch Resistenz; steif oder flexibel | $ | Tubing, liners, ducting |
| Polypropylen | Commodity | Chemesch Resistenz, liewen Scharnéier | $ | Flesseggassystem Ëmgank, Scharnéier |
| ABS | Engineering | Impakt Kraaft, propper fäerdeg | $$ | Enclosures, Konsument Deeler |
| Polycarbonat | Engineering | Impakt Resistenz, Kloerheet | $$ | Lënsen, Sécherheet Verglasung |
| Nylon (PA) | Engineering | Verschleißbeständegkeet, Zähegkeet | $$ | Mechanesch, Kabel Guiden |
| Acryl (PMMA) | Engineering | Kloerheet, UV Stabilitéit | $$ | Schëlder, weist |
| PEEK | High-Performance | Hëtzt, chemesch, a Lastresistenz | $$$$ | Loftfaart, medezinesch, semiconductor |
Een Effizienzpunkt, deen derwäert ass mat all Fournisseur ze erhéijen: Thermoplastik, déi an der Extrusioun benotzt ginn, sinn recycléierbar, a regrind Wiederverwendung verbessert Material Effizienz (US Ëmweltschutz Agentur, 2023). D'Fro wéi eng Fabrik d'Regrind behandelt seet mir eppes iwwer hir Käschtendisziplin an hir Nohaltegkeetspraktiken.
Plastic Extrusion Hiersteller an den USA
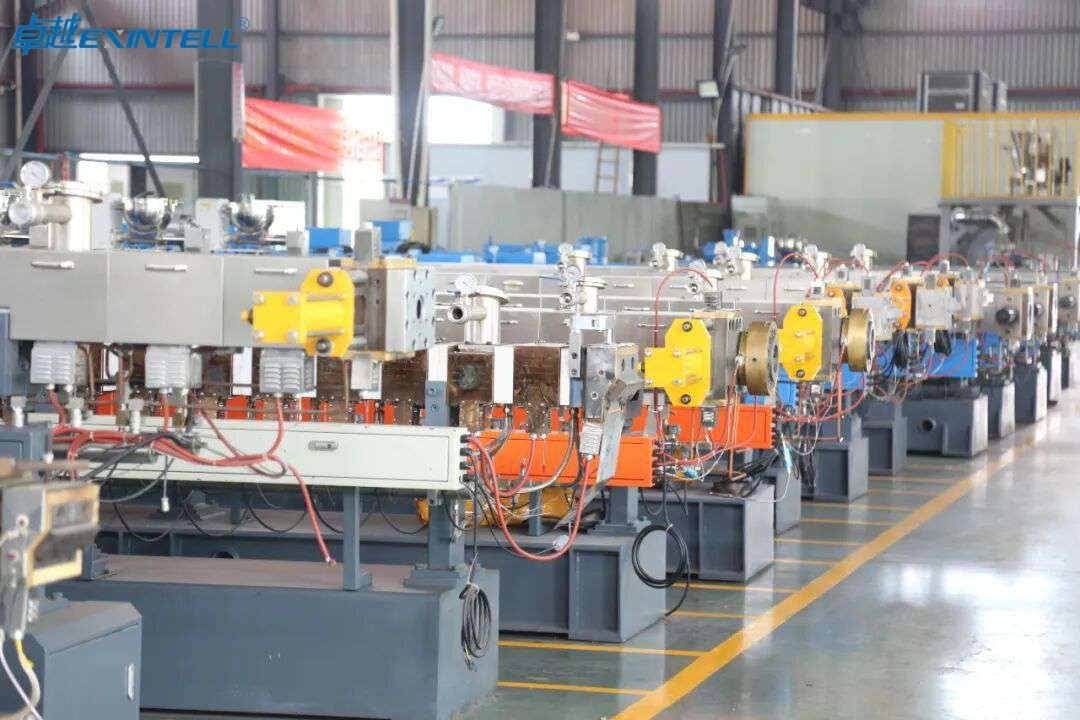
Fir vill vun de Keefer roden ech, d'Sourcing Fro ass net nëmmen “deen dëse Profil extrudéiere kann” awer “deen et hei ausdrécke kann.” Domestic Sourcing ass vun enger Preferenz op eng strategesch Entscheedung geplënnert, an et verdéngt e kloer-Aen Bléck anstatt reflexive Patriotismus.
Firwat US-baséiert Sourcing wichteg ass fir vill Keefer
De finanzielle Fall ass méi staark wéi et als éischt schéngt. Reshoring an Haushaltssourcing kënnen d'Gesamtlandkäschte reduzéieren andeems d'Fracht erofgeet, Pflicht, an Inventar Droen Käschten (Reshoring Initiative, 2023). Wann ech e Gesamtkäschtevergläich maachen anstatt en Eenheetspräissvergläich, Offshore Erspuernisser schrumpfen dacks wann ech Ozeanfracht addéieren, Tariffer, Sécherheet Stock, an d'Aarbechtskapital a laangen Transitzäiten gebonnen. Fir en Haus Plastik Hiersteller engem US Client Déngscht, Leadzäite gemooss a Wochen anstatt Méint bedeit och manner Risiko wann en Design Mëtt Programm ännert.
Regional Fabrikatioun Hubs uechter d'Land
US Extrusiounskapazitéit ass net gläichméisseg verdeelt, a kennen d'Kaart beschleunegt d'Sourcing. D'Grouss Séien an den Uewer-Mëttelwesten konzentréieren allgemeng Zweck Profil- a Schlauchextruder no bei Automotive an Industriebedarf. Den Nordosten hält en dichte Stärekoup vu medizinesche a Präzisiounsschlauchspezialisten. De Südosten ass séier ronderëm Bauprodukter a Verpackungen gewuess. D'Westküst a Südwesten déngen Elektronik, Loftfaart, an Konsument Mäert. Supplier Verzeechnes wéi Thomasnet Lëscht a kategoriséieren US Plastiksextrusioun Hiersteller no Kapazitéit a Regioun (Thomasnet, 2024), dat ass wou ech normalerweis eng éischt Shortlist bauen ier ech Uruff maachen.
Heemlech Qualitéit, Kommunikatioun, an IP Virdeeler
Iwwert Käschten, dräi praktesch Virdeeler halen Keefer doheem Zeechnen. Éischten, Qualitéitssystemer si méi einfach perséinlech z'iwwerpréiwen; ISO 9001 ass den international unerkannten Standard fir Qualitéitsmanagementsystemer, déi an der Fabrikatioun benotzt ginn (International Organisatioun fir Standardiséierung, 2015), an ech kann d'Ëmsetzung vun engem Gewalt Fournisseur Audit ouni eng international Rees. Zweeten, Zäitzone-ausgeriicht Kommunikatioun verkierzt d'Feedback-Loop vum Prototyp op d'Produktioun, wat wichteg ass, wann e stierwen eng Mëtt-Course Upassung brauch. Drëtten, Schutz vum intellektuellen Eegentum ass méi duerchzeféieren ënner US Juridictioun, eng richteg Suerg wann e personaliséierte Profil e kompetitiven Differenzéierer ass. Ech behandelen dës wéi d'Ënnerscheeder déi e Spreadsheet eleng verpasst.
Wéi US Fabriken Divers Industrien servéieren
Amerikanesch Extruder spanen déi ganz Palette vun der Kontraktfabrikatioun, aus Stock extrudéiert Formen aus Inventar geschéckt fir voll personaliséiert Stierwen Programmer. Benotzerdefinéiert Extrusioun erfuerdert typesch eng eemoleg Tooling oder stierwen Investitioun, iwwerdeems Stock Profiler vermeiden datt Käschten, also ech passen de Sourcing Wee un wéi eenzegaarteg d'Geometrie wierklech muss sinn. D'US Plastikindustrie bleift e wesentleche Bäitrag zu Gewalt Fabrikatioun Liwwerungen a Beschäftegung (Plastik Industrie Association, 2023), an datt Déift heescht e Keefer kann normalerweis engem Plastik Fabrikatioun Servicer Partner gëeegent fir hire Volume fannen, vum Prototyp bis zur Produktioun. Fir eng breet Vue op personaliséiert Fäegkeeten, Ech weisen Clienten dacks op Iwwerbléck wéi z.B Benotzerdefinéiert Plastik extrusion Hiersteller Erwaardungen ze kalibréieren ier Dir Offeren ufrot.
Wéi fannt Dir Plastiksextrusiounsfirmen bei Iech
When I begin a sourcing project, geography is one of the first variables I weigh. Location shapes freight cost, Kommunikatioun Kadens, and how quickly I can iterate from prototype to production. Dat gesot, proximity is only valuable when the nearby supplier can actually do the work. A menger Erfahrung, the smartest approach treats “bei mir” as a filter, keng Entscheedung.
Why Local Sourcing Often Pays Off
A domestic plastics manufacturer close to your facility gives you three concrete advantages. Éischten, shorter shipping distances lower freight and lead-time risk, which matters for bulky extruded plastic parts and long profiles that ship as oversized freight. Zweeten, local partners make on-site visits practical, and I have caught more process issues in a two-hour plant walkthrough than in weeks of email. Drëtten, proximity accelerates iteration: when a die needs a tweak, a supplier a few hours away can turn samples faster than one across an ocean.
The financial case reaches beyond the unit price. According to the Reshoring Initiative (2023), Haussourcing kann d'Gesamtlandkäschte reduzéieren andeems d'Fracht erofgeet, Pflicht, an Inventar Droen Käschten. The domestic base is substantial, och; der Plastikindustrie Association (2023) reports that the US plastics industry is a major contributor to domestic manufacturing shipments and employment, which means qualified capacity for resin extrusion is usually within reach.
Where I Look: Directories, Associations, a Referenzen
To build an initial list of candidates, I use three complementary channels:
- Supplier directories. Thomasnet (2024) lists and categorizes US plastic extrusion manufacturers by capability and region, which makes it straightforward to filter by material, Prozess, an Standuert.
- Handelsverbänn. Memberschaft a Kierper wéi d'Plastics Industry Association signaliséiert eng Firma déi an Standarden an Industrie Engagement investéiert.
- Referenzen. Eng Empfehlung vun engem Ingenieur, deen d'Produktioun mat engem Plastikprofilhersteller gemaach huet, huet méi Gewiicht wéi all Marketing Säit, well et reflektéiert geliwwert Leeschtung.
Ech behandelen de Verzeechnes als Ausgangspunkt fir e Plastiksrohrliwwerer oder Profilgeschäft, validéiert dann all Numm géint real Referenzen ier et eng Plaz op menger Shortlist verdéngt.
Balancéiert Proximitéit géint Kapazitéit a Präis
Distanz ass en Tiebreaker, net eng Tromp. Wann en Emgéigend Buttek Är Toleranzen net halen kann, lafen Är resin, oder treffen Äre Volume, d'Kamoudheet ass wäertlos. Ech klasséieren d'Fäegkeet a Qualitéit als éischt, dann Präis, dann Standuert. E Plastiksextrusiounsfirmen Fabréck Fournisseur zwee Staaten ewech mat der richteger Co-Extrusiounslinn an enger bewährter ISO 9001 System wäert mech normalerweis besser déngen wéi e méi no Geschäft deen dës Fäegkeeten feelt.
Wann Lokal ass net déi bescht Optioun
Heiansdo ass de richtege Partner net an der Géigend. Spezialiséiert Aarbecht an Ingenieur-grade Plastik wéi PEEK, polycarbonate, oder Nylon (PA) kann nëmmen eng Handvoll Geschäfter national gutt gemaach ginn. High-Volumen Fabrikatiounsprogrammer kënnen d'Verschéckenwirtschaft berechtegen déi wäit ewech favoriséieren, méi automatiséiert Planz. A wann Dir Fäegkeeten braucht wéi Plastiksplackextrusioun kombinéiert mat In-line Fabrikatioun, de Fit vum Prozess ass méi wichteg wéi de Kilometer. An deene Fäll erweideren ech de Sichradius a hänken op Videoplanzentouren an Drëtt Partei Auditen fir d'Distanzspalt ze schloen.
Understanding the Largest Plastic Extrusion Companies
Buyers often gravitate toward the biggest names, assuming scale guarantees a better outcome. Scale does deliver real advantages, but it also carries tradeoffs. Understanding what “gréissten” actually means helps me match a supplier’s footprint to my program rather than to a reputation.
What Scale Means for Capacity and Reliability
Extrusioun ass eng kontinuéierlech, high-volume process well suited to long production runs, and large factories are built around that reality. More extrusion lines mean higher throughput, redundancy if one line goes down, and the ability to absorb demand spikes. Skala korreléiert normalerweis och mat reife Qualitéitssystemer; ISO 9001, den international unerkannten Standard fir Qualitéitsmanagementsystemer déi iwwer d'Fabrikatioun benotzt ginn (International Organisatioun fir Standardiséierung, 2015), ass bal Dësch Aktionär ënnert grouss Planzen. Dës Reife iwwersetzt a méi konsequent extrudéiert Plastiksdeeler iwwer laang Lafen.
D'Tradeoffs vu Grousse Fabriken vs. Spezialiséiert Geschäfter
Méi grouss ass net automatesch besser. Grouss Planzen optimiséieren fir Volumen, wat kann méi héich Minimum Bestellung Quantitéiten bedeit, manner Flexibilitéit op kleng Mooss lafen, a méi lues Reaktiounsfäegkeet op Prototyp Aarbecht. E spezialiséierte Buttek kann op enk Toleranz personaliséiert Plastikprofile exceléieren, ongewéinlech Harz, oder séier-Turnround Produktioun datt eng héich-Volumen Planz behandelt als Nout. D'Tabell hei drënner resüméiert wéi ech déi zwee weien.
| Faktor | Grouss-Skala Factory | Spezialiséiert Buttek |
|---|---|---|
| Kapazitéit | Héich; multiple Linnen, Redundanz | Limitéiert; manner Linnen |
| Minimum Bestellung Quantitéit | Oft héich | Normalerweis flexibel |
| Prototyp Vitesse | Méi lues; Volume-konzentréiert Zäitplang | Méi séier; agile Setup |
| Material Gamme | Breet Wuerenharz (PVC, HDPE, LDPE, PP) | Oft Ingenieur-Schouljoer (PEEK, PC, PA) |
| Präis pro Eenheet am Volume | Ënneschten | Méi héich |
| Beschte fit | Laang Produktioun leeft | Benotzerdefinéiert, niddereg-ze-Mëtt Volumen, komplex Profiler |
Wann High-Volume Kapazitéit wesentlech ass
Et gi Programmer wou ech kee Kompromëss op Skala wäert. Kontinuéierlech, laangfristeg Nofro fir standardiséierte Profiler, Päif, oder tubing an Commodity resins ass dat natierlecht Heem vun enger grousser Fabréck. PVC gehéiert zu de meescht extrudéierte Plastik weltwäit, allgemeng an Profiler benotzt, Päif, an tubing, a Sourcen et um Volume belount d'Wirtschaft déi eng grouss Planz ubitt. Wann Är Prognose Millioune Féiss vun engem stabile Profil Querschnitt erfuerdert, Héich-Volumen-Kapazitéit bewegt sech vu Nice-to-Have op essentiell.
Wéi verifizéiere Dir Usprochsskala a Kapazitéit
Fuerderungen op enger Websäit sinn net Beweiser. Ier ech akzeptéieren a “gréissten” oder “héchste Kapazitéit” Fuerderung, Ech verifizéieren et mat konkrete Froen:
- Wéivill extrusion Linnen sinn operationell, and what is the die diameter range on each?
- What is current utilization, and how much spare capacity exists for my program?
- Kënnt Dir Débit Zuelen deelen (lbs / Stonn oder Fouss / Dag) fir e vergläichbare Profil?
- Wat Redundanz existeiert wann eng Linn klappt Mëtt Laf?
- Wéi eng Zertifizéierungen, wéi ISO 9001, aktuell sinn, a kann ech de Certificat gesinn?
Ech Koppelen déi Äntwerten mat enger Planz Tour oder Audit. Kierperlech Beweis vun Lafen Linnen, Personal, an Inventar seet mir vill méi wéi all Kapazitéit Figur an enger Broschür zitéierten.
Wéi z'identifizéieren déi bescht Plastiksextrusiounsfabrik fir Äre Projet
“Beschte” ass ee vun de meescht mëssbrauchte Wierder am Fournisseur Marketing. An der Praxis, de beschte Plastiksextrusiounsfirmen Fabréck Hiersteller ass deen deen am Beschten Är spezifesch Ufuerderunge passt, net dee mat deem haartsten Fuerderung. Ech definéieren de Begrëff relativ zu mengem Projet, da Partitur Kandidaten géint déi Definitioun.
Definéieren “Beschte” Relativ zu Äre spezifesche Besoinen
Ier Dir Fournisseuren vergläichen, Ech dokumentéieren wat mäi Projet eigentlech verlaangt: den Harz (soen, ABS fir Impakt Resistenz, acrylic (PMMA) fir optesch Kloerheet, oder TPE / TPU fir Flexibilitéit), d'Toleranzband, de Volume, d'Zäitlinn, an den Niveau vun der Ingenieursënnerstëtzung déi ech brauch fir Stierwen Design an Tooling. Extrusiounstoleranzen si meeschtens méi locker wéi Sprëtzformen wéinst Materialschrumpfung a kontinuéierlecher Form (Protolabs Design Ressourcen, 2023), also ech confirméieren fréi datt e Kandidat meng dimensional Ufuerderunge treffen kann anstatt unzehuelen et kann. E Buttek deen ideal ass fir e High-Volumen HDPE Pipe Run kann déi falsch Wiel fir en enk Toleranz Polycarbonat Profil sinn.
Gewiicht Qualitéit, Käschten, Speed, an Ënnerstëtzung
All Sourcing-Entscheedung balanséiert véier Hiewel, a verbesseren een oft Drock aner:
- Qualitéit. Dokumentéiert Qualitéitssystemer, am Prozess Inspektioun, a Material Tracabilitéit. ISO 9001 ass de meeschte verbreet ugeholl Qualitéitsmanagement Standard iwwer d'Produktiounssecteuren abegraff Plastik.
- Käschten. Net nëmmen Eenheetspräis. Benotzerdefinéiert Extrusioun erfuerdert typesch eng eemoleg Tooling a stierwen Investitioun, iwwerdeems Stock extruded Formen vermeiden datt Käschten, also modelléieren ech Gesamtkäschte abegraff Tooling a MOQ.
- Speed. Standard extrudéiert Profiler a Réier kënnen a kosteneffizient personaliséiert Deeler mat schnelle Wendung fabrizéiert ginn (SeaGate Plastik, 2024), mee Lead mol variéieren dicht tëscht Butteker.
- Ënnerstëtzung. Engineering Input op Profil Querschnitt a Material Auswiel kann deier redesigns verhënneren wéi Dir aus Prototyp zu Produktioun plënneren.
D'Nohaltegkeet trëtt och ëmmer méi an d'Equatioun. Thermoplastik benotzt an der Extrusioun sinn recycléierbar, a regrind Wiederverwendung verbessert Material Effizienz (US Ëmweltschutz Agentur, 2023), wat souwuel d'Käschte wéi och d'Offäll reduzéiere kann wann e Fournisseur et verantwortlech geréiert.
Vergaangenheet liesen “Beschte” Marketing Fuerderungen
Superlativ sinn einfach ze drécken a schwéier ze beweisen. Wann ech gesinn “beschte,” “féieren,” oder “premier,” Ech iwwersetzen d'Fuerderung an eng testbar Fro. Amplaz ze akzeptéieren “bescht Qualitéit,” Ech froe fir Mängel Tariffer an Inspektioun records. Amplaz “fastest,” I ask for typical lead times on my specific part. Amplaz “most experienced,” I ask for references in my industry. Marketing language that cannot survive a follow-up question does not influence my shortlist.
Building a Shortlist Scoring Method
To keep the comparison objective, I use a weighted scoring model. I list my criteria, assign each a weight that reflects its importance to the project, score every candidate from 1 zu 5, and multiply. The weights shift by project; a prototype program might weight speed and engineering support heavily, while a mature production program weights cost and capacity.
- List criteria: Qualitéit Systemer, Material Fäegkeet, Toleranz, Kapazitéit, Lead Zäit, Tooling Käschten, Ingenieur Ënnerstëtzung, an Standuert.
- Assign weights that total 100 percent, reflecting your priorities.
- Punktzuel all Fournisseur 1 zu 5 op all Critère, benotzt verifizéiert Beweiser anstatt Marketing Fuerderungen.
- Berechent gewiichten Total a klasséiert d'Kandidaten.
- Validéiert déi Top zwee mat Referenz rifft an, idealerweis, eng Planzbesicht ier Dir engagéiert.
Dës strukturéiert Method huet mech konsequent op de Partner geleet deen d'Aarbecht passt, ob dat eng grouss Planz ass, e flotten Spezialist, oder en Hausgeschäft just op der Strooss. Fir e méi déif Bléck op wéi personaliséiert Extrusiounsfäegkeeten op Uwendungen Kaarten, Ressourcen wéi z SeaGate Plastik’ Benotzerdefinéiert extrusion Iwwersiicht sinn eng nëtzlech Referenz wéi Dir Är eege Critèren verfeinert.
Schlësselfäegkeeten fir an enger Plastiksextrusiounsfirma ze evaluéieren
Wann ech Vet e Plastik Profil Fabrikant beschwéiert, Ech kucken
Toleranzen a Präzisioun an extrudéierten Deeler
Wann ech e Plastik Profil Fabrikant beschwéiert, Toleranzen sinn déi éischt Plaz wou ech fir eng Realitéit kontrolléieren. Extrusioun ass e kontinuéierleche Formungsprozess, also et behält sech anescht wéi molding. Wéi Protolabs Notize, Extrusiounstoleranzen si meeschtens méi locker wéi Sprëtzformen, well Materialschrumpfung a kontinuéierlech Formen Variabilitéit agefouert ginn, déi eng zouene Schimmel net (Protolabs Design Ressourcen, 2023). Erwaardungen hei fréi ze setzen spuert souwuel Sue wéi och méi spéit.
Typesch erreechbar Toleranzen no Material a Profil
A menger Erfahrung, erreechbar Präzisioun hänkt staark vum Harz an der Geometrie vum Profil Querschnitt of. Steifen Ingenieursgrad Plastik hält méi enk Dimensiounen wéi mëll oder semi-kristallin Materialien, an einfach Formen halen méi enk wéi komplex huel Profiler. D'Gamme hei drënner reflektéieren allgemeng zitéiert kommerziell Extrusiounsfäegkeeten fir personaliséiert Plastikprofiler; always confirm against your supplier’s published standards for your specific part.
| Material | Dimensional stability | Typical tolerance tendency | Notes for specifying |
|---|---|---|---|
| Steif PVC | Héich | Tighter, well-controlled | Widely extruded; predictable in profiles and tubing |
| ABS | Héich | Tight on rigid profiles | Good for structural extruded plastic parts |
| Polycarbonat | Héich | Tight, low shrink | Optical and impact-rated applications |
| Acryl (PMMA) | Héich | Tight, but brittle at thin walls | Sheet and clear profiles |
| Nylon (PA) | Mëttelméisseg | Looser; moisture-sensitive | Account for post-extrusion moisture uptake |
| HDPE / LDPE | Moderate to low | Looser; higher shrink | Expect wider bands on wall and OD |
| Polypropylen | Mëttelméisseg | Looser; semi-crystalline shrink | Allow generous tolerance on critical dims |
| PEEK | Héich | Tight, but specialized | High-temp engineering runs; higher cost |
| TPE / TPU | Niddereg | Loosest; flexible recovery | Soft profiles deform under measurement |
Factors That Affect Dimensional Stability
Verschidde Variabelen bewegen en Deel bannent oder ausserhalb vun senger Toleranzband. Wanddicke Uniformitéit ass wichteg: décke an dënn Rubriken am selwechte Profil cool op verschidden Tariffer an warp. Semi-kristallin Harze wéi Polypropylen an HDPE schrumpfen méi wéi amorph wéi Polycarbonat an Acryl, also muss de Stierf geschnidden ginn fir ze kompenséieren. Ech kucken och fir d'Hal-off Geschwindegkeet, Schmelztemperatur, a Killbad Kontroll, zënter Drift an all vun dësen weist sech als Dimensiounsvariatioun iwwer laang Dauer. Fir hygroskopesch Materialien wéi Nylon, Fiichtegkeet absorbéiert no extrusion kann Dimensiounen Deeg méi spéit änneren, dofir froen ech wéi e Fournisseur Konditiounen a Geschäfter fäerdeg Stock.
Spezifizéieren Toleranzen an Ären Zeechnungen
De propperste Wee fir d'Käschte ze kontrolléieren ass nëmmen ze toleréieren wat funktionell wichteg ass. Ech ruffen kritesch Dimensiounen explizit aus, gëllen eng raisonnabel allgemeng Toleranzblock op alles anescht, a referenzéiert d'Datumfeatures déi mat anere Komponenten paréieren. Wou e flexibelen TPE oder TPU Profil involvéiert ass, Ech spezifizéieren d'Messmethod an d'Fixtur, well e mëllen Deel ënner liichtem Drock anescht moosst wéi an der Rou. Spezifesch ze sinn iwwer wéi eng Flächen kosmetesch versus funktionell sinn, léisst e Plastikfabrikatiounsservicepartner d'Linn intelligent opbauen anstatt zu enger Decken Präzisiounsufuerderung ze iwwerbauen.
Balance Präzisioun géint Käschten
Méi streng Toleranzen erhéijen d'Käschte duerch méi lues Linnengeschwindegkeet, méi Schrott, dobäi Inspektioun, an heiansdo Secondaire Gréisst oder machining. An der Praxis, Ech behandelen Präzisioun als Dial anstatt e Schalter: I hold the two or three dimensions that drive fit and function tightly and relax the rest. That approach keeps resin extrusion economical while still delivering parts that assemble correctly. When a design genuinely needs molding-level precision on every feature, that is a signal the part may not be a good extrusion candidate, and I revisit the process choice before committing to tooling.
Minimum Order Quantities and Lead Times
MOQs and lead times are where the difference between stock extruded shapes and true custom work becomes concrete. Custom extrusion typically requires a one-time tooling investment in a die, while stock profiles avoid that cost entirely, per common industry sourcing guidance. Dat eenzegt Fakt dréit de gréissten Deel vun der Bestellungswirtschaft, also ech plangen et vun Ufank un.
Typesch MOQ Range fir Stock vs Custom
Stock Profiler an tubing kann oft a klenge Quantitéite kaaft ginn, heiansdo um Fouss oder an eenzel Këschte, well de Fournisseur leeft se schonn. Wéi SeaGate Plastics weist, Standard extrudéiert Profiler a Réier kënnen a kosteneffizient personaliséiert Deeler mat schnelle Wendung fabrizéiert ginn, wat e praktesche Virdeel ass wann Bänn bescheiden sinn (SeaGate Plastik, 2024). Benotzerdefinéiert Profiler sinn anescht. Well d'Linn muss opgeriicht ginn, geläscht, a stabiliséiert ier gutt Deeler ofkommen, Fournisseuren setzen e Minimum Run fir dee Setup ze amortiséieren. Ech gesinn normalerweis personaliséiert MOQs ausgedréckt a Pond Harz oder a linearem Footage anstatt Stéckzuel, an d'Schwell klëmmt mat méi exoteschen Ingenieursgrade Plastik.
How Lead Times Vary With Tooling and Volume
For a new custom profile, the die is the pacing item. Tooling design, schneiden, and first-article trials typically dominate the initial schedule, and I budget several weeks for die design and tooling before any production parts exist. Once the die is proven, repeat orders move quickly because the tooling is on the shelf. Higher volumes actually help here: extrusion is a continuous, high-volume process well suited to long production runs, so once a line is dialed in, adding footage is efficient rather than disruptive.
Quick-Turnaround Options and Expedited Runs
When a timeline is tight, I look at three levers. Éischten, use stock profiles or standard tubing that can ship from inventory and be cut or fabricated to length. Zweeten, ask whether an existing die is close enough to modify rather than cutting a new one. Drëtten, request an expedited slot, which many suppliers offer for a premium by prioritizing line time. Quick-turnaround production is realistic for standard shapes; for genuinely new custom geometry, the tooling step still sets the floor on how fast you can go.
Planning Your Project Timeline
I work backward from the required delivery date and add explicit buffers for die design, éischt-Artikel Genehmegung, an all sekundär Operatiounen. Moving from prototype to production is smoother when I lock the profile cross-section early, because late geometry changes mean recutting the die and resetting the clock. Aligning MOQ with real annual demand also matters: ordering an efficient run size once beats paying repeated setup charges on small, frequent custom orders.
Cost Drivers in Plastic Extrusion Pricing
Verstoen wat tatsächlech en Zitat dréit léisst mech aus Beweiser verhandelen anstatt Instinkt. Extrusiounspräisser brécht an eng Handvoll Heber, a wësse wéi eng dominéiert fir e bestëmmten Deel seet mir wou d'Spuer wunnt.
Material Auswiel an Resin Präispolitik
Harz ass normalerweis déi gréisste widderhuelend Käschte, an et variéiert wäit no Grad. Commodity Materialien wéi PVC, polypropylene, HDPE, an LDPE sëtzt um nidderegen Enn; Besonnesch PVC gehéiert zu de meescht extrudéierte Plastiks weltwäit a gëtt gutt iwwer Liwweranten ënnerstëtzt. Engineering-grade Plastik wéi Polycarbonat, nylon, a besonnesch PEEK Kommando méi héich Präisser a kann spezialiséiert Veraarbechtung verlaangen. Eng Effizienz, déi ech ëmmer froen, ass d'Regrind: Thermoplastik, déi an der Extrusioun benotzt ginn, sinn recycléierbar, a regrind Wiederverwendung verbessert Material Effizienz, déi Materialkäschte op net kriteschen Deeler erofsetzen (US Ëmweltschutz Agentur, 2023). Choosing the least expensive resin that meets the application requirement is the single highest-leverage decision in material selection.
Tooling, Setup, and Run Volume
Custom work carries a one-time die cost that stock profiles avoid. That tooling charge is fixed, so it amortizes across the run: the more footage I order, the lower the per-part tooling burden. Setup time and line stabilization add cost to every job regardless of size, which is exactly why small custom orders feel expensive per piece. Co-extrusion, which combines two materials in one profile, adds tooling and process complexity and therefore cost, but it can eliminate secondary assembly, so I weigh the tradeoff on total value rather than tooling alone.
Secondary Operations and Finishing
Anything that happens after the profile leaves the die adds cost: cutting to length, bueren, notching, Dréckerei, Lach punchen, knapper Toleranz Gréisst, an Verpakung. Individuell sinn dës kleng, mä si Stack séier op héich Stéck zielt. Ech entscheeden bewosst wéi eng Operatiounen am Aklang mat der Extrusioun gehéieren a wéi eng wierklech gebraucht ginn, well all dobäi Schrëtt och Ëmgank an Inspektioun. Wou eng Fonktioun kann an de Profil Querschnitt entworf ginn amplaz machined duerno, Ech maachen dat, well d'Formatioun vun enger Feature bal gratis ass am Verglach mat enger Downstream Operatioun.
Domestic vs Offshore Käschte Vergläicher
Iwwerschrëft Stéck Präis favoriséiert dacks Offshore, mee ech bewäerten total gelant Käschten. D'Reshoring Initiative stellt fest datt Haussourcing d'Gesamtlandkäschte reduzéieren andeems d'Fracht erofgeet, Pflicht, an Inventar Droen Käschten (Reshoring Initiative, 2023), an déi Faktore sinn einfach ze ënnerschätzen wann een eleng Eenheetspräisser vergläicht. Schafft mat engem Haus Plastik Hiersteller verkierzt och d'Leadzäiten, vereinfacht Kommunikatioun, a reduzéiert den Inventarbuffer, deen ech géint laang Ozeantransit muss halen. D'US Plastiksindustrie ass e wesentleche Bäitrag zu Hausproduktiounssendungen a Beschäftegung (Plastik Industrie Association, 2023), sou ass d'Inland Fournisseur Basis fir béid Aktie a personaliséiert Profiler déif. Meng Fauschtregel: fir héich-Volumen, Low-Mix Commodity Profiler, Offshore kann op Präis gewannen; fir reaktiounsfäeger, méi héich-Mix, oder Ingenieur-Schouljoer Aarbecht, Gewalt Kontrakt Fabrikatioun gewënnt normalerweis op Gesamtkäschten a Risiko. Fir e méi komplette Bléck op personaliséiert Fäegkeeten, Ech Punkt Keefer op Benotzerdefinéiert Plastik extrusion Hiersteller wéi SeaGate Plastics als Referenzpunkt fir Ëmfang a Servicer.
Froen fir ze stellen ier Dir eng Fabréck wielt
Wann ech Vet e Plastik Profil Fabrikant beschwéiert, I treat the first conversation as a structured interview rather than a sales call. The goal is to separate shops that can genuinely deliver my part from those that simply want the order. Over years of sourcing extruded plastic parts, I have found that a handful of pointed questions surface most of the risk before a single dollar changes hands. Below is the checklist I actually use.
Kapazitéit, Zertifizéierungen, and Material Expertise
I start by asking what the factory runs today, not what it claims it can run. Continuous extrusion is a high-volume manufacturing process, so I want to know line count, typical run lengths, and whether they have headroom for my volume without displacing existing customers. On the quality side, I ask directly about certification. ISO 9001 ass den international unerkannten Standard fir Qualitéitsmanagementsystemer, déi an der Fabrikatioun benotzt ginn (International Organisatioun fir Standardiséierung, 2015), and while certification is not a guarantee of good parts, its absence tells me the shop may lack documented process controls.
Material expertise is the third leg. A capable resin extrusion supplier should speak fluently about the polymers relevant to my application, whether that is PVC and HDPE for construction profiles, ABS and polycarbonate for enclosures, polypropylene and LDPE for packaging and tubing, or engineering-grade plastics like nylon (PA) and PEEK for demanding environments. PVC gehéiert zu de meescht extrudéierte Plastik weltwäit, allgemeng an Profiler benotzt, Päif, an tubing (Plastik Industrie Association). If I need flexible sections, I confirm experience with TPE/TPU, and if my part demands a rigid core with a soft-touch or weather-resistant skin, I ask whether they offer co-extrusion. Labo Extruder Grousshandel
Prototyping and Design Support Availability
I ask whether the factory offers design consultation before tooling is cut. The best plastic fabrication services partners will review my cross-section for extrudability, flag thin walls or sharp corners that trap stress, and suggest material substitutions that lower cost without hurting performance. I also confirm they can produce a representative prototype rather than pointing me straight to a production die.
Lead Times, MOQs, and Delivery Track Record
Here I get specific. I ask for standard lead times on both tooling and production, the minimum order quantity, and how MOQ scales with material and profile complexity. Custom extrusion typically requires a one-time tooling investment for the die, while stock extruded shapes avoid that cost entirely (Industrie Sourcing Leedung). If my volumes are modest, Standard extrudéiert Profiler a Réier kënnen a kosteneffizient personaliséiert Deeler mat schnelle Wendung fabrizéiert ginn (SeaGate Plastik, 2024), so I always ask what stock profiles they carry. On delivery, I want on-time performance data, not adjectives.
References and Industry Experience
Endlech, I ask for references in my industry. A shop that regularly serves medical, automobile, or building-products customers has already navigated the tolerances and documentation those sectors demand. I call the references and ask two questions: did the parts meet spec on the first production run, and how did the supplier handle the problem when something went wrong?
From Prototype to Production: How the Process Unfolds
Once I have chosen a supplier, the path from a drawing to shippable extruded plastic parts follows a predictable sequence. Understanding each stage helps me set realistic timelines internally and catch problems while they are still cheap to fix.
Submitting Drawings and Design Consultation
I begin by sending a dimensioned drawing of the profile cross-section, along with the target material, Faarf, Toleranz Ufuerderunge, and end-use environment. This is where design-for-manufacturing consultation earns its keep. Because extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming (Protolabs Design Ressourcen, 2023), a good engineer will help me place critical dimensions where the process can reliably hold them and relax the ones that do not matter.
Sample and Prototype Validation
Next comes a sample or prototype. Depending on the shop, this may be pulled from a soft or temporary die, or matched from existing stock extruded shapes. I use this stage to validate fit, Flexibilitéit, Uewerfläch fäerdeg, and material behavior in my actual assembly. Catching a wall-thickness issue on a prototype costs me a revision; catching it after the production die is cut costs me the tooling.
Tooling Approval and First-Article Inspection
Extruder Twin Screw After I approve the design, the factory cuts the production die. The die design and tooling step is the largest one-time cost in custom extrusion, so I review the tooling drawing carefully before signing off. Once the die runs, I require a first-article inspection: a documented measurement of the initial output against my drawing. I do not release full production until the first article passes.
Ramping to Full Production
With the first article approved, the line ramps to full production. Plastic extrusion is a continuous, high-volume process well suited to long production runs (SPI/Plastics Industry Association overview), so unit costs typically drop as volume climbs. I confirm the quality plan for ongoing runs, inklusiv Prouffrequenz an d'Critèrë fir aussergewéinlech Material ze halen oder ze schrauwen. Thermoplastik benotzt an der Extrusioun sinn recycléierbar, a regrind Wiederverwendung verbessert Material Effizienz (US Ëmweltschutz Agentur, 2023), also ech klären och de Buttek regrind Politik wann Optrëtt oder mechanesch Eegeschafte kritesch sinn.
Domestic vs Overseas Extrusion Sourcing
Ee vun de konsequentsten Entscheedungen, déi ech maachen, ass wou ech d'Quell kréien. Den Instinkt ass Eenheetspräis ze vergläichen, mee meng Erfahrung ass déi Zuel eleng täuschend. Wat wichteg ass, ass d'Gesamtlandkäschte an d'operative Realitéite, déi de Präis verstoppt.
Käschte vs Total Landed Käschte Iwwerleeungen
Auslännesch Liwweranten zitéieren dacks e méi nidderegen Stéckpräis, mee ech addéieren Gidderween, Flichten, Douane Ëmgank, an d'Inventar droen Käschte vun gréissere Sécherheet Stock a méi Transitstreck. Reshoring an Haushaltssourcing kënnen d'Gesamtlandkäschte reduzéieren andeems d'Fracht erofgeet, Pflicht, an Inventar Droen Käschten (Reshoring Initiative, 2023). Eemol bauen ech e voll gelant-Käschte Modell, der Spalt tëscht engem Gewalt Plastik Fabrikant beschwéiert an engem iwwerséiesch een normalerweis schmuel, an heiansdo ëmgedréint.
Lead Time, Versand, a Kommunikatioun Faktoren
Domestic Sourcing verkierzt meng Versuergungskette a vereinfacht Kommunikatioun iwwer Zäitzonen a Sproochen, wat am meeschte wichteg ass wann ech séier Produktioun oder séier Design Ännerungen brauch. Auslännesch Sourcing ka stabil passen, héich-Volumen Programmer wou den Design gefruer ass an d'Leedung Zäit ass keng Aschränkung.
Qualitéitskontroll an IP Schutz
Proximitéit mécht Auditen op der Plaz an éischten Artikel Bewäertungen vill méi einfach, an Gewalt Kontrakter bidden allgemeng méi staark, méi enforceable intellektuell Propriétéit Schutz fir e propriétaire stierwen Design. Wann mäi Profil real Design Investitioun duerstellt, dee Schutz weegt schwéier.
Wann all Optioun Sënn mécht
The US plastics industry is a major contributor to domestic manufacturing shipments and employment (Plastik Industrie Association, 2023), and directories such as Thomasnet list and categorize US plastic extrusion manufacturers by capability and region (Thomasnet, 2024), which makes local sourcing practical to research. The table below summarizes how I weigh the two paths.
| Faktor | Domestic Sourcing | Iwwerséiesch Sourcing |
|---|---|---|
| Eenheetspräis | Higher piece price | Often lower piece price |
| Total gelant Käschten | Lower freight, Pflicht, and carrying cost | Added freight, Pflicht, and inventory cost |
| Lead Zäit | Méi kuerz, more responsive | Méi laang, transit-dependent |
| Kommunikatioun | Same time zone and language | Time-zone and language gaps |
| Quality audits | On-site visits practical | Remote or costly to audit |
| IP Schutz | Méi staark, more enforceable | Variable enforcement |
| Beschte fit | Benotzerdefinéiert Profiler, fast changes, proprietary tooling | Frozen designs, very high volume, price-driven programs |
An der Praxis, I lean domestic for custom plastic profiles that involve proprietary tooling, evolving designs, or short lead times, and I consider overseas contract manufacturing only for mature, stabil, high-volume parts where the landed-cost math clearly favors it. For a starting point on capabilities and stock offerings, resources like SeaGate Plastik are a useful reference when scoping a domestic partner.
Sustainability and Recyclability in Extrusion
When I evaluate a plastic extrusion companies factory today, sustainability is no longer a soft preference tucked into the back of a proposal. It sits alongside price, Lead Zäit, and quality as a core selection criterion. The good news is that extrusion is inherently well suited to responsible material use, and the suppliers I trust have built that advantage into their operations rather than treating it as an afterthought.
Recyclable Thermoplastik a Schrott Wiederverwendung
Déi meescht vun de Polymeren, déi ech fir extrudéiert Plastiksdeeler spezifizéieren, sinn Thermoplastik, dat heescht datt se e puer Mol ëmgemolt a reforméiert kënne ginn ouni e komplette Verloscht vun Eegeschaften. Laut der US Environmental Protection Agency (2023), Thermoplastik, déi an der Extrusioun benotzt ginn, sinn recycléierbar, a regrind Wiederverwendung verbessert Material Effizienz. Dës eenzeg Charakteristik trennt se vun Thermoseten a gëtt de Keefer e richtege Heber op béide Käschten an Ëmweltofdrock.
An der Praxis, dës Verwäertbarkeet spant déi gemeinsam Harz, déi Dir iwwer Zitater begéint. PVC, HDPE, LDPE, a Polypropylen gehéieren zu den Aarbechtspäerd vu Profilextrusioun a Plastiksschlauch, a jidderee reklaméiert gutt wann se richteg gehandhabt ginn. Engineering-grade Plastik wéi ABS, Polycarbonat, Nylon (PA), an Acryl (PMMA) toleréiert och kontrolléiert nei Schleifen, obwuel ech se op méi enk Mëschungsverhältnisser halen well hir Eegeschafte méi wichteg sinn an usprochsvollen Uwendungen. High-performance materials like PEEK and flexible TPE/TPU sit at the specialized end, where reuse requires more careful process control.
Regrind and Material Efficiency Practices
The continuous extrusion process generates predictable scrap: startup purge, trim from profile cross-section adjustments, and off-spec runs during die changeovers. A capable plastic profile manufacturer captures this material, granulates it into regrind, and reintroduces it at a defined percentage back into virgin resin. I always ask for the specifics because the details reveal how disciplined an operation really is.
- What regrind percentage do you blend into standard production, and does it change for cosmetic versus structural parts?
- How do you segregate resin types to prevent cross-contamination during resin extrusion?
- Kënnt Dir Material Tracabilitéit vun Matière resin duerch fäerdeg Profil Dokument?
- Hutt Dir Post-industriell recycléiert Inhalt Optiounen Offer wann meng Applikatioun et erlaabt?
Co-extrusion verdéngt eng ernimmen hei. Duerch d'Kombinatioun vun enger virgin baussenzeger Schicht mat engem regrind oder recycléiertem Kär, puer Fournisseuren liwweren der Uewerfläch Qualitéit ech brauch iwwerdeems Virgin Material Konsum erofzesetzen. Et ass e praktesche Wee fir Erscheinungsfuerderunge mat Nohaltegkeetsziler op deemselwechten Deel ze Aklang ze bréngen.
Wiel vun ëmweltfrëndleche Verantwortlechen
A menger Erfahrung, en hausgemaachte Plastikhersteller huet dacks en Nohaltegkeetsvirdeel deen näischt mam Marketing ze dinn huet. D'Reshoring Initiative (2023) bemierkt datt Haussourcing d'Gesamtlandkäschte reduzéieren andeems d'Fracht erofgeet, Pflicht, an Inventar Droen Käschten, a méi kuerz Versuergungsketten bedeiten och manner Transportemissiounen. Wann ech vergläichen eng Emgéigend US Fabréck géint iwwerséiesch Alternativen, d'Ëmwelt- a logistesch Virdeeler verstäerken sech dacks.
Doriwwer eraus Geographie, Ech sichen no Fournisseuren deenen hir Qualitéitssystemer Offallreduktioun formaliséieren. ISO 9001, beschriwwe vun der International Organization for Standardization (2015) als international unerkannte Standard fir Qualitéitsmanagementsystemer, verlaangt keng Nohaltegkeet eleng, awer Geschäfter déi et erhalen tendéieren méi enk Prozesser mat manner Schrott a bessere Materialverantwortung ze lafen.
Reguléierungs- a Keefer Nohaltegkeet Erwaardungen
Meng downstream Clienten froen ëmmer méi iwwer recycléiertem Inhalt, chemesch Konformitéit, an End-of-Liewen Recyclabilitéit ier se en Deel zoustëmmen. Deen Drock fléisst direkt zréck op wéi ech Spezifikatioune schreiwen. I now treat sustainability documentation as part of the deliverable, not a bonus. When a supplier can hand me material certifications, regrind policies, and recyclability data without hesitation, it signals a partner ready for where the market is heading rather than where it has been.
Making Your Final Decision and Requesting a Quote
Once I have shortlisted candidates, the decision comes down to matching each supplier’s real capabilities against my project’s non-negotiables. The extrusion market rewards specialization, so the goal is not finding the largest or most decorated factory but the one whose strengths line up with my part, my volumes, and my timeline.
Consolidating Your Evaluation Criteria
Ech bréngen meng Erkenntnisser zesummen an eng eenzeg Scorecard sou datt ech Liwweranten op déiselwecht Konditioune vergläichen. Fuerderungen wéi “gréissten” oder “beschte” bedeit wéineg an Isolatioun; eng grouss Plastiksextrusiounsfirma Fabréck ofgestëmmt fir High-Volumen Commodity Profiler kann déi falsch Fit fir e Low-Volumen sinn, knapper Toleranz Engineering Deel, a vice versa. D'Tabell hei ënnen weist d'Gewiicht déi ech normalerweis applizéieren, obwuel ech et un d'Prioritéite vun all Programm ajustéieren.
| Evaluatioun Critère | Wat ech sichen | Typesch Gewiicht |
|---|---|---|
| Material Fäegkeet | Erfahrung mat mengem resin (PVC, HDPE, Polycarbonat, etc.) a Co-Extrusioun wann néideg | Héich |
| Tooling a stierwen Design | Intern Stierf Design, Tooling Lead Zäit, Revisioun Ënnerstëtzung | Héich |
| Qualitéit System | ISO 9001 Zertifizéierung an dokumentéiert Prozess Kontrollen | Héich |
| Volume fit | Ausrichtung vu MOQ a Kapazitéit mat menger jährlecher Demande | Mëttelméisseg |
| Lead Zäit | Realistesch Tooling plus Produktiounsplang, Quick-Turnround Optiounen | Mëttelméisseg |
| Location | Domestic Sourcing Virdeeler, Gidderween, an Reaktiounsfäegkeet | Mëttelméisseg |
| Nohaltegkeet | Regrind Praktiken, recycléiertem Inhalt, Material Tracabilitéit | Rising |
Preparéieren e klore RFQ Package
D'Qualitéit vun den Zitater déi ech kréien ass direkt proportional zu der Qualitéit vun der Ufro déi ech schécken. Eng vague Ufro produzéiert gepolstert, virsiichteg Präisser; e komplette RFQ produzéiert schaarf, vergläichbar Zuelen. Extrusioun dréit spezifesch Käschte Chauffeuren e Fournisseur muss virun gesinn, haaptsächlech déi eemoleg Tooling Investitioun fir personaliséiert Profiler, déi Industrie Sourcing Leedung bestätegt gëtt nëmme vermeit wann Dir Stock extrudéiert Formen benotzt.
Wéi eng Informatioun ze enthalen fir präzis Zitater
Ech vergewësseren datt all RFQ Package d'Froen beäntwert e Plastikfabrikatiounsserviceprovider soss muss stellen, well all zréck-a-viru bäidréit Deeg op d'Timeline.
- Eng Dimensiounszeechnung vum Profil Querschnitt mat Toleranzen. Because extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming, per Protolabs (2023), Ech Fändel déi Dimensiounen kritesch sinn an déi schwammen kann.
- Material Spezifizéierung, dorënner resin Typ, Grad, Faarf, an all UV, flammen, oder Liewensmëttel-Kontakt Ufuerderunge.
- Joresvolumen an Uerdnungsfrequenz, plus erwaart Deel Längt a geschnidde Toleranzen.
- Egal ob ech personaliséiert Tooling brauch oder e Aktieprofil benotze kann, an ob sekundär Operatiounen wéi Ausschneiden, punchen, oder Dréckerei gëllen.
- Zilpräis, néideg Liwwerung Datum, an Destinatioun fir gelant-Käschten Richtegkeet.
- Applikatioun an Industrie Kontext, wat hëlleft dem Fournisseur dat richtegt Material a Prozess ze recommandéieren.
Nächst Schrëtt fir Äre Projet unzefänken
Mat der Scorecard ausgefëllt an der RFQ prett, Ech schécken et op zwee oder dräi gutt passend Fournisseuren anstatt eng Dosen ze sprengen. Ech froe fir eng Probe oder éischt Artikelinspektioun ier ech eng voll Produktioun engagéieren, an ech confirméieren d'Tooling Besëtz Konditioune schrëftlech. Vum Prototyp op d'Produktioun ze plënneren huet dëst bewosst mech konsequent vun deier Iwwerraschungen gerett. Verzeechnes wéi Thomasnet (2024), déi Lëscht a kategoriséiere US Plastiksextrusioun Hiersteller no Kapazitéit a Regioun, bleiwen en nëtzlechen Ausgangspunkt wann ech d'Feld muss vergréisseren, a Spezialist Mooss extruders wéi SeaGate Plastik illustréiert wéi Aktieprofile a Réier a kosteneffizient personaliséiert Deeler fabrizéiert kënne ginn.
Oft gestallte Froen
Dëst sinn d'Froen déi Keefer mech am meeschte stellen wann se en Extrusiounspartner sichen. Ech hunn d'Äntwerten präzis a praktesch gehal fir datt Dir séier op se handele kënnt.
Wéi fannen ech eng Plastiksextrusiounsfirma Fabréck bei mir oder an den USA?
Start mat Kapazitéit, filter dann no Geographie. Ech sichen Zouliwwererverzeichnisser wéi Thomasnet (2024) déi US Plastiksextrusioun Hiersteller no Regioun a Prozess kategoriséieren, dann Kräiz-Check all Kandidat Material a Volume fit. D'Wiel vun engem Haus Plastik Hiersteller bezilt dacks iwwer Komfort: der Reshoring Initiative (2023) bericht datt Haussourcing Fracht erofsetzen kann, Pflicht, an Inventar Droen Käschten, Gesamtlandkäschte reduzéieren.
Wéi vill kascht personaliséiert Plastiksextrusioun?
Et ginn zwou Käschte Schichten. Benotzerdefinéiert Profiler erfuerderen eng eemoleg Tooling a stierwen Investitioun, no deem pro-Deel Präisser hänkt resin, Wanddicke, Ausgang Taux, a Volumen. Stock extrudéiert Formen iwwersprangen d'Tooling charge ganz, dofir hunn ech se als Standard wann e Standardprofil d'Ufuerderung entsprécht. Well extrusion ass eng kontinuéierlech, héich-Volumen Prozess, Eenheetskäschte falen typesch wéi d'Lauflängt eropgeet.
Wat ass den Ënnerscheed tëscht personaliséierten a stockextrudéierte Profiler?
Stock Profiler sinn Standard Querschnëtter e Plastik Profil Fabrikant beschwéiert schonn produzéiert, also droen se keng Toolkäschte a kuerz Leadzäiten, obwuel d'Form fix ass. Benotzerdefinéiert extrusion gëtt mir e stierwen entworf op meng exakt Profil Kräiz-Sektioun, déi wäert d'Tooling Investitioun wann d'Geometrie, Funktioun, oder Branding verlaangt et. SeaGate Plastik (2024) stellt och fest, datt Standardprofiler a Réier kënnen a kosteneffizient personaliséiert Deeler fabrizéiert ginn, eng nëtzlech Mëtt Wee wann eng voll Mooss stierwen net gerechtfäerdegt ass.
Wéi wielen ech dat richtegt Material fir meng extrudéiert Deel?
Ech passen den Harz un d'Applikatioun. PVC gehéiert zu de meescht extrudéierte Plastiks fir Profiler, Päif, an tubing. HDPE, LDPE, a Polypropylen déngen gutt a chemesch-resistent a flexibel Uwendungen. Wann ech Kloerheet brauch, Impakt Kraaft, oder Hëtzt Resistenz, I move to engineering-grade plastics such as Polycarbonate, ABS, Acryl (PMMA), or Nylon (PA), and I reserve PEEK for extreme thermal and mechanical demands. Sharing your application and environment with the supplier is the fastest route to the right recommendation.
What certifications should a quality extrusion supplier hold?
ISO 9001 is my baseline. The International Organization for Standardization (2015) describes it as the internationally recognized standard for quality management systems used across manufacturing, and it is the most widely adopted quality standard in the plastics sector. Depending on your industry, you may also require food-contact, medezinesch, or flame-rating compliance, so confirm those specifics against your application.
What mistakes should I avoid when sourcing an extrusion partner?
The most common ones I see are chasing “gréissten” oder “beschte” claims without checking fit, schéckt onkomplett Zeechnungen déi opgeblosen Zitater produzéieren, an ënnerschätzen Tooling Lead Zäit. Ech warnen och géint d'MoQ Ausrichtung ze ignoréieren; eng Fabréck gebaut fir héich-Volumen Fabrikatioun kann net niddereg-Volumen Aarbecht begréissen, an e klenge Buttek kann mat Ärer Skala kämpfen. Match de Fournisseur op d'Aarbecht anstatt de Ruff.
Wat sinn déi nächst Schrëtt wann ech e Fournisseur gewielt hunn?
Schéckt e komplette RFQ, Ufro eng Prouf oder éischt Artikel Inspektioun, confirméieren Tooling Besëtz schrëftlech, an averstanen op engem realistesche Zäitplang datt Tooling Zäit vun Produktioun Zäit trennt. D'Validatioun vum Deel virun der voller Produktioun ass deen eenzegen zouverlässegste Wee deen ech fonnt hunn fir vum Prototyp op d'Produktioun ze plënneren ouni deier Neiaarbechten.
Wat ass eng Plastikextrusiounsfirma Fabrik a firwat et wichteg ass fir B2B Keefer
Wann ech bewäerten engem Plastik extrusion Firmen Fabréck fir e Client, Ech fänken mam Prozess selwer un, well de Prozess definéiert wat e Fournisseur kann a kann net fir Iech maachen. Plastiksextrusioun schmëlzt Roh Plastikmaterial a formt et zu engem kontinuéierleche Profil mat engem fixen Querschnitt (SeaGate Plastik, 2024). Deen eenzege Saz huet méi Kaaf Implikatioune wéi déi meescht Keefer realiséieren: den “fix Querschnitt” Dofir ass d'Extrusioun laang ausgezeechent, eenheetlech Formen wéi tubing, trimmen, an Channels, an et ass och firwat Dir déi selwecht komplex dreidimensional Geometrie net erwaarden kënnt, déi Dir vu Formen kritt.
Definitioun: Wat Dir tatsächlech kaaft
An praktesch Begrëffer, eng Plastiksextrusiounsfabrik dréckt erweicht Harz duerch e geformte Stierf fir Elementer wéi personaliséiert Plastikprofile ze produzéieren, Plastiksrohr, a Plastiksplack. Well dëst e kontinuéierleche Extrusiounsprozess ass, et leeft gutt fir héich-Volumen Fabrikatioun a laang Produktioun leeft anstatt eent-ugefaangen komplex Deeler. Déi zwou Kategorien froen ech Keefer fréi z'ënnerscheeden Extrusion Plastic Fabrikatioun Fournisseur sinn Stock extrudéiert Formen, déi prett sinn an Tooling vermeiden, a personaliséiert extrudéiert Plastiksdeeler, déi erfuerderen e Stierf entworf fir Är Querschnëtt. Standard extrudéiert Profiler a Réier kënnen och a kosteneffizient personaliséiert Deeler fabrizéiert ginn mat schnelle Wendungsproduktioun (SeaGate Plastik, 2024), wat eng nëtzlech Mëtt Wee ass, wann e voll Mooss stierwen net gerechtfäerdegt ass.
Maart Kontext
The US plastics industry is a major contributor to domestic manufacturing shipments and employment (Plastik Industrie Association, 2023), sou datt Dir net aus engem Nischhandel kënnt. Dës Skala ass wichteg fir Keefer: et heescht real Konkurrenz tëscht Fournisseuren, Redundanz wann ee Plastikprofilhersteller d'Leadzäit net erfëllen kann, an eng reife Basis vun Kontrakt Fabrikatioun a Plastik Fabrikatioun Servicer. It also means claims of being the “gréissten” oder “beschte” factory are marketing shorthand, not verified rankings. I treat those labels as prompts to ask about actual line capacity, Zertifizéierungen, and reference customers rather than as evidence.
Key Applications and Materials
Material selection drives most of the outcome, so I map the resin to the application before shortlisting any supplier. Common choices I see across projects include:
- PVC — among the most widely extruded plastics globally, gemeinsam an Profiler, Päif, an tubing (Plastik Industrie Association).
- HDPE an LDPE — durable, chemically resistant polyethylenes used for tubing, liners, and industrial profiles.
- Polypropylen — lightweight and fatigue-resistant, frequently chosen for living hinges and chemical handling.
- ABS a Polycarbonat — impact-resistant options for structural trim and enclosures; polycarbonate adds optical clarity and heat resistance.
- Acryl (PMMA) — clarity and weatherability for lenses, weist, and lighting profiles.
- Nylon (PA) an PIEK — engineering-grade plastics for wear, Temperatur, and mechanical demands; PEEK is the high-performance choice for aerospace and medical.
- TPE/TPU — flexible elastomers for seals, Dichtungen, an grips, often produced through co-extrusion with a rigid substrate.
Co-extrusion deserves special attention because it lets a factory combine two materials in one profile, for example a rigid PVC body with a soft TPE sealing lip. If your part needs both stiffness and flexibility, confirm the supplier runs true co-extrusion rather than secondary assembly.
Why This Matters for B2B Buyers
Understanding the process changes how you write a request for quote. Extrusiounstoleranzen si meeschtens méi locker wéi Sprëtzformen wéinst Materialschrumpfung a kontinuéierlecher Form (Protolabs, 2023), so specifying injection-molding-tight tolerances on an extruded profile will either inflate your price or trigger a round of clarifying questions that delays the quote. On sustainability, Thermoplastik, déi an der Extrusioun benotzt ginn, sinn recycléierbar, a regrind Wiederverwendung verbessert Material Effizienz (US EPA, 2023), which gives you a legitimate lever for both cost and environmental goals when you discuss regrind percentages with a supplier.
How to Choose the Right Plastic Extrusion Companies Factory Supplier
Choosing a supplier is where I see the most avoidable mistakes, usually because buyers compare on unit price alone and ignore the cost drivers hiding behind that number. Below is the framework I use, built around evaluation criteria, red flags, and a due diligence checklist you can lift directly into your sourcing process.
Verkeefer Evaluatioun Critèren
Ech score Kandidaten géint fënnef Dimensiounen anstatt engem eenzegen Zitat:
- Fäegkeet Match. Huet d'Fabréck routinéiert Är Harz a Profilgréisst? E Plastiksschlauchliwwerer optiméiert fir medizinescht Schlauch mat klengen Duerchmiesser ass net dee selwechte Buttek wéi e grousse architektonesche Profilextrusioun.
- Qualitéit Systemer. ISO 9001 ass den international unerkannten Standard fir Qualitéitsmanagementsystemer, déi an der Fabrikatioun benotzt ginn (ISO, 2015) a bleift am meeschte verbreet ugeholl Qualitéitsnorm am Plastiksektor. Zertifizéierung ass keng Garantie fir gutt Deeler, awer seng Verontreiung seet mir méi déif an d'Inspektiounspraktiken ze gräifen.
- Tooling a stierwen Design. Frot wien de Stierwen gehéiert, wéi laang stierwen Design an Tooling huelen, a wat geschitt mam Tool wann Dir fortgeet. Besëtzerbedéngungen ginn dacks a Feindréck begruewen.
- Lead Zäit a Kapazitéit. Bestätegt ob zitéiert Leadzäiten aktuellen Réckstand oder ideal Bedéngungen reflektéieren. Quick-Turnround Produktiounsfuerderunge solle mat engem spezifeschen engagéierten Datum gebonne sinn.
- Finanziell an operationell Stabilitéit. E Fournisseur deen Är eenzeg Quell fir e kritesche Profil gëtt ass e Risiko wann et finanziell fragil ass.
D'Käschte Chauffeuren verstoen
Transparenz op Käschten Struktur trennt engem staarke Plastik Profil Fabrikant beschwéiert vun engem opaken. Dräi Chauffeuren bestëmmen Äre Gesamtpräis, an ech froen d'Liwweranten fir se explizit auszebriechen:
| Käschten Chauffer | Stock extrudéiert Formen | Benotzerdefinéiert extrudéiert Profiler |
|---|---|---|
| Tooling / stierwen Investitioun | Keen - Profil existéiert schonn | Eemol Stierfkäschte erfuerderlech virum éischte Laf (Industrie Sourcing Leedung, Thomasnet Fournisseur Guiden) |
| Minimum Bestellung Quantitéit (MOQ) | Niddereg; kafen vun der Längt | Méi héich; verbonne mat Setup a Materialwiessel |
| Lead Zäit | Kuerz - dacks Regal Stock | Méi laang; enthält d'Fabrikatioun an d'Zertifizéierung vum éischten Artikel |
| Präis pro Eenheet am Volume | Fixéiert duerch Katalog | Ënneschten bei héije Volume eemol Tooling amortiséiert ass |
| Beschte fit | Prototyping, niddereg Volumen, Standard Querschnëtter | Proprietär Geometrie, héich-Volumen Fabrikatioun, Prototyp zu Produktioun Skala-up |
Benotzerdefinéiert Extrusioun erfuerdert typesch eng eemoleg Toolinginvestitioun, iwwerdeems Stock Profiler dës Käschten vermeiden (Industrie Sourcing Leedung). A menger Erfahrung, Keefer, déi plangen vum Prototyp op d'Produktioun ze skaléieren, sollten de personaliséierte Stierf fréi zitéieren, och wa se mat Aktieformen ufänken, sou ass den amortiséierte Präis pro Eenheet siichtbar virum Volumen Ramp.
Red Fändelen Ech kucken fir
- Refus ISO oder gläichwäerteg Qualitéit Dokumentatioun ze deelen, oder vague Äntwerten iwwer Inspektioun Frequenz.
- Zitater ouni Tooling Linn Element, dat heescht normalerweis datt d'Käschte méi spéit erëm optrieden oder de Stierf ënnerdimensionéiert ass.
- Net Wëllen Referenzen an Ärer Industrie oder Proufdeeler ze bidden.
- Toleranzen op Pabeier versprach, déi méi enk si wéi dat wat kontinuéierlech Extrusioun realistesch hält - en Zeechen datt de Fournisseur iwwerverkaaft.
- “Gréissten” oder “beschte” Fuerderungen ouni Kapazitéitsdaten, Zertifizéierungen, oder Client Beweis hannert hinnen.
Due Diligence Checkliste
Ier ech eng Plastic Extrusion Firmen Factory Fournisseur engagéieren, Ech confirméieren all Element hei ënnendrënner schrëftlech:
- Halt Dir ISO 9001 oder gläichwäerteg, a kann ech den Zertifikat an den Ëmfang gesinn?
- Wéi eng Harz leeft Dir an der Produktioun, a kënnt Dir meng Material verschaffen - PVC, ABS, polycarbonate, HDPE, LDPE, polypropylene, oder en Ingenieursgrad?
- Wat fir Toleranzen garantéiert Dir fir dëse Profil Querschnitt, a wéi gi se gemooss?
- Wat ass d'Tooling Käschten, Lead Zäit, an MOQ, a wien de Stierwen gehéiert?
- Bitt Dir Co-Extrusioun a Secondaire Fabrikatioun am Haus?
- Wéi ee Prozentsaz vun der Remolerei gëtt benotzt, a wéi beaflosst dat d'Zertifizéierung an d'Erscheinung?
- Can you provide first-article inspection reports and material certifications?
- What is your realistic committed lead time given current backlog?
Find Plastic Extrusion Companies and Factories in the United States
Buyers frequently search for a plastic extrusion factory “bei mir” oder “in the USA,” and the location question is more strategic than it first appears. Domestic sourcing is not only about proximity; it changes your total landed cost and your supply-chain risk profile.
Where to Start Your Search
Thomas supplier directories list and categorize US plastic extrusion manufacturers by capability and region (Thomasnet, 2024), which makes them a practical first filter when you want to build a shortlist by material, Prozess, or state. Ech Pair Verzeechnes Fuerschung mat Kapazitéit-spezifesch Quelle wéi Benotzerdefinéiert Plastik extrusion Fabrikant beschwéiert Referenze ze verstoen wat e bestëmmte Buttek tatsächlech produzéiert ier ech erauskommen. D'Zil op dëser Etapp ass eng Shortlist vu fënnef bis aacht Kandidaten deenen hir Fäegkeeten wierklech mat Ärem Harz a Profil passen, net eng laang Lëscht vun Nimm. Plastic Extrusion Firmen
Schlëssel Considératiounen fir Domestic Sourcing
Reshoring an Haushaltssourcing kënnen d'Gesamtlandkäschte reduzéieren andeems d'Fracht erofgeet, Pflicht, an Inventar Droen Käschten (Reshoring Initiative, 2023). Fir extrudéiert Deeler, déi dacks voluminös an niddreg Wäertdicht sinn, Fracht ass e sënnvoll Zeilartikel, also en Haus Plastik Hiersteller méi no bei Ärem Versammlungspunkt kann e méi héije Eenheetspräis kompenséieren. Ech weien dräi Faktoren:
- Total gelant Käschten, net Eenheetspräis. Gidderween dobäizemaachen, Pflicht, an d'Droenkäschte vum Sécherheetslager deen Dir braucht fir laang iwwerséiesch Transit ze decken.
- Kommunikatioun an Design Iteration. Domestic time-zone alignment speeds up die design and tooling revisions during the prototype-to-production phase.
- Supply resilience. Shorter lines reduce exposure to port delays and long lead-time shocks.
Interpreting “Gréissten” an “Beschte” Factory Claims
Location searches often surface superlatives, and I treat them skeptically. “Gréissten” tells you nothing about whether a factory runs your material or holds your tolerances. Amplaz, I convert vague claims into verifiable questions: How many extrusion lines run my resin family? What is your on-time delivery rate? Which certifications do you hold? A smaller shop that specializes in your profile is frequently a better partner than a large one for which your job is an afterthought.
Practical Tips and Industry Context
A few habits have consistently saved my clients time and money. Éischten, Ufro stockéiert extrudéiert Formen fir fréi Validatioun ier Dir an engem personaliséierte Stierf investéiert - et léisst Iech fit testen a funktionnéieren bëlleg. Zweeten, deelt eng dimensionéiert Zeechnung mat realistesche Extrusiounstoleranzen vir, sou datt Zitater vergläichbar sinn. Drëtten, confirméieren de Fournisseur d'regrind Politik, zanter recycléierbaren thermoplastics an regrind Wiederverwendung verbesseren Material Effizienz (US EPA, 2023) awer kann d'Erscheinung op kosmetesch Deeler beaflossen. Endlech, erënneren, datt Plastik extrusion eng kontinuéierlech ass, high-volume process well suited to long production runs, sou belount et Keefer déi d'Nofro konsolidéiere kënnen an präzis prognostizéiere kënnen. Bannent der reife US Plastik Fabrikatioun Basis (Plastik Industrie Association, 2023), Dir hutt Plaz fir selektiv ze sinn - benotzt et, a loosst eng strukturéiert Checklëscht anstatt eng Iwwerschrëft Fuerderung Äre Plastic Extrusion Companies Factory Fournisseur entscheeden.
Fannt eng Plastiksextrusiounsfabrik bei menger Plaz
When buyers ask me how to find a plastic extrusion factory nearby, I remind them that “bei mir” is really shorthand for two goals: shorter freight lanes and easier communication. Extrusion melts raw plastic material and forms it into a continuous profile with a fixed cross-section (SeaGate Plastik, 2024), and because that continuous extrusion process runs at high volume, the finished product is often bulky and freight-sensitive. A menger Erfahrung, the cost of moving extruded plastic parts across the country can quietly erode the price advantage of a distant supplier, so location genuinely matters.
Key considerations for local sourcing
I start every local search by matching capability to geography rather than proximity alone. A plastic profile manufacturer two states away with the right die design and tooling almost always beats a closer shop that cannot hold your profile cross-section. I evaluate three things in order: the materials they run (PVC, ABS, polycarbonate, HDPE, LDPE, polypropylene, acrylic, and engineering-grade resins such as nylon or PEEK), the processes they offer (Profil extrusion, Plastik Blat extrusion, tubing, an co-extrusion), and their quality systems. ISO 9001 ass den international unerkannten Standard fir Qualitéitsmanagementsystemer, déi an der Fabrikatioun benotzt ginn (ISO, 2015), so I treat certification as a baseline filter, not a bonus.
Practical tips to find and vet a factory
Thomasnet supplier directories list and categorize US plastic extrusion manufacturers by capability and region (Thomasnet, 2024), which makes them a reliable starting point for a location-based shortlist. Vun do aus, I qualify each candidate with a consistent set of questions before I ever request a quote.
My local supplier vetting checklist
- Which resins do you extrude in-house, and can you run regrind for material efficiency?
- Do you offer co-extrusion or dual-durometer profiles if my part needs a soft-touch or barrier layer?
- What tolerances can you hold, and how do you document them?
- Are you ISO 9001 zertifizéiert, and can you share a recent audit summary?
- What is your typical lead time from approved die to first article?
- Do you provide plastic fabrication services (schneiden, punchen, bueren) so I receive finished parts, not just stock lengths?
Industrie Kontext
Domestic proximity is more strategic than it looks. Reshoring an Haushaltssourcing kënnen d'Gesamtlandkäschte reduzéieren andeems d'Fracht erofgeet, Pflicht, an Inventar Droen Käschten (Reshoring Initiative, 2023). Because the US plastics industry is a major contributor to domestic manufacturing shipments and employment (Plastik Industrie Association, 2023), most regions have a viable domestic plastics manufacturer within a reasonable freight radius. I tell buyers that “bei mir” should mean near enough to control landed cost and lead time, which is often a regional rather than a strictly local decision.
Identify the largest plastic extrusion companies in the US
Buyers frequently ask me to point them to the “gréissten” Plastik extrusion Firmen, and my first move is always to define what “gréissten” means for their project. Size can describe revenue, plant footprint, number of extrusion lines, or annual resin throughput, and those metrics do not always move together. A plastic extrusion companies factory supplier with enormous pipe capacity may be the wrong fit for a low-volume acrylic profile, so I interpret scale through the lens of the specific job.
Key considerations when “gréissten” wichteg
Scale earns its keep on long production runs. Plastic extrusion is a continuous, high-volume process well suited to long production runs, so the largest producers shine when you need millions of feet of PVC profile or HDPE pipe on a predictable schedule. PVC gehéiert zu de meescht extrudéierte Plastik weltwäit, allgemeng an Profiler benotzt, Päif, an tubing, which is why the biggest players tend to concentrate capacity there. If your program is high-volume and standardized, a large plastic profile manufacturer offers redundancy, buffer inventory, and pricing leverage. If your program is small or highly custom, that same scale can translate into higher minimums and less flexibility.
Practical tips for evaluating scale claims
I never take a marketing claim of “gréissten” at face value. Amplaz, I ask for concrete indicators: number of extrusion lines by size class, resins run at volume, and the split between stock extruded shapes and custom work. A large firm quoting a wholesale program should be able to show quick-turnaround production capacity, secondary plastic fabrication services, and a documented MOQ structure. The table below summarizes how I weigh large versus specialized suppliers.
Grouss versus spezialiséiert extrusion Fournisseuren
| Faktor | Gréisste Produzenten | Spezialiséiert Fournisseuren |
|---|---|---|
| Beschte fit | Héich-Volumen, standardiséierte Lafen (Päif, PVC Profil) | Benotzerdefinéiert Plastik Profiler, Ingenieursgrad Harz |
| Minimum Bestellung Quantitéit | Méi héich MOQ fir d'Linnzäit ze justifiéieren | Den niddeste Präis vun de MOQ, méi flexibel |
| Tooling Käschten | Amortiséiert iwwer grouss Bänn | Eemol stierwen kascht méi siichtbar pro Eenheet |
| Lead Zäit | Prévisibel, gebuffert duerch Kapazitéit | Variabel, Projet-ofhängeg |
| Material Gamme | Commodity resins (PVC, HDPE, LDPE, PP) | Spezialitéit Harz (PC, PMMA, PA, PEEK, TPE/TPU) |
| Co-extrusion | Gemeinsam op Standard Linnen | Oft verfügbar fir Nisch Multi-Layer Deeler |
Industrie Kontext
Déi gréissten US Extruder sinn an Commodity verankert, Gidderween-schwéier Produiten wou kontinuéierlech, héich-Volumen Fabrikatioun belount Effizienz. Benotzerdefinéiert Extrusioun erfuerdert typesch eng eemoleg Tooling oder stierwen Investitioun, iwwerdeems Stock Profiler dës Käschten vermeiden, sou grouss Produzente féieren oft mat Kataloge vun Stock extruded Formen. Ech erënnere Keefer datt “gréissten” ass en nëtzlecht Signal fir Zouverlässegkeet a Kapazitéit, awer et ass net e Proxy fir Qualitéit oder Fit. Déi richteg Gréisst ass déi, déi Äre Volume entsprécht, Material, an Toleranz brauch.
Discover the best-rated plastic extrusion manufacturers
“Best-rated” is the claim I scrutinize most, because ratings can reflect genuine performance or simply strong marketing. A menger Erfahrung, the manufacturers worth shortlisting are the ones that make their quality measurable. I look past star counts and testimonials for evidence I can verify: Zertifizéierungen, documented tolerances, Material Tracabilitéit, and a track record of moving projects from prototype to production without surprises.
Key considerations for judging quality
Quality management is the foundation. ISO 9001 is the most widely adopted quality management standard, used across manufacturing sectors including plastics, so I treat it as table stakes for a best-rated plastic extrusion companies factory manufacturer. Beyond certification, I assess how a supplier handles tolerances. Extrusiounstoleranzen si meeschtens méi locker wéi Sprëtzformen wéinst Materialschrumpfung a kontinuéierlecher Form (Protolabs, 2023), and the best manufacturers explain that reality up front rather than overpromising. A shop that gives me realistic tolerance ranges and a clear inspection plan earns more trust than one quoting numbers it cannot hold.
Practical tips for choosing the best-rated supplier
I use a material selection framework tied to the application. The resin drives the manufacturer, net ëmgedréint.
- PVC — profiles, Päif, and tubing where cost and rigidity matter.
- ABS and polycarbonate — impact-resistant parts; polycarbonate adds clarity and heat tolerance.
- HDPE an LDPE — chemical resistance and flexibility for tubing and liners.
- Polypropylen — lightweight parts needing fatigue and chemical resistance.
- Acryl (PMMA) — optical clarity for lighting and display profiles.
- Nylon (PA) an PIEK — engineering-grade parts under mechanical or thermal stress.
- TPE/TPU — flexible seals and gaskets, often via co-extrusion.
Once the material is set, I confirm the supplier offers the matching process, whether that is profile extrusion, Plastik Blat extrusion, or resin extrusion with co-extrusion for multi-layer parts. Standard extrudéiert Profiler a Réier kënnen a kosteneffizient personaliséiert Deeler mat schnelle Wendung fabrizéiert ginn (SeaGate Plastik, 2024), so I favor manufacturers that pair extrusion with in-house fabrication and prototype-to-production support. For a working example of custom capability and stock profile options, I point buyers to references such as SeaGate Plastik.
Industrie Kontext
The best-rated manufacturers increasingly compete on sustainability alongside quality. Thermoplastik benotzt an der Extrusioun sinn recycléierbar, a regrind Wiederverwendung verbessert Material Effizienz (US EPA, 2023), so I ask top candidates how they manage scrap and regrind. A manufacturer that documents its quality system, states honest tolerances, and runs an efficient material loop tends to be “best-rated” for reasons that hold up under a plant visit. That is the standard I apply, and it is the one I recommend every buyer use before committing to a contract manufacturing partner.
Understand how the plastic extrusion manufacturing process works
Wann ech e Plastik Profil Fabrikant beschwéiert, I start by making sure the buyer understands what actually happens on the shop floor. Plastiksextrusioun schmëlzt Roh Plastikmaterial a formt et zu engem kontinuéierleche Profil mat engem fixen Querschnitt (SeaGate Plastik, 2024). That single sentence carries most of what you need to know: the process is continuous, the cross-section is constant along the length, and the shape is defined by tooling rather than by a closed mold.
The core stages of the continuous extrusion process
An der Praxis, I describe the workflow in five stages. Éischten, resin pellets are fed into a hopper. Zweeten, a heated barrel with a rotating screw melts and pressurizes the material, which is why practitioners often call it resin extrusion. Drëtten, the molten polymer is forced through a die that establishes the profile cross-section. Véierten, the extrudate is cooled in a water bath or air rack so it holds its geometry. Fënneften, pullers draw the part at a steady rate before a saw or cutter sizes it. Because nothing stops between stages, the method is genuinely a continuous extrusion process rather than a cycle-by-cycle one.
Why tolerances differ from injection molding
One point I raise early with engineering teams: extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming (Protolabs Design Ressourcen, 2023). This is not a defect. It reflects the physics of pulling a hot polymer through open tooling and cooling it under tension. If your extruded plastic parts need tight dimensional control on a specific feature, plan for secondary machining or specify that feature as a fabrication step rather than expecting the die alone to hold it.
Co-extrusion and profile extrusion variants
Profile extrusion covers the custom cross-sections most buyers picture: Channels, Dichtungen, trimmen, a strukturell Formen. Co-extrusion runs two or more materials through the die at once, which lets you combine, zum Beispill, a rigid PVC body with a flexible TPE/TPU sealing lip in a single pass. I find co-extrusion is where a capable factory earns its rate, because it removes a downstream assembly step and improves seal performance. Plastic sheet extrusion and tubing use the same fundamentals with different die and downstream setups.
Industry context and material efficiency
Extrusion suits high-volume manufacturing because it is inherently a continuous, high-volume process well suited to long production runs. Once a die is dialed in, output scales with line speed and run time. It also has a reasonable sustainability story: Thermoplastik, déi an der Extrusioun benotzt ginn, sinn recycléierbar, a regrind Wiederverwendung verbessert Material Effizienz (US EPA, 2023). A menger Erfahrung, asking a supplier how they handle regrind tells you a lot about both their cost discipline and their process control.
Compare custom vs stock plastic extrusion suppliers
The most consequential sourcing decision I help buyers make is custom versus stock. It drives your tooling cost, Minimum Bestellung Quantitéit, and lead time all at once. The right answer depends on how closely a standard shape fits your application and how much volume you expect to run.
What separates the two paths
Benotzerdefinéiert Extrusioun erfuerdert typesch eng eemoleg Tooling a stierwen Investitioun, iwwerdeems Stock Profiler dës Käschten vermeiden. Standard extrudéiert Profiler a Réier kënnen a kosteneffizient personaliséiert Deeler mat schnelle Wendung fabrizéiert ginn (SeaGate Plastik, 2024). So there is a middle path many buyers miss: start from a stock extruded shape and fabricate it, capturing part of the customization benefit without paying for a new die.
Cost drivers to model before you request a quote
When I build a sourcing model, I separate three drivers so the numbers stay honest:
- Die design and tooling: a one-time cost on custom work, typically amortized across your first order or two.
- MOQ: custom lines carry higher minimums to justify setup and purge material; stock shapes can ship in small quantities.
- Lead Zäit: stock ships quickly; custom adds die fabrication and first-article approval before production begins.
Verglach Dësch: custom vs stock extrusion
| Faktor | Benotzerdefinéiert Profil extrusion | Stock extrudéiert Formen |
|---|---|---|
| Tooling Käschten | One-time die investment required | Keen |
| Minimum Bestellung Quantitéit | Méi héich, to amortize setup | Niddereg, often cut-to-length |
| Lead Zäit | Méi laang (stierwen bauen + éischten Artikel) | Quick-turnaround production |
| Dimensional fit | Exact cross-section to spec | Nearest standard, plus fabrication |
| Bescht fir | Sustained volume, unique geometry | Prototypen, niddereg Volumen, near-fit needs |
| Unit price at scale | Ënneschten eemol Tooling amortiséiert ass | Higher per unit for heavy customization |
A vetting checklist for either path
Whether you pursue a custom plastic profile manufacturer or a stock plastic tubing supplier, I ask the same core questions. Is the shop certified to ISO 9001, den international unerkannten Standard fir Qualitéitsmanagementsystemer déi iwwer d'Fabrikatioun benotzt ginn (ISO, 2015)? ISO 9001 ass de meeschte verbreet ugeholl Qualitéitsmanagement Standard iwwer d'Produktiounssecteuren abegraff Plastik, so its absence is worth a direct conversation. Beyond certification, I ask:
- Which resins do you run in-house, and can you handle engineering-grade plastics like polycarbonate, nylon (PA), oder PIEK?
- Do you offer co-extrusion and downstream plastic fabrication services?
- How do you document tolerances and first-article inspection?
- What is your true MOQ, and how is tooling amortized on the initial order?
- Can you support the move from prototype to production without re-tooling?
Location intent: near me and in the USA
Buyers frequently search for a Plastic Extrusion Companies Factory supplier “bei mir” or a domestic plastics manufacturer in the USA. Two resources help here. Thomas supplier directories list and categorize US plastic extrusion manufacturers by capability and region (Thomasnet, 2024), which is a practical starting point for shortlisting. And the case for domestic sourcing is more than convenience: reshoring and domestic sourcing can reduce total landed cost by lowering freight, Pflicht, an Inventar Droen Käschten (Reshoring Initiative, 2023). I treat “gréissten” an “beschte” factory claims with skepticism; capability fit for your specific resin, Toleranz, and volume matters far more than a superlative on a homepage.
Learn what products can be made through plastic extrusion
Extrusion produces a broader range of products than most buyers expect, and the material you choose shapes both what is possible and what it costs. I organize my recommendations around a material selection framework tied to application and industry rather than a generic parts list.
Common extruded product categories
The workhorse outputs are custom plastic profiles, tubing, Blat, Channels, trimmen, Dichtungen, a strukturell Formen. Anything with a consistent profile cross-section along its length is a candidate. PVC gehéiert zu de meescht extrudéierte Plastik weltwäit, allgemeng an Profiler benotzt, Päif, an tubing (Plastik Industrie Association). That prevalence is why so many stock extruded shapes are available in PVC first.
Material selection framework
Here is how I match resins to needs across the polymers you will encounter most often:
- PVC: wirtschaftlech, rigid or flexible, strong for profiles, Päif, an tubing.
- ABS: tough and impact-resistant, common in housings and trims.
- Polycarbonat: high impact strength and clarity for glazing and guards.
- HDPE an LDPE: chemically resistant polyolefins for tubing, liners, an niddereg-Käschten Profiler; HDPE brings more rigidity, LDPE more flexibility.
- Polypropylen: liicht, chemesch resistent, and fatigue-tolerant for living hinges and profiles.
- Acryl (PMMA): optical clarity for display and lighting profiles.
- Nylon (PA): wear resistance and strength for mechanical parts.
- PEEK: high-temperature, chemically robust engineering-grade plastic for demanding aerospace and medical work.
- TPE/TPU: flexible elastomers ideal for seals and soft-touch co-extruded lips.
Industry applications
Construction relies on PVC and ABS profiles for window frames, trimmen, and edging. Medical and lab work uses acrylic, polypropylene, and PEEK tubing and channels. Electronics and appliances draw on polycarbonate and ABS housings. Industrial and fluid-handling lines lean on HDPE and nylon. Mapping your industry to these resins early keeps the quoting conversation focused and avoids specifying an over-engineered material you do not need.
Practical tips for moving from concept to production
A menger Erfahrung, three habits keep extrusion projects on schedule. Éischten, prototype from stock shapes where the geometry allows, then commit to custom tooling only after the design is validated, which protects your die investment. Zweeten, specify tolerances by feature rather than blanket-tightening the whole profile, since that respects the process and controls cost. Drëtten, confirm your supplier can carry the part from prototype to production on the same line, so scale-up does not force a re-quote. Handled this way, extrusion delivers custom parts economically, with the quick turnaround that makes the process attractive in the first place.
For a deeper look at fabricating cost-effective custom parts from standard and custom profiles, Ech Punkt Keefer op SeaGate Plastik’ extrusion overview.
Bringing Your Extrusion Sourcing Strategy Together
After walking through capabilities, Materialien, and vetting criteria, the through-line I keep returning to is this: choosing among plastic extrusion companies and factories is less about finding the “gréissten” oder “beschte” name and more about matching a supplier’s real strengths to your specific part, volumen, an Timeline. A continuous, high-volume manufacturing process rewards long production runs, but the same shop that excels at a million linear feet of PVC profile may not be the partner I want for a low-volume PEEK prototype. A menger Erfahrung, buyers who define the problem precisely before they request quotes get sharper pricing and fewer surprises downstream.
Material selection sits at the center of every good decision. Whether the application calls for rigid PVC or ABS in structural profiles, polycarbonate or acrylic (PMMA) fir optesch Kloerheet, HDPE an LDPE fir chemesch Resistenz, polypropylene fir liewen hinges, nylon (PA) for wear surfaces, or TPE/TPU for flexible seals, the resin drives tooling, Toleranzen, a kascht. Extrusion melts raw plastic and forms it into a continuous profile with a fixed cross-section (SeaGate Plastik, 2024), a Standard extrudéiert Profiler a Réier kënnen a kosteneffizient personaliséiert Deeler mat schnelle Wendung fabrizéiert ginn (SeaGate Plastik, 2024). That combination of stock shapes and custom profile extrusion, sometimes paired with co-extrusion for multi-material geometry, is what makes the process so versatile from prototype to production.
On the commercial side, I always separate one-time and recurring costs. Custom extrusion typically carries a one-time tooling and die investment, while stock profiles avoid it, so the die design and tooling decision shapes the whole business case. Domestic sourcing deserves a second look too: reshoring and domestic sourcing can reduce total landed cost by lowering freight, Pflicht, an Inventar Droen Käschten (Reshoring Initiative, 2023), which often narrows the gap that offshore unit pricing appears to open. And because thermoplastics used in extrusion are recyclable and regrind reuse improves material efficiency (U.S. EPA, 2023), a quality-focused domestic plastics manufacturer can support both cost and sustainability goals at once.
Quality systems are the final filter I apply. ISO 9001 ass den international unerkannten Standard fir Qualitéitsmanagementsystemer, déi an der Fabrikatioun benotzt ginn (ISO, 2015), and it remains the most widely adopted benchmark I look for when comparing a custom plastic extrusion manufacturer against its peers. Pair that with realistic expectations on precision, since extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming (Protolabs, 2023), and you have a grounded framework for evaluating any plastic profile manufacturer or plastic tubing supplier.
Expert Asiicht
| Schlëssel Punkt | Erklärung |
|---|---|
| Match process to volume, not to reputation | Continuous extrusion is a high-volume process best suited to long production runs, so I weigh a factory’s real strengths against my order size rather than chasing “gréissten” oder “beschte” claims. |
| Separate tooling from unit price | Custom profiles require a one-time die investment while stock extruded shapes avoid it; understanding this split keeps the true cost of custom plastic profiles from hiding inside a quoted per-foot rate. |
| Verify quality before precision expectations | ISO 9001 Zertifikatioun (ISO, 2015) signals a managed process, and I set tolerance expectations knowing extrusion runs looser than injection molding (Protolabs, 2023). |
Actionable Sourcing Tips for B2B Buyers
- Define the part before you shop. Document the profile cross-section, resin (PVC, ABS, polycarbonate, HDPE, polypropylene, or an engineering-grade plastic), alljährlechen Volume, and target tolerance so every plastic extrusion companies factory supplier quotes against the same brief.
- Ask for tooling, MOQ, and lead-time numbers separately. Request the die cost, Minimum Bestellung Quantitéit, and quoted lead time as distinct line items to compare custom extrusion and stock profiles on equal footing.
- Confirm the quality system in writing. Ask for a current ISO 9001 certificate and the inspection points used on extruded plastic parts, rather than accepting a general quality claim.
- Weigh domestic sourcing on total landed cost. Compare a domestic plastics manufacturer against offshore options using freight, Pflicht, an Inventar Droen Käschten, net Eenheetspräis eleng (Reshoring Initiative, 2023).
- Test the relationship with a small run. Move from prototype to production in stages so you validate quick-turnaround performance and communication before committing to high-volume manufacturing.
- Use supplier directories as a starting list, net eng Shortlist. Verzeechnes wéi Thomasnet (2024) help you locate regional plastic fabrication services, but I still vet capability, Materialien, and certification directly with each shop.
FAQ
How do I find plastic extrusion companies or a factory near me?
When I evaluate location intent, I start by mapping suppliers against my shipping lanes rather than pure geographic proximity. A plastic profile manufacturer two states away with the right die design and tooling capability often beats a closer shop that lacks my resin. I use supplier directories that list and categorize US plastic extrusion manufacturers by capability and region to build a shortlist, then verify with a plant visit or video walkthrough. Thomas directories are a practical starting point for this (Thomasnet, 2024, thomasnet.com). A menger Erfahrung, “bei mir” should mean short, predictable lead times and low freight, not just a nearby ZIP code.
What should I look for in plastic extrusion manufacturers in the USA?
For domestic sourcing, Ech weien dräi Saachen: certified quality, materiell Breet, and total landed cost. A domestic plastics manufacturer can reduce total landed cost by lowering freight, Pflicht, an Inventar Droen Käschten (Reshoring Initiative, 2023, reshorenow.org), which often narrows the gap with offshore quotes once you account for the full picture. The US plastics industry is also a major contributor to domestic manufacturing shipments and employment (Plastik Industrie Association, 2023), sou datt de Fournisseur Basis déif ass. I confirm they run the resins I need, from commodity grades like PVC, HDPE, LDPE, and polypropylene to engineering-grade plastics such as polycarbonate, nylon (PA), an PIEK.
How do I choose the right plastic extrusion supplier for my project?
I treat supplier selection as a vetting checklist, not a gut call. The concrete questions I ask every candidate:
- Halt Dir ISO 9001 Zertifikatioun, the internationally recognized standard for quality management systems (ISO, 2015)?
- Which resins and profiles do you run in production, and do you offer co-extrusion?
- What are your tolerances, and how do you handle profile cross-section validation?
- What is your minimum order quantity (MOQ), Tooling Lead Zäit, and production lead time?
- Can you support the full path from prototype to production and quick-turnaround production for reorders?
Industrial Plastic Extrusion Parts The biggest mistake I see buyers make is choosing on unit price alone and ignoring tooling cost, MOQ, and lead-time risk. Those drivers usually decide whether a program is actually profitable.
What is the difference between custom and stock plastic extrusions?
Stock extruded shapes are standard profiles and tubes a supplier already produces, so you skip tooling and buy off the shelf. Custom extrusion requires a one-time tooling and die investment to create your unique profile cross-section. Den Ofdreiwung ass einfach: stock plastic extrusions minimize upfront cost and lead time, while custom plastic profiles fit your exact geometry. Notamment, Standard extrudéiert Profiler a Réier kënnen a kosteneffizient personaliséiert Deeler mat schnelle Wendung fabrizéiert ginn (SeaGate Plastik, 2024, seagateplastics.com), so I often prototype with stock shapes before committing to a die.
How should I read “gréissten” an “beschte” plastic extrusion factory claims?
I read those labels with healthy skepticism. “Gréissten” usually reflects capacity or revenue, which matters for high-volume manufacturing but tells me nothing about fit for a low-volume, tight-tolerance job. “Beschte” is subjective marketing unless it is backed by certifications, Referenze, and capability data. My rule: rank suppliers against my own requirements, not against a generic superlative. The largest plastic extrusion company on a list may be the wrong contract manufacturing partner for a specialty acrylic (PMMA) or TPE/TPU part, while a mid-size specialist nails it.
What are plastic extrusion profiles, and how are they made?
A profile is a continuous shape with a fixed cross-section. Plastiksextrusioun schmëlzt Roh Plastikmaterial a formt et zu engem kontinuéierleche Profil mat engem fixen Querschnitt (SeaGate Plastik, 2024). Because it is a continuous forming process, resin extrusion is well suited to long production runs and high-volume manufacturing. It also supports plastic sheet extrusion and tubing. One thing I always plan around: extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming (Protolabs Design Ressourcen, 2023), so I set tolerance expectations early with the plastic tubing supplier or profile shop.
Which plastic material should I choose for my extruded parts?
I anchor material selection to the application, not habit. PVC is among the most widely extruded plastics globally and is common in profiles, Päif, an tubing. For impact and appearance, I look at ABS or polycarbonate; for chemical resistance and living hinges, polypropylene; for outdoor and clarity, acrylic (PMMA); and for demanding thermal or wear conditions, nylon (PA) oder PIEK. I also confirm recyclability up front, since thermoplastics used in extrusion are recyclable and regrind reuse improves material efficiency (US EPA, 2023). Matching resin to service environment prevents the costly redesigns I have watched derail otherwise solid programs.
What drives the cost of extruded plastic parts?
Three levers move price more than anything else. Éischten, Tooling: a custom die is a one-time investment that stock profiles avoid entirely. Zweeten, MOQ and run length, since extrusion rewards volume and unit cost drops as quantities rise. Drëtten, Material Klass, where engineering-grade plastics and specialty resins cost well above commodity options. When I request a quote, I ask suppliers to break out tooling, per-unit price, and secondary plastic fabrication services separately so I can compare offers on equal terms and identify where the real cost lives.
Referenzen
- Plastiksextrusioun schmëlzt Roh Plastikmaterial a formt et zu engem kontinuéierleche Profil mat engem fixen Querschnitt. - SeaGate Plastik (2024)
- Standard extrudéiert Profiler a Réier kënnen a kosteneffizient personaliséiert Deeler mat schnelle Wendung fabrizéiert ginn. - SeaGate Plastik (2024)
- ISO 9001 ass den international unerkannten Standard fir Qualitéitsmanagementsystemer, déi an der Fabrikatioun benotzt ginn. - International Organisatioun fir Standardiséierung (2015)
- The US plastics industry is a major contributor to domestic manufacturing shipments and employment. - Plastik Industrie Association (2023)
- Reshoring an Haushaltssourcing kënnen d'Gesamtlandkäschte reduzéieren andeems d'Fracht erofgeet, Pflicht, and inventory carying costs. - Reshoring Initiative (2023)
- Extrusiounstoleranzen si meeschtens méi locker wéi Sprëtzformen wéinst Materialschrumpfung a kontinuéierlecher Form. - Protolabs Design Ressourcen (2023)
- Thermoplastik benotzt an der Extrusioun sinn recycléierbar, a regrind Wiederverwendung verbessert Material Effizienz. - US Ëmweltschutz Agentur (2023)
- Thomas suplier directories list and categorize US plastic extrusion manufacturers by capability and region. - Thomasnet (2024)
- Plastic extrusion is a continuous, high-volume process well suited to long production runs, per general industry manufacturing references (SPI/Plastics Industry Association overview). — Planning analysis
- PVC gehéiert zu de meescht extrudéierte Plastik weltwäit, allgemeng an Profiler benotzt, Päif, an tubing (Plastik Industrie Association). — Planning analysis