Wéi Plastik Extrusioun Maschinnen Aarbecht Schrëtt fir Schrëtt
Inhaltsverzeechnes
Wéi Plastik Extrusioun Maschinnen Aarbecht Schrëtt fir Schrëtt
Dir benotzt a Plastik Extrusion Machine Plastik a laang Formen ze maachen. D'Maschinn dréckt de Plastik duerch e Stierf. Dëse Prozess huet e puer Haaptschrëtt:
Maacht d'Maschinn prett andeems se lued an erhëtzt. Kontroll wéi de Plastik duerch d'Maschinn beweegt.
Fix Problemer fir alles gutt ze halen.
Iwwer 53% vu Plastik Hiersteller benotzen extrusion Maschinnen, also all Schrëtt wëssen, weist firwat et wichteg ass.
Schlëssel Takeaways
Léiert iwwer d'Haaptdeeler vun engem Plastik extrusion Maschinn. All Deel hëlleft réi Plastik a fäerdeg Saachen ze maachen.
Wielt déi beschte Plastik fir Äre Projet. D'Art vu Plastik ännert wéi et schmëlzt a bewegt. Dëst beaflosst wéi gutt de Schlussprodukt ass.
Kuckt d'Füttern a Schmelzen Schrëtt no. Halt d'Feuchtigkeit an d'Temperatur op déi richteg Niveauen. Dëst stoppt Problemer wéi Blasen a schwaach Flecken.
Kontrolléiert den Drock wärend der Extrusioun. Gutt Drockkontrolle hält d'Form a Gréisst korrekt. Dëst garantéiert datt d'Plastikprodukter héich Qualitéit sinn.
Benotzt Qualitéitskontrolle bei all Schrëtt. Regelméisseg Kontrollen hëllefen Problemer fréi ze fannen. Dëst garantéiert datt d'Produkter staark sinn a gutt ausgesinn.
Plastic Extrusion Machine Iwwersiicht
Schlëssel Komponente
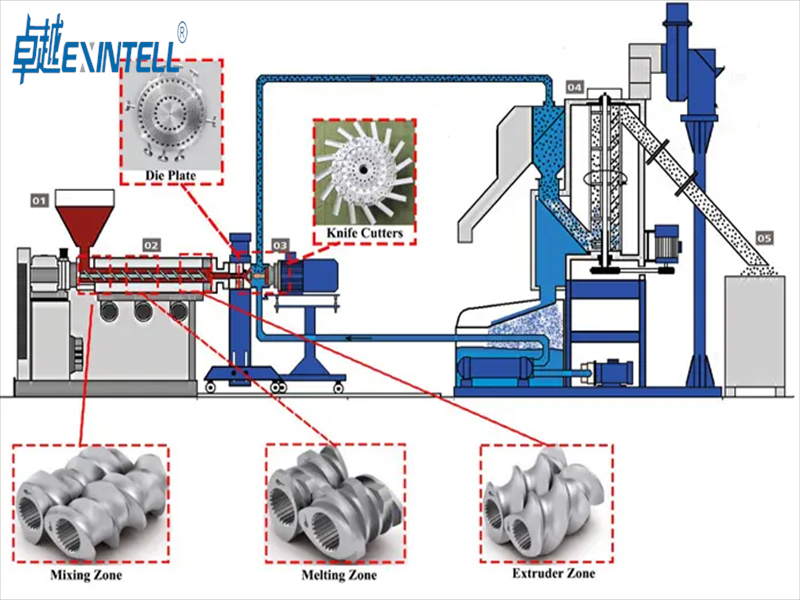
Wann Dir kuckt op eng Plastik extrusion Maschinn, Dir gesitt vill wichteg Deeler. All Deel hëlleft réi Plastik a fäerdeg Saachen z'änneren. Den Hopper hält de Plastik ier de Prozess ufänkt. D'Fass an d'Heizungen schmëlzen de Plastik sou datt et liicht beweege kann. D'Schraube dréckt de geschmoltene Plastik no vir. De Stierf formt de Plastik an dat wat Dir wëllt. Ofkillungsmechanismen hëllefen de Plastik seng Form ze halen nodeems se de Stierf verléisst.
Tipp: Iwwerpréift ëmmer dës Deeler fir Schued oder Verschleiung ier Dir d'Maschinn start.
A Plastik extruder Maschinn mécht sécher datt de Plastik duerch all Deel an der richteger Uerdnung beweegt. Wann Dir d'Maschinn propper hält an oppassen, Dir wäert manner Problemer hunn wann Dir Saachen maacht.
De Plastik deen Dir wielt ännert wéi et schmëlzt, fléisst, a killt. LDPE an HDPE si flexibel a staark. Polypropylen huet en héije Schmelzpunkt a brécht net einfach. PVC ass haart a gutt fir Saachen ze bauen. Polystyrol ass steif a benotzt fir d'Verpakung. ABS gesäit gutt aus a fillt sech glat. Nylon ass ganz staark. Polycarbonat gëtt net duerch Hëtzt oder Kratzer beschiedegt. PET ass am Beschten fir Iessen an Drénkfläschen.
Note: De Plastik deen Dir wielt beaflosst wéi et sech während der Extrusioun bewegt. Gutt Materialien hëllefen den Opbau am Stierwen ze stoppen an d'Finale Produkt fräi vu Mängel ze halen.
Dir musst de richtege Plastik fir Äre Projet wielen. Additive kënnen de Plastik méi staark maachen oder et virun Sonneliicht schützen. Wann Dir d'Materialien gutt preparéiert, de Plastik fléisst glat an d'Produkter wäerten héich Qualitéit sinn.
Extrusioun Prozess Schrëtt
Ernierung & Schmelzen
Dir fänkt den Extrusiounsprozess un andeems Dir roude Plastik an den Extruder fiddert. Den Hopper hält de Plastik, déi a Form vu Pellets ka sinn, granules, oder Pudder. Wéi Dir d'Material lued, Dir musst sécher sinn datt et dréchen a fräi vu Feuchtigkeit ass. Wann Dir dëse Schrëtt iwwerspréngt, Dir kënnt Blasen oder schwaach Flecken am Endprodukt gesinn. De Plastik bewegt aus dem Hopper an d'Fass, wou Heizungen ufänken et ze waarm.
D'Schmelzstadium ass ganz wichteg fir d'Qualitéit vum extrudéierte Plastik. Dir wëllt datt de Plastik gleichméisseg schmëlzt sou datt de fäerdege Produkt glat a staark ausgesäit. Hei sinn e puer Schlësselpunkte fir ze erënneren:
D'Feuchtigkeitkontrolle ass essentiell, well Waasserreschter kënne Blasen verursaachen oder souguer de Plastik zerbriechen.
Richteg Mëschung vun Additive garantéiert datt de Plastik déi richteg Faarf a Kraaft huet.
Dir musst déi richteg Temperatur setzen fir d'Art vu Plastik déi Dir benotzt. All Plastik schmëlzt bei enger anerer Temperatur. D'Tabell hei ënnen weist déi typesch Schmelztemperaturberäicher fir allgemeng Plastik:
Plastik Typ
Schmelztemperatur Range (°C)
HDPE
120-130
LDPE
105-115
Polycarbonat (PC)
230-260
Polypropylen (PP)
130-170
PEEK
320-350
PET
250-260
ABS
105-115
Nylon (PA)
190-350
Polystyrol (PS)
ronderëm 120
Wann Dir d'Füttern a Schmelzen Schrëtt kontrolléiert, Dir wäert e glat Flux vu geschmoltenem Plastik kréien. Dëst hëlleft den Extrusiounsprozess ouni Probleemer ze lafen a gëtt Iech e bessert Endprodukt.
Schrauwen & Faass Aktioun
Wann de Plastik ufänkt ze schmëlzen, d'Schraube am Faass fänkt un ze dréinen. D'Schraube ass d'Häerz vum Extruder. Et beweegt de Plastik no vir, vermëscht et, an hëlleft et komplett ze schmëlzen. D'Schraube an d'Fass schaffen zesummen fir sécher ze stellen datt de Plastik gleichméisseg erhëtzt a fléisst.
Dir kënnt un d'Schraube denken wéi dräi Haaptaufgaben:
Et bewegt de festen Plastik vum Hopper op d'Heizungen.
Et schmëlzt de Plastik andeems en et géint de waarme Faass dréckt.
Et pompelt de geschmoltene Plastik no vir, sou datt et geformt ka ginn.
Den Design vun der Schraube a Faass beaflosst wéi gutt de Plastik mëscht a schmëlzt. E puer Schrauwen hunn speziell Zonen fir ze fidderen, schmëlzen, a vermëschen. Dësen Design hëlleft Iech e stännege Floss vu geschmoltenem Plastik ze kréien. Zum Beispill, an enger Spillsaachfabrik, der Schraube an barrel hëllefen glat maachen, perfekt Deeler fir Aktioun Zuelen. An engem Telefon Fall Fabréck, si hëllefen glänzend ze kreéieren, flawless Fäll all Kéier.
Dir musst och déi richteg Schraubegeschwindegkeet setzen. Héichgeschwindeg Extruder kënne méi Plastik op eemol schmëlzen, awer si brauche méi laang Schmelzsektiounen a speziell Designen. Puer Maschinnen kann mat Vitesse lafen bis 1500 rpm a produzéieren Dausende vu Pond Plastik pro Stonn. Wann Dir déi richteg Schraubegeschwindegkeet an Design benotzt, Dir wäert eng stänneg kréien, héichqualitativ Ausgang vun Ärem Extrusiounsprozess.
Drock & Schmelzen
Wéi de geschmoltene Plastik duerch den Extruder beweegt, Drock baut am Faass op. Dësen Drock ass ganz wichteg fir de Profilextrusiounsprozess. Et hëlleft de geschmoltene Plastik duerch d'Stär ze drécken a gëtt dem Produkt seng Form.
An der Iwwergangszon, Den Drock klëmmt an e Schmelzfilm formt, wat kritesch ass fir de Schmelzprozess unzefänken. An der Meterzon, stabilen Drock ass néideg fir sécherzestellen datt d'Material voll geschmoll an homogeniséiert ass, fuert konsequent Ausgang.
Dir kontrolléiert den Drock andeems Dir d'Schraubegeschwindegkeet ugepasst. En Drocksensor moosst den Drock am Extruder. Wann den Drock ze héich oder ze niddreg gëtt, d'Maschinn ännert d'Schraubegeschwindegkeet fir alles stabil ze halen. Dëst hält de geschmoltene Plastik op déi richteg Temperatur a Flux.
Dir musst den Drock no beim Extrusiounsprozess kucken. Gutt Drockkontrolle hëlleft Iech déi richteg Form ze kréien, Gréisst, an Uewerfläch Finish fir Är Plastik Produiten. Et hält och de Profilextrusiounsprozess glat a sécher.
Formen an Ofkillen
Die Formen
Dir Guide der geschmollte Plastik duerch d'Stuerwe um Enn vun der extruder. De Stierf formt de Plastik an d'Form déi Dir wëllt. D'Form an d'Gréisst vum Stierf decidéieren der Finale Bléck vun Ärer extrusion. Wann Dir en einfachen Tube braucht, Dir benotzt e Standardstierwen. Fir komplex Profiler, Dir wielt e spezielle Stierf mat eenzegaarteger Geometrie. D'Land Längt, dat ass d'Distanz vun der Dier Entrée op d'Ausfahrt, hëlleft d'Form an d'Uniformitéit vum extrudéierte Plastik ze halen. Dir musst sécher sinn datt de Stierf Äre Produktbedürfnisser passt. Wann Dir déi richteg stierwen wielen, Dir kritt e glat a konsequent Resultat.
De Stierf spillt eng grouss Roll am Extrusiounsprozess. Et kontrolléiert de Flux an d'Form vum Plastik wéi et den Extruder verléisst.
Killmëttel Methoden
Nodeems de Plastik de Stierf verléisst, du killt se séier of fir seng Form ze halen. Ofkillung stoppt de Plastik aus deforméieren. Dir kënnt Loftschiller oder Waasserbäder benotzen. Waasserbäder funktionnéieren gutt fir déi meescht Extruderlinnen well se de Plastik séier a gläichméisseg killen. Loftkühlen ass gutt fir Produkter déi e méi mëllen Touch brauchen. Dir musst d'Kühlgeschwindegkeet kontrolléieren. Wann Dir de Plastik ze séier ofkillt, et kann knacken. Wann Dir et ze lues ofkillt, et kann kräischen. Ofkillung ass e Schlëssel Schrëtt an der extrusion Prozess.
Cooling Method
Wéi et funktionnéiert
Beschte Fir
Waasser Bad
Submerges extrudate
Päifen, Réier, Profiler
Air Chiller
Bléist cool Loft
Blieder, Filmer
Gréisst fir Konsistenz
Dir benotzt Gréisst Ausrüstung direkt nom stierwen fir d'Form an d'Gréisst vum extrudéierte Plastik ze halen. Eechung Unitéiten, wéi Vakuum oder Waassergekillt Tools, hëlleft de Produit ze stabiliséieren. Dës Eenheeten stoppen ze kräischen a stellen sécher datt Är Extrusioun exakt Miessunge entsprécht. Dir musst d'Gréisst dacks kontrolléieren. Echtzäit Iwwerwaachung vun Temperatur an Drock hëlleft Iech enk Toleranzen ze halen. Wann Dir an Industrien wéi Automotive oder Medizin schafft, Dir braucht héich Präzisioun. Kleng Ännerungen am Extrusiounsprozess kënne Mängel oder Offall verursaachen. Fir e puer Materialien, Dir kënnt Toleranzen esou knapp erreechen wéi +/-.001″. Méi mëll Plastik brauch vläicht méi breet Toleranzen.
Eng enk Toleranz erreechen ass entscheedend bei der Plastiksextrusioun.
Kalibrierungsinstrumenter a Killbäder kontrolléieren d'Verstäerkungsraten.
Präzisioun ass wichteg am Auto, medezinesch, a Bauprodukter.
Kleng Variatiounen kënnen zu Mängel a verschwendene Materialien féieren.
Konsequent Gréisst hält Ären Extruder glat an hëlleft Iech all Kéier qualitativ héichwäerteg Plastiksprodukter ze produzéieren.
Ausschneiden a Finishen a Plastiksextrusiounsmaschinnen
Schneidtechniken
Wann Dir benotzt Plastik extrusion Maschinnen, Dir musst de Plastik schneiden nodeems se ofkillt. Ausschneiden geschitt eemol de Plastik den Extruder verléisst a fest ass. Et gi verschidde Weeër fir de Plastik ze schneiden. Rotary Ausschneiden benotzt e Spinnblade fir de Plastik ze schneiden. Stationär Ausschneiden benotzt e Blade dat net bewegt. De Wee wéi Dir geschnidden ännert wéi ordentlech Är Schnëtt sinn a wéi vill Plastik Dir verschwendt. E puer Maschinnen benotzen Laser- oder Ultraschallschneiden fir ganz exakt Schnëtt a manner Offall.
Rotary a stationär Ausschneiden änneren wéi ordentlech an verschwendend de Prozess ass.
Laser an Ultraschall Ausschneiden maachen ganz propper Kanten a knapper Gréissten.
Ofkillen vum Plastik virum Ausschneiden ass wichteg. Wann Dir et séier ofkillt, baussen gesäit besser aus mee bannen ka betount ginn. Lues Ofkillung hëlleft d'Form déiselwecht ze bleiwen.
Loftkühlen oder Waasserbäder maachen de Plastik schwéier ier Dir et schneiden.
Dir formt de Plastik mat engem Stierf, cool et, an dann op déi richteg Gréisst schneiden. Dëse ganze Prozess ännert wéi Äert Produkt erauskënnt. Wann Dir ganz genau Gréissten braucht, Dir braucht vläicht speziell Tools oder aner Weeër fir ze schneiden.
Surface Finishing
Nodeems Dir de Plastik geschnidden hutt, Dir kënnt et besser kucken a funktionnéieren. Uewerfläch Veraarbechtung hëlleft Är Produkter schéin ze kucken a méi laang daueren. Et gi vill Weeër fir d'Uewerfläch fäerdeg ze maachen, an jidderee mécht eppes Besonnesches.
Wéi gëtt et op extrudéiert Plastikprodukter applizéiert
Benotzerdefinéiert Faarf passende
Dir kënnt Deeler a spezielle Faarwen maachen oder souguer méi wéi eng Faarf op engem Produkt benotzen.
Co-extrusion / tri-extrusion
Dir kombinéiert Schichten vu verschiddene Plastik fir speziell Funktiounen an engem Profil.
Notching an Bueraarbechten
Dir addéiere Lächer oder Formen no der Extrusioun.
Plastiksverkleedung an Taping
Dir verbënnt Deeler mat Klebstoff oder Band während oder nom Prozess.
Punchen
Dir maacht Ausschnëtter oder speziell Formen fir Ären Design ze passen.
Plastiksbildung
Dir biegt oder formt de Plastik mat Hëtzt oder Drock.
Hëtzt Schweess
Dir verbënnt Plastikstécker mat Hëtzt an Drock fir staark Versammlungen.
Surface Finishing mécht Är Produkter glat a schéin ze beréieren. Et mécht se och méi staark a méi einfach ze botzen. Gutt Ofschloss halen d'Faarwen hell an hëllefen Är Produkter méi laang ze halen.
Tipp: D'Recht Uewerfläch ze wielen kann hëllefen Är Plastiksprodukter super ausgesinn an haart Regelen treffen.
Qualitéitskontroll
Dir musst Är Produkter bei all Schrëtt kontrolléieren wann Dir Extrusioun benotzt. Qualitéitskontroll fänkt mat der Matière Plastik un. Dir kuckt op de Plastik ier et an d'Maschinn geet fir sécher ze sinn datt et propper a staark ass. Wärend d'Maschinn leeft, Dir kuckt d'Temperatur, Drock, a Geschwindegkeet fir d'Saache stänneg ze halen. Nodeems Dir de Plastik geschnidden an ofgeschloss hutt, Dir kontrolléiert d'Finale Produit fir Faarf, Gréisst, a Kraaft.
Dir kontrolléiert de Plastik fir Rengheet a Qualitéit virun der Extrusioun.
Iwwerwaachung Während Extrusioun
Dir verfollegt d'Temperatur, Drock, a Geschwindegkeet fir stänneg Ausgang.
Finale Produit Inspektiounen
Dir sicht Faarf, Gréisst, a Kraaft am fäerdege Plastik.
E puer Problemer déi Dir kéint gesinn si stierwen schwellen, warping, rau Flächen, Faarf Ännerungen, dreckeg Flecken, ongläiche Gréissten, Bubbles, schrumpft, Schmelzen Fraktur, a stierwen Linnen. Andeems Dir all Schrëtt iwwerpréift, Dir gitt sécher datt Är Fabréck all Kéier staark a gutt ausgesinn Produkter mécht.
Garantéiert eng konstant Produktioun a besser Resultater
Schmelzen
Verhënnert Blasen an ongläiche Flächen
Stierfformen
Gëtt Iech all Kéier déi richteg Form
Ofkillung
Schleisen an der Form a Kraaft
Ausschneiden a Veraarbechtung
Liwwert konsequent, Qualitéitsprodukter
Wann Dir wësst wat an all Etapp geschitt, Dir kënnt Probleemer méi séier fixéieren. Dir kënnt och Är Produkter besser maachen. Training Opérateuren a mat gudde Gewunnechten hëlleft Dir méi aus Ärem Plastik ze kréien extrusion Maschinn. Wann Dir Feeler fixéiere wëllt oder Saache besser maachen, kuckt op dës Schrëtt fir Hëllef.
FAQ
Wat ass den Haaptziel vun enger Plastiksextrusiounsmaschinn?
Dir benotzt eng Plastiksextrusiounsmaschinn fir rau Plastik a laang Formen ze formen. Dës Forme kënnen Päifen sinn, Réier, oder Blieder. D'Maschinn schmëlzt de Plastik. Da dréckt et duerch e Stierwen. Dëst erstellt déi gewënschte Form.
Wéi wielt Dir de richtege Plastik fir Extrusioun?
Dir wielt de Plastik baséiert op de Besoine vum Produkt. Zum Beispill, benotzen PVC fir Päifen. Benotzt PET fir Fläschen. Kontrolléiert de Schmelzpunkt a Kraaft. Additive kënnen d'Faarf verbesseren, Flexibilitéit, oder UV Resistenz.
Firwat huet de extrudéierte Plastik heiansdo Blasen oder rau Flecken?
Bubbles oder rau Flecken bedeiten dacks datt de Plastik Feuchtigkeit hat. Et kann och bedeiten datt et net gleichméisseg geschmolzelt ass. Dir sollt d'Rohmaterial trocken. Setzt och déi richteg Temperatur. Dëst hëlleft Iech eng glat ze kréien, staark Produit.
Kënnt Dir Plastik mat enger Extrusiounsmaschinn recycléieren?
Jo, du kanns recycléiert Plastik benotzt eng extrusion Maschinn. Dir fidderen gebotzt, geschreddert Plastiksoffall an den Hopper. D'Maschinn schmëlzt an ëmformt se an nei Produkter. Dëst reduzéiert Offall a spuert Ressourcen.
Wéi hält Dir den Extrusiounsprozess sécher?
Dir hält de Prozess sécher andeems Dir Temperaturen iwwerpréift, Drock, an Maschinn Deeler oft. Benotzt Sécherheetswiechter a droen Schutzausrüstung. Follegt ëmmer d'Sécherheetsinstruktiounen vun der Maschinn. Dëst hëlleft Accidenter ze verhënneren.