Accipe machinam paratam onerando et calefaciendo. Moderari quomodo materia plastica per machinam movetur.
Fix problems ut omne opus bene.
De 53% de plastic makers uti extrusionem machinis, ita ut quisque gradus ostendit quid sit amet.
Key Takeaways
Disce de partibus a plastic extrusionem machina. Utraque pars adiuvat vertere crudum plasticum in perfecto items.
Colligunt optimum plastic in project. Genus plasticae mutationes quomodo dissolvit ac movet. Hoc fit ut bonum finalis productum est.
Vide pascendi et prostrati vestigia propinqua. Humidum et temperatum ad gradus rectos serva. Hic sistit problemata sicut bullae et maculae debiles.
Reprehendo impressionem in extrusionem. Bonum pressura imperium custodit figuram et magnitudinem rectam. Hoc facit certus plastic products sunt optimum.
Usus qualis apud omnes gradus checks. Regularis checks auxilium invenire problems diluculo. Hoc facit fideles fructus fortes et vultus bonum.
Plastic extrusionem Machina Overview
Key Components
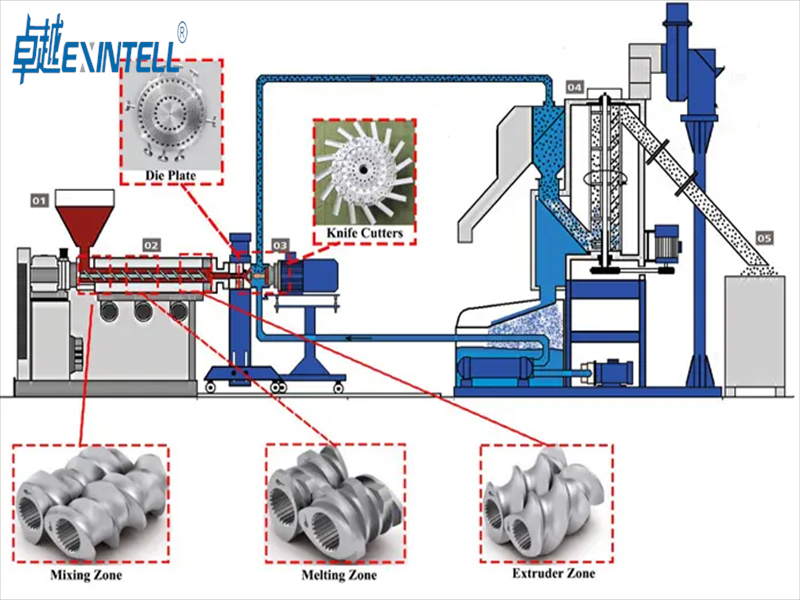
Cum intueri plastic extrusionem machina, vides multa et magna. Utraque pars adiuvat mutare rudis plastica in perfecta items. Hopper tenet plastic antequam processus incipit. Hydria calentium et calentium plasticum liquefacit ut facile movere possit. Cochleae pellat liquefactum plasticum deinceps. alea fingit plasticum in quod vis. Refrigerationem machinationes plasticae adiuvant ut formam suam cum relinquat alea.
Indicium: Semper has partes inspicias ad damnum vel lapsum antequam machinam incipias.
Refrigescit plastic ex aere chillers vel refrigerationem obterere.
Metal Die
Forma finalis liquefactum est in plastic forma.
A plastic extruder machina facit certa plastica per singulas partes ordo. Si machinam servaveris mundam et curam eius, pauciores habebis difficultates faciens omnia.
In plastic vis mutationes quomodo dissolvit, fluit, et refrigerare. LDPE et HDPE sunt flexibiles et fortes. Polypropylene altum punctum liquescens habet et facile non frangit. PVC obdurat et bonum ad aedificationem rerum. Polystyrene riget et usus est ad packaging. Abs spectat nice quod sentit lenis. Nylon valde fortis. Polycarbonate non laedatur calor vel exasperat. DELICIUM optimum est ad cibum et potum utres.
Nota: Plastica carpis afficit quomodo movetur in extrusionem. Bonae materiae auxilium stop buildup in moriuntur et productum finalem custodiunt a mendis immunem.
Vos postulo ut eligo ius plastic in project. Additives fortius plasticam facere possunt vel eam a sole custodire. Si bene materiae para, in plastic erit lenius et products erit princeps qualitas.
Extrusio Processus Steps
Pascentium & Exustio
Incipis extrusionem processus pascendo rudis plasticae in extruder. Hopper tenet plastica, quae potest esse in forma globulos, granula, aut pulveris. Ut materia load, fac ut siccum sit et ab umore immunem. Si transiliunt hanc gradum, ut videas bullas vel infirma maculis in ultima uber. Movet plasticum ab Hopper in dolium, ubi calentium incipiunt calefacere eum.
Scaena liquescens valde refert ad qualitatem plasticae extrusae. Vis plasticae aequabiliter conflare ut operis speciem lenis et fortis. Hic sunt puncta quaedam meminisse:
Humor imperium essentiale est, quia aqua superflua facere potest bullas vel etiam frangere plasticas.
Propria mixtio additivorum efficit ut plasticum habeat colorem rectum et vires.
Pone ius temperatum pro materia plastica uteris. Quisque plastic liquefactum est ad alium temperatus. Mensa infra ostendit proprias liquefactiones temperaturas iugis pro communi materia plastica ostendit:
Plastic Type
Confluat Temperature dolor (°C)
HDPE
120-130
LDPE
105-115
Polycarbonate (PC)
230-260
Polypropylene (PP)
130-170
PEEK
320-350
PET
250-260
ABS
105-115
Nylon (PA)
190-350
Polystyrene (PS)
circum 120
Si regere pascens et prostrati gradus, et mollis fluxus erit plastic liquefactum est. Hoc adiuvat processum extrusionem sine quaestionibus currere et uberiorem finalem dat tibi.
Screw & Ferocactus Actionis
Cum plastic incipit ad conflandum, pressione intra dolium incipit vertere. Cochlea cor extruder. Movet deinceps dignissim, permiscet, et adjuvat eam omnino conflandum. Cochleae et doliolum cooperantur fac ut plastica aequaliter calefaciat et aequaliter fluit.
Potes cogitare cochleae sicut tres principales jobs:
Solidum plasticum ab Hopper ad calentium movet.
Contra calidum dolium plasticum deprimendo dissolvit.
Solatus est liquefactum plasticum deinceps sic conformari potest.
Consilium cochleae et dolii afficit quam bene materia plastica miscet et dissolvit. Quidam ANISOCYCLUM habent speciales zonas ad vescendum, liquefactio, et miscentes. Hoc consilio adiuvat vos adepto stabilis fluxus plastic liquefactum est. Exempli gratia, in toy officinas, pressione ac dolio auxilium lenis, perfectus partes figuras ad opus. In phone causa officinas, ad auxilium creare lucida, perfecta casibus omni tempore.
Etiam necesse est ut ius cochleae celeritatem constituat. Summus celeritate extruders plus plastic statim potest conflandum, sed sectiones et consilia specialia diutius egent. Quidam machinis potest currere ad velocitates 1500 RPM et producere milia librarum plastic per hora. Si recte uteris cochlea celeritate et consilio, et stabilis erit, summus qualis output ex extrusionem processum.
Pressura & Exustio
Sicut liquefactum plastic movet per extruder, pressura aedificat intra dolium. Haec pressura est valde maximus pro profile extrusionem processus. It helps push the melted plastic through the die and gives the product its shape.
In the transition zone, pressure rises and a melt film forms, which is critical for initiating the melting process. In the metering zone, stable pressure is necessary to ensure that the material is fully molten and homogenized, driving consistent output.
You control the pressure by adjusting the screw speed. A pressure sensor measures the pressure inside the extruder. If the pressure gets too high or too low, the machine changes the screw speed to keep everything stable. Hoc liquefactum servat plastic temperatus et fluunt.
Videre debes impressionem arcte per processum extrusionem. Bonum pressura imperium adiuvat ut ius figurae, magnitudine, et superficies metam pro plastic products. It also keeps the profile extrusion process running smoothly and safely.
Shaping and Cooling
Mori Shaping
You guide the molten plastic through the die at the end ofthe extruder. The die shapes the plastic into the form you want. The shape and size of the die decernere extremum vultus tui extrusionem. Si opus est simplex fistula, uteris a vexillum mori. Pro universa profile, tu elige specialem mori cum unique geometriae. Longitudo terra, quod est spatium a mori introitu ad exitum, adjuvat custodire figuram et uniformitatem in extrudendo plastic. Fac debes mori tuo productum necessitates aptat. Si vis ius mori, tu a lenis et constans effectus.
Alea magna munus agit in processu extrusio. fluxum et figuram plasticae moderatur ut extruder relinquat.
Frigus Methodi
Post plastic relinquit mori, ut eius figuram cito refrigescant. Sistit a plastic refrigerationem deformans. Vos can utor aerem chillers vel aqua balnea. Aquae thermae bene operantur propter lineas extruderissimas quia celeriter et aequaliter frigidum refrigerant. Aeris refrigeratio est bona productorum quae molliore tactu indigent. Tu refrigerium celeritas control est. Si frigus dignissim nimis, ut resiliunt. Si refrigescant tardius, ut detorta. Frigus est clavem gradus in extrusionem processus.
Refrigerationem Methodo
Quomodo operatur
optimus For
Aqua Bath
Submergit, extrudate
Pipes, fistulae, profiles
Air Chiller
Spirat frigidus aer
Sheets, membrana
Consideratio ad Constantiam
uteris inspectionem armorum post mortem ut figura et magnitudine plastica extruditur. Calibration turmas, sicut vacuum vel aqua refrigeratum instrumenta, auxilium stabiliendum productum. Hae unitates desinunt inflexionis et fac tibi extrusionem mensuras exigere. You must reprehendo in magnitudine saepe. Real-time vigilantia temperatus et nixus adiuvat te stricta tolerantiae custodire. Si laboras in industries sicut eget vel medical, opus summa cura. Parvae mutationes in extrusionem processus potest facere vitia vel vastum. Nam quaedam materiae, potes pervenire tolerances ut stricta ad +/-.001.. Mollior materia plastica opus est tolerances latius.
Pervenire stricta tolerances pendet in plastic extrusionem.
Calibratio instrumenta et balnea refrigerantia concretionem rates moderantur.
Real-time magna efficit dimensiva praecisione.
Subtilitas res in autocineto, medical, et constructione products.
Parvae variationes in defectibus et materiae vastatis ducere possunt.
Constans inspectionem servat tuum extruder nonumy et adiuvat te producere summus qualitas plastica products omni tempore.
Secans et consummans in Plastic extrusionem Machinery
Secans Techniques
Cum uteris plastic extrusionem machinam, Vos have ut interficiam plastic cum refrigerat. Secans fit aliquando folia plastica extruder et solida. Sunt diversimode ad plastic secare. Gyratorius sectione utitur mucrone lanificii ad scalpere plasticum. Secans immobilis ferrum utitur, quod non movet. Via incidis mutationes quam nitidam incisis tuis sunt et quam multa plastica perdis?. Quibusdam machinis laseris vel ultrasonic sectione utuntur , quia accuratissime secat et minus vasto.
Gyrarii et stationarii secantis mutatio quomodo processus lepidus et prodigus est.
Laser et ultrasonic secans mundissimas faciunt margines et stricta magnitudinum.
Plastic ante sectionem refrigerationem sit amet. Si refrigescant ieiunium, ad extra spectat melius sed intus potest adepto illustraverat. Tardus figura sede eadem refrigerationem adiuvat.
Aeris refrigerationem aut aquam balneis plasticis duris ante secare.
Vos autem plastic mori cum figura, refrigescant it, et secabit eam ad magnitudinem. Totus hic processus mutat quomodo tuum productum evenit. Si opus est exactissima magnitudinum, vos postulo specialis instrumenta vel alias vias ad cut.
Superficies Consummatio
Post te interficiam plastic, potes facere spectare et operari melius. Superficiem consummationem adiuvat vestra products respicere nice quod iam ultimo. Multi modi superficies ad perficiendum, et quisque facit aliquid speciale.
Partes in specialibus coloribus facere potes aut etiam plus uno colore in producto utere.
Co-extrusionem / tri-extrusionem
Coniungis laminis diversis materia plastica pro specialibus features in uno profile.
Notching et EXERCITATIO
Addis foramina seu figuras post extrusionem.
Plastic conglutinat et taping
Coniungis partes cum glutino vel tape durante vel post processum.
Punching
Cutouts vel speciales figuras facis consilio tuo ad aequare.
Plastic formationem
Te flectere seu figura plastica per calorem vel pressura.
Calor glutino
Coniungis plasticae frusta cum calore et pressura pro conventibus validis.
Superficies consummatio vestra products lenis et delicatus tactus facit. Etiam fortiores et faciliores eos facit ad purgandum. Bonum finit serva colores splendidos et adiuva productos tuos diutius durare.
Indicium: Electio metam rectam superficiem tuam adiuvare potest plastic products magna respice et in occursum lenta praecepta.
Qualitas Imperium
Vos postulo ut reprehendo products ad omnem gradum, cum uteris extrusionem. Qualis imperium incipit cum rudis plastic. Aspicis plasticam antequam in machinam ingreditur ut mundus sit et fortis. Dum machina currit, vides temperatus, pressura, et celeritatem conservare stabilis. Post te interficiam plastic et consummare, vos reprehendo productum finalem ad color, magnitudine, et vi.
Reprehendo plasticae puritatis et qualitatis ante extrusionem.
Cras Per extrusionem
Vos inuestigandum temperatus, pressura, et celeritate stabilis output.
Final Product Arcu
Te exspecto pro colore, magnitudine, virtusque plastica perfecti.
quidam problemata videres et mori turgescit, peruersio, aspera superficiebus, color mutationes, sordida maculis, inaequales magnitudinum, bullae, detrectantes, conflandum fractura, et mori lineae. Per gradus inter se annotando, fac tibi officinas facit fortis et bellus products omni tempore.
Si quid acciderit singulis, potes figere difficultates citius. Facere potes melius tua products. Disciplina operariorum et per bonos mores auxilium te plus ex tuis plastic extrusionem machina. Si vis figere errata vel meliora facere, at hi gradus ad auxilium.
FAQ
Quod est principale propositum a plastic extrusionem machinam?
Uteris plastic extrusionem machinam ad informandam rudis plastic in longas formas. Hae formae possunt esse tibiae, fistulae, aut pretium. Machina liquefactum est plastic. Deinde impellit per mortem. Hoc facit quod volebant figura.
Quomodo vis ius plastic pro extrusionem??
Liga plastica secundum necessitates producti. Exempli gratia, uti PVC ad fistulas. Usus DELICIAE utres. Reprehendo exustio punctum ac viribus. Additiones potest amplio color, mollitiem, aut UV resistentiam.
Cur interdum plasticae extruduntur bullas vel asperas maculas habent??
Bullae vel asperae maculae saepe intelliguntur plasticae cum humore. Potest etiam intelligi non aequaliter liquescere. Rudem materiam debes excoquatur. Constitue rectam temperatus nimis. Hoc adiuvat ut a lenis, fortis productum.
Tu redivivus plastic cum extrusionem machina?
Ita, potes redivivus plastic usura extrusionem machina. Tu pascis purgari, aluminis plastic vastum in Hopper. Apparatus dissolvit et in novos fructus reformat. Hoc reducit vastum et salvat opes.
Quomodo tu servas processum extrusionem incolumem??
Servas processus tutum annotando temperaturis, pressuris, et apparatus partes saepe. Tutela uti praesidio arma. Semper apparatus salutis instructiones. Hoc iuvat ne accidentibus.