

Пластик пеллетизатор кантип иштейт? 2026
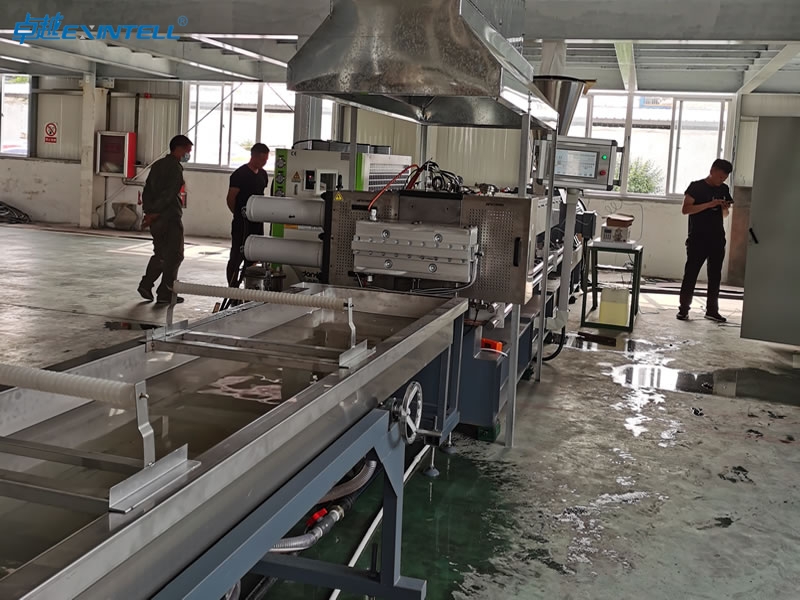
Пластик пеллетизатор пластик калдыктарын же чийки затты түрүнө айлантат бирдиктүү гранулдар бир катар так аныкталган кадамдар аркылуу. Сиз тамактандыруудан баштайсыз, пластмассалар машинага кире турган жерде. Система материалды эритет, кирлерди чыпкалайт, жана үзгүлтүксүз жиптерди пайда кылуу үчүн аны штамп аркылуу түртөт. Муздатуу жиптерди бекемдейт, анан айлануучу бычак аларды так гранулдарга кесип салат. Ар бир этап акыркы сапатты жана ырааттуулукту калыптандырат.
|
Кадам |
Description |
|---|---|
|
Азыктандыруу |
Пластикалык калдыктар бункер аркылуу машинага киргизилет, пластмассалардын ар турдуу турлерун камтыйт. |
|
Эрүү |
Пластмасса ысытылып, экструдерде бирдей эрийт, аны кийинки этапка даярдоо. |
|
Экструдциялоо |
Эритилген пластмасса жиптерди түзүш үчүн калып аркылуу мажбурланат, гранул формасын жана өлчөмүн аныктоо. |
|
Муздатуу |
Тармактар муздатылат, аларды кесүү үчүн бекемдөө. |
|
Кесүү |
Муздатылган жиптер айлануучу бычак менен бирдиктүү гранулдарга кесилет, атайын колдонмолор үчүн жөнгө салынуучу. |
Негизги алып салуулар
-
Пластикалык гранулизаторлор таштандыларды өзгөртөт бир катар кадамдар аркылуу бирдиктүү гранулдарга: тамактандыруу, эрүү, чыпкалоо, экструддоо, муздатуу, жана кесүү.
-
Ынтымактуу азыктандыруу жана так температураны көзөмөлдөө жогорку сапаттагы гранулдарга жетүү жана кемчиликтерди алдын алуу үчүн абдан маанилүү..
-
Пеллетизаторлордун ар кандай түрлөрү, сымал жана суу астындагы сыяктуу, ар кандай материалдарды жана өндүрүштүк муктаждыктарын канааттандыруу, гранул формасына жана сапатына таасир этет.
-
Эриген пластикти эффективдүү фильтрлөө кирлерди кетирет, жабдууларды коргоодо жылмакай жана бирдей гранулдарды камсыз кылуу.
-
Муздатуу ыкмалары, анын ичинде суу шакеги жана суу астындагы муздатуу, гранул сапатына жана өндүрүштүн натыйжалуулугуна олуттуу таасирин тийгизет.
-
Жабдууларды үзгүлтүксүз тейлөө жана мониторинг жүргүзүү бирдей эмес тамактандыруу жана фильтрлердин бүтөлүшү сыяктуу жалпы көйгөйлөрдүн алдын алууга жардам берет.
-
Сапатты контролдоо боюнча чаралар, анын ичинде туура үлгүлөрдү алуу жана текшерүү, гранулдар биригиши үчүн камсыз кылуу өнөр жай стандарттары жана ырааттуулугун сактоо.
-
Гранулдарды туура таңгактоо жана сактоо аларды нымдуулуктан жана булгануудан коргойт, алар келечекте пайдалануу үчүн жогорку сапаттагы бойдон калууда камсыз кылуу.
Пластик пеллетизатор процессине сереп салуу
Пластик пеллетизатор деген эмне
Сиз чийки пластикти же кайра иштетилген материалды так өлчөмдөгү жана формадагы гранулаларга айландыруу үчүн пластик пеллетизаторду колдоносуз.. Бул машина температураны көзөмөлдөйт, басым, жана ырааттуу натыйжаларды берүү үчүн айлануу ылдамдыгы. Пластмассадан гранулдоочу машина экструдцияланган пластикти айрым гранулаларга кесип, андан ары кайра иштетүү үчүн стандартташтырылган өлчөмүн камсыз кылуу. Сиз бүтүндүктү башкаруу үчүн бул жабдууга таянасыз, беттик өзгөчөлүктөрү, жана ар бир бөлүкчөнүн өлчөмү. Пластик гранулятордун иштөө принциби пластмассаны эритет, кирлерди чыпкалоо, жана агрегаттын ичиндеги шарттарды кылдат башкаруу аркылуу бирдиктүү гранулдарды түзүү.
-
Экструдирленген пластикти жеке гранулаларга кесип.
-
өндүрүштө андан ары кайра иштетүү үчүн ырааттуу өлчөмүн камсыз кылат.
-
Эриген пластмассадан үзгүлтүксүз жиптерди гранулаларга айлантат бирдей өлчөмдөгү.
-
Инжектордук калыптоо жана пленканы экструзиялоо үчүн стандартташтырылган чийки зат катары кызмат кылат.
Пеллеттөөдөгү негизги кадамдар
Сиз бир катар ээрчишет пластик пеллетизаторду иштетүүдө кадамдар. Ар бир этап акыркы продукттун сапатын жана ырааттуулугун калыптандырат. Бул жерде типтүү иш процесси болуп саналат:
-
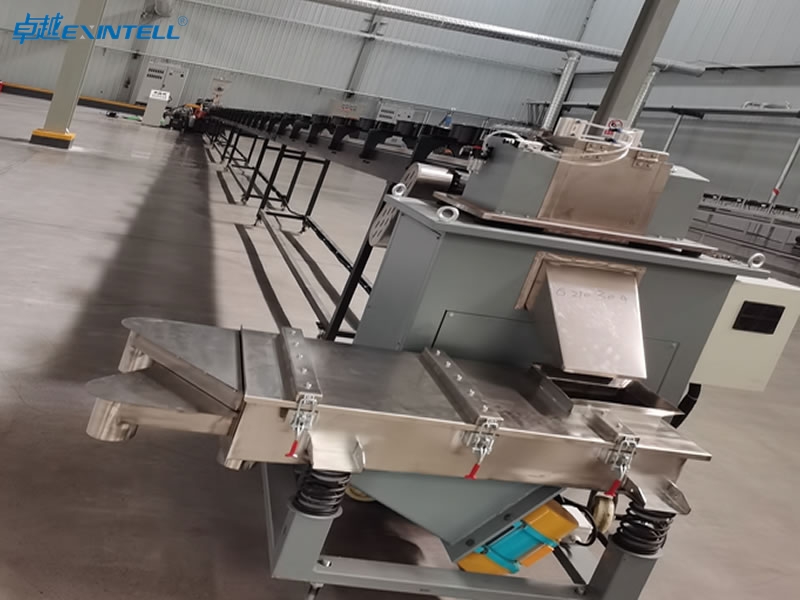
Азыктандыруу & алдын ала дарылоо: Сиз чийки затты бункер же фидер аркылуу киргизесиз. Алдын ала тазалоо массанын тыгыздыгын жогорулатат жана материалды эритүүгө даярдайт.
-
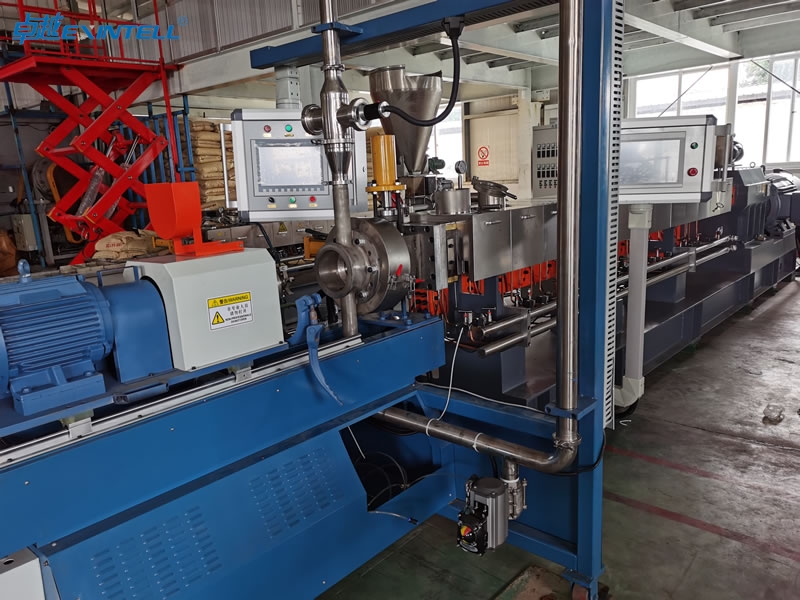
Эрүү & пластикалык калыптандыруу: Сиз экструдер менен жылуулук жана кыркууну колдоносуз. Бул кадам бирдиктүү агымга жетишип, пластмассаны фильтрацияга даярдайт.
-
Эритүүчү чыпкалар: Сиз булгоочу заттарды жок кылуу үчүн ээриген пластикти чыпкалайсыз. Таза материал жогорку сапаттагы гранулдарды камсыз кылат.
-
Калып экструзия & кесүү: Сиз өлүү жана кесүү механизмин колдонуу менен чыпкаланган эритмелерди гранулдарга түзөт.
-
Муздатуу & тоют: Сиз гранулдарды муздатып, андан кийин кургатасыз же келечекте колдонуу үчүн сактайсыз.
Кеңеш: Ырааттуу азыктандыруу жана так температураны көзөмөлдөө бир калыптагы гранул өлчөмүнө жетишүүгө жана кемчиликтерди алдын алууга жардам берет.
Сиз pelletizing жабдуулардын бир нече түрлөрүн тандай аласыз, ар кандай материалдар жана формалар үчүн ылайыктуу. Төмөнкү таблица жалпы параметрлерди көрсөтөт:
|
Пеллетизатор түрү |
Best For |
Пеллет формасы |
Салыштырмалуу наркы |
|---|---|---|---|
|
PE, PP, PS — таза чийки зат |
Цилиндрлик |
Төмөн |
|
|
ПЕТ, PA, инженердик пластмассалар |
Сфералык |
Жогорку |
|
|
Суу шакекче гранулизатор |
PE, PP - орточо булгануу |
Лентикулярдуу/сфералык |
Орто |
Эмне үчүн пеллеттөө маанилүү
Пеллетизация кайра иштетүүдө жана өндүрүштө маанилүү ролду ойнойт. Сиз эритилген кайра иштетилген пластмассаны бирдиктүү гранулдарга айландырасыз, сиз сактай аласыз, транспорт, жана таза чайыр сыяктуу кайра иштетүү. Бул трансформация кайра иштетилген материалдарды өндүрүш циклине кайра натыйжалуу киргизүүгө мүмкүндүк берет. Өндүрүш учурунда оңой иштетүү жана жакшыртылган аралаштыруудан пайда көрөсүз. Акыркы продукт кайра иштетилген материал менен камсыз кылуу менен пластмасса үчүн тегерек экономиканы колдойт.
-
Пеллетизация пластикалык чийки заттарды иштетүүнү жеңилдетет жана натыйжалуураак кылат.
-
Бул аралаштыруу жана калыптандыруу учурунда ырааттуу натыйжаларды камсыз кылат.
-
Бул процесс пластмассалардын бүтүндөй айланма экономикасын калыбына келтирилген материал менен камсыз кылат.
Сиз pelletizing учурунда бир нече кыйынчылыктарга дуушар болот. Гранулдардын жогорку нымдуулугу начар механикалык көрсөткүчтөргө жана материалдык жоготууга алып келиши мүмкүн. Сиз нымдуулукту азайтуу үчүн натыйжалуу кургатуу системалары жана туура жабдууларды тандоо керек. Шайкеш эмес гранул өлчөмү көп учурда туура эмес азыктандыруу механизмдеринен келип чыгат. Сиз аны так тамактандыруу системаларын колдонуу менен чечесиз. Машиналарды тандоо, мисалы, тактык менен жасалган бычактары бар гранулятор, өндүрүлгөн гранулдардын сапатына түздөн-түз таасир этет.
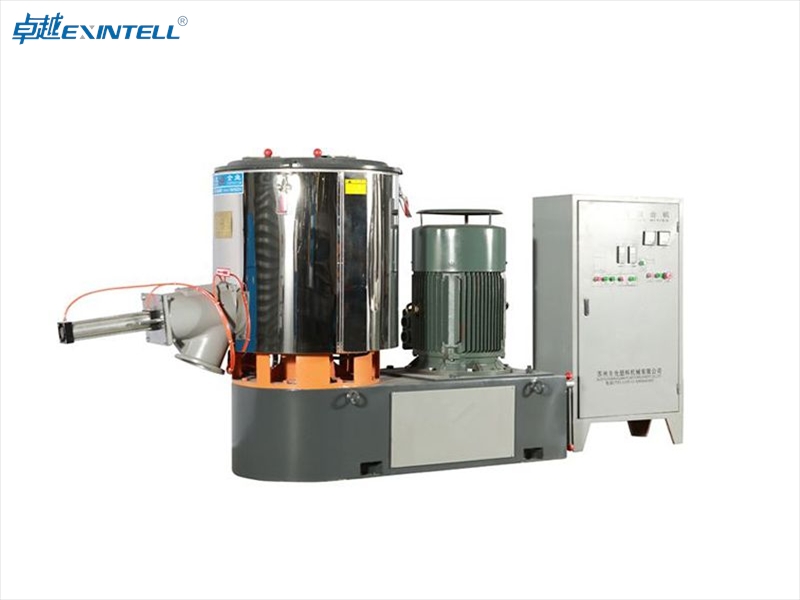
Сиз дагы технологиялык жетишкендиктерди көрөсүз 2026. ортосундагы L / D катышы менен Single-буроо extruders 32:1 жана 38:1 жалпы болуп саналат. Тандем конфигурациялары газсыздандырууну жана чыпкалоону максималдуу кылат. Үзгүлтүксүз экран алмаштыргычтар өндүрүштү токтотпостон чыпкаларды өзгөртүүгө мүмкүндүк берет. Биметаллдык технология туруктуулукту жогорулатат, жана бирге айлануучу параллелдүү кош бурама экструдерлер булганган заттардын эффективдүү тазаланышын сунуштайт. Суу астындагы гранулизаторлор форманы чыгарышат, чаңсыз гранулдар жана жогорку кайра сатуу баасын буйрук.
|
Технология |
Description |
Артыкчылыктары |
|---|---|---|
|
Биметаллдык технология |
Өркүндөтүлгөн материалдар туруктуулукту жогорулатат |
тарабынан туруктуулукту жогорулатат 3-5 жолу |
|
Бирге айлануучу параллелдүү кош винт |
Оң жылыш, өзүн-өзү тазалоо функциялары |
Булгоочу заттарды эффективдүү алып салуу |
|
Суу астындагы пеллетизатор |
Формаларды чыгарат, чаңсыз гранулдар |
Жогорку кайра сатуу баасы, инженердик пластик үчүн идеалдуу |
чейин өткөрүү жөндөмдүүлүгүнө жете аласыз 80 кг/сааттан ашат 1,000 кг/саат, машинанын түрүнө жана конфигурациясына жараша. Энергияны үнөмдөөчү линиялар ортосунда үнөмдөө $30,000-$80,000 аз натыйжалуу моделдерге салыштырмалуу жылына. In 2026, пластикалык pelletizers үчүн өзгөчө энергия керектөө диапазону 0.25-0.35 кВт/кг, классындагы эң мыкты конфигурациялар менен төмөн 0.20-0.30 кВт/кг.
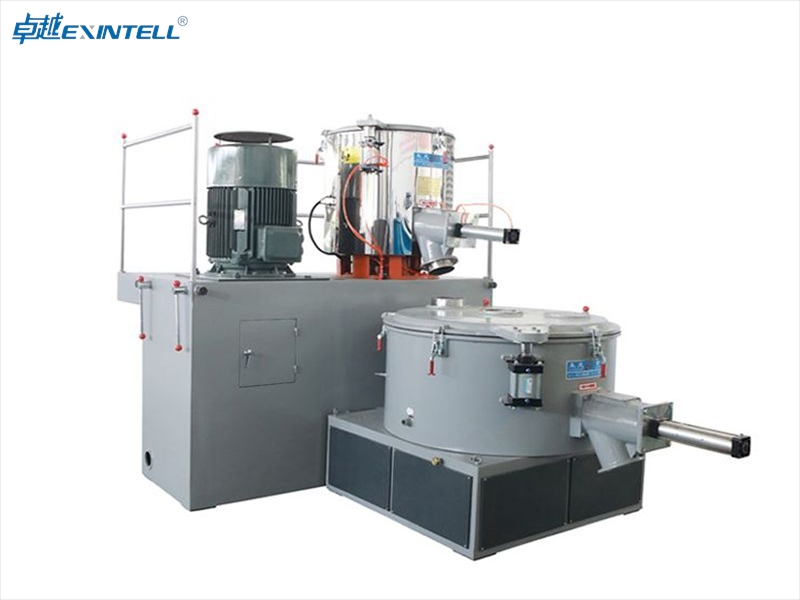
Эскертүү: Көп катмарлуу стандартташтыруу жана жаңы бурама конструкциялары био-пластиктерди жана критикалык эмес профилдерди эффективдүү иштетүүгө жардам берет.
Сиз өнөр жай стандарттарына жооп берген бирдиктүү гранулдарды өндүрүү үчүн пластикалык гранулятор жана гранулятор технологиясына таянасыз.. Бул процесс сизде өндүрүш жана кайра иштетүү үчүн ишенимдүү чийки затка ээ болууга кепилдик берет, натыйжалуулугун жана туруктуулугун колдоо.
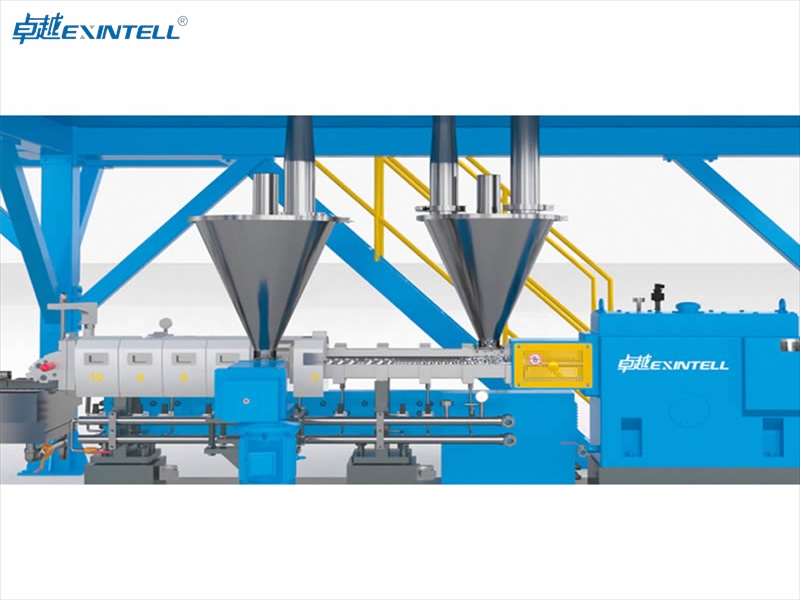
Пластикалык тамактандыруу
Киргизүү материалдары
Сиз баштайсыз гранулдоо процесси туура киргизүү материалдарын тандоо менен. Сиз пластик таштандыларды колдонсоңуз болот, таза пластик, же экөөнүн аралашмасы. Сиз пластик пеллетизаторго бул материалдарды азыктандыруу алдында, аларды кылдаттык менен даярдоо керек. Бул жерде типтүү даярдоо иш процесси болуп саналат:
-
Пластик даярдоо: Кир жана булгоочу заттарды тазалоо үчүн кайра иштетилген пластикти жууп, майдалайсыз. Керек болсо, материалды эритип алсаңыз да болот. Virgin пластмасса көбүнчө үлүш же гранул түрүндө келет, иштетүүгө даяр.
-
Эрүү жана экструзия: Даяр болгон пластмассаны пластик гранулдоочу машинада ысытасыз. Экструдер материалды эритип, алдыга түртөт.
-
Кесүү: Эриген пластикти майда бөлүктөргө кесүү үчүн айлануучу бычактарды же грануляторду колдоносуз.
-
Муздатуу: Сиз гранулдарды абаны колдонуп муздатасыз, суу, же экөө тең.
-
Кургатуу жана скрининг: Сиз муздатылган гранулдарды кургатып, бирдей өлчөмдө жана сапатты камсыз кылуу үчүн экрандан өткөрөсүз.
Киргизилген материалдардын тазалыгына жана өлчөмүнө көңүл буруу керек. Таза, жакшы даярдалган пластик калдыктары кемчиликтерден качууга жардам берет жана гранулдардын сапатын жакшыртат.
Азыктандыруу механизмдери
Пластмассаны гранулдаштыруу системасына жылдыруу үчүн натыйжалуу тамактандыруу механизмдерине таянасыз. Эки негизги ыкмалар туруктуу жана көзөмөлдөнгөн азыктандырууга жетишүүгө жардам берет.
Хоппер
Пластикалык калдыктарды же таза материалды пластик пеллетизаторго жүктөө үчүн бункерди колдоносуз. Бункер материалды кармап турат жана аны башкарылган ылдамдыкта чыгарат. Сиз пластмассадан пеллетизациялоочу машинанын кубаттуулугуна жараша агымды тууралай аласыз. Хопперлерде көбүнчө материалдын деңгээлин көзөмөлдөгөн жана бөгөттөлүүнү болтурбоочу сенсорлор кирет.
Конвейерлер
Сиз пластмассаны сактоочу жайдан бункерге же түздөн-түз гранулизаторго ташуу үчүн конвейерлерди колдоносуз. Конвейерлер материалдын туруктуу агымын камсыз кылып, кол менен иштөөнү азайтат. Сиз кур тандай аласыз, буроо, же пластмасса-нын тиби жана елчему боюнча титиреечу конвейерлер. Конвейерлер азыктандыруунун ырааттуу ылдамдыгын сактоого жана үзгүлтүктөрдү азайтууга жардам берет.
Кеңеш: Сиз тыгындардын алдын алуу жана үзгүлтүксүз иштешин камсыз кылуу үчүн дайыма тамактандыруу системасын текшерип туруу керек.
Туруктуу тоюттандыруунун мааниси
Сиз керек ырааттуу тамактандыруу жогорку сапаттагы гранул чыгарууга. Туруктуу азыктандыруу бирдиктүү өлчөмүн камсыз кылат, форма, жана нымдуулук. Эгерде сиз тоюттандыруудагы вариацияларга жол берсеңиз, бетиндеги кемчиликтери же боштуктары бар гранулдарды түзүү коркунучу бар. Нымдуулуктун өзгөрүшү механикалык күчтүн жоголушуна жана ал тургай жабдуулардын бузулушуна алып келиши мүмкүн. Пеллеттин туруксуз сапаты гранулдарды сатууну же коммерциялык колдонмолордо колдонууну кыйындатат.
-
Шайкеш келбеген гранул өлчөмү алып келиши мүмкүн бетиндеги кемчиликтер жана боштуктар.
-
Нымдуулуктун өзгөрүшү механикалык күчтүн жоголушуна жана жабдуулардын бузулушуна алып келиши мүмкүн.
-
Туруксуз гранул сапаты коммерциялык колдонмолордо кабыл алууга тоскоол болушу мүмкүн.
Сиз туруктуу азыктандырууну сактоо менен нымдуулукту көзөмөлдөйсүз. Бул кадам жетүү үчүн абдан маанилүү болуп саналат продукциянын максималдуу сапаты. Эгер тамактандыруунун ырааттуулугун этибарга албасаңыз, сиз ылдый иштетүү көйгөйлөрүнө туш болушуңуз мүмкүн, беттик кемчиликтер жана структуралык кемчиликтер сыяктуу. Сиз пластикалык гранулятордун жана гранулятордун технологиясына таянып, бир калыпта азыктандыруу жана гранул сапатына жетүүгө жардам бересиз..
Эрүү жана чыпкалоо
Экструдер баррели жана бурагы
Пластикалык калдыктарды же чийки затты жылмакайга айландыруу үчүн сиз экструдер баррелине жана бурамасына таянасыз, бирдей эритүү. Бурама ысытылган бочканын ичинде айланат, пластикти алдыга түртүп. Бурама айланганда, ал механикалык иш-аракетти жана жылышты жаратат. Бул процесс пластикти эффективдүү эритет. Чечкедеги тышкы жылыткычтар көбүрөөк жылуулукту кошот, материалдын гранулдаштыруу үчүн керектүү температурага жетүүсүн камсыз кылуу. Бурамадан жылытуу көбүнчө эрүү үчүн зарыл болгон энергиянын олуттуу бөлүгүн берет.
Бул жерде бул компоненттердин чогуу иштеши тууралуу кыскача сереп:
|
Компонент |
Функция |
|---|---|
|
Бурама |
Механикалык аракет жана жылытуу аркылуу пластмассаны бирдей эритмеге айлантат. |
|
баррель |
Пластмассаны жылытат жана ныктайт, кылдат эрип, штамптын башына азыктандырууну камсыз кылуу. |
Гармонияда иштөө үчүн сизге бурамалар да, баррель да керек. Эгерде кайсы бир бөлүгү иштебей калса, пластик пеллетизатор ырааттуу гранул чыгара албайт.
Температураны көзөмөлдөө
Эрүү стадиясында температураны кылдаттык менен көзөмөлдөшүңүз керек. Температура түздөн-түз пластиктин канчалык эришине таасир этет жана экструзия системасы аркылуу агат. Туура температура орнотуулары жылмакай материал агымын жана туруктуу жетүүгө жардам берет, жогорку тушумдуу экструзия. Температураны өтө төмөн коюп койсоңуз, пластмасса бирдей эрип кетпеши мүмкүн. Бул ашыкча илешкектүүлүккө жана начар пластикалоого алып келет. Температураны өтө жогору койгон болсоңуз, пластик бузулушу мүмкүн. Бул морт гранулдарды пайда кылат жана алардын механикалык күчүн азайтат.
-
Температура пластмассалаштырууга таасир этет, агымдуулук, жана акыркы гранулдардын касиеттери.
-
Туура температура туруктуу иштешин жана жогорку сапаттагы өндүрүштү камсыз кылат.
-
Төмөн температура бир калыпта эмес эрүү жана жогорку илешкектүүлүктү пайда кылат.
-
Жогорку температуралар термикалык деградацияга жана алсыз гранулдарга алып келет.
Кеңеш: Оптималдуу эрүү шарттарын сактоо үчүн ар дайым баррлдин боюндагы температура зоналарын көзөмөлдөңүз.
Пеллеттөөдөн мурун чыпкалоо
Экструзия стадиясына өтүүдөн мурун, сиз милдеттүүсүз эриген пластикти чыпкалоо. Фильтрация кир сыяктуу кирлерди жок кылат, металл сыныктары, же эрибеген бөлүкчөлөр. Таза эритме жогорку сапаттагы гранул өндүрүү үчүн абдан маанилүү болуп саналат. Сиз булгоочу заттарды кармоо үчүн пластик пеллетизациялоочу машинада майда тор экрандарды же чыпкаларды колдоносуз. Бул кадам өлүү жана кесүү системасын зыяндан коргойт. Ал ошондой эле гранулдар жылмакай бети жана бирдиктүү түзүлүшкө ээ болушун камсыз кылат.
Сиз дайыма текшерип, чыпкаларды алмаштыруу керек. Бүктелген чыпкалар агымды азайтып, экструзия системасында басымдын пайда болушуна алып келиши мүмкүн. Ырааттуу фильтрация гранулдашуу процессинин жалпы натыйжалуулугун колдойт. Даяр гранулдарыңызда жакшы натыйжаларды жана азыраак кемчиликтерди аласыз.
Эскертүү: Натыйжалуу фильтрация сиздин пластикалык грануляторуңуздун жана гранулятордун бычактарынын иштөө мөөнөтүн узартат.
Пластина аркылуу экструзия
Die Plate Function
Пластмассадан жасалган гранулдаткыч процессинин критикалык стадиясына эриген пластмасса өлүү плитасына келгенде жетесиз. The die plate acts as a precision tool that shapes the melted material into strands. You rely on this component to define the initial size and shape of each strand, which later becomes a pellet. The design of the die plate directly affects the quality and consistency of your output.
Here is a quick overview of key die plate features:
|
Өзгөчөлүк |
Description |
|---|---|
|
Функция |
Extrudes molten polymer through holes to define pellet dimensions |
|
Hole Size Range |
Typically ranges from 2.5 чейин 4 диаметри мм |
|
Number of Holes |
Usually between 200 чейин 800 holes |
|
Influence on Quality |
Design affects final pellet characteristics, including size and shape |
You can adjust the hole diameter and configuration to control the strand thickness. Smaller holes produce thinner strands and smaller pellets. Larger holes yield thicker strands and larger pellets. The die plate ensures that every strand leaving the extrusion system matches your desired specifications.
Pressure and Pellet Shape
You must maintain the right pressure as the molten plastic passes through the die plate. The extrusion system uses pressure to push the material evenly through each hole. Consistent pressure prevents irregularities in strand thickness and helps you achieve uniform pellet size. If the pressure drops or spikes, you may see defects such as uneven shapes or air pockets in the pellets.
The shape of each pellet depends on the die plate design and the pressure applied during extrusion. You can select different hole shapes and arrangements to create cylindrical, spherical, or lenticular pellets. Басым жана пластина дизайнынын туура айкалышы продуктуңуздун акыркы көрүнүшүн жана иштешин көзөмөлдөөгө мүмкүнчүлүк берет.
Тармактарды калыптандыруу
Сизде пластикалык жиптерди гранулдарга кесүүдөн мурун калыптандыруунун бир нече ыкмалары бар. Ар бир ыкма ар кандай колдонмолор үчүн уникалдуу артыкчылыктарды сунуш кылат. Методду тандоо сапатына таасир этет, наркы, жана гранулдарыңыздын консистенциясы.
|
Метод |
Description |
Пеллеттин сапатына таасири |
|---|---|---|
|
Пластмассаны жиптерге чыгарат, андан кийин аларды гранулдарга кесип. |
Кичинекей партиялар үчүн үнөмдүү, бирок сапаты боюнча ар кандай болушу мүмкүн. |
|
|
Суунун астындагы жиптерди кесип, муздатуучу жана сапатын сактап турат. |
Натыйжалуу муздатуудан улам жогорку сапаттагы гранул чыгарат. |
|
|
Суу-шакек системалары |
Суу шакекчесин муздатуу жана жиптерди кесүү үчүн колдонот. |
үнөмдүү болуп, жакшы сапатын камсыз кылат. |
Пластикалык калдыктардын чакан партиялары үчүн жипти пеллетизациялоону колдонсоңуз болот, анткени ал жөнөкөй жана жеткиликтүү ыкманы сунуш кылат. Суу астында ысык бетти кесүү жылмакай бети бар жогорку сапаттагы гранулдарды керек болгондо жакшы иштейт. Суу шакек системалары баасын жана сапатын балансташат, аларды пластмассалардын көптөгөн түрлөрүнө ылайыктуу кылуу.
Процессти бүтүрүү үчүн сиз пластикалык гранулятор жана гранулятор технологиясына көз карандысыз. Формалап, муздагандан кийин, система жиптерди бирдиктүү гранулдарга кесип салат. Бул кадам эрүүдөн даяр продукцияга трансформацияны аяктайт, таңгактоого же андан ары иштетүүгө даяр.
Кеңеш: Туруктуу басым жана температура үчүн экструзия системасын ар дайым көзөмөлдөңүз. Бул ырааттуу гранул сапатын сактоого жардам берет жана токтоп калууларды азайтат.
Муздатуу ыкмалары
Экструзия этабынан кийин, сиз милдеттүүсүз ысык жиптерди муздатуу катуу гранулдарды пайда кылуу үчүн тез. The cooling method you choose affects pellet quality, энергияны колдонуу, and production speed. You can select from water ring cooling, underwater cooling, or air cooling, depending on your material and production needs.
Water Ring Cooling
You often use water ring cooling for polyolefins and polystyrene. In this method, you direct a ring of water around the die face. The water cools and solidifies the strands as they exit, then a cutter chops them into pellets. This system works well for many standard plastics and offers a compact design.
Here is a summary of the main advantages and disadvantages:
|
Артыкчылыктары |
Кемчиликтери |
|---|---|
|
Not suitable for sticky or thick materials |
|
|
Produces visually appealing pellets |
Requires close monitoring of water |
|
Compact system with lower costs |
Limited material compatibility |
|
Эритме температурасынын жана басымынын өзгөрүшүн жакшы кармайт |
Суу астындагы системаларга салыштырмалуу өндүрүш кубаттуулугу төмөн |
|
Космосту үнөмдүү жана башкаруу оңой |
Конкреттүү материалдар менен чектелген |
|
Бюджеттик компаниялар үчүн үнөмдүү |
Ысытып же жабышып турган материалдар үчүн эффективдүү эмес |
|
Жогорку өндүрүштүк талаптарды көтөрө албайт |
|
|
Бюджетти башкаруу үчүн жакшы |
Полиолефиндер жана полистирол сыяктуу айрым материалдар менен чектелген |
Сиз мейкиндикти үнөмдөө үчүн суу шакек муздатуу тандоо керек, стандарттык материалдар үчүн бюджеттик чечим. Сиз жабышчаак же коюу пластмассалар менен көйгөйлөрдү болтурбоо үчүн суу тутумун кылдаттык менен көзөмөлдөшүңүз керек.
Суу астындагы муздатуу
Сиз суу астындагы муздатуу менен жогорку сапаттагы гранул жетише аласыз. In this method, сиз жиптерди түздөн-түз суу камерасында кесип аласыз. Суу муздатып, гранулдарды заматта катуулайт, which leads to a smooth surface and uniform size. You benefit from continuous operation and high output rates.
-
Underwater pelletizers produce uniform pellets with minimal fines and dust.
-
The rapid solidification process ensures consistent shape and size.
-
You can reach high production rates due to efficient cooling and solidification.
-
Compared to air-cooled systems, underwater cooling uses less energy because water transfers heat more efficiently.
You should consider underwater cooling if you need top-quality pellets and high production capacity. This method works well for demanding applications and advanced materials.
Air Cooling
You may select air cooling for materials that react poorly to moisture, such as biodegradable plastics like PLA or PBAT. Air cooling uses fans or blowers to cool the strands as they exit the die. This method eliminates the need for drying systems, which can simplify your process.
|
Тиркемелер |
Чектөөлөр |
|---|---|
|
Not suitable for all types of materials |
|
|
Used for biodegradable materials (PLA, PBAT) |
Limited cooling efficiency compared to water cooling |
|
Eliminates the need for drying systems |
Potentially higher energy costs |
You should use air cooling if you process moisture-sensitive materials or want to avoid extra drying steps. You may face higher energy costs and slower cooling compared to water-based methods.
Кеңеш: Always match your cooling method to your material and production goals. The right choice helps you avoid defects and maintain the quality of your pellets.
You rely on the granulator to complete the process after cooling. The granulator cuts the solidified strands into uniform pellets, ready for packaging or further use. Efficient cooling ensures that the melting and cutting stages produce high-quality pellets from your plastic waste.
Pelletizing and Cutting
Knife Cutting Mechanism
You rely on the knife cutting mechanism to transform cooled plastic strands into finished pellets. The system positions specialized knives close to the die face, where the strands exit. The Melt-to-Cut window plays a crucial role here. If you allow too little time between the die and the blade, you may see misshapen pellets. Too much time can cause fractures and fines, which lowers overall quality. Pelletizing knives come in different shapes, such as straight, slanted, or V-shaped, and each suits a specific type of pelletizer. Manufacturers use high-carbon steel or tool steel for these knives, which increases durability. Precision in cutting is essential, so many knives are CNC-machined for tight tolerances. Heat treatments and coatings further extend blade life and improve performance.
-
The Melt-to-Cut window determines pellet shape and quality.
-
Knife material and shape affect durability and cutting precision.
-
Proper timing prevents defects and ensures consistent results.
Achieving Uniform Pellets
You want every pellet to have the same size and shape. To achieve this, you must control several process variables during cutting. Adjusting the feed rate, disc angle, and disc speed lets you fine-tune pellet size. For smaller pellets, you increase the feed rate and disc angle, feed closer to the three or four o’clock position, and raise the disc speed. For larger pellets, you decrease the feed rate and disc angle, feed closer to the seven o’clock position, and lower the disc speed. These adjustments help you maintain uniformity and avoid defects.
Кеңеш: Monitor your process controls closely. Small changes in feed or speed can make a big difference in pellet quality.
You also need to ensure that the granulator operates smoothly. Consistent operation helps you cut into pellets with minimal variation, supporting high-quality output.
Types of Pelletizer Cutters
You can choose from several types of pelletizer cutters, each designed for specific materials and production needs. The cutter type affects pellet shape, өткөрүү жөндөмдүүлүгү, жана нымдуулук. Бул жерде а салыштыруу:
|
Түр |
Пеллет формасы |
Suitable Materials |
Өткөрүү (кг/саат) |
Residual Moisture (%) |
|---|---|---|---|---|
|
Strand |
Цилиндрлик |
Термопластика (PP, PE, ABS, PS) |
100–2,000 |
<1% |
|
Суу астындагы |
Сфералык |
All Polymers |
500–3,000+ |
<0.05% |
|
Water Ring |
Lenticular |
PE, PP, PC, PS |
200– 1500 |
<0.5% |
Strand pelletizing uses a water bath for cooling and works well for continuous strands. Underwater pelletizers cut molten plastic directly into pellets with rapid cooling, giving you better control over size and shape. Water ring systems offer a balance between cost and quality, producing lenticular pellets suitable for many applications.
You select the right cutter based on your material, desired pellet characteristics, жана өндүрүштүк максаттар. This choice ensures your pellets meet industry standards and customer requirements.
Pellet Collection and Finishing
Кургатуу жана скрининг
You must ensure that pellets are dry and free from unwanted materials before packaging. Moisture control is critical because wet pellets can lead to product degradation and issues during storage. Муздагандан кийин, you monitor moisture content to optimize the process. You use screening equipment to separate well-formed pellets from fines and debris. Screening also removes stones, пластмассалар, metals, and other hard materials that could damage your equipment. A stone trap helps you eliminate hard materials, while magnets pick up metals. You rely on these steps to maintain pellet quality and protect your machinery.
-
Monitor moisture content after cooling.
-
Use screening equipment to remove fines and debris.
-
Employ stone traps and magnets to eliminate hard materials and metals.
-
Separate well-formed pellets from defective ones before packaging.
Кеңеш: Regular screening and drying help you avoid packaging low-quality products and extend the lifespan of your granulator.
Сапатты көзөмөлдөө
You need to implement quality control measures to ensure product consistency. Sampling plays a crucial role in achieving good pellet quality. You must use proper procedures and equipment to minimize sampling errors. Samples should represent the entire batch, so you avoid skewed results. You process samples correctly before laboratory analysis to get accurate data.
Here is a step-by-step checklist for quality control:
-
Verify assay accuracy by rechecking with the lab.
-
Ensure the sample taken is representative.
-
Investigate if multiple nutrient levels are out of control.
-
Confirm the regular crew operated the mill during production.
-
Check for discrepancies in inventory records.
-
Ensure scales and metering devices are correctly adjusted.
-
Inspect ingredient and finished-feed bins for issues.
-
Reassess mixing times for correctness.
-
Review ingredient assay values for deficiencies.
Finished-feed assays provide a final assessment of how well you controlled quality during production. You should sample regularly, such as once per week or per 100 tons of production, to maintain consistent quality.
Эскертүү: Consistent sampling and accurate processing help you deliver pellets that meet industry standards.
Таңгактоо
You prepare pellets for shipment or storage by packaging them efficiently. You use automated systems to fill bags, bins, or containers. Packaging protects pellets from moisture, contamination, and mechanical damage. You label each package with batch information, өндүрүш датасы, and quality data. This step helps you track inventory and ensures traceability. You store packaged pellets in a dry, clean area to preserve their quality until use.
-
Use automated packaging systems for efficiency.
-
Label packages for traceability and quality assurance.
-
Store pellets in dry, clean conditions to prevent degradation.
Чакырып чыгып: Proper packaging and storage guarantee that your pellets remain high-quality and ready for manufacturing or recycling.
You transform plastic into pellets by following each stage: тамактандыруу, эрүү, чыпкалоо, экструддоо, муздатуу, жана кесүү. This process gives you uniform pellets for manufacturing and recycling.
-
Modern pelletizers help you save up to 30% on materials and reduce the need for new plastic.
-
You support a circular economy by using a granulator to recycle waste and keep plastics out of landfills.
-
Бул машиналар lower environmental impact and conserve resources for the future.
Appreciate how this technology makes plastics more sustainable and efficient for everyone.
Көп берилүүчү суроолор
What types of plastics can you process in a pelletizer?
You can process most thermoplastics, including polyethylene (PE), полипропилен (PP), polystyrene (PS), and PET. Some machines also handle engineering plastics and biodegradable materials. Always check your pelletizer’s compatibility before starting.
How do you maintain pellet size consistency?
You control pellet size by adjusting feed rate, die plate design, жана кесүү ылдамдыгы. Regular monitoring and equipment calibration help you achieve uniform pellets. Consistent input material also improves results.
Why do you need to filter the melted plastic?
Filtration removes contaminants like dirt, metal, же эрибеген бөлүкчөлөр. Clean melt protects your equipment and ensures high-quality pellets. You should replace filters regularly to maintain efficiency.
What is the difference between strand and underwater pelletizing?
Strand pelletizing cuts cooled strands after they exit the die. Underwater pelletizing cuts molten plastic directly in water, producing smoother, more uniform pellets. Underwater systems suit high-output and specialty plastics.
How do you reduce moisture in finished pellets?
You use drying systems after cooling. Air knives, centrifugal dryers, or fluidized bed dryers remove surface moisture. Proper drying prevents pellet degradation and improves storage life.
Can you recycle mixed plastic waste in a pelletizer?
You can process mixed plastics, but you may see lower pellet quality. Sorting and pre-treating materials improve results. Some advanced pelletizers handle blends better than others.
How do you troubleshoot common pelletizer problems?
Кеңеш: Check for uneven feeding, clogged filters, or incorrect temperature settings. Inspect knives for wear. Regular maintenance and monitoring help you solve most issues quickly.