Componenti della vite dell'estrusore: Progettato con precisione per la resistenza all'usura, Protezione dalla corrosione & Prestazioni ottimali
Con 22 anni di esperienza specializzata nella progettazione di componenti a vite per estrusori, scienza dei materiali, e applicazioni di estrusione industriale, Ho collaborato con 450+ produttori di plastica, chimico, e industrie di trasformazione alimentare per ottimizzare le prestazioni delle viti, riducendo i tempi di inattività 40% e prolungare la durata utile delle viti di 2-3 volte per applicazioni ad alta usura. Il componente a vite è il cuore di qualsiasi sistema di estrusione, incidendo direttamente sull’efficienza della lavorazione dei materiali, qualità del prodotto, e costi operativi. I componenti delle viti di Excellence sono progettati prestando particolare attenzione alla scienza dei materiali, precisione geometrica, e progettazione specifica per l'applicazione, rendendoli lo standard di riferimento per i processi di estrusione che vanno dalla composizione plastica standard alla lavorazione chimica corrosiva e alla produzione alimentare ad alta temperatura.
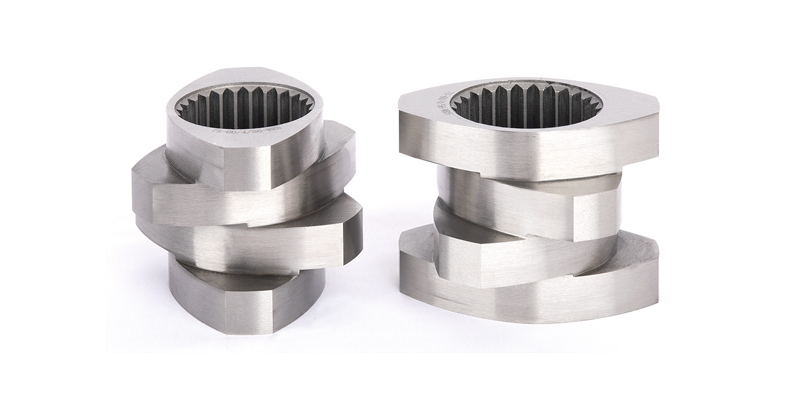
Componenti a vite: Progettazione del nucleo & Vantaggi funzionali
Il componente a vite è una parte cruciale dell'estrusore. La resistenza all'usura e la resistenza alla corrosione sono indicatori importanti della sua durata. Excellence offre vari materiali per soddisfare diverse condizioni operative e considerazioni economiche. Nei sistemi di estrusione, l'usura delle viti e la corrosione sono responsabili 60% di tempi di inattività non pianificati e 30% dei costi di manutenzione, rendendo la selezione dei materiali e la precisione del progetto non negoziabili per una produzione economicamente vantaggiosa. I componenti delle viti Excellence affrontano queste sfide attraverso una combinazione di materiali di prima qualità, geometria ottimizzata, e ingegneria personalizzata, garantendo una lunga durata anche negli ambienti di lavorazione più difficili (per esempio., plastica riempita, prodotti chimici corrosivi, polimeri ad alta temperatura).
Il componente della vite standard di Excellence ha un rapporto di profondità della scanalatura (G0/Mar) Di 1.55, che è il valore ottimale considerando la coppia, volume libero, velocità, ed effetti di dispersione e miscelazione. Il rapporto di profondità della scanalatura (definito come il rapporto tra il diametro esterno della vite (D0) al diametro interno della radice (Di)) è un parametro geometrico critico che bilancia quattro fattori chiave di prestazione dell'estrusione:
- Capacità di coppia: UN 1.55 Il rapporto massimizza il trasferimento della coppia dal sistema di azionamento dell'estrusore al materiale, prevenendo lo stallo della vite anche con materiali ad alta viscosità (per esempio., compound di PVC caricati, tecnopolimeri come il PEEK).
- Volume libero: IL 1.55 rapporto fornisce un volume libero sufficiente per la fusione e il degasaggio del materiale, riducendo il rischio di surriscaldamento e degrado dei materiali sensibili al calore (per esempio., TPU di grado medico, LDPE).
- Velocità di rotazione: Ottimizzato per l'estrusione ad alta velocità (fino a 1200 giri/min) senza compromettere l'integrità strutturale, fondamentale per le linee di produzione ad alto rendimento (per esempio., estrusione di tubi/profili).
- Dispersione & Effetti di miscelazione: Garantisce una distribuzione uniforme degli additivi (masterbatch, riempitivi, stabilizzatori) a livello delle particelle, eliminando le striature, agglomerazione, o proprietà meccaniche incoerenti nei prodotti finiti.
Per diverse applicazioni, Excellence può anche selezionare liberamente il rapporto di profondità della scanalatura (G0/Mar) da 1.4 A 1.8, consentendo una regolazione precisa delle prestazioni della vite per soddisfare specifici requisiti di materiale e produzione:
- 1.4 Rapporto: Per applicazioni a coppia elevata (per esempio., composti altamente riempiti con 60% riempitivo di carbonato di calcio/talco) – dà priorità alla resistenza strutturale rispetto al volume libero.
- 1.6-1.8 Rapporto: Per materiali a bassa viscosità (per esempio., PE/PP tipo film, polimeri a base solvente) – massimizza il volume libero per la fusione/degasaggio e riduce il riscaldamento di taglio.
A causa dei requisiti speciali di alcune applicazioni di materiali per quanto riguarda la dispersione, miscelazione, tosatura, e riscaldamento interno, Excellence personalizza anche i componenti delle viti con strutture specializzate per diverse applicazioni, riducendo così il riscaldamento interno senza compromettere le dispersioni, miscelazione, ed effetti di taglio. Riscaldamento interno (causato da un eccessivo taglio tra vite e materiale) è una delle principali cause di degrado dei materiali nei polimeri sensibili al calore (per esempio., PVC, ANIMALE DOMESTICO, ABS di grado medico). I design personalizzati delle viti di Excellence risolvono questo problema:
- Elementi di miscelazione: Miscelatori statici elicoidali, mixer per ananas, e miscelatori Maddock integrati nella spirale della vite per distribuire uniformemente le forze di taglio, riducendo il riscaldamento localizzato 20-30%.
- Voli a passo variabile: Sezioni a passo rastremato che comprimono gradualmente il materiale, riducendo al minimo le forze di taglio improvvise e la generazione di calore.
- Progetti di volo barriera: Separa le fasi del materiale solido e fuso, garantire la fusione completa prima della miscelazione ad alto taglio, fondamentale per i tecnopolimeri (computer, PA, PBT).
- Profili di volo a basso shear: Per materiali sensibili alla temperatura (per esempio., bioplastiche, eccipienti farmaceutici) – riduce il riscaldamento di taglio a <5°C sopra la temperatura di estrusione impostata.
Questi progetti personalizzati sono stati convalidati in test di terze parti dalla Society of Plastics Engineers (SPE), mostrando a 40% riduzione del degrado dei materiali (misurato dalla ritenzione MFR) rispetto ai design delle viti standard per polimeri sensibili al calore.
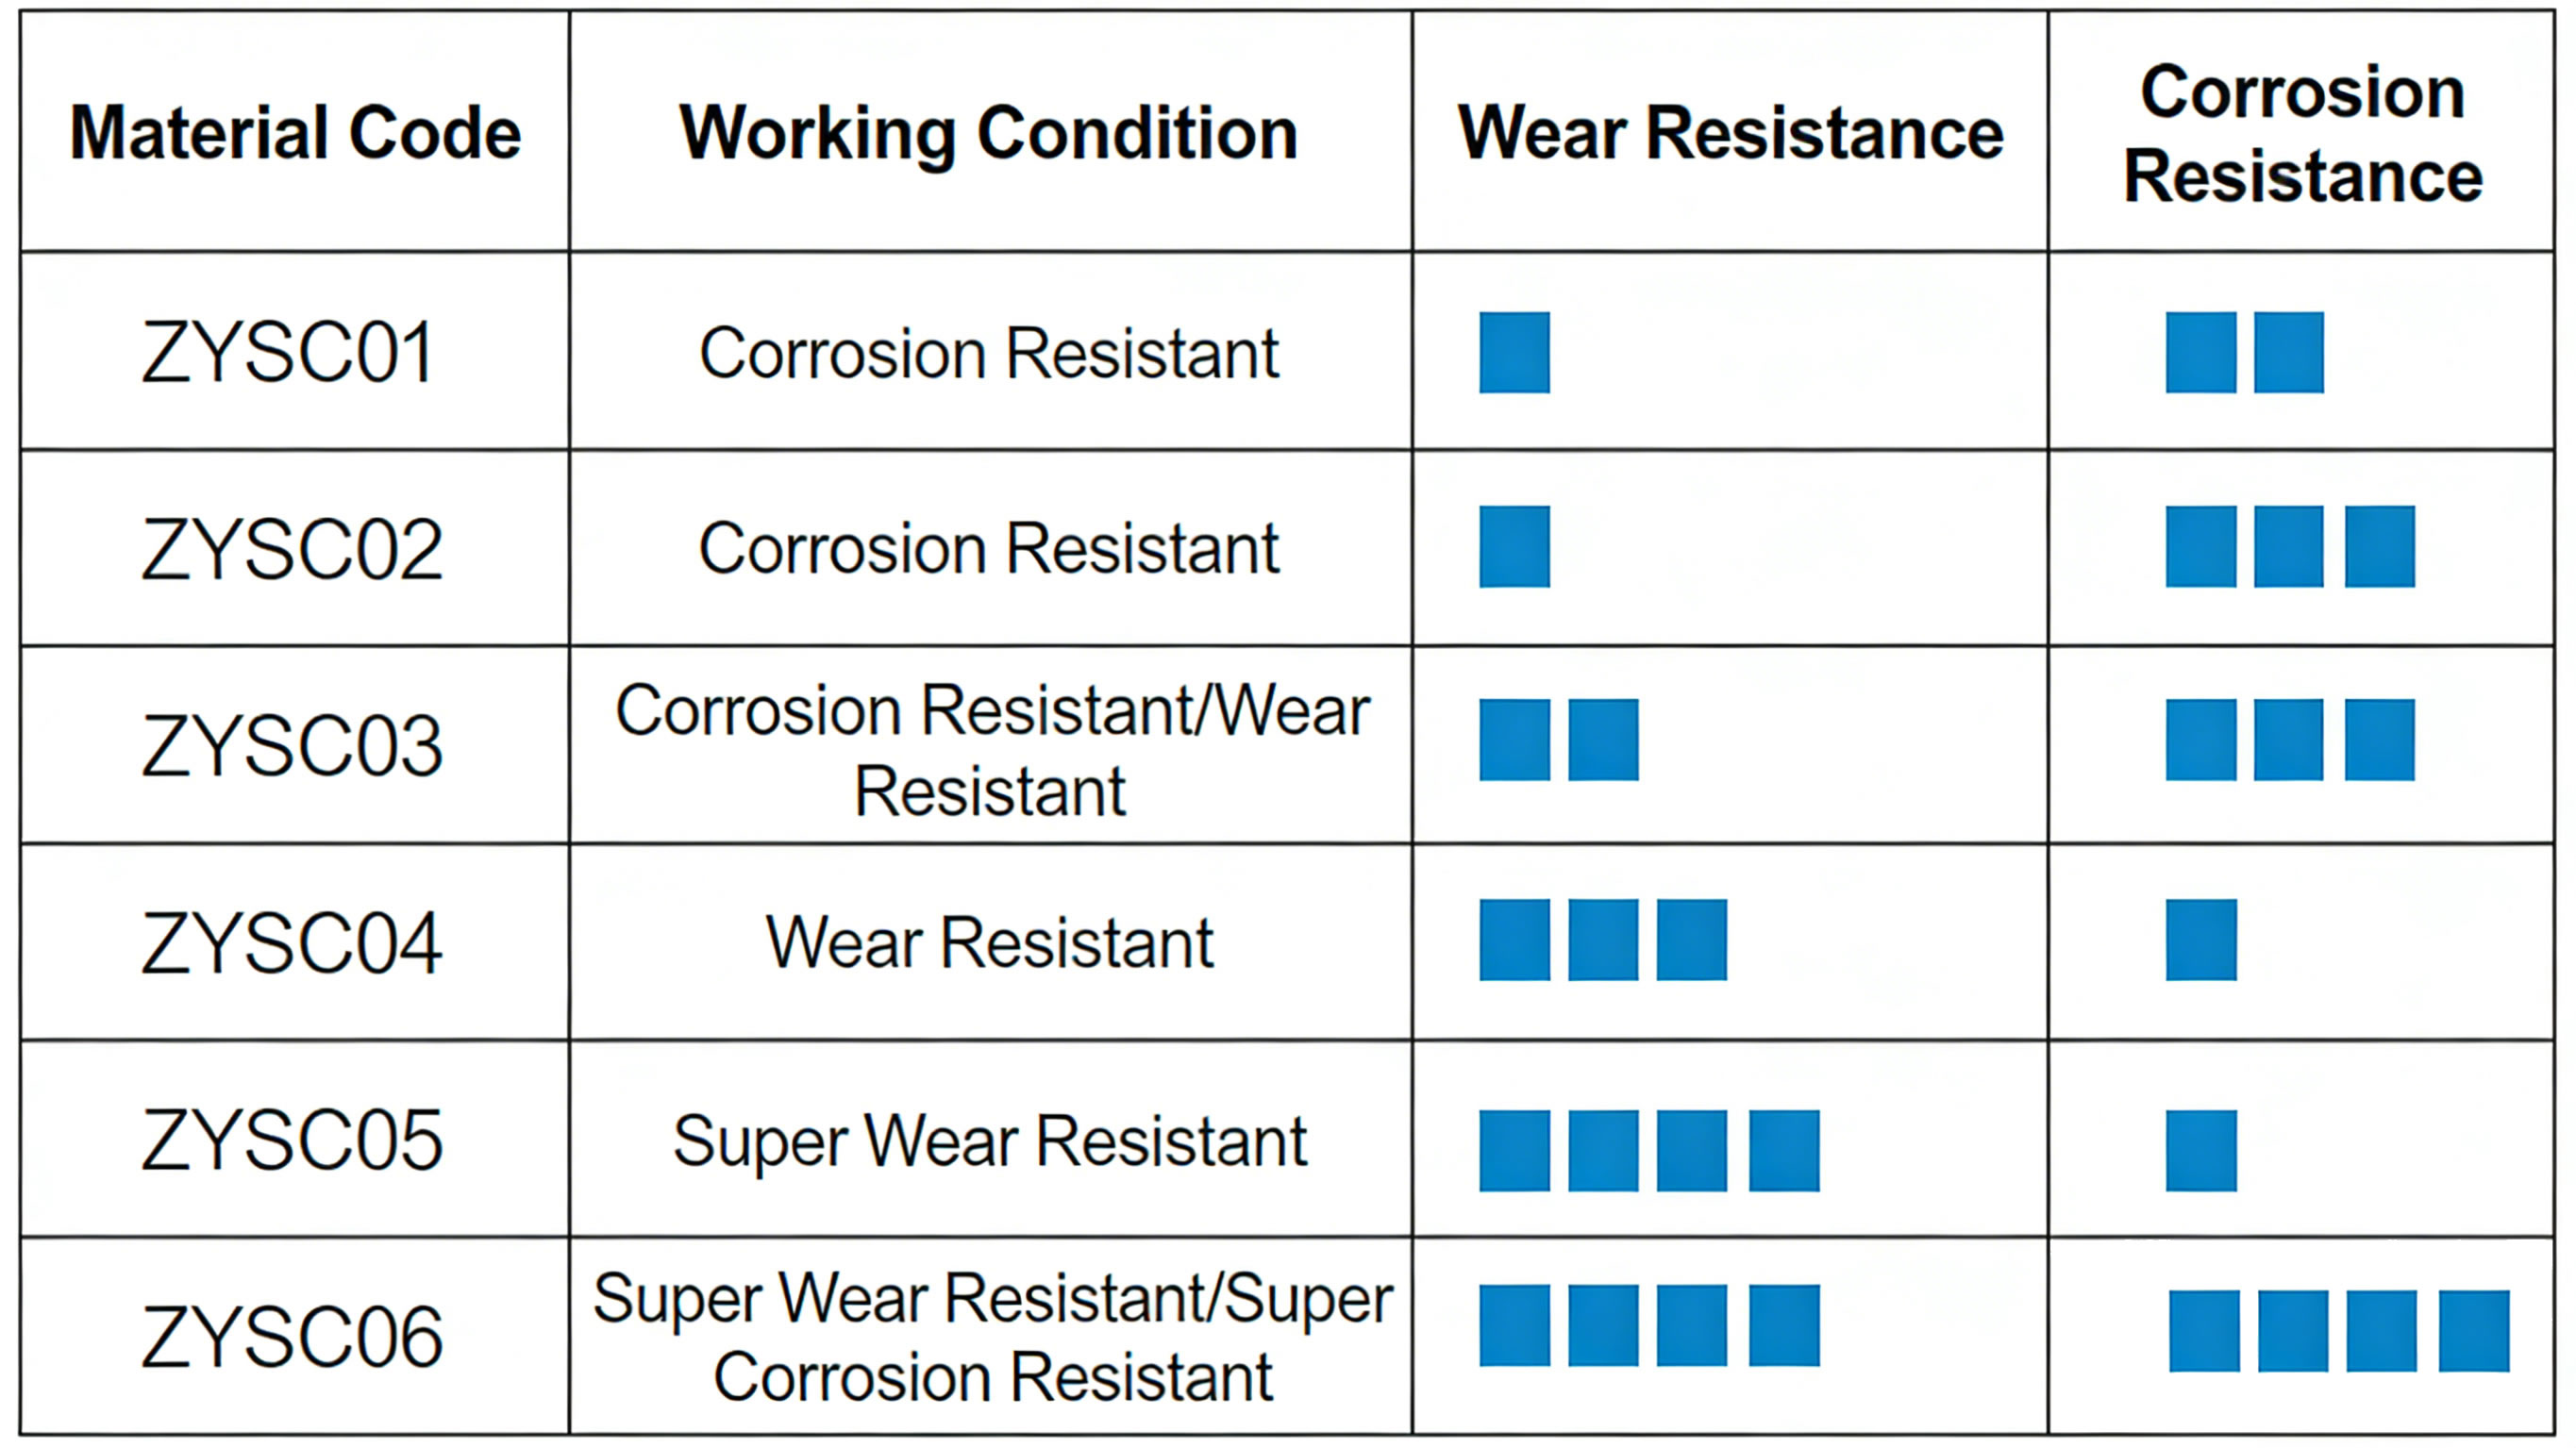
Materiali per componenti delle viti dell'estrusore: Adattato alle condizioni operative
I componenti delle viti Excellence sono realizzati con una gamma di materiali ad alte prestazioni, selezionati in base alla resistenza all'usura, resistenza alla corrosione, tolleranza alla temperatura, ed efficienza in termini di costi. La giusta scelta del materiale prolunga la durata della vite 3-6 mesi (acciaio standard) A 1-5 anni (materiali di prima qualità), a seconda dell'applicazione:
- Acciaio per utensili ad alta velocità: W6Mo5Cr4V2
- Proprietà chiave: Durezza fino a HRC 62-65, eccellente resistenza all'usura, resistenza alle alte temperature (fino a 600°C), e buona tenacità (resiste a scheggiature/crepe).
- Applicazioni ottimali: Processi di estrusione ad alta usura (plastiche caricate con carbonato di calcio/talco/fibra di vetro, plastica riciclata con contaminanti abrasivi, mescola di gomma).
- Durata di servizio: 18-24 mesi per 24/7 operazione con 50% compound di PVC caricati (3x più lungo dell'acciaio nitrurato).
- Vantaggio economico: Costo iniziale più elevato ($800-$1,500 al metro) compensato da 70% riduzione della frequenza di sostituzione e dei tempi di inattività.
- Acciaio nitrurato: 38CrMoAl
- Proprietà chiave: Durezza superficiale fino a HRC 58-60 (strato nitrurato di spessore 0,5-0,8 mm), buona resistenza alla fatica, moderata resistenza alla corrosione, ed efficienza in termini di costi.
- Applicazioni ottimali: Processi di estrusione standard (PE/PP/ABS vergine, composti a basso contenuto di riempitivo <20%, materiali non corrosivi).
- Durata di servizio: 6-12 mesi per 24/7 funzionamento con PE/PP vergine (standard industriale per l'estrusione per uso generale).
- Vantaggio economico: Costo iniziale basso ($300-$600 al metro) – ideale per la produzione di piccoli lotti o linee di estrusione a basso volume.
- Acciaio inossidabile: 316l, C276, ecc.
- Proprietà chiave: Eccezionale resistenza alla corrosione (316l: resistente agli acidi/basi deboli; C276: resistente agli agenti chimici aggressivi come il cloro, acido solforico, e solventi alogenati), conformità per uso alimentare (316L soddisfa la FDA 21 CFR 177.1520), e stabilità alle alte temperature (fino a 800°C per C276).
- Applicazioni ottimali: Lavorazione di materiali corrosivi (estrusione chimica, PVC con stabilizzanti acidi), estrusione di imballaggi per alimenti/bevande (Conforme alla FDA), estrusione di dispositivi medici (materiali biocompatibili).
- Durata di servizio: 2-5 anni per l'estrusione chimica (nessuna usura dovuta alla corrosione), 12-18 mesi per l'estrusione alimentare.
- Conformità: 316L è conforme FDA/USDA per le applicazioni a contatto con gli alimenti; C276 è certificato ATEX per ambienti chimici esplosivi.
- Pressatura isostatica a caldo (ANCA) materiali
- Proprietà chiave: La lavorazione HIP elimina la porosità interna del materiale (densità >99.9%), con conseguente resistenza all'usura estremamente elevata (2x superiore a W6Mo5Cr4V2), eccezionale resistenza alla corrosione, e proprietà meccaniche uniformi in tutta la vite.
- Applicazioni ottimali: Condizioni operative estreme (polimeri abrasivi caricati con ceramica, tecnopolimeri ad alta temperatura come PEEK/PEI, estrusione chimica corrosiva).
- Durata di servizio: 3-5 anni per 24/7 funzionamento con PEEK caricato con ceramica (la durata di servizio più lunga di qualsiasi materiale per viti).
- Vantaggio economico: Costo iniziale premium ($1,800-$3,000 al metro) – ROI raggiunto in 12-18 mesi per volumi elevati, linee di produzione ad alta usura.
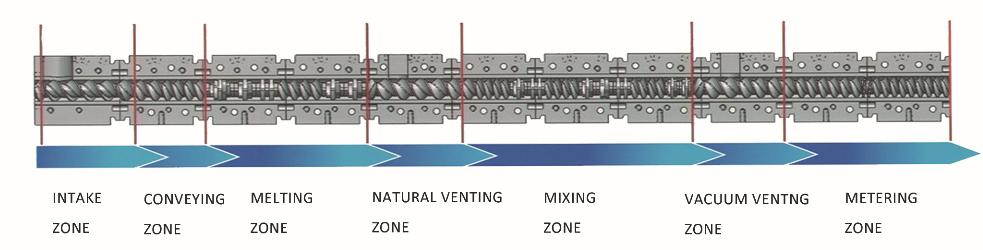
Disegni di componenti a vite specifici per l'applicazione
1. Componenti per viti in materiale plastico
Per compound plastici (produzione di masterbatch, estrusione di polimeri caricati, ritrattamento della plastica riciclata), I componenti delle viti Excellence sono progettati per massimizzare la dispersione e ridurre al minimo l’usura:
- Rapporto di profondità della scanalatura: 1.55 (standard) O 1.4 (composti ad alto contenuto di riempitivo >40%).
- Materiale: W6Mo5Cr4V2 (alto riempitivo) o 38CrMoAl (a basso riempimento).
- Funzionalità personalizzate: Perni di miscelazione integrati, voli barriera, e zone di riduzione del taglio per prevenire l'agglomerazione del riempitivo e il degrado del materiale.
- Dati sulle prestazioni: 98% uniformità della dispersione additiva (verificato mediante test SPE), 40% riduzione dell'usura delle viti rispetto alle viti compound generiche.
2. Chimico & Componenti delle viti in materiale corrosivo
Per estrusione chimica (polimeri a base solvente, additivi corrosivi, masterbatch chimici), la priorità è data alla resistenza alla corrosione:
- Rapporto di profondità della scanalatura: 1.6-1.8 (massimizza il volume libero per l'evaporazione del solvente).
- Materiale: C276 (prodotti chimici aggressivi) o 316L (corrosivi delicati).
- Funzionalità personalizzate: Superfici di volo lisce e lucide (Ra ≤ 0,8μm) per impedire l'adesione del materiale, estremità delle viti sigillate per eliminare perdite chimiche.
- Conformità: Certificazione ATEX per ambienti chimici esplosivi, Conforme al REACH per le normative chimiche dell'UE.
3. Cibo & Componenti per viti di grado medico
Per l'imballaggio alimentare e l'estrusione di dispositivi medici, l'igiene e la biocompatibilità sono fondamentali:
- Rapporto di profondità della scanalatura: 1.55 (bilancia la miscelazione e il basso taglio).
- Materiale: 316L acciaio inossidabile (Conforme alla FDA/USDA).
- Funzionalità personalizzate: Design facile da pulire (nessuna zona morta per la crescita batterica), superfici lucide (Ra ≤ 0,4μm), e lubrificanti non tossici (per uso alimentare).
- Conformità: FDA 21 CFR 177.1520 (contatto alimentare), ISO 10993 (biocompatibilità dei dispositivi medici).
4. Componenti a vite in plastica tecnica per alte temperature
Per tecnopolimeri (SBIRCIARE, PEI, PA66 con fibra di vetro), la resistenza alle alte temperature e la resistenza all'usura sono fondamentali:
- Rapporto di profondità della scanalatura: 1.4-1.55 (coppia elevata per fusioni ad alta viscosità).
- Materiale: W6Mo5Cr4V2 o C276 con lavorazione HIP (stabilità alle alte temperature).
- Funzionalità personalizzate: Canali di raffreddamento nel nucleo della vite (riduce il riscaldamento interno di 25%), rivestimento resistente all'usura (carburo di tungsteno) sui consigli di volo.
- Dati sulle prestazioni: Mantiene la stabilità dimensionale a 400°C, vita utile di 3+ anni per l’estrusione di PEEK caricato con fibra di vetro.
Specifiche tecniche & Controllo qualità
1. Tolleranze dimensionali
I componenti delle viti Excellence sono prodotti secondo rigorosi standard ISO 9001:2015 standard di qualità, con tolleranze dimensionali di:
- Diametro esterno (D0): ±0,02 mm (fondamentale per l'adattamento della canna).
- Diametro della radice (Di): ±0,03 mm (garantisce un rapporto di profondità della scanalatura costante).
- Passo del volo: ±0,05 mm (avanzamento uniforme del materiale).
- Rettilineità: ≤0,01 mm/m (previene l'usura della canna e la fuoriuscita di materiale).
Tutte le viti vengono ispezionate utilizzando macchine di misura a coordinate CNC (CMM) per verificare le tolleranze prima della spedizione.
2. Opzioni di trattamento superficiale
Per migliorare le prestazioni, Excellence offre trattamenti superficiali opzionali per i componenti delle viti:
- Nitrurazione: Per acciaio 38CrMoAl (standard) – aumenta la durezza superficiale fino a HRC 58-60.
- Rivestimento in carburo di tungsteno: Per acciaio W6Mo5Cr4V2 – aumenta la resistenza all'usura di 50% per materiali abrasivi.
- Rivestimento in PTFE: Per acciaio 316L – riduce l'adesione del materiale (ideale per materiali appiccicosi come TPE/TPU).
- Elettrolucidatura: Per acciaio 316L/C276: migliora la resistenza alla corrosione e l'igiene (applicazioni alimentari/mediche).
3. Processo di controllo della qualità
Ogni componente della vite Excellence è sottoposto a un processo di controllo qualità in 7 fasi:
- Ispezione delle materie prime (certificato di verifica dell'analisi per qualità e proprietà del materiale).
- Lavorazioni CNC con monitoraggio dimensionale in tempo reale.
- Trattamento termico (bonifica/rinvenimento di acciai per utensili, nitrurazione per 38CrMoAl) con prove di durezza.
- Trattamento superficiale (se applicabile) con test di adesione.
- Controllo dimensionale CMM (verifica completa della tolleranza).
- Test di equilibrio dinamico (ISO 1940-1:2016) – ampiezza della vibrazione <0.1mm alla massima velocità operativa.
- Ispezione visiva finale e certificazione (tracciabilità dei materiali, rapporto dimensionale, rapporto sulla durezza).
Tutti i dati del controllo qualità vengono conservati per 10 anni, garantendo la piena tracciabilità per la conformità normativa (IATF 16949 per automobilistico, FDA per la medicina).
Caso di studio: Le viti in materiale HIP riducono i tempi di inattività per l'estrusione di PEEK caricato con ceramica (U.S.A.)
Un produttore statunitense di componenti aerospaziali si trovava a dover affrontare frequenti guasti alle viti (ogni 3 mesi) durante l'estrusione di PEEK caricato con ceramica (30% riempitivo di allumina) per parti di aerei:
- Sfide originali:
- Le viti W6Mo5Cr4V2 si usuravano rapidamente (usura della punta del volo >1mm pollici 3 mesi) a causa dell'abrasione della ceramica.
- Tempi di inattività non pianificati (8 ore per sostituzione della vite) – perdita di produzione di $15,000 per evento di inattività.
- Dimensioni della parte incoerenti (a causa dell'aumento del gioco delle viti) – 15% tasso di scarto.
- Soluzione di eccellenza: Componenti a vite W6Mo5Cr4V2 personalizzati con lavorazione HIP con rivestimento in carburo di tungsteno, rapporto di profondità della scanalatura 1.4 (coppia elevata), e progettazione del volo con barriera.
- Risultati dopo l'installazione:
- Durata utile della vite estesa a 36 mesi (12x più lungo delle viti originali).
- Tempi di inattività non pianificati ridotti del 92% (1 evento di inattività per 3 anni contro. 4 all'anno).
- Tasso di scarto ridotto a 1% (dimensioni costanti delle parti grazie alla minima usura delle viti).
- Risparmio sui costi annuali di $180,000 (tempi di inattività + materiale + costi di sostituzione delle viti).
- ROI raggiunto nel 8 mesi (costo della vite $2,800 contro. risparmio annuo $180,000).
Ha commentato il responsabile impiantistico: “Le viti in materiale HIP di Excellence hanno trasformato il nostro processo di estrusione di PEEK. Non ci preoccupiamo più dei tempi di inattività non pianificati, e la qualità dei nostri componenti è migliorata per soddisfare le strette tolleranze del settore aerospaziale (±0,01 mm). Questo ci ha permesso di metterci in sicurezza 2 nuovi contratti aerospaziali del valore di 2 milioni di dollari all’anno”.
Installazione, Manutenzione & Linee guida per la sostituzione
1. Migliori pratiche per l'installazione delle viti
Una corretta installazione garantisce prestazioni ottimali e previene l'usura prematura:
- Pulire accuratamente il cilindro dell'estrusore (rimuovere vecchi residui di materiale) prima di installare la nuova vite, utilizzare una bacchetta per la pulizia della canna e un detergente per alimenti (Conforme alla FDA per applicazioni alimentari/mediche).
- Ispezionare la canna per verificare l'usura (misurare il diametro interno della canna) – sostituire la canna in caso di gioco >0.5mm (un gioco eccessivo provoca il riflusso del materiale e una scarsa miscelazione).
- Installare la vite utilizzando un dispositivo di sollevamento (evitare di far cadere o graffiare i voli) – Serrare il raccordo a vite secondo le specifiche del produttore (tipicamente 300-500 Nm).
- Controllare l'allineamento delle viti (utilizzando un comparatore) – il runout dovrebbe essere <0.02mm sulla punta della vite.
- Eseguire una prova a secco (nessun materiale) a bassa velocità (50 giri/min) per 10 minuti – verificare la presenza di rumori/vibrazioni anomale (indica un disallineamento).
Excellence fornisce un manuale di installazione dettagliato con foto e specifiche di coppia per tutti i modelli di viti.
2. Manutenzione preventiva per componenti a vite
La manutenzione regolare prolunga la durata della vite e mantiene le prestazioni:
- Manutenzione giornaliera:
- Pulire la vite dopo la produzione (spurgare con composto detergente) per rimuovere i residui di materiale (previene la carbonizzazione e la corrosione).
- Ispezionare la punta della vite e gli elementi di miscelazione per verificare che non siano usurati/danni (controllo visivo durante lo spurgo).
- Manutenzione mensile:
- Misurare il gioco della rampa della vite (diametro interno canna – diametro esterno vite) – registrare i dati per monitorare il tasso di usura.
- Lubrificare il raccordo a vite (utilizzare grasso per alte temperature, Conforme alla FDA, se necessario).
- Controllare l'accumulo di materiale nelle zone morte (elementi di miscelazione, voli barriera) – pulire con una spazzola di ottone (evitare di graffiare le superfici di volo).
- Manutenzione trimestrale:
- Rimuovere la vite per un'ispezione completa (misurare lo spessore del volo, verificare la presenza di corrosione/crepe).
- Lieve usura polacca sulle punte di volo (utilizzando carta vetrata a grana 400) per ripristinare la precisione dimensionale.
- Ispezionare il rivestimento della canna per eventuali segni di usura (sostituire se necessario per mantenere un gioco ottimale).
3. Criteri di sostituzione delle viti
Sostituire i componenti delle viti quando:
- Usura della punta del facchino >1mm (provoca una scarsa miscelazione e un output incoerente).
- Vaiolatura per corrosione >0.5mm di profondità (rischio di contaminazione dei materiali e cedimenti strutturali).
- Crepe nei facchini o nel nucleo (pericolo per la sicurezza – rischio di rottura della vite durante il funzionamento).
- Gioco delle viti >0.8mm (il riflusso del materiale riduce l'efficienza dell'estrusore di >20%).
- Degrado dei materiali (Variazione MFR >10%) – indica una scarsa miscelazione dovuta ad alette usurate.
Excellence offre un servizio di ispezione viti (in loco o in laboratorio) per valutare l'usura e consigliare i tempi di sostituzione.
Domande frequenti sui componenti delle viti dell'estrusore Excellence
Q: Excellence può personalizzare i componenti delle viti per estrusori di dimensioni non standard (per esempio., 65mm, 90diametro mm)?
UN: SÌ. Excellence produce componenti a vite per tutti i diametri di estrusori standard (15da mm a 200 mm) e diametri personalizzati (secondo i disegni del cliente). Produciamo anche componenti bivite (corotanti e controrotanti) per estrusori di compounding, con passi da 10 mm a 100 mm.
Q: Qual è il tempo di consegna per i componenti delle viti personalizzati (selezione del materiale + rapporto di profondità della scanalatura + progettazione specializzata)?
UN: Componenti a vite standard (38CrMoAl, 1.55 rapporto di profondità della scanalatura) avere un tempo di consegna di 2-3 settimane. Componenti personalizzati (Materiali HIP, rapporto di profondità della scanalatura specializzato, elementi di miscelazione) richiedere 4-6 settimane. Produzione accelerata (1-2 settimane per standard, 3 settimane per l'abitudine) è disponibile per un ulteriore 25% tassa.
Q: Excellence fornisce rapporti sui test dei materiali per i componenti delle viti?
UN: SÌ. Tutti i componenti delle viti sono dotati di certificato del materiale (certificato di analisi – COA) verifica della qualità del materiale, durezza, e composizione chimica. Per materiali HIP, forniamo anche report di elaborazione HIP (densità, porosità) e controlli non distruttivi (NDT) rapporti (test ad ultrasuoni per difetti interni).
Q: Come seleziono il materiale giusto per la mia applicazione di estrusione?
UN: Il team tecnico di Excellence fornisce una guida gratuita alla selezione dei materiali basata su:
- Tipo di materiale (vergine/riciclato, riempito/non riempito, corrosivo/non corrosivo).
- Temperatura di estrusione (tecnopolimeri ad alta temperatura vs. polimeri standard).
- Volume di produzione (24/7 operazione contro. produzione in lotti).
- Bilancio (costo iniziale rispetto a. costo totale di proprietà).
Offriamo anche un programma di prova (30-test giornaliero di una vite campione) per consentire ai nuovi clienti di convalidare le prestazioni prima dell'acquisto completo.
Q: Quale garanzia viene fornita per i componenti delle viti Excellence?
UN: Garanzia standard: 12 mesi per viti 38CrMoAl e 316L, 24 mesi per viti in materiale W6Mo5Cr4V2 e HIP (copre i difetti di fabbricazione e l'usura prematura <0.5mm nel primo anno). Garanzia estesa (36 mesi) è disponibile per un ulteriore 15% tassa, comprese le ispezioni annuali sull'usura.
Per oltre due decenni, I componenti delle viti degli estrusori Excellence hanno stabilito lo standard del settore per la resistenza all'usura, protezione dalla corrosione, e prestazioni specifiche dell'applicazione. Sia che tu stia estrudendo PE/PP standard, prodotti chimici corrosivi, polimeri alimentari, o tecnopolimeri ad alta temperatura, le nostre viti sono progettate per massimizzare i tempi di attività, ridurre i costi, e migliorare la qualità del prodotto. Contatta oggi stesso il nostro team tecnico per richiedere una consulenza gratuita sulla progettazione delle viti e un preventivo su misura per le esigenze del tuo processo di estrusione.

