Extruder skrúfuhlutar: Nákvæmni hannað fyrir slitþol, Tæringarvörn & Ákjósanlegur árangur
Með 22 margra ára sérfræðiþekkingu í hönnun extruder skrúfuhluta, efnisfræði, og iðnaðar extrusion forrit, Ég hef átt samstarf við 450+ framleiðendur yfir plastið, efna, og matvælavinnsluiðnaði til að hámarka afköst skrúfa - draga úr niður í miðbæ um 40% og lengja endingartíma skrúfa um 2-3x fyrir notkun með miklum sliti. Skrúfuhlutinn er hjarta hvers þrýstibúnaðarkerfis, hefur bein áhrif á skilvirkni efnisvinnslu, vörugæði, og rekstrarkostnaði. Skrúfuíhlutir Excellence eru hannaðir með áherslu á efnisfræði, geometrísk nákvæmni, og notkunarsértæk hönnun, sem gerir þá að gullstaðlinum fyrir útpressunarferla, allt frá hefðbundinni plastblöndu til ætandi efnavinnslu og háhita matvælaframleiðslu.
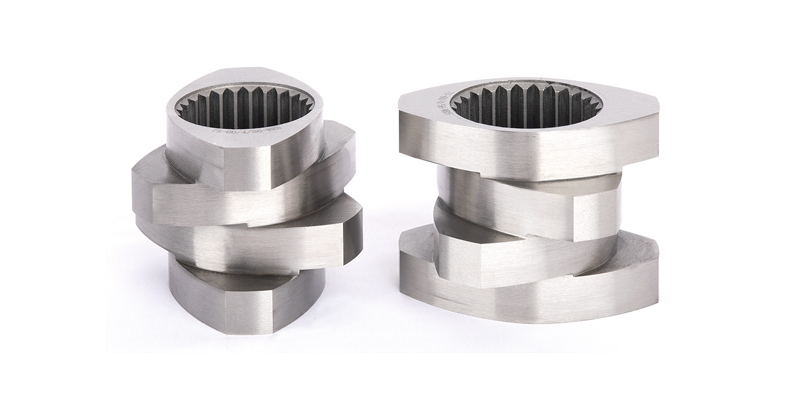
Skrúfuhlutir: Kjarnahönnun & Hagnýtir kostir
Skrúfuhlutinn er mikilvægur hluti af extrudernum. Slitþol og tæringarþol eru mikilvægar vísbendingar um endingartíma þess. Excellence býður upp á ýmis efni sem henta mismunandi rekstrarskilyrðum og hagkvæmnissjónarmiðum. Í extrusion kerfum, skrúfaslit og tæringu gera grein fyrir 60% af óskipulögðum niðritíma og 30% af viðhaldskostnaði - sem gerir efnisval og hönnunarnákvæmni óviðræður fyrir hagkvæma framleiðslu. Skrúfuíhlutir Excellence takast á við þessar áskoranir með blöndu af úrvalsefnum, bjartsýni rúmfræði, og sérsmíði, sem tryggir langan endingartíma jafnvel í erfiðustu vinnsluumhverfi (t.d., fyllt plast, ætandi efni, háhitafjölliður).
Venjulegur skrúfuhluti Excellence hefur grópdýptarhlutfall (D0/þriðjud) af 1.55, sem er ákjósanlegasta gildið miðað við tog, ókeypis bindi, hraða, og dreifingar- og blöndunaráhrif. Dýptarhlutfallið (skilgreint sem hlutfall ytri þvermál skrúfu (D0) að innra rótarþvermáli (Frá)) er mikilvæg rúmfræðileg færibreyta sem jafnvægir fjóra lykilframmistöðuþætti útpressunar:
- Toggeta: A 1.55 hlutfall hámarkar togflutning frá drifkerfi pressunnar yfir í efnið, koma í veg fyrir að skrúfur festist, jafnvel með efnum með mikla seigju (t.d., fyllt PVC efnasambönd, verkfræðiplastefni eins og PEEK).
- Ókeypis bindi: The 1.55 hlutfall veitir nægilegt laust rúmmál fyrir efnisbræðslu og afgasun, draga úr hættu á ofhitnun og niðurbroti í hitaviðkvæmum efnum (t.d., læknisfræðilegt TPU, LDPE).
- Snúningshraði: Bjartsýni fyrir háhraða útpressun (upp í 1200 snúningur á mínútu) án þess að skerða skipulagsheilleika - mikilvægt fyrir framleiðslulínur með mikla afköst (t.d., rör/prófíl útpressun).
- Dreifing & Blöndunaráhrif: Tryggir jafna dreifingu aukefna (masterbatches, fylliefni, sveiflujöfnunarefni) á agnastigi, útrýma röndum, þéttbýli, eða ósamræmi vélrænni eiginleika í fullunnum vörum.
Fyrir mismunandi forrit, Excellence getur einnig valið valddýptarhlutfall að vild (D0/þriðjud) frá 1.4 til 1.8, sem gerir nákvæma stillingu á afköstum skrúfa til að passa við sérstakar kröfur um efni og framleiðslu:
- 1.4 Hlutfall: Fyrir notkun með hátt tog (t.d., mjög fyllt efnasambönd með 60% kalsíumkarbónat/talkfylliefni) – forgangsraðar burðarstyrk fram yfir laust rúmmál.
- 1.6-1.8 Hlutfall: Fyrir efni með litla seigju (t.d., PE/PP úr filmu, leysiefnisbundnar fjölliður) – hámarkar laust rúmmál fyrir bráðnun/afgasun og dregur úr upphitun.
Vegna sérstakra krafna sumra efnisumsókna varðandi dreifingu, blöndun, klippa, og innri hitun, Excellence sérsniður einnig skrúfuíhluti með sérhæfðum mannvirkjum fyrir mismunandi forrit, dregur þannig úr innri hitun án þess að skerða dreifingu, blöndun, og klippiáhrif. Innri upphitun (af völdum of mikillar klippingar á milli skrúfunnar og efnisins) er helsta orsök efnisrýrnunar í hitanæmum fjölliðum (t.d., PVC, PET, læknisfræðilegt ABS). Sérsniðin skrúfuhönnun Excellence tekur á þessu:
- Að blanda þáttum: Hringlaga truflanir blöndunartæki, ananas hrærivélar, og Maddock blöndunartæki sem eru samþætt í skrúfufluginu til að dreifa skurðkrafti jafnt, draga úr staðbundinni upphitun með 20-30%.
- Flug með breytilegum hæðum: Mjókkandi hæðarhlutar sem þjappa efni smám saman saman, lágmarka skyndilega skurðkrafta og hitamyndun.
- Flughönnun hindrunar: Aðskilur fasa fastra og bráðna efnis, tryggja algjöra bráðnun fyrir blöndun með mikilli skerf - mikilvægt fyrir verkfræðiplast (PC, PA, PBT).
- Low-Shear flugprófílar: Fyrir hitanæm efni (t.d., lífplast, lyfjafræðileg hjálparefni) – dregur úr klippihitun í <5°C yfir stilltu útpressunarhitastigi.
Þessi sérsniðna hönnun hefur verið staðfest í prófunum þriðja aðila af Félagi plastverkfræðinga (SPE), sýnir a 40% minnkun á niðurbroti efnis (mælt með MFR varðveislu) miðað við venjulega skrúfuhönnun fyrir hitanæmar fjölliður.
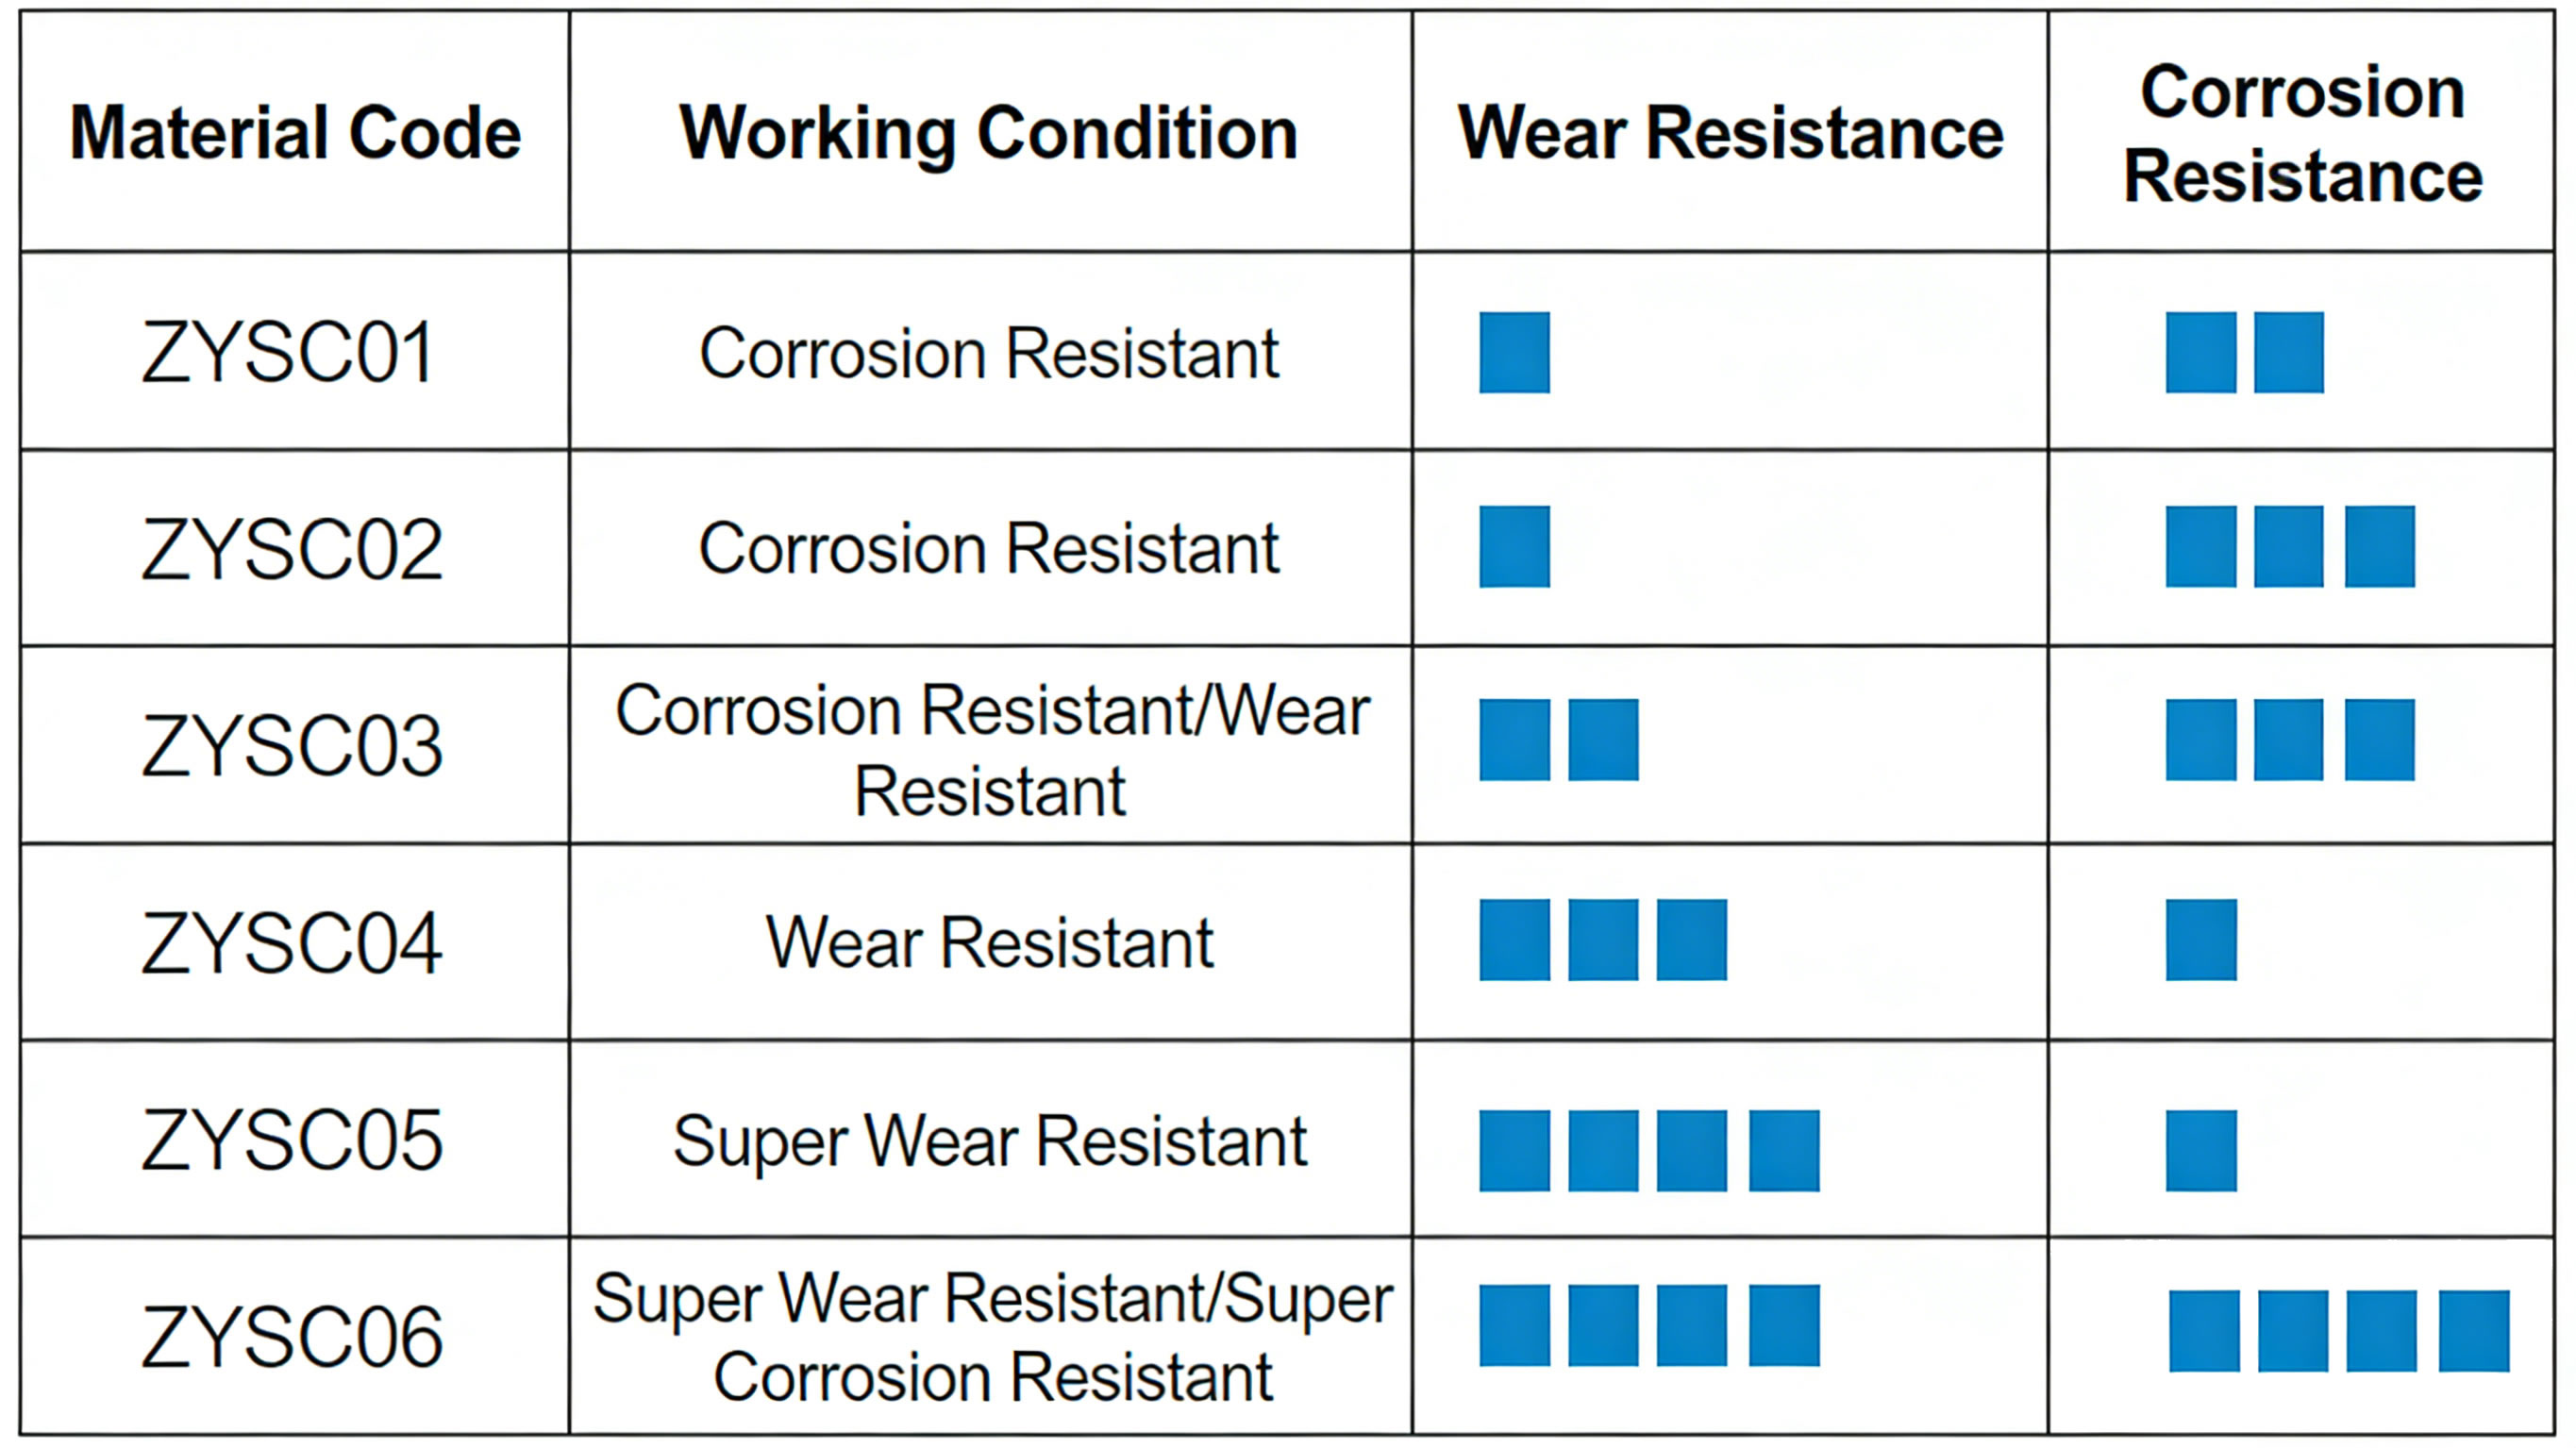
Efni fyrir extruder skrúfuhluta: Sérsniðin að rekstrarskilyrðum
Skrúfuíhlutir Excellence eru framleiddir úr úrvali af afkastamiklum efnum, valið út frá slitþol, tæringarþol, hitaþol, og hagkvæmni. Rétt efnisval lengir endingartíma skrúfa frá 3-6 mánuði (venjulegt stál) til 1-5 ár (úrvals efni), eftir umsókn:
- Háhraða verkfærastál: W6Mo5Cr4V2
- Helstu eiginleikar: Hörku allt að HRC 62-65, framúrskarandi slitþol, styrkur við háan hita (allt að 600°C), og góð hörku (þolir flögnun/sprungur).
- Ákjósanleg forrit: Útpressunarferli með miklum sliti (fyllt plast með kalsíumkarbónati/talk/glertrefjum, endurunnið plast með slípiefni, gúmmíblöndu).
- Þjónustulíf: 18-24 mánuði fyrir 24/7 rekstur með 50% fyllt PVC efnasambönd (3x lengri en nítrað stál).
- Efnahagslegur ávinningur: Hærri fyrirframkostnaður ($800-$1,500 á metra) á móti 70% minnkun á endurnýjunartíðni og niður í miðbæ.
- Nitrid stál: 38CrMoAl
- Helstu eiginleikar: Yfirborðshörku allt að HRC 58-60 (nítrað lag 0,5-0,8mm þykkt), gott þreytuþol, miðlungs tæringarþol, og hagkvæmni.
- Ákjósanleg forrit: Staðlaðar útpressunarferli (hreinn PE/PP/ABS, efnasambönd með litla fylliefni <20%, ekki ætandi efni).
- Þjónustulíf: 6-12 mánuði fyrir 24/7 rekstur með hreinum PE/PP (iðnaðarstaðall fyrir almenna útpressun).
- Efnahagslegur ávinningur: Lágur fyrirframkostnaður ($300-$600 á metra) - tilvalið fyrir framleiðslu í litlum lotum eða útpressunarlínum í litlu magni.
- Ryðfrítt stál: 316L, C276, o.s.frv.
- Helstu eiginleikar: Einstaklega tæringarþol (316L: ónæmur fyrir mildum sýrum/bösum; C276: ónæmur fyrir sterkum efnum eins og klór, brennisteinssýru, og halógen leysiefni), samræmi við matvælaflokk (316L hittir FDA 21 CFR 177.1520), og stöðugleika við háan hita (allt að 800°C fyrir C276).
- Ákjósanleg forrit: Vinnsla á ætandi efni (efna útpressun, PVC með súrum sveiflujöfnun), útpressun matar-/drykkjarumbúða (FDA-samhæft), útpressun lækningatækja (lífsamrýmanleg efni).
- Þjónustulíf: 2-5 ár fyrir efnaútpressun (ekkert slit sem tengist tæringu), 12-18 mánuði fyrir útpressun í matvælaflokki.
- Fylgni: 316L er FDA/USDA samhæft fyrir notkun matvæla; C276 er ATEX vottað fyrir sprengifimt efnaumhverfi.
- Heitt jafnstöðuþrýstingur (HIP) efni
- Helstu eiginleikar: HIP vinnsla útilokar innri porosity í efninu (þéttleika >99.9%), sem leiðir til mjög mikillar slitþols (2x hærri en W6Mo5Cr4V2), einstök tæringarþol, og einsleitir vélrænir eiginleikar í gegnum skrúfuna.
- Ákjósanleg forrit: Mikil rekstrarskilyrði (slípiefni keramikfylltar fjölliður, háhita verkfræðiplastefni eins og PEEK/PEI, ætandi efnaútpressun).
- Þjónustulíf: 3-5 ár fyrir 24/7 aðgerð með keramikfylltum PEEK (lengsta endingartíma hvers skrúfuefnis).
- Efnahagslegur ávinningur: Premium fyrirfram kostnaður ($1,800-$3,000 á metra) – arðsemi náð í 12-18 mánuði fyrir mikið magn, slitsterkar framleiðslulínur.
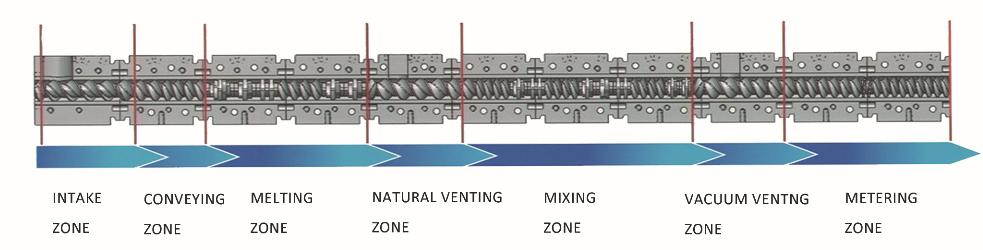
Notkunarsértæk hönnun á skrúfuíhlutum
1. Skrúfuíhlutir úr plastblöndu
Fyrir plastblöndur (masterbatch framleiðslu, fyllt fjölliða extrusion, endurvinnslu plasts), Skrúfuhlutir Excellence eru hannaðir til að hámarka dreifingu og lágmarka slit:
- Groove dýpt hlutfall: 1.55 (staðall) eða 1.4 (efnasambönd með mikla fylliefni >40%).
- Efni: W6Mo5Cr4V2 (mikið fylliefni) eða 38CrMoAl (lítið fylliefni).
- Sérsniðnar eiginleikar: Innbyggðir blöndunarpinnar, hindrunarflug, og skerðingarsvæði til að koma í veg fyrir þéttingu fylliefna og niðurbrot efnis.
- Frammistöðugögn: 98% einsleitni aukefnisdreifingar (staðfest með SPE prófun), 40% minnkun á sliti á skrúfum samanborið við almennar samsettar skrúfur.
2. Efnafræðileg & Ætandi efni Skrúfuhlutir
Fyrir efnaútpressun (leysiefnisbundnar fjölliður, corrosive additives, chemical masterbatches), corrosion resistance is prioritized:
- Groove dýpt hlutfall: 1.6-1.8 (maximizes free volume for solvent evaporation).
- Efni: C276 (harsh chemicals) or 316L (mild corrosives).
- Sérsniðnar eiginleikar: Smooth polished flight surfaces (Ra ≤ 0,8μm) to prevent material adhesion, sealed screw ends to eliminate chemical leakage.
- Fylgni: ATEX-certified for explosive chemical environments, REACH-compliant for EU chemical regulations.
3. Matur & Medical-Grade Screw Components
For food packaging and medical device extrusion, hygiene and biocompatibility are critical:
- Groove dýpt hlutfall: 1.55 (balances mixing and low shear).
- Efni: 316L ryðfríu stáli (FDA/USDA compliant).
- Sérsniðnar eiginleikar: Easy-clean design (no dead zones for bacterial growth), fágað yfirborð (Ra ≤ 0.4μm), and non-toxic lubricants (food-grade).
- Fylgni: FDA 21 CFR 177.1520 (snertingu við mat), ISO 10993 (medical device biocompatibility).
4. High-Temperature Engineering Plastic Screw Components
For engineering plastics (KIKIÐ, PEI, PA66 with glass fiber), high-temperature strength and wear resistance are key:
- Groove dýpt hlutfall: 1.4-1.55 (hátt tog fyrir bráðnar með mikilli seigju).
- Efni: HIP-unnið W6Mo5Cr4V2 eða C276 (stöðugleika við háan hita).
- Sérsniðnar eiginleikar: Kælirásir í skrúfukjarna (dregur úr innri hitun um 25%), slitþolin húðun (wolframkarbíð) um flugráð.
- Frammistöðugögn: Viðheldur víddarstöðugleika við 400°C, endingartíma á 3+ ár fyrir glertrefjafyllta PEEK extrusion.
Tæknilýsing & Gæðaeftirlit
1. Víddarvikmörk
Skrúfuhlutir Excellence eru framleiddir samkvæmt ströngum ISO 9001:2015 gæðastaðla, með víddarvikmörkum á:
- Ytra þvermál (D0): ±0,02 mm (mikilvægt fyrir tunnu passa).
- Þvermál rótar (Frá): ±0,03 mm (tryggir stöðugt grópdýptarhlutfall).
- Flugvöllur: ±0,05 mm (samræmd efnisframför).
- Réttleiki: ≤0,01 mm/m (kemur í veg fyrir slit á tunnu og efnisleka).
Allar skrúfur eru skoðaðar með CNC hnitamælum (CMM) til að sannreyna vikmörk fyrir sendingu.
2. Yfirborðsmeðferðarvalkostir
Til að auka árangur, Excellence býður upp á valfrjálsa yfirborðsmeðferð fyrir skrúfuíhluti:
- Nitriding: Fyrir 38CrMoAl stál (staðall) – eykur yfirborðshörku í HRC 58-60.
- Volframkarbíð húðun: Fyrir W6Mo5Cr4V2 stál – eykur slitþol um 50% fyrir slípiefni.
- PTFE húðun: Fyrir 316L stál – dregur úr efniviðloðun (tilvalið fyrir klístrað efni eins og TPE/TPU).
- Rafslípun: Fyrir 316L/C276 stál – bætir tæringarþol og hreinlæti (matur/læknisfræðileg forrit).
3. Gæðaeftirlitsferli
Sérhver Excellence skrúfuíhlutur fer í gegnum 7 þrepa gæðaeftirlitsferli:
- Hráefnisskoðun (vottorð um greiningarsannprófun fyrir efnisflokk og eiginleika).
- CNC vinnsla með rauntíma víddarvöktun.
- Hitameðferð (slökkvi/temprun fyrir verkfærastál, nitriding fyrir 38CrMoAl) með hörkuprófun.
- Yfirborðsmeðferð (ef við á) með viðloðun próf.
- CMM víddarskoðun (fulla umburðarlyndi sannprófun).
- Dynamic jafnvægisprófun (ISO 1940-1:2016) - titringsamplitude <0.1mm á hámarkshraða.
- Lokaskoðun og vottun (rekjanleika efnis, víddarskýrsla, skýrslu um hörku).
Öll gæðaeftirlitsgögn eru varðveitt fyrir 10 ár, tryggja fullan rekjanleika til að uppfylla reglur (IATF 16949 fyrir bíla, FDA fyrir læknisfræði).
Dæmirannsókn: Skrúfur í mjöðmefni draga úr niður í miðbæ fyrir keramikfyllta PEEK útpressu (Bandaríkin)
Bandarískur flugvélaíhlutaframleiðandi stóð frammi fyrir tíðum skrúfubilunum (hverjum 3 mánuði) þegar keramikfyllt PEEK er pressað út (30% súrál fylliefni) fyrir flugvélahluta:
- Upprunalegar áskoranir:
- W6Mo5Cr4V2 skrúfur slitnaði hratt (flugtoppsklæðnaður >1mm inn 3 mánuði) vegna keramikrofs.
- Óskipulagður niðurtími (8 klukkustundir á hverja skrúfuskipti) – tapað framleiðslu á $15,000 á hvern niðurtímaatburð.
- Ósamræmi hlutastærð (vegna vaxandi skrúfulausnar) – 15% ruslhlutfall.
- Framúrskarandi lausn: Sérsniðnar MIP-unnar W6Mo5Cr4V2 skrúfuíhlutir með wolframkarbíðhúð, gróp dýpt hlutfall 1.4 (hátt tog), og hindrunarflughönnun.
- Niðurstöður eftir uppsetningu:
- Þjónustulíf skrúfa framlengdur til 36 mánuði (12x lengri en upprunalegu skrúfur).
- Ófyrirséð niður í miðbæ minnkaði um 92% (1 stöðvunarviðburður pr 3 ár vs. 4 á ári).
- Úrgangshlutfall lækkað í 1% (samræmdar stærð hluta vegna lágmarks slits á skrúfum).
- Árlegur kostnaðarsparnaður á $180,000 (niður í miðbæ + efni + kostnaður við skrúfuskipti).
- arðsemi náð í 8 mánuði (skrúfukostnaður $2,800 vs. árlegur sparnaður $180,000).
Verkfræðistjóri verksmiðjunnar gerði athugasemd: „HIP efnisskrúfur Excellence hafa umbreytt PEEK útpressunarferlinu okkar. Við höfum ekki lengur áhyggjur af óskipulögðum niður í miðbæ, og gæði hlutar okkar hafa batnað til að mæta ströngum vikmörkum í geimferðaiðnaðinum (±0,01 mm). Þetta hefur gert okkur kleift að tryggja 2 nýir geimferðasamningar að verðmæti $2M árlega.
Uppsetning, Viðhald & Leiðbeiningar um skipti
1. Bestu starfshættir fyrir uppsetningu skrúfa
Rétt uppsetning tryggir hámarksafköst og kemur í veg fyrir ótímabært slit:
- Hreinsaðu þrýstihylkið vandlega (fjarlægðu gamlar efnisleifar) áður en nýju skrúfuna er sett upp – notaðu tunnuhreinsistang og hreinsiefni fyrir matvæli (FDA-samhæft fyrir matvæla-/læknisfræðileg notkun).
- Skoðaðu tunnuna með tilliti til slits (mæla innra þvermál tunnu) – skipta um tunnu ef rýmið er >0.5mm (of mikil úthreinsun veldur bakflæði efnis og lélegri blöndun).
- Settu skrúfuna upp með því að nota lyftibúnað (forðast að missa eða klóra flugin) – snúðu skrúftenginu í samræmi við forskrift framleiðanda (venjulega 300-500 Nm).
- Athugaðu skrúfuna (með því að nota skífuvísir) – runout ætti að vera <0.02mm á skrúfuoddinum.
- Framkvæma þurrhlaup (ekkert efni) á lágum hraða (50 snúningur á mínútu) fyrir 10 mínútur – athugaðu hvort það sé óeðlilegur hávaði/titringur (gefur til kynna misræmi).
Excellence veitir ítarlega uppsetningarhandbók með myndum og togforskriftum fyrir allar skrúfugerðir.
2. Fyrirbyggjandi viðhald fyrir skrúfuíhluti
Reglulegt viðhald lengir líftíma skrúfunnar og viðheldur afköstum:
- Daglegt viðhald:
- Hreinsaðu skrúfuna eftir framleiðslu (hreinsaðu með hreinsiefni) til að fjarlægja efnisleifar (kemur í veg fyrir kolsýringu og tæringu).
- Skoðaðu skrúfuodd og blöndunareiningar með tilliti til slits/skemmda (sjónræn athugun meðan á hreinsun stendur).
- Mánaðarlegt viðhald:
- Mældu flugrými skrúfa (innra þvermál tunnu – ytra þvermál skrúfunnar) - Skráðu gögn til að fylgjast með slithraða.
- Smyrðu skrúftengið (notaðu háhita feiti, FDA-samhæft ef þörf krefur).
- Athugaðu hvort efni safnist upp á dauðum svæðum (blanda þætti, hindrunarflug) – þrífa með koparbursta (forðastu að klóra flugfleti).
- Ársfjórðungslegt viðhald:
- Fjarlægðu skrúfuna fyrir fulla skoðun (mæla flugþykkt, athuga með tæringu/sprungur).
- Pólskt lítið slit á flugbendingum (nota 400-korn sandpappír) til að endurheimta víddarnákvæmni.
- Skoðaðu tunnufóðrið með tilliti til slits (skiptu út ef nauðsyn krefur til að viðhalda hámarks úthreinsun).
3. Skilyrði fyrir skrúfuskipti
Skiptu um skrúfuhluti þegar:
- Flugtoppsklæðnaður >1mm (veldur lélegri blöndun og ósamræmi framleiðslu).
- Tæringarhola >0.5mm djúpt (hætta á efnismengun og bilun í burðarvirki).
- Sprungur í flugi eða kjarna (öryggishætta - hætta á að skrúfur brotni meðan á notkun stendur).
- Skrúfuhreinsun >0.8mm (efni bakflæði dregur úr skilvirkni extruder með því >20%).
- Niðurbrot efnis (MFR afbrigði >10%) – gefur til kynna slæma blöndun vegna slitins flugs.
Excellence býður upp á skrúfuskoðunarþjónustu (á staðnum eða á rannsóknarstofu) til að meta slit og mæla með tímasetningu skipta.
Algengar spurningar um Excellence extruder skrúfuíhluti
Q: Getur Excellence sérsniðið skrúfuíhluti fyrir óvenjulegar útpressunarstærðir (t.d., 65mm, 90mm þvermál)?
A: Já. Excellence framleiðir skrúfuíhluti fyrir allar staðlaðar þvermál pressuvéla (15mm til 200 mm) og sérsniðnar þvermál (á teikningum viðskiptavina). Við framleiðum einnig tvískrúfa íhluti (samsnúningur og gagnsnúningur) til að blanda extruders, með fallstærðum frá 10mm til 100mm.
Q: Hver er leiðtími fyrir sérsniðna skrúfuíhluti (efnisval + gróp dýpt hlutfall + sérhæfð hönnun)?
A: Venjulegir skrúfuíhlutir (38CrMoAl, 1.55 gróp dýpt hlutfall) hafa afgreiðslutíma á 2-3 vikur. Sérsniðnir íhlutir (HIP efni, sérhæft grópdýptarhlutfall, blanda þætti) krefjast 4-6 vikur. Flýti framleiðslu (1-2 vikur fyrir staðlaða, 3 vikur fyrir sérsniðið) er í boði gegn aukagjaldi 25% gjald.
Q: Veitir Excellence efnisprófunarskýrslur fyrir skrúfuíhluti?
A: Já. Öllum skrúfuíhlutum fylgir efnisvottorð (greiningarvottorð – COA) sannprófun efnis einkunn, hörku, og efnasamsetningu. Fyrir HIP efni, við bjóðum einnig upp á MIP vinnsluskýrslur (þéttleika, porosity) og ekki eyðileggjandi próf (NDT) skýrslur (ultrasonic prófun fyrir innri galla).
Q: Hvernig vel ég rétta efnið fyrir extrusion forritið mitt?
A: Tækniteymi Excellence veitir ókeypis efnisvalsleiðbeiningar byggða á:
- Efnistegund (jómfrú/endurunnið, filled/unfilled, corrosive/non-corrosive).
- Extrusion temperature (high-temperature engineering plastics vs. standard polymers).
- Production volume (24/7 operation vs. batch production).
- Fjárhagsáætlun (upfront cost vs. heildarkostnaður við eignarhald).
We also offer a trial program (30-day test of a sample screw) for new customers to validate performance before full purchase.
Q: What warranty is provided for Excellence screw components?
A: Hefðbundin ábyrgð: 12 months for 38CrMoAl and 316L screws, 24 months for W6Mo5Cr4V2 and HIP material screws (covers manufacturing defects and premature wear <0.5mm in the first year). Extended warranty (36 mánuði) er í boði gegn aukagjaldi 15% gjald, including annual wear inspections.
For over two decades, Excellence’s extruder screw components have set the industry standard for wear resistance, tæringarvörn, and application-specific performance. Whether you’re extruding standard PE/PP, ætandi efni, food-grade polymers, or high-temperature engineering plastics, our screws are engineered to maximize uptime, draga úr kostnaði, and improve product quality. Contact our technical team today to request a free screw design consultation and quote tailored to your extrusion process requirements.

