

Extruder Twin Skrúfa Barrel Framleiðandi: Endanleg B2B uppspretta & Trade Guide fyrir
Alheimsmarkaðurinn fyrir tvískrúfa pressuvélar er á brattri vaxtarbraut. Metið á um það bil USD 9.7 milljarða inn 2024, Gert er ráð fyrir að geirinn nái 13,2 USD–14.8 milljarða um 2030, stækka með samsettum árlegum vexti (CAGR) af 5.2–7.1% samkvæmt mörgum greiningarfyrirtækjum, þar á meðal Grand View Research og Mordor Intelligence. Í hjarta hvers tvískrúfaðs pressuvélar situr tunnan — nákvæmnishannaða strokkinn sem, ásamt samföngum skrúfuhlutum, ákvarðar framleiðslugæði, afköst, og langlífi vélarinnar. Fyrir B2B kaupendur um alla Evrópu, Norður Ameríku, og nýmarkaðir, að velja rétt framleiðandi tvískrúfa tunnu útpressu er ekki aðeins ákvörðun um innkaup; þetta er stefnumótandi fjárfesting sem mótar framleiðsluhagfræði um ókomin ár.
Þessi handbók leiðir faglega kaupendur í gegnum núverandi stöðu framleiðsluiðnaðarins í tvískrúfa tunnu, viðskiptastefnu sem hefur áhrif á innkaup yfir landamæri, efnisvísindum fleygir fram, raunveruleikarannsóknir, og hagkvæmar spár fyrir næstu mánuði. Hvort sem þú ert OEM samþættari, plastblandari sem leitar að slithlutum til skipta, eða viðskiptafyrirtæki sem byggir aðfangakeðju fyrir tvískrúfa tunnusamstæður, upplýsingarnar hér að neðan eru hannaðar til að skerpa innkaupastefnu þína.

Iðnaðarframleiðsla sem framleiðir nákvæma málmíhluti fyrir útpressunarvélar
Skilningur á Twin Screw Extruder Barrel: Kjarnaíhlutir og aðgerðir
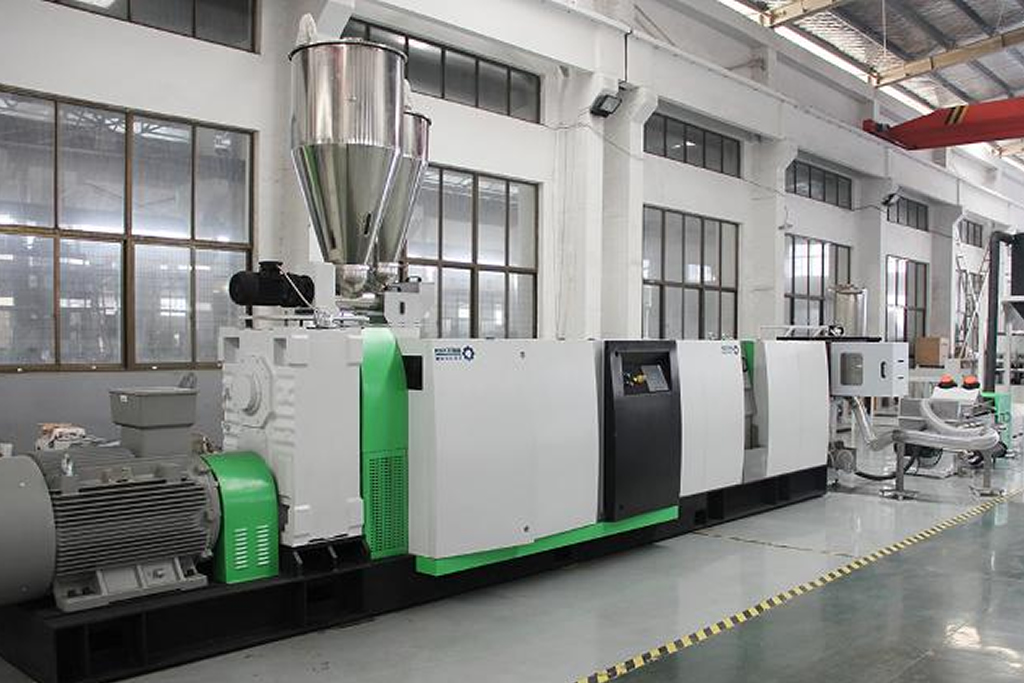
Tvískrúfa þrýstihylki er þungur veggur, sundurskorinn eða einlitinn strokkur með leiðindum til að taka við tveimur skrúfum sem snúa samhliða eða gagnsnúningi. The barrel's inner surface must withstand extreme abrasion, tæringu, og varmahjólreiðar — aðstæður sem eru mjög mismunandi eftir því hvaða efni er unnið, allt frá glertrefjafylltu verkfræðiplasti til sterkju af matvælaflokki. Útpressunarvél úr plaststöng
Lykilvirk svæði innan dæmigerðrar tvískrúfa tunnu eru ma:
- Fóðursvæði — þar sem hráefni kemur inn; tunnuhola er oft slétt eða létt rifin til að stjórna inntakshraða.
- Bræðslu-/mýkingarsvæði — hár klipping og þjöppun; tunnulínur hér standa frammi fyrir árásargjarnasta sliti.
- Blöndunar-/hnoðunarsvæði — dreifi- og dreifiblöndun; Nákvæmni hitastýringar tunnu er mikilvæg.
- Mælingar/losunarsvæði — stöðug bræðsluþrýstingsgjöf; borunarvik herða að ±0.02 mm í úrvalstunnum.
Tunnan er venjulega framleidd úr nitralloy 135M, 38CrMoAlA, eða undirlag úr verkfærastáli, síðan meðhöndluð með gasnítrun, tvímálm miðflótta steypu, eða HIP (heitt jafnstöðuþrýstingur) klæðning til að ná yfirborðshörku upp á 58–72 HRC fer eftir umsókn. Skilningur á þessum grundvallaratriðum hjálpar B2B kaupendum að tilgreina kröfur nákvæmlega þegar þeir taka þátt í extruder tvískrúfa tunnu birgir.
Alþjóðlegt markaðslandslag fyrir framleiðendur tvískrúfa í
Tvískrúfa útpressunarvélamarkaðurinn er Apus fóstur 2 Extruder mótað af nokkrum samruna kröftum í:
Umboð til endurvinnslu plasts. The European Union's revised Packaging and Packaging Waste Regulation (PPWR), klárað seint 2024, krefst aðildarríkja að slá 55% endurvinnsla á plastumbúðum eftir 2030. Vélrænar endurvinnslulínur reiða sig að miklu leyti á tvískrúfa pressuvélar til að blanda endurunnið plastefni með aukefnum, akstur tunnuskipta eftirspurn upp. BNA. EPA's updated National Recycling Strategy similarly incentivizes domestic recycling infrastructure, skapa samhliða eftirspurn í Norður-Ameríku.
Rafmagns ökutæki (EV) vöxt aðfangakeðjunnar. Rafhlöðuskiljufilmur, varma tengi efni, og létt fjölliða samsett efni fyrir EV íhluti eru unnin á tvískrúfa pressurum. Gögn BloombergNEF sýna að sala á rafbílum á heimsvísu er meiri 20 milljón einingar inn, og hver ný blöndunarlína krefst afkastamikilla tunna sem eru metnar fyrir slípiefni úr keramikfylliefni.
Útpressun matvæla og lyfja. Hot-bræðslu extrusion (HME) fyrir lyfjagjöf og tvískrúfa eldunarútpressun fyrir plöntuprótein eru að stækka hluti. Þessar umsóknir krefjast FDA/ESB-samhæfðra tunnuefna — venjulega ryðfrítt stálfóður eða nikkel-undirstaða málmblöndur — ýta á framleiðendur til að auka fjölbreytni í vörulínum sínum.
Helstu framleiðsluklasar fyrir tvískrúfutunna eru Zhoushan og Jingjiang í Kína, sem samanlagt eru áætluð 45–50% af heimsframleiðslutunnu miðað við rúmmál; Ruhr- og Baden-Württemberg-héraða í Þýskalandi, heimili úrvals OEM tunnaframleiðenda; og Brescia, Ítalíu, hefðbundin miðstöð fyrir bimetallic tunnu tækni. Nýsköpunargeta fer einnig vaxandi á Indlandi (Gujarat, Maharashtra) og Tyrkland.

Alþjóðleg flutningahöfn með gámaskipum sem tákna alþjóðlega B2B viðskiptaflutninga fyrir iðnaðarvélahluta
Viðskiptastefnur sem hafa áhrif á tunnuuppsprettu yfir landamæri:, og Handan
Einskrúfa extruder Heildverslun B2B kaupendur sem kaupa tvískrúfa tunnur á alþjóðavettvangi verða að sigla í sífellt flóknara viðskiptastefnuumhverfi: Plastútdrættir fyrir hlið
Tollalandslag Bandaríkjanna. Eins og snemma, Bandaríkin halda Section 301 tolla á fjölbreytt úrval af kínverskum iðnaðarvörum. Tvískrúfa tunna flokkuð undir HTS 8477.90 (hlutar plastvinnsluvéla) andlit a 25% verðtoll þegar hann er fluttur inn frá Kína. Gjaldskrárskoðun Biden-tímabilsins, áfram undir núverandi stjórn, hefur haldið þessum töxtum í stað. Auk þess, kafla 232 stál- og álgjaldskrár (25% og 10% í sömu röð) getur átt við um innflutning á tunnuhráefni, bætir við kostnaðarþrýstingi fyrir framleiðendur sem kaupa undirlagsstál á heimsvísu. Í apríl, boðaðar voru nýjar gagnkvæmar gjaldskrárráðstafanir sem beinast að fleiri flokkum, skapa frekari óvissu fyrir skipuleggjendur aðfangakeðju (heimild: Alþjóðaviðskiptastofnunin).
viðskiptavarnir ESB. The European Commission's anti-dumping framework continues to scrutinize Chinese steel and machinery components. Þó að tvískrúfa tunnur hafi ekki verið háðar sérstökum undirboðstollum, the EU's Carbon Border Adjustment Mechanism (CBAM), að fara inn í bráðabirgðastig sitt, mun krefjast þess að innflytjendur tilkynni um innbyggt kolefni í stálfrekum vörum sem hefjast 2026. Tunnuframleiðendur með sannreynt framleiðsluferli með lágt kolefni munu öðlast samkeppnisforskot á ESB-markaði (heimild: DG Trade framkvæmdastjórnar Evrópusambandsins).
Fríverslunarsamningar. EPA ESB og Japan, CPTPP, og RCEP samningar bjóða upp á ívilnandi gjaldskrármeðferð fyrir viðurkennda vélahluta. Kaupendur undirritað Plast Extruder Framleiðendur Framleiðandi lönd geta lækkað löndunarkostnað um 3–8% með því að sækja frá framleiðendum í samstarfsþjóðum og tryggja viðeigandi upprunareglur.
Útflutningseftirlit og tvínotkunarsjónarmið. Hánákvæmni tunnuframleiðslubúnaður (CNC djúphola borunarvélar, til dæmis) geta fallið undir útflutningseftirlitslista með tvíþætta notkun í ákveðnum lögsagnarumdæmum. Þó fullunnar tunnur sjálfar séu sjaldan takmarkaðar, kaupendur ættu að sannreyna að farið sé að fullnægjandi notkun þegar þeir sækja í varnarmál eða aðliggjandi notkun kjarnorku.
B2B viðskiptatækifæri í tvískrúfa tunnugeiranum
Skurðpunktur vaxandi eftirspurnar eftir útpressun og þróun viðskiptastefnu skapar sérstök tækifæri fyrir B2B þátttakendur:
Eftirmarkaður varahluta. Tvískrúfa tunna hefur venjulega endingartíma 8.000–15,000 vinnutími fer eftir slitþoli unnu efnis. Með uppsettum grunni tvískrúfa extruders yfir 120,000 einingar á heimsvísu (áætlað frá Coperion, KraussMaffei, og Leistritz framleiðslugögn), Eftirmarkaðurinn fyrir skiptitunnur og skrúfuhluti er 1,8 USD–2.4 milljarða árlega tækifæri. Dreifingaraðilar og viðskiptafyrirtæki sem geta boðið hraða afhendingu á samhæfum tunnum fyrir helstu OEM palla — Coperion ZSK, Leistritz ZSE, KraussMaffei ZE, JSW TEX, Nanjing-röð vélar — fanga endurtekna tekjustrauma.
Sérhannaðar tunnur fyrir sessumsóknir. Eins og extrusion færist inn í háþróað efni (koltrefja samsett efni, rafhlaða rafskaut slurries, lífbrjótanlegar fjölliður), venjulegar nítraðar tunnur falla oft undir. Framleiðendur sem bjóða upp á forritssértækar lausnir — wolframkarbíðfóður fyrir mjög slípiefni, Hastelloy yfirborð fyrir ætandi flúorfjölliða vinnslu, sundurliðaðar tunnur með sjálfstæðum kælirásum fyrir hitanæm lyfjanotkun — stjórna yfirverði og byggja upp forsvaranlega markaðsstöðu.

Nearshoring og aðfangakeðju fjölbreytni. Aðfangakeðjuáætlanir eftir heimsfaraldur knýja evrópska og bandaríska OEM-framleiðendur til að auka fjölbreytni í tunnuöflun umfram Kína. Tyrkland, Indlandi, og austur-evrópskir framleiðendur (Pólland, Tékkland) are gaining share as "China+1" valkostir. B2B milliliðir sem auðvelda gæðatryggða uppsprettu frá þessum vaxandi birgjum fylla upp í dýrmætt markaðsbil.
Stafræn innkaupavettvangur. Alibaba, Framleitt í Kína, og GlobalSources eru áfram ráðandi fyrir fyrstu uppgötvun birgja, en sérhæfðir B2B pallar og beinar vefsíður framleiðenda með nákvæmar tækniforskriftir, 3D módel, og rauntíma tilvitnunarverkfæri eru æ æskilegri af faglegum kaupendum. Framleiðendur sem fjárfesta í stafrænum söluinnviðum sjá 20–35% hærra viðskiptahlutfall fyrirspurna til pöntunar samkvæmt a 2024 McKinsey B2B viðskiptakönnun.
Áskoranir sem B2B kaupendur og framleiðendur standa frammi fyrir
Samhliða tækifærum, viðskipti með tvískrúfu tunnu standa frammi fyrir alvöru mótvindi:
Gæðasamkvæmni. Bilið á milli úrvals evrópskra/japönsku tunna og ódýrari kosta getur verið umtalsvert. Bar sammiðju, liner viðloðun gæði, hitameðhöndlun einsleitni, og sannprófun á málmvinnslusamsetningu eru áfram sársaukastig. Kaupendur tilkynna að 10–15% af tunnum sem eru fengnar frá órannsökuðum birgjum mistakast komandi gæðaskoðun, samkvæmt a 2024 Plasttæknikönnun meðal örgjörva í Norður-Ameríku.
Hugverkaréttindi. OEM tunnuhönnun — bora snið, skipulag kælirása, sundurliðaðar tunnuviðmóts rúmfræði — eru séreign. Eftirmarkaðsframleiðendur verða að fara vandlega yfir IP-mörk, og kaupendur ættu að sannreyna að birgjar hafi lögmæta verkfræðigetu frekar en einfaldlega að afrita OEM teikningar.
Vörustjórnun og afgreiðslutímar. Staðlað tvískrúfa tunnusett vegur 500–3,000 kg eftir stærð pressuvélarinnar. Sendingarkostnaður hefur náð jafnvægi frá 2021–2022 nær hámarki en eru áfram 30–40% fyrir ofan faraldursstig á leiðum Asíu-Evrópu og Asíu-Norður-Ameríku. Leiðslutími sérsniðinna bimetallic tunna er á bilinu 6–12 vikur, krefjast þess að kaupendur skipuleggi innkaupaferli með góðum fyrirvara.
Sveiflur í hráefnisverði. Nikkel, kóbalt, wolfram, og mólýbden — lykilblendiefni í tunnufóðrunarefnum — hafa upplifað 15–25% verðsveiflur undanfarið 12 mánuði. Framleiðendur án áhættuvarnaráætlana eða langtímasamninga um birgðahald koma þessum óstöðugleika yfir á kaupendur, flækja fjárhagsáætlun.
Efnisvísindi og framleiðslutækni: Hvað skilgreinir fremstu tunnuframleiðanda
Tæknilega aðgreiningin meðal Framleiðendur extruder tvískrúfa tunnu koma niður á efni og ferlum: Kögglaverksmiðja úr endurunnum plasti
Nitraðar tunnur. Gasnítrun á 38CrMoAlA eða SACM645 stáli gefur 0,5–0.7 mm hertu hulstur (900–1100 HV). Þetta er hagkvæmasta meðferðin, hentugur til að vinna úr fjölliðum sem ekki eru slípiefni eins og PE, PP, og PS. Helstu framleiðendur ná einsleitni í nitriding ±50 HV yfir alla tunnulengd — mælikvarði sem skilur áreiðanlega birgja frá ósamkvæmum.
Bimetallic tunnur. Miðflóttasteypa úr járni (Fe-B), nikkel-undirstaða (By-Cr-B-Si), eða kóbalt-undirstaða málmblöndur innan í a 4140/4340 stálskel skilar 2–5x slitþol nítruðu tunna. Mikilvægi gæðaþátturinn er tengingarheildleiki milli liner og hvarfefnis; ultrasonic prófun ætti að sýna núll delamination yfir 100% af boryfirborðinu. Leiðandi framleiðendur í Zhoushan, Kína, og Brescia, Ítalíu, hafa betrumbætt þetta ferli í áratugi.
Duftmálmvinnsla (PM) og HIP liners. Fyrir krefjandi forrit — vinna úr glertrefjafylltum PA66, steinefnafyllt PPS, eða keramik-hlaðinn rafhlöðu rafskautasambönd — HIP-beitt verkfærastál eða wolframkarbíðfóður bjóða upp á hörku sem er meiri 65 HRC með yfirburða hörku. Þessi tækni einkennist af handfylli af evrópskum og japönskum sérfræðingum, með tunnukostnaði 3–5x hærri en venjulegir bimetallic valkostir.

Nákvæm vinnsla. Bore klára til Ra 0.4 μm eða betri, einbeiting innan 0.03 mm yfir tunnulengd umfram 3 metrar, og H7-umburðarþol passa á tunnu-til-tunnu hluti tengi krefjast djúphola leiðinlegra véla, CNC slípunarbúnaður, and rigorous in-process measurement. Manufacturers investing in coordinate measuring machines (CMM) and laser bore gauging demonstrate commitment to quality that B2B buyers should verify during factory audits.
Surface treatments and coatings. Krómhúðun, PVD/CVD coatings, and thermal spray overlays (HVOF tungsten carbide) are supplementary treatments that extend barrel life in specific applications. A knowledgeable manufacturer recommends the optimal treatment based on the buyer's processing conditions rather than defaulting to the cheapest option.
Geographic and Policy Advantages in B2B Barrel Trade
Geography and trade policy create distinct sourcing corridors that smart B2B buyers exploit:
China to Europe via rail. The China-Europe Railway Express (CRE) network now operates over 15,000 trips annually, with transit times of 15–18 days versus 30–35 daga á sjó. Fyrir tímaviðkvæmar tunnupantanir, lestarfrakt býður upp á milliveg milli flug- og sjóflutningakostnaðar. Helstu brottfararstaðir — maí, Chengdu, Xi'an — tengjast Hamborg, Duisburg, og Madrid.
Tyrkland sem miðstöð fyrir kaupendur í ESB. Turkey's customs union with the EU eliminates duties on most industrial goods, þar á meðal vélahlutir. Tyrkneskir tunnaframleiðendur í Istanbúl og Kocaeli bjóða upp á 2–3 viku afhending til Vestur-Evrópu með samkeppnishæfu verði, sem gerir Tyrkland að aðlaðandi valkosti fyrir efnablöndur í ESB og OEM sem leita að seiglu aðfangakeðju.
India's production-linked incentive (MEIRA) kerfi. India's PLI program for capital goods and specialty steel incentivizes domestic barrel manufacturing. Fyrir kaupendur sem þjóna indverska undirlandsmarkaðnum, innkaup frá indverskum framleiðendum forðast innflutningstolla upp á 7,5–15% og nýtur góðs af því að bæta gæðastaðla þar sem indverskir framleiðendur fjárfesta í evrópskum búnaði.
Samningur Bandaríkjanna, Mexíkó og Kanada (USMCA). Tunnur framleiddar í Mexíkó með nægilegu innihaldi Norður-Ameríku eiga rétt á tollfrjálsum inngöngu í Bandaríkin og Kanada. Nokkrir kínverskir og taívanskir tunnaframleiðendur hafa stofnað eða eru að kanna mexíkóska framleiðsluaðstöðu til að þjóna Norður-Ameríkumarkaði án tolla..
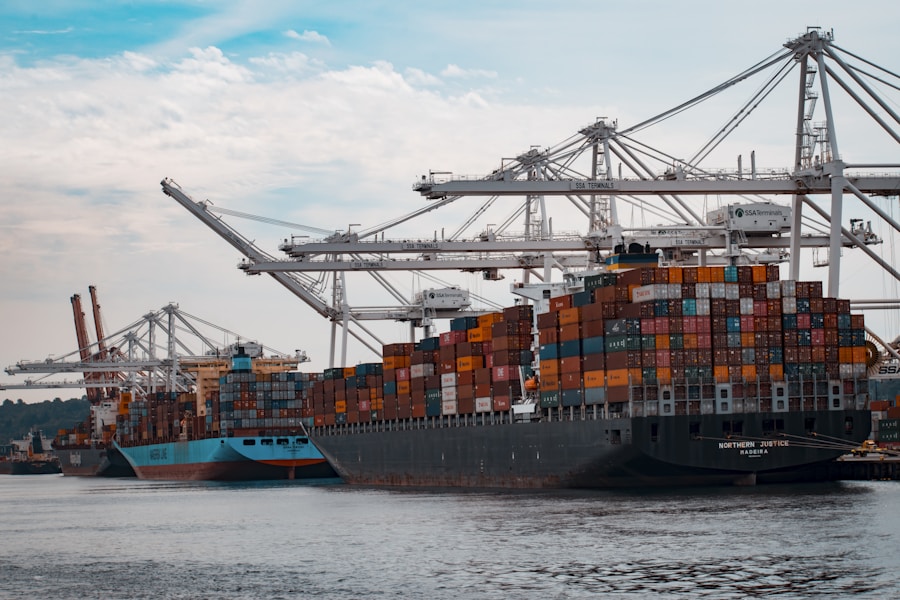
Fraktgámar í stórri alþjóðlegri viðskiptahöfn sem táknar B2B flutninga yfir landamæri fyrir iðnaðarbúnað
Tilviksrannsóknir Barrel Sourcing in Practice
Mál 1: Evrópskur blandari dregur úr niður í miðbæ um 40% með tveggja uppspretta stefnu.
Meðalstór þýskur plastblandari sem starfar 12 tveggja skrúfa extruder línur (Coperion ZSK 58 og ZSK 92 pallar) Sögulega fengið allar skiptitunnur frá einum kínverskum framleiðanda. Í 2023, gæðavandamál með lotu af bimetallic tunnum — insufficient liner thickness in the high-wear zone — caused unplanned downtime costing an estimated EUR 180,000. The company implemented a dual-source strategy: primary supply from a Zhoushan-based manufacturer with ISO 9001:2015 and PED certification, and secondary supply from a Turkish producer for urgent orders. By, the company reports 40% reduction in unplanned barrel-related downtime and 12% lower average barrel procurement cost through competitive bidding between the two suppliers. The key lesson: qualifying two suppliers with rigorous incoming inspection protocols (ultrasonic testing, hardness mapping, víddar sannprófun) delivers both cost and reliability benefits.
Mál 2: US food extrusion OEM develops proprietary barrel specification with Chinese manufacturer.
A Wisconsin-based manufacturer of twin screw food extruders needed barrels with FDA-compliant stainless steel liners capable of withstanding the abrasive, corrosive environment of high-moisture pet food extrusion. Standard catalog barrels from domestic suppliers were priced at USD 28,000–35,000 per set with 10–14 viku afgreiðslutíma. The company partnered with a Jingjiang, Kína, manufacturer to co-develop a barrel using 316L stainless liner centrifugally cast into a 4140 shell, with custom cooling channel geometry. After a 6-month qualification process including on-site factory audits and trial barrel testing, fyrirtækið náði 35% cost reduction with equivalent performance. Annual procurement now exceeds USD 1.2 milljón, with barrels shipped via ocean freight to the Port of Chicago. kafla 301 tariffs add 25% to landed cost, en nettósparnaður miðað við innlenda uppsprettu er enn umtalsverður um það bil 15–18%.
Mál 3: Indversk endurvinnslu gangsetning vog með mát tunnukerfi.
Byrjun fyrir plastendurvinnslu í Mumbai sem vinnur PET flöskuflögur eftir neyslu sem þarf til að stækka úr einni 52 mm tvískrúfu línu í fjórar línur innan 18 mánuði. Fjármagnsþvinganir gerðu það að verkum að það var óhagkvæmt að kaupa nýjar pressuvélar. Í staðinn, Fyrirtækið fékk einingaskipt tunnukerfi frá Guangzhou framleiðanda, hannað til að setja aftur á staðbundna samsetta pressubúnað. Skipta hönnunin gerði kleift að skipta út einstökum tunnuhlutum eins og þeir klæddust, lækka áframhaldandi viðhaldskostnað um áætlað 25% miðað við einlita tunnuskipti. Framleiðandinn lagði fram nákvæmar verkfræðilegar teikningar og fjartæknilega aðstoð við uppsetningu, sýna fram á gildi þess manufacturer-buyer collaboration in emerging market contexts. Einskrúfa extruder
Gæðatrygging: What B2B Buyers Should Demand from Barrel Manufacturers
Professional procurement of twin screw barrels requires a structured quality assurance framework:
- Material certificates: Mill test reports (MTR) for barrel substrate steel and liner alloy, traceable to specific heat numbers. Verify chemical composition against specification (t.d., ASTM A322 for 4140 stáli, FRÁ 1.8519 for 38CrMoAlA).
- Hardness testing: Rockwell or Vickers hardness measurements at minimum 5 points along barrel length, on both liner surface and substrate. Request hardness mapping reports.
- Málskoðun: Bore diameter, sammiðju, beinlínis, and surface finish (Ra) measurements using calibrated instruments. CMM reports for critical interface dimensions.
- Non-destructive testing (NDT): Ultrasonic testing for liner bond integrity (100% bore coverage), magnetic particle inspection for surface cracks, and dye penetrant testing for barrel segment sealing surfaces.
- Vottanir: ISO 9001:2015 (gæðastjórnun), ISO 14001 (umhverfisstjórnun), and where applicable, PED 2014/68/EU (Pressure Equipment Directive) for barrels operating under pressure in EU jurisdictions.
Buyers should conduct factory audits — either in person or via third-party inspection agencies (SGS, Bureau Veritas, TÜV) — before committing to volume orders. The cost of a factory audit (USD 1,500–3,000) is trivial compared to the cost of receiving non-conforming barrels.
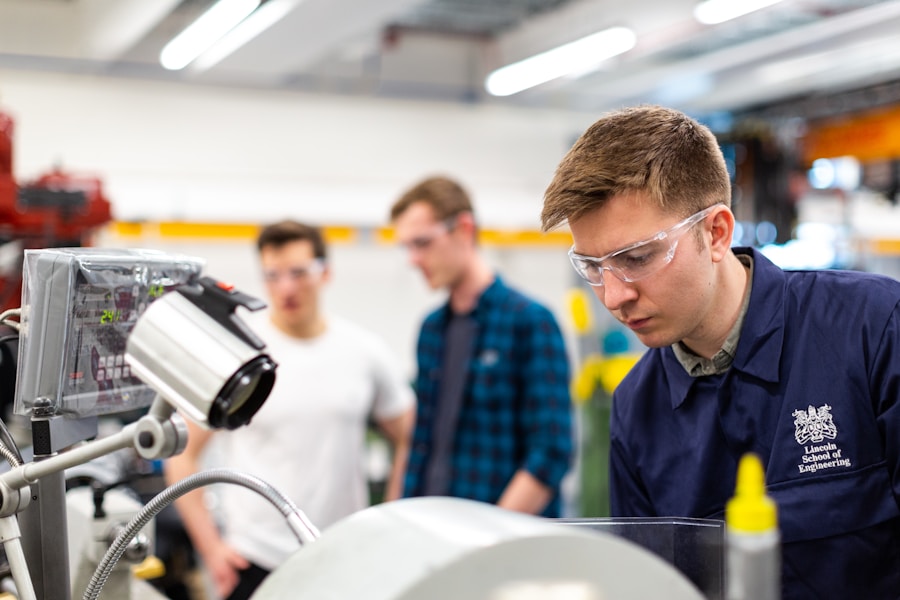
Quality control inspection of industrial metal components using precision measurement instruments
Forecasting Twin Screw Barrel Trade Trends: júní–ágúst
Byggt á núverandi markaðsmerkjum, stefnumótun, og iðnaðargögn, the following trends are expected to shape the twin screw barrel B2B trade over the next one to two months:
Tariff uncertainty drives pre-buying. The April announcement of expanded US reciprocal tariffs has triggered a wave of pre-buying among North American distributors and OEMs. Barrel manufacturers in China report order backlogs extending to 10–14 vikur, up from the typical 6–8 vikur. Buyers who have not yet placed orders for Q3 delivery should expect longer lead times and consider expedited shipping options.
Cr10 Max Extruder Raw material costs stabilize. After a volatile Q1, nickel prices have settled in the USD 15,500–16,500/tonne range on the LME, and tungsten APT prices are holding at USD 325–340/MTU. This stabilization should translate to more predictable barrel pricing through the summer, though manufacturers may attempt to retain Q1 price increases. Buyers should negotiate based on current raw material indices rather than accepting legacy pricing.
Chinaplas aftereffects. Chinaplas, held in Shenzhen in April, showcased several barrel manufacturers' new product lines including segmented barrels with integrated sensor ports for Industry 4.0 monitoring, and next-generation PM-HIP liners with claimed 30% lengri endingartími. Expect these innovations to enter commercial availability in Q3–Q4, giving early-adopter buyers a competitive advantage in processing efficiency.
Lab Scale Extruder Manufacturer EU CBAM reporting drives supplier qualification. As the EU CBAM transitional phase progresses, European importers of steel-intensive products including extruder barrels are beginning to request carbon footprint data from manufacturers. Suppliers who can provide verified emissions data (Scope 1, 2, og 3) will be preferred. Chinese manufacturers with renewable energy-powered facilities (increasingly common in Zhejiang and Jiangsu provinces) are positioning themselves favorably.
Recycling infrastructure investment accelerates. Government funding programs — the EU's Circular Economy Action Plan, the US EPA's Solid Waste Infrastructure for Recycling (SWIFR) grants — are releasing capital for new recycling lines in mid-. Each new mechanical recycling line typically requires 2–4 tvískrúfa extruders, translating to direct barrel demand. Manufacturers and distributors targeting the recycling sector should prepare inventory accordingly.
India emerges as a sourcing alternative. Indian barrel manufacturers exhibited at Plastivision India (January) with notably improved product quality. Several Ahmedabad and Pune-based manufacturers have achieved bimetallic barrel quality comparable to mid-tier Chinese producers at 10–15% lower pricing, driven by lower labor costs and India's growing specialty steel production capacity. For buyers serving South Asian, Mið-Austurland, and African markets, Indian sourcing deserves serious evaluation.
Workplace Safety in Extrusion Environments: Protecting Operators from the Ground Up
While the focus of this guide is on barrel sourcing, responsible B2B trade in extrusion machinery must address the operational environment where these barrels are installed. Twin screw extrusion facilities present specific workplace hazards — hátt hitastig (barrel surfaces reach 200–400°C), meðhöndlun þungra íhluta (barrel segments weigh 50–300 kg hver), leki úr bráðinni fjölliða, and floor surfaces contaminated with processing oils and pellet dust. Foot injuries are among the most common and preventable workplace incidents in plastics processing plants.
The case for safety footwear in extrusion facilities. According to the U.S. Vinnumálastofnun (BLS), fótmeiðsli eru um það bil 60,000 vinnustaðaslys árlega í Bandaríkjunum, með framleiðsluumhverfi sem táknar óhóflegan hlut. Vinnuverndarstofnun Evrópu (EU-OSHA) greinir frá svipuðu mynstri í aðildarríkjum ESB. Í extrusion aðstöðu sérstaklega, helstu hættur á fótum eru ma:
- Crushing injuries from dropped barrel segments, skrúfa þættir, or die components during maintenance and changeover operations.
- Burn injuries from contact with hot barrel surfaces, molten polymer drips, or heated die assemblies.
- Puncture injuries from metal shavings, brotinn skrúfuoddur, or sharp-edged barrel liner fragments.
- Slip injuries on floors contaminated with processing oils, vatn frá kælikerfum, or spilled polymer pellets.
- Electrical hazards from barrel heater band wiring during maintenance.
Safety footwear standards and specifications. B2B buyers of extrusion equipment should ensure their facilities — and their customers' aðstöðu — are equipped with appropriate safety footwear meeting recognized standards:
- ASTM F2413 (Bandarískur staðall): Tilgreinir kröfur um hlífðarskófatnað, þar með talið höggþol (I/75 — 75 ft-lbs impact protection), þjöppunarþol (C/75 — 2,500 lbs þjöppun), metatarsal vernd (Mt/75), and electrical hazard (EH) einkunnir.
- Í ISO 20345 (Bandarískur staðall): Skilgreinir öryggisskóflokka frá SB (grunn távörn, 200J áhrif) í gegnum S5 (távörn + lokaður hæl + antistatic + orkuupptöku + vatnsþol + skarpskyggni viðnám + klæddur ytri sóli). Fyrir extrusion umhverfi, S3 or S5 rated footwear is recommended.
- Samsett tá vs. stáltá: Nútímalegir samsettir táhúfur (trefjaplasti, koltrefjum, eða Kevlar) bjóða upp á samsvarandi vörn og stál við 30–40% minni þyngd, with the added benefit of thermal insulation — important in extrusion environments where floor temperatures near barrel heating zones can be elevated.
Sprite Extruder Bltouch Mount Hitaþolnir sóli. Standard rubber outsoles degrade at sustained contact temperatures above 150°C. Extrusion facility safety footwear Crality Dual Gear Extruder should feature nitrile rubber or Viton-compound outsoles rated for 300°C contact resistance, protecting against accidental stepping on hot polymer drips or near barrel heating zones.
Anti-fatigue and ergonomic considerations. Extrusion operators and maintenance technicians often work 8–12 hour shifts on concrete floors. Safety footwear with energy-return midsoles (PU or EVA foam), bogastuðningur, and moisture-wicking linings reduces fatigue-related accidents — a factor that safety managers increasingly recognize as contributing to overall workplace safety performance.

ROI of safety footwear programs. The National Safety Council estimates that the average cost of a workplace foot injury in the US is USD 9,600 í beinan kostnað (læknisfræði, verkamenn' bætur) and USD 29,000–42,000 in total costs including lost productivity, afleysingarvinnu, og umsýslukostnað. A quality pair of safety boots costs USD 80–250. Fyrir aðstöðu með 50 extrusion operators, a comprehensive safety footwear program costs USD 4,000–12,500 árlega — a fraction of the cost of a single serious foot injury. European data from EU-OSHA shows comparable economics, with the added regulatory imperative of the EU Framework Directive 89/391/EEC requiring employers to provide appropriate PPE at no cost to workers.
Integration with barrel maintenance protocols. B2B barrel manufacturers and suppliers can add value by including safety recommendations in their technical documentation. Barrel installation and removal procedures should specify required PPE including safety footwear class, reinforcing a culture of safety that