

Kulcs elvitelek
- Plastic extrusion melts raw resin and forms it into a continuous profile with a fixed cross-section, ami jól illeszkedik a hosszúra, nagy volumenű gyártási sorozatok (SeaGate műanyagok, 2024).
- Amikor egy műanyag profilgyártót értékelek, I separate custom extrusion, amely egyszeri szerszám- és szerszámberuházást hordoz magában, from stock extruded shapes that skip that upfront cost (Thomasnet supplier guidance, 2024).
- Az anyagválasztás mindent lefelé irányít: I match the application to the right polymer, whether that is PVC for pipe and profiles, ABS or polycarbonate for impact strength, HDPE és LDPE a vegyszerállóságért, polipropilén élő zsanérokhoz, akril (PMMA) az egyértelműség kedvéért, or engineering-grade nylon (PA) and PEEK for demanding parts.
- PVC is among the most widely extruded plastics globally, common across profiles, cső, és csövek, which is why many suppliers list it as a default capability (Műanyagipari Szövetség, 2023).
- Extrusion tolerances run looser than injection molding because of material shrinkage and continuous forming, so I plan tolerances early rather than assuming molded-part precision (Protolabs, 2023).
- ISO-t kezelek 9001 as a baseline signal of a mature quality management system, not a guarantee, és párosítsa a kapacitást lefedő konkrét átvilágítási ellenőrzőlistával, koextrudálási képesség, és átfutási idő (ISO, 2015).
- Helymeghatározási szándék miatt, a hazai műanyaggyártótól való beszerzés csökkentheti a szállítási összköltséget a fuvarozás csökkentésével, vám, és készlettartási költségek, egy pont, amelyet önmagában az egységárhoz érdemes mérlegelni (Reshoring Initiative, 2023).
- Az extrudáláshoz használt hőre lágyuló műanyagok újrahasznosíthatók, és az újraköszörülés újrafelhasználása javítja az anyag hatékonyságát, amit mind a költségekről, mind a fenntarthatóságról szóló beszélgetéseknél figyelembe veszek (US EPA, 2023).
- Azt állítja, mint “legnagyobb” vagy “legjobb” a gyár keveset jelent kontextus nélkül, ezért összehasonlítom a beszállítókat a szerszámköltséggel, MOQ, gyors átfutású gyártás, és helyette a prototípustól a gyártásig bevált támogatás.
Mit csinálnak valójában a műanyagextrudáló cégek és gyárak
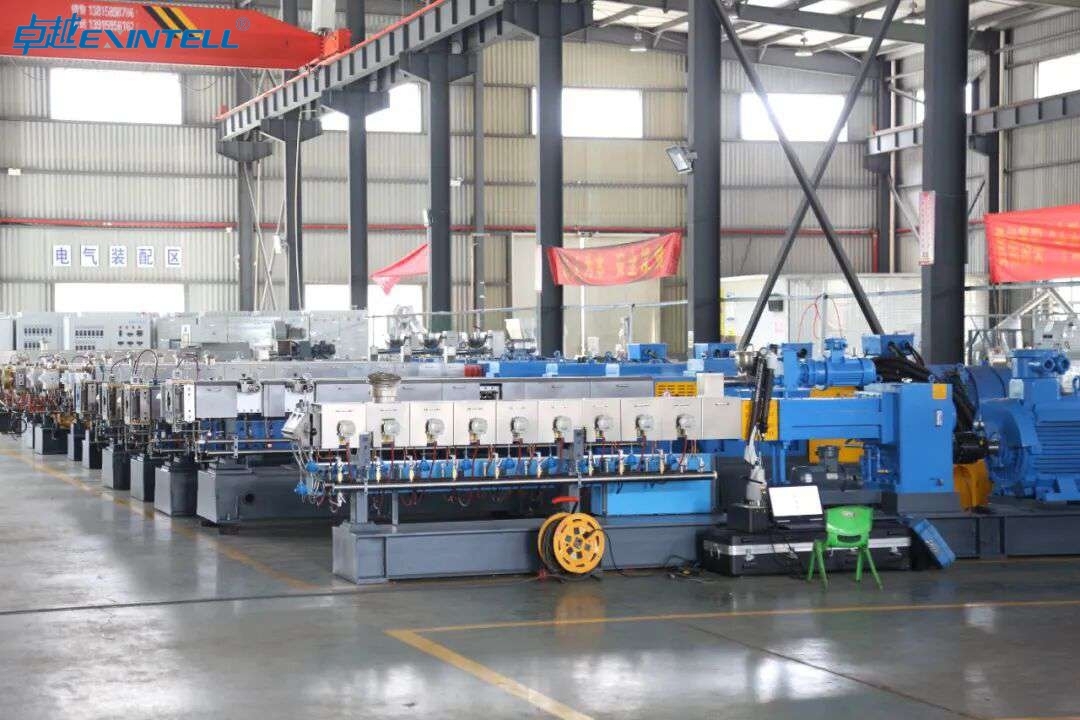
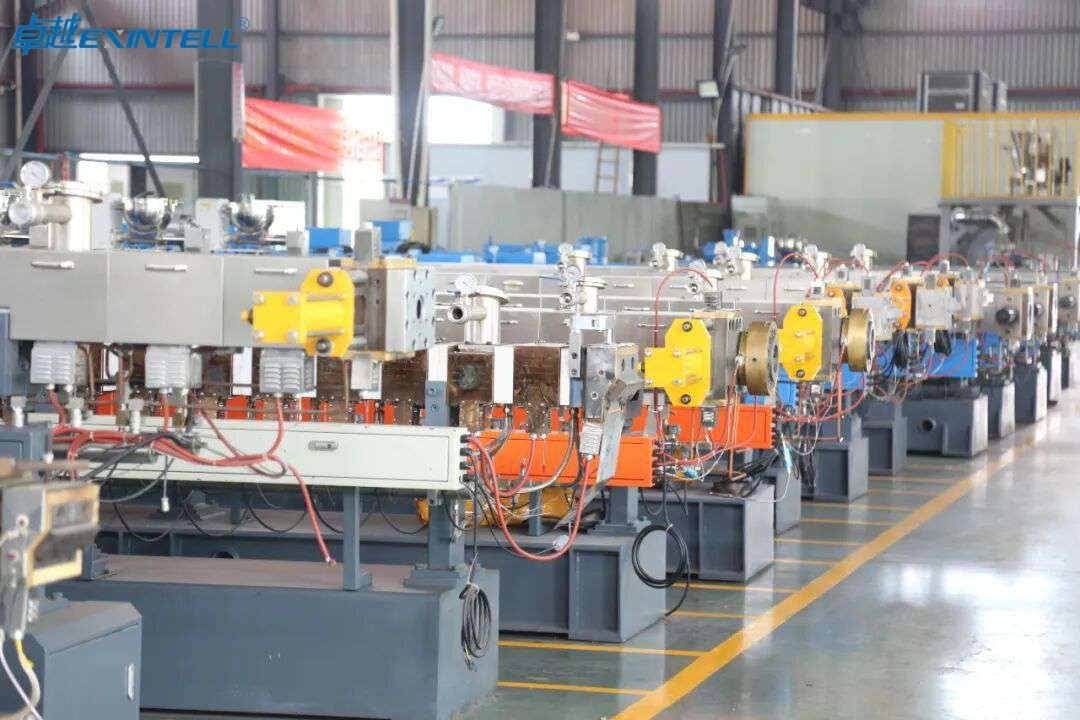
Amikor értékelek egy szállítót egy ügyfél számára, Azzal kezdem, hogy tisztázzam, mi a szó “extrudálás” valójában leírja a boltban. A műanyag extrudálással a nyers műanyagot megolvasztják és fix keresztmetszetű folytonos profilt alakítanak ki (SeaGate műanyagok, 2024). Ennek az egyetlen mondatnak nagy súlya van: a folyamat inkább folyamatos, mint lövésenként, és a geometriát egy kétdimenziós keresztmetszet határozza meg, amely az alkatrész teljes hosszában fut. Ezért alkalmas a hosszú gyártási sorozatokra és a nagy volumenű gyártásra, és ez egy valóban más tudományág, mint a fröccsöntés vagy a megmunkálás.
Gyakorlatban, “gyanta extrudálás” ez a motor a három széles teljesítménycsalád mögött, amelyet leggyakrabban kérnek:
- Profilok — meghatározott keresztmetszetű egyedi műanyag profilok, az egyszerű csatornáktól és élszegélyektől a bonyolult, több lumenes formákig. Itt igazán ragyog a profilextrudálás és a koextrudálás.
- Csövek — kerek, ovális, és az orvostudományban használt több lumencső, folyadékkezelés, és pneumatikus alkalmazások, egy speciális műanyag csőszállítótól szerezzük be.
- Lap — műanyag lap extrudálás panelekhez, bélések, és hőformázó állomány, lapos sajtoló- és tekercsköteg segítségével állítják elő.
Gyártók, Gyárak, és a forgalmazók nem ugyanazok
A vásárlók gyakran felváltva használják ezeket a kifejezéseket, és ez időbe kerül nekik. Így választom szét őket:
- A gyártó vagy gyár az extrudáló sorok tulajdonosa, vágja a saját matricáit, és vezérli a folyamatot a gyantától a kész alkatrészig. Ez az, akit egyedi szerszámokhoz szeretne, szigorú folyamatszabályozás, vagy műszaki minőségű műanyagok.
- A forgalmazó vagy viszonteladó szabványos formákat raktároz és szállít, de jellemzően nem futja a vonalat. Kiválóan alkalmas extrudált készletekhez és gyors újrarendelésekhez, kevésbé az egyedi munkára.
- A hamisító készletprofilokat és gépet vásárolhat, hegesztés, vagy összeállíthatja őket kész műanyaggyártási szolgáltatási szállítmányokká.
Amikor Thomasnetet keresek, Szándékosan szűrök, mert ezek a címtárak felsorolják és kategorizálják az egyesült államokbeli műanyag-extrudáló gyártókat képesség és régió szerint (Thomasnet, 2024). Ez a képességszűrő az, ami megmondja, hogy valódi műanyag profilgyártóhoz vagy közvetítőhöz beszél.
Miért keresnek a vevők “Gyár” Helyett “Szállító”
Tapasztalataim szerint, felé való elmozdulás “gyár” a nyelv szándékot jelez. Azok a vevők, akik beírják, olyan forrást szeretnének, amely házon belüli ellenőrzést biztosít a szerszámok tervezése és szerszámozása felett, átlátható MOQ beszélgetések, és a prototípustól a gyártásig terjedő skálázás képessége. Ez is tükrözi a visszatámasztó nyomást: a belföldi beszerzés csökkentheti a teljes leszállási költséget az áruszállítás csökkentésével, vám, és készlettartási költségek (Reshoring Initiative, 2023), és az Egyesült Államok műanyagipara továbbra is jelentős mértékben hozzájárul a hazai gyártási szállítmányokhoz és a foglalkoztatáshoz (Műanyagipari Szövetség, 2023). Hazai műanyaggyártót keresünk, nem pedig általános szállító, gyakran tudatos kockázat- és költségdöntés.
Hogyan működik a műanyag extrudálási eljárás, Lépésről lépésre

A mechanika megértése segít jobb kérdéseket feltenni és az árajánlat pontos elolvasását. Twin Screw Extruder Manufacturers Manufacturers Az ügyfeleket végigvezetem a folyamatos extrudálási folyamat öt szakaszán.
1. Nyersanyag betáplálás és olvasztás a hordóban
Hőre lágyuló pellet – általában PVC, ABS, HDPE, LDPE, vagy polipropilén – lépjen be egy garatba, és egy forgó csavarral dobja bele egy fűtött hordóba. A hordófűtők és a csavaros nyíró kombinációja a gyantát homogén olvadékárammá olvasztja. Itt az anyagválasztás számít: PVC is among the most widely extruded plastics globally, profilokban gyakran használják, cső, és csövek (Műanyagipari Szövetség), míg polikarbonát, akril (PMMA), nejlon (PA), és a PEEK igényesebbet szolgálnak ki, mérnöki szintű alkalmazások. Az újrahasznosított őrlemény gyakran visszakeverhető, és az extrudálásnál használt hőre lágyuló műanyagok újrahasznosíthatók, így az újraköszörülés újrafelhasználása javítja az anyag hatékonyságát (US EPA, 2023).
2. Olvadt műanyag kényszerítése egyedi szerszámon keresztül
Az olvadékot a profil keresztmetszetét meghatározó szerszámon nyomják át. Ez a folyamat szíve, és ez az oka annak, hogy az egyedi munkának szerszámköltsége van. A koextrudálási elrendezés több extrudert használ, amelyek egyetlen szerszámot táplálnak, lehetővé teszi az anyagok kombinálását – merev aljzat puha TPE/TPU tömítőajakkal, például, vagy színes kupakréteg egy olcsóbb mag fölé.
3. Hűtés, Méretezés, és folyamatos felszállás
A kocka elhagyása, a puha profil egy hűtő- és méretező rendszeren halad át – általában vízfürdőn vagy vákuumméretező tartályon –, amely rögzíti a méreteket. Egy felszállás (húzó) szabályozott sebességgel rajzolja meg a profilt. Mivel az alkatrész folyamatosan formálódik, és az anyag hűléssel zsugorodik, Az extrudálási tűrések általában lazábbak, mint a fröccsöntésnél (Protolabs, 2023). Korán megfogalmaztam ezt az elvárást, így az ügyfelek reális tűréshatárokat határoznak meg ahelyett, hogy a pontosságért fizetnének, a folyamat gazdaságilag nem tartható fenn.
4. Hosszúságra vágás és másodlagos gyártás
Egy soros fűrész vagy kés hosszra vágja a folyamatos kimenetet. Onnan, másodlagos műveletek – fúrás, lyukasztás, bevágás, nyomtatás, vagy összeszerelés – az extrudált műanyag alkatrészeket kész alkatrészekké alakítani. Ez a híd a nyers profil és a használható leszállítás között, and it is where quick-turnaround production is either won or lost.
Egyedi vs Stock műanyag extrudálások: Melyikre van szüksége?
Ez az a döntés, amiről legtöbbször kérdeznek, and the honest answer is: it depends on volume, geometria, and timeline. Let me break down each path.
When Off-the-Shelf Stock Profiles Are the Right Choice
Stock extruded shapes — standard rod, tube, csatorna, szög, and sheet — avoid tooling cost entirely and ship fast. If a catalog profile fits your application within acceptable tolerance, buying stock is almost always the cheaper, faster route. I steer clients here for prototypes, low volumes, and any part where a standard cross-section does the job.
When Custom Tooling and Profiles Are Justified
Custom extrusion typically requires a one-time tooling and die investment, while stock profiles avoid this cost (industry sourcing guidance). Ez a szerszámköltség indokolt, ha a geometriája szabadalmaztatott, amikor az egyéni keresztmetszet kiküszöböli az alsó összeszerelést, vagy ha az éves mennyiség elég magas a szerszám amortizációjához. Egy bizonyos futási méret felett, egy speciálisan épített szerszám lábonkénti megtakarítása meghaladja az előzetes kiadásokat.
A hibrid megközelítés: Szabványos profilok, Egyedi alkatrészek
A kedvenc középutamat gyakran figyelmen kívül hagyják. A szabványos extrudált profilok és csövek költséghatékony egyedi alkatrészekké alakíthatók gyors átfutási idővel (SeaGate műanyagok, 2024). Kihagyja a befektetést, majd használja a vágást, megmunkálás, és összeszerelés az egyedi leszállítás eléréséhez. Sok közepes hangerős műsorhoz, ez a hibrid felülmúlja a tiszta készletet és a teljes költséget is.
Költség és átfutási idő összehasonlítása
Itt van a három megközelítés összehasonlítása. Kezelje ezeket iránytervezési tartományokként, nem idézetek – a tényleges adatok az anyagtól függenek, geometria, és hangerőt.
|
Tényező |
Részvényprofilok |
Hibrid (Gyártott szabvány) |
Teljes egyéni extrudálás |
|---|---|---|---|
|
Előzetes szerszámköltség |
Egyik sem |
Egyik sem alacsony (csak szerelvények) |
Egyszeri befektetés |
|
Tipikus átfutási idő |
Legrövidebb (gyakran raktáron) |
Rövidtől közepesig |
Leghosszabb (die build + első cikk) |
|
Minimális rendelés (MOQ) |
Alacsony |
Alacsony vagy közepes |
Magasabb (a szerszámok amortizálására) |
|
Geometriai rugalmasság |
Csak katalógus alakzatok |
Szabványos forma + megmunkálás |
Teljesen egyedi keresztmetszet |
|
Legjobb illeszkedés |
Prototípusok, alacsony hangerő |
Közepes hangerő, enyhe testreszabás |
Nagy hangerő, védett profilok |
|
Tényező |
Részvényprofilok |
Hibrid (Gyártott szabvány) |
Teljes egyéni extrudálás |
|---|---|---|---|
|
Előzetes szerszámköltség |
Egyik sem |
Egyik sem alacsony (csak szerelvények) |
Egyszeri befektetés |
|
Tipikus átfutási idő |
Legrövidebb (gyakran raktáron) |
Rövidtől közepesig |
Leghosszabb (die build + első cikk) |
|
Minimális rendelés (MOQ) |
Alacsony |
Alacsony vagy közepes |
Magasabb (a szerszámok amortizálására) |
|
Geometriai rugalmasság |
Csak katalógus alakzatok |
Szabványos forma + megmunkálás |
Teljesen egyedi keresztmetszet |
|
Legjobb illeszkedés |
Prototípusok, alacsony hangerő |
Közepes hangerő, enyhe testreszabás |
Nagy hangerő, védett profilok |
Bármelyik utat is választja, Azt javaslom, győződjön meg arról, hogy az üzlet dokumentált minőségbiztosítási rendszert – ISO 9001 a gyártás során alkalmazott minőségirányítási rendszerek nemzetközileg elismert szabványa (ISO, 2015) és továbbra is a legszélesebb körben elfogadott viszonyítási alap a műanyagágazatban. Gyakorlati pillantást vethet arra, hogyan helyezkednek el egymás mellett a készletek és az egyedi ajánlatok, megtalálom SeaGate műanyagok’ egyedi extrudálás áttekintése hasznos referenciapont.
Műanyag extrudálási profilok és termékek típusai

Amikor kiértékelek egy projektet extrudálás céljából, A keresztmetszettel kezdem, mert a kész alkatrész geometriája szinte mindent lefelé diktál: a szerszám kialakítása, az anyagválasztás, és végül az ár, amit fizetni fog. Plastic extrusion melts raw resin and forms it into a continuous profile with a fixed cross-section (SeaGate műanyagok, 2024). Ez az egyetlen elv meglepően széles alakkatalógust hoz létre, így segít ezek összetettség és funkció szerinti csoportosításában.
Szilárd profilok, Üreges profilok, és összetett geometriák
A tömör profilok az ipar igáslovai: rudak, bárok, szegélyezés, és vágja le belső üregek nélkül. Ők a legkönnyebben szerszámozhatók, és a legelnézőbbek a toleranciával kapcsolatban, éppen ezért azoknak ajánlom, akik először tesztelnek egy tervet. Az üreges profilok belső csatornákat vezetnek be, és kifinomultabb szerszámokat igényelnek tüskével vagy csapokkal, hogy nyitva tartsák az üreget, ahogy az olvadék lehűl. Az összetett geometriák több falat egyesítenek, alávágások, és vékony-vastag átmenetek egyetlen keresztmetszetben, és itt választja el a szerszámtervezési és szerszámozási szakértelem a rátermett műanyag profilgyártót az átlagostól. Tapasztalataim szerint, az egyenetlen falvastagság a vetemedés leggyakoribb oka, ezért már korán megkérem a beszállítókat, hogyan tervezik az anyagáramlás egyensúlyát a profilon keresztül.
Csövek és több lumen extrudálások
A cső az üreges extrudálás egy speciális részhalmaza, és mindent átfog az egyszerű egyfuratú csőtől a több lumenű kialakításokig, ahol több párhuzamos csatorna fut az alkatrész hosszában. Az orvostechnikai eszközök és analitikai műszerek vásárlói több lumen extrudálásra támaszkodnak a folyadékok szállítására, vezetékek, és érzékelők egyetlen kompakt profilon keresztül. A megbízható műanyag csőszállító szigorú koncentrikus és belső átmérőtűréseket biztosít, bár mindig emlékeztetem az ügyfeleket, hogy az extrudálási tűrések általában lazábbak, mint a fröccsöntésnél az anyagzsugorodás és a folyamatos alakítás miatt (Protolabs tervezési források, 2023). Ahelyett, hogy harcolsz ellene, tervezd meg az illeszkedést és a távolságot e valóság körül.
Co-extrudálás és több anyagú profilok
A koextrudálás két vagy több gyantát vezet át egy közös szerszámon, hogy egyetlen profilt hozzon létre, különálló anyagzónákkal. Akkor használom, ha egy alkatrésznek egyszerre van szüksége egymásnak ellentmondó tulajdonságokra, mint például a merev PVC szerkezeti test puha TPE/TPU tömítőajakkal, vagy időjárásálló fedőréteget egy alacsonyabb költségű hordozóra. Kiküszöböli a másodlagos összeszerelési és ragasztási lépéseket, ami jelentős költségmegtakarítást jelent a mennyiségben. A kompromisszum a szerszámok összetettsége, ezért fenntartom a koextrudálást azoknál a terveknél, ahol a több anyagból származó előny egyértelműen indokolja a hozzáadott szerszámbefektetést.
Közös ipari alkalmazások minden típushoz
A különböző geometriák különböző szektorok felé gravitálnak, és ezek korai egyeztetése a beszerzési beszélgetések fókuszában marad.
- Szilárd profilok: kiskereskedelmi polcszegély, bútor kárpitok, pecsétek, és kerítéselemek.
- Üreges profilok: ablak és ajtókeretek, LED fénycsatornák, és szerkezeti burkolatok.
- Csövek és több lumen: orvosi katéterek, folyadék szállító vezetékek, és pneumatikus csövek.
- Koextrudált profilok: időjárás sztriptíz, hűtő tömítések, és kétdurométeres fogantyúk.
- Lemezextrudálás: jelzések, hőformázó állomány, és védőpanelek.
Mivel a műanyag extrudálás folyamatos, nagy volumenű folyamat, különösen jól illeszkedik a hosszú gyártási folyamatokhoz, and standard extruded profiles and tubes can be fabricated into cost-effective custom parts with quick turnaround (SeaGate műanyagok, 2024). If your annual demand is steady and measured in the tens of thousands of feet, extrusion economics work strongly in your favor.
A műanyag extrudálásához használt általános anyagok
Material selection is the decision I see buyers underestimate most often. The resin governs mechanical strength, vegyszerállóság, temperature range, költség, and even how tight a tolerance the extruder can realistically hold. I group extrusion resins into three tiers, then work with clients to move up only as far as the application genuinely demands.
Árugyanták: PVC, polietilén, és polipropilén
Commodity resins cover the majority of extruded volume, és jó okkal. PVC is among the most widely extruded plastics globally, common in profiles, cső, és csövek (Műanyagipari Szövetség). It offers rigidity, időjárásállóság, és alacsony költséggel, and it takes color and surface finish well. A polietilén két ismert minőségben jelenik meg: HDPE a merevséghez, vegyileg ellenálló profilok és LDPE, ahol a rugalmasság számít. A polipropilén egyensúlyban tartja a vegyszerállóságot a jó szilárdság-tömeg aránnyal és az élőpánt teljesítményével. Amikor egy ügyfél a gyanta extrudálásáról kérdez nagy mennyiségben, költségérzékeny rész, szinte mindig itt kezdem.
Mérnöki gyanták: ABS, Polikarbonát, Nejlon, és akril
A műszaki minőségű műanyagok javítják a mechanikai és hőteljesítményt. Az ABS ütésállóságot és tiszta felületet biztosít a fogyasztói és burkolati alkatrészek számára. A polikarbonát nagy ütésállóságot és optikai tisztaságot biztosít, ami a világító lencsék és a biztonsági üvegezés alapelemévé teszi. Nejlon (PA) kopásállóságot és szívósságot kínál a mechanikai alkatrészekhez és a kábelkezeléshez. Akril (PMMA) kiváló tisztaságot és UV-stabilitást biztosít a kijelző- és jelzőprofilokhoz. A vevőket ebbe a szintbe helyezem át, ha az árugyanták nem tudnak megfelelni a terhelésnek, hőség, vagy egyértelműségi követelmények, és gondoskodom arról, hogy a gyanta prémiumot a teljesítménynövekedéssel szemben árazzanak, mielőtt elköteleznék magukat.
Nagy teljesítményű anyagok, mint a PEEK
A tetején nagy teljesítményű polimerek kis csoportja található, a PEEK referenciaponttal. A PEEK ellenáll a folyamatos magas hőmérsékletnek, agresszív vegyszerek, és igényes mechanikai terhelések, ezért jelenik meg a repülésben, orvosi, és félvezető alkalmazások. Az anyagköltség jelentős, így csak akkor adom meg, ha a működési környezet nem hagy olcsóbb lehetőséget. Nem minden műanyag profilgyártó dolgozza fel a PEEK-et, így ezen a szinten a képességszűrés többet számít.
Anyagtulajdonságok illesztése az alkalmazási követelményekhez
A kiválasztási keretem szándékosan egyszerű: először határozza meg a nem alkuképes követelményt, majd válassza ki a legolcsóbb gyantát, amely megtisztítja. Az alábbi táblázat összefoglalja, hogyan mérlegelem az extrudált műanyag alkatrészek általános lehetőségeit.
| Anyag | Szint | Legfontosabb erősségek | Relatív költség | Tipikus alkalmazások |
|---|---|---|---|---|
| PVC | Árucikk | Merev, időjárásálló, alacsony költség | $ | Profilok, cső, trim |
| HDPE / LDPE | Árucikk | Vegyi ellenállás; merev vagy rugalmas | $ | Csövek, bélések, vezeték |
| Polipropilén | Árucikk | Vegyi ellenállás, élő zsanérok | $ | Folyadékkezelés, zsanérok |
| ABS | Mérnöki | Ütésszilárdság, tiszta kivitel | $$ | Tokozások, fogyasztói alkatrészek |
| Polikarbonát | Mérnöki | Ütésállóság, világosság | $$ | Lencsék, biztonsági üvegezés |
| Nejlon (PA) | Mérnöki | Kopásállóság, szívósság | $$ | Mechanikai, kábelvezetők |
| Akril (PMMA) | Mérnöki | Világosság, UV stabilitás | $$ | Jelzés, megjeleníti |
| KANDIKÁL | Nagy teljesítményű | Hő, kémiai, és terhelésállóság | $$$$ | Repülőgép, orvosi, félvezető |
Egy hatékonysági pont, amelyet minden szállítónál érdemes felemelni: az extrudáláshoz használt hőre lágyuló műanyagok újrahasznosíthatók, és az újraköszörülés újrafelhasználása javítja az anyag hatékonyságát (Amerikai Környezetvédelmi Ügynökség, 2023). Az a kérdés, hogy egy gyár hogyan kezeli az újraköszörülést, mind a költségfegyelmükről, mind a fenntarthatósági gyakorlatukról árul el valamit..
Műanyag extrudálási gyártók az USA-ban
Sok vásárlónak azt tanácsolom, a beszerzési kérdés nemcsak “aki ki tudja húzni ezt a profilt” de “ki tudja ide kinyomni.” A hazai beszerzés a preferencia helyett stratégiai döntéssé vált, és inkább tiszta tekintetet érdemel, mint reflexív hazaszeretetet.
Miért fontos sok vásárló számára az egyesült államokbeli beszerzés?
A pénzügyi helyzet erősebb, mint elsőre tűnik. A visszaszállítás és a belföldi beszerzés csökkentheti a teljes leszállási költséget az áruszállítás csökkentésével, vám, és készlettartási költségek (Reshoring Initiative, 2023). Amikor az egységár-összehasonlítás helyett összköltség-összehasonlítást futtatok, Az offshore megtakarítások gyakran csökkennek, ha hozzáadom az óceáni fuvart, tarifák, biztonsági készlet, és a hosszú átfutási időkben lekötött forgótőke. Egy amerikai vásárlót kiszolgáló hazai műanyaggyártó számára, A hetekben, nem pedig hónapokban mért átfutási idők kisebb kockázatot jelentenek, ha a terv a program közepén változik.
Regionális gyártási központok országszerte
Az USA extrudálási kapacitása nem egyenletesen oszlik el, és a térkép ismerete felgyorsítja a beszerzést. The Great Lakes and Upper Midwest concentrate general-purpose profile and tubing extruders near automotive and industrial demand. The Northeast holds a dense cluster of medical and precision tubing specialists. The Southeast has grown quickly around building products and packaging. The West Coast and Southwest serve electronics, űrrepülés, and consumer markets. Supplier directories such as Thomasnet list and categorize US plastic extrusion manufacturers by capability and region (Thomasnet, 2024), which is where I usually build a first shortlist before making calls.
Domestic Quality, Kommunikáció, and IP Advantages
Beyond cost, three practical advantages keep drawing buyers home. Első, quality systems are easier to verify in person; ISO 9001 a gyártás során alkalmazott minőségirányítási rendszerek nemzetközileg elismert szabványa (Nemzetközi Szabványügyi Szervezet, 2015), and I can audit a domestic supplier’s implementation without an international trip. Második, Az időzónához igazított kommunikáció lerövidíti a visszacsatolási hurkot a prototípustól a gyártásig, ami akkor számít, ha a kocka középfutási beállítására van szüksége. Harmadik, a szellemi tulajdon védelme jobban érvényesíthető az Egyesült Államok joghatósága alatt, komoly aggodalomra ad okot, ha az egyéni profil versenyképes megkülönböztető tényező. Ezeket olyan különbségekként kezelem, amelyek egy táblázatból hiányoznak.
Hogyan szolgálnak ki az amerikai gyárak különféle iparágakat
Az amerikai extruderek a szerződéses gyártás teljes skáláját lefedik, a raktárkészletből szállított extrudált formáktól a teljesen egyedi szerszámprogramokig. Az egyedi extrudálás általában egyszeri szerszám- vagy szerszámberuházást igényel, míg a részvényprofilok elkerülik azt a költséget, ezért a beszerzési útvonalat ahhoz igazítom, hogy mennyire egyedinek kell lennie a geometriának. Az amerikai műanyagipar továbbra is jelentős mértékben hozzájárul a hazai gyártási szállítmányokhoz és a foglalkoztatáshoz (Műanyagipari Szövetség, 2023), és ez a mélység azt jelenti, hogy a vásárló általában talál a mennyiségének megfelelő műanyaggyártási partnert, prototípustól a gyártásig. Az egyéni képességek széles köréhez, Gyakran irányítom az ügyfeleket olyan áttekintésekre, mint pl egyedi műanyag extrudáló gyártók árajánlatkérés előtt kalibrálni az elvárásokat.
Hogyan találhat műanyag sajtoló cégeket a közelben
Amikor elkezdek egy beszerzési projektet, a földrajz az egyik első olyan változó, amelyet mérlegelek. A helyszín alakítja a szállítási költségeket, kommunikációs ütem, és milyen gyorsan tudok ismételni a prototípustól a gyártásig. Ez azt mondta, a közelség csak akkor értékes, ha a közeli szállító ténylegesen elvégezheti a munkát. Tapasztalataim szerint, a legokosabb megközelítés kezeli “a közelemben” szűrőként, nem döntés.
Miért kifizetődő gyakran a helyi beszerzés?
Az Ön létesítményéhez közeli hazai műanyaggyártó három konkrét előnnyel jár. Első, rövidebb szállítási távolságok csökkentik a fuvarozási és az átfutási idő kockázatát, ami számít a terjedelmes extrudált műanyag alkatrészek és a hosszú profilok esetében, amelyeket túlméretes rakományként szállítanak. Második, a helyi partnerek gyakorlatiassá teszik a helyszíni látogatásokat, és több folyamatproblémát fedeztem fel egy kétórás üzembemutató során, mint hetekig tartó e-mailben. Harmadik, a közelség felgyorsítja az iterációt: amikor egy kocka finomításra szorul, egy néhány órányi távolságra lévő beszállító gyorsabban tudja átvinni a mintákat, mint egy óceánon át.
A pénzügyi eset túlmutat az egységáron. A Reshoring Initiative szerint (2023), a belföldi beszerzés csökkentheti a teljes leszállási költséget az áruszállítás csökkentésével, vám, és készlettartási költségek. A hazai bázis jelentős, is; a Műanyagipari Szövetség (2023) reports that the US plastics industry is a major contributor to domestic manufacturing shipments and employment, which means qualified capacity for resin extrusion is usually within reach.
Where I Look: Könyvtárak, Associations, és Ajánlások
To build an initial list of candidates, I use three complementary channels:
- Supplier directories. Thomasnet (2024) lists and categorizes US plastic extrusion manufacturers by capability and region, which makes it straightforward to filter by material, folyamat, and location.
- Trade associations. Membership in bodies like the Plastics Industry Association signals a firm that invests in standards and industry engagement.
- Referrals. A recommendation from an engineer who has run production with a plastic profile manufacturer carries more weight than any marketing page, because it reflects delivered performance.
I treat the directory as a starting point for a plastic tubing supplier or profile shop, then validate each name against real references before it earns a spot on my shortlist.
Balancing Proximity Against Capability and Price
Distance is a tiebreaker, not a trump card. If a nearby shop cannot hold your tolerances, run your resin, or meet your volume, the convenience is worthless. I rank capability and quality first, akkor ár, majd helyszín. Egy műanyag extrudáló cég gyára két állammal arrébb szállítja a megfelelő koextrudáló gépsort és a bevált ISO-t 9001 rendszer általában jobban szolgál, mint egy közelebbi bolt, amelyből hiányoznak ezek a képességek.
Amikor a helyi nem a legjobb megoldás
Néha a megfelelő partner nincs a közelben. Speciális munka mérnöki minőségű műanyagokhoz, mint például a PEEK, polikarbonát, vagy nejlon (PA) országosan csak néhány üzlet csinálhatja jól. A nagy volumenű gyártási programok igazolhatják a szállítási gazdaságosságot, amely a távoliakat részesíti előnyben, automatizáltabb üzem. És amikor olyan képességekre van szüksége, mint a műanyaglap-extrudálás és a soros gyártással kombinálva, a folyamat illeszkedése többet számít, mint a futásteljesítmény. Ilyen esetekben kibővítem a keresési sugarat, és videós üzembejárásokra és harmadik felek auditjaira támaszkodom a távolsági különbség megszüntetése érdekében..
Understanding the Largest Plastic Extrusion Companies
Buyers often gravitate toward the biggest names, assuming scale guarantees a better outcome. Scale does deliver real advantages, but it also carries tradeoffs. Understanding what “legnagyobb” actually means helps me match a supplier’s footprint to my program rather than to a reputation.
What Scale Means for Capacity and Reliability
Az extrudálás folyamatos, high-volume process well suited to long production runs, and large factories are built around that reality. More extrusion lines mean higher throughput, redundancy if one line goes down, and the ability to absorb demand spikes. Scale usually correlates with mature quality systems as well; ISO 9001, the internationally recognized standard for quality management systems used across manufacturing (Nemzetközi Szabványügyi Szervezet, 2015), is almost table stakes among large plants. That maturity translates into more consistent extruded plastic parts across long runs.
The Tradeoffs of Large Factories vs. Specialized Shops
Bigger is not automatically better. Large plants optimize for volume, which can mean higher minimum order quantities, less flexibility on small custom runs, and slower responsiveness on prototype work. Egy szaküzlet kitűnhet a szűk tűréshatárú egyedi műanyag profilokkal, szokatlan gyanták, vagy gyors átfutású termelés, amit egy nagy volumenű üzem zavaróként kezel. Az alábbi táblázat összefoglalja, hogyan mérem a kettőt.
| Tényező | Nagyszabású Gyár | Szaküzlet |
|---|---|---|
| Kapacitás | Magas; több sor, redundancia | Korlátozott; kevesebb sor |
| Minimális rendelési mennyiség | Gyakran magas | Általában rugalmas |
| Prototípus sebessége | Lassabban; hangerő-központú ütemezés | Gyorsabban; agilis beállítás |
| Anyagtartomány | Széles árugyanták (PVC, HDPE, LDPE, PP) | Gyakran mérnöki szintű (KANDIKÁL, PC, PA) |
| Egységár térfogatonként | Alacsonyabb | Magasabb |
| Legjobb illeszkedés | Hosszú gyártási folyamatok | Szokás, alacsony-közepes hangerő, összetett profilok |
Amikor a nagy volumenű képesség elengedhetetlen
Vannak olyan programok, amelyeknél nem kötök kompromisszumot a léptékben. Folyamatos, hosszú távú igény a szabványos profilok iránt, cső, vagy az árugyantában lévő csövek egy nagy gyár természetes otthona. PVC is among the most widely extruded plastics globally, profilokban gyakran használják, cső, és csövek, és nagy mennyiségben történő beszerzése megjutalmazza a nagy üzem által biztosított gazdaságot. Ha előrejelzése több millió láb hosszúságú stabil profilkeresztmetszetet kíván meg, a nagy hangerő-képesség a „kedvestől” az elengedhetetlenig terjed.
Az igényelt mérték és kapacitás ellenőrzése
A weboldalon szereplő állítások nem bizonyítékok. Mielőtt elfogadnám a “legnagyobb” vagy “legnagyobb kapacitása” követelés, Konkrét kérdésekkel igazolom:
- Hány extrudálósor működik, és mindegyiknél mekkora a szerszám átmérő tartománya?
- Mi a jelenlegi kihasználtság, és mennyi szabad kapacitás van a programomhoz?
- Megosztaná az átviteli adatokat (font/óra vagy láb/nap) összehasonlítható profilhoz?
- Milyen redundancia áll fenn, ha egy vonal félbeszakad??
- Milyen tanúsítványok, mint például az ISO 9001, aktuálisak, és megnézhetem a bizonyítványt?
Ezeket a válaszokat üzembejárással vagy audittal párosítom. A futóvonalak fizikai bizonyítékai, személyi állomány, és a készlet sokkal többet mond nekem, mint bármely, egy brosúrában idézett kapacitásadat.
How to Identify the Best Plastic Extrusion Factory for Your Project
“Best” is one of the most misused words in supplier marketing. Gyakorlatban, the best plastic extrusion companies factory manufacturer is the one that best fits your specific requirements, nem a leghangosabb követeléssel. A kifejezést a projektemhez viszonyítva határozom meg, majd pontozza a jelölteket azzal a definícióval szemben.
Meghatározása “Best” Az Ön egyedi igényeihez képest
Mielőtt összehasonlítaná a szállítókat, Dokumentálom azt, amit a projektem valójában megkövetel: a gyantát (mondjuk, ABS az ütésállóságért, akril (PMMA) az optikai tisztaság érdekében, vagy TPE/TPU a rugalmasság érdekében), a toleranciasáv, a hangerőt, az idővonalat, és a mérnöki támogatás szintje, amelyre szükségem van a szerszámok tervezéséhez és szerszámozásához. Az extrudálási tűrések általában lazábbak, mint a fröccsöntésnél az anyagzsugorodás és a folyamatos alakítás miatt (Protolabs tervezési források, 2023), tehát korán megerősítem, hogy egy jelölt megfelel a méretkövetelményeimnek, nem pedig feltételezem, hogy képes lenne rá. A nagy volumenű HDPE csővezetékekhez ideális üzlet rossz választás lehet szűk polikarbonát profilhoz.
Mérési minőség, Költség, Sebesség, és Támogatás
Every sourcing decision balances four levers, and improving one often pressures another:
- Minőség. Documented quality systems, in-process inspection, and material traceability. ISO 9001 is the most widely adopted quality management standard across manufacturing sectors including plastics.
- Költség. Not just unit price. Custom extrusion typically requires a one-time tooling and die investment, while stock extruded shapes avoid that cost, so I model total cost including tooling and MOQ.
- Sebesség. A szabványos extrudált profilok és csövek költséghatékony egyedi alkatrészekké alakíthatók gyors átfutási idővel (SeaGate műanyagok, 2024), but lead times vary widely between shops.
- Támogatás. Engineering input on profile cross-section and material selection can prevent costly redesigns as you move from prototype to production.
Sustainability increasingly enters the equation as well. Az extrudáláshoz használt hőre lágyuló műanyagok újrahasznosíthatók, és az újraköszörülés újrafelhasználása javítja az anyag hatékonyságát (Amerikai Környezetvédelmi Ügynökség, 2023), which can reduce both cost and waste when a supplier manages it responsibly.
Reading Past “Best” Marketing Claims
Superlatives are easy to print and hard to prove. When I see “legjobb,” “leading,” vagy “premier,” I translate the claim into a testable question. Instead of accepting “best quality,” I ask for defect rates and inspection records. Helyett “fastest,” I ask for typical lead times on my specific part. Helyett “most experienced,” I ask for references in my industry. Marketing language that cannot survive a follow-up question does not influence my shortlist.
Building a Shortlist Scoring Method
To keep the comparison objective, I use a weighted scoring model. I list my criteria, assign each a weight that reflects its importance to the project, score every candidate from 1 hogy 5, and multiply. The weights shift by project; a prototype program might weight speed and engineering support heavily, while a mature production program weights cost and capacity.
- List criteria: minőségi rendszerek, anyagi képesség, tolerancia, kapacitás, átfutási idő, tooling cost, mérnöki támogatás, and location.
- Assign weights that total 100 percent, reflecting your priorities.
- Score each supplier 1 hogy 5 on every criterion, using verified evidence rather than marketing claims.
- Calculate weighted totals and rank the candidates.
- Validate the top two with reference calls and, ideally, a plant visit before committing.
This structured method has consistently steered me toward the partner that fits the work, whether that turns out to be a large plant, a nimble specialist, or a domestic shop just down the road. For a deeper look at how custom extrusion capabilities map to applications, resources such as SeaGate műanyagok’ egyedi extrudálás áttekintése are a useful reference as you refine your own criteria.
Key Capabilities to Evaluate in a Plastic Extrusion Company
When I vet a plastic profile manufacturer, I look
Tolerances and Precision in Extruded Parts
Amikor egy műanyag profilgyártót értékelek, a tűréshatárok az első hely, ahol valóságellenőrzést keresek. Az extrudálás egy folyamatos alakítási folyamat, így a formázástól eltérően viselkedik. Ahogy a Protolabs megjegyzi, Az extrudálási tűrések általában lazábbak, mint a fröccsöntésnél, mivel az anyagzsugorodás és a folyamatos alakítás olyan változékonyságot okoz, amelyet egy zárt forma nem. (Protolabs tervezési források, 2023). Ha itt korán megfogalmazza az elvárásokat, az pénzt takarít meg és a későbbi átdolgozást is.
Tipikus elérhető tűrések anyag és profil szerint
Tapasztalataim szerint, az elérhető pontosság nagymértékben függ a gyantától és a profil keresztmetszet geometriájától. A merev mérnöki minőségű műanyagok szűkebb méretekkel rendelkeznek, mint a puha vagy félkristályos anyagok, és az egyszerű formák erősebben tartanak, mint az összetett üreges profilok. The ranges below reflect commonly quoted commercial extrusion capabilities for custom plastic profiles; always confirm against your supplier’s published standards for your specific part.
| Anyag | Méretstabilitás | Typical tolerance tendency | Notes for specifying |
|---|---|---|---|
| Merev PVC | Magas | Tighter, well-controlled | Widely extruded; predictable in profiles and tubing |
| ABS | Magas | Tight on rigid profiles | Good for structural extruded plastic parts |
| Polikarbonát | Magas | Tight, low shrink | Optical and impact-rated applications |
| Akril (PMMA) | Magas | Tight, but brittle at thin walls | Sheet and clear profiles |
| Nejlon (PA) | Mérsékelt | Looser; moisture-sensitive | Account for post-extrusion moisture uptake |
| HDPE / LDPE | Közepestől alacsonyig | Looser; higher shrink | Expect wider bands on wall and OD |
| Polipropilén | Mérsékelt | Looser; semi-crystalline shrink | Allow generous tolerance on critical dims |
| KANDIKÁL | Magas | Tight, but specialized | High-temp engineering runs; higher cost |
| TPE / TPU | Alacsony | Loosest; flexible recovery | Soft profiles deform under measurement |
A méretstabilitást befolyásoló tényezők
Számos változó mozgatja az alkatrészt a tűréssávon belül vagy kívül. A falvastagság egyenletessége a legfontosabb: az azonos profil vastag és vékony szakaszai különböző sebességgel hűlnek és vetemedik. A félig kristályos gyanták, mint a polipropilén és a HDPE jobban zsugorodnak, mint az amorf gyanták, mint a polikarbonát és az akril, így a matricát le kell vágni a kompenzáció érdekében. Figyelem a felszállási sebességet is, olvadási hőmérséklet, és hűtő-fürdő vezérlés, mivel ezek bármelyikében a sodródás hosszú távon méretváltozásként jelenik meg. Higroszkópos anyagokhoz, például nylonhoz, Az extrudálás után felszívódott nedvesség napokkal később megváltoztathatja a méretet, ezért kérdezem, hogy egy szállító hogyan kondicionálja és tárolja a kész készletet.
Tűrések megadása a rajzokban
A költségek ellenőrzésének legtisztább módja, ha csak azt tűrjük, ami funkcionálisan számít. A kritikus dimenziókat kifejezetten felhívom, minden másra ésszerű általános tűrésblokkot alkalmazzon, és hivatkozzon azokra a nullpont jellemzőkre, amelyek más összetevőkkel párosulnak. Ahol rugalmas TPE vagy TPU profilról van szó, Meghatározom a mérési módszert és a rögzítést, mert egy puha rész másképp mér enyhe nyomás alatt, mint nyugalomban. A kozmetikai vagy funkcionális felületek pontos meghatározása lehetővé teszi, hogy a műanyaggyártási szolgáltató partner intelligensen állítsa be a vonalat, ahelyett, hogy túlterhelné a precíziós követelményeket..
Kiegyensúlyozás a pontosság és a költségek között
A szigorúbb tűréshatárok a lassabb vonalsebesség miatt növelik a költségeket, több selejt, hozzáadott ellenőrzés, és néha másodlagos méretezés vagy megmunkálás. Gyakorlatban, I treat precision as a dial rather than a switch: I hold the two or three dimensions that drive fit and function tightly and relax the rest. That approach keeps resin extrusion economical while still delivering parts that assemble correctly. When a design genuinely needs molding-level precision on every feature, that is a signal the part may not be a good extrusion candidate, and I revisit the process choice before committing to tooling.
Minimum Order Quantities and Lead Times
MOQs and lead times are where the difference between stock extruded shapes and true custom work becomes concrete. Custom extrusion typically requires a one-time tooling investment in a die, while stock profiles avoid that cost entirely, általános iparági beszerzési útmutató szerint. Ez az egyetlen tény mozgatja a rendezési közgazdaságtan nagy részét, így az elejétől fogva azt tervezem.
Tipikus MOQ tartományok raktáron és egyedien
A készletprofilok és csövek gyakran kis mennyiségben vásárolhatók meg, néha lábbal vagy egy dobozban, mert a szállító már üzemelteti őket. Ahogy a SeaGate Plastics rámutat, A szabványos extrudált profilok és csövek költséghatékony egyedi alkatrészekké gyárthatók gyors átfutással, ami szerény mennyiség esetén gyakorlati előny (SeaGate műanyagok, 2024). Az egyéni profilok eltérőek. Mert a vonalat fel kell állítani, kitisztítva, és stabilizálódott, mielőtt a jó részek leszakadnának, a beszállítók minimális futamidőt határoznak meg a beállítás amortizációjára. Általában az egyéni MOQ-kat gyanta fontban vagy lineáris felvételben fejezik ki, nem pedig darabszámban, and the threshold rises with more exotic engineering-grade plastics.
How Lead Times Vary With Tooling and Volume
For a new custom profile, the die is the pacing item. Szerszám tervezés, vágás, and first-article trials typically dominate the initial schedule, and I budget several weeks for die design and tooling before any production parts exist. Once the die is proven, repeat orders move quickly because the tooling is on the shelf. Higher volumes actually help here: extrusion is a continuous, high-volume process well suited to long production runs, so once a line is dialed in, adding footage is efficient rather than disruptive.
Quick-Turnaround Options and Expedited Runs
When a timeline is tight, I look at three levers. Első, use stock profiles or standard tubing that can ship from inventory and be cut or fabricated to length. Második, ask whether an existing die is close enough to modify rather than cutting a new one. Harmadik, request an expedited slot, which many suppliers offer for a premium by prioritizing line time. Quick-turnaround production is realistic for standard shapes; for genuinely new custom geometry, the tooling step still sets the floor on how fast you can go.
Planning Your Project Timeline
I work backward from the required delivery date and add explicit buffers for die design, first-article approval, és minden másodlagos művelet. Moving from prototype to production is smoother when I lock the profile cross-section early, because late geometry changes mean recutting the die and resetting the clock. Aligning MOQ with real annual demand also matters: ordering an efficient run size once beats paying repeated setup charges on small, frequent custom orders.
Cost Drivers in Plastic Extrusion Pricing
Understanding what actually drives a quote lets me negotiate from evidence rather than instinct. Extrusion pricing breaks down into a handful of levers, and knowing which one dominates for a given part tells me where the savings live.
Material Selection and Resin Pricing
Resin is usually the largest recurring cost, and it varies widely by grade. Commodity materials like PVC, polipropilén, HDPE, and LDPE sit at the low end; PVC in particular is among the most widely extruded plastics globally and is well supported across suppliers. Engineering-grade plastics such as polycarbonate, nejlon, and especially PEEK command higher prices and can require specialized processing. Az egyik hatékonyság, amiről mindig kérdezek, az újraőrlés: az extrudáláshoz használt hőre lágyuló műanyagok újrahasznosíthatók, és az újraköszörülés újrafelhasználása javítja az anyag hatékonyságát, ami csökkentheti az anyagköltséget a nem kritikus alkatrészeken (Amerikai Környezetvédelmi Ügynökség, 2023). Az anyagválasztás során a legolcsóbb gyanta kiválasztása, amely megfelel az alkalmazási követelményeknek.
Szerszámozás, Beállítás, és a Run Volume
Az egyedi munka egyszeri szerszámköltséggel jár, amelyet a készletprofilok elkerülnek. Ez a szerszámdíj fix, így a futás során amortizálódik: minél több felvételt rendelek, annál kisebb az alkatrészenkénti szerszámterhelés. A beállítási idő és a vonalstabilizálás költséget jelent minden munkához, mérettől függetlenül, pontosan ezért érzik drágának a kis egyedi megrendelések darabonként. Koextrudálás, amely két anyagot egyesít egy profilban, növeli a szerszámok és a folyamatok bonyolultságát, és ezáltal a költségeket, de kiküszöbölheti a másodlagos összeszerelést, ezért a kompromisszumot a teljes érték alapján mérlegelem, nem pedig egyedül a szerszámozást.
Secondary Operations and Finishing
Anything that happens after the profile leaves the die adds cost: cutting to length, fúrás, bevágás, nyomtatás, lyukasztás, tight-tolerance sizing, és csomagolás. Individually these are minor, but they stack quickly on high piece counts. I decide deliberately which operations belong in-line with the extrusion and which are genuinely needed, because each added step also adds handling and inspection. Where a feature can be designed into the profile cross-section instead of machined afterward, I do that, since forming a feature is nearly free compared with a downstream operation.
Domestic vs Offshore Cost Comparisons
Headline piece price often favors offshore, but I evaluate total landed cost. The Reshoring Initiative notes that domestic sourcing can reduce total landed cost by lowering freight, vám, és készlettartási költségek (Reshoring Initiative, 2023), and those factors are easy to underestimate when comparing unit prices alone. Working with a domestic plastics manufacturer also shortens lead times, simplifies communication, and reduces the inventory buffer I have to hold against long ocean transit. The US plastics industry is a substantial contributor to domestic manufacturing shipments and employment (Műanyagipari Szövetség, 2023), so the domestic supplier base for both stock and custom profiles is deep. Az én hüvelykujjszabályom: for high-volume, low-mix commodity profiles, offshore can win on price; for responsive, higher-mix, or engineering-grade work, domestic contract manufacturing usually wins on total cost and risk. For a fuller look at custom capabilities, I point buyers to custom plastic extrusion manufacturers such as SeaGate Plastics as a reference point for scope and services.
Questions to Ask Before Choosing a Factory
When I vet a plastic profile manufacturer, I treat the first conversation as a structured interview rather than a sales call. The goal is to separate shops that can genuinely deliver my part from those that simply want the order. Over years of sourcing extruded plastic parts, I have found that a handful of pointed questions surface most of the risk before a single dollar changes hands. Below is the checklist I actually use.
Kapacitás, Tanúsítványok, and Material Expertise
I start by asking what the factory runs today, not what it claims it can run. Continuous extrusion is a high-volume manufacturing process, so I want to know line count, typical run lengths, and whether they have headroom for my volume without displacing existing customers. On the quality side, Közvetlenül a minősítéssel kapcsolatban kérdezem. ISO 9001 a gyártás során alkalmazott minőségirányítási rendszerek nemzetközileg elismert szabványa (Nemzetközi Szabványügyi Szervezet, 2015), és bár a tanúsítás nem garancia a jó alkatrészekre, hiánya azt sugallja, hogy az üzlet nem rendelkezik dokumentált folyamatvezérléssel.
Az anyagi szakértelem a harmadik láb. Egy alkalmas gyantaextrudáló beszállítónak folyékonyan kell beszélnie az alkalmazásom szempontjából releváns polimerekről, hogy PVC és HDPE az építési profilokhoz, ABS és polikarbonát burkolatokhoz, polipropilén és LDPE a csomagoláshoz és a csövekhez, vagy műszaki minőségű műanyagok, például nejlon (PA) és PEEK az igényes környezetekhez. PVC is among the most widely extruded plastics globally, profilokban gyakran használják, cső, és csövek (Műanyagipari Szövetség). Ha rugalmas szakaszokra van szükségem, Megerősítem a TPE/TPU-val kapcsolatos tapasztalatokat, és ha a részem merev magot igényel puha tapintású vagy időjárásálló bőrrel, Megkérdezem, hogy kínálnak-e koextrudálást. Labor extruder nagykereskedelme
Prototípuskészítés és tervezési támogatás elérhetősége
Megkérdezem, hogy a gyár kínál-e tervezési tanácsadást a szerszámok vágása előtt. The best plastic fabrication services partners will review my cross-section for extrudability, flag thin walls or sharp corners that trap stress, and suggest material substitutions that lower cost without hurting performance. I also confirm they can produce a representative prototype rather than pointing me straight to a production die.
Lead Times, MOQs, and Delivery Track Record
Here I get specific. I ask for standard lead times on both tooling and production, the minimum order quantity, and how MOQ scales with material and profile complexity. Custom extrusion typically requires a one-time tooling investment for the die, while stock extruded shapes avoid that cost entirely (industry sourcing guidance). If my volumes are modest, A szabványos extrudált profilok és csövek költséghatékony egyedi alkatrészekké gyárthatók gyors átfutással (SeaGate műanyagok, 2024), so I always ask what stock profiles they carry. On delivery, I want on-time performance data, not adjectives.
References and Industry Experience
Végül, I ask for references in my industry. A shop that regularly serves medical, autóipari, or building-products customers has already navigated the tolerances and documentation those sectors demand. I call the references and ask two questions: did the parts meet spec on the first production run, and how did the supplier handle the problem when something went wrong?
From Prototype to Production: How the Process Unfolds
Once I have chosen a supplier, the path from a drawing to shippable extruded plastic parts follows a predictable sequence. Understanding each stage helps me set realistic timelines internally and catch problems while they are still cheap to fix.
Submitting Drawings and Design Consultation
I begin by sending a dimensioned drawing of the profile cross-section, along with the target material, szín, tűréskövetelmények, and end-use environment. This is where design-for-manufacturing consultation earns its keep. Because extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming (Protolabs tervezési források, 2023), a good engineer will help me place critical dimensions where the process can reliably hold them and relax the ones that do not matter.
Sample and Prototype Validation
Next comes a sample or prototype. Depending on the shop, this may be pulled from a soft or temporary die, or matched from existing stock extruded shapes. I use this stage to validate fit, rugalmasság, felületkezelés, and material behavior in my actual assembly. Catching a wall-thickness issue on a prototype costs me a revision; catching it after the production die is cut costs me the tooling.
Tooling Approval and First-Article Inspection
Extruder Twin Screw After I approve the design, the factory cuts the production die. The die design and tooling step is the largest one-time cost in custom extrusion, so I review the tooling drawing carefully before signing off. Once the die runs, I require a first-article inspection: a documented measurement of the initial output against my drawing. I do not release full production until the first article passes.
Ramping to Full Production
With the first article approved, the line ramps to full production. Plastic extrusion is a continuous, high-volume process well suited to long production runs (SPI/Plastics Industry Association overview), so unit costs typically drop as volume climbs. I confirm the quality plan for ongoing runs, including sampling frequency and the criteria for holding or scrapping out-of-spec material. Az extrudáláshoz használt hőre lágyuló műanyagok újrahasznosíthatók, és az újraköszörülés újrafelhasználása javítja az anyag hatékonyságát (Amerikai Környezetvédelmi Ügynökség, 2023), so I also clarify the shop’s regrind policy when appearance or mechanical properties are critical.
Domestic vs Overseas Extrusion Sourcing
One of the most consequential decisions I make is where to source. The instinct is to compare unit price, but in my experience that number alone is misleading. What matters is total landed cost and the operational realities that price hides.
Cost vs Total Landed Cost Considerations
Overseas suppliers often quote a lower piece price, but I add freight, kötelességek, customs handling, and the inventory carrying cost of larger safety stock and longer transit. A visszaszállítás és a belföldi beszerzés csökkentheti a teljes leszállási költséget az áruszállítás csökkentésével, vám, és készlettartási költségek (Reshoring Initiative, 2023). Once I build a full landed-cost model, általában csökken a szakadék a hazai műanyaggyártó és a tengerentúli között, és néha megfordítja.
Átfutási idő, Szállítás, és kommunikációs tényezők
A belföldi beszerzés lerövidíti az ellátási láncomat, és leegyszerűsíti az időzónák és nyelvek közötti kommunikációt, ami a leginkább számít, ha gyors átfutású gyártásra vagy gyors tervezési változtatásokra van szükségem. A tengerentúli beszerzés megfelelhet a stabilnak, nagy volumenű programok, ahol a tervezés lefagyott, és az átfutási idő nem korlát.
Minőségellenőrzés és IP-védelem
A közelség sokkal könnyebbé teszi a helyszíni ellenőrzéseket és az első cikkek áttekintését, a belföldi szerződések pedig általában erősebbet kínálnak, érvényesíthetőbb szellemi tulajdonvédelem egy szabadalmaztatott formatervezésnél. Amikor a profilom valódi design befektetést jelent, hogy a védelemnek nagy súlya van.
Amikor minden opciónak van értelme
The US plastics industry is a major contributor to domestic manufacturing shipments and employment (Műanyagipari Szövetség, 2023), and directories such as Thomasnet list and categorize US plastic extrusion manufacturers by capability and region (Thomasnet, 2024), which makes local sourcing practical to research. The table below summarizes how I weigh the two paths.
| Tényező | Domestic Sourcing | Overseas Sourcing |
|---|---|---|
| Egységár | Higher piece price | Often lower piece price |
| Total landed cost | Lower freight, vám, and carrying cost | Added freight, vám, and inventory cost |
| Átfutási idő | Rövidebb, more responsive | Hosszabb, transit-dependent |
| Kommunikáció | Same time zone and language | Time-zone and language gaps |
| Quality audits | On-site visits practical | Remote or costly to audit |
| IP védelem | Stronger, more enforceable | Variable enforcement |
| Legjobb illeszkedés | Egyedi profilok, fast changes, proprietary tooling | Frozen designs, very high volume, price-driven programs |
Gyakorlatban, I lean domestic for custom plastic profiles that involve proprietary tooling, evolving designs, or short lead times, and I consider overseas contract manufacturing only for mature, stabil, high-volume parts where the landed-cost math clearly favors it. For a starting point on capabilities and stock offerings, resources like SeaGate műanyagok are a useful reference when scoping a domestic partner.
Sustainability and Recyclability in Extrusion
When I evaluate a plastic extrusion companies factory today, sustainability is no longer a soft preference tucked into the back of a proposal. It sits alongside price, átfutási idő, and quality as a core selection criterion. The good news is that extrusion is inherently well suited to responsible material use, and the suppliers I trust have built that advantage into their operations rather than treating it as an afterthought.
Recyclable Thermoplastics and Scrap Reuse
Most of the polymers I specify for extruded plastic parts are thermoplastics, which means they can be remelted and reformed multiple times without a complete loss of properties. According to the US Environmental Protection Agency (2023), az extrudáláshoz használt hőre lágyuló műanyagok újrahasznosíthatók, és az újraköszörülés újrafelhasználása javítja az anyag hatékonyságát. That single characteristic separates them from thermosets and gives buyers real leverage on both cost and environmental footprint.
Gyakorlatban, this recyclability spans the common resins you will encounter across quotes. PVC, HDPE, LDPE, and Polypropylene are among the workhorses of profile extrusion and plastic tubing, and each reclaims well when handled correctly. Engineering-grade plastics such as ABS, Polikarbonát, Nejlon (PA), és akril (PMMA) also tolerate controlled regrind, though I hold them to tighter blend ratios because their properties matter more in demanding applications. High-performance materials like PEEK and flexible TPE/TPU sit at the specialized end, where reuse requires more careful process control.
Regrind and Material Efficiency Practices
The continuous extrusion process generates predictable scrap: startup purge, trim from profile cross-section adjustments, and off-spec runs during die changeovers. A capable plastic profile manufacturer captures this material, granulates it into regrind, and reintroduces it at a defined percentage back into virgin resin. I always ask for the specifics because the details reveal how disciplined an operation really is.
- What regrind percentage do you blend into standard production, and does it change for cosmetic versus structural parts?
- How do you segregate resin types to prevent cross-contamination during resin extrusion?
- Can you document material traceability from raw resin through finished profile?
- Do you offer post-industrial recycled content options when my application allows it?
Co-extrusion deserves a mention here. By combining a virgin outer layer with a regrind or recycled core, some suppliers deliver the surface quality I need while lowering virgin material consumption. It is a practical way to reconcile appearance requirements with sustainability goals on the same part.
Choosing Environmentally Responsible Suppliers
Tapasztalataim szerint, a domestic plastics manufacturer often carries a sustainability advantage that has nothing to do with marketing. The Reshoring Initiative (2023) notes that domestic sourcing can reduce total landed cost by lowering freight, vám, és készlettartási költségek, és a rövidebb ellátási láncok alacsonyabb közlekedési kibocsátást is jelentenek. Ha összehasonlítok egy közeli amerikai gyárat a tengerentúli alternatívákkal, a környezeti és logisztikai előnyök gyakran erősítik egymást.
A földrajzon túl, Olyan beszállítókat keresek, akiknek minőségi rendszere formalizálja a hulladékcsökkentést. ISO 9001, a Nemzetközi Szabványügyi Szervezet írja le (2015) mint a minőségirányítási rendszerek nemzetközileg elismert szabványa, önmagában nem írja elő a fenntarthatóságot, de az azt fenntartó üzletek általában szigorúbb folyamatokat hajtanak végre, kevesebb hulladékkal és jobb anyagi felelősséggel.
Szabályozási és vevői fenntarthatósági elvárások
A későbbi ügyfeleim egyre gyakrabban kérdeznek az újrahasznosított tartalomról, kémiai megfelelőség, és az élettartam végén újrahasznosíthatóságot, mielőtt jóváhagynák az alkatrészt. Ez a nyomás egyenesen visszafolyik ahhoz, ahogy a specifikációkat írom. I now treat sustainability documentation as part of the deliverable, not a bonus. When a supplier can hand me material certifications, regrind policies, and recyclability data without hesitation, it signals a partner ready for where the market is heading rather than where it has been.
Making Your Final Decision and Requesting a Quote
Once I have shortlisted candidates, the decision comes down to matching each supplier’s real capabilities against my project’s non-negotiables. The extrusion market rewards specialization, so the goal is not finding the largest or most decorated factory but the one whose strengths line up with my part, my volumes, and my timeline.
Consolidating Your Evaluation Criteria
I bring my findings together into a single scorecard so I am comparing suppliers on the same terms. Azt állítja, mint “legnagyobb” vagy “legjobb” mean little in isolation; a large plastic extrusion companies factory tuned for high-volume commodity profiles may be the wrong fit for a low-volume, tight-tolerance engineering part, és fordítva. The table below shows the weighting I typically apply, though I adjust it to the priorities of each program.
| Evaluation Criterion | Amit keresek | Typical Weight |
|---|---|---|
| Material capability | Experience with my resin (PVC, HDPE, Polikarbonát, stb.) and co-extrusion if needed | Magas |
| Tooling and die design | In-house die design, tooling lead time, revision support | Magas |
| Minőségügyi rendszer | ISO 9001 certification and documented process controls | Magas |
| Volume fit | Alignment of MOQ and capacity with my annual demand | Közepes |
| Átfutási idő | Realistic tooling plus production schedule, quick-turnaround options | Közepes |
| Elhelyezkedés | Domestic sourcing benefits, teherszállítás, and responsiveness | Közepes |
| Fenntarthatóság | Regrind practices, újrahasznosított tartalom, material traceability | Rising |
Preparing a Clear RFQ Package
The quality of the quotes I receive is directly proportional to the quality of the request I send. A vague inquiry produces padded, cautious pricing; a complete RFQ produces sharp, comparable numbers. Extrusion carries specific cost drivers a supplier needs to see up front, chiefly the one-time tooling investment for custom profiles, which industry sourcing guidance confirms is avoided only when you use stock extruded shapes.
What Information to Include for Accurate Quotes
I make sure every RFQ package answers the questions a plastic fabrication services provider will otherwise have to ask, because each back-and-forth adds days to the timeline.
- A dimensioned drawing of the profile cross-section with tolerances. Because extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming, per Protolabs (2023), I flag which dimensions are critical and which can float.
- Material specification, including resin type, fokozat, szín, and any UV, flame, or food-contact requirements.
- Annual volume and order frequency, plus expected part length and cut tolerances.
- Whether I need custom tooling or can use a stock profile, and whether secondary operations such as cutting, lyukasztás, or printing apply.
- Target price, required delivery date, and destination for landed-cost accuracy.
- Application and industry context, which helps the supplier recommend the right material and process.
Next Steps to Start Your Project
With the scorecard filled in and the RFQ ready, I send it to two or three well-matched suppliers rather than blasting a dozen. I ask for a sample or first-article inspection before committing to full production, and I confirm the tooling ownership terms in writing. Moving from prototype to production this deliberately has consistently saved me from costly surprises. Directories such as Thomasnet (2024), which list and categorize US plastic extrusion manufacturers by capability and region, remain a useful starting point when I need to widen the field, and specialist custom extruders like SeaGate műanyagok illustrate how stock profiles and tubes can be fabricated into cost-effective custom parts.
Gyakran Ismételt Kérdések
These are the questions buyers ask me most often when they are sourcing an extrusion partner. I have kept the answers concise and practical so you can act on them quickly.
How do I find a plastic extrusion companies factory near me or in the USA?
Start with capability, then filter by geography. I search supplier directories such as Thomasnet (2024) that categorize US plastic extrusion manufacturers by region and process, then cross-check each candidate’s material and volume fit. Choosing a domestic plastics manufacturer often pays off beyond convenience: a Reshoring Initiative (2023) reports that domestic sourcing can lower freight, vám, és készlettartási költségek, reducing total landed cost.
How much does custom plastic extrusion cost?
There are two cost layers. Custom profiles require a one-time tooling and die investment, after which per-part pricing depends on resin, falvastagság, output rate, és hangerőt. Stock extruded shapes skip the tooling charge entirely, which is why I default to them when a standard profile meets the requirement. Mivel az extrudálás folyamatos, nagy volumenű folyamat, unit costs typically fall as run length increases.
What is the difference between custom and stock extruded profiles?
Stock profiles are standard cross-sections a plastic profile manufacturer already produces, so they carry no tooling cost and short lead times, though the shape is fixed. Custom extrusion gives me a die designed to my exact profile cross-section, which is worth the tooling investment when the geometry, funkció, or branding demands it. SeaGate műanyagok (2024) also notes that standard profiles and tubes can be fabricated into cost-effective custom parts, a useful middle path when a full custom die is not justified.
How do I choose the right material for my extruded part?
I match the resin to the application. PVC is among the most widely extruded plastics for profiles, cső, és csövek. HDPE, LDPE, and Polypropylene serve well in chemical-resistant and flexible applications. When I need clarity, ütési szilárdság, or heat resistance, I move to engineering-grade plastics such as Polycarbonate, ABS, Akril (PMMA), or Nylon (PA), and I reserve PEEK for extreme thermal and mechanical demands. Sharing your application and environment with the supplier is the fastest route to the right recommendation.
What certifications should a quality extrusion supplier hold?
ISO 9001 az én alapállásom. The International Organization for Standardization (2015) describes it as the internationally recognized standard for quality management systems used across manufacturing, and it is the most widely adopted quality standard in the plastics sector. Depending on your industry, you may also require food-contact, orvosi, or flame-rating compliance, so confirm those specifics against your application.
What mistakes should I avoid when sourcing an extrusion partner?
The most common ones I see are chasing “legnagyobb” vagy “legjobb” claims without checking fit, sending incomplete drawings that produce inflated quotes, and underestimating tooling lead time. I also caution against ignoring MOQ alignment; a factory built for high-volume manufacturing may not welcome low-volume work, and a small shop may struggle with your scale. Match the supplier to the job rather than the reputation.
What are the next steps once I have chosen a supplier?
Send a complete RFQ, request a sample or first-article inspection, confirm tooling ownership in writing, and agree on a realistic schedule that separates tooling time from production time. Validating the part before full production is the single most reliable way I have found to move from prototype to production without expensive rework.
What Is a Plastic Extrusion Companies Factory and Why It Matters for B2B Buyers
When I evaluate a plastic extrusion companies factory for a client, Magával a folyamattal kezdem, because the process defines what a supplier can and cannot do for you. A műanyag extrudálással a nyers műanyagot megolvasztják és fix keresztmetszetű folytonos profilt alakítanak ki (SeaGate műanyagok, 2024). That single sentence carries more purchasing implications than most buyers realize: a “fixed cross-section” is why extrusion excels at long, uniform shapes like tubing, trim, és csatornák, and it is also why you cannot expect the same complex three-dimensional geometry you would get from molding.
Meghatározás: What You Are Actually Buying
In practical terms, a plastic extrusion factory pushes softened resin through a shaped die to produce items such as custom plastic profiles, műanyag cső, and plastic sheet. Because this is a continuous extrusion process, it runs well for high-volume manufacturing and long production runs rather than one-off complex parts. The two categories I ask buyers to distinguish early Extrúziós műanyaggyártó szállító are stock extruded shapes, which are ready-made and avoid tooling, and custom extruded plastic parts, which require a die designed to your cross-section. Standard extruded profiles and tubes can also be fabricated into cost-effective custom parts with quick-turnaround production (SeaGate műanyagok, 2024), which is a useful middle path when a full custom die is not justified.
Piaci kontextus
The US plastics industry is a major contributor to domestic manufacturing shipments and employment (Műanyagipari Szövetség, 2023), so you are not sourcing from a niche trade. That scale matters for buyers: it means real competition among suppliers, redundancy if one plastic profile manufacturer cannot meet lead time, and a mature base of contract manufacturing and plastic fabrication services. It also means claims of being the “legnagyobb” vagy “legjobb” factory are marketing shorthand, not verified rankings. I treat those labels as prompts to ask about actual line capacity, tanúsítványok, and reference customers rather than as evidence.
Főbb alkalmazások és anyagok
Material selection drives most of the outcome, so I map the resin to the application before shortlisting any supplier. Common choices I see across projects include:
- PVC — among the most widely extruded plastics globally, common in profiles, cső, és csövek (Műanyagipari Szövetség).
- HDPE and LDPE — durable, chemically resistant polyethylenes used for tubing, bélések, and industrial profiles.
- Polipropilén — lightweight and fatigue-resistant, frequently chosen for living hinges and chemical handling.
- ABS és polikarbonát — impact-resistant options for structural trim and enclosures; polycarbonate adds optical clarity and heat resistance.
- Akril (PMMA) — clarity and weatherability for lenses, megjeleníti, and lighting profiles.
- Nejlon (PA) és PEEK — engineering-grade plastics for wear, hőmérséklet, and mechanical demands; PEEK is the high-performance choice for aerospace and medical.
- TPE/TPU — flexible elastomers for seals, tömítések, and grips, often produced through co-extrusion with a rigid substrate.
Co-extrusion deserves special attention because it lets a factory combine two materials in one profile, for example a rigid PVC body with a soft TPE sealing lip. If your part needs both stiffness and flexibility, confirm the supplier runs true co-extrusion rather than secondary assembly.
Why This Matters for B2B Buyers
Understanding the process changes how you write a request for quote. Az extrudálási tűrések általában lazábbak, mint a fröccsöntésnél az anyagzsugorodás és a folyamatos alakítás miatt (Protolabs, 2023), így a fröccsöntéssel szoros tűréshatárok megadása egy extrudált profilon vagy felfújja az árat, vagy tisztázó kérdéseket indít el, amelyek késleltetik az árajánlatot. A fenntarthatóságról, az extrudáláshoz használt hőre lágyuló műanyagok újrahasznosíthatók, és az újraköszörülés újrafelhasználása javítja az anyag hatékonyságát (US EPA, 2023), amely jogos emelőt ad mind a költség-, mind a környezetvédelmi célokhoz, amikor megvitatja a beszállítóval az újraőrlési százalékokat.
Hogyan válasszuk ki a megfelelő műanyag-extrudáló cégek gyári beszállítóját
A szállítóválasztásban látom a legtöbb elkerülhető hibát, általában azért, mert a vásárlók pusztán az egységárat hasonlítják össze, és figyelmen kívül hagyják a szám mögött megbúvó költségtényezőket. Alább látható az általam használt keret, értékelési szempontok köré épül, vörös zászlók, és egy átvilágítási ellenőrzőlista, amelyet közvetlenül a beszerzési folyamatba emelhet.
Szállító értékelési kritériumai
I score candidates against five dimensions rather than a single quote:
- Capability match. Does the factory routinely run your resin and profile size? A plastic tubing supplier optimized for small-diameter medical tubing is not the same shop as one running large architectural profile extrusion.
- Quality systems. ISO 9001 a gyártás során alkalmazott minőségirányítási rendszerek nemzetközileg elismert szabványa (ISO, 2015) and remains the most widely adopted quality standard in the plastics sector. Certification is not a guarantee of good parts, but its absence tells me to dig deeper into inspection practices.
- Tooling and die design. Ask who owns the die, how long die design and tooling take, és mi történik a szerszámmal, ha elhagyod. A tulajdonjog feltételeit gyakran apró betűkkel írják.
- Átfutási idő és kapacitás. Ellenőrizze, hogy a megadott átfutási idők az aktuális lemaradást vagy az ideális feltételeket tükrözik-e. A gyors átfutású gyártási igényeket egy adott kötelezettségvállalási dátumhoz kell kötni.
- Pénzügyi és működési stabilitás. Az a beszállító, aki egy kritikus profil egyetlen forrásává válik, kockázatot jelent, ha pénzügyileg törékeny.
A költséghajtók megértése
A költségszerkezet átláthatósága elválasztja az erős műanyag profilgyártót az átlátszatlantól. Három sofőr határozza meg a teljes árat, és arra kérem a beszállítókat, hogy ezeket kifejezetten szakítsák meg:
| Költséghajtó | Készlet extrudált formák | Egyedi extrudált profilok |
|---|---|---|
| Szerszámozás / die befektetés | Nincs – a profil már létezik | Egyszeri szerszámköltség szükséges az első futtatás előtt (industry sourcing guidance, Thomasnet supplier guides) |
| Minimális rendelési mennyiség (MOQ) | Alacsony; buy by the length | Magasabb; tied to setup and material changeover |
| Átfutási idő | Short — often shelf stock | Hosszabb; includes die fabrication and first-article approval |
| Per-unit price at volume | Fixed by catalog | Lower at high volume once tooling is amortized |
| Legjobb illeszkedés | Prototípuskészítés, alacsony hangerő, standard cross-sections | Proprietary geometry, high-volume manufacturing, prototype to production scale-up |
Custom extrusion typically requires a one-time tooling investment, while stock profiles avoid this cost (industry sourcing guidance). Tapasztalataim szerint, buyers who plan to scale from prototype to production should quote the custom die early even if they start with stock shapes, so the amortized per-unit price is visible before volumes ramp.
Vörös zászlók, amelyekre figyelek
- Refusal to share ISO or equivalent quality documentation, or vague answers about inspection frequency.
- Quotes with no tooling line item, which usually means the cost reappears later or the die is undersized.
- Unwillingness to provide references in your industry or sample parts.
- Tolerances promised on paper that are tighter than what continuous extrusion realistically holds — a sign the supplier may be overselling.
- “Largest” vagy “legjobb” claims with no capacity data, tanúsítványok, or customer evidence behind them.
Átvilágítási ellenőrzőlista
Before I commit to a Plastic Extrusion Companies Factory supplier, I confirm every item below in writing:
- Do you hold ISO 9001 or an equivalent, and can I see the certificate and scope?
- Which resins do you run in production, and can you handle my material — PVC, ABS, polikarbonát, HDPE, LDPE, polipropilén, or an engineering grade?
- What tolerances do you guarantee for this profile cross-section, and how are they measured?
- What is the tooling cost, átfutási idő, and MOQ, and who owns the die?
- Do you offer co-extrusion and secondary fabrication in-house?
- What percentage of regrind is used, and how does that affect certification and appearance?
- Can you provide first-article inspection reports and material certifications?
- What is your realistic committed lead time given current backlog?
Find Plastic Extrusion Companies and Factories in the United States
Buyers frequently search for a plastic extrusion factory “a közelemben” vagy “in the USA,” and the location question is more strategic than it first appears. Domestic sourcing is not only about proximity; it changes your total landed cost and your supply-chain risk profile.
Where to Start Your Search
Thomas supplier directories list and categorize US plastic extrusion manufacturers by capability and region (Thomasnet, 2024), which makes them a practical first filter when you want to build a shortlist by material, folyamat, or state. I pair directory research with capability-specific sources such as custom plastic extrusion manufacturer references to understand what a given shop actually produces before I reach out. The goal at this stage is a shortlist of five to eight candidates whose capabilities genuinely match your resin and profile, not a long list of names. Műanyag extrudáló cégek
Key Considerations for Domestic Sourcing
A visszaszállítás és a belföldi beszerzés csökkentheti a teljes leszállási költséget az áruszállítás csökkentésével, vám, és készlettartási költségek (Reshoring Initiative, 2023). For extruded parts, which are often bulky and low in value density, freight is a meaningful line item, so a domestic plastics manufacturer closer to your assembly point can offset a higher unit price. I weigh three factors:
- Total landed cost, not unit price. Rakomány hozzáadása, vám, and the carrying cost of the safety stock you need to cover long overseas transit.
- Communication and design iteration. Domestic time-zone alignment speeds up die design and tooling revisions during the prototype-to-production phase.
- Supply resilience. Shorter lines reduce exposure to port delays and long lead-time shocks.
Interpreting “Largest” és “Best” Factory Claims
Location searches often surface superlatives, and I treat them skeptically. “Largest” tells you nothing about whether a factory runs your material or holds your tolerances. Helyette, I convert vague claims into verifiable questions: How many extrusion lines run my resin family? What is your on-time delivery rate? Which certifications do you hold? A smaller shop that specializes in your profile is frequently a better partner than a large one for which your job is an afterthought.
Practical Tips and Industry Context
A few habits have consistently saved my clients time and money. Első, request stock extruded shapes for early validation before investing in a custom die — it lets you test fit and function cheaply. Második, share a dimensioned drawing with realistic extrusion tolerances up front so quotes are comparable. Harmadik, confirm the supplier’s regrind policy, since recyclable thermoplastics and regrind reuse improve material efficiency (US EPA, 2023) but can affect appearance on cosmetic parts. Végül, remember that plastic extrusion is a continuous, high-volume process well suited to long production runs, so it rewards buyers who can consolidate demand and forecast accurately. Within the mature US plastics manufacturing base (Műanyagipari Szövetség, 2023), you have room to be selective — use it, and let a structured checklist rather than a headline claim decide your Plastic Extrusion Companies Factory supplier.
Locate a plastic extrusion factory near my location
Amikor a vásárlók megkérdezik, hogyan találhatok meg egy műanyag extrudáló gyárat a közelben, emlékeztetem őket erre “a közelemben” valóban két gól rövidítése: rövidebb teherforgalmi utak és könnyebb kommunikáció. Az extrudálással a nyers műanyagot megolvasztják és fix keresztmetszetű folytonos profilt alakítanak ki (SeaGate műanyagok, 2024), és mivel az a folyamatos extrudálási folyamat nagy mennyiségben fut, a késztermék gyakran terjedelmes és rakományérzékeny. Tapasztalataim szerint, az extrudált műanyag alkatrészek országszerte történő mozgatásának költsége csendesen erodálhatja egy távoli beszállító árelőnyét, tehát a hely valóban számít.
A helyi beszerzés fő szempontjai
Minden helyi keresést úgy kezdek, hogy a képességet a földrajzi elhelyezkedéssel párosítom, nem pedig a közelséget. A plastic profile manufacturer two states away with the right die design and tooling almost always beats a closer shop that cannot hold your profile cross-section. I evaluate three things in order: the materials they run (PVC, ABS, polikarbonát, HDPE, LDPE, polipropilén, akril, and engineering-grade resins such as nylon or PEEK), the processes they offer (profil extrudálás, műanyag lap extrudálás, csövek, és koextrudálás), and their quality systems. ISO 9001 a gyártás során alkalmazott minőségirányítási rendszerek nemzetközileg elismert szabványa (ISO, 2015), so I treat certification as a baseline filter, not a bonus.
Practical tips to find and vet a factory
Thomasnet supplier directories list and categorize US plastic extrusion manufacturers by capability and region (Thomasnet, 2024), which makes them a reliable starting point for a location-based shortlist. Onnan, I qualify each candidate with a consistent set of questions before I ever request a quote.
My local supplier vetting checklist
- Which resins do you extrude in-house, and can you run regrind for material efficiency?
- Do you offer co-extrusion or dual-durometer profiles if my part needs a soft-touch or barrier layer?
- What tolerances can you hold, and how do you document them?
- Are you ISO 9001 igazolt, and can you share a recent audit summary?
- What is your typical lead time from approved die to first article?
- Do you provide plastic fabrication services (vágás, lyukasztás, fúrás) so I receive finished parts, not just stock lengths?
Ipari kontextus
Domestic proximity is more strategic than it looks. A visszaszállítás és a belföldi beszerzés csökkentheti a teljes leszállási költséget az áruszállítás csökkentésével, vám, és készlettartási költségek (Reshoring Initiative, 2023). Because the US plastics industry is a major contributor to domestic manufacturing shipments and employment (Műanyagipari Szövetség, 2023), most regions have a viable domestic plastics manufacturer within a reasonable freight radius. I tell buyers that “a közelemben” should mean near enough to control landed cost and lead time, which is often a regional rather than a strictly local decision.
Identify the largest plastic extrusion companies in the US
Buyers frequently ask me to point them to the “legnagyobb” műanyag extrudáló cégek, and my first move is always to define what “legnagyobb” means for their project. Size can describe revenue, plant footprint, number of extrusion lines, or annual resin throughput, and those metrics do not always move together. A plastic extrusion companies factory supplier with enormous pipe capacity may be the wrong fit for a low-volume acrylic profile, so I interpret scale through the lens of the specific job.
Key considerations when “legnagyobb” számít
Scale earns its keep on long production runs. Plastic extrusion is a continuous, high-volume process well suited to long production runs, so the largest producers shine when you need millions of feet of PVC profile or HDPE pipe on a predictable schedule. PVC is among the most widely extruded plastics globally, profilokban gyakran használják, cső, és csövek, which is why the biggest players tend to concentrate capacity there. If your program is high-volume and standardized, a large plastic profile manufacturer offers redundancy, buffer inventory, and pricing leverage. If your program is small or highly custom, that same scale can translate into higher minimums and less flexibility.
Practical tips for evaluating scale claims
I never take a marketing claim of “legnagyobb” at face value. Helyette, I ask for concrete indicators: number of extrusion lines by size class, resins run at volume, and the split between stock extruded shapes and custom work. A large firm quoting a wholesale program should be able to show quick-turnaround production capacity, secondary plastic fabrication services, and a documented MOQ structure. The table below summarizes how I weigh large versus specialized suppliers.
Nagy és speciális extrudáló beszállítók
| Tényező | A legnagyobb termelők | Speciális beszállítók |
|---|---|---|
| Legjobb illeszkedés | Nagy volumenű, szabványosított futások (cső, PVC profil) | Egyedi műanyag profilok, műszaki minőségű gyanták |
| Minimális rendelési mennyiség | Magasabb MOQ a vonalidő igazolására | Alacsonyabb MOQ, rugalmasabb |
| Szerszámköltség | Amortizálva nagy mennyiségben | Az egyszeri szerszám egységenként jobban látható |
| Átfutási idő | Előrelátható, kapacitással pufferelve | Változó, projektfüggő |
| Anyagtartomány | Árugyanták (PVC, HDPE, LDPE, PP) | Speciális gyanták (PC, PMMA, PA, KANDIKÁL, TPE/TPU) |
| Koextrudálás | Gyakori a szabványos vonalakon | Gyakran elérhető többrétegű részekhez |
Ipari kontextus
A legnagyobb amerikai extruderek az árukhoz vannak rögzítve, áruszállítást igénylő termékek, ahol folyamatos, a nagy volumenű gyártás a hatékonyságot jutalmazza. Az egyedi extrudálás általában egyszeri szerszám- vagy szerszámberuházást igényel, while stock profiles avoid this cost, így a nagy gyártók gyakran vezetnek az extrudált alakzatok katalógusaival. Emlékeztetem a vásárlókat erre “legnagyobb” a megbízhatóság és a kapacitás hasznos jelzése, de ez nem a minőség vagy az illeszkedés helyettesítője. A megfelelő méret az, amelyik megfelel a hangerőnek, anyag, és a tolerancia szükségletei.
Discover the best-rated plastic extrusion manufacturers
“Best-rated” is the claim I scrutinize most, because ratings can reflect genuine performance or simply strong marketing. Tapasztalataim szerint, the manufacturers worth shortlisting are the ones that make their quality measurable. I look past star counts and testimonials for evidence I can verify: tanúsítványok, documented tolerances, material traceability, and a track record of moving projects from prototype to production without surprises.
Key considerations for judging quality
Quality management is the foundation. ISO 9001 is the most widely adopted quality management standard, used across manufacturing sectors including plastics, so I treat it as table stakes for a best-rated plastic extrusion companies factory manufacturer. Beyond certification, I assess how a supplier handles tolerances. Az extrudálási tűrések általában lazábbak, mint a fröccsöntésnél az anyagzsugorodás és a folyamatos alakítás miatt (Protolabs, 2023), and the best manufacturers explain that reality up front rather than overpromising. A shop that gives me realistic tolerance ranges and a clear inspection plan earns more trust than one quoting numbers it cannot hold.
Practical tips for choosing the best-rated supplier
I use a material selection framework tied to the application. The resin drives the manufacturer, nem fordítva.
- PVC — profiles, cső, and tubing where cost and rigidity matter.
- ABS és polikarbonát — impact-resistant parts; polycarbonate adds clarity and heat tolerance.
- HDPE and LDPE — chemical resistance and flexibility for tubing and liners.
- Polipropilén — lightweight parts needing fatigue and chemical resistance.
- Akril (PMMA) — optical clarity for lighting and display profiles.
- Nejlon (PA) és PEEK — engineering-grade parts under mechanical or thermal stress.
- TPE/TPU — flexible seals and gaskets, often via co-extrusion.
Once the material is set, I confirm the supplier offers the matching process, whether that is profile extrusion, műanyag lap extrudálás, or resin extrusion with co-extrusion for multi-layer parts. A szabványos extrudált profilok és csövek költséghatékony egyedi alkatrészekké alakíthatók gyors átfutási idővel (SeaGate műanyagok, 2024), so I favor manufacturers that pair extrusion with in-house fabrication and prototype-to-production support. For a working example of custom capability and stock profile options, I point buyers to references such as SeaGate műanyagok.
Ipari kontextus
The best-rated manufacturers increasingly compete on sustainability alongside quality. Az extrudáláshoz használt hőre lágyuló műanyagok újrahasznosíthatók, és az újraköszörülés újrafelhasználása javítja az anyag hatékonyságát (US EPA, 2023), so I ask top candidates how they manage scrap and regrind. A manufacturer that documents its quality system, states honest tolerances, and runs an efficient material loop tends to be “best-rated” for reasons that hold up under a plant visit. That is the standard I apply, and it is the one I recommend every buyer use before committing to a contract manufacturing partner.
Understand how the plastic extrusion manufacturing process works
Amikor egy műanyag profilgyártót értékelek, I start by making sure the buyer understands what actually happens on the shop floor. A műanyag extrudálással a nyers műanyagot megolvasztják és fix keresztmetszetű folytonos profilt alakítanak ki (SeaGate műanyagok, 2024). That single sentence carries most of what you need to know: the process is continuous, the cross-section is constant along the length, and the shape is defined by tooling rather than by a closed mold.
The core stages of the continuous extrusion process
Gyakorlatban, I describe the workflow in five stages. Első, resin pellets are fed into a hopper. Második, a heated barrel with a rotating screw melts and pressurizes the material, which is why practitioners often call it resin extrusion. Harmadik, the molten polymer is forced through a die that establishes the profile cross-section. Negyedik, the extrudate is cooled in a water bath or air rack so it holds its geometry. Ötödik, pullers draw the part at a steady rate before a saw or cutter sizes it. Because nothing stops between stages, the method is genuinely a continuous extrusion process rather than a cycle-by-cycle one.
Why tolerances differ from injection molding
One point I raise early with engineering teams: extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming (Protolabs tervezési források, 2023). This is not a defect. It reflects the physics of pulling a hot polymer through open tooling and cooling it under tension. If your extruded plastic parts need tight dimensional control on a specific feature, tervezze meg a másodlagos megmunkálást, vagy adja meg ezt a jellemzőt gyártási lépésként, ahelyett, hogy azt várná, hogy a szerszám egyedül fogja tartani.
Koextrudálás és profilextrudálási változatok
A profilextrudálás lefedi a legtöbb vásárló által készített egyedi keresztmetszetet: csatornák, tömítések, díszíti, és szerkezeti formák. A koextrudálással egyszerre két vagy több anyag fut át a szerszámon, amely lehetővé teszi a kombinálást, például, merev PVC test rugalmas TPE/TPU tömítőajakkal egyetlen menetben. Úgy gondolom, hogy a koextrudálás az, ahol egy alkalmas gyár megkeresi a rátáját, mert eltávolítja az alsó összeszerelési lépést és javítja a tömítés teljesítményét. A műanyaglap-extrudálás és a csövek ugyanazokat az alapokat használják különböző szerszámmal és áramlási irányban.
Iparági összefüggések és anyaghatékonyság
Az extrudálás megfelel a nagy volumenű gyártásnak, mert eleve folyamatos, high-volume process well suited to long production runs. Ha egyszer egy kocka be van tárcsázva, kimeneti skálák vonalsebességgel és futási idővel. Ésszerű fenntarthatósági története is van: az extrudáláshoz használt hőre lágyuló műanyagok újrahasznosíthatók, és az újraköszörülés újrafelhasználása javítja az anyag hatékonyságát (US EPA, 2023). Tapasztalataim szerint, Ha megkérdezzük a beszállítót, hogyan kezelik az újraköszörülést, az sokat elárul mind a költségfegyelmükről, mind a folyamatszabályozásukról.
Hasonlítsa össze az egyedi és a készletezett műanyag extrudáló beszállítókat
A legkövetkezményesebb beszerzési döntés, amelyet a vásárlóknak segítek meghozni, az egyedi és a raktárkészlet. Ez határozza meg a szerszámköltséget, minimális rendelési mennyiség, és az átfutási idő egyszerre. A helyes válasz attól függ, hogy egy szabványos forma mennyire illeszkedik az alkalmazáshoz, és mekkora mennyiséget szeretne futtatni.
Mi választja el egymástól a két utat
Custom extrusion typically requires a one-time tooling and die investment, while stock profiles avoid this cost. A szabványos extrudált profilok és csövek költséghatékony egyedi alkatrészekké alakíthatók gyors átfutási idővel (SeaGate műanyagok, 2024). Tehát van egy középút, amelyet sok vásárló hiányol: extrudált alapformából induljon ki és készítse el, capturing part of the customization benefit without paying for a new die.
Cost drivers to model before you request a quote
When I build a sourcing model, I separate three drivers so the numbers stay honest:
- Die design and tooling: a one-time cost on custom work, typically amortized across your first order or two.
- MOQ: custom lines carry higher minimums to justify setup and purge material; stock shapes can ship in small quantities.
- Átfutási idő: stock ships quickly; custom adds die fabrication and first-article approval before production begins.
Összehasonlító táblázat: custom vs stock extrusion
| Tényező | Egyedi profil extrudálás | Készlet extrudált formák |
|---|---|---|
| Szerszámköltség | Egyszeri szerszámberuházás szükséges | Egyik sem |
| Minimális rendelési mennyiség | Magasabb, beállítás amortizálására | Alacsony, gyakran méretre vágott |
| Átfutási idő | Hosszabb (die build + első cikk) | Gyors átfutású gyártás |
| Méretezés | Pontos keresztmetszet a specifikáció szerint | Legközelebbi szabvány, több gyártás |
| A legjobb | Tartós hangerő, egyedi geometria | Prototípusok, alacsony hangerő, közeli igényekhez |
| Egységár méretarányosan | Alacsonyabb a szerszámok amortizációja után | Egységenként magasabb a nehéz testreszabás érdekében |
Ellenőrző lista bármelyik útvonalhoz
Függetlenül attól, hogy egyéni műanyag profilgyártót vagy műanyag csőbeszállítót keres, Ugyanazokat az alapvető kérdéseket teszem fel. Az üzlet ISO minősítéssel rendelkezik 9001, the internationally recognized standard for quality management systems used across manufacturing (ISO, 2015)? ISO 9001 is the most widely adopted quality management standard across manufacturing sectors including plastics, így a hiánya megér egy közvetlen beszélgetést. Beyond certification, kérdezem:
- Melyik gyantát használja házon belül, és képes-e kezelni a műszaki minőségű műanyagokat, például a polikarbonátot, nejlon (PA), vagy PEEK?
- Kínál-e koextrudálási és feldolgozói műanyaggyártási szolgáltatásokat??
- Hogyan dokumentálja a tűréshatárokat és az első cikk szerinti ellenőrzést??
- Mi az igazi MOQ-ja?, and how is tooling amortized on the initial order?
- Can you support the move from prototype to production without re-tooling?
Location intent: near me and in the USA
Buyers frequently search for a Plastic Extrusion Companies Factory supplier “a közelemben” or a domestic plastics manufacturer in the USA. Two resources help here. Thomas supplier directories list and categorize US plastic extrusion manufacturers by capability and region (Thomasnet, 2024), which is a practical starting point for shortlisting. And the case for domestic sourcing is more than convenience: reshoring and domestic sourcing can reduce total landed cost by lowering freight, vám, és készlettartási költségek (Reshoring Initiative, 2023). kezelem “legnagyobb” és “legjobb” factory claims with skepticism; capability fit for your specific resin, tolerancia, and volume matters far more than a superlative on a homepage.
Learn what products can be made through plastic extrusion
Extrusion produces a broader range of products than most buyers expect, and the material you choose shapes both what is possible and what it costs. I organize my recommendations around a material selection framework tied to application and industry rather than a generic parts list.
Common extruded product categories
The workhorse outputs are custom plastic profiles, csövek, lap, csatornák, díszíti, tömítések, és szerkezeti formák. Anything with a consistent profile cross-section along its length is a candidate. PVC is among the most widely extruded plastics globally, profilokban gyakran használják, cső, és csövek (Műanyagipari Szövetség). That prevalence is why so many stock extruded shapes are available in PVC first.
Material selection framework
Here is how I match resins to needs across the polymers you will encounter most often:
- PVC: economical, rigid or flexible, strong for profiles, cső, és csövek.
- ABS: tough and impact-resistant, common in housings and trims.
- Polikarbonát: high impact strength and clarity for glazing and guards.
- HDPE and LDPE: chemically resistant polyolefins for tubing, bélések, and low-cost profiles; HDPE brings more rigidity, LDPE more flexibility.
- Polipropilén: light, chemically resistant, and fatigue-tolerant for living hinges and profiles.
- Akril (PMMA): optical clarity for display and lighting profiles.
- Nejlon (PA): wear resistance and strength for mechanical parts.
- KANDIKÁL: high-temperature, chemically robust engineering-grade plastic for demanding aerospace and medical work.
- TPE/TPU: flexible elastomers ideal for seals and soft-touch co-extruded lips.
Industry applications
Construction relies on PVC and ABS profiles for window frames, díszíti, and edging. Medical and lab work uses acrylic, polipropilén, and PEEK tubing and channels. Electronics and appliances draw on polycarbonate and ABS housings. Industrial and fluid-handling lines lean on HDPE and nylon. Mapping your industry to these resins early keeps the quoting conversation focused and avoids specifying an over-engineered material you do not need.
Practical tips for moving from concept to production
Tapasztalataim szerint, three habits keep extrusion projects on schedule. Első, prototype from stock shapes where the geometry allows, then commit to custom tooling only after the design is validated, which protects your die investment. Második, specify tolerances by feature rather than blanket-tightening the whole profile, since that respects the process and controls cost. Harmadik, confirm your supplier can carry the part from prototype to production on the same line, so scale-up does not force a re-quote. Handled this way, extrusion delivers custom parts economically, with the quick turnaround that makes the process attractive in the first place.
For a deeper look at fabricating cost-effective custom parts from standard and custom profiles, I point buyers to SeaGate műanyagok’ extrusion overview.
Bringing Your Extrusion Sourcing Strategy Together
After walking through capabilities, anyagokat, and vetting criteria, the through-line I keep returning to is this: choosing among plastic extrusion companies and factories is less about finding the “legnagyobb” vagy “legjobb” name and more about matching a supplier’s real strengths to your specific part, kötet, and timeline. A continuous, high-volume manufacturing process rewards long production runs, but the same shop that excels at a million linear feet of PVC profile may not be the partner I want for a low-volume PEEK prototype. Tapasztalataim szerint, buyers who define the problem precisely before they request quotes get sharper pricing and fewer surprises downstream.
Az anyagválasztás minden jó döntés középpontjában áll. Mindegy, hogy az alkalmazás merev PVC-t vagy ABS-t igényel szerkezeti profilokban, polikarbonát vagy akril (PMMA) az optikai tisztaság érdekében, HDPE és LDPE a vegyszerállóságért, polipropilén élő zsanérokhoz, nejlon (PA) kopófelületekhez, vagy TPE/TPU rugalmas tömítésekhez, a gyanta meghajtja a szerszámokat, tűréshatárok, és költség. Az extrudálással a nyers műanyagot megolvasztják és fix keresztmetszetű, folytonos profillá alakítják (SeaGate műanyagok, 2024), and standard extruded profiles and tubes can be fabricated into cost-effective custom parts with quick turnaround (SeaGate műanyagok, 2024). A készletformák és az egyedi profilextrudálás kombinációja, esetenként koextrudálással párosítva több anyagból álló geometriához, ez teszi a folyamatot olyan sokoldalúvá a prototípustól a gyártásig.
A kereskedelmi oldalon, Mindig elkülönítem az egyszeri és az ismétlődő költségeket. Az egyedi extrudálás általában egyszeri szerszám- és szerszámberuházást igényel, míg a részvényprofilok elkerülik, így a szerszám tervezési és szerszámozási döntése alakítja az egész üzleti ügyet. A hazai beszerzés is megérdemel egy második pillantást: reshoring and domestic sourcing can reduce total landed cost by lowering freight, vám, és készlettartási költségek (Reshoring Initiative, 2023), which often narrows the gap that offshore unit pricing appears to open. And because thermoplastics used in extrusion are recyclable and regrind reuse improves material efficiency (MINKET. EPA, 2023), a quality-focused domestic plastics manufacturer can support both cost and sustainability goals at once.
Quality systems are the final filter I apply. ISO 9001 a gyártás során alkalmazott minőségirányítási rendszerek nemzetközileg elismert szabványa (ISO, 2015), and it remains the most widely adopted benchmark I look for when comparing a custom plastic extrusion manufacturer against its peers. Pair that with realistic expectations on precision, since extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming (Protolabs, 2023), and you have a grounded framework for evaluating any plastic profile manufacturer or plastic tubing supplier.
Szakértői betekintés
| Kulcsfontosságú pont | Magyarázat |
|---|---|
| Match process to volume, not to reputation | A folyamatos extrudálás egy nagy volumenű eljárás, amely a legjobban alkalmas hosszú gyártási ciklusokhoz, ezért inkább a gyár valódi erősségeit mérem össze a rendelésem méretével, mintsem üldözöm “legnagyobb” vagy “legjobb” állítja. |
| Külön szerszámok az egységártól | Az egyedi profilok egyszeri szerszámberuházást igényelnek, míg az extrudált készletek ezt elkerülik; Ennek a felosztásnak a megértése megakadályozza, hogy az egyedi műanyag profilok valódi költsége elrejtőzzön egy lábonkénti árfolyamon belül. |
| Ellenőrizze a minőséget, mielőtt a precíziós elvárásokat támasztja | ISO 9001 tanúsítvány (ISO, 2015) irányított folyamatot jelez, és tűrés elvárásokat fogalmaztam meg, tudva, hogy az extrudálás lazábban fut, mint a fröccsöntés (Protolabs, 2023). |
Cselekvő beszerzési tippek B2B vásárlók számára
- Határozza meg az alkatrészt vásárlás előtt. Dokumentálja a profil keresztmetszetét, gyanta (PVC, ABS, polikarbonát, HDPE, polipropilén, vagy műszaki minőségű műanyag), éves mennyiség, és céltűrés, így minden műanyag extrudáló cég gyári beszállítója ugyanazzal a tájékoztatóval szemben idéz.
- Ask for tooling, MOQ, and lead-time numbers separately. Request the die cost, minimális rendelési mennyiség, and quoted lead time as distinct line items to compare custom extrusion and stock profiles on equal footing.
- Confirm the quality system in writing. Ask for a current ISO 9001 certificate and the inspection points used on extruded plastic parts, rather than accepting a general quality claim.
- Weigh domestic sourcing on total landed cost. Compare a domestic plastics manufacturer against offshore options using freight, vám, és készlettartási költségek, nem csak egységár (Reshoring Initiative, 2023).
- Test the relationship with a small run. Move from prototype to production in stages so you validate quick-turnaround performance and communication before committing to high-volume manufacturing.
- Use supplier directories as a starting list, nem szűkített lista. Directories such as Thomasnet (2024) help you locate regional plastic fabrication services, but I still vet capability, anyagokat, and certification directly with each shop.
GYIK
How do I find plastic extrusion companies or a factory near me?
When I evaluate location intent, I start by mapping suppliers against my shipping lanes rather than pure geographic proximity. A plastic profile manufacturer two states away with the right die design and tooling capability often beats a closer shop that lacks my resin. I use supplier directories that list and categorize US plastic extrusion manufacturers by capability and region to build a shortlist, then verify with a plant visit or video walkthrough. Thomas directories are a practical starting point for this (Thomasnet, 2024, thomasnet.com). Tapasztalataim szerint, “a közelemben” should mean short, predictable lead times and low freight, not just a nearby ZIP code.
What should I look for in plastic extrusion manufacturers in the USA?
Belföldi beszerzéshez, I weigh three things: certified quality, material breadth, és a teljes leszállási költség. A domestic plastics manufacturer can reduce total landed cost by lowering freight, vám, és készlettartási költségek (Reshoring Initiative, 2023, reshorenow.org), which often narrows the gap with offshore quotes once you account for the full picture. The US plastics industry is also a major contributor to domestic manufacturing shipments and employment (Műanyagipari Szövetség, 2023), so the supplier base is deep. I confirm they run the resins I need, from commodity grades like PVC, HDPE, LDPE, and polypropylene to engineering-grade plastics such as polycarbonate, nejlon (PA), és PEEK.
How do I choose the right plastic extrusion supplier for my project?
I treat supplier selection as a vetting checklist, not a gut call. The concrete questions I ask every candidate:
- Do you hold ISO 9001 tanúsítvány, the internationally recognized standard for quality management systems (ISO, 2015)?
- Which resins and profiles do you run in production, and do you offer co-extrusion?
- What are your tolerances, and how do you handle profile cross-section validation?
- What is your minimum order quantity (MOQ), tooling lead time, and production lead time?
- Can you support the full path from prototype to production and quick-turnaround production for reorders?
Industrial Plastic Extrusion Parts The biggest mistake I see buyers make is choosing on unit price alone and ignoring tooling cost, MOQ, and lead-time risk. Those drivers usually decide whether a program is actually profitable.
What is the difference between custom and stock plastic extrusions?
Stock extruded shapes are standard profiles and tubes a supplier already produces, so you skip tooling and buy off the shelf. Custom extrusion requires a one-time tooling and die investment to create your unique profile cross-section. A kompromisszum egyértelmű: stock plastic extrusions minimize upfront cost and lead time, while custom plastic profiles fit your exact geometry. Notably, A szabványos extrudált profilok és csövek költséghatékony egyedi alkatrészekké gyárthatók gyors átfutással (SeaGate műanyagok, 2024, seagateplastics.com), so I often prototype with stock shapes before committing to a die.
How should I read “legnagyobb” és “legjobb” plastic extrusion factory claims?
I read those labels with healthy skepticism. “Largest” usually reflects capacity or revenue, which matters for high-volume manufacturing but tells me nothing about fit for a low-volume, tight-tolerance job. “Best” is subjective marketing unless it is backed by certifications, hivatkozások, and capability data. Az én szabályom: rank suppliers against my own requirements, not against a generic superlative. The largest plastic extrusion company on a list may be the wrong contract manufacturing partner for a specialty acrylic (PMMA) or TPE/TPU part, while a mid-size specialist nails it.
What are plastic extrusion profiles, and how are they made?
A profile is a continuous shape with a fixed cross-section. A műanyag extrudálással a nyers műanyagot megolvasztják és fix keresztmetszetű folytonos profilt alakítanak ki (SeaGate műanyagok, 2024). Because it is a continuous forming process, resin extrusion is well suited to long production runs and high-volume manufacturing. It also supports plastic sheet extrusion and tubing. One thing I always plan around: extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming (Protolabs tervezési források, 2023), so I set tolerance expectations early with the plastic tubing supplier or profile shop.
Which plastic material should I choose for my extruded parts?
I anchor material selection to the application, nem szokás. PVC is among the most widely extruded plastics globally and is common in profiles, cső, és csövek. For impact and appearance, I look at ABS or polycarbonate; for chemical resistance and living hinges, polipropilén; for outdoor and clarity, akril (PMMA); and for demanding thermal or wear conditions, nejlon (PA) vagy PEEK. I also confirm recyclability up front, since thermoplastics used in extrusion are recyclable and regrind reuse improves material efficiency (US EPA, 2023). Matching resin to service environment prevents the costly redesigns I have watched derail otherwise solid programs.
What drives the cost of extruded plastic parts?
Three levers move price more than anything else. Első, szerszámozás: a custom die is a one-time investment that stock profiles avoid entirely. Második, MOQ and run length, since extrusion rewards volume and unit cost drops as quantities rise. Harmadik, anyagminőség, where engineering-grade plastics and specialty resins cost well above commodity options. When I request a quote, I ask suppliers to break out tooling, per-unit price, and secondary plastic fabrication services separately so I can compare offers on equal terms and identify where the real cost lives.
Hivatkozások
- A műanyag extrudálással a nyers műanyagot megolvasztják és fix keresztmetszetű folytonos profilt alakítanak ki. — SeaGate műanyagok (2024)
- A szabványos extrudált profilok és csövek költséghatékony egyedi alkatrészekké alakíthatók gyors átfutási idővel. — SeaGate műanyagok (2024)
- ISO 9001 a gyártás során alkalmazott minőségirányítási rendszerek nemzetközileg elismert szabványa. — Nemzetközi Szabványügyi Szervezet (2015)
- The US plastics industry is a major contributor to domestic manufacturing shipments and employment. — Műanyagipari Szövetség (2023)
- A visszaszállítás és a belföldi beszerzés csökkentheti a teljes leszállási költséget az áruszállítás csökkentésével, vám, and inventory carying costs. — Reshoring Initiative (2023)
- Az extrudálási tűrések általában lazábbak, mint a fröccsöntésnél az anyagzsugorodás és a folyamatos alakítás miatt. — Protolabs tervezési források (2023)
- Az extrudáláshoz használt hőre lágyuló műanyagok újrahasznosíthatók, és az újraköszörülés újrafelhasználása javítja az anyag hatékonyságát. — Amerikai Környezetvédelmi Ügynökség (2023)
- Thomas suplier directories list and categorize US plastic extrusion manufacturers by capability and region. — Thomasnet (2024)
- Plastic extrusion is a continuous, high-volume process well suited to long production runs, per general industry manufacturing references (SPI/Plastics Industry Association overview). — Tervezési elemzés
- PVC is among the most widely extruded plastics globally, profilokban gyakran használják, cső, és csövek (Műanyagipari Szövetség). — Tervezési elemzés