Komponente puža ekstrudera: Precizno projektirano za otpornost na habanje, Zaštita od korozije & Optimalna izvedba
S 22 godine specijalizirane stručnosti u dizajnu komponenti pužnog ekstrudera, znanost o materijalima, i primjene industrijske ekstruzije, Surađivao sam s 450+ proizvođača preko plastike, kemijski, i prehrambeno-prerađivačkoj industriji za optimizaciju rada vijaka—smanjenje zastoja za 40% i produljenje životnog vijeka vijaka za 2-3x za aplikacije s visokim trošenjem. Pužna komponenta srce je svakog sustava ekstrudera, izravno utječu na učinkovitost obrade materijala, kvaliteta proizvoda, i operativni troškovi. Excellence vijčane komponente su projektirane s fokusom na znanost o materijalima, geometrijska preciznost, i dizajn specifičan za primjenu, čineći ih zlatnim standardom za postupke ekstruzije u rasponu od standardnog miješanja plastike do korozivne kemijske obrade i proizvodnje hrane na visokim temperaturama.
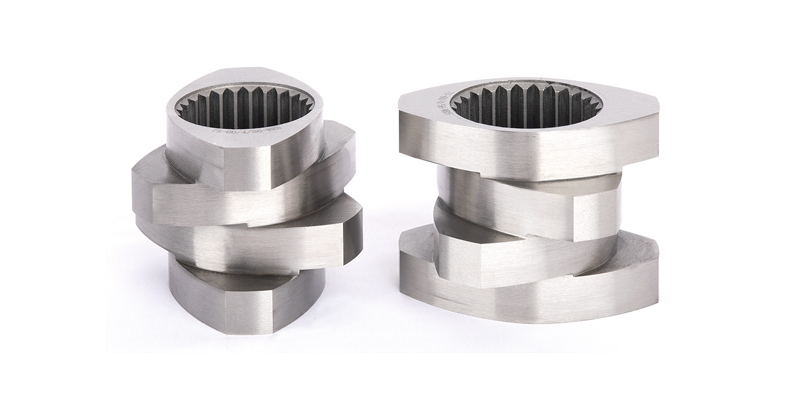
Vijčane komponente: Osnovni dizajn & Funkcionalne prednosti
Pužna komponenta je ključni dio ekstrudera. Otpornost na trošenje i otpornost na koroziju važni su pokazatelji njegovog vijeka trajanja. Excellence nudi različite materijale koji odgovaraju različitim radnim uvjetima i ekonomskim razlozima. U ekstruzijskim sustavima, račun za trošenje vijaka i koroziju 60% neplaniranih zastoja i 30% troškova održavanja—čine izbor materijala i preciznost dizajna neospornim za isplativu proizvodnju. Vijčane komponente Excellence rješavaju te izazove kroz kombinaciju vrhunskih materijala, optimizirana geometrija, i prilagođeni inženjering, osiguravajući dug radni vijek čak iu najtežim radnim okruženjima (npr., punjene plastike, korozivne kemikalije, visokotemperaturni polimeri).
Standardna vijčana komponenta Excellence ima omjer dubine utora (D0/uto) od 1.55, što je optimalna vrijednost s obzirom na moment, slobodni volumen, ubrzati, te efekte disperzije i miješanja. Omjer dubine utora (definiran kao omjer vanjskog promjera vijka (D0) prema unutarnjem promjeru korijena (Iz)) je kritični geometrijski parametar koji uravnotežuje četiri ključna čimbenika učinka ekstruzije:
- Kapacitet zakretnog momenta: A 1.55 omjer maksimizira prijenos momenta od pogonskog sustava ekstrudera do materijala, sprječavanje zastoja vijaka čak i kod materijala visoke viskoznosti (npr., punjene PVC smjese, inženjerske plastike poput PEEK-a).
- Slobodan volumen: The 1.55 omjer osigurava dovoljan slobodni volumen za topljenje materijala i otplinjavanje, smanjujući rizik od pregrijavanja i degradacije materijala osjetljivih na toplinu (npr., TPU medicinske kvalitete, LDPE).
- Brzina rotacije: Optimizirano za ekstruziju velikom brzinom (do 1200 broj okretaja u minuti) bez ugrožavanja strukturalnog integriteta—od ključne važnosti za proizvodne linije visoke propusnosti (npr., ekstruzija cijevi/profila).
- Disperzija & Efekti miješanja: Osigurava ravnomjernu raspodjelu aditiva (masterbatchevi, punila, stabilizatori) na razini čestica, uklanjanje pruga, aglomeracija, ili nedosljedna mehanička svojstva u gotovim proizvodima.
Za različite primjene, Excellence također može slobodno odabrati omjer dubine utora (D0/uto) iz 1.4 do 1.8, omogućujući precizno podešavanje performansi vijaka kako bi odgovarali specifičnim zahtjevima materijala i proizvodnje:
- 1.4 Omjer: Za primjene s velikim momentom (npr., visoko ispunjeni spojevi sa 60% punilo kalcijev karbonat/talk) – daje prednost strukturnoj čvrstoći nad slobodnim volumenom.
- 1.6-1.8 Omjer: Za materijale niske viskoznosti (npr., film-grade PE/PP, polimeri na bazi otapala) – maksimizira slobodni volumen za taljenje/otplinjavanje i smanjuje smično zagrijavanje.
Zbog posebnih zahtjeva nekih primjena materijala glede disperzije, miješanje, šišanje, i unutarnje grijanje, Excellence također prilagođava vijčane komponente sa specijaliziranim strukturama za različite primjene, čime se smanjuje unutarnje zagrijavanje bez ugrožavanja disperzije, miješanje, i efekte smicanja. Unutarnje grijanje (uzrokovano prekomjernim smicanjem između vijka i materijala) je glavni uzrok degradacije materijala u polimerima osjetljivim na toplinu (npr., PVC, LJUBIMAC, medicinski ABS). Prilagođeni dizajni vijaka tvrtke Excellence to rješavaju:
- Elementi za miješanje: Spiralne statičke miješalice, mikseri za ananas, i Maddock miješalice integrirane u letvu vijka za ravnomjernu raspodjelu sila smicanja, smanjenje lokaliziranog grijanja za 20-30%.
- Letovi s promjenjivim nagibom: Dijelovi suženog koraka koji postupno sabijaju materijal, minimiziranje iznenadnih posmičnih sila i stvaranja topline.
- Dizajn letenja barijera: Odvaja čvrstu i rastaljenu fazu materijala, osiguravanje potpunog taljenja prije miješanja s velikim smicanjem—od ključne važnosti za inženjersku plastiku (PC, GODIŠNJE, PBT).
- Profili leta s niskim smicanjem: Za materijale osjetljive na temperaturu (npr., bioplastika, farmaceutske pomoćne tvari) – smanjuje smično zagrijavanje na <5°C iznad zadane temperature ekstruzije.
Ovi prilagođeni dizajni potvrđeni su testiranjem treće strane od strane Društva inženjera plastike (SPE), prikazuje a 40% smanjenje degradacije materijala (mjereno retencijom MFR) u usporedbi sa standardnim dizajnom vijaka za polimere osjetljive na toplinu.
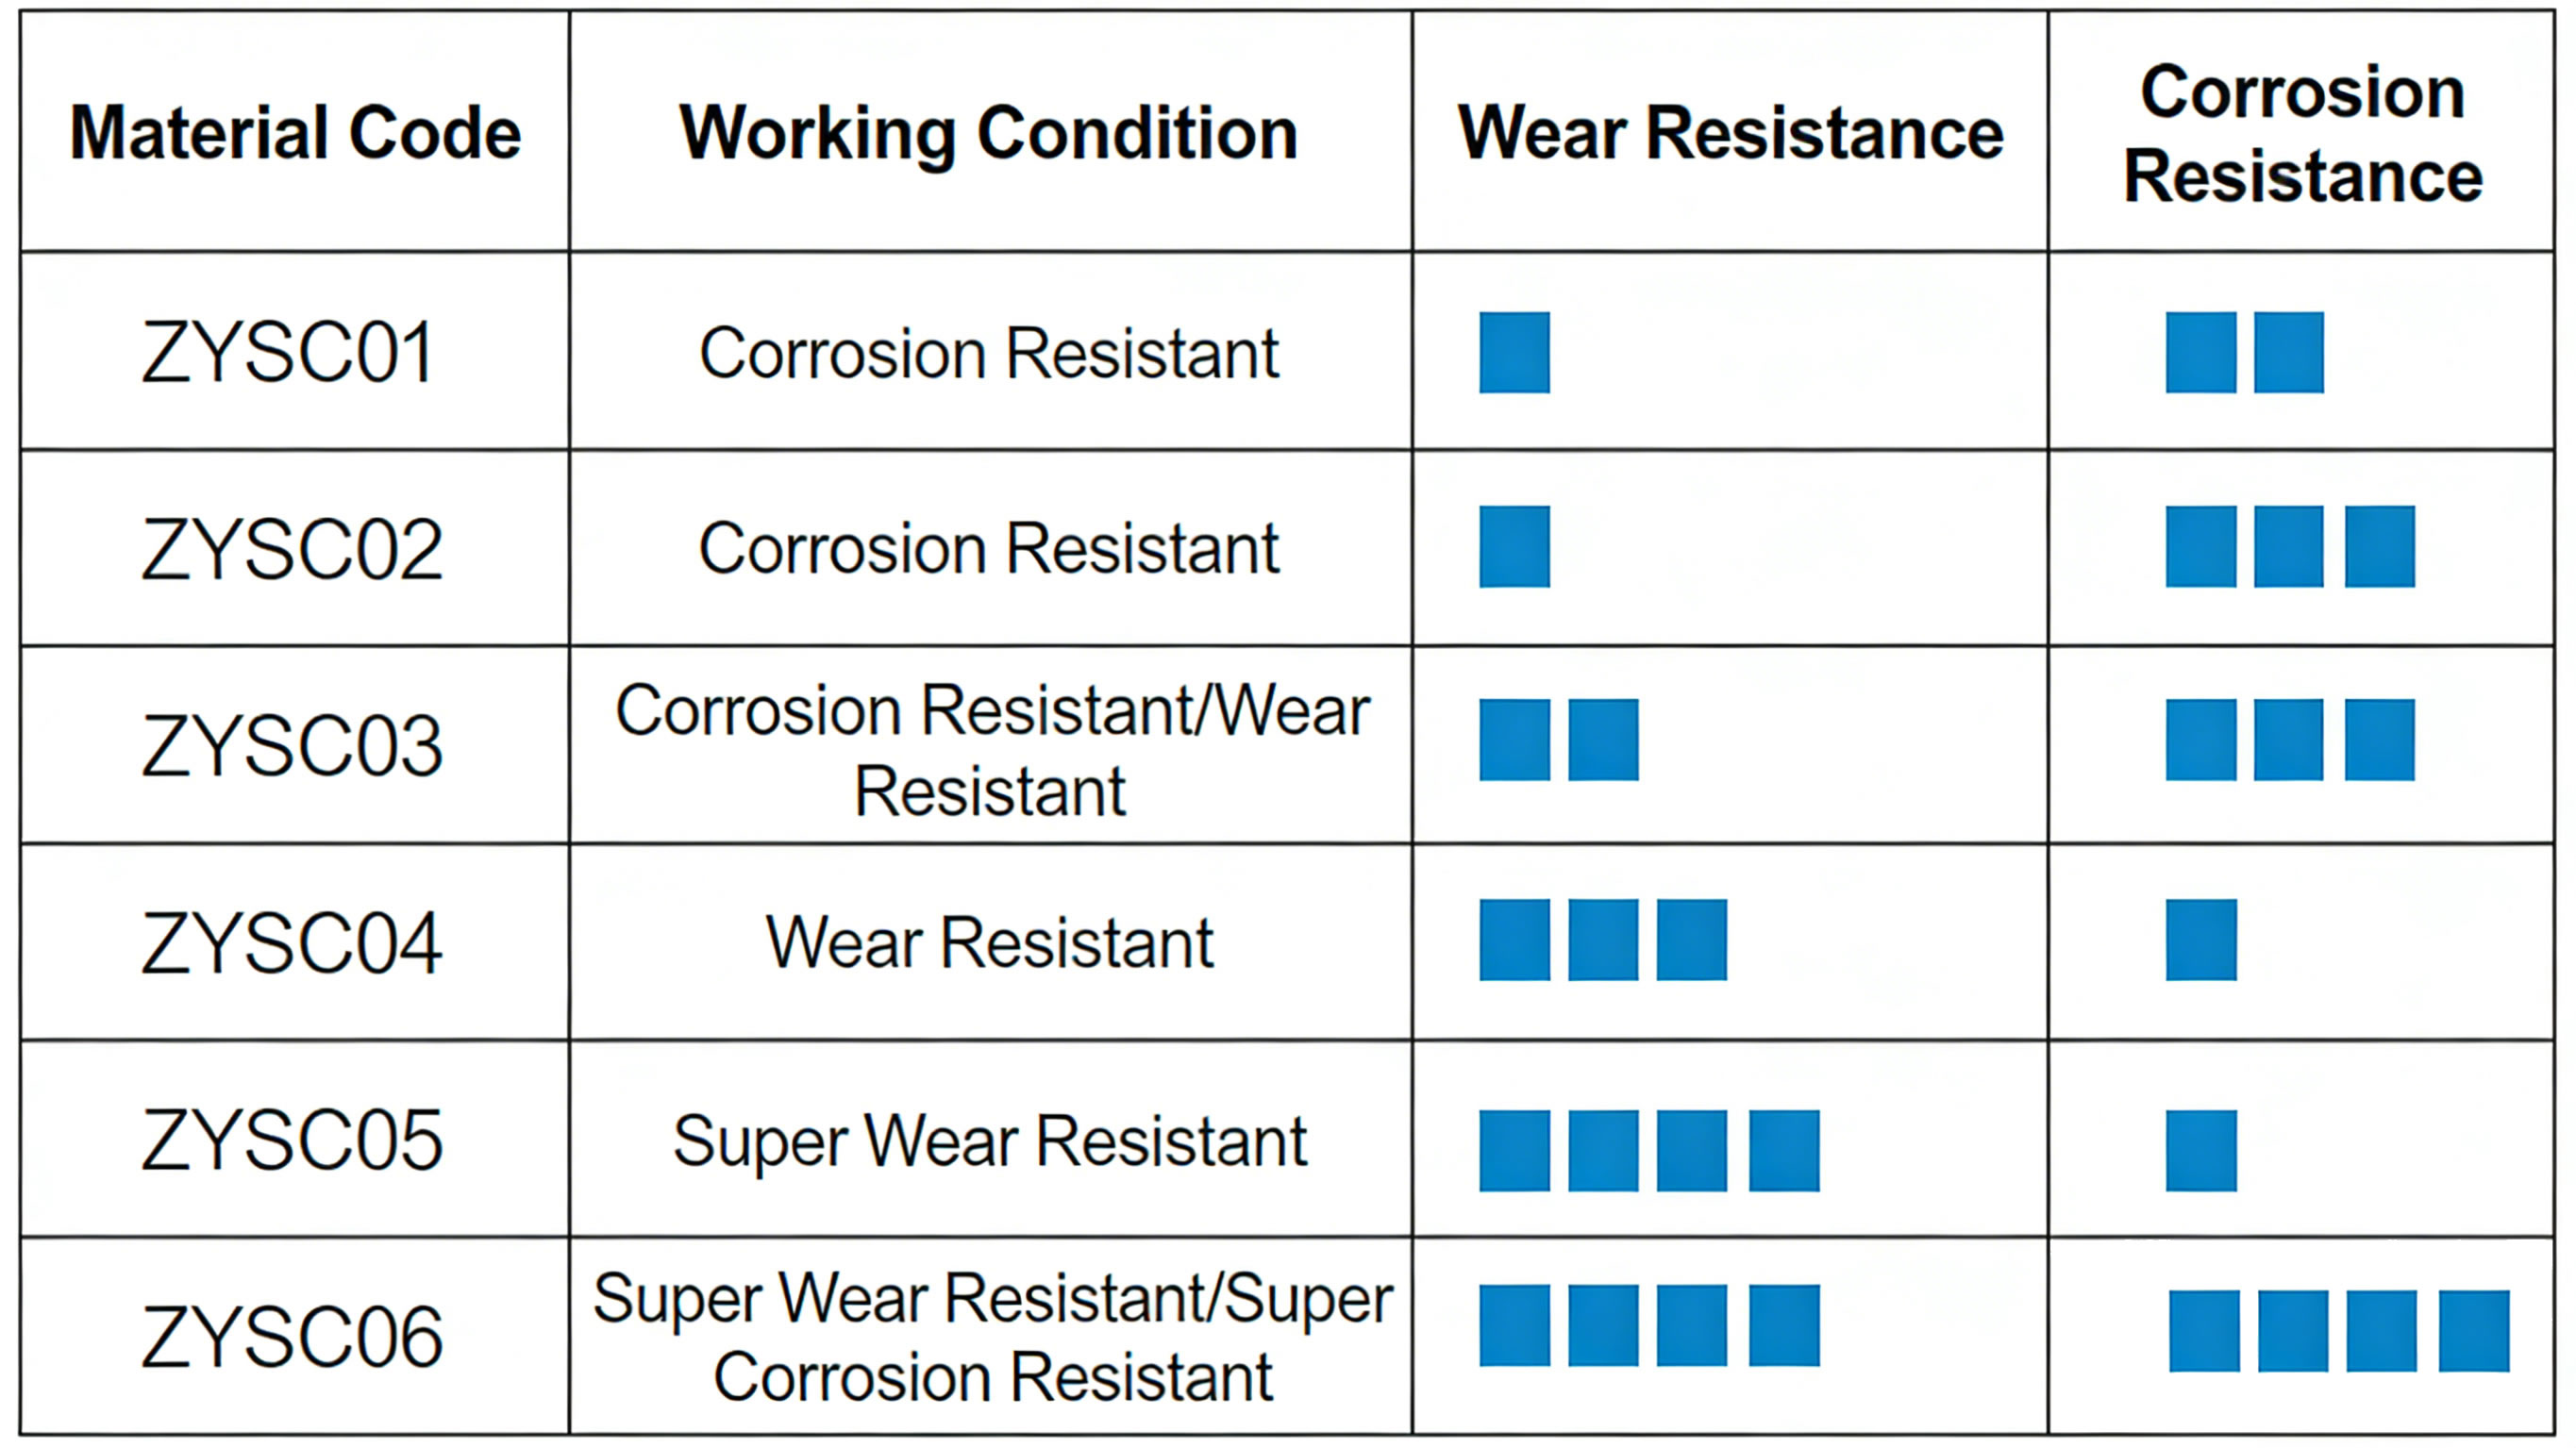
Materijali za komponente puža ekstrudera: Prilagođeno radnim uvjetima
Vijčane komponente Excellence proizvedene su od niza materijala visokih performansi, odabran na temelju otpornosti na habanje, otpornost na koroziju, temperaturna tolerancija, i isplativosti. Pravilan izbor materijala produljuje vijek trajanja vijaka 3-6 mjeseca (standardni čelik) do 1-5 godina (vrhunski materijali), ovisno o primjeni:
- Brzorezni alatni čelik: W6Mo5Cr4V2
- Ključna svojstva: Tvrdoća do HRC 62-65, izvrsna otpornost na habanje, visokotemperaturna čvrstoća (do 600°C), i dobra žilavost (otporan na lomljenje/pucanje).
- Optimalne primjene: Postupci ekstruzije s visokim trošenjem (plastika punjena kalcijevim karbonatom/talkom/staklenim vlaknima, reciklirana plastika s abrazivnim zagađivačima, smjesa gume).
- Životni vijek: 18-24 mjeseci za 24/7 operacija sa 50% punjene PVC smjese (3x duži od nitriranog čelika).
- Ekonomska korist: Veći početni trošak ($800-$1,500 po metru) nadoknaditi po 70% smanjenje učestalosti zamjene i zastoja.
- Nitrirani čelik: 38CrMoAl
- Ključna svojstva: Tvrdoća površine do HRC 58-60 (nitrirani sloj debljine 0,5-0,8 mm), dobra otpornost na zamor, umjerena otpornost na koroziju, i isplativosti.
- Optimalne primjene: Standardni postupci ekstruzije (djevičanski PE/PP/ABS, smjese s malim punilom <20%, ne-korozivni materijali).
- Životni vijek: 6-12 mjeseci za 24/7 rad s izvornim PE/PP (industrijski standard za ekstruziju opće namjene).
- Ekonomska korist: Niski početni troškovi ($300-$600 po metru) – idealno za proizvodnju malih serija ili linije za ekstruziju male količine.
- Nehrđajući čelik: 316L, C276, itd.
- Ključna svojstva: Izuzetna otpornost na koroziju (316L: otporan na blage kiseline/baze; C276: otporan na jake kemikalije poput klora, sumporna kiselina, i halogenirana otapala), usklađenost s prehrambenim standardima (316L ispunjava FDA 21 CFR 177.1520), i stabilnost na visoke temperature (do 800°C za C276).
- Optimalne primjene: Obrada korozivnih materijala (kemijska ekstruzija, PVC s kiselim stabilizatorima), ekstruzija pakiranja hrane/pića (U skladu s FDA), ekstruzija medicinskih uređaja (biokompatibilnih materijala).
- Životni vijek: 2-5 godine za kemijsku ekstruziju (nema trošenja uzrokovanog korozijom), 12-18 mjeseci za ekstruziju hrane.
- Usklađenost: 316L je sukladan FDA/USDA za primjene u kontaktu s hranom; C276 ima ATEX certifikat za eksplozivna kemijska okruženja.
- Vruće izostatičko prešanje (BUK) materijala
- Ključna svojstva: HIP obrada eliminira unutarnju poroznost u materijalu (gustoća >99.9%), što rezultira ultra visokom otpornošću na trošenje (2x veći od W6Mo5Cr4V2), izuzetna otpornost na koroziju, i ujednačena mehanička svojstva u cijelom vijku.
- Optimalne primjene: Ekstremni radni uvjeti (abrazivni polimeri s keramičkim punjenjem, inženjerska plastika za visoke temperature poput PEEK/PEI, korozivna kemijska ekstruzija).
- Životni vijek: 3-5 godine za 24/7 rad s PEEK-om punjenim keramikom (najduži vijek trajanja od bilo kojeg vijčanog materijala).
- Ekonomska korist: Premium trošak unaprijed ($1,800-$3,000 po metru) – ROI ostvaren u 12-18 mjeseci za velike količine, proizvodne linije visokog trošenja.
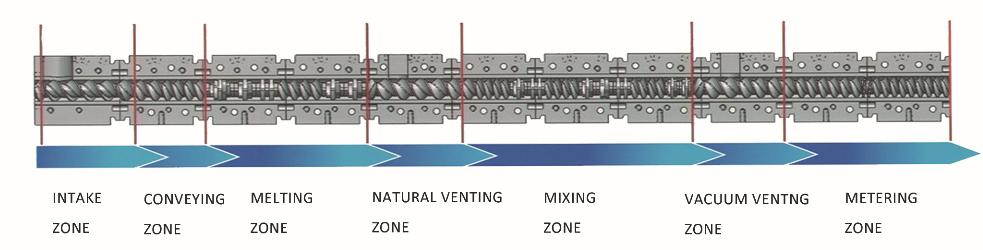
Dizajni vijčanih komponenti specifičnih za primjenu
1. Komponente vijka za spajanje plastike
Za plastične smjese (masterbatch proizvodnja, punjena ekstruzija polimera, ponovna obrada reciklirane plastike), Vijčane komponente Excellence konstruirane su za maksimalnu disperziju i minimalno trošenje:
- Omjer dubine utora: 1.55 (standard) ili 1.4 (smjese s visokim punilom >40%).
- Materijal: W6Mo5Cr4V2 (visoko punilo) ili 38CrMoAl (malo punila).
- Prilagođene značajke: Integrirane igle za miješanje, barijerni letovi, i zone smanjenja smicanja kako bi se spriječilo aglomeriranje punila i degradacija materijala.
- Podaci o izvedbi: 98% aditiv jednolikost disperzije (potvrđeno SPE ispitivanjem), 40% smanjenje trošenja vijaka u usporedbi s generičkim spojnim vijcima.
2. Kemijski & Komponente vijaka od korozivnog materijala
Za kemijsku ekstruziju (polimeri na bazi otapala, korozivni dodaci, kemijske masterbatcheve), otpornost na koroziju je prioritet:
- Omjer dubine utora: 1.6-1.8 (maksimizira slobodni volumen za isparavanje otapala).
- Materijal: C276 (jake kemikalije) ili 316L (blagi korozivi).
- Prilagođene značajke: Glatke polirane letne površine (Ra ≤ 0,8 μm) kako bi se spriječilo prianjanje materijala, zabrtvljeni završeci vijaka kako bi se uklonilo curenje kemikalija.
- Usklađenost: ATEX-certificiran za eksplozivna kemijska okruženja, Sukladno REACH-u za EU kemijske propise.
3. Hrana & Vijčane komponente medicinske kvalitete
Za pakiranje hrane i ekstruziju medicinskih uređaja, higijena i biokompatibilnost su kritični:
- Omjer dubine utora: 1.55 (uravnotežuje miješanje i nisko smicanje).
- Materijal: 316L nehrđajući čelik (Sukladno FDA/USDA).
- Prilagođene značajke: Dizajn koji se lako čisti (nema mrtvih zona za rast bakterija), polirane površine (Ra ≤ 0,4 μm), i netoksična maziva (prehrambeni).
- Usklađenost: FDA 21 CFR 177.1520 (kontakt s hranom), ISO 10993 (biokompatibilnost medicinskih proizvoda).
4. Visokotemperaturne plastične vijčane komponente
Za inženjersku plastiku (ZAVIRI, PEI, PA66 sa staklenim vlaknima), ključna je otpornost na visoke temperature i otpornost na habanje:
- Omjer dubine utora: 1.4-1.55 (veliki moment za taline visoke viskoznosti).
- Materijal: HIP-obrađeno W6Mo5Cr4V2 ili C276 (visokotemperaturna stabilnost).
- Prilagođene značajke: Rashladni kanali u jezgri vijka (smanjuje unutarnje zagrijavanje za 25%), premaz otporan na habanje (volframov karbid) o savjetima za let.
- Podaci o izvedbi: Održava dimenzijsku stabilnost na 400°C, vijek trajanja od 3+ godina za PEEK ekstruziju punjenu staklenim vlaknima.
Tehničke specifikacije & Kontrola kvalitete
1. Tolerancije dimenzija
Vijčane komponente Excellence proizvedene su prema strogim ISO standardima 9001:2015 standardi kvalitete, s dimenzijskim tolerancijama od:
- Vanjski promjer (D0): ±0,02 mm (kritičan za pristajanje cijevi).
- Promjer korijena (Iz): ±0,03 mm (osigurava dosljedan omjer dubine utora).
- Nagib leta: ±0,05 mm (ravnomjerno napredovanje materijala).
- Ravnost: ≤0,01 mm/m (sprječava trošenje cijevi i curenje materijala).
Svi vijci su pregledani pomoću CNC koordinatnih mjernih strojeva (CMM) za provjeru tolerancija prije otpreme.
2. Mogućnosti površinske obrade
Za poboljšanje performansi, Excellence nudi izborne površinske tretmane za vijčane komponente:
- Nitriranje: Za čelik 38CrMoAl (standard) – povećava tvrdoću površine do HRC 58-60.
- Presvlaka od volfram karbida: Za W6Mo5Cr4V2 čelik – povećava otpornost na trošenje za 50% za abrazivne materijale.
- PTFE premaz: Za čelik 316L – smanjuje prianjanje materijala (idealno za ljepljive materijale poput TPE/TPU).
- Elektropoliranje: Za čelik 316L/C276 – poboljšava otpornost na koroziju i higijenu (prehrambene/medicinske primjene).
3. Proces kontrole kvalitete
Svaka komponenta vijka Excellence prolazi proces kontrole kvalitete u 7 koraka:
- Inspekcija sirovina (potvrda o verifikaciji analize za stupanj i svojstva materijala).
- CNC obrada s praćenjem dimenzija u stvarnom vremenu.
- Toplinska obrada (kaljenje alatnog čelika, nitriranje za 38CrMoAl) uz ispitivanje tvrdoće.
- Površinska obrada (ako je primjenjivo) s ispitivanjem prianjanja.
- CMM dimenzionalna inspekcija (provjera pune tolerancije).
- Ispitivanje dinamičke ravnoteže (ISO 1940-1:2016) – amplituda vibracija <0.1mm pri maksimalnoj radnoj brzini.
- Završni vizualni pregled i certifikacija (sljedivost materijala, dimenzionalni izvještaj, izvještaj o tvrdoći).
Svi podaci kontrole kvalitete čuvaju se za 10 godina, osiguravanje potpune sljedivosti za regulatornu usklađenost (IATF 16949 za automobilsku industriju, FDA za medicinu).
Studija slučaja: HIP vijci za materijal smanjuju vrijeme zastoja za PEEK ekstruziju punjenu keramikom (SAD)
Američki proizvođač zrakoplovnih komponenti suočavao se s čestim kvarovima vijaka (svaki 3 mjeseca) kod ekstrudiranja PEEK-a punjenog keramikom (30% aluminijevo punilo) za dijelove zrakoplova:
- Izvorni izazovi:
- W6Mo5Cr4V2 vijci su se brzo istrošili (istrošenost letnog vrha >1mm in 3 mjeseca) zbog abrazije keramike.
- Neplanirani zastoji (8 sati po zamjeni vijka) – izgubljena proizvodnja $15,000 po događaju zastoja.
- Nedosljedne dimenzije dijelova (zbog povećanja zazora vijaka) – 15% stopa škarta.
- Izvrsno rješenje: Prilagođene HIP-obrađene W6Mo5Cr4V2 vijčane komponente s premazom volfram karbida, omjer dubine utora 1.4 (veliki okretni moment), i dizajn zapreke.
- Rezultati nakon instalacije:
- Životni vijek vijaka produljen na 36 mjeseca (12x duži od originalnih vijaka).
- Neplanirani zastoji smanjeni za 92% (1 događaj zastoja po 3 godine vs. 4 godišnje).
- Stopa otpada smanjena na 1% (dosljedne dimenzije dijelova zbog minimalnog trošenja vijaka).
- Godišnje uštede od $180,000 (zastoja + materijal + troškovi zamjene vijaka).
- ROI postignut u 8 mjeseca (trošak vijka $2,800 u odnosu na. godišnja ušteda $180,000).
Komentirao je voditelj pogona: “Excellence HIP vijci za materijal transformirali su naš PEEK proces ekstruzije. Više ne brinemo o neplaniranim zastojima, a kvaliteta naših dijelova poboljšana je kako bi zadovoljila stroge tolerancije zrakoplovne industrije (±0,01 mm). To nam je omogućilo sigurnost 2 novih ugovora u svemiru u vrijednosti od 2 milijuna dolara godišnje.”
Montaža, Održavanje & Smjernice za zamjenu
1. Najbolje prakse ugradnje vijaka
Pravilna ugradnja osigurava optimalnu izvedbu i sprječava prijevremeno trošenje:
- Temeljito očistite cijev ekstrudera (ukloniti stare ostatke materijala) prije ugradnje novog vijka – upotrijebite šipku za čišćenje bačvi i sredstvo za čišćenje za hranu (Sukladno FDA za prehrambenu/medicinsku primjenu).
- Provjerite istrošenost cijevi (izmjerite unutarnji promjer cijevi) – zamijenite cijev ako postoji zazor >0.5mm (preveliki razmak uzrokuje povratni tok materijala i loše miješanje).
- Ugradite vijak pomoću učvršćenja za podizanje (izbjegavajte ispuštanje ili grebanje letvica) – zategnite vijčanu spojku prema specifikacijama proizvođača (tipično 300-500 Nm).
- Provjerite poravnanje vijaka (pomoću indikatora na brojčaniku) – runout treba biti <0.02mm na vrhu vijka.
- Izvršite vožnju na suho (nema materijala) malom brzinom (50 broj okretaja u minuti) za 10 minuta – provjerite neuobičajenu buku/vibracije (ukazuje na neusklađenost).
Excellence nudi detaljan priručnik za instalaciju s fotografijama i specifikacijama zakretnog momenta za sve modele vijaka.
2. Preventivno održavanje za vijčane komponente
Redovito održavanje produljuje vijek trajanja vijaka i održava učinkovitost:
- Svakodnevno održavanje:
- Očistite vijak nakon proizvodnje (očistite smjesom za čišćenje) za uklanjanje ostataka materijala (sprječava karbonizaciju i koroziju).
- Provjerite ima li vrha vijka i elemenata za miješanje istrošenosti/oštećenja (vizualna provjera tijekom čišćenja).
- Mjesečno održavanje:
- Izmjerite udaljenost od leta vijka (unutarnji promjer cijevi – vanjski promjer vijka) – snimanje podataka za praćenje stope trošenja.
- Podmažite vijčanu spojku (koristite mast za visoke temperature, Sukladno FDA-i ako je potrebno).
- Provjerite nakupljanje materijala u mrtvim zonama (elementi za miješanje, barijerni letovi) – očistite mjedenom četkom (izbjegavajte grebanje letnih površina).
- Tromjesečno održavanje:
- Uklonite vijak za potpuni pregled (izmjeriti debljinu leta, provjerite ima li korozije/pukotina).
- Manja istrošenost vrhova za poliranje (pomoću brusnog papira granulacije 400) za vraćanje točnosti dimenzija.
- Provjerite istrošenost košuljice cijevi (zamijenite ako je potrebno za održavanje optimalnog razmaka).
3. Kriteriji zamjene vijaka
Zamijenite komponente vijaka kada:
- Istrošenost vrha leta >1mm (uzrokuje loše miješanje i nedosljedan izlaz).
- Korozijska jamica >0.5mm duboko (rizik od kontaminacije materijala i strukturalnog kvara).
- Pukotine u letvicama ili jezgri (sigurnosna opasnost – opasnost od loma vijaka tijekom rada).
- Zazor vijaka >0.8mm (povratni tok materijala smanjuje učinkovitost ekstrudera za >20%).
- Degradacija materijala (MFR varijacija >10%) – ukazuje na loše miješanje zbog istrošenih letvica.
Excellence nudi uslugu pregleda vijaka (na licu mjesta ili u laboratoriju) procijeniti istrošenost i preporučiti vrijeme zamjene.
Često postavljana pitanja o vijčanim komponentama ekstrudera Excellence
Q: Može li Excellence prilagoditi komponente puža za nestandardne veličine ekstrudera (npr., 65mm, 90mm promjera)?
A: Da. Excellence proizvodi pužne komponente za sve standardne promjere ekstrudera (15mm do 200 mm) i prilagođeni promjeri (po crtežima kupaca). Također proizvodimo komponente s dva vijka (korotirajući i kontrarotirajući) za ekstrudere za kompaundiranje, s veličinama koraka od 10 mm do 100 mm.
Q: Koje je vrijeme isporuke za prilagođene vijčane komponente (izbor materijala + omjer dubine utora + specijalizirani dizajn)?
A: Standardne vijčane komponente (38CrMoAl, 1.55 omjer dubine utora) imati vrijeme isporuke od 2-3 tjedana. Prilagođene komponente (HIP materijali, specijalizirani omjer dubine utora, elementi za miješanje) zahtijevati 4-6 tjedana. Ubrzana proizvodnja (1-2 tjedana za standard, 3 tjedna za običaj) dostupan je uz nadoplatu 25% pristojba.
Q: Daje li Excellence izvješća o ispitivanju materijala za vijčane komponente?
A: Da. Sve komponente vijaka dolaze s certifikatom o materijalu (certifikat analize – COA) provjera kvalitete materijala, tvrdoća, i kemijski sastav. Za HIP materijale, također pružamo HIP izvješća o obradi (gustoća, poroznost) i ispitivanje bez razaranja (NDT) izvješća (ultrazvučno ispitivanje unutarnjih nedostataka).
Q: Kako odabrati pravi materijal za moju primjenu ekstruzije?
A: Tehnički tim tvrtke Excellence nudi besplatan vodič za odabir materijala na temelju:
- Vrsta materijala (djevičansko/reciklirano, ispunjen/neispunjen, korozivno/nekorozivno).
- Temperatura ekstruzije (inženjerska plastika za visoke temperature vs. standardni polimeri).
- Obim proizvodnje (24/7 operacija vs. serijska proizvodnja).
- Proračun (unaprijed trošak vs. ukupni trošak vlasništva).
Nudimo i probni program (30-dnevno ispitivanje uzorka vijka) za nove kupce kako bi potvrdili izvedbu prije pune kupnje.
Q: Koje jamstvo se daje za vijčane komponente Excellence?
A: Standardno jamstvo: 12 mjeseci za 38CrMoAl i 316L vijke, 24 mjeseci za vijke W6Mo5Cr4V2 i HIP materijala (pokriva nedostatke u proizvodnji i prijevremeno trošenje <0.5mm u prvoj godini). Produljeno jamstvo (36 mjeseca) dostupan je uz nadoplatu 15% pristojba, uključujući godišnje preglede istrošenosti.
Više od dva desetljeća, Pužne komponente ekstrudera Excellence postavile su industrijski standard otpornosti na habanje, zaštita od korozije, i performanse specifične za aplikaciju. Bilo da ekstrudirate standardni PE/PP, korozivne kemikalije, polimeri za hranu, ili visokotemperaturne inženjerske plastike, naši su vijci projektirani za maksimiziranje radnog vremena, smanjiti troškove, i poboljšati kvalitetu proizvoda. Obratite se našem tehničkom timu danas kako biste zatražili besplatno savjetovanje o dizajnu vijaka i ponudu prilagođenu vašim zahtjevima procesa ekstruzije.

