

Twin Screw Extruder Elements Fabrikant: Folsleine B2B Trade Analysis en Global Sourcing Guide foar
De wrâldwide merk foar eleminten fan twin screw extruder belibbet wichtige transformaasje as B2B hannel tusken de Feriene Steaten, Europeeske Uny, en Azië-Stille Oseaan manufacturing hubs yntinsiver. Twin screw extruder eleminten — ynklusyf skroef segminten, kneading blokken, barrel liners, en mingde eleminten — binne krityske komponinten yn plestik gearstalling, iten ferwurkjen, farmaseutyske produksje, en gemyske technyk. As de fraach nei hege prestaasjes polymearferbiningen en avansearre materialen groeit, boarne fan rjochts fabrikant fan twin screw extruder eleminten is in strategyske prioriteit wurden foar processors wrâldwiid. Dit artikel jout in yngeande analyze fan it hjoeddeiske hannel lânskip, leveransier ekosysteem, merk kânsen, en praktyske begelieding foar B2B-keapers dy't betrouber sykje twin screw extruder eleminten leveransiers en fabriken.
Aktuele steat fan 'e Twin Screw Extruder Elements Industry
De merk foar twin screw extruder waard wurdearre op sawat USD 1.2 miljard yn 2024 en wurdt projekteare om USD te berikken 1.7 miljard by 2030, groeit op in CAGR fan sawat 5.8%, neffens gegevens publisearre troch Grand View Research en MarketsandMarkets yn harren 2024 yndustry rapporten. De ferfangende dielen en eleminten segment — covering screw eleminten, barrels, shafts, and wear-resistant components — represents a substantial share of aftermarket revenue, estimated at 30–40% of total extruder lifecycle spending.
Key drivers include:
- Rising demand for engineering plastics and polymer compounds in automotive lightweighting and EV battery separator production
- Growth in masterbatch and color concentrate manufacturing across Southeast Asia and Eastern Europe
- Increasing adoption of twin screw extrusion in pharmaceutical hot-melt extrusion (HME) applikaasjes
- Sustainability mandates pushing recyclers toward twin screw systems for post-consumer resin (PCR) gearsetting
Major OEM extruder brands — Coperion (Dútslân), Krauss Maffei (Dútslân), Leistritz (Dútslân), JSW (Japan), and Nanjing-based Chinese manufacturers — all rely on precision-engineered screw elements. Lykwols, the aftermarket and third-party fabrikant fan twin screw extruder eleminten segment has grown rapidly, offering cost-effective alternatives with comparable metallurgy and tolerances. Boarne: Grand View Undersyk, 2024; Merken en merken, 2024. Parallel Twin-Screw Extruder

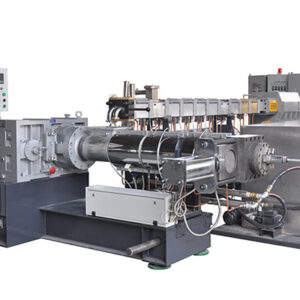
Yndustriële produksjefoarsjenning mei presys metalen komponinten dy't de produksje fan twin screw extruder eleminten fertsjintwurdigje
Trade Policy Lânskip beynfloedet yndustriële komponinten
The transatlantic trade relationship between the United States and the European Union remains the world's largest bilateral commercial partnership, mei totale guod en tsjinsten hannel boppe USD 1.3 trillion jierliks as rapportearre troch de U.S. Census Bureau en Eurostat yn betiid. Foar yndustriële masines komponinten lykas twin screw extruder eleminten, ferskate beliedsûntjouwings yn de ôfrûne twa moanne binne benammen relevant:
Tarif Miljeu (april–juny ): De U.S. administration's tariff actions in early have created significant uncertainty for industrial component trade. Ôfdieling 301 tariven op guod fan Sineeske oarsprong bliuwe fan krêft, mei masines komponinten facing plichten fan 25%. The EU's Carbon Border Adjustment Mechanism (CBAM) oergongsfaze bliuwt ymporteurs fereaskje om ynbêde útstjit yn bepaalde guod te rapportearjen, hoewol de measte extruderkomponinten bûten it hjoeddeistige CBAM-berik falle (dy't covers stiel, aluminium, semint, dongstoffen, elektrisiteit, en wetterstof). Lykwols, grûnstof yngongen — benammen ark stiel en wolfraam carbid brûkt yn skroef elemint manufacturing — wurde yndirekt beynfloede. Boarne: International Trade Administration (ITA), .
EU Trade Defense Instruments: The European Commission's Directorate-General for Trade has maintained anti-dumping duties on certain steel products from China, wat de kostenstruktuer beynfloedet foar extruder-eleminten fan Sineeske oarsprong dy't de EU-merk yngeane. Dit skept kânsen foar fabrikanten yn Yndia, Turkije, en ynlânske EU-produsinten. Boarne: EU Trade DG, .
Hannel en Technology Ried (TTC): Wylst de TTC him primêr rjochte hat op semiconductors en AI, har wurkstream foar fersterking fan supply chain hat gefolgen foar krityske yndustriële apparatuer sourcing, it stimulearjen fan diversifikaasje fuort fan ôfhinklikens fan ien boarne.
Global Supplier Ecosystem: Wêr Twin Screw Extruder eleminten wurde makke
It fabryk lânskip foar twin screw extruder eleminten is geografysk konsintrearre yn ferskate wichtige regio's:
Sina (Nanjing, Zhangjiagang, Kunshan Clusters)
Sina domineart wrâldwiid produksjefolume foar neimerke-eleminten fan twin screw-extruder. De Nanjing-kluster allinnich hosts oer 50 fabrikanten spesjalisearre yn skroef eleminten, barrels, en folsleine screw konfiguraasjes. Wichtige foardielen omfetsje konkurrearjende prizen (typysk 40–60% ûnder Europeeske OEM-prizen), rappe prototyping mooglikheden, en wiidweidige materiaal opsjes ynklusyf nitrided stiel, bimetallyske alloys, PM-HIP (poedermetallurgy hot isostatyske drukken) materialen, en wolfraam carbid coatings. Opmerklike fabrikanten omfetsje Nanjing Kerke Extrusion Equipment, Nanjing Haisi Extrusion Equipment, en Jiangsu Xinda Tech. Sineeske fabrikanten hawwe ynvestearre swier yn CNC slypjen, koördinearje mjitmasines (CMM), en metallurgyske testen om te foldwaan oan Jeropeeske en Amerikaanske kwaliteitsnormen.
Dútslân en West-Jeropa
Dútslân bliuwt de technologylieder, mei bedriuwen lykas Coperion, Leistritz, en spesjalisearre elemint produsinten oanbiede premium-graad komponinten mei strakke tolerânsjes (typysk ±0.01mm) en avansearre metallurgyen. Jeropeeske fabrikanten beklamje traceability, materiaal sertifisearring (YN 10204 3.1 sertifikaten), en lange-termyn dimensionale stabiliteit. Priis is oan 'e premium ein, mar totale eigendomskosten kinne kompetitive wêze foar applikaasjes mei hege wear.
Yndia en Turkije (Opkommende leveransiers)
India's twin screw extruder elements manufacturing sector is growing, mei bedriuwen yn Ahmedabad en Pune dy't mid-range prizen oanbiede mei ferbetterjen fan kwaliteit. Turkije is ûntstien as in nearshoring-opsje foar EU-keapers dy't koartere leadtiden sykje dan Sina mei legere kosten dan West-Jeropa.

Globale skipfearthaven mei kontenerskippen dy't ynternasjonale B2B hannelslogistyk foar yndustriële komponinten fertsjintwurdigje
B2B hannelskânsen yn 'e Twin Screw Extruder Elements Market
Foar B2B keapers — ynklusyf plastic compounders, food processors, farmaseutyske fabrikanten, en extruder OEM's — ferskate wichtige kânsen binne ûntstien yn:
1. Supply Chain Diversifikaasje: The ongoing US-China trade tensions and tariff uncertainties have accelerated "China+1" sourcing strategyen. B2B-keapers sykje aktyf kwalifisearre leveransiers fan twin screw extruder-eleminten yn alternative geografyen. Dit skept kânsen foar fabrikanten yn Yndia, Fjetnam, en Turkije om merkoandiel te feroverjen, wylst fêstige Sineeske fabrikanten reagearje troch opslach yn 'e FS en EU op te setten om lokale stock mei rappere levering oan te bieden.
2. Aftermarket Growth: As de ynstallearre basis fan twin screw extruders groeit wrâldwiid — rûsd op oer 50,000 aktive masines wrâldwiid — de fraach nei ferfangende eleminten, wear dielen, en upgrade kits bliuwt útwreidzje. Tredde fabrikanten dy't OEM-lykweardige kwaliteit oanbiede op 30–50% legere kosten binne goed gepositioneerd. B2B e-commerce platfoarms lykas Alibaba, Makke yn Sina, en GlobalSources hawwe it makliker makke foar keapers om te identifisearjen en te kwalifisearjen twin screw extruder eleminten gruthannel leveransiers.
3. Materiaal ynnovaasje: Avansearre metallurgyen meitsje differinsjaasjemooglikheden. PM-HIP (Poeder Metallurgy Hot Isostatic Pressing) schroef eleminten oanbod 3–5x langer libbensdoer yn ferliking mei konvinsjonele Twa-stap Extruder nitride stiel yn abrasive applikaasjes (glêstried, minerale fillers). Fabrikanten dy't ynvestearje yn dizze technologyen kinne premium prizen befelje, wylst se legere totale eigendomskosten leverje oan keapers. Extruder Machine Fabrikant
4. Oanpassing en Engineering Support: B2B-keapers fereaskje hieltyd mear net allinich komponinten, mar stipe foar ûntwerp foar skroefkonfiguraasje. Fabrikanten dy't simulaasje-stipe tsjinsten foar skroefûntwerp oanbiede (mei help fan ark lykas Ludovic of proprietêre software) njonken elemintproduksje fangen bestellingen fan hegere wearde.
Útdagings foar B2B-keapers en -fabrikanten
Nettsjinsteande de kânsen, ferskate útdagings oanhâlde yn de hannel fan twilling screw extruder eleminten:
Kwaliteit ferifikaasje: De kloof tusken opeaske en werklike metallurgyske kwaliteit bliuwt in wichtige soarch, benammen by it keapjen fan nije leveransiers. Keapers melde problemen mei inkonsistente hurdens (HRC fariaasjes boppe spesifikaasjes), min oerflak finish op spline profilen, en dimensional ôfwikingen dy't feroarsaakje foartiid wear of ferwurkjen ynstabiliteit. Mitigaasjestrategyen omfetsje it fereaskje ynspeksje fan tredden (SGS, Bureau Veritas), it oanfreegjen fan materiaaltestsertifikaten, en it bestellen fan proefhoeveelheden foardat jo ynsette foar folume oankeapen.
Soargen oer yntellektuele eigendom: OEM-ekstruderfabrikanten hawwe proprietêre geometry's fan schroefeleminten beskerme troch patinten. Tredde fabrikanten moatte IP-grinzen soarchfâldich navigearje, it oanbieden fan kompatibele, mar net-ynbreuklike ûntwerpen. Dit is benammen relevant foar self-wiping profyl geometryen en spesjalisearre mingsellemint ûntwerpen.
Logistyk en Lead Times: Seefracht fan Sina nei de Amerikaanske Westkust nimt 14–21 dagen, mei ekstra ynlânske transit. EU-bûn ferstjoeringen fia de Suezkanaalrûte nimme 28–35 dagen. Luchtfracht is beskikber foar driuwende oarders, mar fergruttet de kosten mei 5–8x. De Reade See skipfeart fersteuringen yn let 2024 en betiid feroarsake wichtige fertragingen en kostenferhegingen foar Azië-Jeropa-rûtes, triuwe guon keapers rjochting Europeeske of Turkske leveransiers. Boarne: Journal of Commerce, .
Faluta- en betellingsrisiko's: B2B-transaksjes yn dizze sektor befetsje typysk oerdrachten (T/T) mei 30% boarchsom en 70% lykwicht tsjin skipfeart dokuminten of L / C by sicht foar gruttere oarders. Faluta fluktuaasjes tusken USD, EUR, en CNY kinne de lânkosten beynfloedzje mei 3–8% oer in oanbestegingssyklus.

Precision CNC Machtigingsformulier sintrum produsearret metalen komponinten fergelykber mei twin screw extruder eleminten manufacturing proses
Geografyske en beliedsfoardielen yn hannel
De hannelskorridor biedt ûnderskate foardielen foar B2B-keapers fan yndustriële komponinten:
Regeljouwing Alignment: Sawol de FS as de EU hanthavenje hege noarmen foar feiligens fan yndustriële apparatuer en materiaal neilibjen. Komponinten makke neffens EU-noarmen (CE-markearring, ATEX foar eksplosive atmosfearen) wurde algemien akseptearre yn 'e Amerikaanske merk mei minimale ekstra sertifikaasje. Dizze kompatibiliteit fan regeljouwing ferleget de neilibjenkosten foar fabrikanten dy't beide merken tsjinje.
Port Ynfrastruktuer: Grutte havens ynklusyf Rotterdam (Europe's largest), Hamburg, Antwerpen-Brugge, Los Angeles / Long Beach, en Savannah jouwe effisjinte ôfhanneling fan containerized yndustriële komponinten. Rotterdam's Europoort complex handles over 14 million TEUs annually and offers direct connections to Europe's inland waterway network, it ynskeakeljen fan kosten-effektive distribúsje oan produksjeklusters yn Dútslân, Belgje, en Nederlân. Boarne: Havenbedrijf Rotterdam, 2024.
Free Trade Zones en Bonded Warehousing: Sawol de FS (Bûtenlânske hannel Zonen) en ik (Free Zones) biede duty deferral en reduksje meganismen dy't profitearje ymporteurs fan extruder komponinten. Fabrikanten dy't bondele pakhuzen oprjochtsje yn wichtige merken kinne lokale beskikberens fan foarried oanbiede, wylst plichtbetellingen optimisearje.
Trade Finance Ynfrastruktuer: De folwoeksen banksystemen yn sawol de FS as de EU leverje betroubere ynstruminten foar hannelsfinansje, ynklusyf kredytbrieven, eksport kredyt insurance (troch ynstânsjes lykas Euler Hermes, EXIM Bank), en programma's foar finansiering fan oanbodketen dy't betellingsrisiko ferminderje foar sawol keapers as ferkeapers.
Sukses fan saakstúdzjes yn 'e merk foar extruder-eleminten
Case Study 1: Sineeske fabrikant fêstigje EU-distribúsje
In Nanjing-basearre fabrikant fan twin screw extruder eleminten mei jierlikse ynkomsten fan likernôch USD 15 miljoen erkende dat Jeropeeske keapers wifkjend wiene om direkt út Sina te bestellen fanwegen lange leadtiden en kwaliteitsproblemen. Yn 2023, it bedriuw fêstige in pakhús yn Duisburg, Dútslân — Europe's largest inland port and a key logistics hub on the Belt and Road rail corridor. Troch it behâld fan stock fan 200+ mienskiplik screw elemint Pelletizing fabryk spesifikaasjes (foar Coperion ZSK, Leistritz ZSE, en KraussMaffei ZE rige kompatibiliteit), se fermindere levertiid fan 35–45 dagen oan 3–5 wurkdagen foar EU-klanten. It bedriuw ynvestearre yn EN 10204 3.1 materiaal sertifisearring foar alle stock items en hierde in Dútsktalige technyske ferkeap yngenieur. Resultaat: EU-ynkomsten groeiden 180% yn 18 moannen, mei wichtige akkounts ynklusyf gearstallers yn Dútslân, Itaalje, en Poalen.
Case Study 2: US Compounder Implementearje Dual-Source Strategy
In mid-size plastic compounder yn Texas operearjend 12 twin screw extruder rigels (miks fan Coperion en Leistritz masines) wie útjeften likernôch USD 400,000 jierliks op OEM ferfangende eleminten. Na kwalifisearre twa alternative leveransiers — ien yn Nanjing, Sina, en ien yn Ahmedabad, Yndia — it bedriuw fermindere har jierlikse útjeften nei USD 220,000 wylst it behâld fan ferwurkingskwaliteit. It kwalifikaasjeproses belutsen: Plastic Pellets Extruder (1) oanfreegjen fan sample eleminten mei folsleine materiaal sertifikaten, (2) it útfieren fan ûnôfhinklike hurdens en dimensionale testen by in pleatslik metallurgysk lab, (3) running 500-oere produksje proeven op net-kritysk linen, en (4) stadichoan útwreidzjen nei alle rigels oer 6 moannen. De oanpak mei dûbele boarne levere ek fersterking fan supply chain doe't de Sineeske leveransier in fertraging fan 3 wiken ûnderfûn fanwege havencongestie.
Case Study 3: Jeropeeske OEM gearwurkje mei spesjalisearre elemintfabrikant
In mid-tier Jeropeeske extruder OEM basearre yn Itaalje, produsearje likernôch 80 twin screw extruder rigels jierliks, oergien fan eigen produksje fan skroefelementen nei in partnerskipsmodel mei in spesjalisearre fabrikant. Troch it útbesteegjen fan elemintproduksje nei in tawijde foarsjenning mei avansearre CNC-slypmooglikheden en PM-HIP materiaalferwurking, de OEM fermindere syn produksjefootprint, ferbettere elemint kwaliteit gearhing, en ynkoarte levertiden foar oanpaste screw konfiguraasjes. It partnerskipsmodel liet de OEM konsintrearje op masineûntwerp, gearkomste, en klant applikaasje engineering wylst de elemint fabrikant behannele de metallurgy-yntinsive produksje. Dizze oanpak komt hieltyd faker foar yn 'e yndustry, lykas rapportearre troch Plastics Hjoed, 2024.
Saaklike professionals yn in B2B-hannelsûnderhannelingsgearkomste dy't besprekke strategyen foar yndustriële komponint sourcing
Trade Show en Yndustry Event Lânskip
B2B keapers en fabrikanten fan twin screw extruder eleminten ferbine by ferskate wichtige yndustry eveneminten:
- K Trade Fair (Düsseldorf, Dútslân): The world's largest plastics trade show, trijejierliks hâlden (folgjende edysje: oktober ). Alle grutte extruder OEM's en in protte elemintfabrikanten eksposearje. Essinsjele foar ûntdekking fan leveransiers en technologybenchmarking.
- NAMME (Orlando, USA): North America's largest plastics show, trijejierliks hâlden. De 2024 edysje oanlutsen oer 50,000 besikers en featured wiidweidige extrusion technology eksposysjes.
- Chinaplas (Shenzhen/Shanghai, ôfwikseljend): Asia's largest plastics show, mei sterke fertsjintwurdiging fan Sineeske extruder elemint fabrikanten. De edysje yn Shenzhen featured oer 4,000 eksposanten.
- Fakuma (Friedrichshafen, Dútslân): Jierlikse Jeropeeske plestik sjen litte mei sterke extrusion technology fokus, pland foar oktober.
Dizze eveneminten jouwe kânsen foar praktyske kwaliteitsbeoardieling, face-to-face ûnderhanneling, en relaasjebou dy't kritysk binne yn 'e hannel fan B2B yndustriële komponinten. Boarne: Messe Düsseldorf, .
Materiaalwittenskip en technyske oerwagings foar keapers
Selektearje de juste fabrikant fan twin screw extruder eleminten fereasket begryp fan de technyske spesifikaasjes dy't ynfloed op prestaasjes en langstme:
Algemiene metallurgies foar skroef eleminten
- Nitreare stiel (bgl., 1.8550 / 34CrAlNi7): De standert materiaal foar algemiene doel gearstalling. Oerflak hurdens fan 900–1100 HV, nitriding djipte fan 0,3–0.7mm. Kosten-effektyf mar beheind wear libben yn abrasive applikaasjes.
- Troch-Hardened Tool Steel (bgl., D2, CPM-9V): Hegere bulk hurdens (58–62 HRC) jout bettere wjerstân tsjin abrasive wear fan glêstried en minerale fillers.
- PM-HIP Materialen (bgl., CPM-10V, Vancron 40): Poedermetallurgystielen ferwurke troch hyt isostatysk drukken biede útsûnderlike slijtweerstand (3–5x nitried stiel) mei goede hurdens. Hieltyd mear spesifisearre foar ferbiningen mei hege vulling en recyclingapplikaasjes.
- Wolframkarbid (WC/Co): De ultime wearbestindige opsje foar ekstreem abrasive applikaasjes. Typysk tapast as coating of brûkt yn fêste foarm foar spesifike elemint types. De priis is 5–10x nitried stiel.
- Stellite en Colmonoy Coatings: Kobalt-basearre en nikkel-basearre hurd-facing alloys tapast troch welding of termyske spray foar corrosie-resistant tapassingen yn gemyske en farmaseutyske ferwurking.
Keapers moatte materiaaltestsertifikaten oanfreegje (gemyske gearstalling, hurdens profilen, mikrostruktuer ôfbyldings) en akseptearje kritearia yn oankeap oarders. Reputabele fabrikanten ferwolkomje dizze easken, om't se ynset foar kwaliteit demonstrearje.

Avansearre metallurgyske testen en kwaliteitskontrôleapparatuer brûkt yn presysproduksje fan yndustriële komponinten
Wurkplak Safety: Beskermjen fan arbeiders yn omjouwings foar extrusion manufacturing
De twin screw extrusion yndustry presintearret wichtige wurkplak feiligens útdagings dy't B2B operators moatte oanpakke. Extrusion foarsjennings befetsje swiere masines, hege temperatueren (barrel temperatueren typysk fariearje fan 150°C oant 350°C), rotearjende apparatuer, and handling of raw materials including abrasive fillers and chemical additives. Worker feiligens — benammen foet beskerming — is in krityske operasjonele eask.
Why Safety Footwear Is Essential in Extrusion Plants
Extrusion manufacturing environments expose workers to multiple foot injury hazards:
- Swiere Objekt Impact: Twin screw extruder eleminten — individual screw segments, barrel seksjes, and die plates — can weigh from 2 kg oer 50 kg. A dropped screw element or barrel segment can cause severe crush injuries to unprotected feet. OSHA reports that foot injuries account for approximately 60,000 jierliks ferwûnings op wurkplak yn 'e Amerikaanske produksje, mei in gemiddelde fan 7 ferlern wurkdagen per ynsidint. Boarne: OSHA, 2024.
- Kompresje gefaren: During extruder assembly and maintenance, workers position heavy components using overhead cranes and hoists. Misalignment or equipment failure can result in compression injuries to feet positioned near the assembly area.
- Puncture Risiko's: Extrusion facilities often have metal shavings, broken screw element fragments, wire, en befestigings op 'e flier. Standert skuon jout gjin beskerming tsjin puncture wûnen fan dizze skerpe foarwerpen.
- Termyske gefaren: Molten polymer dript, hot purge materiaal, en kontakt mei ferwaarme barrel oerflak kin feroarsaakje slimme brânwûnen. Heat-resistant feiligensskuon mei passende solewurdearrings is essensjeel foar arbeiders dy't wurkje yn 'e buert fan' e extrusion die en streamôfwerts apparatuer.
- Slip Hazards: Polymer pellets, ferwurkjen oaljes, en skjinmeitsjen solvents meitsje glêde flier betingsten. Anti-slip feiligens skuon mei SRC-beoardielde sole (testen op sawol keramyske tegels mei natriumlaurylsulfat as stiel mei glycerol) gâns ferminderet slip-en-fal ynsidinten.
- Elektryske gefaren: Extruder drive motors, heater bands, en kontrôlesystemen jouwe risiko's foar elektryske skok. ESD (elektrostatyske dissipative) of EH (elektryske gefaar) beoardielde feiligensskoen leveret in ekstra laach beskerming.
Safety Footwear Standards en Certifications
B2B-keapers dy't befeiligingsskuon keapje foar arbeiders fan extrusionplanten moatte de jildende noarmen begripe:
- IN ISO 20345 (EU Standert): Beskiedt feiligensskuon mei teanbeskerming dy't 200J-ynslach en 15kN-kompresje kin wjerstean. Klassen befetsje S1 (antistatyske, enerzjy absorption by hiel), S1P (foeget puncture ferset), S3 (foeget wetter ferset en profilearre outsole), en de nijere S5 (wettertichte boot mei puncture ferset).
- ASTM F2413 (US Standert): Spesifiseart prestaasjeseasken foar beskermjende skuon ynklusyf ynfloedresistinsje (I/75 = 75 ft-lbs), kompresje ferset (C/75 = 2,500 lbs), metatarsal beskerming (Mt/75), en elektryske gefaar beskerming (EH).
- Composite vs. Stalen toekappen: Moderne feiligensskuon brûkt hieltyd mear komposit (glêsfezel, koalstof fiber, of Kevlar) teenkappen ynstee fan stiel. Composite teannen binne lichter (30–40% gewicht reduksje), net-metallysk (gjin kâld oerdracht, fleanfjild-friendly), en foldogge oan deselde noarmen foar ynfloed / kompresje. Foar extrusion plant omjouwings dêr't arbeiders steane foar 8–12 oere ferskowings, de gewichtsreduksje ferbetteret it komfort signifikant en fermindert wurgens.
B2B Sourcing fan feiligens skuon foar yndustriële operaasjes
Foar B2B-operators dy't extrusionfoarsjennings beheare, De oankeap fan feiligensskoeien moat strategysk benadere wurde:
Volume Purchasing: Fasiliteiten mei 50+ arbeiders kinne ûnderhannelje wichtige folume koartingen (typysk 15–30% ûnder retail) troch direkt te wurkjen mei fabrikanten fan feiligensskuon of autorisearre distributeurs. Jierlikse ferfangingsprogramma's soargje dat arbeiders altyd skuon yn goede steat hawwe.
Applikaasje-spesifike seleksje: Ferskillende rollen binnen in extrusion plant fereaskje ferskillende beskerming nivo. Masine-operators dy't wurkje yn 'e buert fan' e extruder barrel hawwe waarmtebestindige soalen nedich (HRO rated nei 300°C kontakt waarmte). Ûnderhâld technici nedich metatarsale beskerming en puncture ferset. Warehouse-meiwurkers dy't grûnstoffen en klear guod behannelje, hawwe ynfloedbeskerming en anty-slipsoalen nedich. In tiered spesifikaasje oanpak optimalisearret sawol beskerming as kosten.
Komfort en neilibjen: De meast beskermjende feiligensskuon is nutteloos as arbeiders wegerje it te dragen. Moderne feiligensskuon fan fabrikanten lykas Uvex, Puma Safety, Timberland PRO, Red Wing, and KEEN Utility combines protection with athletic shoe comfort features including EVA midsoles, focht-wicking linings, and ergonomic footbeds. Investing in comfortable safety footwear improves compliance rates from typical 70–80% oan oer 95%, directly reducing injury incidents.
Totale kosten fan eigendom: Premium safety footwear costing USD 120–180 per pair with a 12-month service life is more cost-effective than budget options at USD 40–60 that require replacement every 4–6 moannen. The total cost including procurement, fitting, and disposal favors quality products. Dêrneist, each prevented foot injury saves an estimated USD 9,000–15,000 in direct medical costs and lost productivity, according to the National Safety Council. Boarne: National Safety Council, 2024.
Folsleine Extrusion Systems Factory Industrial safety boots with steel toe protection used in manufacturing and extrusion plant environments Amazon Extruder Screw
Future Trade Trends: Wat te ferwachtsjen yn 'e folgjende 1-2 Moannen (july–augustus )
Op grûn fan hjoeddeistige merkyndikatoaren, belied ûntwikkelings, en yndustry sinjalen, ferskate trends sille nei alle gedachten foarmje de hannel fan twilling screw extruder eleminten yn de koarte termyn:
1. Tarifûnwissichheid sil ynventarisaasjebou ride: With ongoing US tariff policy volatility, B2B buyers are expected to increase safety stock levels of critical extruder components. Manufacturers with US and EU warehouse capabilities will see increased demand. Chinese manufacturers offering DDP (Levere Duty Paid) pricing to US destinations will gain competitive advantage by absorbing tariff complexity for buyers.
2. Sustainability Requirements Will Intensify: EU buyers are increasingly requesting carbon footprint data for purchased components. The CBAM reporting requirements, while not yet directly covering machinery components, are creating a culture of emissions transparency that extends through supply chains. Manufacturers providing EPD (Environmental Product Declarations) or carbon footprint calculations for their products will differentiate themselves. The recycling sector's growth — driven by EU packaging regulations mandating 30% recycled ynhâld troch 2030 — will increase demand for wear-resistant screw elements optimized for processing contaminated post-consumer waste streams.
3D Extruder Radiator 3. Digitale oankeap sil fersnelle: B2B platforms are becoming more sophisticated in handling technical industrial components. Expect to see more twin screw extruder element manufacturers offering online configurators where buyers can select element type, grutte, materiaal, and quantity with instant pricing. This reduces the traditional quote-negotiate-order cycle from 1–2 weeks to minutes, particularly for standard specifications.
4. Nearshoring Momentum in Europe: The combination of Red Sea shipping disruptions, rising Chinese labor costs, and EU supply chain due diligence regulations (the Corporate Sustainability Due Diligence Directive, effective 2026) will continue to push European buyers toward Turkish, Eastern European, and Indian suppliers. Turkey's proximity to EU markets (3–5 day shipping to major EU ports) and its customs union with the EU make it particularly attractive. Power Heater Extruder
5. Konsolidaasje ûnder fabrikanten: The twin screw extruder elements manufacturing sector remains fragmented, benammen yn Sina. Expect continued consolidation as larger manufacturers acquire smaller competitors to gain capacity, technology, and customer relationships. This consolidation will ultimately benefit B2B buyers through improved quality consistency and financial stability of suppliers.
Aluminum Extruders Tennessee 6. Advanced Coating Technologies: PVD (Fysike dampdeposysje) and CVD (Chemical Vapor Deposition) coatings for screw elements are moving from laboratory to commercial availability. These coatings — including TiAlN, CrN, and DLC (Diamond-Like Carbon) — can extend element life by 2–4x Tornado Extruder Kit in specific applications. Manufacturers investing in coating capabilities will capture premium market segments. Boarne: Plastics Hjoed, ; ITA Market Intelligence, .

Modern warehouse and logistics facility for B2B industrial component distribution and wholesale operations
Practical Sourcing Guide: How to Select a Twin Screw Extruder Elements Manufacturer
Underwater Pelletizer Supplier For B2B buyers evaluating potential suppliers, it folgjende ramt jout in strukturearre oanpak:
Stap 1: Define technyske easken
Document your extruder model, element specifications (OD, ID, lingte, profile type), material requirements, quantity, and delivery schedule. Include tolerance requirements and surface finish specifications. The more precise your specification, the more accurate and comparable the quotes you receive.
Stap 2: Identify Potential Suppliers
Use multiple channels platforms (Alibaba, Makke yn Sina, ThomasNet for US suppliers, Europages for EU suppliers), trade show exhibitor lists (K sjen litte, Chinaplas, NAMME), industry referrals, and direct Google searches for "twin screw extruder elements factory" with geographic qualifiers.
Stap 3: Initial Qualification
Request company profiles, production capability presentations, customer reference lists, and quality certifications (ISO 9001 minimum, ISO 14001 preferred). Evaluate response time and communication quality as indicators of service capability.
Stap 4: Sample and Test
Order sample elements (typically 2–5 stikken) with full material certificates. Conduct independent testing: dimensional ynspeksje (CMM measurement), hurdens testen (surface and cross-section), en as it mooglik is, metallographic examination. Compare results against specifications and OEM benchmarks.
Stap 5: Trial Production Run
Install qualified sample elements on a non-critical extruder line and run for a defined period (typysk 500–1000 oeren). Monitor processing parameters, produkt kwaliteit, and element wear. Document results for comparison with incumbent supplier performance.
Stap 6: Negotiate and Formalize
Based on successful trials, negotiate pricing (consider volume tiers, annual contracts, and consignment stock arrangements), betelling betingsten, garânsje betingsten, and quality assurance protocols. Formalize the relationship with a supply agreement that includes quality specifications, levering easken, en dispute resolúsje meganismen.
Faak stelde fragen (FAQ)
- What materials are commonly used for twin screw extruder elements?
- The most common materials include nitrided steel (34CrAlNi7/1.8550), through-hardened tool steels (D2, CPM-9V), powder metallurgy HIP materials (CPM-10V, Vancron 40), and tungsten carbide for extreme wear applications. Material selection depends on the processed material's abrasiveness, corrosiveness, and processing temperature. A qualified manufacturer will recommend the optimal metallurgy based on your specific application.
- What is the typical lead time for custom twin screw extruder elements?
- Lead times vary by manufacturer and order complexity. Chinese manufacturers typically quote 3–5 weeks for standard specifications and 5–8 weeks for custom or PM-HIP materials. European manufacturers quote 4–8 weeks for standard and 8–12 weeks for specialized materials. Manufacturers maintaining warehouse stock of common sizes can ship within 1–5