Extruder Screw Components: Precision Engineered foar Wear Resistance, Corrosie beskerming & Optimale prestaasjes
Mei 22 jierren fan spesjalisearre ekspertize yn extruder screw komponint design, materiaal wittenskip, en yndustriële extrusion applikaasjes, Ik haw gearwurke mei 450+ fabrikanten oer de plestik, gemysk, en iten ferwurkjen yndustry te optimalisearjen screw prestaasjes-ferminderjen downtime troch 40% en it útwreidzjen fan schroef tsjinst libben mei 2-3x foar hege-wear applikaasjes. De skroef komponint is it hert fan alle extruder systeem, direkt ynfloed op de effisjinsje fan materiaalferwurking, produkt kwaliteit, en operasjonele kosten. De skroefkomponinten fan Excellence binne makke mei in fokus op materiaalwittenskip, geometryske presyzje, en applikaasje-spesifike ûntwerp, wêrtroch't se de gouden standert binne foar ekstruderingsprosessen, fariearjend fan standert plestik gearstalling oant korrosive gemyske ferwurking en fiedselproduksje op hege temperatuer.
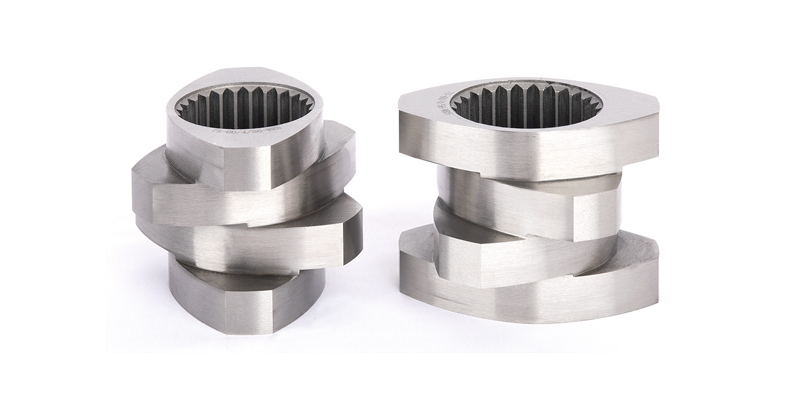
Screw Components: Core Design & Funksjonele foardielen
De skroefkomponint is in krúsjale diel fan 'e extruder. Wear ferset en corrosie ferset binne wichtige yndikatoaren fan syn tsjinst libben. Excellence biedt ferskate materialen om te passen oan ferskate bedriuwsbetingsten en ekonomyske oerwagings. Yn extrusion systemen, screw wear en corrosie account foar 60% fan unplanned downtime en 30% fan ûnderhâld kosten-meitsjen materiaal seleksje en design precision net ûnderhannelings foar kosten-effektive produksje. De skroefkomponinten fan Excellence adressearje dizze útdagings troch in kombinaasje fan premium materialen, optimalisearre mjitkunde, en oanpaste engineering, garandearjen fan lange libbensdoer sels yn de hurdste ferwurkjen omjouwings (bgl., ynfolle plestik, corrosive gemikaliën, hege temperatuer polymers).
Excellence syn standert screw komponint hat in groove djipte ratio (D0/di) fan 1.55, dat is de optimale wearde sjoen koppel, frije folume, faasje, en dispersion en mingde effekten. De groove djipte ratio (definiearre as de ferhâlding fan bûtenste skroef diameter (D0) nei binnenste woartel diameter (Fan)) is in kritysk geometryske parameter dy't balances fjouwer kaai extrusion prestaasjes faktoaren:
- Torque Kapasiteit: IN 1.55 ratio maksimalisearret koppel oerdracht fan de extruder drive systeem oan it materiaal, it foarkommen fan stalling fan skroef sels mei materialen mei hege viskositeit (bgl., fol PVC ferbiningen, engineering plestik lykas PEEK).
- Free Volume: De 1.55 ferhâlding jout genôch frije folume foar materiaal smelten en degassing, ferminderjen fan it risiko fan oververhitting en degradaasje yn waarmte-gefoelige materialen (bgl., medyske-graad TPU, LDPE).
- Rotational Speed: Optimalisearre foar hege snelheid extrusion (oant 1200 rpm) sûnder kompromittearjen fan strukturele yntegriteit - kritysk foar produksjelinen mei hege trochset (bgl., pipe / profyl extrusion).
- Fersprieding & Mixing effekten: Soarget unifoarme ferdieling fan additieven (masterbatches, fillers, stabilisatoren) op it partikelnivo, elimineren streaking, agglomeraasje, of inkonsistente meganyske eigenskippen yn klear produkten.
Foar ferskate applikaasjes, Excellence kin ek frij selektearje in groove djipte ratio (D0/di) fan 1.4 nei 1.8, wêrtroch sekuere tuning fan skroef prestaasjes te passen spesifike materiaal en produksje easken:
- 1.4 Ferhâlding: Foar applikaasjes mei hege koppel (bgl., tige ynfolle ferbiningen mei 60% calcium karbonaat / talk filler) - prioritearret strukturele sterkte boppe frije folume.
- 1.6-1.8 Ferhâlding: Foar materialen mei lege viskositeit (bgl., film-grade PE/PP, solvent-basearre polymers) - maksimalisearret frije folume foar smelten / ûntgassen en ferminderet skuorferwaarming.
Fanwegen de spesjale easken fan guon materiaalapplikaasjes oangeande dispersje, mingen, skjirre, en ynterne ferwaarming, Excellence past ek skroefkomponinten oan mei spesjalisearre struktueren foar ferskate tapassingen, dêrmei it ferminderjen fan ynterne ferwaarming sûnder kompromittearjen dispersion, mingen, en skuorjende effekten. Ynterne ferwaarming (feroarsake troch oermjittige skuorre tusken de skroef en materiaal) is in wichtige oarsaak fan materiaal degradaasje yn waarmte-gefoelige polymers (bgl., PVC, HÚSDIER, medyske-graad ABS). De oanpaste skroefûntwerpen fan Excellence pakke dit troch:
- Mixing eleminten: Helical statyske mixers, ananas mixers, en Maddock mixers yntegrearre yn de skroef flecht te fersprieden shear krêften evenredich, ferminderjen fan pleatslike ferwaarming troch 20-30%.
- Fariabele Pitch Flights: Tapered pitch-seksjes dy't materiaal stadichoan komprimearje, minimalisearje hommelse skuorkrêften en waarmtegeneraasje.
- Barrier Flight Designs: Skiedt fêste en smelte materiaal fazen, garandearjen fan folslein smelten foardat mingen mei hege skuorre - kritysk foar engineering plestik (PC, PA, PBT).
- Low-Shear Flight Profilen: Foar temperatuergefoelige materialen (bgl., bioplastics, farmaseutyske helpstoffen) - ferleget shear ferwaarming oan <5°C boppe ynstelde extrusion temperatuer.
Dizze oanpaste ûntwerpen binne falidearre yn testen fan tredden troch de Society of Plastics Engineers (SPE), toant a 40% reduksje fan materiaal degradaasje (mjitten troch MFR retinsje) ferlike mei standert screw ûntwerpen foar waarmte-gefoelige polymers.
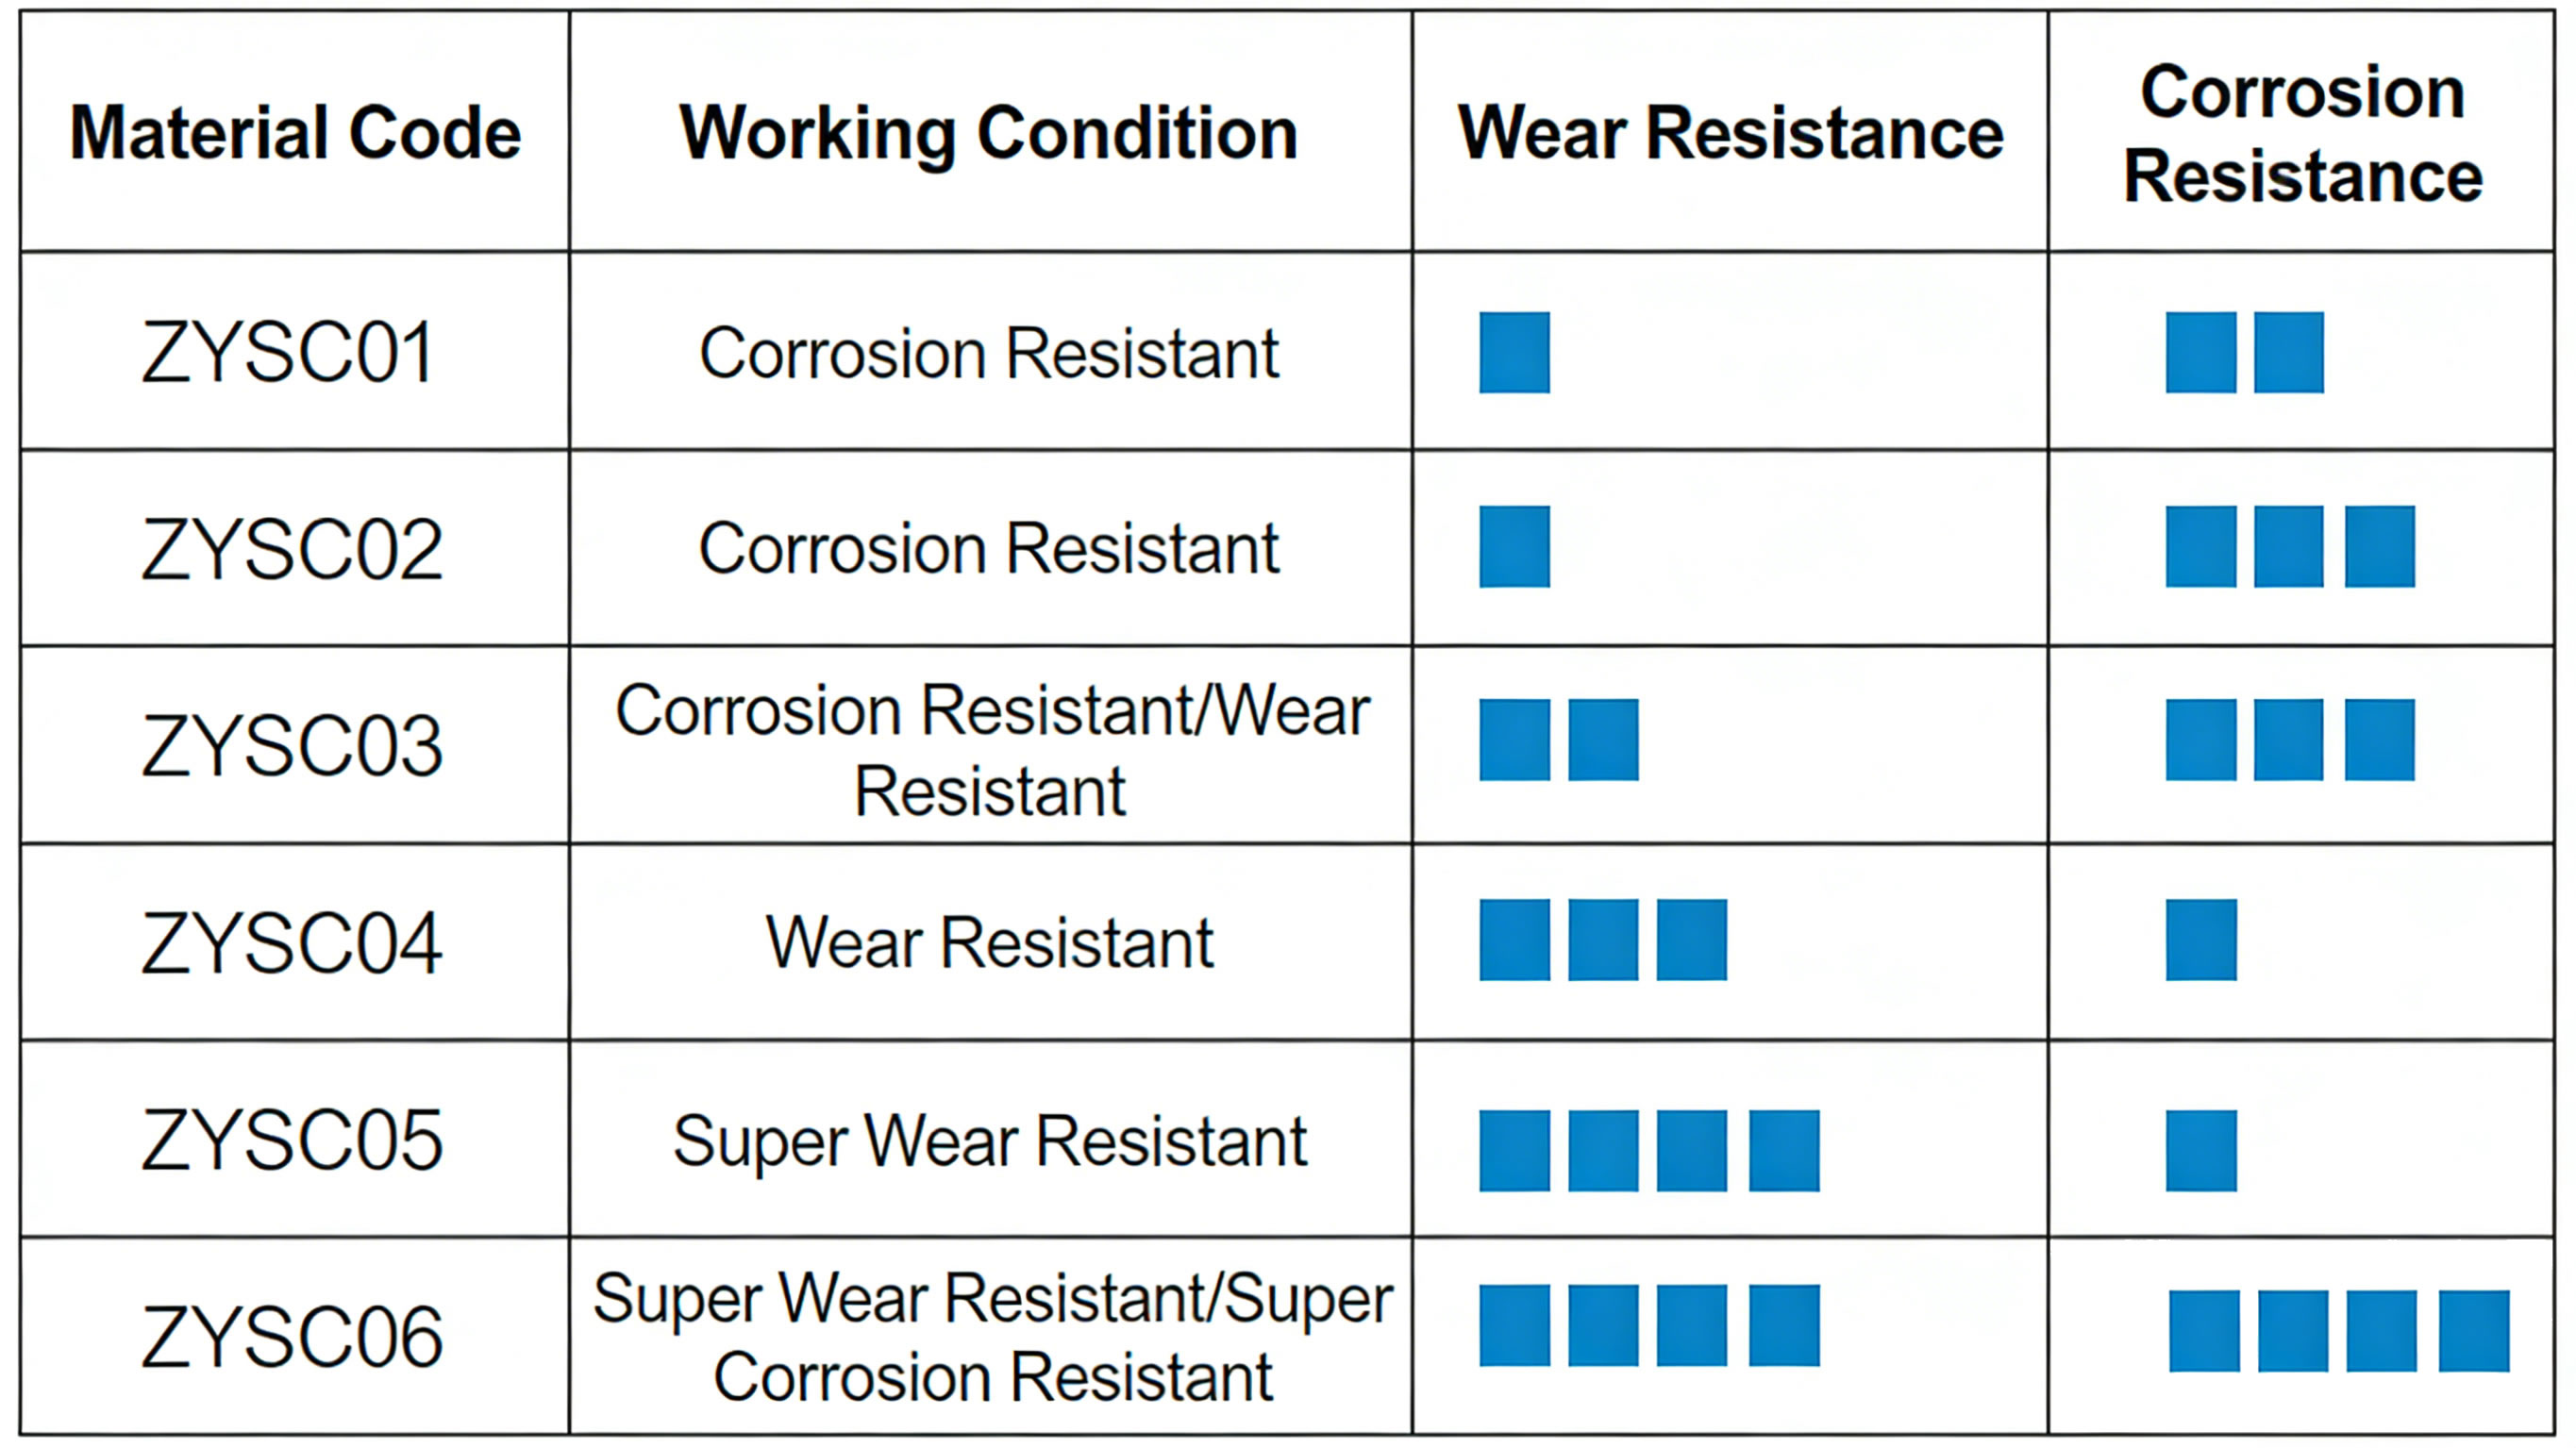
Materialen foar Extruder Screw Components: Maatwurk op bedriuwsbetingsten
De skroefkomponinten fan Excellence wurde makke fan in ferskaat oan materialen mei hege prestaasjes, selektearre basearre op wear ferset, corrosie ferset, temperatuer tolerânsje, en kosten-effektiviteit. It rjocht materiaal kar wreidet screw tsjinst libben út 3-6 moannen (standert stiel) nei 1-5 jierren (premium materialen), ôfhinklik fan de applikaasje:
- High-speed tool stiel: W6Mo5Cr4V2
- Key Eigenskippen: Hardheid oant HRC 62-65, poerbêst wear ferset, hege temperatuer sterkte (oant 600 °C), en goede hurdens (ferset chipping / cracking).
- Optimale applikaasjes: High-wear extrusion prosessen (fol plestik mei calcium karbonaat / talk / glêstried, recycled plestik mei abrasive kontaminanten, rubber gearstalling).
- Service Life: 18-24 moannen foar 24/7 operaasje mei 50% fol PVC ferbiningen (3x langer as nitridearre stiel).
- Ekonomysk foardiel: Hegere foarôf kosten ($800-$1,500 per meter) offset troch 70% reduksje yn ferfangende frekwinsje en downtime.
- Nitried stiel: 38CrMoAl
- Key Eigenskippen: Oerflak hurdens oant HRC 58-60 (nitride laach 0,5-0,8 mm dik), goede wurgens ferset, matige corrosie ferset, en kosten-effektiviteit.
- Optimale applikaasjes: Standert extrusion prosessen (virgin PE/PP/ABS, low-filler ferbiningen <20%, net-corrosive materialen).
- Service Life: 6-12 moannen foar 24/7 operaasje mei virgin PE / PP (yndustry standert foar algemiene doel extrusion).
- Ekonomysk foardiel: Lege foarôf kosten ($300-$600 per meter) - ideaal foar produksje fan lytse batch as extrusionlinen mei leech folume.
- Rustfrij stiel: 316L, C276, ensfh.
- Key Eigenskippen: Útsûnderlike corrosie ferset (316L: resistint foar mylde soeren / basen; C276: resistint foar hurde gemikaliën lykas chloor, sulfuric acid, en halogenated solvents), neilibjen fan food-grade (316L moetet FDA 21 CFR 177.1520), en hege temperatuer stabiliteit (oant 800 ° C foar C276).
- Optimale applikaasjes: Corrosive materiaal ferwurking (gemyske extrusion, PVC mei soere stabilisatoren), iten / drinken ferpakking extrusion (FDA-konform), medyske apparaat extrusion (biokompatibele materialen).
- Service Life: 2-5 jier foar gemyske extrusion (gjin corrosie-relatearre wear), 12-18 moannen foar iten-grade extrusion.
- Konformiteit: 316L is FDA / USDA-kompatibel foar applikaasjes foar itenkontakt; C276 is ATEX-sertifisearre foar eksplosive gemyske omjouwings.
- Hot isostatyske drukken (HEUP) materialen
- Key Eigenskippen: HIP-ferwurking elimineert ynterne porositeit yn it materiaal (tichtens >99.9%), resultearret yn ultra-hege wear ferset (2x heger as W6Mo5Cr4V2), útsûnderlike corrosie ferset, en unifoarm meganyske eigenskippen hiele skroef.
- Optimale applikaasjes: Ekstreme bedriuwsbetingsten (abrasive keramykfolle polymers, hege temperatuer engineering plestik lykas PEEK / PEI, corrosive gemyske extrusion).
- Service Life: 3-5 jier foar 24/7 operaasje mei keramyk-folle PEEK (de langste libbensdoer fan alle skroef materiaal).
- Ekonomysk foardiel: Premium foarôf kosten ($1,800-$3,000 per meter) - ROI berikt yn 12-18 moannen foar hege folume, hege-wear produksje linen.
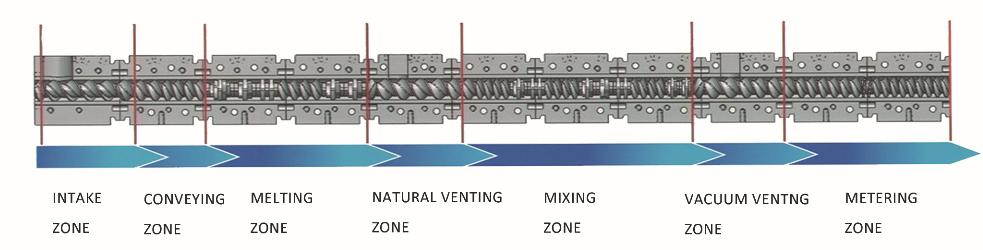
Applikaasje-spesifike Screw Component Designs
1. Plastic Compounding Screw Components
Foar plestik gearstalling (masterbatch produksje, fol polymer extrusion, recycled plastic reprocessing), De skroefkomponinten fan Excellence binne ûntworpen om dispersion te maksimalisearjen en slijtage te minimalisearjen:
- Groove djipte ratio: 1.55 (standert) of 1.4 (hege filler ferbiningen >40%).
- Materiaal: W6Mo5Cr4V2 (hege-filler) of 38CrMoAl (low-filler).
- Oanpaste funksjes: Yntegreare mingpinnen, barriêre flechten, en skuorreduksje-sônes om filler-agglomeraasje en materiaaldegradaasje te foarkommen.
- Performance Data: 98% additive dispersion uniformiteit (ferifiearre troch SPE testen), 40% reduksje yn screw wear ferlike mei generike gearstalde screws.
2. Gemysk & Corrosive Materiaal Screw Components
Foar gemyske extrusion (solvent-basearre polymers, corrosive tafoegings, gemyske masterbatches), corrosie ferset wurdt prioritearre:
- Groove djipte ratio: 1.6-1.8 (maksimalisearret frije folume foar oplosmiddel ferdamping).
- Materiaal: C276 (hurde gemikaliën) of 316l (mild corrosives).
- Oanpaste funksjes: Glad gepolijst flecht oerflakken (Ra ≤ 0.8μm) om materiaal adhesion te foarkommen, fersegele skroefeinen om gemyske lekken te foarkommen.
- Konformiteit: ATEX-sertifisearre foar eksplosive gemyske omjouwings, REACH-kompatibel foar gemyske regeljouwing fan 'e EU.
3. Iten & Medical-Grade Screw Components
Foar itenferpakking en ekstrudering fan medyske apparaten, Hygiëne en biokompatibiliteit binne kritysk:
- Groove djipte ratio: 1.55 (balansearret mingen en lege skea).
- Materiaal: 316L RVS (FDA / USDA konform).
- Oanpaste funksjes: Maklik skjin ûntwerp (gjin deade sônes foar baktearjele groei), gepolijst oerflakken (Ra ≤ 0,4μm), en net-giftige smeermiddelen (food-grade).
- Konformiteit: FDA 21 CFR 177.1520 (kontakt mei iten), ISO 10993 (biokompatibiliteit fan medyske apparaten).
4. Hege temperatuer Engineering Plastic Screw Components
Foar engineering plestik (PEEK, PEI, PA66 mei glêstried), hege temperatuer sterkte en wear ferset binne kaai:
- Groove djipte ratio: 1.4-1.55 (hege koppel foar smelten mei hege viskositeit).
- Materiaal: HIP-ferwurke W6Mo5Cr4V2 of C276 (hege temperatuer stabiliteit).
- Oanpaste funksjes: Cooling kanalen yn 'e skroef kearn (fermindert ynterne ferwaarming troch 25%), wear-resistant coating (wolfraamkarbid) op flecht tips.
- Performance Data: Hâldt dimensionale stabiliteit by 400 ° C, tsjinst libben fan 3+ jierren foar glêstried-folle PEEK extrusion.
Technyske spesifikaasjes & Kwaliteitskontrôle
1. Dimensionale tolerânsjes
De skroefkomponinten fan Excellence wurde makke neffens strikte ISO 9001:2015 kwaliteit noarmen, mei dimensional tolerânsjes fan:
- Outer diameter (D0): ± 0,02 mm (kritysk foar barrel fit).
- Root diameter (Fan): ± 0,03 mm (soarget foar konsekwint groove djipte ratio).
- Flight pitch: ± 0,05 mm (unifoarm materiaal foarútgong).
- Straightness: ≤0,01 mm/m (foarkomt barrel wear en materiaal lekkage).
Alle screws wurde ynspektearre mei help fan CNC koördinaat mjitmasines (CMM) om tolerânsjes te kontrolearjen foar ferstjoering.
2. Opsjes foar oerflakbehanneling
Om prestaasjes te ferbetterjen, Excellence biedt opsjonele oerflakbehannelingen foar skroefkomponinten:
- Nitriding: Foar 38CrMoAl stiel (standert) – increases surface hardness to HRC 58-60.
- Tungsten Carbide Coating: For W6Mo5Cr4V2 steel – increases wear resistance by 50% foar abrasive materialen.
- PTFE Coating: For 316L steel – reduces material adhesion (ideal for sticky materials like TPE/TPU).
- Electropolishing: For 316L/C276 steel – improves corrosion resistance and hygiene (food/medical applications).
3. Quality Control Process
Every Excellence screw component undergoes a 7-step quality control process:
- Raw material inspection (certificate of analysis verification for material grade and properties).
- CNC machining with real-time dimensional monitoring.
- Heat treatment (quenching/tempering for tool steel, nitriding for 38CrMoAl) with hardness testing.
- Surface treatment (as fan tapassing) with adhesion testing.
- CMM dimensional inspection (full tolerance verification).
- Dynamic balance testing (ISO 1940-1:2016) – vibration amplitude <0.1mm op maksimale wurksnelheid.
- Finale fisuele ynspeksje en sertifisearring (materiaal traceability, dimensional rapport, hurdens rapport).
Alle gegevens oer kwaliteitskontrôle wurde bewarre foar 10 jierren, garandearjen fan folsleine traceability foar regeljouwing neilibjen (IATF 16949 foar automotive, FDA foar medyske).
Case Study: HIP Materiaal Screws Reduce Downtime foar keramyk-filled PEEK Extrusion (USA)
In fabrikant fan 'e Amerikaanske aerospace-komponinten hie te krijen mei faak skroeffalen (elk 3 moannen) by it extrudearjen fan keramykfolle PEEK (30% alumina filler) foar fleantugen dielen:
- Orizjinele útdagings:
- W6Mo5Cr4V2-skroeven droegen rap út (flecht tip wear >1mm yn 3 moannen) fanwege keramyske abrasion.
- Unplanned downtime (8 oeren per screw ferfanging) - ferlern produksje fan $15,000 per downtime evenemint.
- Inkonsistente diel ôfmjittings (fanwege tanimmende skroef klaring) - 15% scrap rate.
- Excellence Solution: Oanpaste HIP-ferwurke W6Mo5Cr4V2 screw komponinten mei wolfraam carbid coating, groove djipte ratio 1.4 (hege koppel), en barriêre flecht design.
- Resultaten nei ynstallaasje:
- Screw tsjinst libben ferlingd oan 36 moannen (12x langer as oarspronklike screws).
- Unplanned downtime fermindere troch 92% (1 downtime evenemint per 3 jier vs. 4 per jier).
- Scrap rate fermindere ta 1% (konsekwint diel ôfmjittings fanwege minimale screw wear).
- Jierlikse kosten besparring fan $180,000 (downtime + materiaal + screw ferfanging kosten).
- ROI berikt yn 8 moannen (screw kosten $2,800 vs. jierlikse besparring $180,000).
De plant engineering manager kommentaar: "De HIP-materiaalskroeven fan Excellence hawwe ús PEEK-ekstrusjeproses feroare. Wy meitsje ús gjin soargen mear oer net plande downtime, en de kwaliteit fan ús diel is ferbettere om te foldwaan oan strakke tolerânsjes foar de loftfeartyndustry (± 0,01 mm). Dit hat ús tastien om feilich te stellen 2 nije loftfeartkontrakten fan $ 2M jierliks."
Ynstallaasje, Ûnderhâld & Ferfanging Rjochtlinen
1. Screw ynstallaasje Best Practices
Goede ynstallaasje soarget foar optimale prestaasjes en foarkomt foartiid wearze:
- Skjinmeitsje de extruder barrel yngeand (fuortsmite âlde materiaal residu) foar it ynstallearjen fan de nije skroef - brûk in barrel cleaning rod en food-grade cleaning agent (FDA-kompatibel foar iten / medyske tapassingen).
- Kontrolearje it barrel foar wearze (mjitte barrel ynderlike diameter) - ferfange barrel as klaring >0.5mm (oermjittige klaring feroarsaket materiaal weromstream en min mingen).
- Ynstallearje de skroef mei help fan in lift fixture (foarkomme dat de flechten falle of krassen) - draai de skroef koppeling oan fabrikant spesifikaasjes (typysk 300-500 Nm).
- Kontrolearje screw alignment (mei help fan in dial indicator) - runout moat wêze <0.02mm op de schroefpunt.
- Fier in droege run (gjin materiaal) op lege snelheid (50 rpm) foar 10 minuten - kontrolearje op abnormale lûd / trilling (jout misalignment oan).
Excellence jout in detaillearre ynstallaasje hânboek mei foto's en koppel spesifikaasjes foar alle screw modellen.
2. Previntyf ûnderhâld foar Screw Components
Reguliere ûnderhâld ferlingt screw libben en ûnderhâldt prestaasjes:
- Deistich ûnderhâld:
- Skjinmeitsje de skroef nei produksje (purge mei cleaning compound) om materiaalresten te ferwiderjen (foarkomt carbonization en corrosie).
- Ynspektearje skroef tip en mingde eleminten foar wear / skea (fisuele kontrôle by purge).
- Monthly Underhâld:
- Meet screw flight klaring (barrel ynderlike diameter - screw bûtenste diameter) - gegevens opnimme om slijtagerate te folgjen.
- Smearje de schroefkoppeling (brûke hege temperatuer grease, FDA-konform as nedich).
- Kontrolearje foar materiaal opbou yn deade sônes (mingen eleminten, barriêre flechten) - skjinmeitsje mei in koperen boarstel (mije krassen flecht oerflakken).
- Quarterly Underhâld:
- Fuortsmite de skroef foar folsleine ynspeksje (mjitte flecht dikte, kontrolearje foar corrosie / cracking).
- Poalske lytse wear op flecht tips (mei help fan 400-grit skuorpapier) om dimensionale krektens te herstellen.
- Ynspektearje barrel liner foar wear (ferfange as it nedich is om optimale klaring te behâlden).
3. Screw Replacement Criteria
Ferfange screw komponinten wannear:
- Flight tip wear >1mm (feroarsaket min mingen en inkonsistente útfier).
- Corrosie pitting >0.5mm djip (risiko fan materiaal fersmoarging en strukturele falen).
- Barsten yn flechten of kearn (feiligens gefaar - risiko fan screw breakage tidens operaasje).
- Screw klaring >0.8mm (materiaal weromstream ferleget extruder effisjinsje troch >20%).
- Materiaal degradaasje (MFR fariaasje >10%) - jout min mingd oan troch droegen flechten.
Excellence biedt in tsjinst foar skroefynspeksje (on-site of lab-basearre) om wear te beoardieljen en ferfange timing oan te rieden.
FAQs Oer Excellence Extruder Screw Components
Q: Kin Excellence oanpasse screw komponinten foar net-standert extruder maten (bgl., 65mm, 90mm diameter)?
IN: Ja. Excellence produsearret skroef komponinten foar alle standert extruder diameters (15mm oant 200 mm) en oanpaste diameters (per klant tekeningen). Wy produsearje ek twin-screw komponinten (ko-draaiend en tsjindraaiend) foar gearstalling fan extruders, mei pitch maten fan 10mm oant 100mm.
Q: Wat is de lead tiid foar oanpaste screw komponinten (materiaal seleksje + groove djipte ratio + spesjalisearre design)?
IN: Standert screw komponinten (38CrMoAl, 1.55 groove djipte ratio) hawwe in lead tiid fan 2-3 wiken. Oanpaste komponinten (HIP materialen, spesjalisearre groove djipte ratio, mingen eleminten) fereaskje 4-6 wiken. Fersnelle produksje (1-2 wiken foar standert, 3 wiken foar oanpaste) is beskikber foar in ekstra 25% fee.
Q: Biedt Excellence materiaaltestrapporten foar skroefkomponinten?
IN: Ja. Alle screw komponinten komme mei in materiaal sertifikaat (sertifikaat fan analyze - COA) ferifiearje materiaal graad, hurdens, en gemyske gearstalling. Foar HIP materialen, wy leverje ek rapporten foar HIP-ferwurking (tichtens, porositeit) en net-destruktive testen (NDT) ferslaggen (ultrasone testen foar ynterne defekten).
Q: Hoe kin ik selektearje it goede materiaal foar myn extrusion applikaasje?
IN: It technyske team fan Excellence leveret in fergese hantlieding foar materiaalseleksje basearre op:
- Materiaal type (virgin / recycled, ynfolle / unfilled, corrosive / non-corrosive).
- Extrusion temperatuer (hege temperatuer engineering plestik vs. standert polymers).
- Produksje folume (24/7 operaasje vs. batch produksje).
- Begrutting (foarôf kosten vs. totale kosten fan eigendom).
Wy biede ek in proefprogramma oan (30-day test fan in stekproef screw) foar nije klanten om prestaasjes te validearjen foar folsleine oankeap.
Q: Wat garânsje wurdt foarsjoen foar Excellence screw komponinten?
IN: Standert garânsje: 12 moannen foar 38CrMoAl en 316L screws, 24 moannen foar W6Mo5Cr4V2 en HIP materiaal screws (covers manufacturing defekten en foartidige wear <0.5mm yn it earste jier). Útwreide garânsje (36 moannen) is beskikber foar in ekstra 15% fee, ynklusyf jierlikse wear ynspeksjes.
Foar mear as twa desennia, Excellence's extruder-skroefkomponinten hawwe de yndustrystandert ynsteld foar wearbestriding, corrosie beskerming, en applikaasje-spesifike prestaasjes. Oft jo standert PE / PP extrudearje, corrosive gemikaliën, food-grade polymers, of hege temperatuer engineering plestik, ús skroeven binne makke om uptime te maksimalisearjen, ferminderje kosten, en ferbetterje produkt kwaliteit. Nim hjoed kontakt op mei ús technyske team om in fergees oerlis mei skroefûntwerp oan te freegjen en offerte ôfstimd op jo easken foar extrusionproses.

