

Hoe wurket in plestik pelletizer yn 2026
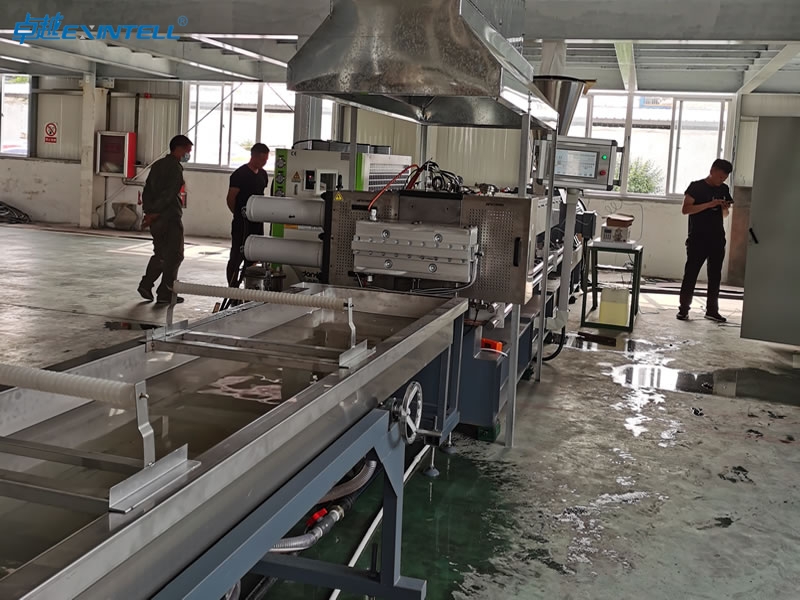
In plestik pelletizer transformeart plestik ôffal as grûnstof yn unifoarme pellets troch in rige fan goed definiearre stappen. Jo begjinne mei iten, dêr't plestik yn 'e masine komt. It systeem smelt it materiaal, filtert ûnreinheden út, en triuwt it troch in die om trochgeande stringen te foarmjen. Cooling fersterket de stringen, en dan snijt in rotearjend mes se yn krekte pellets. Elke poadium foarmje de definitive kwaliteit en konsistinsje.
|
Stap |
Beskriuwing |
|---|---|
|
Feeding |
Plastic ôffal wurdt ynfierd yn de masine fia in hopper, dy't ferskate soarten plestik omfettet. |
|
Melting |
It plestik wurdt ferwaarme en smel unifoarm yn 'e extruder, it tariede foar de folgjende etappe. |
|
Extruding |
It smelte plestik wurdt twongen troch in die om stringen te meitsjen, bepale de foarm en grutte fan de pellet. |
|
Cooling |
De stringen wurde ôfkuolle, solidifying se foar cutting. |
|
Cutting |
Kâlde stringen wurde mei in rotearjend mes yn unifoarme pellets snijd, oanpasber foar spesifike applikaasjes. |
Key Takeaways
-
Plastic pelletizers transformearje ôffal yn unifoarme pellets troch in searje stappen: feeding, smelten, filterjen, extruding, cooling, en snijden.
-
Konsistinte fieding en krekte temperatuerkontrôle binne krúsjaal foar it realisearjen fan pellets fan hege kwaliteit en it foarkommen fan defekten.
-
Ferskillende soarten pelletizers, lykas strand en ûnder wetter, foldwaan oan ferskate materialen en produksje behoeften, beynfloedet pellet foarm en kwaliteit.
-
Effektive filtraasje fan smelte plestik ferwideret ûnreinheden, garandearjen fan glêde en unifoarme pellets by it beskermjen fan apparatuer.
-
Cooling metoaden, ynklusyf wetter ring en underwater cooling, signifikant beynfloedzje pellet kwaliteit en produksje effisjinsje.
-
Regelmjittich ûnderhâld en tafersjoch fan apparatuer helpt foarkommende problemen te foarkommen lykas unjildich fieding en ferstoppe filters.
-
Maatregels foar kwaliteitskontrôle, ynklusyf goede sampling en screening, soargje dat pellets gearkomme yndustry noarmen en ûnderhâlde gearhing.
-
Goede ferpakking en opslach fan pellets beskermje se tsjin focht en fersmoarging, soargje dat se fan hege kwaliteit bliuwe foar takomstich gebrûk.
Plastic Pelletizer Process Oersjoch
Wat is in plestik pelletizer
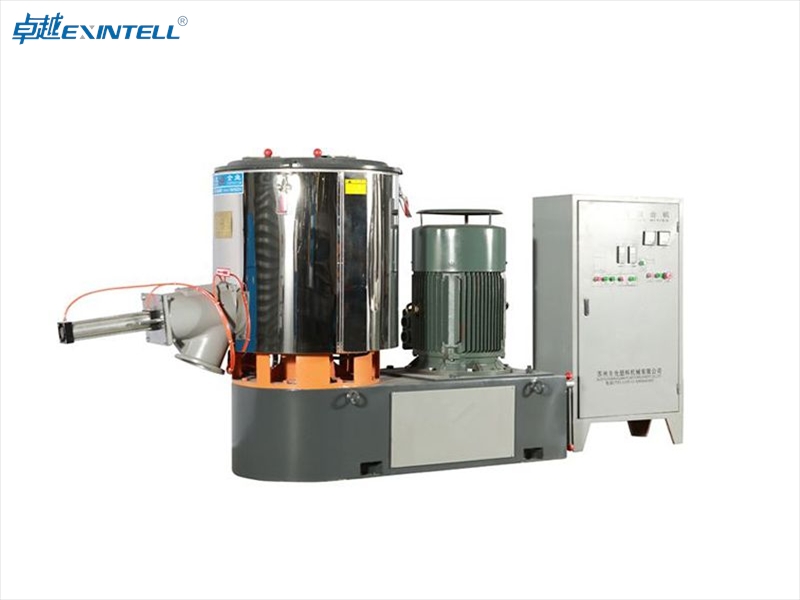
Jo brûke in plestik pelletizer om rau plestik of recycled materiaal te transformearjen yn korrels mei krekte maten en foarmen. Dizze masine kontrolearret temperatuer, druk, en rotaasjesnelheid om konsekwinte resultaten te produsearjen. De plastic pelletizing masine snijt ekstrudearre plestik yn yndividuele korrels, it bieden fan in standerdisearre grutte foar fierdere ferwurking. Jo fertrouwe op dizze apparatuer om de yntegriteit te behearjen, oerflak skaaimerken, en grutte fan elk dieltsje. It wurkprinsipe fan plestikgranulator omfettet it smelten fan plestik, filterjen ûnreinheden, en it foarmjen fan unifoarme pellets troch soarchfâldich behear fan betingsten binnen de ienheid.
-
Snijt ekstrudearre plestik yn yndividuele korrels.
-
Biedt in konsekwinte grutte foar fierdere ferwurking yn fabrikaazje.
-
Transformearret trochgeande stringen fan gesmolten plestik yn korrels fan unifoarm grutte.
-
Tsjinnet as in standerdisearre grûnstof foar ynjeksjefoarmjen en filmekstrusion.
Haadstappen yn Pelletizing
Jo folgje in rige fan stappen by it operearjen fan in plestik pelletizer. Elke etappe foarmje de kwaliteit en konsistinsje fan it einprodukt. Hjir is in typyske workflow:
-
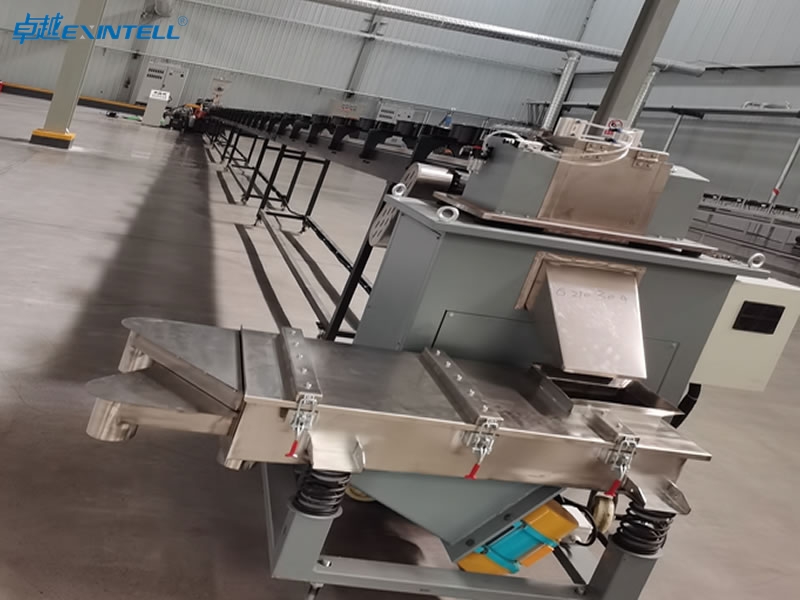
Feeding & pre-behanneling: Jo ynfiere grûnstoffen fia in hopper of feeder. Pre-behanneling fergruttet bulk tichtens en taret it materiaal foar smelten.
-
Melting & plastic foarming: Jo tapasse waarmte en skuorre mei in extruder. Dizze stap berikt in unifoarm flux en taret it plestik foar filtraasje.
-
Melt filters: Jo filterje it smelte plestik om kontaminanten te ferwiderjen. Skjin materiaal soarget foar pellets fan hege kwaliteit.
-
Die extrusion & cutting: Jo foarmje de filtere melt yn pellets mei in die en snijmeganisme.
-
Cooling & feed: Jo koelje de pellets en droegje se dan of bewarje se foar takomstich gebrûk.
Tip: Konsekwint fieding en krekte temperatuerkontrôle helpe jo unifoarme pelletgrutte te berikken en defekten te foarkommen.
Jo kinne selektearje út ferskate soarten pelletizing apparatuer, elk geskikt foar ferskate materialen en foarmen. De tabel hjirûnder toant mienskiplike opsjes:
|
Pelletizer Type |
Bêste foar |
Pellet foarm |
Relative kosten |
|---|---|---|---|
|
PE, PP, PS - skjinne feedstock |
Silindrysk |
Leech |
|
|
HÚSDIER, PA, engineering plestik |
Bolfoarmich |
Heech |
|
|
Wetterring pelletizer |
PE, PP - matige fersmoarging |
Lentikulêr/sferysk |
Medium |
Wêrom Pelletizing Matters
Pelletizing spilet in krityske rol yn recycling en fabrikaazje. Jo konvertearje gesmolten recycled plestik yn unifoarme pellets, dy't jo kinne opslaan, ferfier, en opnij ferwurkje as virgin hars. Dizze transformaasje lit recycled materialen effisjint de produksjesyklus opnij ynfiere. Jo profitearje fan makliker ôfhanneljen en ferbettere mingen by produksje. It einprodukt stipet de sirkulêre ekonomy foar plestik troch it leverjen fan opnij materiaal.
-
Pelletisaasje makket plestik feedstocks makliker en effisjinter te behanneljen.
-
It soarget foar konsekwinte resultaten by it mingen en foarmjen.
-
It proses foarsjocht de hiele sirkulêre ekonomy foar plestik fan opknapt materiaal.
Jo steane foar ferskate útdagings tidens pelletisearjen. Hege fochtynhâld yn pellets kin liede ta minne meganyske prestaasjes en materiaalferlies. Jo hawwe effektive droege systemen en goede seleksje fan apparatuer nedich om focht te minimalisearjen. Inkonsistente pelletgrutte komt faak út ferkearde fiedingsmeganismen. Jo losse dit op mei help fan sekuere feeding systemen. De kar fan masines, lykas in granulator mei presys oanmakke blêden, direkte ynfloed op de kwaliteit fan de produsearre pellets.
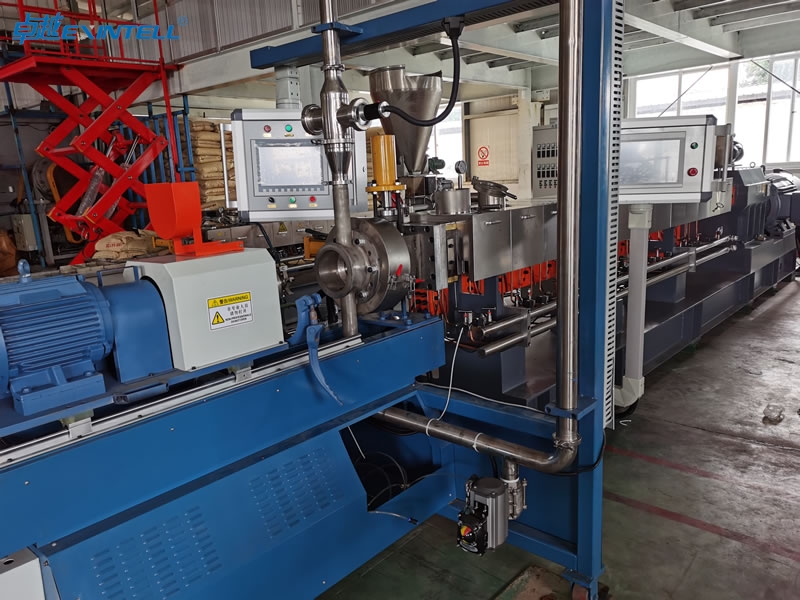
Jo sjogge ek technologyske foarútgong yn 2026. Single-screw extruders mei L / D ferhâldingen tusken 32:1 en 38:1 binne mienskiplik. Tandem-konfiguraasjes maksimalisearje ûntgassen en filtraasje. Trochrinnende skermwikselers kinne filterwizigingen tastean sûnder de produksje te stopjen. Bimetallyske technology fergruttet duorsumens, en co-rotearjende parallel twin screw extruders biede effisjinte fersmoarging ferwidering. Underwater pelletizers produsearje unifoarm, stoffrije pellets en befelje hegere resale prizen.
|
Technology |
Beskriuwing |
Benefits |
|---|---|---|
|
Bimetaal technology |
Avansearre materialen ferbetterje duorsumens |
Fergruttet duorsumens troch 3-5 kear |
|
Co-rotearjende Parallel Twin Screw |
Posityf ferpleatsing, selsreinigjende funksjes |
Effisjinte ferwidering fan kontaminanten |
|
Underwater Pelletizer |
Produsearret unifoarm, stoffrije pellets |
Hegere resale priis, ideaal foar engineering plestik |
Jo kinne berikke trochstreaming kapasiteiten fariearjend fan 80 kg/hr oant oer 1,000 kg/hr, ôfhinklik fan it masinetype en konfiguraasje. Enerzjy-effisjinte linen besparje tusken $30,000-$80,000 per jier ferlike mei minder effisjinte modellen. Yn 2026, spesifike enerzjyferbrûk foar plastic pelletizers farieart fan 0.25-0.35 kWh/kg, mei best-in-klasse konfiguraasjes berikke sa leech as 0.20-0.30 kWh/kg.
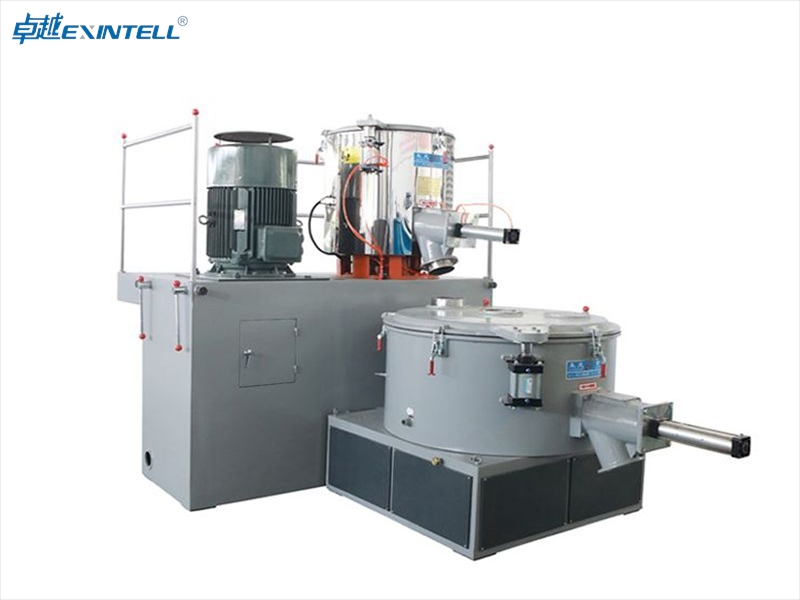
Noat: Mearlaach standerdisearring en nije skroefûntwerpen helpe jo bio-plestik en net-krityske profilen effektiver te ferwurkjen.
Jo fertrouwe op de plestik granulator en granulator technology te produsearje unifoarme pellets dy't foldogge oan yndustry noarmen. It proses soarget derfoar dat jo betroubere feedstock hawwe foar fabrikaazje en recycling, it stypjen fan sawol effisjinsje as duorsumens.
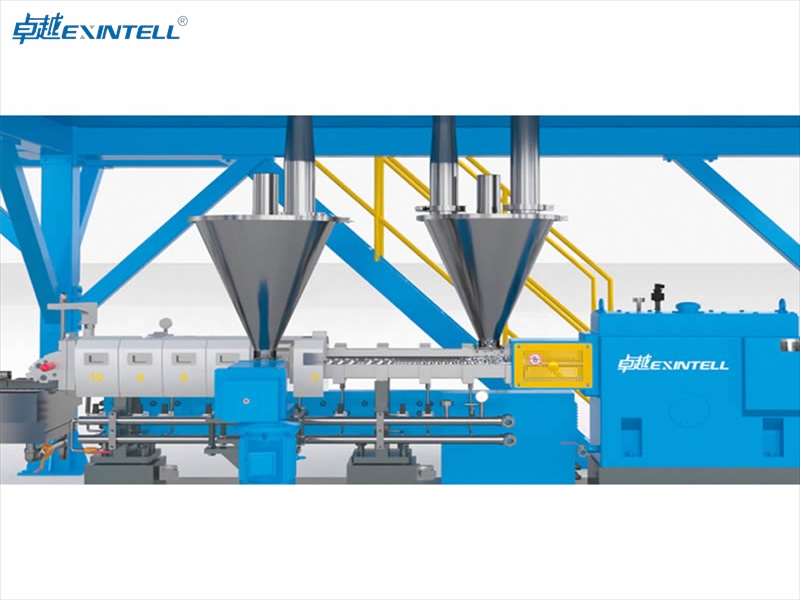
Plastic feeding
Ynput Materialen
Jo begjinne de pelletizing proses troch it selektearjen fan de juste input materialen. Jo kinne plestik ôffal brûke, virgin plestik, of in miks fan beide. Foardat jo dizze materialen yn 'e plestik pelletizer fiede, jo moatte se foarsichtich tariede. Hjir is in typyske tarieding workflow:
-
Plastic Tarieding: Jo waskje en fersnippere recycled plestik om smoargens en kontaminanten te ferwiderjen. Jo kinne it materiaal ek smelte as it nedich is. Virgin plestik komt faak as flakes of korrels, klear foar ferwurking.
-
Melting en Extrusion: Jo ferwaarme it klearmakke plestik yn 'e plestik pelletisearjende masine. De extruder smyt it materiaal en triuwt it nei foaren.
-
Cutting: Jo brûke rotearjende blêden as in granulator om it smelte plestik yn lytse stikken te snijen.
-
Cooling: Jo koelje de pellets mei loft, wetter, of beide.
-
Droegjen en Screening: Jo droegje de koele pellets en skermje se om unifoarme grutte en kwaliteit te garandearjen.
Jo moatte omtinken jaan oan 'e skjinens en grutte fan' e ynfiermaterialen. Skjin, goed taret plestik ôffal helpt jo defekten te foarkommen en de kwaliteit fan 'e pellets te ferbetterjen.
Feeding Mechanismen
Jo fertrouwe op effisjinte fiedingsmeganismen om plestik yn it pelletisearjende systeem te ferpleatsen. Twa haadmetoaden helpe jo in fêste en kontroleare fieding te berikken.
Hopper
Jo brûke in hopper om plestik ôffal as virgin materiaal yn 'e plestik pelletizer te laden. De hopper hâldt it materiaal en jout it op in kontrolearre taryf. Jo kinne de stream oanpasse oan 'e kapasiteit fan' e plestik pelletisearjende masine. Hoppers befetsje faak sensoren dy't materiaalnivo's kontrolearje en blokkades foarkomme.
Conveyors
Jo brûke transportbanden om plestik te ferfieren fan opslach nei de hopper of direkt yn 'e pelletizer. Conveyors jouwe in fêste stream fan materiaal en ferminderje manuele ôfhanneling. Jo kinne kieze riem, skroef, of triljende transportbanden basearre op it type en grutte fan plestik. Conveyors helpe jo in konsekwint feedrate te behâlden en ûnderbrekkingen te minimalisearjen.
Tip: Jo moatte it fiedingssysteem regelmjittich kontrolearje om jams te foarkommen en soepele operaasje te garandearjen.
Konsekwint Feeding Belang
Do hast nedich konsekwint feeding om pellets fan hege kwaliteit te produsearjen. Steady feeding soarget foar unifoarme grutte, foarm, en vocht ynhâld. As jo tastean fariaasjes yn feeding, jo riskearje it meitsjen fan pellets mei oerflakdefekten of leechte. Fochtfluktuaasjes kinne feroarsaakje fan meganyske sterkte en sels flaters yn apparatuer. Unstabile pelletkwaliteit makket it dreger foar jo om de pellets te ferkeapjen of te brûken yn kommersjele tapassingen.
-
Inkonsistente pelletgrutte kin liede ta oerflakdefekten en leechte.
-
Fariaasjes yn fochtynhâld kinne ferlies fan meganyske sterkte en apparatuerfalen feroarsaakje.
-
Ynstabile pelletkwaliteit kin akseptaasje yn kommersjele tapassingen hinderje.
Jo kontrolearje de fochtynhâld troch fêste fieding te behâlden. Dizze stap is essensjeel foar it realisearjen maksimale produkt kwaliteit. As jo negearje feeding gearhing, jo kinne problemen mei streamôfwerts ferwurkjen hawwe, lykas oerflakdefekten en strukturele tekoarten. Jo fertrouwe op de plestik granulator en granulator technology te helpen jo berikke unifoarme feeding en pellet kwaliteit.
Melting en filtraasje
Extruder Barrel en Screw
Jo fertrouwe op de extruder barrel en screw te transformearjen plestik ôffal of grûnstof yn in glêd, unifoarm smelten. De skroef draait binnen de ferwaarme barrel, triuwe it plestik foarút. As de skroef draait, it skept meganyske aksje en shear waarmte. Dit proses smelt it plestik effisjint. Eksterne kachels op 'e barrel foegje mear waarmte ta, garandearjen fan it materiaal berikt de juste temperatuer foar pelletizing. Shear heat from the screw often supplies a significant part of the energy needed for melting.
Here is a quick overview of how these components work together:
|
Komponint |
Funksje |
|---|---|
|
Skroef |
Transforms plastic into a uniform melt through mechanical action and shear heat. |
|
Barrel |
Heats and compacts the plastic, ensuring thorough melting and feeding to the die head. |
You need both the screw and barrel to work in harmony. If either part fails, the plastic pelletizer cannot produce consistent pellets.
Temperatuer kontrôle
You must control the temperature carefully during the melting stage. Temperature directly affects how well the plastic melts and flows through the extrusion system. Proper temperature settings help you achieve smooth material flow and stable, high-yield extrusion. If you set the temperature too low, the plastic may not melt evenly. Dit liedt ta te hege viskositeit en minne plastykaasje. As jo de temperatuer te heech ynstelle, it plestik kin degradearje. Dit soarget foar brosse pellets en ferminderet har meganyske sterkte.
-
Temperatuer beynfloedet plastykisaasje, flowability, en de eigenskippen fan de lêste pellets.
-
Korrekte temperatuer soarget foar stabile wurking en heechweardige útfier.
-
Lege temperatueren feroarsaakje unjildich smelten en hege viskositeit.
-
Hege temperatueren risiko termyske degradaasje en swakke pellets.
Tip: Kontrolearje altyd de temperatuersônes lâns it barrel om optimale smeltbetingsten te behâlden.
Filtraasje foardat pelletisearjen
Foardat jo ferhúzje nei de extrusion poadium, do moatst filterje it smelte plestik. Filtraasje ferwideret ûnreinheden lykas smoargens, metalen fragminten, of unsmelte dieltsjes. Skjin melt is essensjeel foar it produsearjen fan pellets fan hege kwaliteit. You use fine mesh screens or filter packs in the plastic pelletizing machine to trap contaminants. This step protects the die and cutting system from damage. It also ensures that the pellets have a smooth surface and uniform structure.
You should check and replace filters regularly. Clogged filters can reduce flow and cause pressure build-up in the extrusion system. Consistent filtration supports the overall efficiency of the pelletizing process. You get better results and fewer defects in your finished pellets.
Noat: Effective filtration extends the lifespan of your plastic granulator and granulator blades.
Extrusion Through Die Plate
Die Plate Function
You reach a critical stage in the plastic pelletizer process when the molten plastic arrives at the die plate. The die plate acts as a precision tool that shapes the melted material into strands. You rely on this component to define the initial size and shape of each strand, which later becomes a pellet. The design of the die plate directly affects the quality and consistency of your output.
Hjir is in fluch oersjoch fan key die plate features:
|
Eigenskip |
Beskriuwing |
|---|---|
|
Funksje |
Extrudes molten polymer through holes to define pellet dimensions |
|
Hole Size Range |
Typically ranges from 2.5 nei 4 mm yn diameter |
|
Number of Holes |
Usually between 200 nei 800 holes |
|
Influence on Quality |
Design affects final pellet characteristics, including size and shape |
You can adjust the hole diameter and configuration to control the strand thickness. Smaller holes produce thinner strands and smaller pellets. Larger holes yield thicker strands and larger pellets. De dieplaat soarget derfoar dat elke strân dy't it extrusiesysteem ferlit, oerienkomt mei jo winske spesifikaasjes.
Druk en pelletfoarm
Jo moatte de juste druk behâlde as it smelte plestik troch de dieplaat giet. De extrusion systeem brûkt druk te triuwe it materiaal gelijkmatig troch elk gat. Konsistente druk foarkomt unregelmjittichheden yn strândikte en helpt jo unifoarme pelletgrutte te berikken. As de druk sakket of spikes, jo kinne defekten sjen lykas unjildige foarmen of luchtpockets yn 'e pellets.
De foarm fan elke pellet hinget ôf fan it ûntwerp fan 'e dieplaat en de druk tapast by extrusion. Jo kinne ferskate gatfoarmen en arranzjeminten selektearje om silindrysk te meitsjen, bolfoarmich, of lenticular pellets. The right combination of pressure and die plate design gives you control over the final appearance and performance of your product.
Shaping the Strands
You have several methods for shaping plastic strands before cutting them into pellets. Each method offers unique benefits for different applications. The choice of method affects the quality, kosten, and consistency of your pellets.
|
Metoade |
Beskriuwing |
Ynfloed op Pellet Quality |
|---|---|---|
|
Extrudes plestik yn stringen, then cuts them into pellets. |
Cost-effective for smaller batches, but may vary in quality. |
|
|
Cuts strands underwater, which cools and maintains quality. |
Produces high-quality pellets due to effective cooling. |
|
|
Water-Ring Systems |
Uses a water ring to cool and cut strands. |
Ensures good quality while being cost-efficient. |
You might use strand pelletizing for small batches of plastic waste, as it offers a simple and affordable approach. Underwetter hot-face cutting wurket goed as jo nedich hege kwaliteit pellets mei glêde oerflakken. Wetterringsystemen balansearje kosten en kwaliteit, wêrtroch se geskikt binne foar in protte soarten plestik.
Jo binne ôfhinklik fan de plestik granulator en granulator technology om it proses te foltôgjen. Nei it foarmjen en koeljen, it systeem snijt de stringen yn unifoarme pellets. Dizze stap foltôget de transformaasje fan smelten nei klear produkt, klear foar ferpakking of fierdere ferwurking.
Tip: Altyd kontrolearje it extrusion systeem foar stabile druk en temperatuer. Dit helpt jo om konsekwinte pelletkwaliteit te behâlden en ferminderet downtime.
Cooling Metoaden
Nei de extrusion poadium, do moatst cool de waarme stringen fluch om fêste pellets te foarmjen. De koelmetoade dy't jo kieze hat ynfloed op de kwaliteit fan de pellet, enerzjyferbrûk, en produksje snelheid. Jo kinne kieze út wetterring koeling, underwater cooling, of lucht cooling, ôfhinklik fan jo materiaal- en produksjebehoeften.
Water Ring Cooling
Jo brûke faak wetterringkoeling foar polyolefinen en polystyrene. Yn dizze metoade, jo rjochtsje in ring fan wetter om it die gesicht. It wetter koelt en fersterket de stringen as se útgean, dan snijt in snijder se yn pellets. Dit systeem wurket goed foar in protte standert plestik en biedt in kompakt ûntwerp.
Hjir is in gearfetting fan 'e wichtichste foardielen en neidielen:
|
Foardielen |
Neidielen |
|---|---|
|
Net geskikt foar kleverige of dikke materialen |
|
|
Produsearret visueel oansprekkende pellets |
Fereasket nauwe tafersjoch fan wetter |
|
Kompakt systeem mei legere kosten |
Beheinde materiaal kompatibiliteit |
|
Hantearret feroaringen yn smelttemperatuer en druk goed |
Legere produksjekapasiteit yn ferliking mei ûnderwettersystemen |
|
Romte-effisjint en maklik te kontrolearjen |
Beheind ta spesifike materialen |
|
Cost-effective for budget-conscious companies |
Not effective for materials that heat up or stick together |
|
Cannot handle high production demands |
|
|
Good for budget management |
Limited to certain materials like polyolefins and polystyrene |
You should choose water ring cooling if you want a space-saving, budget-friendly solution for standard materials. You must monitor the water system closely to prevent issues with sticky or thick plastics.
Underwater Cooling
You can achieve high-quality pellets with underwater cooling. Yn dizze metoade, you cut the strands directly in a water chamber. The water cools and solidifies the pellets instantly, which leads to a smooth surface and uniform size. You benefit from continuous operation and high output rates.
-
Underwater pelletizers produce uniform pellets with minimal fines and dust.
-
The rapid solidification process ensures consistent shape and size.
-
You can reach high production rates due to efficient cooling and solidification.
-
Compared to air-cooled systems, underwater cooling uses less energy because water transfers heat more efficiently.
You should consider underwater cooling if you need top-quality pellets and high production capacity. This method works well for demanding applications and advanced materials.
Air Cooling
You may select air cooling for materials that react poorly to moisture, such as biodegradable plastics like PLA or PBAT. Air cooling uses fans or blowers to cool the strands as they exit the die. This method eliminates the need for drying systems, which can simplify your process.
|
Applikaasjes |
Beheinings |
|---|---|
|
Not suitable for all types of materials |
|
|
Used for biodegradable materials (PLA, PBAT) |
Limited cooling efficiency compared to water cooling |
|
Eliminates the need for drying systems |
Potentially higher energy costs |
You should use air cooling if you process moisture-sensitive materials or want to avoid extra drying steps. You may face higher energy costs and slower cooling compared to water-based methods.
Tip: Always match your cooling method to your material and production goals. The right choice helps you avoid defects and maintain the quality of your pellets.
You rely on the granulator to complete the process after cooling. The granulator cuts the solidified strands into uniform pellets, ready for packaging or further use. Efficient cooling ensures that the melting and cutting stages produce high-quality pellets from your plastic waste.
Pelletizing and Cutting
Knife Cutting Mechanism
You rely on the knife cutting mechanism to transform cooled plastic strands into finished pellets. The system positions specialized knives close to the die face, where the strands exit. De Melt-to-Cut window plays a crucial role here. If you allow too little time between the die and the blade, you may see misshapen pellets. Too much time can cause fractures and fines, which lowers overall quality. Pelletizing knives come in different shapes, such as straight, slanted, or V-shaped, and each suits a specific type of pelletizer. Manufacturers use high-carbon steel or tool steel for these knives, which increases durability. Precision in cutting is essential, so many knives are CNC-machined for tight tolerances. Heat treatments and coatings further extend blade life and improve performance.
-
The Melt-to-Cut window determines pellet shape and quality.
-
Knife material and shape affect durability and cutting precision.
-
Proper timing prevents defects and ensures consistent results.
Achieving Uniform Pellets
You want every pellet to have the same size and shape. To achieve this, you must control several process variables during cutting. Adjusting the feed rate, disc angle, and disc speed lets you fine-tune pellet size. For smaller pellets, you increase the feed rate and disc angle, feed closer to the three or four o’clock position, and raise the disc speed. For larger pellets, you decrease the feed rate and disc angle, feed closer to the seven o’clock position, and lower the disc speed. These adjustments help you maintain uniformity and avoid defects.
Tip: Monitor your process controls closely. Small changes in feed or speed can make a big difference in pellet quality.
You also need to ensure that the granulator operates smoothly. Consistent operation helps you cut into pellets with minimal variation, supporting high-quality output.
Types of Pelletizer Cutters
You can choose from several types of pelletizer cutters, each designed for specific materials and production needs. The cutter type affects pellet shape, trochslach, en vocht ynhâld. Hjir is in fergeliking:
|
Type |
Pellet foarm |
Geskikt Materialen |
Trochfier (kg/hr) |
Residual Moisture (%) |
|---|---|---|---|---|
|
Strand |
Silindrysk |
Thermoplastyk (PP, PE, ABS, PS) |
100–2.000 |
<1% |
|
Underwetter |
Bolfoarmich |
All Polymers |
500–3,000+ |
<0.05% |
|
Wetter Ring |
Lenticular |
PE, PP, PC, PS |
200–1.500 |
<0.5% |
Strand pelletizing uses a water bath for cooling and works well for continuous strands. Underwater pelletizers cut molten plastic directly into pellets with rapid cooling, giving you better control over size and shape. Water ring systems offer a balance between cost and quality, producing lenticular pellets suitable for many applications.
You select the right cutter based on your material, desired pellet characteristics, en produksjedoelen. This choice ensures your pellets meet industry standards and customer requirements.
Pellet Collection and Finishing
Droegjen en Screening
You must ensure that pellets are dry and free from unwanted materials before packaging. Moisture control is critical because wet pellets can lead to product degradation and issues during storage. Nei ôfkuolling, you monitor moisture content to optimize the process. You use screening equipment to separate well-formed pellets from fines and debris. Screening also removes stones, plestik, metalen, and other hard materials that could damage your equipment. A stone trap helps you eliminate hard materials, while magnets pick up metals. You rely on these steps to maintain pellet quality and protect your machinery.
-
Monitor moisture content after cooling.
-
Use screening equipment to remove fines and debris.
-
Employ stone traps and magnets to eliminate hard materials and metals.
-
Separate well-formed pellets from defective ones before packaging.
Tip: Regular screening and drying help you avoid packaging low-quality products and extend the lifespan of your granulator.
Kwaliteitskontrôle
You need to implement quality control measures to ensure product consistency. Sampling plays a crucial role in achieving good pellet quality. You must use proper procedures and equipment to minimize sampling errors. Samples should represent the entire batch, so you avoid skewed results. You process samples correctly before laboratory analysis to get accurate data.
Here is a step-by-step checklist for quality control:
-
Verify assay accuracy by rechecking with the lab.
-
Ensure the sample taken is representative.
-
Investigate if multiple nutrient levels are out of control.
-
Confirm the regular crew operated the mill during production.
-
Check for discrepancies in inventory records.
-
Ensure scales and metering devices are correctly adjusted.
-
Inspect ingredient and finished-feed bins for issues.
-
Reassess mixing times for correctness.
-
Review ingredient assay values for deficiencies.
Finished-feed assays provide a final assessment of how well you controlled quality during production. You should sample regularly, such as once per week or per 100 tons of production, to maintain consistent quality.
Noat: Consistent sampling and accurate processing help you deliver pellets that meet industry standards.
Ferpakking
You prepare pellets for shipment or storage by packaging them efficiently. You use automated systems to fill bags, bins, or containers. Packaging protects pellets from moisture, fersmoarging, and mechanical damage. You label each package with batch information, produksje datum, and quality data. This step helps you track inventory and ensures traceability. You store packaged pellets in a dry, clean area to preserve their quality until use.
-
Use automated packaging systems for efficiency.
-
Label packages for traceability and quality assurance.
-
Store pellets in dry, clean conditions to prevent degradation.
Callout: Proper packaging and storage guarantee that your pellets remain high-quality and ready for manufacturing or recycling.
You transform plastic into pellets by following each stage: feeding, smelten, filterjen, extruding, cooling, en snijden. This process gives you uniform pellets for manufacturing and recycling.
-
Modern pelletizers help you bewarje oant 30% on materials and reduce the need for new plastic.
-
You support a circular economy by using a granulator to recycle waste and keep plastics out of landfills.
-
Dizze masines lower environmental impact and conserve resources for the future.
Appreciate how this technology makes plastics more sustainable and efficient for everyone.
FAQ
What types of plastics can you process in a pelletizer?
You can process most thermoplastics, ynklusyf polyetyleen (PE), polypropylene (PP), polystyrene (PS), en PET. Some machines also handle engineering plastics and biodegradable materials. Always check your pelletizer’s compatibility before starting.
How do you maintain pellet size consistency?
You control pellet size by adjusting feed rate, die plate design, and cutting speed. Regular monitoring and equipment calibration help you achieve uniform pellets. Consistent input material also improves results.
Why do you need to filter the melted plastic?
Filtration removes contaminants like dirt, metal, of unsmelte dieltsjes. Clean melt protects your equipment and ensures high-quality pellets. You should replace filters regularly to maintain efficiency.
What is the difference between strand and underwater pelletizing?
Strand pelletizing cuts cooled strands after they exit the die. Underwater pelletizing cuts molten plastic directly in water, producing smoother, more uniform pellets. Underwater systems suit high-output and specialty plastics.
How do you reduce moisture in finished pellets?
You use drying systems after cooling. Air knives, centrifugal dryers, or fluidized bed dryers remove surface moisture. Proper drying prevents pellet degradation and improves storage life.
Can you recycle mixed plastic waste in a pelletizer?
You can process mixed plastics, but you may see lower pellet quality. Sorting and pre-treating materials improve results. Some advanced pelletizers handle blends better than others.
How do you troubleshoot common pelletizer problems?
Tip: Check for uneven feeding, clogged filters, or incorrect temperature settings. Inspect knives for wear. Regular maintenance and monitoring help you solve most issues quickly.