

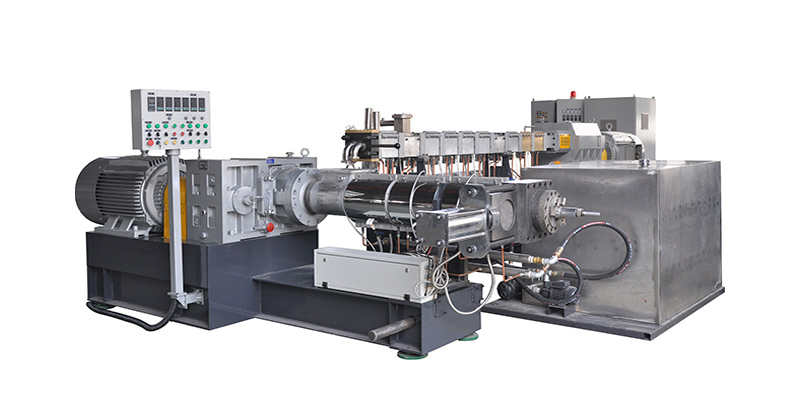
With over 18 years of expertise in plastic extrusion technology and direct collaboration with 200+ global manufacturers (including automotive, cable, and medical device producers), I’ve witnessed the transformative impact of two stage extruders on compounding efficiency and material quality. Unlike single-stage extrusion systems, the tandem extrusion design addresses the critical challenge of balancing high throughput with controlled shearing and temperature management—making it the gold standard for processing sensitive or high-performance thermoplastics like PVC, XLPE, and low-smoke zero-halogen (LSZH) iyaya.
Na Two Stage Tandem Extruder Factory represents a specialized extrusion solution engineered for precision compounding and shearing of thermoplastics, where process control and material integrity are non-negotiable. The system’s dual-stage configuration divides the extrusion process into two distinct, complementary phases, each optimized for a specific function—eliminating the trade-offs inherent in single-stage extruders.
The first stage twin extruder usually runs at the high speed for better compounding and higher throughput. This high-speed twin-screw section excels at intensive mixing, vakatautauvatataki, and melting of raw materials, leveraging intermeshing screw geometry to ensure uniform distribution of additives, vakasinaiti, or reinforcements (t.s., fibra de vidrio, veivakabulabulataki ni yameyame). The high rotational speed (me yacova na 500 rpm for Zhuoyue models) maximizes compounding efficiency, processing even complex material formulations at scale.
The second stage must be a single screw extruder, with a large diameter and low speed operation. The low screw speed avoids over-shearing force—a critical advantage for heat-sensitive materials like medical-grade soft PVC or XLPE cable compounds, where excessive shearing can degrade molecular structure, compromise mechanical properties, or cause thermal degradation. Due to the strong heat exchange ability, the internal cooling system can effectively prevent overheating, maroroya na lewa dodonu ni katakata ena taudaku ni ikarua ni-ivakatagedegede ni bareki me vakadeitaka na viscosity ni waicala tudei kei na ivakarau ni ka e buli.
Na Fabricante de extruder tandem de dos etapas vakatara na dauveiqaravi me vakayacora e levu cake na veisau, na iwalewale ni veiwaki rawa kei na kena lewai na ivakarau ni katakata. Ena kena wasei na veivakaduavatataki (ivakatagedegede 1) kei na buli/vakacurumi (ivakatagedegede 2), o ira na dauveiqaravi e rawa ni ra veisautaka vakataki ira na paramita (totolo, katakata, ivakarau ni kakana) me baleta na veitikina yadua, vakarautaka na iwalewale ki na gagadre duatani ni iyaya yadua-mai na rigid PVC paipo ni veivakaduavatataki ki na malumu ni veiqaravi vakavuniwai-kalasi PVC se LSZH iyaya ni kebulu ..
Na totolo cecere ni rua-sikirini imatai ni ikalawa e solia na veiwaki kaukauwa ni dua-sikirini extruders sega ni rawa ni veiganiti ., vakadeitaka na veiwaseyaki vakatautauvata ni ikuri (t.s., palasitika, vakadeitaki, veivakabulabulataki ni yameyame) kei na iyau tudei ni iyaya ni ilawalawa-ki-ilawalawa. Na ikatolu ni ilawalawa ni veivakatovolei mai na Jaina palasitika misini ni bisinisi ni isoqosoqo (CPMIA) vakadeitaka ni rawata na rua na ivakatagedegede ni Zhuoyue 98% homogenization dodonu me baleta na PVC ni veivakaduavatataki-15% cecere cake mai na dua-na-ivakatagedegede ni veisau.
Na totolo lailai duadua-sikirini ikarua ni ikalawa e vakaotia na sivia-shearing kei na katakata ., taqomaka na iyaya e dau katakata mai na kena vakacacani. Kena ivakaraitaki, ni vakayagataki na iyaya vakavuniwai ni PVC malumu . (vakayagataki ena paipo ni IV se iyaya ni veisele), na ivakarau e maroroya e dua na veisau ni katakata ni ± 1 ° C ., vakadeitaka na kena muri na ISO . 10993 ivakatagedegede ni bula kei na kena tarovi na veisautaki ni roka ni iyaya se na kena ramusu.
Na ituvatuva ni tandem e cokovata na cakacaka cecere ni veivakaduavatataki (ivakatagedegede 1) kei na extrusión tudei (ivakatagedegede 2), vakauta 30-50% cecere cake mai na dua-ivakatagedegede rua-sikiri extruders ni levu tautauvata. E dua na ivakaraitaki ni Zhuoyue ZYT65-150 e bulia 300-500 kg/hr of XLPE cable material—compared to 200-300 kg/hr from a single-stage 65mm twin-screw extruder—while maintaining strict quality control over electrical insulation properties.
The flexible parameter adjustment and dual-stage design make the system compatible with a wide range of thermoplastics, from commodity resins to high-performance engineering materials. This versatility eliminates the need for multiple dedicated extruders, reducing capital expenditure and factory floor space for manufacturers processing diverse material formulations.
Precise temperature and shearing control minimize material scrap (vakalevu <2% for Zhuoyue systems, vakatauvatani kei na . 5-8% for single-stage extruders) and reduce energy consumption by 18% per kg of finished compound. Me baleta na buli cecere (t.s., cable material manufacturing), oqo e vakadewataki ki na ilavo maroroi vakayabaki ni . $50,000-$150,000 for mid-sized facilities.
Na extruder ni rua na ikalawa e vakayagataki vakalevu me baleta na veivakaduavatataki ni thermoplastic kei na shearing .. rua na ituvatuva ni ituvatuva era veiganiti me baleta na kena vakayagataki e dua na veimataqali iyaya ., kei na kerekere spanning cecere-dodonu kei na cecere-iwiliwili ni bisinisi ena vanua e bibi kina na tudei ni iyaya:
Zhuoyue’s two stage extruder series (ZYT50-120 to ZYT95-200) is engineered to scale with production needs, from small-batch specialty compounding (ZYT50-120) ki na buli iyaya lelevu (ZYT95-200). All models maintain the core dual-stage design principles—high-speed compounding, low-speed extrusion, and precision cooling—with specifications tailored to throughput and material type:
| Ivakaraitaki | Diameter (mm) | Max. Totolo (rpm) | L/D | Motor (kW) | Lako (kg/auwa) |
|---|---|---|---|---|---|
| ZYT50-120 | 50.5/120 | 500/85 | 24-48 | 37-45 | 200-300 |
| ZYT65-150 | 62.4/150 | 500/85 | 24-48 | 75/45 | 300-500 |
| ZYT75-180 | 71/180 | 500/85 | 24-48 | 110/55 | 300-800 |
| ZYT95-200 | 93/200 | 300/85 | 24-48 | 220/110 | 500-1000 |
Key Specification Notes: The diameter values represent stage 1 (twin-screw) / ivakatagedegede 2 (single-screw) barrel diameters. Max speed values reflect stage 1 / ivakatagedegede 2 rotational speeds (rpm). The L/D ratio (24-48) is adjustable across barrel zones to optimize melting and cooling for different materials—shorter ratios (24) for high-throughput general plastics, longer ratios (48) me baleta na iyaya vakatabakidua ni katakata.
Zhuoyu kece Lab rua na sikirini ni vakasaqa rua na extruders ni ikalawa e vakaraitaka na sogo-lupu PID ivakarau ni katakata kei na vanua-vakatabakidua na vakacegu (wai/wai) me baleta na ivakatagedegede ruarua. Na ikarua ni-ivakatagedegede ni bareki e oka kina na sala ni vakacegu rua-bai kei na sensors ni katakata spaced ena vei 100mm ., maroroya na ± 0.5°C dodonu-bibi me baleta na kena vakayacori na LSZH kei na PVC ni kalasi vakavuniwai .. Na ituvatuva oqo e vakadonui mai vei ira na Komisoni ni Livaliva ni Veimatanitu . (IEC) me baleta na kena muri na ivakatagedegede ni lewa ni katakata ni cakacaka (IEC 61131-2).
Ivakatagedegede 1 rua na sikivu era buli mai na sitila ni nitrided (38CrmoAla) kei na dua na kaukauwa ni dela ni HRC . 65, ni stage 2 sikivu duabau vakayagataka na iubi bimetallic (Stelite 6) me baleta na veivakacacani ni abrasion — vakabalavutaka na bula ni iwasewase ki na . 8,000+ auwa ni cakacaka (2x longer than standard extruders). Barrels are lined with wear-resistant ceramics for processing filled materials (t.s., calcium carbonate-filled PVC), reducing maintenance downtime by 60%.
Compliant with global safety and quality standards (S.K., ISO 9001, UL 508A for electrical components, and FDA 21 CFR 177.1520 for food/medical contact applications), the extruders include emergency stop systems, interlocked safety guards, and thermal overload protection. For medical device manufacturers, Zhuoyue offers cleanroom-compatible configurations (Class 8 ISO 14644-1) to meet sterile production requirements.
The extruders feature a touchscreen HMI (human-machine interface) with pre-programmed material profiles (t.s., PVC, XLPE, LSZH) to simplify setup—reducing operator training time by 70%. Modular component design allows for quick screw/barrel replacement (≤3 hours) and on-site maintenance, vakalailaitaka na vakataotaki ni buli iyaya. Remote monitoring and diagnostic capabilities enable real-time technical support from Zhuoyue’s global service centers (Amerika, EU, Tokalau Ceva kei Esia).
A leading European cable manufacturer (vakaitikotiko e Jamani) replaced three single-stage extruders with two Zhuoyue ZYT65-150 two stage extruders in 2024 to scale production of XLPE medium-voltage cable compounds. The results demonstrate the tangible benefits of the tandem design:
The manufacturer reported that the ZYT65-150’s ability to process XLPE with consistent cross-linking agent distribution reduced cable failure rates by 90% in field testing, enhancing their market reputation for high-quality power cables.
To highlight the unique value of tandem extrusion systems, below is a side-by-side comparison with single-stage twin-screw and single-screw extruders for key performance metrics:
| Performance Metric | Rua na ivakatagedegede ni (Zhuoyue) | Single-Stage Twin-Screw Extruder | Single-Stage Single-Screw Extruder |
|---|---|---|---|
| Homogenization Accuracy | 98% | 83% | 75% |
| Levu duadua (kg/hr for 65mm base) | 500 | 300 | 130 |
| Vakayagataki ni kaukauwa (kWh/kilo) | 0.62 | 0.78 | 0.95 |
| Suitability for Heat-Sensitive Materials | Excellent (controlled shearing/cooling) | Fair (risk of overheating) | Poor (limited mixing/heat control) |
| Maintenance Downtime (hours/year) | 40 | 85 | 60 |
Oti 18 yabaki ni idinia kei na vakavinakataki tandem extrusion tekinolaji, Na rua na extruders ni Zhuoyue e tu vakataki koya ena nodra rawa ni vakadewataka na cakacaka cecere ., lewa dodonu ni iwalewale, kei na kena muri na lawa —e bibi vei ira na dau buli iyaya ena veitabacakacaka e vakalawataki . (veiqaravi vakavuniwai, motoka, cable). E sega ni vaka na extruders ni rua na ivakatagedegede raraba, Na ivakarau ni Zhuoyue e tokoni mai na .:
Se o sa vakarautaka tiko na PVC ni kalasi vakavuniwai ., XLPE iyaya ni kebulu, se LSZH veivakaduavatataki, Na rua na ivakatagedegede ni Zhuoyue e vakadeitaka na ivakarau tudei, vakayagataki vinaka ni isau, kei na scalability —vukei iko mo sotava na tubu ni gagadre ni makete ni o muria tiko na ivakatagedegede kaukauwa ni bisinisi ..
KEI: Io. Zhuoyue e solia na FDA-vakadonui na veivakarautaki kei na kakana-kalasi ni veivakabulabulataki, bareki/sikirini vakalivaliva (Ra ≤ 0,8 m), kei na savasava-ena-vanua . (CIP) ivakarau me sotava na FDA 21 CFR 177.1520 na veika e gadrevi me baleta na palasitika ni veitaratara kei na kakana (t.s., PE/PP veivakaduavatataki me baleta na vakavodoki).
KEI: Na ivakatagedegede ZYT95-200 ivakaraitaki e tiko kina e dua na gauna ni veiliutaki ni . 10-12 macawa. Veivakarautaki vakaitaukei (t.s., veiganiti ni rumu savasava, itukutuku ni sikivu vakatabakidua me baleta na LSZH) gadrevi 14-16 macawa. Totolo ni kena buli (8-macawa ni veiliutaki) e tiko me baleta e dua na ikuri ni . 15% na isau ni iunite.
KEI: Me baleta na palasitika raraba (t.s., PVC kaukauwa), tornillos/barreles dura 8,000+ auwa ni cakacaka (≈1 na yabaki me baleta na 24/7 ivoli). For highly abrasive materials (t.s., 50% calcium carbonate-filled PVC), replacement is needed every 4,000-6,000 aua. Zhuoyue offers predictive maintenance software to monitor wear and schedule replacements proactively.
KEI: Io. The high-speed first stage effectively mixes and melts post-consumer/post-industrial recycled plastics (t.s., recycled XLPE cable scrap) with virgin resins, while the low-speed second stage prevents over-shearing of degraded polymer chains. Zhuoyue can customize screw profiles to optimize processing of recycled materials with high impurity levels.
KEI: Zhuoyue’s training program includes 2 days of on-site hands-on training (per operator) ubia: parameter setup for different materials, veiqaravi vakawasoma (lubrication, filter changes), troubleshooting common issues (t.s., veisau ni katakata, material bridging), and quality control testing. We also provide a comprehensive operator manual (English/Spanish/German/French) and access to on-demand video tutorials.
As a trusted partner to global manufacturers for nearly two decades, Zhuoyue’s two stage extruders are designed to deliver not just equipment, but a complete compounding solution that aligns with your quality, maqosa, and compliance goals. Contact our technical team to discuss your specific material processing needs and request a free feasibility analysis for your production line.