Ekstruuderin ruuvikomponentit: Tarkasti suunniteltu kulutuskestävyyttä varten, Korroosiosuojaus & Optimaalinen suorituskyky
Kanssa 22 vuosien erikoisosaamista ekstruuderin ruuvikomponenttien suunnittelusta, materiaalitiede, ja teolliset ekstruusiosovellukset, Olen tehnyt yhteistyötä 450+ valmistajia eri puolilla muovia, kemiallinen, ja elintarviketeollisuudessa ruuvin suorituskyvyn optimoimiseksi, mikä vähentää seisokkeja 40% ja pidentää ruuvin käyttöikää 2-3x korkean kulumisen sovelluksissa. Ruuvikomponentti on minkä tahansa ekstruuderijärjestelmän sydän, vaikuttaa suoraan materiaalinkäsittelyn tehokkuuteen, tuotteen laatu, ja toimintakustannukset. Excellencen ruuvikomponentit on suunniteltu materiaalitieteeseen keskittyen, geometrinen tarkkuus, ja sovelluskohtainen suunnittelu, tekee niistä kultastandardin suulakepuristusprosesseissa aina tavallisesta muoviseoksesta syövyttävään kemialliseen käsittelyyn ja korkean lämpötilan elintarviketuotantoon.
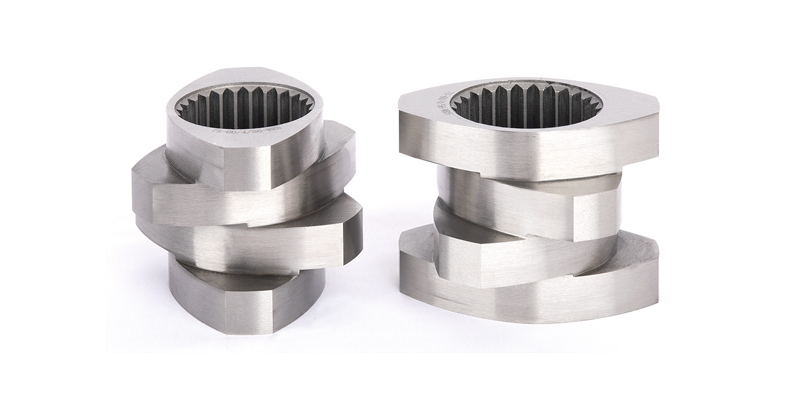
Ruuvikomponentit: Ydinsuunnittelu & Toiminnalliset edut
Ruuvikomponentti on suulakepuristimen tärkeä osa. Kulutuskestävyys ja korroosionkestävyys ovat tärkeitä sen käyttöiän mittareita. Excellence tarjoaa erilaisia materiaaleja erilaisiin käyttöolosuhteisiin ja taloudellisiin näkökohtiin. Ekstruusiojärjestelmissä, ruuvien kuluminen ja korroosio 60% suunnittelemattomista seisokeista ja 30% ylläpitokustannuksista – materiaalin valinnasta ja suunnittelun tarkkuudesta ei voida neuvotella kustannustehokkaan tuotannon takaamiseksi. Excellencen ruuvikomponentit vastaavat näihin haasteisiin ensiluokkaisten materiaalien yhdistelmällä, optimoitu geometria, ja räätälöity suunnittelu, takaavat pitkän käyttöiän vaikeimmissakin käsittelyolosuhteissa (esim., täytetyt muovit, syövyttäviä kemikaaleja, korkean lämpötilan polymeerit).
Excellencen vakioruuvikomponentilla on uran syvyyssuhde (P0/ti) / 1.55, mikä on optimaalinen arvo vääntömomentti huomioon ottaen, vapaa tilavuus, nopeus, sekä dispersio- ja sekoitusvaikutukset. Uran syvyyssuhde (määritellään ruuvin ulkohalkaisijan suhteena (D0) juuren sisähalkaisijaan (From)) on kriittinen geometrinen parametri, joka tasapainottaa neljää keskeistä suulakepuristussuorituskykytekijää:
- Vääntömomenttikapasiteetti: A 1.55 suhde maksimoi vääntömomentin siirron ekstruuderin käyttöjärjestelmästä materiaaliin, estää ruuvin juuttumisen jopa korkeaviskositeettisilla materiaaleilla (esim., täytetyt PVC-yhdisteet, tekniset muovit, kuten PEEK).
- Ilmainen määrä: The 1.55 suhde tarjoaa riittävän vapaan tilavuuden materiaalin sulatukseen ja kaasun poistoon, vähentää ylikuumenemisen ja hajoamisen riskiä lämpöherkissä materiaaleissa (esim., lääketieteellisen luokan TPU, LDPE).
- Pyörimisnopeus: Optimoitu nopeaan puristamiseen (asti 1200 rpm) Rakenteellista eheyttä tinkimättä – kriittistä korkean suorituskyvyn tuotantolinjoille (esim., putken/profiilin suulakepuristus).
- Dispersio & Sekoitusefektit: Varmistaa lisäaineiden tasaisen jakautumisen (masterbatsit, täyteaineet, stabilointiaineet) hiukkasten tasolla, raitojen poistaminen, taajama, tai epäjohdonmukaiset mekaaniset ominaisuudet valmiissa tuotteissa.
Eri sovelluksiin, Excellence voi myös vapaasti valita uran syvyyssuhteen (P0/ti) alkaen 1.4 to 1.8, mahdollistaa ruuvin suorituskyvyn tarkan virityksen tiettyjen materiaali- ja tuotantovaatimusten mukaan:
- 1.4 Suhde: Suuren vääntömomentin sovelluksiin (esim., erittäin täytettyjä yhdisteitä 60% kalsiumkarbonaatti/talkki täyteaine) – asettaa rakenteellisen lujuuden etusijalle vapaan tilavuuden edelle.
- 1.6-1.8 Suhde: Matalaviskoosisille materiaaleille (esim., kalvolaatuinen PE/PP, liuotinpohjaiset polymeerit) – maksimoi vapaan tilavuuden sulatusta/kaasunpoistoa varten ja vähentää leikkauslämpenemistä.
Joidenkin materiaalisovellusten dispersiota koskevien erityisvaatimusten vuoksi, sekoittamalla, leikkaus, ja sisäinen lämmitys, Excellence räätälöi myös ruuvikomponentit erikoisrakenteisilla eri sovelluksilla, vähentää siten sisäistä kuumennusta hajoamista vaarantamatta, sekoittamalla, ja leikkausefektit. Sisäinen lämmitys (johtuu liiallisesta leikkausvoimasta ruuvin ja materiaalin välillä) on tärkein syy materiaalin hajoamiseen lämpöherkissä polymeereissä (esim., PVC, LEMMIKKI, lääketieteellisen luokan ABS). Excellencen mukautetut ruuvimallit ratkaisevat tämän:
- Elementtien sekoitus: Kierteiset staattiset sekoittimet, ananassekoittimet, ja Maddock-sekoittimet, jotka on integroitu ruuvikiinnitykseen jakaakseen leikkausvoimat tasaisesti, vähentää paikallista lämmitystä mm 20-30%.
- Vaihtuvan pitch-lennot: Kapenevat osat, jotka asteittain puristavat materiaalia, minimoi äkilliset leikkausvoimat ja lämmöntuoton.
- Barrier Flight Designs: Erottelee kiinteän ja sulan materiaalin faasit, varmistaa täydellisen sulamisen ennen korkean leikkausvoiman sekoittumista – kriittinen teknisten muovien kannalta (PC, PA, PBT).
- Matalaleikkauslentoprofiilit: Lämpötilaherkille materiaaleille (esim., biomuoveja, farmaseuttiset apuaineet) – vähentää leikkauslämpöä <5°C asetetun ekstruusiolämpötilan yläpuolella.
Nämä räätälöidyt mallit on validoinut kolmannen osapuolen testauksessa Society of Plastics Engineersin toimesta (SPE), näyttää a 40% materiaalin hajoamisen vähentäminen (mitattuna MFR-retentiolla) verrattuna lämpöherkkien polymeerien standardiruuvimalleihin.
Ekstruuderin ruuvikomponenttien materiaalit: Räätälöity käyttöolosuhteisiin
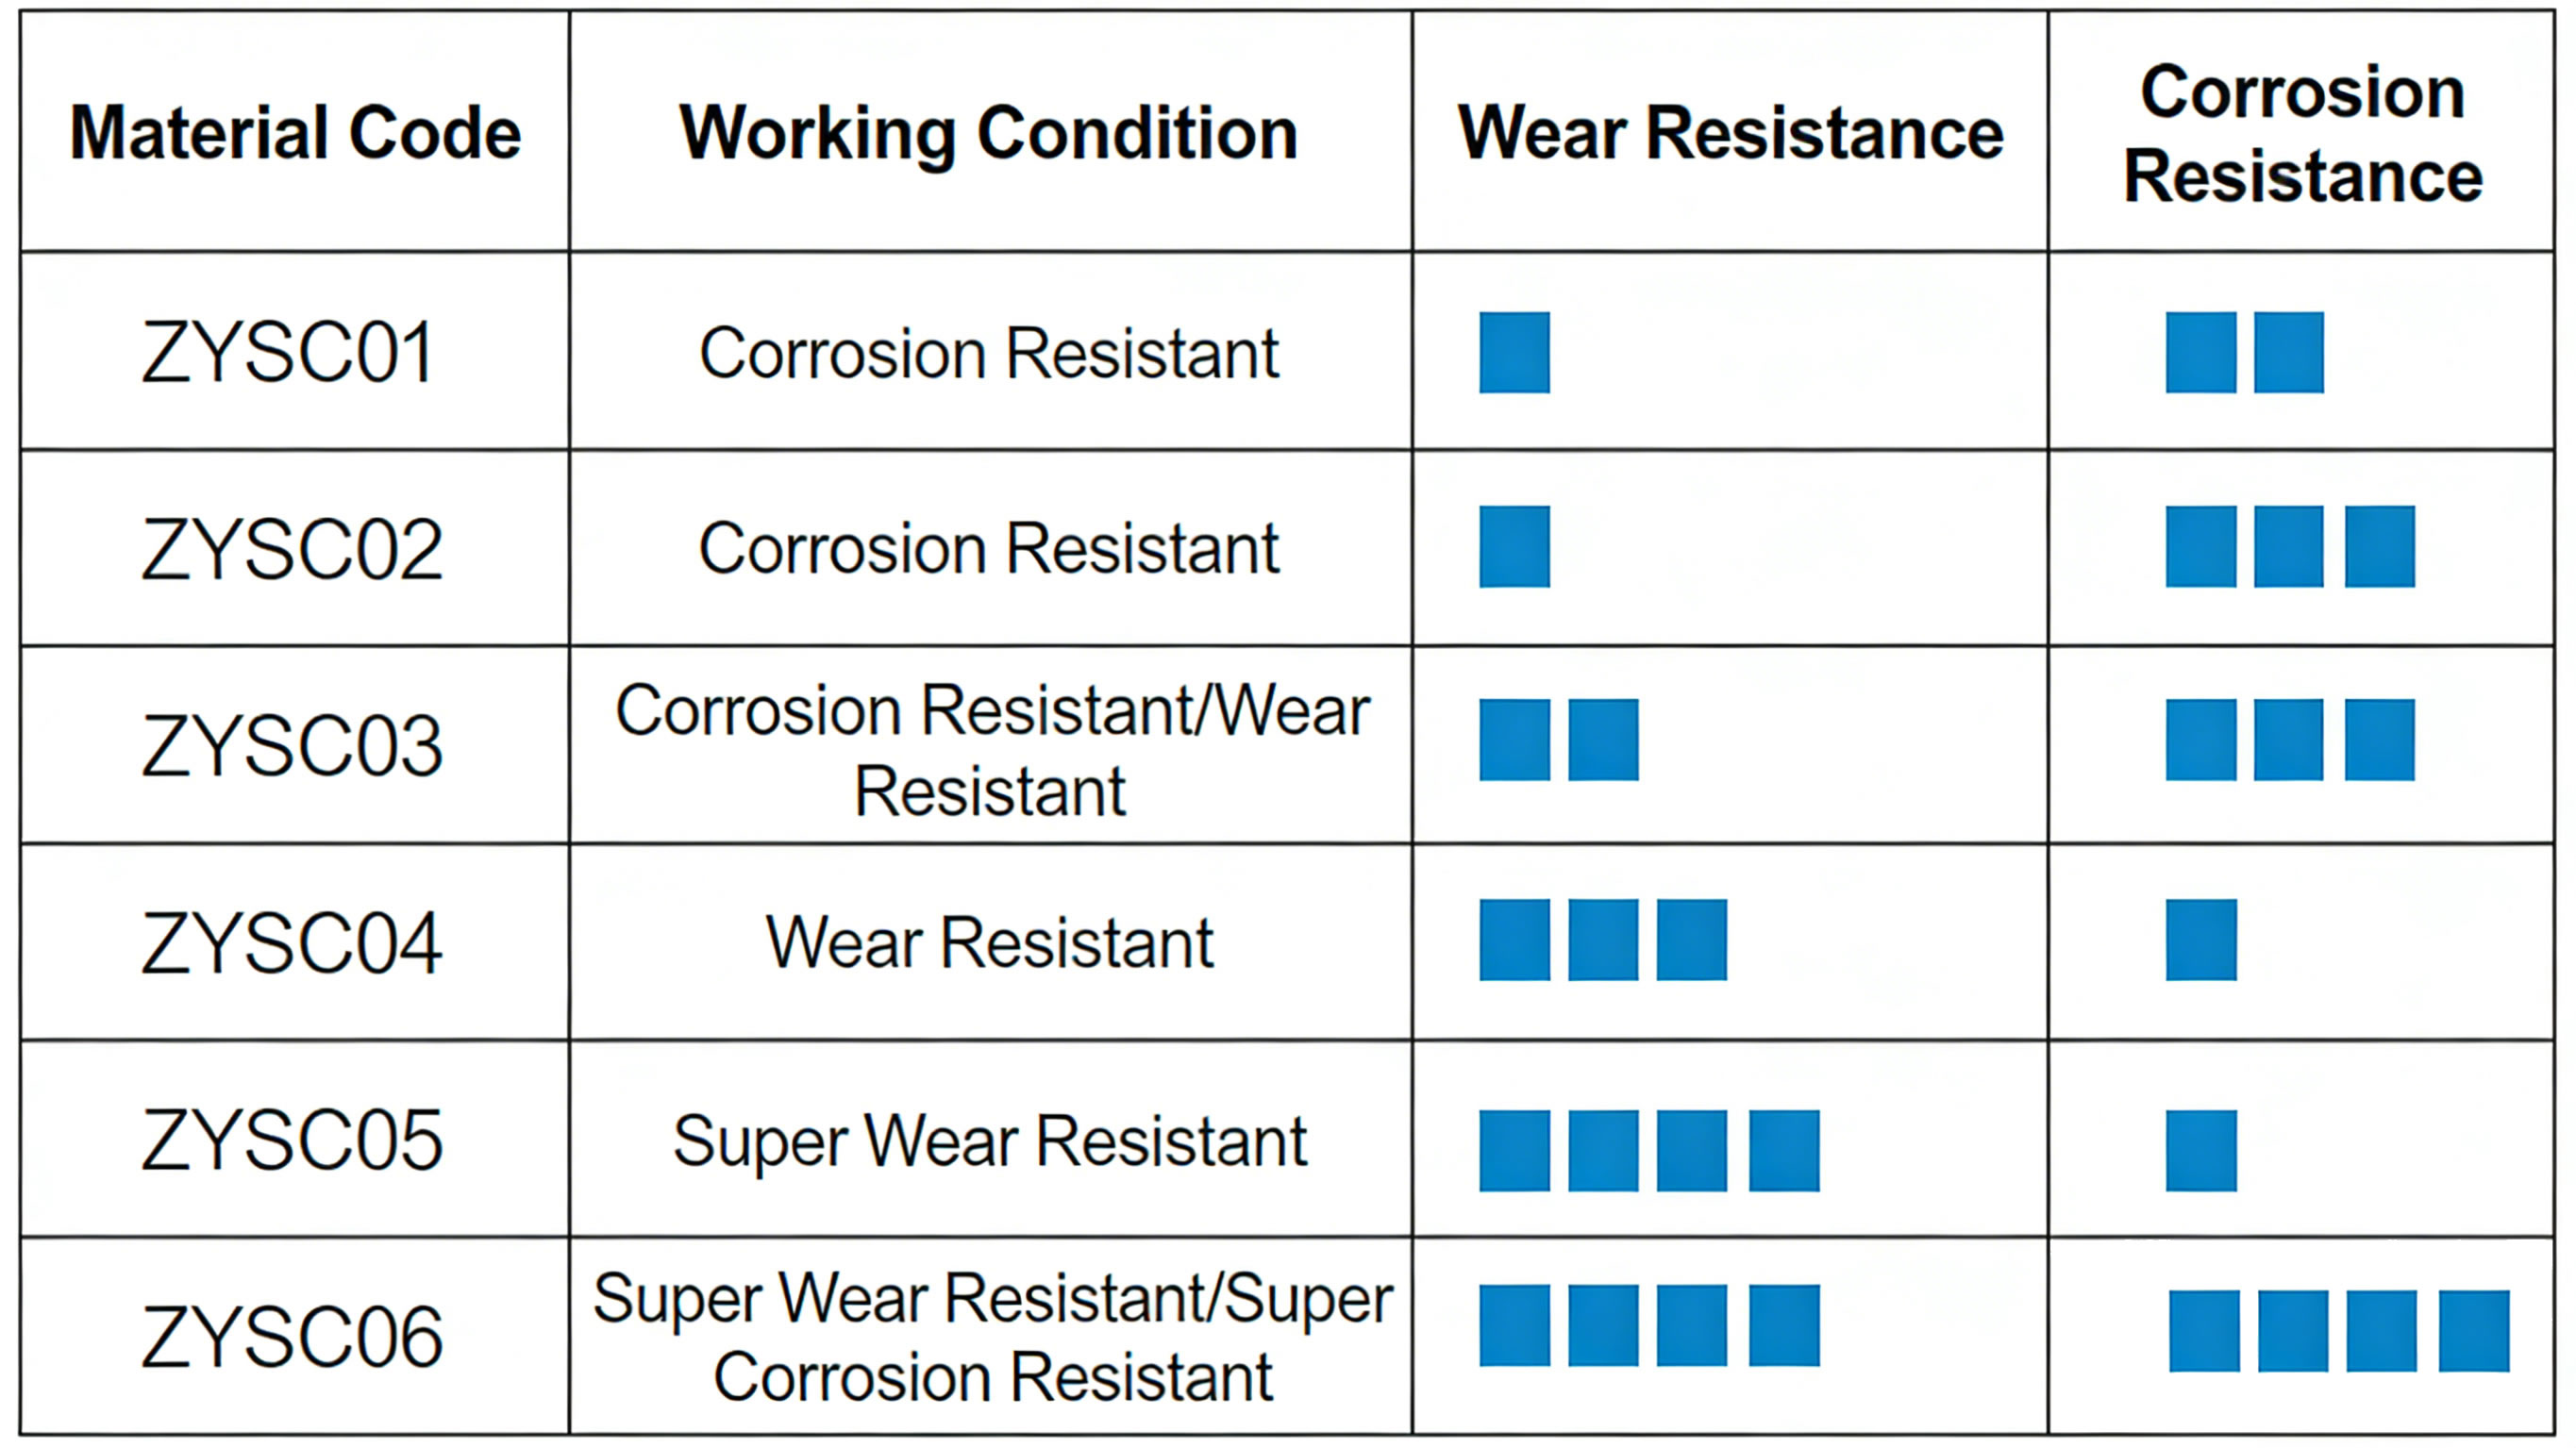
Excellencen ruuvikomponentit valmistetaan useista korkean suorituskyvyn materiaaleista, valitaan kulutuskestävyyden perusteella, korroosionkestävyys, lämpötilan sieto, ja kustannustehokkuus. Oikea materiaalivalinta pidentää ruuvin käyttöikää alkaen 3-6 kuukautta (tavallinen teräs) to 1-5 vuotta (premium-materiaaleja), sovelluksesta riippuen:
- Nopea työkaluteräs: W6Mo5Cr4V2
- Tärkeimmät ominaisuudet: Kovuus HRC:hen asti 62-65, erinomainen kulutuskestävyys, korkean lämpötilan lujuus (600°C asti), ja hyvä sitkeys (kestää halkeilua/halkeilua).
- Optimaaliset sovellukset: Kuluvat ekstruusioprosessit (täytetty muovi kalsiumkarbonaatilla/talkilla/lasikuidulla, kierrätetyt muovit, joissa on hankaavia epäpuhtauksia, kumin seostus).
- Käyttöikä: 18-24 kuukausia varten 24/7 kanssa 50% täytetyt PVC-yhdisteet (3x pidempi kuin nitrattu teräs).
- Taloudellinen hyöty: Korkeammat ennakkokustannukset ($800-$1,500 metriä kohti) kompensoi 70% vaihtotiheyden ja seisokkien vähentäminen.
- Nitrattu teräs: 38CrMoAl
- Tärkeimmät ominaisuudet: Pinnan kovuus HRC asti 58-60 (nitrattu kerros 0,5-0,8 mm paksu), hyvä väsymiskestävyys, kohtalainen korroosionkestävyys, ja kustannustehokkuus.
- Optimaaliset sovellukset: Vakiopuristusprosessit (uusi PE/PP/ABS, vähän täyteaineita sisältävät yhdisteet <20%, syövyttämättömiä materiaaleja).
- Käyttöikä: 6-12 kuukausia varten 24/7 käyttö alkuperäisellä PE/PP:llä (alan standardi yleiskäyttöiselle ekstruusiolle).
- Taloudellinen hyöty: Alhaiset ennakkokustannukset ($300-$600 metriä kohti) – Ihanteellinen pienierätuotantoon tai pienimääräisiin suulakepuristuslinjoihin.
- Ruostumaton teräs: 316L, C276, jne.
- Tärkeimmät ominaisuudet: Poikkeuksellinen korroosionkestävyys (316L: kestää mietoja happoja/emäksiä; C276: kestää kovia kemikaaleja, kuten klooria, rikkihappoa, ja halogenoidut liuottimet), elintarvikeluokan vaatimustenmukaisuus (316L tapaa FDA:n 21 CFR 177.1520), ja stabiilisuus korkeissa lämpötiloissa (jopa 800 °C C276:lle).
- Optimaaliset sovellukset: Syövyttävän materiaalin käsittely (kemiallinen ekstruusio, PVC happamilla stabilointiaineilla), ruoka-/juomapakkausten suulakepuristus (FDA-yhteensopiva), lääketieteellisten laitteiden suulakepuristus (bioyhteensopivia materiaaleja).
- Käyttöikä: 2-5 vuosia kemiallisessa suulakepuristuksessa (ei korroosioon liittyvää kulumista), 12-18 kuukautta elintarvikelaatuista ekstruusiota varten.
- Vaatimustenmukaisuus: 316L on FDA/USDA-yhteensopiva elintarvikekosketussovelluksissa; C276 on ATEX-sertifioitu räjähdysvaarallisiin kemiallisiin ympäristöihin.
- Isostaattinen kuumapuristus (HIP) materiaaleja
- Tärkeimmät ominaisuudet: HIP-käsittely eliminoi materiaalin sisäisen huokoisuuden (tiheys >99.9%), tuloksena erittäin korkea kulutuskestävyys (2x suurempi kuin W6Mo5Cr4V2), poikkeuksellinen korroosionkestävyys, ja tasaiset mekaaniset ominaisuudet koko ruuvissa.
- Optimaaliset sovellukset: Äärimmäiset käyttöolosuhteet (hankaavat keraamitäytteiset polymeerit, korkean lämpötilan tekniset muovit, kuten PEEK/PEI, syövyttävä kemiallinen ekstruusio).
- Käyttöikä: 3-5 vuosia varten 24/7 käyttö keramiikkatäytteisellä PEEK:llä (ruuvimateriaalien pisin käyttöikä).
- Taloudellinen hyöty: Premium ennakkomaksu ($1,800-$3,000 metriä kohti) – ROI saavutettu vuonna 12-18 kuukausia suurille volyymeille, korkean kulutuksen tuotantolinjoja.
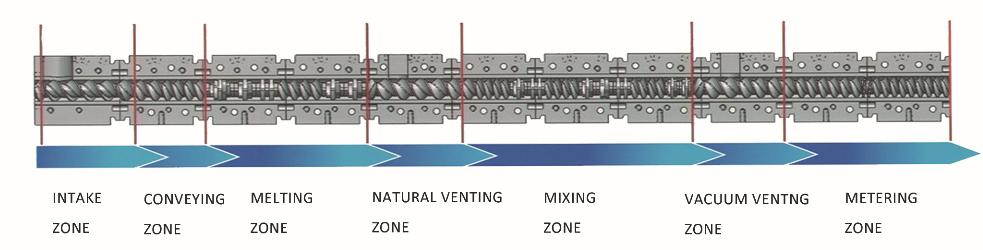
Sovelluskohtaiset ruuvikomponenttien suunnittelut
1. Muoviset ruuvikomponentit
Muovin sekoittamiseen (masterbatch-tuotanto, täytetty polymeeriekstruusio, kierrätetyn muovin jälleenkäsittely), Excellencen ruuvikomponentit on suunniteltu maksimoimaan leviäminen ja minimoimaan kuluminen:
- Uran syvyyssuhde: 1.55 (standardi) tai 1.4 (runsaasti täyteaineita sisältävät yhdisteet >40%).
- Materiaali: W6Mo5Cr4V2 (korkea täyteaine) tai 38CrMoAl (vähän täyteainetta).
- Mukautetut ominaisuudet: Integroidut sekoitustapit, estelennot, ja leikkausvähennysvyöhykkeet täyteaineen agglomeroitumisen ja materiaalin hajoamisen estämiseksi.
- Suorituskykytiedot: 98% lisäainedispersion tasaisuus (varmistettu SPE-testauksella), 40% ruuvien kulumisen vähentäminen verrattuna yleisiin sekoitusruuveihin.
2. Kemiallinen & Syövyttävä materiaali Ruuvikomponentit
Kemialliseen ekstruusioon (liuotinpohjaiset polymeerit, syövyttäviä lisäaineita, kemialliset masterbatsit), korroosionkestävyys on etusijalla:
- Uran syvyyssuhde: 1.6-1.8 (maksimoi vapaan tilavuuden liuottimen haihtumista varten).
- Materiaali: C276 (kovia kemikaaleja) tai 316 litraa (lieviä syövyttäviä aineita).
- Mukautetut ominaisuudet: Sileät kiillotetut lentopinnat (Ra ≤ 0,8 μm) materiaalin kiinnittymisen estämiseksi, tiivistetyt ruuvien päät kemikaalivuodon estämiseksi.
- Vaatimustenmukaisuus: ATEX-sertifioitu räjähdysvaarallisiin kemiallisiin ympäristöihin, REACH-yhteensopiva EU:n kemikaalimääräysten mukaisesti.
3. Ruokaa & Lääketieteelliset ruuvikomponentit
Elintarvikkeiden pakkaamiseen ja lääkinnällisten laitteiden suulakepuristamiseen, hygienia ja bioyhteensopivuus ovat tärkeitä:
- Uran syvyyssuhde: 1.55 (tasapainottaa sekoituksen ja pienen leikkausvoiman).
- Materiaali: 316L ruostumatonta terästä (FDA/USDA-yhteensopiva).
- Mukautetut ominaisuudet: Helposti puhdas muotoilu (ei kuolleita alueita bakteerien kasvulle), kiillotetut pinnat (Ra ≤ 0,4 μm), ja myrkyttömät voiteluaineet (elintarvikelaatuista).
- Vaatimustenmukaisuus: FDA 21 CFR 177.1520 (ruokakosketus), ISO 10993 (lääketieteellisten laitteiden bioyhteensopivuus).
4. Korkean lämpötilan tekniset muoviset ruuvikomponentit
Teknisille muoveille (KURKISTAA, PEI, PA66 lasikuidulla), korkean lämpötilan lujuus ja kulutuskestävyys ovat tärkeitä:
- Uran syvyyssuhde: 1.4-1.55 (korkea vääntömomentti korkeaviskositeettisiin sulatteisiin).
- Materiaali: HIP-käsitelty W6Mo5Cr4V2 tai C276 (korkeiden lämpötilojen vakaus).
- Mukautetut ominaisuudet: Jäähdytyskanavat ruuvin sydämessä (vähentää sisäistä lämmitystä mm 25%), kulutusta kestävä pinnoite (volframikarbidi) lentovinkeissä.
- Suorituskykytiedot: Säilyttää mittavakauden 400°C:ssa, käyttöikä 3+ vuotta lasikuitutäytteiseen PEEK-ekstruusioon.
Tekniset tiedot & Laadunvalvonta
1. Mittojen toleranssit
Excellencen ruuvikomponentit on valmistettu tiukkojen ISO-standardien mukaisesti 9001:2015 laatustandardeja, mittatoleransseilla:
- Ulkohalkaisija (D0): ±0,02 mm (kriittinen tynnyrin istuvuuden kannalta).
- Juuren halkaisija (From): ±0,03 mm (varmistaa tasaisen uran syvyyssuhteen).
- Lentokenttä: ±0,05 mm (yhtenäinen materiaalin kehitys).
- Suoruus: ≤0,01 mm/m (estää tynnyrin kulumisen ja materiaalin vuotamisen).
Kaikki ruuvit tarkastetaan CNC-koordinaattimittauskoneilla (CMM) toleranssien tarkistamiseksi ennen lähetystä.
2. Pintakäsittelyvaihtoehdot
Suorituskyvyn parantamiseksi, Excellence tarjoaa valinnaisia pintakäsittelyjä ruuvikomponenteille:
- Nitraus: 38CrMoAl-teräkselle (standardi) – lisää pinnan kovuutta HRC:hen 58-60.
- Volframikarbidipinnoite: W6Mo5Cr4V2-teräkselle – lisää kulutuskestävyyttä mm 50% hankaaville materiaaleille.
- PTFE-pinnoite: 316L teräkselle – vähentää materiaalin tarttumista (ihanteellinen tahmeille materiaaleille, kuten TPE/TPU).
- Sähkökiillotus: Teräkselle 316L/C276 – parantaa korroosionkestävyyttä ja hygieniaa (elintarvike-/lääketieteelliset sovellukset).
3. Laadunvalvontaprosessi
Jokainen Excellence-ruuvikomponentti käy läpi 7-vaiheisen laadunvalvontaprosessin:
- Raaka-aineiden tarkastus (todistus analyysin varmentamisesta materiaalilaadulle ja ominaisuuksille).
- CNC-työstö reaaliaikaisella mittavalvonnalla.
- Lämpökäsittely (työkaluteräksen karkaisu/karkaisu, nitraus 38CrMoAl:lle) kovuustestin kanssa.
- Pintakäsittely (tarvittaessa) tartuntatestauksella.
- CMM-mittatarkastus (täysi toleranssin tarkistus).
- Dynaaminen tasapainotestaus (ISO 1940-1:2016) – värähtelyn amplitudi <0.1mm maksimikäyttönopeudella.
- Lopputarkastus ja sertifiointi (materiaalin jäljitettävyys, mittaraportti, kovuusraportti).
Kaikki laadunvalvontatiedot säilytetään 10 vuotta, säännösten noudattamisen täydellisen jäljitettävyyden varmistaminen (IATF 16949 autoteollisuudelle, FDA lääketieteessä).
Tapaustutkimus: HIP-materiaaliruuvit vähentävät seisokkeja keramiikkatäytteisessä PEEK-ekstruusiossa (USA)
Yhdysvaltalainen ilmailu- ja avaruuskomponenttien valmistaja kohtasi usein ruuvivikoja (joka 3 kuukautta) ekstrudoitaessa keramiikkatäytteistä PEEK:ia (30% alumiinioksidin täyteaine) lentokoneiden osille:
- Alkuperäiset haasteet:
- W6Mo5Cr4V2-ruuvit kuluivat nopeasti (lentokärkien kuluminen >1mm sisään 3 kuukautta) keraamisen kulumisen takia.
- Odottamaton seisokki (8 tuntia per ruuvinvaihto) – tuotannon menetys $15,000 seisokkitapahtumaa kohden.
- Epäjohdonmukaiset osien mitat (lisääntyvän ruuvivälyksen vuoksi) – 15% romuprosentti.
- Erinomainen ratkaisu: Mukautetut HIP-käsitellyt W6Mo5Cr4V2-ruuvikomponentit volframikarbidipinnoitteella, uran syvyyssuhde 1.4 (korkea vääntömomentti), ja estelennon suunnittelu.
- Tulokset asennuksen jälkeen:
- Ruuvien käyttöikä pidennetty 36 kuukautta (12x pidempi kuin alkuperäiset ruuvit).
- Suunnittelemattomat seisokit vähentyneet 92% (1 seisokkitapahtuma per 3 vuodet vs. 4 vuodessa).
- Romumäärä alennettu 1% (tasaiset osien mitat minimaalisen ruuvien kulumisen ansiosta).
- Vuosittaiset kustannussäästöt $180,000 (seisokkeja + materiaalia + ruuvin vaihtokustannukset).
- ROI saavutettu vuonna 8 kuukautta (ruuvin hinta $2,800 vs. vuosittaiset säästöt $180,000).
Laitoksen suunnittelupäällikkö kommentoi: "Excellencen HIP-materiaaliruuvit ovat muuttaneet PEEK-ekstruusioprosessimme. Emme enää ole huolissamme suunnittelemattomista seisokeista, ja osamme laatu on parantunut vastaamaan ilmailuteollisuuden tiukkoja toleransseja (±0,01 mm). Tämä on antanut meille mahdollisuuden turvata 2 uusia ilmailu- ja avaruussopimuksia 2 miljoonan dollarin arvosta vuosittain."
Asennus, Huolto & Korvausohjeet
1. Ruuviasennuksen parhaat käytännöt
Oikea asennus varmistaa optimaalisen suorituskyvyn ja estää ennenaikaisen kulumisen:
- Puhdista ekstruuderin säiliö huolellisesti (poista vanhat materiaalijäämät) ennen uuden ruuvin asentamista – käytä tynnyrin puhdistustankoa ja elintarvikelaatuista puhdistusainetta (FDA-yhteensopiva elintarvike-/lääketieteellisiin sovelluksiin).
- Tarkasta piippu kulumisen varalta (mittaa tynnyrin sisähalkaisija) – vaihda piippu, jos välys >0.5mm (liiallinen välys aiheuttaa materiaalin takaisinvirtauksen ja huonon sekoittumisen).
- Asenna ruuvi nostokiinnikkeen avulla (vältä lentojen pudottamista tai naarmuuntumista) – Kiristä ruuviliitin valmistajan ohjeiden mukaan (tyypillisesti 300-500 Nm).
- Tarkista ruuvien kohdistus (käyttämällä kellotaulua) – loppumisen pitäisi olla <0.02mm ruuvin kärjessä.
- Suorita kuivaajo (ei materiaalia) alhaisella nopeudella (50 rpm) varten 10 minuuttia – tarkista epänormaalin melun/värähtelyn varalta (osoittaa suuntausvirhettä).
Excellence tarjoaa yksityiskohtaisen asennusoppaan, jossa on valokuvia ja vääntömomenttitietoja kaikille ruuvimalleille.
2. Ruuvikomponenttien ennaltaehkäisevä huolto
Säännöllinen huolto pidentää ruuvin käyttöikää ja ylläpitää suorituskykyä:
- Päivittäinen huolto:
- Puhdista ruuvi valmistuksen jälkeen (huuhtele puhdistusaineella) materiaalijäämien poistamiseksi (estää hiiltymistä ja korroosiota).
- Tarkista ruuvin kärki ja sekoituselementit kulumisen/vaurioiden varalta (visuaalinen tarkistus puhdistuksen aikana).
- Kuukausihuolto:
- Mittaa ruuvin välys (tynnyrin sisähalkaisija – ruuvin ulkohalkaisija) – tallenna tiedot kulumisnopeuden seuraamiseksi.
- Voitele ruuviliitin (käytä korkean lämpötilan rasvaa, FDA-yhteensopiva tarvittaessa).
- Tarkista materiaalin kerääntyminen kuolleille alueille (sekoituselementtejä, estelennot) – Puhdista messinkiharjalla (vältä lentopintoja naarmuuntumasta).
- Neljännesvuosittainen huolto:
- Irrota ruuvi täydellistä tarkastusta varten (mittaa lennon paksuus, tarkista korroosion/halkeamien varalta).
- Puolattua pientä kulumaa lentokärjeissä (käyttäen 400 karkeaa hiekkapaperia) mittatarkkuuden palauttamiseksi.
- Tarkasta tynnyrin vuoraus kulumisen varalta (vaihda tarvittaessa optimaalisen välyksen säilyttämiseksi).
3. Ruuvien vaihtokriteerit
Vaihda ruuviosat, kun:
- Lentokärkien kuluma >1mm (aiheuttaa huonon sekoituksen ja epäjohdonmukaisen tulosteen).
- Korroosiopisteet >0.5mm syvä (materiaalikontaminaation ja rakennevaurion vaara).
- Halkeamia lentoissa tai ytimessä (turvallisuusvaara – ruuvin rikkoutumisvaara käytön aikana).
- Ruuvin välys >0.8mm (materiaalin takaisinvirtaus vähentää ekstruuderin tehokkuutta >20%).
- Materiaalin hajoaminen (MFR-vaihtelu >10%) – osoittaa huonoa sekoittumista kuluneiden lentojen vuoksi.
Excellence tarjoaa ruuvintarkastuspalvelun (paikan päällä tai laboratoriossa) kulumisen arvioimiseksi ja vaihdon ajoituksen suosittelemiseksi.
Usein kysytyt kysymykset Excellence-ekstruuderin ruuvikomponenteista
K: Voiko Excellence räätälöidä ruuvikomponentteja ei-standardin ekstruuderin kokoihin (esim., 65mm, 90mm halkaisija)?
A: Kyllä. Excellence valmistaa ruuvikomponentteja kaikille ekstruuderin vakiohalkaisijoille (15mm - 200 mm) ja mukautetut halkaisijat (asiakkaan piirustusten mukaan). Valmistamme myös kaksiruuvikomponentteja (pyörivät yhdessä ja vastakkain) ekstruuderien yhdistämiseen, jakokoot 10mm - 100mm.
K: Mikä on räätälöityjen ruuvikomponenttien toimitusaika? (materiaalin valinta + uran syvyyssuhde + erikoistunut suunnittelu)?
A: Vakioruuvikomponentit (38CrMoAl, 1.55 uran syvyyssuhde) on läpimenoaika 2-3 viikkoa. Mukautetut komponentit (HIP materiaalit, erikoistunut uran syvyyssuhde, sekoituselementtejä) vaatia 4-6 viikkoa. Nopeutettu tuotanto (1-2 viikkoa normaaliksi, 3 viikkoa mukautettuna) on saatavilla lisämaksusta 25% maksu.
K: Tarjoaako Excellence materiaalitestausraportteja ruuvikomponenteille??
A: Kyllä. Kaikilla ruuvikomponenteilla on materiaalitodistus (analyysitodistus – COA) materiaalilaadun tarkistaminen, kovuus, ja kemiallinen koostumus. HIP-materiaaleille, Tarjoamme myös HIP-käsittelyraportteja (tiheys, huokoisuus) ja rikkomaton testaus (NDT) raportteja (ultraäänitutkimus sisäisten vikojen varalta).
K: Kuinka valitsen oikean materiaalin ekstruusiosovellukselleni?
A: Excellencen tekninen tiimi tarjoaa ilmaisen materiaalivalintaoppaan, joka perustuu:
- Materiaalin tyyppi (neitsyt/kierrätetty, täytetty/täyttämätön, syövyttävä/syövyttävä).
- Ekstruusiolämpötila (korkean lämpötilan tekniset muovit vs. vakiopolymeerejä).
- Tuotantomäärä (24/7 operaatio vs. erätuotanto).
- Budjetti (ennakkokustannukset vs. kokonaisomistuskustannukset).
Tarjoamme myös kokeiluohjelman (30-näyteruuvin päiväkoe) uudet asiakkaat voivat vahvistaa suorituskyvyn ennen täyttä ostoa.
K: Mikä takuu myönnetään Excellence-ruuvikomponenteille?
A: Vakiotakuu: 12 kuukautta 38CrMoAl ja 316L ruuveille, 24 kuukautta W6Mo5Cr4V2- ja HIP-materiaaliruuveille (kattaa valmistusvirheet ja ennenaikaisen kulumisen <0.5mm ensimmäisenä vuonna). Laajennettu takuu (36 kuukautta) on saatavilla lisämaksusta 15% maksu, mukaan lukien vuosittaiset kulumistarkastukset.
Yli kahden vuosikymmenen ajan, Excellencen ekstruuderin ruuvikomponentit ovat asettaneet alan standardin kulutuskestävyydelle, korroosiosuojaus, ja sovelluskohtainen suorituskyky. Suulakepuristatpa tavallista PE/PP:tä, syövyttäviä kemikaaleja, elintarvikelaatuiset polymeerit, tai korkean lämpötilan tekniset muovit, ruuvimme on suunniteltu maksimoimaan käyttöaika, vähentää kustannuksia, ja parantaa tuotteiden laatua. Ota yhteyttä tekniseen tiimiimme tänään ja pyydä ilmainen ruuvisuunnitteluneuvonta ja tarjous, joka on räätälöity ekstruusioprosessin vaatimuksiisi.

