Estrusiorako Torlojuen Osagaiak: Higadura erresistentziarako diseinatutako zehaztasuna, Korrosioaren babesa & Errendimendu optimoa
Horrekin 22 years of specialized expertise in extruder screw component design, material science, and industrial extrusion applications, I’ve collaborated with 450+ manufacturers across the plastics, kimikoa, and food processing industries to optimize screw performance—reducing downtime by 40% and extending screw service life by 2-3x for high-wear applications. The screw component is the heart of any extruder system, directly impacting material processing efficiency, produktuaren kalitatea, and operational costs. Excellence’s screw components are engineered with a focus on material science, geometric precision, and application-specific design, making them the gold standard for extrusion processes ranging from standard plastic compounding to corrosive chemical processing and high-temperature food production.
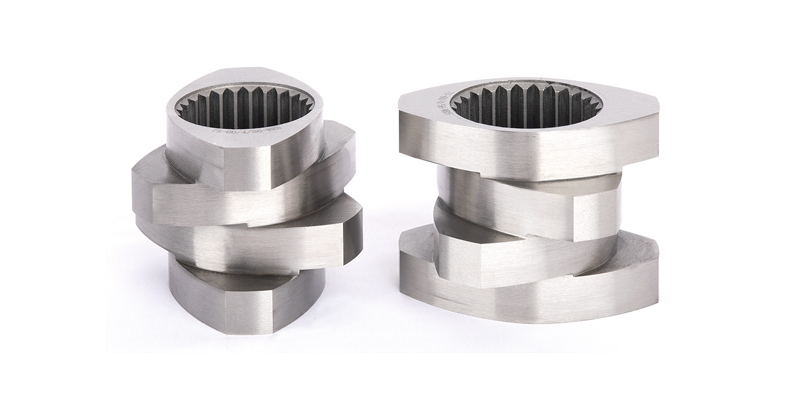
Screw Components: Core Diseinua & Functional Advantages
The screw component is a crucial part of the extruder. Wear resistance and corrosion resistance are important indicators of its service life. Excellence offers various materials to suit different operating conditions and economic considerations. In extrusion systems, screw wear and corrosion account for 60% of unplanned downtime and 30% of maintenance costs—making material selection and design precision non-negotiable for cost-effective production. Excellence’s screw components address these challenges through a combination of premium materials, optimized geometry, and custom engineering, ensuring long service life even in the harshest processing environments (adib., filled plastics, corrosive chemicals, high-temperature polymers).
Excellence’s standard screw component has a groove depth ratio (D0/Mar) de 1.55, which is the optimal value considering torque, bolumen librea, abiadura, and dispersion and mixing effects. The groove depth ratio (defined as the ratio of outer screw diameter (D0) to inner root diameter (Di)) is a critical geometric parameter that balances four key extrusion performance factors:
- Torque Capacity: A 1.55 ratio maximizes torque transfer from the extruder drive system to the material, preventing screw stalling even with high-viscosity materials (adib., filled PVC compounds, engineering plastics like PEEK).
- Free Volume: The 1.55 ratio provides sufficient free volume for material melting and degassing, reducing the risk of overheating and degradation in heat-sensitive materials (adib., medical-grade TPU, LDPE).
- Rotational Speed: Optimized for high-speed extrusion (arte 1200 rpm) without compromising structural integrity—critical for high-throughput production lines (adib., pipe/profile extrusion).
- Dispertsioa & Mixing Effects: Ensures uniform distribution of additives (masterbatches, betegarriak, egonkortzaileak) partikulen mailan, marra ezabatuz, aglomerazioa, edo propietate mekaniko ez-koherenteak amaitutako produktuetan.
Aplikazio ezberdinetarako, Bikaintasunak ere libreki hauta dezake groove sakoneraren ratioa (D0/Mar) tik 1.4 to 1.8, torlojuaren errendimenduaren doikuntza zehatza ahalbidetuz, material eta ekoizpen-eskakizun zehatzekin bat etor daitezen:
- 1.4 Ratioa: Momentu handiko aplikazioetarako (adib., oso betetako konposatuekin 60% kaltzio karbonato/talko betegarria) – Egitura-indarra lehenesten du bolumen askearen aurrean.
- 1.6-1.8 Ratioa: Biskositate baxuko materialetarako (adib., film-mailako PE/PP, disolbatzaileetan oinarritutako polimeroak) – urtzeko/desgasifikatzeko bolumen librea maximizatzen du eta zizaila-berokuntza murrizten du.
Dispertsioari dagokionez zenbait material aplikazioren eskakizun bereziak direla eta, nahastea, zizaila, eta barneko berogailua, Bikaintasunak torloju-osagaiak ere pertsonalizatzen ditu aplikazio desberdinetarako egitura espezializatuekin, horrela, barne-berogailua murrizten da dispertsioa kaltetu gabe, nahastea, eta zizaila-efektuak. Barneko berogailua (torlojuaren eta materialaren arteko gehiegizko ebakiduraren ondorioz) beroarekiko sentikorrak diren polimeroetan materialaren degradazioaren kausa nagusia da (adib., PVCa, PET, mediku-mailako ABS). Bikaintasunaren torlojuaren diseinu pertsonalizatuek horri erantzuten diote:
- Elementuak nahastea: Nahasgailu estatiko helikoidalak, anana nahasgailuak, eta Maddock nahasgailuak torlojuaren hegalean integratuta ebakidura-indarrak uniformeki banatzeko, Berokuntza lokalizatua murriztuz 20-30%.
- Aldakorreko Hegaldiak: Materiala apurka-apurka konprimitzen duten atal konikoak, bat-bateko ebakidura-indarrak eta beroa sortzea minimizatzea.
- Oztopo Hegaldi Diseinuak: Material solidoa eta urtutako faseak bereizten ditu, ebakidura handiko nahasketa baino lehen urtze osoa bermatzea, ingeniaritza plastikoetarako kritikoa (PCa, PA, PBT).
- Zizadura baxuko hegaldi-profilak: Tenperatura sentikorrak diren materialetarako (adib., bioplastikoak, eszipiente farmazeutikoak) – Zizaila berotzea murrizten du <5Ezarritako estrusio-tenperaturaren gainetik °C.
Diseinu pertsonalizatu hauek Plastikoen Ingeniarien Elkarteak hirugarrenen probetan balioztatu ditu (SPE), a erakutsiz 40% materialen degradazioa murriztea (MFR atxikipenaren arabera neurtuta) beroarekiko sentikorrak diren polimeroetarako torloju-diseinu estandarrekin alderatuta.
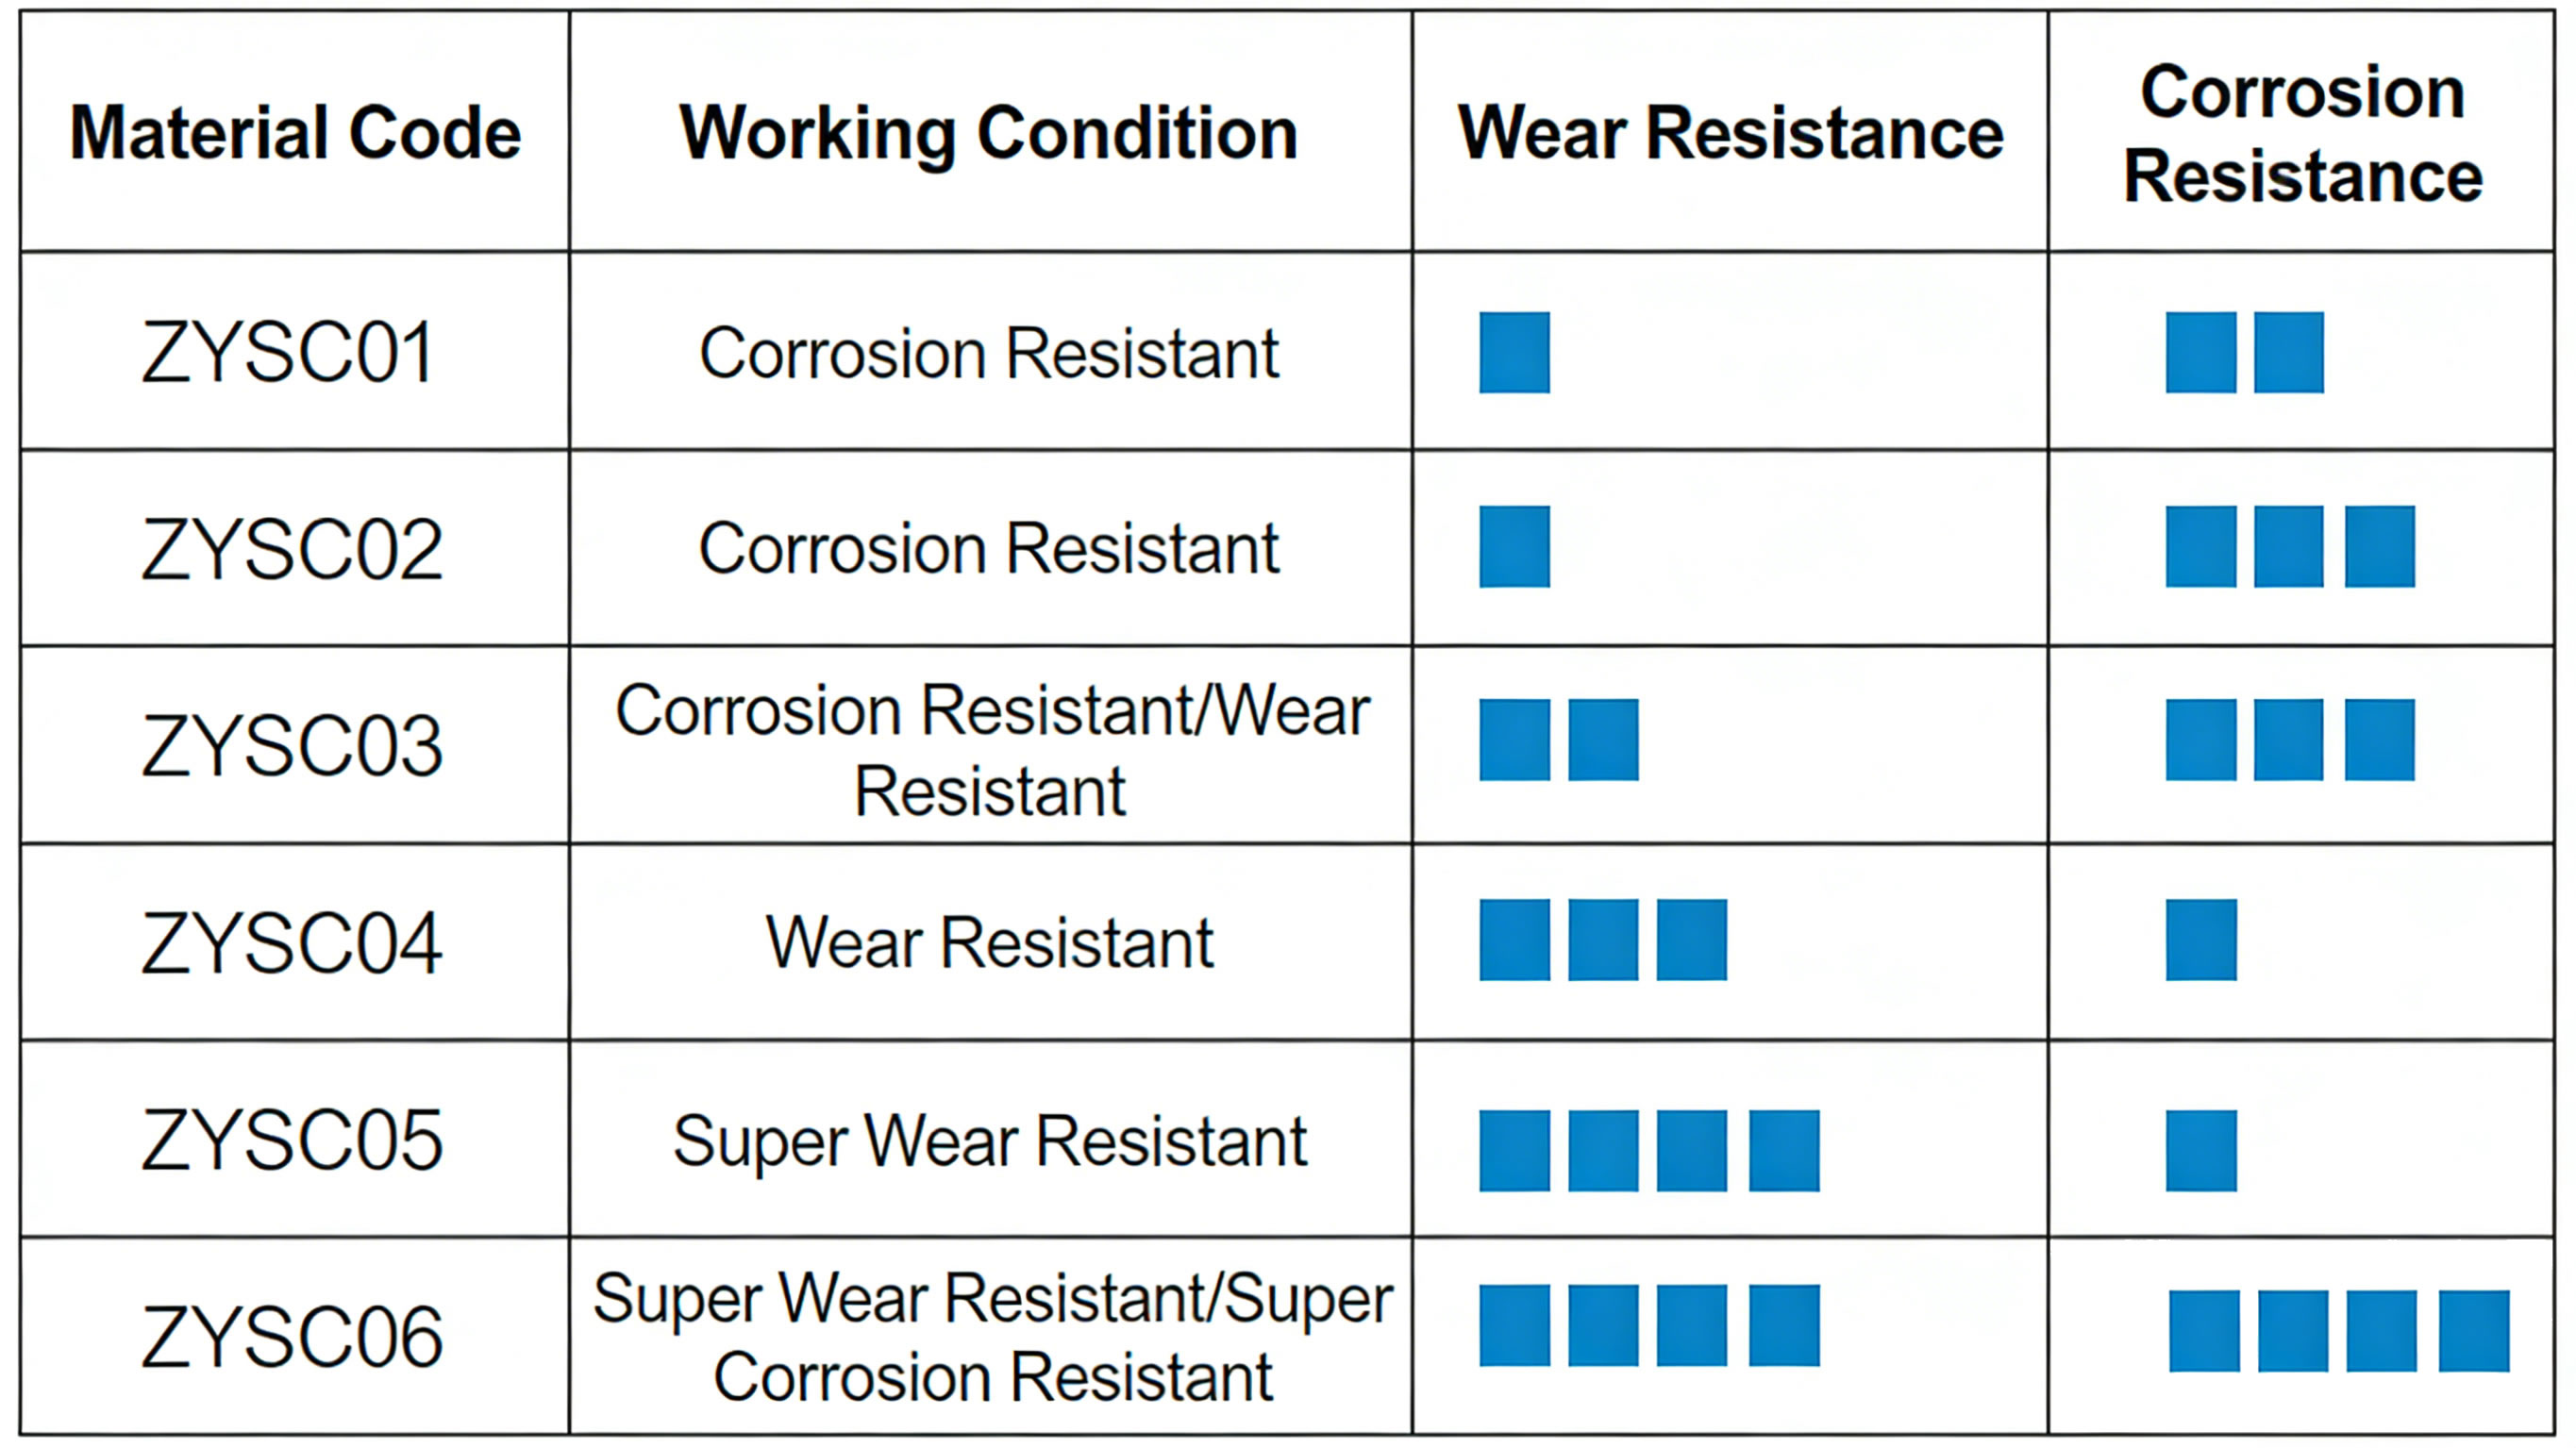
Estrusio-Torloju-osagaietarako materialak: Funtzionamendu Baldintzetara Egokitua
Excellence-ren torloju-osagaiak errendimendu handiko material sorta batekin fabrikatzen dira, higadura-erresistentziaren arabera hautatuta, korrosioarekiko erresistentzia, tenperatura tolerantzia, eta kostu-eraginkortasuna. Material aukeraketa egokiak torlojuaren bizitza luzatzen du 3-6 hilabeteak (altzairu estandarra) to 1-5 urteak (premium materialak), aplikazioaren arabera:
- Abiadura handiko erreminta altzairua: W6Mo5Cr4V2
- Gako propietateak: HRCra arteko gogortasuna 62-65, higadura erresistentzia bikaina, tenperatura handiko indarra (600 °C arte), eta gogortasun ona (txirringa/pitzadurari aurre egiten dio).
- Aplikazio optimoak: Higadura handiko estrusio-prozesuak (kaltzio karbonatoz/talkoz/beira-zuntzez betetako plastikoak, kutsatzaile urratzaileak dituzten plastiko birziklatuak, kautxu konposaketa).
- Zerbitzu-bizitza: 18-24 hilabeteetarako 24/7 batera eragiketa 50% filled PVC compounds (3x altzairu nitruratua baino luzeagoa).
- Onura Ekonomikoa: Aldez aurretik kostu handiagoa ($800-$1,500 metroko) konpentsatu 70% ordezkapen maiztasuna eta geldialdi-denbora murriztea.
- Altzairu nitruratua: 38CrMoAl
- Gako propietateak: Gainazalaren gogortasuna HRC arte 58-60 (0,5-0,8 mm-ko lodierako geruza nitruratua), nekearen erresistentzia ona, korrosioarekiko erresistentzia moderatua, eta kostu-eraginkortasuna.
- Aplikazio optimoak: Estrusio-prozesu estandarrak (birjina PE/PP/ABS, betegarri gutxiko konposatuak <20%, korrosiboak ez diren materialak).
- Zerbitzu-bizitza: 6-12 hilabeteetarako 24/7 PE/PP birjinarekin funtzionamendua (erabilera orokorreko estrusiorako industria estandarra).
- Onura Ekonomikoa: Aldez aurretik kostu baxua ($300-$600 metroko) – lote txikiko ekoizpenerako edo bolumen baxuko estrusio-lerroetarako aproposa.
- Altzairu herdoilgaitza: 316L, C276, etab.
- Gako propietateak: Korrosioarekiko erresistentzia paregabea (316L: azido/base leunekiko erresistentea; C276: kloroa bezalako produktu kimiko gogorren aurrean erresistentea, azido sulfurikoa, eta disolbatzaile halogenatuak), elikagaien kalitatea betetzea (316L-k FDA betetzen du 21 CFR 177.1520), eta tenperatura altuko egonkortasuna (800 °C arte C276rako).
- Aplikazio optimoak: Material korrosiboen tratamendua (estrusio kimikoa, PVC egonkortzaile azidoekin), janari/edari ontzien estrusioa (FDArekin bat datorrena), gailu medikoen estrusioa (material biobateragarriak).
- Zerbitzu-bizitza: 2-5 urteak estrusio kimikorako (korrosioarekin lotutako higadurarik ez), 12-18 hilabeteak elikagaien estrusiorako.
- Betetzea: 316L FDA/USDA betetzen du elikagaiekin harremanetan jartzeko aplikazioetarako; C276 ATEX ziurtagiria du ingurune kimiko lehergarrietarako.
- Prentsa isostatiko beroa (HIP) materialak
- Gako propietateak: HIP prozesatzeak materialaren barne-porositatea kentzen du (dentsitatea >99.9%), higadura-erresistentzia ultra-altuko ondorioz (2x W6Mo5Cr4V2 baino handiagoa), aparteko korrosioarekiko erresistentzia, eta propietate mekaniko uniformeak torlojuan zehar.
- Aplikazio optimoak: Muturreko funtzionamendu-baldintzak (zeramikaz betetako polimero urratzaileak, PEEK/PEI bezalako tenperatura altuko ingeniaritza plastikoak, estrusio kimiko korrosiboa).
- Zerbitzu-bizitza: 3-5 urterako 24/7 zeramikaz betetako PEEKarekin funtzionamendua (torloju-materialen bizitza luzeena).
- Onura Ekonomikoa: Lehen mailako kostua ($1,800-$3,000 metroko) – urtean lortutako ROI 12-18 hilabete bolumen handikoentzat, higadura handiko ekoizpen-lerroak.
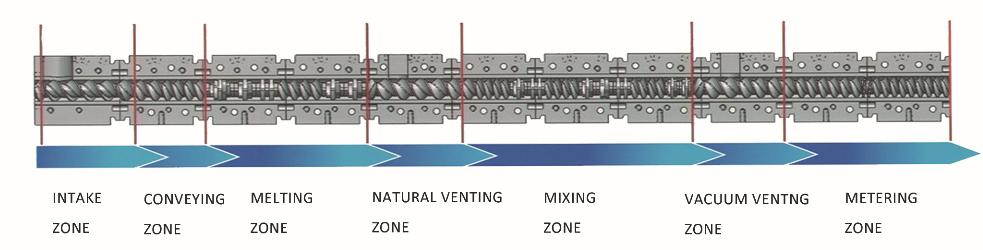
Aplikazio-Berariazko Torlojuen Osagaien Diseinuak
1. Plastikozko konposaketa torlojuaren osagaiak
Konposaketa plastikorako (masterbatch ekoizpena, betetako polimeroen estrusioa, birziklatutako plastikoen birprozesatzea), Excellence-ren torloju-osagaiak sakabanaketa maximizatzeko eta higadura minimizatzeko diseinatuta daude:
- Groove sakoneraren erlazioa: 1.55 (estandarra) edo 1.4 (betegarri handiko konposatuak >40%).
- Materiala: W6Mo5Cr4V2 (betegarri handikoa) edo 38CrMoAl (betegarri baxua).
- Ezaugarri pertsonalizatuak: Nahasteko pin integratuak, hesi hegaldiak, eta ebakidura murrizteko guneak betegarrien aglomerazioa eta materialaren degradazioa saihesteko.
- Errendimendu-datuak: 98% dispertsio gehigarriaren uniformetasuna (SPE proben bidez egiaztatuta), 40% torlojuaren higadura murriztea konposaketa-torloju generikoekin alderatuta.
2. Kimikoa & Material korrosiboa Torlojuen osagaiak
Estrusio kimikorako (disolbatzaileetan oinarritutako polimeroak, gehigarri korrosiboak, masterbatch kimikoak), korrosioarekiko erresistentzia lehenesten da:
- Groove sakoneraren erlazioa: 1.6-1.8 (bolumen librea maximizatzen du disolbatzaileak lurruntzeko).
- Materiala: C276 (produktu kimiko gogorrak) edo 316L (korrosibo leunak).
- Ezaugarri pertsonalizatuak: Leundutako hegaldi gainazal leunak (Ra ≤ 0,8μm) materiala atxikitzea saihesteko, zigilatutako torloju-muturrak isurketa kimikoak ezabatzeko.
- Betetzea: ATEX ziurtagiria ingurune kimiko lehergarrietarako, REACH-ekin bat dator EBko arau kimikoetarako.
3. Janaria & Medikuntza-mailako torloju-osagaiak
Elikagaien ontziratzeko eta gailu medikoen estrusiorako, higienea eta biobateragarritasuna funtsezkoak dira:
- Groove sakoneraren erlazioa: 1.55 (nahasketa eta zizaila baxua orekatzen ditu).
- Materiala: 316L altzairu herdoilgaitza (FDA/USDA betetzen du).
- Ezaugarri pertsonalizatuak: Erraza garbitzeko diseinua (bakterioen hazkuntzarako gune hilik ez), gainazal leunduak (Ra ≤ 0,4μm), eta lubrifikatzaile ez-toxikoak (elikagai-mailakoak).
- Betetzea: FDA 21 CFR 177.1520 (janari-harremana), ISO 10993 (gailu medikoen biobateragarritasuna).
4. Tenperatura handiko Ingeniaritza Plastikozko Torlojuen Osagaiak
Ingeniaritza plastikoetarako (PEEK, PEI, PA66 beira-zuntzarekin), tenperatura altuko indarra eta higadura erresistentzia funtsezkoak dira:
- Groove sakoneraren erlazioa: 1.4-1.55 (pare handia biskositate handiko urtuetarako).
- Materiala: HIP bidez prozesatutako W6Mo5Cr4V2 edo C276 (tenperatura altuko egonkortasuna).
- Ezaugarri pertsonalizatuak: Torlojuaren nukleoan hozteko kanalak (barneko berokuntza murrizten du 25%), higaduraren aurkako estaldura (wolframio karburoa) hegaldi-aholkuetan.
- Errendimendu-datuak: Dimentsio-egonkortasuna mantentzen du 400 °C-tan, ren zerbitzu-bizitza 3+ urteak beira-zuntzez betetako PEEK estrusiorako.
Zehaztapen Teknikoak & Kalitate Kontrola
1. Dimentsio-perdoiak
Excellence-ren torloju-osagaiak ISO zorrotzen arabera fabrikatzen dira 9001:2015 kalitate estandarrak, dimentsio-perdoiak dituzten:
- Kanpoko diametroa (D0): ± 0,02 mm (upel egokitzeko funtsezkoa).
- Sustraiaren diametroa (Di): ± 0,03 mm (groove sakoneraren erlazio koherentea bermatzen du).
- Hegaldi zelaia: ± 0,05 mm (materialaren aurrerapen uniformea).
- Zuzentasuna: ≤0,01 mm/m (upelaren higadura eta materialaren ihesak saihesten ditu).
Torloju guztiak CNC koordenatuak neurtzeko makinak erabiliz ikuskatzen dira (CMM) bidalketa baino lehen tolerantziak egiaztatzeko.
2. Azalera tratatzeko aukerak
Errendimendua hobetzeko, Excellence offers optional surface treatments for screw components:
- Nitriding: For 38CrMoAl steel (estandarra) – increases surface hardness to HRC 58-60.
- Tungsten Carbide Coating: For W6Mo5Cr4V2 steel – increases wear resistance by 50% for abrasive materials.
- PTFE Coating: For 316L steel – reduces material adhesion (ideal for sticky materials like TPE/TPU).
- Electropolishing: For 316L/C276 steel – improves corrosion resistance and hygiene (food/medical applications).
3. Quality Control Process
Every Excellence screw component undergoes a 7-step quality control process:
- Raw material inspection (certificate of analysis verification for material grade and properties).
- CNC machining with real-time dimensional monitoring.
- Heat treatment (quenching/tempering for tool steel, nitriding for 38CrMoAl) with hardness testing.
- Surface treatment (if applicable) with adhesion testing.
- CMM dimensional inspection (full tolerance verification).
- Dynamic balance testing (ISO 1940-1:2016) – vibration amplitude <0.1mm at max operating speed.
- Final visual inspection and certification (materialaren trazabilitatea, dimensional report, hardness report).
All quality control data is retained for 10 urteak, ensuring full traceability for regulatory compliance (IATF 16949 for automotive, FDA for medical).
Kasu Azterketa: HIP Material Screws Reduce Downtime for Ceramic-Filled PEEK Extrusion (AEB)
A US aerospace component manufacturer was facing frequent screw failures (every 3 hilabeteak) when extruding ceramic-filled PEEK (30% alumina filler) for aircraft parts:
- Original Challenges:
- W6Mo5Cr4V2 screws wore out rapidly (flight tip wear >1mm in 3 hilabeteak) due to ceramic abrasion.
- Unplanned downtime (8 hours per screw replacement) – lost production of $15,000 per downtime event.
- Inconsistent part dimensions (due to increasing screw clearance) – 15% scrap rate.
- Excellence Solution: Custom HIP-processed W6Mo5Cr4V2 screw components with tungsten carbide coating, groove depth ratio 1.4 (pare handia), and barrier flight design.
- Results After Installation:
- Screw service life extended to 36 hilabeteak (12x longer than original screws).
- Unplanned downtime reduced by 92% (1 downtime event per 3 years vs. 4 per year).
- Scrap rate reduced to 1% (consistent part dimensions due to minimal screw wear).
- Annual cost savings of $180,000 (geldialdia + materiala + screw replacement costs).
- urtean lortutako ROI 8 hilabeteak (screw cost $2,800 vs. urteko aurrezkia $180,000).
The plant engineering manager commented: “Excellence’s HIP material screws have transformed our PEEK extrusion process. We no longer worry about unplanned downtime, and our part quality has improved to meet aerospace industry tight tolerances (±0.01mm). This has allowed us to secure 2 new aerospace contracts worth $2M annually.”
Instalazioa, Mantentzea & Replacement Guidelines
1. Screw Installation Best Practices
Proper installation ensures optimal performance and prevents premature wear:
- Clean the extruder barrel thoroughly (remove old material residue) before installing the new screw – use a barrel cleaning rod and food-grade cleaning agent (FDA-compliant for food/medical applications).
- Inspect the barrel for wear (measure barrel inner diameter) – replace barrel if clearance >0.5mm (excessive clearance causes material backflow and poor mixing).
- Install the screw using a lifting fixture (avoid dropping or scratching the flights) – torque the screw coupling to manufacturer specifications (normalean 300-500 Nm).
- Check screw alignment (using a dial indicator) – runout should be <0.02mm at the screw tip.
- Perform a dry run (no material) at low speed (50 rpm) rentzat 10 minutes – check for abnormal noise/vibration (indicates misalignment).
Excellence provides a detailed installation manual with photos and torque specifications for all screw models.
2. Preventive Maintenance for Screw Components
Regular maintenance extends screw life and maintains performance:
- Daily Maintenance:
- Clean the screw after production (purge with cleaning compound) to remove material residue (prevents carbonization and corrosion).
- Inspect screw tip and mixing elements for wear/damage (visual check during purge).
- Monthly Maintenance:
- Measure screw flight clearance (barrel inner diameter – screw outer diameter) – record data to track wear rate.
- Lubricate screw coupling (use high-temperature grease, Beharrezkoa izanez gero, FDA-ren araberakoa).
- Check for material buildup in dead zones (elementuak nahastea, hesi hegaldiak) – clean with a brass brush (avoid scratching flight surfaces).
- Quarterly Maintenance:
- Remove the screw for full inspection (measure flight thickness, check for corrosion/cracking).
- Polish minor wear on flight tips (using 400-grit sandpaper) to restore dimensional accuracy.
- Inspect barrel liner for wear (replace if necessary to maintain optimal clearance).
3. Screw Replacement Criteria
Replace screw components when:
- Flight tip wear >1mm (causes poor mixing and inconsistent output).
- Corrosion pitting >0.5mm deep (risk of material contamination and structural failure).
- Cracks in flights or core (safety hazard – risk of screw breakage during operation).
- Screw clearance >0.8mm (material backflow reduces extruder efficiency by >20%).
- Material degradation (MFR variation >10%) – indicates poor mixing due to worn flights.
Excellence offers a screw inspection service (on-site or lab-based) to assess wear and recommend replacement timing.
FAQs About Excellence Extruder Screw Components
G: Excellence-k torloju-osagaiak pertsonaliza ditzake estrusore-tamaina ez-standardetarako (adib., 65mm, 90mm-ko diametroa)?
A: Bai. Excellence-k torloju-osagaiak fabrikatzen ditu estrusore-diametro estandar guztietarako (15mm-tik 200 mm-ra) eta diametro pertsonalizatuak (bezeroen marrazki bakoitzeko). Torloju biko osagaiak ere ekoizten ditugu (elkar-biratzen eta kontra-biratzen) estrusoreak konbinatzeko, 10 mm-tik 100 mm-ra bitarteko altuera-tamainekin.
G: Zein da torlojuaren osagai pertsonalizatuetarako epe epea (material aukeraketa + groove depth ratio + diseinu espezializatua)?
A: Torlojuaren osagai estandarrak (38CrMoAl, 1.55 groove depth ratio) epe bat izan 2-3 asteak. Osagai pertsonalizatuak (HIP materialak, groove sakonera erlazio espezializatua, elementuak nahastea) eskatzen 4-6 asteak. Ekoizpen bizkortua (1-2 aste estandarrentzat, 3 ohiturarako asteak) gehigarri baten truke eskuragarri dago 25% kuota.
G: Ea Excellence-k torloju-osagaietarako materialen proba-txostenak ematen dituen?
A: Bai. Torlojuaren osagai guztiak materialaren ziurtagiri batekin datoz (analisiaren ziurtagiria – COA) materialaren kalifikazioa egiaztatzea, gogortasuna, eta konposizio kimikoa. HIP materialetarako, HIP prozesatzeko txostenak ere ematen ditugu (dentsitatea, porositatea) eta saiakuntza ez-suntsitzaileak (NDT) txostenak (barruko akatsen ultrasoinuen azterketa).
G: Nola hautatzen dut material egokia nire estrusio-aplikaziorako?
A: Excellence-ren talde teknikoak doako material hautatzeko gida eskaintzen du:
- Material mota (birjina/birziklatua, bete/bete gabe, korrosibo/ez-corrosibo).
- Estrusio-tenperatura (tenperatura altuko ingeniaritza plastikoak vs. polimero estandarrak).
- Ekoizpen bolumena (24/7 eragiketa vs. loteen ekoizpena).
- Aurrekontua (hasierako kostua vs. jabetzaren kostu osoa).
Proba programa bat ere eskaintzen dugu (30-lagin torloju baten eguneko proba) bezero berriek erosketa osoa baino lehen errendimendua balioztatzeko.
G: Zein berme ematen zaien Excellence torloju-osagaiek?
A: Berme estandarra: 12 hilabeteak 38CrMoAl eta 316L torlojuetarako, 24 hilabeteak W6Mo5Cr4V2 eta HIP material torlojuak egiteko (fabrikazio-akatsak eta higadura goiztiarra estaltzen ditu <0.5mm lehenengo urtean). Berme hedatua (36 hilabeteak) gehigarri baten truke eskuragarri dago 15% kuota, urteko higadura-ikuskapenak barne.
Bi hamarkada baino gehiagoz, Excellence-ren estrusorearen torloju-osagaiek higadura-erresistentziaren industria estandarra ezarri dute, korrosioaren babesa, eta aplikazioaren berariazko errendimendua. PE/PP estandarra ateratzen ari zaren ala ez, corrosive chemicals, elikagai-mailako polimeroak, edo tenperatura altuko ingeniaritza plastikoak, gure torlojuak funtzionamendu-denbora maximizatzeko diseinatuta daude, kostuak murriztea, eta produktuaren kalitatea hobetzea. Jarri harremanetan gaur gure talde teknikoarekin torlojuaren diseinurako doako kontsulta bat eskatzeko eta zure estrusio-prozesuaren eskakizunetara egokitutako aurrekontua eskatzeko.

