

Wichtige Erkenntnisse
- Wenn ich a bewerte Hersteller von recycelten Extrudern, Ich beginne mit der recyclingspezifischen Technik und nicht mit dem Gesamtdurchsatz. Verunreinigungstoleranz, entlüften, und Siebwechsler sind wichtiger als bloße Geschwindigkeit. UET-Maschine, Zum Beispiel, baut recycelte Extruder, die überstehen 30% Verunreinigungsgehalt durch verschleißfeste Siebe, um Verstopfungen zu reduzieren (UET-Maschine, 2024).
- Passen Sie die Schneckenarchitektur an Ihren Harzstrom an. Meiner Erfahrung nach eignet sich ein gleichläufiger Doppelschneckenextruder für die reaktive Extrusion, Masterbatch, und Compoundierung von recyceltem Harz, Für die einfache Pelletierung von Kunststoffabfällen aus sauberem PE reicht oft ein Einschneckenextruder aus, PP, oder LDPE-Schrott.
- Verwenden Sie die Zuordnung von Spezifikation zu Ausgabe, anstatt zu raten. Allzweck-Recycling-Extrusionsmaschinen arbeiten typischerweise mit L/D-Verhältnissen von 1:24 Zu 1:30 (Xtrustar-Maschinen, 2024), und Doppelschneckenmodelle reichen von ca. 10–15 kg/h bei Laborgeräten bis zu ca. 150 kg/h bei mittelgroßen Maschinen (Daten zu Made-in-China-Produkten, 2024), mit USEON, das die Skalierbarkeit auf bis zu treibt 60 t/h (USEON, 2024).
- Temperaturstabilität ist ein Qualitätshebel, kein Luxus. Mehrzonen-PID-Regler, die innerhalb von +/-1 °C bleiben, schützen die Schmelzeintegrität im gesamten PET, HDPE, PVC, und PPR-Rohstoffe (Polyretec, 2024), Dies wirkt sich direkt auf die Pelletkonsistenz und den Downstream-Ertrag aus.
- Das Lieferantenfeld ist tiefgreifend, Daher ist eine neutrale Auswahlliste besser als ein Einzelmarken-Pitch. Allein das ENF Recycling Directory listet 191 Hersteller von Extrusionsgeräten, einschließlich 127 Mehrschrauben- und 104 Einschneckenhersteller (ENF-Recyclingverzeichnis, 2024), Und 2025-2026 Auf den engeren Auswahllisten für Doppelschnecken steht weiterhin Coperion, Leistritz, Milacron, KraussMaffei, JSW, und Battenfeld-Cincinnati (UDTECH-Blog, 2026).
- Wägen Sie die Beschaffung zwischen China und den USA ehrlich ab. China Factory Sourcing kann sparen 35% oder mehr auf den Kaufpreis (UDTECH, 2024), aber ich berücksichtige die Zölle, Vorlaufzeit, Ersatzteilverfügbarkeit, und Inbetriebnahmeunterstützung in die Gesamtbetriebskosten einbeziehen, bevor Sie sich entscheiden.
- Denken Sie an die Gesamtbetriebskosten, kein Aufkleberpreis. Energiesparendes Extruderdesign, Haltbarkeit des Schmelzefiltrationssystems, und der Verschleiß der Schnecke und des Zylinders beeinflussen die tatsächlichen Kosten einer schlüsselfertigen Recyclinglinie über die gesamte Lebensdauer weitaus stärker als im ursprünglichen Angebot.
- Kapazitätspläne sollten auf tatsächlichen Einsätzen basieren. Kunststoffrecycling Inc. investiert $10 Millionen in zwei Extrudersystemen zum Compoundieren 200 Millionen Pfund recyceltes Harz pro Jahr (Herstellung von Kunststoffmaschinen, 2024), Ein nützlicher Maßstab, wenn ich die Hochleistungsextrusion anhand der Nachfrage abwäge.
- Die Marktchance ist strukturell. Mit weniger als 10% aller derzeit recycelten Kunststoffabfälle (Lehrmaterialien, 2023), Wenn Sie in den richtigen Pelletierer oder Compoundierextruder für recycelten Kunststoff investieren, positionieren Sie Ihren Betrieb direkt im Rahmen der Kreislaufwirtschaft für Kunststoffausrüstung.
Was ist ein Extruder aus recyceltem Kunststoff und wie funktioniert er??
Wenn Käufer mich bitten, einen Extruder aus recyceltem Kunststoff in einfachen Worten zu erklären, Ich beschreibe es als eine Maschine, die recycelte Polymerabfälle schmilzt und in nutzbare Produkte umwandelt, entweder Granulat für den Weiterverkauf oder fertige Profile für die Weiterverarbeitung. Es ist das Herzstück jeder Kunststoffgranulierungs-Produktionslinie, Umwandlung von Schrottballen in einen vermarktbaren Rohstoff. Was eine Kunststoffrecycling-Extrudermaschine von einer allgemeinen Polymerverarbeitungsmaschine unterscheidet, ist, dass sie Verunreinigungen tolerieren muss, Feuchtigkeit, und inkonsistente Schüttdichte, die Neupellets nie aufweisen.
Die Kernverarbeitungsstufen
Meiner Erfahrung nach ist die Inbetriebnahme von Leitungen der Fall, Der Prozess gliedert sich in fünf aufeinanderfolgende Phasen, und eine Schwäche in einem von ihnen schränkt die gesamte Maschine ein:
- Füttern. Ein Trichter, und oft ein Force-Feeder oder Side-Feeder, Meter Flocken oder Mahlgut in das Fass. Folien mit geringer Schüttdichte wie LDPE erfordern Pressvorrichtungen, um Brückenbildung zu vermeiden.
- Schmelzen. Zylinderheizungen und die Scherkräfte der Extruderschnecke und des Extruderzylinders heben das Material über seinen Schmelzpunkt hinaus. Die Mehrzonensteuerung hält das Wärmeprofil eng; Polyretec (2024) berichtet über Recycling-Extruder-Temperatursysteme, die mithilfe von Mehrzonen-PID-Reglern eine Stabilität innerhalb von +/-1 °C halten.
- Mischen. Die Schmelze homogenisiert sich so, dass Farbe entsteht, Zusatzstoffe, und jedes Masterbatch verteilen sich gleichmäßig. Hier findet tatsächlich die Compoundierung von recyceltem Harz statt.
- Entgasung (Entgasung). Vakuumöffnungen leiten Feuchtigkeit ab, flüchtige Stoffe, und eingeschlossene Luft. Rezyklat ist weitaus feuchter und enthält mehr flüchtige Stoffe als Neuharz, Daher ist die Entlüftungskapazität nicht optional.
- Pelletieren oder Formen. Die Schmelze durchläuft ein Schmelzefiltrationssystem, um Feststoffe zu entfernen, Dann produziert entweder eine Matrize und ein Pelletierer recyceltes Granulat, oder eine Profilmatrize formt das endgültige Teil.
Warum sich Recycling-Extrusion von Frischharz-Extrusion unterscheidet
Die Unterscheidung ist wichtig, weil sie die gesamte Spezifikation bestimmt. Neuware kommt sauber an, trocken, und einheitlich, Daher optimiert ein Extruder für Frischharz den Durchsatz und die Oberflächenbeschaffenheit. Recycelter Rohstoff spielt keine Rolle. UET-Maschine (2024) weist darauf hin, dass recycelte Extruder so gebaut sind, dass sie Übertemperaturen standhalten 30% Verunreinigungen reduzieren und verschleißfeste Siebe verwenden, um Verstopfungen zu reduzieren. Das bedeutet, dass eine Recyclingmaschine eine aggressive Schmelzefiltration benötigt, robuste Entlüftung, und gehärtete Verschleißflächen, die bei einer Neubearbeitungslinie als überbaut gelten würden. Wenn ich ein Angebot bewerte, Ich suche zuerst nach diesen recyclingspezifischen Merkmalen, weil ihre Abwesenheit eher auf ein umfunktioniertes Neudesign als auf einen speziell gebauten Recycling-Extruder hinweist.
Wo der Extruder in der Kreislaufwirtschaft sitzt
Der Extruder ist das praktische Bindeglied, das den Materialkreislauf schließt. Lehrmaterialien (2023) berichtet, dass weniger als 10% des gesamten Plastikmülls werden derzeit recycelt, und ein großer Teil dieser Lücke ist auf die Schwierigkeit zurückzuführen, schmutzig zu werden, Mischen Sie den Schrott wieder zu einem Harz in Spezifikationsqualität. Ein gut abgestimmter Extruder macht die Rückgewinnung im geschlossenen Kreislauf wirtschaftlich realisierbar: es braucht PET-Flaschen, HDPE-Behälter, PP, und Film und Retourenpellets, die ein Former oder Verarbeiter tatsächlich kaufen wird. TECNOVA Recycling (2024) beschreibt Linien, die Rohstoffe von PET-Flaschen bis hin zu HDPE-Behältern mit intelligenter Automatisierung verarbeiten, Das ist die Art von Flexibilität, die Kreislaufwirtschaftsbetriebe zunehmend erfordern.
Warum der richtige Extruderhersteller den ROI Ihrer Linie bestimmt
Ich habe beobachtet, wie zwei Fabriken nominell identische Maschinen kauften und drei Jahre später in einer völlig anderen finanziellen Situation landeten. Die Variable war fast nie die Überschrift des Datenblatts; Dahinter steckte der Hersteller. Die Wahl eines Recycling-Extruderherstellers ist eine wichtige Entscheidung, die sich über ein Jahrzehnt des Betriebs erstreckt, Daher betrachte ich die Herstellerqualität als ROI-Input, keine Präferenz.

Die Verarbeitungsqualität steigert die Durchsatzstabilität und die Energiekosten
Zwei Zahlen entscheiden über die Rentabilität einer Recyclinglinie: Dauerdurchsatz und spezifischer Energieverbrauch (die pro Kilogramm Leistung verbrauchte kWh). Ein Hersteller mit bewährter Schneckengeometrie und thermischer Kontrolle liefert eine konstante Leistung bei geringerem Energiebedarf, Ein schlecht konstruierter Lauf hingegen zwingt Sie dazu, kühler und langsamer zu laufen, um eine Verschlechterung zu vermeiden. USEON (2024) Berichte 2,500+ Einlaufende Doppelschneckenextruderlinien 70+ Länder mit Drehmomentdichte bis zu 15 Nm/cm3 und Skalierbarkeit auf 60 t/h, Das ist die Art von Beweisen für die installierte Basis, die ich benötige, bevor ich einer Durchsatzangabe vertraue. Besonders wichtig ist die Drehmomentdichte, weil es festlegt, wie stark man viskoses Material drücken kann, gefülltes Rezyklat, bevor Sie gegen eine Wand stoßen. Hersteller von Extrudermaschinen
Wie ein schlechtes Match die Rendite untergräbt
Wenn der Extruder nicht an das Ausgangsmaterial angepasst ist, Die Fehlerarten sind vorhersehbar und teuer:
- Drehmomentgrenzen. Ein unterdimensionierter Antrieb fällt bei hochviskosem oder stark gefülltem Material aus, Begrenzung der Leistung deutlich unter dem Nennwert.
- Vorzeitiger Verschleiß. Ungehärtete Schnecken und Zylinder erodieren schnell durch abrasive Füllstoffe und Verunreinigungen, und der Ersatz ist ein fünfstelliges Ereignis.
- Zusammengesetzte Ausschussware. Durch unzureichendes Mischen oder Entlüften entstehen Pellets mit Gelen, die nicht den Spezifikationen entsprechen, Hohlräume, oder Feuchtigkeitsstreifen, die nachgelagerte Kunden komplett ablehnen.
Jeder davon wird direkt in verlorene Marge umgewandelt, und keiner von ihnen erscheint auf einer Bestellung.
Der Kundendienst ist Teil der Maschine
Bei der Betriebszeit schützt der Support Ihre Investition stillschweigend. Ich frage jeden potenziellen Lieferanten nach der Lieferzeit für Ersatzteile, Optionen für die Sanierung von Schnecken und Zylindern, und Ferndiagnose, bevor ich nach dem Preis frage. Ein Schneckenwechsler oder ein Filterelement, dessen Lieferung zwölf Wochen dauert, kann dazu führen, dass eine Linie lange genug stillsteht, um die Effizienzgewinne eines Jahres zunichte zu machen. Dies ist auch von zentraler Bedeutung für den ehrlichen Beschaffungskonflikt zwischen China und den USA: UDTECH (2024) weist darauf hin, dass durch die Beschaffung von Fabriken in China zumindest Einsparungen erzielt werden können 35% versus Alternativen, Diese Einsparungen müssen jedoch gegen längere Lieferzeiten abgewogen werden, Zollrisiko, und Teilelogistik. Meine Regel ist einfach: Modellieren Sie die Gesamtbetriebskosten, nicht der Aufkleberpreis, bevor Sie Regionen vergleichen.
Die 10-Jahres-Linse
Denn Extrusionsanlagen laufen regelmäßig ein Jahrzehnt oder länger, Kleine Unterschiede pro Kilogramm dominieren die Lebensdauerberechnung. Um dies konkret zu machen, Kunststoffrecycling Inc. investiert $10 Millionen in zwei Extrudersystemen zum Compoundieren 200 Millionen Pfund recyceltes Harz pro Jahr (Herstellung von Kunststoffmaschinen, 2024). In diesem Maßstab, Eine Verschiebung des Energieverbrauchs oder der Ausschussrate um ein Prozent ist über einen Zeitraum von zehn Jahren weitaus mehr wert als jeder Vorabrabatt. Aus diesem Grund bewerte ich Hersteller anhand der Zuverlässigkeit und Effizienz, die sie über den gesamten Lebenszyklus hinweg aufrechterhalten, nicht im Zitat vom ersten Tag.
Einschneckenextruder vs. Doppelschnecken-Recyclingextruder
Die Single-versus-Twin-Frage ist die erste architektonische Abzweigung, mit der jeder Käufer konfrontiert ist, Und die ehrliche Antwort ist, dass es ganz von Ihrem Ausgangsmaterial und Ihrem Produktziel abhängt. Der Markt selbst spiegelt die Spaltung wider: das ENF-Recyclingverzeichnis (2024) Listen 191 Hersteller von Extrusionsgeräten, einschließlich 104 Einzelschnecke und 127 Mehrschneckenhersteller. Beide Kategorien sind gesund, weil sie unterschiedliche Probleme lösen.
Einzelne Schraube: Einfach, Wirtschaftlich, und Recht für saubere Streams
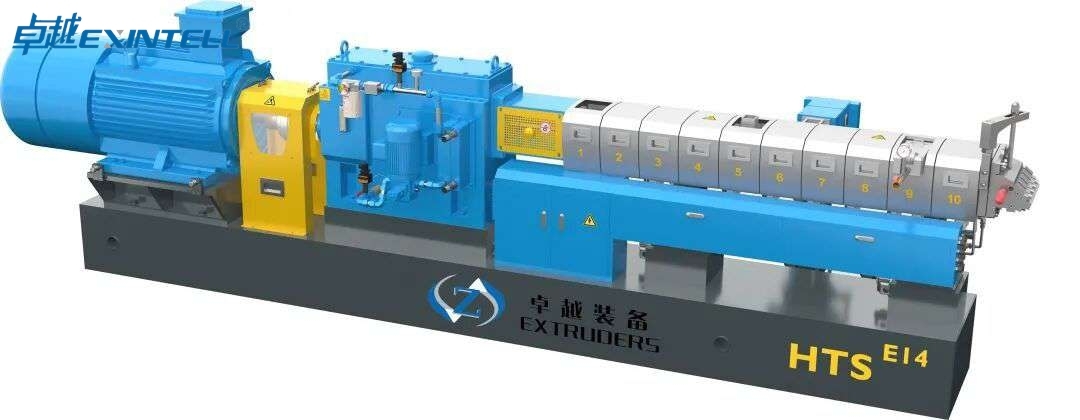
Ein Einschneckenextruder ist mechanisch einfacher, günstiger in der Anschaffung und im Unterhalt, und gut zum Reinigen geeignet, Einzelpolymerströme wie postindustrielles PE- oder PP-Mahlgut werden direkt zur Pelletierung von Kunststoffabfällen geleitet. Wenn das Futter konsistent ist und Sie im Wesentlichen umschmelzen und erneut pelletieren, anstatt es zu komponieren, Die Einzelschraube ist oft die wirtschaftlichere Wahl. Xtrustar-Maschinen (2024) weist darauf hin, dass Allzweck-Recycling-Extrusionsmaschinen typischerweise L/D-Verhältnisse von verwenden 1:24 Zu 1:30, Eine Reihe, die Einschneckenkonstruktionen ausreichend Verweilzeit für grundlegendes Schmelzen und Homogenisieren bietet, ohne den Aufbau übermäßig zu komplizieren.
Doppelschnecke: Mischen, Entgasung, und Compoundierungskraft
Ein Doppelschneckenextruder verdient seine höheren Kosten, wenn die Arbeit schwieriger ist. Seine ineinandergreifenden Schnecken sorgen für eine hervorragende Verteilungsmischung, weitaus stärkere Entgasung für nasses oder flüchtiges Rezyklat, und die zum Mischen von Füllstoffen erforderliche Compoundierfähigkeit, Masterbatch, Zusatzstoffe, oder mehrere Polymere zu einem speziellen Harz zusammenfügen. Wenn Sie recycelte Verbindungen herstellen, WPC, oder Reaktiv-Extrusionsprodukte, oder Umgang mit kontaminiertem PET und gemischten Folien, Die Doppelschnecke ist normalerweise die einzige Architektur, die den Spezifikationen entspricht. Es ist auch die Plattform hinter den meisten schlüsselfertigen Recyclinglinien mit hoher Leistung.
Gleichläufig oder gegenläufig
Innerhalb von Doppelschnecken, Die Wahl der Konfiguration bestimmt, was die Maschine am besten kann. Ein gleichläufiger Extruder, wobei sich beide Schrauben in die gleiche Richtung drehen, ist das Arbeitspferd für die Compoundierung von recyceltem Harz und die reaktive Extrusion, da es die Misch- und Selbstabstreifwirkung maximiert. Gegenläufige Doppelschnecke, wo sich die Schrauben in entgegengesetzte Richtungen drehen, erzeugen hohen Druck mit sanfterer Scherung und werden traditionell für wärmeempfindliche Materialien wie Hart-PVC-Profile bevorzugt. Für Recycling- und Compoundierungsanwendungen, Ich verwende standardmäßig die Mitrotation, es sei denn, eine bestimmte PVC- oder Profilanforderung weist in die andere Richtung.
Wenn mehrschneckige oder zweistufige Konstruktionen sinnvoll sind
Einige Rohstoffe machen beide Standardarchitekturen zunichte. Stark verunreinigtes oder leicht flüchtiges Material kann einen zweistufigen Entwurf rechtfertigen, Dabei schmilzt eine erste Stufe und entlüftet stark, während eine zweite Stufe Druck für eine saubere Pelletierung aufbaut. Für extreme Entgasung oder sehr hohen Durchsatz gibt es Mehrschnecken-Layouts. Dies sind keine Standardwerte; Ich greife nur dann nach ihnen, wenn ich Single bin- oder die Doppelschneckenleitung kann das Entlüftungs- oder Ausgabeziel nicht erreichen, denn die zusätzliche Komplexität bringt ihre eigenen Wartungskosten mit sich.
Spezifikations-Ausgabe-Vergleich
Die folgende Tabelle ordnet die beiden Architekturen den Spezifikationen und Ergebnissen zu, auf die Käufer tatsächlich reagieren. Die Produktionszahlen spiegeln veröffentlichte Bereiche wider: Produktdaten Doppelschnecke (In China hergestellt, 2024) zeigt Laboreinheiten herum 10-15 kg/h und mittelgroße Maschinen in der Nähe 150 kg/h, während USEON (2024) dokumentiert große Doppelschnecken-Skalierbarkeit 60 t/h.
|
Faktor |
Einschneckenextruder |
Doppelschneckenextruder (Mitrotierend) |
|---|---|---|
|
Bestes Ausgangsmaterial |
Sauberes Single-Polymer-PE, PP, PPR-Mahlgut |
Kontaminiert, gemischt, oder flüchtiges Rezyklat; HAUSTIER, Film, WPC |
|
Mischfähigkeit |
Grundhomogenisierung |
Überlegenes verteilendes und dispersives Mischen |
|
Entgasung |
Beschränkt |
Stark; mehrere Entlüftungszonen |
|
Compoundierung / Masterbatch |
Nicht ideal |
Zweckmäßig gebaut |
|
Typisches L/D-Verhältnis |
1:24 Zu 1:30 |
Länger, modulare Fässer |
|
Ungefährer Leistungsbereich |
Niedriger bis mäßig |
~10-15 kg/h (Labor) Zu 60 t/h (industriell) |
|
Relative Kapitalkosten |
Untere |
Höher |
|
Wartungskomplexität |
Einfacher |
Höher; Modulare Schrauben helfen bei der Reparatur |
|
Faktor |
Einschneckenextruder |
Doppelschneckenextruder (Mitrotierend) |
|---|---|---|
|
Bestes Ausgangsmaterial |
Sauberes Single-Polymer-PE, PP, PPR-Mahlgut |
Kontaminiert, gemischt, oder flüchtiges Rezyklat; HAUSTIER, Film, WPC |
|
Mischfähigkeit |
Grundhomogenisierung |
Überlegenes verteilendes und dispersives Mischen |
|
Entgasung |
Beschränkt |
Stark; mehrere Entlüftungszonen |
|
Compoundierung / Masterbatch |
Nicht ideal |
Zweckmäßig gebaut |
|
Typisches L/D-Verhältnis |
1:24 Zu 1:30 |
Länger, modulare Fässer |
|
Ungefährer Leistungsbereich |
Niedriger bis mäßig |
~10-15 kg/h (Labor) Zu 60 t/h (industriell) |
|
Relative Kapitalkosten |
Untere |
Höher |
|
Wartungskomplexität |
Einfacher |
Höher; Modulare Schrauben helfen bei der Reparatur |
Mein praktischer Imbiss: Passen Sie die Architektur an die schmutzigsten an, das anspruchsvollste Ausgangsmaterial, das Sie realistischerweise verarbeiten werden, nicht das sauberste. Die Größenanpassung an den einfachen Fall ist der Fehler, den ich am häufigsten sehe, und es ist diejenige, die stillschweigend die Rendite einer Leitung während ihrer gesamten Lebensdauer begrenzt.
Welche Kunststoffe können Sie recyceln?: HAUSTIER, HDPE, PP, PVC, und LDPE
Wenn ich einen Hersteller von recycelten Extrudern bewerte, Bei meiner ersten Frage geht es nie um Pferdestärken oder den Ruf der Marke. Es geht um Polymerchemie. Eine Maschine, die wunderbar mit HDPE-Mahlgut läuft, kann innerhalb von Minuten einen PET-Strom versengen oder PVC zu korrosivem Gas zersetzen. Die Realität, in die ich immer wieder zurückkehre, ist ernüchternd: weniger als 10% des gesamten Plastikmülls werden derzeit recycelt (Lehrmaterialien, 2023), Und ein großer Teil dieser Lücke ist darauf zurückzuführen, dass Rohstoffe und Ausrüstung schlecht aufeinander abgestimmt sind. Durch die richtige Polymer-Maschinen-Passung verbessern sich die Rückgewinnungsraten tatsächlich.
Im Folgenden werde ich die fünf Harze aufschlüsseln, die in echten Recyclatströmen dominieren, und wie sich jeweils die Anforderungen ändern, die Sie an Ihre Schraubengeometrie stellen sollten, Temperaturprofil, und Entlüften.
Passende Schneckengeometrie und Temperaturprofil für jedes Polymer
Jedes Polymer hat ein charakteristisches Schmelzfenster, Scherempfindlichkeit, und Feuchtigkeitsverhalten. Meiner Erfahrung nach, Der häufigste Beschaffungsfehler ist die Behandlung „Plastik“ als einzelnes Material und den Kauf einer Allzweckschraube für alles. Eine Compoundierung von recyceltem Harz auf gefülltem Polypropylen hat fast nichts mit der Rückgewinnung von LDPE-Folie zu tun, und die Temperaturstufung des Fasses spiegelt dies wider.
Moderne Linien begegnen diesem Problem mit einer Mehrzonensteuerung. Die Temperaturregelungssysteme für Kunststoffrecycling-Extruder halten jetzt mit Mehrzonen-PID-Reglern eine Stabilität innerhalb von +/-1 °C (Polyretec, 2024), Dies ist für wärmeempfindliche Harze von enormer Bedeutung, da eine Überschreitung um 10 Grad eine sichtbare Verschlechterung zur Folge hat.
HAUSTIER: Trocknungs- und Kristallisationshandhabung
PET ist das Harz, das neue Käufer überrascht. Es ist hygroskopisch, Daher muss es vor der Verarbeitung getrocknet werden, da sonst die Feuchtigkeit eine hydrolytische Kettenspaltung auslöst, die die Grenzviskosität dauerhaft senkt. Auf Flaschen-zu-Pellets-Linien, Ich suche nach einer Kristallisationsstufe und einem auf den Durchsatz abgestimmten Trockner, kein nachträglicher Einfall. Linien von Anbietern wie TECNOVA Recycling (2024) sind für den Transport von Rohstoffen von PET-Flaschen zu HDPE-Behältern konzipiert und verfügen über die für diese Übergänge erforderliche Trocknung und Automatisierung. Wenn eine angebotene PET-Linie keine Trocknungs- und Kristallisationsbehandlung im Leistungsumfang hat, das Zitat ist unvollständig.
HDPE und PP: Die starren Verpackungs-Arbeitspferde
HDPE und PP (Polypropylen) dominieren die Rezyklatströme für starre Verpackungen, von Milchkännchen und Waschmittelflaschen bis hin zu Verschlüssen, Kisten, und Automobilverkleidung. Dies sind die Harze, die den meisten Recyclern das Geschäft sichern, und beide vertragen die Verarbeitung einigermaßen gut. PE und PP schmelzen bei moderaten Temperaturen und verzeihen kleinere Verunreinigungen, Aus diesem Grund ist der Großteil der Pelletierungskapazität für Kunststoffabfälle, die ich sehe, auf ihnen aufgebaut. Ein einzelner robuster Einschneckenextruder oder Doppelschneckenextruder, der für Polyolefine konfiguriert ist, bewältigt beides mit einer geringfügigen Schnecken- oder Temperaturanpassung.
PVC: Careful Temperature Control to Avoid Degradation
PVC is the resin I treat with the most caution. It degrades exothermically and releases hydrogen chloride when overheated, which corrodes barrels and screws and produces genuinely hazardous fumes. PVC needs careful temperature control and a screw designed for low shear and short residence time. This is precisely where the +/-1C multi-zone control cited above earns its keep. If you process PVC and PPR alongside polyolefins, I recommend a dedicated screw set rather than sharing tooling.
LDPE and Film: Low-Bulk-Density Feeding
LDPE, especially in film form, has very low bulk density and a tendency to bridge in the feed throat. The engineering challenge here is feeding, not melting. Force-feeding, Verdichtung, oder ein speziell gebauter foliengespeister Schneckenabschnitt ist es, der eine reibungslose LDPE-Linie von einer Linie mit Engpässen und Überspannungen unterscheidet. Auch bei der Filmrückgewinnung kommt es vor allem auf die Entgasung an, Denn eingeschlossene Luft und Druckrückstände brauchen einen Austrittsweg.
Umgang mit kontaminierten und stark verunreinigten Rohstoffen
Sauber, Mahlgut aus einer Hand ist ein Luxus, den die meisten Recycler selten genießen. Das Material, das tatsächlich am Wareneingang ankommt, trägt Papieretiketten, Klebstoff, Feuchtigkeit, Geldstrafen, und Kreuzpolymerkontamination. Meiner Meinung nach, Der wahre Wert eines Recycling-Extruderherstellers zeigt sich nicht in der Ausgabezahl im Datenblatt, sondern darin, wie sich die Linie verhält, wenn das Ausgangsmaterial verschmutzt ist. Dies ist die Technik, die in den Einkaufsführern der Mitbewerber durchweg unterbewertet wird.
Über tolerieren 30% Impurity Content Without Constant Clogging
The single most useful spec I ask for is verified impurity tolerance. Some purpose-built recycling machines handle it well: UET-Maschine (2024) reports that its recycled extruders tolerate over 30% Verunreinigungen reduzieren und verschleißfeste Siebe verwenden, um Verstopfungen zu reduzieren. That threshold is a practical dividing line. Below it, most decent lines cope; above it, only equipment engineered specifically for plastic scrap recycling stays productive instead of stopping every hour to clear a blockage.
Melt Filtration and Screen Changer Options
A melt filtration system is the heart of contamination management. It captures the solids that survive washing and shredding before they reach the pelletizer. The question is how you change the screen when it loads up:
- Manual screen changers are inexpensive but force a full stop, which is fine for clean feedstock and low-volume operations.
- Hydraulic slide-plate changers swap screens with a brief pressure interruption, a reasonable middle ground.
- Continuous or backflush changers keep the recycled granules making machine running through screen changes, which is what high-impurity, high-uptime lines need.
Wear-resistant screens and hardened extruder screw and barrel surfaces are non-negotiable for abrasive scrap containing fillers, Glasfaser, or mineral contamination. Standard nitrided screws wear out fast on abrasive recyclate, so I always confirm the wear package before signing off.
Reducing Downtime Through Robust Degassing and Venting
Contaminated and printed feedstock releases moisture, monomer, and volatile organics during melting. Without adequate degassing, those volatiles create voids in the pellet and pressure instability in the die. Robust venting, oft eine Vakuum-Entlüftungszone am Zylinder, ermöglicht es einer Linie, Filmmaterial oder stark bedrucktes Material ohne ständige Druckstöße zu verarbeiten. Ich betrachte die Anzahl der Entlüftungsöffnungen und die Entlüftungskapazität als Kernspezifikationen, keine Optionen.
Lieferanten von Kunststoffpellets Doppelschneckenkonstruktionen haben hier einen konstruktiven Vorteil. Die gleichläufige Extrudergeometrie erzeugt eine starke verteilende Misch- und Selbstabstreifwirkung, Dies verbessert sowohl die Entgasung als auch die Fähigkeit, kontaminiertes Material ohne Stagnation durchzudrücken. Dies ist einer der Gründe, warum gleichläufige Doppelschnecken die anspruchsvollen Compoundierungsarbeiten für recyceltes Harz dominieren.
Wichtige Spezifikationen zum Vergleich: Schraubendurchmesser, L/D, Drehmoment, und Ausgabe
Sobald die Polymer- und Kontaminationsfragen geklärt sind, procurement comes down to four numbers that, together, tell you what a machine can actually do. I always insist on seeing all four in relation to each other, because any one in isolation is misleading. A big screw with weak torque underperforms; high torque on a short barrel limits what compounding you can do. The market itself is large and fragmented, das ENF-Recyclingverzeichnis (2024) alone lists 191 Hersteller von Extrusionsgeräten, einschließlich 127 Mehrschrauben- und 104 Einschneckenhersteller, so a disciplined spec comparison is how you cut through the noise.
Schraubendurchmesser und L/D-Verhältnis
Screw diameters on standard models commonly range from 22mm up to 50mm and beyond, with production lines going much larger. Diameter scales with throughput, but the L/D ratio (barrel length divided by screw diameter) tells you what kind of work the machine does along that length.
Here is a distinction that trips up many buyers: general purpose recycling extrusion machines typically use L/D ratios of 1:24 Zu 1:30 (Xtrustar-Maschinen, 2024), which is plenty for melting, Filterung, und Pelletieren. Compounding and reactive extrusion, where you need residence time for mixing masterbatch, Füllstoffe, oder Zusatzstoffe, push L/D much higher, into the 40 Zu 80 range on dedicated modular extrusion systems. If a vendor quotes an L/D of 80 for a simple bottle-to-pellet job, you are paying for capability you will never use.
Drehmomentdichte: The Real Measure of Capacity
Torque density, expressed in Nm/cm3, is the specification I trust most for predicting mixing capability and sustained output on a twin screw extruder. It normalizes torque against screw volume, so you can compare machines of different sizes fairly. USEON (2024) reports torque density up to 15 Nm/cm3 across its 2,500+ Einlaufende Doppelschneckenextruderlinien 70+ Länder, with scalability to 60 t/h. High torque density means the machine can drive high-viscosity, highly filled recyclate at high output without stalling. For demanding compounding extruder work, I weight torque density heavily.
Ausgabe: From Lab Bench to Production Floor
Output is the number everyone quotes first, and the one that spans the widest range. Twin screw extruder product data shows models running from roughly 10-15 kg/h on lab units up to about 150 kg/h on mid-size machines (Twin Screw Extruder Manufacturer Product Data, 2024), while full high output extrusion production lines scale to 60 t/h. The capital commitment scales accordingly: Kunststoffrecycling Inc. investiert $10 Millionen in zwei Extrudersystemen zum Compoundieren 200 Millionen Pfund recyceltes Harz pro Jahr (Herstellung von Kunststoffmaschinen, 2024), which is a useful anchor for what industrial-scale capacity actually costs.
Spec-to-Output Comparison Table
The table below maps typical specification tiers to the jobs they suit. I built it as a starting point for a procurement shortlist, not as a substitute for vendor-specific quotes, but it reflects the ranges I see across current recycled extruder manufacturers.
| Stufe | Schraubendurchmesser | L/D-Verhältnis | Typische Ausgabe | Best-fit application |
|---|---|---|---|---|
| Labor / Pilot | 22-26 mm | 1:24-40 | ~10-15 kg/h | R&D, Formulierungsversuche, small masterbatch batches |
| Small production | 35-45 mm | 1:24-1:30 | ~150-500 kg/h | General recycling, HDPE/PP pelletizing, single-site reclaim |
| Mid-size compounding | 50-75 mm | 1:40-1:52 | ~0.5-3 t/h | Recycled resin compounding, filled PP, reaktive Extrusion |
| Industrielinie | 75 mm und mehr | 1:40-1:80 | Up to ~60 t/h | Turnkey recycling line, high-volume WPC, Masterbatch im Maßstab |
Reading this table against your own throughput target and polymer mix is the fastest way to disqualify machines that are wrong for the job. A recycled plastic pelletizer sized for 500 kg/h will never economically feed a plant that needs multi-ton output, and an industrial compounding line is wasted capital on a small film reclaim operation. Match the four numbers to the work, then compare vendors within that tier on impurity tolerance, entlüften, und Gesamtbetriebskosten, Die Faktoren, die ich an anderer Stelle in diesem Leitfaden behandele (Auflistung der chinesischen Lieferanten Und UET-Maschinenspezifikationen sind nützliche Anhaltspunkte für aktuelle Bereiche).
Ausgaberaten und Durchsatzskalierbarkeit verstehen
Wenn ich einen Hersteller von recycelten Extrudern bewerte, Die erste Frage, die ich stelle, lautet: Nein „Wie groß ist die Maschine??“ Aber „Welche realistischen Kilogramm pro Stunde wird dies bei meinem tatsächlichen Ausgangsmaterial liefern??“ Die auf dem Typenschild angegebene Leistung und die effektive Leistung sind selten gleich hoch, Und aus dieser Lücke fließen die meisten Beschaffungsbudgets stillschweigend heraus. Meiner Erfahrung nach, Die Zuordnung der Modellgröße zum ehrlichen Durchsatz ist die nützlichste Übung, die ein Käufer durchführen kann, bevor er etwas unterschreibt.
Zuordnung der Modellgröße zur realistischen kg/h-Leistung
Die Produktmodelle von Doppelschneckenextrudern decken ein breites Spektrum ab. Geräte im Labormaßstab sind häufig im Einsatz 10 Zu 15 kg/h, while mid-size machines reach roughly 150 kg/h according to published manufacturer product data (Twin Screw Extruder Manufacturer Product Data, 2024). At the industrial ceiling, USEON reports scalability up to 60 t/h across its installed base of 2,500+ twin screw extruder lines in 70+ Länder, with torque density up to 15 Nm/cm³ (USEON, 2024). Torque density matters here: higher torque per unit of screw volume lets you push more recycled resin through without stalling, which is why I treat it as a throughput indicator, not just a durability spec.
L/D ratio also shapes achievable output. General-purpose recycling extrusion machines typically use L/D ratios of 1:24 Zu 1:30 (Xtrustar-Maschinen, 2024). A longer barrel gives melt more residence time for mixing and venting, which helps with contaminated recycled feedstock but does not automatically raise raw throughput. I read L/D as a quality-and-devolatilization lever rather than a speed lever.
How Feedstock Quality Affects Effective Throughput
This is where paper specs meet reality. A single screw extruder rated at 300 kg/h on virgin pellets will not hold that rate on dirty, low-bulk-density flake. Impurity tolerance is the deciding variable. UET Machine reports recycled extruders that tolerate over 30% Verunreinigungen reduzieren und verschleißfeste Siebe verwenden, um Verstopfungen zu reduzieren (UET-Maschine, 2024). The more your line is engineered for contamination, the closer effective throughput stays to nameplate throughput. When I model capacity, I discount rated output for feedstock quality: clean regrind of PET or HDPE might run near spec, while mixed post-consumer PP or LDPE film with fines and moisture can force a meaningful derate.
The macro context reinforces why this engineering matters. Less than 10% des gesamten Plastikmülls werden derzeit recycelt (Lehrmaterialien, 2023), which means the feedstock reaching your extruder is often the hardest fraction to process. Buying for pristine input is a mistake I see repeatedly.
Lab to Pilot to Full Production Scaling Path
I recommend a staged path rather than a single leap to full scale. A lab unit (rund 10 Zu 15 kg/h) validates that your specific recycled resin compounding recipe survives the extrusion granulation process. A pilot line confirms venting, Schmelzfiltration, and pelletizing behavior on representative volumes. Only then do I commit to full production sizing. The advantage of choosing a manufacturer with a coherent model family is geometric consistency: co-rotating extruder screw profiles that behave predictably as you scale reduce the risk of a pilot recipe failing at production speed.
Planning Capacity Around Annual Resin Volume Targets
Output should be reverse-engineered from your annual target, not chosen from a catalog. Kunststoffrecycling Inc. investiert $10 Millionen in zwei Extrudersystemen zum Compoundieren 200 Millionen Pfund recyceltes Harz pro Jahr (Herstellung von Kunststoffmaschinen, 2024). That figure translates to roughly 90,700 tonnes annually, or about 11,600 kg/h across two lines assuming ~7,800 operating hours. The lesson is that redundancy and uptime assumptions drive sizing as much as the headline volume does. I always work backward: annual tonnes, divided by realistic operating hours, divided by an uptime factor, then buffered for feedstock derate. That produces the effective kg/h target I take to suppliers.
Temperature Control and Energy Efficiency
Recycled polymers are unforgiving thermally. Contaminants shift melt behavior batch to batch, and overheating degrades chains while underheating leaves unmelted cores. Precise thermal control is therefore both a quality tool and an energy-cost lever, und ich bewerte die beiden zusammen.
Mehrzonenheizung mit PID-Steuerung, die eine Stabilität von ±1 °C hält
Der Maßstab, nach dem ich suche, ist eng, nachweisbare Stabilität. Temperaturregelungssysteme für Kunststoff-Recycling-Extruder sorgen mithilfe von Mehrzonen-PID-Reglern für eine Stabilität innerhalb von ±1 °C (Polyretec, 2024). Durch die Mehrzonenheizung kann ich den Lauf profilieren: schonender im Einzugsbereich, um ein vorzeitiges Schmelzen zu vermeiden, heißer in Kompression, und gesteuert in den Dosier- und Düsenzonen. Für empfindliche Materialien wie PVC und PPR, wo das Verarbeitungsfenster eng ist, Dieser ±1°C-Bereich ist der Unterschied zwischen verkaufsfähigem Recyclinggranulat und verbranntem Schrott. Ich bitte jeden Hersteller, die zonenweise Stabilität unter Last nachzuweisen, nicht nur im Leerlauf.
Frequenzumrichter zur Reduzierung des Energieverbrauchs
Frequenzumrichter (VFDs) are the highest-leverage energy feature on a modern line. By matching motor speed to actual load rather than running fixed-speed, VFDs cut consumption during ramp, Umstellung, and partial-load operation, which in real recycling plants is a large share of runtime. When I compare an energy-saving extruder against a conventional one, VFD-equipped main drives and feeders consistently show lower specific energy consumption across variable feedstock.
Specific Energy Consumption as a Total-Cost Metric
I treat specific energy consumption (SEK), expressed in kWh per kilogram of output, as the truest efficiency metric because it normalizes energy against real production. Two machines with the same motor rating can differ substantially in SEC depending on screw design, Isolierung, and drive control. Over a machine’s life, SEC often outweighs purchase price in total cost of ownership. Meine Regel: ask for SEC under representative recycled feedstock, and be skeptical of figures measured only on virgin resin, since contaminated material and higher torque demand push real-world SEC upward.
Energy-Saving Barrel Insulation and Cooling Design
Barrel insulation is unglamorous and frequently underrated. Insulated barrels retain process heat, reducing the duty on band heaters and cutting standby losses. On the cooling side, well-zoned barrel cooling prevents overshoot without wasteful over-cooling that the heaters then have to fight. The best designs balance heating and cooling so the two systems are not working against each other, which is a subtle but real source of wasted energy in polymer processing machinery. When I inspect a line, I look for jacketed insulation and independently controlled cooling zones as evidence the manufacturer took SEC seriously.
Pelletieren, Granulating, and Line Configuration Options
The extruder is only the heart of the system. How you pelletize, what auxiliaries you integrate, and whether you buy turnkey or source components decide whether the line actually runs. Meiner Erfahrung nach, buyers who obsess over the extruder and neglect the pelletizer and upstream equipment end up with an expensive machine that cannot maintain rated output.
Strand, Wasserring, and Underwater Pelletizing Methods
Three pelletizing methods dominate recycled plastic pelletizer configurations, and each fits a different material and volume profile. I use the table below as my starting decision framework.
| Verfahren | Passgenaue Materialien | Typische Durchsatzanpassung | Wichtiger Kompromiss |
|---|---|---|---|
| Strand (Aufschnitt) | Sauberes PE, PP, technische Harze, Masterbatch | Niedrig bis mittel | Einfach und kostengünstig, aber Strangbrüche stören den kontinuierlichen Betrieb mit kontaminiertem Futter |
| Wasserring | PP, PE-Folien-Mahlgut, mäßige Verschmutzung | Mitte | Behandelt instabile Schmelze besser als Strang, mit mehr Wassermanagement als Aufschnitt |
| Unterwasser | HAUSTIER, HDPE mit hohem Volumen, WPC, anspruchsvolle Verbindungen | Hoch | Höchste Leistung und Pelletgleichmäßigkeit, aber höheres Kapital und höhere Komplexität |
Für eine Hochleistungs-PET-Extrusionslinie, Ich bevorzuge die Unterwassergranulierung, weil sie die geringe Schmelzfestigkeit von recyceltem PET ausgleicht und gleichmäßige Granulatkörner liefert. Für einen kleineren LDPE-Folienbetrieb, Wasserring ist oft die pragmatische Wahl. Der Strangschnitt bleibt hervorragend sauber, Gut sortierte Ströme und Masterbatch-Arbeiten, bei denen die Konsistenz der Pellets von größter Bedeutung ist.
Integrierende Brecher, Vibrating Sieves, and Dryers
A plastic granulating production line is a chain, and its throughput is capped by the weakest link. Crushers and shredders must feed the extruder at a rate that keeps the screw filled; vibrating sieves remove oversize and fines that would foul the melt filtration system; dryers control moisture, which is non-negotiable for PET where residual water drives hydrolytic degradation. I insist on sizing auxiliaries to slightly exceed extruder capacity so upstream equipment never becomes the bottleneck. This is exactly the kind of integrated plastic scrap recycling equipment that TECNOVA describes, processing feedstock from PET bottles to HDPE containers with smart automation (TECNOVA Recycling, 2024).
Two-Stage Extruders for Higher Venting and Quality
For contaminated or moist recycled feedstock, a two-stage extruder configuration earns its cost. The first stage melts and mixes; a decompression zone with venting then pulls off volatiles, Feuchtigkeit, and trapped air before the second stage builds pressure for pelletizing. The result is fewer voids, better degassing, and higher-quality recycled granules from a recycled granules making machine that would otherwise struggle with post-consumer material. When paired with a robust screen changer, two-stage venting is the combination I recommend for anyone running variable, real-world scrap rather than clean industrial regrind.
Turnkey Ready-to-Run Line vs Component Sourcing
The final configuration decision is procurement strategy. A turnkey recycling line arrives integrated, commissioned, and warranted as a single system, which shortens ramp time and gives one accountable partner. Durch die Komponentenbeschaffung können Sie die besten Brecher ihrer Klasse zusammenstellen, Extruder, und Pelletierer, oft zu geringeren Gesamtkosten, aber Sie tragen das Integrationsrisiko. Der Markt ist auf beiden Wegen tief: die ENF-Recycling-Verzeichnislisten 191 Hersteller von Extrusionsgeräten, einschließlich 127 Mehrschrauben- und 104 Einschneckenhersteller (ENF-Recyclingverzeichnis, 2024), Käufer haben also auf beiden Wegen eine echte Wahl.
Die Beschaffungsgeographie überschneidet sich mit dieser Entscheidung. Durch die Fabrikbeschaffung von Extrudern in China kann eine Mindesteinsparung erzielt werden 35% oder mehr im Vergleich zu Alternativen (UDTECH, 2024), was sinnvoll ist, obwohl ich es immer gegen die Vorlaufzeit abwäge, Tarife, und Service-Antwort. Für Käufer, die die Unterstützung etablierter Marken priorisieren, Top-Doppelschneckenextruder-Herstellerlisten für 2025-2026 einschließlich Coperion, Leistritz, Milacron, KraussMaffei, JSW, und Battenfeld-Cincinnati (UDTECH-Blog, 2026). Meine Beratung ist neutral: Entscheiden Sie sich für eine schlüsselfertige Lösung, wenn Geschwindigkeit und zentrale Verantwortlichkeit am wichtigsten sind, und entscheiden Sie sich für die Komponentenbeschaffung, wenn das interne Engineering die Integration verwalten und die Kosten senken kann. So oder so, Überprüfen Sie die Lieferantenoptionen direkt anhand realer Produktdaten, bevor Sie sich verpflichten (sehen Hersteller von Recycling-Kunststoffextrudern in China Und Spezifikationen für industrielle Recycling-Extruder). Hersteller von Kunststoffextrudern
Hersteller von recycelten Extrudern in den USA
Wenn ich ein Sourcing-Projekt für einen nordamerikanischen Käufer beginne, Ich beginne in der Nähe meines Zuhauses. Die heimische Basis für recycelte Extrusionsanlagen ist kleiner als die meisten Menschen erwarten, aber es ist etabliert und technisch glaubwürdig. Das ENF-Recyclingverzeichnis listet auf 191 Hersteller von Extrusionsanlagen weltweit, überspannend 127 Mehrschrauben- und 104 Einschneckenhersteller (ENF-Recyclingverzeichnis, 2024), und nur ein Bruchteil davon unterhält vollständige Produktions- und Servicebetriebe in den Vereinigten Staaten. Diese Knappheit prägt das gesamte inländische Wertversprechen.
Eine begrenzte, aber etablierte inländische Basis
US-based makers and compounders tend to compete on service depth rather than unit count. Meiner Erfahrung nach, the practical advantage of buying domestically shows up after commissioning, when a screw and barrel wears, a melt filtration system needs retrofitting, or a screen changer jams. A supplier in the same time zone, shipping spares without customs delay, materially reduces downtime on a plastic recycling extruder machine.
US compounders investing in recycled resin capacity
The domestic story is increasingly about capacity, not just repair. Kunststoffrecycling Inc. investiert $10 Millionen in zwei Extrudersystemen zum Compoundieren 200 Millionen Pfund recyceltes Harz pro Jahr (Herstellung von Kunststoffmaschinen, 2024). Investments of that scale signal that recycled resin compounding is moving from niche to mainstream in the US, and equipment demand for PET, HDPE, LDPE, and PP granulating lines follows that momentum. When I evaluate a domestic compounding extruder, I read this as a sign that the supporting ecosystem, from feedstock to aftermarket parts, is maturing.
When local sourcing justifies a price premium
Domestic equipment usually carries a higher sticker price, and I do not pretend otherwise. Two factors can justify that premium. Erste, domestic makers offer faster support and carry no import tariffs, which compresses total lead time and removes a layer of landed-cost uncertainty. Zweite, for buyers running just-in-time production or holding tight contractual delivery windows, an unplanned six-week wait for an overseas spare part can cost more than the entire price gap. I recommend local sourcing when downtime risk is high, throughput is mission-critical, or the line handles complex reactive extrusion or masterbatch work that benefits from hands-on vendor engineering.
China and Global Recycled Extruder Manufacturers
Außerhalb der USA, Zwei unterschiedliche Lieferantenstufen dominieren meine Auswahlliste: wirtschaftliche chinesische OEM/ODM-Fabriken und erstklassige globale Ingenieurbüros. Jeder löst ein anderes Beschaffungsproblem, und ich passe sie an die Risikotoleranz des Käufers an, Budget, und Serviceerwartungen.
China-Fabriken: günstige Preise und breite OEM/ODM-Optionen
Chinesische Fabriken konkurrieren aggressiv um Preise und Konfigurierbarkeit. Durch die Fabrikbeschaffung von Extrudern in China kann eine Mindesteinsparung erzielt werden 35% oder mehr im Vergleich zu Alternativen (UDTECH, 2024), und die OEM/ODM-Flexibilität ist wirklich groß. Ich sehe regelmäßig Produktmodelle von ungefähr 10 Zu 15 kg/h on lab units up to about 150 kg/h on mid-size machines (Twin Screw Extruder Manufacturer Product Data, 2024), mit eingebauter recyclingspezifischer Technik. UET Machine recycelte Extruder, Zum Beispiel, tolerieren vorbei 30% Verunreinigungen reduzieren und verschleißfeste Siebe verwenden, um Verstopfungen zu reduzieren (UET-Maschine, 2024), Dies ist wichtig, wenn es sich bei dem Ausgangsmaterial um kontaminierten Post-Consumer-Schrott handelt. Für einen Pelletierer aus recyceltem Kunststoff oder eine schlüsselfertige Recyclinglinie für PVC, PPR, PE, oder WPC, this tier delivers strong value.
Global leaders and installed-base credibility
Am Premium-Ende, the recognized global leaders are consistent across industry lists. Top twin screw extruder manufacturer rankings for 2025-2026 einschließlich Coperion, Leistritz, Milacron, KraussMaffei, JSW, und Battenfeld-Cincinnati (UDTECH-Blog, 2026). These names anchor most curated top-20 lists for 2025 as well. What I pay for with these builders is proven co-rotating extruder design, precise polymer processing machinery, and documented reliability at high output extrusion rates.
Installed base is a credibility signal I weigh heavily. USEON reports 2,500+ Einlaufende Doppelschneckenextruderlinien 70+ Länder, with torque density up to 15 Nm/cm3 und Skalierbarkeit auf 60 t/h (USEON, 2024). Thousands of lines across dozens of countries tells me a supplier has survived real production conditions, not just controlled demos. Temperature stability is another differentiator worth verifying: some recycling extruder control systems maintain stability within +/-1C using multi-zone PID controllers (Polyretec, 2024), which protects sensitive recycled resin compounding.
Evaluating export experience and English-language support
Price and specs are only half the decision. Before I commit to any overseas supplier, I evaluate export experience and English-language support directly. I ask for reference installations in my region, confirm documentation quality, and test response speed during pre-sale. A factory that answers technical questions clearly in English and ships to my country regularly is far lower risk than one offering a marginally cheaper quote with thin support. Vendors like TECNOVA, whose recycling extrusion lines process feedstock from PET bottles to HDPE containers with smart automation (TECNOVA Recycling, 2024), illustrate the automation depth I look for in a modular extrusion system.
China vs USA Sourcing: Kosten, Vorlaufzeit, and Tariffs
Bei der Entscheidung zwischen China und den USA begehen Käufer meines Erachtens die vermeidbarsten Fehler, normalerweise, indem man sich auf das vorab zitierte Zitat konzentriert und es ignoriert Lieferanten von Schneckenextrudern Anschaffungskosten. Der ehrliche Kompromiss besteht zwischen einem großen Preisvorteil auf der einen Seite und schneller, andererseits ein zollfreier Service.
Der anfängliche Preisunterschied und wo er sich verringert
Der importierte Preisvorteil ist real und kann übersteigen 35% zugunsten chinesischer Ausrüstung (UDTECH, 2024). Diese Lücke, Jedoch, erodiert im Güterverkehr, Installationslogistik, und handelspolitisches Risiko. Seefracht für eine Produktionslinie zur Granulierung schwerer Kunststoffe, Hafenabfertigung, Binnentransport, und die Installation vor Ort verursachen zusätzliche Kosten und Wochen an Kalenderzeit. Handelspolitik und Zollbelastung bei importierter Ausrüstung können das Delta weiter verringern, und Tarifpläne ändern sich, Deshalb bewerte ich immer den aktuellen Preis, anstatt vom Vorjahreswert auszugehen.
Abwägung der Gesamtkosten mit der Servicereaktion
Meine Regel besteht darin, die Gesamtbetriebskosten zu modellieren, nicht Kaufpreis. Ich berechne die Fracht, Tarife, Lieferzeit für Ersatzteile, erwartete Ausfallzeit, und Energieverbrauch eines Energiesparextruders über seine Lebensdauer. Wenn Ausfallzeiten günstig sind und sich die Linie nicht auf einem kritischen Pfad befindet, Die Importeinsparungen gewinnen in der Regel. Wenn ein einziger Tag Produktionsstopp mehr kostet als der Preisunterschied, Die Reaktion des Inlandsdienstes rechtfertigt die Prämie. Der folgende Vergleich fasst zusammen, wie ich die beiden Pfade abwäge.
| Faktor | USA-Beschaffung | China-Beschaffung |
|---|---|---|
| Ausrüstungspreis im Voraus | Höher (Grundlinie) | Untere; Einsparungen können übersteigen 35% (UDTECH, 2024) |
| Einfuhrzölle | Keiner | Anwendbar; Die Preise variieren je nach Richtlinie und HTS-Code |
| Vorlaufzeit | Kürzer; Keine Seefracht oder Zoll | Länger; Fracht hinzufügen, Hafenabfertigung, Binnentransport |
| Ersatzteile und Service | Schnell, gleiche Zeitzone, Kein Zoll auf Teile | Langsamer; Teile unterliegen Versand- und Zollverzögerungen |
| OEM/ODM-Konfigurierbarkeit | Solide, oft zu hohen technischen Kosten | Sehr breit gefächert im gesamten PET-Bereich, HDPE, LDPE, PP, PVC, PPR |
| Beste Passform | Kritischer Pfad, geringe Ausfalltoleranz | Kostensensible Projekte mit zeitlicher Flexibilität |
Keiner der Wege ist allgemein korrekt. Ich wähle basierend auf den Ausfallzeiten und dem Zeitplan des Käufers aus, Überprüfen Sie dann vor der Unterzeichnung die aktuellen Tarifsätze und Serviceverpflichtungen der Lieferanten. Für ein breiteres Verständnis des chinesischen Zuliefererbereichs, Käuferorientierte Verzeichnisse wie z Herstellerlisten für recycelte Extruder auf Made-in-China Und Direkt ab Werk verfügbare Optionen wie UDTECH sind sinnvolle Ausgangspunkte für die Sammlung von Angeboten zur Modellierung anhand einer inländischen Basislinie.
Zertifizierungen und Qualitätsstandards, die zählen
Wenn ich einen Hersteller von recycelten Extrudern untersuche, I treat certifications as filters, keine Garantien. They tell me a supplier has cleared a baseline of process discipline, but they never replace a factory audit. I look for four signals first: CE-Kennzeichnung, ISO 9001, and third-party inspection reports from SGS or Bureau Veritas (BV). Jeder beantwortet eine andere Frage, and knowing what each does and does not cover keeps me from overpaying for a badge.
What CE, ISO 9001, SGS, and BV Actually Certify
CE marking indicates a machine is declared compliant with applicable EU directives, most relevant here being the Machinery Directive on guarding, Notstopps, and electrical safety. What CE does not do is verify output quality or throughput claims. It is a self-declaration backed by a technical file, so I always ask to see that file rather than accepting the logo on a nameplate.
ISO 9001 certifies that the manufacturer runs a documented quality management system. It tells me the factory has repeatable processes for design review, Wareneingangskontrolle, und Korrekturmaßnahmen. It says nothing about whether a specific twin screw extruder will hit its rated 150 kg/h. Think of ISO 9001 as evidence of consistency, not performance.
SGS and BV reports are the ones I weight most heavily, because they are independent inspections tied to a specific order or factory. A pre-shipment SGS report on your actual machine, with photos of the extruder screw and barrel, the melt filtration system, and a witnessed run test, is worth more than any certificate hanging on a wall.
Verifying Claims With Audits and Factory Documentation
Meiner Erfahrung nach, the gap between marketing and reality closes fastest with three documents. Erste, a certified bill of materials naming the gearbox, Motor, and PID controller brands. Zweite, a factory acceptance test protocol showing the run conditions for your resin, ob das PET ist, HDPE, LDPE, PP (Polypropylen), PVC, or PPR. Dritte, a maintenance and spare parts manual. If a supplier resists sharing these before deposit, I treat that as a warning about their turnkey recycling line documentation overall.
I also cross-check installed-base claims. USEON, Zum Beispiel, Berichte 2,500+ twin screw extruder lines running across 70+ Länder (USEON, 2024). Numbers like that are easy to state and worth confirming with reference customers who process feedstock similar to yours.
Compliance Requirements for US Installation and Safety
A CE-marked machine is not automatically compliant for a US floor. For North American installation I plan for UL or a Nationally Recognized Testing Laboratory listing on the electrical panel, NFPA 70 (NEC) wiring conformance, and OSHA machine-guarding expectations under 29 CFR 1910. Voltage and frequency also differ, Daher bestätige ich, dass das Steuerungspaket für 480 V/60 Hz und nicht für 400 V/50 Hz ausgelegt ist. Die Nachrüstung eines europäischen Panels nach der Ankunft ist einer der häufigsten versteckten Kosten, die Käufer meiner Meinung nach tragen müssen, und es ist vermeidbar, indem im Kaufvertrag die US-Konformität angegeben wird.
Gesamtbetriebskosten: Über den Aufkleberpreis hinaus
Der Kaufpreis einer Kunststoff-Recycling-Extrudermaschine beträgt in der Regel 30 Zu 50 Prozent dessen, was Sie im ersten Jahrzehnt tatsächlich ausgeben werden. Ich modelliere die Gesamtbetriebskosten, bevor ich Angebote vergleiche, weil das günstigste Angebot häufig die höchsten Gesamtkosten mit sich bringt. Vier Kategorien steuern diese Mathematik: Energie, Verschleißteile, Ausfallzeit, und Ersatzteillogistik.
Energie, Verschleißteile, und Bildschirmänderungen im Laufe der Jahre
Energie ist der größte wiederkehrende Posten. On a continuously running compounding extruder, electricity often exceeds the machine cost within a few years, which is why an energy-saving extruder with efficient heating and a right-sized motor pays back quietly. Precise thermal control also matters here; systems that hold stability within ±1°C using multi-zone PID controllers (Polyretec, 2024) waste less energy on overshoot and produce more consistent recycled granules.
Wear parts are the second driver. The extruder screw and barrel degrade faster on contaminated recycled feedstock than on virgin resin. Machines built for waste plastic pelletizing address this directly. UET Machine reports designs that tolerate over 30% Verunreinigungen reduzieren und verschleißfeste Siebe verwenden, um Verstopfungen zu reduzieren (UET-Maschine, 2024). Screen changes are a routine cost of extrusion granulation on dirty streams, so I budget for screen packs and, ideal, an automatic screen changer that lets the line keep running through a change.
Downtime Cost From Clogging and Unplanned Maintenance
Unplanned downtime is where thin margins disappear. If a melt filtration system clogs and forces a stop, you lose output, Arbeit, and often a full purge cycle. I quantify this by estimating hours of lost production times the contribution margin per hour, then comparing that against the premium for better filtration and screen automation. On a high-output extrusion line, avoiding even a handful of unplanned stops per year usually justifies the upgrade.
Spare Parts Lead Time and Screw/Barrel Replacement
Spare parts lead time is the quiet risk in cross-border sourcing. A screw and barrel replacement on an overseas machine can mean weeks of shipping on top of manufacturing time. This is a real tradeoff in the China-versus-USA decision: China factory sourcing can save a minimum of 35% oder mehr im Vergleich zu Alternativen (UDTECH, 2024), but that saving erodes fast if a critical part sits on a container for a month. I mitigate this by negotiating a stocked spares kit at purchase and confirming whether local service partners can machine or source consumables.
| Kostenkategorie | Share of 10-Year TCO | Primary Driver |
|---|---|---|
| Machine purchase | 30–50% | Größe, Drehmoment, Automatisierung |
| Energie | 25–40% | Motor size, thermal efficiency, Betriebsstunden |
| Verschleißteile (schrauben, Fass, screens) | 10–20% | Impurity level of feedstock |
| Downtime and maintenance labor | 5–15% | Filtration quality, screen automation |
| Ersatzteillogistik | 2–8% | Sourcing distance, stocked kits |
These ranges are planning estimates, not vendor figures. I recalculate them with real utility rates and resin margins for each project, because a line running PET flake behaves very differently from one compounding WPC or masterbatch.
How Much Does a Recycled Plastic Extruder Cost?
The honest answer is that a Recycled Extruder Manufacturer price spans two orders of magnitude, so any single number is misleading. What I can offer is a framework: understand the price drivers, know the budget bands for lab versus production scale, and calculate payback against your recycled resin margin.
Price Drivers: Größe, Drehmoment, Automatisierung, and Line Complexity
Four factors move the number most. Size and throughput set the baseline, since a machine rated for 15 kg/h and one rated for 150 kg/h are structurally different builds (Twin Screw Extruder Manufacturer Product Data, 2024). Torque density is next; a co-rotating extruder with high specific torque handles demanding recycled resin compounding and reactive extrusion but costs more, with premium platforms reaching torque density up to 15 Nm/cm³ and scalability into tons per hour (USEON, 2024). Automation is the third driver, covering PID thermal control, automatische Siebwechsler, and integrated controls. The fourth is line complexity: a bare extruder is one price, while a plastic granulating production line with washing, Trocknen, Pelletieren, and a turnkey control system is another entirely.
Lab Units vs Full Production Line Budget Ranges
For planning, I group budgets into three tiers. A lab or pilot single screw extruder for R&D and small batches sits at the entry level. A mid-size twin screw extruder for steady commercial waste plastic pelletizing sits in the middle. An der Spitze befindet sich eine komplette schlüsselfertige Recyclinglinie mit Wäsche am vorderen Ende und Pelletierung am hinteren Ende. Der Markt ist auf jeder Ebene tief: die ENF-Recycling-Verzeichnislisten 191 Hersteller von Extrusionsgeräten, einschließlich 127 Mehrschrauben- und 104 Einschneckenhersteller (ENF-Recyclingverzeichnis, 2024), Daher sind in jedem Band wettbewerbsfähige Angebote verfügbar, wenn Sie dies klar angeben.
Beispiel einer Kapitalskala: $10M für zwei Systeme
Um die Spitzenklasse zu erden, Betrachten Sie einen echten Bezugspunkt. Kunststoffrecycling Inc. investiert $10 Millionen in zwei Extrudersystemen zum Compoundieren 200 Millionen Pfund recyceltes Harz pro Jahr (Herstellung von Kunststoffmaschinen, 2024). Das ist ungefähr $5 Millionen pro System im echten Produktionsmaßstab, und es formuliert die Frage neu „Was kostet ein Extruder?“ Zu „Welche Leistung und Zuverlässigkeit kaufe ich?“ Bei dieser Lautstärke, Das Kapital wird durch Durchsatz und Betriebszeit gerechtfertigt, nicht durch den Aufkleber pro Maschine.
Berechnung der Amortisation anhand der Margen für recyceltes Harz
Ich baue die Amortisation von unten nach oben auf. Die jährliche Produktion in Tonnen multipliziert mit der Marge zwischen Ihrem Verkaufspreis für recyceltes Harz und Ihrem Input plus Verarbeitungskosten ergibt den jährlichen Beitrag. Die Division des installierten Kapitals durch diesen Beitrag ergibt eine ungefähre Amortisation in Jahren, Dann mache ich einen Stresstest im Vergleich zu Ausfallzeiten und Energie aus dem TCO-Modell oben. Weil weniger als 10% des gesamten Plastikmülls werden derzeit recycelt (Lehrmaterialien, 2023), Rohstoffe sind allgemein verfügbar und Margen bei recyceltem Granulat können eine aggressive Amortisation ermöglichen, wenn die Linie zuverlässig läuft.
Finanzierungs- und schrittweise Skalierungsstrategien
Nicht jeder Käufer muss sofort das volle Kapital bereitstellen. Ich empfehle häufig eine schrittweise Skalierung: Beginnen Sie mit einem modularen Extrusionssystem, dessen Größe auf den bestätigten Bedarf zugeschnitten ist, die Ökonomie beweisen, Fügen Sie dann eine parallele Linie hinzu, sobald die Mengen und Abnahmeverträge dies rechtfertigen. Durch die Finanzierung oder das Leasing von Ausrüstung wird das Kapital gestreut und das Betriebskapital für Rohstoffe erhalten. Dieser stufenweise Ansatz verringert auch das Risiko bei der Beschaffungsentscheidung, Denn Sie können die Service- und Ersatzteil-Reaktionsfähigkeit eines Herstellers auf Linie eins überprüfen, bevor Sie auf Linie zwei auf das Werk setzen. Über Verzeichnisse wie z. B. können Sie aktuelle Modellreihen und Preise direkt mit Anbietern vergleichen Auflistung der Recycling-Kunststoffextruder von Made-in-China und fabrikdirekte Quellen wie UDTECH bevor Sie eine Auswahlliste festlegen.
Automatisierung, Kontrollen, und intelligente Überwachung
Wenn ich einen Hersteller von recycelten Extrudern bewerte, Die Steuerungsarchitektur sagt mir fast genauso viel wie die Schneckengeometrie. Recycelte Rohstoffe sind von Natur aus inkonsistent, Die Fähigkeit der Maschine, in Echtzeit zu erkennen und zu korrigieren, ist es also, was eine Linie, die gleichmäßige Pellets produziert, von einer, die Schrott produziert, unterscheidet. Meiner Erfahrung nach, Käufer, die sich nur auf die Durchsatzspezifikationen konzentrieren und die Kontrollen ignorieren, zahlen für diese Versäumnisse letztendlich mit Ausfallzeiten und nicht den Spezifikationen entsprechenden Granulaten.
SPS-Steuerung im Vergleich zu manuellen und halbautomatischen Systemen
Der Markt bietet weiterhin drei große Ebenen, und jeder hat einen legitimen Anwendungsfall. Manuelle Systeme beruhen auf der Beurteilung der Temperatursollwerte und der Schneckengeschwindigkeit durch den Bediener, Dadurch bleiben die Kapitalkosten niedrig, die Ausgabequalität hängt jedoch von der Person am Panel ab. Halbautomatische Linien automatisieren die Kernextrusionssequenz bereits beim Verlassen des Startvorgangs, spülen, und Bildschirmänderungen für den Bediener. Eine vollständig computerisierte SPS-Steuerung regelt den gesamten Prozess, von der Fütterung bis zur Pelletierung, mit Rezeptverwaltung, die Parameter pro Harztyp speichert.
Für eine Kunststoff-Recycling-Extrudermaschine, auf der gemischtes Post-Consumer-Material verarbeitet wird, Ich empfehle in fast allen Fällen die vollständige SPS-Steuerung. Allein der Rezeptspeicher rechtfertigt die Kosten beim Wechsel zwischen PET, HDPE, Und Kunststoffextrusionsprodukt PP-Streams, denn jedes Polymer benötigt ein eigenes Wärme- und Scherprofil. Eine manuelle Zeile zwingt den Bediener, diese Einstellungen bei jedem Wechsel aus dem Speicher neu zu erstellen, und hier schleicht sich die Variabilität ein.
Echtzeitüberwachung der Temperatur, Drehmoment, und Ausgabe
Die drei Variablen, die ich am genauesten beobachte, sind die Schmelztemperatur, Schraubendrehmoment, und Massenproduktion. Torque ist das Frühwarnsystem für eine Recyclingleitung: Ein plötzlicher Anstieg bedeutet normalerweise eine Verunreinigung oder eine unzureichend geschmolzene Ladung, und der Antrieb fängt ihn auf, bevor er abwürgt, und schützt sowohl das Getriebe als auch die Schnecke. Polyretec reports that recycling extruder temperature control systems can hold stability within +/-1C using multi-zone PID controllers (Polyretec, 2024), and that tolerance matters when you are compounding heat-sensitive recyclate that degrades under thermal excursions.
Output monitoring closes the accounting loop. Gravimetric feeders paired with a downstream check let the PLC confirm that the mass entering the barrel matches the pellets leaving the pelletizer, which flags leaks, venting losses, or feed-throat bridging without a manual weigh check.
Closed-loop feedback for consistent pellet quality
Closed-loop control is where modern polymer processing machinery earns its keep. Instead of holding a fixed screw speed, the controller adjusts speed and feed rate to keep torque and melt pressure inside a target band. Zum Compoundieren von recyceltem Harz, Dies ist der Mechanismus, der bei jedem Durchlauf eine gleichbleibende Schüttdichte und Pelletgröße liefert, auch wenn der eingehende Schrott schwankt. Wenn ich ein Angebot überprüfe, Ich frage konkret, ob es sich bei der Rückmeldung um einen echten geschlossenen Regelkreis oder lediglich um eine Datenprotokollierung mit Alarmen handelt, denn das sind sehr unterschiedliche Fähigkeiten, die unter einer ähnlichen Sprache verkauft werden.
Vorausschauende Wartung und Ferndiagnose
Die Ferndiagnose hat sich von einer Premium-Option zu einer grundlegenden Erwartung an Hochleistungs-Extrusionslinien entwickelt. Vibrations- und Stromaufnahmetrends lassen sich vom Support-Team des Herstellers ermitteln, oder Ihr eigenes Wartungspersonal, Prognostizieren Sie Lager- und Getriebeverschleiß vor einem Ausfall. TECNOVA, Zum Beispiel, positioniert seine Recycling-Extrusionslinien auf intelligente Automatisierung für alle Rohstoffe, von PET-Flaschen bis hin zu HDPE-Behältern (TECNOVA Recycling, 2024). Der praktische Vorteil besteht darin, dass es weniger ungeplante Stopps gibt und die Sieb- und Schraubenwartung während der geplanten Zeitfenster statt mitten in der Schicht erfolgen kann. Ich betrachte den Fernzugriff auch als Sicherheitsentscheidung: Bestätigen Sie, dass jede Ferndiagnoseverbindung authentifiziert und netzwerksegmentiert ist, denn ein offener Industrieanschluss ist ein echter Hingucker in einer Werkshalle.
Extrusionslinien für Polypropylen und Spezialpolymere
Polypropylen verdient eine eigene Diskussion, da sich seine Rheologie und sein thermisches Fenster erheblich von Polyolefinen wie HDPE und LDPE unterscheiden. Ein Hersteller von recycelten Extrudern, der PP als austauschbar mit PE betrachtet, liefert tendenziell eine enttäuschende Schmelzhomogenität. Über PP hinaus, Das Spezialsegment umfasst technische Kunststoffe, reactive chemistry, and natural-fiber composites, and each pulls the machine design in a different direction.
PP-specific screw and thermal profiles
PP (Polypropylen) has a narrow processing window and shear-sensitive behavior, so I look for a screw with a gentle compression profile and controlled mixing zones rather than aggressive high-shear elements. General purpose recycling extrusion machines commonly run L/D ratios between 1:24 Und 1:30 (Xtrustar-Maschinen, 2024), and for PP I favor the longer end of that range to give the melt adequate residence time for uniform temperature without overheating. Multi-zone barrel heating with tight PID control keeps the profile inside the window that avoids chain scission and the resulting loss of mechanical properties.
Masterbatch and filler compounding with recyclate
Das Compoundieren von Masterbatch und mineralischem Füllstoff zu Rezyklat ist eine der häufigsten Aufgaben, für die ich Doppelschneckenextruderlinien spezifiziere. Die gleichläufige Doppelschneckengeometrie sorgt für die distributive und dispersive Vermischung, die Einschneckenextruder für die Pigment- und Additivdispersion nicht bieten können. USEON berichtet mehr als 2,500 Doppelschneckenextruderlinien laufen über 70 Länder, with torque density up to 15 Nm/cm3 und Skalierbarkeit auf 60 t/h (USEON, 2024), Dies verdeutlicht den verfügbaren Bereich, wenn Sie sich für die Compoundierung auf die Doppelschneckenarchitektur festlegen. Seitliche Zuführungen für Füllstoffe und mehrere Entlüftungsstationen halten die Schmelze während der Compoundierung des recycelten Harzes sauber und entgast.
Anforderungen an technische Kunststoffe und reaktive Extrusion
Technische Polymere und reaktive Extrusion legen die Messlatte für die Wärmekontrolle höher, Drehmoment, und Entlüften. Bei der reaktiven Extrusion wird der Extruder als kontinuierlicher Reaktor genutzt, Daher ist eine präzise Steuerung der Verweilzeit erforderlich, robust vacuum venting to remove volatiles, and corrosion-resistant barrel and screw surfaces. If your roadmap includes reactive chemistry or higher-temperature engineering plastics, confirm the manufacturer can supply upgraded metallurgy and the additional vent ports, because retrofitting these later is expensive.
Biodegradable and WPC compounding options
Wood-plastic composite (WPC) and biodegradable compounds bring their own constraints. WPC lines need low-temperature, high-throughput profiles that avoid scorching the natural fiber, plus wear-resistant components to handle the abrasive filler load. Biodegradable polymers such as PLA-based blends are moisture- and heat-sensitive, so devolatilization and gentle thermal handling become priorities. A manufacturer serious about circular economy plastics equipment should be able to show a WPC or bio-compound configuration, not just a standard polyolefin line relabeled.
Matching specialty needs to machine type
The table below maps common recycled and specialty applications to the screw configuration I would specify and the reasoning behind it.
| Anwendung | Recommended machine | Key design priority | Typical output range |
|---|---|---|---|
| Clean single-resin repelletizing (PE, PP) | Einschneckenextruder | Low cost per kg, simple operation | Lab units ~10-15 kg/h up to ~150 kg/h mid-size (Product Data, 2024) |
| Masterbatch and filler compounding | Co-rotating twin screw extruder | Dispersive mixing, side feeding, entlüften | Scalable to 60 t/h on large lines (USEON, 2024) |
| PP recyclate compounding | Doppelschnecke, L/D 1:28-1:30 | Gentle compression, tight thermal window | Modellabhängig |
| Reaktive Extrusion / technische Kunststoffe | Twin screw with vacuum venting | Residence control, corrosion-resistant metallurgy | Modellabhängig |
| WPC and biodegradable compounds | Doppelschnecke, wear-resistant elements | Low-temp profile, Entgasung | Modellabhängig |
| Heavily contaminated post-consumer scrap | Single or twin screw with melt filtration | Verunreinigungstoleranz, Siebwechsler | Tolerates 30%+ impurity (UET-Maschine, 2024) |
How to Evaluate a Reliable Recycled Extruder Manufacturer
The market is crowded. Allein das ENF Recycling Directory listet 191 Hersteller von Extrusionsgeräten, einschließlich 127 Mehrschrauben- und 104 Einschneckenhersteller (ENF-Recyclingverzeichnis, 2024). Sorting a reliable partner from a broker who drop-ships generic equipment is the hardest part of this purchase, so I use a structured checklist rather than reacting to sales claims. What follows is a neutral procurement framework, not a pitch for any single brand.
Reviewing installed base, Referenzen, and case studies
Installed base is my first filter. A manufacturer with thousands of running lines has been forced to solve field problems that a newer supplier has not yet encountered. Benannte Referenzen sind auf einer Website wichtiger als Logos. Ich frage nach zwei oder drei Kunden, die eine Konfiguration in meiner Nähe haben, und kontaktiere sie. Konkrete Einsätze haben Gewicht: Kunststoffrecycling Inc. investiert $10 Millionen in zwei Extrudersystemen zum Compoundieren 200 Millionen Pfund recyceltes Harz pro Jahr (Herstellung von Kunststoffmaschinen, 2024), und Fallstudien dieser Größenordnung zeigen, wie ein Hersteller bei der Inbetriebnahme abschneidet, aufstocken, und Unterstützung.
Beurteilung der technischen Unterstützung und Prozesskompetenz
Ein Lieferant eines Herstellers von Recycling-Extrudern sollte in der Lage sein, Ihr spezifisches Ausgangsmaterial zu besprechen, nicht nur ein Katalogmodell zitieren. Ich untersuche, wie sie mit Unreinheitstoleranz umgehen, entlüften, und Siebwechsler, denn das sind die recyclingspezifischen Details, die Generalisten beschönigen. UET-Maschine, zum Beispiel, gibt an, dass seine recycelten Extruder mehr vertragen 30% Verunreinigungen reduzieren und verschleißfeste Siebe verwenden, um Verstopfungen zu reduzieren (UET-Maschine, 2024). Wenn ein Lieferant erklären kann, warum ein bestimmtes Schmelzefiltrationssystem zu meinem Verschmutzungsgrad passt, Ich weiß, dass ich eher mit Ingenieuren als mit Wiederverkäufern spreche. I also ask them to model total cost of ownership, since energy draw, Austausch von Verschleißteilen, and downtime over a decade routinely dwarf the purchase price.
Factory audits, testing before shipment, and warranties
I do not buy high-value extrusion granulation equipment without a factory acceptance test. Ideally I run my own scrap through the machine, or send a representative sample, and verify pellet quality and rated output before shipment. A remote video audit is the minimum when travel is not feasible. On sourcing geography, the tradeoffs are real: China Factory Sourcing kann sparen 35% oder mehr im Vergleich zu Alternativen (UDTECH, 2024), but that saving must be weighed against longer lead times, Versand, and potential tariffs. Established Western and Japanese names such as Coperion, Leistritz, Milacron, KraussMaffei, JSW, and Battenfeld-Cincinnati appear consistently on 2025-2026 leader lists (UDTECH-Blog, 2026) and typically offer faster regional support at a higher price. Keiner der Wege ist allgemein korrekt; Die richtige Antwort hängt von Ihrer Verfügbarkeitstoleranz und Ihrem Gesamtkostenmodell ab. Was auch immer der Ursprung ist, Ich bestehe auf einer klaren Garantie für das Getriebe, schrauben, und Fass, mit definierten Reaktionszeiten für Ersatzteile und Service.
Warnsignale in den technischen Daten, Zertifizierungen, und Kommunikation
Einige Warnzeichen sagen zuverlässig Ärger voraus. Vage Durchsatzzahlen ohne angegebenes Harz- oder L/D-Verhältnis deuten darauf hin, dass es sich dabei eher um angestrebte als um getestete Zahlen handelt. Fehlende oder nicht überprüfbare Zertifizierungen, insbesondere für die Elektro- und Steuerungssysteme, stellen ein ernstes Problem bei Geräten dar, die im Dauerbetrieb betrieben werden. Langsam, Ausweichende Antworten auf direkte technische Fragen während der Verkaufsphase werden nur noch schlimmer, wenn das Geld den Besitzer wechselt. Und ein Zitat, das Verschleißteile weglässt, Installation, und die Inbetriebnahme ist nicht wirklich günstiger, es verbirgt nur die Kosten. Angesichts dessen weniger als 10% des gesamten Plastikmülls werden derzeit recycelt (Lehrmaterialien, 2023), the demand for capable recycled granules making machines is only growing, which means more suppliers are entering the space and more diligence is required to separate substance from marketing.
A practical evaluation scorecard
The table below summarizes the criteria I score every candidate against before signing.
| Kriterium | What to verify | Rote Fahne |
|---|---|---|
| Installed base | Number of running lines, years in operation | No verifiable deployments |
| Referenzen | Contactable customers with similar configuration | Only anonymous testimonials |
| Process expertise | Feedstock-specific screw, entlüften, filtration advice | Catalog answers regardless of your material |
| Pre-shipment testing | Factory acceptance test with your scrap sample | Refusal to test before payment |
| Warranty and support | Coverage on drivetrain, defined response times | Short or ambiguous warranty terms |
| Gesamtbetriebskosten | Energie, Verschleißteile, downtime modeled over 10 Jahre | Quote covers purchase price only |
| Sourcing tradeoff | Vorlaufzeit, Tarife, and regional service factored in | Price compared in isolation |
Run every prospective recycled extruder manufacturer through this framework and the field narrows quickly. The suppliers that answer each question with specifics, welcome a factory audit, and model the full lifecycle cost are the ones I have found deliver a plastic granulating production line that performs as promised for years. For broader market context, Käuferorientierte Verzeichnisse wie z China recycle plastic extruder listings and process references like Polyretec’s recycling extruder overview can help you build an initial shortlist before applying this diligence.
A Procurement Checklist for Buying Your Extruder
Wenn ich mich mit einem Käufer zusammensetze, der sechs- oder siebenstellige Beträge für eine Recyclinglinie ausgeben will, Ich verlangsame das Gespräch immer. Die teuersten Fehler, die ich je erlebt habe, wurden nicht durch die Wahl der falschen Marke verursacht. Sie wurden dadurch verursacht, dass die Definitionsarbeit übersprungen wurde, bevor jemand nach einem Angebot gefragt hatte. Ein Beschaffungsprozess für eine Kunststoffrecycling-Extrudermaschine ist eigentlich eine Abfolge von Entscheidungen, und jedes einzelne schränkt das Feld der legitimen Lieferanten ein. Die folgende Checkliste ist dieselbe, die ich vor Ort verwende, und es ist bewusst herstellerneutral.
Schritt 1: Rohstoff definieren, Ausgabeziel, und Endprodukt
Hier beginnt alles. Bevor ich ein einzelnes Datenblatt vergleiche, Ich möchte, dass drei Nummern und drei Materialbeschreibungen gesperrt werden. Welches Polymer füttere ich?, in welcher Form, und wie sauber ist es? A line built for washed PET flake behaves nothing like one built for post-industrial HDPE regrind or mixed LDPE film. Then I want a realistic hourly output target, and finally the end product: are we making recycled granules for resale, compounding masterbatch, or feeding a downstream sheet or pipe process?
This matters because the answers dictate machine architecture. Reactive extrusion and recycled resin compounding lean toward a co-rotating twin screw extruder, while simple waste plastic pelletizing of a single clean stream can often run on a single screw extruder at a lower capital cost. If your feedstock includes PP (Polypropylen), PVC, PPR, or PE mixed together, you are in compounding territory whether you planned for it or not.
Schritt 2: Request full spec sheets and reference contacts
I never accept a marketing brochure in place of an engineering spec sheet. A real specification lists screw diameter, L/D-Verhältnis, Drehmomentbewertung, installierte Motorleistung, Heizzonen, venting configuration, and the melt filtration system. As a benchmark, general purpose recycling extrusion machines typically use L/D ratios of 1:24 Zu 1:30 (Xtrustar-Maschinen, 2024), so a quote that omits L/D entirely is a quote I send back with questions.
Reference contacts are non-negotiable. I ask for two or three customers running the same configuration on similar feedstock, and I actually call them. The scale of serious manufacturers makes this reasonable to expect. USEON, Zum Beispiel, Berichte 2,500+ Einlaufende Doppelschneckenextruderlinien 70+ Länder (USEON, 2024), which means a credible supplier can point you to an installation resembling your own.
Schritt 3: Confirm certifications, Garantie, and spare parts terms
Here is where I separate a durable partnership from a transaction. I confirm relevant safety and quality certifications for the destination market, then I read the warranty language closely: what is covered, for how long, and what voids it. Wear parts are usually excluded, which is expected, but the exclusions should be explicit.
The spare parts terms deserve equal attention. I want written lead times for the extruder screw and barrel, screen changer components, and the gearbox. A warranty is only as good as the supplier’s ability to ship a replacement part before your throughput collapses.
Schritt 4: Plan installation, Inbetriebnahme, und Bedienerschulung
A recycled granules making machine that sits uninstalled is pure cost. I fold installation, Inbetriebnahme, and training into the purchase agreement rather than treating them as afterthoughts. Commissioning should include a run on your actual feedstock, not a clean demonstration resin, because that is when temperature control and venting behavior reveal themselves. Modern plastic recycling extruder temperature control systems can hold stability within +/-1C using multi-zone PID controllers (Polyretec, 2024), but that precision only helps if your operators know how to tune the zones for a contaminated stream.
A quick procurement scoring frame
- Fit: Does the configuration match my defined feedstock and output, not a generic use case?
- Evidence: Do I have a full spec sheet and at least two verifiable references?
- Unterstützung: Are warranty, gespeichert, and training terms in writing with lead times?
- Total cost: Have I modeled energy, Verschleißteile, und Ausfallzeiten, not just purchase price?
Wartung, Verschleißteile, and Reducing Downtime
Meiner Erfahrung nach, the difference between a recycling line that hits its throughput targets and one that quietly bleeds margin is almost never the initial purchase. It is maintenance discipline. Recycled feedstock is abrasive and inconsistent by nature, so the machine that processes it wears faster and clogs more often than a virgin-resin extruder. Planning for that reality is what protects your investment.
Screw and barrel wear monitoring schedules
The extruder screw and barrel are the heart of the machine and the first components to degrade under abrasive scrap. I set a wear monitoring schedule tied to running hours, and I measure clearances at fixed intervals rather than waiting for output quality to drop. When screw-to-barrel clearance opens up, you lose pressure, throughput falls, and energy consumption per kilogram climbs. Catching that trend early lets you plan a rebuild during scheduled downtime instead of an emergency stop.
Screen and filter change routines for dirty feedstock
Contaminated recyclate is the main reason recycling extruders differ from virgin-resin machines. The melt filtration system removes the paper, metal, and unmelted debris that come with real-world scrap. UET Machine reports that its recycled extruders tolerate over 30% Verunreinigungen reduzieren und verschleißfeste Siebe verwenden, um Verstopfungen zu reduzieren (UET-Maschine, 2024), which tells you how central screen design is to this class of equipment. I build a screen and filter change routine around the dirtiness of the incoming stream, and for heavily contaminated feed I favor a continuous or automatic screen changer so the line does not stop for every filter swap.
Stocking critical spares to avoid long lead times
The parts most likely to fail are also the ones with the longest lead times if you have to order them reactively. Ich habe ein Kit mit wichtigen Ersatzteilen vor Ort: Bildschirmpakete, Siegel, Heizbänder, Thermoelemente, und mindestens die verschleißfesten Schneckenelemente für ein modulares Extrusionssystem. Bei importierten Maschinen ist die Berechnung der Vorlaufzeit unversöhnlich, Da die Seefracht einen Teil, den ein inländischer Käufer möglicherweise innerhalb von Tagen erhält, um Wochen verlängern kann. Die Bevorratung von Ersatzteilen ist eine günstige Absicherung gegen diese Lücke.
Vorbeugende Wartung zum Schutz des Durchsatzes
Ein vorbeugendes Wartungsprogramm sorgt dafür, dass die hohe Extrusionsleistung tatsächlich hoch bleibt. Ich terminiere eine Getriebeölanalyse, Ausrichtungsprüfungen, Reinigung des Kühlsystems, und elektrische Inspektionen in einem Kalender, nicht auf Misserfolg. Das ist im großen Maßstab wichtig: Kunststoffrecycling Inc. investiert $10 Millionen in zwei Extrudersystemen zum Compoundieren 200 Millionen Pfund recyceltes Harz pro Jahr (Herstellung von Kunststoffmaschinen, 2024). Bei dieser Lautstärke, Ein ungeplanter Ausfall wird in Tonnen verlorenem Produkt gemessen, und vorbeugende Wartung ist das Einzige, was zwischen dem Plan und dem Defizit steht.
Häufig gestellte Fragen
What is the difference between a plastic extruder and a plastic extrusion machine?
People use the terms interchangeably, and in casual conversation that is fine, but the distinction matters when you write a purchase order. In my usage, a plastic extruder refers to the core unit, the motor, Getriebe, schrauben, and barrel that melts and conveys the polymer. A plastic extrusion machine or plastic granulating production line refers to the full system: the extruder plus feeding, Filtration, pelletizing or shaping, Kühlung, und schneiden. When you buy a turnkey recycling line, you are buying the machine in this broader sense, so confirm exactly which components a quoted price includes.
Which extruder type is best for mixed or contaminated recyclate?
For genuinely mixed or heavily contaminated feedstock, I lean toward a co-rotating twin screw extruder. Its intermeshing screws provide better mixing, more effective devolatilization, and easier handling of variable inputs than a single screw extruder, which is why compounding extruder designs dominate recycled resin compounding. Das heißt, if you are running a single, well-washed stream such as clean PET or HDPE, a robust single screw extruder with a strong melt filtration system can be the more economical choice. The decision follows your feedstock definition, not a blanket rule.
Should US buyers source domestically or import from China?
This is the question I get most, and the honest answer is that it is a tradeoff, not a winner. Importing can cut equipment cost significantly; UDTECH reports that China factory sourcing can save a minimum of 35% oder mehr im Vergleich zu Alternativen (UDTECH, 2024). Against that, you weigh import tariffs, Seefracht, longer spare-parts lead times, und Zeitzonenreibung während der Inbetriebnahme. Die Beschaffung im Inland ist im Vorfeld teurer, verkürzt aber die Supportschleifen und vereinfacht den Service. Der Markt ist auf beiden Seiten groß; die ENF-Recycling-Verzeichnislisten 191 Hersteller von Extrusionsgeräten (ENF-Recyclingverzeichnis, 2024), und bekannte Doppelschneckenbauer für 2025-2026 einschließlich Coperion, Leistritz, Milacron, KraussMaffei, JSW, und Battenfeld-Cincinnati (UDTECH-Blog, 2026). Meine Anleitung: wenn Sie über eine interne Wartungstiefe verfügen und Ersatzteile vorrätig haben, Beim Importieren fallen oft Bleistifte aus. Wenn die Verfügbarkeitsunterstützung Ihr Problem darstellt, für die Nähe bezahlen.
Welche Leistung und Energie kann ich je nach Maschinengröße erwarten??
Die Ausgabe skaliert in einem weiten Bereich mit der Maschinengröße. Doppelschneckenanlagen im Labormaßstab laufen unruhig 10-15 kg/h, während mittelgroße Maschinen etwa erreichen 150 kg/h (Twin Screw Extruder Manufacturer Product Data, 2024), und die größten industriellen Doppelschneckenplattformen sind bis zu skalierbar 60 t/h (USEON, 2024). Der Energieverbrauch verfolgt die installierte Motorleistung und, kritisch, Schraubenverschleiß und Siebzustand, Aus diesem Grund handelt es sich bei den oben genannten Wartungsmaßnahmen auch um energiesparende Extrudermaßnahmen. The table below maps typical tiers so you can sanity-check a quote against your throughput target.
| Machine tier | Typische Ausgabe | Best-fit use | Feedstock cleanliness | Energy consideration |
|---|---|---|---|---|
| Labor / Pilot | ~10-15 kg/h | R&D, Formulierung, Masterbatch-Versuche | Sauber, controlled | Low absolute draw; high cost per kg |
| Small production | ~50-150 kg/h | Regional recycled granules making machine, WPC | Sorted, moderate impurity | Mäßig; screen changes affect efficiency |
| Mid-size industrial | ~500 kg/h – 2 t/h | Compoundierung, plastic scrap recycling equipment | Handles higher impurity with filtration | Higher draw; PID temperature control saves energy |
| Große Industrie | bis zu 60 t/h | High output extrusion, circular economy plastics equipment | Engineered for variable, contaminated streams | Efficiency per kg improves with scale and upkeep |
Figures are indicative starting points; confirm exact numbers against a supplier spec sheet for your specific polymer and feedstock. Quellen: Twin Screw Extruder Manufacturer Product Data (2024) und USEON (2024). For broader supplier comparison, industry listings such as the Verzeichnis der Hersteller von Recycling-Kunststoffextrudern in China und die Übersicht über UDTECH direkt ab Werk kann Ihnen dabei helfen, Preise und Konfigurationsoptionen zu überprüfen.
Wie vermeide ich die häufigsten Beschaffungsfehler??
Die Fehler, die ich immer wieder sehe, sind vorhersehbar: Kauf nur auf Basis des Kaufpreises statt der Gesamtbetriebskosten, Überspringen von Referenzanrufen, und es wurden bei der Inbetriebnahme keine Tests mit tatsächlichem Ausgangsmaterial durchgeführt. Es ist wirklich dringend erforderlich, dies richtig zu machen, weil weniger als 10% des gesamten Plastikmülls werden derzeit recycelt (Lehrmaterialien, 2023), und jede zuverlässige Leitung, die online geht, bewegt diese Zahl. Machen Sie zuerst die Definitionsarbeit, auf Beweise bestehen, und modellieren Sie die laufenden Kosten. Diese Sequenz hat mehr meiner Kunden geschützt‘ Kapital, als es eine einzelne Markenempfehlung jemals könnte.
Was ist ein Hersteller von recycelten Extrudern und warum ist er für B2B-Käufer wichtig?
Wenn ich Lieferanten in dieser Kategorie bewerte, Ich definiere einen Hersteller von recycelten Extrudern als ein Unternehmen, das die Maschinen zum Schmelzen entwirft und baut, homogenisiert, Filter, und pelletiert Post-Consumer- oder Post-Industrial-Kunststoffabfälle zu verwertbarem Granulat. Die Kernausrüstung ist die Kunststoffrecycling-Extrudermaschine selbst, Aber ein seriöser Hersteller liefert die komplette Produktionslinie für die Kunststoffgranulierung: Füttern, Extrusion, Schmelzfiltration, Entgasung, und entweder Strang- oder Unterwassergranulierung. Es ist wichtig zu verstehen, dass der Umfang wichtig ist, weil ich gesehen habe, wie Käufer einen einfachen Extruder kauften und dann feststellten, dass sie immer noch einen Pelletierer aus recyceltem Kunststoff benötigen, ein Bildschirmwechsler, und ein Trocknungssystem für die Produktion.
Definition und Kerntechnik
Die beiden vorherrschenden Architekturen sind der Einschneckenextruder und der Doppelschneckenextruder. Meiner Erfahrung nach, Der Einschneckenextruder arbeitet sauber, Einzelharzschrott effizient und kostengünstig verarbeiten, während ein gleichläufig rotierender Doppelschneckenextruder das Arbeitstier für die Compoundierung von recyceltem Harz ist, Masterbatch-Produktion, und reaktive Extrusion, bei der Mischintensität und Entgasung eine Rolle spielen. Die Schneckengeometrie steigert die Leistung: Allzweck-Recycling-Extrusionsmaschinen arbeiten typischerweise mit L/D-Verhältnissen von 1:24 Zu 1:30 (Xtrustar-Maschinen, 2024), wodurch die Verweilzeit gegen Scherung und thermischen Abbau ausgeglichen wird.
Im Recycling-spezifischen Engineering unterscheide ich echte Spezialisten von Generalisten. Durch die Pelletierung von Kunststoffabfällen werden die Extruderschnecke und der Extruderzylinder einer Kontamination ausgesetzt, die bei der Neuverarbeitung nie auftritt. UET Machine reports recycled extruders that tolerate over 30% Verunreinigungen reduzieren und verschleißfeste Siebe verwenden, um Verstopfungen zu reduzieren (UET-Maschine, 2024). Bei gemischten Ausgangsmaterialien ist eine präzise Temperaturkontrolle ebenfalls wichtiger; Polyretec beschreibt Temperaturkontrollsysteme für Kunststoffrecycling-Extruder, die mithilfe von Mehrzonen-PID-Reglern eine Stabilität innerhalb von +/-1 °C aufrechterhalten (Polyretec, 2024). Wenn ein Lieferant keine Verunreinigungstoleranz besprechen kann, entlüften, und Schmelzefiltration im Einzelnen, Für mich ist das ein Signal, dass sie Maschinen bauen, die sich auf Neuware konzentrieren, und sie für das Recycling umbenennen.
Marktkontext
Die Versorgungsbasis ist tiefgreifend und global. Das ENF-Recyclingverzeichnis listet auf 191 Hersteller von Extrusionsgeräten, einschließlich 127 Mehrschrauben- und 104 Einschneckenhersteller (ENF-Recyclingverzeichnis, 2024). Diese Fragmentierung ist Chance und Risiko zugleich: viel Konkurrenz beim Preis, aber große Unterschiede in der Verarbeitungsqualität und im Kundendienst. Auch die Nachfrageseite ist überzeugend. Less than 10% des gesamten Plastikmülls werden derzeit recycelt (Lehrmaterialien, 2023), Dies bedeutet, dass der adressierbare Markt für Kunststoffausrüstung für die Kreislaufwirtschaft erhebliches Wachstumspotenzial hat, da Markenverpflichtungen und Vorschriften strenger werden.
Skalierung ist an der Spitze des Marktes erreichbar. USEON reports 2,500+ Einlaufende Doppelschneckenextruderlinien 70+ Länder, with torque density up to 15 Nm/cm3 und Skalierbarkeit auf 60 t/h (USEON, 2024). Am Ende der Bewerbung, TECNOVA recycling extrusion lines process feedstock ranging from PET bottles to HDPE containers with smart automation (TECNOVA Recycling, 2024), and Plastic Recycling Inc. investiert $10 Millionen in zwei Extrudersystemen zum Compoundieren 200 Millionen Pfund recyceltes Harz pro Jahr (Herstellung von Kunststoffmaschinen, 2024). Those figures give me realistic anchors when a supplier claims a certain throughput.
Key Applications by Resin
Different polymers demand different configurations, and I always match the machine to the feedstock rather than accepting a one-size-fits-all pitch.
- HAUSTIER — bottle-to-flake and bottle-to-granule lines need strong devolatilization and crystallization control; moisture management is decisive for quality.
- HDPE und LDPE — flexible and rigid PE scrap benefit from robust melt filtration to catch labels, Klebstoffe, and fines.
- PP (Polypropylen) — common in caps and containers, often compounded with masterbatch on a co-rotating extruder.
- PVC and PPR — heat-sensitive materials that require tight temperature windows and gentle shear to avoid degradation.
- PE and WPC — wood-plastic composites need high-torque compounding extruders that handle filler loading.
Because feedstock dictates screw design, entlüften, and screen strategy, I ask every candidate manufacturer to quote against my actual resin mix and contamination profile, not a generic datasheet.
How to Choose the Right Recycled Extruder Manufacturer Supplier
Choosing a supplier is a procurement problem, not a brochure comparison. My approach centers on matching verified specifications to my throughput targets, then stress-testing the vendor on service, Ersatzteile, und Gesamtbetriebskosten. Below I share the evaluation framework I use, the spec-to-output mapping that keeps me honest, and the due diligence steps that catch problems before a purchase order goes out.
Vendor Evaluation Framework
I score candidates across five dimensions rather than fixating on price. Erste, engineering fit for my resin and contamination level. Zweite, demonstrated installed base and references I can actually call. Dritte, spare parts availability and lead time for wear components like the extruder screw and barrel. Vierte, commissioning and training support. Fünfte, Energieverbrauch, because an energy-saving extruder pays back over years of operation. For context on the current field, Top-Doppelschneckenextruder-Herstellerlisten für 2025-2026 einschließlich Coperion, Leistritz, Milacron, KraussMaffei, JSW, und Battenfeld-Cincinnati (UDTECH-Blog, 2026), and industry roundups such as the Top 20 Twin Screw Extruder Manufacturers list for 2025 are a reasonable starting shortlist. I treat those lists as a research entry point, never as a substitute for my own diligence.
Spec-to-Output Mapping
The single most useful thing I do early is map machine class to realistic output so I can size correctly and avoid overbuying. Twin screw extruder product models range from roughly 10-15 kg/h on lab units to about 150 kg/h on mid-size machines (Twin Screw Extruder Manufacturer Product Data, 2024), while high output extrusion systems from top-tier builders scale far beyond that. The table below consolidates the ranges I work from.
| Machine Class | Typische Ausgabe | Common Use Case | Architektur |
|---|---|---|---|
| Labor / pilot unit | ~10-15 kg/h | R&D, Formulierungsversuche, small masterbatch batches | Doppelschneckenextruder |
| Mid-size line | ~150 kg/h | Recycled granules making machine, regional compounding | Einzel- oder Doppelschnecke |
| Industrielinie | Up to ~60 t/h (top tier) | High-volume recycled resin compounding, WPC | Gleichläufige Doppelschnecke |
Quellen: Twin Screw Extruder Manufacturer Product Data (2024); USEON (2024). I always confirm quoted output is measured against my resin, since throughput on contaminated recycled feedstock runs lower than on clean virgin material.
China vs. USA Sourcing Tradeoffs
This is where honesty serves buyers better than a single-brand pitch. Durch die Fabrikbeschaffung von Extrudern in China kann eine Mindesteinsparung erzielt werden 35% oder mehr im Vergleich zu Alternativen (UDTECH, 2024), and the depth of the Chinese supply base is real, as the made-in-China listings for recycle plastic extruder manufacturers show. Das heißt, I weigh the savings against tariffs, longer ocean lead times, remote commissioning logistics, and the harder path to warranty service. Domestic or regional suppliers often cost more upfront but reduce downtime risk through local field service and faster spare parts. Meine Faustregel: for a first line or a mission-critical operation, the service proximity premium is usually worth it; for a proven, well-documented machine class where I already have in-house maintenance capability, the offshore savings can be compelling.
Gesamtbetriebskosten
Purchase price is the smallest part of the picture over a machine’s life. I model TCO across the full ownership horizon: energy per kilogram of pellets, wear-part replacement intervals for screws, Fässer, and melt filtration screens, Arbeitsaufwand für Siebwechsel, Ausschuss und Ausfallzeiten, und jeglicher Zoll- oder Frachtbelastung. Eine billigere, schlüsselfertige Recyclinglinie, die mehr Strom verbraucht und bei meinem Verunreinigungsgrad häufig verstopft, wird innerhalb von ein paar Jahren gegen einen etwas teureren, energiesparenden Extruder verlieren. Ich frage jeden Lieferanten schriftlich nach kWh pro kg und der erwarteten Lebensdauer der Verschleißteile, damit der Vergleich eher quantitativ als anekdotisch ist.
Rote Fahnen
Bestimmte Signale sagen zuverlässig Probleme voraus, und ich gehe weg, wenn ich sie sehe.
- Angaben zum Durchsatz ohne Bezug auf die Art des Ausgangsmaterials oder den Grad der Kontamination.
- Keine nachweisbare installierte Basis oder Zurückhaltung bei der Weitergabe von Kundenreferenzen.
- Vage Antworten zur Verunreinigungstoleranz, entlüften, und Siebwechslerdesign für eine Maschine, die als Recyclinggerät verkauft wird.
- Keine lokale oder regionale Ersatzteilbevorratung und undefinierte Lieferzeiten für Verschleißteile.
- Prices far below the market with no explanation, which often means thin barrels, undersized motors, or missing melt filtration.
- Unwillingness to provide energy consumption data or a commissioning plan.
Checkliste zur Due Diligence
Bevor ich mich verpflichte, I work through a concrete checklist that I recommend to any buyer sourcing plastic scrap recycling equipment.
- Request a written specification sheet: Schraubendurchmesser, L/D-Verhältnis, Motorleistung, Drehmoment, and rated output against my resin.
- Confirm melt filtration system type and screen changer design for my contamination level.
- Verify impurity tolerance and venting configuration for the target polymers.
- Obtain at least two operating references in a similar application and contact them.
- Get energy consumption in kWh per kg and expected wear-part life in writing.
- Clarify commissioning, Bedienerschulung, and remote or on-site support terms.
- Map spare parts availability, Preisgestaltung, and lead time for screws, Fässer, and screens.
- Document total landed cost including tariffs, Fracht, und Installation.
- Confirm warranty scope, duration, and the process for claims.
- Where possible, run a trial with your own feedstock or witness a factory acceptance test.
Practical Tips and Industry Context
A few habits have saved me repeatedly. I favor a modular extrusion system when my feedstock may change, since a co-rotating twin screw with segmented barrels lets me reconfigure for new formulations rather than buying a new line. I size for realistic recycled throughput, not the optimistic virgin-material number on the datasheet. And I treat the melt filtration and screen changer as first-class purchasing criteria, because in extrusion granulation of contaminated scrap they determine uptime more than raw horsepower does.
The broader context reinforces the opportunity. Mit weniger als 10% of plastic waste currently recycled (Lehrmaterialien, 2023) and a fragmented but deep supplier field of 191 Hersteller von Extrusionsgeräten (ENF-Recyclingverzeichnis, 2024), buyers have leverage to negotiate on both price and specification. The manufacturers that will earn my business are the ones that engineer for recycling realities, back their throughput claims with references, and stand behind the machine with parts and service. If you are researching suppliers directly, industry listings such as the Verzeichnis der Hersteller von Recycling-Kunststoffextrudern in China and specialist factory pages like UDTECH’s recycled plastic extruder line are reasonable starting points, provided you run them through the due diligence checklist above rather than trusting the marketing copy.
Locate recycled extruder manufacturers based in the USA
When I start a domestic sourcing project, Ich behandle „made in the USA“ as a spectrum rather than a binary. Some vendors design, cast, and assemble entire recycling lines stateside; others import barrels and screws from Asia and complete final integration in a US facility. Both can be legitimate choices, but they carry different price, lead-time, and service implications. My first task on any short list is to confirm where the core wear parts, the extruder screw and barrel, are actually manufactured, because that is where quality and replacement economics live.
Key considerations when sourcing domestically
The starting point is the size of the addressable market. The ENF Recycling Directory catalogs 191 extrusion equipment manufacturers worldwide, of which 127 build multi-screw machines and 104 build single-screw machines (ENF-Recyclingverzeichnis, 2024). That global count matters for US buyers because the domestic field is a subset of it, so I expect a shorter list and I plan for longer discovery cycles. I look specifically for suppliers who can document a plastic granulating production line reference in North America, ideally one I can visit or verify by phone.
Domestic proof of capability exists. Kunststoffrecycling Inc. investiert $10 million in two extruder systems engineered to compound roughly 200 Millionen Pfund recyceltes Harz pro Jahr (Herstellung von Kunststoffmaschinen, 2024). I use case studies like this to calibrate what a serious US recycled resin compounding installation looks like, and to ask candidate suppliers whether their equipment has run at comparable throughput and duty cycle.
Practical tips for building a US short list
- Ask directly whether the vendor is an OEM or a value-added reseller. A reseller can still be excellent for turnkey recycling line integration, but you need to know who owns the engineering.
- Fordern Sie die heimische Installationsbasis für Ihr spezifisches Polymer an, ob das PET ist, HDPE, LDPE, PP (Polypropylen), PVC, PPR, oder ein gemischter PE-Strom. Auf PET-Flaschenflocken bewährte Maschinen verhalten sich ganz anders als auf HDPE-Behältern bewährte Maschinen.
- Bestätigen Sie die Ersatzteilbevorratung auf US-amerikanischem Boden. Ein inländisches Typenschild bedeutet wenig, wenn ein Ersatzschneckenabschnitt mit einer Vorlaufzeit von sechs Wochen aus dem Ausland geliefert wird.
- Überprüfen Sie die Außendienstabdeckung und die durchschnittliche Reaktionszeit in Ihrer Region, bevor Sie den Preis abwägen.
Branchenkontext
Selbst die Weltmarktführer in dieser Kategorie verfügen überwiegend über importierte Flotten, was was formt „inländisch“ realistisch bedeutet. Allein USEON berichtet über mehr als 2.500 Doppelschneckenextruderlinien, die auf mehr als 100.000 Quadratmetern in Betrieb sind 70 Länder, with torque density up to 15 Nm/cm³ und Skalierbarkeit auf 60 t/h (USEON, 2024). Für US-Käufer, Die praktische Erkenntnis ist, dass erstklassige Extrusionsgranulationstechnologie weit verbreitet ist, Daher sollte ein inländischer Lieferant anhand seiner technischen Unterstützung beurteilt werden, parts logistics, and application fit rather than on national origin alone.
Compare recycled extruder suppliers by price and quality
Meiner Erfahrung nach, the fastest way to make a bad procurement decision is to compare machines on sticker price alone. A recycled plastic pelletizer that looks cheap on the quote can carry the highest total cost of ownership once you fold in energy draw, screen-change downtime, and wear-part replacement. I build every comparison around throughput-normalized cost, meaning cost per kilogram of finished recycled granules over a realistic service life, not the purchase figure in isolation.
The China-versus-USA sourcing tradeoff
Offshore sourcing carries a real and consistent price advantage. Buyers sourcing extruders directly from Chinese factories can save a minimum of 35% oder mehr im Vergleich zu Alternativen (UDTECH, 2024). That gap is large enough to fund a lot of spare inventory. What it does not automatically buy is short lead time, tariff certainty, or on-site service, and those three factors are where I see domestic and European suppliers earn their premium. Meine Regel ist einfach: if downtime costs you more than the freight and tariff differential over three years, buy closer to home.
Mapping specifications to output
Quality claims mean little without a spec-to-output mapping I can act on. Twin screw extruder product data shows lab units running roughly 10 Zu 15 kg/h and mid-size machines reaching around 150 kg/h (Twin Screw Extruder Manufacturer Product Data, 2024), while general-purpose recycling extrusion machines typically use L/D ratios of 1:24 Zu 1:30 (Xtrustar-Maschinen, 2024). I use L/D as a first-pass quality signal because it governs melt residence time, entlüften, and how well the machine handles contaminated feedstock.
| Stufe | Typische Ausgabe | Common config | Best-fit application | Relative price signal |
|---|---|---|---|---|
| Labor / Pilot | ~10–15 kg/h | Doppelschnecke, L/D 1:24–1:30 | Masterbatch trials, reactive extrusion R&D | Lowest capital, highest cost/kg |
| Mid-size compounding | ~150 kg/h | Gleichläufige Doppelschnecke, Schmelzfiltration | Recycled resin compounding, WPC, Masterbatch | Balanced cost/kg |
| Industrial single-screw | Line-dependent | Einzelne Schraube, wear-resistant screens | Waste plastic pelletizing of PE, PP, HDPE film | Low cost/kg on clean streams |
| High-output line | Bis zu 60 t/h (fleet-scale) | Doppelschnecke, torque density to 15 Nm/cm³ | Turnkey recycling line, high output extrusion | Highest capital, lowest cost/kg at scale |
Gesamtbetriebskosten, kein Aufkleberpreis
Two engineering details dominate operating cost on recycled feedstock, and I always price them explicitly. Erste, impurity tolerance: UET Machine recycled extruders are built to handle over 30% impurity content using wear-resistant screens that reduce clogging (UET-Maschine, 2024). Higher tolerance directly cuts screen-change frequency and scrap losses. Zweite, thermal control: recycling extruder systems with multi-zone PID controllers can hold temperature within ±1°C (Polyretec, 2024), which protects melt quality and reduces off-spec pellets. Wenn ich Angebote vergleiche, I convert both into projected downtime hours and reject-rate percentages, then add them to the capital and energy figures.
Practical tips for supplier comparison
- Request a signed throughput guarantee for your feedstock, not the vendor’s clean reference material.
- Ask for the melt filtration system change-out interval at your expected contamination level.
- Compare energy consumption per kg of finished granules, since an energy-saving extruder can offset a higher purchase price within a year on a two-shift operation.
- Cross-reference vendor claims against the market. Top twin screw extruder lists for 2025–2026 consistently include Coperion, Leistritz, Milacron, KraussMaffei, JSW, und Battenfeld-Cincinnati (UDTECH-Blog, 2026); use these as engineering benchmarks even if you ultimately buy from a smaller specialist.
For live model-and-price scanning across many suppliers at once, I keep a directory of Chinese OEM listings open during sourcing (recycle plastic extruder manufacturers) and pair it with application-specific vendor documentation (UDTECH recycled plastic extruder).
Understand what a recycled plastic extruder is and how it works
A recycled plastic extruder is a plastic recycling extruder machine that melts, homogenisiert, decontaminates, and reforms plastic scrap into usable pellets or profiles. The reason recycling-grade equipment differs from virgin-polymer machinery is contamination: recycled streams carry moisture, Etiketten, Geldstrafen, and mixed polymers, so the machine has to degas, filter, and stabilize a much dirtier melt. Understanding the flow path helps you read spec sheets critically instead of taking marketing language at face value.
How the process works, stage by stage
- Füttern. Washed and shredded plastic scrap recycling equipment output enters the throat, sometimes force-fed for low-bulk-density film.
- Conveying and melting. The extruder screw and barrel convey material forward while shear and barrel heat melt it. This is where L/D ratio matters, seit 1:24 Zu 1:30 gives enough length for consistent melting and mixing (Xtrustar-Maschinen, 2024).
- Venting. Vacuum vents pull out moisture and volatiles, a stage that is far more critical for recycled feedstock than for virgin resin.
- Melt filtration. Screen changers trap contaminants; wear-resistant screens let robust machines tolerate over 30% impurity content while limiting clogging (UET-Maschine, 2024).
- Pelletieren. The clean melt passes through a die and is cut into recycled granules, completing the extrusion granulation cycle on a recycled granules making machine.
Single screw versus twin screw
The core architectural choice is single screw versus twin screw. A single screw extruder is simpler, lower cost, und gut zum Reinigen geeignet, single-polymer waste plastic pelletizing of PE, PP, or LDPE film. A co-rotating twin screw extruder delivers superior mixing, Entgasung, and control, which is why it dominates recycled resin compounding, Masterbatch, WPC, and reactive extrusion. The modular extrusion system design of most twin screw compounding extruders also lets you reconfigure the screw for different polymers, from PET to HDPE to PVC or PPR. TECNOVA recycling extrusion lines, Zum Beispiel, process feedstock ranging from PET bottles to HDPE containers with smart automation (TECNOVA Recycling, 2024), illustrating the flexibility buyers now expect.
Why thermal precision matters
Recycled polymers have a narrow processing window because prior heat history has already degraded them. Systems that maintain temperature within ±1°C using multi-zone PID controllers (Polyretec, 2024) protect what viscosity and mechanical properties remain in the material. In my experience this single specification separates lines that produce sellable pellets from lines that produce inconsistent, discounted output.
Industry context and why this matters
The engineering ambition here is not academic. Less than 10% des gesamten Plastikmülls werden derzeit recycelt (Lehrmaterialien, 2023), which means the equipment described above is the physical bottleneck between waste and a functioning circular economy for plastics. Every gain in impurity tolerance, Energieeffizienz, and thermal control widens the range of feedstock a converter can profitably process. That is why I encourage buyers to view a recycled extruder not as a commodity purchase but as circular economy plastics equipment whose specifications directly determine how much material stays out of landfill and back in production.
Identify the best recycled extruder brands for 2025-2026
When buyers ask me which manufacturers deserve a spot on their shortlist, I resist the urge to name a single winner. The right brand depends on your feedstock, your target output, and how much post-sale engineering support you actually need. Das heißt, a credible 2025-2026 shortlist does exist, and it helps to know who sits on it before you start sending inquiries.
Who consistently shows up on the shortlists
Industry roundups of twin screw extruder manufacturers for 2025-2026 repeatedly include Coperion, Leistritz, Milacron, KraussMaffei, JSW, und Battenfeld-Cincinnati, according to a UDTECH Blog compilation (2026, ud-machine.com). These are the names I expect to see when a project involves demanding recycled resin compounding or high-throughput masterbatch work. On the Asian supply side, USEON reports 2,500+ twin screw extruder lines running across 70+ Länder, with torque density up to 15 Nm/cm³ und Skalierbarkeit auf 60 t/h (USEON, 2024, useon.com). That installed base matters more to me than marketing claims, because it signals field-proven reliability across varied plastic scrap recycling equipment applications.
Why a curated list beats a single-brand pitch
One list I found useful frames the market plainly: „To help you stay informed about the key players in this dynamic market, we’ve compiled an updated list of the Top 20 Twin Screw Extruder Manufacturers for 2025“ (Liste: Spitze 20 Hersteller von Doppelschneckenextrudern, Updated 2025). I treat lists like this as a starting map, not a ranking to obey. The broader pool is large. Das ENF-Recyclingverzeichnis listet auf 191 Hersteller von Extrusionsgeräten, einschließlich 127 Mehrschrauben- und 104 Einschneckenhersteller (ENF-Recyclingverzeichnis, 2024, enfplastic.com). No buyer needs 191 quotes, but that number tells you the market is deep enough to negotiate hard.
My neutral evaluation checklist
Rather than anchoring on a logo, I score candidates against criteria that predict long-term satisfaction:
- Recycling-specific engineering: impurity tolerance, robuste Entlüftung, and screen changer design. UET-Maschine, zum Beispiel, gibt an, dass seine recycelten Extruder mehr vertragen 30% Verunreinigungen reduzieren und verschleißfeste Siebe verwenden, um Verstopfungen zu reduzieren (UET-Maschine, 2024, uetmachine.com).
- Process control precision: multi-zone temperature stability. Polyretec reports its plastic recycling extruder machine temperature systems hold within ±1°C using multi-zone PID controllers (Polyretec, 2024, polyretec.com).
- Materialbreite: confirmed capability across PET, HDPE, LDPE, PP, PVC, PPR, PE, and WPC. TECNOVA Recycling notes its lines process feedstock ranging from PET bottles to HDPE containers with smart automation (TECNOVA Recycling, 2024, tecnovarecycling.com).
- Installed base and support footprint in your region.
Eine Marke, die in diesen vier Punkten gut abschneidet, wird Ihnen in der Regel einen besseren Service bieten als der berühmteste Name, dem es an lokalem Service mangelt.
Fordern Sie ein Angebot für eine Extrusionslinie für recycelten Kunststoff an
Die Qualität des Angebots, das Sie erhalten, ist direkt proportional zur Qualität des von Ihnen gesendeten Briefings. Meiner Erfahrung nach, vage Anfragen führen zu aufgeblähten Preisen und nicht übereinstimmenden Maschinen. Eine enge Spezifikation führt zu vergleichbaren Angeboten, die Sie tatsächlich nebeneinander bewerten können.
Was Sie in Ihrer Angebotsanfrage angeben sollten
Ich schließe ein, mindestens, mein primäres Polymer- und Kontaminationsprofil, Zielleistung in kg/h, gewünschte Pelletform, verfügbare Grundfläche und Versorgungseinrichtungen, und ob ich eine schlüsselfertige Recyclinglinie oder einen eigenständigen Extruder möchte. I also ask each supplier to state the L/D ratio explicitly. General purpose recycling extrusion machines typically use L/D ratios of 1:24 Zu 1:30 (Xtrustar-Maschinen, 2024, xtrustar.com), and knowing where a quote sits in that band tells me how much residence time and mixing I am buying.
Honest China-vs-USA sourcing tradeoffs
Price is where sourcing geography shows up first. Durch die Fabrikbeschaffung von Extrudern in China kann eine Mindesteinsparung erzielt werden 35% oder mehr im Vergleich zu Alternativen (UDTECH, 2024, ud-machine.com). That figure is real, but I never treat it as the whole story. Against those savings I weigh ocean freight and lead time, import tariffs that can swing with trade policy, spare-parts logistics, and the practical difficulty of getting an engineer on site quickly. A domestic supplier often costs more upfront while shortening commissioning and reducing downtime risk. The honest answer is that neither wins universally; the right choice depends on your capital budget, your uptime tolerance, and how mature your maintenance team is.
Model total cost of ownership, not just purchase price
The sticker price is the smallest number in the equation over a decade of operation. I build a simple TCO model that adds energy consumption, screw and barrel wear replacement, melt filtration system consumables, Arbeit, and expected downtime to the purchase price. An energy-saving extruder that costs more can win the TCO comparison outright once you annualize power draw. For scale context, Kunststoffrecycling Inc. investiert $10 Millionen in zwei Extrudersystemen zum Compoundieren 200 Millionen Pfund recyceltes Harz pro Jahr (Herstellung von Kunststoffmaschinen, 2024, plasticsmachinerymanufacturing.com). Bei dieser Lautstärke, a fraction of a cent per pound in energy or scrap savings dwarfs the difference between two competing quotes.
Industry context worth remembering
Demand for this equipment is structurally supported. Less than 10% des gesamten Plastikmülls werden derzeit recycelt (Lehrmaterialien, 2023, instructables.com). That gap is the entire investment thesis behind circular economy plastics equipment, and it is why I advise buyers to specify capacity with room to grow rather than sizing tightly to today’s throughput.
Find twin screw extruders suitable for recycling applications
Not every recycling job needs a twin screw. But when the feedstock is contaminated, highly variable, or destined for compounding, I reach for a co-rotating twin screw extruder because it handles mixing, Entgasung, and additive dosing far better than a single screw extruder. The modular extrusion system layout also lets me reconfigure the screw for a new material instead of buying a new machine.
Single screw versus twin screw for recycling
A single screw extruder remains the economical choice for clean, single-polymer waste plastic pelletizing, such as in-house PE or PP scrap. A twin screw earns its premium when you need reactive extrusion, masterbatch or filled-compound production, or aggressive venting to strip moisture and volatiles from dirty PET. The decision is really about feedstock consistency: the messier and more variable the input, the stronger the case for twin screw.
Spec-to-output mapping you can act on
Buyers regularly ask me how machine size maps to real throughput. Twin screw extruder product models range from roughly 10-15 kg/h output on lab units to about 150 kg/h on mid-size machines (Twin Screw Extruder Manufacturer Product Data, 2024, made-in-china.com), while flagship compounding lines scale far higher, up to the 60 t/h USEON reports for its largest configurations (USEON, 2024). The table below maps common tiers to typical applications so you can locate your project quickly.
| Machine tier | Typische Ausgabe | L/D-Verhältnis | Best-fit application | Typische Materialien |
|---|---|---|---|---|
| Labor / Pilot-Doppelschnecke | ~10-15 kg/h | 1:24-1:30 | Formulation trials, R&D, small masterbatch batches | HAUSTIER, PP, PE, WPC samples |
| Mid-size twin screw | ~150 kg/h | 1:28-1:40+ | Recycled resin compounding, Extrusionsgranulierung | HDPE, LDPE, PP, PVC, PPR |
| Industrial single screw | Varies by barrel | 1:24-1:30 | Saubere Produktionslinie für die Granulierung von Einzelpolymer-Kunststoffen | PE, PP-Eigenschrott |
| Hochleistungs-Doppelschnecke | Bis zu 60 t/h | Anwendungsspezifisch | Compoundierung im großen Maßstab, high output extrusion | Multipolymer, gefüllte Verbindungen |
Die Produktionszahlen für die Labor- und Mittelklassestufen stammen aus Produktdaten „Made in China“. (2024); Die hohe Leistung spiegelt die angegebene Skalierbarkeit von USEON wider (2024). Die tatsächlichen Ergebnisse hängen immer vom Polymer ab, Schraubendesign, und Verschmutzungsgrad, Daher betrachte ich diese eher als Planungsspannen denn als Garantien.
Praxistipps für recyclinggerechte Doppelschnecken
Ein paar technische Details unterscheiden eine Maschine, die echten recycelten Rohstoff übersteht, von einer Maschine, die bis zur Mittagszeit verstopft. Ich bestehe auf großzügiger Belüftung und, wo Feuchtigkeit eine Rolle spielt, Vakuumentgasung. Ich spezifiziere einen Siebwechsler, der für meine Schmutzlast dimensioniert ist, Geleitet von der Tatsache, dass speziell gebaute Recycling-Extruder eine Überschreitung vertragen 30% Verunreinigungsgehalt mit verschleißfesten Sieben (UET-Maschine, 2024). I confirm the screw and barrel use hardened or bimetallic surfaces, because abrasive fillers and residual glass will chew through standard steel. And I ask for the temperature control specification in writing; the ±1°C multi-zone PID stability Polyretec cites (2024) is the kind of number that protects product quality when your feedstock quality wobbles.
Branchenkontext
The multi-screw segment is well supplied, with the ENF directory listing 127 multi-screw makers among 191 extrusion manufacturers (ENF-Recyclingverzeichnis, 2024). That competition works in your favor. It means you can hold out for a Recycled Extruder Manufacturer that meets your full specification on impurity tolerance, entlüften, and control precision rather than settling for whichever machine is nearest to your target price.
Alles zusammenbringen: Choosing the Right Recycled Extruder Manufacturer
After years of evaluating polymer processing machinery for recycling operations, I have learned that the right partner rarely reveals itself through a glossy spec sheet alone. The decision comes down to matching engineering fundamentals to your actual feedstock, then modeling the total cost of ownership honestly. A plastic recycling extruder machine that handles clean PET flake beautifully may choke on contaminated HDPE regrind, so I always start with the material and work backward toward the screw geometry, melt filtration system, and venting design.
The market gives you room to be selective. Das ENF-Recyclingverzeichnis listet auf 191 Hersteller von Extrusionsgeräten, einschließlich 127 Mehrschrauben- und 104 Einschneckenhersteller (ENF-Recyclingverzeichnis, 2024), which means competitive pricing and genuine engineering choice. That breadth cuts both ways, obwohl. It rewards buyers who ask precise questions and penalizes those who chase the lowest quote. Wenn ich einen gleichläufigen Doppelschneckenextruder für die Compoundierung von Masterbatch und recyceltem Harz mit einem robusten Einschneckenextruder für die einfache Pelletierung von Kunststoffabfällen vergleiche, Im Gespräch geht es nie darum, welche Marke die beste ist. Es geht darum, welche Maschine Ihr spezifisches PP überlebt, PVC, PPR, LDPE, PE, oder WPC-Stream mit Ihrem Zieldurchsatz.
On sourcing geography, Ich bleibe offen gegenüber Kunden. China factory sourcing can save a minimum of 35% oder mehr im Vergleich zu Alternativen (UDTECH, 2024), und Lieferanten wie USEON haben ihre Größe bewiesen, mit über 2.500 Doppelschneckenextruderlinien in über 70 Ländern und einer Drehmomentdichte von bis zu 15 Nm/cm3 (USEON, 2024). Dennoch etablierte westliche Namen wie Coperion, Leistritz, Milacron, KraussMaffei, JSW, und Battenfeld-Cincinnati führen immer noch viele 2025 Auswahllisten (UDTECH-Blog, 2026) aus einem Grund: kürzere Unterstützungsschleifen und geringeres Zollrisiko. Die richtige Antwort hängt von Ihrer Vorlaufzeittoleranz ab, Serviceerwartungen, und Dienststruktur, nicht auf einem Einzelmarken-Pitch.
Engineering details decide whether a turnkey recycling line delivers for a decade. UET Machine recycled extruders tolerate over 30% Verunreinigungen reduzieren und verschleißfeste Siebe verwenden, um Verstopfungen zu reduzieren (UET-Maschine, 2024), and tight thermal control matters just as much, with multi-zone PID systems holding stability within +/-1C (Polyretec, 2024). Angesichts dessen weniger als 10% des gesamten Plastikmülls werden derzeit recycelt (Lehrmaterialien, 2023), the operators who scale the circular economy will be those who buy equipment built for real-world contamination, not laboratory-clean inputs.
Experteneinblick
| Kernpunkt | Erläuterung |
|---|---|
| Match the machine to the feedstock, not the marketing | Impurity tolerance and screen-changer design determine uptime. Equipment rated for 30%-plus contamination (UET-Maschine, 2024) protects you from the clogging that stalls lines built for clean flake only. |
| Model total cost of ownership, kein Aufkleberpreis | China sourcing can cut 35% or more on purchase (UDTECH, 2024), but energy draw, wear-part replacement on the extruder screw and barrel, Tarife, and lead time reshape the real five-year figure. |
| Verify scale and service track record | Proven installed base signals reliability. A supplier with 2,500-plus lines across 70-plus countries (USEON, 2024) offers spare-parts depth and process support that a first-time exporter cannot match. |
Umsetzbare Beschaffungstipps für B2B-Käufer
- Send real feedstock samples first. Ask any Recycled Extruder Manufacturer to run your actual PET, HDPE, or mixed PP scrap on a test line and share output data before you commit to specifications.
- Confirm the spec-to-output mapping in writing. Lab units may run 10-15 kg/h while mid-size machines reach ~150 kg/h (Twin Screw Extruder Manufacturer Product Data, 2024), so tie throughput guarantees to your target resin, not a generic maximum.
- Scrutinize the melt filtration and venting system. For contaminated streams, prioritize wear-resistant screen changers and adequate degassing over headline horsepower to keep the recycled plastic pelletizer running clean.
- Price the total cost of ownership. Layer energy consumption, wear-part cycles, Tarife, and freight onto the quote so an energy-saving extruder with a higher upfront price can win on the five-year number.
- Compare China and Western sourcing on your own terms. Weigh the 35%-plus cost advantage (UDTECH, 2024) against lead time, Zollrisiko, and local service response before shortlisting a supplier.
- Demand a documented commissioning and support plan. Require installation, Bedienerschulung, and a defined spare-parts lead time in the contract, especially for a turnkey plastic granulating production line running around the clock.
FAQ
How do I choose a reliable recycled extruder manufacturer?
Meiner Erfahrung nach, reliability comes down to five things I verify before shortlisting any plastic recycled extruder manufacturer: bewährte installierte Basis, recycling-specific engineering, transparent specs, aftermarket support, and documented references. I ask for the number of running lines in my resin category, not just glossy brochures. USEON, Zum Beispiel, Berichte 2,500+ twin screw extruder lines operating in 70+ Länder (USEON, 2024), which is the kind of field data I want to see. I also insist on recycling-grade features like high impurity tolerance and robust melt filtration. UET Machine states its recycled extruders tolerate over 30% Verunreinigungsgehalt durch verschleißfeste Siebe, um Verstopfungen zu reduzieren (UET-Maschine, 2024), and that tolerance is exactly what separates a true recycling line from a repurposed virgin-resin machine.
What is the cost vs quality tradeoff between China and USA suppliers?
This is the question I get asked most, and the honest answer is that neither region wins outright. China factory sourcing can save a minimum of 35% or more on the purchase price versus alternatives (UDTECH, 2024), which is meaningful capital for a plastic granulating production line. But I model total cost of ownership, kein Aufkleberpreis. I add tariffs, Seefracht, longer lead times, und die praktischen Kosten für die Anstellung eines Servicetechnikers vor Ort. Ein in den USA ansässiger Lieferant verlangt oft einen höheren Vorabbetrag, verkürzt aber die Vorlaufzeit, vereinfacht Gewährleistungsansprüche, und reduziert Sprach- und Zeitzonenkonflikte. Meine Regel: wenn mein Prozess standardisiert ist (PE, PP, HDPE-Granulierung) und ich habe eine interne Wartung, Die Einsparungen in China sind schwer zu ignorieren; wenn ich reaktive Extrusion durchführe, enge Toleranzen, oder Masterbatch-Compoundierung, wo Ausfallzeiten teuer sind, Die engere Unterstützung eines Lebenspartners macht sich in der Regel bezahlt.
Ist ein Doppelschneckenextruder oder ein Einschneckenextruder besser für das Recycling geeignet??
Es hängt davon ab, was ich von der Maschine verlange. Ein Einschneckenextruder ist mein Standardgerät für die unkomplizierte Pelletierung von Kunststoffabfällen in einem sauberen Zustand, einheitliches Ausgangsmaterial, weil es einfacher ist, billiger, und einfacher zu pflegen. I reach for a co-rotating twin screw extruder when I need recycled resin compounding, Füllerbeladung, Entgasung, oder reaktive Extrusion, because the intermeshing screws give better mixing and venting. Das ENF-Recyclingverzeichnis listet auf 191 Hersteller von Extrusionsgeräten, einschließlich 127 Mehrschrauben- und 104 Einschneckenhersteller (ENF-Recyclingverzeichnis, 2024), so both architectures have deep supplier support. General-purpose recycling extrusion machines typically run L/D ratios of 1:24 Zu 1:30 (Xtrustar-Maschinen, 2024), and I use that range as a sanity check when a vendor quotes an unusually short barrel.
What output should I expect from a polymer extruder machine at different sizes?
I always map specifications to realistic throughput before signing anything. Reported twin screw extruder models range from roughly 10 Zu 15 kg/h on lab units up to about 150 kg/h on mid-size machines (Twin Screw Extruder Manufacturer Product Data, 2024), while high-output industrial plastic extruder platforms scale far higher. USEON, zum Beispiel, offers scalability up to 60 t/h (USEON, 2024). Meine Anleitung: size for your realistic annual volume plus a growth buffer, not for a peak you may never hit, because an oversized recycled granules making machine wastes energy and capital. Kunststoffrecycling Inc. investiert $10 Millionen in zwei Extrudersystemen zum Compoundieren 200 Millionen Pfund recyceltes Harz pro Jahr (Herstellung von Kunststoffmaschinen, 2024), which shows how deliberately serious buyers match capital to committed output.
Are there recycled extruder manufacturers in the USA, and what do they offer?
Ja. When I look at the recycled extruder manufacturer USA landscape, I see two groups: domestic OEMs building complete turnkey recycling lines and North American arms of global brands. Widely cited top twin screw extruder manufacturer lists for 2025-2026 einschließlich Coperion, Leistritz, Milacron, KraussMaffei, JSW, und Battenfeld-Cincinnati (UDTECH-Blog, 2026), several of which maintain strong U.S. sales and service networks. What I value most from a domestic partner is responsive commissioning and spare-parts logistics for the extruder screw and barrel, since those wear components determine uptime on a plastic scrap recycling equipment line.
Can one plastic extrusion machine handle PET, HDPE, LDPE, PP, PVC, and PPR?
Not well, and I am skeptical of any vendor who claims otherwise. Each polymer has its own thermal window and shear sensitivity. PET needs careful drying and precise heat; PVC degrades if it dwells too long; PP (Polypropylen) extrusion is comparatively forgiving; and PE grades like HDPE and LDPE pelletize readily. Precise multi-zone control matters here. Some plastic recycling extruder machines maintain temperature stability within +/-1C using multi-zone PID controllers (Polyretec, 2024), which is what makes flexible processing viable. In practice I specify a modular extrusion system with configurable screw geometry and a screen changer so I can switch between resin families and even produce WPC or masterbatch, rather than forcing one fixed setup to do everything.
What are the most common mistakes B2B buyers make when purchasing an industrial plastic extruder?
The mistakes I see repeat themselves. Erste, buying on purchase price alone and ignoring total cost of ownership, Energieverbrauch, and wear-part replacement. Zweite, underspecifying the melt filtration system for dirty feedstock, then fighting clogging every shift. Dritte, skipping impurity-tolerance verification even though contamination is the defining challenge of recycling, given that less than 10% des gesamten Plastikmülls werden derzeit recycelt (Lehrmaterialien, 2023) and much of what enters a line is far from clean. Vierte, treating certification and references as formalities instead of requesting real installations to visit or call. Fünfte, forgetting to confirm energy-saving features and venting design for the specific polymer, since these drive both quality and operating cost.
Which certifications and documentation should I require before buying?
I never release a deposit without a documentation package in hand. At minimum I request CE marking for machines destined for Europe, ISO 9001 quality-management evidence, Und, für die USA. installations, UL or equivalent electrical compliance plus OSHA-aligned safety guarding. I also ask for a factory acceptance test protocol, a written warranty on the extruder screw and barrel, and a spare-parts and service-level commitment. For a plastic granulating production line I add a run-off test on my own scrap so I can confirm output, Energie schöpfen, and pellet quality against the quoted specifications. Suppliers who process real feedstock from PET bottles to HDPE containers with smart automation (TECNOVA Recycling, 2024) can usually accommodate a sample trial, and a vendor’s willingness to run one tells me a great deal about their confidence.
Referenzen
- Kunststoffrecycling Inc. investiert $10 Millionen in zwei Extrudersystemen zum Compoundieren 200 Millionen Pfund recyceltes Harz pro Jahr — Herstellung von Kunststoffmaschinen (2024)
- USEON has 2,500+ Einlaufende Doppelschneckenextruderlinien 70+ Länder mit Drehmomentdichte bis zu 15 Nm/cm3 und Skalierbarkeit auf 60 t/h — USEON (2024)
- UET Machine recycled extruders tolerate over 30% Verunreinigungen reduzieren und verschleißfeste Siebe verwenden, um Verstopfungen zu reduzieren — UET-Maschine (2024)
- Plastic recycling extruder temperature control systems maintain stability within +/-1C using multi-zone PID controllers — Polyretec (2024)
- Das ENF-Recyclingverzeichnis listet auf 191 Hersteller von Extrusionsgeräten, einschließlich 127 Mehrschrauben- und 104 Einschneckenhersteller — ENF-Recyclingverzeichnis (2024)
- General purpose recycling extrusion machines typically use L/D ratios of 1:24 Zu 1:30 — Xtrustar-Maschinen (2024)
- Less than 10% des gesamten Plastikmülls werden derzeit recycelt — Lehrmaterialien (2023)
- Durch die Fabrikbeschaffung von Extrudern in China kann eine Mindesteinsparung erzielt werden 35% oder mehr im Vergleich zu Alternativen — UDTECH (2024)
- Top twin screw extruder manufacturer lists for 2025-2026 einschließlich Coperion, Leistritz, Milacron, KraussMaffei, JSW, und Battenfeld-Cincinnati — UDTECH-Blog (2026)
- TECNOVA recycling extrusion lines process feedstock from PET bottles to HDPE containers with smart automation — TECNOVA Recycling (2024)