

Extruder Twin Screw Barrel Manufacturer: Das ultimative B2B-Sourcing & Handelsleitfaden für
The global twin screw extruder market is on a steep growth trajectory. Valued at approximately USD 9.7 Milliarden in 2024, the sector is projected to reach USD 13.2–14.8 Milliarden von 2030, expanding at a compound annual growth rate (CAGR) of 5.2–7.1% according to multiple industry research firms including Grand View Research and Mordor Intelligence. At the heart of every twin screw extruder sits the barrel — the precision-engineered cylinder that, together with intermeshing screw elements, determines output quality, Durchsatz, and machine longevity. Für B2B-Käufer in ganz Europa, Nordamerika, und Schwellenländer, choosing the right extruder twin screw barrel manufacturer is not merely a procurement decision; it is a strategic investment that shapes production economics for years to come.
This guide walks professional buyers through the current state of the twin screw barrel manufacturing industry, trade policies affecting cross-border sourcing, material science advances, Fallstudien aus der Praxis, und umsetzbare Prognosen für die kommenden Monate. Whether you are an OEM integrator, a plastics compounder seeking replacement wear parts, or a trading company building a supply chain for twin screw barrel assemblies, the information below is designed to sharpen your sourcing strategy.

Industrial manufacturing facility producing precision metal components for extrusion machinery
Understanding the Twin Screw Extruder Barrel: Core Components and Functions
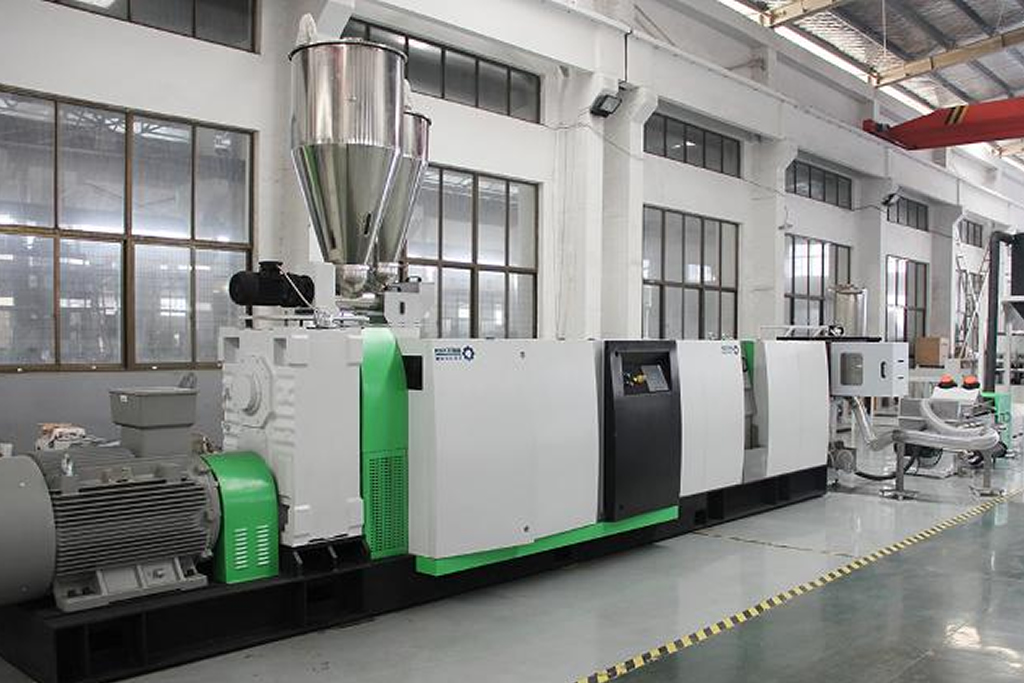
A twin screw extruder barrel is a heavy-walled, segmented or monolithic cylinder bored to accept two co-rotating or counter-rotating screws. The barrel's inner surface must withstand extreme abrasion, Korrosion, and thermal cycling — conditions that vary dramatically depending on the processed material, from glass-fiber-filled engineering plastics to food-grade starches. Plastic Rod Extrusion Machine
Key functional zones within a typical twin screw barrel include:
- Futterzone — where raw material enters; barrel bore is often smooth or lightly grooved to control intake rate.
- Melting/plasticizing zone — high shear and compression; barrel liners here face the most aggressive wear.
- Mixing/kneading zone — distributive and dispersive mixing; barrel temperature control accuracy is critical.
- Metering/discharge zone — consistent melt pressure delivery; bore tolerances tighten to ±0.02 mm in premium barrels.
The barrel is typically manufactured from nitralloy 135M, 38CrMoAlA, or tool steel substrates, then treated via gas nitriding, bimetallic centrifugal casting, or HIP (hot isostatic pressing) cladding to achieve surface hardness of 58–72 HRC depending on the application. Understanding these fundamentals helps B2B buyers specify requirements accurately when engaging an Lieferant von Extruder-Doppelschneckenzylindern.
Global Market Landscape for Twin Screw Barrel Manufacturers in
The twin screw extrusion machinery market is Phaetus Apus 2 Extruder shaped by several converging forces in:
Plastics recycling mandates. The European Union's revised Packaging and Packaging Waste Regulation (PPWR), finalized in late 2024, requires member states to hit 55% Recycling von Kunststoffverpackungen durch 2030. Mechanical recycling lines overwhelmingly rely on twin screw extruders for compounding recycled resins with additives, driving barrel replacement demand upward. Die USA. EPA's updated National Recycling Strategy similarly incentivizes domestic recycling infrastructure, creating parallel demand in North America.
Elektrofahrzeug (EV) supply chain growth. Battery separator films, thermal interface materials, and lightweight polymer composites for EV components are processed on twin screw extruders. BloombergNEF data shows global EV sales surpassing 20 Millionen Einheiten in, and each new compounding line requires high-performance barrels rated for abrasive ceramic fillers.
Food and pharmaceutical extrusion. Hotmelt-Extrusion (HME) for drug delivery and twin screw cooking extrusion for plant-based proteins are expanding segments. These applications demand FDA/EU-compliant barrel materials — typically stainless steel liners or nickel-based alloy overlays — pushing manufacturers to diversify their product lines.
Major manufacturing clusters for twin screw barrels include Zhoushan and Jingjiang in China, which collectively account for an estimated 45–50% of global barrel output by volume; the Ruhr and Baden-Württemberg regions in Germany, home to premium OEM barrel producers; and Brescia, Italien, a traditional hub for bimetallic barrel technology. Emerging capacity is also growing in India (Gujarat, Maharashtra) und Türkei.

Global shipping port with container vessels representing international B2B trade logistics for industrial machinery parts
Trade Policies Affecting Cross-Border Barrel Sourcing:, und darüber hinaus
Einschneckenextruder Großhandel B2B buyers sourcing twin screw barrels internationally must navigate an increasingly complex trade policy environment in: Plastic Extrusions For Gates
US tariff landscape. Schon früh, the United States maintains Section 301 tariffs on a broad range of Chinese-origin industrial goods. Twin screw barrels classified under HTS 8477.90 (parts of plastics processing machinery) face a 25% ad valorem duty when imported from China. The Biden-era tariff review, continued under the current administration, has kept these rates in place. Zusätzlich, Abschnitt 232 Zölle auf Stahl und Aluminium (25% Und 10% jeweils) can apply to barrel raw material imports, adding cost pressure for manufacturers sourcing substrate steel globally. Im April, new reciprocal tariff measures were announced targeting additional categories, creating further uncertainty for supply chain planners (Quelle: Internationale Handelsverwaltung).
Handelsschutzinstrumente der EU. The European Commission's anti-dumping framework continues to scrutinize Chinese steel and machinery components. While twin screw barrels have not been subject to specific anti-dumping duties, the EU's Carbon Border Adjustment Mechanism (CBAM), in die Übergangsphase eintritt, will require importers to report embedded carbon in steel-intensive products starting 2026. Barrel manufacturers with verified low-carbon production processes will gain a competitive edge in the EU market (Quelle: GD Handel der Europäischen Kommission).
Free trade agreements. The EU-Japan EPA, CPTPP, and RCEP agreements offer preferential tariff treatment for qualifying machinery parts. Buyers in signatory Hersteller von Kunststoffextrudern countries can reduce landed costs by 3–8% by sourcing from manufacturers in partner nations and ensuring proper rules-of-origin documentation.
Export controls and dual-use considerations. High-precision barrel manufacturing equipment (CNC deep-hole boring machines, zum Beispiel) may fall under dual-use export control lists in certain jurisdictions. While finished barrels themselves are rarely restricted, buyers should verify end-use compliance when sourcing for defense or nuclear-adjacent applications.
B2B Trade Opportunities in the Twin Screw Barrel Sector
The intersection of rising extrusion demand and evolving trade policy creates distinct opportunities for B2B participants:
Replacement parts aftermarket. A twin screw barrel typically has a service life of 8,000–15,000 operating hours depending on processed material abrasiveness. With the installed base of twin screw extruders exceeding 120,000 units globally (estimated from Coperion, KraussMaffei, and Leistritz production data), the aftermarket for replacement barrels and screw elements represents a USD 1.8–2.4 billion annual opportunity. Distributors and trading companies that can offer rapid delivery of compatible barrels for major OEM platforms — Coperion ZSK, Leistritz ZSE, KraussMaffei ZE, JSW TEX, Nanjing-series machines — capture recurring revenue streams.
Custom-engineered barrels for niche applications. As extrusion moves into advanced materials (carbon fiber composites, battery electrode slurries, biologisch abbaubare Polymere), standard nitrided barrels often fall short. Manufacturers offering application-specific solutions — tungsten carbide liners for highly abrasive compounds, Hastelloy overlays for corrosive fluoropolymer processing, segmented barrels with independent cooling channels for temperature-sensitive pharma applications — command premium pricing and build defensible market positions.

Nearshoring und Diversifizierung der Lieferkette. Post-pandemic supply chain resilience strategies are driving European and American OEMs to diversify barrel sourcing beyond China. Truthahn, Indien, and Eastern European manufacturers (Polen, Tschechische Republik) are gaining share as "China+1" alternatives. B2B intermediaries facilitating quality-assured sourcing from these emerging suppliers fill a valuable market gap.
Digitale Beschaffungsplattformen. Alibaba, In China hergestellt, and GlobalSources remain dominant for initial supplier discovery, but specialized B2B platforms and direct manufacturer websites with detailed technical specifications, 3D-Modelle, and real-time quotation tools are increasingly preferred by professional buyers. Manufacturers investing in digital sales infrastructure see 20–35% higher inquiry-to-order conversion rates according to a 2024 McKinsey B2B commerce survey.
Herausforderungen für B2B-Käufer und -Hersteller
Alongside opportunities, the twin screw barrel trade faces real headwinds:
Quality consistency. The gap between premium European/Japanese barrels and lower-cost alternatives can be significant. Bore concentricity, liner adhesion quality, heat treatment uniformity, und die Überprüfung der metallurgischen Zusammensetzung bleiben Problempunkte. Käufer berichten, dass 10–15% der Fässer, die von ungeprüften Lieferanten stammen, bestehen die eingehende Qualitätskontrolle nicht, laut a 2024 Umfrage zur Kunststofftechnik bei nordamerikanischen Verarbeitern.
Bedenken hinsichtlich des geistigen Eigentums. OEM-Laufdesigns — Bohrungsprofile, Kühlkanallayouts, segmentierte Zylinderschnittstellengeometrien — sind proprietär. Aftermarket-Hersteller müssen IP-Grenzen sorgfältig überwinden, und Käufer sollten überprüfen, ob Lieferanten über legitime technische Fähigkeiten verfügen, anstatt einfach OEM-Zeichnungen zu kopieren.
Logistik und Lieferzeiten. Ein standardmäßiger segmentierter Doppelschneckenlaufsatz wiegt 500–3,000 kg je nach Extrudergröße. Die Versandkosten haben sich ab 2021 stabilisiert–2022 Spitzenwerte, bleiben aber bei 30–40% auf den Strecken Asien-Europa und Asien-Nordamerika über dem Niveau vor der Pandemie. Lead times for custom bimetallic barrels range from 6–12 Wochen, requiring buyers to plan procurement cycles well in advance.
Raw material price volatility. Nickel, cobalt, Wolfram, and molybdenum — key alloying elements in barrel liner materials — have experienced 15–25% price swings over the past 12 Monate. Manufacturers without hedging strategies or long-term supply agreements pass this volatility to buyers, complicating budget planning.
Material Science and Manufacturing Technology: What Defines a Top-Tier Barrel Manufacturer
The technical differentiation among extruder twin screw barrel manufacturers comes down to materials and processes: Fabrik für recycelte Kunststoffpellets
Nitrierte Fässer. Gas nitriding of 38CrMoAlA or SACM645 steel produces a 0.5–0.7 mm hardened case (900–1100 HV). This is the most cost-effective treatment, suitable for processing non-abrasive polymers like PE, PP, und PS. Top-Hersteller erreichen eine gleichmäßige Nitrierung im Inneren ±50 HV über die gesamte Lauflänge — eine Kennzahl, die zuverlässige Lieferanten von inkonsistenten unterscheidet.
Bimetallfässer. Schleuderguss auf Eisenbasis (Fe-B), Nickelbasis (By-Cr-B-Si), oder Kobaltlegierungsauskleidungen im Inneren eines 4140/4340 Stahlgehäuse liefert 2–5x die Lebensdauer nitrierter Läufe. Der entscheidende Qualitätsfaktor ist die Integrität der Liner-Substrat-Verbindung; Die Ultraschallprüfung sollte keine Delaminierung in der gesamten Fläche zeigen 100% der Bohrungsoberfläche. Führende Hersteller in Zhoushan, China, and Brescia, Italien, haben diesen Prozess über Jahrzehnte verfeinert.
Pulvermetallurgie (PN) und HIP-Liner. Für anspruchsvollste Anwendungen — Verarbeitung von glasfaserverstärktem PA66, mineralgefülltes PPS, oder keramisch beladene Batterieelektrodenverbindungen — HIP-beschichtete Werkzeugstahl- oder Wolframcarbid-Auskleidungen bieten eine überragende Härte 65 HRC mit überragender Zähigkeit. Diese Technologie wird von einer Handvoll europäischer und japanischer Spezialisten dominiert, mit Fass kostet 3–5x höher als Standard-Bimetalloptionen.

Präzisionsbearbeitung. Bore endet mit Ra 0.4 μm oder besser, Konzentrizität im Inneren 0.03 mm über Lauflängen größer 3 Meter, und H7-Toleranzpassung an den Segmentschnittstellen von Zylinder zu Zylinder erfordern Tieflochbohrmaschinen, CNC-Honausrüstung, und strenge In-Prozess-Messung. Hersteller investieren in Koordinatenmessgeräte (CMM) und Laser-Bohrungsmessungen zeugen von einer Verpflichtung zur Qualität, die B2B-Einkäufer bei Werksaudits überprüfen sollten.
Oberflächenbehandlungen und Beschichtungen. Verchromt, PVD/CVD-Beschichtungen, und thermische Spritzüberzüge (HVOF-Wolframkarbid) sind ergänzende Behandlungen, die die Lebensdauer des Fasses bei bestimmten Anwendungen verlängern. A knowledgeable manufacturer recommends the optimal treatment based on the buyer's processing conditions rather than defaulting to the cheapest option.
Geografische und politische Vorteile im B2B-Fasshandel
Geografie und Handelspolitik schaffen unterschiedliche Beschaffungskorridore, die kluge B2B-Käufer nutzen:
Per Bahn von China nach Europa. Der China-Europa-Eisenbahnexpress (CRE) Das Netzwerk ist jetzt in Betrieb 15,000 Fahrten jährlich, mit Laufzeiten von 15–18 Tage gegenüber 30–35 Tage auf dem Seeweg. Für zeitkritische Fassbestellungen, Der Schienengüterverkehr bietet einen Mittelweg zwischen Luft- und Seefrachtkosten. Wichtige Ausgangspunkte — Mai, Chengdu, Xi'an — Verbindung nach Hamburg, Duisburg, und Madrid.
Die Türkei als Nearshore-Hub für EU-Käufer. Turkey's customs union with the EU eliminates duties on most industrial goods, including machinery parts. Turkish barrel manufacturers in Istanbul and Kocaeli offer 2–3 week delivery to Western Europe with competitive pricing, making Turkey an attractive alternative for EU-based compounders and OEMs seeking supply chain resilience.
India's production-linked incentive (MEHR) Schema. India's PLI program for capital goods and specialty steel incentivizes domestic barrel manufacturing. For buyers serving the Indian subcontinent market, sourcing from Indian manufacturers avoids import duties of 7.5–15% and benefits from improving quality standards as Indian producers invest in European-grade equipment.
Abkommen zwischen den USA, Mexiko und Kanada (USMCA). Barrels manufactured in Mexico with sufficient North American content qualify for duty-free entry into the US and Canada. Several Chinese and Taiwanese barrel manufacturers have established or are exploring Mexican production facilities to serve the North American market tariff-free.
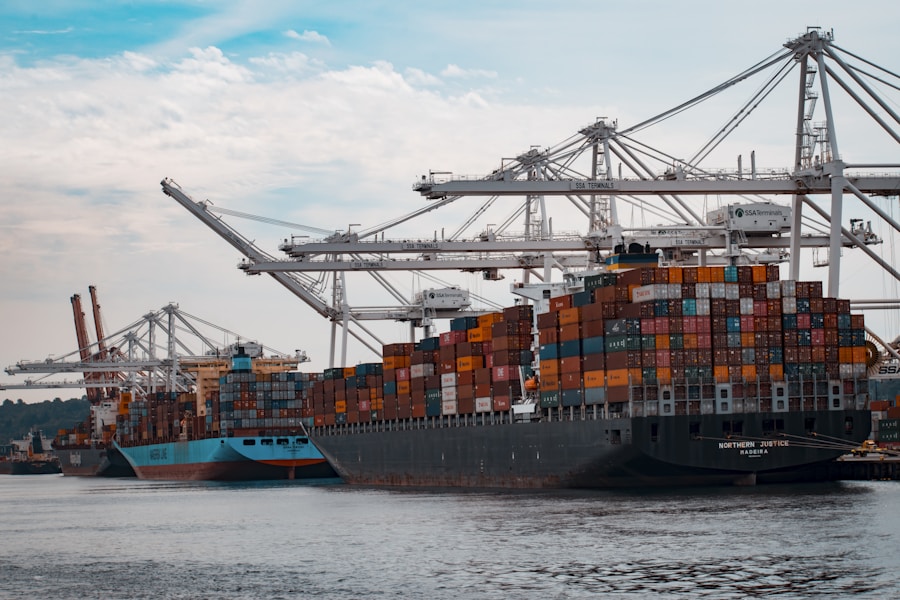
Freight containers at a major international trade port representing cross-border B2B logistics for industrial equipment
Case Studies Barrel Sourcing in Practice
Fall 1: European compounder reduces downtime by 40% with dual-source strategy.
A mid-sized German plastics compounder operating 12 Doppelschneckenextruderlinien (Coperion ZSK 58 and ZSK 92 platforms) historically sourced all replacement barrels from a single Chinese manufacturer. In 2023, a quality issue with a batch of bimetallic barrels — insufficient liner thickness in the high-wear zone — caused unplanned downtime costing an estimated EUR 180,000. The company implemented a dual-source strategy: primary supply from a Zhoushan-based manufacturer with ISO 9001:2015 and PED certification, und Sekundärlieferung von einem türkischen Hersteller für dringende Bestellungen. Von, Das Unternehmen berichtet 40% Reduzierung ungeplanter, fassbedingter Ausfallzeiten und 12% Niedrigere durchschnittliche Beschaffungskosten für Fässer durch wettbewerbliche Ausschreibungen zwischen den beiden Lieferanten. Die wichtigste Lektion: Qualifizierung von zwei Lieferanten mit strengen Eingangskontrollprotokollen (Ultraschallprüfung, Härtekartierung, Dimensionsüberprüfung) bietet sowohl Kosten- als auch Zuverlässigkeitsvorteile.
Fall 2: US-amerikanischer Lebensmittelextrusions-OEM entwickelt mit chinesischem Hersteller proprietäre Zylinderspezifikationen.
Ein in Wisconsin ansässiger Hersteller von Doppelschneckenextrudern für Lebensmittel benötigte Zylinder mit FDA-konformen Edelstahlauskleidungen, die dem Strahlmittel standhalten, korrosive Umgebung bei der Extrusion von Tiernahrung mit hoher Feuchtigkeit. Standardkatalogfässer von inländischen Lieferanten kosteten 28.000 US-Dollar–35,000 pro Set mit 10–14 wöchentliche Lieferzeiten. Das Unternehmen ging eine Partnerschaft mit einem Jingjiang ein, China, Hersteller soll gemeinsam einen Lauf entwickeln, bei dem eine 316L-Edelstahlauskleidung im Schleudergussverfahren verwendet wird 4140 Hülse, mit individueller Kühlkanalgeometrie. Nach einem 6-monatigen Qualifizierungsprozess, einschließlich Werksaudits vor Ort und Probeläufen, das Unternehmen erreicht hat 35% Kostenreduzierung bei gleicher Leistung. Die jährliche Beschaffung übersteigt mittlerweile USD 1.2 Million, mit Fässern, die per Seefracht zum Hafen von Chicago verschifft werden. Abschnitt 301 Tarife hinzufügen 25% zu den Gesamtkosten, Die Nettoeinsparungen im Vergleich zur inländischen Beschaffung bleiben jedoch mit etwa 15 erheblich–18%.
Fall 3: Indische Recycling-Startup-Waage mit modularem Fasssystem.
Ein in Mumbai ansässiges Kunststoffrecycling-Startup, das Post-Consumer-PET-Flaschenflocken verarbeitet, musste von einer einzelnen 52-mm-Doppelschneckenlinie auf vier Linien skalieren 18 Monate. Kapitalbeschränkungen machten den Kauf komplett neuer Extruder unpraktisch. Stattdessen, the company sourced modular segmented barrel systems from a Guangzhou manufacturer, designed to retrofit onto locally assembled extruder frames. The segmented design allowed individual barrel sections to be replaced as they wore, reducing ongoing maintenance costs by an estimated 25% compared to monolithic barrel replacement. The manufacturer provided detailed engineering drawings and remote technical support for installation, demonstrating the value of manufacturer-buyer collaboration in emerging market contexts. Einschneckenextruder
Qualitätssicherung: What B2B Buyers Should Demand from Barrel Manufacturers
Professional procurement of twin screw barrels requires a structured quality assurance framework:
- Material certificates: Mill test reports (MTR) for barrel substrate steel and liner alloy, traceable to specific heat numbers. Verify chemical composition against specification (z.B., ASTM A322 für 4140 Stahl, AUS 1.8519 für 38CrMoAlA).
- Härteprüfung: Mindestens Rockwell- oder Vickers-Härtemessungen 5 Punkte entlang der Lauflänge, sowohl auf der Trägeroberfläche als auch auf dem Untergrund. Fordern Sie Härtekartierungsberichte an.
- Maßprüfung: Bohrungsdurchmesser, Konzentrizität, Geradheit, und Oberflächenbeschaffenheit (Ra) Messungen mit kalibrierten Instrumenten. CMM-Berichte für kritische Schnittstellenabmessungen.
- Zerstörungsfreie Prüfung (NDT): Ultraschallprüfung der Integrität der Liner-Klebung (100% Bohrungsabdeckung), Magnetpulverprüfung auf Oberflächenrisse, und Farbeindringprüfung für die Dichtflächen von Zylindersegmenten.
- Zertifizierungen: ISO 9001:2015 (Qualitätsmanagement), ISO 14001 (Umweltmanagement), und ggf, PED 2014/68/EU (Druckgeräterichtlinie) für Fässer, die in EU-Gerichtsbarkeiten unter Druck stehen.
Käufer sollten Werksaudits durchführen — entweder persönlich oder über externe Prüfstellen (SGS, Bureau Veritas, TÜV) — bevor Sie sich zu Großbestellungen verpflichten. The cost of a factory audit (USD 1,500–3,000) is trivial compared to the cost of receiving non-conforming barrels.
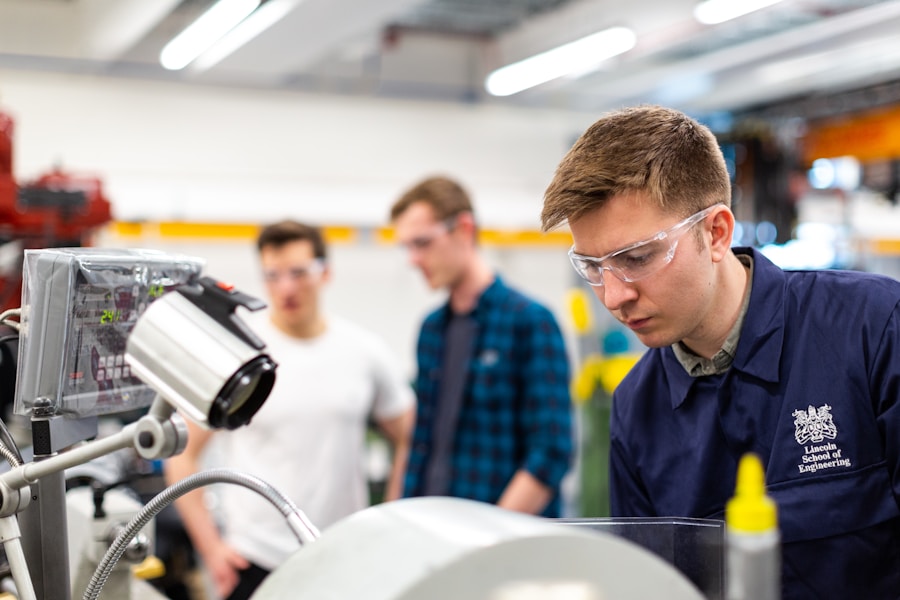
Quality control inspection of industrial metal components using precision measurement instruments
Forecasting Twin Screw Barrel Trade Trends: Juni–August
Basierend auf aktuellen Marktsignalen, politische Entwicklungen, und Branchendaten, the following trends are expected to shape the twin screw barrel B2B trade over the next one to two months:
Tariff uncertainty drives pre-buying. The April announcement of expanded US reciprocal tariffs has triggered a wave of pre-buying among North American distributors and OEMs. Barrel manufacturers in China report order backlogs extending to 10–14 Wochen, up from the typical 6–8 Wochen. Buyers who have not yet placed orders for Q3 delivery should expect longer lead times and consider expedited shipping options.
Cr10 Max Extruder Raw material costs stabilize. After a volatile Q1, nickel prices have settled in the USD 15,500–16,500/tonne range on the LME, and tungsten APT prices are holding at USD 325–340/MTU. This stabilization should translate to more predictable barrel pricing through the summer, though manufacturers may attempt to retain Q1 price increases. Buyers should negotiate based on current raw material indices rather than accepting legacy pricing.
Chinaplas aftereffects. Chinaplas, held in Shenzhen in April, showcased several barrel manufacturers' new product lines including segmented barrels with integrated sensor ports for Industry 4.0 monitoring, and next-generation PM-HIP liners with claimed 30% längere Lebensdauer. Expect these innovations to enter commercial availability in Q3–Q4, giving early-adopter buyers a competitive advantage in processing efficiency.
Hersteller von Extrudern im Labormaßstab Die CBAM-Berichterstattung der EU fördert die Lieferantenqualifizierung. Während die EU-CBAM-Übergangsphase voranschreitet, Europäische Importeure stahlintensiver Produkte, einschließlich Extruderzylinder, beginnen, von den Herstellern Daten zum CO2-Fußabdruck anzufordern. Lieferanten, die verifizierte Emissionsdaten bereitstellen können (Umfang 1, 2, Und 3) wird bevorzugt. Chinesische Hersteller mit Anlagen, die mit erneuerbarer Energie betrieben werden (kommt in den Provinzen Zhejiang und Jiangsu immer häufiger vor) positionieren sich positiv.
Die Investitionen in die Recycling-Infrastruktur nehmen zu. Staatliche Förderprogramme — the EU's Circular Economy Action Plan, the US EPA's Solid Waste Infrastructure for Recycling (SWIFR) Zuschüsse — geben Mitte 2019 Kapital für neue Recyclinglinien frei.. Jede neue mechanische Recyclinglinie erfordert normalerweise 2–4 Doppelschneckenextruder, was sich in einer direkten Barrel-Nachfrage niederschlägt. Hersteller und Händler, die auf den Recyclingsektor abzielen, sollten ihren Lagerbestand entsprechend vorbereiten.
Indien erweist sich als Beschaffungsalternative. Indische Fasshersteller stellten auf der Plastivision India aus (Januar) mit deutlich verbesserter Produktqualität. Mehrere in Ahmedabad und Pune ansässige Hersteller haben eine Bimetall-Laufqualität erreicht, die mit der Qualität mittelständischer chinesischer Hersteller von 10 vergleichbar ist–15% niedrigere Preise, driven by lower labor costs and India's growing specialty steel production capacity. Für Käufer aus Südasien, Naher Osten, und afrikanische Märkte, Indische Beschaffung verdient eine ernsthafte Bewertung.
Arbeitssicherheit in Extrusionsumgebungen: Schutz der Bediener von Grund auf
Der Schwerpunkt dieses Leitfadens liegt auf der Beschaffung von Fässern, Ein verantwortungsvoller B2B-Handel mit Extrusionsmaschinen muss sich mit der Betriebsumgebung befassen, in der diese Fässer installiert sind. Doppelschneckenextrusionsanlagen bergen besondere Gefahren am Arbeitsplatz — hohe Temperaturen (Laufoberflächen erreichen 200–400°C), Handhabung schwerer Bauteile (Laufsegmente wiegen 50–300 kg pro Stück), geschmolzenes Polymer verschüttet, und Bodenflächen, die mit Verarbeitungsölen und Pelletstaub verunreinigt sind. Fußverletzungen gehören zu den häufigsten und vermeidbaren Arbeitsunfällen in Kunststoffverarbeitungsbetrieben.
Der Fall für Sicherheitsschuhe in Extrusionsanlagen. Nach Angaben der USA. Büro für Arbeitsstatistik (BLS), Fußverletzungen machen ca 60,000 Arbeitsunfälle pro Jahr in den Vereinigten Staaten, wobei Fertigungsumgebungen einen überproportionalen Anteil ausmachen. Die Europäische Agentur für Sicherheit und Gesundheitsschutz am Arbeitsplatz (EU-OSHA) berichtet über ähnliche Muster in den EU-Mitgliedstaaten. Speziell in Extrusionsanlagen, Zu den Hauptgefahren für den Fuß gehören::
- Quetschverletzungen durch heruntergefallene Laufsegmente, Schraubenelemente, oder Werkzeugkomponenten bei Wartungs- und Umrüstarbeiten.
- Verbrennungen durch Kontakt mit heißen Laufoberflächen, geschmolzenes Polymer tropft, oder beheizte Matrizenbaugruppen.
- Stichverletzungen durch Metallspäne, gebrochene Schraubenspitzen, oder scharfkantige Bruchstücke der Laufbuchse.
- Rutschverletzungen auf mit Verarbeitungsölen verunreinigten Böden, Wasser aus Kühlsystemen, oder verschüttete Polymerpellets.
- Elektrische Gefahren durch die Verkabelung des Fassheizbandes während der Wartung.
Normen und Spezifikationen für Sicherheitsschuhe. B2B-Käufer von Extrusionsanlagen sollten ihre Einrichtungen sicherstellen — und ihre Kunden' Einrichtungen — sind mit geeigneten Sicherheitsschuhen ausgestattet, die anerkannten Standards entsprechen:
- ASTM F2413 (US-Standard): Legt Anforderungen an Schutzschuhe fest, einschließlich der Schlagfestigkeit (I/75 — 75 ft-lbs-Aufprallschutz), Kompressionswiderstand (C/75 — 2,500 lbs-Komprimierung), Mittelfußschutz (Mt/75), und elektrische Gefahr (EH) Bewertungen.
- IN ISO 20345 (US-Standard): Definiert Sicherheitsschuhklassen von SB (grundlegender Zehenschutz, 200J-Auswirkung) bis S5 (Zehenschutz + geschlossene Ferse + antistatisch + Energieabsorption + Wasserbeständigkeit + Durchdringungswiderstand + Stollenaußensohle). Für Extrusionsumgebungen, Es wird Schuhwerk der Klasse S3 oder S5 empfohlen.
- Verbundzehe vs. Stahlkappe: Moderne Zehenkappen aus Verbundwerkstoff (Glasfaser, Kohlefaser, oder Kevlar) bieten gleichwertigen Schutz wie Stahl bei 30–40% weniger Gewicht, mit dem zusätzlichen Vorteil der Wärmedämmung — Wichtig in Extrusionsumgebungen, in denen die Bodentemperaturen in der Nähe der Zylinderheizzonen erhöht sein können.
Sprite-Extruder-Bltouch-Halterung Hitzebeständige Sohlen. Standard-Gummilaufsohlen verschlechtern sich bei anhaltenden Kontakttemperaturen über 150 °C°C. Sicherheitsschuhe für Extrusionsanlagen Crality Dual Gear Extruder sollten über Laufsohlen aus Nitrilkautschuk oder einer Viton-Mischung verfügen, die für 300 ausgelegt sind°C-Kontaktwiderstand, Schutz vor unbeabsichtigtem Betreten heißer Polymertropfen oder in der Nähe von Fassheizzonen.
Anti-Ermüdung und ergonomische Überlegungen. Extrusionsbediener und Wartungstechniker arbeiten oft 8–12 Stundenschichten auf Betonböden. Sicherheitsschuhe mit Energierückgabe-Zwischensohle (PU or EVA foam), Fußgewölbeunterstützung, and moisture-wicking linings reduces fatigue-related accidents — a factor that safety managers increasingly recognize as contributing to overall workplace safety performance.

ROI of safety footwear programs. The National Safety Council estimates that the average cost of a workplace foot injury in the US is USD 9,600 bei den direkten Kosten (medizinisch, Arbeiter' Entschädigung) and USD 29,000–42,000 in total costs including lost productivity, Ersatzarbeitskräfte, und Verwaltungskosten. A quality pair of safety boots costs USD 80–250. Für eine Anlage mit 50 Extrusionsbetreiber, a comprehensive safety footwear program costs USD 4,000–12,500 jährlich — ein Bruchteil der Kosten einer einzelnen schweren Fußverletzung. European data from EU-OSHA shows comparable economics, Hinzu kommt die zusätzliche regulatorische Verpflichtung der EU-Rahmenrichtlinie 89/391/EWG, die Arbeitgeber verpflichtet, den Arbeitnehmern kostenlos geeignete PSA zur Verfügung zu stellen.
Integration mit Fasswartungsprotokollen. B2B-Fasshersteller und -lieferanten können einen Mehrwert schaffen, indem sie Sicherheitsempfehlungen in ihre technische Dokumentation aufnehmen. Bei den Verfahren zum Ein- und Ausbau des Fasses sollte die erforderliche PSA einschließlich der Sicherheitsschuhklasse angegeben werden, Stärkung einer Sicherheitskultur