

Producent af dobbeltskrueekstruderelementer: Komplet B2B-handelsanalyse og Global Sourcing Guide til
Det globale marked for dobbeltskruede ekstruderelementer oplever betydelig transformation som B2B-handel mellem USA, Den Europæiske Union, og Asien-Stillehavs-produktionscentrene intensiveres. Ekstruderelementer med to skruer — inklusive skruesegmenter, ælteblokke, tøndeforinger, og blanding af elementer — er kritiske komponenter i plastsammensætning, fødevareforarbejdning, farmaceutisk fremstilling, og kemiteknik. Efterhånden som efterspørgslen efter højtydende polymerforbindelser og avancerede materialer vokser, indkøb fra højre producent af dobbeltskruede ekstruderelementer er blevet en strategisk prioritet for processorer verden over. Denne artikel giver en dybdegående analyse af det nuværende handelslandskab, leverandørens økosystem, markedsmuligheder, og praktisk vejledning til B2B-købere, der søger pålidelige leverandører af dobbeltskruede ekstruderelementer og fabrikker.
Nuværende tilstand for industrien med dobbeltskrueekstruderelementer
Markedet for dobbeltsnekkeekstruder blev vurderet til ca. USD 1.2 milliard i 2024 og forventes at nå USD 1.7 milliarder af 2030, vokser med en CAGR på ca 5.8%, ifølge data offentliggjort af Grand View Research og MarketsandMarkets i deres 2024 brancherapporter. Udskiftningsdele og -elementer segmentet — dækkende skrueelementer, tønder, aksler, og slidbestandige komponenter — repræsenterer en væsentlig del af eftermarkedets omsætning, anslået til 30–40% af det samlede ekstruderlivscyklusforbrug.
Nøgledrivere inkluderer:
- Stigende efterspørgsel efter ingeniørplast og polymerforbindelser i bilindustriens letvægts- og el-batteriseparatorproduktion
- Vækst inden for masterbatch- og farvekoncentratfremstilling i hele Sydøstasien og Østeuropa
- Stigende anvendelse af dobbeltskrueekstrudering i farmaceutisk hotmelt-ekstrudering (HME) applikationer
- Bæredygtighed kræver, at genbrugere skubbes i retning af dobbeltskruesystemer til post-forbrugerharpiks (PCR) sammensætning
Store OEM-ekstrudermærker — Coperion (Tyskland), KraussMaffei (Tyskland), Leistritz (Tyskland), JSW (Japan), og Nanjing-baserede kinesiske producenter — alle er afhængige af præcisionskonstruerede skrueelementer. Imidlertid, eftermarkedet og tredjepart producent af dobbeltskruede ekstruderelementer segmentet er vokset hurtigt, tilbyder omkostningseffektive alternativer med sammenlignelig metallurgi og tolerancer. Kilde: Grand View Research, 2024; Markeder og Markeder, 2024. Parallel dobbeltskrue ekstruder

Industriel produktionsfacilitet med præcisionsmetalkomponenter, der repræsenterer produktion af dobbeltskruede ekstruderelementer
Handelspolitik Landskab, der påvirker industrielle komponenter
The transatlantic trade relationship between the United States and the European Union remains the world's largest bilateral commercial partnership, med den samlede handel med varer og tjenesteydelser over USD 1.3 billioner årligt som rapporteret af U.S. Census Bureau og Eurostat i begyndelsen. Til industrielle maskinkomponenter som dobbeltskruede ekstruderelementer, adskillige politiske udviklinger i de seneste to måneder er særligt relevante:
Takstmiljø (april–juni ): USA. administration's tariff actions in early have created significant uncertainty for industrial component trade. Afsnit 301 told på varer med kinesisk oprindelse forbliver i kraft, med maskinkomponenter, der står over for pligter 25%. The EU's Carbon Border Adjustment Mechanism (CBAM) overgangsfasen kræver fortsat, at importører rapporterer indlejrede emissioner i visse varer, selvom de fleste ekstruderkomponenter falder uden for det nuværende CBAM-omfang (som dækker stål, aluminium, cement, gødning, elektricitet, og hydrogen). Imidlertid, råvare input — især værktøjsstål og wolframcarbid, der anvendes til fremstilling af skrueelementer — er indirekte berørt. Kilde: International Trade Administration (ITA), .
EU's handelsbeskyttelsesinstrumenter: The European Commission's Directorate-General for Trade has maintained anti-dumping duties on certain steel products from China, hvilket påvirker omkostningsstrukturen for ekstruderelementer med kinesisk oprindelse, der kommer ind på EU-markedet. Dette skaber muligheder for producenter i Indien, Kalkun, og indenlandske EU-producenter. Kilde: EU's GD for Handel, .
Erhvervs- og Teknologirådet (TTC): Mens TTC primært har fokuseret på halvledere og AI, dets arbejdsstrøm for modstandsdygtighed i forsyningskæden har konsekvenser for indkøb af kritisk industrielt udstyr, tilskynde til diversificering væk fra enkeltkildeafhængigheder.
Globalt leverandørøkosystem: Hvor Twin Screw Extruder Elements er fremstillet
Fabrikslandskabet med dobbeltskrueekstruderelementer er geografisk koncentreret i flere nøgleregioner:
Kina (Nanjing, Zhangjiagang, Kunshan-klynger)
Kina dominerer globalt produktionsvolumen for eftermarkedet dobbeltskruede ekstruderelementer. Alene Nanjing-klyngen er vært over 50 producenter med speciale i skrueelementer, tønder, og komplette skruekonfigurationer. De vigtigste fordele omfatter konkurrencedygtige priser (typisk 40–60% under europæiske OEM-priser), hurtige prototyper, og omfattende materialemuligheder, herunder nitreret stål, bimetalliske legeringer, PM-HIP (pulvermetallurgi varm isostatisk presning) materialer, og wolframcarbidbelægninger. Bemærkelsesværdige producenter omfatter Nanjing Kerke ekstruderingsudstyr, Nanjing Haisi ekstruderingsudstyr, og Jiangsu Xinda Tech. Kinesiske producenter har investeret massivt i CNC-slibning, koordinere målemaskiner (CMM), og metallurgisk testning for at opfylde europæiske og amerikanske kvalitetsstandarder.
Tyskland og Vesteuropa
Tyskland er fortsat førende inden for teknologi, med virksomheder som Coperion, Leistritz, og specialiserede elementproducenter, der tilbyder førsteklasses komponenter med snævre tolerancer (typisk ±0.01mm) og avancerede metallurgier. Europæiske producenter lægger vægt på sporbarhed, materiale certificering (I 10204 3.1 certifikater), og langsigtet dimensionsstabilitet. Prissætningen er i premium-enden, men de samlede ejeromkostninger kan være konkurrencedygtige til applikationer med meget slid.
Indien og Tyrkiet (Nye leverandører)
India's twin screw extruder elements manufacturing sector is growing, med virksomheder i Ahmedabad og Pune, der tilbyder mellemklassepriser med forbedret kvalitet. Tyrkiet er dukket op som en nearshoring-mulighed for EU-købere, der søger kortere leveringstider end Kina med lavere omkostninger end Vesteuropa.

Global skibshavn med containerskibe, der repræsenterer international B2B handelslogistik for industrielle komponenter
B2B-handelsmuligheder på markedet for dobbeltskrueekstruderelementer
For B2B-købere — herunder plastblandinger, foodprocessorer, farmaceutiske producenter, og ekstruder OEM'er — der er dukket flere væsentlige muligheder op:
1. Supply Chain diversificering: The ongoing US-China trade tensions and tariff uncertainties have accelerated "China+1" indkøbsstrategier. B2B-købere søger aktivt kvalificerede leverandører af dobbeltskruede ekstruderelementer i alternative geografier. Dette skaber muligheder for producenter i Indien, Vietnam, og Tyrkiet for at erobre markedsandele, mens etablerede kinesiske producenter reagerer ved at oprette lager i USA og EU for at tilbyde lokalt lager med hurtigere levering.
2. Eftermarkedsvækst: Efterhånden som den installerede base af dobbeltskrueekstrudere vokser globalt — anslået til over 50,000 aktive maskiner verden over — efterspørgslen efter udskiftningselementer, sliddele, og opgraderingssæt udvides fortsat. Tredjepartsproducenter, der tilbyder OEM-ækvivalent kvalitet til 30–50% lavere omkostninger er godt positioneret. B2B e-handelsplatforme som Alibaba, Fremstillet i Kina, og GlobalSources har gjort det nemmere for købere at identificere og kvalificere dobbeltskruede ekstruderelementer grossistleverandører.
3. Materiel innovation: Avancerede metallurgier skaber differentieringsmuligheder. PM-HIP (Pulvermetallurgi varm isostatisk presning) skrueelementer tilbyder 3–5x længere levetid sammenlignet med konventionel To-trins ekstruder nitreret stål i slibende applikationer (glasfiber, mineralske fyldstoffer). Producenter, der investerer i disse teknologier, kan kræve premium priser og samtidig levere lavere samlede ejeromkostninger til købere. Producent af ekstrudermaskine
4. Tilpasning og teknisk support: B2B-købere kræver i stigende grad ikke kun komponenter, men også skruekonfigurationsdesignstøtte. Producenter, der tilbyder simulationsstøttede skruedesigntjenester (ved hjælp af værktøjer som Ludovic eller proprietær software) sideløbende med elementfremstilling fanger ordrer af højere værdi.
Udfordringer, som B2B-købere og -producenter står over for
På trods af mulighederne, Der er flere udfordringer i handelen med dobbeltskrueekstruderelementer:
Kvalitetsbekræftelse: Gabet mellem påstået og faktisk metallurgisk kvalitet er fortsat et væsentligt problem, især ved indkøb fra nye leverandører. Købere rapporterer problemer med inkonsekvent hårdhed (HRC-variationer overstiger specifikationerne), dårlig overfladefinish på splineprofiler, og dimensionelle afvigelser, der forårsager for tidligt slid eller forarbejdningsustabilitet. Afhjælpningsstrategier omfatter krav om tredjepartsinspektion (SGS, Bureau Veritas), anmode om materialeprøvningscertifikater, og bestilling af prøvemængder, før du forpligter dig til volumenkøb.
Bekymringer om intellektuel ejendomsret: OEM-ekstruderproducenter har proprietære skrueelementgeometrier beskyttet af patenter. Tredjepartsproducenter skal omhyggeligt navigere i IP-grænser, tilbyder kompatible, men ikke-krænkende designs. Dette er især relevant for selvaftørrende profilgeometrier og specialiserede blandeelementdesign.
Logistik og leveringstider: Søfragt fra Kina til den amerikanske vestkyst tager 14–21 dage, med yderligere indlandstransport. EU-bundne forsendelser via Suez-kanalen tager 28–35 dage. Luftfragt er tilgængelig for hasteordrer, men øger omkostningerne med 5–8x. Det Røde Havs skibsfart forstyrrer sent 2024 og tidligt forårsagede betydelige forsinkelser og omkostningsstigninger for Asien-Europa-ruterne, skubbe nogle købere mod europæiske eller tyrkiske leverandører. Kilde: Journal of Commerce, .
Valuta- og betalingsrisici: B2B-transaktioner i denne sektor involverer typisk bankoverførsler (T/T) med 30% depositum og 70% balance mod forsendelsesdokumenter eller L/C ved syne for større ordrer. Currency fluctuations between USD, EUR, and CNY can impact landed costs by 3–8% over en indkøbscyklus.

Precision CNC machining center producing metal components similar to twin screw extruder elements manufacturing process
Geografiske og politiske fordele i handel
The trade corridor offers distinct advantages for B2B buyers of industrial components:
Regulatorisk tilpasning: Both the US and EU maintain high standards for industrial equipment safety and material compliance. Components manufactured to EU standards (CE-mærkning, ATEX til eksplosive atmosfærer) are generally accepted in the US market with minimal additional certification. This regulatory compatibility reduces compliance costs for manufacturers serving both markets.
Havneinfrastruktur: Store havne, herunder Rotterdam (Europe's largest), Hamborg, Antwerpen-Brugge, Los Angeles/Long Beach, and Savannah provide efficient handling of containerized industrial components. Rotterdam's Europoort complex handles over 14 million TEUs annually and offers direct connections to Europe's inland waterway network, muliggør omkostningseffektiv distribution til produktionsklynger i Tyskland, Belgien, og Holland. Kilde: Havnemyndigheden i Rotterdam, 2024.
Frihandelszoner og toldoplag: Både USA (Udenrigshandelszoner) og jeg (Frizoner) tilbyde toldudsættelse og -reduktionsmekanismer, der gavner importører af ekstruderkomponenter. Producenter, der etablerer toldoplag på nøglemarkeder, kan tilbyde lokal lagertilgængelighed, mens de optimerer toldbetalinger.
Handelsfinansieringsinfrastruktur: De modne banksystemer i både USA og EU giver pålidelige handelsfinansieringsinstrumenter, herunder remburser, eksportkreditforsikring (gennem bureauer som Euler Hermes, EXIM Bank), og forsyningskædefinansieringsprogrammer, der reducerer betalingsrisikoen for både købere og sælgere.
Succes med casestudier på markedet for ekstruderelementer
Casestudie 1: Kinesisk producent etablerer EU-distribution
En Nanjing-baseret producent af dobbeltskruede ekstruderelementer med en årlig omsætning på ca. USD 15 million erkendte, at europæiske købere var tøvende med at bestille direkte fra Kina på grund af lange leveringstider og kvalitetsproblemer. I 2023, virksomheden etablerede et lager i Duisburg, Tyskland — Europe's largest inland port and a key logistics hub on the Belt and Road rail corridor. Ved at holde lager af 200+ fælles skrueelement Pelletiseringsfabrik specifikationer (for Coperion ZSK, Leistritz ZSE, og KraussMaffei ZE-seriens kompatibilitet), de reducerede leveringstiden fra 35–45 dage til 3–5 hverdage for EU-kunder. Virksomheden investerede i EN 10204 3.1 materialecertificering for alle lagerførte varer og hyrede en tysktalende teknisk salgsingeniør. Resultat: EU's indtægter voksede 180% i 18 måneder, med nøglekonti, herunder blandere i Tyskland, Italien, og Polen.
Casestudie 2: US Compounder implementerer Dual-Source-strategi
En mellemstor plastblandingsfabrikant i Texas, der opererer 12 dobbeltskrue ekstruder linjer (blanding af Coperion og Leistritz maskiner) brugte omkring USD 400,000 årligt på OEM-udskiftningselementer. Efter at have kvalificeret to alternative leverandører — en i Nanjing, Kina, og en i Ahmedabad, Indien — virksomheden reducerede sit årlige forbrug til USD 220,000 samtidig med at forarbejdningskvaliteten bevares. Den involverede kvalifikationsproces: Plast pellets ekstruder (1) anmode om prøveelementer med fuldstændige materialecertifikater, (2) udfører uafhængig hårdheds- og dimensionstest på et lokalt metallurgisk laboratorium, (3) kører 500-timers produktionsforsøg på ikke-kritiske linjer, og (4) gradvist udvide til alle linjer over 6 måneder. Dual-source tilgangen gav også forsyningskædens modstandsdygtighed, da den kinesiske leverandør oplevede en 3-ugers forsendelsesforsinkelse på grund af overbelastning af havnen.
Casestudie 3: Europæisk OEM-partnerskab med Specialized Element Manufacturer
En mellemlags europæisk ekstruder OEM baseret i Italien, producerer ca 80 dobbeltskrue ekstruder linjer årligt, overgået fra egen skrueelementproduktion til en partnerskabsmodel med en specialiseret producent. Ved at outsource elementproduktion til et dedikeret anlæg med avancerede CNC-slibefunktioner og PM-HIP materialebehandling, OEM reducerede sit produktionsfodaftryk, forbedret elementkvalitetskonsistens, og forkortede leveringstider for tilpassede skruekonfigurationer. Partnerskabsmodellen gjorde det muligt for OEM at fokusere på maskindesign, forsamling, og kundeapplikationsteknik, mens elementproducenten stod for den metallurgitunge produktion. Denne tilgang er mere og mere almindelig i branchen, som rapporteret af Plast i dag, 2024.
Erhvervsprofessionelle i et B2B-handelsforhandlingsmøde, der diskuterer strategier for indkøb af industrielle komponenter
Trade Show and Industry Event Landscape
B2B buyers and manufacturers of twin screw extruder elements connect at several key industry events:
- K Messe (Düsseldorf, Tyskland): The world's largest plastics trade show, afholdt treårigt (næste udgave: oktober ). All major extruder OEMs and many element manufacturers exhibit. Essential for supplier discovery and technology benchmarking.
- NAVN (Orlando, USA): North America's largest plastics show, afholdt treårigt. De 2024 edition attracted over 50,000 visitors and featured extensive extrusion technology exhibits.
- Chinaplas (Shenzhen/Shanghai, alternating): Asia's largest plastics show, with strong representation from Chinese extruder element manufacturers. The edition in Shenzhen featured over 4,000 udstillere.
- Fakuma (Friedrichshafen, Tyskland): Annual European plastics show with strong extrusion technology focus, scheduled for October.
These events provide opportunities for hands-on quality assessment, face-to-face negotiation, og relationsopbygning, der er kritiske i handel med B2B industrielle komponenter. Kilde: Messe Düsseldorf, .
Materialevidenskab og tekniske overvejelser for købere
At vælge den rigtige producent af dobbeltskruede ekstruderelementer kræver forståelse af de tekniske specifikationer, der påvirker ydeevne og levetid:
Almindelige metallurgier for skrueelementer
- Nitreret stål (f.eks., 1.8550 / 34CrAlNi7): Standardmaterialet til blanding til generelle formål. Overfladehårdhed på 900–1100 HV, nitreringsdybde på 0,3–0.7mm. Omkostningseffektiv, men begrænset levetid i slibende applikationer.
- Gennemhærdet værktøjsstål (f.eks., D2, CPM-9V): Højere bulkhårdhed (58–62 HRC) giver bedre modstand mod slibende slid fra glasfiber og mineralske fyldstoffer.
- PM-HIP materialer (f.eks., CPM-10V, Vancron 40): Pulvermetallurgisk stål behandlet ved varm isostatisk presning tilbyder enestående slidstyrke (3–5x nitreret stål) med god sejhed. Increasingly specified for high-fill compounds and recycling applications.
- Tungsten Carbide (WC/Co): The ultimate wear-resistant option for extremely abrasive applications. Typically applied as a coating or used in solid form for specific element types. Cost is 5–10x nitreret stål.
- Stellite and Colmonoy Coatings: Cobalt-based and nickel-based hard-facing alloys applied by welding or thermal spray for corrosion-resistant applications in chemical and pharmaceutical processing.
Buyers should request material test certificates (chemical composition, hårdhedsprofiler, microstructure images) and specify acceptance criteria in purchase orders. Reputable manufacturers welcome these requirements as they demonstrate quality commitment.

Advanced metallurgical testing and quality control equipment used in precision manufacturing of industrial components
Sikkerhed på arbejdspladsen: Beskyttelse af arbejdere i ekstruderingsfremstillingsmiljøer
The twin screw extrusion industry presents significant workplace safety challenges that B2B operators must address. Extrusion facilities involve heavy machinery, høje temperaturer (barrel temperatures typically range from 150°C til 350°C), rotating equipment, and handling of raw materials including abrasive fillers and chemical additives. Arbejdersikkerhed — især fodbeskyttelse — is a critical operational requirement.
Why Safety Footwear Is Essential in Extrusion Plants
Extrusion manufacturing environments expose workers to multiple foot injury hazards:
- Tung objektpåvirkning: Ekstruderelementer med to skruer — individual screw segments, tøndesektioner, and die plates — can weigh from 2 kg til over 50 kg. A dropped screw element or barrel segment can cause severe crush injuries to unprotected feet. OSHA reports that foot injuries account for approximately 60,000 arbejdsskader årligt i amerikansk produktion, med et gennemsnit på 7 tabte arbejdsdage pr. hændelse. Kilde: OSHA, 2024.
- Kompressionsfarer: Under ekstrudermontage og vedligeholdelse, arbejdere placerer tunge komponenter ved hjælp af traverskraner og hejseværker. Fejljustering eller udstyrsfejl kan resultere i kompressionsskader på fødder, der er placeret i nærheden af monteringsområdet.
- Punkteringsrisici: Ekstruderingsanlæg har ofte metalspåner, knækkede skrueelementfragmenter, tråd, og beslag på gulvet. Standardfodtøj giver ingen beskyttelse mod stiksår fra disse skarpe genstande.
- Termiske farer: Smeltet polymer drypper, varmt rensemateriale, og kontakt med opvarmede tøndeoverflader kan forårsage alvorlige forbrændinger. Varmebestandigt sikkerhedsfodtøj med passende sålklassifikationer er afgørende for arbejdere, der arbejder i nærheden af ekstruderingsmatricen og nedstrømsudstyr.
- Skridningsfarer: Polymer pellets, forarbejdning af olier, og rengøringsopløsningsmidler skaber glatte gulvforhold. Skridsikkert sikkerhedsfodtøj med SRC-klassificeret sål (testet på både keramiske fliser med natriumlaurylsulfat og stål med glycerol) reducerer skrid-og-fald-hændelser markant.
- Elektriske farer: Ekstruder drivmotorer, varmebånd, og kontrolsystemer udgør en risiko for elektrisk stød. ESD (elektrostatisk dissipativ) eller EH (elektrisk fare) klassificeret sikkerhedsfodtøj giver et ekstra lag af beskyttelse.
Standarder og certificeringer for sikkerhedsfodtøj
B2B-købere, der køber sikkerhedsfodtøj til ekstruderingsanlægsarbejdere, bør forstå de gældende standarder:
- I ISO 20345 (EU standard): Definerer sikkerhedsfodtøj med tåbeskyttelse, der er i stand til at modstå 200J stød og 15kN kompression. Klasser inkluderer S1 (antistatisk, energioptagelse ved hæl), S1P (tilføjer punkteringsmodstand), S3 (tilføjer vandtæthed og profileret ydersål), og den nyere S5 (vandtæt støvle med punkteringsmodstand).
- ASTM F2413 (amerikansk standard): Specificerer ydeevnekrav til beskyttelsesfodtøj, herunder slagfasthed (I/75 = 75 ft-lbs), kompressionsmodstand (C/75 = 2,500 lbs), metatarsal beskyttelse (Mt/75), og beskyttelse mod elektrisk fare (EH).
- Sammensat vs. Stål tåkapper: Moderne sikkerhedsfodtøj bruger i stigende grad komposit (glasfiber, kulfiber, eller Kevlar) tåkapper i stedet for stål. Sammensatte tæer er lettere (30–40% vægttab), ikke-metallisk (ingen kold overførsel, lufthavnsvenlig), og opfylder de samme standarder for påvirkning/kompression. Til ekstruderingsanlægsmiljøer, hvor arbejdere står for 8–12 time vagter, vægtreduktionen forbedrer komforten markant og reducerer træthed.
B2B Sourcing af sikkerhedsfodtøj til industrielle operationer
For B2B operators managing extrusion facilities, safety footwear procurement should be approached strategically:
Volume Purchasing: Facilities with 50+ workers can negotiate significant volume discounts (typically 15–30% below retail) by working directly with safety footwear manufacturers or authorized distributors. Annual replacement programs ensure workers always have footwear in good condition.
Application-Specific Selection: Different roles within an extrusion plant require different protection levels. Machine operators working near the extruder barrel need heat-resistant soles (HRO rated to 300°C kontakt varme). Maintenance technicians require metatarsal protection and puncture resistance. Warehouse staff handling raw materials and finished goods need impact protection and anti-slip soles. A tiered specification approach optimizes both protection and cost.
Comfort and Compliance: Det mest beskyttende sikkerhedsfodtøj er ubrugeligt, hvis arbejdere nægter at bære det. Moderne sikkerhedsfodtøj fra producenter som Uvex, Puma Sikkerhed, Timberland PRO, Red Wing, og KEEN Utility kombinerer beskyttelse med atletiske skokomfortfunktioner, herunder EVA mellemsål, fugttransporterende foringer, og ergonomiske fodsenge. Investering i komfortabelt sikkerhedsfodtøj forbedrer overholdelsesraterne fra typiske 70–80% til over 95%, direkte reduktion af skadeshændelser.
Samlede ejeromkostninger: Premium sikkerhedsfodtøj koster 120 USD–180 par med en 12-måneders levetid er mere omkostningseffektiv end budgetmuligheder til 40 USD–60 som kræver udskiftning hver 4–6 måneder. De samlede omkostninger inklusive indkøb, montering, og bortskaffelse favoriserer kvalitetsprodukter. Derudover, hver forhindret fodskade sparer anslået USD 9.000–15,000 i direkte medicinske omkostninger og tabt produktivitet, ifølge National Safety Council. Kilde: Nationale Sikkerhedsråd, 2024.
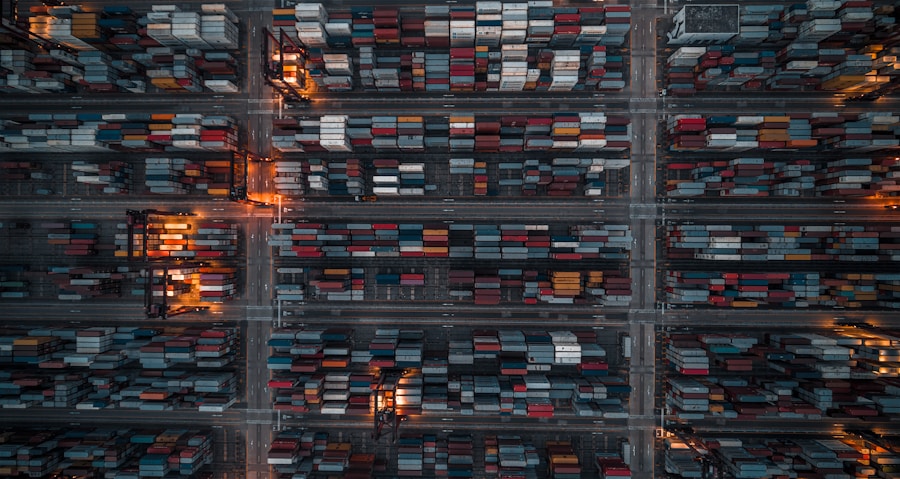
Komplet ekstruderingsanlæg fabrik Industrial safety boots with steel toe protection used in manufacturing and extrusion plant environments Amazon Extruder Screw
Fremtidige handelstendenser: Hvad kan du forvente i det næste 1-2 måneder (juli–august )
Baseret på aktuelle markedsindikatorer, politiske udviklinger, og industrisignaler, adskillige tendenser vil sandsynligvis forme handelen med dobbeltsnekkeekstruderelementer på kort sigt:
1. Takstusikkerhed vil drive lageropbygning: With ongoing US tariff policy volatility, B2B buyers are expected to increase safety stock levels of critical extruder components. Manufacturers with US and EU warehouse capabilities will see increased demand. Chinese manufacturers offering DDP (Leveret toldbetalt) pricing to US destinations will gain competitive advantage by absorbing tariff complexity for buyers.
2. Sustainability Requirements Will Intensify: EU buyers are increasingly requesting carbon footprint data for purchased components. The CBAM reporting requirements, while not yet directly covering machinery components, are creating a culture of emissions transparency that extends through supply chains. Manufacturers providing EPD (Environmental Product Declarations) or carbon footprint calculations for their products will differentiate themselves. The recycling sector's growth — driven by EU packaging regulations mandating 30% genbrugsindhold af 2030 — will increase demand for wear-resistant screw elements optimized for processing contaminated post-consumer waste streams.
3D Extruder Radiator 3. Digitalt indkøb vil accelerere: B2B platforms are becoming more sophisticated in handling technical industrial components. Expect to see more twin screw extruder element manufacturers offering online configurators where buyers can select element type, størrelse, materiale, and quantity with instant pricing. This reduces the traditional quote-negotiate-order cycle from 1–2 weeks to minutes, particularly for standard specifications.
4. Nearshoring Momentum i Europa: The combination of Red Sea shipping disruptions, rising Chinese labor costs, and EU supply chain due diligence regulations (the Corporate Sustainability Due Diligence Directive, effective 2026) will continue to push European buyers toward Turkish, Eastern European, and Indian suppliers. Turkey's proximity to EU markets (3–5 day shipping to major EU ports) and its customs union with the EU make it particularly attractive. Power Heater Extruder
5. Consolidation Among Manufacturers: The twin screw extruder elements manufacturing sector remains fragmented, især i Kina. Expect continued consolidation as larger manufacturers acquire smaller competitors to gain capacity, teknologi, and customer relationships. This consolidation will ultimately benefit B2B buyers through improved quality consistency and financial stability of suppliers.
Aluminum Extruders Tennessee 6. Advanced Coating Technologies: PVD (Fysisk dampaflejring) and CVD (Chemical Vapor Deposition) coatings for screw elements are moving from laboratory to commercial availability. These coatings — including TiAlN, CrN, and DLC (Diamond-Like Carbon) — can extend element life by 2–4x Tornado Extruder Kit in specific applications. Manufacturers investing in coating capabilities will capture premium market segments. Kilde: Plast i dag, ; ITA Market Intelligence, .

Modern warehouse and logistics facility for B2B industrial component distribution and wholesale operations
Praktisk indkøbsvejledning: How to Select a Twin Screw Extruder Elements Manufacturer
Undervands pelletizer leverandør For B2B buyers evaluating potential suppliers, the following framework provides a structured approach:
Trin 1: Define Technical Requirements
Document your extruder model, element specifications (OD, ID, længde, profile type), material requirements, quantity, og leveringsplan. Include tolerance requirements and surface finish specifications. The more precise your specification, the more accurate and comparable the quotes you receive.
Trin 2: Identificer potentielle leverandører
Use multiple channels platforms (Alibaba, Fremstillet i Kina, ThomasNet for US suppliers, Europages for EU suppliers), messeudstillerlister (K Vis, Chinaplas, NAVN), industry referrals, and direct Google searches for "twin screw extruder elements factory" with geographic qualifiers.
Trin 3: Initial Qualification
Request company profiles, production capability presentations, customer reference lists, and quality certifications (ISO 9001 minimum, ISO 14001 preferred). Evaluate response time and communication quality as indicators of service capability.
Trin 4: Sample and Test
Order sample elements (typisk 2–5 stykker) with full material certificates. Conduct independent testing: dimensionsinspektion (CMM måling), hårdhedstestning (surface and cross-section), og hvis muligt, metallographic examination. Compare results against specifications and OEM benchmarks.
Trin 5: Trial Production Run
Install qualified sample elements on a non-critical extruder line and run for a defined period (typisk 500–1000 timer). Monitor processing parameters, produktkvalitet, and element wear. Document results for comparison with incumbent supplier performance.
Trin 6: Negotiate and Formalize
Based on successful trials, negotiate pricing (consider volume tiers, annual contracts, and consignment stock arrangements), betalingsbetingelser, garantibetingelser, and quality assurance protocols. Formalize the relationship with a supply agreement that includes quality specifications, leveringskrav, og tvistbilæggelsesmekanismer.
Ofte stillede spørgsmål (FAQ)
- What materials are commonly used for twin screw extruder elements?
- The most common materials include nitrided steel (34CrAlNi7/1.8550), through-hardened tool steels (D2, CPM-9V), powder metallurgy HIP materials (CPM-10V, Vancron 40), and tungsten carbide for extreme wear applications. Material selection depends on the processed material's abrasiveness, corrosiveness, and processing temperature. A qualified manufacturer will recommend the optimal metallurgy based on your specific application.
- What is the typical lead time for custom twin screw extruder elements?
- Lead times vary by manufacturer and order complexity. Chinese manufacturers typically quote 3–5 weeks for standard specifications and 5–8 weeks for custom or PM-HIP materials. European manufacturers quote 4–8 weeks for standard and 8–12 weeks for specialized materials. Manufacturers maintaining warehouse stock of common sizes can ship within 1–5