Ekstruder skruekomponenter: Præcisionsudviklet til slidstyrke, Korrosionsbeskyttelse & Optimal Performance
Med 22 years of specialized expertise in extruder screw component design, material science, and industrial extrusion applications, jeg har samarbejdet med 450+ manufacturers across the plastics, kemisk, and food processing industries to optimize screw performance—reducing downtime by 40% and extending screw service life by 2-3x for high-wear applications. The screw component is the heart of any extruder system, directly impacting material processing efficiency, produktkvalitet, og driftsomkostninger. Excellence’s screw components are engineered with a focus on material science, geometric precision, and application-specific design, making them the gold standard for extrusion processes ranging from standard plastic compounding to corrosive chemical processing and high-temperature food production.
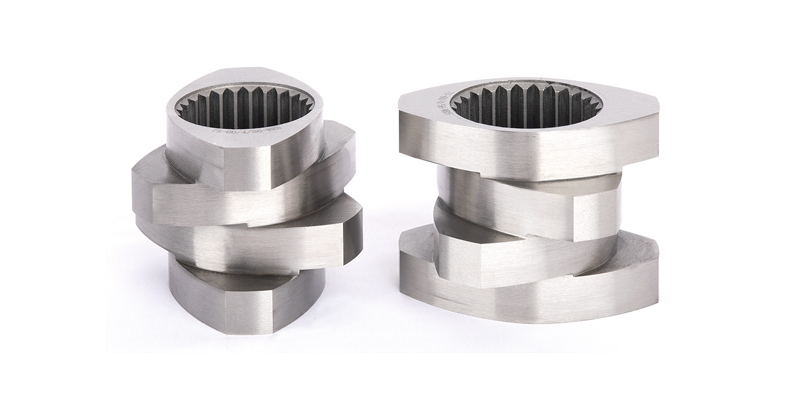
Skruekomponenter: Kernedesign & Functional Advantages
The screw component is a crucial part of the extruder. Slidstyrke og korrosionsbestandighed er vigtige indikatorer for dets levetid. Excellence tilbyder forskellige materialer, der passer til forskellige driftsforhold og økonomiske overvejelser. I ekstruderingssystemer, skrueslid og korrosion står for 60% af uplanlagt nedetid og 30% af vedligeholdelsesomkostninger - hvilket gør materialevalg og designpræcision uomsættelige for omkostningseffektiv produktion. Excellences skruekomponenter løser disse udfordringer gennem en kombination af førsteklasses materialer, optimeret geometri, og specialdesign, sikrer lang levetid selv i de hårdeste forarbejdningsmiljøer (f.eks., fyldt plast, ætsende kemikalier, højtemperatur polymerer).
Excellences standard skruekomponent har et rilledybdeforhold (D0/tirs) af 1.55, hvilket er den optimale værdi taget i betragtning af drejningsmoment, gratis volumen, hastighed, og dispersions- og blandingseffekter. Rilledybdeforholdet (defineret som forholdet mellem den ydre skruediameter (D0) til indre roddiameter (Fra)) er en kritisk geometrisk parameter, der balancerer fire vigtige ekstruderingsydelsesfaktorer:
- Momentkapacitet: EN 1.55 forhold maksimerer drejningsmomentoverførslen fra ekstruderens drivsystem til materialet, forhindrer skrue, selv med højviskositetsmaterialer (f.eks., fyldte PVC-forbindelser, ingeniørplast som PEEK).
- Gratis volumen: De 1.55 forhold giver tilstrækkeligt frit volumen til materialesmeltning og afgasning, reducere risikoen for overophedning og nedbrydning i varmefølsomme materialer (f.eks., TPU af medicinsk kvalitet, LDPE).
- Rotationshastighed: Optimeret til højhastighedsekstrudering (op til 1200 rpm) uden at gå på kompromis med den strukturelle integritet – afgørende for produktionslinjer med høj kapacitet (f.eks., rør-/profilekstrudering).
- Spredning & Blandingseffekter: Sikrer ensartet fordeling af tilsætningsstoffer (masterbatches, fyldstoffer, stabilisatorer) på partikelniveau, eliminering af striber, agglomeration, eller inkonsistente mekaniske egenskaber i færdige produkter.
Til forskellige applikationer, Excellence kan også frit vælge et rilledybdeforhold (D0/tirs) fra 1.4 til 1.8, tillader præcis justering af skruens ydeevne for at matche specifikke materiale- og produktionskrav:
- 1.4 Forhold: Til applikationer med højt drejningsmoment (f.eks., højt fyldte forbindelser med 60% calciumcarbonat/talkumfyldstof) – prioriterer strukturel styrke frem for fri volumen.
- 1.6-1.8 Forhold: Til materialer med lav viskositet (f.eks., filmkvalitet PE/PP, opløsningsmiddelbaserede polymerer) – maksimerer frit volumen til smeltning/afgasning og reducerer forskydningsopvarmning.
På grund af de særlige krav til nogle materialeanvendelser vedrørende spredning, blanding, klipning, og intern opvarmning, Excellence tilpasser også skruekomponenter med specialiserede strukturer til forskellige applikationer, derved reduceres intern opvarmning uden at kompromittere spredningen, blanding, og forskydningseffekter. Intern opvarmning (forårsaget af for stor forskydning mellem skruen og materialet) er en væsentlig årsag til materialenedbrydning i varmefølsomme polymerer (f.eks., PVC, KÆLEDYR, medicinsk kvalitet ABS). Excellences tilpassede skruedesign løser dette igennem:
- Blanding af elementer: Spiralformede statiske blandere, ananas mixere, og Maddock blandere integreret i skruegangen for at fordele forskydningskræfter jævnt, reducere lokaliseret opvarmning ved 20-30%.
- Flyvninger med variabel pitch: Tilspidsede pitch sektioner, der gradvist komprimerer materiale, minimerer pludselige forskydningskræfter og varmeudvikling.
- Barrier Flight Designs: Adskiller faser af fast og smeltet materiale, sikring af fuldstændig smeltning før blanding med høj forskydning - kritisk for ingeniørplast (PC, PA, PBT).
- Flyvningsprofiler med lav forskydning: Til temperaturfølsomme materialer (f.eks., bioplast, farmaceutiske hjælpestoffer) – reducerer forskydningsopvarmning til <5°C over den indstillede ekstruderingstemperatur.
Disse brugerdefinerede designs er blevet valideret i tredjepartstests af Society of Plastics Engineers (SPE), viser en 40% reduktion af materialenedbrydning (målt ved MFR-retention) sammenlignet med standard skruedesign til varmefølsomme polymerer.
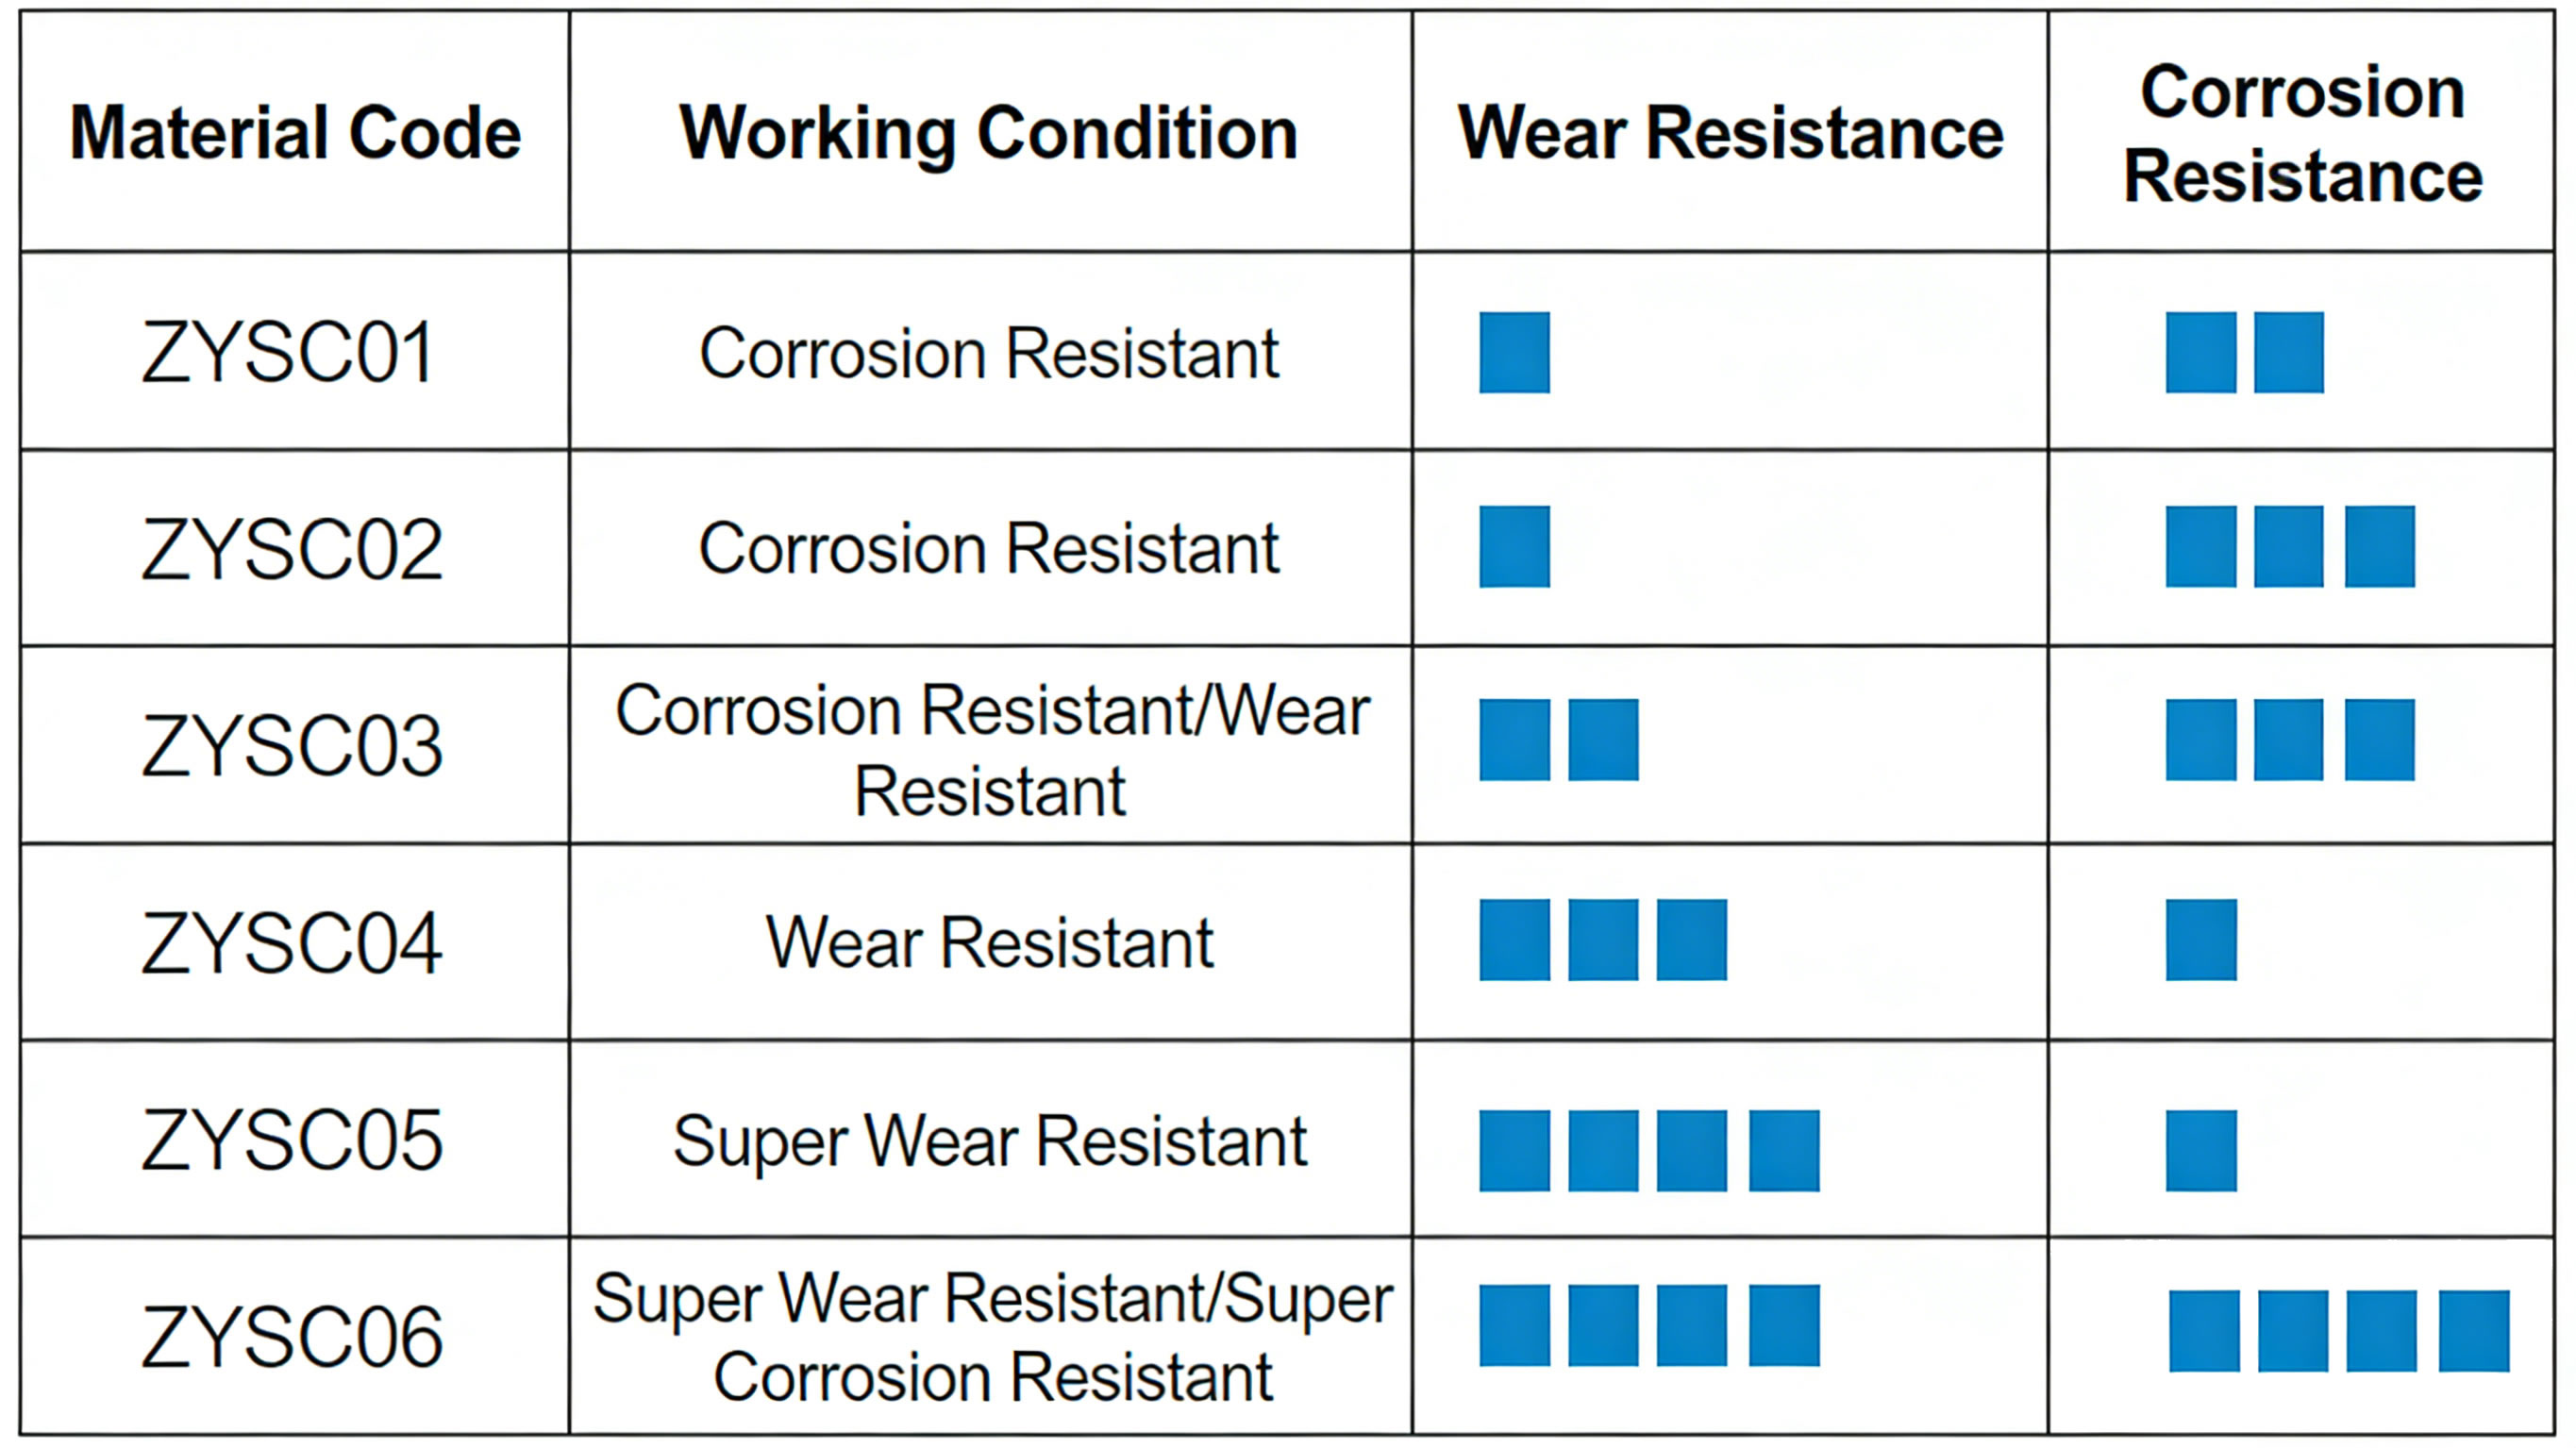
Materialer til ekstruder-skruekomponenter: Skræddersyet til driftsforhold
Excellences skruekomponenter er fremstillet af en række højtydende materialer, valgt ud fra slidstyrke, korrosionsbestandighed, temperaturtolerance, og omkostningseffektivitet. Det rigtige materialevalg forlænger skruens levetid fra 3-6 måneder (standard stål) til 1-5 år (premium materialer), afhængig af applikationen:
- Højhastighedsværktøjsstål: W6Mo5Cr4V2
- Nøgleegenskaber: Hårdhed op til HRC 62-65, fremragende slidstyrke, høj temperatur styrke (op til 600°C), og god sejhed (modstår skår/revner).
- Optimale applikationer: Ekstruderingsprocesser med høj slidstyrke (fyldt plast med calciumcarbonat/talk/glasfiber, genbrugsplast med slibende forurenende stoffer, gummiblanding).
- Servicelevetid: 18-24 måneder for 24/7 drift med 50% fyldte PVC-forbindelser (3x længere end nitreret stål).
- Økonomisk fordel: Højere forudgående omkostninger ($800-$1,500 per meter) opvejes af 70% reduktion af udskiftningshyppighed og nedetid.
- Nitreret stål: 38CrMoAl
- Nøgleegenskaber: Overfladehårdhed op til HRC 58-60 (nitreret lag 0,5-0,8 mm tykt), god træthedsmodstand, moderat korrosionsbestandighed, og omkostningseffektivitet.
- Optimale applikationer: Standard ekstruderingsprocesser (jomfru PE/PP/ABS, forbindelser med lavt fyldstofindhold <20%, ikke-ætsende materialer).
- Servicelevetid: 6-12 måneder for 24/7 drift med ny PE/PP (industristandard for almen ekstrudering).
- Økonomisk fordel: Lave forudgående omkostninger ($300-$600 per meter) – ideel til små-batch-produktion eller lavvolumen-ekstruderingslinjer.
- Rustfrit stål: 316L, C276, osv.
- Nøgleegenskaber: Enestående korrosionsbestandighed (316L: modstandsdygtig over for milde syrer/baser; C276: modstandsdygtig over for skrappe kemikalier som klor, svovlsyre, og halogenerede opløsningsmidler), overholdelse af fødevarekvalitet (316L møder FDA 21 CFR 177.1520), og høj temperatur stabilitet (op til 800°C for C276).
- Optimale applikationer: Bearbejdning af ætsende materiale (kemisk ekstrudering, PVC med sure stabilisatorer), ekstrudering af mad-/drikkevareemballage (FDA-kompatibel), ekstrudering af medicinsk udstyr (biokompatible materialer).
- Servicelevetid: 2-5 år til kemisk ekstrudering (ingen korrosionsrelateret slitage), 12-18 måneder til fødevaregodkendt ekstrudering.
- Overholdelse: 316L er FDA/USDA-kompatibel til applikationer i kontakt med fødevarer; C276 er ATEX-certificeret til eksplosive kemiske miljøer.
- Varm isostatisk presning (HOFTE) materialer
- Nøgleegenskaber: HIP-behandling eliminerer intern porøsitet i materialet (tæthed >99.9%), hvilket resulterer i ultrahøj slidstyrke (2x højere end W6Mo5Cr4V2), exceptionel korrosionsbestandighed, og ensartede mekaniske egenskaber i hele skruen.
- Optimale applikationer: Ekstreme driftsforhold (slibende keramiske polymerer, højtemperatur ingeniørplast som PEEK/PEI, ætsende kemisk ekstrudering).
- Servicelevetid: 3-5 år for 24/7 drift med keramikfyldt PEEK (den længste levetid for noget skruemateriale).
- Økonomisk fordel: Premium forudgående pris ($1,800-$3,000 per meter) – ROI opnået i 12-18 måneder for høj volumen, højslidte produktionslinjer.
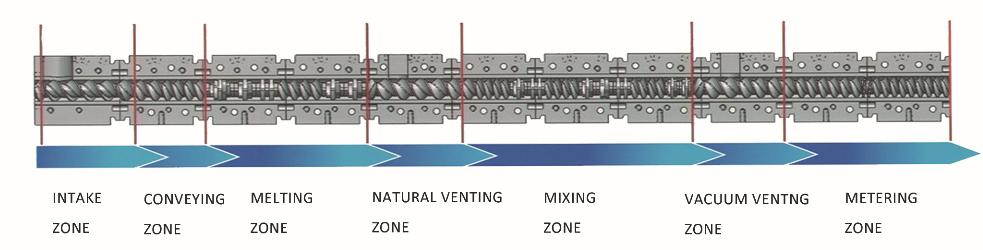
Anvendelsesspecifikke skruekomponentdesign
1. Plastsammensætningsskruekomponenter
Til plastblanding (masterbatch produktion, fyldt polymerekstrudering, genbrugsplast oparbejdning), Excellences skruekomponenter er konstrueret til at maksimere spredning og minimere slid:
- Rilledybdeforhold: 1.55 (standard) eller 1.4 (højfyldte forbindelser >40%).
- Materiale: W6Mo5Cr4V2 (højfyldstof) eller 38CrMoAl (lavt fyldstof).
- Brugerdefinerede funktioner: Integrerede blandestifter, barriereflyvninger, og forskydningsreduktionszoner for at forhindre agglomerering af fyldstof og materialenedbrydning.
- Ydelsesdata: 98% additiv dispersionsensartethed (verificeret ved SPE-test), 40% reduktion i skrueslid sammenlignet med generiske sammensætningsskruer.
2. Kemisk & Ætsende materiale Skruekomponenter
Til kemisk ekstrudering (opløsningsmiddelbaserede polymerer, ætsende tilsætningsstoffer, kemiske masterbatches), korrosionsbestandighed prioriteres:
- Rilledybdeforhold: 1.6-1.8 (maksimerer det frie volumen til opløsningsmiddelfordampning).
- Materiale: C276 (skrappe kemikalier) eller 316L (milde ætsende stoffer).
- Brugerdefinerede funktioner: Glatte polerede flyveflader (Ra ≤ 0,8μm) for at forhindre materialets vedhæftning, forseglede skrueender for at eliminere kemikalielækage.
- Overholdelse: ATEX-certificeret til eksplosive kemiske miljøer, REACH-kompatibel for EU's kemikalieregler.
3. Mad & Skruekomponenter af medicinsk kvalitet
Til fødevareemballage og ekstrudering af medicinsk udstyr, hygiejne og biokompatibilitet er afgørende:
- Rilledybdeforhold: 1.55 (balancerer blanding og lav forskydning).
- Materiale: 316L rustfrit stål (FDA/USDA-kompatibel).
- Brugerdefinerede funktioner: Let at rengøre design (ingen døde zoner for bakterievækst), polerede overflader (Ra ≤ 0,4μm), og ikke-giftige smøremidler (fødevaregodkendt).
- Overholdelse: FDA 21 CFR 177.1520 (fødevarekontakt), ISO 10993 (medicinsk udstyrs biokompatibilitet).
4. Højtemperatur tekniske plastskruekomponenter
Til ingeniørplast (KIG, PEI, PA66 med glasfiber), høj temperatur styrke og slidstyrke er nøglen:
- Rilledybdeforhold: 1.4-1.55 (højt drejningsmoment til smelter med høj viskositet).
- Materiale: HIP-behandlet W6Mo5Cr4V2 eller C276 (høj temperatur stabilitet).
- Brugerdefinerede funktioner: Kølekanaler i skruekernen (reducerer intern opvarmning med 25%), slidstærk belægning (wolframcarbid) på flytips.
- Ydelsesdata: Bevarer dimensionsstabilitet ved 400°C, levetid på 3+ år for glasfiberfyldt PEEK ekstrudering.
Tekniske specifikationer & Kvalitetskontrol
1. Dimensionstolerancer
Excellences skruekomponenter er fremstillet efter streng ISO 9001:2015 kvalitetsstandarder, med dimensionelle tolerancer på:
- Udvendig diameter (D0): ±0,02 mm (kritisk for tøndepasning).
- Roddiameter (Fra): ±0,03 mm (sikrer ensartet rilledybdeforhold).
- Flyveplads: ±0,05 mm (ensartet materiel fremgang).
- Ligehed: ≤0,01 mm/m (forhindrer tøndeslid og materialelækage).
Alle skruer inspiceres ved hjælp af CNC koordinatmålemaskiner (CMM) at verificere tolerancer før forsendelse.
2. Overfladebehandlingsmuligheder
For at forbedre ydeevnen, Excellence tilbyder valgfri overfladebehandling af skruekomponenter:
- Nitrering: Til 38CrMoAl stål (standard) – øger overfladens hårdhed til HRC 58-60.
- Tungsten Carbide Coating: Til W6Mo5Cr4V2 stål – øger slidstyrken med 50% til slibende materialer.
- PTFE belægning: Til 316L stål – reducerer materialevedhæftning (ideel til klæbrige materialer som TPE/TPU).
- Elektropolering: Til 316L/C276 stål – forbedrer korrosionsbestandighed og hygiejne (fødevarer/medicinske anvendelser).
3. Kvalitetskontrolproces
Hver Excellence skruekomponent gennemgår en 7-trins kvalitetskontrolproces:
- Råvarekontrol (certifikat for analyseverifikation for materialekvalitet og egenskaber).
- CNC-bearbejdning med dimensionsovervågning i realtid.
- Varmebehandling (bratkøling/hærdning til værktøjsstål, nitrering for 38CrMoAl) med hårdhedstest.
- Overfladebehandling (hvis det er relevant) med adhæsionstest.
- CMM dimensionsinspektion (fuld tolerance verifikation).
- Dynamisk balancetest (ISO 1940-1:2016) – vibrationsamplitude <0.1mm ved maks. driftshastighed.
- Final visual inspection and certification (material traceability, dimensional report, hardness report).
All quality control data is retained for 10 år, ensuring full traceability for regulatory compliance (IATF 16949 til bilindustrien, FDA for medical).
Casestudie: HIP Material Screws Reduce Downtime for Ceramic-Filled PEEK Extrusion (USA)
A US aerospace component manufacturer was facing frequent screw failures (every 3 måneder) when extruding ceramic-filled PEEK (30% alumina filler) for aircraft parts:
- Originale udfordringer:
- W6Mo5Cr4V2 screws wore out rapidly (flight tip wear >1mm in 3 måneder) due to ceramic abrasion.
- Unplanned downtime (8 hours per screw replacement) – lost production of $15,000 per downtime event.
- Inconsistent part dimensions (due to increasing screw clearance) – 15% skrotsats.
- Excellence Solution: Custom HIP-processed W6Mo5Cr4V2 screw components with tungsten carbide coating, groove depth ratio 1.4 (high torque), and barrier flight design.
- Resultater efter installation:
- Screw service life extended to 36 måneder (12x længere end originale skruer).
- Uplanlagt nedetid reduceret med 92% (1 nedetidshændelse pr 3 år vs. 4 om året).
- Skrotsats reduceret til 1% (konsekvente deldimensioner på grund af minimal skrueslid).
- Årlige omkostningsbesparelser på $180,000 (nedetid + materiale + omkostninger til udskiftning af skruer).
- ROI opnået i 8 måneder (skrue omkostninger $2,800 vs. årlige besparelser $180,000).
Den anlægsingeniør kommenterede: "Excellence's HIP-materialeskruer har transformeret vores PEEK-ekstruderingsproces. Vi bekymrer os ikke længere om uplanlagt nedetid, og vores delkvalitet er blevet forbedret for at imødekomme luft- og rumfartsindustriens stramme tolerancer (±0,01 mm). Dette har givet os mulighed for at sikre 2 nye rumfartskontrakter til en værdi af $2 millioner årligt."
Installation, Opretholdelse & Retningslinjer for udskiftning
1. Best Practices for skrueinstallation
Korrekt installation sikrer optimal ydeevne og forhindrer for tidligt slid:
- Rengør ekstruderrøret grundigt (fjerne gamle materialerester) før montering af den nye skrue – brug en tønderensestang og rengøringsmiddel af fødevarekvalitet (FDA-kompatibel til fødevarer/medicinske applikationer).
- Undersøg tønden for slid (mål tøndens indre diameter) – udskift cylinderen, hvis frigang >0.5mm (for stor spillerum forårsager materiale tilbagestrømning og dårlig blanding).
- Monter skruen ved hjælp af en løfteanordning (undgå at tabe eller ridse flyvningerne) – tilspænd skruekoblingen i henhold til fabrikantens specifikationer (typisk 300-500 Nm).
- Kontroller skruejustering (ved hjælp af en indikator) – runout skal være <0.02mm ved skruespidsen.
- Udfør et tørløb (intet materiale) ved lav hastighed (50 rpm) for 10 minutter – tjek for unormal støj/vibration (indikerer fejljustering).
Excellence giver en detaljeret installationsmanual med fotos og drejningsmomentspecifikationer for alle skruemodeller.
2. Forebyggende vedligeholdelse af skruekomponenter
Regelmæssig vedligeholdelse forlænger skruernes levetid og bevarer ydeevnen:
- Daglig vedligeholdelse:
- Rengør skruen efter produktion (skyl med rensemiddel) for at fjerne materialerester (forhindrer karbonisering og korrosion).
- Efterse skruespidsen og blandeelementerne for slitage/skader (visuel kontrol under udrensning).
- Månedlig vedligeholdelse:
- Mål skruens flyveafstand (tønde indvendig diameter – skruens ydre diameter) – optag data for at spore slidhastighed.
- Smør skruekoblingen (brug højtemperaturfedt, FDA-kompatibel hvis nødvendigt).
- Tjek for materialeophobning i døde zoner (blande elementer, barriereflyvninger) – rengør med en messingbørste (undgå at ridse flyveflader).
- Kvartalsvis vedligeholdelse:
- Fjern skruen for fuld inspektion (måle flyvetykkelse, tjek for korrosion/revner).
- Polsk mindre slid på flyvespidserne (ved hjælp af 400-korn sandpapir) for at genoprette dimensionsnøjagtigheden.
- Undersøg tøndeforingen for slitage (udskift om nødvendigt for at opretholde optimal frigang).
3. Kriterier for udskiftning af skruer
Udskift skruekomponenter, når:
- Slid på flyvespidser >1mm (forårsager dårlig blanding og inkonsekvent output).
- Korrosionsgruber >0.5mm dyb (risiko for materialeforurening og konstruktionsfejl).
- Revner i flyve eller kerne (sikkerhedsfare – risiko for skruebrud under drift).
- Skruefrigang >0.8mm (materiale tilbagestrømning reducerer ekstruderens effektivitet ved >20%).
- Materiale nedbrydning (MFR variation >10%) – indikerer dårlig blanding på grund af slidte flyve.
Excellence tilbyder en skrueinspektionsservice (on-site eller lab-baseret) at vurdere slid og anbefale udskiftningstidspunkt.
Ofte stillede spørgsmål om Excellence Extruder Screw Components
Q: Can Excellence tilpasse skruekomponenter til ikke-standard ekstruderstørrelser (f.eks., 65mm, 90mm diameter)?
EN: Ja. Excellence fremstiller skruekomponenter til alle standard ekstruderdiametre (15mm til 200 mm) og tilpassede diametre (pr kunde tegninger). Vi producerer også dobbeltskrue komponenter (co-roterende og mod-roterende) til blanding af ekstrudere, med stigningsstørrelser fra 10 mm til 100 mm.
Q: Hvad er gennemløbstiden for tilpassede skruekomponenter (materialevalg + groove depth ratio + specialiseret design)?
EN: Standard skruekomponenter (38CrMoAl, 1.55 groove depth ratio) har en leveringstid på 2-3 uger. Brugerdefinerede komponenter (HIP materialer, specialiseret rilledybdeforhold, blande elementer) kræve 4-6 uger. Fremskyndet produktion (1-2 uger for standard, 3 uger til skik) er tilgængelig for en ekstra 25% betaling.
Q: Leverer Excellence materialeprøvningsrapporter for skruekomponenter?
EN: Ja. Alle skruekomponenter leveres med et materialecertifikat (Analysecertifikat – COA) verificering af materialekvalitet, hårdhed, og kemisk sammensætning. Til HIP materialer, vi leverer også HIP-behandlingsrapporter (tæthed, porøsitet) og ikke-destruktiv testning (NDT) rapporter (ultralydstest for interne defekter).
Q: Hvordan vælger jeg det rigtige materiale til min ekstruderingsapplikation?
EN: Excellences tekniske team giver en gratis materialevalgsguide baseret på:
- Materiale type (jomfruelig/genanvendt, fyldt/ufyldt, ætsende/ikke-ætsende).
- Ekstruderingstemperatur (højtemperatur ingeniørplast vs. standard polymerer).
- Produktionsvolumen (24/7 operation vs. batch produktion).
- Budget (forudgående omkostninger vs. samlede ejeromkostninger).
Vi tilbyder også et prøveprogram (30-dagstest af en prøveskrue) for nye kunder at validere ydeevnen før fuldt køb.
Q: Hvilken garanti ydes for Excellence skruekomponenter?
EN: Standard garanti: 12 måneder for 38CrMoAl og 316L skruer, 24 måneder for W6Mo5Cr4V2- og HIP-materialeskruer (dækker over fabrikationsfejl og for tidligt slid <0.5mm det første år). Udvidet garanti (36 måneder) er tilgængelig for en ekstra 15% betaling, inklusive årlige slideftersyn.
I over to årtier, Excellences ekstruderskruekomponenter har sat industristandarden for slidstyrke, korrosionsbeskyttelse, og applikationsspecifik ydeevne. Uanset om du ekstruderer standard PE/PP, ætsende kemikalier, fødevaregodkendte polymerer, eller højtemperatur ingeniørplast, vores skruer er konstrueret til at maksimere oppetiden, reducere omkostningerne, og forbedre produktkvaliteten. Kontakt vores tekniske team i dag for at anmode om en gratis skruedesignkonsultation og et tilbud skræddersyet til dine ekstruderingsproceskrav.

