Výrobce prvků dvoušnekového extrudéru: Kompletní B2B obchodní analýza a průvodce globálním získáváním zdrojů pro
Globální trh s prvky dvoušnekového extrudéru zažívá významnou transformaci, protože obchod B2B mezi Spojenými státy, Evropská unie, a asijsko-pacifické výrobní uzly se zintenzivňují. Prvky dvoušnekového extrudéru — včetně šroubových segmentů, hnětací bloky, sudové vložky, a míchací prvky — jsou kritickými součástmi při výrobě plastů, zpracování potravin, farmaceutické výroby, a chemické inženýrství. Jak roste poptávka po vysoce výkonných polymerních sloučeninách a pokročilých materiálech, zdroj zprava výrobce dvoušnekových extrudérových prvků se stala strategickou prioritou pro zpracovatele po celém světě. Tento článek poskytuje hloubkovou analýzu současného obchodního prostředí, dodavatelský ekosystém, tržní příležitosti, a praktický návod pro B2B kupující, kteří hledají spolehlivé dodavatelé prvků dvoušnekových extruderů a továrny.
Současný stav průmyslu prvků dvoušnekového extrudéru
Trh s dvoušnekovým extrudérem byl oceněn na přibližně USD 1.2 miliard v 2024 a předpokládá se, že dosáhne USD 1.7 miliardu 2030, rostoucí na CAGR kolem 5.8%, podle údajů zveřejněných společnostmi Grand View Research a MarketsandMarkets v jejich 2024 průmyslové zprávy. Segment náhradních dílů a prvků — krycí šroubové prvky, sudy, hřídele, a komponenty odolné proti opotřebení — představuje podstatný podíl příjmů na trhu s náhradními díly, odhadem na 30–40% celkových výdajů na životní cyklus extrudéru.
Mezi klíčové ovladače patří:
- Rostoucí poptávka po technických plastech a polymerních směsích v automobilovém odlehčení a výrobě separátorů baterií pro elektromobily
- Růst výroby předsměsí a barevných koncentrátů v jihovýchodní Asii a východní Evropě
- Rostoucí přijetí dvoušnekového vytlačování ve farmaceutickém vytlačování za horka (HME) aplikací
- Udržitelnost vyžaduje tlačení recyklátorů směrem k dvoušnekovým systémům pro spotřebitelskou pryskyřici (PCR) skládání
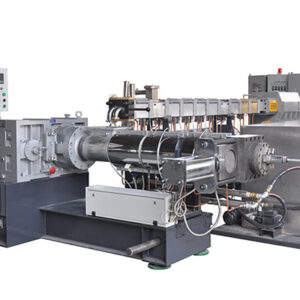
Hlavní značky OEM extruderů — Coperion (Německo), KraussMaffei (Německo), Leistritz (Německo), JSW (Japonsko), a čínští výrobci se sídlem v Nanjingu — všechny spoléhají na precizně zpracované šroubové prvky. Však, trh s náhradními díly a třetí strany výrobce dvoušnekových extrudérových prvků segment rychle rostl, nabízí cenově výhodné alternativy se srovnatelnou metalurgií a tolerancemi. Zdroj: Výzkum Grand View, 2024; Trhy a trhy, 2024. Paralelní dvoušnekový extrudér
Průmyslový výrobní závod s přesnými kovovými komponenty představující výrobu prvků dvoušnekových extruderů
Obchodní politika Krajina ovlivňující průmyslové komponenty
The transatlantic trade relationship between the United States and the European Union remains the world's largest bilateral commercial partnership, s celkovým obchodem se zbožím a službami přesahujícími USD 1.3 bilionů ročně, jak uvádí U.S. Na začátku sčítání lidu a Eurostatu. Pro součásti průmyslových strojů, jako jsou prvky dvoušnekových extruderů, několik politických změn v posledních dvou měsících je zvláště důležitých:
Tarifní prostředí (duben–červen ): USA. administration's tariff actions in early have created significant uncertainty for industrial component trade. Sekce 301 cla na zboží čínského původu zůstávají v platnosti, se strojními součástmi, které čelí povinnostem 25%. The EU's Carbon Border Adjustment Mechanism (CBAM) přechodná fáze nadále vyžaduje, aby dovozci hlásili vložené emise v určitém zboží, ačkoli většina komponent extruderu spadá mimo současný rozsah CBAM (která pokrývá ocel, hliník, cement, hnojiva, elektřina, a vodík). Však, surovinové vstupy — zejména nástrojová ocel a karbid wolframu používané při výrobě šroubových prvků — jsou nepřímo ovlivněny. Zdroj: Správa mezinárodního obchodu (ITA), .
Nástroje EU na ochranu obchodu: The European Commission's Directorate-General for Trade has maintained anti-dumping duties on certain steel products from China, což má dopad na strukturu nákladů na prvky extrudéru čínského původu vstupující na trh EU. To vytváří příležitosti pro výrobce v Indii, Turecko, a domácí výrobci z EU. Zdroj: Generální ředitelství EU pro obchod, .
Rada pro obchod a technologie (TTC): Zatímco TTC se zaměřil především na polovodiče a AI, její pracovní tok odolnosti dodavatelského řetězce má důsledky pro získávání kritických průmyslových zařízení, podpora diverzifikace od závislosti na jediném zdroji.
Globální dodavatelský ekosystém: Kde se vyrábí prvky dvoušnekového extrudéru
Tovární prostředí dvoušnekových extrudérů je geograficky soustředěno v několika klíčových regionech:
Čína (Nanjing, Zhangjiagang, Klastry Kunshan)
Čína dominuje celosvětovému objemu výroby prvků dvoušnekových extruderů na trhu s náhradními díly. Shluk Nanjing sám hostí přes 50 výrobci specializující se na šroubové prvky, sudy, a kompletní konfigurace šroubů. Mezi hlavní výhody patří konkurenční ceny (typicky 40–60% pod evropskou cenou OEM), schopnosti rychlého prototypování, a rozsáhlé možnosti materiálů včetně nitridované oceli, bimetalické slitiny, PM-HIP (prášková metalurgie izostatické lisování za tepla) materiálů, a povlaky z karbidu wolframu. Mezi významné výrobce patří vytlačovací zařízení Nanjing Kerke, Vytlačovací zařízení Nanjing Haisi, a Jiangsu Xinda Tech. Čínští výrobci hodně investovali do CNC broušení, souřadnicové měřicí stroje (CMM), a metalurgické zkoušky pro splnění evropských a amerických norem kvality.
Německo a západní Evropa
Technologickým lídrem zůstává Německo, se společnostmi jako Coperion, Leistritz, a specializovaní výrobci prvků nabízející prvotřídní komponenty s úzkými tolerancemi (obvykle ±0.01mm) a pokročilé metalurgie. Evropští výrobci kladou důraz na sledovatelnost, certifikace materiálu (V 10204 3.1 certifikáty), a dlouhodobou rozměrovou stabilitou. Ceny jsou na prémiovém konci, ale celkové náklady na vlastnictví mohou být konkurenceschopné pro aplikace s vysokým opotřebením.
Indie a Turecko (Vznikající dodavatelé)
India's twin screw extruder elements manufacturing sector is growing, se společnostmi v Ahmedabadu a Pune, které nabízejí ceny střední třídy se zvyšující se kvalitou. Turecko se ukázalo jako nearshoringová možnost pro kupující z EU, kteří hledají kratší dodací lhůty než Čína s nižšími náklady než západní Evropa.
Globální lodní přístav s kontejnerovými plavidly představujícími mezinárodní obchodní logistiku B2B pro průmyslové komponenty
B2B obchodní příležitosti na trhu prvků dvoušnekového extrudéru
Pro B2B kupující — včetně směsí plastů, kuchyňské roboty, farmaceutických výrobců, a OEM extruderů — se objevilo několik významných příležitostí:
1. Diverzifikace dodavatelského řetězce: The ongoing US-China trade tensions and tariff uncertainties have accelerated "China+1" strategie získávání zdrojů. B2B kupující aktivně hledají kvalifikované dodavatele prvků dvoušnekových extrudérů v alternativních zeměpisných oblastech. To vytváří příležitosti pro výrobce v Indii, Vietnam, a Turecko získat podíl na trhu, zatímco zavedení čínští výrobci reagují zřízením skladů v USA a EU, aby nabídli místní zásoby s rychlejším dodáním.
2. Růst trhu s náhradními díly: Jak instalovaná základna dvoušnekových extruderů globálně roste — odhadem přes 50,000 aktivních strojů po celém světě — poptávka po náhradních prvcích, opotřebitelné díly, a upgradovací sady se stále rozšiřují. Výrobci třetích stran nabízející kvalitu ekvivalentní OEM za 30–50% nižší náklady jsou dobře umístěny. B2B platformy elektronického obchodu jako Alibaba, Vyrobeno v Číně, a GlobalSources usnadnily kupujícím identifikaci a kvalifikaci velkoobchodních dodavatelů prvků dvoušnekových extruderů.
3. Materiálové inovace: Pokročilé metalurgie vytvářejí příležitosti k diferenciaci. PM-HIP (Prášková metalurgie Izostatické lisování za tepla) nabídka šroubových prvků 3–5x delší životnost oproti konvenčnímu Dvoustupňový extrudér nitridovaná ocel v abrazivních aplikacích (skleněné vlákno, minerální plniva). Manufacturers investing in these technologies can command premium pricing while delivering lower total cost of ownership to buyers. Výrobce extruderů
4. Customization and Engineering Support: B2B buyers increasingly require not just components but screw configuration design support. Manufacturers offering simulation-backed screw design services (using tools like Ludovic or proprietary software) alongside element manufacturing are capturing higher-value orders.
Challenges Facing B2B Buyers and Manufacturers
Navzdory příležitostem, several challenges persist in the twin screw extruder elements trade:
Ověření kvality: The gap between claimed and actual metallurgical quality remains a significant concern, particularly when sourcing from new suppliers. Buyers report issues with inconsistent hardness (HRC variations exceeding specifications), poor surface finish on spline profiles, a rozměrové odchylky, které způsobují předčasné opotřebení nebo nestabilitu zpracování. Strategie zmírnění zahrnují vyžadování kontroly třetí stranou (SGS, Bureau Veritas), požadovat certifikáty o zkoušce materiálu, a objednávání zkušebních množství před tím, než se zavážete k hromadným nákupům.
Obavy z duševního vlastnictví: OEM výrobci extruderů mají vlastní geometrie šroubových prvků chráněné patenty. Výrobci třetích stran musí pečlivě sledovat hranice IP, nabízející kompatibilní, ale neporušující designy. To je zvláště důležité pro geometrie samostíracích profilů a specializované konstrukce směšovacích prvků.
Logistika a dodací lhůty: Námořní přeprava z Číny na západní pobřeží USA trvá 14–21 dní, s dodatečným vnitrozemským tranzitem. Zásilky do EU přes Suezský průplav trvají 28–35 dní. Letecká přeprava je k dispozici pro naléhavé objednávky, ale zvyšuje náklady o 5–8x. Pozdní výpadky lodní dopravy v Rudém moři 2024 a brzy způsobily značná zpoždění a zvýšení nákladů na trasách Asie-Evropa, tlačí některé kupující směrem k evropským nebo tureckým dodavatelům. Zdroj: Journal of Commerce, .
Měnová a platební rizika: B2B transakce v tomto sektoru obvykle zahrnují bankovní převody (T/T) s 30% vklad a 70% zůstatek proti přepravním dokladům nebo akreditivu na dohled u větších objednávek. Kolísání měn mezi USD, EUR, a CNY mohou ovlivnit pořizovací náklady o 3–8% v průběhu nákupního cyklu.
Přesné CNC obráběcí centrum vyrábějící kovové součásti podobné výrobnímu procesu dvoušnekových extruderů
Geografické a politické výhody v obchodu
Obchodní koridor nabízí výrazné výhody pro B2B kupující průmyslových komponent:
Regulační sladění: USA i EU dodržují vysoké standardy pro bezpečnost průmyslových zařízení a shodu materiálů. Komponenty vyrobené podle norem EU (označení CE, ATEX pro výbušné prostředí) jsou obecně přijímány na americkém trhu s minimální dodatečnou certifikací. Tato regulační kompatibilita snižuje náklady na dodržování předpisů pro výrobce obsluhující oba trhy.
Infrastruktura přístavu: Hlavní přístavy včetně Rotterdamu (Europe's largest), Hamburg, Antverpy-Bruggy, Los Angeles/Long Beach, a Savannah poskytují efektivní manipulaci s průmyslovými součástmi v kontejnerech. Rotterdam's Europoort complex handles over 14 million TEUs annually and offers direct connections to Europe's inland waterway network, umožňující nákladově efektivní distribuci do výrobních klastrů v Německu, Belgie, a Nizozemsko. Zdroj: Úřad přístavu Rotterdam, 2024.
Zóny volného obchodu a celní sklad: Oba USA (Zóny zahraničního obchodu) a já (Volné zóny) nabízet mechanismy odkladu a snížení cla, z nichž mají prospěch dovozci komponent extruderů. Výrobci, kteří zřizují celní sklady na klíčových trzích, mohou nabídnout místní skladovou dostupnost a zároveň optimalizovat platby cla.
Trade Finance Infrastructure: Vyspělé bankovní systémy v USA i EU poskytují spolehlivé nástroje pro financování obchodu včetně akreditivů, pojištění vývozních úvěrů (prostřednictvím agentur jako Euler Hermes, EXIM banka), a programy financování dodavatelského řetězce, které snižují platební riziko pro kupující i prodávající.
Úspěch případových studií na trhu prvků extruderů
případová studie 1: Čínský výrobce zakládá distribuci v EU
Výrobce dvoušnekových extrudérových prvků se sídlem v Nanjingu s ročními příjmy přibližně USD 15 milion lidí si uvědomil, že evropští kupující váhali s objednávkou přímo z Číny kvůli dlouhým dodacím lhůtám a obavám o kvalitu. V 2023, společnost založila sklad v Duisburgu, Německo — Europe's largest inland port and a key logistics hub on the Belt and Road rail corridor. Udržováním zásob 200+ společný šroubový prvek Továrna na pelety specifikace (pro Coperion ZSK, Leistritz ZSE, a kompatibilita řady KraussMaffei ZE), zkrátili dodací lhůtu z 35–45 dny do 3–5 pracovních dnů pro zákazníky z EU. Společnost investovala do EN 10204 3.1 certifikaci materiálu pro všechny skladované položky a najala německy mluvícího technického prodejního inženýra. Výsledek: Příjmy EU vzrostly 180% v 18 měsíce, s klíčovými zákazníky včetně zpracovatelů v Německu, Itálie, a Polsko.
případová studie 2: US Compounder implementující strategii dvou zdrojů
Středně velký zpracovatel plastů v Texasu v provozu 12 dvoušnekové extruderové linky (mix strojů Coperion a Leistritz) utrácel přibližně USD 400,000 ročně na náhradních prvcích OEM. Po kvalifikaci dvou alternativních dodavatelů — jeden v Nanjingu, Čína, a jeden v Ahmedabádu, Indie — společnost snížila své roční výdaje na USD 220,000 při zachování kvality zpracování. Součástí kvalifikačního procesu: Extruder na plastové pelety (1) požadovat vzorky prvků s úplnými materiálovými certifikáty, (2) provádění nezávislého testování tvrdosti a rozměrů v místní metalurgické laboratoři, (3) provádění 500hodinových výrobních zkoušek na nekritických linkách, a (4) postupně rozšiřovat do všech řad 6 měsíce. Přístup dvou zdrojů také zajistil odolnost dodavatelského řetězce, když čínský dodavatel zaznamenal 3týdenní zpoždění dodávky kvůli přetížení přístavu.
případová studie 3: Evropské partnerství OEM s výrobcem Specialized Element
Evropský extrudér střední třídy OEM se sídlem v Itálii, vyrábějící přibližně 80 dvoušnekové extruderové linky ročně, přešla z vlastní výroby šroubových prvků na partnerský model se specializovaným výrobcem. Outsourcingem výroby prvků do vyhrazeného zařízení s pokročilými možnostmi CNC broušení a zpracováním materiálu PM-HIP, OEM snížil svou výrobní stopu, zlepšená konzistence kvality prvků, a zkrácené dodací lhůty pro zakázkové konfigurace šroubů. Model partnerství umožnil OEM zaměřit se na konstrukci strojů, shromáždění, a zákaznické aplikační inženýrství, zatímco výrobce prvků řešil metalurgicky náročnou výrobu. Tento přístup je v oboru stále běžnější, jak uvádí Plasty dnes, 2024.
Obchodní profesionálové na obchodním jednání B2B diskutující o strategiích získávání průmyslových komponent
Krajina veletrhu a průmyslových událostí
B2B nákupčí a výrobci prvků dvoušnekových extruderů se spojují na několika klíčových průmyslových událostech:
- Veletrh K (Düsseldorf, Německo): The world's largest plastics trade show, se koná třikrát ročně (další vydání: říjen ). Vystavují všichni hlavní výrobci OEM extruderů a mnoho výrobců prvků. Nezbytné pro vyhledávání dodavatelů a technologický benchmarking.
- JMÉNO (Orlando, USA): North America's largest plastics show, se koná třikrát ročně. The 2024 vydání přilákalo přes 50,000 návštěvníků a představoval rozsáhlé exponáty technologie vytlačování.
- Chinaplas (Shenzhen/Šanghaj, střídavé): Asia's largest plastics show, se silným zastoupením čínských výrobců extrudérových prvků. Vydání v Shenzhenu skončilo 4,000 vystavovatelé.
- Fakuma (Friedrichshafen, Německo): Každoroční evropská výstava plastů se silným zaměřením na technologii vytlačování, naplánováno na říjen.
Tyto akce poskytují příležitosti k praktickému hodnocení kvality, vyjednávání tváří v tvář, a budování vztahů, které jsou rozhodující v B2B obchodu s průmyslovými komponenty. Zdroj: Messe Düsseldorf, .
Věda o materiálu a technické aspekty pro kupující
Výběr správného výrobce prvků dvoušnekového extrudéru vyžaduje pochopení technických specifikací, které ovlivňují výkon a životnost:
Běžné metalurgie pro šroubové prvky
- Nitridovaná ocel (např., 1.8550 / 34CrAlNi7): Standardní materiál pro univerzální směsi. Tvrdost povrchu 900–1100 HV, hloubka nitridace 0,3–0.7mm. Nákladově efektivní, ale omezená životnost v abrazivních aplikacích.
- Průběžně kalená nástrojová ocel (např., D2, CPM-9V): Vyšší objemová tvrdost (58–62 HRC) poskytuje lepší odolnost proti abrazivnímu opotřebení ze skelných vláken a minerálních plniv.
- Materiály PM-HIP (např., CPM-10V, Vancron 40): Oceli z práškové metalurgie zpracované izostatickým lisováním za tepla nabízejí výjimečnou odolnost proti opotřebení (3–5x nitridovaná ocel) s dobrou houževnatostí. Stále více specifikováno pro vysoce plnivé směsi a recyklační aplikace.
- Karbid wolframu (WC/Spol): Maximální odolnost proti opotřebení pro extrémně abrazivní aplikace. Obvykle se používá jako povlak nebo se používá v pevné formě pro konkrétní typy prvků. Cena je 5–10x nitridovaná ocel.
- Stellite a Colmonoy Coatings: Návarové slitiny na bázi kobaltu a niklu nanášené svařováním nebo tepelným nástřikem pro aplikace odolné proti korozi v chemickém a farmaceutickém zpracování.
Buyers should request material test certificates (chemical composition, profily tvrdosti, microstructure images) and specify acceptance criteria in purchase orders. Reputable manufacturers welcome these requirements as they demonstrate quality commitment.
Advanced metallurgical testing and quality control equipment used in precision manufacturing of industrial components
Workplace Safety: Ochrana pracovníků v prostředích pro výrobu extruderů
The twin screw extrusion industry presents significant workplace safety challenges that B2B operators must address. Extrusion facilities involve heavy machinery, vysoké teploty (barrel temperatures typically range from 150°C až 350°C), rotating equipment, and handling of raw materials including abrasive fillers and chemical additives. Bezpečnost pracovníků — zejména ochrana nohou — is a critical operational requirement.
Why Safety Footwear Is Essential in Extrusion Plants
Extrusion manufacturing environments expose workers to multiple foot injury hazards:
- Náraz těžkých předmětů: Prvky dvoušnekového extrudéru — individual screw segments, sudové sekce, and die plates — can weigh from 2 kg až přes 50 kg. A dropped screw element or barrel segment can cause severe crush injuries to unprotected feet. OSHA reports that foot injuries account for approximately 60,000 workplace injuries annually in US manufacturing, s průměrem 7 ztracené pracovní dny na jeden incident. Zdroj: OSHA, 2024.
- Nebezpečí komprese: During extruder assembly and maintenance, workers position heavy components using overhead cranes and hoists. Misalignment or equipment failure can result in compression injuries to feet positioned near the assembly area.
- Puncture Risks: Extrusion facilities often have metal shavings, broken screw element fragments, wire, and fasteners on the floor. Standard footwear provides no protection against puncture wounds from these sharp objects.
- Tepelná nebezpečí: Roztavený polymer kape, materiál pro čištění za horka, and contact with heated barrel surfaces can cause severe burns. Heat-resistant safety footwear with appropriate sole ratings is essential for workers operating near the extrusion die and downstream equipment.
- Nebezpečí uklouznutí: Polymerní pelety, zpracovatelské oleje, a čisticí rozpouštědla vytvářejí kluzkou podlahu. Anti-slip safety footwear with SRC-rated soles (tested on both ceramic tile with sodium lauryl sulfate and steel with glycerol) výrazně snižuje riziko uklouznutí a pádu.
- Elektrická nebezpečí: Extruder drive motors, topné pásy, and control systems present electrical shock risks. ESD (electrostatic dissipative) or EH (elektrické nebezpečí) rated safety footwear provides an additional layer of protection.
Safety Footwear Standards and Certifications
B2B buyers sourcing safety footwear for extrusion plant workers should understand the applicable standards:
- V ISO 20345 (Norma EU): Defines safety footwear with toe protection capable of withstanding 200J impact and 15kN compression. Classes include S1 (antistatický, energy absorption at heel), S1P (adds puncture resistance), S3 (adds water resistance and profiled outsole), and the newer S5 (waterproof boot with puncture resistance).
- ASTM F2413 (US Standard): Specifies performance requirements for protective footwear including impact resistance (I/75 = 75 ft-lbs), odolnost proti stlačení (C/75 = 2,500 lbs), metatarzální ochrana (Mt/75), and electrical hazard protection (EH).
- Kompozitní vs. Ocelové špičky: Moderní bezpečnostní obuv stále více využívá kompozit (laminát, uhlíkové vlákno, nebo kevlar) toe caps instead of steel. Composite toes are lighter (30–40% redukce hmotnosti), nekovový (no cold transfer, airport-friendly), and meet the same impact/compression standards. For extrusion plant environments where workers stand for 8–12 hodinové směny, the weight reduction significantly improves comfort and reduces fatigue.
B2B Sourcing of Safety Footwear for Industrial Operations
For B2B operators managing extrusion facilities, safety footwear procurement should be approached strategically:
Volume Purchasing: Facilities with 50+ workers can negotiate significant volume discounts (obvykle 15–30% below retail) by working directly with safety footwear manufacturers or authorized distributors. Každoroční programy výměny zajišťují, že pracovníci mají obuv vždy v dobrém stavu.
Výběr podle aplikace: Různé role v rámci vytlačovacího zařízení vyžadují různé úrovně ochrany. Operátoři strojů pracující v blízkosti bubnu extrudéru potřebují tepelně odolné podrážky (HRO hodnoceno na 300°C kontaktní teplo). Technici údržby vyžadují ochranu metatarzů a odolnost proti propíchnutí. Zaměstnanci skladu manipulující se surovinami a hotovými výrobky potřebují ochranu proti nárazu a protiskluzové podrážky. Přístup víceúrovňových specifikací optimalizuje ochranu i náklady.
Komfort a soulad: Nejochrannější bezpečnostní obuv je k ničemu, pokud ji pracovníci odmítají nosit. Moderní bezpečnostní obuv od výrobců jako je Uvex, Bezpečnost Puma, Timberland PRO, Červené křídlo, a KEEN Utility kombinuje ochranu s komfortními prvky atletické obuvi včetně mezipodešví EVA, podšívky odvádějící vlhkost, a ergonomické stélky. Investice do pohodlné bezpečnostní obuvi zvyšuje míru shody z typických 70–80% do konce 95%, directly reducing injury incidents.
Celkové náklady na vlastnictví: Premium safety footwear costing USD 120–180 per pair with a 12-month service life is more cost-effective than budget options at USD 40–60 that require replacement every 4–6 měsíce. The total cost including procurement, fitting, and disposal favors quality products. Navíc, each prevented foot injury saves an estimated USD 9,000–15,000 in direct medical costs and lost productivity, according to the National Safety Council. Zdroj: Národní bezpečnostní rada, 2024.
Complete Extrusion Systems Factory Industrial safety boots with steel toe protection used in manufacturing and extrusion plant environments Amazon Extruder Screw
Budoucí obchodní trendy: Co očekávat v příštím 1-2 měsíce (červenec–srpen )
Na základě aktuálních tržních ukazatelů, vývoj politiky, a průmyslové signály, several trends are likely to shape the twin screw extruder elements trade in the near term:
1. Nejistota tarifů povede k budování zásob: With ongoing US tariff policy volatility, B2B buyers are expected to increase safety stock levels of critical extruder components. Manufacturers with US and EU warehouse capabilities will see increased demand. Chinese manufacturers offering DDP (Delivered Duty Paid) pricing to US destinations will gain competitive advantage by absorbing tariff complexity for buyers.
2. Sustainability Requirements Will Intensify: EU buyers are increasingly requesting carbon footprint data for purchased components. The CBAM reporting requirements, while not yet directly covering machinery components, are creating a culture of emissions transparency that extends through supply chains. Manufacturers providing EPD (Environmental Product Declarations) or carbon footprint calculations for their products will differentiate themselves. The recycling sector's growth — driven by EU packaging regulations mandating 30% recyklovaný obsah od 2030 — will increase demand for wear-resistant screw elements optimized for processing contaminated post-consumer waste streams.
3D Extruder Radiator 3. Digital Procurement Will Accelerate: B2B platforms are becoming more sophisticated in handling technical industrial components. Expect to see more twin screw extruder element manufacturers offering online configurators where buyers can select element type, size, materiál, and quantity with instant pricing. This reduces the traditional quote-negotiate-order cycle from 1–2 weeks to minutes, particularly for standard specifications.
4. Nearshoring Momentum in Europe: The combination of Red Sea shipping disruptions, rising Chinese labor costs, and EU supply chain due diligence regulations (the Corporate Sustainability Due Diligence Directive, effective 2026) will continue to push European buyers toward Turkish, Eastern European, and Indian suppliers. Turkey's proximity to EU markets (3–5 day shipping to major EU ports) and its customs union with the EU make it particularly attractive. Power Heater Extruder
5. Konsolidace mezi výrobci: The twin screw extruder elements manufacturing sector remains fragmented, zejména v Číně. Expect continued consolidation as larger manufacturers acquire smaller competitors to gain capacity, technologie, and customer relationships. This consolidation will ultimately benefit B2B buyers through improved quality consistency and financial stability of suppliers.
Aluminum Extruders Tennessee 6. Pokročilé technologie lakování: PVD (Fyzikální depozice par) and CVD (Chemical Vapor Deposition) coatings for screw elements are moving from laboratory to commercial availability. These coatings — including TiAlN, CrN, and DLC (Diamond-Like Carbon) — can extend element life by 2–4x Tornado Extruder Kit in specific applications. Výrobci, kteří investují do nátěrových schopností, zaujmou prémiové segmenty trhu. Zdroj: Plasty dnes, ; ITA Market Intelligence, .

Moderní skladové a logistické zázemí pro B2B distribuci průmyslových komponent a velkoobchodní provoz
Praktický průvodce získáváním zdrojů: Jak vybrat výrobce prvků dvoušnekového extrudéru
Dodavatel podvodních peletizérů Pro B2B nákupčí hodnotící potenciální dodavatele, následující rámec poskytuje strukturovaný přístup:
Krok 1: Definujte technické požadavky
Zdokumentujte svůj model extrudéru, specifikace prvků (Z, ID, délka, typ profilu), materiálové požadavky, množství, a harmonogram dodání. Zahrňte požadavky na tolerance a specifikace povrchové úpravy. Čím přesnější je vaše specifikace, tím přesnější a srovnatelnější nabídky obdržíte.
Krok 2: Identifikujte potenciální dodavatele
Používejte více kanálových platforem (Alibaba, Vyrobeno v Číně, ThomasNet pro americké dodavatele, Eurostránky pro dodavatele z EU), seznamy vystavovatelů na veletrhu (K Zobrazit, Chinaplas, JMÉNO), doporučení z oboru, and direct Google searches for "twin screw extruder elements factory" with geographic qualifiers.
Krok 3: Initial Qualification
Request company profiles, production capability presentations, customer reference lists, and quality certifications (ISO 9001 minimální, ISO 14001 preferred). Evaluate response time and communication quality as indicators of service capability.
Krok 4: Sample and Test
Order sample elements (typically 2–5 kusy) with full material certificates. Conduct independent testing: dimensional inspection (CMM measurement), testování tvrdosti (surface and cross-section), and if possible, metallographic examination. Compare results against specifications and OEM benchmarks.
Krok 5: Trial Production Run
Install qualified sample elements on a non-critical extruder line and run for a defined period (typically 500–1000 hodin). Monitor processing parameters, kvalitu produktu, and element wear. Document results for comparison with incumbent supplier performance.
Krok 6: Negotiate and Formalize
Based on successful trials, negotiate pricing (consider volume tiers, annual contracts, and consignment stock arrangements), platební podmínky, warranty conditions, and quality assurance protocols. Formalize the relationship with a supply agreement that includes quality specifications, delivery requirements, a mechanismy řešení sporů.
Často kladené otázky (FAQ)
- What materials are commonly used for twin screw extruder elements?
- The most common materials include nitrided steel (34CrAlNi7/1.8550), through-hardened tool steels (D2, CPM-9V), powder metallurgy HIP materials (CPM-10V, Vancron 40), and tungsten carbide for extreme wear applications. Material selection depends on the processed material's abrasiveness, corrosiveness, and processing temperature. A qualified manufacturer will recommend the optimal metallurgy based on your specific application.
- What is the typical lead time for custom twin screw extruder elements?
- Lead times vary by manufacturer and order complexity. Chinese manufacturers typically quote 3–5 weeks for standard specifications and 5–8 weeks for custom or PM-HIP materials. European manufacturers quote 4–8 weeks for standard and 8–12 weeks for specialized materials. Manufacturers maintaining warehouse stock of common sizes can ship within 1–5