Mga sangkap sa Extruder Screw: Precision Engineered alang sa Wear Resistance, Proteksyon sa Kaagnasan & Labing Maayo nga Pagganap
Uban sa 22 mga tuig sa espesyal nga kahanas sa extruder screw component nga disenyo, materyal nga siyensya, ug industriyal nga extrusion aplikasyon, nakigtambayayong ko sa 450+ mga tiggama sa mga plastik, kemikal, ug mga industriya sa pagproseso sa pagkaon aron ma-optimize ang performance sa tornilyo-pagkunhod sa downtime pinaagi sa 40% ug pagpalugway sa screw service life sa 2-3x alang sa high-wear applications. Ang screw component mao ang kasingkasing sa bisan unsang extruder system, direkta nga nakaapekto sa kahusayan sa pagproseso sa materyal, kalidad sa produkto, ug gasto sa operasyon. Ang mga sangkap sa screw sa Excellence gi-engineered nga nagpunting sa materyal nga siyensya, geometric nga katukma, ug disenyo nga espesipiko sa aplikasyon, naghimo kanila nga standard nga bulawan alang sa mga proseso sa extrusion gikan sa standard nga plastic compounding ngadto sa corrosive nga pagproseso sa kemikal ug taas nga temperatura nga produksyon sa pagkaon.
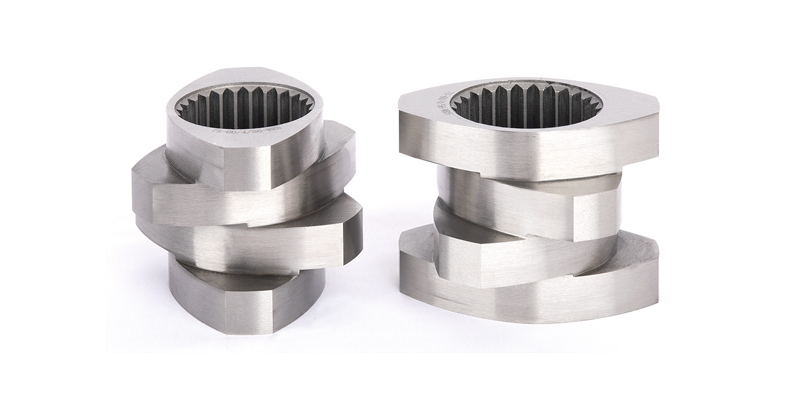
Mga sangkap sa screw: Kinauyokan nga Disenyo & Functional nga Bentaha
Ang screw component usa ka importante nga bahin sa extruder. Ang pagsukol sa pagsul-ob ug pagsukol sa kaagnasan hinungdanon nga mga timailhan sa kinabuhi sa serbisyo niini. Ang Excellence nagtanyag sa lain-laing mga materyales nga mohaum sa lain-laing mga kondisyon sa operating ug ekonomikanhong mga konsiderasyon. Sa mga sistema sa extrusion, screw wear ug corrosion account alang sa 60% sa wala planoha nga downtime ug 30% sa mga gasto sa pagmentinar—paghimo sa pagpili sa materyal ug katukma sa disenyo nga dili negotiable alang sa cost-effective nga produksyon. Gitubag sa mga sangkap sa screw sa Excellence kini nga mga hagit pinaagi sa kombinasyon sa mga premium nga materyales, na-optimize nga geometry, ug custom engineering, pagsiguro sa taas nga serbisyo sa kinabuhi bisan sa pinakalisud nga mga palibot sa pagproseso (e.g., napuno nga mga plastik, makadaot nga mga kemikal, taas nga temperatura nga polimer).
Ang standard nga screw component sa Excellence adunay groove depth ratio (D0/Mar) sa 1.55, nga mao ang labing kamalaumon nga kantidad nga gikonsiderar ang torque, libre nga volume, paspas, ug pagkatibulaag ug pagsagol nga mga epekto. Ang ratio sa giladmon sa groove (gihubit ingon nga ratio sa gawas nga screw diametro (D0) ngadto sa sulod nga diametro sa ugat (gikan sa)) usa ka kritikal nga geometric parameter nga nagbalanse sa upat ka yawe nga extrusion performance factor:
- Kapasidad sa Torque: A 1.55 ang ratio nagpadako sa pagbalhin sa torque gikan sa extruder drive system ngadto sa materyal, pagpugong sa screw stalling bisan sa mga high-viscosity nga mga materyales (e.g., puno sa PVC compounds, mga plastik nga engineering sama sa PEEK).
- Libre nga Volume: Ang 1.55 ratio naghatag og igo nga libre nga gidaghanon alang sa materyal nga pagtunaw ug degassing, pagpakunhod sa risgo sa overheating ug degradation sa init-sensitive nga mga materyales (e.g., medikal nga grado TPU, LDPE).
- Pagtuyok nga Bilis: Gi-optimize alang sa high-speed extrusion (hangtod sa 1200 rpm) nga walay pagkompromiso sa integridad sa estruktura—kritikal alang sa high-throughput nga mga linya sa produksiyon (e.g., pipe/profile extrusion).
- Pagkatibulaag & Mga Epekto sa Pagsagol: Gisiguro ang managsama nga pag-apod-apod sa mga additives (mga masterbatch, mga filler, mga stabilizer) sa lebel sa partikulo, pagwagtang sa streaking, aglomerasyon, o dili managsama nga mekanikal nga mga kabtangan sa nahuman nga mga produkto.
Alang sa lainlaing mga aplikasyon, Ang Excellence mahimo usab nga gawasnon sa pagpili sa usa ka groove depth ratio (D0/Mar) gikan sa 1.4 sa 1.8, pagtugot sa tukma nga tuning sa screw performance sa pagpares sa piho nga materyal ug produksyon kinahanglanon:
- 1.4 Ratio: Alang sa high-torque nga mga aplikasyon (e.g., puno kaayo nga mga compound nga adunay 60% calcium carbonate/talc filler) - nag-una sa kalig-on sa istruktura kaysa libre nga volume.
- 1.6-1.8 Ratio: Alang sa ubos nga viscosity nga mga materyales (e.g., film-grade PE/PP, polymers nga nakabase sa solvent) – mopadako sa libre nga volume para sa pagtunaw/pag-degas ug pagpamenos sa shear heating.
Tungod sa espesyal nga mga kinahanglanon sa pipila ka mga materyal nga aplikasyon bahin sa pagkatibulaag, pagsagol, paggunting, ug internal nga pagpainit, Gipahiangay usab sa Excellence ang mga sangkap sa screw nga adunay espesyal nga istruktura para sa lainlaing mga aplikasyon, sa ingon pagkunhod sa internal nga pagpainit nga dili ikompromiso ang pagkatibulaag, pagsagol, ug mga epekto sa paggunting. Internal nga pagpainit (tungod sa sobra nga paggunting tali sa screw ug materyal) usa ka dakong hinungdan sa pagkadaot sa materyal sa mga polimer nga sensitibo sa init (e.g., PVC, PET, medikal nga grado nga ABS). Gitubag kini sa mga custom nga disenyo sa screw sa Excellence:
- Mga Elemento sa Pagsagol: Helical static nga mga mixer, mga mixer sa pinya, ug ang mga mixer sa Maddock nga gisagol sa paglupad sa tornilyo aron parehas nga maapod-apod ang mga pwersa sa paggunting, pagkunhod sa lokal nga pagpainit pinaagi sa 20-30%.
- Variable Pitch Flights: Tapered pitch nga mga seksyon nga anam-anam nga nag-compress sa materyal, pagpamenos sa kalit nga paggunting nga pwersa ug pagmugna sa kainit.
- Mga Disenyo sa Paglupad sa Barrier: Gibulag ang solid ug tinunaw nga mga hugna sa materyal, pagsiguro sa hingpit nga pagkatunaw sa dili pa ang high-shear mixing-kritikal alang sa engineering plastics (PC, PA, PBT).
- Ubos-Shear Flight Profile: Alang sa mga materyal nga sensitibo sa temperatura (e.g., bioplastik, pharmaceutical excipients) – makapamenos sa shear pagpainit sa <5°C labaw sa gitakda nga temperatura sa extrusion.
Kini nga mga kostumbre nga mga disenyo gi-validate sa ikatulo nga partido nga pagsulay sa Society of Plastics Engineers (SPE), nagpakita a 40% pagkunhod sa pagkadaot sa materyal (gisukod pinaagi sa pagpabilin sa MFR) itandi sa standard nga mga disenyo sa tornilyo alang sa mga polimer nga sensitibo sa init.
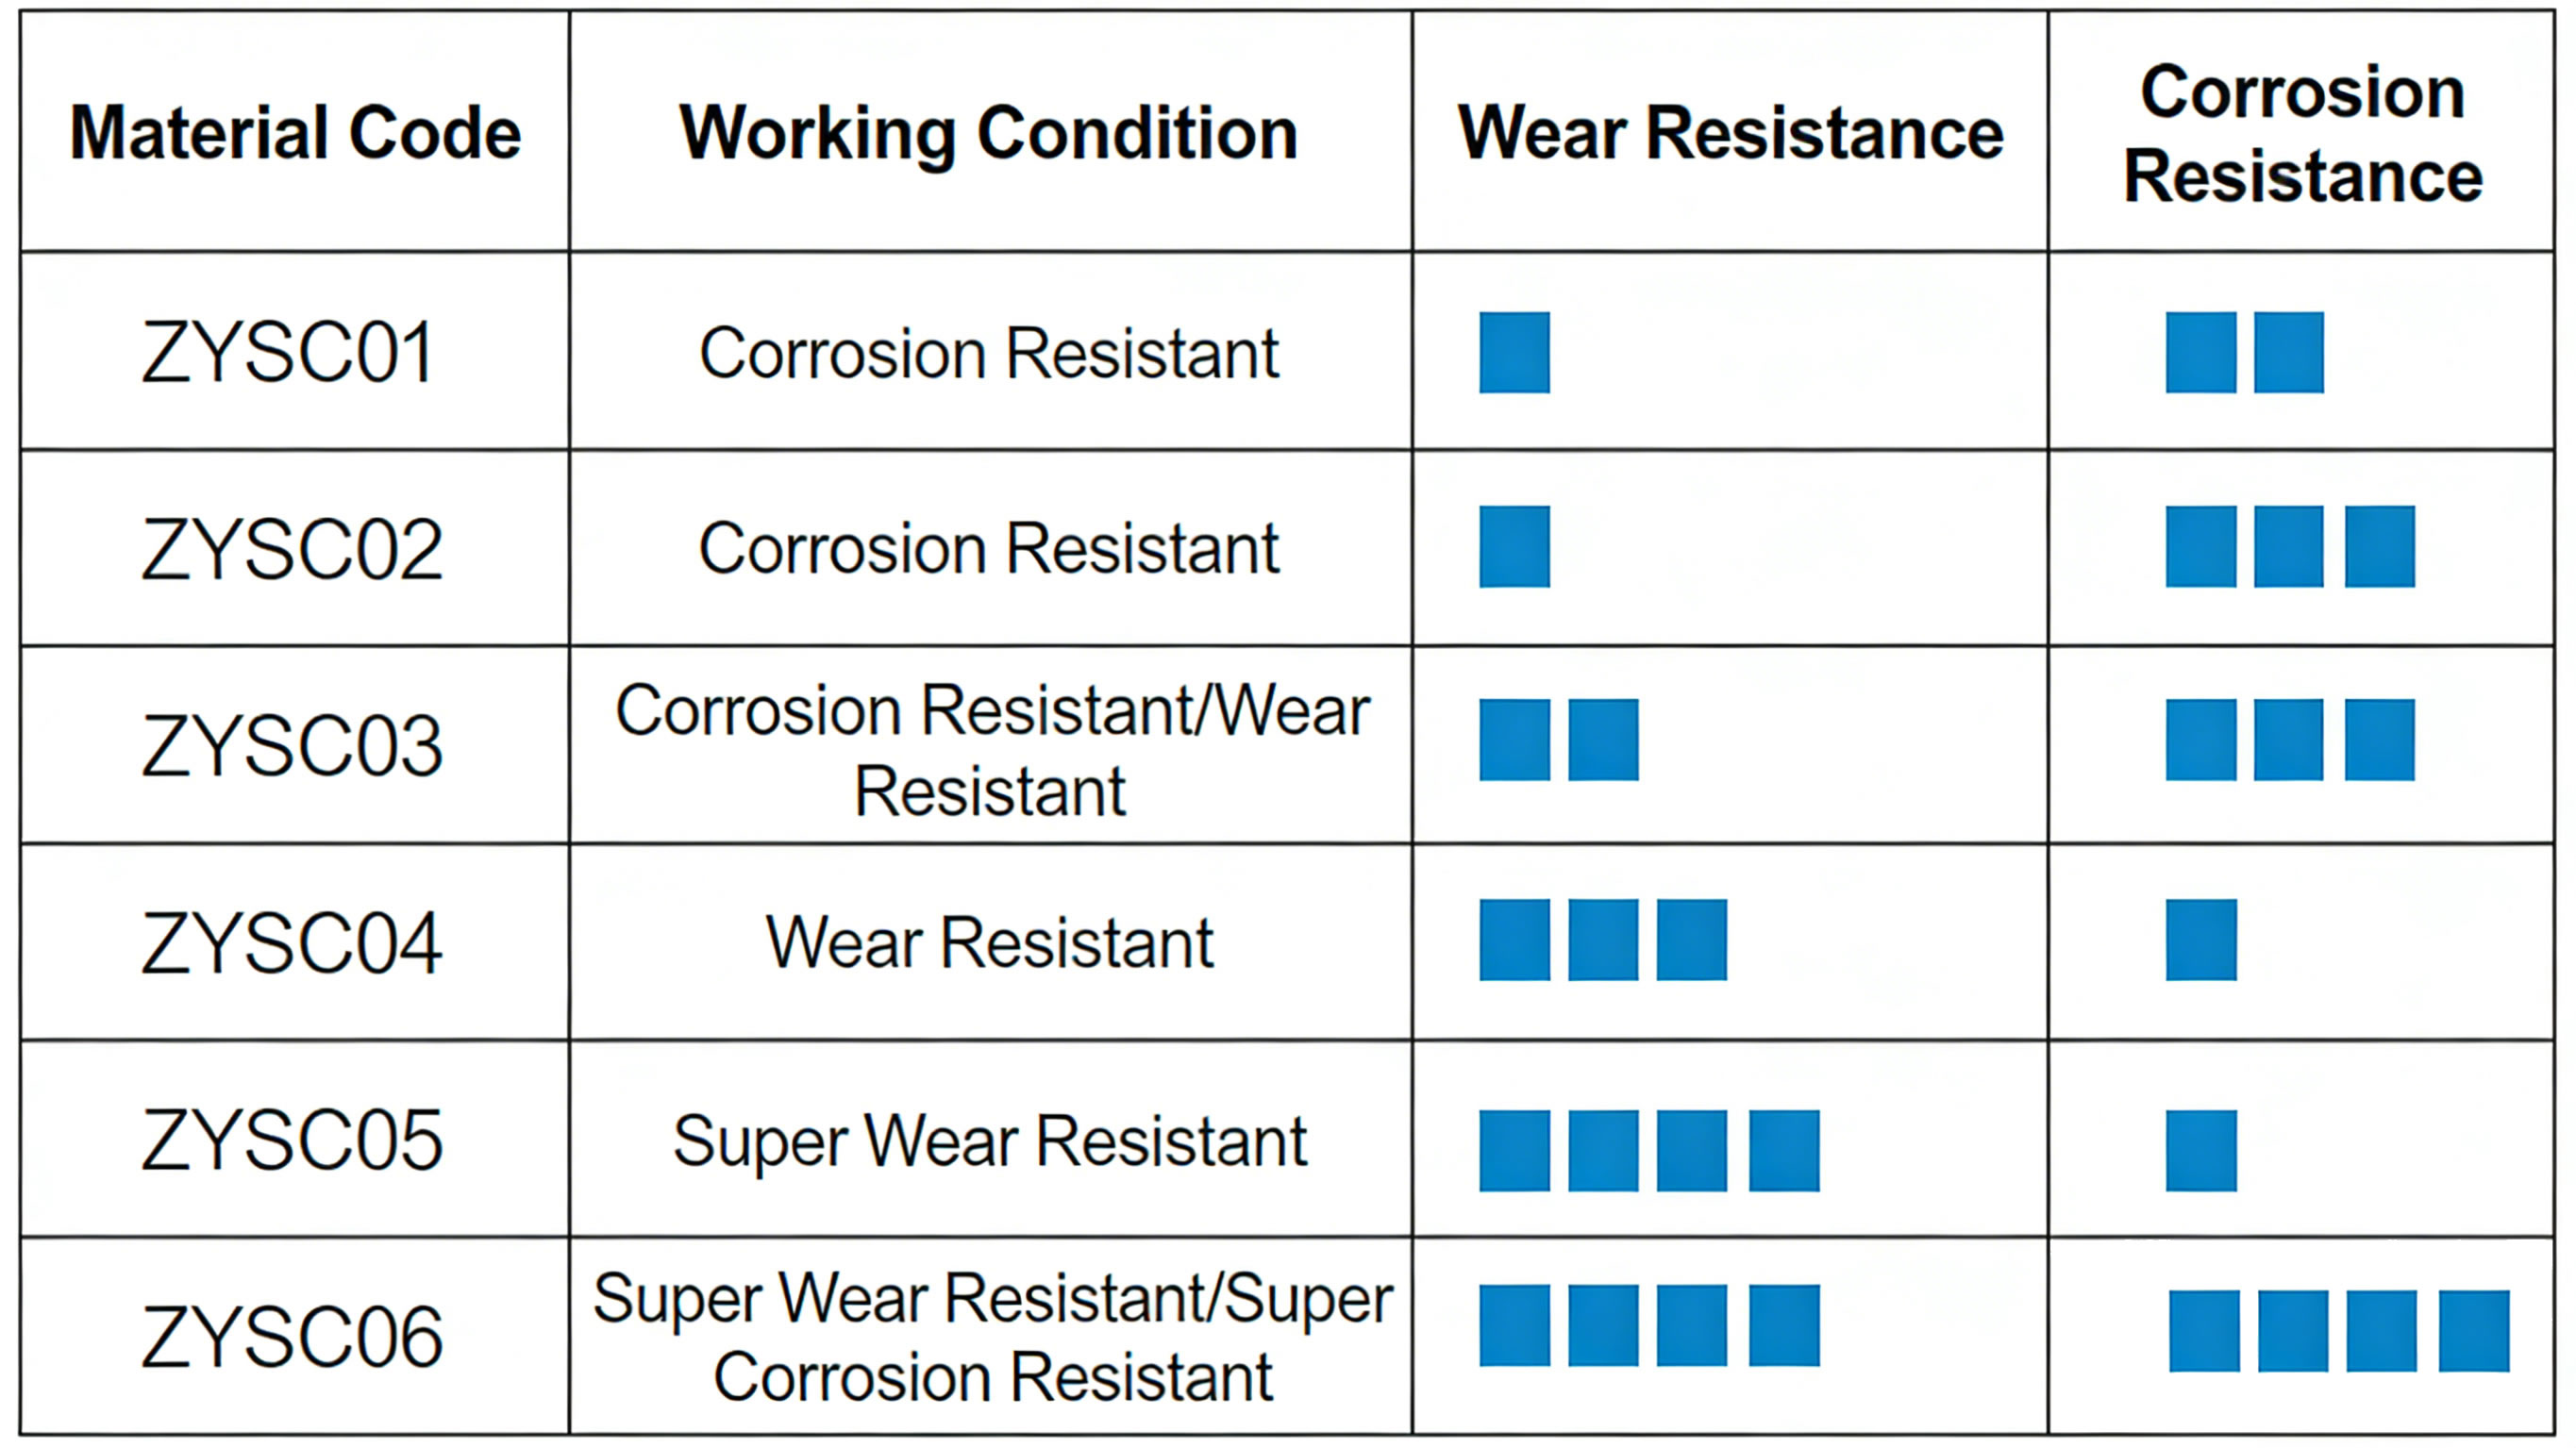
Mga Materyal alang sa Extruder Screw Components: Gipahaom sa Operating Kondisyon
Ang mga sangkap sa tornilyo sa Excellence gihimo gikan sa lainlaing mga materyales nga adunay taas nga performance, gipili base sa wear resistance, pagbatok sa corrosion, pagtugot sa temperatura, ug pagka-epektibo sa gasto. Ang husto nga pagpili sa materyal nagpalugway sa kinabuhi sa serbisyo sa screw gikan sa 3-6 mga bulan (standard nga asero) sa 1-5 mga tuig (premium nga mga materyales), depende sa aplikasyon:
- Taas nga tulin nga puthaw nga himan: W6Mo5Cr4V2
- Pangunang mga Properties: Katig-a hangtod sa HRC 62-65, maayo kaayo nga pagsukol sa pagsul-ob, taas nga temperatura kusog (hangtod sa 600°C), ug maayong pagkagahi (mosukol sa chipping/cracking).
- Labing Maayo nga mga Aplikasyon: High-wear extrusion nga mga proseso (napuno nga mga plastik nga adunay calcium carbonate/talc/glass fiber, gi-recycle nga mga plastik nga adunay abrasive nga mga hugaw, pagsagol sa goma).
- Kinabuhi sa Serbisyo: 18-24 mga bulan alang sa 24/7 operasyon uban sa 50% puno sa PVC compounds (3x mas taas kay sa nitrided steel).
- Kaayohan sa Ekonomiya: Mas taas nga gasto sa una ($800-$1,500 kada metro) offset sa 70% pagkunhod sa kapuli nga frequency ug downtime.
- Nitrided nga asero: 38CrMoAl
- Pangunang mga Properties: Katig-a sa nawong hangtod sa HRC 58-60 (nitrided layer 0.5-0.8mm ang gibag-on), maayo nga pagsukol sa kakapoy, kasarangan nga resistensya sa corrosion, ug pagka-epektibo sa gasto.
- Labing Maayo nga mga Aplikasyon: Standard nga mga proseso sa extrusion (birhen PE/PP/ABS, ubos nga filler compounds <20%, non-corrosive nga mga materyales).
- Kinabuhi sa Serbisyo: 6-12 mga bulan alang sa 24/7 operasyon uban sa birhen PE/PP (standard sa industriya alang sa general-purpose extrusion).
- Kaayohan sa Ekonomiya: Ubos nga gasto sa una ($300-$600 kada metro) - sulundon alang sa gamay nga batch nga produksiyon o ubos nga volume nga mga linya sa extrusion.
- Stainless steel: 316L, C276, ug uban pa.
- Pangunang mga Properties: Talagsaon nga resistensya sa corrosion (316L: makasugakod sa malumo nga mga asido/base; C276: makasugakod sa mapintas nga mga kemikal sama sa chlorine, sulfuric acid, ug halogenated solvents), pagsunod sa grado sa pagkaon (316L nakigtagbo sa FDA 21 CFR 177.1520), ug kalig-on sa taas nga temperatura (hangtod sa 800°C para sa C276).
- Labing Maayo nga mga Aplikasyon: Makadaot nga pagproseso sa materyal (kemikal nga extrusion, PVC nga adunay acidic stabilizer), pagpapilit sa pagputos sa pagkaon/inom (FDA-compliant), extrusion sa medikal nga aparato (biocompatible nga mga materyales).
- Kinabuhi sa Serbisyo: 2-5 mga tuig alang sa chemical extrusion (walay corrosion-related nga pagsul-ob), 12-18 bulan para sa food-grade extrusion.
- Pagsunod: 316L mao ang FDA/USDA compliant alang sa food-contact applications; Ang C276 gisertipikado sa ATEX alang sa mga eksplosibong kemikal nga palibot.
- Mainit nga isostatic pressing (HIP) mga materyales
- Pangunang mga Properties: Ang pagproseso sa HIP nagwagtang sa internal nga porosity sa materyal (densidad >99.9%), nga miresulta sa ultra-high wear resistance (2x mas taas kay sa W6Mo5Cr4V2), talagsaon nga resistensya sa corrosion, ug uniporme nga mekanikal nga mga kabtangan sa tibuok screw.
- Labing Maayo nga mga Aplikasyon: Grabe nga mga kondisyon sa operasyon (abrasive nga puno sa seramik nga mga polimer, taas nga temperatura nga mga plastik nga engineering sama sa PEEK/PEI, corrosive kemikal nga extrusion).
- Kinabuhi sa Serbisyo: 3-5 mga tuig alang sa 24/7 operasyon nga adunay puno nga seramiko nga PEEK (ang pinakataas nga serbisyo sa kinabuhi sa bisan unsang screw nga materyal).
- Kaayohan sa Ekonomiya: Ang premium nga bayad sa una ($1,800-$3,000 kada metro) – Nakab-ot ang ROI sa 12-18 bulan alang sa taas nga volume, high-wear nga mga linya sa produksyon.
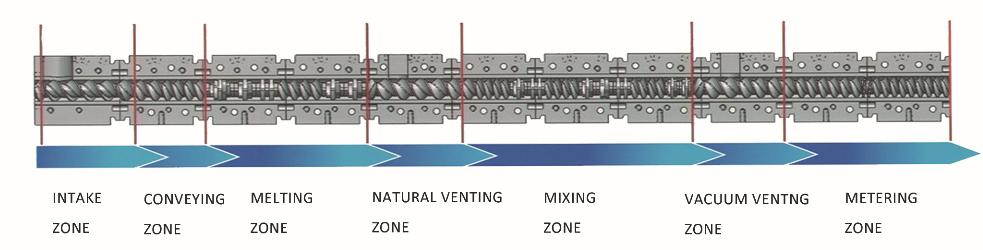
Mga Disenyo sa Component sa Screw nga Piho sa Aplikasyon
1. Plastic Compounding Screw component
Para sa plastic compounding (masterbatch nga produksyon, puno nga polymer extrusion, recycled nga plastic reprocessing), Ang mga sangkap sa screw sa Excellence gi-engineered aron mapadako ang pagkatibulaag ug mamenosan ang pagsul-ob:
- Groove depth ratio: 1.55 (sumbanan) o 1.4 (high-filler nga mga compound >40%).
- Materyal: W6Mo5Cr4V2 (taas nga tigpuno) o 38CrMoAl (ubos nga filler).
- Pasadya nga mga Feature: Nahiusa nga mga pin sa pagsagol, barrier flights, ug shear reduction zones aron mapugngan ang paghugpong sa filler ug pagkadaot sa materyal.
- Data sa Pagganap: 98% additive dispersion pagkaparehas (gipamatud-an pinaagi sa SPE testing), 40% pagkunhod sa pagsul-ob sa screw kumpara sa generic compounding screws.
2. Kemikal & Makadaot nga Materyal nga Screw Components
Alang sa chemical extrusion (polymers nga nakabase sa solvent, makadaot nga mga additives, mga masterbatch sa kemikal), giuna ang pagsukol sa kaagnasan:
- Groove depth ratio: 1.6-1.8 (nagpadako sa libre nga gidaghanon alang sa solvent evaporation).
- Materyal: C276 (mapintas nga mga kemikal) o 316l (malumo nga mga corrosive).
- Pasadya nga mga Feature: Hapsay nga gipasinaw nga mga ibabaw sa paglupad (Ra ≤ 0.8μm) aron malikayan ang materyal nga adhesion, gitak-opan nga tornilyo nga nagtapos sa pagwagtang sa kemikal nga pagtulo.
- Pagsunod: Gi-sertipikado sa ATEX alang sa mga eksplosibong kemikal nga palibot, Nagsunod sa REACH alang sa mga regulasyon sa kemikal sa EU.
3. Pagkaon & Mga sangkap sa Screw sa Medical-Grade
Para sa food packaging ug medical device extrusion, hygiene ug biocompatibility kritikal:
- Groove depth ratio: 1.55 (balanse pagsagol ug ubos nga paggunting).
- Materyal: 316L nga stainless steel (Nagsunod sa FDA/USDA).
- Pasadya nga mga Feature: Sayon limpyo nga disenyo (walay patay nga mga dapit alang sa pagtubo sa bakterya), gipasinaw nga mga ibabaw (Ra ≤ 0.4μm), ug non-toxic lubricants (grado sa pagkaon).
- Pagsunod: FDA 21 CFR 177.1520 (kontak sa pagkaon), ISO 10993 (biocompatibility sa medikal nga device).
4. Taas nga Temperatura nga Inhenyeriya nga Plastic Screw Components
Alang sa mga plastik nga engineering (TINGALI, PEI, PA66 nga adunay glass fiber), Ang kusog sa taas nga temperatura ug pagsukol sa pagsul-ob mao ang yawe:
- Groove depth ratio: 1.4-1.55 (taas nga torque alang sa high-viscosity melts).
- Materyal: HIP-proseso nga W6Mo5Cr4V2 o C276 (kalig-on sa taas nga temperatura).
- Pasadya nga mga Feature: Pagpabugnaw sa mga kanal sa screw core (makapamenos sa internal nga pagpainit pinaagi sa 25%), wear-resistant coating (tungsten carbide) sa mga tip sa paglupad.
- Data sa Pagganap: Nagmintinar sa dimensional nga kalig-on sa 400°C, kinabuhi sa serbisyo sa 3+ tuig alang sa bildo fiber-puno PEEK extrusion.
Teknikal nga Detalye & Pagkontrol sa Kalidad
1. Mga Dimensyon nga Pagtugot
Ang mga sangkap sa screw sa Excellence gihimo sa estrikto nga ISO 9001:2015 kalidad nga mga sumbanan, uban sa dimensional tolerances sa:
- Panggawas nga diametro (D0): ±0.02mm (kritikal alang sa pagkaangay sa baril).
- Diametro sa gamut (gikan sa): ±0.03mm (nagsiguro sa makanunayon nga groove depth ratio).
- Flight pitch: ± 0.05mm (uniporme nga pag-uswag sa materyal).
- Pagkatul-id: ≤0.01mm/m (pugngan ang pagsul-ob sa baril ug pagkatulo sa materyal).
Ang tanan nga mga screw gisusi gamit ang CNC coordinate nga mga makina sa pagsukod (CMM) aron masusi ang mga pagtugot sa wala pa ipadala.
2. Mga Opsyon sa Pagtambal sa Ibabaw
Aron mapalambo ang performance, Ang Excellence nagtanyag og opsyonal nga mga pagtambal sa ibabaw alang sa mga component sa screw:
- Nitriding: Alang sa 38CrMoAl nga asero (sumbanan) - nagdugang sa katig-a sa nawong sa HRC 58-60.
- Tungsten Carbide coating: Alang sa W6Mo5Cr4V2 nga asero - nagdugang pagsukol sa pagsul-ob pinaagi sa 50% alang sa abrasive nga mga materyales.
- Pagtabon sa PTFE: Alang sa 316L nga asero - makapamenos sa materyal nga pagpilit (sulundon alang sa sticky nga mga materyales sama sa TPE / TPU).
- Electropolishing: Alang sa 316L/C276 nga asero - nagpauswag sa resistensya sa kaagnasan ug kahinlo (pagkaon/medikal nga aplikasyon).
3. Proseso sa Pagkontrol sa Kalidad
Ang matag Excellence screw component moagi sa 7-step quality control process:
- Pag-inspeksyon sa hilaw nga materyal (sertipiko sa pagsusi sa pag-verify alang sa materyal nga grado ug mga kabtangan).
- CNC machining nga adunay real-time nga dimensional monitoring.
- Pagtambal sa init (quenching/tempering alang sa himan steel, nitriding alang sa 38CrMoAl) uban sa pagsulay sa katig-a.
- Pagtambal sa nawong (kon magamit) uban ang pagsulay sa adhesion.
- Pagsusi sa dimensyon sa CMM (bug-os nga tolerance verification).
- Pagsulay sa dinamikong balanse (ISO 1940-1:2016) - amplitude sa vibration <0.1mm sa labing taas nga tulin sa operasyon.
- Katapusan nga visual inspeksyon ug sertipikasyon (materyal nga pagsubay, dimensional nga taho, report sa katig-a).
Ang tanan nga datos sa pagkontrol sa kalidad gipabilin alang sa 10 mga tuig, pagsiguro sa hingpit nga pagsubay alang sa pagsunod sa regulasyon (IATF 16949 alang sa automotive, FDA alang sa medikal).
Pagtuon sa Kaso: Ang HIP Material Screws Makunhuran ang Downtime para sa Ceramic-Filled PEEK Extrusion (USA)
Usa ka tiggama sa sangkap sa aerospace sa US nag-atubang sa kanunay nga pagkapakyas sa screw (matag 3 mga bulan) sa diha nga extruding ceramic-puno PEEK (30% tigpuno sa alumina) alang sa mga bahin sa eroplano:
- Orihinal nga mga Hagit:
- Ang mga tornilyo sa W6Mo5Cr4V2 paspas nga naguba (pagsul-ob sa tip sa paglupad >1mm sa 3 mga bulan) tungod sa ceramic abrasion.
- Wala planoha nga downtime (8 mga oras kada pag-ilis sa screw) – nawad-an sa produksyon sa $15,000 kada downtime nga panghitabo.
- Dili managsama nga mga sukod sa bahin (tungod sa pagdugang sa screw clearance) – 15% scrap rate.
- Kahusay nga Solusyon: Custom nga HIP-processed W6Mo5Cr4V2 screw component nga adunay tungsten carbide coating, groove depth ratio 1.4 (taas nga torque), ug barrier flight design.
- Mga Resulta Human sa Pag-instalar:
- Ang kinabuhi sa serbisyo sa screw gipalugway sa 36 mga bulan (12x mas taas kay sa orihinal nga mga screw).
- Ang wala giplano nga downtime gipakunhod sa 92% (1 downtime nga panghitabo kada 3 tuig vs. 4 kada tuig).
- Scrap rate mikunhod ngadto sa 1% (makanunayon nga mga sukod sa bahin tungod sa gamay nga pagsul-ob sa screw).
- Tinuig nga gasto sa pagtipig sa $180,000 (downtime + materyal + gasto sa pag-ilis sa screw).
- Nakab-ot ang ROI sa 8 mga bulan (gasto sa tornilyo $2,800 vs. tinuig nga savings $180,000).
Mikomento ang tagdumala sa engineering sa planta: "Ang HIP nga materyal nga mga screw sa Excellence nagbag-o sa among PEEK extrusion nga proseso. Wala na kami mabalaka bahin sa wala giplano nga downtime, ug ang kalidad sa among bahin miuswag aron matubag ang hugot nga pagtugot sa industriya sa aerospace (±0.01mm). Kini nagtugot kanamo sa pagsiguro 2 bag-ong mga kontrata sa aerospace nga nagkantidad og $2M kada tuig.
Pag-instalar, Pagmentinar & Mga Giya sa Pagpuli
1. Labing Maayo nga Mga Praktis sa Pag-instalar sa Screw
Ang husto nga pag-instalar nagsiguro sa labing maayo nga performance ug makapugong sa ahat nga pagsul-ob:
- Hinloi pag-ayo ang extruder barrel (kuhaa ang daan nga nahabilin nga materyal) sa dili pa i-install ang bag-ong screw – gamita ang barrel cleaning rod ug food-grade cleaning agent (Ang FDA-compliant para sa pagkaon/medikal nga aplikasyon).
- Susiha ang baril alang sa pagsul-ob (pagsukod sa sulod nga diametro sa baril) – ilisan ang baril kon clearance >0.5mm (Ang sobra nga clearance hinungdan sa backflow sa materyal ug dili maayo nga pagsagol).
- I-install ang screw gamit ang lifting fixture (likayi ang paghulog o pagkamot sa mga flight) - torque ang screw coupling sa mga detalye sa tiggama (kasagaran 300-500 Nm).
- Susiha ang pag-align sa screw (gamit ang dial indicator) – runout kinahanglan nga <0.02mm sa tumoy sa tornilyo.
- Paghimo ug dry run (walay materyal) sa ubos nga tulin (50 rpm) kay 10 minuto – susiha ang abnormal nga kasaba/kurog (nagpaila sa misalignment).
Ang Excellence naghatag usa ka detalyado nga manwal sa pag-install nga adunay mga litrato ug mga detalye sa torque alang sa tanan nga mga modelo sa screw.
2. Preventive Maintenance alang sa Screw Components
Ang regular nga pagmentinar nagpalugway sa kinabuhi sa screw ug nagmintinar sa pasundayag:
- Adlaw-adlaw nga Pagmentinar:
- Limpyohi ang tornilyo pagkahuman sa produksiyon (paglimpyo sa compound sa paghinlo) aron makuha ang nahabilin nga materyal (makapugong sa carbonization ug corrosion).
- Susiha ang tumoy sa tornilyo ug mga elemento sa pagsagol sa pagkasul-ob/kadaot (visual check atol sa pagpurga).
- Buwan nga Pagmentinar:
- Sukda ang screw flight clearance (baril sa sulod nga diametro - screw sa gawas nga diametro) - Pagrekord sa datos aron masubay ang rate sa pagsul-ob.
- Lubricate ang screw coupling (paggamit ug taas nga temperatura nga grease, FDA-compliant kon gikinahanglan).
- Susiha ang materyal nga pagtukod sa patay nga mga zone (pagsagol sa mga elemento, barrier flights) – limpyo gamit ang brass brush (paglikay sa scratching sa paglupad ibabaw).
- Quarterly Maintenance:
- Kuhaa ang screw alang sa hingpit nga pagsusi (sukda ang gibag-on sa paglupad, susiha kung adunay corrosion/cracking).
- Polish nga menor de edad nga gisul-ob sa mga tip sa paglupad (gamit ang 400-grit sandpaper) aron mapasig-uli ang pagkasibu sa dimensyon.
- Susiha ang barrel liner alang sa pagsul-ob (pulihan kung gikinahanglan aron mapadayon ang labing maayo nga clearance).
3. Mga Pamantayan sa Pagpuli sa Screw
Ilisan ang mga component sa screw kung:
- Pagsul-ob sa tip sa paglupad >1mm (hinungdan sa dili maayo nga pagsagol ug dili managsama nga output).
- Corrosion pitting >0.5mm lawom (risgo sa kontaminasyon sa materyal ug pagkapakyas sa istruktura).
- Mga liki sa mga flight o core (peligro sa kaluwasan - risgo sa pagkaguba sa screw atol sa operasyon).
- Pagtangtang sa tornilyo >0.8mm (materyal nga backflow pagmobu sa extruder efficiency pinaagi sa >20%).
- Pagkadaot sa materyal (Pagkalainlain sa MFR >10%) - nagpaila sa dili maayo nga pagsagol tungod sa gisul-ob nga mga flight.
Ang Excellence nagtanyag usa ka serbisyo sa pag-inspeksyon sa tornilyo (on-site o lab-based) aron masusi ang pagsul-ob ug irekomenda ang oras sa pagpuli.
Mga FAQ Bahin sa Excellence Extruder Screw Components
Q: Mahimo ba nga ipasibo sa Excellence ang mga sangkap sa screw alang sa dili standard nga mga gidak-on sa extruder (e.g., 65mm, 90mm diametro)?
A: Oo. Ang Excellence naghimo sa mga screw component alang sa tanang standard extruder diameters (15mm ngadto sa 200 mm) ug naandan nga mga diametro (kada drowing sa kustomer). Naghimo usab kami mga sangkap nga twin-screw (co-rotating ug counter-rotating) alang sa compounding extruders, nga adunay mga gidak-on sa pitch gikan sa 10mm hangtod 100mm.
Q: Unsa ang lead time alang sa naandan nga mga sangkap sa screw (pagpili sa materyal + groove depth ratio + espesyal nga disenyo)?
A: Standard nga mga sangkap sa screw (38CrMoAl, 1.55 groove depth ratio) adunay lead time sa 2-3 semana. Pasadya nga mga sangkap (HIP nga mga materyales, espesyal nga groove depth ratio, pagsagol sa mga elemento) nagkinahanglan 4-6 semana. Gipadali ang produksiyon (1-2 semana alang sa standard, 3 mga semana alang sa kostumbre) anaa alang sa dugang 25% bayad.
Q: Naghatag ba ang Excellence og mga taho sa pagsulay sa materyal alang sa mga sangkap sa screw?
A: Oo. Ang tanan nga mga sangkap sa screw adunay usa ka sertipiko sa materyal (sertipiko sa pagtuki – COA) pag-verify sa grado sa materyal, katig-a, ug kemikal nga komposisyon. Para sa mga materyales sa HIP, naghatag usab kami og mga taho sa pagproseso sa HIP (densidad, porosidad) ug non-destructive testing (NDT) mga taho (ultrasonic testing alang sa internal nga mga depekto).
Q: Unsaon nako pagpili sa husto nga materyal alang sa akong extrusion nga aplikasyon?
A: Ang technical team sa Excellence naghatag ug libre nga giya sa pagpili sa materyal base sa:
- Materyal nga tipo (birhen/gi-recycle, napuno/wala napuno, makadaut / dili makadaot).
- Temperatura sa extrusion (taas nga temperatura nga engineering plastics vs. standard nga polymers).
- Volume sa produksiyon (24/7 operasyon vs. batch nga produksyon).
- Badyet (pasiuna nga gasto vs. kinatibuk-ang gasto sa pagpanag-iya).
Nagtanyag usab kami usa ka programa sa pagsulay (30-adlaw nga pagsulay sa usa ka sample screw) alang sa bag-ong mga kustomer sa pag-validate sa performance sa dili pa ang hingpit nga pagpalit.
Q: Unsa nga garantiya ang gihatag alang sa Excellence screw nga mga sangkap?
A: Standard nga warranty: 12 mga bulan alang sa 38CrMoAl ug 316L nga mga tornilyo, 24 mga bulan alang sa W6Mo5Cr4V2 ug HIP nga materyal nga mga screw (naglangkob sa mga depekto sa paggama ug wala pa sa panahon nga pagsul-ob <0.5mm sa unang tuig). Extended nga warranty (36 mga bulan) anaa alang sa dugang 15% bayad, lakip ang tinuig nga pag-inspeksyon sa pagsul-ob.
Sulod sa kapin sa duha ka dekada, Ang mga sangkap sa extruder screw sa Excellence nagtakda sa sumbanan sa industriya alang sa pagsukol sa pagsul-ob, pagpanalipod sa corrosion, ug pasundayag nga espesipiko sa aplikasyon. Kung nag-extruding ka sa standard nga PE / PP, makadaot nga mga kemikal, mga polimer nga grado sa pagkaon, o taas nga temperatura nga mga plastik nga engineering, ang among mga tornilyo gi-engineered aron mapataas ang oras sa pagtrabaho, pagpakunhod sa gasto, ug pagpalambo sa kalidad sa produkto. Kontaka ang among teknikal nga team karon aron mangayo ug libre nga konsultasyon sa disenyo sa tornilyo ug kinutlo nga gipahaom sa imong mga kinahanglanon sa proseso sa extrusion.

