

Fabricant d'elements d'extrusora de doble cargol: Anàlisi de comerç B2B completa i Guia d'aprovisionament global per a
El mercat global d'elements extrusores de doble cargol està experimentant una transformació important com el comerç B2B entre els Estats Units, Unió Europea, i els centres de fabricació d'Àsia-Pacífic s'intensifiquen. Elements extrusores de doble cargol — inclosos els segments de cargol, blocs de pastat, revestiments de bóta, i barreja d'elements — són components crítics en la composició de plàstics, processament d'aliments, fabricació farmacèutica, i enginyeria química. A mesura que creix la demanda de compostos polimèrics d'alt rendiment i materials avançats, aprovisionament des de la dreta fabricant d'elements extrusores de doble cargol s'ha convertit en una prioritat estratègica per als processadors de tot el món. Aquest article ofereix una anàlisi en profunditat del panorama comercial actual, ecosistema de proveïdors, oportunitats de mercat, i orientació pràctica per als compradors B2B que cerquen fiables Proveïdors d'elements extrusores de doble cargol i fàbriques.
Estat actual de la indústria dels elements extrusores de doble cargol
El mercat de l'extrusora de doble cargol es va valorar aproximadament en USD 1.2 mil milions en 2024 i es preveu que arribi a USD 1.7 mil milions per 2030, creixent a un CAGR al voltant 5.8%, segons les dades publicades per Grand View Research i MarketsandMarkets al seu 2024 informes del sector. El segment de peces i elements de recanvi — elements de cargol que cobreixen, barrils, eixos, i components resistents al desgast — representa una part important dels ingressos del mercat posterior, estimat en 30–40% de la despesa total del cicle de vida de l'extrusora.
Els controladors clau inclouen:
- Augment de la demanda de plàstics d'enginyeria i compostos de polímers en la producció de separadors de bateries per a vehicles elèctrics i lleugers
- Creixement de la fabricació de masterbatch i concentrat de color al sud-est asiàtic i a l'est d'Europa
- Augment de l'adopció de l'extrusió de doble cargol en l'extrusió de fusió en calent farmacèutica (HME) aplicacions
- La sostenibilitat obliga a impulsar els recicladors cap a sistemes de doble cargol per a la resina post-consum (PCR) compostatge
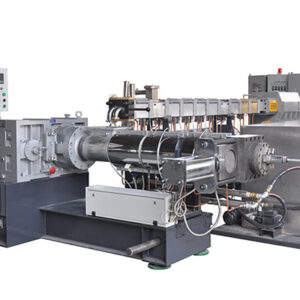
Principals marques d'extrusores OEM — Coperion (Alemanya), Krauss Maffei (Alemanya), Leistritz (Alemanya), JSW (Japó), i fabricants xinesos amb seu a Nanjing — tots es basen en elements de cargol dissenyats amb precisió. No obstant això, el mercat de recanvi i de tercers fabricant d'elements extrusores de doble cargol segment ha crescut ràpidament, oferint alternatives rendibles amb metal·lúrgia i toleràncies comparables. Font: Recerca Grand View, 2024; Mercats i Mercats, 2024. Extrusora de doble cargol paral·lel

Instal·lació de fabricació industrial amb components metàl·lics de precisió que representen la producció d'elements extrusores de doble cargol
Panorama de la política comercial que afecta els components industrials
The transatlantic trade relationship between the United States and the European Union remains the world's largest bilateral commercial partnership, amb un comerç total de béns i serveis superior a USD 1.3 bilions anuals segons informen els EUA. Oficina del Cens i Eurostat a principis. Per a components de maquinària industrial com elements extrusores de doble cargol, diversos desenvolupaments polítics en els últims dos mesos són especialment rellevants:
Medi Ambient Tarifari (Abril–juny ): Els EUA. administration's tariff actions in early have created significant uncertainty for industrial component trade. Secció 301 els aranzels a les mercaderies d'origen xinès continuen vigents, amb components de la maquinària davant deures de 25%. The EU's Carbon Border Adjustment Mechanism (CBAM) La fase de transició continua exigint als importadors que comuniquin les emissions incrustades en determinades mercaderies, tot i que la majoria dels components de l'extrusora queden fora de l'abast actual del CBAM (que cobreix l'acer, alumini, ciment, fertilitzants, electricitat, i hidrogen). No obstant això, entrades de matèries primeres — especialment l'acer per a eines i el carbur de tungstè utilitzats en la fabricació d'elements de cargol — es veuen afectats indirectament. Font: Administració de Comerç Internacional (ITA), .
Instruments de defensa comercial de la UE: The European Commission's Directorate-General for Trade has maintained anti-dumping duties on certain steel products from China, que afecta l'estructura de costos dels elements extrusores d'origen xinès que entren al mercat de la UE. Això crea oportunitats per als fabricants a l'Índia, Turquia, i productors nacionals de la UE. Font: DG de Comerç de la UE, .
Consell de Comerç i Tecnologia (TTC): Mentre que el TTC s'ha centrat principalment en semiconductors i IA, el seu flux de treball de resiliència de la cadena de subministrament té implicacions per a l'aprovisionament d'equips industrials crítics, fomentant la diversificació lluny de les dependències d'una sola font.
Ecosistema global de proveïdors: On es fabriquen els elements extrusores de doble cargol
El paisatge de la fàbrica d'elements extrusores de doble cargol es concentra geogràficament en diverses regions clau:
Xina (Nanjing, Zhangjiagang, Clústers de Kunshan)
La Xina domina el volum de producció mundial d'elements d'extrusora de doble cargol del mercat posterior. Només el clúster de Nanjing acull 50 fabricants especialitzats en elements de cargol, barrils, i configuracions completes de cargols. Els principals avantatges inclouen preus competitius (normalment 40–60% per sota dels preus OEM europeus), capacitats de prototipat ràpid, i àmplies opcions de materials, inclòs l'acer nitrurat, aliatges bimetàl·lics, PM-HIP (pols metal·lúrgia premsat isostàtic en calent) materials, i recobriments de carbur de tungstè. Els fabricants destacats inclouen Nanjing Kerke Extrusion Equipment, Equips d'extrusió Nanjing Haisi, i Jiangsu Xinda Tech. Els fabricants xinesos han invertit molt en el rectificat CNC, màquines de mesura de coordenades (CMM), i proves metal·lúrgiques per complir amb els estàndards de qualitat europeus i americans.
Alemanya i Europa occidental
Alemanya segueix sent el líder tecnològic, amb empreses com Coperion, Leistritz, i productors d'elements especialitzats que ofereixen components de primera qualitat amb toleràncies estrictes (típicament ±0.01mm) i metal·lúrgies avançades. Els fabricants europeus posen l'accent en la traçabilitat, certificació del material (EN 10204 3.1 certificats), i estabilitat dimensional a llarg termini. El preu està al final de la prima, però el cost total de propietat pot ser competitiu per a aplicacions de gran desgast.
Índia i Turquia (Proveïdors emergents)
India's twin screw extruder elements manufacturing sector is growing, amb empreses d'Ahmedabad i Pune que ofereixen preus de gamma mitjana amb una millora de la qualitat. Turquia s'ha convertit en una opció propera per als compradors de la UE que busquen terminis de lliurament més curts que la Xina amb costos més baixos que l'Europa occidental..

Port d'enviament global amb vaixells portacontenidors que representen la logística de comerç internacional B2B per a components industrials
Oportunitats comercials B2B al mercat dels elements extrusores de doble cargol
Per a compradors B2B — inclosos els compostos de plàstics, processadors d'aliments, fabricants farmacèutics, i OEM d'extrusores — han sorgit diverses oportunitats importants:
1. Diversificació de la cadena de subministrament: The ongoing US-China trade tensions and tariff uncertainties have accelerated "China+1" estratègies d'aprovisionament. Els compradors B2B busquen activament proveïdors qualificats d'elements extrusores de doble cargol en geografies alternatives. Això crea oportunitats per als fabricants a l'Índia, Vietnam, i Turquia per capturar quota de mercat, mentre que els fabricants xinesos establerts responen instal·lant magatzems als EUA i la UE per oferir estoc local amb lliurament més ràpid..
2. Creixement del mercat posterior: A mesura que la base instal·lada d'extrusores de doble cargol creix a nivell mundial — estimat en més 50,000 màquines actives a tot el món — la demanda d'elements de substitució, peces de desgast, i els kits d'actualització segueixen ampliant-se. Fabricants de tercers que ofereixen una qualitat equivalent a OEM a 30–50% els costos més baixos estan ben posicionats. Plataformes de comerç electrònic B2B com Alibaba, Fabricat a la Xina, i GlobalSources han facilitat als compradors identificar i qualificar els proveïdors majoristes d'elements d'extrusora de doble cargol.
3. Innovació material: Les metal·lúrgies avançades estan creant oportunitats de diferenciació. PM-HIP (Premsat isostàtic en calent per metal·lúrgia de pols) ofereixen elements de cargol 3–5x vida útil més llarga en comparació amb la convencional Extrusora de dues etapes acer nitrurat en aplicacions abrasives (fibra de vidre, farciments minerals). Els fabricants que inverteixen en aquestes tecnologies poden imposar preus superiors alhora que ofereixen un cost total de propietat més baix als compradors. Fabricant de màquines extrusores
4. Suport de personalització i enginyeria: Els compradors B2B requereixen cada cop més no només components, sinó també suport de disseny de configuració de cargols. Fabricants que ofereixen serveis de disseny de cargols recolzats per simulació (utilitzant eines com Ludovic o programari propietari) juntament amb la fabricació d'elements, estan capturant comandes de major valor.
Reptes als quals s'enfronten els compradors i fabricants B2B
Malgrat les oportunitats, persisteixen diversos reptes en el comerç d'elements extrusores de doble cargol:
Verificació de la qualitat: La bretxa entre la qualitat metal·lúrgica reivindicada i la real segueix sent una preocupació important, especialment quan s'aprové de nous proveïdors. Els compradors informen de problemes amb una duresa inconsistent (Variacions de HRC que superen les especificacions), acabat superficial deficient en perfils estriats, i desviacions dimensionals que causen un desgast prematur o inestabilitat de processament. Les estratègies de mitigació inclouen exigir una inspecció de tercers (SGS, Bureau Veritas), sol·licitar certificats d'assaig de materials, i demanar quantitats de prova abans de comprometre's amb compres per volum.
Preocupacions de propietat intel·lectual: Els fabricants d'extrusores OEM tenen geometries d'elements de cargol patentades protegides per patents. Els fabricants de tercers han de navegar amb cura pels límits de la IP, oferint dissenys compatibles però no infractors. Això és particularment rellevant per a les geometries de perfils d'autoeixugament i dissenys d'elements de mescla especialitzats.
Logística i temps d'execució: El transport marítim de la Xina a la costa oest dels EUA triga 14–21 dies, amb trànsit interior addicional. Els enviaments amb destinació a la UE per la ruta del canal de Suez triguen 28–35 dies. El transport aeri està disponible per a comandes urgents, però augmenta el cost en 5–8x. Les interrupcions del transport marítim del Mar Roig tardan 2024 i primerenc va provocar retards significatius i augments de costos per a les rutes Àsia-Europa, empenyent alguns compradors cap a proveïdors europeus o turcs. Font: Revista de Comerç, .
Riscos de divises i de pagament: Les transaccions B2B en aquest sector solen implicar transferències bancàries (T/T) amb 30% dipòsit i 70% saldo amb documents d'enviament o L/C a la vista per a comandes més grans. Fluctuacions de divises entre USD, EUR, i CNY poden afectar els costos de desembarcament en un 3–8% durant un cicle de contractació.

Centre de mecanitzat CNC de precisió que produeix components metàl·lics similars al procés de fabricació d'elements extrusores de doble cargol
Avantatges geogràfics i polítics en el comerç
El corredor comercial ofereix diferents avantatges per als compradors B2B de components industrials:
Alineació normativa: Tant els EUA com la UE mantenen uns estàndards elevats de seguretat dels equips industrials i el compliment dels materials. Components fabricats segons les normes de la UE (Marcatge CE, ATEX per a atmosferes explosives) són generalment acceptats al mercat dels EUA amb una certificació addicional mínima. Aquesta compatibilitat normativa redueix els costos de compliment per als fabricants que donen servei als dos mercats.
Infraestructura Portuària: Ports importants, inclòs Rotterdam (Europe's largest), Hamburg, Anvers-Bruges, Los Angeles/Long Beach, i Savannah proporcionen un maneig eficient de components industrials en contenidors. Rotterdam's Europoort complex handles over 14 million TEUs annually and offers direct connections to Europe's inland waterway network, permetre una distribució rendible als clústers de fabricació a Alemanya, Bèlgica, i els Països Baixos. Font: Autoritat del Port de Rotterdam, 2024.
Zones Frances i Magatzems Aduaners: Tant els EUA (Zones de comerç exterior) i jo (Zones Frances) ofereixen mecanismes d'ajornament i reducció de drets que beneficien els importadors de components d'extrusora. Els fabricants que estableixen magatzems aduaners en mercats clau poden oferir disponibilitat d'estocs locals alhora que optimitzen els pagaments de drets.
Infraestructura de finançament del comerç: Els sistemes bancaris madurs tant als EUA com a la UE ofereixen instruments de finançament comercial fiables, com ara cartes de crèdit, assegurança de crèdit a l'exportació (a través d'agències com Euler Hermes, Banc EXIM), i programes de finançament de la cadena de subministrament que redueixen el risc de pagament tant per als compradors com per als venedors.
Cas pràctics d'èxit al mercat d'elements extrusores
Cas d'estudi 1: Fabricant xinès que estableix la distribució a la UE
Un fabricant d'elements extrusores de doble cargol amb seu a Nanjing amb ingressos anuals d'aproximadament USD 15 milions van reconèixer que els compradors europeus dubtaven a demanar directament a la Xina a causa dels llargs terminis de lliurament i dels problemes de qualitat. En 2023, l'empresa va establir un magatzem a Duisburg, Alemanya — Europe's largest inland port and a key logistics hub on the Belt and Road rail corridor. En mantenir estoc de 200+ element de cargol comú Fàbrica de pelletització especificacions (per a Coperion ZSK, Leistritz ZSE, i compatibilitat de la sèrie KraussMaffei ZE), van reduir el termini de lliurament de 35–45 dies a 3–5 dies laborables per als clients de la UE. L'empresa va invertir en EN 10204 3.1 certificació de material per a tots els articles emmagatzemats i va contractar un enginyer tècnic de vendes de parla alemanya. Resultat: Els ingressos de la UE van créixer 180% en 18 mesos, amb comptes clau, inclosos els compostos a Alemanya, Itàlia, i Polònia.
Cas d'estudi 2: EUA Compounder que implementa una estratègia de doble font
Funciona un compostador de plàstics de mida mitjana a Texas 12 línies d'extrusora de doble cargol (barreja de màquines Coperion i Leistritz) gastava aproximadament USD 400,000 anualment en elements de recanvi OEM. Després de qualificar dos proveïdors alternatius — un a Nanjing, Xina, i un a Ahmedabad, Índia — l'empresa va reduir la seva despesa anual a USD 220,000 mantenint la qualitat del processament. El procés de qualificació implicat: Extrusora de pellets de plàstic (1) sol·licitant elements de mostra amb certificats de material complets, (2) realitzant proves independents de duresa i dimensions en un laboratori metal·lúrgic local, (3) executant proves de producció de 500 hores en línies no crítiques, i (4) ampliant gradualment a totes les línies 6 mesos. L'enfocament de doble font també va proporcionar resiliència a la cadena de subministrament quan el proveïdor xinès va experimentar un retard d'enviament de 3 setmanes a causa de la congestió del port..
Cas d'estudi 3: OEM europeu que s'associa amb un fabricant d'elements especialitzat
A mid-tier European extruder OEM based in Italy, produint aproximadament 80 twin screw extruder lines annually, transitioned from in-house screw element production to a partnership model with a specialized manufacturer. By outsourcing element production to a dedicated facility with advanced CNC grinding capabilities and PM-HIP material processing, the OEM reduced its manufacturing footprint, improved element quality consistency, and shortened delivery times for custom screw configurations. The partnership model allowed the OEM to focus on machine design, muntatge, and customer application engineering while the element manufacturer handled the metallurgy-intensive production. This approach is increasingly common in the industry, segons informa Els plàstics avui, 2024.
Business professionals in a B2B trade negotiation meeting discussing industrial component sourcing strategies
Paisatge de fires i esdeveniments de la indústria
Els compradors i fabricants B2B d'elements extrusores de doble cargol es connecten en diversos esdeveniments clau de la indústria:
- Fira K (Düsseldorf, Alemanya): The world's largest plastics trade show, celebrada triennalment (propera edició: Octubre ). Exhibeixen tots els principals fabricants d'extrusores i molts fabricants d'elements. Essencial per al descobriment de proveïdors i per al benchmarking tecnològic.
- NOM (Orlando, EUA): North America's largest plastics show, celebrada triennalment. El 2024 edició va atreure més 50,000 visitants i van presentar exposicions extenses de tecnologia d'extrusió.
- Chinaplas (Shenzhen/Xangai, alternant): Asia's largest plastics show, amb una forta representació dels fabricants d'elements extrusores xinesos. L'edició a Shenzhen va acabar 4,000 expositors.
- Fakuma (Friedrichshafen, Alemanya): Mostra anual de plàstics europeus amb un fort enfocament en tecnologia d'extrusió, previst per a l'octubre.
Aquests esdeveniments ofereixen oportunitats per a una avaluació pràctica de la qualitat, negociació cara a cara, i creació de relacions que són fonamentals en el comerç de components industrials B2B. Font: Messe Düsseldorf, .
Ciència dels materials i consideracions tècniques per als compradors
La selecció del fabricant d'elements extrusores de doble cargol adequat requereix entendre les especificacions tècniques que afecten el rendiment i la longevitat:
Metal·lúrgies comunes per a elements de cargol
- Acer nitrurat (p. ex., 1.8550 / 34CrAlNi7): El material estàndard per a la barreja d'ús general. Duresa superficial de 900–1100 HV, profunditat de nitruració de 0,3–0.7mm. Eficaç però amb una vida útil limitada en aplicacions abrasives.
- Acer per eines endurit (p. ex., D2, CPM-9V): Major duresa a granel (58–62 HRC) proporciona una millor resistència al desgast abrasiu de la fibra de vidre i els farcits minerals.
- Materials PM-HIP (p. ex., CPM-10V, Vancron 40): Els acers de pols metal·lúrgia processats per premsat isostàtic en calent ofereixen una resistència al desgast excepcional (3–5x acer nitrurat) amb bona duresa. Increasingly specified for high-fill compounds and recycling applications.
- Tungsten Carbide (WC/Co): The ultimate wear-resistant option for extremely abrasive applications. Typically applied as a coating or used in solid form for specific element types. Cost is 5–10x acer nitrurat.
- Stellite and Colmonoy Coatings: Cobalt-based and nickel-based hard-facing alloys applied by welding or thermal spray for corrosion-resistant applications in chemical and pharmaceutical processing.
Buyers should request material test certificates (chemical composition, perfils de duresa, microstructure images) and specify acceptance criteria in purchase orders. Reputable manufacturers welcome these requirements as they demonstrate quality commitment.

Advanced metallurgical testing and quality control equipment used in precision manufacturing of industrial components
Seguretat Laboral: Protecció dels treballadors en entorns de fabricació d'extrusió
La indústria de l'extrusió de doble cargol presenta importants reptes de seguretat en el lloc de treball que els operadors B2B han d'abordar. Les instal·lacions d'extrusió inclouen maquinària pesada, altes temperatures (Les temperatures del barril solen ser de 150°C a 350°C), equip rotatiu, i manipulació de matèries primeres, com ara farciments abrasius i additius químics. Seguretat dels treballadors — especialment la protecció dels peus — és un requisit operatiu crític.
Per què el calçat de seguretat és essencial a les plantes d'extrusió
Els entorns de fabricació d'extrusió exposen els treballadors a múltiples riscos de lesions als peus:
- Impacte d'objectes pesats: Elements extrusores de doble cargol — segments de cargol individuals, seccions de canó, i plaques de matriu — pot pesar des de 2 kg per sobre 50 kg. Un element de cargol caigut o un segment de canó pot causar lesions greus per aixafament als peus sense protecció. OSHA informa que les lesions als peus representen aproximadament 60,000 lesions laborals anualment a la fabricació dels EUA, amb una mitjana de 7 dies laborals perduts per incident. Font: OSHA, 2024.
- Perills de compressió: Durant el muntatge i manteniment de l'extrusora, els treballadors col·loquen components pesats mitjançant grues i polipasts. La desalineació o la fallada de l'equip poden provocar lesions per compressió als peus situats a prop de l'àrea de muntatge.
- Riscos de punxada: Les instal·lacions d'extrusió solen tenir encenalls de metall, fragments d'elements de cargol trencats, filferro, i fixadors al terra. El calçat estàndard no ofereix cap protecció contra les ferides punxants d'aquests objectes afilats.
- Riscos tèrmics: Goteigs de polímer fos, material de purga en calent, i el contacte amb les superfícies del canó escalfat pot causar cremades greus. El calçat de seguretat resistent a la calor amb una sola classificació adequada és essencial per als treballadors que operen a prop de la matriu d'extrusió i dels equips aigües avall.
- Perills de lliscament: Pellets de polímer, processament d'olis, i els dissolvents de neteja creen condicions de terra relliscoses. Calçat de seguretat antilliscant amb soles amb classificació SRC (provat tant en rajola ceràmica amb laurilsulfat sòdic com en acer amb glicerol) redueix significativament els incidents de relliscada i caiguda.
- Riscos elèctrics: Motors d'accionament de l'extrusora, bandes de calefacció, i els sistemes de control presenten riscos de descàrrega elèctrica. ESD (disipador electrostàtic) o EH (perill elèctric) El calçat de seguretat classificat proporciona una capa addicional de protecció.
Normes i certificacions del calçat de seguretat
Els compradors B2B que abasteixen calçat de seguretat per als treballadors de les plantes d'extrusió han d'entendre les normes aplicables:
- EN ISO 20345 (Estàndard de la UE): Defineix calçat de seguretat amb protecció de puntera capaç de suportar impactes de 200J i compressió de 15kN. Les classes inclouen S1 (antiestàtic, absorció d'energia al taló), S1P (afegeix resistència a la punxada), S3 (afegeix resistència a l'aigua i sola perfilada), i el nou S5 (bota impermeable amb resistència a la punxada).
- ASTM F2413 (Estàndard dels EUA): Especifica els requisits de rendiment del calçat de protecció, inclosa la resistència als impactes (I/75 = 75 peus-lbs), resistència a la compressió (C/75 = 2,500 lliures), protecció metatarsiana (Mt/75), i protecció contra riscos elèctrics (EH).
- compost vs. Puntera d'acer: El calçat de seguretat modern utilitza cada cop més composite (fibra de vidre, fibra de carboni, o Kevlar) punteres en lloc d'acer. Els dits compostos són més lleugers (30–40% reducció de pes), no metàl·lics (sense transferència en fred, amigable amb l'aeroport), i compleixen els mateixos estàndards d'impacte/compressió. Per a entorns de plantes d'extrusió on els treballadors representen 8–12 torns d'hora, the weight reduction significantly improves comfort and reduces fatigue.
Aprovisionament B2B de calçat de seguretat per a operacions industrials
For B2B operators managing extrusion facilities, safety footwear procurement should be approached strategically:
Volume Purchasing: Facilities with 50+ workers can negotiate significant volume discounts (typically 15–30% below retail) by working directly with safety footwear manufacturers or authorized distributors. Annual replacement programs ensure workers always have footwear in good condition.
Application-Specific Selection: Different roles within an extrusion plant require different protection levels. Machine operators working near the extruder barrel need heat-resistant soles (HRO rated to 300°C calor de contacte). Maintenance technicians require metatarsal protection and puncture resistance. Warehouse staff handling raw materials and finished goods need impact protection and anti-slip soles. A tiered specification approach optimizes both protection and cost.
Comfort and Compliance: The most protective safety footwear is useless if workers refuse to wear it. Modern safety footwear from manufacturers like Uvex, Puma Safety, Timberland PRO, Ala vermella, and KEEN Utility combines protection with athletic shoe comfort features including EVA midsoles, folres que absorbeixen la humitat, and ergonomic footbeds. Investing in comfortable safety footwear improves compliance rates from typical 70–80% per acabar 95%, directly reducing injury incidents.
Cost total de propietat: Premium safety footwear costing USD 120–180 per pair with a 12-month service life is more cost-effective than budget options at USD 40–60 that require replacement every 4–6 mesos. The total cost including procurement, fitting, and disposal favors quality products. A més, each prevented foot injury saves an estimated USD 9,000–15,000 in direct medical costs and lost productivity, according to the National Safety Council. Font: Consell Nacional de Seguretat, 2024.
Fàbrica de sistemes d'extrusió complets Industrial safety boots with steel toe protection used in manufacturing and extrusion plant environments Amazon Extruder Screw
Tendències comercials futures: Què esperar en el següent 1-2 Mesos (juliol–Agost )
Basat en els indicadors actuals del mercat, desenvolupaments polítics, i senyals de la indústria, És probable que diverses tendències donen forma al comerç d'elements extrusores de doble cargol a curt termini:
1. La incertesa tarifària impulsarà la creació d'inventaris: With ongoing US tariff policy volatility, B2B buyers are expected to increase safety stock levels of critical extruder components. Manufacturers with US and EU warehouse capabilities will see increased demand. Chinese manufacturers offering DDP (Lliurat amb drets pagats) pricing to US destinations will gain competitive advantage by absorbing tariff complexity for buyers.
2. Sustainability Requirements Will Intensify: EU buyers are increasingly requesting carbon footprint data for purchased components. The CBAM reporting requirements, while not yet directly covering machinery components, are creating a culture of emissions transparency that extends through supply chains. Manufacturers providing EPD (Environmental Product Declarations) or carbon footprint calculations for their products will differentiate themselves. The recycling sector's growth — driven by EU packaging regulations mandating 30% contingut reciclat per 2030 — will increase demand for wear-resistant screw elements optimized for processing contaminated post-consumer waste streams.
3D Extruder Radiator 3. Digital Procurement Will Accelerate: B2B platforms are becoming more sophisticated in handling technical industrial components. Expect to see more twin screw extruder element manufacturers offering online configurators where buyers can select element type, mida, material, and quantity with instant pricing. This reduces the traditional quote-negotiate-order cycle from 1–2 weeks to minutes, particularly for standard specifications.
4. Nearshoring Momentum a Europa: The combination of Red Sea shipping disruptions, rising Chinese labor costs, and EU supply chain due diligence regulations (the Corporate Sustainability Due Diligence Directive, effective 2026) will continue to push European buyers toward Turkish, Eastern European, and Indian suppliers. Turkey's proximity to EU markets (3–5 day shipping to major EU ports) and its customs union with the EU make it particularly attractive. Power Heater Extruder
5. Consolidació entre fabricants: The twin screw extruder elements manufacturing sector remains fragmented, particularment a la Xina. Expect continued consolidation as larger manufacturers acquire smaller competitors to gain capacity, tecnologia, and customer relationships. Aquesta consolidació, finalment, beneficiarà els compradors B2B mitjançant una millora de la coherència de la qualitat i l'estabilitat financera dels proveïdors.
Extrusores d'alumini Tennessee 6. Tecnologies avançades de recobriment: PVD (Deposició física de vapor) i CVD (Deposició de vapor químic) els recobriments per a elements de cargol s'estan passant del laboratori a la disponibilitat comercial. Aquests recobriments — inclòs TiAlN, CrN, i DLC (Carboni semblant a un diamant) — pot allargar la vida de l'element en 2–4x Kit d'extrusora Tornado en aplicacions específiques. Els fabricants que inverteixen en capacitats de recobriment capturaran segments de mercat premium. Font: Els plàstics avui, ; ITA Market Intelligence, .

Modern magatzem i instal·lació logística per a operacions de distribució de components industrials B2B i majoristes
Guia pràctica d'aprovisionament: Com seleccionar un fabricant d'elements d'extrusora de doble cargol
Proveïdor de granuladors submarins Per a compradors B2B que avaluen proveïdors potencials, el marc següent proporciona un enfocament estructurat:
Pas 1: Definir els requisits tècnics
Document your extruder model, element specifications (OD, ID, longitud, profile type), material requirements, quantity, and delivery schedule. Include tolerance requirements and surface finish specifications. The more precise your specification, the more accurate and comparable the quotes you receive.
Pas 2: Identify Potential Suppliers
Utilitzeu plataformes de múltiples canals (Alibaba, Fabricat a la Xina, ThomasNet for US suppliers, Europages for EU suppliers), llistes d'expositors de fira comercial (K Mostra, Chinaplas, NOM), industry referrals, and direct Google searches for "twin screw extruder elements factory" with geographic qualifiers.
Pas 3: Initial Qualification
Request company profiles, production capability presentations, customer reference lists, and quality certifications (ISO 9001 mínim, ISO 14001 preferred). Evaluate response time and communication quality as indicators of service capability.
Pas 4: Sample and Test
Order sample elements (normalment 2–5 peces) with full material certificates. Conduct independent testing: inspecció dimensional (Mesura CMM), assaig de duresa (surface and cross-section), i si és possible, metallographic examination. Compare results against specifications and OEM benchmarks.
Pas 5: Trial Production Run
Install qualified sample elements on a non-critical extruder line and run for a defined period (normalment 500–1000 hores). Monitor processing parameters, qualitat del producte, and element wear. Document results for comparison with incumbent supplier performance.
Pas 6: Negotiate and Formalize
Based on successful trials, negotiate pricing (consider volume tiers, annual contracts, and consignment stock arrangements), condicions de pagament, condicions de garantia, and quality assurance protocols. Formalize the relationship with a supply agreement that includes quality specifications, requisits de lliurament, i mecanismes de resolució de conflictes.
Preguntes freqüents (PMF)
- What materials are commonly used for twin screw extruder elements?
- The most common materials include nitrided steel (34CrAlNi7/1.8550), through-hardened tool steels (D2, CPM-9V), powder metallurgy HIP materials (CPM-10V, Vancron 40), and tungsten carbide for extreme wear applications. Material selection depends on the processed material's abrasiveness, corrosiveness, and processing temperature. A qualified manufacturer will recommend the optimal metallurgy based on your specific application.
- What is the typical lead time for custom twin screw extruder elements?
- Lead times vary by manufacturer and order complexity. Chinese manufacturers typically quote 3–5 weeks for standard specifications and 5–8 weeks for custom or PM-HIP materials. European manufacturers quote 4–8 weeks for standard and 8–12 weeks for specialized materials. Manufacturers maintaining warehouse stock of common sizes can ship within 1–5