

Доставчик на варели за двушнеков екструдер: Цялостен B2B търговски анализ за пазара в
Екструдер Makergear M2 Глобалният пазар на варели за двушнеков екструдер претърпява значителна трансформация, тъй като B2B купувачите в Съединените щати и Европейския съюз търсят надеждни доставчици, производители, и фабрични партньори на едро. С развиващите се търговски политики, изместване на веригите за доставки, и нарастващо търсене от обработката на пластмаси, екструдиране на храни, По поръчка Материал за ръчно отливане Фабрика за екструдиране на пластмаса и смесващи индустрии, разбирането на текущия пейзаж е от съществено значение за специалистите по обществени поръчки. Това ръководство разглежда екосистемата на доставчика на варели за двушнеков екструдер, динамика на търговията, възможности за снабдяване, и приложими стратегии за B2B вносители и дистрибутори, които искат да си осигурят конкурентни предимства във и извън него.
Пейзаж на външната търговска политика, засягащ индустриалните компоненти
Търговските отношения между Съединените щати и Европейския съюз остават едни от най-значимите в световната икономика. Според САЩ. Международна търговска администрация (ITA), двустранната търговия на стоки между САЩ и ЕС надхвърли $900 милиард в 2024, с индустриални машини и компоненти—включително оборудване за екструдиране и резервни части—представляващи значителен дял от този обмен.
В началото, няколко развития на политиката промениха средата за B2B доставчици на варели за двушнеков екструдер:
- Корекции на тарифите от Търговския представител на САЩ (USTR): Текущият преглед на раздел 301 tariffs and the EU's Carbon Border Adjustment Mechanism (CBAM) въведоха нови съображения за разходите за трансгранични доставки на промишлени компоненти на основата на стомана и сплави, включително варели на екструдер, изработени от азотирана стомана, биметални сплави, и композити от волфрамов карбид.
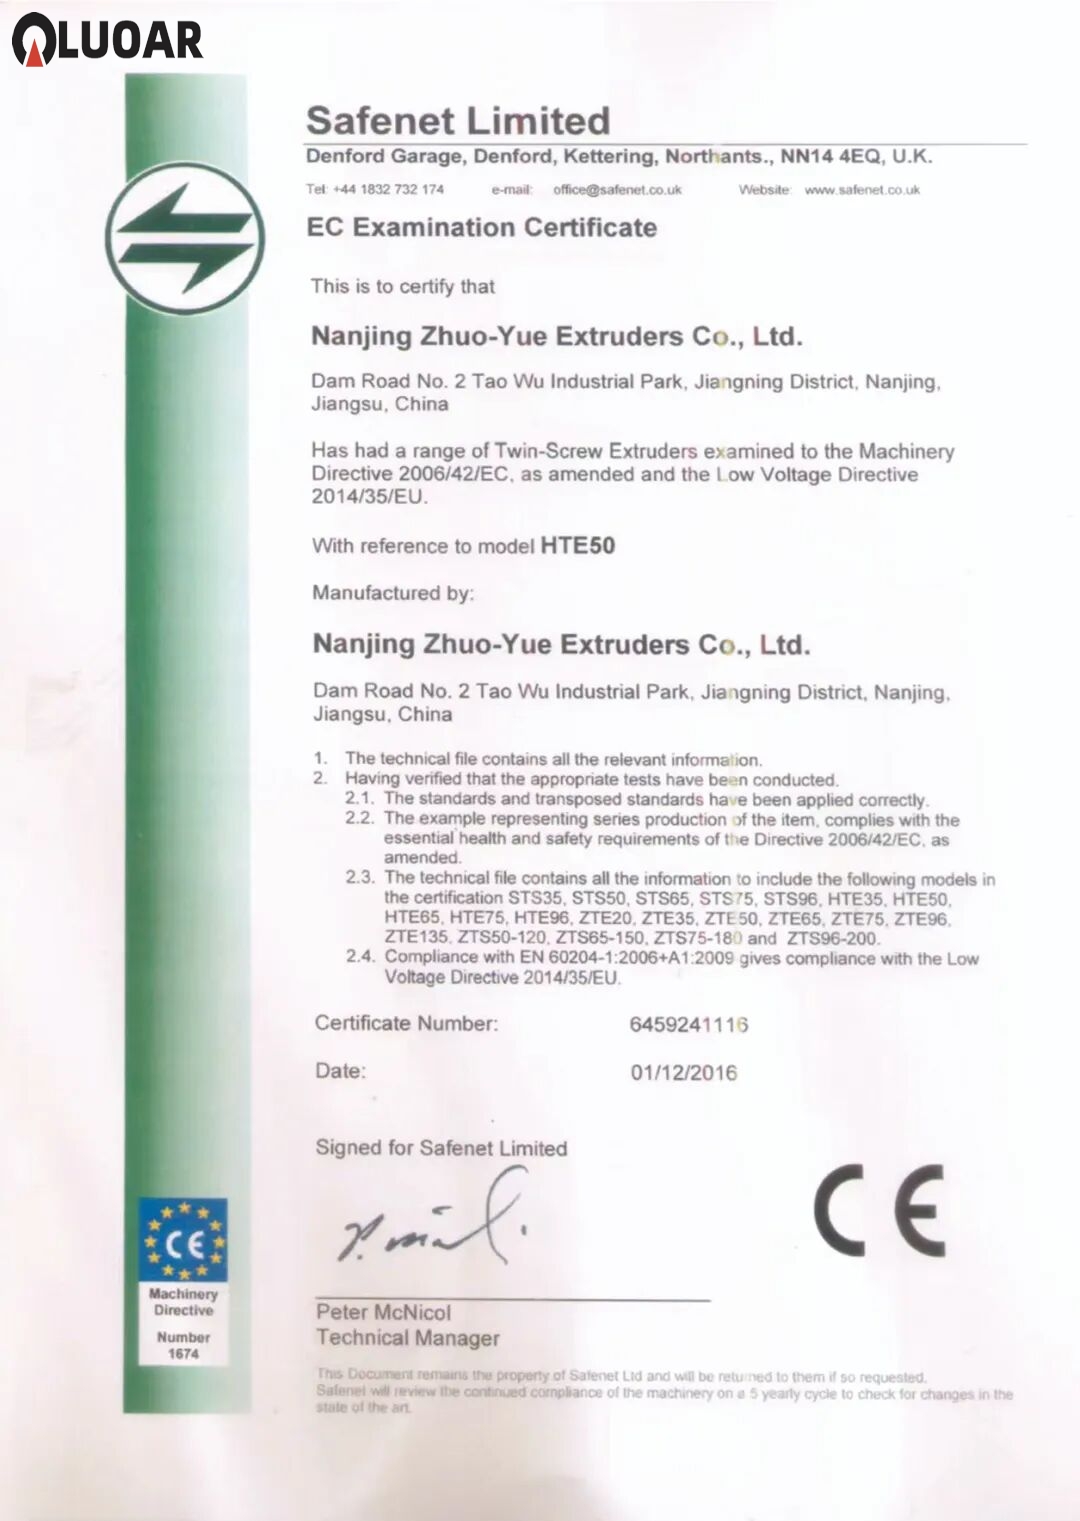
- Регламент на ЕС за машините 2023/1230: Ефективен от рано, този регламент актуализира изискванията за безопасност и съответствие за машинни компоненти, продавани в рамките на единния пазар на ЕС. Доставчиците на варели на двушнекови екструдери, насочени към европейски купувачи, трябва да гарантират съответствие с маркировката CE и актуализирана техническа документация (Европейска комисия – Сектор Машини).
- Съвет по търговия и технологии (TTC): TTC продължи да улеснява привеждането в съответствие със стандартите за усъвършенствано производство, което косвено облагодетелства доставчиците на прецизно проектирани компоненти като варели на екструдер чрез намаляване на дублиращите се изисквания за тестване и сертифициране.
- Антидъмпингови разследвания: The European Commission's Directorate-General for Trade has maintained vigilance on underpriced industrial imports. Доставчиците от определени региони са изправени пред антидъмпингови мита, което създава възможности за съвместими производители на варели за двушнекови екструдери, които могат да демонстрират справедливи цени и сертификати за качество (Търговска защита на ЕС).
За B2B купувачи, тези промени в политиката означават, че изборът на доставчик на варели за двушнеков екструдер със стабилна инфраструктура за съответствие—включително ISO 9001 сертифициране, проследимост на материала, и експертен опит в документацията за износ—вече не е задължително, а основно изискване за гладка трансатлантическа търговия.
Въздушен изглед на голямо международно пристанище за корабоплаване с контейнеровози и логистична инфраструктура, представляваща B2B между САЩ и ЕС
Общ преглед на индустрията: Варелите на двушнеков екструдер в глобалната верига за доставки
Двушнековите екструдери са работни коне в множество индустрии—смесване на пластмаси, преработка на храни, фармацевтични продукти, производство на каучук, и химическа обработка. Варелите, в които се помещава замесването Какво е доставчик на двушнеков екструдер или съвместно въртящи се винтове, са сред най-критичните износващи се компоненти в тези машини. Те трябва да издържат на екстремни температури (често надхвърля 300°В), високи налягания, и абразивни или корозивни материали. Производител на подводен пелетизатор
Глобалният пазар на двушнекови екструдери беше оценен на приблизително $5.2 милиард в 2024, според оценки на индустрията, публикувани от Grand View Research, като сегментът на цевта и шнека представлява значителна част от търсенето на резервни части и резервни части. Ключовите двигатели на пазара включват:
- Ръст в преработката на рециклирана пластмаса, което увеличава степента на износване на цевта поради замърсена суровина
- Разширяване на операциите по смесване на мастербачи и цветове в Европа и Северна Америка
- Нарастващото търсене на екструзия от фармацевтичен клас (екструдиране с горещо топене) изискващи специални облицовки на цевите
- Повишено приемане на съвместно въртящи се двушнекови екструдери в производството на храни и храни за домашни любимци
Основни OEM производители на екструдери—включително Коперион (Германия), КраусМафей (Германия), Лайстриц (Германия), и JSW (Япония)—варели от собствено производство и външни специализирани доставчици. Това създава стабилен B2B пазар за независими производители и фабрики на варели за двушнекови екструдери, които могат да доставят еквивалентно на OEM или превъзходно качество на конкурентни цени.
B2B търговски възможности за доставчици на варели за двушнеков екструдер
Пресечната точка на диверсификацията на веригата за доставки, nearshoring тенденции, и нарастващото търсене на замяна създава множество възможности за доставчиците на варели за двушнеков екструдер, обслужващи коридора:
1. Подмяна и търсене на следпродажбено обслужване
Варелите на екструдера са консумативи с типичен експлоатационен живот от 12–36 месеца в зависимост от тежестта на приложението. Инсталираната база от двушнекови екструдери само в Европа надхвърля 15,000 единици в цяла Германия, Италия, Франция, и страните от Бенелюкс. В САЩ, секторът за обработка на пластмаси Екструдиран алуминиев заоблен ъгъл оперира хиляди двушнекови линии, концентрирани в Тексас, Охайо, Мичиган, и Югоизток. Тази инсталирана база генерира непрекъснато търсене на резервни части, което е в полза на доставчици, предлагащи бързи срокове за доставка, широка съвместимост (Коперион ZSK, Leistritz ZSE, Берсторф, и т.н.), и конкурентни MOQ.
2. Диверсификация на веригата за доставки
Прекъсванията на веригата за доставки след пандемията и геополитическото напрежение подтикнаха купувачите от САЩ и ЕС да диверсифицират своята база от доставчици. Според а 2024 анкета от McKinsey & Компания, 78% от мениджърите по промишлени доставки съобщават, че активно търсят алтернативни доставчици за критични износващи се части. Фабрики за варели за двушнекови екструдери, които могат да демонстрират надеждно качество, прозрачно ценообразуване, и логистични възможности за доставка на CIF до основните пристанища (Ротердам, Хамбург, Лос Анджелис, Хюстън) са в добра позиция да уловят тази промяна.
3. Персонализиране и техническо партньорство
Разтопен Pp екструдер B2B купувачите все повече търсят доставчици, които функционират като технически партньори, а не като доставчици на стоки. Това включва способности като:
- Персонализирани геометрии на отвора и материали на обшивката (Сплави на база Ni, PM-HIP материали, керамични покрития)
- Обратно инженерство на остарели спецификации на цевта
- Анализ на износването за специфично приложение и консултации за оптимизиране на живота на цевта
- Съвместно разработване на варели за нови екструдерни платформи
Интериор на промишлено производствено съоръжение с CNC машинно оборудване, използвано за прецизно проектиране на компоненти на екструдер
Предизвикателства пред B2B купувачите и доставчиците на пазара на варели за екструдери
Въпреки възможностите, няколко предизвикателства продължават да съществуват в B2B търговията с варели на двушнеков екструдер: Екструдерна машина на едро
Проверка на качеството от разстояние
Качеството на варела зависи от металургичната точност—равномерност на твърдостта (обикновено 58–65 HRC за азотирани варели), допуски на концентричност (±0.02мм), и целостта на облицовката. B2B купувачите, внасящи от задгранични доставчици, са изправени пред предизвикателството да проверят тези спецификации без проверка на място. Решенията включват услуги за проверка на трети страни (SGS, Бюро Веритас), одити на фабрики на доставчици, и изискване на сертификати за изпитване на материалите (МТС) с всяка пратка.
Логистика и натиск във времето за изпълнение
Смяната на цевта на екструдера често е спешна—непланираният престой струва на преработвателите на пластмаса $5000–$20,000 на час. Доставчици, които поддържат регионално складиране (e.g., митнически складове в Ротердам или дистрибуторски центрове в Хюстън) спечелете значително конкурентно предимство пред тези, които доставят изключително от заводски местоположения с 6–8 седмични срокове за изпълнение.
Интелектуална собственост и съвместимост на спецификациите
Доставчици на екструдери за пластмаса Много спецификации на цевта са собственост на OEM производителите. Доставчиците на резервни части трябва да се ориентират внимателно във връзка с IP, гарантиране, че резервните варели са съвместими, без да се нарушават патентованите дизайни. Това изисква дълбок инженерен опит и прозрачна комуникация с купувачите относно обхвата на съвместимостта. Екструдиране на пластмаса с U канал
Валута и условия на плащане
Трансатлантическата B2B търговия включва валутен риск (Колебания USD/EUR) и различна култура на плащане. Европейските купувачи обикновено очакват 30–60 дневни условия на плащане, докато доставчиците може да предпочетат L/C или T/T договорености. Установяване на доверие чрез застраховане на търговски кредити (Ойлер Хермес, Кофас) и прогресивните структури на плащане помагат за преодоляване на тази празнина.
Бизнес професионалисти, преглеждащи търговски документи и договори в модерна офис обстановка, представляваща B2B преговори за обществени поръчки
Географски и политически предимства за B2B търговия с варели с екструдер
Търговският коридор предлага структурни предимства, които облагодетелстват доставчиците и купувачите на варели за двушнеков екструдер:
Зряла логистична инфраструктура: Трансатлантическият корабен път е сред най-ефективните в световен мащаб. Време за транзит на контейнери от големи европейски пристанища (Ротердам, Хамбург, Антверпен) до пристанищата на източното крайбрежие на САЩ (Ню Йорк/Ню Джърси, Савана) средно 10–14 дни. Маршрутите по западното крайбрежие през Панамския канал добавят 5–7 дни. Тази предсказуемост поддържа стратегии за доставки точно навреме.
Регулаторно привеждане в съответствие: Както САЩ, така и ЕС поддържат строги, но все по-хармонизирани стандарти за промишлени компоненти. ISO 9001 сертификатът за управление на качеството е универсално признат, и материални стандарти (ОТ, ASTM, IN) имат значително припокриване, намаляване на тежестта за съответствие за доставчиците, обслужващи и двата пазара.
Програми за улесняване на търговията: The US Customs and Border Protection's Customs-Trade Partnership Against Terrorism (C-TPAT) and the EU's Authorized Economic Operator (ОИО) програмите осигуряват ускорено освобождаване за сертифицирани вносители и износители, намаляване на граничните закъснения за чувствителни към времето доставки на варели (CBP – C-TPAT).
Зони за свободна търговия: И двете САЩ (Външнотърговски зони) и аз (Свободни зони) предлагат механизми за отлагане и намаление на мита, които могат да намалят цената на разтоварване на вносните варели за екструдер, особено за дистрибутори, които реекспортират или добавят стойност преди окончателната продажба.
Казуси Доставчици на варели за екструдери, които успяват на пазарите
Казус от практиката 1: Европейска стратегия за снабдяване с дистрибутори
Среден по размер дистрибутор на оборудване за смесване на пластмаси, базиран в Холандия, се сблъска с нарастващи разходи от своя традиционен немски доставчик на варели. Чрез квалифициране на алтернативна фабрика за варели на двушнеков екструдер с ISO 9001 и ISO 14001 сертификати, дистрибуторът постигна a 22% намаляване на разходите за доставка на варели при запазване на еквивалентни металургични спецификации (азотирани 38CrMoAl варели, 65 HRC повърхностна твърдост). Ключовият фактор за успех беше структуриран процес на квалификация: първоначална примерна поръчка на 5 бъчви, изпитване на размери и твърдост от трета страна от SGS Холандия, последвано от 6-месечно полево изпитание на Coperion ZSK 58 линия за обработка на подсилен със стъклени влакна PA6. След потвърждаване на еквивалентен живот на износване (в рамките на 5% от OEM варели), дистрибуторът премина 60% от обема на варела към новия доставчик.
Казус от практиката 2: US Compounder's Dual-Source Approach
Работещ базиран в Тексас производител по поръчка 12 двушнекови екструдерни линии (комбинация от модели Leistritz и Century) внедри стратегия за двоен източник на бъчви в 2024. Компанията поддържа отношенията си с местен американски производител на варели за спешни замени (2-седмица време за изпълнение, премиум ценообразуване) при установяване на споразумение за доставка на едро с отвъдморски доставчик на варели за двушнеков екструдер за планирани замени (6-седмица време за изпълнение, 35% спестяване на разходи). Компанията отчете надхвърляне на годишни спестявания $180,000 върху доставките на варели, като същевременно намалява непланирания престой чрез по-добро планиране на инвентара. The overseas supplier's willingness to maintain a consignment stock of 8 често използваните размери на варела в склад в района на Хюстън бяха посочени като решаващ фактор.
Казус от практиката 3: Специалист по фармацевтично екструдиране
Европейски фармацевтичен производител изисква специализирани бъчви за екструдиране с горещо стопяване (HME) на твърди лекарствени форми. Стандартните азотирани варели бяха неадекватни поради корозивния характер на определени формулировки на API. Компанията си партнира с производител на бъчви за двушнеков екструдер, способен да произвежда бъчви с облицовки от Hastelloy C-276 и електрополирани отвори (Ра ≤ 0.4 μм). Това техническо партньорство надхвърли обикновената доставка—производителят на цевта предостави данни за анализ на износването от пробни серии, позволявайки на фармацевтичната компания да оптимизира скоростта на шнека и температурните профили, в крайна сметка удължавайки живота на цевта с 40% compared to their previous supplier's product.
Близък план на прецизно проектирани промишлени метални компоненти, представляващи висококачествено производство на варел на екструдер
Материалознание зад бъчвите на двушнеков екструдер: Какво трябва да знаят B2B купувачите
Изборът на правилния доставчик на варели за двушнеков екструдер изисква разбиране на материалните опции и техните компромиси:
Варели от азотирана стомана (38CrMoAl / 1.8509)
Най-често срещаният и рентабилен вариант. Газовото азотиране създава закален повърхностен слой (0.5–0.7mm дълбочина, 950–1100 HV) който издържа на абразивно износване от стандартна обработка на полимери. Подходящ за полимери без пълнеж, цветен мастербач, и смес с ниска абразия. Типичен експлоатационен живот: 8,000–15,000 работни часове.
Биметални варели
Центробежно лята облицовка от устойчива на износване сплав (обикновено на база Fe или Ni) закрепени към външна обвивка от структурна стомана. Биметални варели оферта 2–5x животът на износване на азотираните варели при абразивни приложения (стъклени влакна, минерални пълнители, рециклирана пластмаса със замърсители). Common liner alloys include Colmonoy 56 (Ni-Cr-B-Si) and iron-boron compositions. These barrels command a 40–80% price premium over nitrided alternatives but deliver superior total cost of ownership in demanding applications.
PM-HIP (Powder Metallurgy – Горещо изостатично пресоване) Бъчви
The premium tier for extreme wear and corrosion resistance. PM-HIP liners (e.g., CPM 10V, CPM 15V) achieve hardness levels of 60–64 HRC with exceptional toughness. Used in highly abrasive compounding (ceramic fillers, metal powders) and corrosive environments (fluoropolymer processing). Cost is 3–5x that of nitrided barrels, justified only in applications where barrel life is the primary cost driver.
Ceramic and Specialty Coatings
Emerging technologies include plasma-sprayed ceramic coatings (Cr₂O₃, Al₂O₃-TiO₂) and PVD/CVD coatings for specific applications. While not yet mainstream, тези опции набират популярност в хранително-вкусовата и фармацевтичната екструзия, където инертността на повърхността и възможността за почистване са от първостепенно значение.
Надежден доставчик на варели за двушнеков екструдер трябва да може да съветва B2B купувачите относно оптималния избор на материал въз основа на конкретния полимер, тип пълнител, температура на обработка, и изискванията за производителност на тяхното приложение.
Промишлен процес на производство на стомана с разтопен метал, представляващ металургичния опит, необходим за цилиндъра на екструдера
Как да оцените доставчик на варели за двушнеков екструдер за B2B партньорства
B2B доставката на варели за екструдер включва значителен технически и търговски риск. Ето структурирана рамка за оценка:
Оценка на техническите възможности
- Диапазон на съвместимост на машината: Доставчикът предлага ли варели за основни OEM платформи (Коперион, Лайстриц, КраусМафей, JSW, Берсторф, Clextral, Тесън)?
- Диапазон на размера на отвора: Могат ли да произвеждат варели от лабораторен мащаб (16мм) до производствен мащаб (300mm+)?
- Материални опции: Предлагат ли азотирани, биметални, и PM-HIP варианти?
- Допустими отклонения: Могат ли да поддържат концентричност на отвора вътре ±0.015mm и покритие на повърхността Ra ≤ 0.8 μм?
- Оборудване за тестване: Имат ли вътрешни тестове за твърдост (Рокуел, Викерс), CMM измерване, и ултразвуково тестване на връзката за биметални варели?
Система за качество и сертификати
- ISO 9001:2015 сертифициране (задължителна базова линия)
- ISO 14001 (управление на околната среда, все по-необходими от купувачите в ЕС)
- Сертификати за проследимост на материала и изпитване по EN 10204 Тип 3.1
- Документирани процедури за контрол на качеството със статистически контрол на процеса (SPC)
Търговски и логистични фактори
- Стандартни срокове за изпълнение и възможност за ускоряване
- MOQ гъвкавост (критичен за дистрибуторите, носещи различни размери варели)
- Предлага се Incoterms (FOB, CIF, DDP)
- Регионални програми за складиране или консигнация
- Условия на плащане и наличност на търговски кредит
- Следпродажбена поддръжка и гаранционни условия
Бъдещи търговски тенденции: Какво да очаквате в следващия 1–2 Месеци и след това
Производител на компаундиращ екструдер Няколко краткосрочни тенденции ще оформят пазара на доставчици на варели за двушнеков екструдер до средата на:
Несигурност на тарифите и превантивно закупуване
С текущи прегледи на търговската политика както в САЩ, така и в ЕС, B2B купувачите вероятно ще ускорят доставките на варели за екструдери, за да се предпазят от потенциални увеличения на митата. Доставчиците с наличен инвентар и кратки срокове за доставка ще се възползват от това превантивно поведение при покупка. The Световна търговска организация (СТО) отбеляза повишената несигурност на търговската политика като ключов рисков фактор за търговията с промишлени стоки.
Изискванията за устойчивост се засилват
The EU's Corporate Sustainability Reporting Directive (CSRD) и предложените правила за оповестяване на климата от SEC на САЩ карат B2B купувачите да оценяват доставчиците' екологичен отпечатък. Производители на варели за двушнеков екструдер, които могат да предоставят данни за въглероден отпечатък на варел, използвайте суровини от рециклирана стомана, or demonstrate energy-efficient manufacturing processes will gain preferential status in procurement decisions.
Digital Procurement Platforms
B2B sourcing for industrial components is increasingly moving to digital platforms. Suppliers who maintain updated product catalogs with technical specifications, pricing transparency, and online RFQ capability on their own websites and on platforms like ThomasNet (САЩ) и Europages (ЕС) will capture a growing share of buyer attention.
Recycled Plastics Boom Driving Barrel Demand
The EU's mandatory recycled content targets (e.g., 30% recycled content in PET bottles by 2030 съгласно Наредбата за опаковките и отпадъците от опаковки) and similar US state-level mandates are driving massive investment in plastics recycling infrastructure. Twin screw extruders are the technology of choice for compounding recycled resins, and the abrasive nature of recycled feedstock (замърсяване, пълнители, mixed polymers) accelerates barrel wear. This structural demand driver will sustain growth in the extruder barrel aftermarket for years to come. Plastic Extruder Profile Manufacturer
Nearshoring and Friend-Shoring
The trend toward nearshoring manufacturing—producing closer to end markets—is creating new extruder installations in Mexico (serving US demand), Eastern Europe (serving EU demand), и Турция. Each new extruder installation represents future barrel replacement demand, expanding the addressable market for twin screw extruder barrels wholesale suppliers.
Modern logistics warehouse with organized inventory shelving representing efficient B2B supply chain management for industria
Безопасност на работното място при операции по екструдиране: Защита на работниците с B2B предпазно оборудване
Operating twin screw extruders involves significant workplace hazards that B2B facility managers and safety officers must address. The extrusion environment presents risks including heavy component handling (barrels can weigh 200–2,000 кг), високотемпературни повърхности (barrel temperatures routinely exceed 250°В), molten polymer exposure, and the physical demands of barrel changeovers and maintenance procedures.
Критичната роля на предпазните обувки в съоръженията за екструдиране
Сред всички лични предпазни средства (ЛПС) категории, safety footwear is arguably the most important for extrusion plant workers. Според САЩ. Бюро по трудова статистика (BLS), нараняванията на краката представляват приблизително 10% на всички наранявания на работното място в производството, with crushing injuries from dropped objects being the most common mechanism. По-специално в съоръжения за екструдиране, the risks are amplified by the weight and geometry of extruder components—a dropped barrel segment or screw element can cause catastrophic foot injuries.
Безопасни стандарти за защита на пръстите на краката
B2B купувачите, които се снабдяват с предпазни обувки за работници в съоръжения за екструдиране, трябва да разбират приложимите стандарти:
- ASTM F2413 (американски стандарт): Определя устойчивост на удар (I/75 = 75 ft-lbs) и устойчивост на компресия (C/75 = 2,500 lbs) за защитни капачки. This is the minimum requirement for extrusion plant environments.
- В ISO 20345 (американски стандарт): Defines safety footwear categories S1 through S5, с S3 (междинна подметка против проникване, водоустойчива горна част, енергопоглъщаща пета) being the recommended minimum for extrusion facilities.
- Метатарзална защита (Mt): For workers involved in barrel handling and changeovers, метатарзалните предпазители осигуряват допълнителна защита на горната част на краката извън зоната на пръстите.
Материали за капачки: Стомана vs. Композитен срещу. Алуминий
Съвременните предпазни обувки предлагат множество опции за капачки, всеки с компромиси, свързани с използването на инсталации за екструдиране:
- Стоманени капачки: Традиционният избор, предлага максимална устойчивост на удар и компресия. По-тежки от алтернативите, но осигуряват най-високо ниво на защита. Препоръчва се за работа с варели и тежки задачи по поддръжката.
- Композитни капачки на пръстите: Изработен от въглеродни влакна, Кевлар, или пластмаса, подсилена с фибростъкло. По-лек от стомана (30–40% намаляване на теглото), неметални (изгодно за съоръжения с металдетектори), и непроводими. Подходящ за общи екструдирани подови операции, където екстремният риск от удар е по-нисък.
- Алуминиеви капачки: Средно положение—по-лек от стомана, но по-тежък от композит, с добра устойчивост на удар. По-тънкият профил позволява по-удобно прилягане в стандартните модели обувки.
Допълнителни функции за безопасност за екструзионни среди
Отвъд защитата на пръстите на краката, Предпазните обувки B2B за съоръжения за екструдиране трябва да включват:
- Термоустойчиви външни подметки: Екструзионните подове може да имат разлят разтопен полимер или горещ материал за продухване. Outsoles rated to 300°C contact heat resistance (по EN ISO 20345 HRO) предотвратяват разграждането и изгарянето на подметката.
- Anti-slip tread patterns: Polymer dust, pellet spills, and processing oils create slip hazards. Подметки с рейтинг SRC (тестван както върху керамични плочки с разреден сапунен разтвор, така и върху стомана с глицерол) provide the highest slip resistance classification.
- Антистатични или ESD свойства: Static discharge can be a concern in environments processing certain polymers. Anti-static footwear (съпротивление между 100 кΩ и 1,000 МΩ) dissipates charge buildup safely.
- Устойчиви на пробиване междинни подметки: Stainless steel or textile (e.g., Кевлар) midsoles protect against penetration from sharp metal debris, счупени винтови елементи, or fasteners on the shop floor.
- Химическа устойчивост: Uppers and outsoles should resist degradation from common extrusion chemicals including processing oils, почистващи разтворители, and polymer additives.
B2B Procurement of Safety Footwear: Best Practices
For B2B buyers managing PPE programs at extrusion facilities, the following procurement practices optimize both safety and cost:
- Conduct a site-specific hazard assessment: OSHA 29 CFR 1910.132 (САЩ) и Директива 89/656/EEC на ЕС изискват от работодателите да оценят опасностите на работното място, преди да изберат ЛПС. Документирайте специфичните рискове на всяка работна станция—Зоните за обработка на варели изискват по-високи нива на защита от позициите в контролната зала.
- Посочете по стандарт, не по марка: Напишете спецификациите на поръчката, като се позовавате на ASTM F2413 или EN ISO 20345 изисквания за производителност, а не конкретни марки. Това отваря базата на доставчиците и подобрява ценовата конкуренция.
- Прилагане на програма за подмяна на обувки: Предпазните обувки в среда на екструдиране обикновено изискват подмяна на всеки 6–12 месеца поради износване на външната подметка, топлинна деградация, и химическо излагане. Бюджетирайте съответно и следете интервалите за смяна.
- Помислете за общата цена на притежание: Първокласните предпазни обувки с по-добри материали може да струват 50% повече предварително, но издържа 2 пъти по-дълго, намаляване на годишните разходи за обувки на работник и подобряване на производителността, ориентирана към комфорта.
- Negotiate volume pricing: B2B wholesale purchasing of safety footwear for facility-wide programs (50+ двойки) typically yields 15–25% discounts from manufacturers and distributors.
Investing in proper safety footwear is not merely a compliance obligation—it directly protects the workforce that operates and maintains the twin screw extruders and handles the heavy barrels that are central to the production process. A comprehensive PPE program, anchored by appropriate safety toe footwear, reduces injury rates, lowers workers' разходи за обезщетение, and demonstrates the employer's commitment to workforce wellbeing.
Индустриален работник, носещ предпазни ботуши и защитно оборудване в производствено съоръжение, представляващ персонал по безопасност на работното място
Често задавани въпроси (ЧЗВ): Доставчик на варели за двушнеков екструдер
- Q1: What is the typical lead time for custom twin screw extruder barrels?
- Standard nitrided barrels typically require 3–5 седмици от потвърждаване на поръчката. Bimetallic barrels require 5–8 weeks due to the centrifugal casting process. Ускорено производство (1–2 weeks for nitrided, 3–4 weeks for bimetallic) is available from suppliers maintaining semi-finished inventory. Suppliers with regional warehousing can deliver stock sizes within 3–5 работни дни.
- Q2: Какво е минималното количество за поръчка (MOQ) for B2B barrel purchases?
- MOQs vary by supplier. Many twin screw extruder barrels manufacturers accept single-piece orders for standard sizes, въпреки че ценообразуването се подобрява значително при 5+ парчета. Wholesale pricing tiers typically begin at 10–20 barrels per order. For distributors, annual framework agreements with quarterly call-off schedules offer the best combination of pricing and flexibility.
- Q3: How do I verify barrel quality before committing to a new supplier?
- Request sample barrels (1–3 парчета) for independent testing. Key tests include: Rockwell/Vickers hardness mapping across the bore surface, CMM dimensional inspection for bore diameter and concentricity, ultrasonic testing for bimetallic liner bond integrity, and material composition verification via spectrometry. Third-party inspection firms (SGS, Бюро Веритас, TÜV) can perform these tests at the supplier's facility or upon receipt.
- Q4: Can aftermarket barrels match OEM quality?
- да, qualified aftermarket twin screw extruder barrels suppliers routinely produce barrels that meet or exceed OEM specifications. The key is ensuring the supplier has accurate drawings or can reverse-engineer from a sample barrel, uses equivalent or superior materials, and maintains the same dimensional tolerances. Many aftermarket suppliers use the same raw material grades and heat treatment processes as OEMs.
- Q5: What certifications should a twin screw extruder barrels factory hold?
- Като минимум: ISO 9001:2015 за управление на качеството. For EU market supply: CE marking capability and compliance with the Machinery Regulation 2023/1230 където е приложимо. Additional valuable certifications include ISO 14001 (околната среда), OHSAS 18001/ISO 45001 (здраве и безопасност при работа), and industry-specific certifications such as FDA compliance documentation for food-contact extrusion barrels or GMP documentation for pharmaceutical applications.
Заключение: Partnering with the Right Twin Screw Extruder Barrels Supplier
The B2B market for twin screw extruder barrels is characterized by technical complexity, quality criticality