

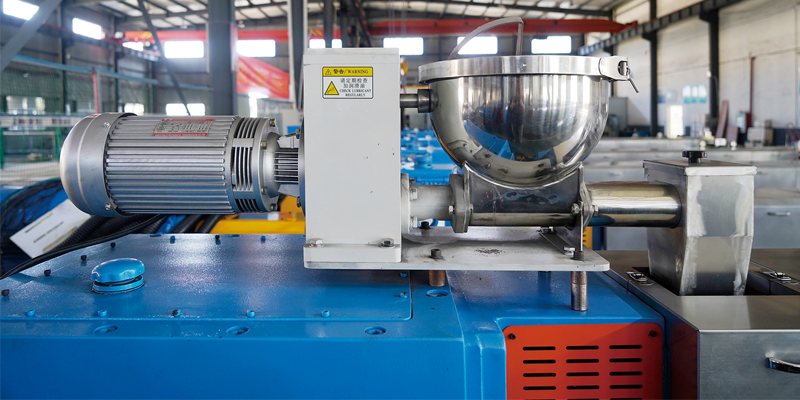
Менән 16 years of hands-on experience in plastic extrusion equipment design and optimization, I’ve supported over 300 manufacturers across North America, Европа, and Asia in selecting the right feeding systems for their extruder lines. The volumetric feeder stands out as the most practical solution for 80% of standard extrusion applications—balancing affordability, ышаныслылыҡ, and ease of use while delivering consistent feeding performance for a wide range of plastic materials. Unlike precision loss-in-weight feeders that require significant upfront investment, күләмле ашатыусылар дөйөм маҡсатлы экструзия өсөн рентабелле альтернатива тәҡдим итә, унда уртаса теүәллек һәм юғары үткәреүсәнлек төп маҡсат булып тора Күләмле ашатыу ҡоролмалары етештереүсе.
был Күләмле ашатыу ҡоролмалары менән тәьмин итеүсе экструдер ашатыу өсөн күпселек иретмәләр өсөн яраҡлы, ул арзан һәм юғары һөҙөмтәле туҡландырыу үҙенсәлектәренә эйә. Бөтә донъяла пластик эшкәрткән предприятиеларҙа штапель булараҡ, был типтағы ашатыусы экструдерҙарға эҙмә-эҙлекле күләмдә материал тапшырыу өсөн эшләнгән (бер винтлы, ике винтлы, йәки ике этаплы) ҡатмарлы ауырлыҡ үлсәү системалары кәрәкмәйенсә. Был ябайлыҡ капитал сығымдарын кәметергә тәржемә итә (30-50% әҙ юғалтыу-ауырлыҡ емләүселәр) һәм минималь хеҙмәтләндереү, бәләкәй һәм урта етештереүселәр өсөн идеаль итеү, ҙур күләмле түбән маржалы етештереү йүгерә, һәм ҡушымталар, унда тығыҙ дозировка теүәллеге (±0,1%) талап ителмәй.
Күләмле ашатыусылар универсаль экструзия процестары менән яраша, шул иҫәптән:
Был ҡушымталарҙа ., фидер’s ±2% күләм теүәллеге етерлек кимәлдә эҙмә-эҙлекле экструдер етештереү һәм продукция сифатын һаҡлау өсөн, ә уның ныҡлы конструкцияһы ҡаты завод мөхитендә ышаныслы эшләүҙе тәьмин итә (температура диапазоны 0°С—45°С, ISO тиклем саң кимәле 8573-1 Синыф 4).
был Volumetric Feeder Factory бәләкәй игеҙәк винттан тора, бочка, һәм мотор-өс төп компоненттар, улар тандемда эшләй, дөйөм туҡланыу проблемаларын бөтөрөү өсөн күпер ., тығылыу, һәм эҙмә-эҙлекһеҙ разряд. Unlike single-screw volumetric feeders (prone to material slipping and uneven flow), the twin-screw design creates a positive displacement action that ensures steady material movement from hopper to extruder feed throat.
When the material enters the barrel, the screw is simply rotated by the stirring roller, Volumetric Feeder Wholesale which not only pushes the material to the bottom, but also reduces clogging, making it easier to discharge, saving time and energy, and solving the problem of slow discharging affecting productivity. The stirring roller (mounted at the hopper inlet) agitates bulk materials to prevent rat-holing and bridging—issues that plague single-screw feeders when processing low-flow materials like regrind flakes or filled compounds. This agitation, combined with the intermeshing twin screws, материалдың экструдерға өҙлөкһөҙ тапшырылыуын тәьмин итә, хатта түбән аҙыҡ ставкаларында ла (5 кг/сәғ.) йәки юғары ставкалар (2000 кг/сәғ.).
Чжоуюэ’s күләмле ашатыусы ҡулланыу компактный интермешинг игеҙәк-винтлы конструкция (диаметры 15мм-50мм) материал ағымы үҙенсәлектәренә тап килтерер өсөн настраиваемый винт профилдәре менән:
Игеҙәк винттар синхронлаштырылған тиҙлек йәшниктәре менән идара ителә, тигеҙ әйләнеш тиҙлеген тәьмин итеү өсөн ., материалдарҙы тоҙаҡҡа эләктереүҙе һәм ҡыҫылыу йылытыуҙы бөтөрөү (температураға һиҙгер материалдар өсөн тәнҡитле, мәҫәлән, ПВХ).
Фидер бочкаһы шығырһыҙ углеродлы тимерҙән эшкәртелә (йәки 304 аҙыҡ-түлек өсөн тотҡарланмаған тимер/медицина-класс ҡушымталар) тигеҙ эске тышлыҡ менән (Ra ≤ 1,6 мкм) материалдың йәбешеүен кәметеү. Бункер 5Л формаһында була, 10Л, 20Л, һәм 50 л һыйҙырышлыҡтары, визуаль материал кимәлен күҙәтеү өсөн үтә күренмәле поликарбонат варианты менән. Вибрацион база ультра-түбән ағымлы материалдар өсөн өҫтәмә (мәҫ., быяла сүс менән тултырылған ПА гранулалары), тығылыу хәүефен артабан кәметергә.
Күләмле ашатыусылар IE3 премиум һөҙөмтәлелек двигателдәре менән йыһазландырылған . (0.75кВт-4.0 кВт) 2009/125/EC һәм АҠШ DOE энергия һөҙөмтәлелеге стандарттарына яуап биргән ЕС экодизайн директиваһына яуап бирә. Двигатель игеҙәк винттар һәм үҙгәрмәй торған йышлыҡтағы привод аша роликты болғата. (ВФД), allowing precise speed adjustment (0-100 әйләнеш/мин) to match extruder output requirements. The control system features:
Zhuoyue offers a full range of volumetric feeders scaled to match extruder output, from lab-scale (5 кг/сәғ.) to industrial-scale (2000 кг/сәғ.) етештереү:
| Модель | Twin-Screw Diameter (мм) | Speed Range (әйләнеш/мин) | Feeding Capacity (кг/сәғ.) | Motor Power (кВт) | Hopper Capacity (Л) | Accuracy |
|---|---|---|---|---|---|---|
| ZYVF-15 | 15 | 0-80 | 5-50 | 0.75 | 5 | ±2% |
| ZYVF-25 | 25 | 0-90 | 20-150 | 1.5 | 10 | ±2% |
| ZYVF-35 | 35 | 0-100 | 50-500 | 2.2 | 20 | ±2% |
| ZYVF-50 | 50 | 0-100 | 100-2000 | 4.0 | 50 | ±2% |
Universal Specifications: Бөтә модель эшләй 220В/380В 50/60Гц бер/өс фазалы ҡөҙрәт, ауырлығы 25-85кг (моделенә ҡарап), һәм экструдер ашатыу тамаҡтарына туранан-тура беркетеү өсөн фланецлы монтаж дизайны (менән яраша 99% глобаль экструдерҙар брендтары).
Күләмле ашатыусылар милекселектең иң түбән дөйөм хаҡы тәҡдим итә . (ТСО) теләһә ниндәй сәнәғәт экструдер туҡландырыу системаһының:
Урта ҙурлыҡтағы экструзия ҡоролмаһы өсөн 4 ашатыусылар, был дөйөм сығымдарҙы экономиялауға тәржемә ителә $15,000-$25,000 в первом году только в первом году.
The simple mechanical design of volumetric feeders eliminates 90% of the failure points found in loss-in-weight systems (мәҫ., load cell drift, sensor calibration errors). Field data from 200+ Zhuoyue feeder installations shows:
The anti-clogging stirring roller and twin-screw design also reduce unplanned downtime from material jams – a common issue with single-screw feeders (responsible for 10-15% of extruder downtime in plastic facilities).
Volumetric feeders require no specialized technical knowledge to operate:
This is a critical advantage for manufacturers with high operator turnover or limited technical staff, as it reduces training time and human error.
Zhuoyue’s volumetric feeders handle a wide range of plastic materials without modification:
For food-contact or medical-grade applications, feeders can be configured with 304/316 stainless steel contact parts and FDA-compliant lubricants (meeting 21 CFR 177.1520).
A Texas-based PVC pipe manufacturer replaced aging single-screw feeders with 4 Zhuoyue ZYVF-50 volumetric feeders in 2024 to address production bottlenecks:
After installation of the ZYVF-50 feeders:
The plant manager reported: “The Zhuoyue feeders have been a game-changer – our operators no longer spend hours unclogging feeders, and our pipe quality has never been more consistent. We’ve been able to take on 2 new large customers thanks to the increased production capacity.”
Volumetric feeders are designed for plug-and-play installation:
Installation takes 1-2 hours per feeder (no specialized tools required) – Zhuoyue’s on-site technical team can assist with multi-feeder installations for full production lines.
Calibration ensures feeding accuracy and should be performed for each new material type:
Calibration takes <30 minutes per material and can be performed by any trained operator (no external calibration service required).
Regular maintenance extends feeder life and preserves performance:
Чжуоюэ фотоһүрәттәр һәм аҙым-аҙым күрһәтмәләр менән хеҙмәтләндереүҙең тулы ҡулланмаһы бирә . (инглиз телендә бар, Испан, һәм немец .) өй эсендәге командалар өсөн.
А: Эйе. Күп күләмле ашатыу ҡоролмалары (1 төп смола өсөн, 1+ өҫтәмәләр/мастер-партия өсөн) экструдер ПЛК менән синхронлаштырырға мөмкин, теүәл күләм нисбәттәрен һаҡлау өсөн (мәҫ., 95% ПВХ + 5% төҫлө мастер-партия). Был рентабелле альтернатива күп компонентлы юғалтыу-ауырлыҡ системалары өсөн тәнҡитле булмаған ҡушымталар ҡушымталар ..
А: Күләмле туҡландырыусылар ирекле ағымлы материалдар менән иң яҡшы эшләй (тығыҙлыҡ 0.5-0.9 г/см3) ҡатын-ҡыҙ гранулалары кеүек. Түбән ағымлы материалдар өсөн (тығыҙлыҡ <0.4 г/см3, мәҫ., ҡырсынташтарҙы ҡабаттан ваҡларға), беҙ ҡыҫҡа ҡатламлы винт вариантын кәңәш итәбеҙ + ағымды яҡшыртыу һәм теүәллекте һаҡлау өсөн тирбәлеү нигеҙе.
А: Бөтөнләй. Zhuoyue’s ZYVF серияһы махсус рәүештә ҡайтанан эшкәртелгән пластик эшкәртергә уйлап сығарылған – анти-засорение ролик һәм игеҙәк-винтовой дизайн ручка перешлифовать хлопья/гранулы менән минималь тығылыу .. Беҙ кәңәш итәбеҙ, кейемгә сыҙамлы винтовой ҡаплау өсөн ҡайтанан эшкәртелгән материалдар менән юғары ҡушылмалар составы . (мәҫ., бысраҡ, металл ярсыҡтары).
А: Стандарт моделдәр (ЗЫВФ-15-тән ЗЫВФ-50-гә тиклем) үткәреү ваҡыты бар. 3-4 аҙна. Ҡулланыусы конфигурациялары (нержавеющий тимер контакт өлөштәре, тирбәлеү нигеҙе, HMI идара итеү) кәрәк 5-6 аҙна. Тиҙләтелгән етештереү (2-аҙна үткәреү ваҡыты) өҫтәмә өсөн мөмкин 15% түләнес.
А: Чжоуюэ бөтә механик өлөштәргә 2 йыл гарантия тәҡдим итә (винттар, бочка, мотор, редуктор) һәм электр өлөштәренә 1 йыл гарантия (ВФД, идара итеү панелендә). Беҙ шулай уҡ киңәйтелгән гарантия варианттарын тәҡдим итәбеҙ . (3-5 йылдар) өҫтәмә түләү өсөн, шул иҫәптән йыл һайын профилактик ярҙамға барыу.
1990 йылдан ашыу өсөн. 16 йылдар, Чжоуюэ’s күләмле ашатыусы булды, йөрөү-һайлау өсөн пластик экструзия етештереүселәр эҙләй ышаныслы ., рентабелле туҡландырыу ҡарары. Һеҙ’ПВХ торбалар етештереүме, ПЭ биттәре, йәки ҡайтанан эшкәртелгән пластик профилдәр, беҙҙең фидерҙар эҙмә-эҙлекле эшмәкәрлек күрһәтә, минималь өҙөклөктәр, һәм максималь ҡиммәте – бөтәһе лә глобаль техник ярҙам һәм иҫбатланған уңыштар менән тәьмин ителгән. Беҙҙең һатыу командаһы менән бәйләнешкә инеү өсөн бөгөн бушлай фидер һайлау етәкселеге һәм цитата һеҙҙең экструдер өсөн махсуслаштырылған’ аныҡ талаптар ..