

Vervaardiger van dubbelskroef-ekstruderelemente: Voltooi B2B-handelsanalise en globale verkrygingsgids vir
Die wêreldmark vir dubbelskroef-ekstruderelemente ervaar aansienlike transformasie namate B2B-handel tussen die Verenigde State, Europese Unie, en Asië-Stille Oseaan-vervaardigingspilpunte verskerp. Dubbelskroef-ekstruderelemente — insluitend skroefsegmente, blokkies te knie, vatvoerings, en vermenging van elemente — is kritieke komponente in plastieksamestelling, voedselverwerking, farmaseutiese vervaardiging, en chemiese ingenieurswese. Namate die vraag na hoëprestasie-polimeerverbindings en gevorderde materiale toeneem, verkryging van regs vervaardiger van dubbelskroef-ekstruderelemente het 'n strategiese prioriteit vir verwerkers wêreldwyd geword. Hierdie artikel bied 'n in-diepte ontleding van die huidige handel landskap, verskaffer-ekosisteem, markgeleenthede, en praktiese leiding vir B2B-kopers wat betroubaar soek verskaffers van dubbelskroef-ekstruderelemente en fabrieke.
Huidige toestand van die dubbelskroef-ekstruderelement-industrie
Die dubbelskroef-ekstrudermark is teen ongeveer USD gewaardeer 1.2 miljard in 2024 en word geprojekteer om USD te bereik 1.7 miljard by 2030, groei teen 'n CAGR van ongeveer 5.8%, volgens data gepubliseer deur Grand View Research en MarketsandMarkets in hul 2024 industrie verslae. Die vervangingsonderdele en -elemente-segment — bedek skroef elemente, vate, skagte, en slytvaste komponente — verteenwoordig 'n aansienlike deel van die namarkinkomste, geskat op 30–40% van totale ekstruder lewensiklusbesteding.
Sleutelbestuurders sluit in:
- Toenemende vraag na ingenieursplastiek en polimeerverbindings in motorverligting en EV-batteryskeierproduksie
- Groei in meesterbatch- en kleurkonsentraatvervaardiging regoor Suidoos-Asië en Oos-Europa
- Toenemende aanvaarding van dubbelskroef-ekstrusie in farmaseutiese warmsmelt-ekstrusie (HME) toepassings
- Volhoubaarheid vereis dat herwinners na dubbelskroefstelsels vir na-verbruikershars stoot (PCR) samestelling
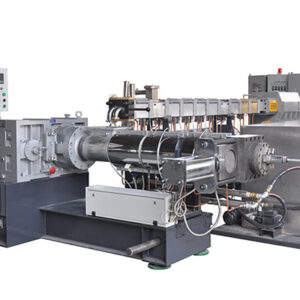
Groot OEM-ekstruderhandelsmerke — Coperion (Duitsland), KraussMaffei (Duitsland), Leistritz (Duitsland), JSW (Japan), en Nanjing-gebaseerde Chinese vervaardigers — almal maak staat op presisie-gemanipuleerde skroefelemente. Egter, die namark en derdeparty vervaardiger van dubbelskroef-ekstruderelemente segment het vinnig gegroei, bied koste-effektiewe alternatiewe met vergelykbare metallurgie en toleransies. Bron: Grand View Navorsing, 2024; Markte en Markte, 2024. Parallelle dubbelskroef-ekstruder

Industriële vervaardigingsfasiliteit met presisiemetaalkomponente wat die vervaardiging van dubbelskroef-ekstruderelemente verteenwoordig
Handelsbeleid Landskap wat industriële komponente raak
The transatlantic trade relationship between the United States and the European Union remains the world's largest bilateral commercial partnership, met totale goedere en dienste handel meer as USD 1.3 triljoen jaarliks soos gerapporteer deur die V.S. Sensusburo en Eurostat vroeg in. Vir industriële masjinerie-komponente soos dubbelskroef-ekstruderelemente, verskeie beleidsontwikkelings die afgelope twee maande is veral relevant:
Tarief Omgewing (April–Junie ): Die V.S. administration's tariff actions in early have created significant uncertainty for industrial component trade. Afdeling 301 tariewe op goedere van Chinese oorsprong bly van krag, met masjinerie komponente in die gesig staar pligte van 25%. The EU's Carbon Border Adjustment Mechanism (CBAM) oorgangsfase vereis steeds dat invoerders ingebedde emissies in sekere goedere moet rapporteer, alhoewel die meeste ekstruderkomponente buite die huidige CBAM-omvang val (wat staal bedek, aluminium, sement, kunsmis, elektrisiteit, en waterstof). Egter, grondstowwe insette — veral gereedskapstaal en wolframkarbied wat in skroefelementvervaardiging gebruik word — word indirek geraak. Bron: Internasionale Handelsadministrasie (ITA), .
EU-handelsverdedigingsinstrumente: The European Commission's Directorate-General for Trade has maintained anti-dumping duties on certain steel products from China, wat die kostestruktuur beïnvloed vir ekstruderelemente van Chinese oorsprong wat die EU-mark betree. Dit skep geleenthede vir vervaardigers in Indië, Turkye, en binnelandse EU-produsente. Bron: EU Handel DG, .
Handel en Tegnologie Raad (TTC): Terwyl die TTC hoofsaaklik op halfgeleiers en KI gefokus het, sy voorsieningskettingveerkragtigheid-werkstroom het implikasies vir die verkryging van kritieke industriële toerusting, diversifikasie aan te moedig weg van enkelbron-afhanklikhede.
Wêreldwye verskaffer-ekosisteem: Waar dubbelskroef-ekstruderelemente vervaardig word
Die fabriekslandskap van die dubbelskroef-ekstruderelemente is geografies gekonsentreer in verskeie sleutelstreke:
China (Nanjing, Zhangjiagang, Kunshan-klusters)
China oorheers wêreldwye produksievolume vir dubbelskroef-ekstruderelemente na die mark. Die Nanjing-kluster alleen gasheer oor 50 vervaardigers wat spesialiseer in skroefelemente, vate, en voltooi skroefkonfigurasies. Sleutelvoordele sluit mededingende pryse in (tipies 40–60% onder Europese OEM-pryse), vinnige prototipering vermoëns, en uitgebreide materiaalopsies, insluitend nitriedstaal, bimetaallegerings, PM-HIP (poeiermetallurgie warm isostatiese pers) materiaal, en wolframkarbiedbedekkings. Bekende vervaardigers sluit in Nanjing Kerke Ekstrusietoerusting, Nanjing Haisi Ekstrusie Toerusting, en Jiangsu Xinda Tech. Chinese vervaardigers het baie in CNC-slyp belê, koördineer meetmasjiene (CMM), en metallurgiese toetse om aan Europese en Amerikaanse kwaliteitstandaarde te voldoen.
Duitsland en Wes-Europa
Duitsland bly die tegnologieleier, met maatskappye soos Coperion, Leistritz, en gespesialiseerde elementprodusente wat premiumgraadkomponente met streng toleransies aanbied (tipies ±0.01mm) en gevorderde metallurgieë. Europese vervaardigers beklemtoon naspeurbaarheid, materiaal sertifisering (IN 10204 3.1 sertifikate), en langtermyn dimensionele stabiliteit. Pryse is aan die premie einde, maar totale koste van eienaarskap kan mededingend wees vir toepassings met hoë slytasie.
Indië en Turkye (Opkomende verskaffers)
India's twin screw extruder elements manufacturing sector is growing, met maatskappye in Ahmedabad en Pune wat middelslagpryse bied met verbeterde kwaliteit. Turkye het na vore gekom as 'n nabygeleë opsie vir EU-kopers wat korter leitye as China soek met laer koste as Wes-Europa.

Globale skeepshawe met houerskepe wat internasionale B2B-handelslogistiek vir industriële komponente verteenwoordig
B2B-handelsgeleenthede in die Twin Screw Extruder Elements-mark
Vir B2B-kopers — insluitend plastieksamestellers, voedselverwerkers, farmaseutiese vervaardigers, en ekstruder OEM's — verskeie belangrike geleenthede het na vore gekom:
1. Voorsieningsketting diversifikasie: The ongoing US-China trade tensions and tariff uncertainties have accelerated "China+1" verkrygingstrategieë. B2B-kopers soek aktief gekwalifiseerde verskaffers van dubbelskroef-ekstruderelemente in alternatiewe geografiese gebiede. Dit skep geleenthede vir vervaardigers in Indië, Viëtnam, en Turkye om markaandeel te verower, terwyl gevestigde Chinese vervaardigers reageer deur pakhuise in die VSA en EU op te stel om plaaslike voorraad met vinniger aflewering aan te bied.
2. Namarkgroei: Soos die geïnstalleerde basis van dubbelskroef-ekstruders wêreldwyd groei — op meer as geskat 50,000 aktiewe masjiene wêreldwyd — die vraag na vervangingselemente, dra dele, en opgraderingsstelle brei steeds uit. Derdeparty-vervaardigers bied OEM-ekwivalente kwaliteit teen 30–50% laer koste is goed geposisioneer. B2B e-handel platforms soos Alibaba, Gemaak in China, en GlobalSources het dit vir kopers makliker gemaak om dubbelskroef-ekstruderelemente groothandelverskaffers te identifiseer en te kwalifiseer.
3. Materiële innovasie: Gevorderde metallurgieë skep differensiasiegeleenthede. PM-HIP (Poeiermetallurgie Warm isostatiese pers) skroefelemente bied 3–5x langer dienslewe in vergelyking met konvensioneel Tweestadium-ekstruder genitreerde staal in skuurtoepassings (glasvesel, minerale vullers). Vervaardigers wat in hierdie tegnologieë belê, kan premiepryse beveel terwyl hulle laer totale koste van eienaarskap aan kopers lewer. Ekstrudermasjien vervaardiger
4. Pasmaak en Ingenieursondersteuning: B2B-kopers benodig toenemend nie net komponente nie, maar ook ondersteuning vir skroefkonfigurasie-ontwerp. Vervaardigers wat simulasie-gesteunde skroefontwerpdienste aanbied (gebruik gereedskap soos Ludovic of eie sagteware) saam met elementvervaardiging is besig om bestellings van hoër waarde vas te lê.
Uitdagings wat B2B-kopers en -vervaardigers in die gesig staar
Ten spyte van die geleenthede, verskeie uitdagings duur voort in die handel met dubbelskroef-ekstruderelemente:
Kwaliteit verifikasie: Die gaping tussen geëisde en werklike metallurgiese kwaliteit bly 'n groot bekommernis, veral wanneer dit van nuwe verskaffers verkry word. Kopers rapporteer probleme met inkonsekwente hardheid (MRK-variasies wat spesifikasies oorskry), swak oppervlakafwerking op splineprofiele, en dimensionele afwykings wat voortydige slytasie of verwerkingsonstabiliteit veroorsaak. Versagtingstrategieë sluit in dat derdeparty-inspeksie vereis word (SGS, Buro Veritas), materiaaltoetssertifikate aan te vra, en om proefhoeveelhede te bestel voordat u tot volume-aankope verbind word.
Kommer oor intellektuele eiendom: OEM-ekstrudervervaardigers het eie skroefelementgeometrieë wat deur patente beskerm word. Derdeparty-vervaardigers moet IP-grense noukeurig navigeer, versoenbare, maar nie-inbreukmakende ontwerpe bied. Dit is veral relevant vir selfvee-profielgeometrieë en gespesialiseerde mengelementontwerpe.
Logistiek en loodtye: Seevrag van China na die Amerikaanse Weskus neem 14–21 dae, met bykomende binnelandse vervoer. EU-gebonde verskepings via die Suezkanaal-roete neem 28–35 dae. Lugvrag is beskikbaar vir dringende bestellings maar verhoog koste met 5–8x. Die Rooi See skeepsvaart ontwrigting in die laat 2024 en het vroeg aansienlike vertragings en kostestygings vir Asië-Europa-roetes veroorsaak, stoot sommige kopers na Europese of Turkse verskaffers. Bron: Tydskrif vir Handel, .
Valuta- en betalingsrisiko's: B2B-transaksies in hierdie sektor behels tipies bankoorplasings (T/T) met 30% deposito en 70% balanseer teen versendingsdokumente of L/C op sig vir groter bestellings. Valuta skommelinge tussen USD, EUR, en CNY kan landkoste met 3 beïnvloed–8% oor 'n verkrygingsiklus.

Presisie CNC-bewerkingsentrum wat metaalkomponente vervaardig soortgelyk aan die vervaardigingsproses van dubbelskroef-ekstruderelemente
Geografiese en beleidsvoordele in handel
Die handelskorridor bied duidelike voordele vir B2B-kopers van industriële komponente:
Regulerende belyning: Beide die VSA en EU handhaaf hoë standaarde vir industriële toerustingveiligheid en materiaalnakoming. Komponente vervaardig volgens EU-standaarde (CE-merk, ATEX vir plofbare atmosfeer) word algemeen aanvaar in die Amerikaanse mark met minimale bykomende sertifisering. Hierdie regulatoriese verenigbaarheid verminder nakomingskoste vir vervaardigers wat beide markte bedien.
Hawe-infrastruktuur: Groot hawens insluitend Rotterdam (Europe's largest), Hamburg, Antwerpen-Brugge, Los Angeles/Langstrand, en Savannah bied doeltreffende hantering van industriële komponente in houers. Rotterdam's Europoort complex handles over 14 million TEUs annually and offers direct connections to Europe's inland waterway network, wat koste-effektiewe verspreiding na vervaardigingsklusters in Duitsland moontlik maak, België, en Nederland. Bron: Haven van Rotterdam Owerheid, 2024.
Vryhandelsones en gebonde pakhuise: Beide die VSA (Buitelandse Handel Sones) en ek (Vrye sones) bied meganismes vir uitstel en verlaging van belasting wat invoerders van ekstruderkomponente bevoordeel. Vervaardigers wat verbandpakhuise in sleutelmarkte vestig, kan plaaslike voorraadbeskikbaarheid bied terwyl belastingbetalings geoptimaliseer word.
Handel Finansies Infrastruktuur: Die volwasse bankstelsels in beide die VSA en EU bied betroubare handelsfinansieringsinstrumente, insluitend kredietbriewe, uitvoerkredietversekering (deur agentskappe soos Euler Hermes, EXIM Bank), en voorsieningskettingfinansieringsprogramme wat betalingsrisiko vir beide kopers en verkopers verminder.
Gevallestudiesukses in die mark vir ekstruderelemente
Gevallestudie 1: Chinese vervaardiger vestig EU-verspreiding
'n Nanjing-gebaseerde vervaardiger van dubbelskroef-ekstruderelemente met 'n jaarlikse inkomste van ongeveer USD 15 miljoen het erken dat Europese kopers huiwerig was om direk vanaf China te bestel as gevolg van lang afleweringstye en kwaliteitsorg. In 2023, die maatskappy het 'n pakhuis in Duisburg gestig, Duitsland — Europe's largest inland port and a key logistics hub on the Belt and Road rail corridor. Deur voorraad van 200+ algemene skroefelement Pelletiseerfabriek spesifikasies (vir Coperion ZSK, Leistritz ZSE, en KraussMaffei ZE reeks verenigbaarheid), hulle het afleweringstyd van 35 verminder–45 dae tot 3–5 werksdae vir EU-kliënte. Die maatskappy het in EN belê 10204 3.1 materiaal sertifisering vir alle voorraad items en het 'n Duitssprekende tegniese verkoopsingenieur aangestel. Resultaat: EU-inkomste het gegroei 180% in 18 maande, met sleutelrekeninge insluitend samestellers in Duitsland, Italië, en Pole.
Gevallestudie 2: US Compounder Implementeer Dual-Source Strategie
'n Mediumgrootte plastiekvervaardiger in Texas wat werk 12 dubbelskroef-ekstruderlyne (mengsel van Coperion- en Leistritz-masjiene) het ongeveer USD spandeer 400,000 jaarliks op OEM-vervangingselemente. Na kwalifiserende twee alternatiewe verskaffers — een in Nanjing, China, en een in Ahmedabad, Indië — die maatskappy het sy jaarlikse besteding tot USD verminder 220,000 terwyl verwerkingskwaliteit gehandhaaf word. Die betrokke kwalifikasieproses: Plastiekkorrels-ekstruder (1) monsterelemente met volledige materiaalsertifikate aanvra, (2) onafhanklike hardheids- en dimensionele toetsing by 'n plaaslike metallurgiese laboratorium uit te voer, (3) produksieproewe van 500 uur op nie-kritiese lyne, en (4) geleidelik uitbrei na alle lyne oor 6 maande. Die tweebronbenadering het ook voorsieningskettingveerkragtigheid verskaf toe die Chinese verskaffer 'n 3-week verskepingsvertraging ervaar het weens hawe-opeenhoping.
Gevallestudie 3: Europese OEM-vennootskap met gespesialiseerde elementvervaardiger
'n Middelvlak Europese ekstruder OEM gebaseer in Italië, produseer ongeveer 80 tweeskroef-ekstruderlyne jaarliks, oorgeskakel van in-huis skroef element produksie na 'n vennootskap model met 'n gespesialiseerde vervaardiger. Deur elementproduksie uit te kontrakteer na 'n toegewyde fasiliteit met gevorderde CNC slyp vermoëns en PM-HIP materiaal verwerking, die OEM het sy vervaardigingsvoetspoor verminder, verbeterde element kwaliteit konsekwentheid, en verkorte afleweringstye vir pasgemaakte skroefkonfigurasies. Die vennootskapsmodel het die OEM toegelaat om op masjienontwerp te fokus, samestelling, en klantetoepassingsingenieurswese terwyl die elementvervaardiger die metallurgie-intensiewe produksie behartig het. Hierdie benadering is toenemend algemeen in die bedryf, soos gerapporteer deur Plastiek vandag, 2024.
Besigheidspersoneel in 'n B2B-handelsonderhandelingsvergadering wat strategieë vir die verkryging van industriële komponente bespreek
Handelskou en nywerheidsgebeurtenislandskap
B2B-kopers en vervaardigers van dubbelskroef-ekstruderelemente verbind by verskeie sleutel-industrie-geleenthede:
- K Handelskou (Düsseldorf, Duitsland): The world's largest plastics trade show, driejaarliks gehou (volgende uitgawe: Oktober ). Alle groot ekstruder-OEM's en baie elementvervaardigers stal uit. Noodsaaklik vir verskaffer-ontdekking en tegnologie-benchmarking.
- NAAM (Orlando, VSA): North America's largest plastics show, driejaarliks gehou. Die 2024 uitgawe gelok oor 50,000 besoekers en het uitgebreide ekstrusietegnologie-uitstallings vertoon.
- Chinaplas (Shenzhen/Sjanghai, afwisselend): Asia's largest plastics show, met sterk verteenwoordiging van Chinese extruder element vervaardigers. Die uitgawe in Shenzhen verskyn oor 4,000 uitstallers.
- Fakuma (Friedrichshafen, Duitsland): Jaarlikse Europese plastiekskou met sterk fokus op ekstrusietegnologie, geskeduleer vir Oktober.
Hierdie geleenthede bied geleenthede vir praktiese kwaliteit assessering, van aangesig tot aangesig onderhandeling, en verhoudingsbou wat van kritieke belang is in die handel in B2B-industriële komponente. Bron: Messe Düsseldorf, .
Materiaalwetenskap en tegniese oorwegings vir kopers
Om die regte vervaardiger van dubbelskroef-ekstruderelemente te kies, vereis dat u die tegniese spesifikasies wat werkverrigting en lewensduur beïnvloed, verstaan:
Algemene metallurgieë vir skroefelemente
- Genitreerde staal (bv., 1.8550 / 34CrAlNi7): Die standaard materiaal vir algemene samestelling. Oppervlakte hardheid van 900–1100 HV, nitreerdiepte van 0,3–0.7mm. Koste-effektiewe maar beperkte slytasielewe in skuurtoepassings.
- Deur-geharde gereedskapstaal (bv., D2, CPM-9V): Hoër grootmaat hardheid (58–62 MRK) bied beter weerstand teen skuurslytasie van glasvesel en minerale vullers.
- PM-HIP materiaal (bv., CPM-10V, Vancron 40): Poedermetallurgiese staal wat deur warm isostatiese persing verwerk word, bied uitsonderlike slytasieweerstand (3–5x genitreerde staal) met goeie taaiheid. Toenemend gespesifiseer vir hoëvulverbindings en herwinningstoepassings.
- Tungsten Carbide (WC/Co): Die uiteindelike slytvaste opsie vir uiters skuurtoepassings. Tipies toegepas as 'n deklaag of gebruik in vaste vorm vir spesifieke element tipes. Die koste is 5–10x genitreerde staal.
- Stellite en Colmonoy Coatings: Kobalt-gebaseerde en nikkel-gebaseerde hard-facing legerings toegepas deur sweiswerk of termiese spuit vir korrosiebestande toepassings in chemiese en farmaseutiese verwerking.
Kopers moet materiaaltoetssertifikate aanvra (chemiese samestelling, hardheid profiele, mikrostruktuur beelde) en spesifiseer aanvaardingskriteria in aankoopbestellings. Betroubare vervaardigers verwelkom hierdie vereistes aangesien hulle gehalteverbintenis toon.

Gevorderde metallurgiese toets- en kwaliteitbeheertoerusting wat gebruik word in presisievervaardiging van industriële komponente
Werkplek veiligheid: Beskerming van werkers in ekstrusie-vervaardigingsomgewings
The twin screw extrusion industry presents significant workplace safety challenges that B2B operators must address. Extrusion facilities involve heavy machinery, hoë temperature (barrel temperatures typically range from 150°C tot 350°C), rotating equipment, and handling of raw materials including abrasive fillers and chemical additives. Worker safety — particularly foot protection — is a critical operational requirement.
Why Safety Footwear Is Essential in Extrusion Plants
Extrusion manufacturing environments expose workers to multiple foot injury hazards:
- Heavy Object Impact: Dubbelskroef-ekstruderelemente — individual screw segments, vat afdelings, and die plates — can weigh from 2 kg tot oor 50 kg. A dropped screw element or barrel segment can cause severe crush injuries to unprotected feet. OSHA reports that foot injuries account for approximately 60,000 werkplekbeserings jaarliks in Amerikaanse vervaardiging, met 'n gemiddelde van 7 verlore werksdae per voorval. Bron: OSHA, 2024.
- Compression Hazards: During extruder assembly and maintenance, workers position heavy components using overhead cranes and hoists. Misalignment or equipment failure can result in compression injuries to feet positioned near the assembly area.
- Punksie risiko's: Extrusion facilities often have metal shavings, broken screw element fragments, wire, and fasteners on the floor. Standard footwear provides no protection against puncture wounds from these sharp objects.
- Thermal Hazards: Gesmelte polimeer drup, warm suiwer materiaal, and contact with heated barrel surfaces can cause severe burns. Heat-resistant safety footwear with appropriate sole ratings is essential for workers operating near the extrusion die and downstream equipment.
- Slip Hazards: Polimeerkorrels, verwerking van olies, and cleaning solvents create slippery floor conditions. Anti-slip safety footwear with SRC-rated soles (tested on both ceramic tile with sodium lauryl sulfate and steel with glycerol) verminder gly-en-val-insidente aansienlik.
- Elektriese gevare: Ekstruder dryfmotors, verwarmer bande, en beheerstelsels hou elektriese skokrisiko's in. ESD (elektrostatiese dissipatief) of EH (elektriese gevaar) gegradeerde veiligheidsskoene bied 'n bykomende laag beskerming.
Veiligheidskoeiselstandaarde en -sertifisering
B2B-kopers wat veiligheidsskoene vir ekstrusie-aanlegwerkers verkry, moet die toepaslike standaarde verstaan:
- IN ISO 20345 (EU Standaard): Definieer veiligheidsskoene met toonbeskerming wat 200J impak en 15kN kompressie kan weerstaan. Klasse sluit S1 in (antistaties, energie absorpsie by hak), S1P (voeg punksieweerstand by), S3 (voeg waterweerstand en geprofileerde buitesool by), en die nuwer S5 (waterdigte stewel met lekweerstand).
- ASTM F2413 (Amerikaanse standaard): Spesifiseer prestasievereistes vir beskermende skoene, insluitend impakweerstand (I/75 = 75 ft-lbs), kompressie weerstand (C/75 = 2,500 lbs), metatarsale beskerming (Mt/75), en elektriese gevaarbeskerming (EH).
- Saamgestelde vs. Staal Toonkappe: Moderne veiligheidsskoene gebruik toenemend saamgestelde (veselglas, koolstofvesel, of Kevlar) toonkappe in plaas van staal. Saamgestelde tone is ligter (30–40% gewigsvermindering), nie-metaal (geen koue oordrag nie, airport-friendly), and meet the same impact/compression standards. For extrusion plant environments where workers stand for 8–12 uur skofte, the weight reduction significantly improves comfort and reduces fatigue.
B2B-verkryging van veiligheidsskoene vir industriële bedrywighede
For B2B operators managing extrusion facilities, safety footwear procurement should be approached strategically:
Volume Purchasing: Facilities with 50+ workers can negotiate significant volume discounts (typically 15–30% below retail) by working directly with safety footwear manufacturers or authorized distributors. Annual replacement programs ensure workers always have footwear in good condition.
Application-Specific Selection: Different roles within an extrusion plant require different protection levels. Machine operators working near the extruder barrel need heat-resistant soles (HRO rated to 300°C contact heat). Maintenance technicians require metatarsal protection and puncture resistance. Warehouse staff handling raw materials and finished goods need impact protection and anti-slip soles. A tiered specification approach optimizes both protection and cost.
Comfort and Compliance: The most protective safety footwear is useless if workers refuse to wear it. Modern safety footwear from manufacturers like Uvex, Puma Veiligheid, Timberland PRO, Rooi Vlerk, and KEEN Utility combines protection with athletic shoe comfort features including EVA midsoles, vogafvoerende voerings, and ergonomic footbeds. Investing in comfortable safety footwear improves compliance rates from typical 70–80% oor 95%, directly reducing injury incidents.
Totale koste van eienaarskap: Premium safety footwear costing USD 120–180 per pair with a 12-month service life is more cost-effective than budget options at USD 40–60 that require replacement every 4–6 maande. The total cost including procurement, fitting, and disposal favors quality products. Daarbenewens, each prevented foot injury saves an estimated USD 9,000–15,000 in direct medical costs and lost productivity, according to the National Safety Council. Bron: Nasionale Veiligheidsraad, 2024.
Complete Extrusion Systems Factory Industrial safety boots with steel toe protection used in manufacturing and extrusion plant environments Amazon Extruder Screw
Toekomstige handelstendense: Wat om te verwag in die volgende 1-2 Maande (Julie–Augustus )
Gebaseer op huidige markaanwysers, beleidsontwikkelings, en industrie seine, verskeie neigings sal waarskynlik die handel in tweeskroef-ekstruderelemente in die nabye termyn vorm:
1. Tariefonsekerheid sal voorraadbou aandryf: With ongoing US tariff policy volatility, B2B buyers are expected to increase safety stock levels of critical extruder components. Manufacturers with US and EU warehouse capabilities will see increased demand. Chinese manufacturers offering DDP (Afgelewer Plig Betaal) pricing to US destinations will gain competitive advantage by absorbing tariff complexity for buyers.
2. Volhoubaarheidsvereistes sal verskerp: EU buyers are increasingly requesting carbon footprint data for purchased components. The CBAM reporting requirements, while not yet directly covering machinery components, are creating a culture of emissions transparency that extends through supply chains. Manufacturers providing EPD (Environmental Product Declarations) or carbon footprint calculations for their products will differentiate themselves. The recycling sector's growth — driven by EU packaging regulations mandating 30% herwonne inhoud deur 2030 — will increase demand for wear-resistant screw elements optimized for processing contaminated post-consumer waste streams.
3D Extruder Radiator 3. Digitale verkryging sal versnel: B2B platforms are becoming more sophisticated in handling technical industrial components. Expect to see more twin screw extruder element manufacturers offering online configurators where buyers can select element type, grootte, materiaal, and quantity with instant pricing. This reduces the traditional quote-negotiate-order cycle from 1–2 weeks to minutes, particularly for standard specifications.
4. Nearshore Momentum in Europa: The combination of Red Sea shipping disruptions, rising Chinese labor costs, and EU supply chain due diligence regulations (the Corporate Sustainability Due Diligence Directive, effective 2026) will continue to push European buyers toward Turkish, Eastern European, and Indian suppliers. Turkey's proximity to EU markets (3–5 day shipping to major EU ports) and its customs union with the EU make it particularly attractive. Power Heater Extruder
5. Consolidation Among Manufacturers: The twin screw extruder elements manufacturing sector remains fragmented, veral in China. Expect continued consolidation as larger manufacturers acquire smaller competitors to gain capacity, tegnologie, and customer relationships. This consolidation will ultimately benefit B2B buyers through improved quality consistency and financial stability of suppliers.
Aluminum Extruders Tennessee 6. Advanced Coating Technologies: PVD (Fisiese dampneerslag) and CVD (Chemical Vapor Deposition) coatings for screw elements are moving from laboratory to commercial availability. These coatings — including TiAlN, CrN, and DLC (Diamond-Like Carbon) — can extend element life by 2–4x Tornado Extruder Kit in specific applications. Manufacturers investing in coating capabilities will capture premium market segments. Bron: Plastiek vandag, ; ITA Market Intelligence, .

Modern warehouse and logistics facility for B2B industrial component distribution and wholesale operations
Practical Sourcing Guide: How to Select a Twin Screw Extruder Elements Manufacturer
Onderwater Pelletizer Verskaffer For B2B buyers evaluating potential suppliers, the following framework provides a structured approach:
Stap 1: Define Technical Requirements
Document your extruder model, element specifications (OD, ID, lengte, profile type), material requirements, quantity, en afleweringskedule. Include tolerance requirements and surface finish specifications. The more precise your specification, the more accurate and comparable the quotes you receive.
Stap 2: Identify Potential Suppliers
Use multiple channels platforms (Alibaba, Gemaak in China, ThomasNet for US suppliers, Europages for EU suppliers), trade show exhibitor lists (K Wys, Chinaplas, NAAM), industry referrals, and direct Google searches for "twin screw extruder elements factory" with geographic qualifiers.
Stap 3: Initial Qualification
Versoek maatskappyprofiele, production capability presentations, customer reference lists, and quality certifications (ISO 9001 minimum, ISO 14001 preferred). Evaluate response time and communication quality as indicators of service capability.
Stap 4: Sample and Test
Order sample elements (tipies 2–5 stukke) with full material certificates. Conduct independent testing: dimensionele inspeksie (CMM measurement), hardheidstoetsing (surface and cross-section), en indien moontlik, metallographic examination. Compare results against specifications and OEM benchmarks.
Stap 5: Trial Production Run
Install qualified sample elements on a non-critical extruder line and run for a defined period (tipies 500–1000 ure). Monitor processing parameters, produk kwaliteit, and element wear. Document results for comparison with incumbent supplier performance.
Stap 6: Negotiate and Formalize
Based on successful trials, negotiate pricing (consider volume tiers, annual contracts, and consignment stock arrangements), betalingsvoorwaardes, waarborg voorwaardes, and quality assurance protocols. Formalize the relationship with a supply agreement that includes quality specifications, afleweringsvereistes, en geskilbeslegtingsmeganismes.
Gereelde Vrae (Gereelde vrae)
- What materials are commonly used for twin screw extruder elements?
- The most common materials include nitrided steel (34CrAlNi7/1.8550), deurgeharde gereedskapstaal (D2, CPM-9V), powder metallurgy HIP materials (CPM-10V, Vancron 40), and tungsten carbide for extreme wear applications. Material selection depends on the processed material's abrasiveness, korrosiwiteit, and processing temperature. A qualified manufacturer will recommend the optimal metallurgy based on your specific application.
- What is the typical lead time for custom twin screw extruder elements?
- Lead times vary by manufacturer and order complexity. Chinese manufacturers typically quote 3–5 weeks for standard specifications and 5–8 weeks for custom or PM-HIP materials. European manufacturers quote 4–8 weeks for standard and 8–12 weeks for specialized materials. Manufacturers maintaining warehouse stock of common sizes can ship within 1–5