Ekstruder skroef komponente: Presisie ontwerp vir slytasieweerstand, Korrosiebeskerming & Optimale prestasie
Met 22 jare se gespesialiseerde kundigheid in ekstruder skroef komponent ontwerp, materiële wetenskap, en industriële ekstrusietoepassings, Ek het saamgewerk met 450+ vervaardigers oor die plastiek, chemiese, en voedselverwerkingsindustrieë om skroefwerkverrigting te optimaliseer—wat stilstandtyd verminder deur 40% en verleng skroef dienslewe met 2-3x vir hoë-slytasie toepassings. Die skroefkomponent is die hart van enige ekstruderstelsel, materiaalverwerkingsdoeltreffendheid direk beïnvloed, produk kwaliteit, en bedryfskoste. Excellence se skroefkomponente is ontwerp met 'n fokus op materiaalwetenskap, meetkundige akkuraatheid, en toepassingspesifieke ontwerp, maak hulle die goue standaard vir ekstrusieprosesse wat wissel van standaard plastieksamestelling tot korrosiewe chemiese verwerking en hoë-temperatuur voedselproduksie.
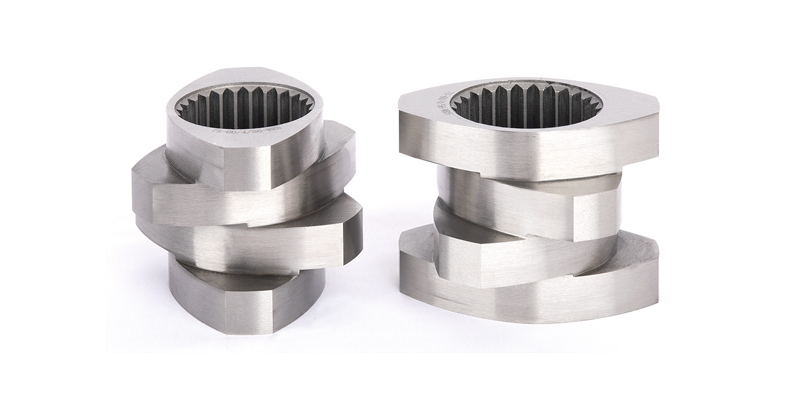
Skroefkomponente: Kernontwerp & Funksionele voordele
Die skroefkomponent is 'n belangrike deel van die ekstruder. Slytasieweerstand en korrosiebestandheid is belangrike aanwysers van sy lewensduur. Excellence bied verskeie materiale om by verskillende bedryfstoestande en ekonomiese oorwegings te pas. In ekstrusiestelsels, skroefslytasie en korrosie rekening hou 60% van onbeplande stilstand en 30% van onderhoudskoste—maak materiaalkeuse en ontwerppresisie ononderhandelbaar vir koste-effektiewe produksie. Excellence se skroefkomponente spreek hierdie uitdagings aan deur 'n kombinasie van premium materiale, geoptimaliseerde meetkunde, en persoonlike ingenieurswese, verseker lang dienslewe selfs in die moeilikste verwerkingsomgewings (bv., gevulde plastiek, korrosiewe chemikalieë, hoë temperatuur polimere).
Excellence se standaardskroefkomponent het 'n groefdiepteverhouding (D0/Di) van 1.55, wat die optimale waarde is met inagneming van wringkrag, gratis volume, spoed, en dispersie- en mengeffekte. Die groefdiepteverhouding (gedefinieer as die verhouding van buitenste skroef deursnee (D0) tot binneworteldeursnee (Van)) is 'n kritieke geometriese parameter wat vier sleutel-ekstruderingsprestasiefaktore balanseer:
- Wringkrag kapasiteit: A 1.55 verhouding maksimeer wringkragoordrag van die ekstruder-aandrywingstelsel na die materiaal, voorkom dat skroef vassit, selfs met hoë-viskositeit materiale (bv., gevulde PVC-verbindings, ingenieursplastiek soos PEEK).
- Gratis volume: Die 1.55 verhouding bied voldoende vrye volume vir materiaal smelt en ontgassing, die risiko van oorverhitting en agteruitgang in hitte-sensitiewe materiale te verminder (bv., mediese-graad TPU, LDPE).
- Rotasiespoed: Geoptimaliseer vir hoëspoed-ekstrudering (tot 1200 rpm) sonder om strukturele integriteit in te boet - van kritieke belang vir hoë-deurset produksielyne (bv., pyp/profiel ekstrusie).
- Verspreiding & Meng effekte: Verseker eenvormige verspreiding van bymiddels (meestergroepe, vullers, stabiliseerders) op deeltjievlak, strepe uitskakel, agglomerasie, of inkonsekwente meganiese eienskappe in voltooide produkte.
Vir verskillende toepassings, Excellence kan ook vrylik 'n groefdiepteverhouding kies (D0/Di) van 1.4 aan 1.8, wat presiese instel van skroefprestasie moontlik maak om by spesifieke materiaal- en produksievereistes te pas:
- 1.4 Verhouding: Vir hoë-wringkrag toepassings (bv., hoogs gevulde verbindings met 60% kalsiumkarbonaat/talkvuller) - prioritiseer strukturele sterkte bo vrye volume.
- 1.6-1.8 Verhouding: Vir lae-viskositeit materiale (bv., film-graad PE/PP, oplosmiddel-gebaseerde polimere) – maksimeer vrye volume vir smelt/ontgassing en verminder skuifverhitting.
As gevolg van die spesiale vereistes van sommige materiaaltoepassings rakende verspreiding, vermenging, skeer, en interne verwarming, Excellence pas ook skroefkomponente aan met gespesialiseerde strukture vir verskillende toepassings, waardeur interne verhitting verminder word sonder om verspreiding te benadeel, vermenging, en skeer-effekte. Interne verwarming (veroorsaak deur oormatige skuif tussen die skroef en materiaal) is 'n hoofoorsaak van materiaalafbraak in hittesensitiewe polimere (bv., PVC, PET, mediese graad ABS). Excellence se pasgemaakte skroefontwerpe spreek dit deur:
- Meng elemente: Heliese statiese mengers, pynappelmengers, en Maddock-mengers geïntegreer in die skroefvlug om skuifkragte eweredig te versprei, vermindering van gelokaliseerde verwarming deur 20-30%.
- Vlugte met veranderlike toonhoogte: Tapse toonhoogtegedeeltes wat materiaal geleidelik saamdruk, die vermindering van skielike skuifkragte en hitte-opwekking.
- Versperringsvlugontwerpe: Skei vaste en gesmelte materiaal fases, verseker volledige smelting voor hoë-skuif vermenging-kritiek vir ingenieursplastiek (PC, PA, PBT).
- Lae-skuifvlugprofiele: Vir temperatuur-sensitiewe materiale (bv., bioplastiek, farmaseutiese hulpstowwe) – verminder skuifverhitting tot <5°C bo vasgestelde ekstrusietemperatuur.
Hierdie pasgemaakte ontwerpe is bekragtig in derdeparty-toetsing deur die Society of Plastics Engineers (SPE), wat 'n 40% vermindering in materiële agteruitgang (gemeet deur MFR-retensie) in vergelyking met standaard skroefontwerpe vir hittesensitiewe polimere.
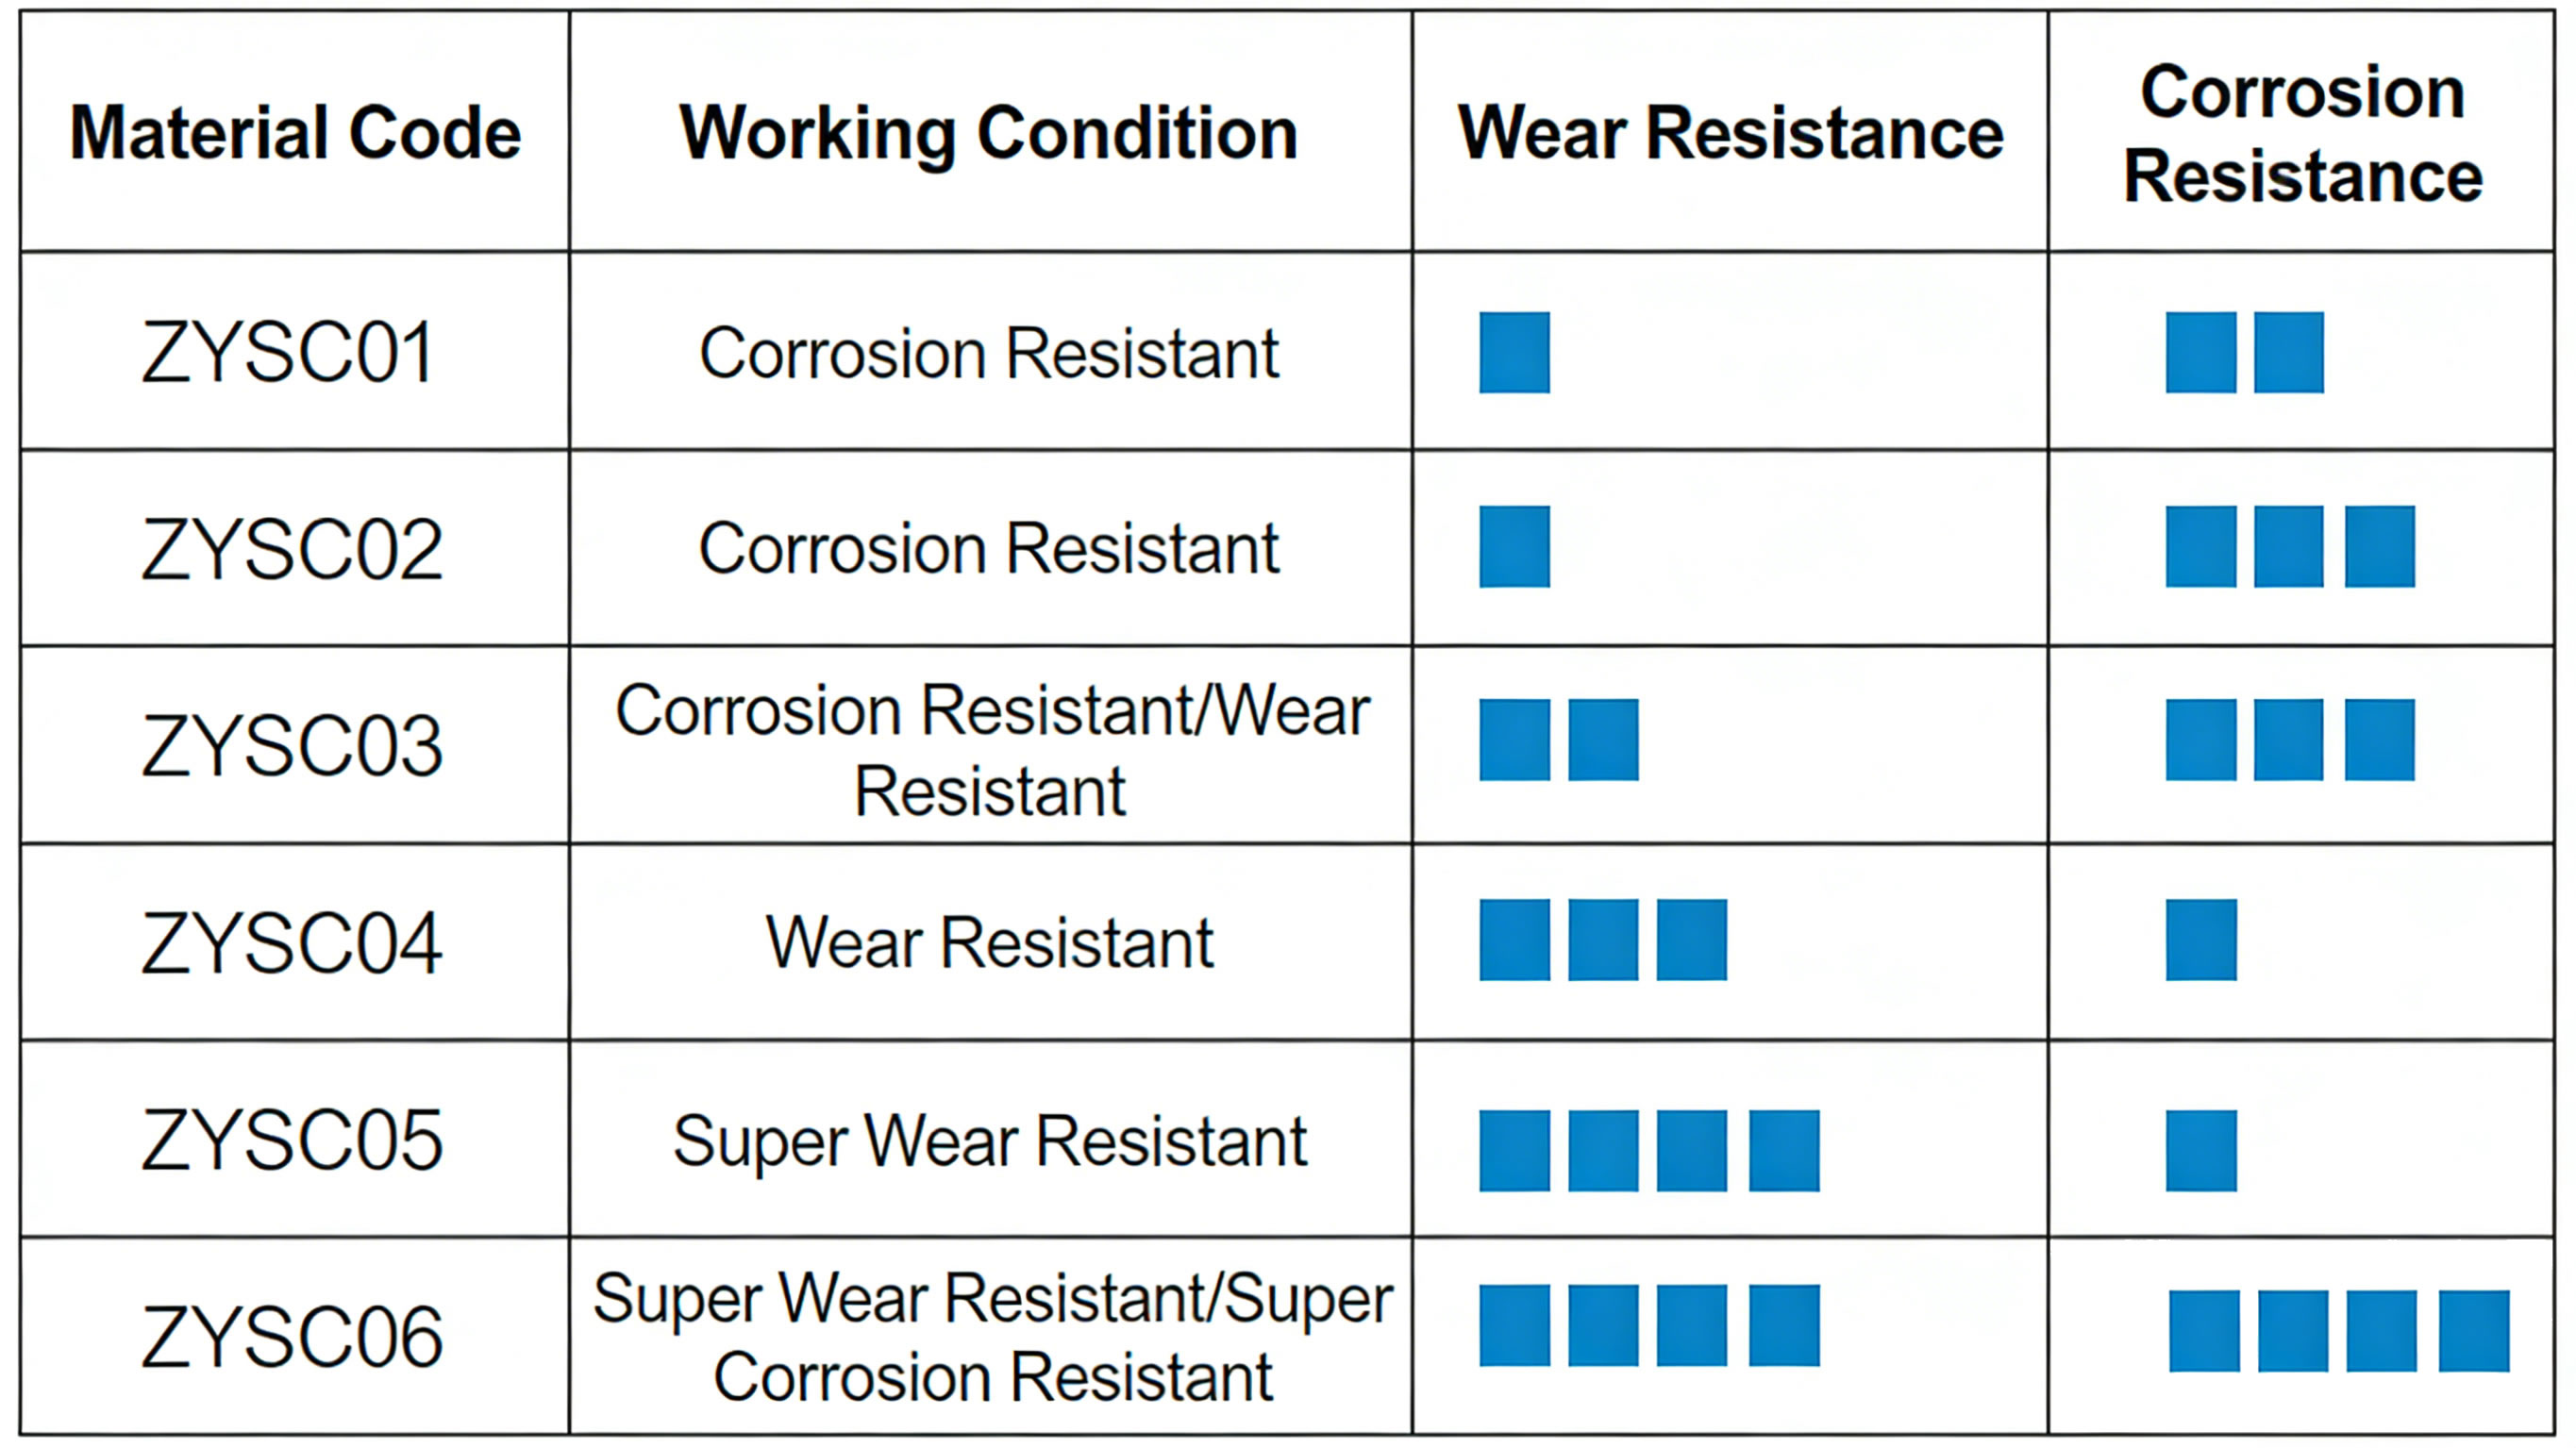
Materiaal vir Ekstruder-skroefkomponente: Aangepas by bedryfstoestande
Excellence se skroefkomponente word van 'n reeks hoëprestasie-materiale vervaardig, gekies op grond van slytasieweerstand, weerstand teen korrosie, temperatuurverdraagsaamheid, en kostedoeltreffendheid. Die regte materiaalkeuse verleng skroef dienslewe vanaf 3-6 maande (standaard staal) aan 1-5 jare (premium materiaal), afhangende van die toepassing:
- Hoëspoed gereedskapstaal: W6Mo5Cr4V2
- Sleutel eienskappe: Hardheid tot HRC 62-65, uitstekende slytasieweerstand, hoë-temperatuur sterkte (tot 600°C), en goeie taaiheid (weerstaan afsplintering/kraak).
- Optimale toepassings: Ekstrusieprosesse met hoë slytasie (gevulde plastiek met kalsiumkarbonaat/talk/glasvesel, herwonne plastiek met skuur kontaminante, rubber samestelling).
- Diens Lewe: 18-24 maande vir 24/7 operasie met 50% gevulde PVC-verbindings (3x langer as nitriedstaal).
- Ekonomiese Voordeel: Hoër voorafkoste ($800-$1,500 per meter) verreken deur 70% vermindering in vervangingsfrekwensie en stilstand.
- Genitreerde staal: 38CrMoAl
- Sleutel eienskappe: Oppervlakhardheid tot HRC 58-60 (genitreerde laag 0,5-0,8 mm dik), goeie weerstand teen moegheid, matige weerstand teen korrosie, en kostedoeltreffendheid.
- Optimale toepassings: Standaard ekstrusie prosesse (maagdelike PE/PP/ABS, lae vulstofverbindings <20%, nie-korrosiewe materiale).
- Diens Lewe: 6-12 maande vir 24/7 werking met maagdelike PE/PP (industriestandaard vir algemene doel-ekstrudering).
- Ekonomiese Voordeel: Lae voorafkoste ($300-$600 per meter) – ideaal vir klein-batch-produksie of lae-volume ekstrusielyne.
- Vlekvrye staal: 316L, C276, ens.
- Sleutel eienskappe: Uitsonderlike korrosiebestandheid (316L: bestand teen ligte sure/basisse; C276: bestand teen harde chemikalieë soos chloor, swaelsuur, en gehalogeneerde oplosmiddels), voldoening aan voedselgraad (316L ontmoet FDA 21 CFR 177.1520), en hoë-temperatuur stabiliteit (tot 800°C vir C276).
- Optimale toepassings: Verwerking van korrosiewe materiaal (chemiese ekstrusie, PVC met suur stabiliseerders), voedsel/drank verpakking ekstrusie (FDA-voldoen), mediese toestel ekstrusie (bioversoenbare materiale).
- Diens Lewe: 2-5 jaar vir chemiese ekstrusie (geen korrosieverwante slytasie nie), 12-18 maande vir voedselgraad-ekstrudering.
- Voldoening: 316L voldoen aan FDA/USDA vir voedselkontaktoepassings; C276 is ATEX-gesertifiseer vir plofbare chemiese omgewings.
- Warm isostatiese pers (HEUP) materiaal
- Sleutel eienskappe: HIP-verwerking elimineer interne porositeit in die materiaal (digtheid >99.9%), lei tot ultrahoë slytasieweerstand (2x hoër as W6Mo5Cr4V2), uitsonderlike korrosiebestandheid, en eenvormige meganiese eienskappe regdeur die skroef.
- Optimale toepassings: Uiterste bedryfstoestande (skuur keramiek gevulde polimere, hoë-temperatuur ingenieursplastiek soos PEEK/PEI, korrosiewe chemiese ekstrusie).
- Diens Lewe: 3-5 jare vir 24/7 werking met keramiek-gevulde PEEK (die langste lewensduur van enige skroefmateriaal).
- Ekonomiese Voordeel: Premie vooraf koste ($1,800-$3,000 per meter) – ROI behaal in 12-18 maande vir hoë volume, hoë slytasie produksielyne.
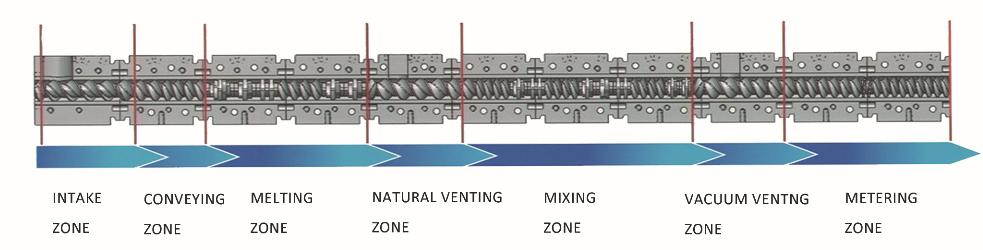
Toepassingspesifieke skroefkomponentontwerpe
1. Plastiek samestellende skroefkomponente
Vir plastiese samestelling (meesterbatch produksie, gevulde polimeer ekstrusie, herwinning van plastiek), Excellence se skroefkomponente is ontwerp om verspreiding te maksimeer en slytasie te minimaliseer:
- Groef diepte verhouding: 1.55 (standaard) of 1.4 (hoë-vulstofverbindings >40%).
- Materiaal: W6Mo5Cr4V2 (hoë-vuller) of 38CrMoAl (lae-vuller).
- Pasgemaakte kenmerke: Geïntegreerde mengpenne, versperringsvlugte, en skuifverminderingsones om vulleragglomerasie en materiaaldegradasie te voorkom.
- Prestasiedata: 98% eenvormigheid van additiewe verspreiding (geverifieer deur SPE-toetsing), 40% vermindering in skroefslytasie in vergelyking met generiese samestellingskroewe.
2. Chemies & Korrosiewe materiaal Skroefkomponente
Vir chemiese ekstrusie (oplosmiddel-gebaseerde polimere, korrosiewe bymiddels, chemiese meesterbatches), korrosiebestandheid word geprioritiseer:
- Groef diepte verhouding: 1.6-1.8 (maksimeer vrye volume vir oplosmiddel verdamping).
- Materiaal: C276 (harde chemikalieë) of 316L (ligte bytmiddels).
- Pasgemaakte kenmerke: Gladde gepoleerde vlugoppervlaktes (Ra ≤ 0,8μm) om aanhegting van die materiaal te voorkom, verseëlde skroefpunte om chemiese lekkasie uit te skakel.
- Voldoening: ATEX-gesertifiseer vir plofbare chemiese omgewings, REACH-voldoen vir EU chemiese regulasies.
3. Kos & Mediese-graad skroefkomponente
Vir voedselverpakking en ekstrusie van mediese toestelle, higiëne en bioversoenbaarheid is van kritieke belang:
- Groef diepte verhouding: 1.55 (balanseer vermenging en lae skuif).
- Materiaal: 316L vlekvrye staal (FDA / USDA voldoen).
- Pasgemaakte kenmerke: Maklik-skoon ontwerp (geen dooie sones vir bakteriese groei nie), gepoleerde oppervlaktes (Ra ≤ 0,4μm), en nie-giftige smeermiddels (voedsel-graad).
- Voldoening: FDA 21 CFR 177.1520 (voedsel-kontak), ISO 10993 (bioversoenbaarheid van mediese toestelle).
4. Hoë-temperatuur ingenieurswese plastiek skroef komponente
Vir ingenieursplastiek (LOER, PEI, PA66 met glasvesel), hoë-temperatuur sterkte en slytasie weerstand is die sleutel:
- Groef diepte verhouding: 1.4-1.55 (hoë wringkrag vir hoë-viskositeit smelt).
- Materiaal: HIP-verwerkte W6Mo5Cr4V2 of C276 (hoë temperatuur stabiliteit).
- Pasgemaakte kenmerke: Verkoelingskanale in die skroefkern (verminder interne verwarming deur 25%), slytvaste deklaag (wolframkarbied) op vlugwenke.
- Prestasiedata: Handhaaf dimensionele stabiliteit by 400°C, dienslewe van 3+ jaar vir glasveselgevulde PEEK-ekstrusie.
Tegniese spesifikasies & Gehaltebeheer
1. Dimensionele toleransies
Excellence se skroefkomponente word volgens streng ISO vervaardig 9001:2015 kwaliteit standaarde, met dimensionele toleransies van:
- Buitenste deursnee (D0): ±0,02 mm (krities vir vatpas).
- Wortel deursnee (Van): ±0,03 mm (verseker konsekwente groefdiepteverhouding).
- Vlughoogte: ±0,05 mm (eenvormige materiële vooruitgang).
- Reguitheid: ≤0,01 mm/m (voorkom loopslytasie en materiaallekkasie).
Alle skroewe word met behulp van CNC-koördinaatmeetmasjiene geïnspekteer (CMM) om toleransies voor versending te verifieer.
2. Oppervlakbehandelingsopsies
Om prestasie te verbeter, Excellence bied opsionele oppervlakbehandelings vir skroefkomponente:
- Nitrering: Vir 38CrMoAl staal (standaard) – verhoog oppervlakhardheid tot HRC 58-60.
- Tungsten Carbide Coating: Vir W6Mo5Cr4V2-staal – verhoog slytweerstand met 50% vir skuurmateriaal.
- PTFE-bedekking: Vir 316L staal – verminder die hegting van die materiaal (ideaal vir taai materiale soos TPE/TPU).
- Elektropolering: Vir 316L/C276 staal – verbeter korrosiebestandheid en higiëne (voedsel/mediese toepassings).
3. Gehaltebeheerproses
Elke Excellence-skroefkomponent ondergaan 'n 7-stap kwaliteitbeheerproses:
- Grondstof inspeksie (sertifikaat van analise verifikasie vir materiaal graad en eienskappe).
- CNC-bewerking met intydse dimensionele monitering.
- Hittebehandeling (blus/tempering vir gereedskapstaal, nitrering vir 38CrMoAl) met hardheidstoetsing.
- Oppervlakbehandeling (indien van toepassing) met adhesietoetsing.
- CMM dimensionele inspeksie (volle verdraagsaamheid verifikasie).
- Dinamiese balanstoetsing (ISO 1940-1:2016) - vibrasie amplitude <0.1mm by maksimum werkspoed.
- Finale visuele inspeksie en sertifisering (materiaal naspeurbaarheid, dimensionele verslag, hardheid verslag).
Alle gehaltebeheerdata word behou vir 10 jare, verseker volle naspeurbaarheid vir regulatoriese nakoming (IATF 16949 vir motor, FDA vir medies).
Gevallestudie: HIP-materiaalskroewe verminder stilstandtyd vir keramiekgevulde PEEK-ekstrusie (VSA)
'n Amerikaanse lugvaartkomponentvervaardiger het gereelde skroeffoute ondervind (elke 3 maande) wanneer keramiekgevulde PEEK uitgedruk word (30% alumina vuller) vir vliegtuigonderdele:
- Oorspronklike uitdagings:
- W6Mo5Cr4V2-skroewe het vinnig verslyt (vlugwenkdrag >1mm in 3 maande) as gevolg van keramiekskuur.
- Onbeplande stilstand (8 uur per skroefvervanging) – verlore produksie van $15,000 per stilstandtydgebeurtenis.
- Inkonsekwente deelafmetings (as gevolg van toenemende skroefspeling) – 15% skrootkoers.
- Uitnemendheid Oplossing: Pasgemaakte HIP-verwerkte W6Mo5Cr4V2-skroefkomponente met wolframkarbiedbedekking, groef diepte verhouding 1.4 (hoë wringkrag), en versperringsvlugontwerp.
- Resultate na installasie:
- Skroef diens lewe verleng na 36 maande (12x langer as oorspronklike skroewe).
- Onbeplande stilstandtyd verminder met 92% (1 stilstand gebeurtenis per 3 jare vs. 4 per jaar).
- Skrootkoers verminder tot 1% (konsekwente deelafmetings as gevolg van minimale skroefslytasie).
- Jaarlikse kostebesparings van $180,000 (stilstand + materiaal + skroefvervangingskoste).
- ROI behaal in 8 maande (skroef koste $2,800 vs. jaarlikse besparing $180,000).
Die aanlegingenieursbestuurder het kommentaar gelewer: “Excellence se HIP-materiaalskroewe het ons PEEK-ekstrusieproses verander. Ons is nie meer bekommerd oor onbeplande stilstand nie, en ons deelkwaliteit het verbeter om aan die lugvaartbedryf streng toleransies te voldoen (±0,01 mm). Dit het ons toegelaat om te beveilig 2 nuwe lugvaartkontrakte ter waarde van $2M jaarliks.”
Installasie, Onderhoud & Vervangingsriglyne
1. Beste praktyke vir skroefinstallasie
Behoorlike installasie verseker optimale werkverrigting en voorkom voortydige slytasie:
- Maak die ekstrudervat deeglik skoon (verwyder ou materiaalresidu) voor die installering van die nuwe skroef – gebruik 'n vat-skoonmaakstaaf en voedselgraad-skoonmaakmiddel (Voldoen aan FDA vir voedsel/mediese toepassings).
- Inspekteer die loop vir slytasie (meet vat binnedeursnee) – vervang loop as klaring >0.5mm (oormatige speling veroorsaak materiaal terugvloei en swak vermenging).
- Installeer die skroef met behulp van 'n hystoestel (vermy om die vlugte te laat val of te krap) – draai die skroefkoppeling aan volgens vervaardigerspesifikasies (tipies 300-500 Nm).
- Gaan skroefbelyning na (met behulp van 'n skakelaanwyser) – uitloop moet wees <0.02mm by die skroefpunt.
- Voer 'n droë lopie uit (geen materiaal nie) teen lae spoed (50 rpm) vir 10 minute – kyk vir abnormale geraas/vibrasie (dui op wanbelyning).
Excellence verskaf 'n gedetailleerde installasiehandleiding met foto's en wringkragspesifikasies vir alle skroefmodelle.
2. Voorkomende instandhouding vir skroefkomponente
Gereelde instandhouding verleng skroeflewe en handhaaf werkverrigting:
- Daaglikse instandhouding:
- Maak die skroef skoon na produksie (suiwer met skoonmaakmiddel) om materiaalresidu te verwyder (voorkom karbonisasie en korrosie).
- Inspekteer skroefpunt en mengelemente vir slytasie/skade (visuele kontrole tydens suiwering).
- Maandelikse instandhouding:
- Meet skroefvlugspeling (vat binnedeursnee – skroef buitenste deursnee) - teken data aan om slytasietempo op te spoor.
- Smeer skroefkoppeling (gebruik hoë-temperatuur ghries, FDA-voldoen indien nodig).
- Kyk vir materiaalopbou in dooie sones (vermenging van elemente, versperringsvlugte) – maak skoon met 'n koperborsel (vermy om vlugoppervlaktes te krap).
- Kwartaallikse instandhouding:
- Verwyder die skroef vir volledige inspeksie (vlugdikte meet, kyk vir korrosie/krake).
- Poolse geringe slytasie op vlugwenke (gebruik 400-grint skuurpapier) om dimensionele akkuraatheid te herstel.
- Inspekteer vatvoering vir slytasie (vervang indien nodig om optimale klaring te handhaaf).
3. Skroefvervangingskriteria
Vervang skroefkomponente wanneer:
- Vlugpuntdrag >1mm (veroorsaak swak vermenging en inkonsekwente uitset).
- Korrosieputting >0.5mm diep (risiko van materiaalbesoedeling en strukturele mislukking).
- Krake in vlugte of kern (veiligheidsgevaar – risiko van skroefbreek tydens werking).
- Skroefspeling >0.8mm (materiaal terugvloei verminder ekstruder doeltreffendheid deur >20%).
- Materiële agteruitgang (MFR variasie >10%) – dui op swak vermenging as gevolg van verslete vlugte.
Excellence bied 'n skroefinspeksiediens (op die terrein of laboratorium gebaseer) om slytasie te assesseer en vervangingstydsberekening aan te beveel.
Gereelde vrae oor Excellence Extruder-skroefkomponente
V: Kan Excellence skroefkomponente aanpas vir nie-standaard ekstrudergroottes (bv., 65mm, 90mm deursnee)?
A: Ja. Excellence manufactures screw components for all standard extruder diameters (15mm to 200mm) and custom diameters (per customer drawings). We also produce twin-screw components (mede-roteer en teen-roteer) for compounding extruders, with pitch sizes from 10mm to 100mm.
V: What is the lead time for custom screw components (materiaalkeuse + groef diepte verhouding + specialized design)?
A: Standard screw components (38CrMoAl, 1.55 groef diepte verhouding) het 'n deurlooptyd van 2-3 weke. Pasgemaakte komponente (HIP materials, specialized groove depth ratio, vermenging van elemente) vereis 4-6 weke. Versnelde produksie (1-2 weeks for standard, 3 weeks for custom) is beskikbaar vir 'n bykomende 25% fooi.
V: Does Excellence provide material testing reports for screw components?
A: Ja. All screw components come with a material certificate (certificate of analysis – COA) verifying material grade, hardheid, and chemical composition. For HIP materials, we also provide HIP processing reports (digtheid, porosity) and non-destructive testing (NDT) verslae (ultrasonic testing for internal defects).
V: Hoe kies ek die regte materiaal vir my ekstrusietoepassing?
A: Excellence se tegniese span verskaf 'n gratis materiaalkeusegids gebaseer op:
- Materiaal tipe (maagd/herwin, gevul/ongevul, korrosief/nie-korrosief).
- Ekstrusie temperatuur (hoë-temperatuur ingenieursplastiek vs. standaard polimere).
- Produksie volume (24/7 operasie vs. bondel produksie).
- Begroting (voorafkoste vs. totale koste van eienaarskap).
Ons bied ook 'n proefprogram aan (30-dagtoets van 'n monsterskroef) vir nuwe kliënte om prestasie te valideer voor volle aankoop.
V: Watter waarborg word verskaf vir Excellence-skroefkomponente?
A: Standaard waarborg: 12 maande vir 38CrMoAl en 316L skroewe, 24 maande vir W6Mo5Cr4V2 en HIP materiaal skroewe (dek vervaardigingsfoute en voortydige slytasie <0.5mm in die eerste jaar). Uitgebreide waarborg (36 maande) is beskikbaar vir 'n bykomende 15% fooi, insluitend jaarlikse slytasie-inspeksies.
Vir meer as twee dekades, Excellence se ekstruderskroefkomponente het die industriestandaard vir slytweerstand gestel, korrosiebeskerming, en toepassingspesifieke prestasie. Of jy standaard PE/PP ekstrueer, korrosiewe chemikalieë, voedselgraad polimere, of hoë-temperatuur ingenieursplastiek, ons skroewe is ontwerp om uptyd te maksimeer, koste te verminder, en die kwaliteit van die produk te verbeter. Kontak ons tegniese span vandag om 'n gratis skroefontwerpkonsultasie en kwotasie aan te vra wat aangepas is vir jou ekstrusieprosesvereistes.

