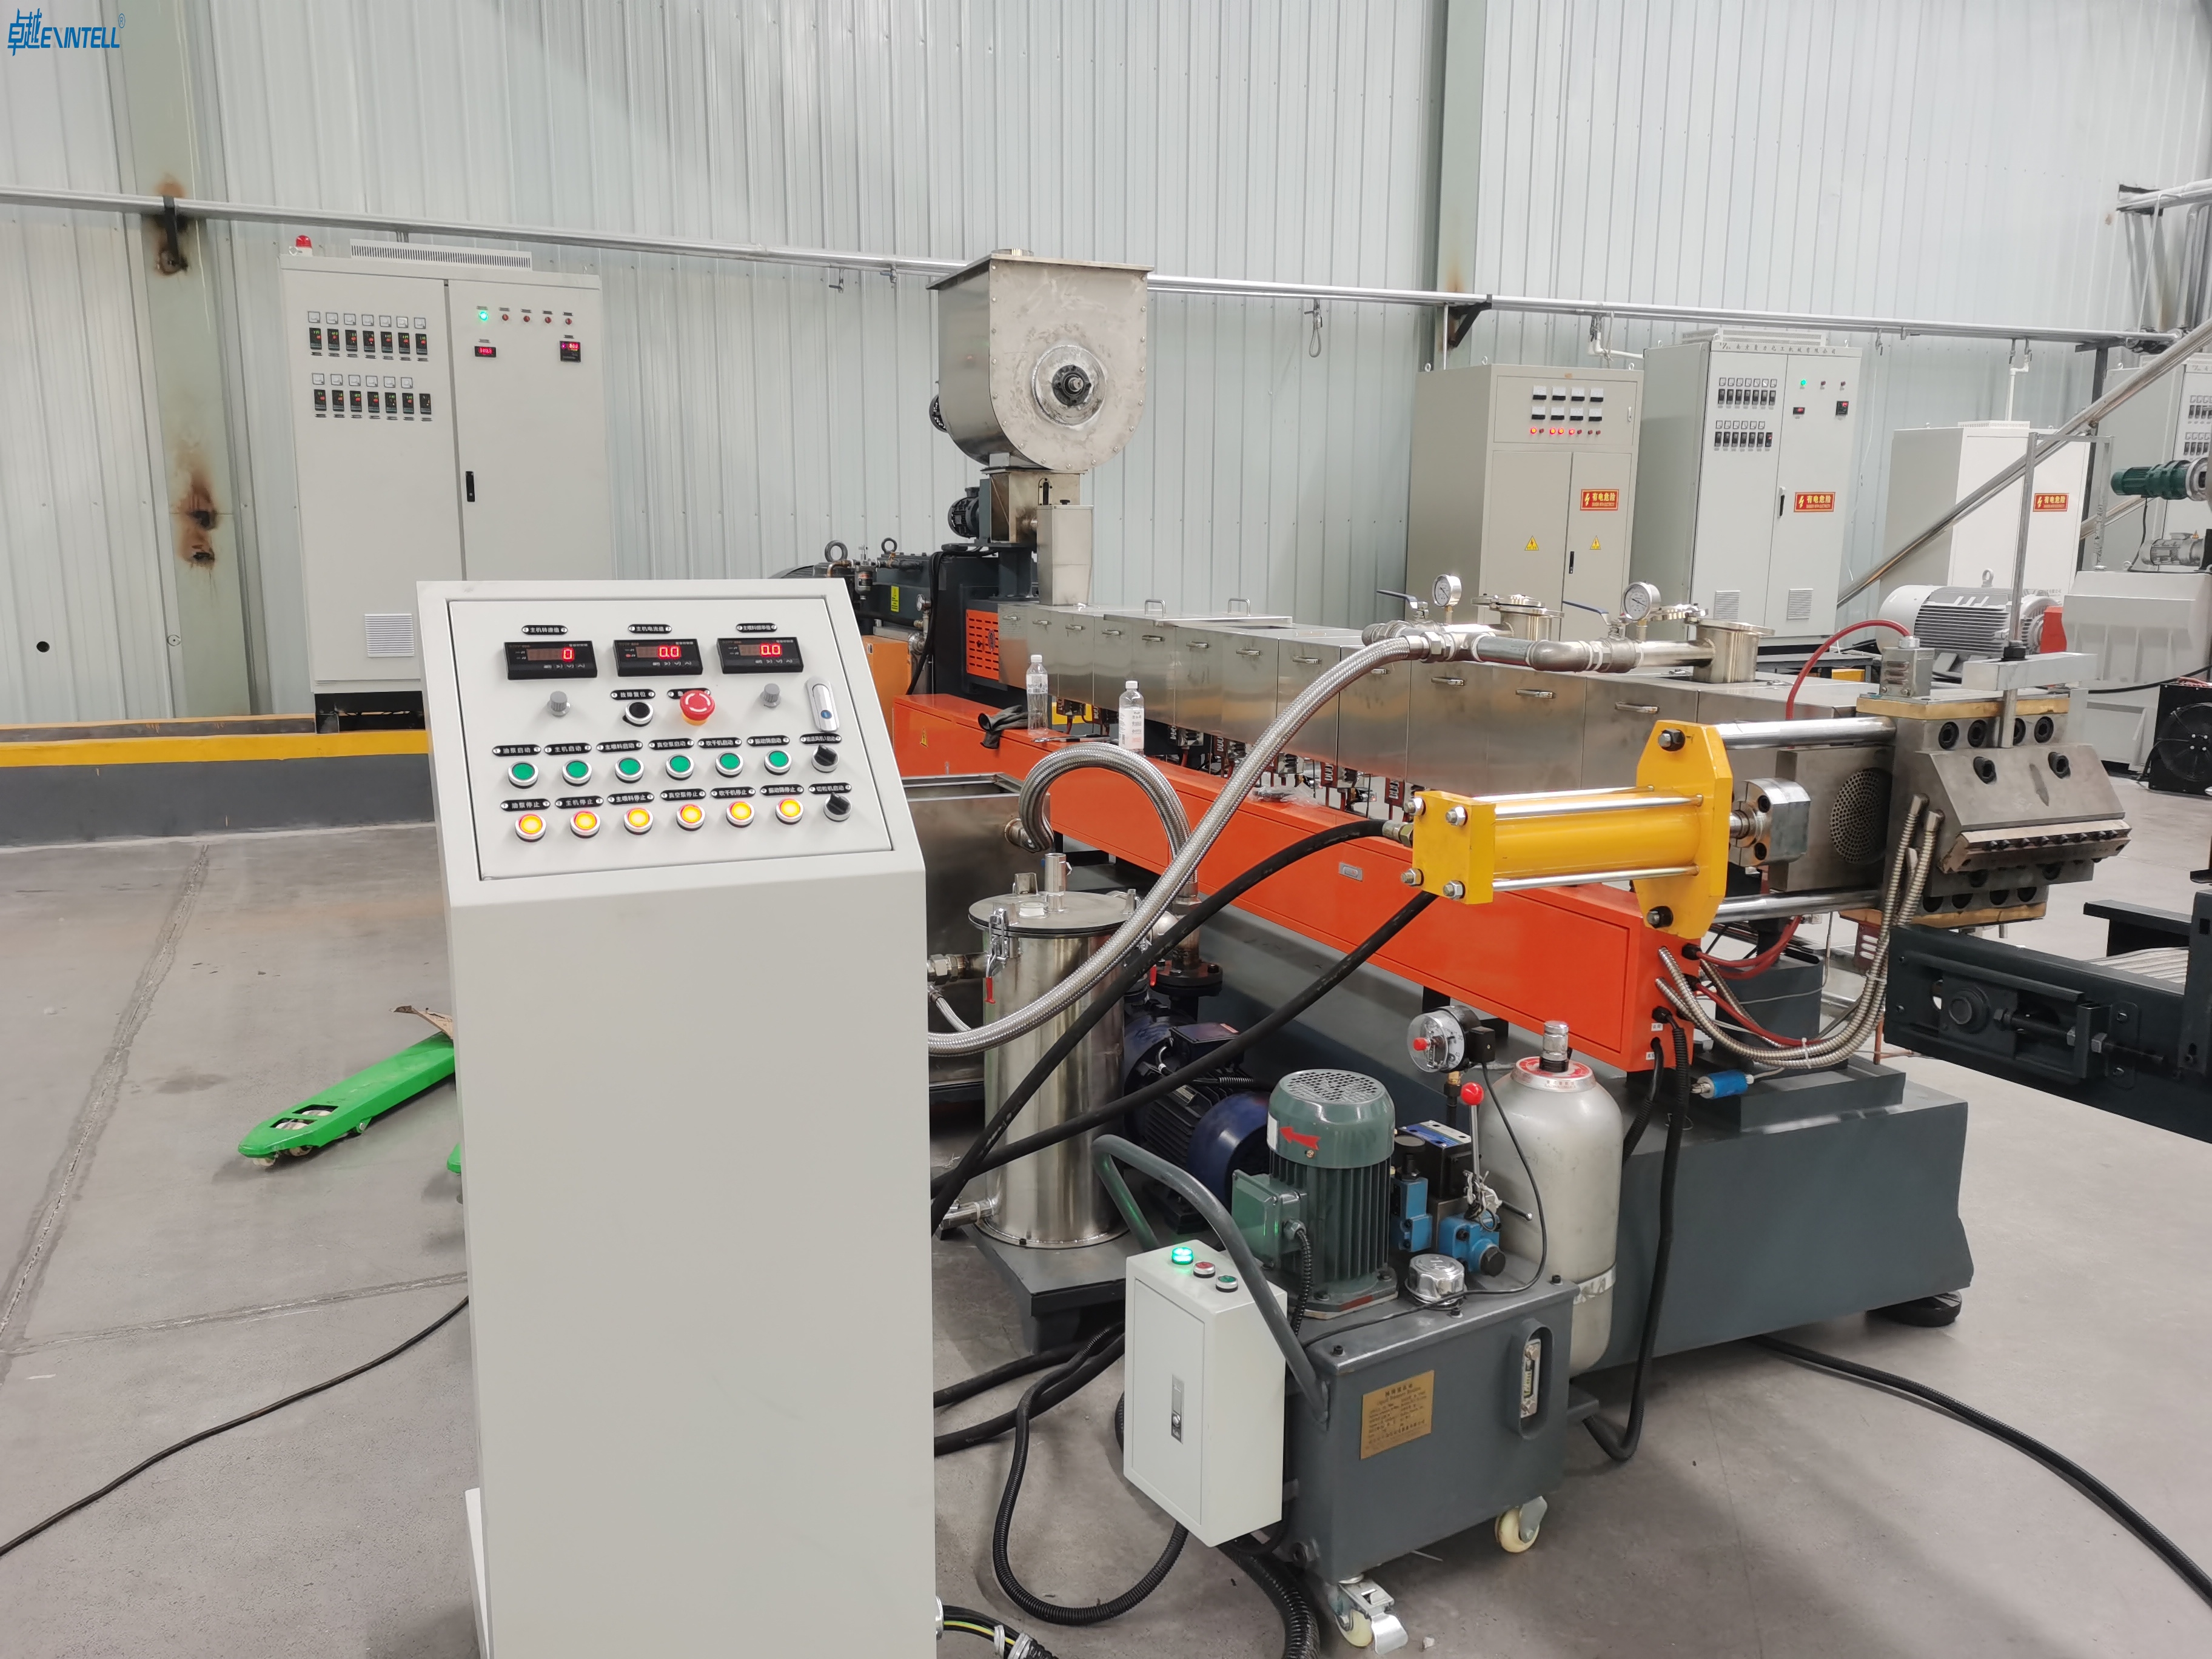
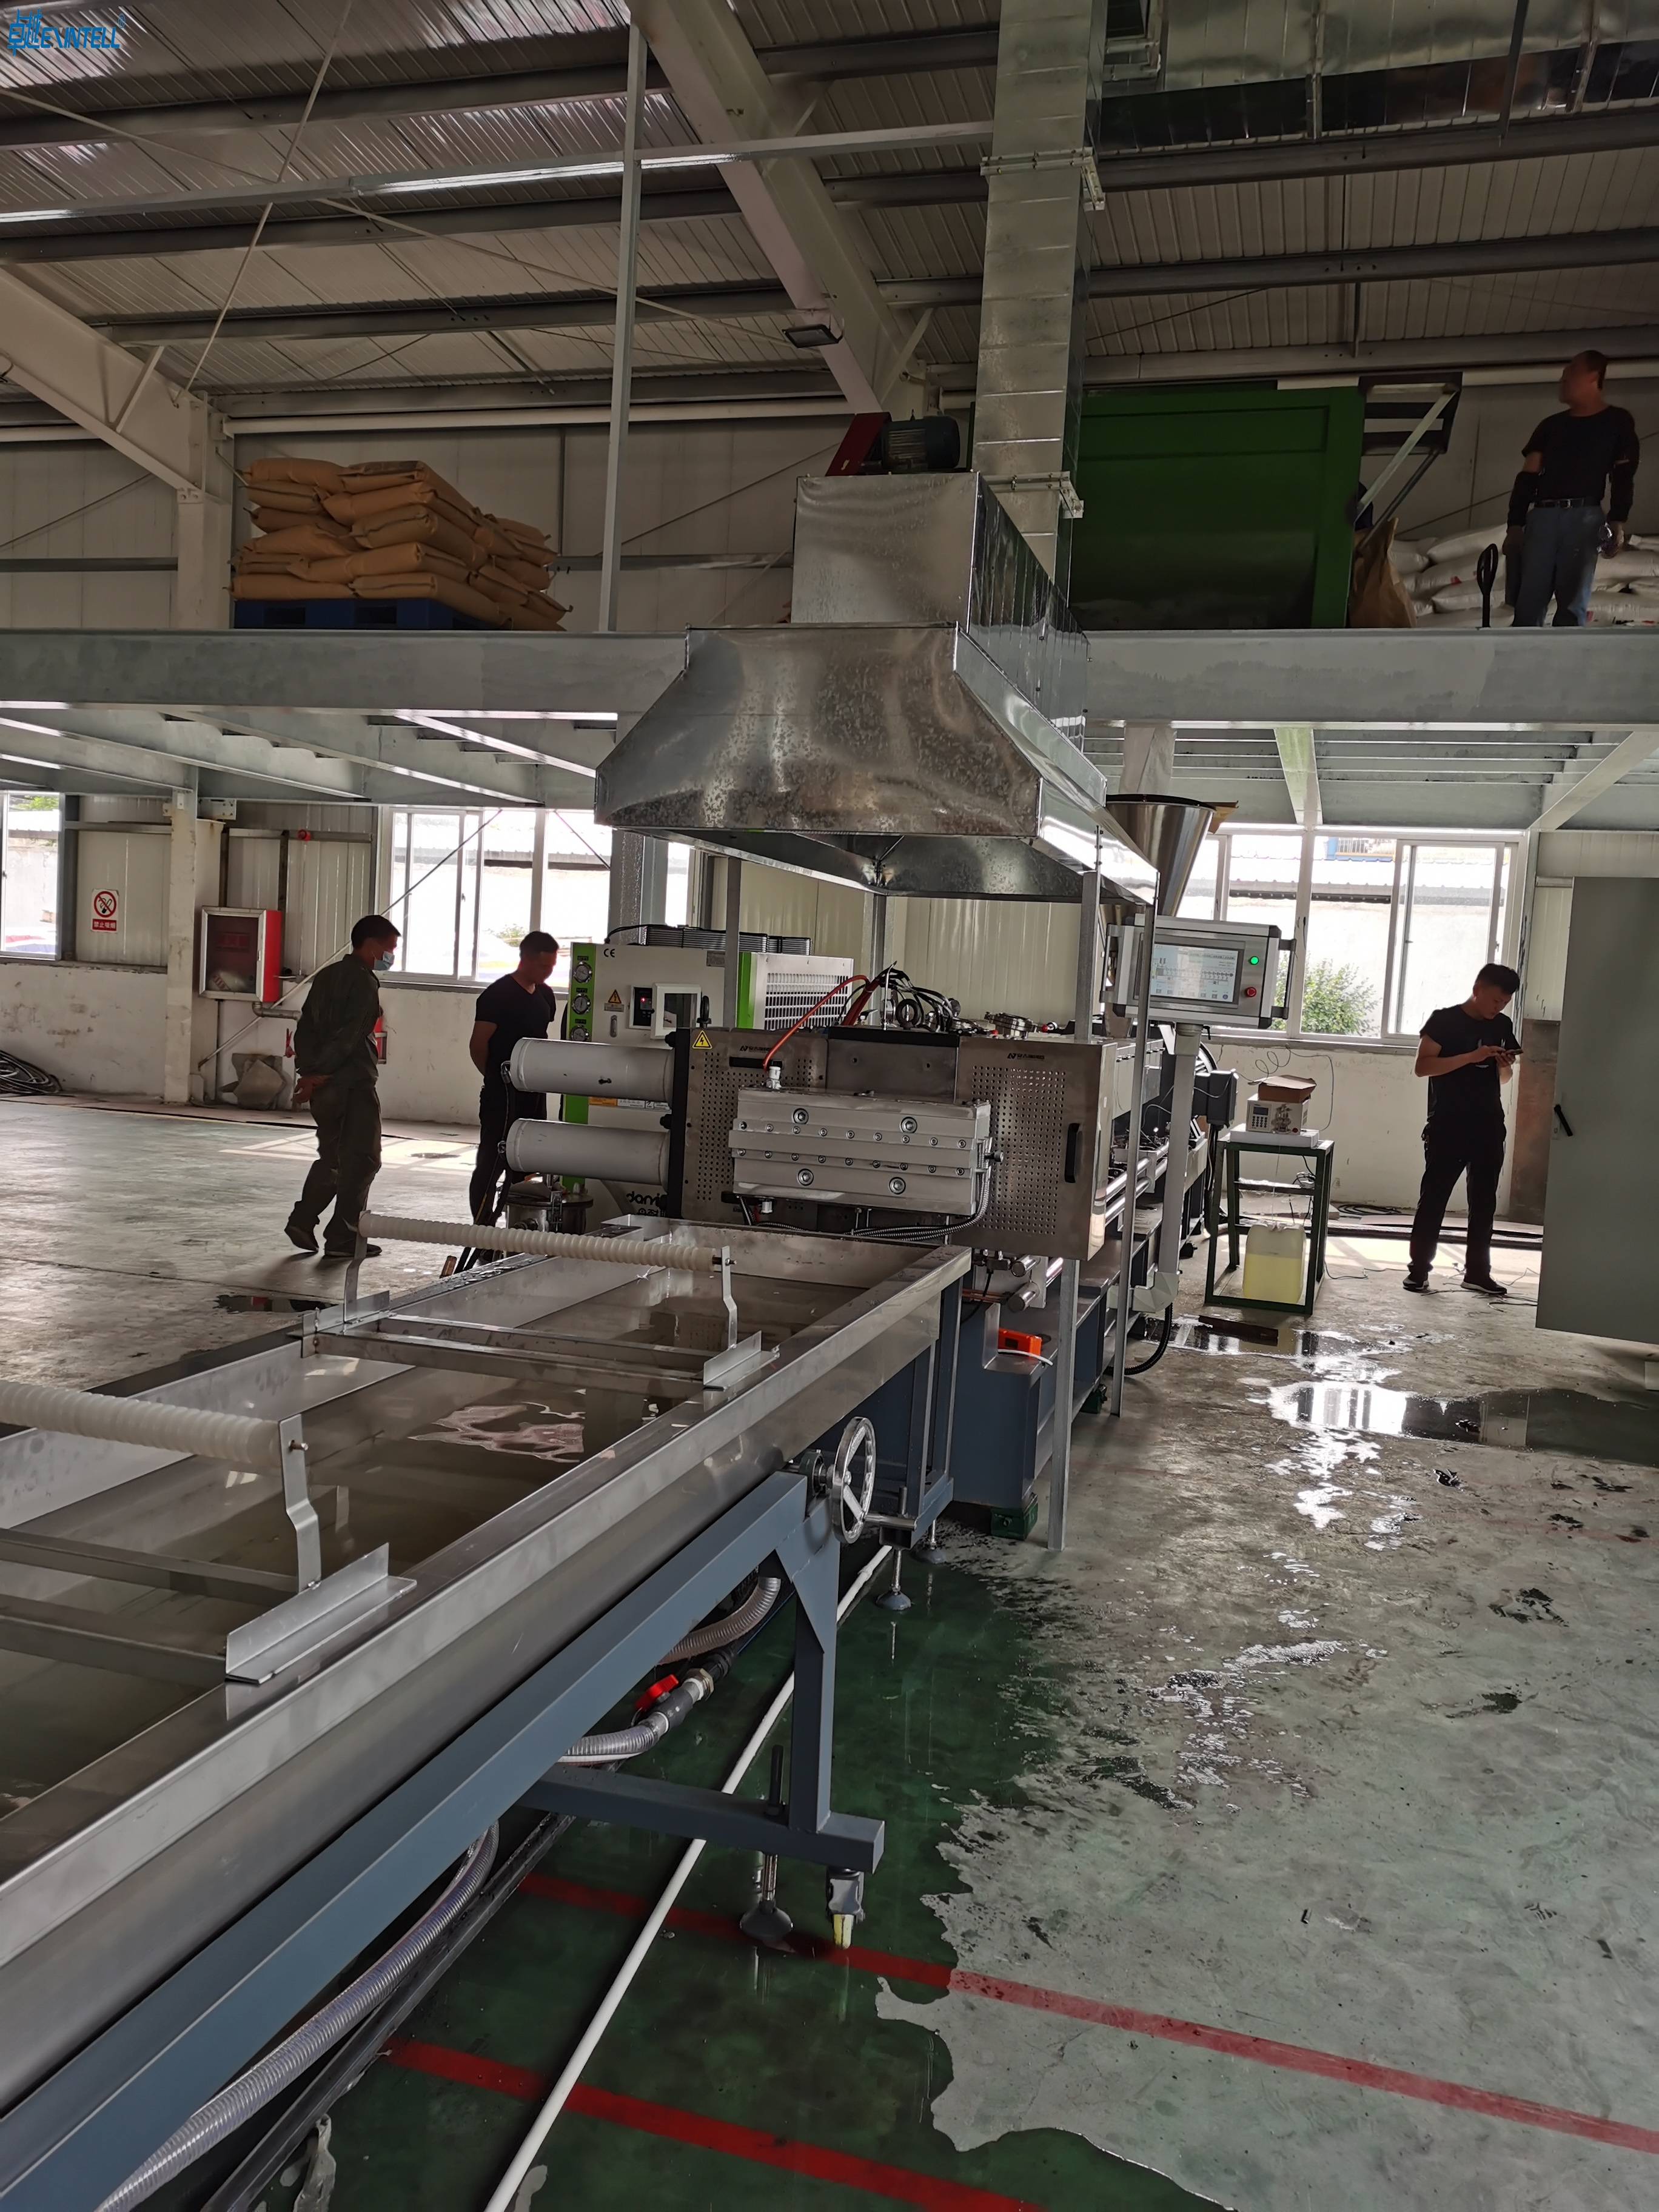
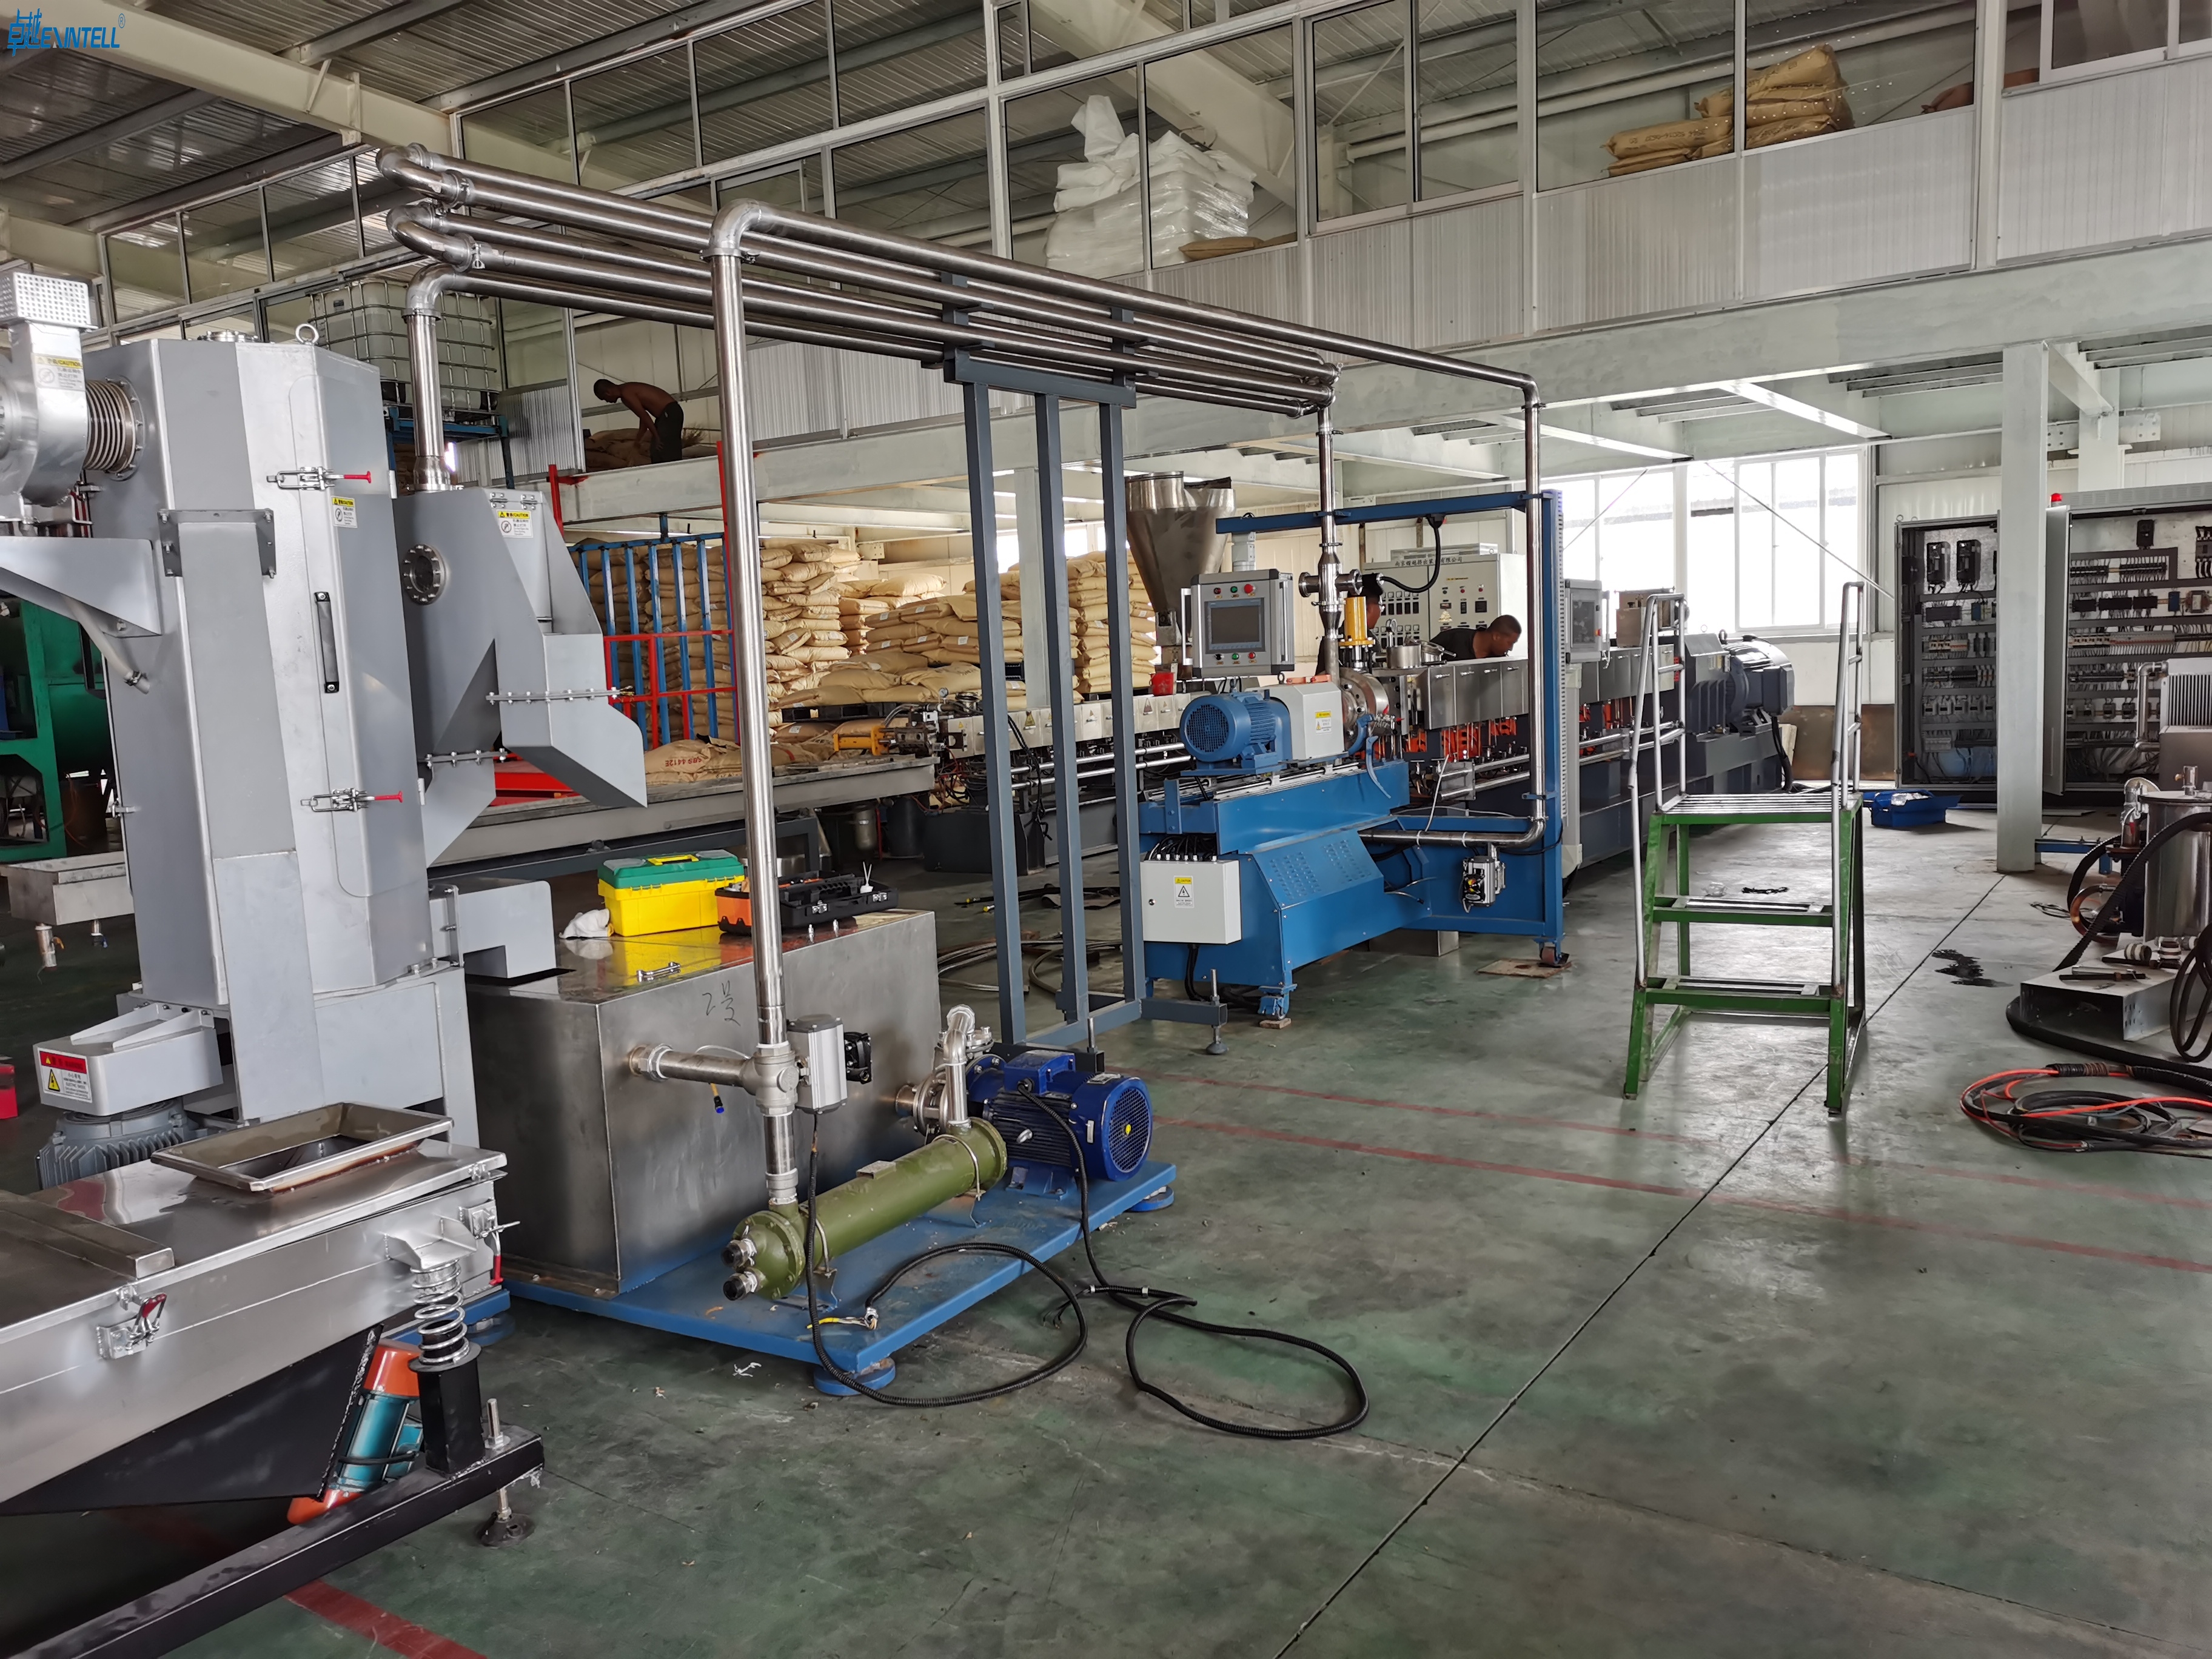
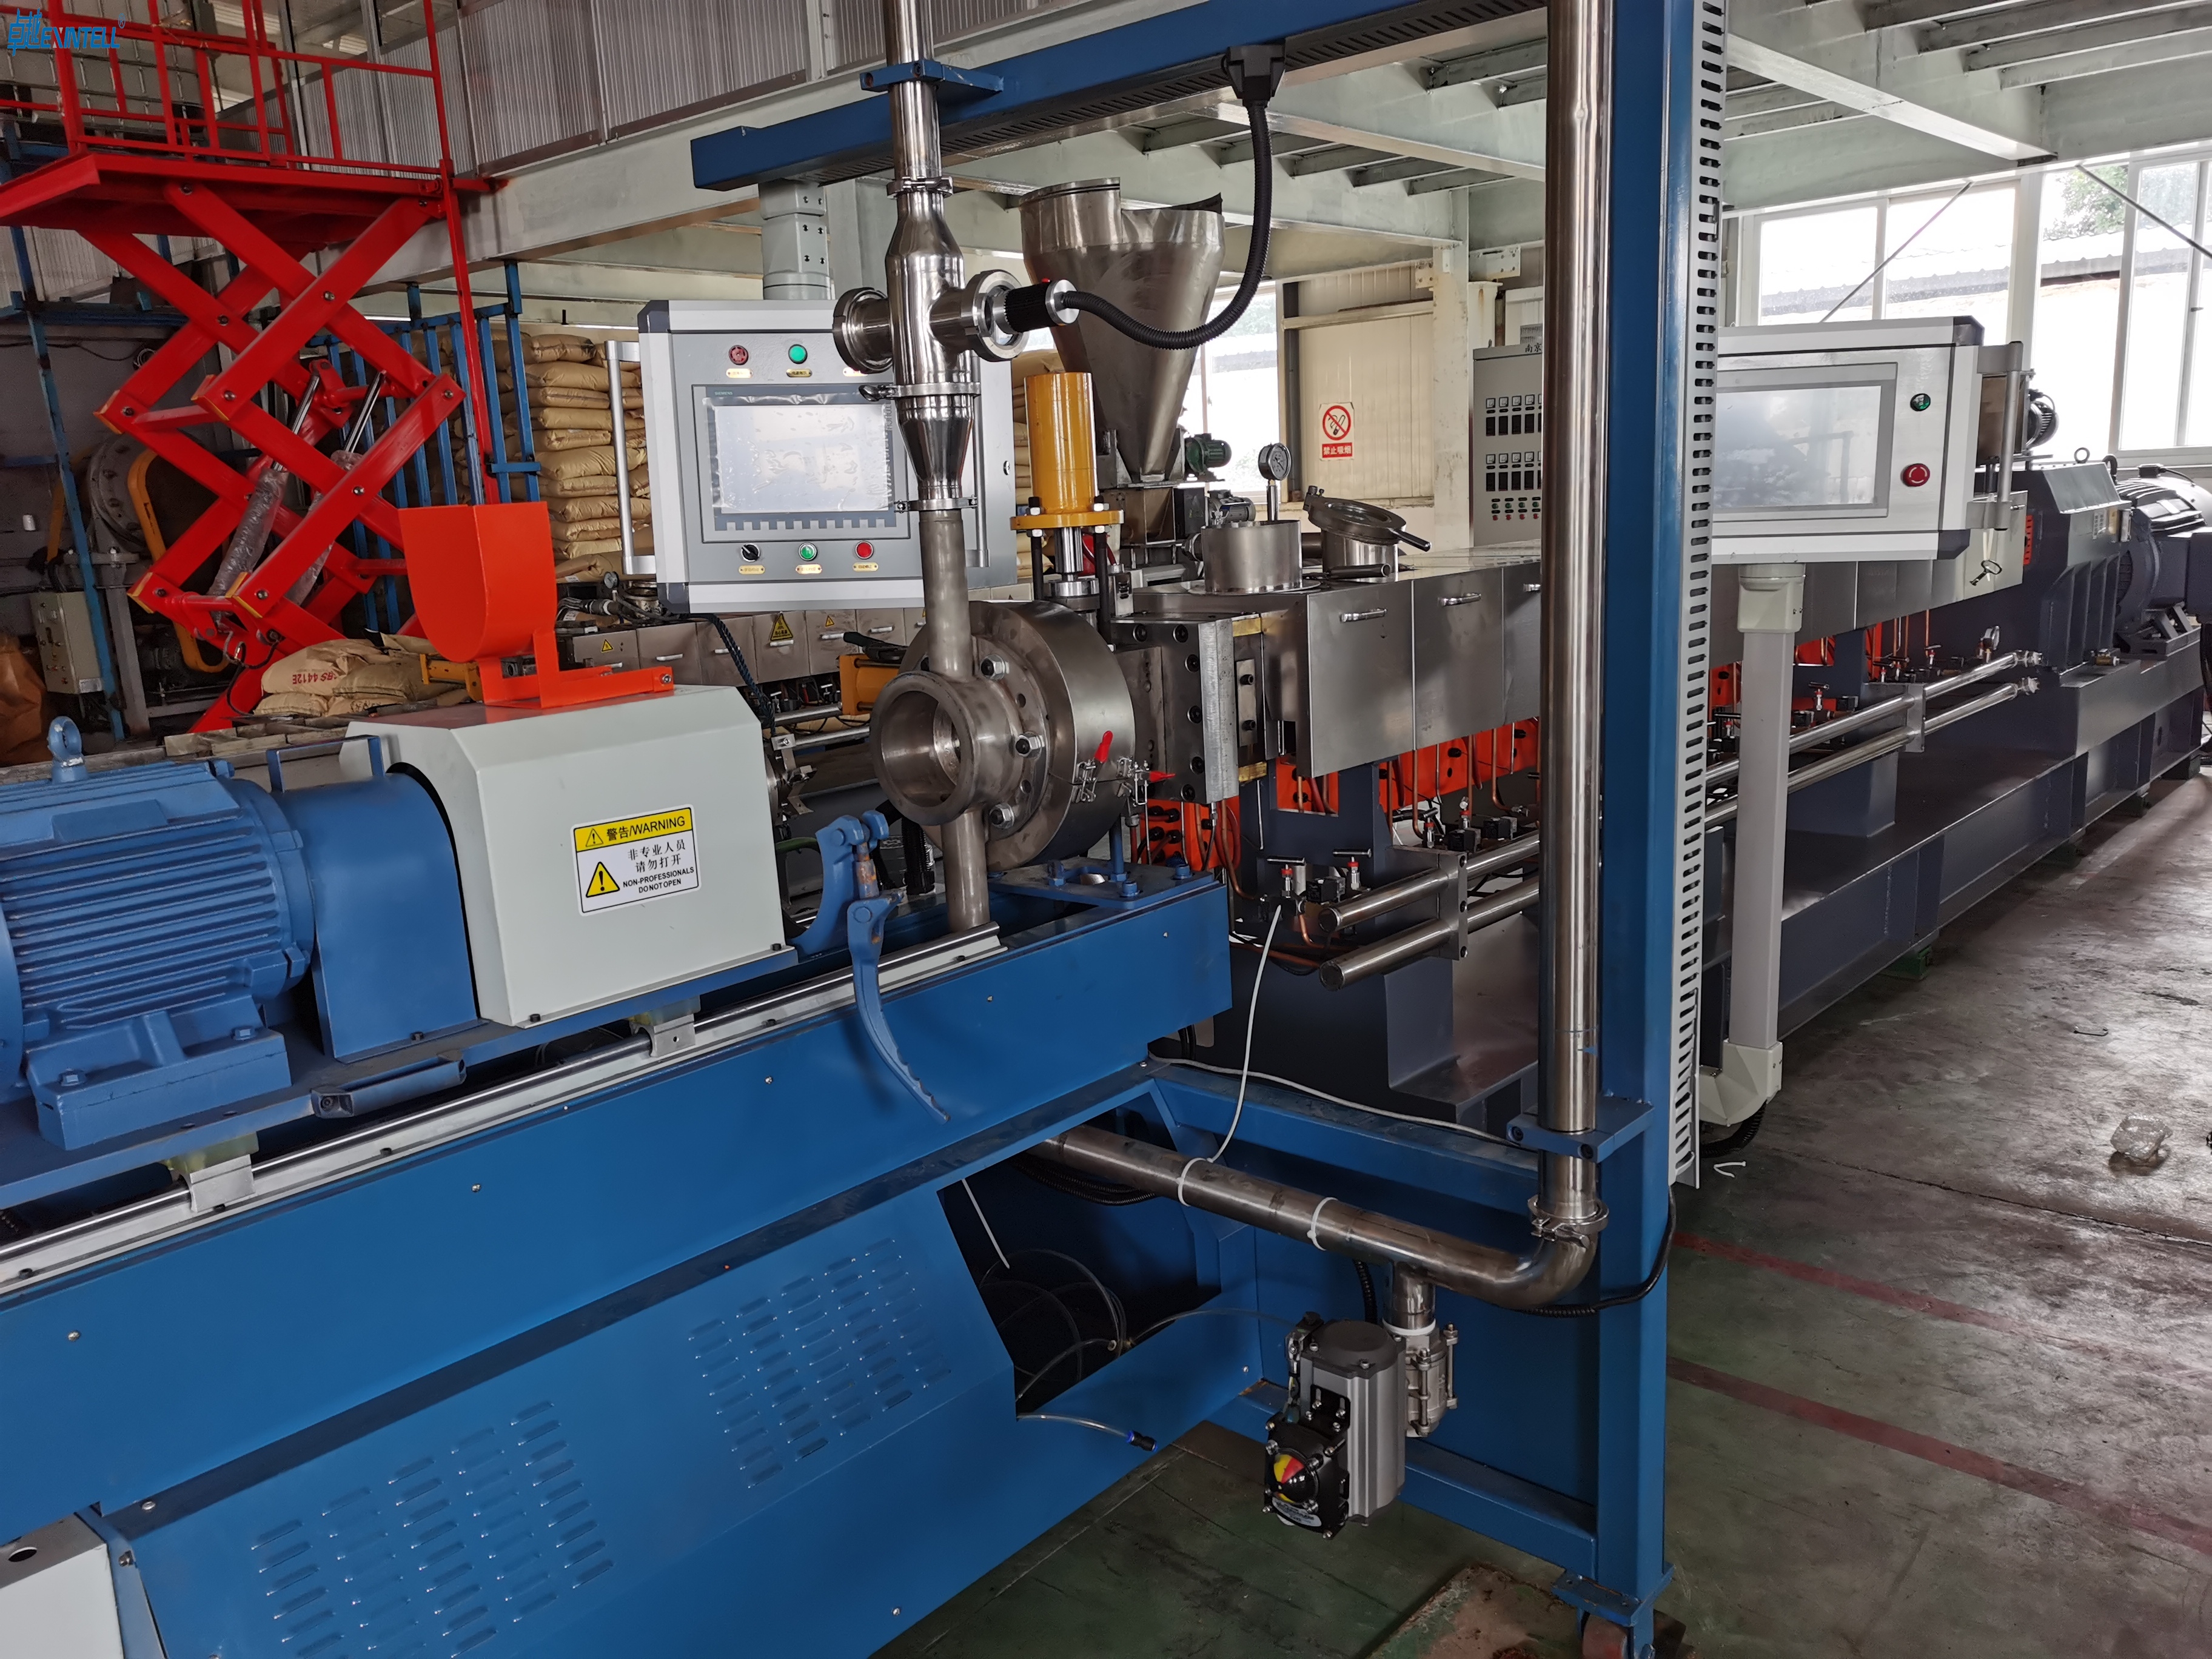
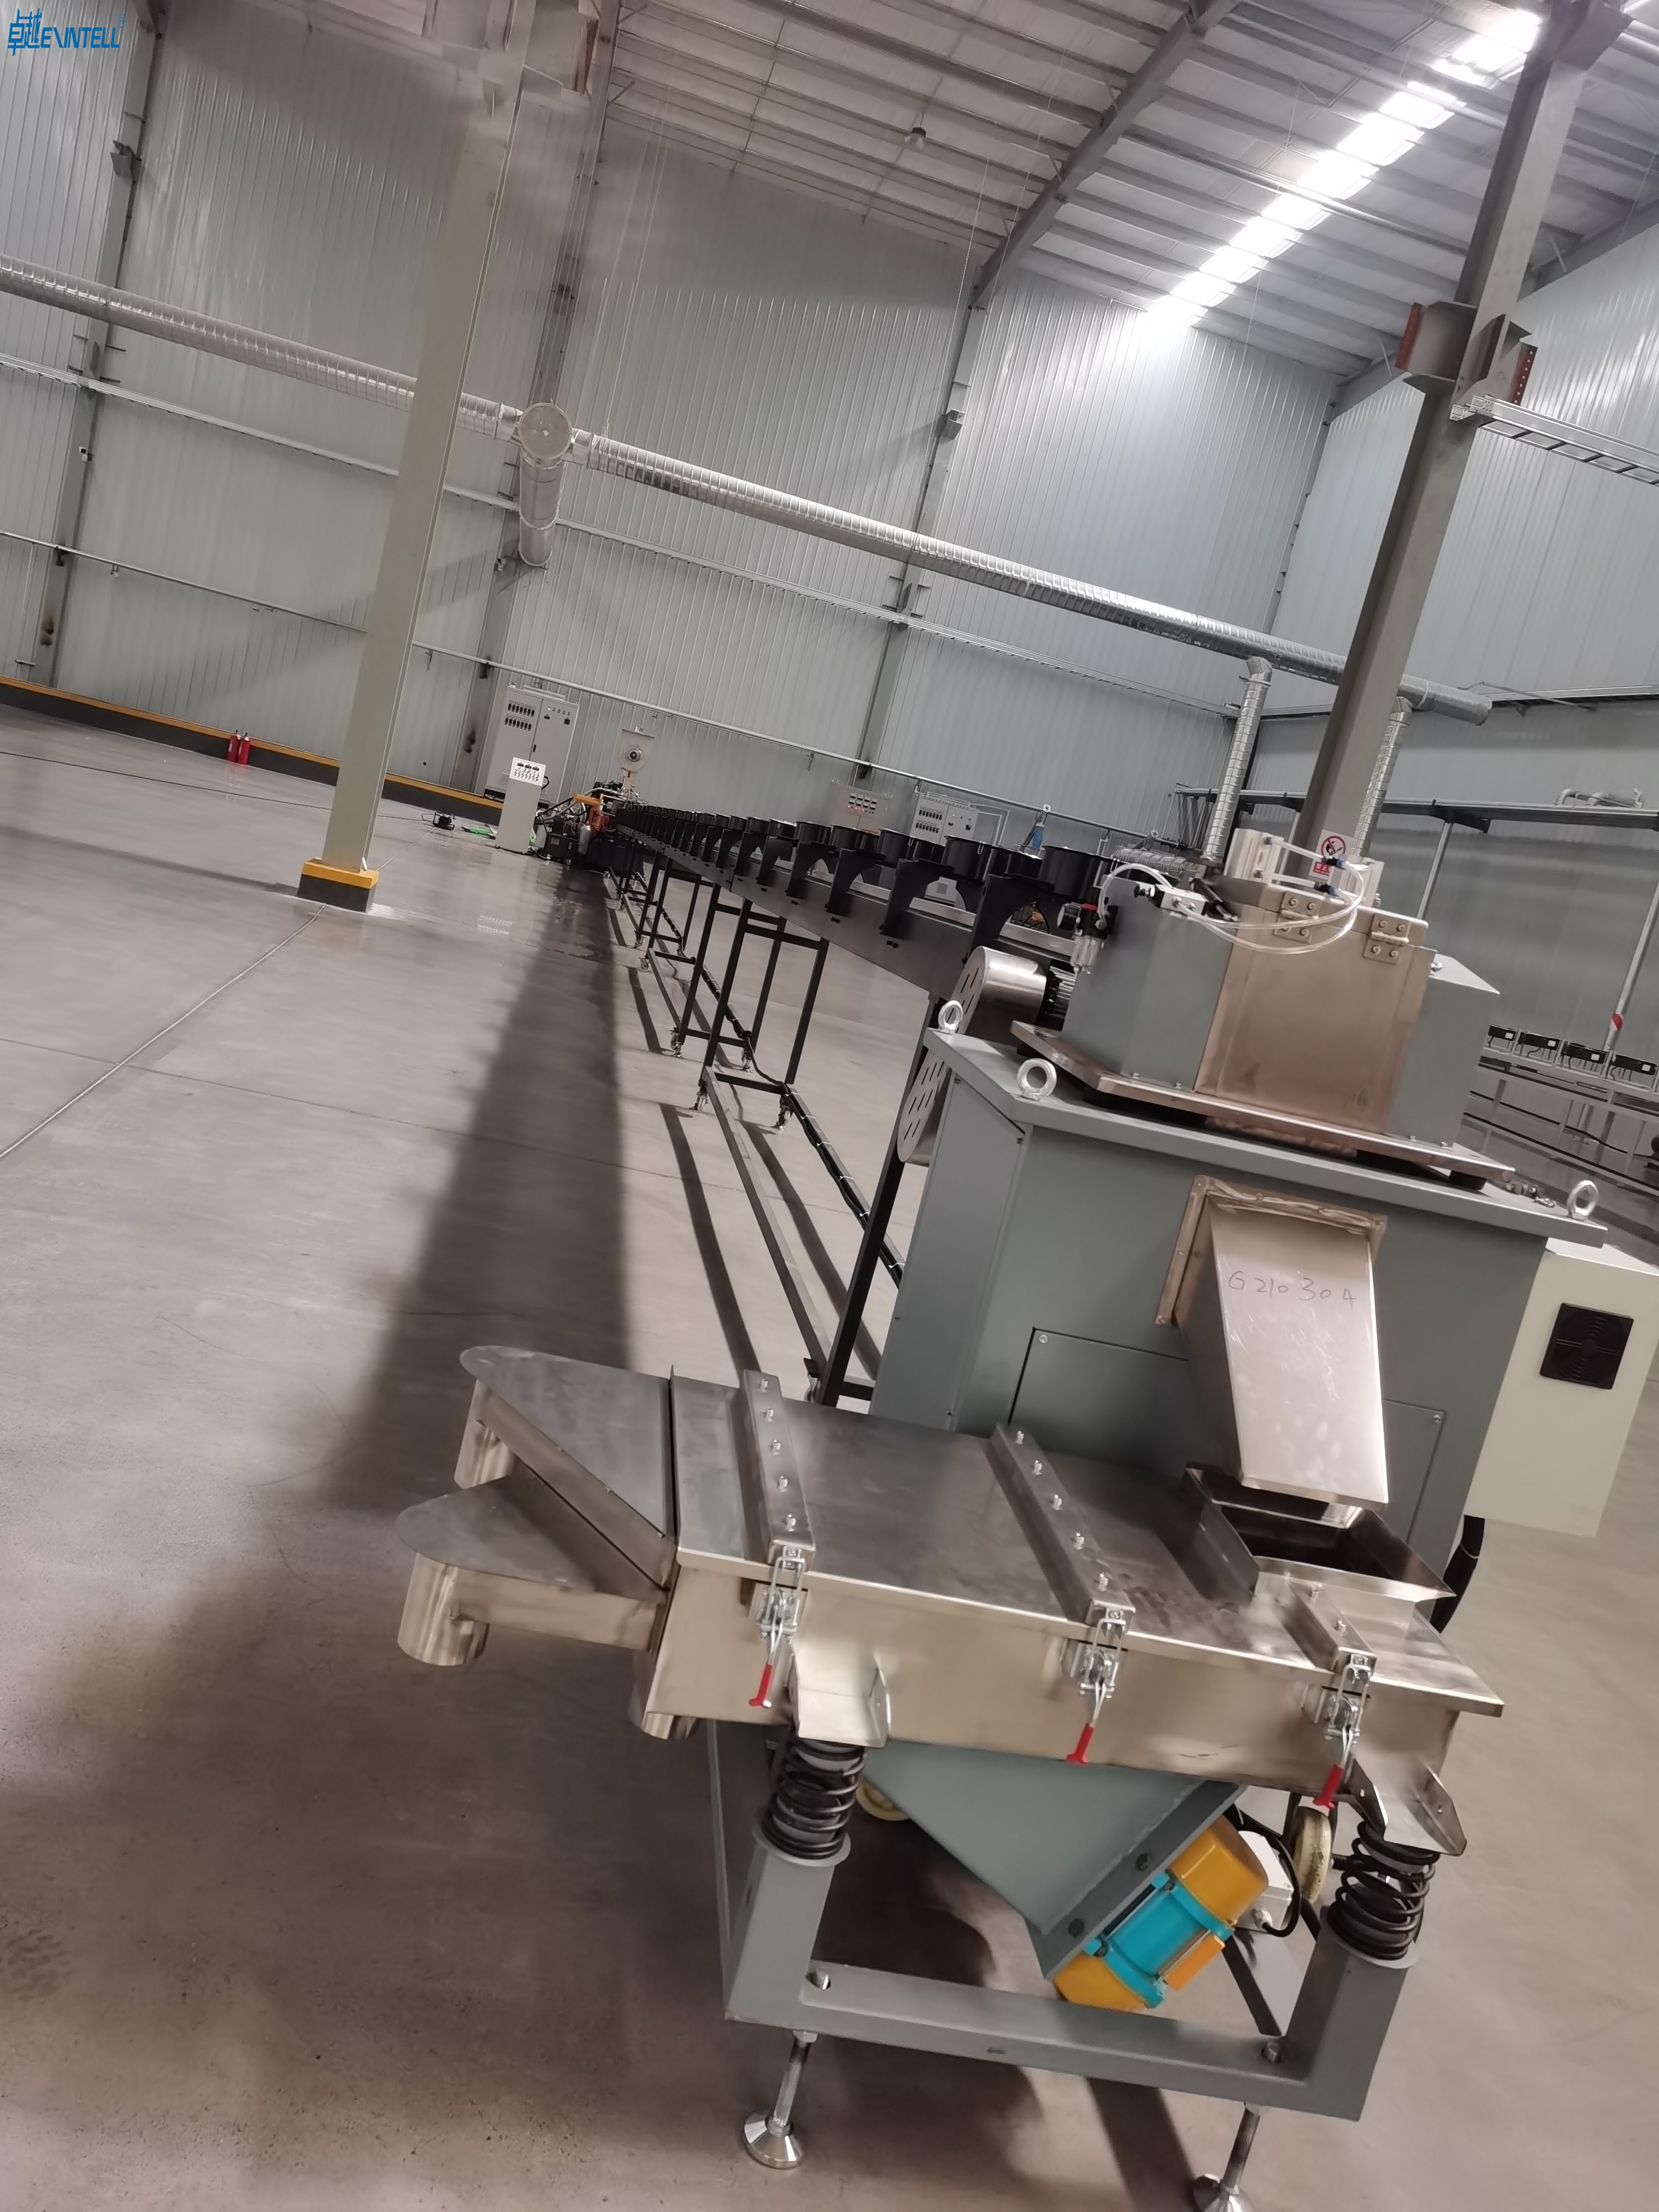
Ek sien plastiek ekstrusie as 'n proses wat rou plastiekkorrels in nuttige vorms soos pype of velle verander. Om dit voor te stel, Ek dink daaraan om tandepasta uit 'n buis te druk—behalwe in plaas van pasta, Ek gebruik gesmelte plastiek, en in plaas van 'n buis, Ek het 'n spesiale vorm. Hierdie metode produseer oor 140 miljoen metrieke ton van plastiekprodukte wêreldwyd elke jaar:
As u die ekstruderingsproses verstaan, kan vervaardigers pasgemaakte vorms skep en aan spesifieke industriebehoeftes voldoen.
Wat is plastiese ekstrusie?
Eenvoudige Verduideliking
As ek aan plastiek-ekstrusie dink, Ek sien dit as 'n eenvoudige dog kragtige vervaardigingsproses. Ek begin met rou plastiek, gewoonlik in die vorm van klein korrels of korrels. Ek voer hierdie korrels in 'n masjien wat hulle verhit totdat hulle smelt. Sodra die plastiek die regte temperatuur bereik, Ek dwing dit deur 'n spesiaal gevormde opening wat 'n dobbelsteen genoem word. Hierdie matrys bepaal die finale vorm van die produk. Die proses gaan voort soos die nuutgevormde plastiek afkoel en verhard, en ek sny dit tot die verlangde lengte.
Ek vergelyk graag plastiek-ekstrusie met die maak van pasta. Ek druk deeg deur 'n pastamaker om spaghetti of penne te kry. Op dieselfde manier, Ek druk gesmelte plastiek deur 'n matrys om pype te skep, velle, of ander vorms.
Plastiek-ekstrudering staan uit omdat dit deurlopend is. Ek kan aanhou om plastiekkorrels in die masjien in te voer, en dit hou aan om lank te produseer, eenvormige vorms. Presiese beheer van temperatuur en druk in elke stadium—voeding, smelt, ekstrudeer, verkoeling, en sny—verseker die kwaliteit van die finale produk.
Dit verander rou plastiek in bruikbare vorms deur dit te smelt en deur 'n matrys te dwing.
Presiese beheer van temperatuur en druk is van kardinale belang tydens elke stadium.
Algemene produkte
Ek sien die resultate van plastiek-ekstrusie oral in die daaglikse lewe en industrie. Baie produkte wat ek gebruik of teëkom maak staat op hierdie proses vir hul vorm en funksie. Sommige van die mees algemene items wat met plastiek-ekstrusie gemaak word, sluit in:
Plastiekkanale en afwerkings wat in konstruksie en meubels gebruik word
Profiele vir vensters en deure wat struktuur en verseëling verskaf
LED-ligverspreiders wat lig eweredig versprei
Kleinhandelvertoonkomponente vir die vertoon van produkte
Padversperrings en verkeersafbakenings vir veiligheid
Sonpaneelmonteringskomponente vir hernubare energiestelsels
Pasgemaakte verpakking-insetsels wat produkte veilig hou
Plastiese ekstrusie laat my toe om hierdie produkte doeltreffend en konsekwent te skep. Ek maak staat op hierdie proses om aan die eise van moderne vervaardiging te voldoen, van eenvoudige buise tot komplekse profiele. Die veelsydigheid van ekstrusie beteken dat ek dit vir baie verskillende toepassings kan aanpas, maak dit 'n hoeksteen van die plastiekbedryf.
Plastiese Ekstrusie Prosesstappe
Wanneer ek iemand lei deur die plastiek ekstrusie proses, Ek breek dit altyd in duidelik af, hanteerbare stappe. Hierdie stap-vir-stap proses verander rou plastiekkorrels in voltooide produkte met akkuraatheid en doeltreffendheid. Hier is hoe ek elke stadium benader:
Voedende Korrels
Ek begin die plastiek-ekstrusieproses deur die te kies regte tipe plastiekkorrels. Die keuse van materiaal maak saak omdat elke tipe unieke eienskappe na die finale produk bring. Byvoorbeeld, Ek gebruik dikwels poliëtileen vir sy liggewig en chemiese weerstand, polistireen vir sy styfheid en duidelikheid, of polipropileen vir sy sterkte en hoë smeltpunt. Ek gooi hierdie korrels in 'n bak, wat hulle in die ekstruder voer. Die bak verseker 'n bestendige vloei, dus bly die proses deurlopend en doeltreffend.
Wenk: Ek gaan altyd die suiwerheid en kwaliteit van die rou plastiek na voordat ek begin. Konsekwente materiaalkwaliteit help my om defekte later in die ekstrusie te vermy.
Sodra die korrels die ekstruder binnegaan, Ek gaan na die volgende stap—smelt die plastiek. Die ekstrudervat verhit tot temperature tussen 200°C en 275°C, afhangende van die materiaal. Ek hou die temperatuur fyn dop want elke plastiek het sy eie smeltpunt. Byvoorbeeld, poliëtileen smelt rondom 105°C tot 115°C, terwyl polistireen 210°C tot 240°C benodig. Die roterende skroef binne-in die loop druk en meng die korrels saam, verseker dat hulle eweredig smelt en glad word, homogene massa.
Plastiek materiaal
Temperatuurreeks
Smeltpunt
Poliëtileen (PE)
-50°C tot 80°C
105°C – 115°C
Polipropileen (PP)
0°C tot 120°C
130°C – 171°C
Polistireen (PS)
-20°C tot 70 °C
210°C – 240°C
Ek weet dat presiese temperatuurbeheer noodsaaklik is. As die plastiek oorverhit, dit kan afbreek en sy eienskappe verloor. As dit te koel bly, dit sal nie behoorlik deur die dobbelsteen vloei nie. Ek maak staat op gevorderde moniteringstelsels om die proses stabiel en doeltreffend te hou.
Vorm met 'n dobbelsteen
Na smelt, Ek druk die gesmelte plastiek deur 'n dobbelsteen. Die matrys dien as 'n vorm, gee die plastiek sy finale vorm. Ek kies die matrijsgeometrie op grond van die profiel wat ek wil hê - of dit nou 'n buis is, blad, of pasgemaakte profiel. Die landlengte van die matrys beïnvloed die eenvormigheid en kwaliteit van die ekstrusie. As ek die verkeerde lengte kies, Ek loop die risiko van defekte soos deursakking of kromming.
Die geometrie bepaal die produk se deursnee.
Landlengte beïnvloed eenvormigheid en oppervlakkwaliteit.
Verkoelingsmeganismes in die matrys help om vorm te behou.
Ek gee ook baie aandag aan temperatuur en drukverspreiding binne die dobbelsteen. Hierdie faktore beïnvloed hoe die plastiek vloei en stol. Vir komplekse vorms, Ek toets die matrysontwerp deeglik voor volle produksie.
Verkoeling en sny
Sodra die plastiek die dobbelsteen verlaat, Ek moet dit vinnig afkoel om die vorm in te sluit. Ek gebruik verskillende verkoelingsmetodes na gelang van die produk en produksiespoed. Waterverkoelde stelsels sirkuleer koel water rondom die ekstrusie, wat beide koste-effektief en doeltreffend is. Vir laer volumes, Ek gebruik soms lugverkoelde stelsels. In industriële omgewings, Ek maak staat op verkoelers vir presiese temperatuurbeheer.
Verkoelingsmetode
Beskrywing
Doeltreffendheid
Waterverkoelde stelsels
Sirkuleer koel water deur die ekstrusie-matrys of -vat.
Koste-effektief en doeltreffend.
Lugverkoelde stelsels
Gebruik lug om hitte te verdryf, geskik vir laer produksievolumes.
Minder effektief as waterstelsels.
Verkoelers
Voorsien presiese temperatuurbeheer vir gladde materiaalvloei.
Gewild vir industriële gebruik.
Ek weet dit verkoeling kan tot 70% van die totale siklustyd in sommige prosesse. Doeltreffende verkoelingsbestuur stel my in staat om produksiespoed te verhoog en hoë uitset te handhaaf. Na afkoeling, Ek sny die geëxtrudeerde plastiek tot die verlangde lengte of wind dit op spoele vir verdere gebruik.
Let wel: Ek implementeer altyd gehaltebeheerkontroles op hierdie stadium. Ek inspekteer die afmetings en oppervlakafwerking om te verseker dat elke produk aan industriestandaarde voldoen.
Hier is 'n opsomming van die hoofstappe in die plastiek-ekstrusieproses:
Stap
Beskrywing
1
Rou plastiekkorrels word in 'n bak gevoer en gaan in die ekstruder
2
Materiaal beweeg deur 'n verhitte vat waar dit smelt (200-275°C)
3
’n Roterende skroef druk die gesmelte plastiek saam en homogeniseer dit
4
Skerms en breekplate verwyder kontaminante en skep terugdruk
5
Gesmelte plastiek word deur 'n matrys gedwing om die gewenste profiel te skep
6
Die geëxtrudeerde produk word afgekoel om sy vorm te stol
7
Die produk word in lengte gesny of op spoele gewikkel.
Deur hierdie stap-vir-stap proses te volg, Ek verander eenvoudige plastiekkorrels in hoë kwaliteit, voltooide produkte. My kundigheid in die bestuur van elke stadium verseker doeltreffendheid, konsekwentheid, en betroubaarheid in elke ekstrusieprojek.
Tipes plastiese ekstrusie
Wanneer ek in die plastiekvervaardigingsproses werk, Ek kies dikwels uit verskeie tipes plastiese ekstrusie. Elke metode vorm plastiek op 'n unieke manier en dien verskillende industrieë. Ek wil deel hoe ek hierdie tegnieke gebruik om produkte te skep wat jy elke dag sien.
Buis
Ek gebruik buis-ekstrudering wanneer ek moet hol maak, silindriese produkte. Hierdie proses druk gesmelte plastiek deur 'n ronde matrys, 'n aaneenlopende buis vorm. Ek maak staat op hierdie metode vir 'n wye reeks toepassings:
Ekstrusie van buise gee my beheer oor die deursnee en wanddikte. Ek kan die proses aanpas om aan streng industriestandaarde te voldoen, veral vir mediese toestelle.
Blaas film
Blaas film ekstrusie staan uit as 'n proses wat dun skep, buigsame plastiekfilms. Ek druk gesmelte plastiek uit deur 'n sirkelvorm, blaas dit dan met lug op om 'n borrel te vorm. Hierdie borrel rek en koel af, die vervaardiging van 'n eenvormige film. Ek gebruik hierdie metode om te maak:
Kruideniersware en inkopiesakke
Kos verpakking wikkel
Voeringe vir houers
Blaasfilm-ekstrusie laat my filmdikte en sterkte beheer. Die proses vou ook die film aan die kante, wat sakproduksie doeltreffender maak.
Bladfilm
Wanneer ek plat nodig het, breë plastiekplate, Ek draai na velfilm-ekstrusie. Ek druk gesmelte plastiek deur 'n plat dobbelsteen, koel dan af en rol dit in velle. Hierdie velle dien baie doeleindes:
Toepassing Tipe
Beskrywing
Verpakking
Skinkborde, houers, en omhul
Laminering
Duursame lae vir produkte
Etikettering
Etikette vir bottels en pakkies
Beskermende bedekkings
Skilde vir oppervlaktes
Motor-binnepanele
Motor se paneelborde en deurpanele
Advertensievertonings
Tekens en promosiemateriaal
Boumateriaal
Konstruksie panele en isolasie
Ekstrusie van velfilms stel my in staat om materiale met konsekwente dikte en oppervlakkwaliteit te produseer.
Oor Baadjie
Ekstrusie oor baadjie help my om drade en kabels met 'n beskermende plastieklaag te bedek. I pull the wire through the center of the die while applying molten plastic around it. This process is essential in industries like:
Aspek
Beskrywing
Definisie
Coating wires with plastic for protection
Common Industries
Electrical wiring, telecommunications
If I need the coating to stick tightly, I use pressure tooling. For a loose fit, I apply jacketing tooling as the wire exits the die. Over jacket extrusion ensures wires stay safe from moisture, chemikalieë, en skuur.
Wenk: I always select the right extrusion method based on the product’s function and the industry’s requirements. Understanding the types of plastic extrusion helps me deliver reliable, hoë kwaliteit resultate.
Voordele van plastiese ekstrusie
Doeltreffendheid
I rely on plastic extrusion because it delivers unmatched efficiency in manufacturing. The process allows me to create products with consistent cross-sections, wat beteken dat ek komplekse vorms kan produseer sonder om kwaliteit in te boet. Ek bedryf voortdurend masjiene, so ek verminder stilstandtyd en vermy voorraadtekorte. Hierdie metode gebruik termoplastiek en korrels wat ek kan hergebruik, wat grondstof- en wegdoeningskoste verlaag.
Ek bereik veelsydigheid deur plastiek in pype te vorm, velle, en profiele vir baie nywerhede.
Ek handhaaf bestendige produksie, wat grootskaalse vervaardiging ondersteun.
Plastiek-ekstrudering staan uit vir kostebesparings. Ek merk dit op ekstrusiematryse kos minder en neem minder tyd om te vervaardig as spuitvorms. Ek verhoog uitset deur masjiene teen hoë spoed te laat loop, wat arbeidskoste verlaag. Energiedoeltreffendheid maak ook saak. Ek gebruik minder energie per eenheid in vergelyking met ander metodes, wat bedryfsuitgawes verlaag.
Aspek
Beskrywing
Laer gereedskap- en opstelkoste
Ekstrusiematrywers is goedkoper en vinniger om te vervaardig as spuitvorms, aanvanklike koste te verminder.
Hoë produksiespoed
Ekstrusie maak voorsiening vir deurlopende produksie teen hoë snelhede, dalende arbeidskoste en verhoogde uitset.
Energiedoeltreffendheid
Vereis minder energie per eenheid in vergelyking met ander metodes, lei tot laer bedryfsuitgawes.
Wanneer ek energieverbruik vergelyk, ekstrusie gebruik 'n konstante hoeveelheid energie omdat dit voortdurend werk. Spuitgieten en blaasvorm vereis meer energie as gevolg van herhaalde verhitting en verkoeling siklusse.
Proses
Energieverbruik Beskrywing
Ekstrusie
Energieverbruik is relatief laag as gevolg van voortdurende produksie en doeltreffende verhittingstelsels.
Spuitgieten
Verbruik meer energie as gevolg van herhaalde verhitting en verkoeling, afhanklik van die ingewikkeldheid van die produk.
Blaasvorming
Vereis bykomende blaastoestelle en verkoelingstelsels, lei tot hoër energieverbruik.
Ek ondersteun volhoubaarheid deur herwinning van plastiekafval. Ek samel oorskietmateriaal in, smelt hulle af, en hergebruik dit in toekomstige produkte. Hierdie praktyk verminder stortingsterreindruk en bespaar energie.
Alledaagse gebruike
Plastiek-ekstrudering vorm baie produkte wat ek daagliks gebruik. Ek sien die impak daarvan in verpakking, konstruksie, gesondheidsorg, en huishoudelike items. Die proses skep PVC pype, vensterrame, weerstroop, stoor houers, en plastiek rakke. Ek maak ook staat op ekstrusie vir yskasdeurpakkings, stofsuier slange, deur seëls, venster kanale, buffer komponente, kabelpype, IV lyne, kateters, verpakkingsmateriaal, en vertoonstaanders.
Venster profiele
Deurkosyne
Weerstroop
Sny
Seëls
Pakkings
Buis
Huishoudelike toestelle
Sportgoedere
Meubelkomponente
Speelgoed
Tuinslange
Ek erken dat toepassings vir plastiek-ekstrusie tot verpakking strek, maak hierdie produkte onontbeerlik in die daaglikse lewe. Eenmalige plastiek bied gerief, maar dit verhoog ook vermorsing en bied omgewingsuitdagings. Ek spreek hierdie bekommernisse aan deur herwinning en die bevordering van volhoubare praktyke.
Conventional plastic production has undeniable effects on our environment. Notably, the manufacturing process uses vast amounts of energy and raw materials, leading to CO2 emissions. Bowendien, plastic materials’ durability and slow degradation can lead to long-term environmental harm if not disposed of responsibly.
I see that plastic extrusion supports sustainability by reducing the need for virgin plastic, conserving resources, and promoting a circular economy. Many extrusion linesuse recycled plastics, which helps reduce waste and supports environmental goals. I believe that understanding the benefits and applications for plastic extrusion helps me make informed choices as a manufacturer and consumer.
I see plastic extrusion as a continuous process that transforms raw plastic into useful shapes. Materiaalkeuse en temperatuurbeheer speel 'n sleutelrol in die bereiking van kwaliteit uitkomste. Bymiddels verbeter plastiese eienskappe, en goed ontwerpte vorms help my om die gewenste vorms te skep. Verstaan die beperkings van ekstrusie, soos uitdagings met komplekse vorms en materiaalversoenbaarheid, noodsaaklik is.
Aspek
Belangrikheid
Produk Kwaliteit
Kennis van ekstrusie verbeter die kwaliteit van plastiekprodukte.
Pasmaak
Ek kan die proses aanpas om aan spesifieke behoeftes te voldoen.
Volhoubaarheid
Die gebruik van herwinde plastiek ondersteun omgewingspogings.
Regulerende Standaarde
Om ekstrusie te verstaan, help my om aan veiligheidsregulasies te voldoen.
Ek moedig lesers aan om rond te kyk en op te let hoeveel alledaagse items op plastiekekstrusie staatmaak. Die erkenning van hierdie produkte help my om die rol van plastiek in die moderne lewe te waardeer en ondersteun ingeligte keuses vir volhoubaarheid.
Gereelde vrae
Wat maak plastiek-ekstrudering anders as ander vervaardigingsmetodes?
Ek sien plastiek ekstrusieas a continuous process. I can produce long, uniform shapes with less waste. Other methods, soos spuitgietwerk, create individual parts. Extrusion works best for pipes, velle, en profiele. I choose it for efficiency and consistent quality.
Can I recycle plastic in the extrusion process?
I oftenrecycle plasticduring extrusion. I collect leftover material, smelt dit, and feed it back into the machine. This practice reduces waste and supports sustainability. I always check the quality of recycled plastic to ensure strong, reliable products.
What types of plastic work best for extrusion?
I use many types of plastic for extrusion. Poliëtileen, polipropileen, and polystyrene perform well. I select the material based on the product’s needs. Some plastics offer flexibility, while others provide strength or clarity. I always match the plastic to the application.
How do I control the quality of extruded products?
Ek monitor temperatuur, druk, and material purity throughout the plastic extrusion process. I inspect the surface finish and dimensions after cooling. I use quality checks at each stage. This approach helps me deliver reliable, high-quality extrusion products.
Is plastic extrusion suitable for custom shapes?
I use plastic extrusion to create custom profiles by designing specific dies. I can adjust the process for unique shapes and sizes. This flexibility allows me to meet special requirements in construction, motor, and packaging industries.