

Hoe werk 'n plastiekpelletiseerder in 2026
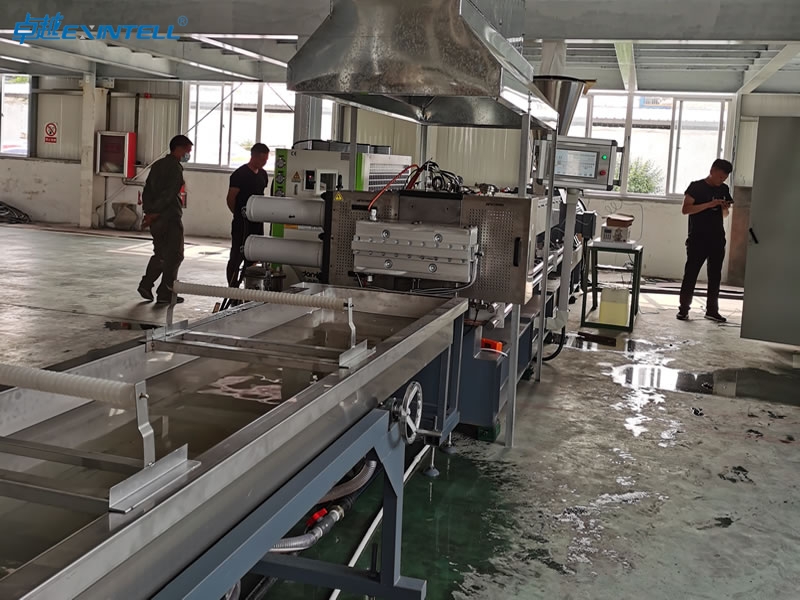
'n Plastiekkorrelvormer verander plastiekafval of rou materiaal in eenvormige korrels deur 'n reeks goed gedefinieerde stappe. Jy begin met voeding, waar plastiek die masjien binnedring. Die stelsel smelt die materiaal, filtreer onsuiwerhede uit, en druk dit deur 'n matrys om aaneenlopende stringe te vorm. Verkoeling maak die stringe stol, en dan sny 'n roterende mes hulle in presiese korrels. Elke stadium vorm die finale kwaliteit en konsekwentheid.
|
Stap |
Beskrywing |
|---|---|
|
Voeding |
Plastiekafval word via 'n hopper in die masjien ingebring, wat verskeie soorte plastiek insluit. |
|
Smelt |
Die plastiek word verhit en eenvormig in die ekstruder gesmelt, om dit voor te berei vir die volgende fase. |
|
Ekstrudering |
Die gesmelte plastiek word deur 'n matrys gedwing om stringe te skep, die bepaling van die korrelvorm en -grootte. |
|
Verkoeling |
Die drade word afgekoel, stol hulle vir sny. |
|
Sny |
Afgekoelde stringe word met 'n roterende mes in eenvormige korrels gesny, verstelbaar vir spesifieke toepassings. |
Sleutel wegneemetes
-
Plastiek pelletiseerders transformeer afval in eenvormige korrels deur 'n reeks stappe: voeding, smelt, filter, ekstrudeer, verkoeling, en sny.
-
Konsekwente voeding en presiese temperatuurbeheer is van kardinale belang vir die verkryging van hoë kwaliteit korrels en die voorkoming van defekte.
-
Verskillende tipes pelletiseerders, soos strand en onderwater, voorsien in verskeie materiaal- en produksiebehoeftes, korrelvorm en kwaliteit beïnvloed.
-
Doeltreffende filtrasie van gesmelte plastiek verwyder onsuiwerhede, verseker gladde en eenvormige korrels terwyl toerusting beskerm word.
-
Verkoelingsmetodes, insluitend waterring en onderwaterverkoeling, korrelkwaliteit en produksiedoeltreffendheid aansienlik beïnvloed.
-
Gereelde instandhouding en monitering van toerusting help om algemene probleme soos ongelyke voeding en verstopte filters te voorkom.
-
Gehaltebeheermaatreëls, insluitend behoorlike monsterneming en sifting, verseker dat korrels bymekaarkom bedryfstandaarde en konsekwentheid handhaaf.
-
Behoorlike verpakking en berging van korrels beskerm hulle teen vog en besoedeling, verseker dat hulle van hoë gehalte bly vir toekomstige gebruik.
Plastic Pelletizer Proses Oorsig
Wat is 'n plastiekpelletiseerder
Jy gebruik 'n plastiekkorrelvormer om rou plastiek of herwonne materiaal in korrels met presiese groottes en vorms te omskep. Hierdie masjien beheer temperatuur, druk, en rotasiespoed om konsekwente resultate te lewer. Die plastiekkorrelmasjien sny geëxtrudeerde plastiek in individuele korrels, die verskaffing van 'n gestandaardiseerde grootte vir verdere verwerking. Jy maak staat op hierdie toerusting om die integriteit te bestuur, oppervlakkenmerke, en grootte van elke deeltjie. Die werkbeginsel van plastiekgranulator behels die smelt van plastiek, filtreer onsuiwerhede, en die vorming van eenvormige korrels deur noukeurige bestuur van toestande binne die eenheid.
-
Sny geëxtrudeerde plastiek in individuele korrels.
-
Bied 'n konsekwente grootte vir verdere verwerking in vervaardiging.
-
Verander aaneenlopende stringe gesmelte plastiek in korrels van eenvormige grootte.
-
Dien as 'n gestandaardiseerde grondstof vir spuitgiet en film-ekstrusie.
Hoofstappe in pelletisering
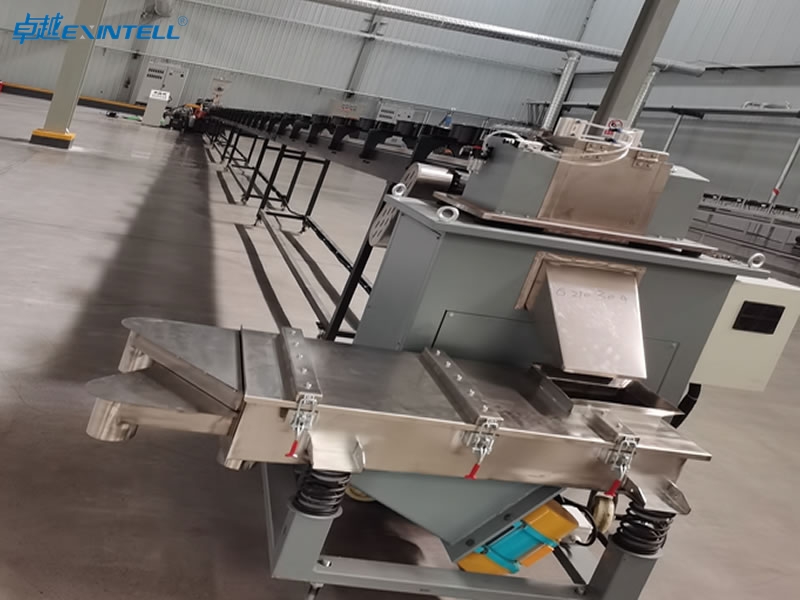
Jy volg 'n reeks van stappe wanneer 'n plastiekkorrelmasjien gebruik word. Elke stadium vorm die kwaliteit en konsekwentheid van die finale produk. Hier is 'n tipiese werkvloei:
-
Voeding & voorbehandeling: Jy voer grondstowwe in deur 'n hopper of voerder. Voorbehandeling verhoog die massadigtheid en berei die materiaal voor vir smelting.
-
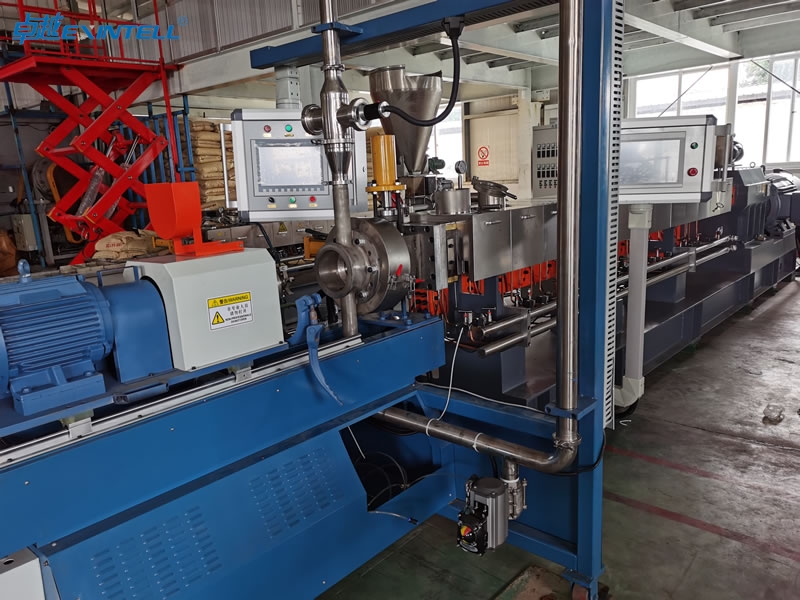
Smelt & plastiek vorm: Jy pas hitte en skeerwerk toe met 'n ekstruder. Hierdie stap bereik 'n eenvormige vloed en berei die plastiek voor vir filtrasie.
-
Smelt filters: Jy filtreer die gesmelte plastiek om kontaminante te verwyder. Skoon materiaal verseker korrels van hoë gehalte.
-
Die ekstrusie & sny: Jy vorm die gefiltreerde smelt in korrels met behulp van 'n matrys- en snymeganisme.
-
Verkoeling & voer: Jy koel die pellets af en droog dit dan af of bêre dit vir toekomstige gebruik.
Wenk: Konsekwente voeding en presiese temperatuurbeheer help jou om eenvormige korrelgrootte te bereik en defekte te voorkom.
Jy kan kies uit verskeie soorte pelletiseringstoerusting, elkeen geskik vir verskillende materiale en vorms. Die tabel hieronder toon algemene opsies:
|
Pelletiseerder tipe |
Beste vir |
Korrelvorm |
Relatiewe koste |
|---|---|---|---|
|
PE, PP, NS - skoon grondstof |
Silindries |
Laag |
|
|
PET, PA, ingenieursplastiek |
Sferies |
Hoog |
|
|
Waterring pelletiseerder |
PE, PP - matige kontaminasie |
Lensvormig/sferies |
Medium |
Waarom pelletisering belangrik is
Pelletisering speel 'n kritieke rol in herwinning en vervaardiging. Jy omskep gesmelte herwonne plastiek in eenvormige korrels, wat jy kan stoor, vervoer, en herverwerk soos maagdelike hars. Hierdie transformasie laat herwonne materiaal toe om weer doeltreffend die vervaardigingsiklus te betree. Jy trek voordeel uit makliker hantering en verbeterde vermenging tydens produksie. Die eindproduk ondersteun die sirkulêre ekonomie vir plastiek deur herwonne materiaal te verskaf.
-
Pelletisering maak plastiekvoerstowwe makliker en doeltreffender om te hanteer.
-
Dit verseker konsekwente resultate tydens vermenging en vorming.
-
Die proses voorsien die hele sirkulêre ekonomie vir plastiek van herwonne materiaal.
Jy staar verskeie uitdagings in die gesig tydens pelletisering. Hoë voginhoud in korrels kan lei tot swak meganiese werkverrigting en materiaalverlies. Jy benodig effektiewe droogstelsels en behoorlike toerustingkeuse om vog tot die minimum te beperk. Inkonsekwente korrelgrootte is dikwels die gevolg van onbehoorlike voedingsmeganismes. Jy los dit op deur presiese voedingstelsels te gebruik. Die keuse van masjinerie, soos 'n granuleerder met presisie-gemanipuleerde lemme, 'n direkte impak op die kwaliteit van die pille wat geproduseer word.
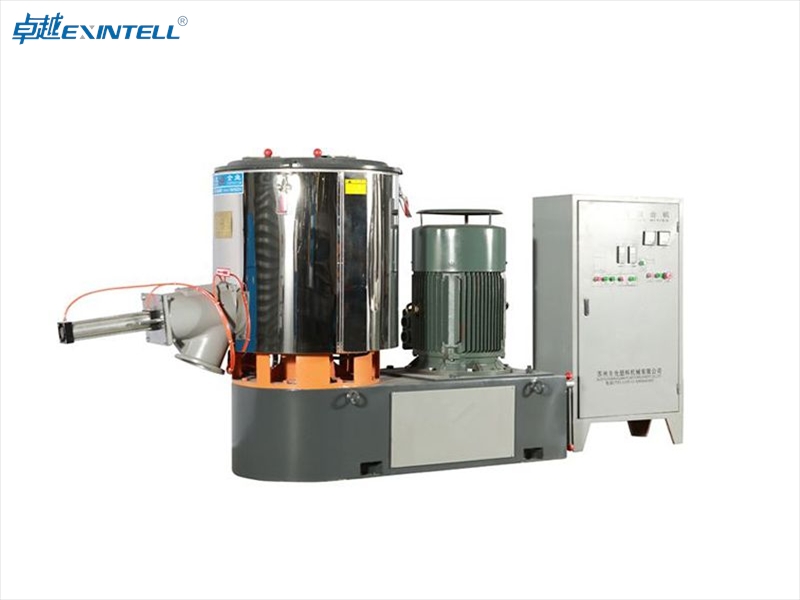
Jy sien ook tegnologiese vooruitgang in 2026. Enkelskroef-ekstruders met L/D-verhoudings tussen 32:1 en 38:1 is algemeen. Tandem-konfigurasies maksimeer ontgassing en filtrasie. Deurlopende skermwisselaars laat filterveranderings toe sonder om produksie te stop. Bimetaaltegnologie verhoog duursaamheid, en mede-roterende parallelle dubbelskroef-ekstruders bied doeltreffende verwydering van kontaminante. Onderwater pelletizers produseer uniform, stofvrye korrels en hoër herverkooppryse beveel.
|
Tegnologie |
Beskrywing |
Voordele |
|---|---|---|
|
Bimetaaltegnologie |
Gevorderde materiale verbeter duursaamheid |
Verhoog duursaamheid deur 3-5 tye |
|
Mede-roterende parallelle dubbelskroef |
Positiewe verplasing, selfreinigende funksies |
Doeltreffende verwydering van kontaminante |
|
Onderwater Pelletizer |
Produseer uniform, stofvrye korrels |
Hoër herverkoopprys, ideaal vir ingenieursplastiek |
U kan deursetvermoëns bereik wat wissel van 80 kg/uur tot meer 1,000 kg/uur, afhangende van die tipe masjien en konfigurasie. Energiedoeltreffende lyne spaar tussen $30,000-$80,000 per jaar in vergelyking met minder doeltreffende modelle. In 2026, spesifieke energieverbruik vir plastiek pelletizers wissel van 0.25-0.35 kWh/kg, met beste-in-klas konfigurasies wat so laag as 0.20-0.30 kWh/kg.
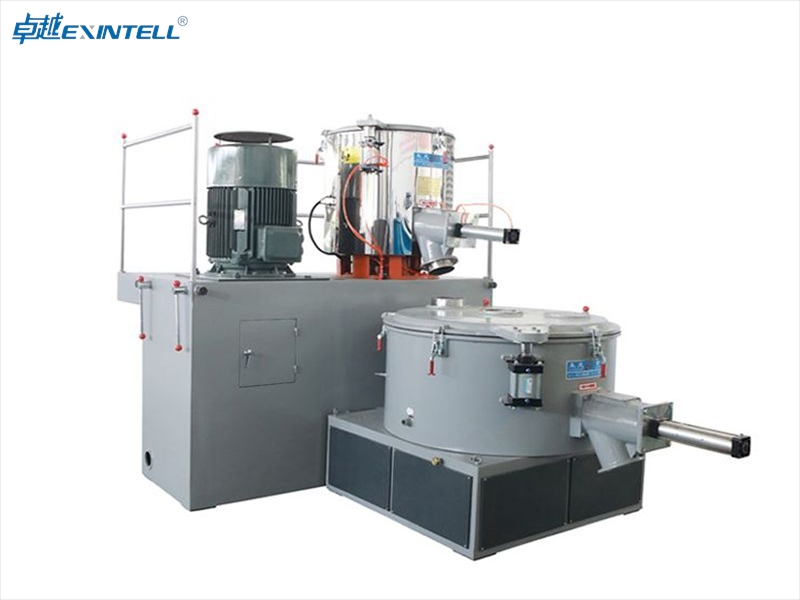
Let wel: Multi-laag standaardisering en nuwe skroef ontwerpe help jou om bio-plastiek en nie-kritiese profiele meer effektief te verwerk.
Jy maak staat op die plastiekkorrel- en granulatortegnologie om eenvormige korrels te produseer wat aan industriestandaarde voldoen. Die proses verseker dat jy betroubare grondstof vir vervaardiging en herwinning het, beide doeltreffendheid en volhoubaarheid te ondersteun.
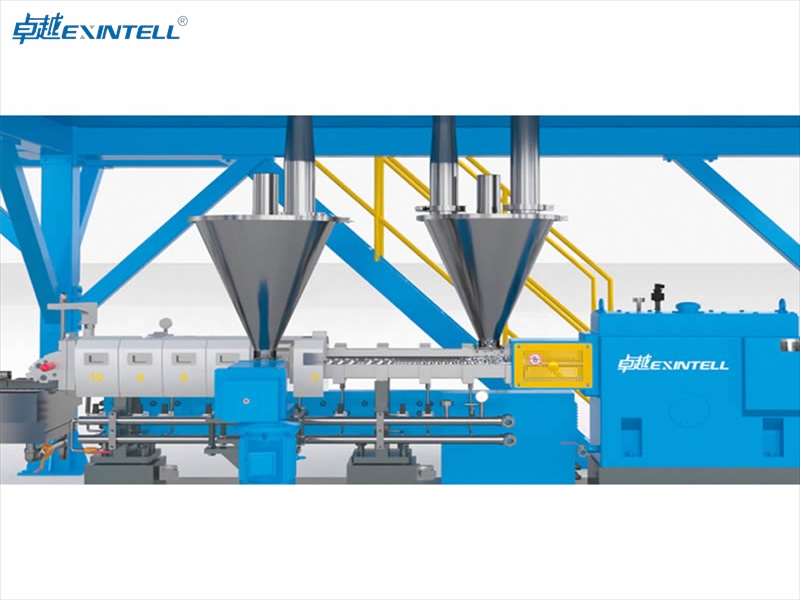
Plastiek voeding
Invoermateriaal
Jy begin die pelletisering proses deur die regte insetmateriaal te kies. Jy kan plastiekafval gebruik, maagdelike plastiek, of 'n mengsel van albei. Voordat jy hierdie materiaal in die plastiek pelletiseerder voer, jy moet hulle versigtig voorberei. Hier is 'n tipiese voorbereidingswerkvloei:
-
Plastiek Voorbereiding: Jy was en versnipper herwinde plastiek om vuilheid en kontaminante te verwyder. Jy kan ook die materiaal smelt indien nodig. Virgin plastiek kom dikwels as vlokkies of korrels, gereed vir verwerking.
-
Smelt en Ekstrusie: Jy verhit die voorbereide plastiek in die plastiekkorrelmasjien. Die ekstruder smelt die materiaal en stoot dit vorentoe.
-
Sny: Jy gebruik roterende lemme of 'n granulator om die gesmelte plastiek in klein stukkies te sny.
-
Verkoeling: Jy koel die korrels met lug af, water, of albei.
-
Droog en Sifting: Jy droog die afgekoelde korrels af en sif dit om eenvormige grootte en kwaliteit te verseker.
U moet let op die netheid en grootte van die insetmateriaal. Skoon, goed voorbereide plastiekafval help jou om defekte te vermy en verbeter die kwaliteit van die korrels.
Voedingsmeganismes
Jy maak staat op doeltreffende voedingsmeganismes om plastiek in die korrelstelsel in te skuif. Twee hoofmetodes help jou om bestendige en beheerde voeding te bereik.
Hopper
Jy gebruik 'n vullishouer om plastiekafval of maagdelike materiaal in die plastiekkorrelmasjien te laai. Die hopper hou die materiaal en laat dit teen 'n beheerde tempo vry. U kan die vloei aanpas om by die kapasiteit van die plastiekkorrelmasjien te pas. Hoppers sluit dikwels sensors in wat materiaalvlakke monitor en blokkasies voorkom.
Transportbande
Jy gebruik vervoerbande om plastiek van stoor na die bak of direk in die pelletiseerder te vervoer. Vervoerbande verskaf 'n bestendige stroom materiaal en verminder handhantering. Jy kan gordel kies, skroef, of vibrerende vervoerbande gebaseer op die tipe en grootte van plastiek. Vervoerbande help jou om 'n konsekwente toevoertempo te handhaaf en onderbrekings te minimaliseer.
Wenk: Jy moet die voerstelsel gereeld nagaan om konfyte te voorkom en gladde werking te verseker.
Konsekwente voeding belangrikheid
Jy het nodig konsekwente voeding om korrels van hoë gehalte te produseer. Bestendige voeding verseker eenvormige grootte, vorm, en voginhoud. As jy variasies in voeding toelaat, jy loop die risiko om korrels met oppervlakdefekte of leemtes te skep. Vogfluktuasies kan verlies aan meganiese sterkte en selfs toerustingfoute veroorsaak. Onstabiele korrelkwaliteit maak dit moeiliker vir jou om die korrels in kommersiële toepassings te verkoop of te gebruik.
-
Inkonsekwente korrelgrootte kan lei tot oppervlakdefekte en leemtes.
-
Variasies in voginhoud kan verlies aan meganiese sterkte en toerustingfoute veroorsaak.
-
Onstabiele korrelkwaliteit kan aanvaarding in kommersiële toepassings belemmer.
Jy beheer die voginhoud deur bestendige voeding te handhaaf. Hierdie stap is noodsaaklik om te bereik maksimum kwaliteit van die produk. As jy voedingkonsekwentheid ignoreer, jy kan stroomaf verwerkingsprobleme in die gesig staar, soos oppervlakfoute en strukturele tekortkominge. Jy maak staat op die plastiekkorrel- en granulatortegnologie om jou te help om eenvormige voer- en korrelkwaliteit te bereik.
Smelt en filtrasie
Ekstrudervat en skroef
Jy maak staat op die ekstrudervat en -skroef om plastiekafval of rou materiaal in 'n gladde te omskep, eenvormige smelt. Die skroef draai binne die verhitte loop, druk die plastiek vorentoe. Soos die skroef draai, dit skep meganiese aksie en skuifhitte. Hierdie proses smelt die plastiek doeltreffend. Eksterne verwarmers op die loop voeg meer hitte by, verseker dat die materiaal die regte temperatuur vir korrelvorming bereik. Skuifhitte van die skroef verskaf dikwels 'n aansienlike deel van die energie wat nodig is vir smelting.
Hier is 'n vinnige oorsig van hoe hierdie komponente saamwerk:
|
Komponent |
Funksie |
|---|---|
|
Skroef |
Verander plastiek in 'n eenvormige smelt deur meganiese aksie en skuifhitte. |
|
Vat |
Verhit en kompakteer die plastiek, verseker deeglike smelt en voeding na die matrijskop. |
Jy het beide die skroef en loop nodig om in harmonie te werk. As enige van die dele misluk, die plastiekkorrelmasjien kan nie konsekwente korrels produseer nie.
Temperatuurbeheer
Jy moet die temperatuur noukeurig beheer tydens die smeltstadium. Temperatuur beïnvloed direk hoe goed die plastiek smelt en vloei deur die ekstrusiestelsel. Behoorlike temperatuurinstellings help jou om gladde materiaalvloei en stabiel te verkry, hoë-opbrengs ekstrusie. As jy die temperatuur te laag stel, die plastiek mag nie eweredig smelt nie. Dit lei tot oormatige viskositeit en swak plastisering. As jy die temperatuur te hoog stel, die plastiek kan afbreek. Dit veroorsaak bros korrels en verminder hul meganiese sterkte.
-
Temperatuur beïnvloed plastiese plastisering, vloeibaarheid, en die eienskappe van die finale korrels.
-
Korrekte temperatuur verseker stabiele werking en hoë kwaliteit uitset.
-
Lae temperature veroorsaak ongelyke smelting en hoë viskositeit.
-
Hoë temperature kan termiese agteruitgang en swak pellets veroorsaak.
Wenk: Monitor altyd die temperatuursones langs die vat om optimale smelttoestande te handhaaf.
Filtreer voor pelletisering
Voordat jy na die ekstrusiestadium beweeg, jy moet filtreer die gesmelte plastiek. Filtrering verwyder onsuiwerhede soos vuilheid, metaal fragmente, of ongesmelte deeltjies. Skoon smelt is noodsaaklik vir die vervaardiging van hoë kwaliteit korrels. Jy gebruik fynmaasskerms of filterpakke in die plastiekkorrelmasjien om kontaminante vas te vang. Hierdie stap beskerm die matrys en snystelsel teen skade. Dit verseker ook dat die korrels 'n gladde oppervlak en eenvormige struktuur het.
U moet filters gereeld nagaan en vervang. Verstopte filters kan vloei verminder en drukopbou in die ekstrusiestelsel veroorsaak. Konsekwente filtrasie ondersteun die algehele doeltreffendheid van die pelletiseringsproses. Jy kry beter resultate en minder defekte in jou voltooide korrels.
Let wel: Doeltreffende filtrasie verleng die lewensduur van jou plastiekgranulator en granulator lemme.
Ekstrusie deur die plaat
Die Plaat Funksie
Jy bereik 'n kritieke stadium in die plastiekkorrelproses wanneer die gesmelte plastiek by die matrysplaat aankom. Die matrysplaat dien as 'n presisie-instrument wat die gesmelte materiaal in stringe vorm. Jy maak staat op hierdie komponent om die aanvanklike grootte en vorm van elke string te definieer, wat later 'n korrel word. Die ontwerp van die matrysplaat beïnvloed die kwaliteit en konsekwentheid van jou uitset direk.
Hier is 'n vinnige oorsig van sleutel die plaat kenmerke:
|
Kenmerk |
Beskrywing |
|---|---|
|
Funksie |
Ekstruder gesmelte polimeer deur gate om korrelafmetings te definieer |
|
Gatgrootte reeks |
Tipies wissel van 2.5 aan 4 mm in deursnee |
|
Aantal gate |
Gewoonlik tussen 200 aan 800 gate |
|
Invloed op kwaliteit |
Ontwerp beïnvloed finale korreleienskappe, insluitend grootte en vorm |
U kan die gatdeursnee en -konfigurasie aanpas om die draaddikte te beheer. Kleiner gaatjies produseer dunner stringe en kleiner pellets. Groter gate lewer dikker stringe en groter korrels. The die plate ensures that every strand leaving the extrusion system matches your desired specifications.
Pressure and Pellet Shape
You must maintain the right pressure as the molten plastic passes through the die plate. The extrusion system uses pressure to push the material evenly through each hole. Consistent pressure prevents irregularities in strand thickness and helps you achieve uniform pellet size. If the pressure drops or spikes, you may see defects such as uneven shapes or air pockets in the pellets.
The shape of each pellet depends on the die plate design and the pressure applied during extrusion. You can select different hole shapes and arrangements to create cylindrical, spherical, or lenticular pellets. The right combination of pressure and die plate design gives you control over the final appearance and performance of your product.
Shaping the Strands
You have several methods for shaping plastic strands before cutting them into pellets. Each method offers unique benefits for different applications. The choice of method affects the quality, koste, and consistency of your pellets.
|
Metode |
Beskrywing |
Impak op Korrelkwaliteit |
|---|---|---|
|
Druk plastiek in stringe uit, then cuts them into pellets. |
Cost-effective for smaller batches, but may vary in quality. |
|
|
Cuts strands underwater, which cools and maintains quality. |
Produces high-quality pellets due to effective cooling. |
|
|
Water-Ring Systems |
Uses a water ring to cool and cut strands. |
Ensures good quality while being cost-efficient. |
You might use strand pelletizing for small batches of plastic waste, as it offers a simple and affordable approach. Underwater hot-face cutting works well when you need high-quality pellets with smooth surfaces. Water-ring systems balance cost and quality, making them suitable for many types of plastics.
You depend on the plastic granulator and granulator technology to finish the process. After shaping and cooling, the system cuts the strands into uniform pellets. This step completes the transformation from melting to finished product, ready for packaging or further processing.
Wenk: Always monitor the extrusion system for stable pressure and temperature. This helps you maintain consistent pellet quality and reduces downtime.
Verkoelingsmetodes
After the extrusion stage, jy moet cool the hot strands quickly to form solid pellets. The cooling method you choose affects pellet quality, energie gebruik, and production speed. You can select from water ring cooling, underwater cooling, or air cooling, depending on your material and production needs.
Water Ring Cooling
You often use water ring cooling for polyolefins and polystyrene. In hierdie metode, you direct a ring of water around the die face. The water cools and solidifies the strands as they exit, then a cutter chops them into pellets. This system works well for many standard plastics and offers a compact design.
Here is a summary of the main advantages and disadvantages:
|
Voordele |
Nadele |
|---|---|
|
Not suitable for sticky or thick materials |
|
|
Produces visually appealing pellets |
Requires close monitoring of water |
|
Compact system with lower costs |
Limited material compatibility |
|
Handles changes in melt temperature and pressure well |
Lower production capacity compared to underwater systems |
|
Space-efficient and easy to control |
Limited to specific materials |
|
Cost-effective for budget-conscious companies |
Not effective for materials that heat up or stick together |
|
Cannot handle high production demands |
|
|
Good for budget management |
Limited to certain materials like polyolefins and polystyrene |
You should choose water ring cooling if you want a space-saving, budget-friendly solution for standard materials. You must monitor the water system closely to prevent issues with sticky or thick plastics.
Underwater Cooling
You can achieve high-quality pellets with underwater cooling. In hierdie metode, you cut the strands directly in a water chamber. The water cools and solidifies the pellets instantly, which leads to a smooth surface and uniform size. You benefit from continuous operation and high output rates.
-
Underwater pelletizers produce uniform pellets with minimal fines and dust.
-
The rapid solidification process ensures consistent shape and size.
-
You can reach high production rates due to efficient cooling and solidification.
-
Compared to air-cooled systems, underwater cooling uses less energy because water transfers heat more efficiently.
You should consider underwater cooling if you need top-quality pellets and high production capacity. This method works well for demanding applications and advanced materials.
Air Cooling
You may select air cooling for materials that react poorly to moisture, such as biodegradable plastics like PLA or PBAT. Air cooling uses fans or blowers to cool the strands as they exit the die. This method eliminates the need for drying systems, which can simplify your process.
|
Aansoeke |
Beperkings |
|---|---|
|
Not suitable for all types of materials |
|
|
Used for biodegradable materials (PLA, PBAT) |
Limited cooling efficiency compared to water cooling |
|
Eliminates the need for drying systems |
Potentially higher energy costs |
You should use air cooling if you process moisture-sensitive materials or want to avoid extra drying steps. You may face higher energy costs and slower cooling compared to water-based methods.
Wenk: Always match your cooling method to your material and production goals. The right choice helps you avoid defects and maintain the quality of your pellets.
You rely on the granulator to complete the process after cooling. The granulator cuts the solidified strands into uniform pellets, ready for packaging or further use. Efficient cooling ensures that the melting and cutting stages produce high-quality pellets from your plastic waste.
Pelletizing and Cutting
Knife Cutting Mechanism
You rely on the knife cutting mechanism to transform cooled plastic strands into finished pellets. The system positions specialized knives close to the die face, where the strands exit. Die Melt-to-Cut window plays a crucial role here. If you allow too little time between the die and the blade, you may see misshapen pellets. Too much time can cause fractures and fines, which lowers overall quality. Pelletizing knives come in different shapes, such as straight, slanted, or V-shaped, and each suits a specific type of pelletizer. Manufacturers use high-carbon steel or tool steel for these knives, which increases durability. Precision in cutting is essential, so many knives are CNC-machined for tight tolerances. Heat treatments and coatings further extend blade life and improve performance.
-
The Melt-to-Cut window determines pellet shape and quality.
-
Knife material and shape affect durability and cutting precision.
-
Proper timing prevents defects and ensures consistent results.
Achieving Uniform Pellets
You want every pellet to have the same size and shape. To achieve this, you must control several process variables during cutting. Adjusting the feed rate, disc angle, and disc speed lets you fine-tune pellet size. For smaller pellets, you increase the feed rate and disc angle, feed closer to the three or four o’clock position, and raise the disc speed. For larger pellets, you decrease the feed rate and disc angle, feed closer to the seven o’clock position, and lower the disc speed. These adjustments help you maintain uniformity and avoid defects.
Wenk: Monitor your process controls closely. Small changes in feed or speed can make a big difference in pellet quality.
You also need to ensure that the granulator operates smoothly. Consistent operation helps you cut into pellets with minimal variation, supporting high-quality output.
Types of Pelletizer Cutters
You can choose from several types of pelletizer cutters, each designed for specific materials and production needs. The cutter type affects pellet shape, deurset, en voginhoud. Hier is 'n vergelyking:
|
Tik |
Korrelvorm |
Geskikte materiaal |
Deurset (kg/uur) |
Residual Moisture (%) |
|---|---|---|---|---|
|
Strand |
Silindries |
Termoplastiek (PP, PE, ABS, PS) |
100–2,000 |
<1% |
|
Onderwater |
Sferies |
All Polymers |
500–3,000+ |
<0.05% |
|
Waterring |
Lenticular |
PE, PP, PC, PS |
200–1 500 |
<0.5% |
Strand pelletizing uses a water bath for cooling and works well for continuous strands. Underwater pelletizers cut molten plastic directly into pellets with rapid cooling, giving you better control over size and shape. Water ring systems offer a balance between cost and quality, producing lenticular pellets suitable for many applications.
You select the right cutter based on your material, desired pellet characteristics, en produksiedoelwitte. This choice ensures your pellets meet industry standards and customer requirements.
Pellet Collection and Finishing
Droog en Sifting
You must ensure that pellets are dry and free from unwanted materials before packaging. Moisture control is critical because wet pellets can lead to product degradation and issues during storage. Na afkoeling, you monitor moisture content to optimize the process. You use screening equipment to separate well-formed pellets from fines and debris. Screening also removes stones, plastiek, metale, and other hard materials that could damage your equipment. A stone trap helps you eliminate hard materials, while magnets pick up metals. You rely on these steps to maintain pellet quality and protect your machinery.
-
Monitor moisture content after cooling.
-
Use screening equipment to remove fines and debris.
-
Employ stone traps and magnets to eliminate hard materials and metals.
-
Separate well-formed pellets from defective ones before packaging.
Wenk: Regular screening and drying help you avoid packaging low-quality products and extend the lifespan of your granulator.
Gehaltebeheer
You need to implement quality control measures to ensure product consistency. Sampling plays a crucial role in achieving good pellet quality. You must use proper procedures and equipment to minimize sampling errors. Samples should represent the entire batch, so you avoid skewed results. You process samples correctly before laboratory analysis to get accurate data.
Here is a step-by-step checklist for quality control:
-
Verify assay accuracy by rechecking with the lab.
-
Ensure the sample taken is representative.
-
Investigate if multiple nutrient levels are out of control.
-
Confirm the regular crew operated the mill during production.
-
Check for discrepancies in inventory records.
-
Ensure scales and metering devices are correctly adjusted.
-
Inspect ingredient and finished-feed bins for issues.
-
Reassess mixing times for correctness.
-
Review ingredient assay values for deficiencies.
Finished-feed assays provide a final assessment of how well you controlled quality during production. You should sample regularly, such as once per week or per 100 tons of production, to maintain consistent quality.
Let wel: Konsekwente monsterneming en akkurate verwerking help jou om korrels te lewer wat aan industriestandaarde voldoen.
Verpakking
Jy berei korrels voor vir versending of berging deur dit doeltreffend te verpak. Jy gebruik outomatiese stelsels om sakke vol te maak, dromme, of houers. Verpakking beskerm korrels teen vog, kontaminasie, en meganiese skade. U etiketteer elke pakket met bondelinligting, produksie datum, en kwaliteit data. Hierdie stap help jou om voorraad op te spoor en verseker naspeurbaarheid. Jy stoor verpakte korrels in 'n droë, skoon area om hul kwaliteit te behou tot gebruik.
-
Gebruik outomatiese verpakkingstelsels vir doeltreffendheid.
-
Merk pakkette vir naspeurbaarheid en gehalteversekering.
-
Bêre korrels droog, skoon toestande om agteruitgang te voorkom.
Uitroep: Behoorlike verpakking en berging waarborg dat jou korrels van hoë gehalte bly en gereed vir vervaardiging of herwinning.
Jy verander plastiek in korrels deur elke stadium te volg: voeding, smelt, filter, ekstrudeer, verkoeling, en sny. Hierdie proses gee jou eenvormige korrels vir vervaardiging en herwinning.
-
Moderne pelletiseerders help jou spaar tot 30% op materiaal en verminder die behoefte aan nuwe plastiek.
-
Jy ondersteun 'n sirkulêre ekonomie deur 'n granuleerder te gebruik om afval te herwin en plastiek uit stortingsterreine te hou.
-
Hierdie masjiene laer omgewingsimpak en hulpbronne vir die toekoms te bewaar.
Waardeer hoe hierdie tegnologie plastiek meer volhoubaar en doeltreffend vir almal maak.
Gereelde vrae
Watter tipe plastiek kan jy in 'n pelletiseerder verwerk?
Jy kan die meeste termoplastiek verwerk, insluitend poliëtileen (PE), polipropileen (PP), polistireen (PS), en PET. Sommige masjiene hanteer ook ingenieursplastiek en bioafbreekbare materiale. Kontroleer altyd die versoenbaarheid van jou pelletizer voordat jy begin.
Hoe behou jy korrelgrootte konsekwentheid?
Jy beheer korrelgrootte deur die voertempo aan te pas, die plate design, en snyspoed. Regular monitoring and equipment calibration help you achieve uniform pellets. Consistent input material also improves results.
Why do you need to filter the melted plastic?
Filtration removes contaminants like dirt, metal, of ongesmelte deeltjies. Clean melt protects your equipment and ensures high-quality pellets. You should replace filters regularly to maintain efficiency.
What is the difference between strand and underwater pelletizing?
Strand pelletizing cuts cooled strands after they exit the die. Underwater pelletizing cuts molten plastic directly in water, producing smoother, more uniform pellets. Underwater systems suit high-output and specialty plastics.
How do you reduce moisture in finished pellets?
You use drying systems after cooling. Air knives, centrifugal dryers, or fluidized bed dryers remove surface moisture. Proper drying prevents pellet degradation and improves storage life.
Can you recycle mixed plastic waste in a pelletizer?
You can process mixed plastics, but you may see lower pellet quality. Sorting and pre-treating materials improve results. Some advanced pelletizers handle blends better than others.
How do you troubleshoot common pelletizer problems?
Wenk: Check for uneven feeding, clogged filters, or incorrect temperature settings. Inspect knives for wear. Regular maintenance and monitoring help you solve most issues quickly.